Тепловой режим работающего узла - один из главных факторов, определяющих, как долго смазка сохранит свои защитные свойства. Когда температура выходит за рамки расчетного диапазона, начинается ускоренное окисление, разжижение и потеря несущей способности смазочного материала. Это особенно критично для подшипников, которые работают в условиях внешнего нагрева: около печей, в сушильном оборудовании, на горячих ступицах колес, в электродвигателях с интенсивным тепловыделением. Статья разбирает, как перегрев и недогрев влияют на ресурс смазки, почему вытекание учащается при высоких температурах, и как правильно выбрать смазку для подшипников с учетом теплового режима.
Закупщики и инженеры часто ошибаются, полагая, что выбор «более жесткой» или «более густой» смазки решит проблему перегрева. На самом деле ключ - глубокое понимание связи между температурой узла, вязкостью смазки, ее окислительной стабильностью и риском вытекания.
Как температура влияет на физические свойства смазки
Когда смазка нагревается сверх расчетной температуры, ее молекулы начинают двигаться активнее, что сразу сказывается на вязкости.
Слишком высокая температура разжижает смазку - она становится текучей и не удерживается в зоне контакта подшипника. Одновременно запускается цепь химических реакций: окисление базового масла, деструкция присадок, образование кокса и высокотемпературных отложений, которые затвердевают и забивают зазоры подшипника.
Исследования показывают, что при температуре выше 120–125 °C риск разжижения и углеводородного угара масла возрастает критически. Для сравнения: при рабочей температуре 100 °C минеральное масло в течение 30 минут может потерять порядка 10% своего ресурса, полусинтетическое - около 5%, а полностью синтетическое - показать незначительные изменения. Это означает, что даже относительно недолгий перегрев на 10–20 °C может сократить периодичность пересмазывания.
Противоположная крайность - недогрев - тоже вредит. Холодная смазка становится чрезмерно вязкой, не проникает в зазоры подшипника, плохо распределяется, и узел испытывает голодание смазки. Однако перегрев опаснее: длительная работа при повышенной температуре накапливает отложения и окисление гораздо быстрее, чем холод.
Вязкость и гидродинамический клин
Защитная способность смазки зависит от того, насколько хорошо она формирует тонкую пленку между соприкасающимися поверхностями - гидродинамический клин. Если смазка становится слишком жидкой из-за перегрева, клин толщиной в микроны может не образоваться, и поверхности будут работать в режиме граничного смазывания, то есть почти всухую. Результат - экспоненциальный рост износа, нагрева и коррозии.
Слишком вязкая смазка, напротив, создает чрезмерное внутреннее сопротивление при сдвиге, что приводит к избыточному нагреву самого узла и еще больше разжижает смазку - замкнутый круг. Поэтому выбор смазки по правильному классу вязкости (NLGI) и базовому маслу критичен не менее, чем ее термостойкость.
Вытекание смазки при высоких температурах и оборотах
Одна из частых жалоб техников: при нагреве подшипник "плачет", смазка вытекает и разбрызгивается.
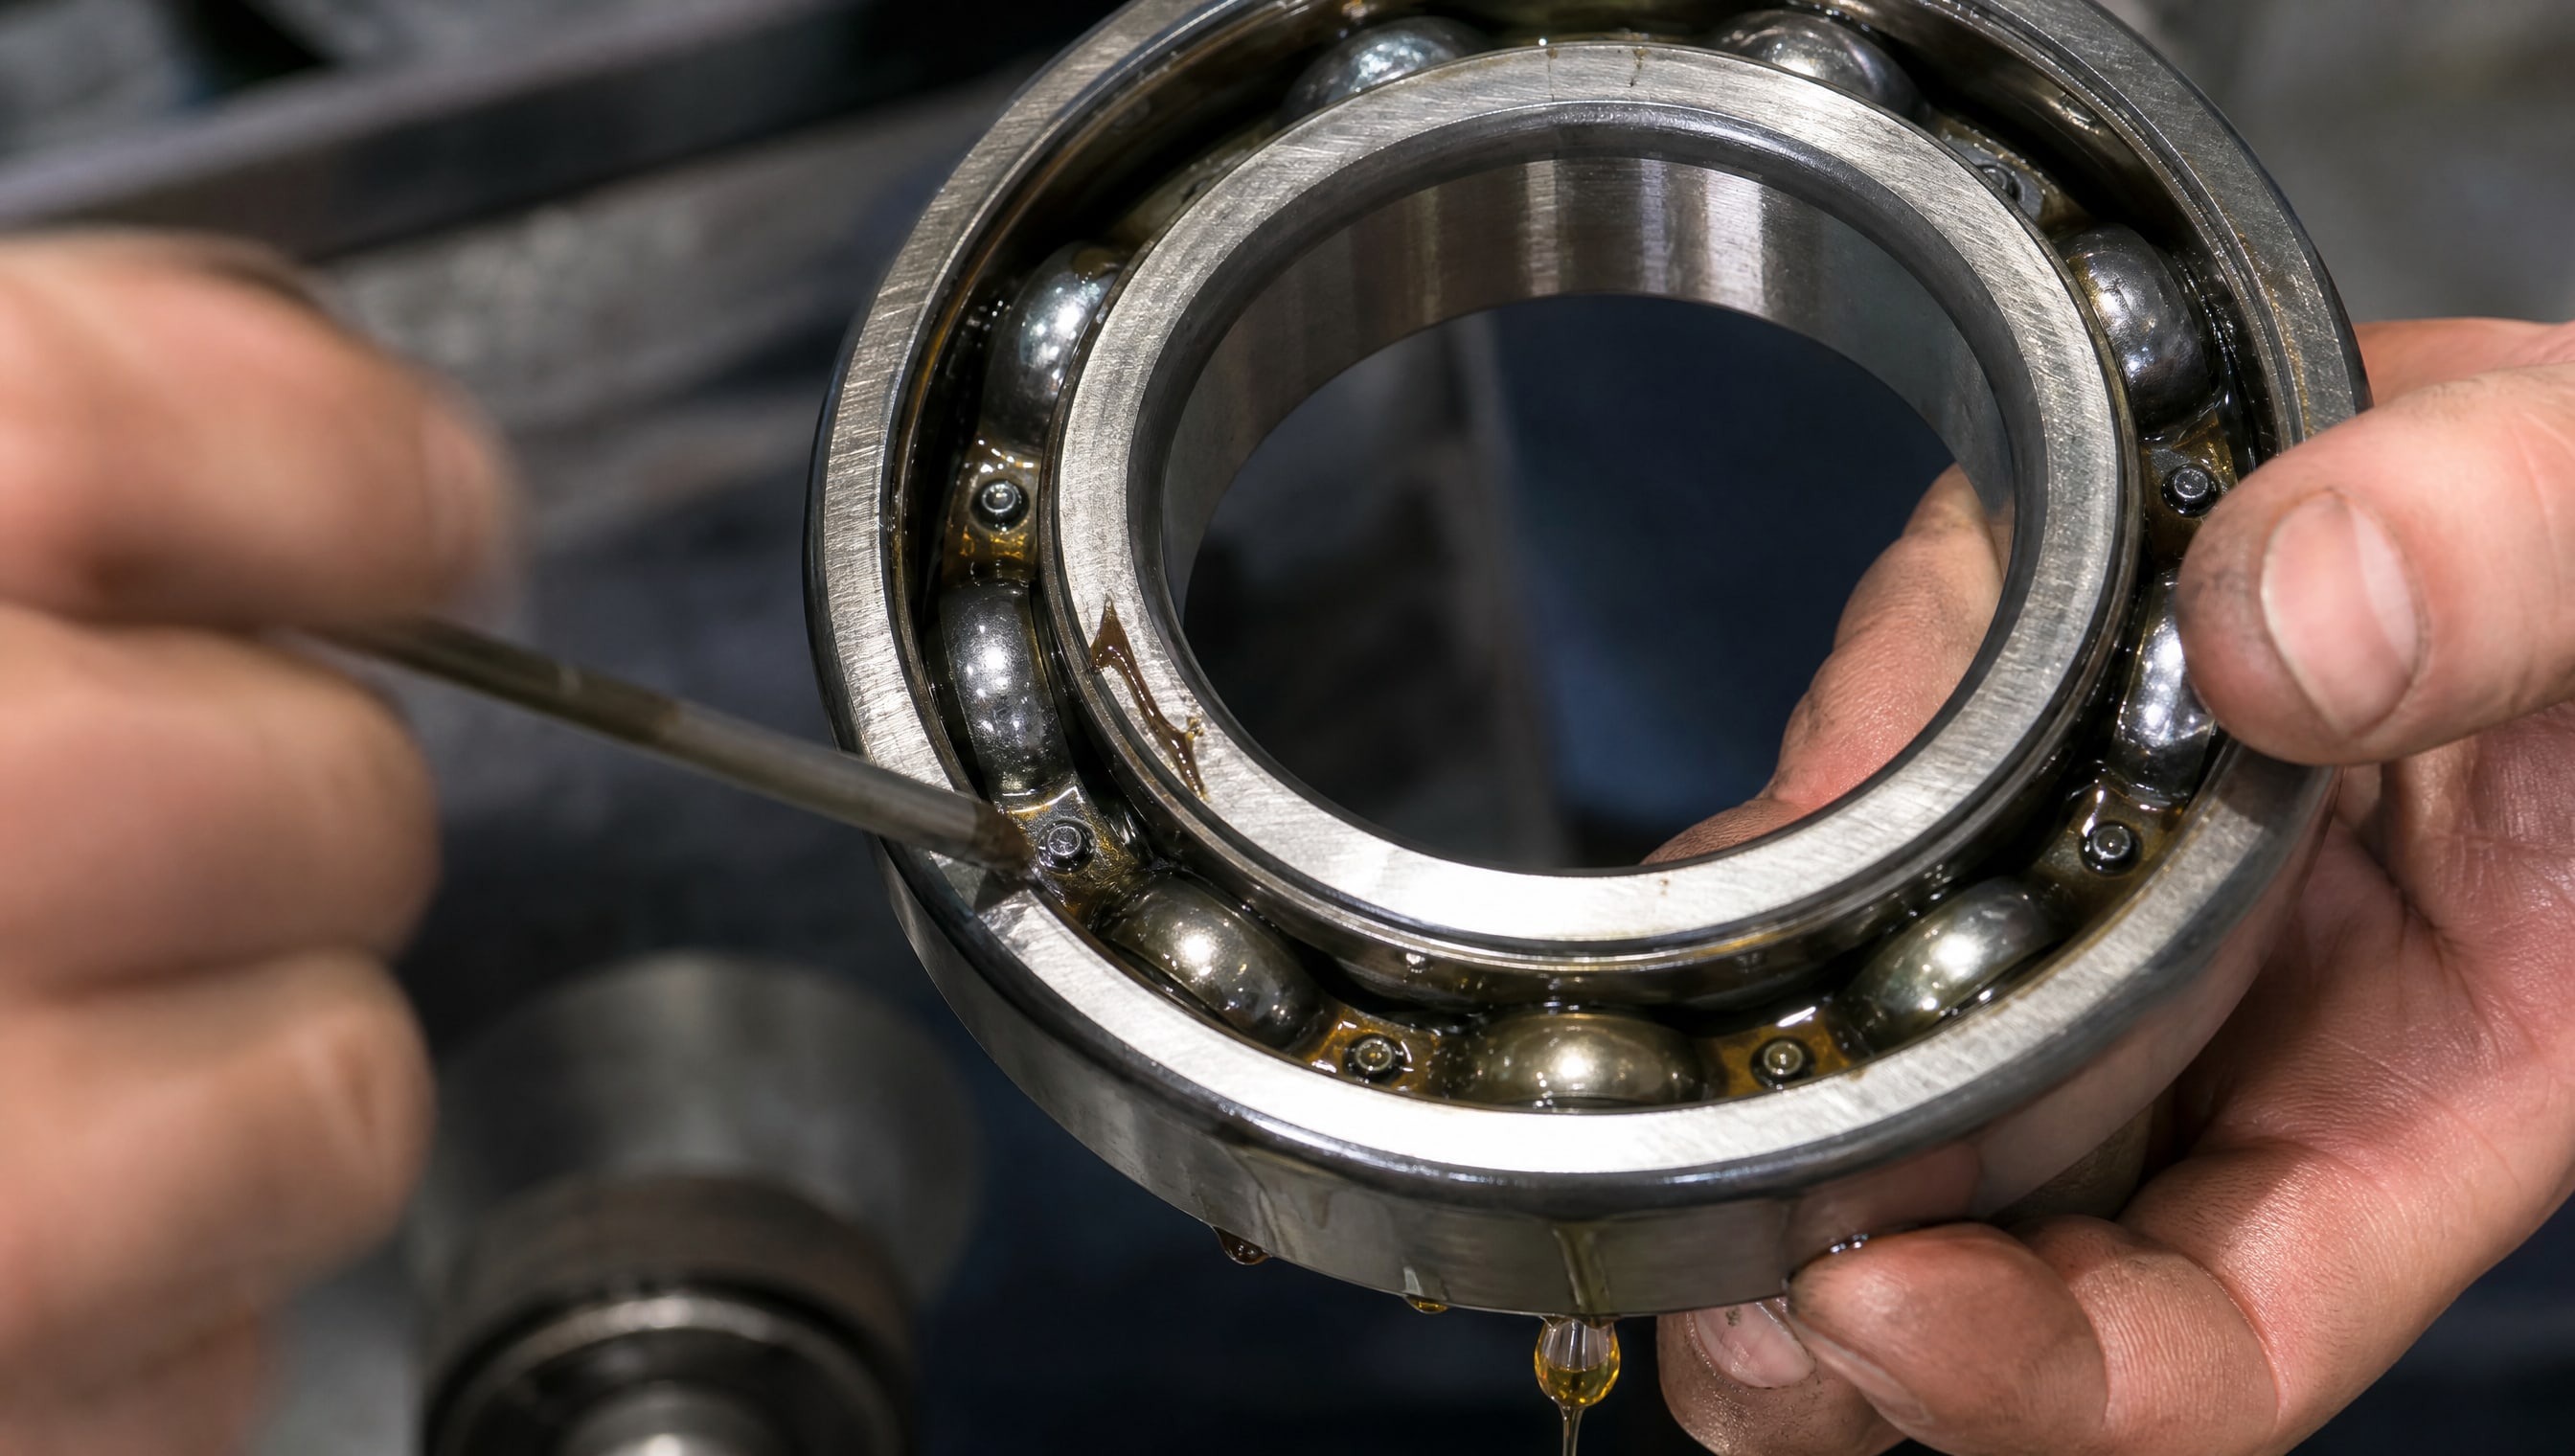
Причины три: разжижение, испарение летучих фракций и потеря адгезии (сцепления) смазки с металлом. При высокой температуре молекулы смазки приобретают энергию и «разбегаются»; если смазка становится слишком жидкой, она просто вытекает из зазора под действием центробежной силы.
На высоких оборотах эффект усиливается: центробежное ускорение выбрасывает разреженную смазку из подшипника быстрее, чем при низких скоростях вращения. Так, подшипник, который при 500 об/мин работает на смазке часами, при 3000 об/мин может оставить весь свой смазочный материал на стенках корпуса за несколько десятков минут.
Для подшипников ступиц, электродвигателей и вентиляторов, которые одновременно испытывают нагрев и высокие обороты, нужна смазка с двумя качествами: высокая температурная стойкость (чтобы не разжижаться) и хорошая адгезия к металлу (чтобы удерживаться в зоне трения). При выборе смазки для подшипников в таких условиях следует проверить, указаны ли производителем максимальная рабочая температура и критическая скорость вращения.
Зависимость потерь от типа загустителя
Загуститель - это компонент, который придает смазке консистенцию. Разные загустители ведут себя неодинаково при нагреве. Литиевые загустители (NLGI-стандарт) работают примерно до 60–70 °C; выше этого диапазона их структура начинает разрушаться. Полимочевинные (уретановые) загустители держат температуру до 130–140 °C и более. Комплексные загустители занимают промежуточное положение.
Если выбрать литиевую смазку для узла, который постоянно работает при 90–100 °C, можно ожидать заметного разжижения уже в первые часы работы и интенсивного вытекания. И наоборот: высокотемпературная полимочевинная смазка с запасом по температуре сохранит консистенцию и удержание намного дольше. Поэтому при выборе смазки для подшипников, работающих при внешнем нагреве, обязательно учитывают тип загустителя, а не только цвет или название.
Окисление и образование отложений при длительном перегреве
Окисление - химический процесс, при котором молекулы базового масла соединяются с кислородом воздуха.
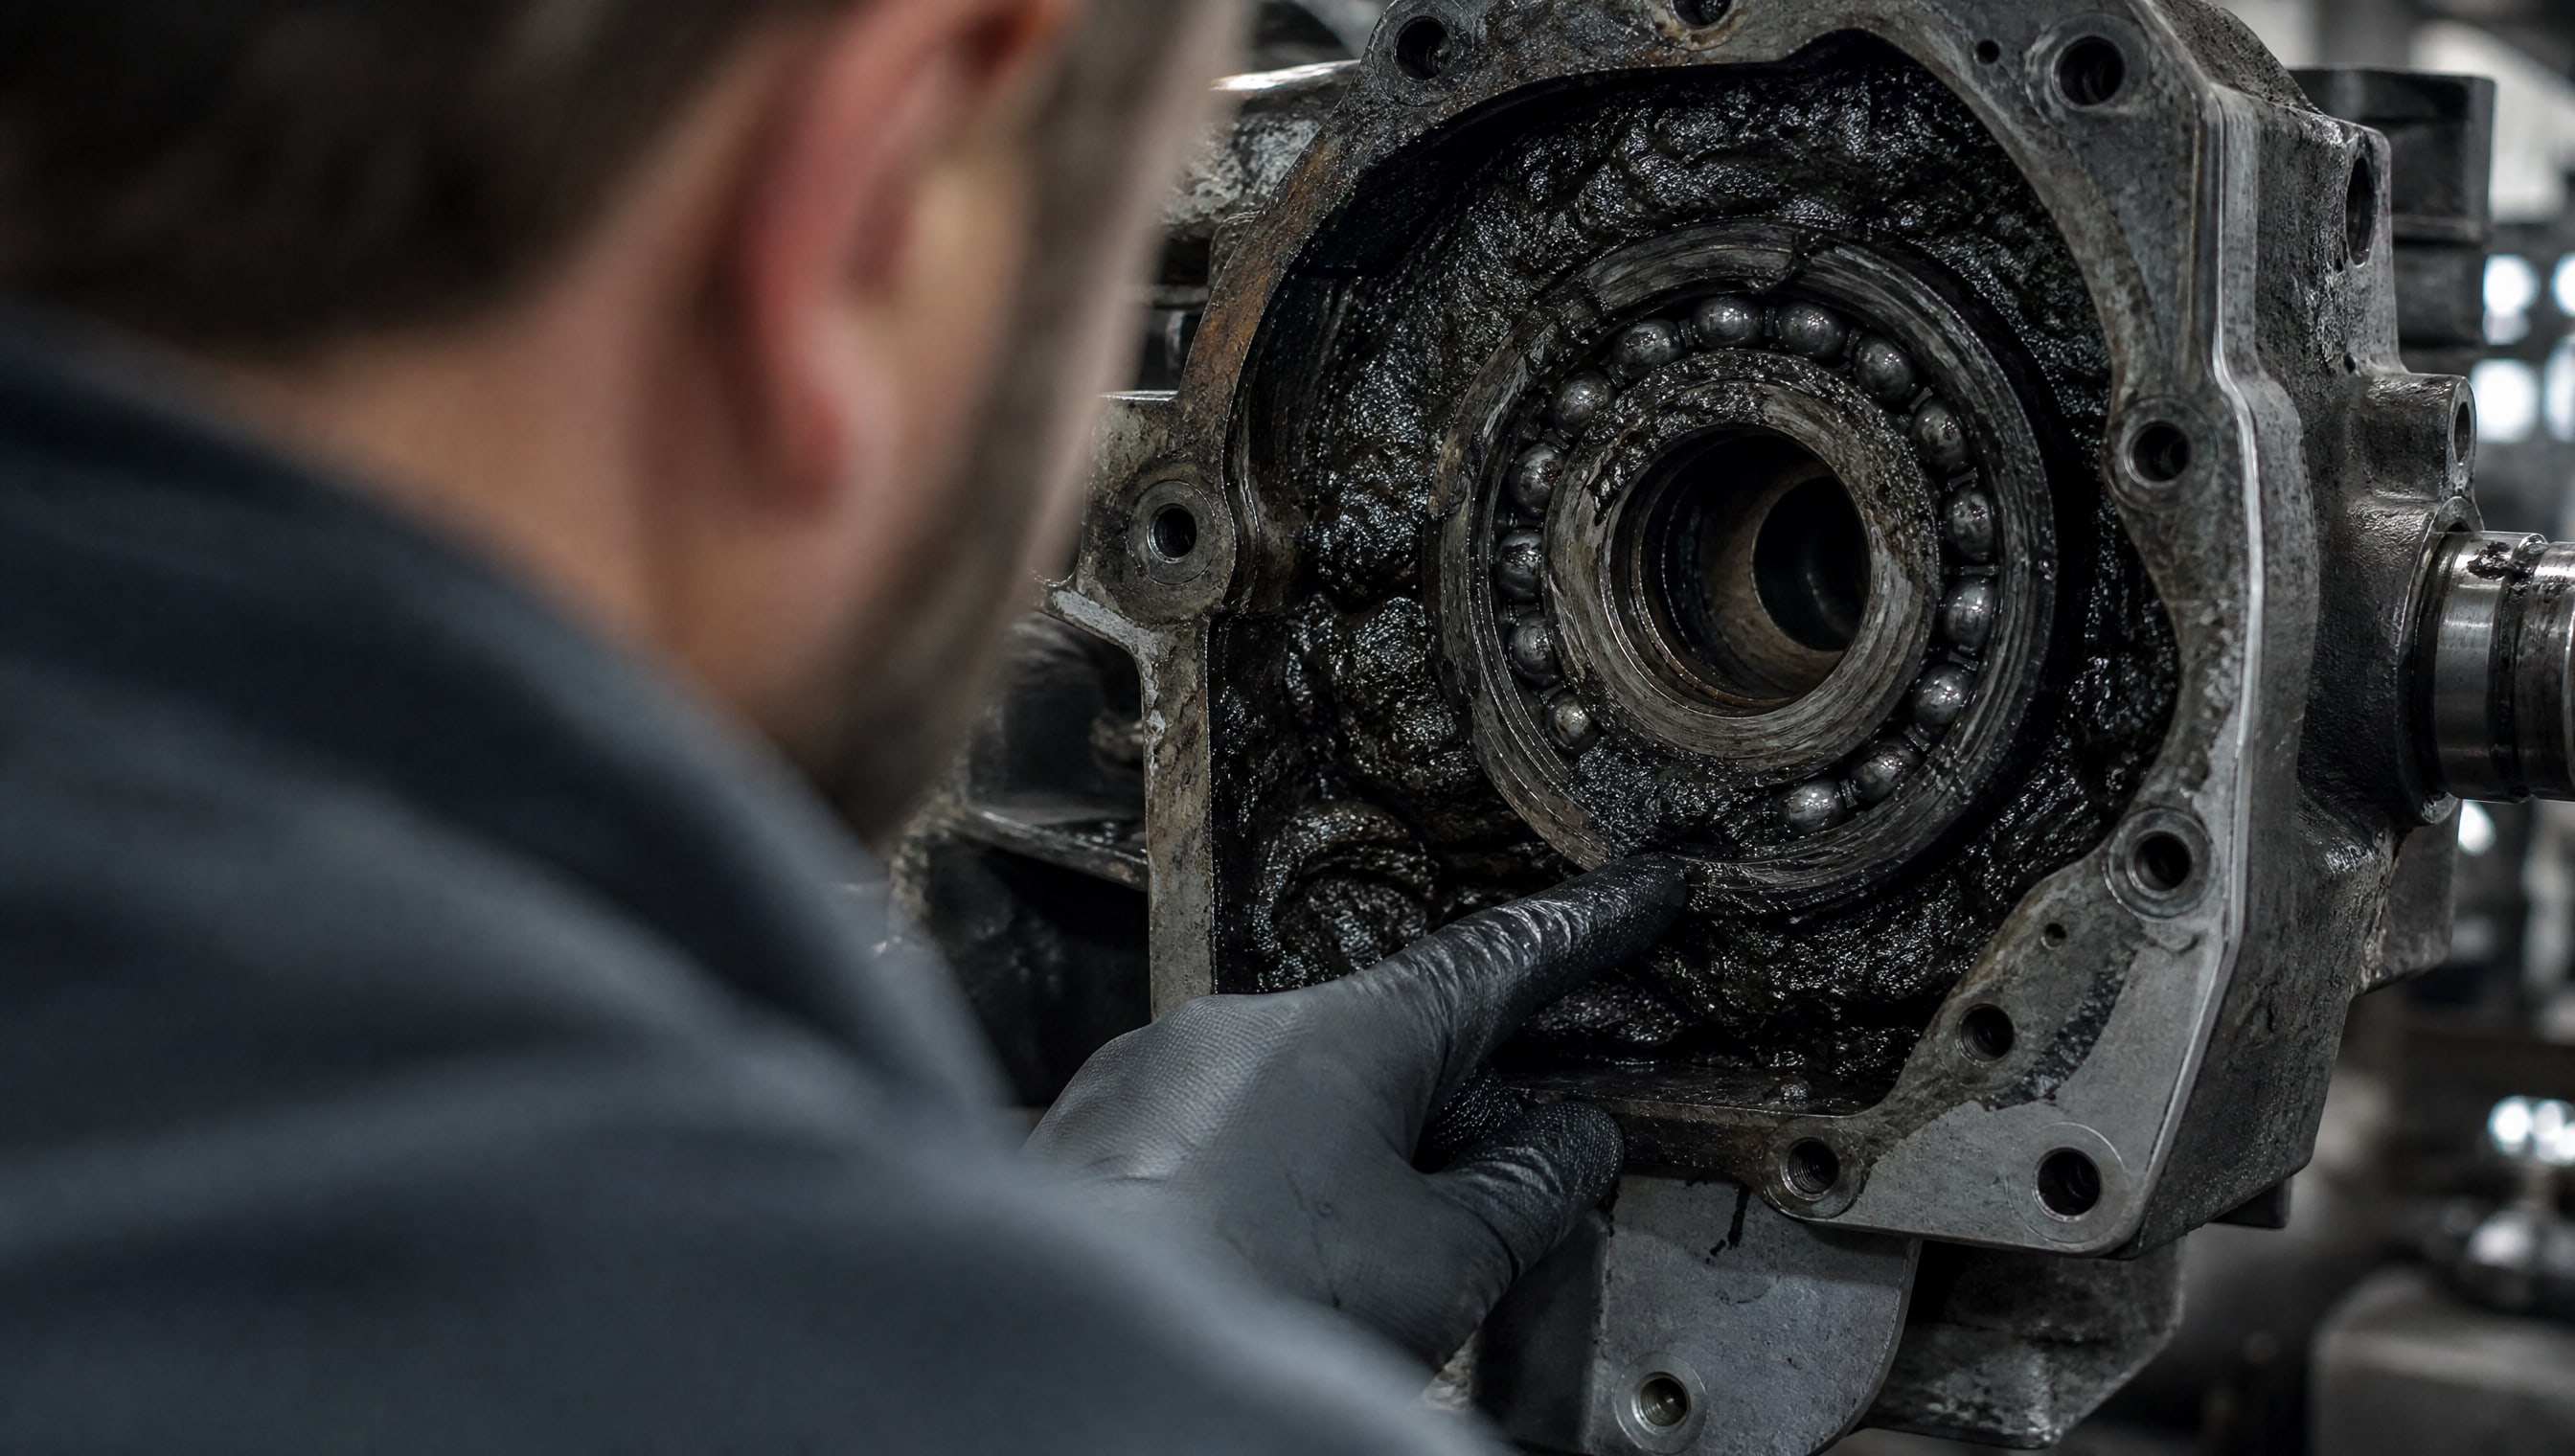
При комнатной температуре этот процесс идет медленно, измеряется годами. При 100 °C он ускоряется в 10–20 раз, а при 120–130 °C - в 50–100 раз. Окисленное масло превращается в вязкие смолы, кокс и кислоты, которые:
забивают микрозазоры подшипника, повышая трение и нагрев;
разъедают антифрикционные свойства защитной пленки;
вступают в химическую реакцию с металлом, вызывая коррозию;
превращаются в абразивные частицы, ускоряющие износ.
Для подшипников сушильного оборудования, которое работает при температурах 80–120 °C длительное время, этот процесс критичен. Когда смазка стареет, она переходит от коричневого цвета к черному, ее смазывающие свойства резко падают, и подшипник начинает греться еще больше. Многие закупщики видят потемнение смазки и ошибочно полагают, что просто нужна «более качественная» или «более свежая» смазка, не понимая, что причина в самом перегреве узла.
Наилучшая стратегия - не дожидаться почернения. Для узлов с постоянным внешним нагревом интервал пересмазывания нужно сокращать. Если при нормальной температуре подшипник переосмазывают раз в месяц, то при перегреве стоит делать это раз в две недели или чаще, в зависимости от точной температуры и типа смазки.
Как правильно выбрать высокотемпературную смазку для подшипников
Выбор смазки для подшипников, работающих в тепле, начинается не с цвета и не с названия, а с трех параметров: рабочая температура узла, скорость вращения (обороты в минуту) и вид нагрузки.
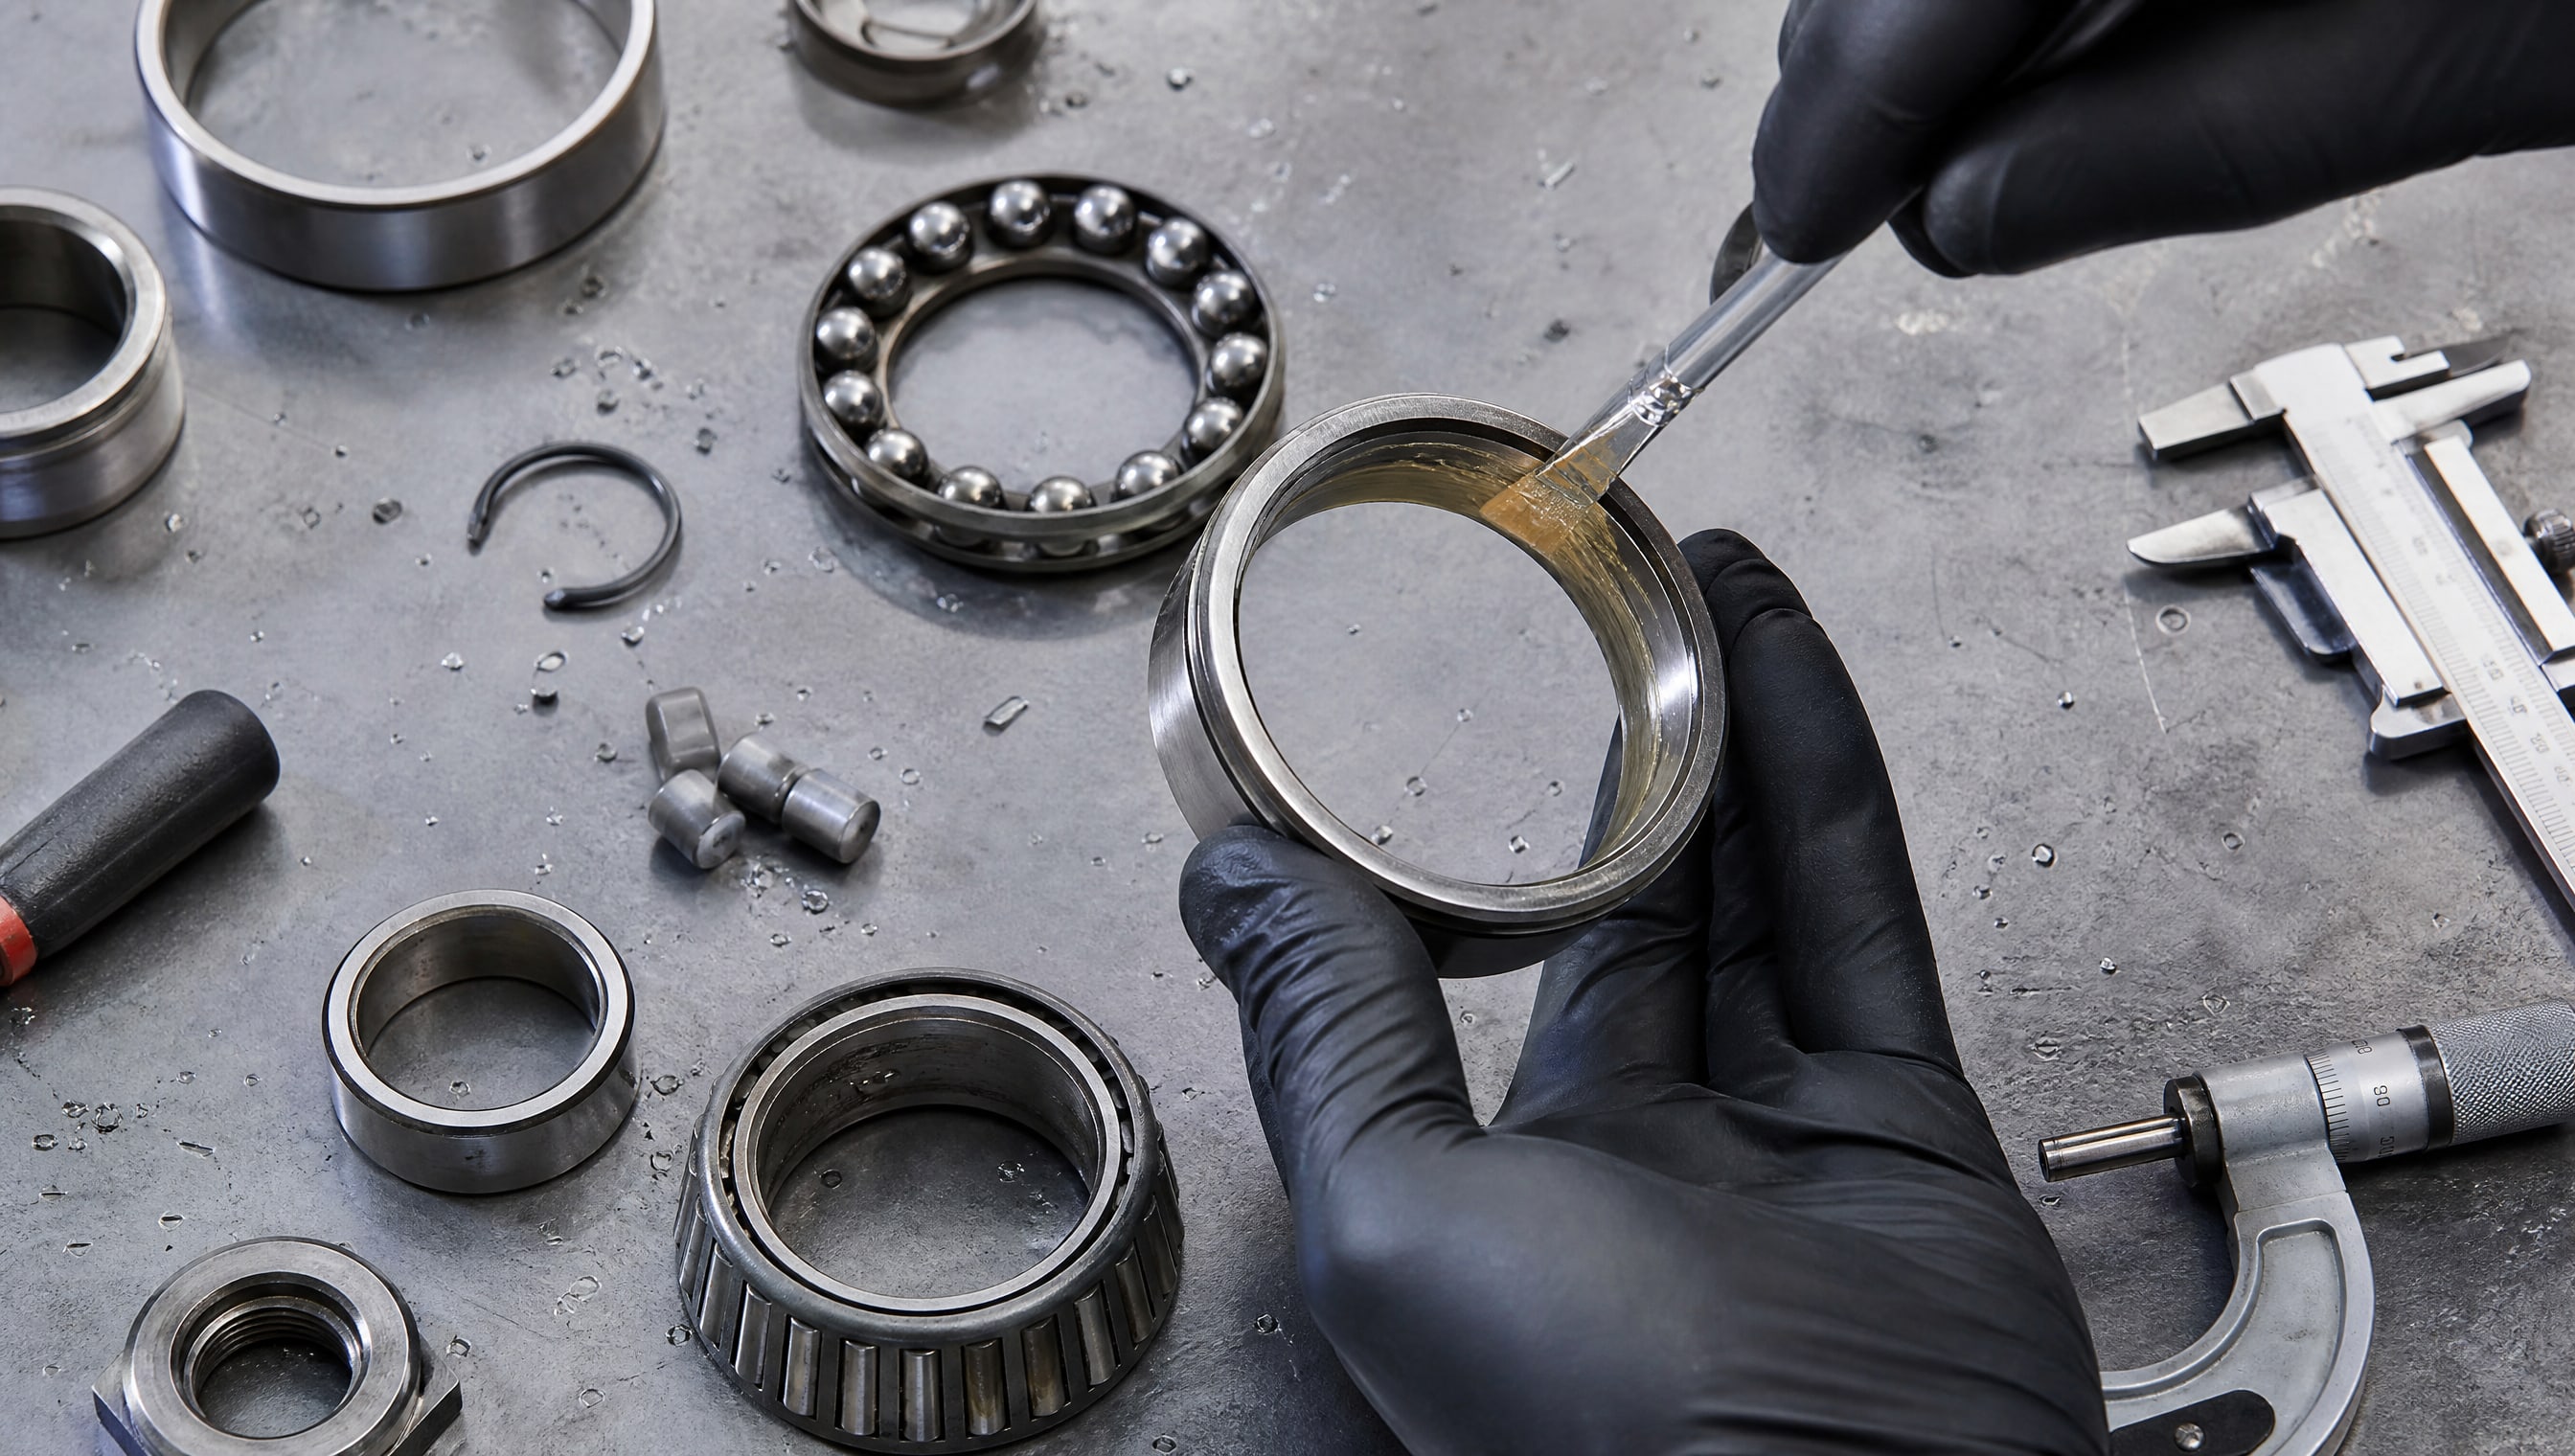
На основе этих данных определяют класс консистентности (NLGI), тип базового масла (минеральное, полусинтетическое, синтетическое) и загуститель.
| Параметр | Что смотреть | На что влияет |
|---|---|---|
| Рабочая температура | Диапазон: минимум и максимум в °C | Выбор загустителя и базового масла; интервал переосмазывания |
| Максимальная кратковременная температура | Пик нагрева, который узел переживает, но не работает постоянно | Запас прочности; какую смазку брать, если нужен запас |
| Скорость вращения | Обороты в минуту (об/мин) | Консистентность и тип загустителя; при высоких оборотах нужна более жидкая смазка (ниже класс NLGI) |
| Вымываемость и адгезия | Способность удерживаться в зазоре и не стекать | Критично для ступичных подшипников, вентиляторов, узлов с вертикальной осью |
| Окислительная стабильность | Устойчивость к окислению при повышенной температуре | Длительность ресурса при постоянном нагреве |
Если узел работает при 80–100 °C постоянно и при этом вращается быстро (более 1500 об/мин), подойдет синтетическое масло с полимочевинным загустителем класса NLGI 2. Такая смазка не разжижается при нагреве, не вытекает из-за высоких оборотов, и ее ресурс при перегреве больше, чем у литиевой смазки.
Для статичных или низкоскоростных подшипников (250–500 об/мин) рядом с печью, где температура может подскочить до 120 °C на короткий период, подойдет смазка класса NLGI 3 на полусинтетическом масле. Более высокий класс консистентности поможет снизить вытекание, а полусинтетическое масло даст лучший баланс стойкости к окислению.
Еще один практический совет: при выборе смазки для подшипников высокие обороты часто требуют смазки жидче (класс NLGI 1 или 1.5 вместо NLGI 2), потому что слишком густая смазка начинает греться от трения о внутренние полости подшипника. Но нужно найти баланс: слишком жидкая смазка вытечет еще быстрее. Именно здесь критично опираться на рекомендации производителя подшипника, а не на общие правила.
Внешний нагрев vs. фрикционный нагрев: в чем разница
Температура подшипника может расти двумя способами: от внешнего источника (рядом печь, горячая ступица, летняя жара) или от самого трения внутри подшипника, если смазка плохая или узел перегружен.
При внешнем нагреве смазка прогревается равномерно по всему объему. Этот сценарий типичен для сушильного оборудования, конвейеров рядом с источником тепла, электромоторов в жарких цехах. Здесь главная опасность - окисление и разжижение. Смазка стареет, вязкость падает, и узел, казалось бы, правильно подобранный, начинает работать в режиме голодания.
При фрикционном нагреве (трение из-за плохой смазки, износа или перегруза) температура скачет локально и часто кратковременно, но может достичь 150–200 °C и выше в точке контакта. Это более опасный режим, потому что высокие локальные температуры вызывают не только окисление, но и прижоги, микросварки и абразивный износ. Если при фрикционном нагреве смазка начинает "гореть" (появляется черный нагар), это признак того, что узел работает в режиме чрезмерного трения, а не просто греется от соседней печи.
Для узлов с внешним нагревом стратегия: выбрать термостойкую смазку с хорошей адгезией и снизить интервал пересмазывания. Для узлов с фрикционным нагревом стратегия другая: в первую очередь выявить и устранить причину избыточного трения (неправильная центровка, затяжка, загрязнение), а потом уже менять смазку.
На практике часто встречается комбинированный сценарий: например, ступичный подшипник, который находится рядом с горячим тормозным диском (внешний нагрев) и одновременно работает на высоких оборотах (фрикционный нагрев от самого подшипника). В таких случаях требуется смазка с максимальным запасом: высокотемпературная, термостойкая, с хорошей адгезией, и пересмазывается часто.
Влияние теплового режима на интервал пересмазывания и общий ресурс
Когда узел работает в нормальном температурном диапазоне (для большинства промышленных подшипников это 40–70 °C), смазка может работать месяцы и даже годы.
Ресурс смазки при 50 °C считается условно "стандартным" и обозначается как 100%. При 100 °C ресурс падает примерно на 50%, а при 120 °C - на 80%. Это эмпирическое правило означает, что если подшипник переосмазывают раз в месяц при нормальной температуре, то при перегреве на 50 °C его нужно переосмазывать примерно каждые две недели, а при перегреве на 70 °C - каждые несколько дней.
Для сушилок и печей, где температура стабильна на уровне 100–120 °C, интервал переосмазывания сокращается кардинально. Если график техническое обслуживание составлен на основе предположения о работе при 60 °C, а на практике узел работает при 100 °C, то смазка будет истощена за половину расчетного времени. Результат: голодание подшипника, рост температуры, отказ и простой оборудования.
Практический пример: для подшипников ступиц, которые работают в "мягком" режиме при нормальной температуре, переосмазывание назначают раз в 500 часов работы. Если эта же ступица установлена на горячей машине, которая работает при 100–110 °C из-за близости к печи, интервал стоит сократить до 250 часов, то есть вдвое. Если не сделать этого, подшипник будет работать на высушенной смазке и выйдет из строя быстрее.
Кроме сокращения интервала, нужно также учитывать, что горячие узлы требуют смазку с изначально более высокой температурной стойкостью. Для решения проблемы вытекания смазки при высоких температурах и оборотах на линиях упаковки и в машинах с интенсивным тепловыделением закупщики обращают внимание на смазки на основе синтетических масел с полимочевинными загустителями, которые сохраняют консистентность и адгезию даже при 120–140 °C. Такие составы позволяют растянуть интервал пересмазывания и снизить затраты на техническое обслуживание за счет более долгого ресурса.
Частые ошибки при выборе смазки для подшипников и как их избежать
Ошибка 1: выбор по цвету.
Многие считают, что синяя смазка лучше желтой, или наоборот. На самом деле цвет - это просто краситель и не имеет отношения к качеству, температурной стойкости или несущей способности. Какая смазка для подшипников лучше - определяет не цвет, а температурный диапазон, NLGI-класс, тип загустителя и присадки. Цвет может быть вспомогательным признаком при идентификации (например, чтобы не перемешать разные смазки), но техническим критерием он не является.
Ошибка 2: логика "больше смазки - лучше защита". При перегреве узла избыточная смазка не решает проблему; она даже может усугубить ее. Когда в подшипнике слишком много смазки, она перемешивается, разогревается от трения и еще быстрее разжижается. Кроме того, избыток создает гидравлическое сопротивление, что повышает температуру узла и ускоряет окисление. Правильный подход: класть смазку ровно столько, сколько рекомендует производитель подшипника, и при перегреве не увеличивать количество, а повышать частоту пересмазывания.
Ошибка 3: предположение, что "высокотемпературная смазка" не вытекает никогда. Высокотемпературная смазка действительно вытекает меньше благодаря лучшей адгезии и стабильности консистентности, но при определенных комбинациях температуры и скорости вращения вытекание все равно происходит. Для подшипников высокие обороты часто требуют выбора смазки жиже (NLGI 1 вместо NLGI 2), что означает больший риск вытекания. Поэтому нет "идеальной" смазки, которая одновременно не вытекает и не создает сопротивления на 5000 об/мин. Нужен компромисс, и он ищется через оптимизацию температурного режима и интервала пересмазывания.
Ошибка 4: игнорирование температурного режима узла. Техники часто ориентируются на название смазки ("универсальная", "для ступиц", "высокотемпературная") и забывают проверить, какая смазка для подшипников рекомендуется конкретно для данного узла при данной температуре. Результат: выбирают смазку, которая хороша в принципе, но не подходит к этому узлу, и через несколько дней начинаются проблемы. Правильный подход: свериться со спецификацией оборудования и выбрать смазку именно на основе рабочей температуры, скорости и нагрузки.
Ошибка 5: предположение, что изменение смазки решит все проблемы. Если подшипник греется, вытекает смазка или быстро темнеет, причина не всегда в самой смазке. Часто это признак проблем с системой охлаждения, неправильной центровкой узла, загрязнением или перегрузом. Хороший специалист сначала проверит, почему узел перегревается, и только потом выберет подходящую смазку. Смазка - это не панацея, а инструмент, который работает только при правильной организации теплового режима и техническом обслуживании.
Часто задаваемые вопросы
Какая температура считается критичной для смазки подшипников?
Для большинства промышленных пластичных смазок критичной считается температура выше 120–125 °C, при которой резко ускоряется окисление и разжижение. Однако для литиевых смазок проблемы начинаются уже при 80–90 °C, а для синтетических составов удовлетворительная работа возможна вплоть до 130–150 °C. Оптимальный диапазон для типовых подшипниковых смазок -40–100 °C; выход за его границы требует выбора специализированной смазки.
Почему смазка вытекает из подшипника при нагреве?
При нагреве смазка разжижается: ее вязкость падает, и она теряет способность удерживаться в микрозазорах подшипника. Одновременно центробежная сила на высоких оборотах выбрасывает жидкую смазку наружу. Кроме того, молекулы смазки при нагреве приобретают энергию для испарения, особенно легких фракций. Комбинация этих факторов приводит к интенсивному вытеканию при перегреве и высоких оборотах.
Как часто нужно переосмазывать подшипники, если они работают в горячем цехе?
Частота зависит от точной температуры узла, типа смазки и ее ресурса. При нормальной температуре (60 °C) интервал может быть месячным; при повышении до 100 °C он сокращается примерно вдвое (две недели); при 120 °C - до нескольких дней. Точный график лучше уточнить у производителя оборудования или смазки, исходя из конкретного класса NLGI и базового масла.
Чем отличается высокотемпературная смазка от обычной?
Высокотемпературная смазка содержит синтетическое базовое масло (а не минеральное) и загуститель, стабильный при высоких температурах (например, полимочевину вместо лития). Она медленнее окисляется, лучше сохраняет вязкость при нагреве и имеет более высокую адгезию к металлу. Недостаток: обычно дороже и может быть избыточной для холодных узлов.
Синяя смазка лучше желтой или серой?
Цвет смазки не определяет ее качество или термостойкость. Цвет - это пигмент, добавленный производителем для идентификации и эстетики. Одна и та же формула может быть окрашена в разные цвета. Выбирать смазку нужно по техническим параметрам: температурному диапазону, NLGI-классу, типу загустителя, а не по цвету.
Заключение
Тепловой режим работающего узла прямо определяет ресурс смазочного материала. Перегрев ускоряет окисление, разжижение и вытекание смазки в несколько раз, сокращая интервалы пересмазывания и приводя к преждевременному отказу подшипника. Недогрев менее опасен, но тоже ухудшает защиту узла. Ключ к долгой работе подшипников при внешнем нагреве - это трехуровневый подход: во-первых, стабилизировать тепловой режим оборудования (проверить охлаждение, расположение относительно источников тепла, режимы работы); во-вторых, выбрать смазку с правильным запасом по температуре, опираясь на рабочую температуру узла, скорость вращения и вид нагрузки, а не на цвет или маркетинговые названия; в-третьих, сократить интервал пересмазывания при перегреве и регулярно контролировать состояние смазки.
Для узлов с постоянным внешним нагревом (сушилки, печи, горячие ступицы) имеет смысл переходить на синтетические смазки с полимочевинными загустителями, которые дают лучший баланс между ресурсом, стабильностью и удержанием смазки. Практики уже давно заметили, что замена простых литиевых смазок на высокотемпературные аналоги позволяет удвоить интервал пересмазывания и заметно снизить затраты на техническое обслуживание, даже несмотря на более высокую цену материала. Начните с диагностики: измерьте реальную температуру вашего подшипника термокамерой, уточните его параметры у производителя и выберите смазку под конкретные условия.