Герметизация резьбовых соединений - одна из главных задач при монтаже трубопроводов, газовых линий и систем отопления. От выбора правильного анаэробного герметика зависит надежность соединения, долговечность системы и безопасность ее эксплуатации. Однако закупщики и инженеры часто ошибаются, подбирая состав только по диаметру трубы, не учитывая тип резьбы, рабочую среду, давление и температурные условия. Статья раскрывает критерии выбора герметика для металлических резьбовых соединений разных размеров, показывает, какие стандарты и допуски действительно важны, и объясняет, как правильно подготовить и герметизировать соединение, чтобы избежать течей и преждевременного разрушения.
Материал адресован инженерам, техническим специалистам и закупщикам промышленного сектора, которые отвечают за качество и надежность трубопроводных систем.
Когда и почему нужен анаэробный герметик для трубных соединений
Анаэробные герметики применяют для герметизации резьбовых соединений труб, фитингов, вентилей и переходников, когда нужна надежная защита от протечек и фреттинга под вибрацией.
В отличие от механической герметизации (например, ФУМ-ленты), анаэробный состав полимеризуется без доступа воздуха между близко подогнанными металлическими деталями, заполняет микропоры резьбы и создает монолитный герметизирующий слой.
Герметизация резьбовых соединений герметиком используется в газопроводах, системах отопления и водоснабжения, технологических трубопроводах, холодильных и компрессорных установках. Особенно важно применение герметика для трубной резьбы при работе под давлением, высокой температуре или при наличии пульсирующих нагрузок, когда ФУМ-лента или традиционная нить для герметизации резьбовых соединений недостаточны.
Главное преимущество анаэробных составов - они не высыхают и не разлагаются со временем, в отличие от льняной нити. Однако выбор неправильного герметика может привести к медленному отверждению, протечкам после пуска системы или, напротив, к невозможности разборки соединения без повреждений.
Роль стандартов EN 751-1 и ISO при выборе герметика
Для герметизации газовых и горячей воды резьбовых соединений действует европейский стандарт EN 751-1, который устанавливает требования к анаэробным составам для металлических резьб, работающих с газами 1–3 семейства и горячей водой отопительных систем.
Этот стандарт прямо связывает применимость герметика с конической трубной резьбой по ISO 7-1 и цилиндрической резьбе по справочнику ISO 228-1.
EN 751-1 - это не просто рекомендация, а профильный допуск, который подтверждает, что состав прошел тестирование на герметичность под давлением, на совместимость с медью, латунью, стальными фитингами, на устойчивость к температурным перепадам и к воздействию газа или горячей воды. Без этого подтверждения герметик может не обеспечивать надежную герметизацию сантехнических резьбовых соединений и газовых трубопроводов.
Стандарт EN 751-1 также указывает на необходимость учета активности металла: анаэробные составы отверждаются быстрее на активных металлах (латунь, медь) и медленнее на пассивных (нержавеющая сталь, алюминий, пассивированная сталь). Это влияет на время набора функциональной прочности и, следовательно, на сроки пуска системы.
Для нефтегазовых трубопроводов с повышенными требованиями применяются дополнительные стандарты вроде ISO 13678, но для сантехники и систем отопления достаточно соответствия EN 751-1 и ISO 7-1.
Выбор герметика по типу среды и давлению
Выбор фиксатора диаметра трубы начинается не с размера, а с определения рабочей среды и давления.
Герметик для трубной резьбы, предназначенный для холодной воды, может не выдержать горячей воды или газа, так как анаэробные полимеры имеют разные температурные диапазоны и химическую стойкость.
Для газовых систем
Герметизация газовых резьбовых соединений требует герметика с допуском EN 751-1 и подтверждением DVGW (немецкий орган по газовой безопасности). Состав должен выдерживать давление газа, не разлагаться под его воздействием и сохранять эластичность при перепадах температуры. При выборе смотрят на рабочий диапазон температур (обычно от –20 °C до +100 °C) и на максимальное давление, указанное в техническом описании.
Для горячей воды и отопления
Герметизация резьбовых соединений в системах отопления требует герметика, стойкого к температурам до +90…+100 °C и выше. EN 751-1 прямо охватывает горячую воду, поэтому выбор состава с этим допуском - обязательное условие. Герметик не должен размягчаться, терять адгезию или выделять вредные вещества при нагреве.
Для холодной воды и систем водоснабжения
Для герметизации сантехнических резьбовых соединений в системах холодного водоснабжения требования менее жесткие, но герметик все равно должен обладать водостойкостью и не размягчаться под длительным воздействием воды. Часто используют универсальные анаэробные составы, которые годятся и для холодной, и для горячей воды до определенной температуры.
Подготовка резьбы и нанесение герметика
Правильная подготовка поверхности - основа надежной герметизации.
Перед нанесением анаэробного герметика резьбу необходимо очистить от грязи, стружки, ржавчины и масла. Остатки технического масла, смазки или грязи создают на поверхности слой, через который анаэробный состав не может проникнуть в микропоры металла, в результате полимеризация замедляется или останавливается, и герметичность снижается.
Этапы подготовки
Удалить стружку и грязь щеткой, тряпкой или продувкой сжатым воздухом.
Обезжирить резьбу обезжиривающим растворителем или спиртом.
Дать поверхности высохнуть полностью перед нанесением герметика.
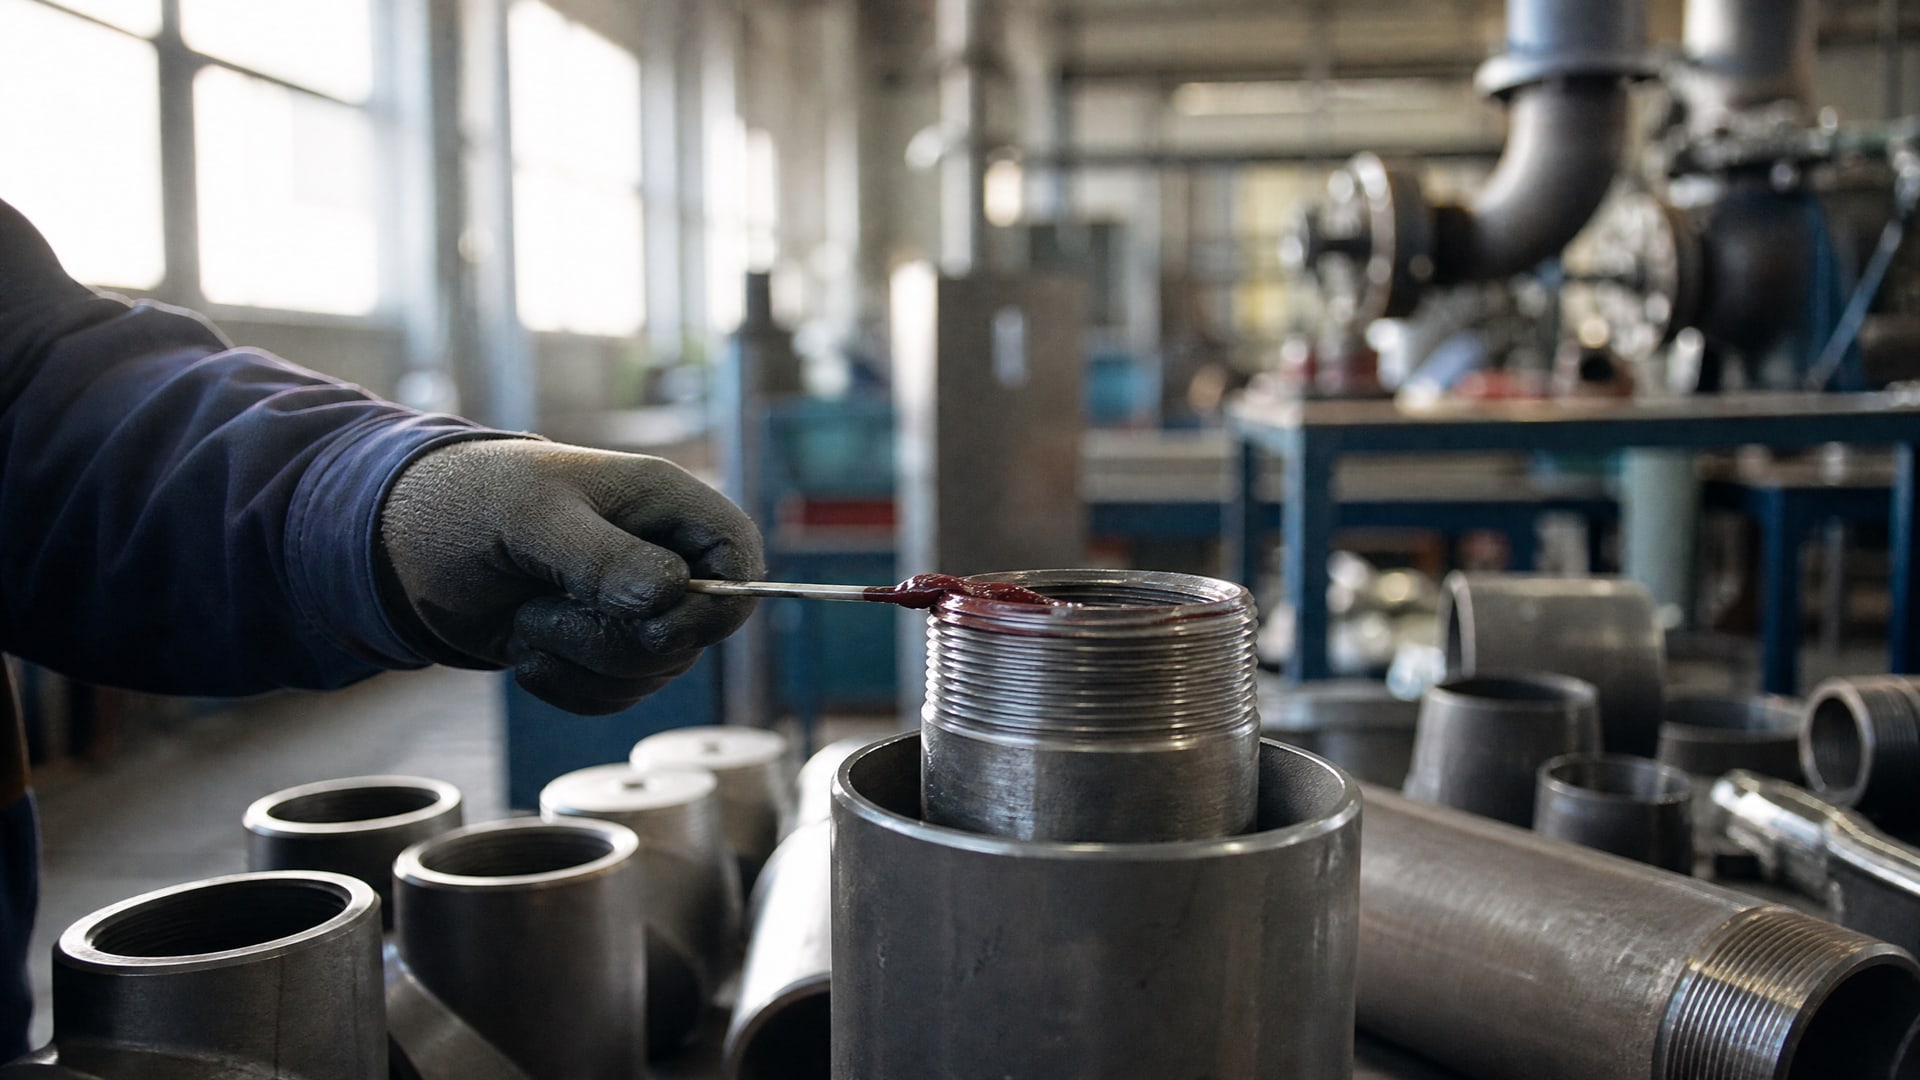
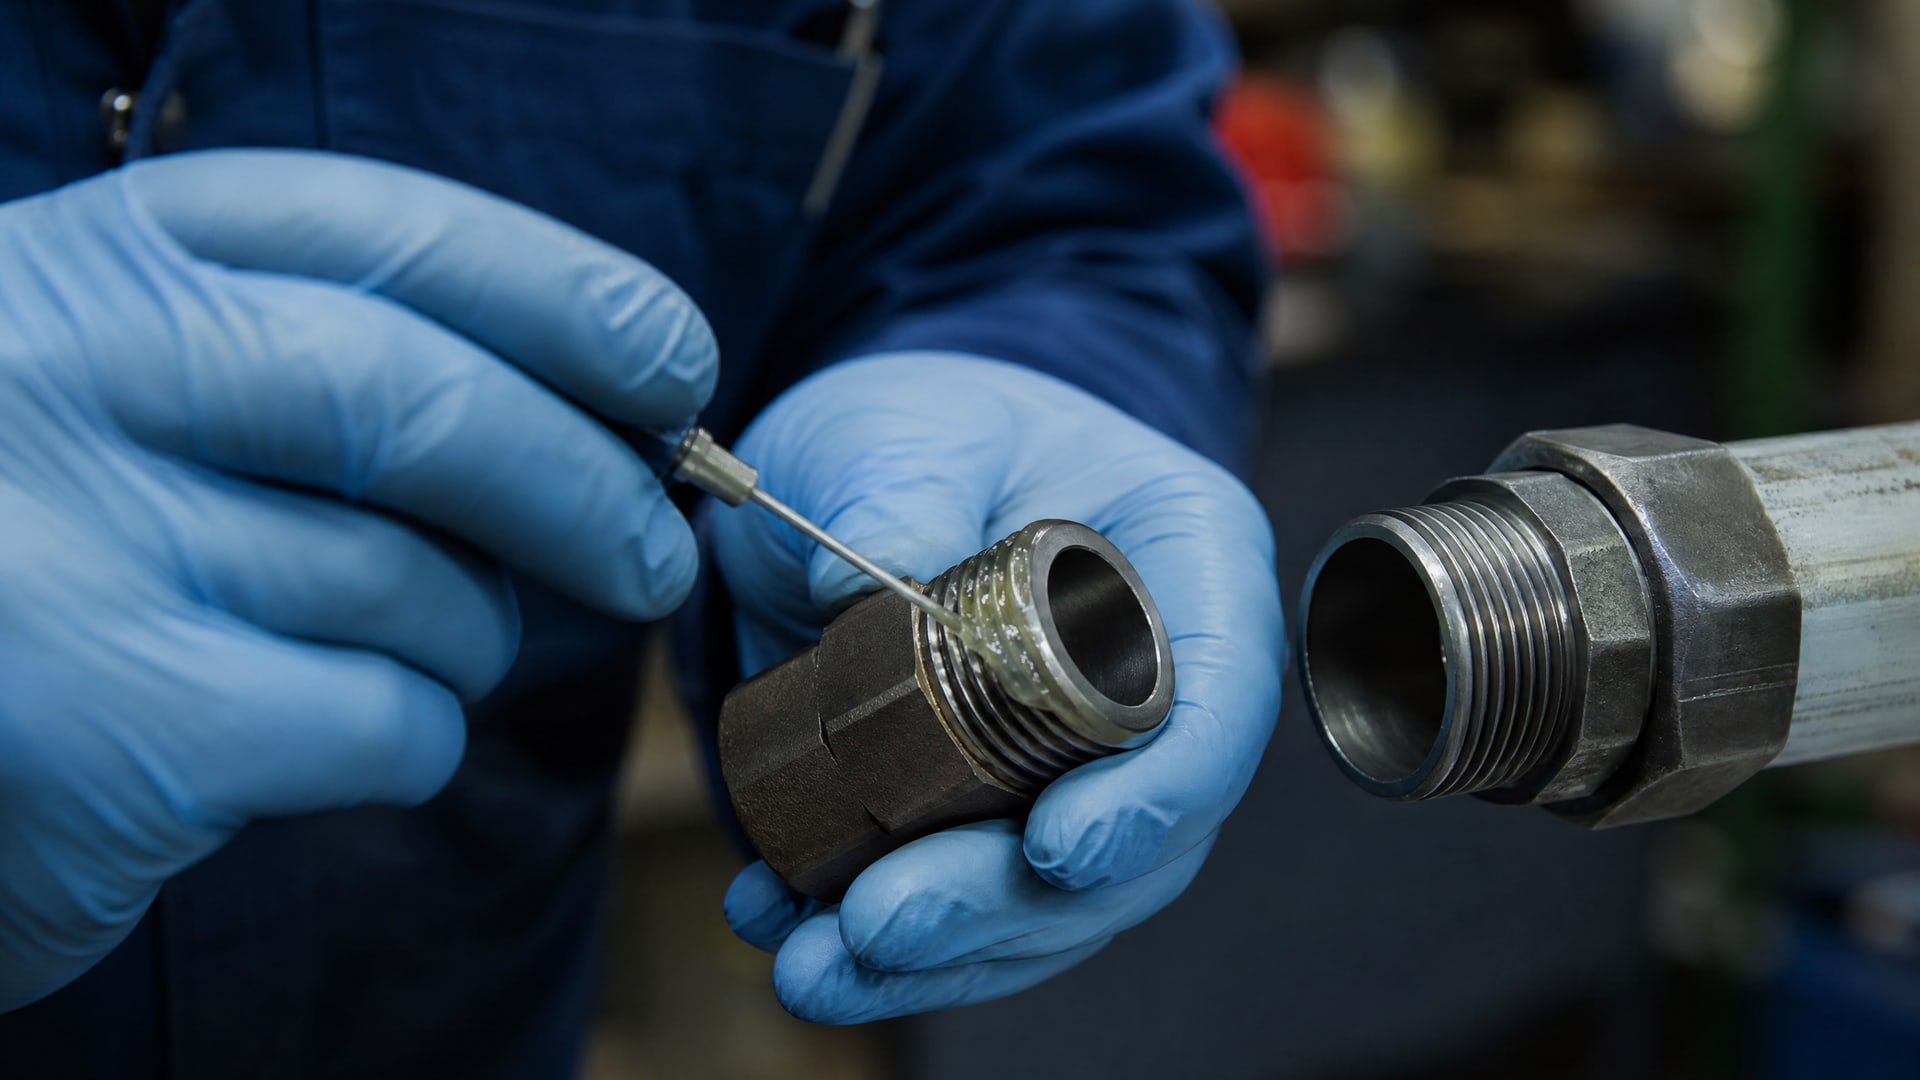
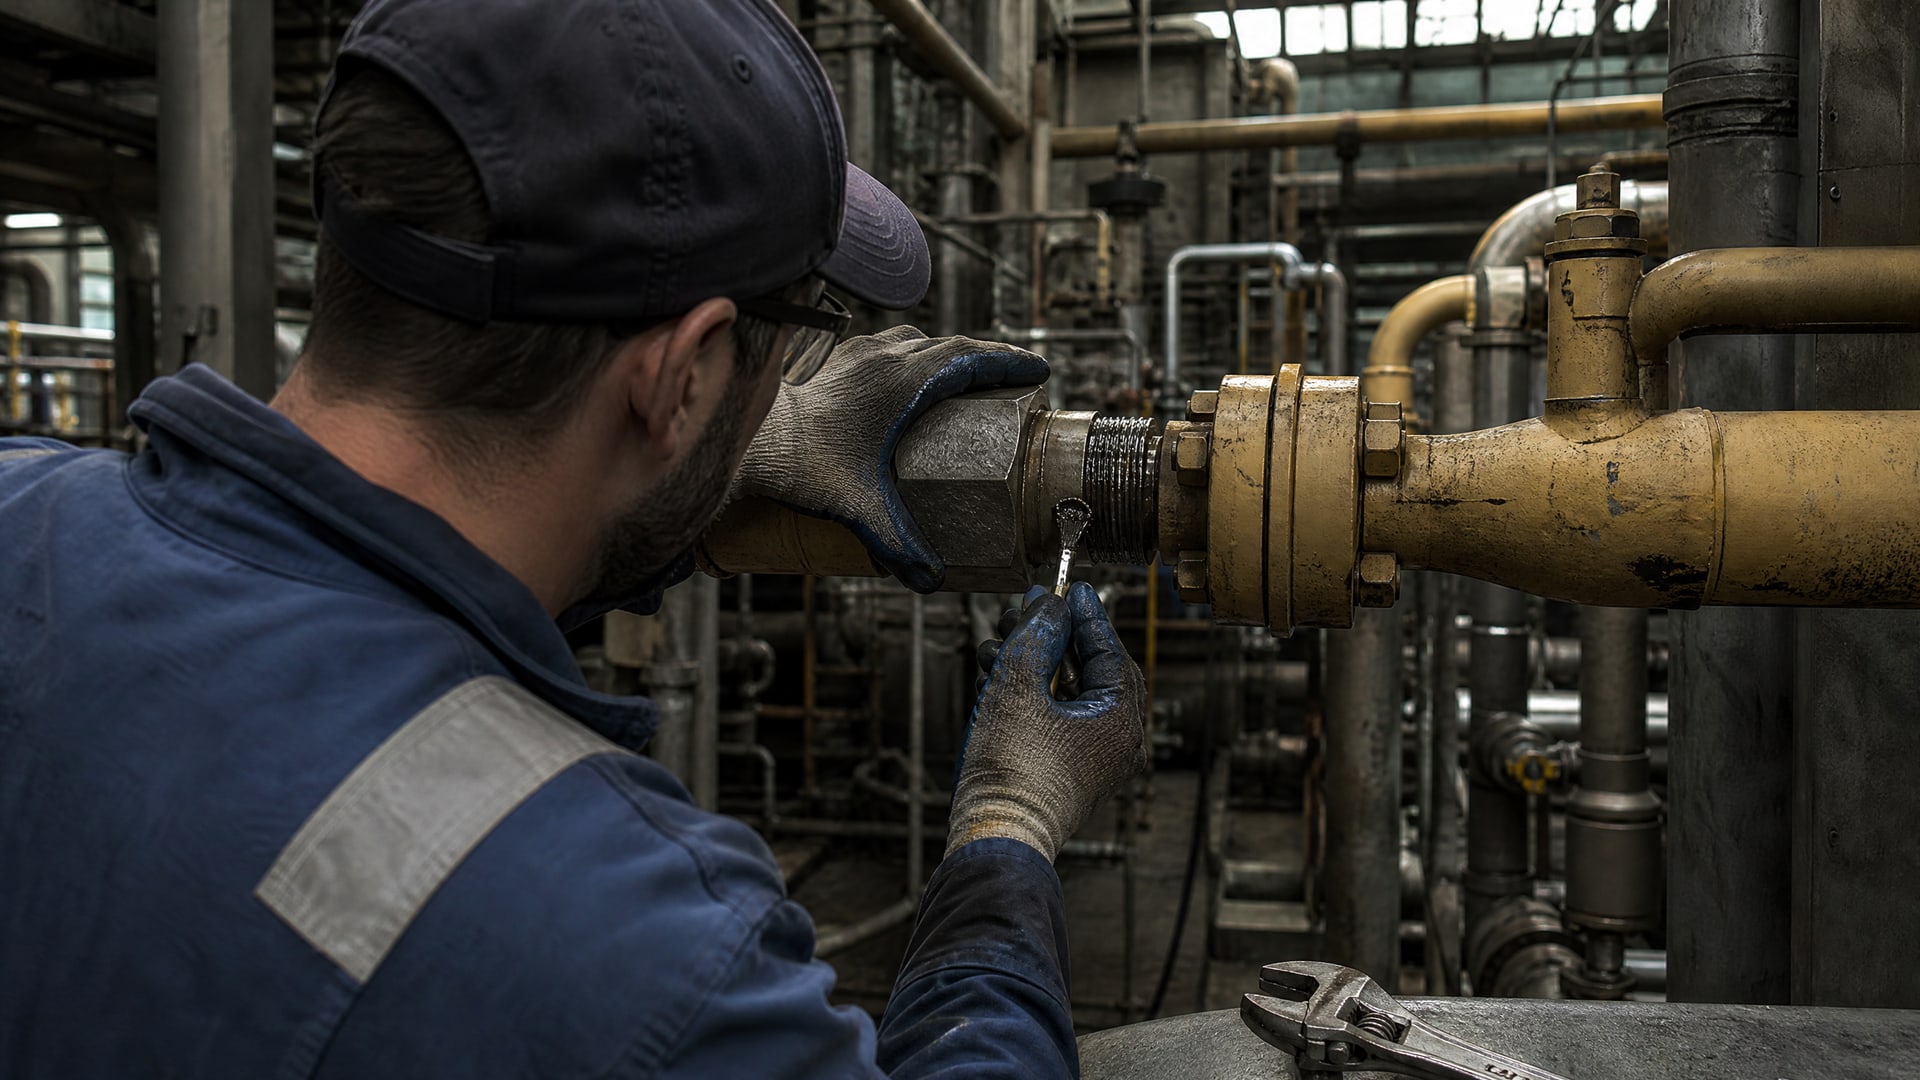
На резьбу обычно наносят герметик на наружную (мужскую) резьбу, заполняя 3–4 витка резьбы, оставляя 1–2 верхних витка без состава для удобства сборки и предотвращения выдавливания герметика наружу при навинчивании. Излишки герметика на поверхности после сборки не повышают надежность, поэтому избыток просто удаляют мягкой тряпкой.
При выборе метода нанесения учитывают вязкость герметика: более жидкие составы могут быть нанесены кистью или дозатором, густые - шпателем или вручную. Паста для герметизации резьбовых соединений часто имеет консистенцию, удобную для точного нанесения на витки.
Время отверждения и запуск системы
Полное отверждение анаэробного герметика зависит от материала резьбы, размера зазора и вязкости состава.
На активных металлах (медь, латунь) функциональная прочность обычно достигается за 3–6 часов, на пассивных (нержавеющая сталь, алюминий) может потребоваться больше времени. Полное отверждение, необходимое для максимальной прочности и выдерживания рабочих давлений, занимает до 24 часов.
Ранний пуск системы под давлением до полного отверждения герметика - частая причина течей, разрывов и разгерметизации соединений. Особенно это критично для газовых систем и систем отопления, где температурные перепады и давление воздействуют на еще мягкий полимеризирующийся слой. На практике инженеры часто ждут не менее 12–16 часов перед подачей давления, но в ответственных системах рекомендуется полные сутки.
Если требуется ускорить отверждение, для некоторых герметиков используют активаторы или праймеры, которые наносят на пассивные металлы до нанесения основного состава. Однако это требует согласования с техническим описанием конкретного герметика.
Подбор герметика по диаметру и типу резьбы
Хотя диаметр трубы не является главным критерием выбора герметика, он влияет на несколько важных параметров.
Размер зазора и вязкость
Чем больше диаметр трубы, тем шире может быть зазор между витками резьбы трубы и фитинга. Анаэробные герметики выпускают с разной вязкостью: низкая вязкость (жидкие составы) лучше заполняет узкие зазоры и быстрее отверждается, высокая вязкость (густые пасты) лучше держится на наружной резьбе больших диаметров и не стекает.
На практике для трубных соединений диаметром до 3 дюймов (76 мм) применяют герметики средней вязкости, которые обеспечивают надежное заполнение 3–4 витков резьбы без необходимости в активаторах. Для очень крупных соединений (более 4 дюймов) может потребоваться герметик повышенной вязкости.
Коническая и цилиндрическая резьба
Для герметизации резьбовых соединений труб применяют две основные резьбы: коническая по ISO 7-1 (обозначается как BSP, NPT и др.) и цилиндрическая по ISO 228-1. Коническая резьба самоуплотняется за счет формы витков, но анаэробный герметик все равно заполняет микропоры и предотвращает микротечи. Цилиндрическая резьба требует герметика для полной герметизации и не полагается только на геометрию.
Для герметизации резьбовых соединений труб с конической резьбой подходят стандартные анаэробные составы с EN 751-1. Для цилиндрической резьбы требования могут быть строже, так как зазор не сужается при сборке, и герметик должен полностью заполнить пространство.
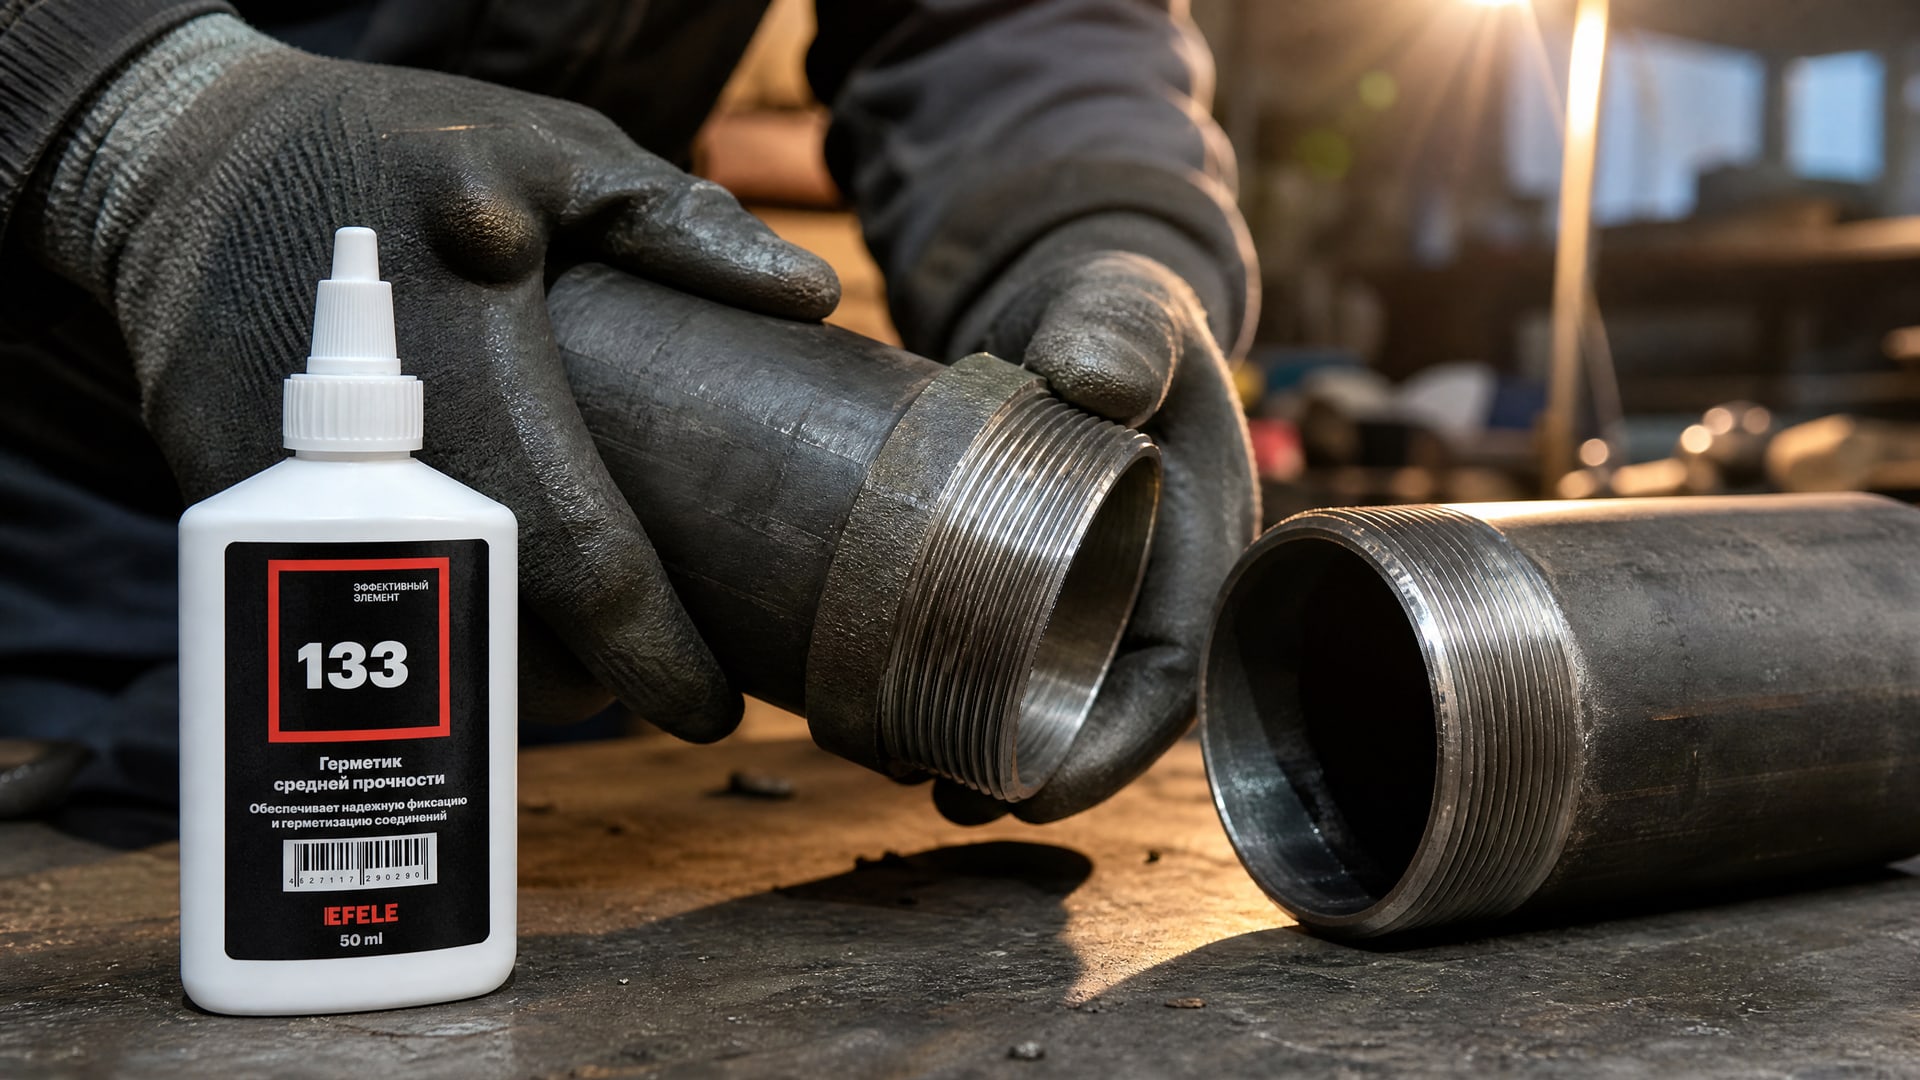
На начальном этапе выбора для герметизации трубных резьбовых соединений разных диаметров рекомендуется обратиться к технической таблице производителя, в которой указаны рекомендуемые составы для каждого диапазона размеров, температур и сред. Специалисты часто выбирают EFELE 133, который обеспечивает надежную фиксацию и герметичность соединений до 3 дюймов за счет оптимальной вязкости и полной совместимости с медью, латунью и стальными фитингами.
Активность металлов и роль праймеров
Анаэробные герметики инициируются ионами металла и анионными центрами на поверхности, поэтому скорость полимеризации сильно зависит от материала и состояния поверхности.
Активные металлы
Медь, латунь и бронза - активные металлы, которые катализируют анаэробную полимеризацию. Герметик на таких поверхностях начинает отверждаться уже через несколько часов, часто без дополнительных активаторов. Это удобно для оперативной сборки систем, но требует внимательности: если соединение собрано неправильно, его будет невозможно разобрать без повреждений.
Пассивные металлы
Нержавеющая сталь, алюминий и пассивированные стальные поверхности замедляют полимеризацию герметика. На таких металлах функциональная прочность достигается значительно дольше, иногда за 12–24 часа. Для ускорения используют активаторы или праймеры, которые обеспечивают локальную активацию поверхности и снижают время отверждения до уровня активных металлов.
Использование активатора требует согласования с производителем герметика: не все составы совместимы со всеми праймерами. Неправильное сочетание может привести к нестабильной полимеризации или образованию пленки вместо прочного герметизирующего слоя.
Часто задаваемые вопросы
Чем отличается герметик от нити для герметизации резьбовых соединений?
Нить (или ФУМ-лента) - механическая герметизация, которая работает за счет уплотнения витков и физического заполнения зазора. Герметик - это жидкий или пастообразный полимер, который полимеризуется без воздуха и создает эластичный, химически стойкий слой. Герметик лучше выдерживает давление, вибрацию и температурные перепады; нить проще в использовании и позволяет разобрать соединение без повреждений. Часто применяют оба способа вместе.
Можно ли использовать герметик для болтов на трубной резьбе?
Нет. Герметики для болтовых соединений предназначены для удержания крепежа и не имеют допусков на контакт с газом или горячей водой. Для трубных соединений нужны составы, соответствующие EN 751-1 и ISO 7-1, с подтверждением DVGW для газовых систем. Использование универсального фиксатора может привести к течам и опасным ситуациям.
Почему герметик не полимеризуется на нержавеющей стали?
Нержавеющая сталь - пассивный металл с низкой способностью инициировать анаэробную полимеризацию. Герметик начинает отверждаться медленно или вообще не отверждается без активатора. Для ускорения необходимо применить праймер (активатор), который наносят на поверхность перед герметиком. Проверьте совместимость праймера и герметика в техническом описании.
Как долго герметизирующее соединение остается герметичным?
При правильном выборе герметика и соблюдении условий эксплуатации (температура, давление, среда) герметизированное соединение может работать 5–10 лет и более без утечек. Однако качество зависит от качества герметика, подготовки поверхности и правильности сборки. Если соединение начало течь, причина часто в скрытых дефектах резьбы, неправильном нанесении герметика или превышении рабочих параметров.
Нужно ли покрывать герметиком обе стороны резьбы или только одну?
Обычно герметик наносят на наружную (мужскую) резьбу. Внутреннюю резьбу фитинга можно оставить чистой. Однако в некоторых случаях производитель герметика может рекомендовать нанесение на обе стороны для повышения герметичности. Всегда следуйте инструкции производителя.
Заключение
Герметизация резьбовых соединений - задача, в которой размер трубы - только один из факторов выбора. Главное - определить рабочую среду (газ, горячая вода, холодная вода, отопление), проверить соответствие герметика стандарту EN 751-1 для газовых и водяных систем, тщательно подготовить резьбу от масла и грязи, нанести состав на 3–4 витка и дать полное время на отверждение перед пуском под давлением.
Практический путь выбора: скачайте техническое описание герметика у производителя, найдите таблицу с рекомендациями по диаметру, материалу резьбы и среде, убедитесь в наличии требуемых допусков (EN 751-1, DVGW для газа), согласуйте время отверждения с графиком пуска системы и проведите тестовую герметизацию на тестовом соединении перед массовым применением. Это обеспечит надежность и исключит протечки в критичных системах.