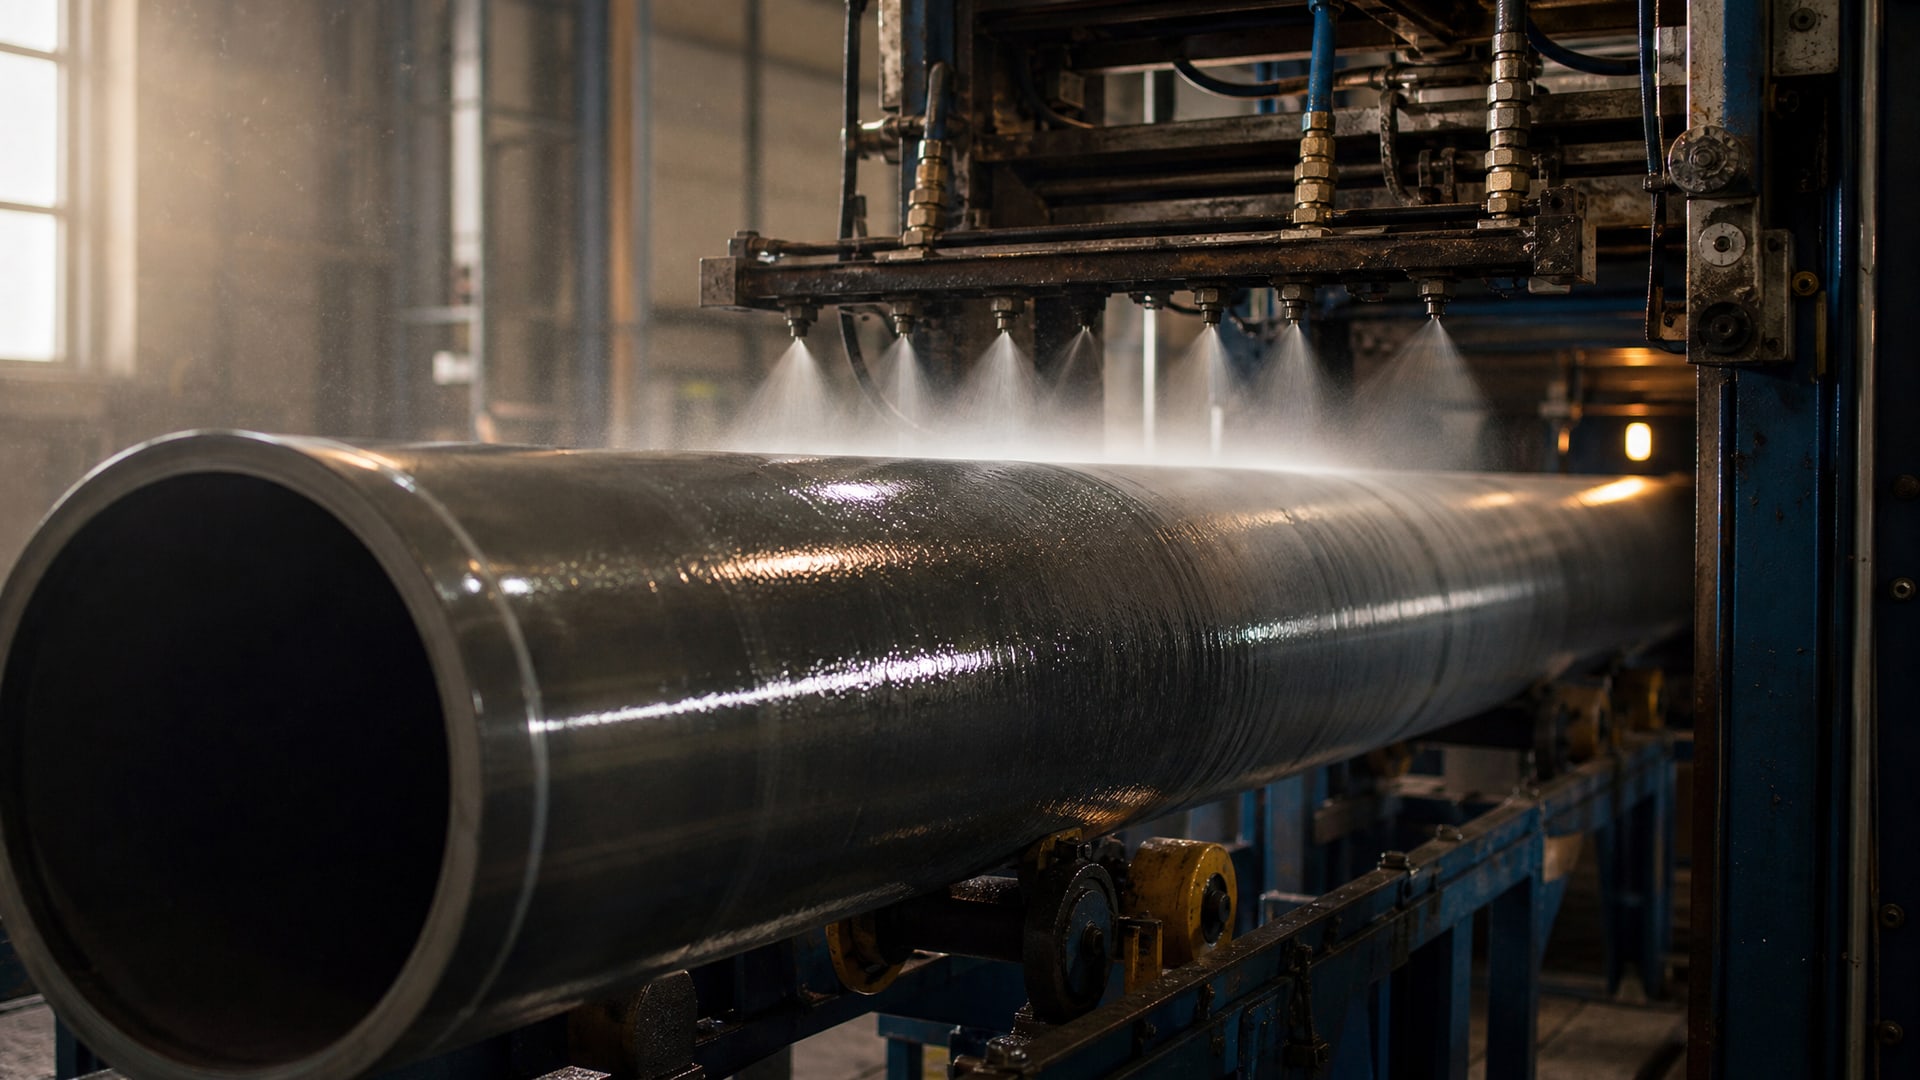
Твердосмазочное покрытие - это антифрикционный материал, который наносится тонкой пленкой на поверхность металла для снижения трения и защиты от задиров при контактном скольжении. В нефтегазовом секторе двухслойная система, состоящая из барьерного эпоксидного грунта и верхнего антифрикционного слоя, позволяет восстанавливать отдельные детали и существенно продлевает их ресурс в жестких условиях. Статья предназначена для инженеров, технических специалистов и закупщиков, которые выбирают материалы для защиты плашек превентора, шток-каналов и других нагруженных узлов.
Практика показывает, что выбор покрытия напрямую влияет на количество внеплановых остановок оборудования и затраты на периодическое восстановление. В этом материале рассмотрены технические параметры двухслойной системы, требования к подготовке поверхности, режимы отверждения и критерии, по которым специалист должен оценивать качество материала.
Архитектура двухслойной системы и ее назначение
Двухслойная система защиты работает по принципу разделения функций между двумя слоями.
Нижний слой - термоотверждаемое эпоксидное барьерное покрытие - создает непрерывный защитный барьер между стальной поверхностью и окружающей средой. Его толщина составляет 5–7 мкм, и он перекрывает микровпадины, образованные при фосфатировании. Эта задача критична: если барьер неплотный или недостаточно толстый, влага и коррозионные среды проникнут к металлу и постепенно разрушат адгезию верхнего слоя.
Верхний слой - твердосмазочное антифрикционное покрытие толщиной 8–25 мкм - работает непосредственно в зоне контактного скольжения. Его назначение: минимизировать трение, предотвращать задиры и холодную сварку контактирующих поверхностей. Коэффициент трения этого слоя составляет 0,04–0,06 по стандарту ASTM D2714, что в 10–15 раз ниже, чем у неподготовленной стали.
Оба слоя работают в паре: верхний слой не может обеспечить корозионную защиту при нарушении целостности, а нижний не снижает трение. На практике попытка сэкономить на барьерном грунте приводит к появлению коррозии под верхним слоем и потере адгезии через 3–6 месяцев. Точно так же нанесение только верхнего слоя без подготовки поверхности проводит к быстрому отслаиванию в условиях влажности и вибрации.
Подготовка поверхности и роль фосфатирования
Фосфатирование - это химическая предобработка стальной поверхности, которая создает кристаллическую микроструктуру и повышает адгезию последующих слоев.
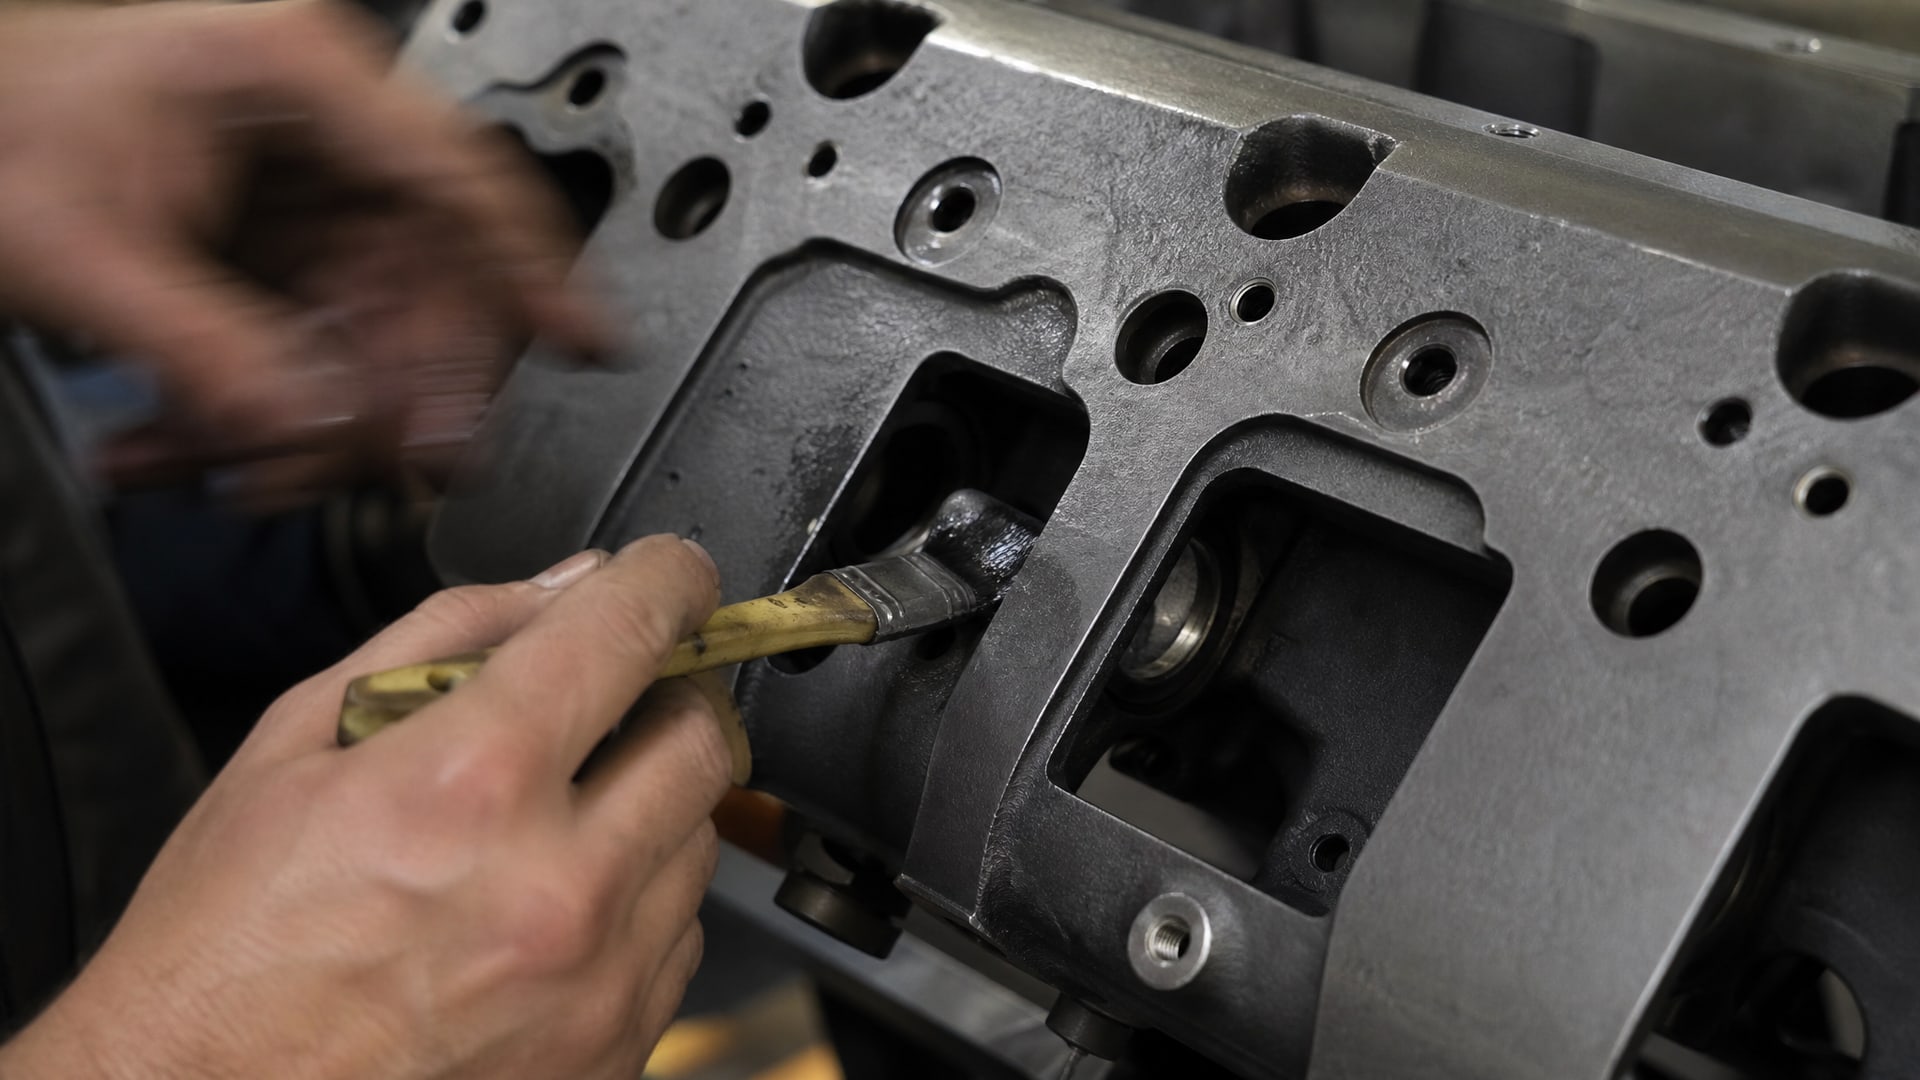
После фосфатирования на поверхности образуется микропрофиль с впадинами глубиной 5–15 мкм. Эти впадины служат "якорем" для первого слоя покрытия, но одновременно могут быть каналами для проникновения влаги, если они не перекрыты.
Функция барьерного слоя - заполнить эти микровпадины непрерывной пленкой. Толщина 5–7 мкм рассчитана именно на то, чтобы перекрыть типичный микропрофиль фосфатирования и создать гладкую поверхность для нанесения верхнего антифрикционного слоя. Если наносить покрытие без фосфатирования или на загрязненную поверхность, адгезия серьезно пострадает.
На практике подготовка включает несколько этапов: очистка от масла и грязи, механическое удаление ржавчины (дробеструйная обработка или wire brush), фосфатирование по ГОСТ 9.014 или эквивалентному стандарту, промывка и сушка. Каждый этап влияет на результат. Опыт специалистов нефтегазового сектора показывает, что при халатной подготовке даже высокое качество покрытия не спасает - пленка отслаивается в течение нескольких недель.
Технические параметры антифрикционного верхнего слоя
Верхний слой должен быть оценен по нескольким параметрам одновременно: толщине, коэффициенту трения, износостойкости, режиму отверждения и диапазону рабочих температур.
Толщина верхнего слоя варьируется от 8 до 25 мкм в зависимости от условий эксплуатации. Для плашек превентора и других высоконагруженных деталей нефтегазового оборудования, которые работают под давлением и испытывают интенсивное скольжение, рекомендуется толщина 20–25 мкм. На нижней границе диапазона (8–12 мкм) материал допустимо использовать только для легконагруженных элементов и деталей, где скольжение незначительно. Слишком тонкий слой быстро изнашивается и теряет антифрикционные свойства.
Коэффициент трения при сухом скольжении составляет 0,04–0,06 по ASTM D2714. Это означает, что при нормальной нагрузке 1000 Н тяговое усилие не превышает 40–60 Н, в то время как без покрытия оно могло бы быть в 200–500 Н. Такое снижение трения критично для предотвращения задиров в условиях, когда смазочный материал легко вымывается давлением жидкости.
Испытание на абразивный износ проводится по стандарту ASTM D4060. Качественное покрытие теряет менее 10% массы за полный цикл испытания, что подтверждает его долговечность в условиях с частичным абразивом (песок, шлам, механические загрязнения).
Режим отверждения верхнего слоя: 1 час при 149°C (300°F). Это условие необходимо соблюдать точно, иначе полимеризация будет неполной, и коэффициент трения не достигнет требуемого значения. Спешка с повышением температуры или сокращением времени приводит к эффекту "недопека" - материал остается липким или хрупким.
Диапазон рабочих температур для барьерного слоя часто составляет -73…+204°C, но верхний антифрикционный слой, содержащий фенольное связующее, может иметь более узкий диапазон. Перед выбором материала уточняйте температурные характеристики у производителя для вашего конкретного оборудования.
Восстановление плашек превентора и критерии выбора покрытия
Плашка превентора - деталь, которая испытывает одновременно высокое давление, контактное скольжение и циклическую нагрузку.
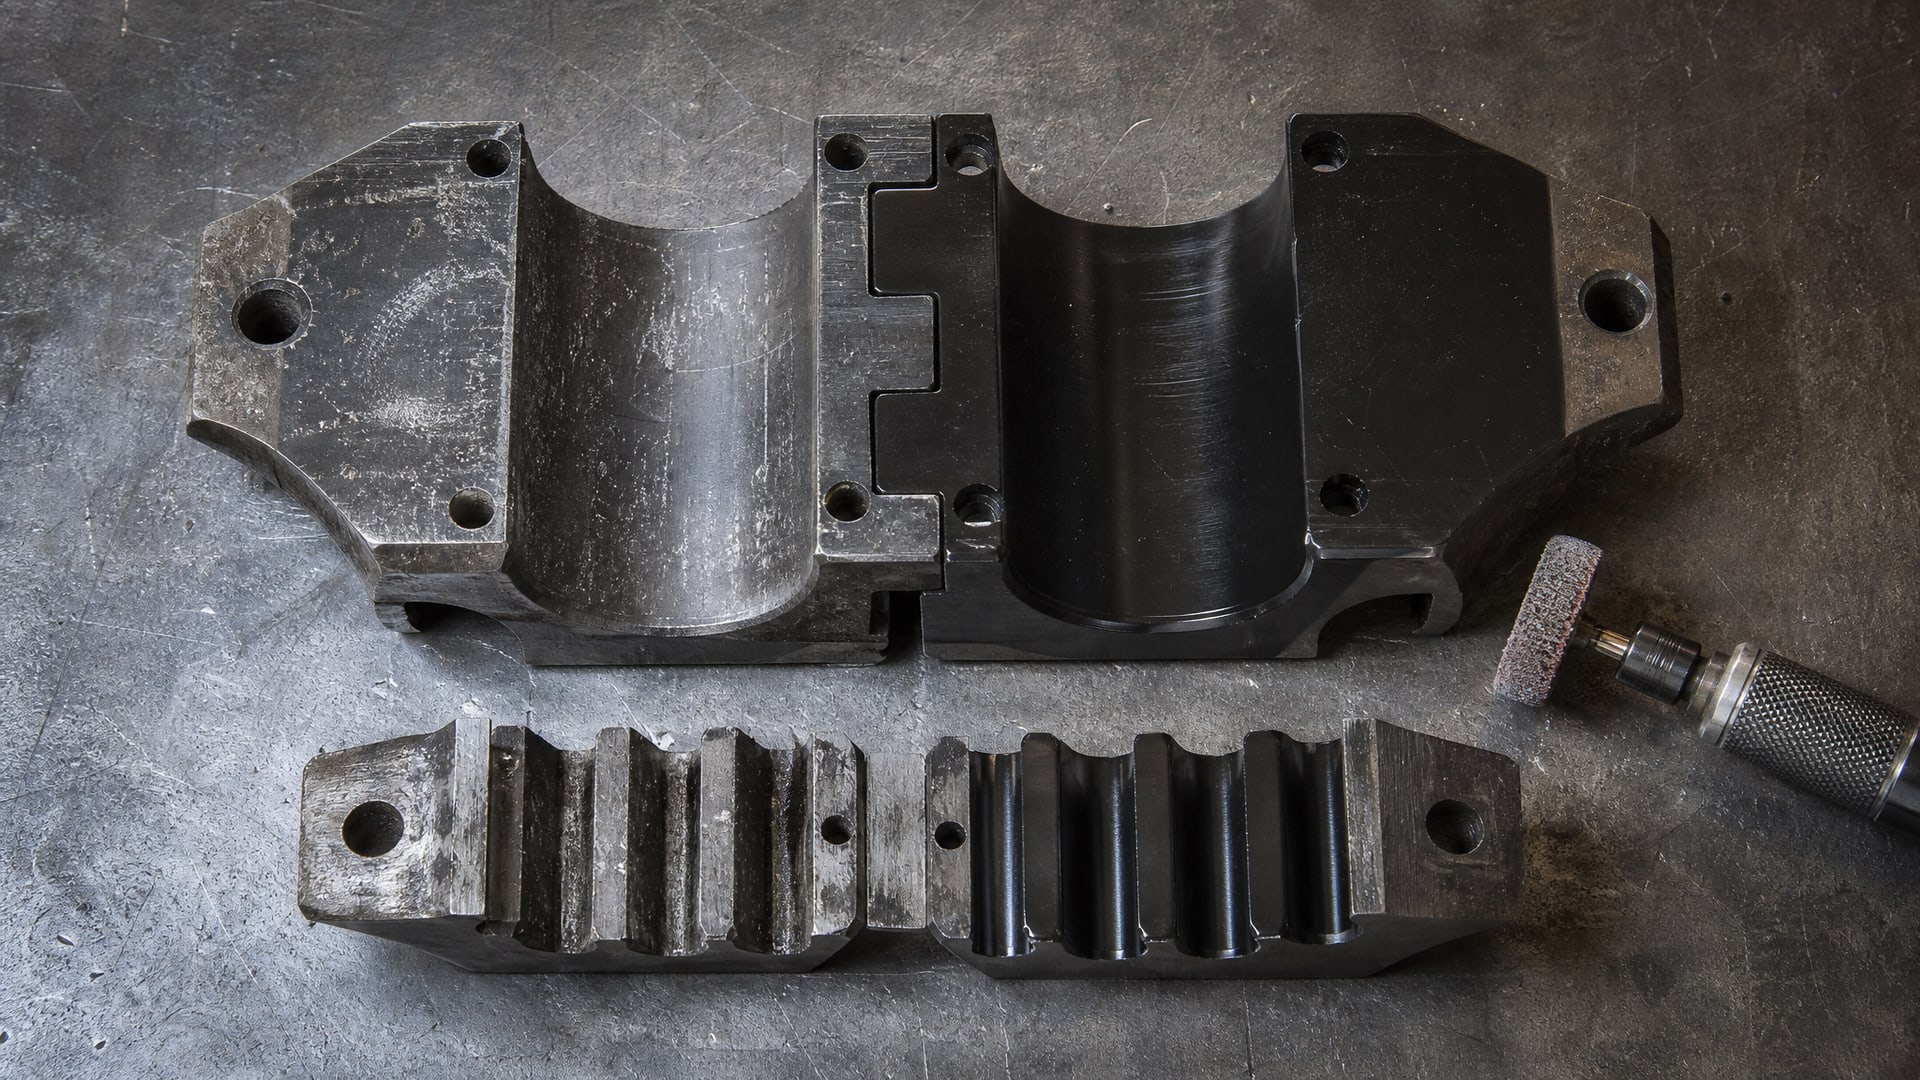
При длительной работе на ней появляются задиры, микротрещины и холодная сварка контактирующих участков. Восстановление плашки без замены возможно благодаря двухслойному покрытию: деталь шлифуется, удаляется поврежденный слой, проводится новое фосфатирование, и затем наносятся оба слоя заново.
Для плашек превентора требуется верхний слой толщиной 20–25 мкм - именно верхняя граница диапазона. Это объясняется тем, что при дальнейшей эксплуатации покрытие изнашивается неравномерно: в точках максимального давления оно теряется быстрее. Если начальная толщина 8–12 мкм, то через 6–12 месяцев интенсивной работы защита в критических местах может быть потеряна полностью.
Выбор конкретного материала должен основываться на следующих критериях:
Коэффициент трения 0,04–0,06 по ASTM D2714 подтвержден испытаниями производителя.
Адгезия барьерного слоя к фосфатированной стали не менее установленного минимума (уточните в TDS).
Толщина верхнего слоя регулируется нанесением и поддается контролю измерителем толщины (UT-gauge).
Режим отверждения четко описан, без неопределенностей типа "до высыхания на ощупь".
Соответствие диапазону рабочих температур вашего оборудования.
Материал должен иметь техническое описание (TDS) на русском или английском языке с указанием всех параметров. Если производитель предоставляет только общие характеристики или маркетинговые слоганы без цифр, это признак того, что технические данные либо не проверены, либо намеренно скрыты.
Летучие органические вещества и условия безопасности при нанесении
Летучие органические вещества (VOC) - это испаряющиеся компоненты покрытия, которые влияют на качество воздуха в помещении и требуют соответствующей вентиляции при нанесении.
Для барьерного слоя VOC часто составляет около 580 г/л, для верхнего слоя - около 686 г/л. Это означает, что при нанесении двухслойной системы в замкнутом помещении без вентиляции концентрация летучих веществ в воздухе быстро превысит допустимые пределы.
Температура вспышки - это минимальная температура, при которой пары покрытия могут воспламениться при контакте с источником зажигания. Для барьерного слоя она обычно составляет +37°C, для верхнего слоя может быть -4°C. Материал с низкой температурой вспышки требует особой осторожности при хранении и нанесении: его нельзя использовать рядом с открытым огнем, искрящим оборудованием или при горячей работе в соседстве.
На практике правильная организация рабочего места включает:
Вентиляцию с естественной вытяжкой или принудительной системой воздухообмена.
Изоляцию источников воспламенения (сварка, горелки, электроискры) на расстояние не менее 5 метров.
Хранение материала в металлических емкостях с плотной крышкой при температуре не выше 25°C.
Использование защитного оборудования: респиратор с угольным фильтром, перчатки, одежда из хлопка.
Для восстановления плашек превентора в цехе или на стоянке часто используют мобильное оборудование с локальной вытяжкой, которое улавливает пары прямо у места нанесения. Это требует дополнительных инвестиций, но обеспечивает безопасность персонала и качество покрытия.
Цветовая индикация износа и мониторинг состояния покрытия
Некоторые производители твердосмазочных покрытий добавляют в состав видимые индикаторы - пигменты, которые позволяют оператору визуально оценить степень износа детали без разборки и инструментального контроля.
Типичный индикатор использует двухцветную схему: верхний слой окрашен в один цвет (например, серебристо-серый), а барьерный слой - в контрастный цвет (например, коричневый или медный).
При нормальном износе верхний слой постепенно истирается, и сквозь него начинает проступать цвет барьерного слоя. Когда оператор видит на детали проступание второго цвета на 30–50% площади контактной зоны, это сигнал о необходимости планового восстановления. Без индикации приходится периодически разбирать оборудование для осмотра или полагаться на статистику отказов.
Цветовая индикация особенно полезна для плашек превентора, потому что они находятся в труднодоступном месте и визуальный контроль без разборки невозможен. Оператор может записать наблюдаемые изменения окраски в журнал техническому обслуживания и спланировать восстановление к подходящему окну профилактики.
Однако индикация работает только при условии, что скольжение происходит в одних и тех же зонах. Если контактная область размазана по детали или движение разнонаправленное, индикатор может дать неоднозначный сигнал. Кроме того, цветовой индикатор - это вспомогательный инструмент, а не замена количественному контролю толщины с помощью ультразвукового измерителя (UT-gauge).
Сравнение двухслойной системы с альтернативными подходами
На практике инженеры часто рассматривают несколько вариантов защиты нефтегазового оборудования: полная замена детали, монометаллическое покрытие (например, молибден дисульфид или графит без барьера), жидкая смазка, локальный монолитный слой.
Полная замена детали - это самый дорогой вариант, потому что плашка превентора стоит десятки тысяч рублей, плюс расходы на демонтаж, монтаж и испытание. Кроме того, на изготовление новой детали уходит 4–8 недель, в то время как восстановление покрытием занимает 3–5 дней.
Монометаллическое твердосмазочное покрытие без барьера (только верхний слой на голый металл) дешевле, но недолговечно. Без защиты от влаги адгезия теряется за 1–3 месяца, и покрытие начинает отслаиваться. На деталях, которые работают во влажной или гидравлической среде, такой подход не работает.
Жидкая смазка (масло, пластичная смазка) требует постоянного пополнения и подвержена вымыванию под давлением. Для плашки превентора, которая работает под давлением до 350 атм и периодически подвергается гидроструйной промывке, жидкая смазка неэффективна.
Локальный монолитный слой (например, втулка из латуни или самосмазывающегося полимера) требует механической доработки детали и нарушения ее геометрии. Это возможно только при наличии свободного пространства в узле, что встречается редко.
Двухслойная система становится оптимальным выбором, потому что сочетает эффективность, низкую стоимость восстановления, сохранение исходной геометрии детали и длительный ресурс -18–36 месяцев до следующего восстановления.
Часто задаваемые вопросы
Почему нельзя наносить антифрикционное твердосмазочное покрытие только одним слоем?
Верхний слой - антифрикционный материал с низким коэффициентом трения - не обеспечивает защиту от коррозии при нарушении целостности. Если нанести его прямо на неподготовленный металл, влага и кислород проникнут сквозь микропоры и вызовут коррозию под пленкой, которая приводит к отслаиванию уже через несколько недель. Барьерный слой создает непрерывный защитный экран и повышает адгезию верхнего слоя.
Как проверить качество нанесения покрытия без отправки образца в лабораторию?
Используйте ультразвуковой измеритель толщины (UT-gauge) для контроля толщины каждого слоя - она должна находиться в пределах 5–7 мкм для барьера и 20–25 мкм для верхнего слоя на плашках. Проверьте адгезию методом перекрестного надреза (ASTM D3359): разрежьте пленку в виде решетки, наклейте липкую ленту и резко оторвите - качественное покрытие не должно отслаиваться. Также осмотрите поверхность на предмет пузырей, трещин и подтеков.
Можно ли восстановить плашку превентора своими силами, если есть компрессор и кисть?
Теоретически возможно, но практически это приводит к браку. Причины: трудно обеспечить равномерную толщину слоев вручную, сложно соблюдать режим термоотверждения (точная температура и время), нет возможности контролировать качество подготовки поверхности (остаются микроконтаминанты, которые ослабляют адгезию). Для критических деталей нефтегазового оборудования работу должны выполнять специализированные сервисные центры с сертификацией и оборудованием.
Как долго держится двухслойное покрытие на плашке превентора в активной эксплуатации?
Средний ресурс составляет 18–36 месяцев в зависимости от давления, интенсивности скольжения, температуры среды и качества нанесения. На скважинах с высоким давлением и агрессивной средой (сероводород, кислород) ресурс может сократиться до 12 месяцев. При умеренных режимах и хорошем обслуживании может достичь 3–4 лет. Цветовая индикация износа позволяет спланировать восстановление заранее.
Какое оборудование нужно для нанесения двухслойного покрытия в полевых условиях?
Минимальный набор: компрессор (производительность не менее 250 л/мин, давление 6–8 атм), краскопульт с соплом под вязкость материала, контейнеры для хранения компонентов, температурный контроль (термометр) для отверждения, ультразвуковой измеритель толщины для контроля, портативная электропечь или ИК-лампа для локального прогрева деталей, средства вентиляции (мобильный вытяжной шланг). Для полного соответствия регламенту требуется монтаж временной сушильной камеры с контролем температуры.
Заключение
Двухслойное твердосмазочное покрытие - это проверенная технология для восстановления и защиты нефтегазового оборудования, которая обеспечивает снижение трения до 0,04–0,06, длительную защиту от коррозии и стойкость к механическому износу. Система работает благодаря разделению функций: барьерный слой толщиной 5–7 мкм защищает металл от влаги и коррозии, верхний слой толщиной 20–25 мкм обеспечивает антифрикционные свойства и задирозащиту.
Успех применения покрытия зависит от трех факторов: правильная подготовка поверхности с фосфатированием, соблюдение режима термоотверждения (1 час при 149°C) и выбор материала с документированными параметрами по ASTM D2714 и ASTM D4060. Для восстановления плашек превентора и других высоконагруженных деталей работу должны выполнять специализированные сервисные центры с необходимым оборудованием и квалификацией.
Следующий шаг: согласуйте с поставщиком техническое описание материала, удостоверьтесь в наличии показателей коэффициента трения и абразивной износостойкости, уточните диапазон рабочих температур для вашего оборудования и согласуйте сроки восстановления детали с окном профилактики.