Налипание пленки на губки запайки и направляющие - одна из самых частых причин останов и брака на горизонтальных упаковочных линиях. Проблема проявляется как повреждение полотна, смещение шва, перекосы и разрывы; иногда в самых запущенных случаях происходит полное залипание пленки к нагревательным элементам с последующим прожогом или расслоением упаковки.
На первый взгляд кажется, что налипание - это дефект материала пленки или проблема смазки. На деле же это следствие комбинации факторов: избыточная температура запайки, загрязнение поверхностей рабочих узлов, нарушение натяжения и проводки полотна, износ роликов. Каждый из них в отдельности или вместе может привести к прилипанию. Инженеры и снабженцы, столкнувшиеся с налипанием, часто начинают с диагностики: прежде чем менять материалы или смазки, необходимо понять истинную причину. Эта статья разберет симптомы, причины, последовательность проверок и выбор правильных решений.
Симптомы налипания и как их распознать
Налипание проявляется по-разному в зависимости от того, где именно пленка прилипает и насколько тепла задействовано.
Если пленка липнет к направляющим валикам и роликам (до зоны запайки), это часто означает нарушение натяжения или износ роликов; если прилипание случается прямо на губках запайки или в зоне выхода запаянного изделия, причина в температуре или загрязнении.
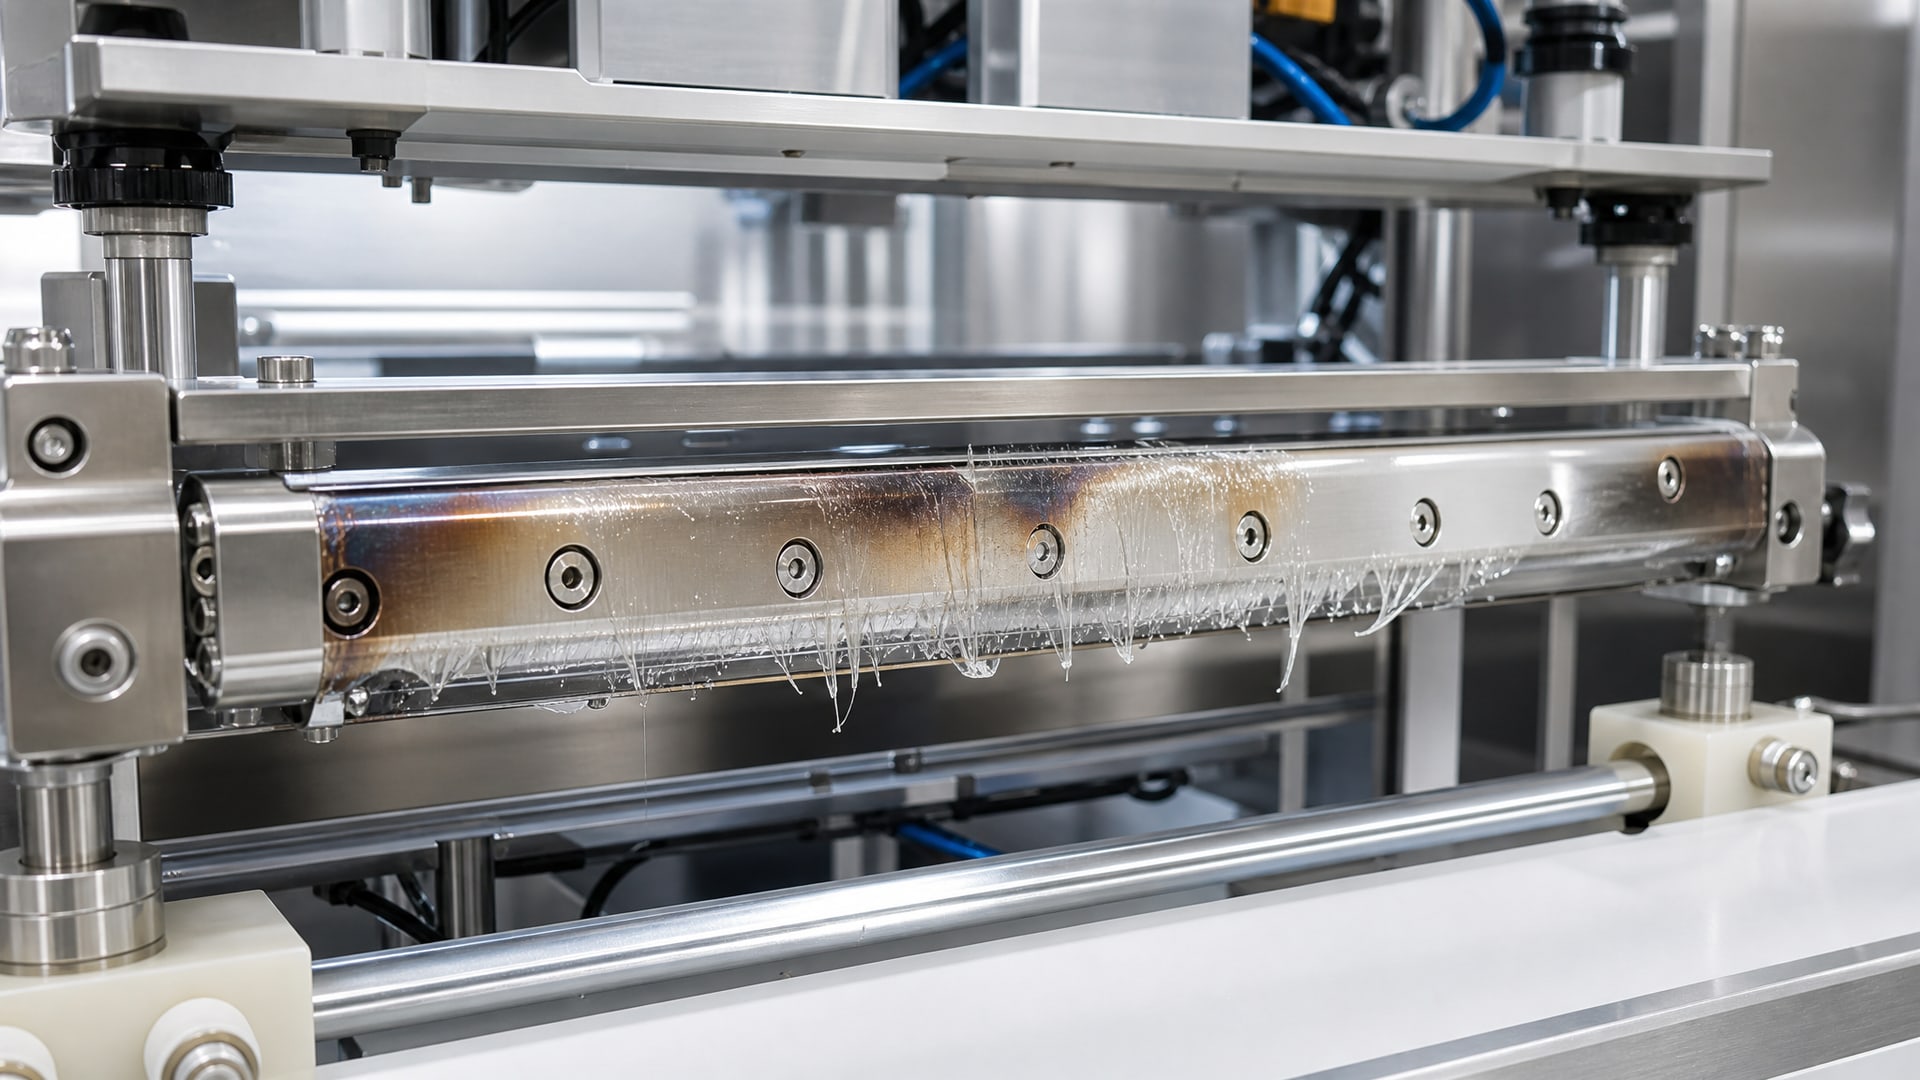
На практике налипание проявляется так: пленка морщит или комкается в узле запайки; край упаковки становится волнистым или перекошенным; на поверхности пленки видны потеки расплавленного материала или отпечатки от губок; в тяжелых случаях пленка зависает на нагревателях, машина останавливается и требует ручной очистки.
Когда дефект повторяется в одной и той же зоне относительно формующего узла, это часто указывает на проблему машины (температура, давление, сбой настройки). Если налипание меняется при смене рулона пленки или партии материала, вероятнее всего дело в свойствах самой пленки - ее коэффициенте трения (COF), толщине покрытия или качестве полимера.
Три основные причины налипания: температура, загрязнение, натяжение
Перегрев и температурное окно запайки
Температура - главный виновник большинства случаев налипания. Если губки запайки настроены слишком горячо, пленка расплавляется не только в точке шва, но и по краям, прилипая к поверхностям и соседним слоям материала. Каждый полимер (полиэтилен, полипропилен, многослойные композиты) имеет свой диапазон температур, в котором шов образуется без повреждений.
Эксперты рекомендуют работать с методом пошагового повышения температуры: начинают с консервативной настройки и поднимают на 2°C до достижения устойчивого шва. Это позволяет найти нижнюю границу окна запайки. Если окно остается узким (разница между минимумом и максимумом менее 10–15°C), налипание будет частой проблемой даже при небольших колебаниях температуры или при работе с разными партиями пленки.
Пленка должна иметь sealant layer - слой, предназначенный для плавления и образования шва. Если температурный профиль губок не совпадает с характеристиками этого слоя, возникает либо недостаточная герметичность, либо чрезмерный расплав и налипание. В технических руководствах по упаковочным машинам прямо указано: если температура слишком высока, пленка налипает на губки и направляющие, а качество шва снижается.
Загрязнение рабочих поверхностей
На наружных поверхностях запаечных губок и направляющих валиков со временем накапливаются остатки пленки, чернила с печати, частицы упаковки и покрытие от предыдущих запусков. Эти отложения повышают трение и теплопередачу, создавая локальные "горячие пятна", куда пленка прилипает в первую очередь.
Загрязнение также нарушает равномерность нагрева: если поверхность губки неравномерна из-за отложений, вероятность налипания возрастает. Практический совет: регулярная очистка рабочих поверхностей губок и направляющих после каждой смены или при смене формата упаковки часто решает проблему налипания даже без изменения температуры. Очистку проводят мягкими щетками и бумажными полотенцами, стараясь не повредить сами поверхности.
Нарушение натяжения и проводки пленки
Если пленка натянута неравномерно, один край может прилипать раньше другого, вызывая перекос шва и скопление материала в одной зоне. Слишком слабое натяжение приводит к провисанию пленки, и она трется о внутренние части машины; слишком сильное - к растяжению и нестабильности проводки.
Направляющие валики должны быть отцентрированы и не изношены. Если валик эксцентричен или имеет плоские участки, пленка будет скакать и налипать на неровные места. На линиях с хорошей дисциплиной первая операция при возникновении налипания - это проверка натяжения пленки, ее проводки через направляющие и состояния роликов. Часто этого достаточно.
Пошаговая диагностика: чек-лист проверки
Когда налипание появилось, не спешите менять смазку или материалы.
Следуйте систематической диагностике:
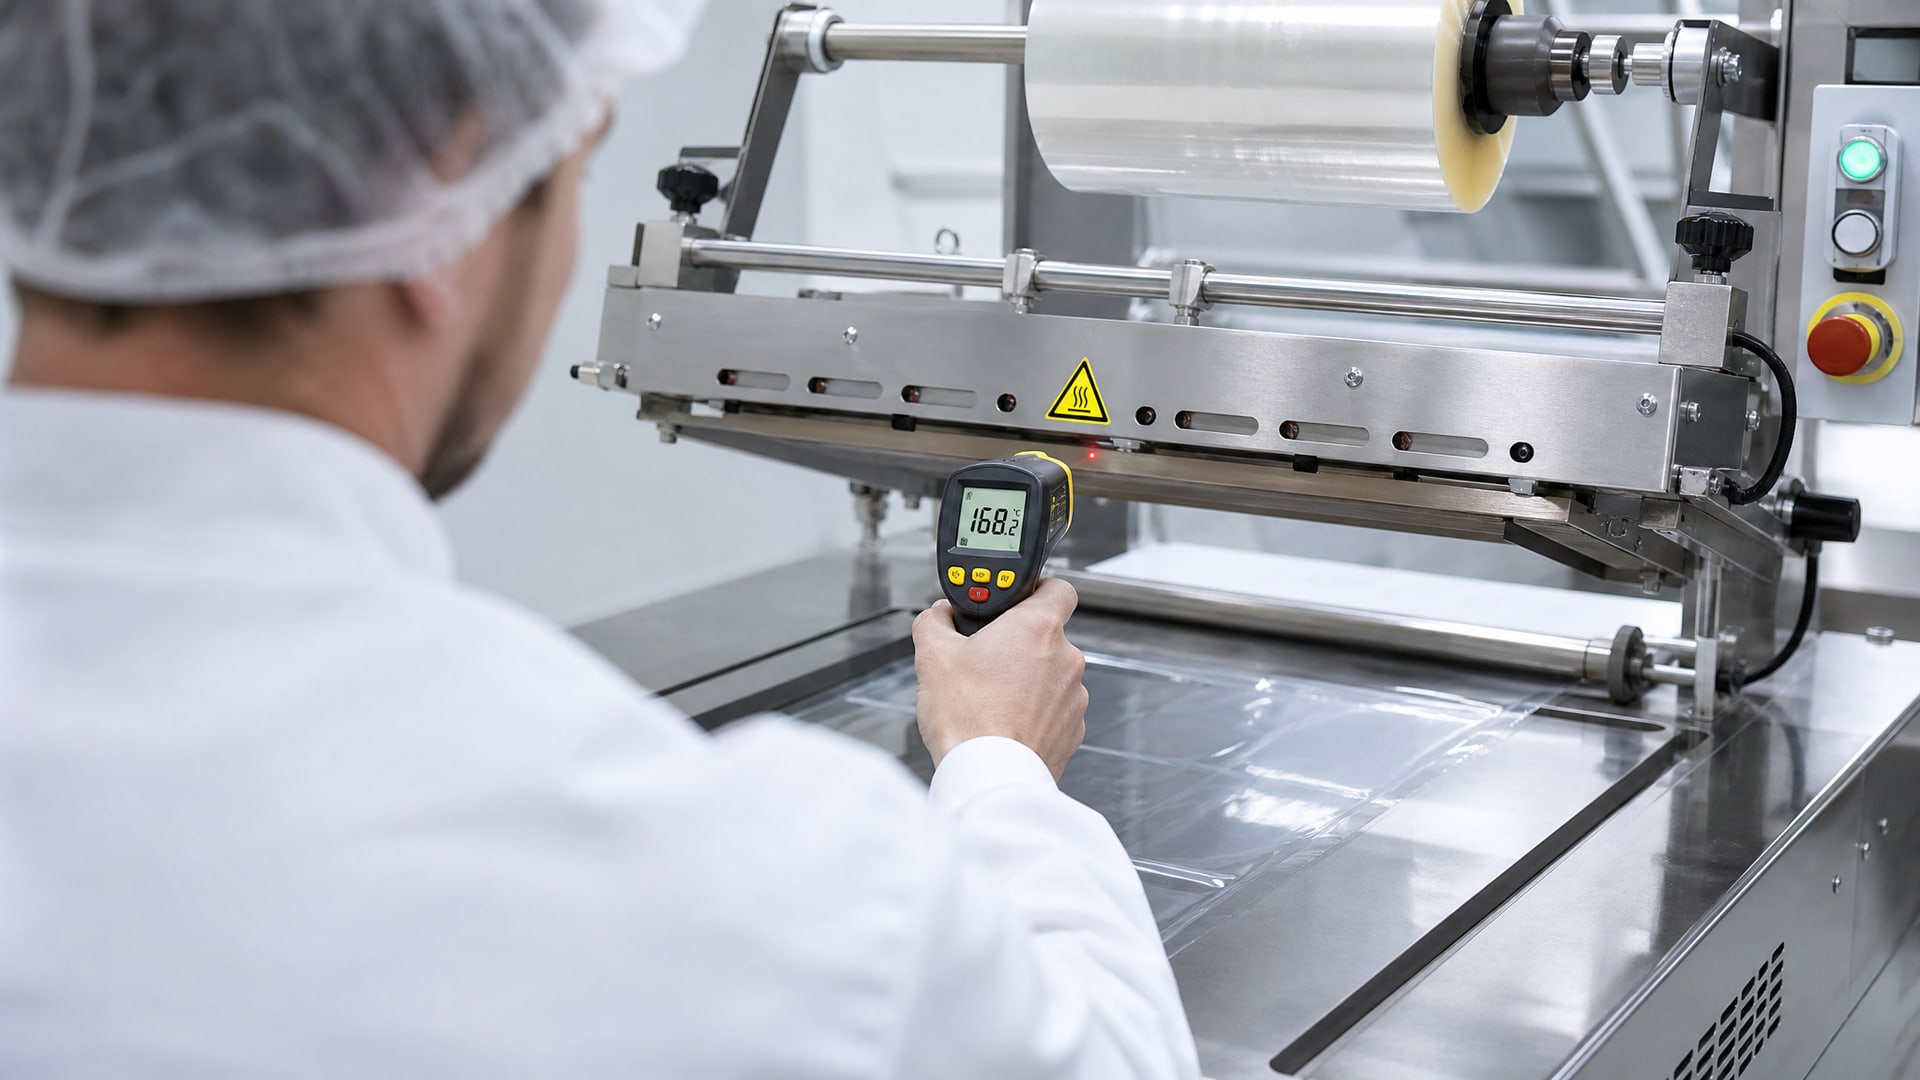
Шаг 1. Измерьте текущую температуру запайки. Снимите показания приборов машины или используйте пирометр. Сравните с номиналом, указанным в техпаспорте или на карточке пленки. Если температура выше нормы на 5–10°C, это первый кандидат на причину. Плавно снижайте температуру на 2°C и проверяйте качество шва.
Шаг 2. Визуально осмотрите губки запайки и направляющие валики. Очистите их от отложений мягкой щеткой и бумажным полотенцем. Если грязь снялась легко, а налипание уменьшилось или исчезло, проблема была в загрязнении.
Шаг 3. Проверьте натяжение пленки. Убедитесь, что натяжной узел отрегулирован равномерно, пленка идет параллельно направляющим без смещения в сторону. Отцентрируйте валики направляющих и проверьте их на износ (плоские участки, вмятины).
Шаг 4. Измерьте давление запайки. Если давление установлено выше нормы, снизьте его и проверяйте результат. Перегруз давлением часто усугубляет налипание.
Шаг 5. Проверьте коэффициент трения пленки (COF). Для стабильной запайки рекомендуется static COF 0,20–0,35 и dynamic COF 0,25–0,40. Если пленка из новой партии липнет чаще, возможно, изменился ее коэффициент трения. Попросите у поставщика пленки данные COF по текущей партии.
Шаг 6. Если механические причины исключены, оцените смазочный режим. Проверьте, смазаны ли направляющие, нет ли скопления сухой смазки или, напротив, ее дефицита. На упаковочных линиях часто используют смазки в виде аэрозолей или контролируемых дозаторов для минимизации загрязнения.
Выбор правильной смазки для упаковочного оборудования
Если диагностика показала, что проблема в смазке (например, направляющие плохо скользят, шум при движении, следы коррозии), нужно понять, какой допуск требуется вашему оборудованию.
Когда нужна смазка с пищевым допуском
На упаковочных линиях, где упаковка непосредственно контактирует с пищевым продуктом или может соприкоснуться, действуют нормы NSF и ISO 21469. NSF H1 означает допуск на случайный контакт с пищей; H2 - контакт запрещен (для зон, куда продукт не может попасть). ISO 21469 - это международный стандарт, определяющий требования к гигиене и безопасности смазок, которые могут случайно соприкасаться с упаковкой, пищей или связанными с ними поверхностями.
Выбирайте H1/ISO 21469 только если пленка или упаковка на вашей линии может коснуться смазки. Если смазка находится в зоне, куда упаковка не попадает (например, в редукторе привода машины), обычная промышленная смазка подойдет. Путать эти категории нельзя: обычная смазка в пищевой зоне - это нарушение регламента; пищевая смазка вне зоны риска - излишние затраты.
NLGI-грейд и консистенция
Для большинства упаковочного оборудования рекомендуется NLGI 2 - универсальная пластичная консистенция, которая легко наносится, не вытекает из узлов и обеспечивает длительную смазку. NLGI - это класс консистенции пластичной смазки, а не тип смазки и не мера ее «липкости». Консистенция NLGI 2 распространена в пищевой и упаковочной промышленности именно потому, что она удобна в применении и хорошо держится на поверхностях.
Если направляющие валиков работают в условиях высокого давления и скорости, может потребоваться NLGI 1 (более текучая) для снижения трения. И наоборот, для узлов с низким давлением и редким движением подойдет NLGI 3 (более твердая). Но NLGI 2 - это отраслевой стандарт для оборудования пищевой и упаковочной промышленности как оптимальный компромисс.
Минимально достаточное количество смазки
Ключевой принцип NSF для H1-смазок: наносить нужно минимально достаточное количество для достижения желаемого технического эффекта (в данном случае - скольжения). Избыток смазки может мигрировать на пленку, загрязнить упаковку, привлечь пыль и накопления. На упаковочных линиях используют контролируемые дозаторы, аэрозоли с ограниченным выпуском или чистые тряпки для нанесения смазки точно в нужное место.
Применение смазки в виде тонкой пленки означает нанесение несколько микронов вещества, а не видимого слоя в миллиметры. После нанесения и сборки машины излишки не протирают (так сотрется смазка) - оборудование работает с имеющимся слоем.
Совет инженера: выбор между стандартной и специализированной смазкой
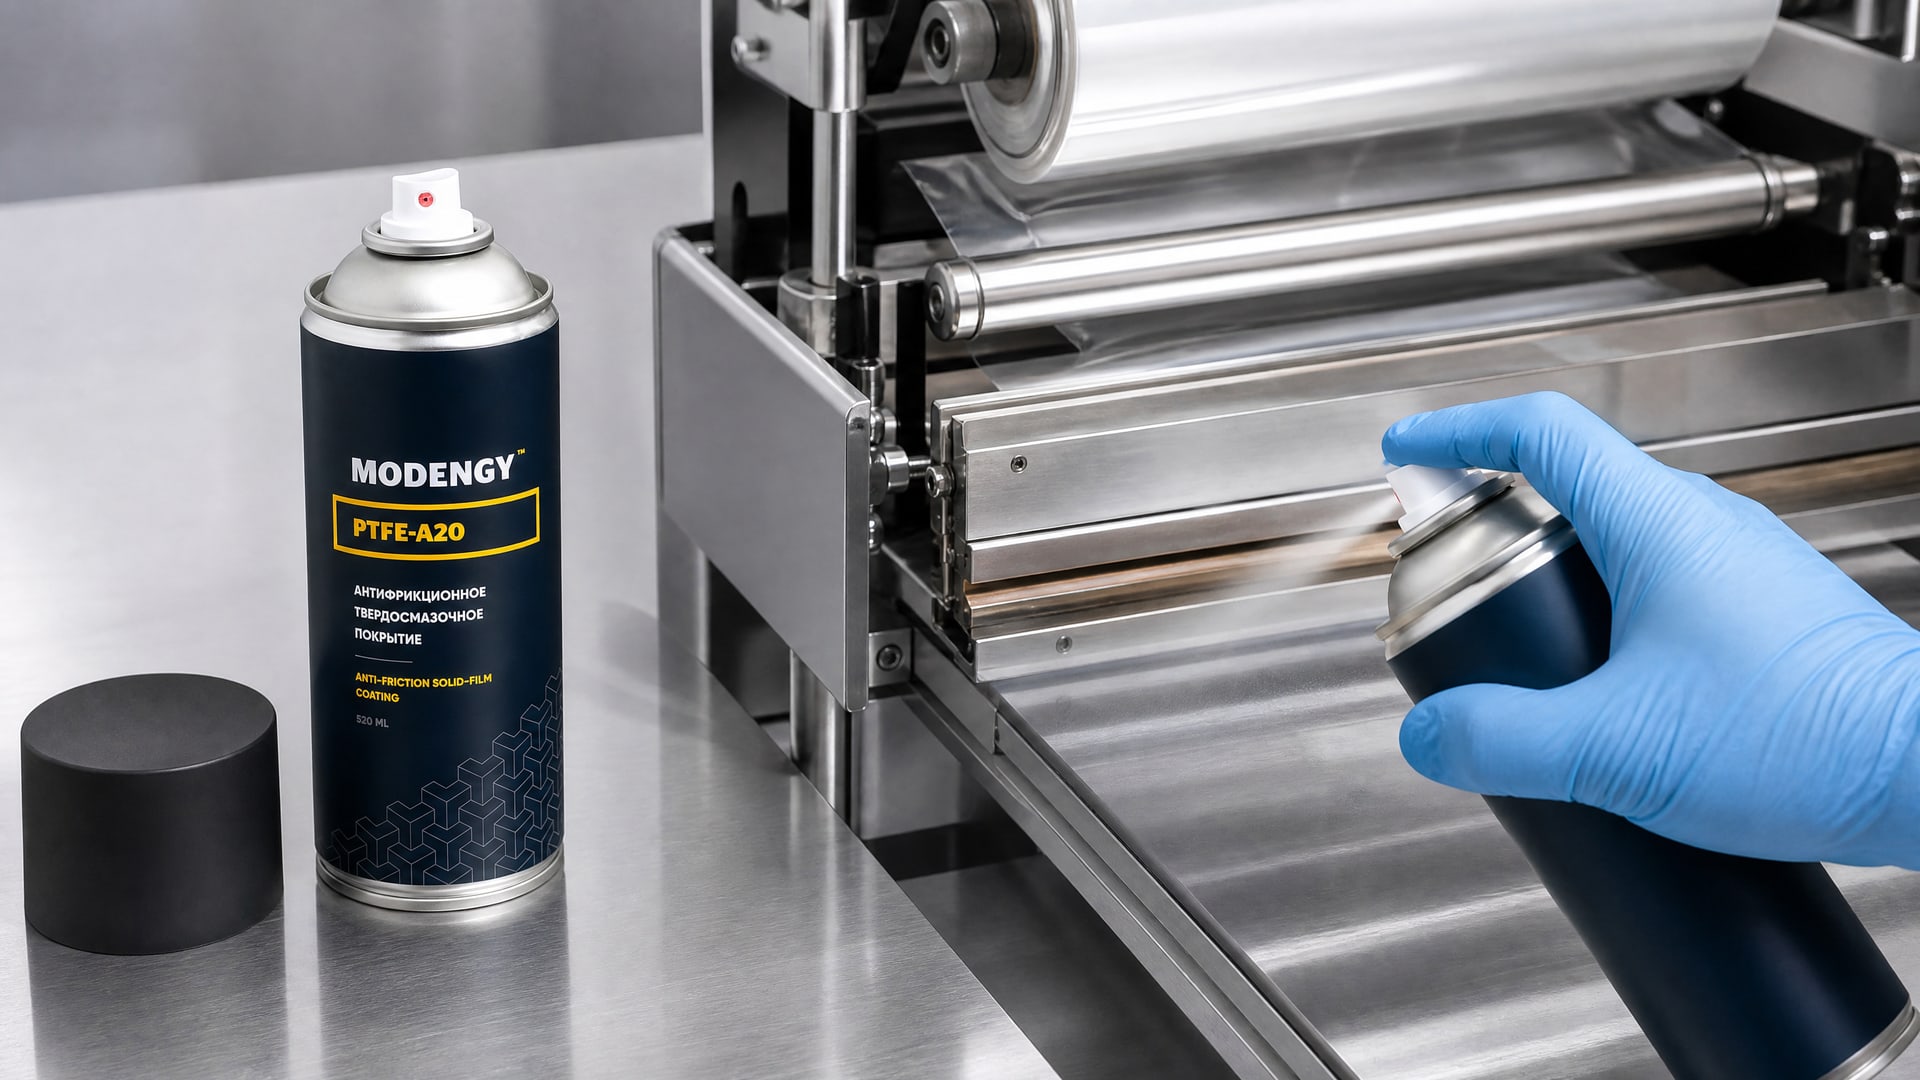
Для решения проблемы налипания пленки на нагревательные элементы и направляющие упаковочных машин часто применяют два подхода. Первый - это пластичная смазка NLGI 2 с NSF H1, которая легко достаточна, когда упаковка работает при умеренных температурах и нет критичного перегрева. Второй подход, если линия испытывает высокие температуры вблизи запаечных узлов или требуется особо стабильное скольжение, - антифрикционное покрытие. На практике такие покрытия берут тогда, когда обычная смазка стирается быстро или не обеспечивает нужное скольжение в условиях многократного трения. MODENGY PTFE-A20, например, создает стойкий тонкий слой на металлических поверхностях и снижает прилипание пленки за счет очень низкого коэффициента трения; это средство работает на упаковочных линиях, где направляющие подданы частому износу и колебаниям температуры.
Контроль при хранении и применении смазок на пищевых линиях
Если вы используете смазки с NSF H1 или ISO 21469, необходимо внедрить многоуровневый контроль, чтобы исключить путаницу с недопущенными материалами:
Хранение: отдельное помещение или четко обозначенная зона; контейнеры с полной маркировкой (название, грейд, допуск, дата). Недопущенные смазки хранятся в другом месте и никогда не смешиваются с пищевыми.
Выдача: материальный ответственный должен проверить маркировку перед выдачей на линию. Ведется учет расходов в документе, чтобы исключить подмену.
Применение: персонал, наносящий смазку, должен знать, какой материал использовать. На линии это может быть дозатор, заполненный одного раза в день или в смену, с табличкой "H1" или "ISO 21469".
Ревизия: периодическая (раз в месяц или в квартал) проверка хранилища и рабочих зон, чтобы убедиться, что в пищевых узлах не оказались обычные промышленные смазки.
Такой подход требует дополнительных административных усилий, но на пищевых линиях это не опция, а требование регламента. Если линия не пищевая и упаковка не содержит пищевого продукта, обычная промышленная смазка допустима и затраты на многоуровневый контроль не нужны.
Частые ошибки и заблуждения
Ошибка 1: "Если пленка налипает, надо просто увеличить усилие запайки." На деле перегруз по давлению и температуре обычно усугубляет налипание. Правильный подход - сначала снизить температуру и очистить поверхности, затем уже проверить давление.
Ошибка 2: "Любая смазка 'food grade' подойдет для упаковочной линии." Нет. Ориентируются не на общий ярлык "food grade", а на конкретный допуск: NSF H1 или ISO 21469. Кроме того, нужно убедиться, что смазка подходит именно для вашего типа узла (направляющие, валики, подшипники) и консистенции NLGI.
Ошибка 3: "Если пленка липнет, это всегда проблема смазки." Ложная предпосылка. На 80% налипание вызывают температура, загрязнение, натяжение и сбой параметров машины. Смена смазки без устранения этих причин не поможет.
Ошибка 4: "Нужно добавить больше смазки, чтобы пленка не липла." Неправильно. Избыток смазки мигрирует на пленку, загрязняет упаковку и может привести к еще большему прилипанию. Принцип - минимально достаточное количество.
Часто задаваемые вопросы
Как узнать, в чем именно причина налипания - в пленке или в машине?
Если дефект повторяется в одной и той же зоне относительно запаечного узла (например, всегда налипает на левый край), это указывает на проблему машины: нарушение натяжения, перекос роликов или локальный перегрев. Если налипание начинается при смене партии пленки или рулона, вероятнее проблема в свойствах самой пленки - ее коэффициенте трения или толщине полимера.
Нужна ли мне смазка с допуском H1, если мое оборудование работает в пищевом производстве?
Не обязательно для всего оборудования. H1-смазка нужна только для узлов, где возможен случайный контакт пленки, упаковки или продукта со смазкой. Если смазка находится в редукторе привода или в гидросистеме, куда упаковка не попадает, обычная промышленная смазка допустима. Проверьте регламент вашего производства или санитарные требования заказчика.
Какой NLGI-грейд выбрать для горизонтальной упаковочной линии?
Для большинства узлов упаковочного оборудования рекомендуется NLGI 2, так как это универсальная консистенция, удобная в нанесении и обеспечивающая стабильное скольжение. Если направляющие работают под большой нагрузкой и высокой скоростью, может потребоваться NLGI 1 для снижения трения. Проверьте техпаспорт машины или проконсультируйтесь с производителем.
На сколько градусов нужно снижать температуру, чтобы избежать налипания?
Начните со снижения на 2°C и проверьте результат. Продолжайте пошаговое снижение, пока шов не станет стабильным и надежным. Полный диапазон (от минимума к максимуму) зависит от типа пленки и может быть 10–20°C. Цель - найти середину этого окна, чтобы оборудование работало надежно даже при небольших колебаниях.
Может ли налипание пленки быть связано с вибрацией или механическим износом машины?
Да. Если направляющие валики изношены, имеют плоские участки или люфт, пленка будет скакать и налипать на неровности. Вибрация машины может нарушить стабильность проводки пленки. На первом этапе диагностики всегда проверяют состояние механики: люфт в подшипниках, центровку валиков, плавность хода каретки запайки.
Заключение
Налипание пленки при формировании продольного шва на горизонтальных упаковочных линиях - это многопричинная проблема, которая редко решается одним средством. Прежде всего нужна систематическая диагностика: проверка температуры, очистка рабочих поверхностей, выравнивание натяжения пленки, оценка состояния роликов и направляющих. Только после исключения механических причин обращайте внимание на смазку. Если требуется смазочный материал, убедитесь, что вы выбрали правильный допуск (NSF H1 / ISO 21469 для пищевых зон) и консистенцию (NLGI 2 для большинства упаковочного оборудования). Принцип минимально достаточного количества и многоуровневый контроль хранения обезопасят упаковку от загрязнения.
Начните с проверки температуры и очистки губок запайки - в 70% случаев этого хватает. Если налипание продолжается, переходите ко второму этапу диагностики. Имея четкий алгоритм и понимая истинные причины, вы сможете быстро вернуть линию в нормальный режим и минимизировать потери.