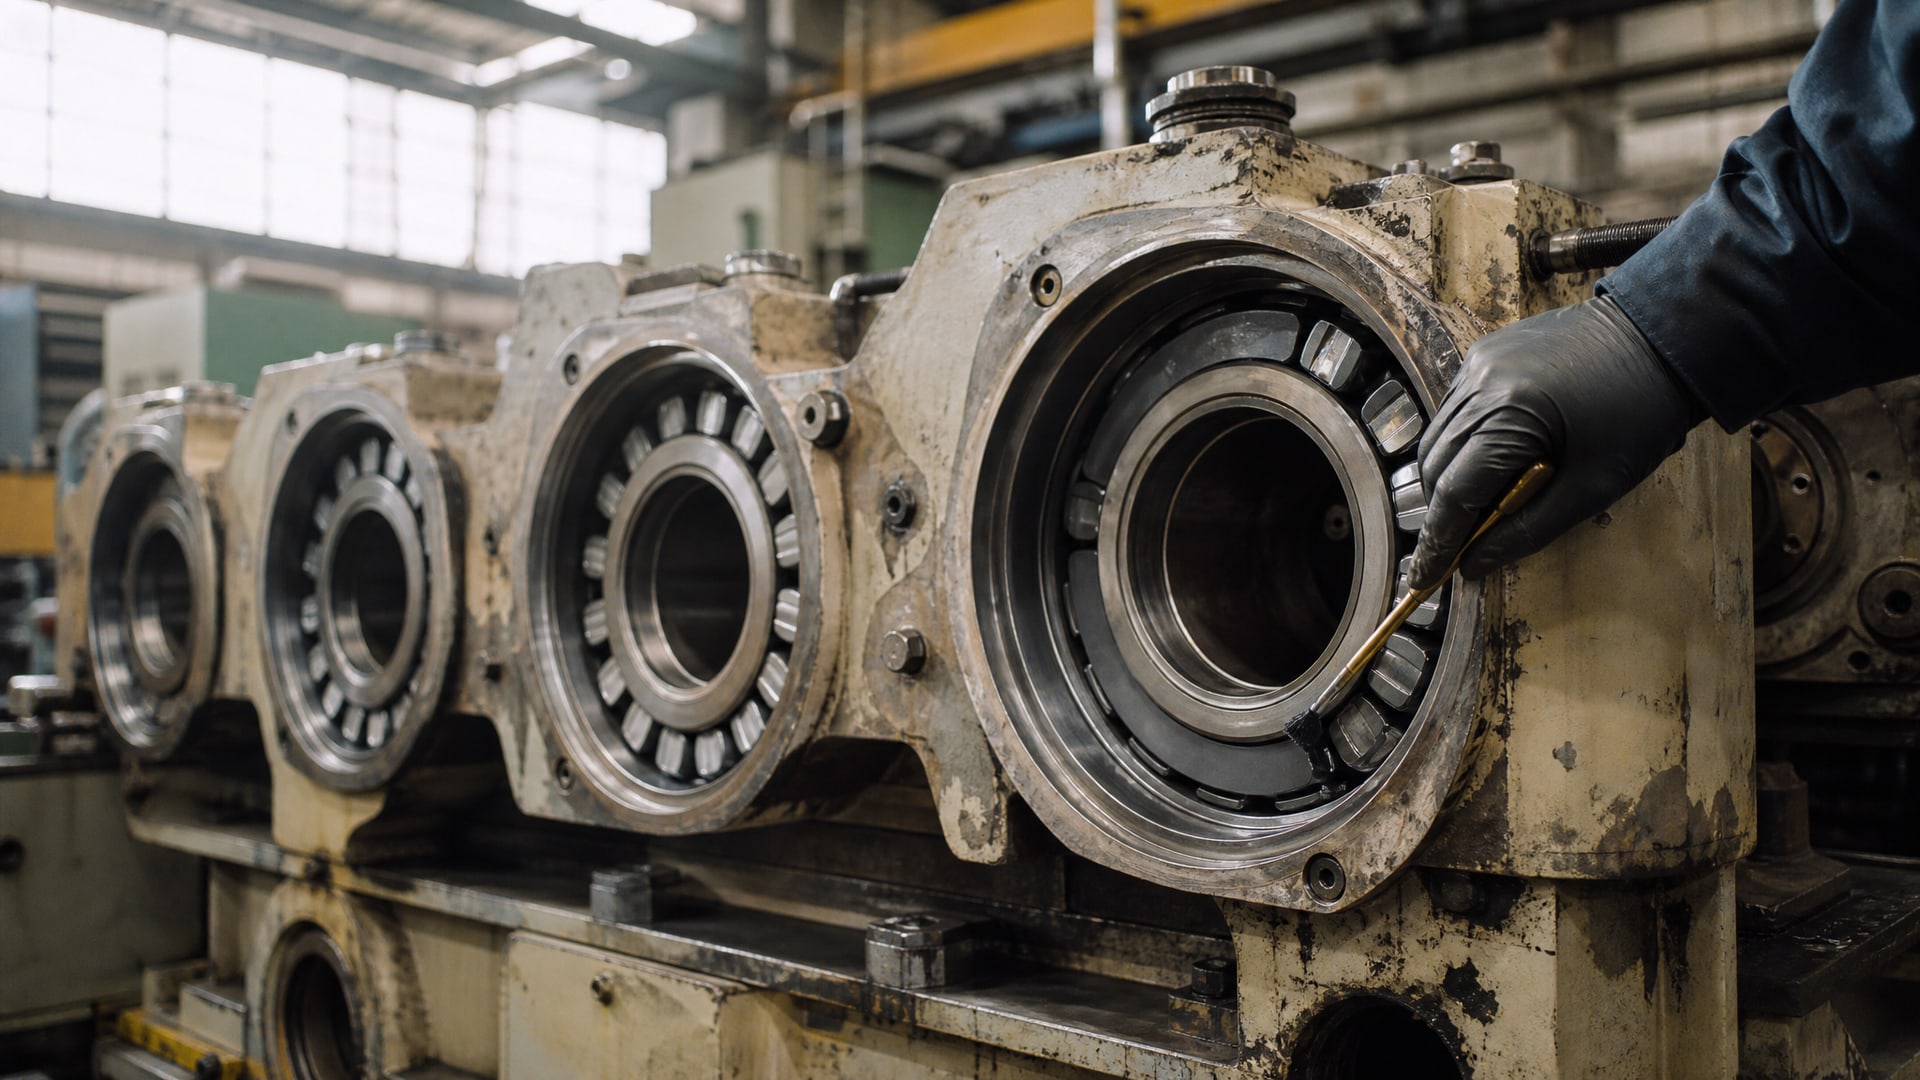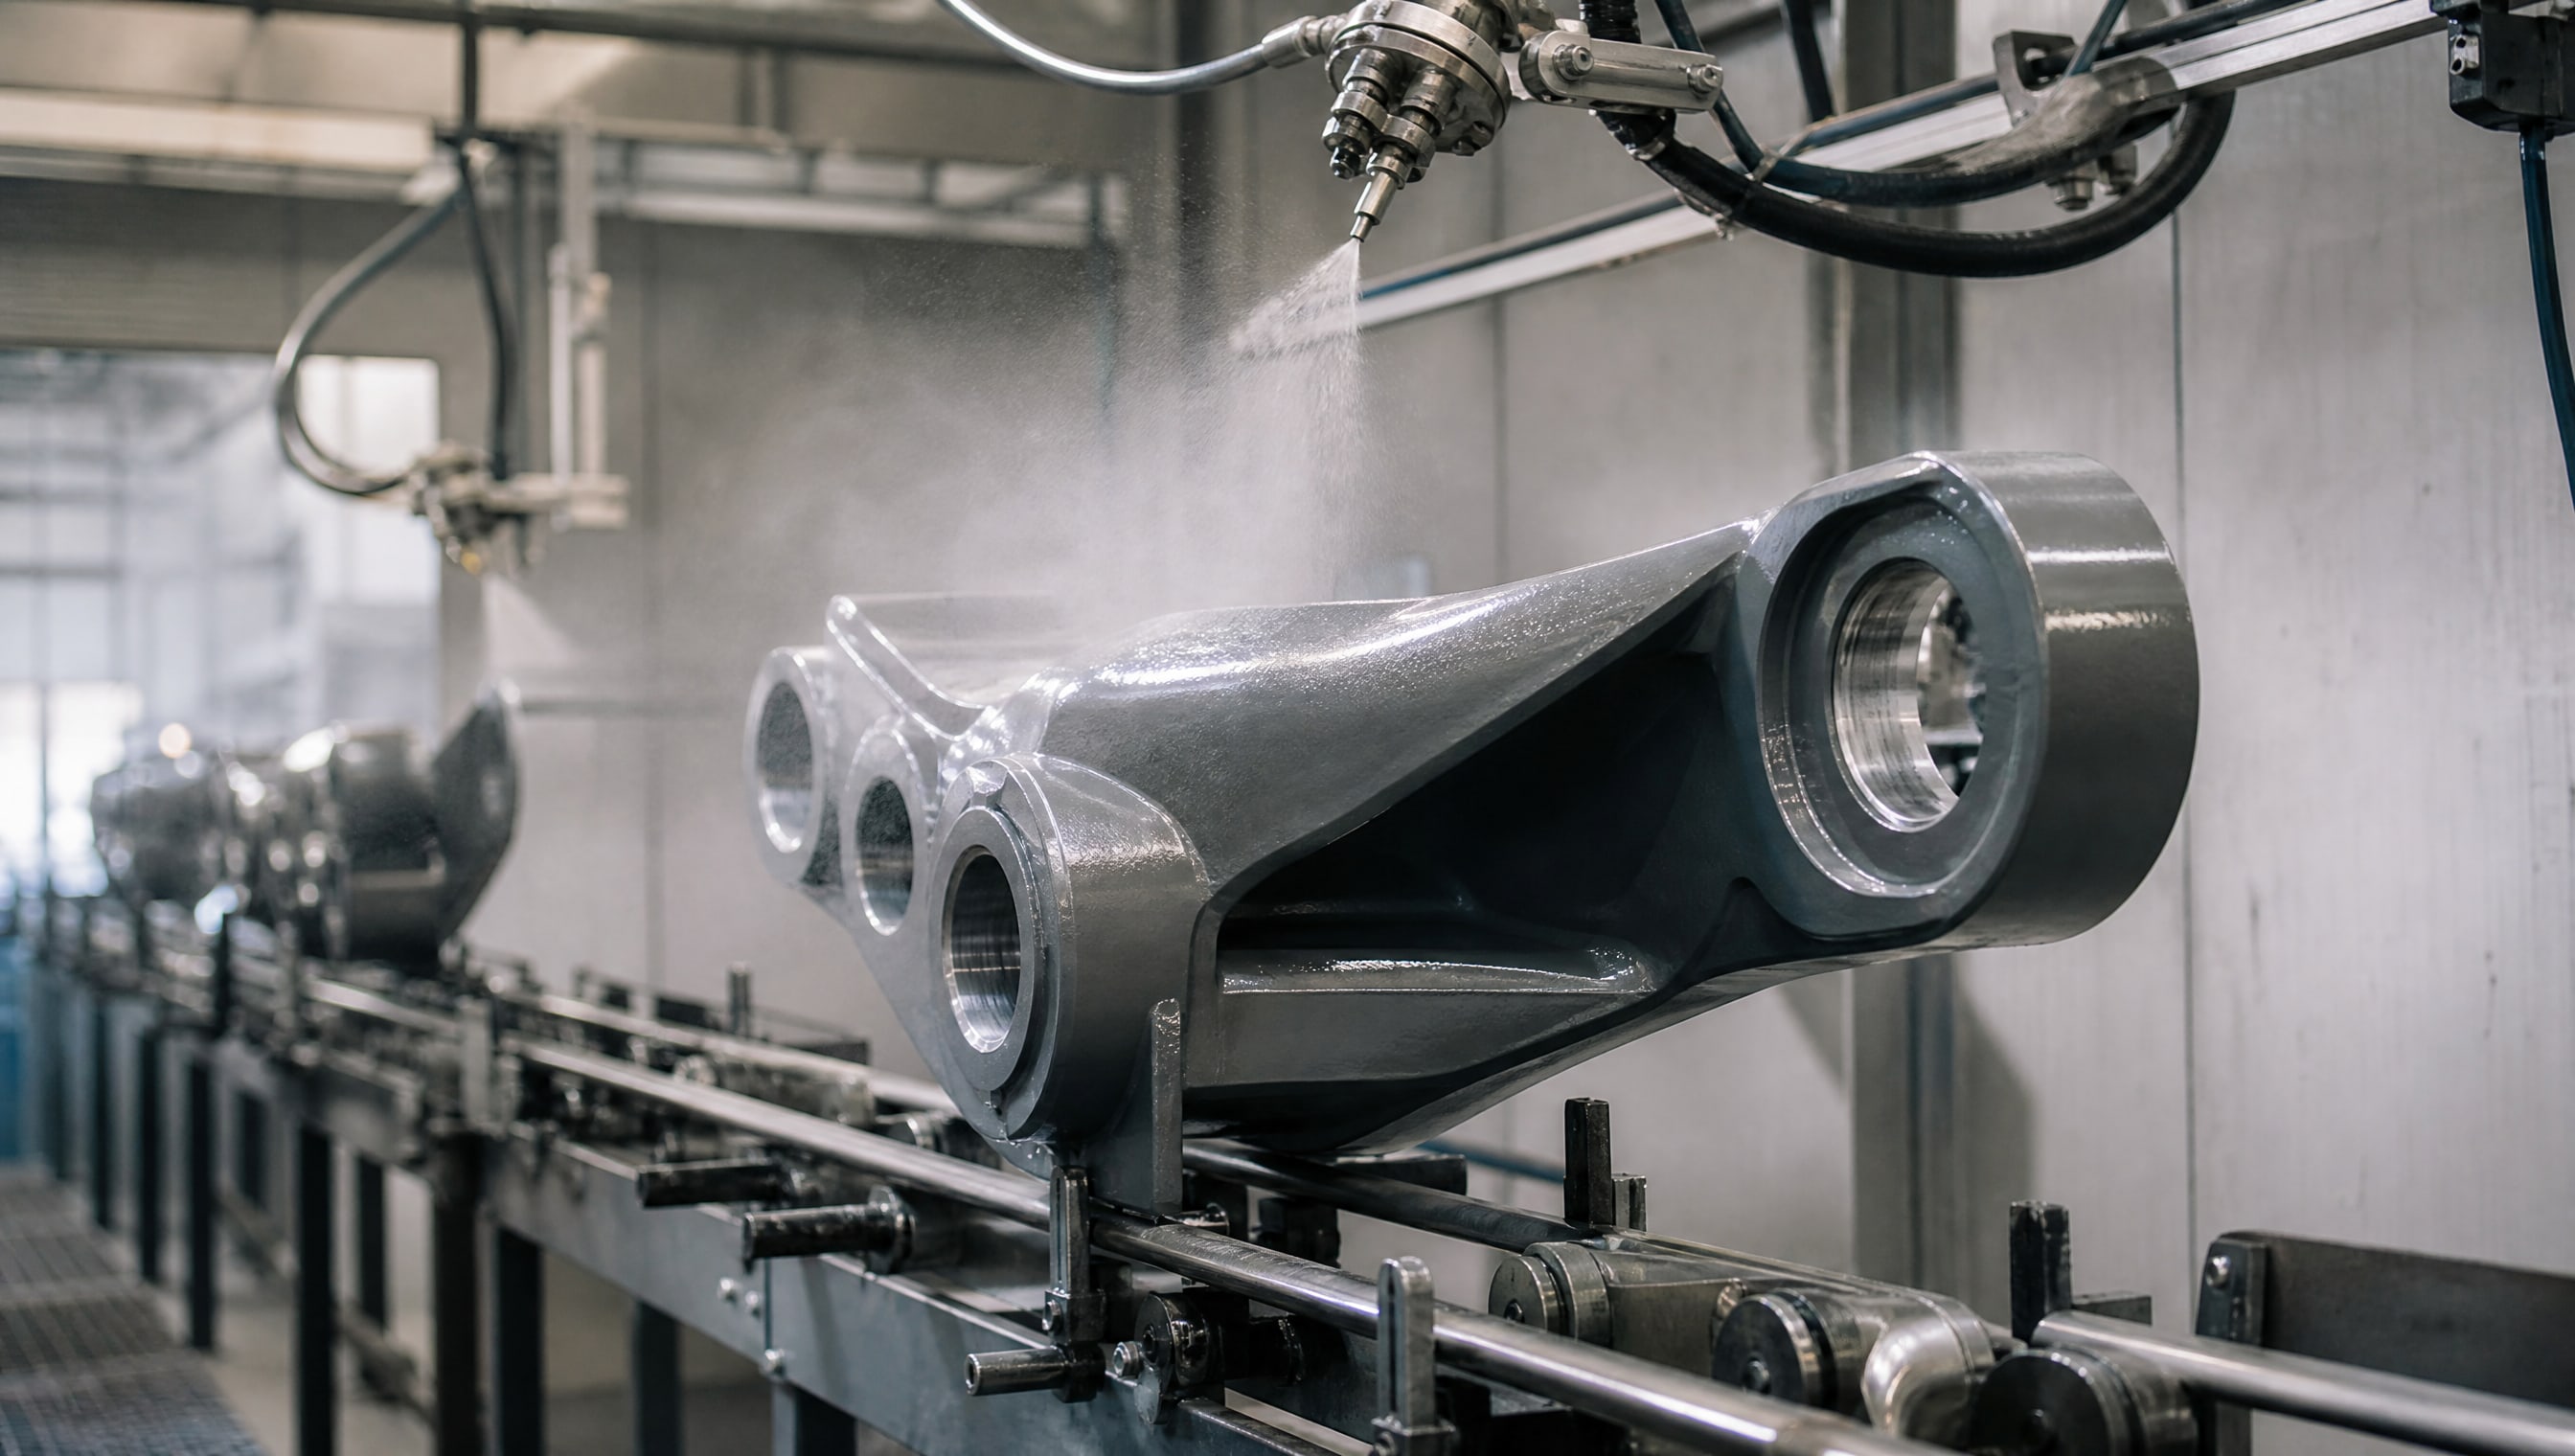
Твердосмазочное покрытие - это функциональное защитное покрытие, которое одновременно снижает трение и противостоит коррозии, износу и задирам на поверхности металла. В нефтегазовой отрасли такие материалы критичны для оборудования, работающего под высокими нагрузками, в агрессивных средах и при циклических движениях скольжения. Двухслойная система, где барьерный подслой защищает металл, а верхний твердосмазочный слой обеспечивает низкий коэффициент трения, доказала свою эффективность при восстановлении и ремонте деталей превенторов, шпинделей и других критичных узлов. Статья рассказывает о том, как такие системы работают, на какие стандарты ориентироваться и как правильно выбрать и нанести антифрикционное твердосмазочное покрытие для долгого срока службы оборудования.
Двухслойная конструкция: барьер и скользкий слой
Двухслойная система твердосмазочного покрытия работает по принципу разделения функций.
Нижний слой - барьерное покрытие на основе эпоксидной смолы - создает защитную пленку толщиной 5–7 мкм и препятствует проникновению влаги и кислорода к основному металлу. Верхний слой - собственно твердосмазочное покрытие - наносится поверх барьера и содержит твердые смазочные вещества (часто графит, дисульфид молибдена или их комбинации) в фенольной или эпоксидной матрице.
Эта двухслойная конструкция особенно важна для нефтегазового оборудования, которое работает в условиях перепадов температур, влажности, химического воздействия и механических нагрузок. Верхний слой обеспечивает коэффициент трения в диапазоне 0,04–0,06 по ASTM D2714, что в 2–3 раза ниже, чем у окрашенного или голого металла. Нижний слой за счет своей барьерной функции продлевает ресурс покрытия, потому что даже если верхний слой в какой-то точке повредится, металл под ним остается защищен от коррозии.
Толщина сухой пленки верхнего слоя должна находиться в строгом диапазоне 8–25 мкм. Слишком тонкое покрытие (менее 8 мкм) не обеспечивает необходимых фрикционных и защитных свойств. Слишком толстое (более 25 мкм) может привести к расслоению, неравномерному отверждению и потере адгезии. Для нанесения методом распыления (spray) или центрифугирования (dip spin) применяют пулверизаторы с мелкой насадкой и контролируют давление и расстояние до детали.
Теоретический расход верхнего слоя составляет около 16,5 м²/литр при толщине 12,7 мкм. Это означает, что для покрытия деталей большой площади нужно рассчитывать расход материала и запас, чтобы не прерывать процесс нанесения.
Фосфатирование и подготовка поверхности
Подготовка поверхности перед нанесением твердосмазочного покрытия - это не косметический этап, а конструктивная часть системы адгезии.
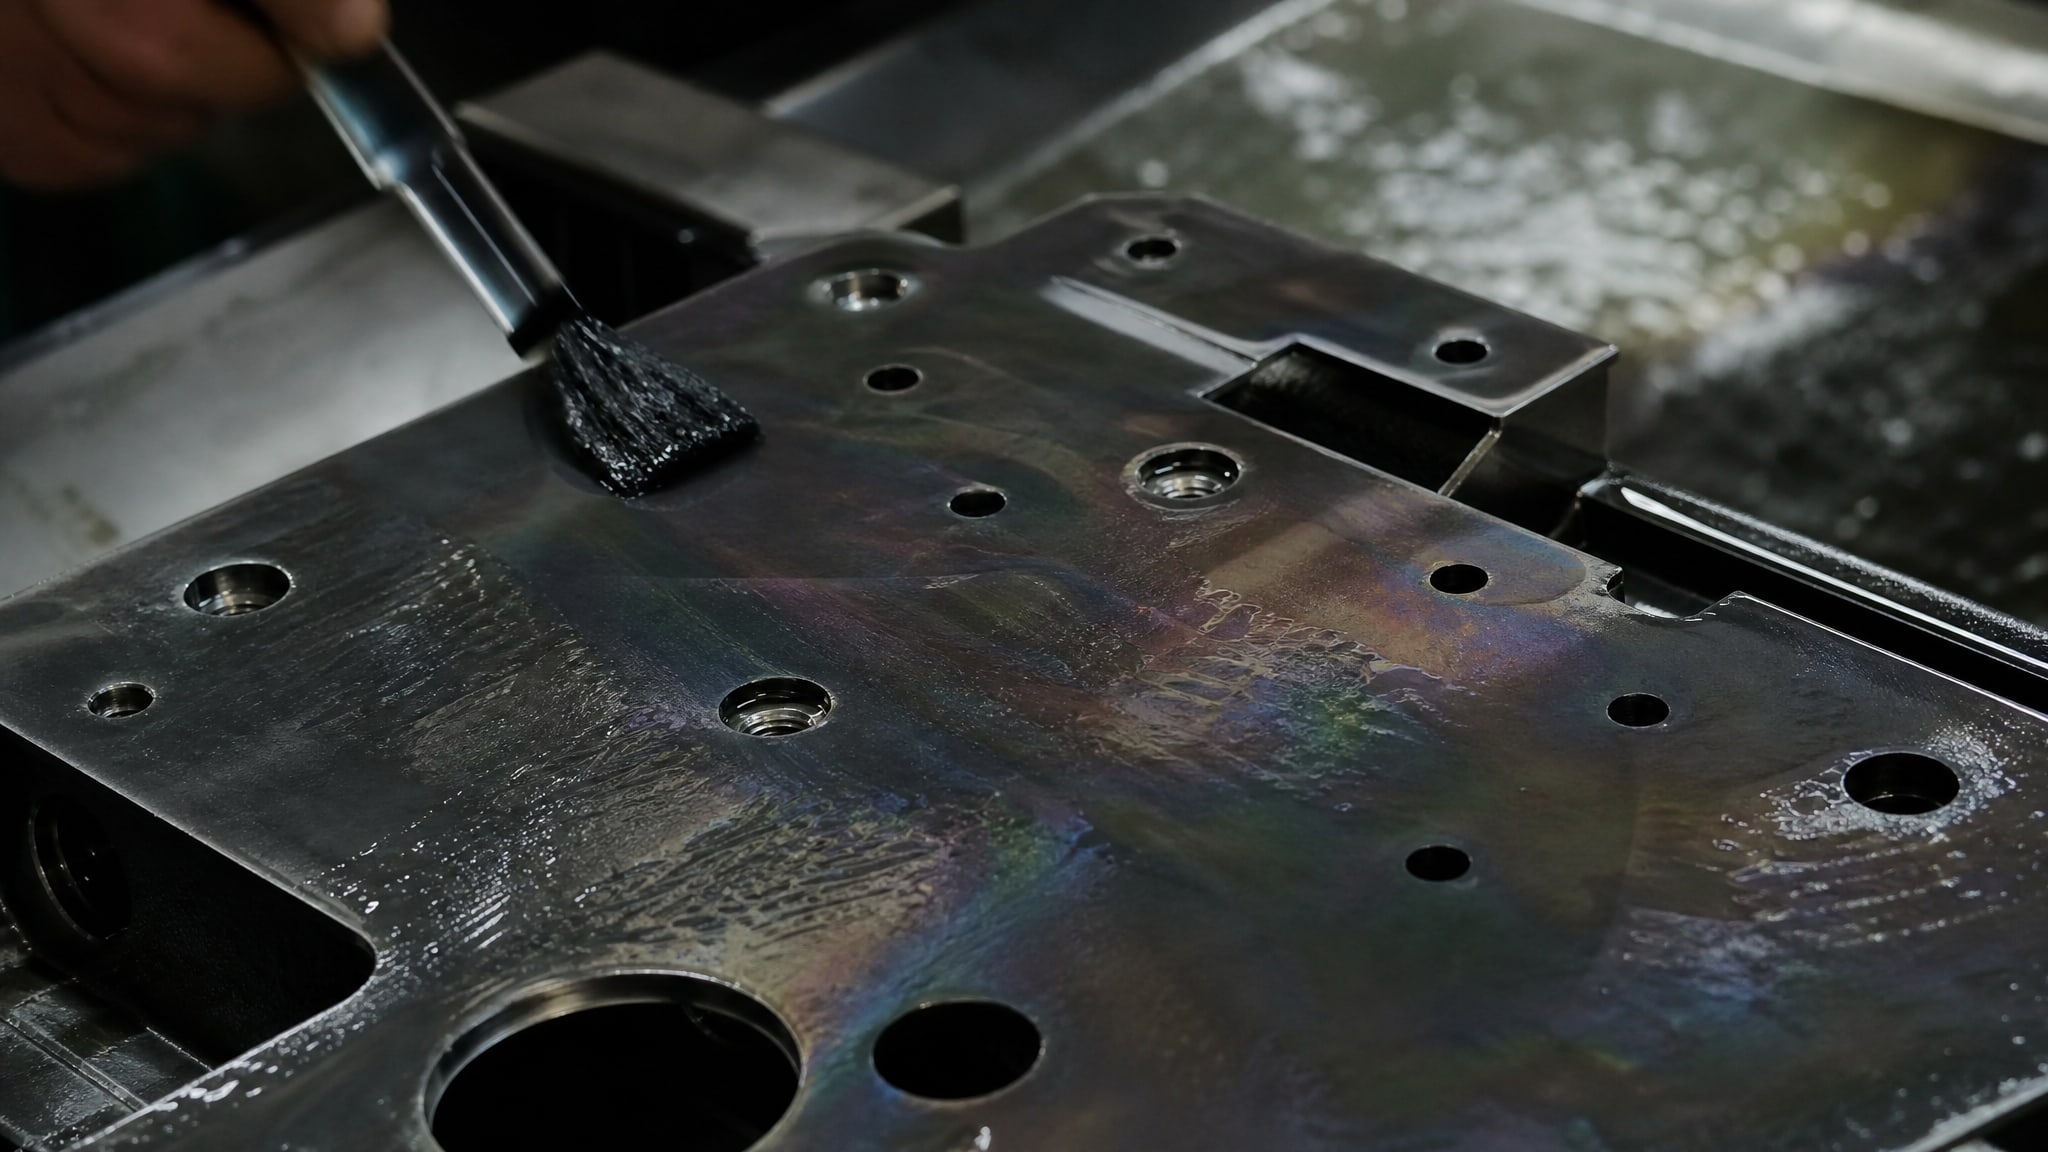
Фосфатирование (обработка поверхности фосфорной кислотой или фосфатными составами) создает микрокристаллический слой, который механически сцепляется с грунтом и повышает его адгезию к металлу.
Процесс фосфатирования состоит из нескольких шагов:
Обезжиривание поверхности щелочным раствором для удаления масел, грязи и органических загрязнений
Травление для удаления окисной пленки и выравнивания микрорельефа
Нанесение фосфатирующего раствора, который преобразует верхний слой металла в химически стойкую фосфатную пленку
Промывка деминерализованной водой для удаления остатков реактивов
Сушка перед нанесением грунтовки
Фосфатный слой толщиной 5–15 мкм обеспечивает прочное механическое сцепление эпоксидного барьера с металлом. Без этого слоя адгезия снижается, и покрытие может отслаиваться при высоких нагрузках или температурных колебаниях. Для деталей превентора, работающих в циклическом режиме с нагрузками на сжатие и растяжение, адгезионный запас крайне важен.
После фосфатирования и перед нанесением твердосмазочного покрытия детали должны храниться в сухом месте. Если на поверхность попала влага или пыль, ее нужно удалить мягкой тканью или продуть сжатым воздухом. Любые загрязнения в момент нанесения грунта приводят к локальной потере адгезии и образованию очагов коррозии под покрытием.
Химическая стойкость и коррозионная защита
Верхний твердосмазочный слой обеспечивает коррозионную стойкость благодаря плотной полимерной матрице и барьерной функции нижнего слоя.
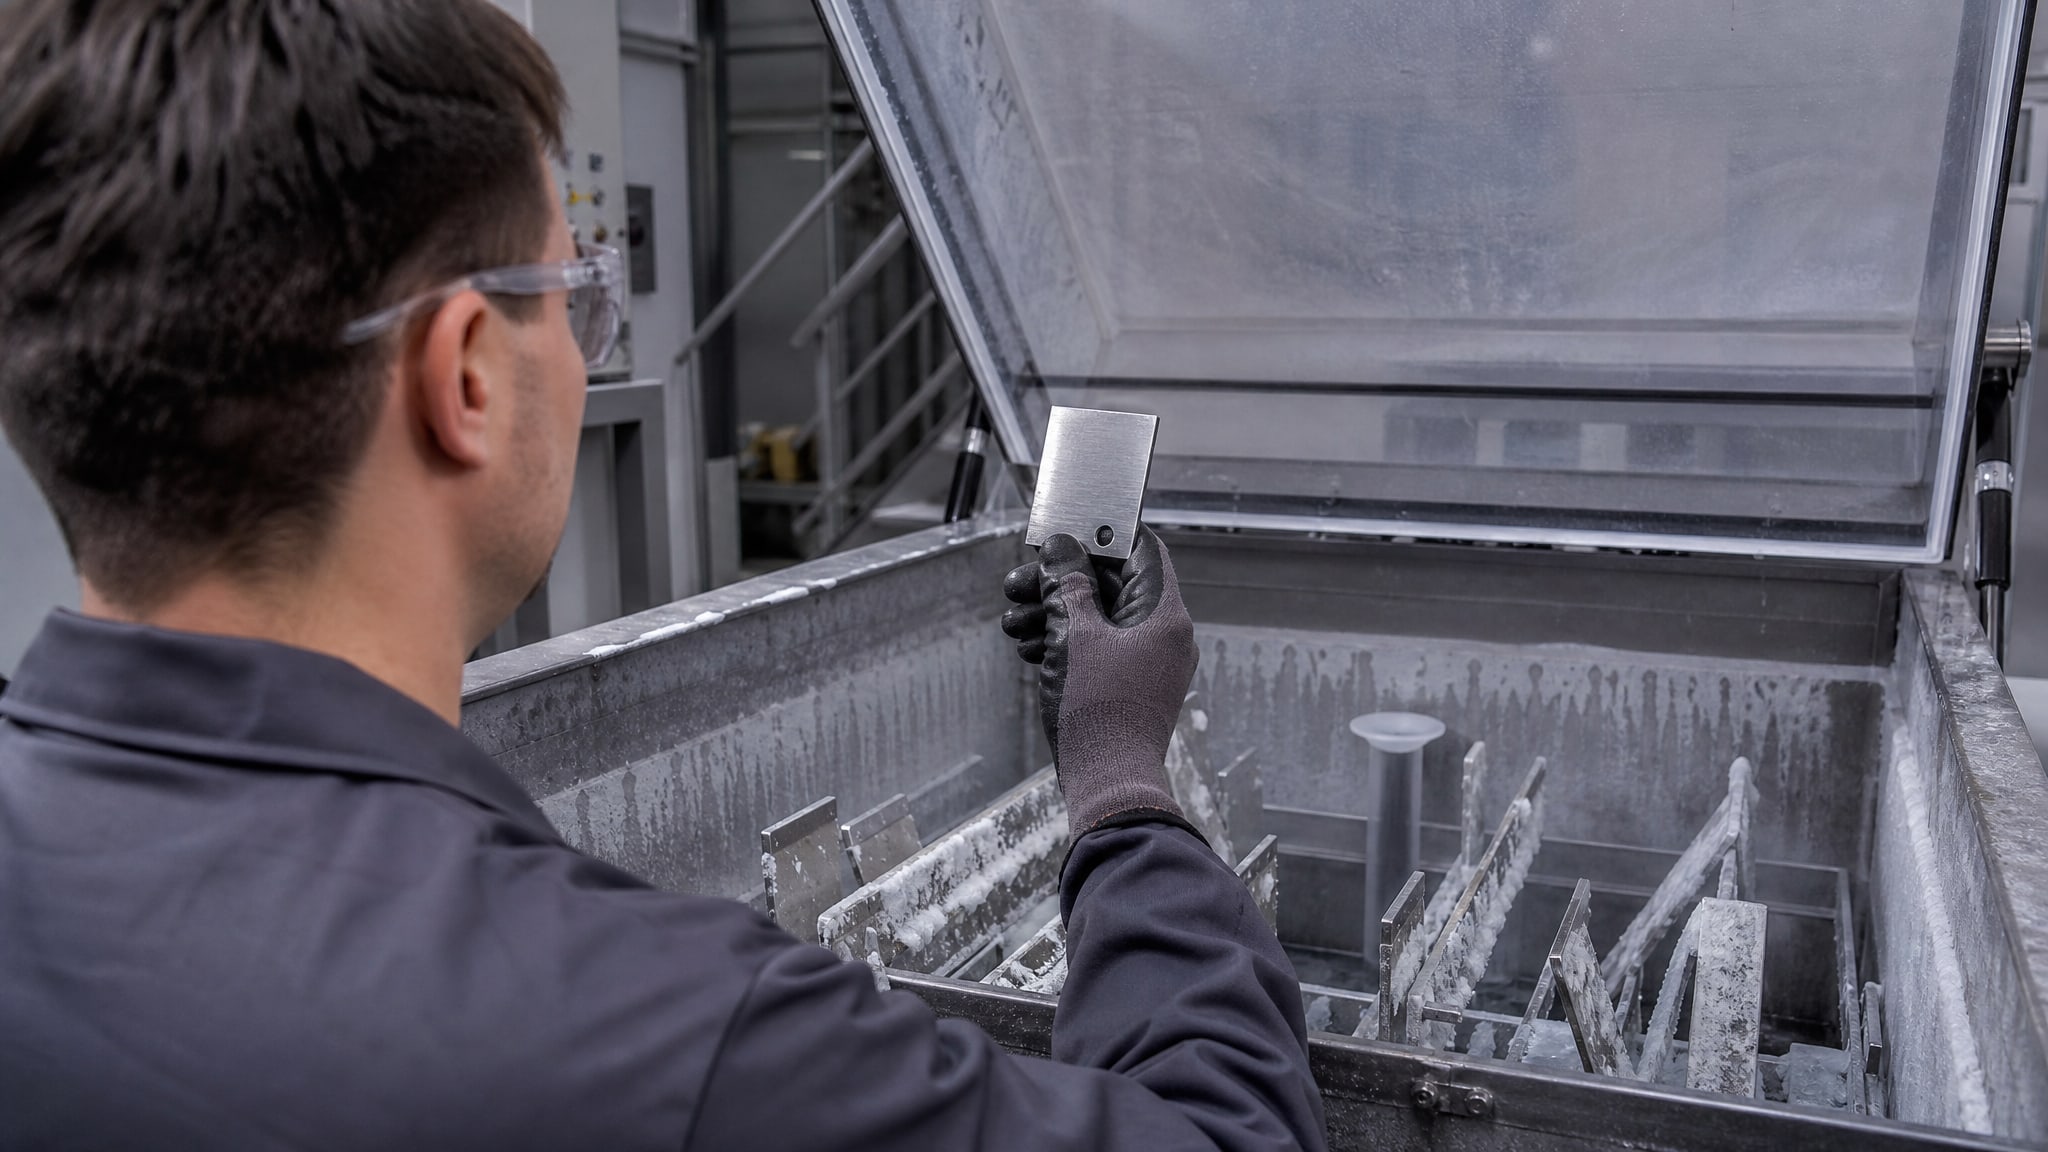
По ASTM D-2510 (метод C, 5% нейтральный солевой туман) система показывает стойкость более 500 часов без признаков ржавчины на разрезе. Это соответствует примерно 20 циклам месячного воздействия морской солевой атмосферы в открытом море.
Твердосмазочное покрытие выдерживает контакт со следующими средами (по данным ускоренных испытаний):
Спирты (изопропанол, этанол)
Углеводороды (толуол, бензол, дизельное топливо)
Слабые кислоты (10% соляная кислота)
Слабые щелочи (10% гидроксид натрия)
Вода и влажный воздух
Однако стойкость зависит от концентрации, температуры и времени контакта. Например, стойкость к 10% соляной кислоте не гарантирует стойкость к 37% плавиковой кислоте или к 85% фосфорной кислоте. При использовании оборудования в контакте с агрессивными химикатами важно согласовать выбор покрытия со спецификацией конкретной среды и провести предварительные испытания образцов.
Для нефтегазового оборудования, работающего в условиях морского воздуха, подземных пластов с сульфидными соединениями или контакта с кислыми газами (CO2, H2S), рекомендуется использовать систему с документированной стойкостью к этим конкретным средам. Производитель должен предоставить сертификаты испытаний или рекомендации по применению в данных условиях.
Антифрикционные свойства и нагрузочная способность
Низкий коэффициент трения (0,04–0,06) - центральное свойство твердосмазочного покрытия, которое определяет его эффективность в узлах скольжения.
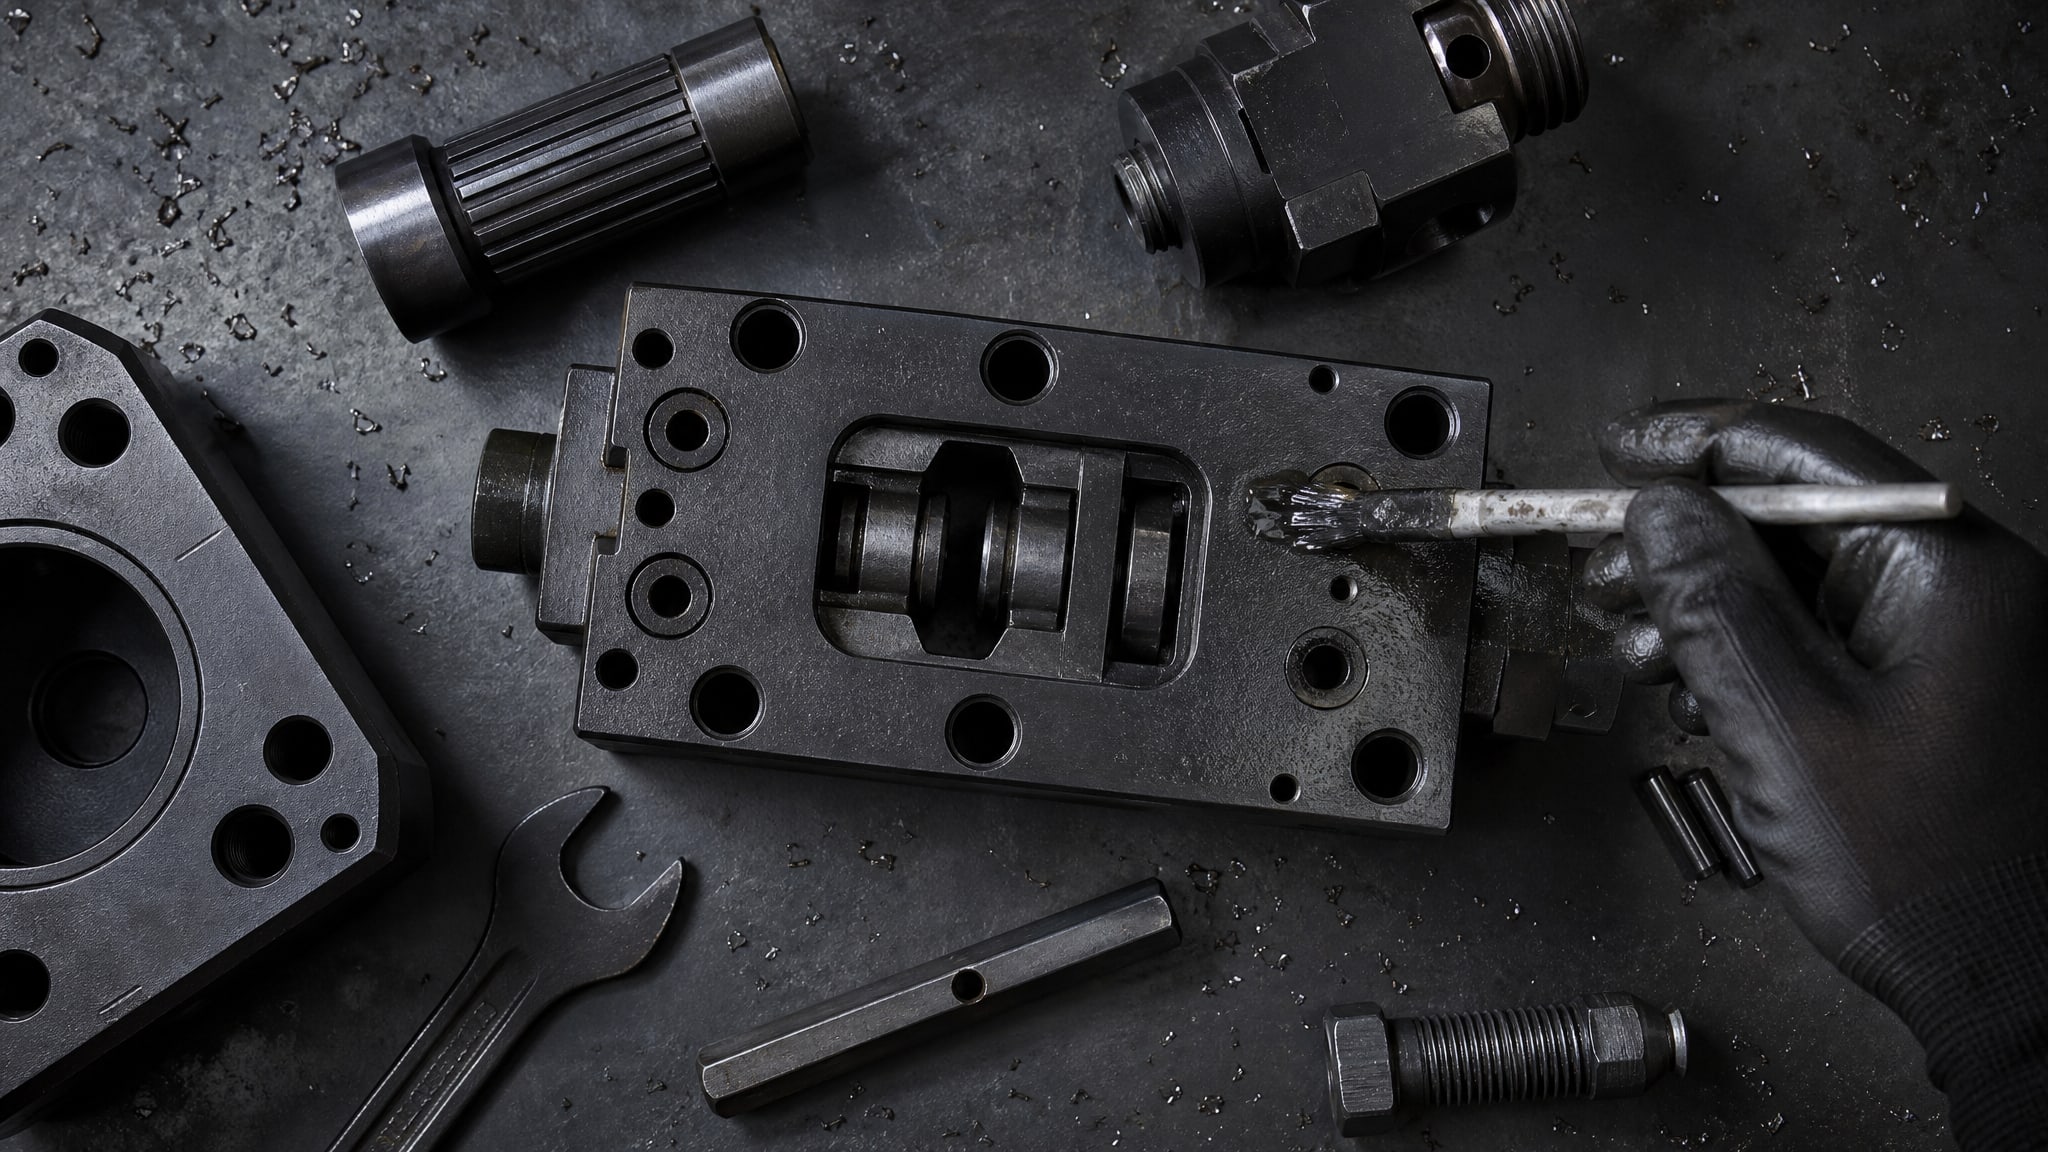
Для деталей превентора, где плашки скользят по корпусу при включении и выключении, этот параметр напрямую влияет на усилие срабатывания, износ и нагрев в контактной зоне.
Испытание по ASTM D2714 (Taber rotating platform friction test) показывает трение покрытия как в исходном состоянии, так и после абразивного изнашивания. Результаты с коэффициентом 0,04–0,06 означают, что сила трения при нормальной нагрузке в 5–10 кг/см² составляет 200–600 грамм-сила, что позволяет деталям скользить плавно без скачков и задира (galling).
Твердосмазочное покрытие также предотвращает явление adhesive wear (молекулярное прилипание при высоком давлении), которое случается, когда два голых металла с микрошероховатостью вдавливаются друг в друга. Твердый смазочный слой механически разделяет поверхности и предотвращает металл-металлический контакт. Это особенно важно для деталей, сделанных из нержавеющей стали, титана или высокопрочных сплавов, которые склонны к задирам.
Износостойкость по ASTM D4060 (Taber abraser test с песком и резиновым колесом) оценивается как хорошая (Good), что означает потерю массы менее 20% за стандартный цикл испытания. Для применения в нефтегазовом оборудовании, где присутствуют песчаные частицы или другие твердые абразивы, это обеспечивает приемлемый ресурс до первого ремонта или переобслуживания.
Восстановление плашек превентора и нагруженных деталей
Плашки превентора - это взаимно работающие пары скользящих деталей, которые несут высокие контактные давления при герметизации скважины.
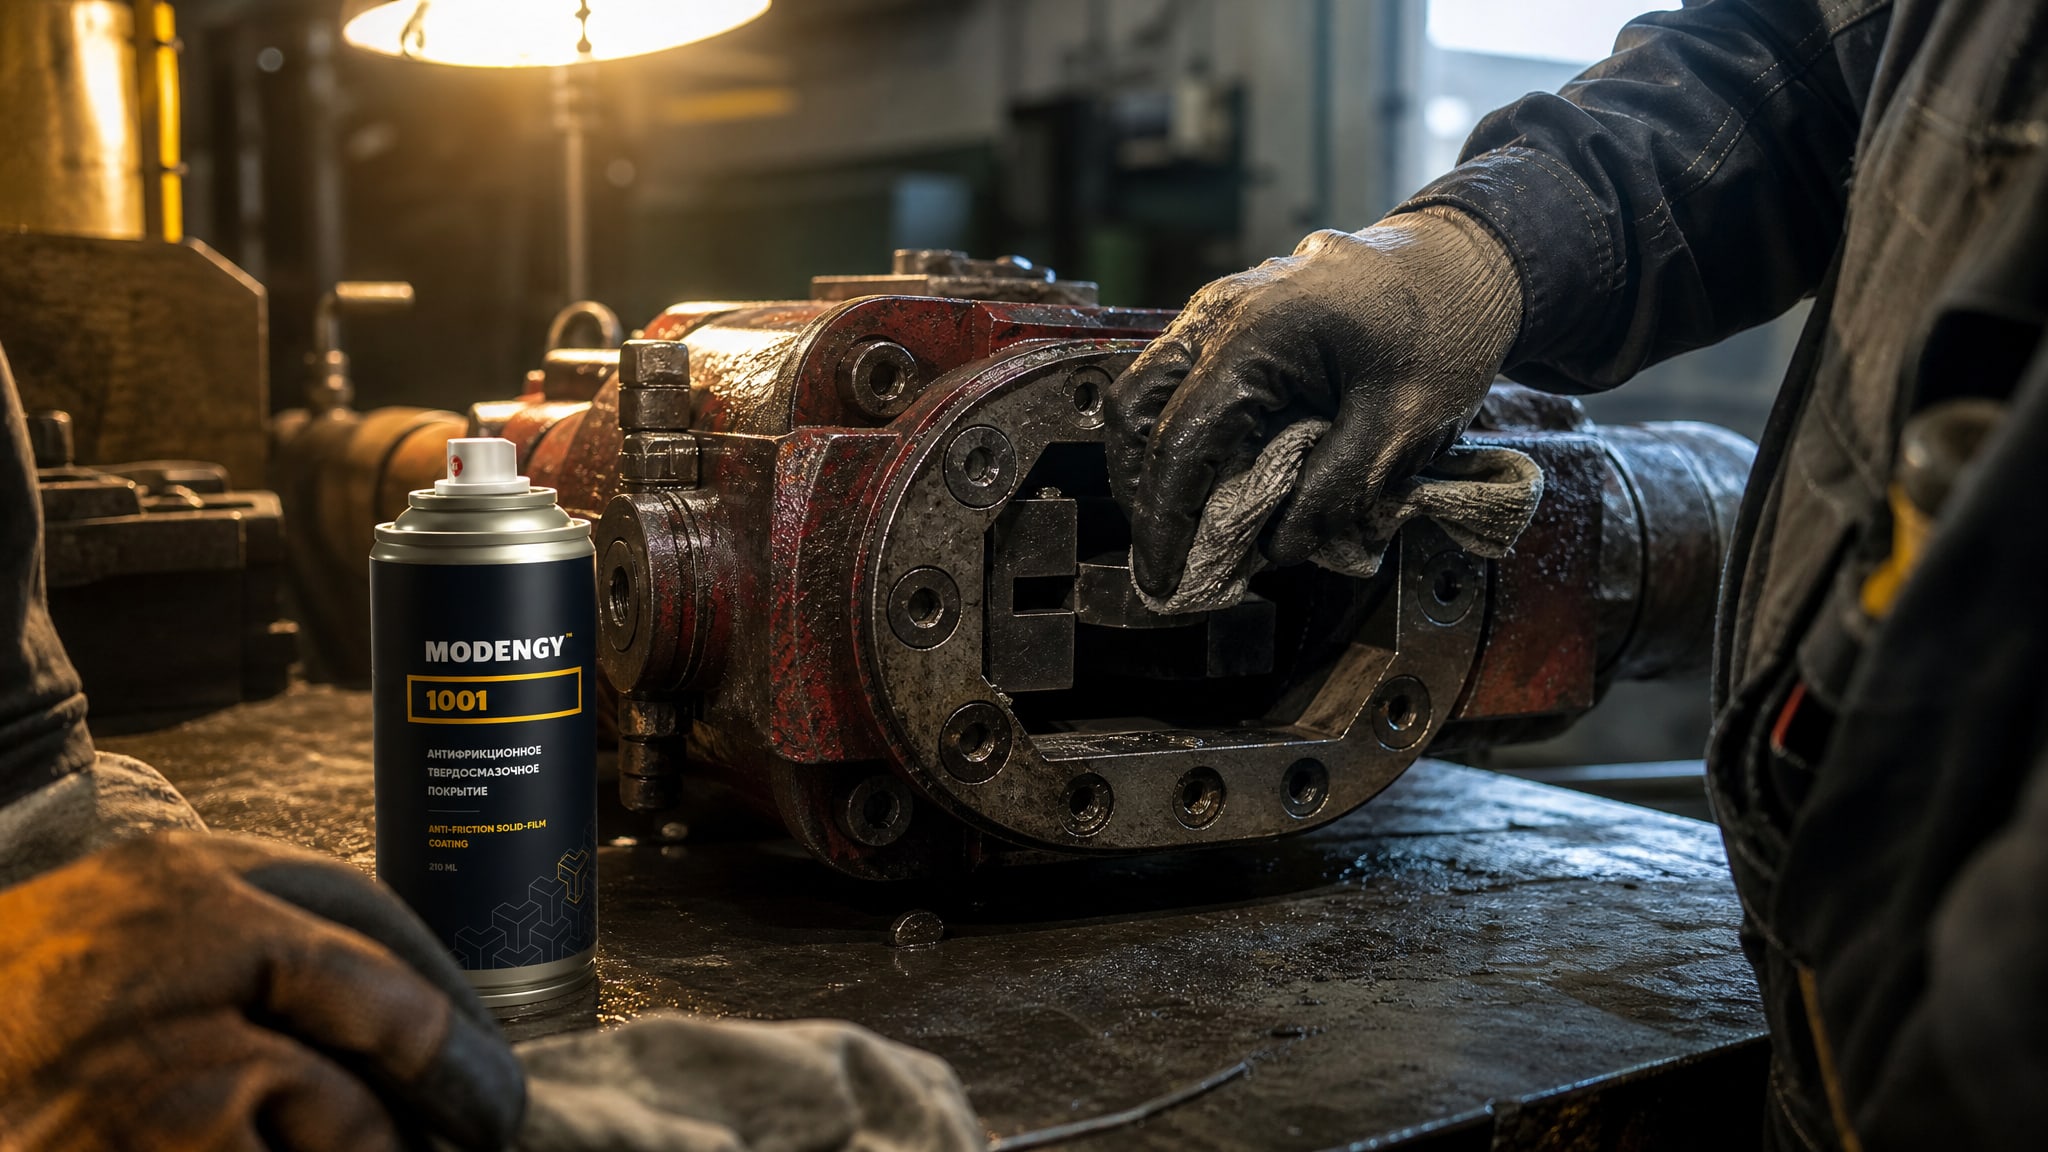
После многолетней эксплуатации или аварийных срабатываний плашки могут изнашиваться, образуя щели и потеря герметичности. Восстановление плашек часто дешевле, чем замена всего превентора, и может быть реализовано применением твердосмазочного покрытия с предварительной обработкой поверхности.
Процесс восстановления состоит из следующих этапов:
Демонтаж плашек и разборка превентора в соответствии с инструкциями производителя
Механическая очистка: удаление налета, ржавчины, остатков старого покрытия абразивом или химическими средствами до достижения степени очистки 2,5 по ISO 8501-1 (оголение 75% поверхности)
Фосфатирование для создания адгезионного слоя
Нанесение эпоксидного барьерного слоя распылением с соблюдением толщины 5–7 мкм
Отверждение барьера согласно рекомендациям производителя (обычно 24 часа при комнатной температуре)
Нанесение верхнего твердосмазочного слоя методом распыления с толщиной 8–25 мкм
Отверждение верхнего слоя при 300°F (примерно 150°C) в течение 1 часа или при комнатной температуре в течение 7–14 дней
Контроль толщины сухой пленки и адгезии (тест кросс-хатчингом по ASTM D3363)
Сборка превентора и гидравлические испытания
Для деталей, испытывающих циклические нагрузки, важно убедиться, что покрытие полностью отверждено и адгезия достаточна. Недостаточное отверждение приводит к мягкому слою, который истирается за несколько циклов. Плохая адгезия проявляется в виде пузырей или отслаивания в области высокого давления.
В целом, антифрикционные твердосмазочные покрытия MODENGY обеспечивают решение для подобных задач восстановления за счет комбинации надежной адгезии, низкого трения и химической стойкости в сложных условиях нефтегазовой отрасли. Выбор конкретного состава (MODENGY 1001, 1002 или другие из линейки) зависит от температурного диапазона, типа взаимодействия (статическое или циклическое скольжение) и среды эксплуатации.
Технологические параметры и контроль качества
Правильное нанесение твердосмазочного покрытия требует соблюдения строгих технологических параметров, потому что качество результата зависит от деталей: влажности, температуры, толщины слоя, скорости отверждения.
Режимы нанесения и отверждения
Верхний твердосмазочный слой наносится при температуре 18–25°C и относительной влажности не более 85%. Если температура ниже, замедляется испарение растворителя и отверждение. Если влажность выше, в пленку впитывается влага, что ведет к образованию дефектов адгезии (white blush - белое помутнение). Барьерный слой требует аналогичных условий хранения и нанесения.
Содержание сухого остатка в твердосмазочном материале составляет 32–36% по массе; остальное - растворитель. Летучие органические соединения (VOC) - около 686 г/л. Это означает, что значительная часть материала испаряется, и слой усаживается. Усадка влияет на остаточное напряжение в пленке и может привести к растрескиванию, если толщина слишком велика или отверждение идет слишком быстро.
Отверждение верхнего слоя может быть воздушным (при 20–25°C в течение 7–14 дней) или термическим (при 150°C в течение 1 часа). Термическое отверждение дает более твердую и химически стойкую пленку, но требует оборудования. Воздушное отверждение более экономично, но требует более длительного хранения и исключает преждевременное использование деталей.
Контроль толщины и адгезии
Толщину сухой пленки верхнего слоя измеряют электромагнитным толщиномером по ISO 2808 в 5–10 точках на каждую деталь. Результаты должны находиться в диапазоне 8–25 мкм. Если измерения выходят за границы, деталь подлежит переработке: либо повторному нанесению (если толщина меньше), либо шлифовке и повторной обработке (если толще).
Адгезия проверяется тестом кросс-хатчинга (cross-hatch adhesion test, ASTM D3363): на поверхность покрытия наносят решетку надрезов размером 2×2 мм (11 линий в каждом направлении, всего 100 квадратов), затем прижимают липкую ленту и быстро отрывают. Если слой полностью остается на ленте (означает плохую адгезию), это брак. Приемлемый результат - когда на ленте остается не более 5% площади покрытия (оценка 5B по шкале ASTM).
Внешний вид покрытия должен быть равномерным, без потеков, пузырей, матовости (эффекта морщинистости) и шероховатостей. Черный или темно-серый цвет верхнего слоя указывает на присутствие твердых смазочных частиц. Если цвет неоднородный, это свидетельствует о разделении смазочного материала (settling) во время хранения, что требует перемешивания перед использованием.
Хранение материалов
Твердосмазочный материал хранится в герметичной таре при температуре 4–32°C. Срок годности составляет 1 год с даты изготовления. По истечении этого срока материал не должен использоваться, потому что произойдет загустение, потеря смазочных свойств и проблемы с адгезией. Перед нанесением флакон или бидон перемешивают в течение 2–3 минут, чтобы равномерно распределить твердые вещества, особенно если материал хранился более месяца.
Flash point (температура вспышки) верхнего слоя составляет примерно -4°C, что означает высокую летучесть растворителя и пожароопасность при нанесении. Работы должны проводиться в проветриваемом помещении, вдали от открытого огня и искр. Для внесения большого количества покрытия рекомендуется использовать вентилируемые кабины с извлечением паров.
Часто задаваемые вопросы
Как отличить твердосмазочное покрытие от обычной краски или лака?
Твердосмазочное покрытие содержит твердые смазочные частицы (графит, MoS2 или их комбинацию) в полимерной матрице и имеет измеренный коэффициент трения 0,04–0,06. Обычная краска или лак - это только защитный барьер без смазочных функций. Покрытие твердосмазочного типа испытано по ASTM D2714 и D4060, что подтверждается в техническом паспорте. Черный или темно-серый цвет поверхности часто указывает на смазочную фазу, но цвет сам по себе не является доказательством - нужно проверить TDS производителя.
Какова реальная долговечность твердосмазочного покрытия на деталях превентора?
Долговечность зависит от интенсивности нагрузок, материала основной детали, режима скольжения и окружающей среды. По испытаниям коррозионной стойкости (ASTM D-2510) система выдерживает более 500 часов солевого тумана. На практике в морских или подземных условиях проверенное покрытие служит 2–5 лет до первого ремонта, в зависимости от цикличности срабатывания превентора. Для критичных узлов рекомендуется планировать переобслуживание каждые 3–4 года.
Нужно ли перед нанесением твердосмазочного покрытия обязательно фосфатировать поверхность?
Фосфатирование значительно повышает адгезию и служит страховкой при циклических нагрузках. Без фосфатирования можно обойтись, если поверхность очищена механически до степени 2,5 по ISO 8501-1, но адгезионный запас будет меньше, и покрытие может отслаиваться при температурных колебаниях. Для деталей превентора и других критичных узлов фосфатирование рекомендуется обязательно.
Можно ли наносить твердосмазочное покрытие в полевых условиях, вне специализированной мастерской?
Теоретически возможно, но с ограничениями: нужна защита от влаги (относительная влажность не более 85%), температура 18–25°C, хорошая вентиляция (VOC составляет 686 г/л), чистая рабочая поверхность и измерительное оборудование (толщиномер, тест адгезии). В полевых условиях трудно обеспечить все эти требования, поэтому велик риск получить покрытие низкого качества. Рекомендуется проводить нанесение в контролируемой среде цеха или мастерской.
Как долго ждать перед использованием детали после нанесения покрытия?
Если отверждение воздушное (при 20–25°C), то полное отверждение верхнего слоя происходит за 7–14 дней. До этого срока детали можно трогать, но нельзя подвергать нагрузкам или контакту с жидкостями. Если отверждение термическое (1 час при 150°C), детали можно использовать через 2–4 часа после охлаждения. Рекомендуется следовать указаниям производителя и проводить предварительное испытание на адгезию перед введением в эксплуатацию.
Заключение
Твердосмазочное покрытие - это проверенная двухслойная система, которая объединяет коррозионную защиту и низкое трение в единое решение для нефтегазового оборудования. Эпоксидный барьерный слой защищает металл от влаги и агрессивных сред, а верхний твердосмазочный слой обеспечивает коэффициент трения 0,04–0,06 и предотвращает задиры и износ. Правильная подготовка поверхности (включая фосфатирование), соблюдение строгих режимов нанесения и контроль толщины пленки - это условия, при которых покрытие служит 3–5 лет и более. Восстановление изношенных плашек превентора или других критичных деталей с помощью двухслойного твердосмазочного покрытия является экономичной альтернативой замене и может быть выполнено в цеховых условиях с использованием стандартного оборудования для распыления. Следующий шаг: определить материал и размер восстанавливаемой детали, согласовать с производителем покрытия режимы нанесения и отверждения, провести пробное нанесение на образец и, при положительном результате, перейти к восстановлению всей партии деталей.