Выбор смазочно-охлаждающей жидкости - это не только вопрос качества обработки, но и решение для экономики цеха. На токарных станках работают три основных типа СОЖ: масляные, эмульсии и полусинтетические составы. Каждый из них по-разному справляется с двумя ключевыми задачами: отводом тепла при резании и защитой от задиров и излишнего трения. Масляные жидкости дают максимальную смазывающую способность, но хуже охлаждают; водосмешиваемые эмульсии, напротив, эффективнее отводят тепло благодаря высокой теплоемкости воды. Технические специалисты и закупщики часто сталкиваются с дилеммой: если взять масляную СОЖ, повышается риск перегрева при высокоскоростной работе; если выбрать эмульсию - упрощается охлаждение, но может снизиться антифрикционная защита на тяжелых режимах.
Статья разбирает реальные сценарии выбора: какие режимы точения требуют масляных составов, когда эффективнее водорастворимые жидкости, как подбирать СОЖ под материал заготовки и оборудование, а также как организовать систему подачи и контроля концентрации.
Основные типы СОЖ для токарной обработки
На токарных станках используют три практических варианта: масляные, эмульсионные и полусинтетические смазочно-охлаждающие жидкости.
Каждый тип имеет четкую область применения.
Масляные СОЖ - это чистые минеральные масла с вязкостью 2–40 мм²/с при 50 °C, в которые вводят противоизносные, антипенные, антикоррозионные и противозадирные присадки. Концентрация минерального масла в составе достигает 95%. Они дают максимальную смазывающую способность и хорошо защищают инструмент от задиров, но охлаждающий эффект ниже, чем у водосодержащих жидкостей.
Водосмешиваемые эмульсии - это составы, где масляная фаза эмульгирована в водной основе. Вода обеспечивает высокий отвод тепла благодаря ее теплоемкости; масляная фаза снижает трение и предотвращает налипание стружки. Такой баланс делает эмульсии универсальным выбором для большинства токарных операций.
Полусинтетические СОЖ - это промежуточный вариант между маслом и эмульсией. Они обеспечивают улучшенное охлаждение за счет содержания воды, сохраняя при этом хорошие смазывающие свойства. Часто применяются для работы с труднообрабатываемыми материалами, где требуется баланс.
Выбор между ними зависит не только от материала заготовки, но и от скорости резания, глубины резания, нагрузки на инструмент и оснащения станка системой охлаждения.
Масляные СОЖ: когда они необходимы
Масляные смазочно-охлаждающие жидкости незаменимы в операциях, где давление на резец высокое, а скорость низкая.
Типичный сценарий - обработка твердых материалов: чугуна, нержавеющей стали, высоколегированных сталей. При таких режимах основной враг - не перегрев, а задир и вырыв материала с поверхности инструмента.
Для нержавеющей стали в частности масляные СОЖ часто предпочтительны при низкоскоростных операциях. Нержавейка липнет к резцу, и масляная жидкость с усиленным пакетом противозадирных присадок держит адгезию под контролем. Полусинтетические составы здесь работают хорошо, но во многих цехах придерживаются именно масляных вариантов, потому что результат предсказуем и стабилен.
Тяжелые режимы обработки - большие глубины резания, высокие нагрузки, длительная работа без перерыва - тоже тянут к маслу. Здесь масляная СОЖ снижает темп износа инструмента и продлевает интервал переточки. Для чистовой обработки, когда критична точность поверхности, масляная жидкость с антифрикционными присадками помогает держать чистоту и исключить завихрения стружки.
Однако масляные СОЖ несут две серьезных проблемы. Первая - дымообразование и выделение масляного тумана при высоких скоростях резания. Это требует хорошей вентиляции цеха и может быть недопустимо в зонах, приближенных к раздевалкам или столовой. Вторая - горючесть: масляная жидкость относится к горючим материалам, и при небрежном хранении или работе с искрами риск пожара выше, чем с эмульсией.
Водосмешиваемые и полусинтетические СОЖ: основное применение
Водосмешиваемые эмульсии и полусинтетические СОЖ - это выбор для тех операций, где охлаждение стоит в приоритете.
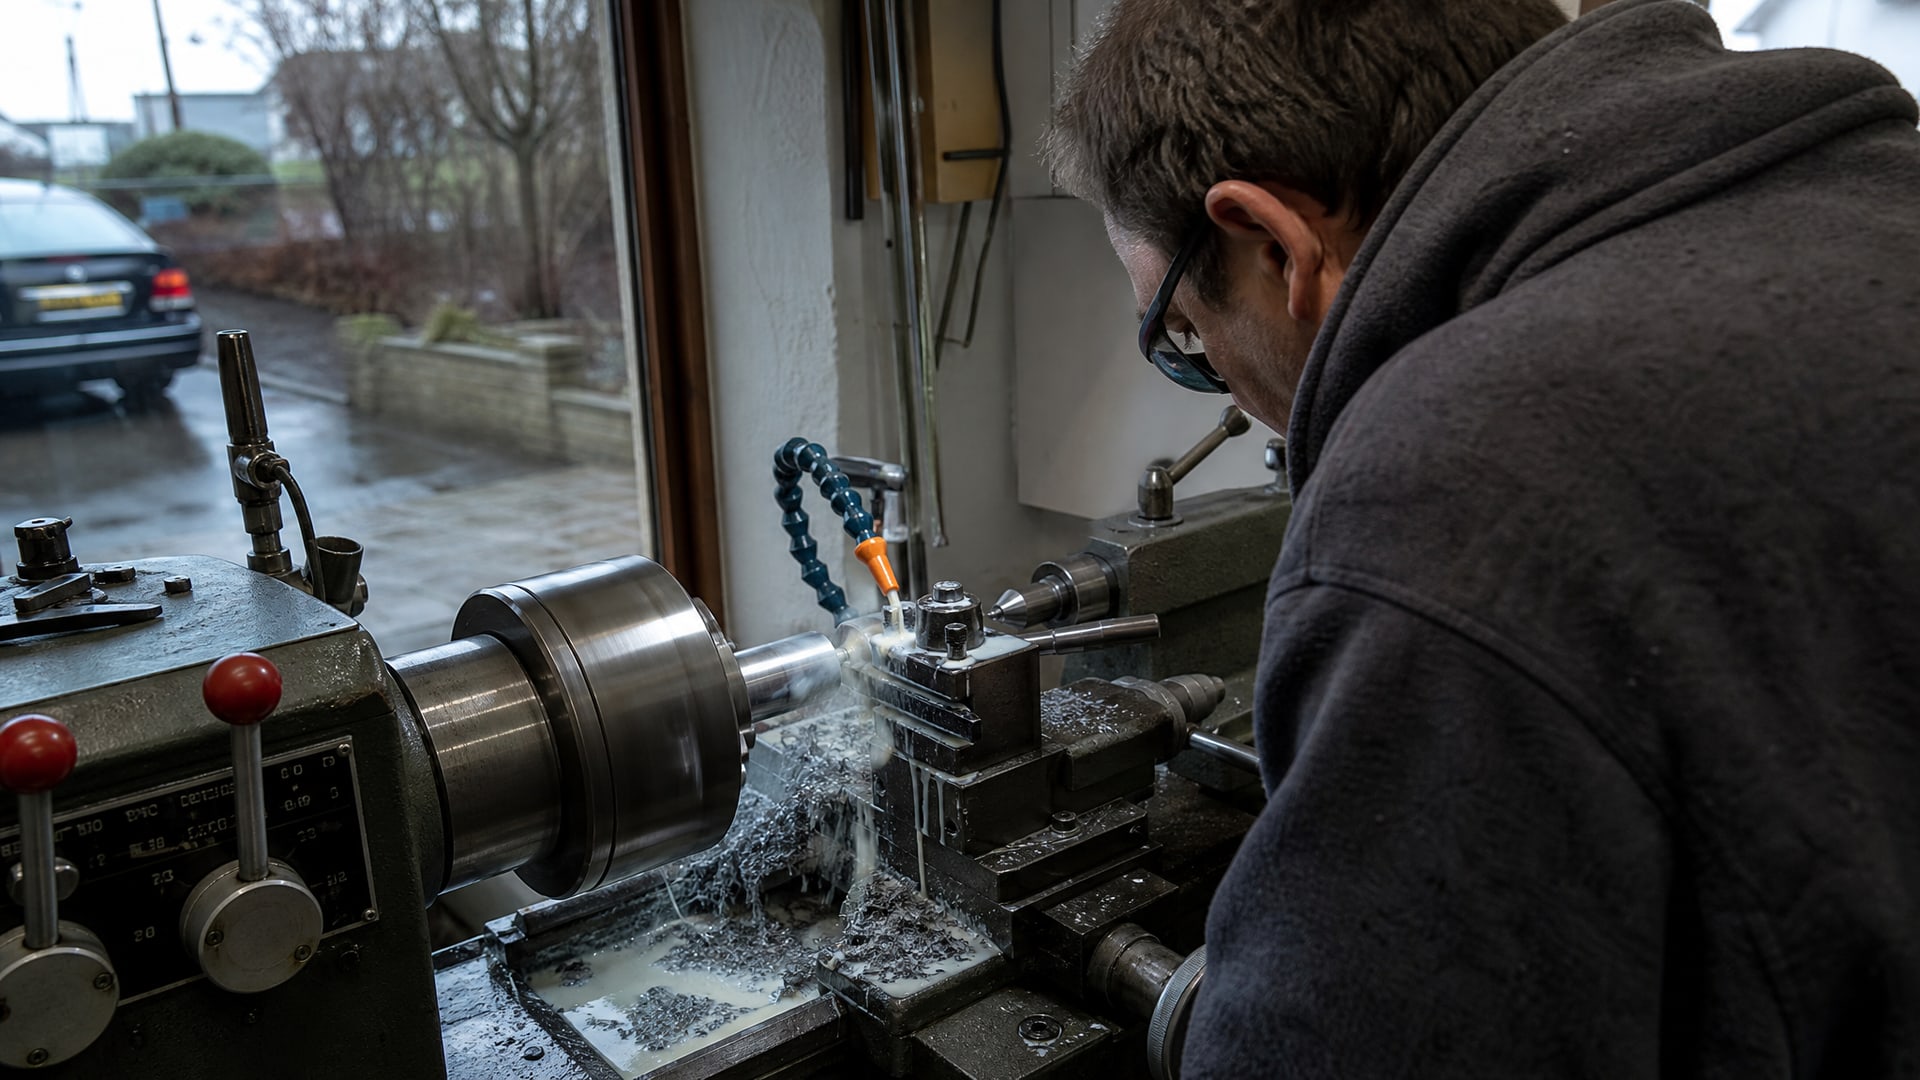
Чистовое точение, высокоскоростная обработка, длительные проходы без перерыва - во всех этих случаях вода в составе жидкости берет на себя роль охлаждающего агента и выводит избыточное тепло из зоны резания быстрее, чем масло.
Для чернового точения водорастворимые эмульсии рекомендуют особенно часто. Они обеспечивают активный смыв стружки, предотвращают ее налипание на инструмент и снижают риск вибрации. При черновой обработке допустимы большие допуски на чистоту, поэтому максимальное охлаждение работает только в пользу.
Полусинтетические составы выбирают, когда нужна обработка нержавеющей и высоколегированной стали, но режимы смешанные: часть операции идет на повышенной скорости, часть - на высокой нагрузке. Полусинтетика дает баланс: вода охлаждает при высоких скоростях, масло подстраховывает при нагрузке. Многие цехи, работающие с разнородной номенклатурой, берут полусинтетическую СОЖ как универсальный вариант, чтобы не пересчитывать режимы и не держать несколько типов жидкостей одновременно.
Водосмешиваемые и полусинтетические составы требуют регулярного контроля концентрации перед работой. Если концентрация упадет из-за испарения воды или неверной разбавки, охлаждающие свойства упадут, а риск коррозии возрастет. На стабильность работы жидкости влияет и жесткость воды в системе: жесткая вода может привести к нестабильности эмульсии и осадкам на инструменте.
Материал заготовки и выбор типа СОЖ
Материал, который обрабатывают, диктует часть требований к смазочно-охлаждающей жидкости, но не всю картину.
Нержавеющая сталь, например, требует СОЖ с усиленным пакетом противозадирных и антифрикционных присадок, но это может быть как масляная жидкость, так и полусинтетическая эмульсия - выбор зависит от скорости и нагрузки.
Для каленых сталей, которые твердые и хрупкие, нужна жидкость, которая снижает тепловые напряжения в инструменте. Это значит - активное охлаждение, то есть водосмешиваемый состав или полусинтетика с улучшенным теплоотводом. Если же в цехе обрабатывают, например, мягкий алюминий на высоких скоростях, масляная СОЖ будет перегреваться, но эмульсия справится легко.
Чугун более универсален: он обрабатывается как на маслах, так и на эмульсиях, в зависимости от режима. Низкоскоростная черновая - можно на масле, высокоскоростная чистовая - переходят на эмульсию.
Выбор правильной СОЖ под материал считается отправной точкой, но финальное решение принимается с учетом режима резания, потому что перегрев инструмента случается при любом материале, если скорость не соответствует типу жидкости.
Система подачи СОЖ: помпа, тубки, регулировка
Правильная система подачи СОЖ - это не менее важный элемент, чем сама жидкость.
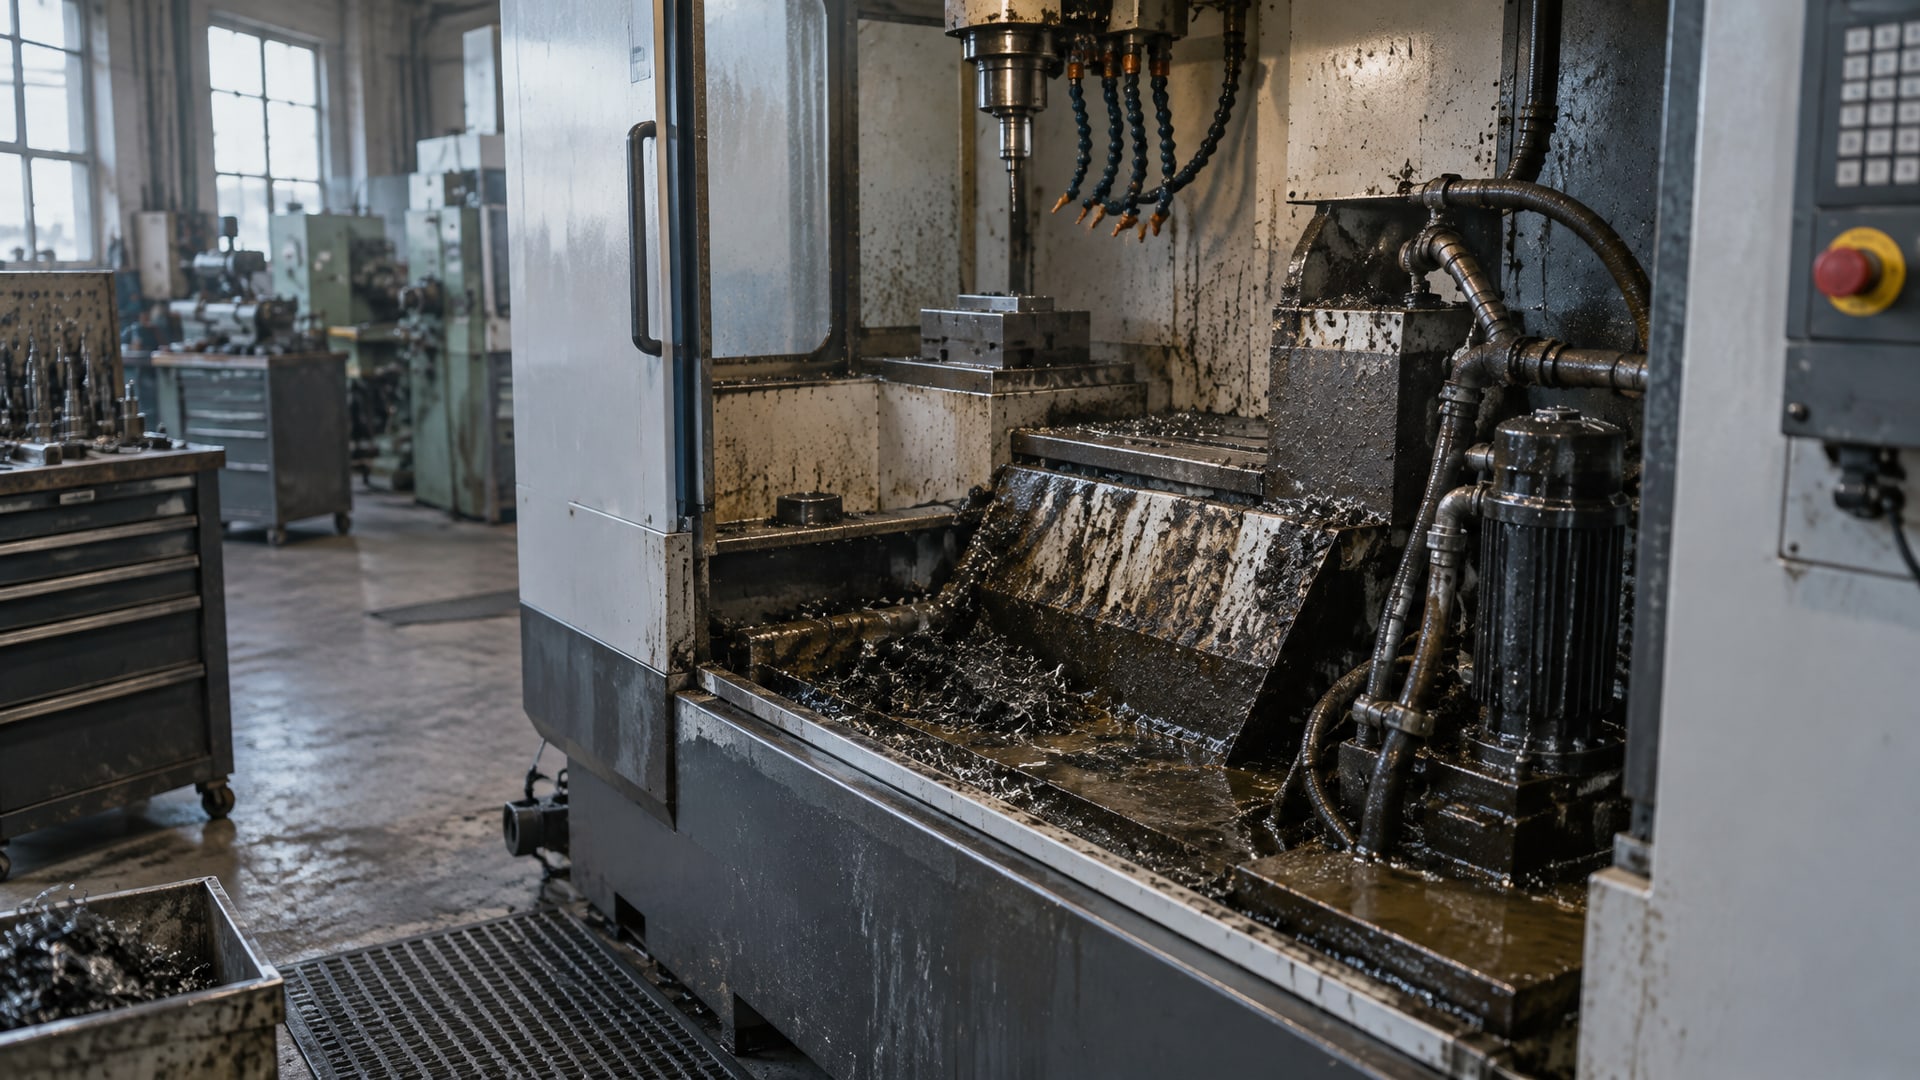
На станках с централизованной подачей СОЖ используются помпы для токарного станка, которые подают жидкость к резцу через гибкие шланги и трубки. Подача СОЖ должна быть непрерывной и равномерной во время резания: прерывистая подача или слабый напор ведут к увеличению температуры в зоне контакта и быстрому износу инструмента.
Насос СОЖ для токарного станка обычно имеет производительность, рассчитанную на расход жидкости 5–20 литров в минуту в зависимости от размера станка и интенсивности обработки. Правильный выбор производительности помпы - это баланс между эффективным охлаждением и экономией жидкости. Слишком слабый напор и малый расход приводят к недостаточному охлаждению; слишком сильный расход избыточно расходует жидкость и затрудняет удаление стружки из зоны резания.
Трубки подачи СОЖ для токарного станка должны быть гибкими и прочными, чтобы выдерживать давление в системе и не перегибаться при движении суппорта. Шланги СОЖ часто крепят хомутами и направляют так, чтобы жидкость подавалась тонкой струйкой с задней стороны резца. Это позволяет жидкости попадать в зону максимального тепловыделения и одновременно смывать стружку в сторону.
Система подачи СОЖ для токарного станка также включает фильтрацию и охлаждение циркулирующей жидкости. По мере работы в СОЖ накапливаются частицы стружки, продукты окисления, механические загрязнения. Сетка фильтра нужна для удаления крупных частиц; без регулярной чистки фильтра давление в системе растет, помпа перегружается, и жидкость может не достигать инструмента с нужным напором.
Контроль концентрации и техническое обслуживание
Для водосмешиваемых и полусинтетических СОЖ контроль концентрации перед работой - обязательный этап в начале смены.
Концентрация показывает долю концентрата в разбавленной водой готовой жидкости. Правильная концентрация обычно составляет 5–10% в зависимости от рекомендаций производителя, но для отдельных операций может быть иной.
Если концентрация упадет ниже нормы, охлаждающие свойства снизятся, и температура в зоне резания повысится. Слишком высокая концентрация приводит к излишней вязкости жидкости и может повредить помпу. Контроль проводят с помощью рефрактометра, который дает быструю оценку за несколько секунд.
Для масляных СОЖ концентрация не требуется, поскольку это не разбавляемый состав. Однако проверка вязкости может быть полезна: со временем масло окисляется и может менять свои свойства. Если жидкость становится заметно темнее или появляется запах сгорания, это признак того, что пора менять масло.
Техническое обслуживание системы СОЖ включает также регулярную очистку резервуара от шлама (смеси стружки, загрязнений и окислительных продуктов), проверку герметичности трубок и хомутов, а также контроль давления в системе подачи.
Часто задаваемые вопросы
Какую помпу выбрать для системы подачи СОЖ на токарном станке?
Производительность насоса СОЖ для токарного станка зависит от размера станка и типа операции: для станков малого класса достаточно помпы с производительностью 5–10 л/мин, для крупных станков с тяжелыми режимами нужны системы 15–20 л/мин. Давление обычно составляет 3–5 бар. Выбирайте помпу, которая обеспечивает непрерывную подачу без пульсаций; ротационные (шестеренные или пластинчатые) насосы для этого подходят лучше всего.
Как часто нужно проверять и менять трубки подачи СОЖ?
Гибкий шланг для СОЖ токарного станка рекомендуется осматривать еженедельно на предмет трещин, расслоений и утечек. При обнаружении повреждений шланг нужно заменить сразу, так как утечка жидкости ведет к неравномерной подаче и перегреву резца. В целом современные шланги служат 1–2 года при нормальной эксплуатации; после этого их стоит профилактически заменить, чтобы избежать неожиданных отказов.
Чем отличается состав масляной СОЖ от водосмешиваемой?
Состав СОЖ для токарных станков зависит от типа. Масляная СОЖ - это 90–95% минерального масла плюс противоизносные и антикоррозионные присадки; воды в ней нет. Водосмешиваемая эмульсия - это водно-масляная система, где 40–50% масла эмульгировано в водной основе с эмульгаторами и присадками. Полусинтетическая СОЖ содержит синтетические компоненты, что улучшает стабильность и экологичность, но цена выше.
Когда нужна масляная СОЖ, а когда - водорастворимая эмульсия?
Масляная СОЖ выбирается для тяжелых низкоскоростных режимов, обработки нержавеющей стали при высокой нагрузке и чистовой обработки, где нужна максимальная смазка и защита от задиров. Водорастворимая эмульсия рекомендуется для черновой обработки, высокоскоростного точения, работы в условиях интенсивного тепловыделения и когда важнейший приоритет - охлаждение и смыв стружки.
Какие меры безопасности нужны при работе с масляной СОЖ?
Масляные СОЖ - горючие жидкости, поэтому в цехе обязательна хорошая вентиляция для отвода масляного тумана. Необходимо исключить попадание искр и открытого огня рядом с системой подачи. При работе важны средства индивидуальной защиты: перчатки, рукава, очки. Утилизация отработанной масляной СОЖ должна проводиться в соответствии с правилами обращения с отходами; слив в канализацию запрещен.
Заключение
Выбор между масляной и водосмешиваемой смазочно-охлаждающей жидкостью для токарного станка не имеет универсального ответа. Масляные СОЖ незаменимы при тяжелых, низкоскоростных режимах и работе с нержавеющей сталью, когда приоритет - максимальная защита инструмента от задиров. Водосмешиваемые эмульсии и полусинтетические составы показывают преимущество при высокоскоростной обработке, черновом точении и операциях, где требуется интенсивный отвод тепла. Финальное решение принимается с учетом материала заготовки, режима резания, оснащения станка и возможностей цеха по вентиляции и утилизации.
Следующий практический шаг - проанализировать, какие режимы преобладают в вашем цехе, и согласовать выбор СОЖ с техническими специалистами станков. Параллельно убедитесь, что система подачи СОЖ (помпа, трубки, фильтры) находится в рабочем состоянии и регулируется под выбранный тип жидкости. Регулярный контроль концентрации и техническое обслуживание продлевают срок службы инструмента и стабилизируют качество обработки.