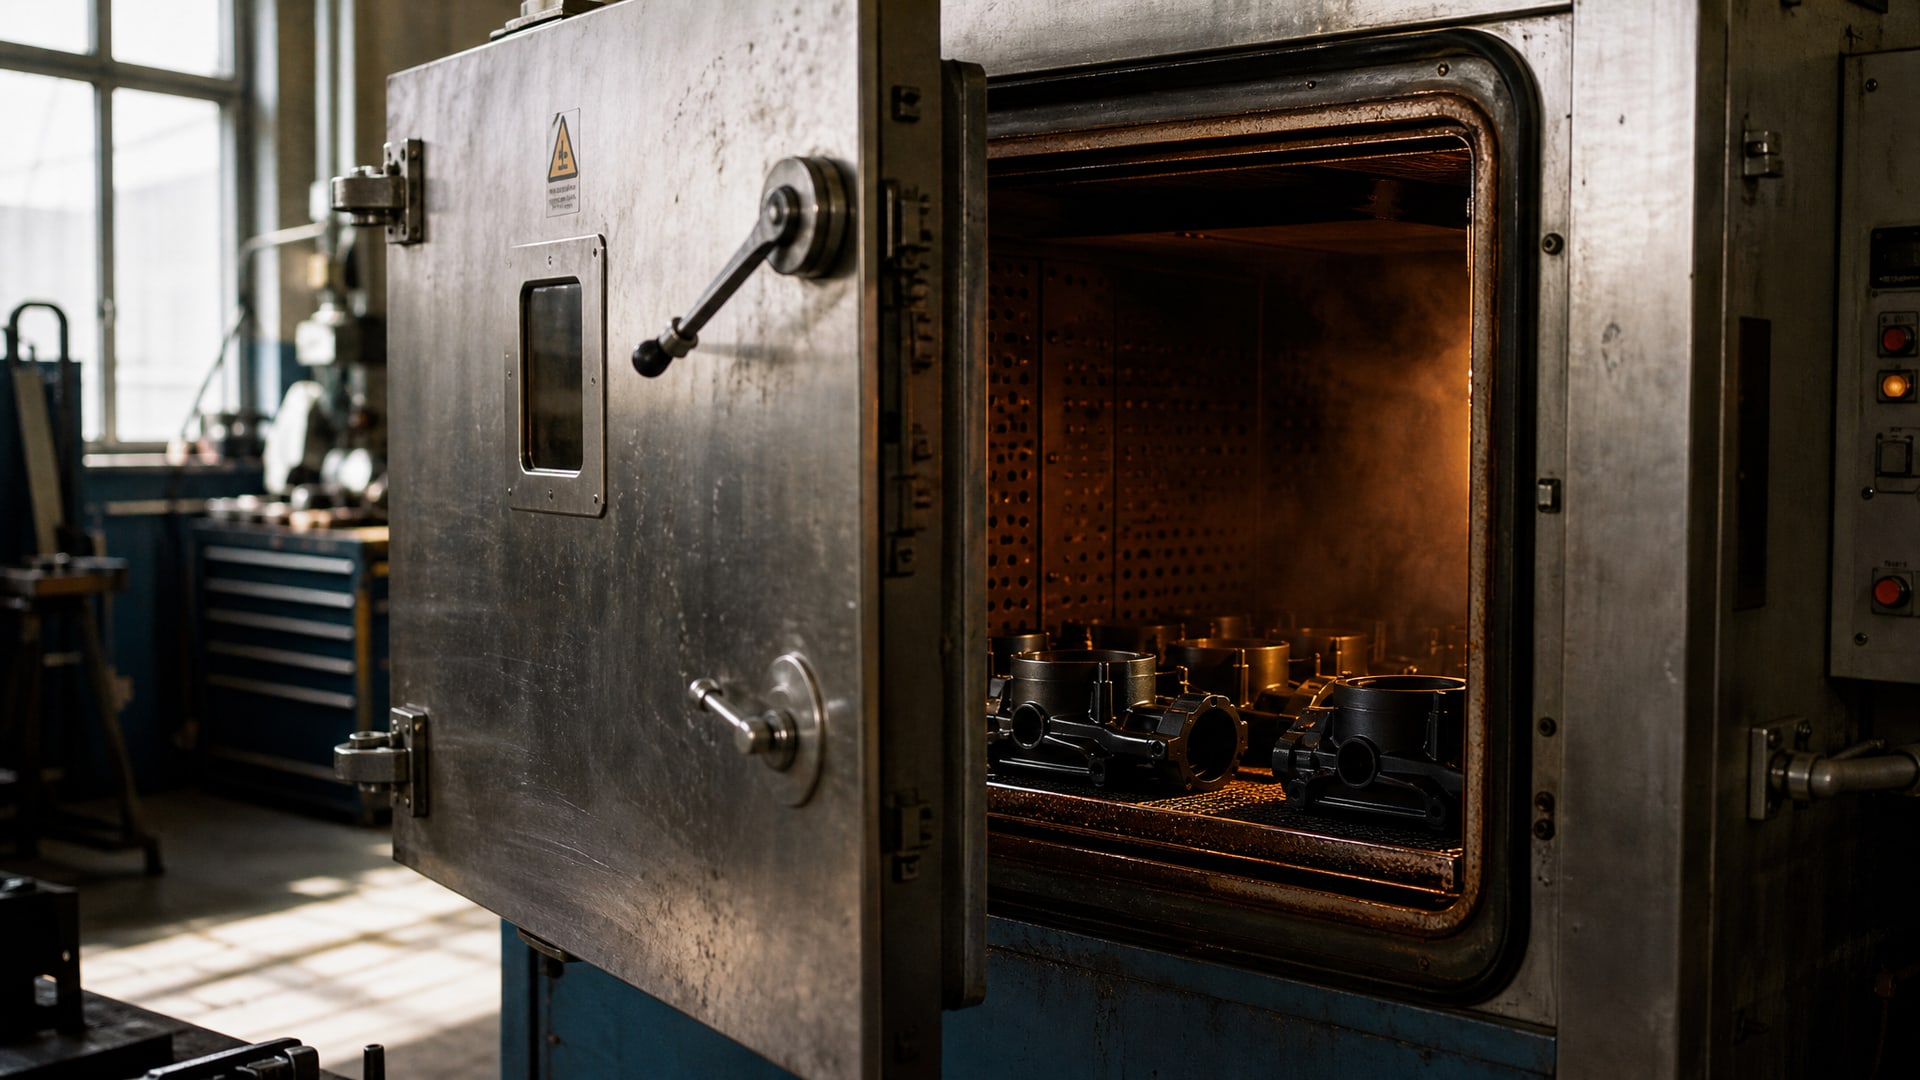
Твердосмазочные покрытия обязаны быть полностью отвержденными перед эксплуатацией - именно это определяет их адгезию к основе, твердость, износостойкость и коррозионную защиту. При испарении растворителей покрытие остается на поверхности, но его молекулярная структура еще не сформирована окончательно. Режим 200 °C со временем выдержки 20–40 минут стал стандартом для большинства термоотверждаемых систем, потому что обеспечивает полную полимеризацию по всему объему при соблюдении ключного условия: отсчет времени ведут не от включения печи, а именно от момента, когда деталь достигает целевой температуры.
В этой статье разберемся, как выдержка при 200 °C влияет на ключевые характеристики покрытия, какие риски скрываются за несоблюдением режима, и что проверяют технические специалисты при подготовке технологии нанесения и полимеризации.
Роль температуры 200 °C в полимеризации твердосмазочных покрытий
Режим 200 °C - это компромисс между скоростью химической реакции полимеризации и сохранением структурной целостности связующего материала.
При более низких температурах процесс замедляется и может остаться неполным даже при длительной выдержке. При более высоких температурах связующее начинает разлагаться, теряя свои свойства и превращаясь в хрупкое вещество, не способное обеспечить надежную защиту и смазку.
Критически важно понимать разницу между температурой воздуха в печи и температурой, которую достигает сама деталь. Большинство ошибок при технологии полимеризации происходит именно на этом этапе: оператор запускает отсчет 30 минут с момента включения печи, но реальная деталь еще прогревается 5–10 минут. В результате полимеризация фактически длится не 30, а 20–25 минут, и покрытие остается недоотвержденным.
При равномерном прогреве детали массой до 5 кг в конвекционной печи достаточно 5–7 минут на достижение 200 °C. Более массивные детали могут требовать 8–10 минут. Внутренние температурные датчики или пирометры помогают контролировать именно температуру поверхности детали, а не воздуха.
Когда деталь прогрета равномерно и температура стабилизирована, полимеризация идет активно: молекулы связующего сшиваются, углеводороды и вода из покрытия испаряются, структура затвердевает и плотнеет. За 30 минут при 200 °C большинство термоотверждаемых систем достигают около 90–95% своей конечной твердости и несущей способности.
Как недоотверждение разрушает свойства покрытия
Если выдержка при 200 °C была прервана раньше времени или температура не достигала целевого значения, покрытие останется мягким и липким.
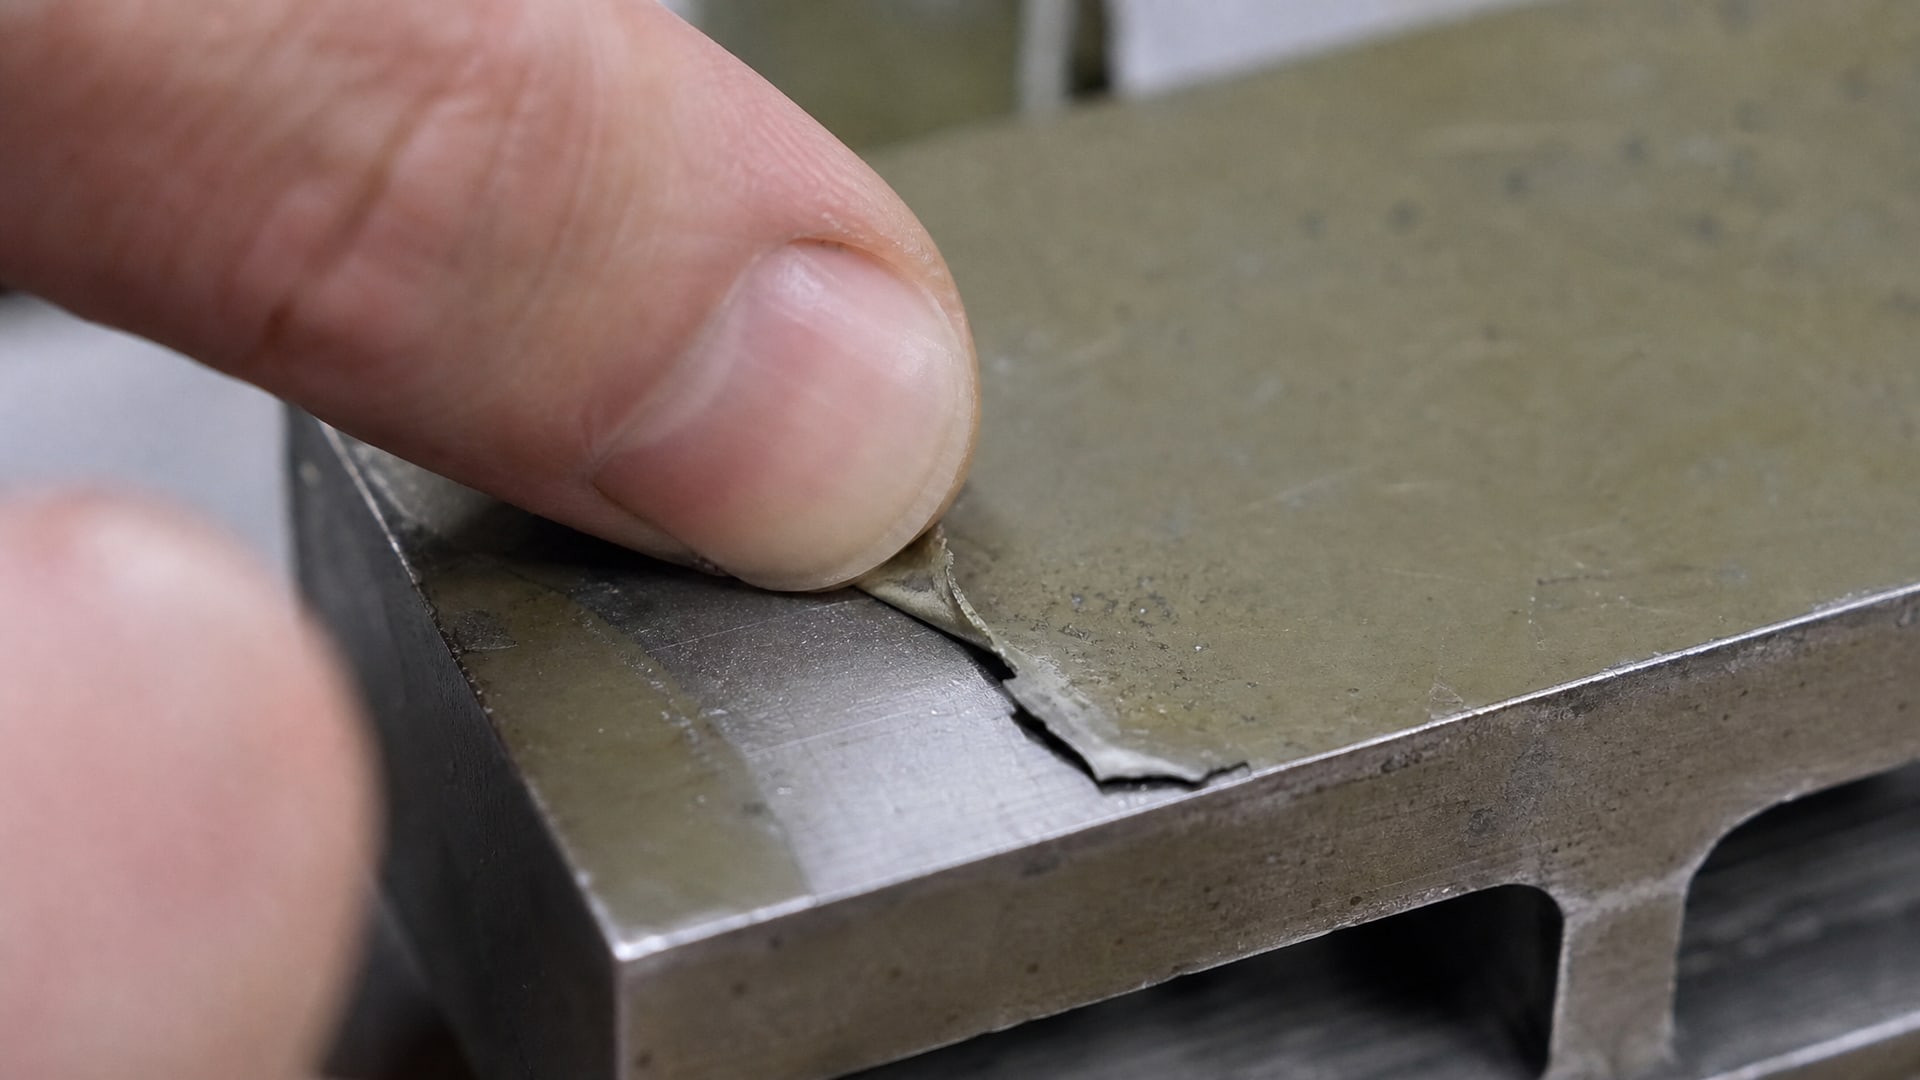
Такое покрытие легко царапается ногтем, не выдерживает трения контактирующих деталей и может начать отслаиваться под нагрузкой.
Недоотвержденное покрытие теряет адгезию к основе особенно быстро при вибрации, циклических нагрузках и перепадах температуры в эксплуатации. Внешне деталь может выглядеть нормально, но при первом контакте с трущейся поверхностью или при попадании влаги слой начинает отделяться от основания.
Еще один риск: мягкое покрытие продолжает испаряться во времени. Растворители и летучие компоненты выходят из материала медленнее, что может привести к вздутию, пузырям или неровной поверхности при последующем нагреве в эксплуатации.
На практике недоотверждение выявляется при простых тестах: попытка сделать скол ногтем, натирание краем монеты или проверка адгезии лентой. Если слой легко отслаивается - это сигнал о необходимости пересмотра режима.
Перегрев и разложение связующего при избыточной выдержке
Противоположная ошибка - превышение времени выдержки или температуры - может быть еще опаснее, чем недоотверждение.
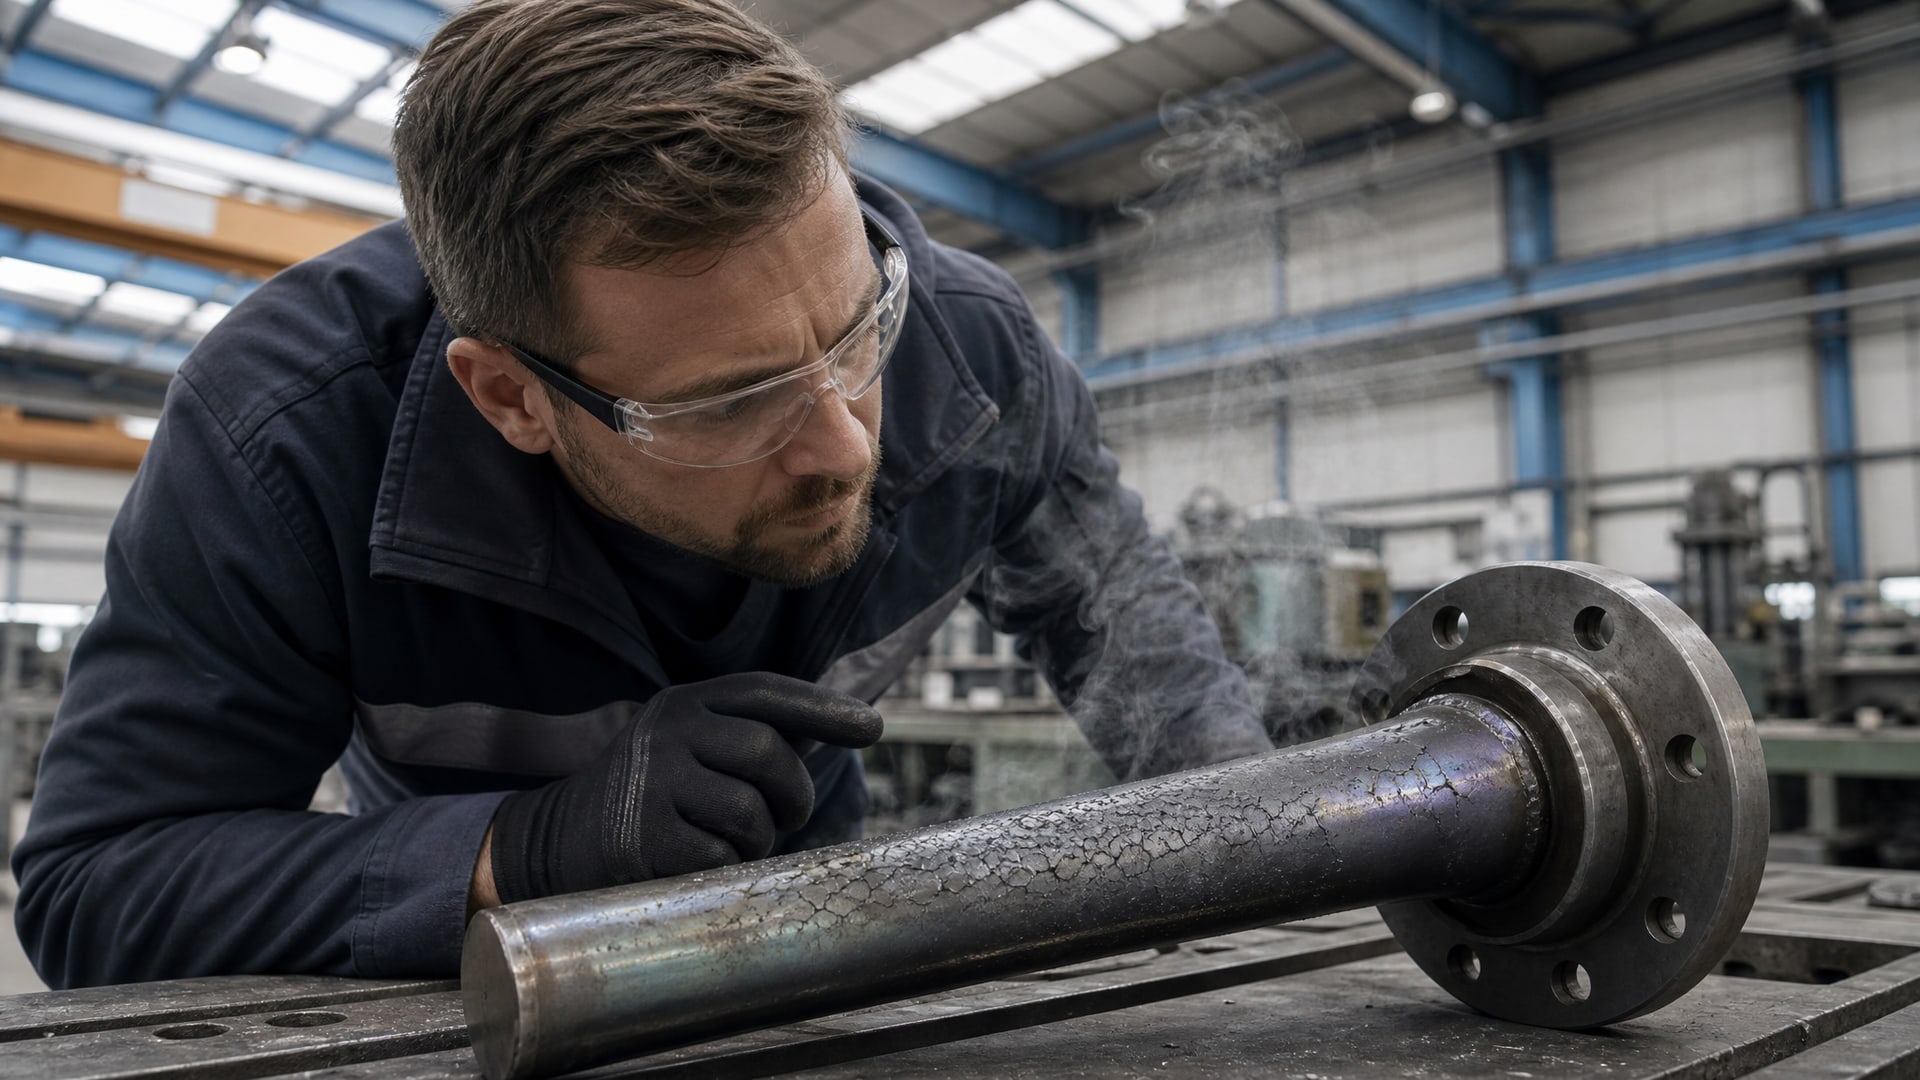
Когда полимеризация завершена (обычно к 30-й минуте), дальнейший нагрев начинает разлагать упорядоченную структуру связующего. Молекулы распадаются, выделяется газ, структура становится пористой и хрупкой.
Перегреванное покрытие легко трескается даже при слабых ударах, плохо сопротивляется коррозии, потому что микротрещины открывают доступ влаге к основе. Адгезия при перегреве также снижается: связующее теряет гибкость, не может компенсировать естественное расширение и сжатие металла при температурных перепадах.
Признаки перегрева видны после охлаждения: изменение цвета (потемнение), появление микротрещин, хрупкость при изгибе, осыпание при раскалывании. При микроскопии видна сетка трещин, часто называемая «кракелюром».
Режимы выше 200 °C (например, 220–230 °C) могут быть актуальны для специальных покрытий, но требуют согласования с производителем и проверки в TDS. Стандартный режим 200 °C × 30 минут разработан именно для того, чтобы исключить риск разложения при типичном промышленном оборудовании.
Внутренние напряжения и риск микротрещин при неравномерном нагреве
Если деталь прогревается неравномерно - например, печь с плохой циркуляцией воздуха, деталь расположена близко к нагревателю или загруженность печи превышена - внешние слои покрытия достигают 200 °C раньше, чем внутренние.
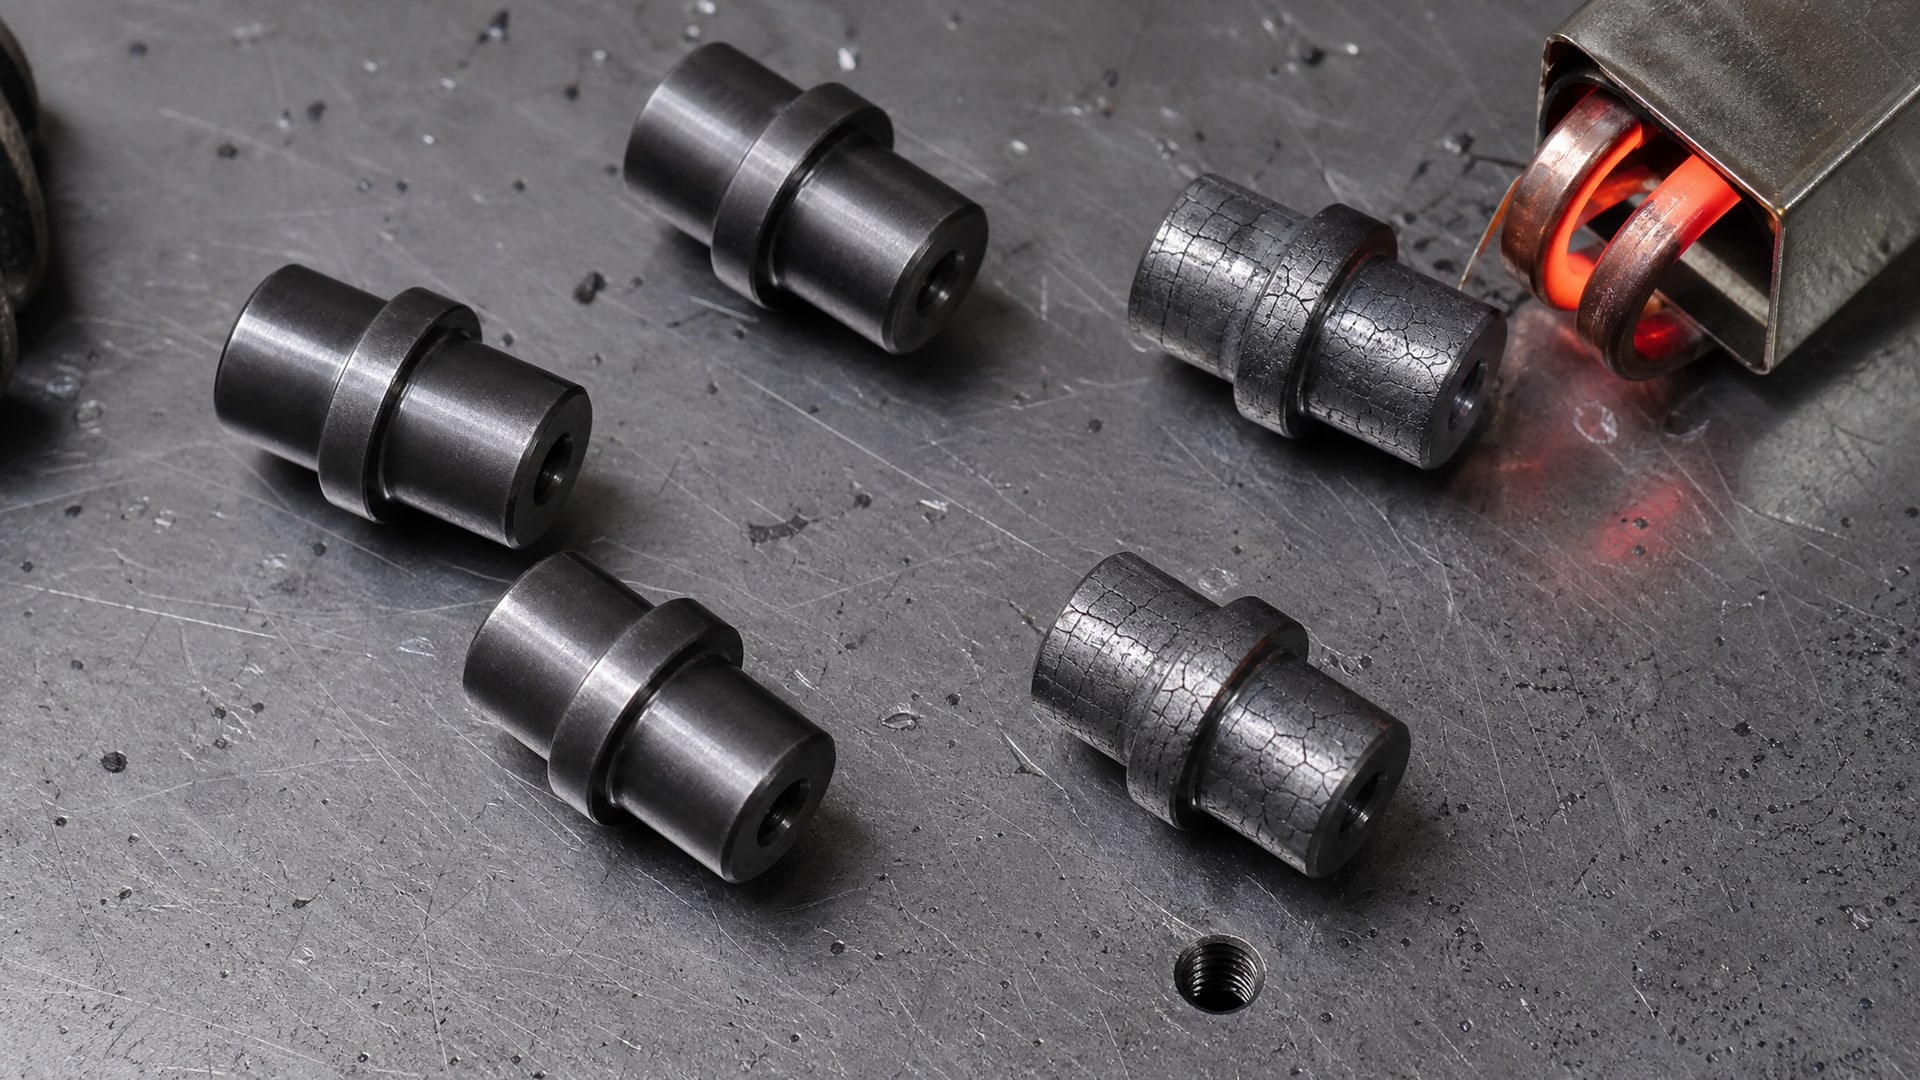
Внешняя корка затвердевает, а под ней еще идет процесс полимеризации.
Это создает микротрещины: затвердевший наружный слой физически препятствует расширению и сжатию материала глубже, возникают внутренние напряжения. Когда температура снижается, эти напряжения только усиливаются. Такие микротрещины видны только под микроскопом, но они радикально снижают надежность покрытия и часто становятся причиной внезапного отслаивания.
Равномерный нагрев обеспечивается конвекционной печью с хорошей циркуляцией, размещением деталей на расстоянии от нагревателей и дополнительной загрузкой «балластом» (инертные детали или пластины для стабилизации температуры). Многие производства используют печи с принудительной циркуляцией воздуха и датчиком температуры именно поэтому.
Влияние скорости охлаждения на качество покрытия
После завершения полимеризации деталь нельзя вынимать из печи и сразу охлаждать на воздухе.
Слишком быстрое охлаждение создает те же внутренние напряжения, что и неравномерный нагрев: внешний слой сокращается быстрее, внутренний еще теплый и пластичный, между ними возникают микротрещины.
Правильный режим: печь выключают или снижают температуру, деталь остывает плавно в течение 30–60 минут до 80–100 °C, после чего ее можно извлечь. Если конструкция детали позволяет, охлаждение на воздухе при комнатной температуре займет еще 1–2 часа, но основное сокращение напряжений происходит в первый час после выключения печи.
На производстве, где нужна скорость, используют печи с управляемым охлаждением: воздуходув продолжает работать, но температуру снижают постепенно, на 10–15 °C каждые 5–10 минут. Это обеспечивает контролируемую скорость охлаждения и минимизирует риск микротрещин.
Подготовка поверхности и предварительный подогрев перед нанесением
Качество полимеризации при 200 °C зависит не только от режима обработки, но и от подготовки поверхности.
Чистая, обезжиренная поверхность обеспечивает лучшую смачиваемость и адгезию покрытия. Грязь, окислы и жиры создают барьер между покрытием и основой, и даже идеальный режим 200 °C × 30 минут не спасет такое покрытие от отслаивания.
Перед нанесением твердосмазочного покрытия детали часто подогревают до 40–60 °C. Это улучшает текучесть и распределение покрытия, ускоряет испарение растворителей на начальном этапе и повышает адгезию. Предварительно прогретая поверхность лучше принимает покрытие, и последующая полимеризация при 200 °C становится более эффективной.
Толщина слоя тоже имеет значение. Слой толще 20 мкм может остаться недоотвержденным внутри даже при правильном режиме, потому что растворители и летучие вещества не успевают испариться полностью. Слой тоньше 5 мкм теряет эффективность смазки и может быть поврежден при транспортировке. Оптимальный диапазон -8–15 мкм в зависимости от типа покрытия.
Совет инженера: контроль температуры и времени выдержки
Практику показывает, что половина проблем с полимеризацией твердосмазочных покрытий возникает из-за неправильного отсчета времени.
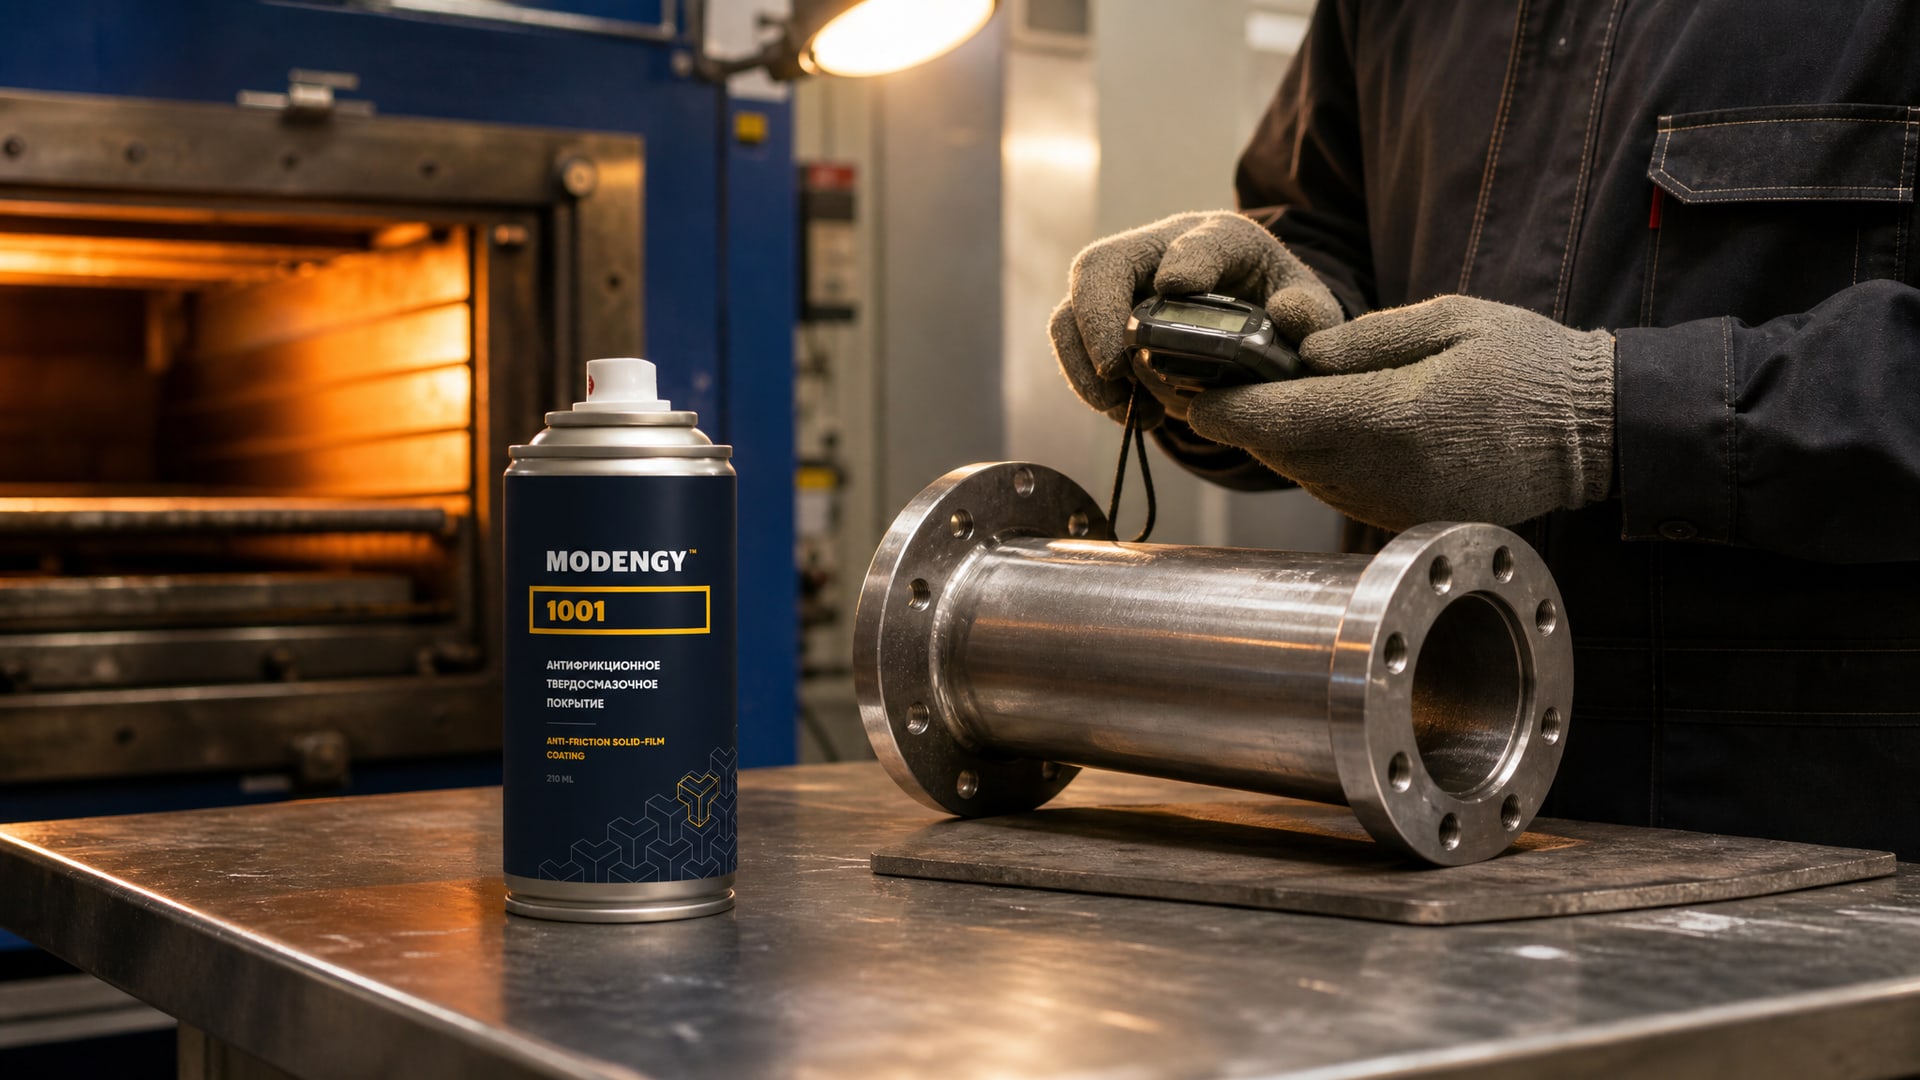
Оператор запускает таймер с момента достижения печью целевой температуры, но забывает, что деталь прогревается медленнее воздуха.
На одном из крупных производств, где применяются покрытия типа MODENGY 1001 для штамповочного оборудования, внедрили простое правило: использовать термопару, припаянную к контрольной детали аналогичной массы, и начинать отсчет выдержки только когда термопара показывает ровно 200 °C. Время полимеризации сократилось с расчетных 30 минут до реальных 25–28 минут за счет исключения времени прогрева, зато качество покрытия стало предсказуемым. Деформация контактных площадок при работе прекратилась, адгезия оставалась стабильной даже при экстренном охлаждении оборудования.
Что указано в техрегламенте и как его проверить
Производители твердосмазочных покрытий в техническом описании (TDS) всегда указывают рекомендуемый режим полимеризации, но часто формулировка может быть неоднозначной.
Фраза «запечь при 200 °C» может означать как температуру воздуха, так и температуру детали. Фраза «держать 30 минут» может подразумевать как полное время в печи, так и время выдержки после достижения температуры.
Правильный TDS будет указывать: «200 °C по температуре металла, выдержка 30 минут». Это означает: деталь должна быть прогрета до 200 °C, и затем ее держат при этой температуре ровно 30 минут.
При выборе режима полезно уточнить у производителя: - Минимальную и максимальную допустимую температуру (обычно диапазон ±5 °C); - Минимальное и максимальное время выдержки; - Рекомендуемую скорость нагрева (не перегреть раньше времени); - Допустимость и рекомендуемую скорость охлаждения; - Влияние толщины слоя на время полимеризации (толстые слои могут требовать увеличения выдержки на 5–10 минут); - Требования к влажности и температуре воздуха в производственном помещении.
Часто задаваемые вопросы
Почему нельзя сразу увеличить температуру до 220 °C, чтобы ускорить полимеризацию?
При повышении температуры выше рекомендуемого значения связующее может начать разлагаться раньше, чем завершится полимеризация. Это приводит к потере адгезии, хрупкости и микротрещинам. Оптимальная температура выбирается производителем на основе лабораторных испытаний; отклонение от нее почти всегда снижает качество.
Если деталь хорошо выглядит снаружи после остывания, означает ли это полную полимеризацию?
Нет. Внешний слой может затвердеть за 20–25 минут, но внутри покрытие может остаться мягким и липким. Только через 30 минут при правильной температуре полимеризация завершается по всему объему. Проверка истинной готовности требует специальных тестов: скол ногтем, испытание на адгезию лентой или микротвердость.
Можно ли сокращать время выдержки, если печь очень хорошо разогрета?
Нет. Время выдержки - это параметр, который задается не только мощностью печи, но и кинетикой химической реакции связующего. Сокращение времени даже на 5 минут может недодать покрытию 10–15% твердости. Хорошо разогретая печь помогает быстрее прогреть деталь, но не ускоряет саму полимеризацию.
Что делать, если охлаждение получилось быстрым, а деталь уже извлечена?
Если охлаждение произошло слишком быстро, велик риск микротрещин, хотя они могут быть невидимы глазом. Такую деталь имеет смысл проверить под микроскопом или провести испытание на адгезию. Если покрытие начнет отслаиваться в эксплуатации - нужно вернуться к правилу плавного охлаждения (30–60 минут).
Влияет ли влажность воздуха в цехе на полимеризацию при 200 °C?
Да, влияет косвенно. Высокая влажность может привести к впитыванию влаги покрытием еще до нанесения, что затруднит полное испарение растворителей. Рекомендуется хранить и наносить покрытие при относительной влажности 40–60%. Влажность выше 70% может привести к вздутиям и пузырям при последующей полимеризации.
Заключение
Выдержка при температуре 200 °C с соблюдением времени 20–40 минут (обычно 30 минут) - это не просто рекомендация, а результат многолетних разработок термоотверждаемых систем. Каждый параметр имеет значение: температура определяет скорость полимеризации, время обеспечивает полноту сшивки молекул, равномерный нагрев исключает внутренние напряжения, плавное охлаждение сохраняет структуру.
Практическое действие для технологов и закупщиков: перед внедрением нового покрытия обязательно уточните в TDS точную формулировку режима (температура металла или воздуха?), проверьте возможность вашей печи обеспечить ±5 °C, установите контроль реальной температуры детали через термопару или пирометр, и проведите первые пробные партии с документированием результатов. Это избавит от рисков, которые потом обойдутся куда дороже, чем время настройки.