Выбор покрытия для клапана и запорной арматуры - это не поиск универсального решения, а инженерная задача, где каждое решение привязано к среде, требуемому сроку службы и специфике эксплуатации. Коррозия снижает герметичность, увеличивает усилие управления и приводит к отказам, поэтому защитная система подбирается под конкретные условия: атмосферу, влажность, химические выбросы, температуру, контакт с пищей или кислыми газами.
В этой статье разбираем, как сочетать требования международных стандартов (ISO 12944, AWWA C550, NORSOK M-501) с реальными условиями работы арматуры, какие типы покрытий использовать снаружи и внутри, и на что обратить внимание при заказе и контроле качества. Материал адресован инженерам, закупщикам и специалистам по эксплуатации, которые отвечают за надежность трубопроводных систем.
Классификация сред и выбор защиты по ISO 12944
Международный стандарт ISO 12944 задает пять атмосферных категорий коррозионности (C1–C5) и отдельно морскую категорию C5-M.
Каждому уровню соответствует своя система защиты и требуемая толщина покрытия.
Категория C1 - сухие помещения, слабая коррозия. Применяется для клапанов в отапливаемых зданиях без конденсата. Толщина покрытия минимальна.
Категория C2 - умеренная коррозия. Включает сельские районы, внешние поверхности зданий с редким смачиванием. Для клапанов на воздухе вне агрессивных выбросов.
Категория C3 - высокая коррозия. Промышленные зоны с газовыми выбросами, крупные города, припортовые районы (не морское погружение). Требуется многослойная система.
Категория C4 - очень высокая коррозия. Прибрежные промышленные зоны, сильные химические загрязнения. Суммарная толщина сухого покрытия подбирается в диапазоне 250–350 мкм.
Категория C5-I - экстремальная коррозия в промышленности. Морские и химические заводы, зоны с морским брызгом вдали от моря. Толщина системы 350–500 мкм.
Категория C5-M - экстремальная коррозия в морской среде. Используется для клапанов на буровых платформах, судах и морских сооружениях. Требует квалификационных испытаний на адгезию, удар, катодное отслаивание и ускоренное старение.
Стандарт также предусматривает отдельные категории для погруженных и заглубленных конструкций (Im1–Im4). Выбор конкретной системы включает четыре шага: определение категории среды → установление требуемого срока службы → подбор многослойной системы (состав, толщина, испытания) → подтверждение соответствия.
Наружные защитные системы для корпуса арматуры
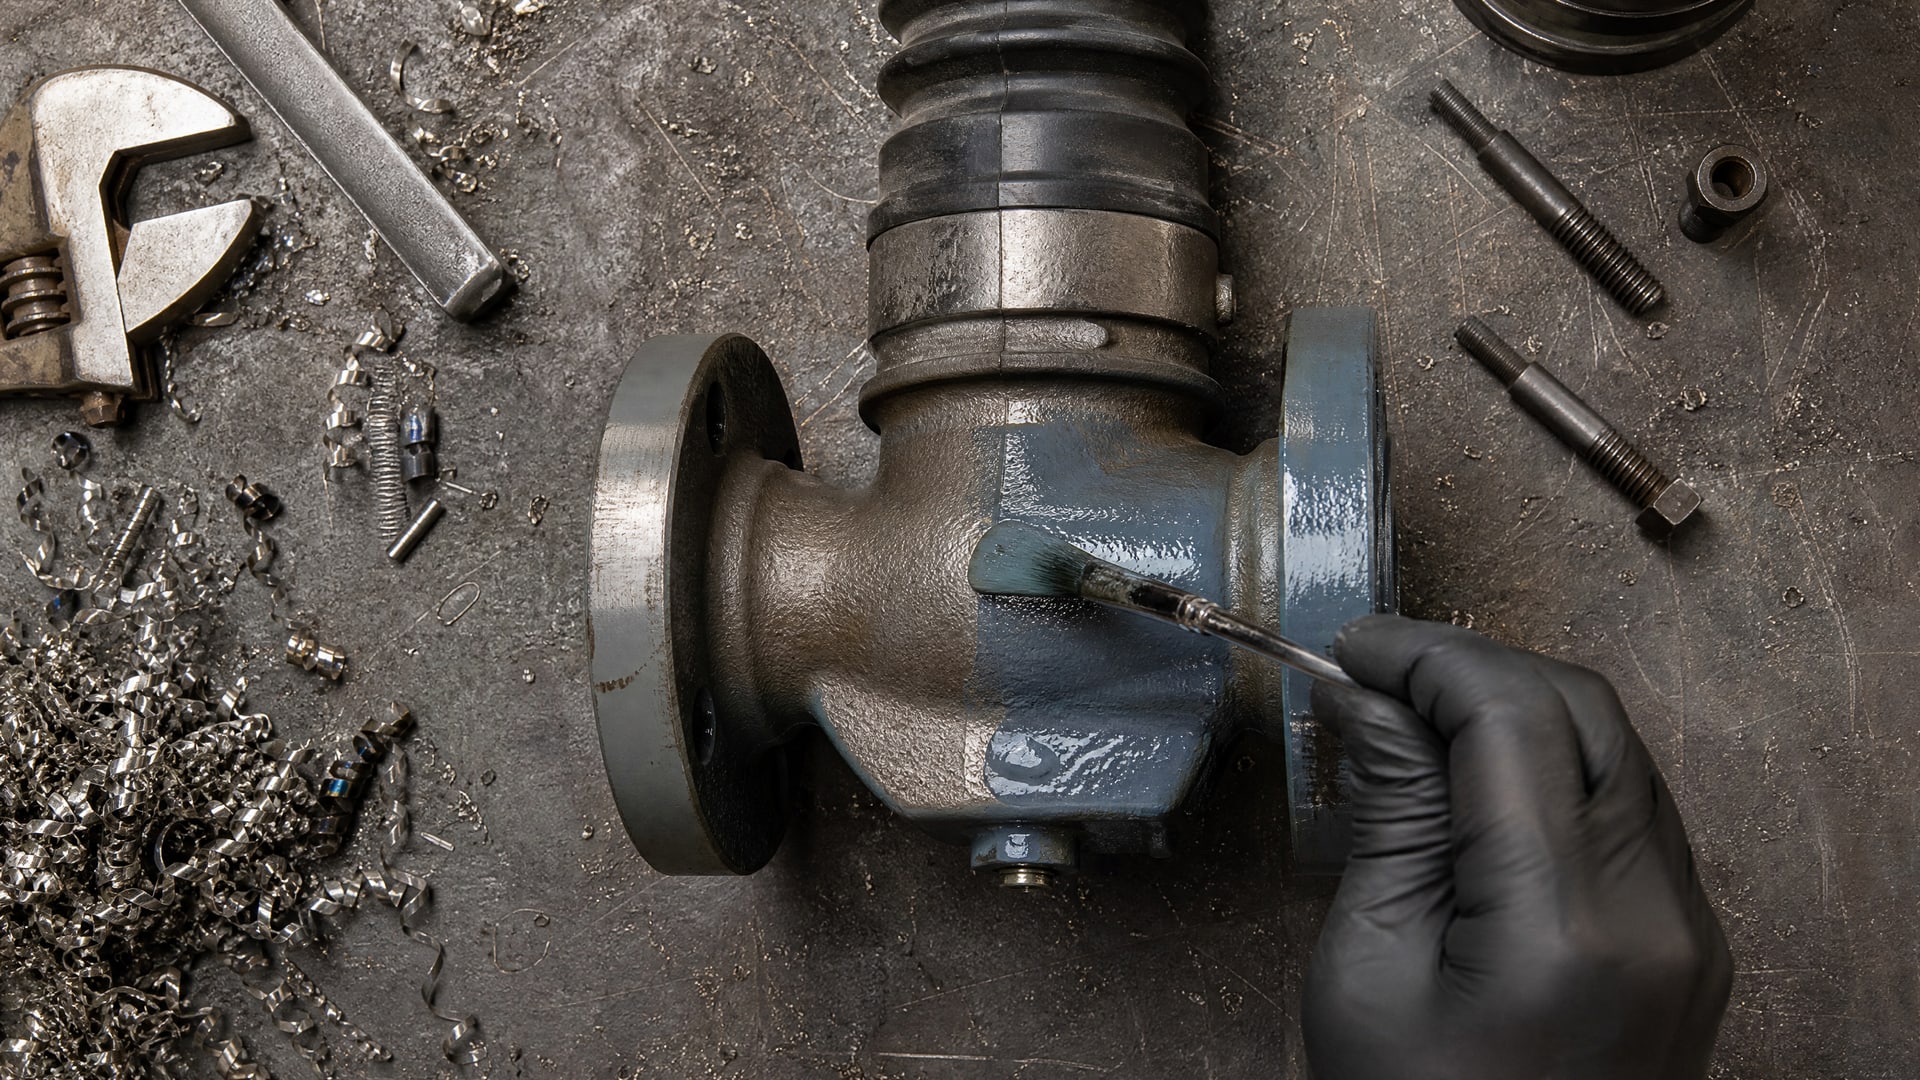
Наружное покрытие корпуса работает как первый барьер между металлом и агрессивной средой.
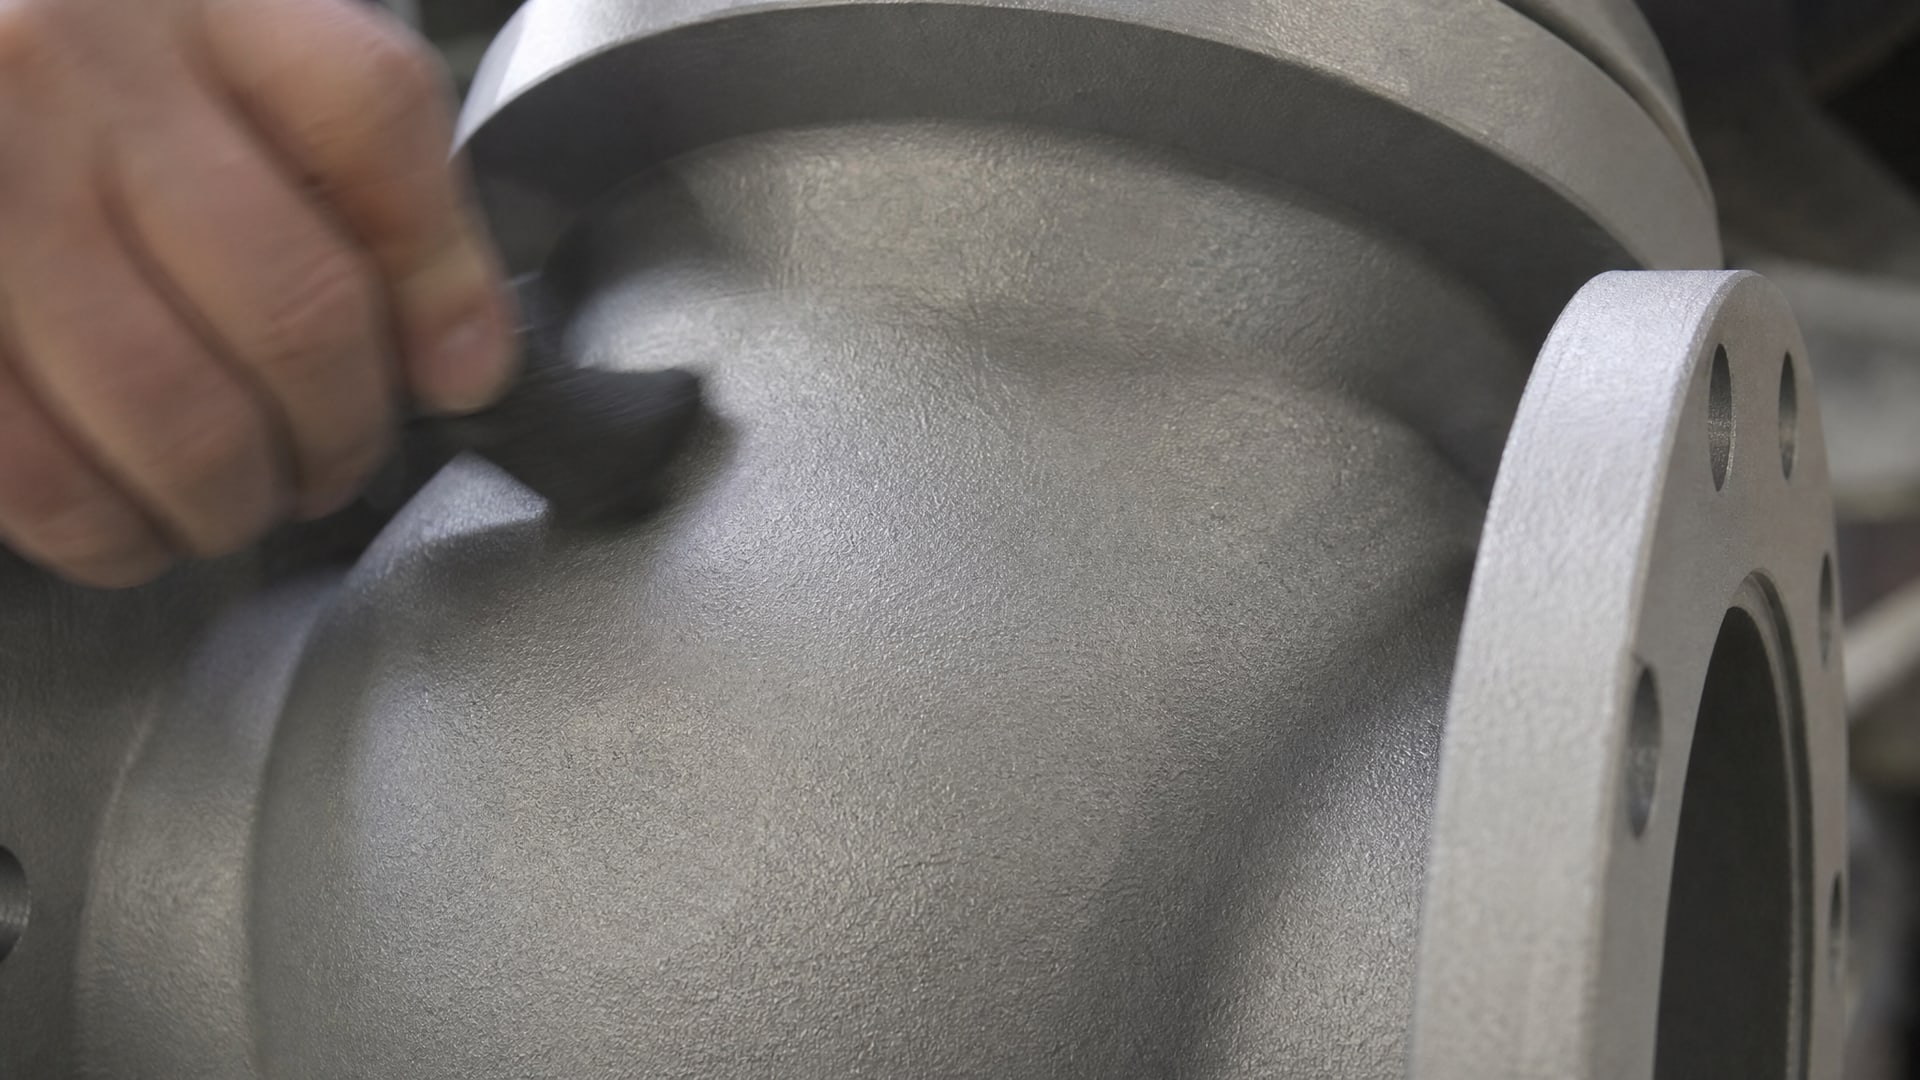
Для клапанов в промышленности это почти всегда многослойная система, а не однослойное покрытие.
Типовая структура системы:
Подготовка поверхности - очистка до металла (обычно пескоструйная обработка) для удаления ржавчины, окалины и загрязнений. Качество подготовки напрямую влияет на адгезию (прилипаемость) покрытия.
Грунтовочный слой - создает адгезию с металлом и служит буфером. Толщина 50–100 мкм. Грунт может быть эпоксидным, полиуретановым или фосфатирующим.
Промежуточный слой - наращивает толщину и улучшает устойчивость к ударам и механическому истиранию. Толщина 75–150 мкм.
Финишный (верхний) слой - защищает от ультрафиолета, влаги и имеет декоративный вид. Полиуретановые, эпоксидные или алкидные покрытия.
Суммарная толщина (DFT, dry film thickness) в категории C4 составляет 250–350 мкм, в C5-I -350–500 мкм. Избыточная толщина может нарушить посадку шпинделя или привести к отслаиванию, поэтому контроль толщины толщиномером обязателен на каждом этапе.
Для клапанов, работающих в химически агрессивных средах и на трубопроводах с высокими требованиями к защите от коррозии и фреттинга, важно, чтобы система обеспечивала не только визуальный барьер, но и снижала трение в соединениях. На практике такие системы часто дополняют специальными составами, которые уменьшают вымывание и повышают устойчивость к холодному пуску в сложных условиях.
Внутренние защитные покрытия для контакта со средой
Если наружное покрытие защищает корпус от атмосферы, то внутреннее покрытие работает с рабочей средой: водой, паром, технологическими жидкостями или кислыми газами.
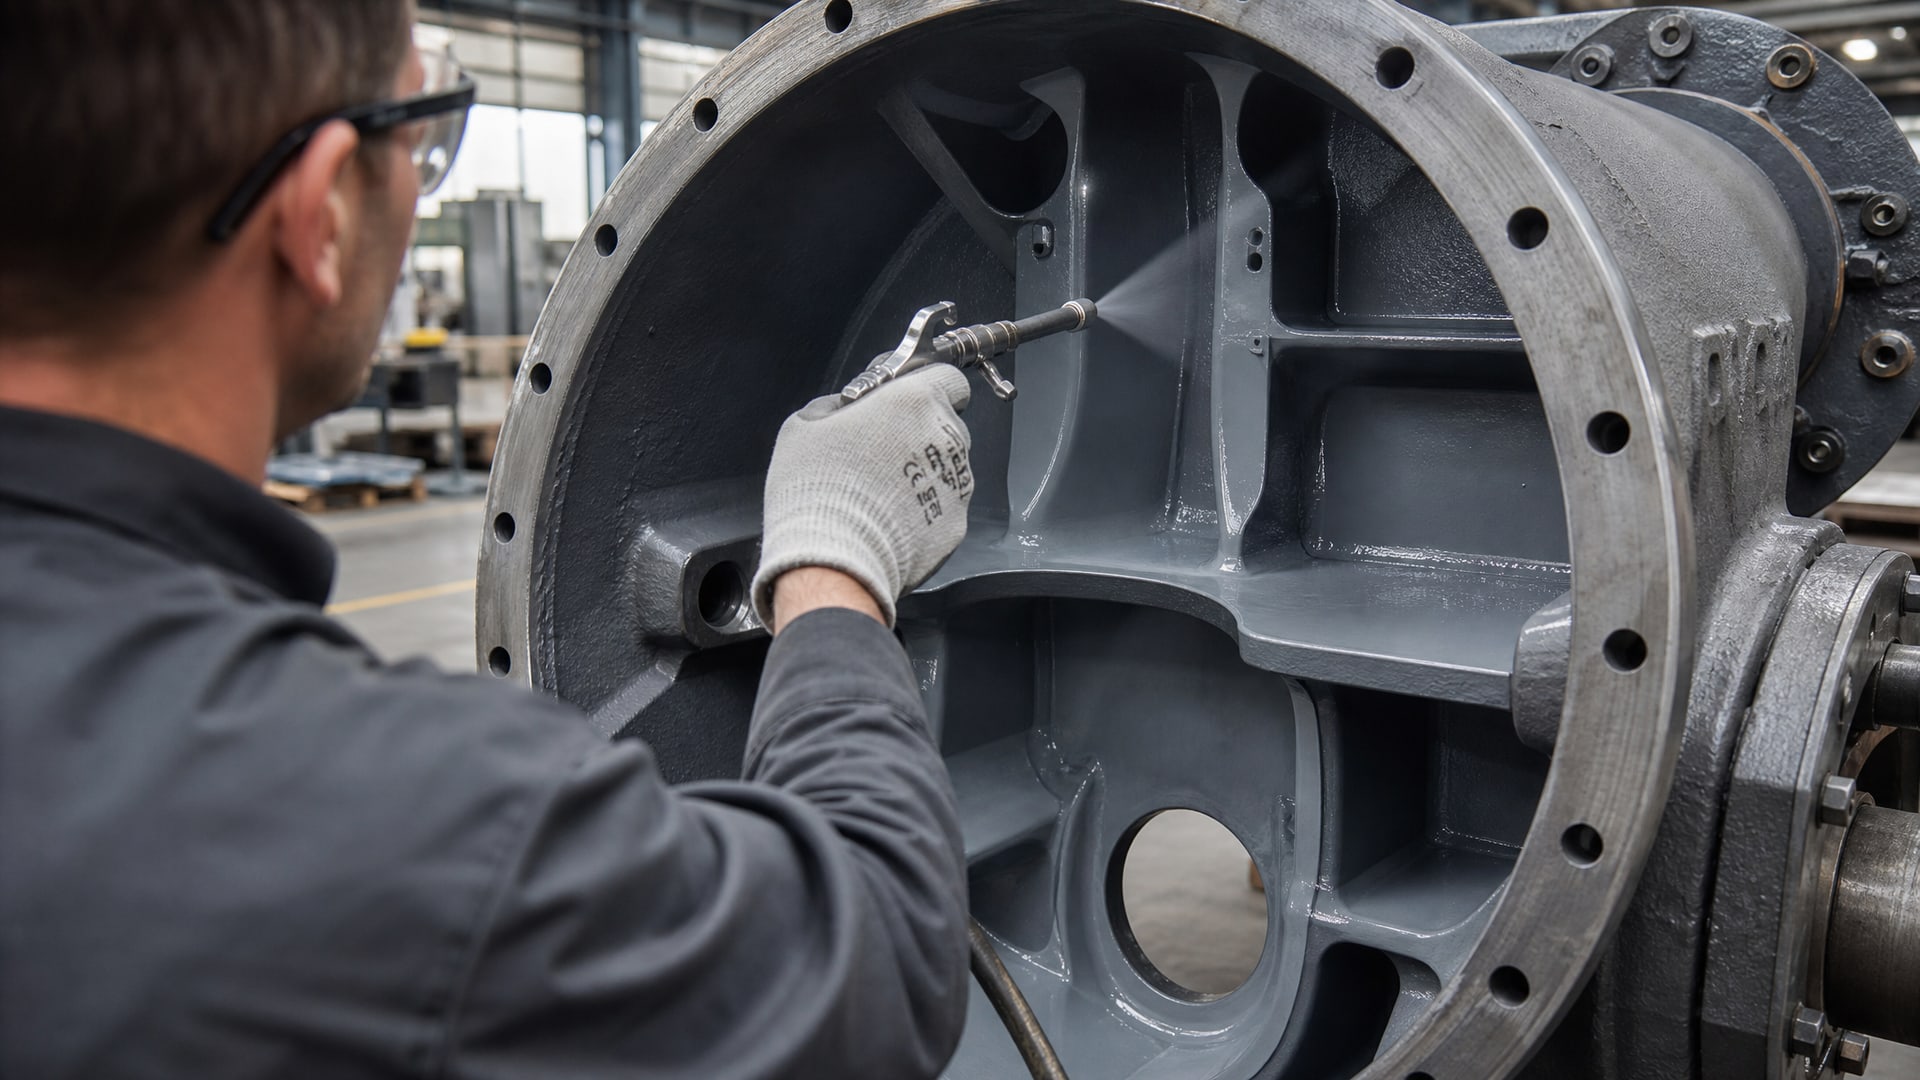
Требования к нему задает стандарт AWWA C550-17.
Стандарт распространяется на водопроводную и водоочистную арматуру и нормирует минимальные требования к материалам внутреннего покрытия, подготовке поверхности, технологии нанесения, испытаниям и ремонту. Он учитывает работу с пресной водой, сточными водами и рециклированной водой в диапазоне рН 4–9.
Материалы внутренних покрытий:
Эпоксидные смолы - универсальны, хорошо прилипают к стали, устойчивы к воде и слабым кислотам. Используются в большинстве водопроводной арматуры.
Полиуретаны - более гибкие, лучше переносят вибрации и ударные нагрузки.
Фенольные смолы - старая, но проверенная система для внутренних поверхностей, применяется в консервативных проектах.
Термобондированные полимерные покрытия - наносятся в горячем виде и намертво сплавляются с металлом. Стандарт AS/NZS 4158:1996 описывает этот метод для клапанов и фитингов; покрытие не поддается локальному ремонту, но обладает отличной адгезией и долговечностью.
Критический момент: внутреннее покрытие должно быть совместимо с рабочей средой. Например, если клапан пропускает щелочной раствор, нужно проверить стойкость материала к щелочам. Толщина внутреннего покрытия обычно 100–250 мкм, но важнее не толщина, а сплошность и адгезия.
Ремонт внутреннего покрытия после монтажа практически невозможен, поэтому при приемке нужно требовать протокол испытаний адгезии (например, по методу кросс-хатч) и визуальный контроль без дефектов.
Специальные требования для sour service и морских сред
Для клапанов, работающих с сероводородом (H₂S), диоксидом углерода (CO₂) или в кислых условиях, стандарт ISO 15156 / NACE MR0175 вводит повышенные требования не только к покрытию, но к самому материалу и твердости.
Требования NACE MR0175:
Твердость стали не должна превышать определенный предел (обычно 22 HRC для sour service), чтобы избежать водородной хрупкости.
Покрытие не решает проблему - оно только часть системы защиты. Основной упор на материал основы и ее механические свойства.
Все сварные швы должны быть проверены и отремонтированы, потому что именно там начинается коррозия.
Для морских и офшорных условий стандарт NORSOK M-501 требует квалификационных испытаний системы покрытия перед применением. Испытания включают:
Адгезию по методу Pull-off (отрыв);
Стойкость к удару (падающий груз);
Катодное отслаивание при потенциале -1,2 В в течение 6–12 недель;
Ускоренное старение (влажность, температура, ультрафиолет).
Система должна пройти эти испытания без видимых дефектов. На практике это означает, что для offshore-проекта нельзя просто заказать краску по каталогу - нужна документация о квалификационных испытаниях конкретной партии и система, подтвердившая соответствие NORSOK M-501 в лабораторных условиях, близких к эксплуатации.
Для морских клапанов часто указывают категорию C5-M как уровень защиты, что означает экстремальную коррозию в морской среде, требующую толщины 400–600 мкм и высочайшей адгезии.
Полимерные и лакокрасочные системы: выбор по условиям
В вопросе о типе покрытия часто возникает противопоставление: полимерное или краска?
Ответ зависит от среды, температуры и требований к ремонту.
Лакокрасочные системы (на базе эпоксидной смолы, полиуретана, алкида) нормируются ISO 12944 и подходят для: - Наружной защиты корпуса; - Температур в диапазоне примерно от -20 до +80 °C (у полиуретанов шире); - Условий, где нужна локальная подкраска после монтажа (дефекты механической обработки); - Большинства промышленных сред (C1–C5-M, с правильным подбором системы).
Полимерные покрытия (в том числе термобондированные) подходят для: - Внутренних поверхностей, контактирующих с водой; - Условий, где не требуется ремонт (покрытие наносят один раз на производстве); - Повышенных требований к долговечности и адгезии (морское погружение, высокие вибрации); - Определенных диапазонов температур (производитель указывает в техлисте, часто -10 до +60 °C).
На практике одна и та же арматура часто имеет оба типа: снаружи - полиуретановая краска, внутри - термобондированное полимерное покрытие или эпоксидная смола. Разделение обусловлено функцией каждого слоя, а не попыткой сэкономить.
Контроль качества и типичные ошибки при заказе
Когда техническое задание отправляется производителю, в нем должны быть указаны параметры, из которых выпускается система покрытия.
Вот что часто упускают закупщики:
Ошибка 1: Указана только коррозионная категория, но не требуемый срок службы. ISO 12944 связывает три параметра: среда, долговечность (7, 15 или 25 лет) и система покрытия. Одна категория среды может иметь три разные системы в зависимости от требуемого срока.
Ошибка 2: Не указана технология подготовки поверхности. Надпись «ISO 12944» без уточнения степени подготовки (пескоструй, химическая очистка, механическая обработка) оставляет производителю свободу, часто в худшую сторону.
Ошибка 3: Требуется краска без уточнения толщины. Правильно: «Система покрытия для категории C4, долговечность 15 лет, суммарная толщина DFT 300 мкм». Неправильно: «Покрасить в два слоя».
Ошибка 4: Не требуются испытания адгезии и толщины. Приемка должна включать протокол толщиномера (по крайней мере 5 точек на арматуру) и результаты теста адгезии (если условия позволяют).
Ошибка 5: Смешивание требований к наружному и внутреннему покрытию. Если нужно внутреннее покрытие по AWWA C550, это должно быть отдельно указано; производитель использует другую технологию и материал.
Контроль заказа начинается с составления карточки товара, где записаны все параметры: среда (C3, C4 и т.д.), материал (эпоксидная, полиуретановая система), толщина, стандарты, допуски, требуемые испытания, условия хранения готовой арматуры перед отправкой.
Температурные ограничения и ремонтопригодность
Каждое покрытие имеет рабочий температурный диапазон, за пределами которого материал теряет свойства или деградирует быстро.
Эпоксидные смолы обычно рассчитаны на -20 до +80 °C; при повышении до +100 °C начинается ускоренное старение и возможно размягчение в условиях повышенной влажности.
Полиуретановые системы более термостойки, выдерживают до +90–120 °C в зависимости от типа, но также чувствительны к влаге при нанесении (требуют низкой влажности воздуха).
Полимерные покрытия (термобондированные) часто ограничены диапазоном -10 до +60 °C, что нужно проверять у производителя для конкретного изделия.
Если клапан работает при высоких температурах (более +100 °C на поверхности), обычные лакокрасочные системы по ISO 12944 неприменимы; нужны специальные высокотемпературные системы (керамические, силиконовые, некоторые полиэфирные), которые подбираются отдельно.
Второй аспект - ремонтопригодность. Для клапанов, которые будут обслуживаться в полевых условиях, важна возможность локального восстановления покрытия. Лакокрасочные системы допускают «точечную подкраску», полимерные (особенно термобондированные) - нет. Это нужно учитывать при выборе между системами: если клапан будет часто разбираться и собираться, лучше выбрать краску; если стоит стационарно - можно выбрать более долговечное полимерное покрытие.
Часто задаваемые вопросы
Что означает покрытие HF на предохранительных клапанах?
HF часто обозначает тип грунтовки (например, «heavy-duty»), но точное значение зависит от производителя. Это не стандартизированное сокращение; нужно запросить техлист и узнать, какая система имеется в виду: состав, толщина, совместимость с рабочей средой. Если информация не ясна, покрытие считается неопределенным и не может быть принято без дополнительных испытаний.
Можно ли использовать одинаковое покрытие для клапанов в разных средах?
Нет. ISO 12944 показывает, что одна и та же краска в категориях C1 и C4 работает совершенно по-разному. Система подбирается под конкретную среду, требуемый срок службы и температурный диапазон. Использование универсальной краски приводит либо к недостаточной защите, либо к переплате за ненужные свойства. Правильный подход - определить категорию среды, долговечность, и выбрать систему, рекомендованную стандартом для этого сочетания.
Что такое адгезия покрытия и почему она важна?
Адгезия - это прочность прилипания покрытия к стальной поверхности. Если адгезия слабая, покрытие отслоится при вибрации, ударе или при контакте с водой. Адгезию проверяют тестом кросс-хатч (перекрестные надрезы) или отрывом (Pull-off test). Хорошая адгезия обеспечивается чистотой поверхности (пескоструй или химическая подготовка), совместимостью грунта с металлом и правильной технологией нанесения.
Почему на морских клапанах указывают категорию C5-M, а не просто C5-I?
C5-M означает, что среда - это морское погружение или брызги морской воды, где концентрация хлоридов экстремальна. ISO 12944 задает отдельно морскую категорию, потому что солевые аэрозоли и погруженное состояние требуют более толстого покрытия, чище подготовки и часто дополнительных испытаний (катодное отслаивание, ускоренное старение). C5-M обычно требует системы толщиной 400–600 мкм и квалификационных испытаний, в то время как C5-I может быть достаточно 350–500 мкм.
Как определить толщину покрытия на готовом клапане?
Используется ультразвуковой толщиномер (UT-gauge). Измерения проводят минимум в пяти точках на каждой арматуре: на корпусе, фланцах, шпинделе. Результаты сравнивают с технической спецификацией (например, DFT 300 ± 20 мкм). Если толщина ниже минимума, адгезия может быть скомпрометирована; если выше максимума, возможны проблемы с посадкой и ремонтопригодностью.
Заключение
Подбор покрытия для запорной арматуры - это не выбор краски по цвету, а инженерная привязка к коррозионной среде, требуемому сроку службы, рабочей температуре и применимым стандартам. Международная норма ISO 12944 обеспечивает основу для классификации сред (C1–C5-M) и подбора многослойных систем, AWWA C550-17 - для внутренних покрытий клапанов в водной отрасли, NORSOK M-501 - для морских и офшорных условий, а NACE MR0175 - для aggressively corrosive environments с водородом и высокой кислотностью.
На практике это означает, что техническое задание должно включать категорию среды, требуемую долговечность, материал системы, суммарную толщину покрытия, требования к подготовке поверхности и методы контроля (толщиномер, адгезия, испытания). Контроль качества при приемке - измерение толщины, проверка адгезии и визуальный осмотр без сколов и отслаиваний. Приложив внимание к этим параметрам, вы гарантируете надежность клапанов и арматуры на весь заявленный срок эксплуатации.