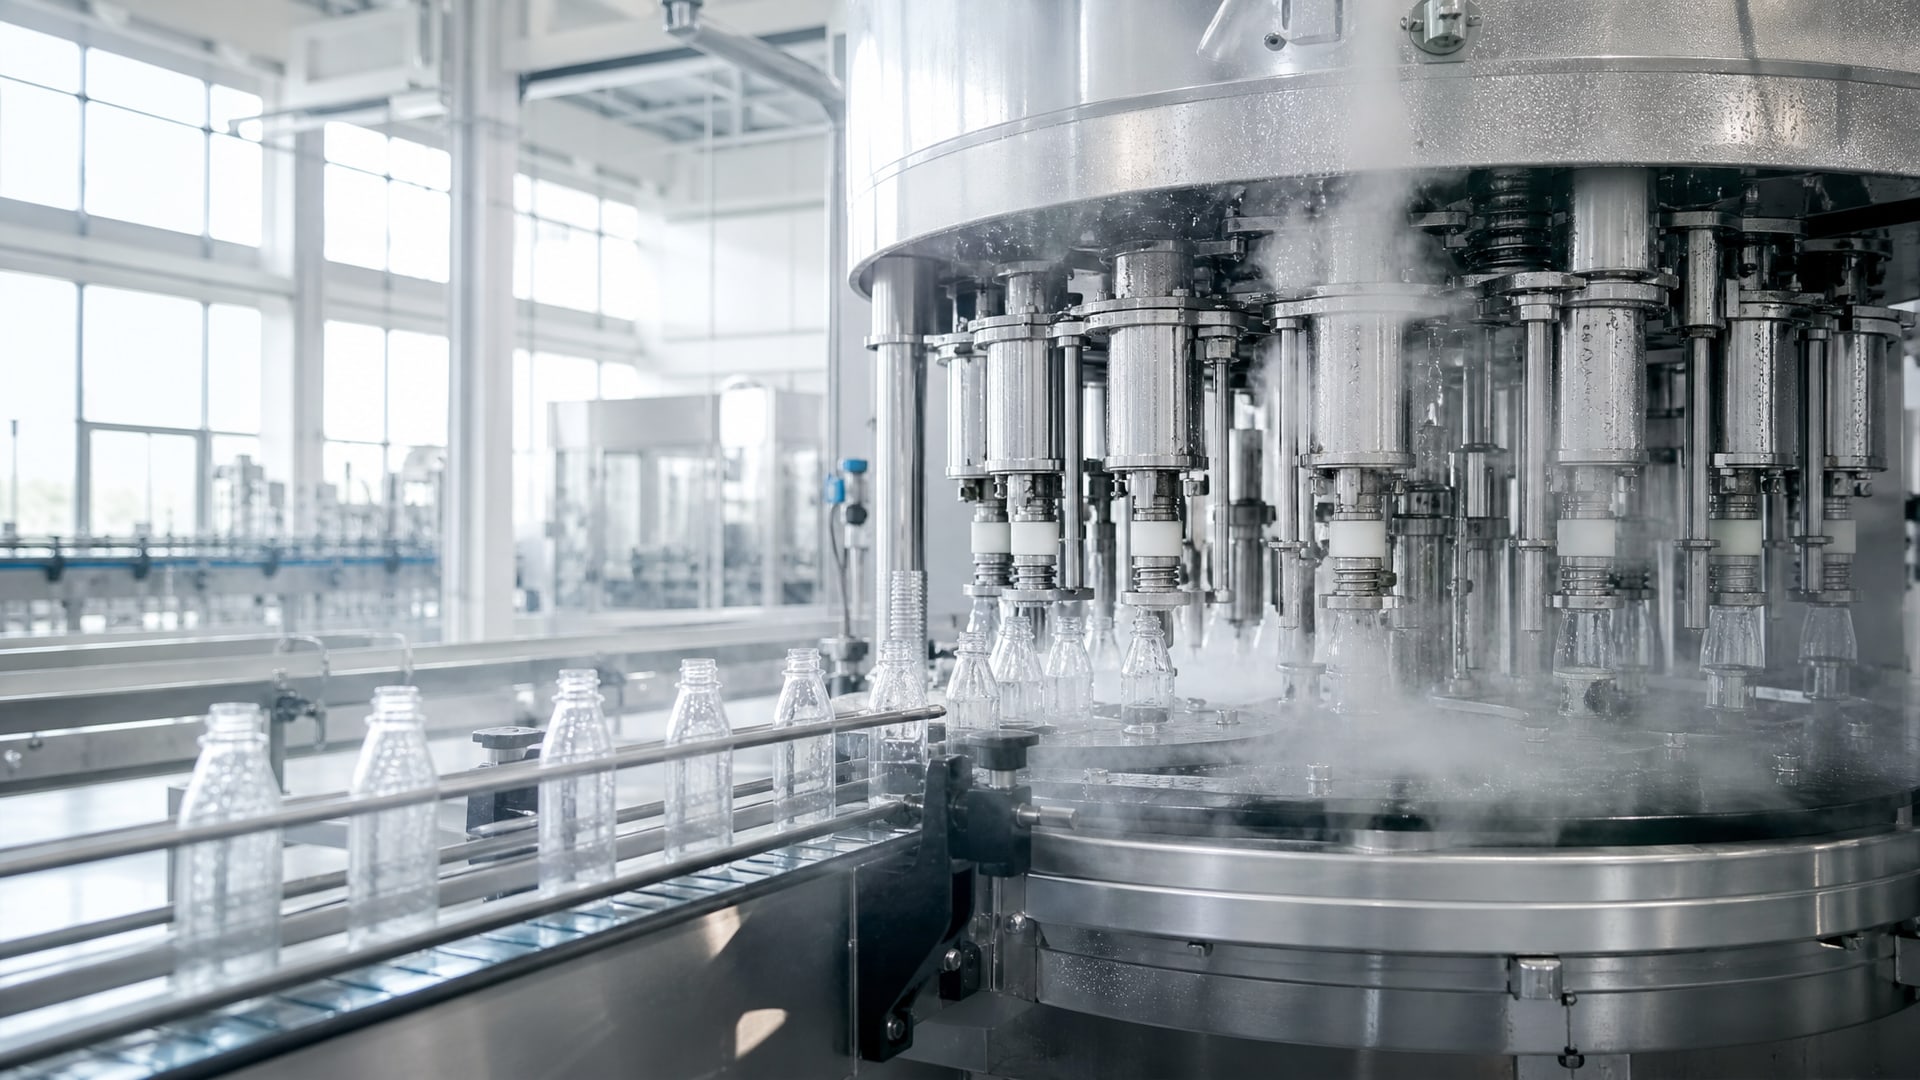
На линиях розлива напитков оборудование постоянно соприкасается с водой, конденсатом, моющими щелочными растворами и температурными перепадами - условия, ускоряющие коррозию металлических узлов. Обычные смазки быстро вымываются и теряют защитные свойства, оставляя детали без надежной защиты. Смазочные материалы с допуском NSF H1 специально разработаны для таких сложных сред: они не только допускаются при случайном контакте с продуктом, но и обеспечивают стойкую антикоррозионную защиту узлов конвейеров, направляющих, уплотнений и подшипников. Статья рассказывает, какие свойства делают эти смазки надежным барьером против ржавчины и как правильно выбрать и применить материал для конкретного узла на вашей производственной линии.
Почему коррозия на линиях розлива ускоряется в пищевом производстве
Оборудование для розлива напитков работает в экстремальных условиях: влажность достигает 95–100%, поверхности постоянно контактируют с водой и конденсатом, а производственные моющие щелочные растворы смывают обычные минеральные смазки за считаные часы.
К этому добавляются температурные колебания: узлы охлаждаются при контакте с холодным продуктом или мокрыми поверхностями, а затем нагреваются от трения и прямых солнечных лучей через окна цеха.
Результат: оголенные металлические поверхности окисляются и покрываются ржавчиной за дни, особенно если это сталь, железо или цветные металлы (медь в электроконтактах, латунь в клапанах). Фреттинг-коррозия (микрокоррозия от вибрации) ускоряется в мокрых зонах, потому что вода играет роль электролита, проводящего коррозионный процесс. Обычные смазки не справляются: они либо вымываются при высокопроизводительных CIP-мойках (Clean-In-Place), либо размягчаются, теряя вязкость, либо попросту не содержат ингредиентов, противостоящих солям и щелочам.
NSF H1-смазки решают эту проблему комплексно: они содержат антиокислители, ингибиторы коррозии и гидрофобные присадки, которые формируют водоотталкивающую пленку и прилипают к металлу даже в условиях вымывания. Это не просто допуск для пищевого контакта, а решение для жестких производственных условий.
Как работает антикоррозионная защита H1-смазок во влажной среде
Антикоррозионная защита базируется на четырех механизмах: физической пленке, адгезии к металлу, гидрофобности и химической ингибиции.
Физическая защитная пленка - это тонкий слой смазки, которая не пропускает воду к поверхности металла. В отличие от масла, которое может быть смыто, пластичные смазки благодаря соответствующим присадкам остаются на месте даже при прямом контакте с водой и щелочами. Испытание по DIN 51807/1 проверяет именно это: смазка выдерживает погружение в воду при 90°C в течение 3 часов и остается на поверхности (класс 1 - максимальная стойкость).
Адгезия - способность смазки держаться на вертикальных, наклонных и вращающихся поверхностях, а не стекать вниз. Для линий розлива это критично: смазка должна оставаться на направляющей конвейера, на валах и уплотнениях, даже когда мимо проходит струя воды от мойки. H1-смазки содержат полимеры и загустители, которые увеличивают липкость (адгезию, а не вязкость).
Гидрофобность - отталкивание воды. Если смазка впитывает воду, образуется эмульсия, которая теряет смазывающие и защитные свойства. Присадки, например силиконовые и полиэфирные компоненты, вынуждают воду скатываться с поверхности, оставляя защитный слой на месте.
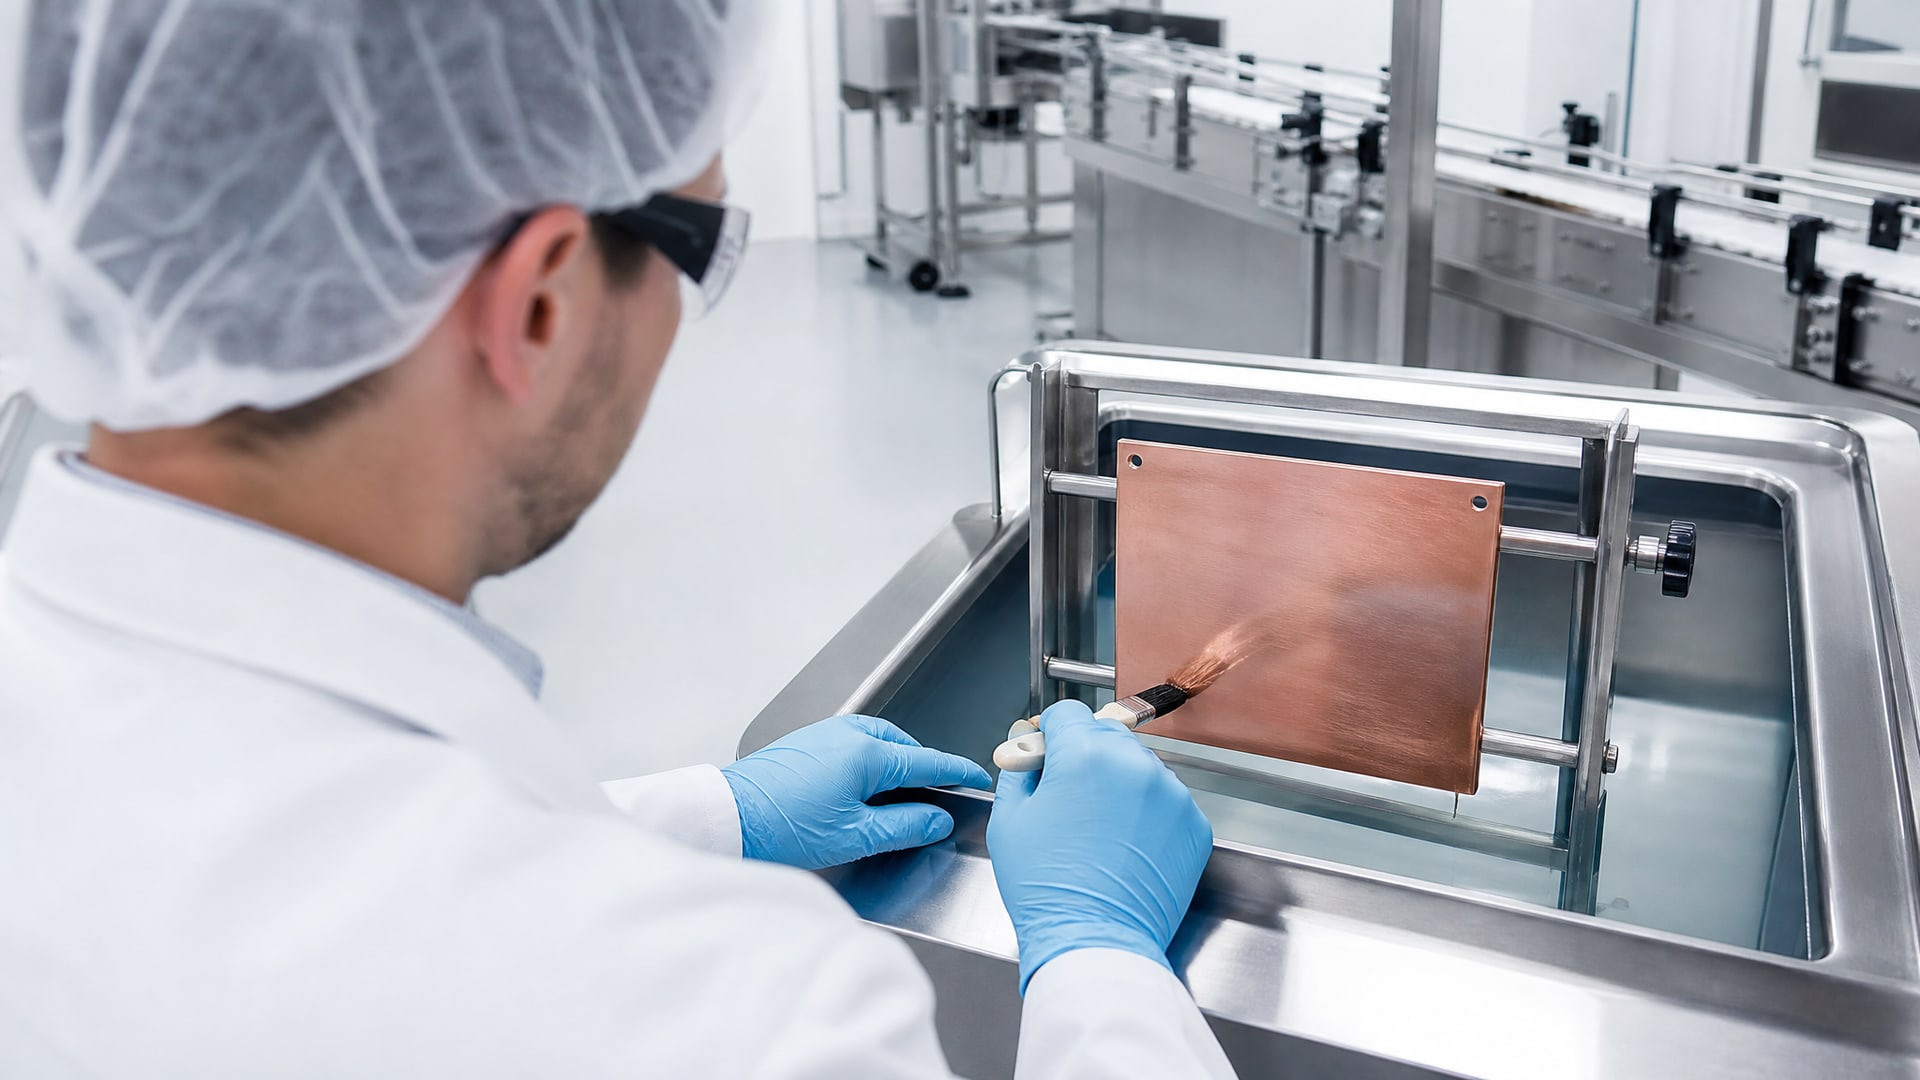
Химическая ингибиция - активные ингредиенты смазки (например, оксиды цинка, фосфор, молибден) создают на поверхности металла микроскопический защитный слой, который блокирует образование оксидов ржавчины. Испытание по ISO 11007 (Emcor) проверяет это: результат 0-0 означает, что на медной пластине не образовалось ни одного пятна ржавчины, несмотря на воздействие воды, соли и влажности.
Для линий розлива это означает: смазка работает как барьер на несколько уровнях одновременно.
Стандарты и тесты, которые гарантируют коррозионную защиту
Не все H1-смазки одинаково защищают от коррозии.
Выбирая материал для напиткового производства, нужно проверить конкретные тесты и параметры.
ISO 11007 (Emcor) - основной тест на коррозионную стойкость
Испытание моделирует воздействие воды, соли и влажности на медную пластину, погруженную в смазку. Результат записывается как пара чисел (коррозия самой медной пластины / коррозия эталонной пластины без смазки). Для пищевых H1-смазок эталонный результат -0-0: ни коррозии на пластине в смазке, ни изменений. Это означает, что смазка не просто допускается в пищевом производстве, но активно защищает цветные металлы.
DIN 51807/1 - водостойкость
Смазку погружают в воду при температуре 90°C на 3 часа. Оценка ведется по классам: класс 1 - смазка остается на месте и не вымывается, класс 2 - допустимая потеря менее 2% массы, класс 3 - более 2%. Для линий розлива с частыми мойками нужна минимум класс 1, иначе смазка быстро смывается и не защищает.
DIN 51811 / ASTM D4048 - коррозия цветных металлов
Отдельный тест на устойчивость к коррозии меди. Результат приводится как число от 1 до 4, где 1 max. (максимум 1 балл коррозии после 24 часов при 100°C) - лучший показатель. Для электроконтактов, латунных клапанов и медных направляющих на розливочных машинах это принципиально.
FDA 21 CFR 178.3570 и ISO 21469
Эти стандарты подтверждают, что смазка при случайном контакте с пищевым продуктом не токсична и не оставляет недопустимых остатков. NSF прямо указывает: смазка, зарегистрированная как H1 или сертифицированная по ISO 21469, считается food grade и допущена в оборудовании, контактирующем с напитками.
NLGI класс консистенции
Для линий розлива выбирают между NLGI 1 (более текучая, для централизованной подачи и быстрых узлов) и NLGI 2 (более плотная, для узлов с высокой вибрацией и ручного нанесения). На конвейерах и направляющих обычно берут NLGI 2, на быстровращающихся подшипниках и при CIP-автоматике - NLGI 1.
Какие узлы на линиях розлива нуждаются в H1-смазке с антикоррозионной защитой
На типовой линии розлива напитков есть несколько зон повышенного риска коррозии:
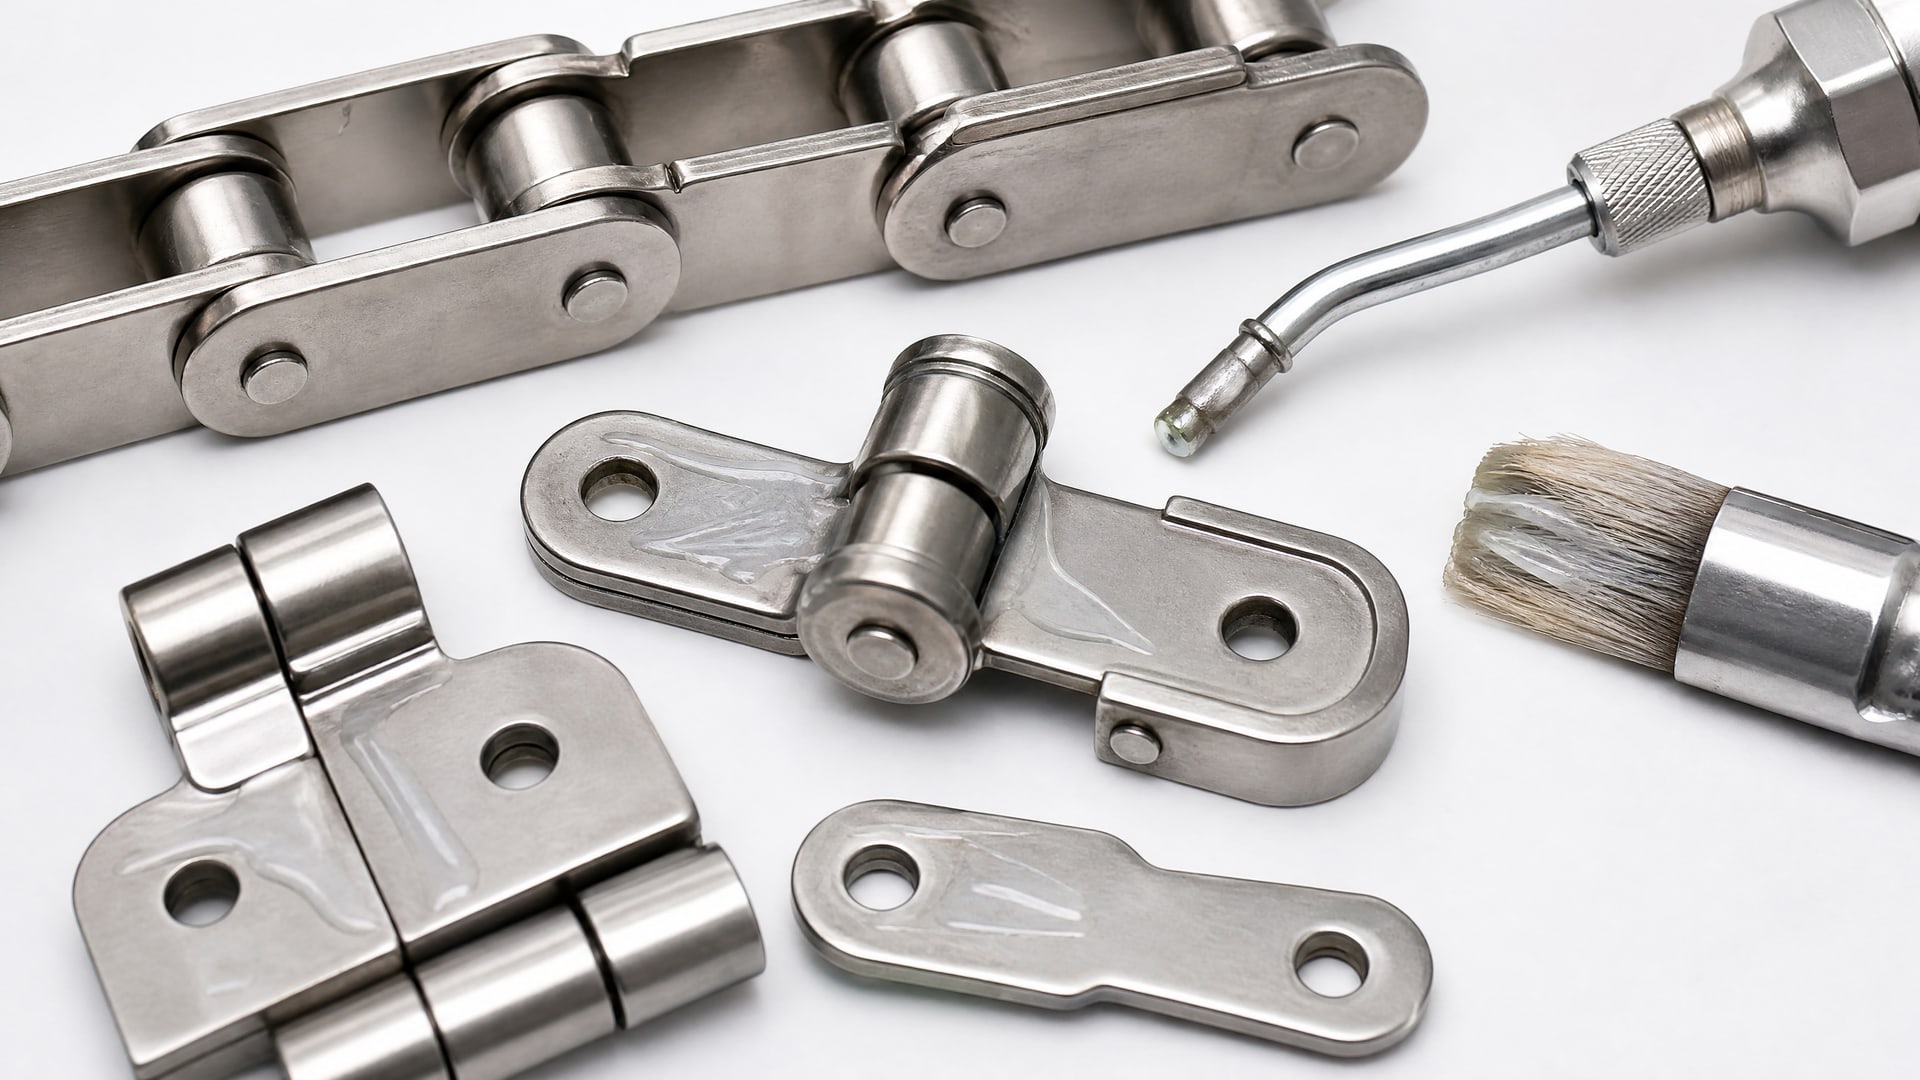
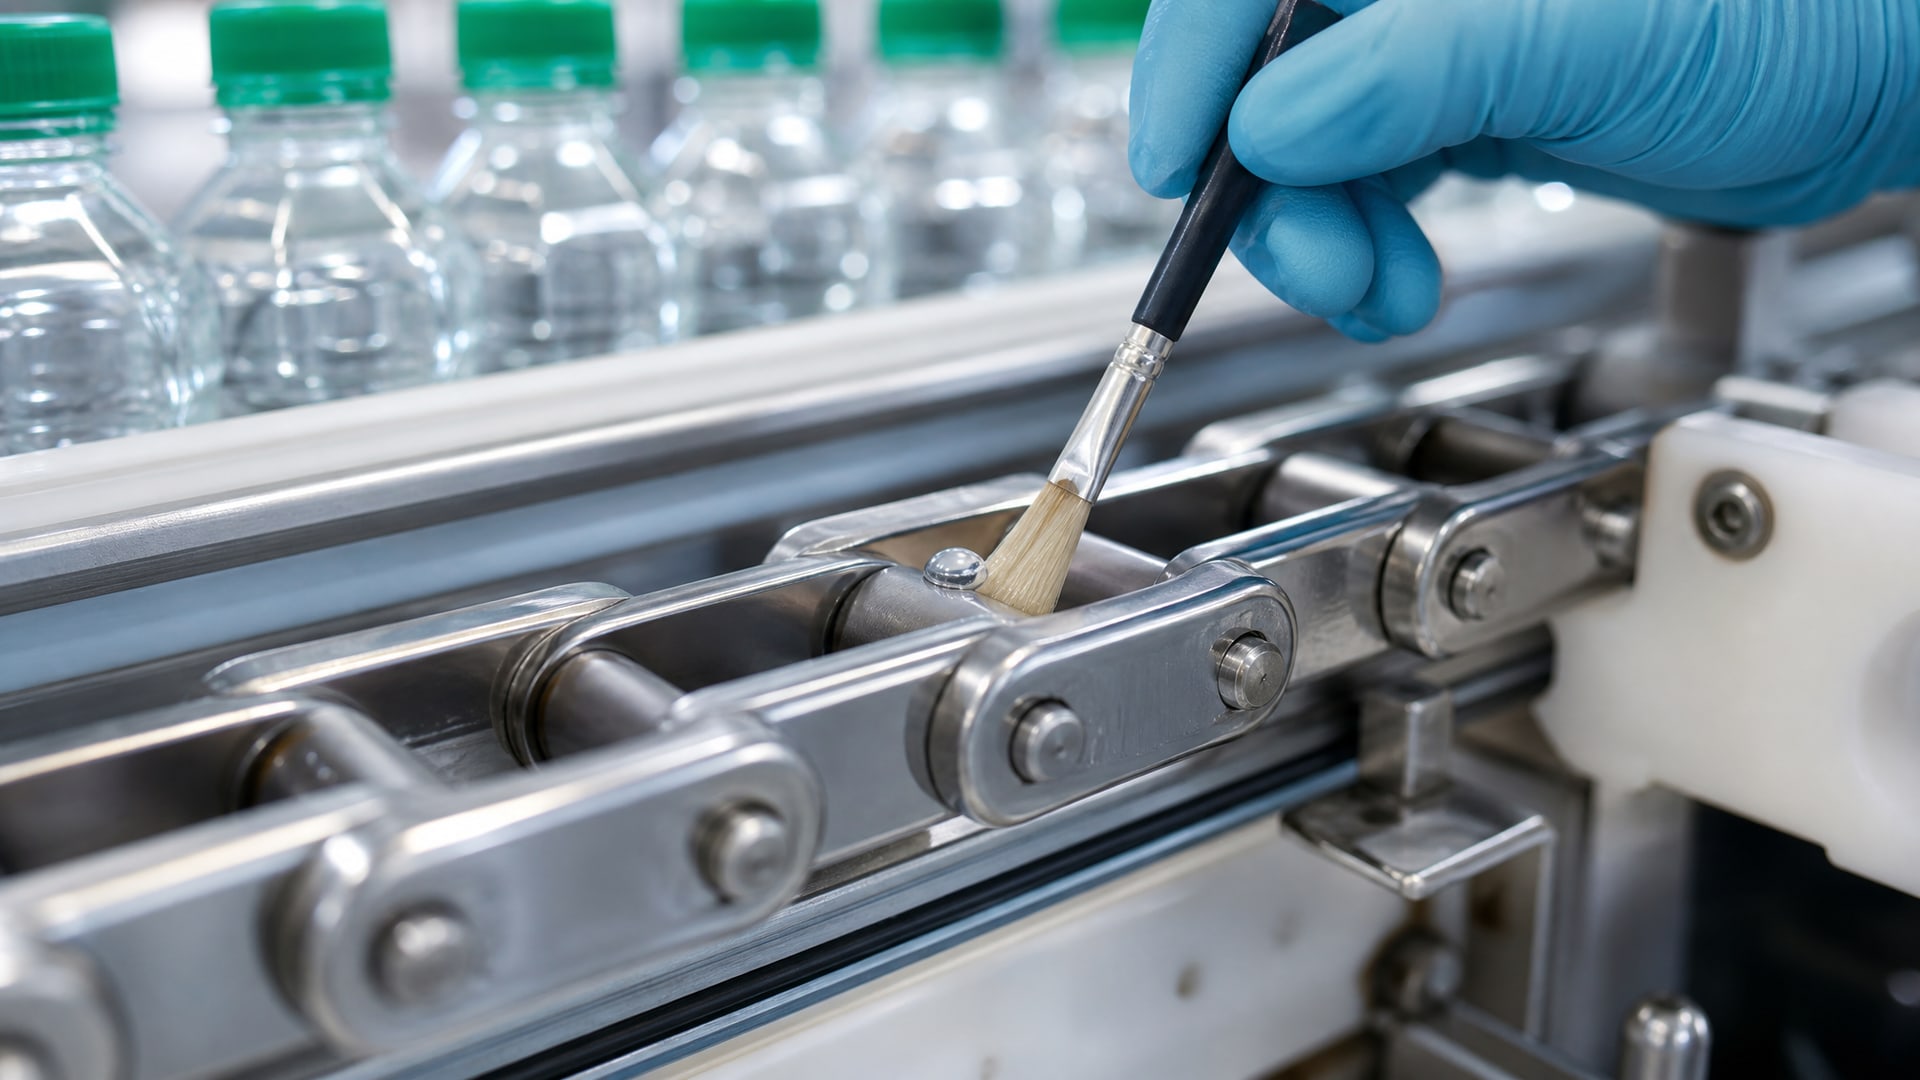
Конвейеры и цепи: постоянно контактируют с брызгами, конденсатом и моющими растворами. Смазка должна быть водостойкой (DIN 51807/1) и иметь высокую адгезию, чтобы оставаться между звеньями цепи.
Направляющие и слайды: на них скользят элементы конвейера, и они часто находятся во влажной зоне. Фреттинг-коррозия развивается быстро, если нет защитной пленки.
Уплотнения и O-кольца: резина может разбухать от некоторых смазок, поэтому нужен материал, совместимый с эластомерами и одновременно защищающий металлические части вокруг уплотнения.
Подшипники и валы: особенно где ось входит в мокрую зону или где конденсат капает сверху. Обычная смазка окисляется и теряет вязкость.
Кулачки и толкатели: на них работают высокие нагрузки, и они движутся быстро, выделяя тепло. Смазка должна выдержать и нагрузку, и влажность, и остаться на месте при фреттинге.
Электроконтакты и проводящие узлы: здесь важна устойчивость к коррозии меди и отсутствие проводящих включений, чтобы не нарушить электрическую цепь.
Для всех этих узлов применяют один материал (если позволяют условия) - универсальную H1-смазку с подтвержденной коррозионной защитой, а не набор специальных составов.
Как правильно применять H1-смазку для максимальной защиты от коррозии
NSF прямо указывает, что H1-смазка, когда применяется как защитная антикоррозионная пленка, должна наноситься минимально необходимым количеством.
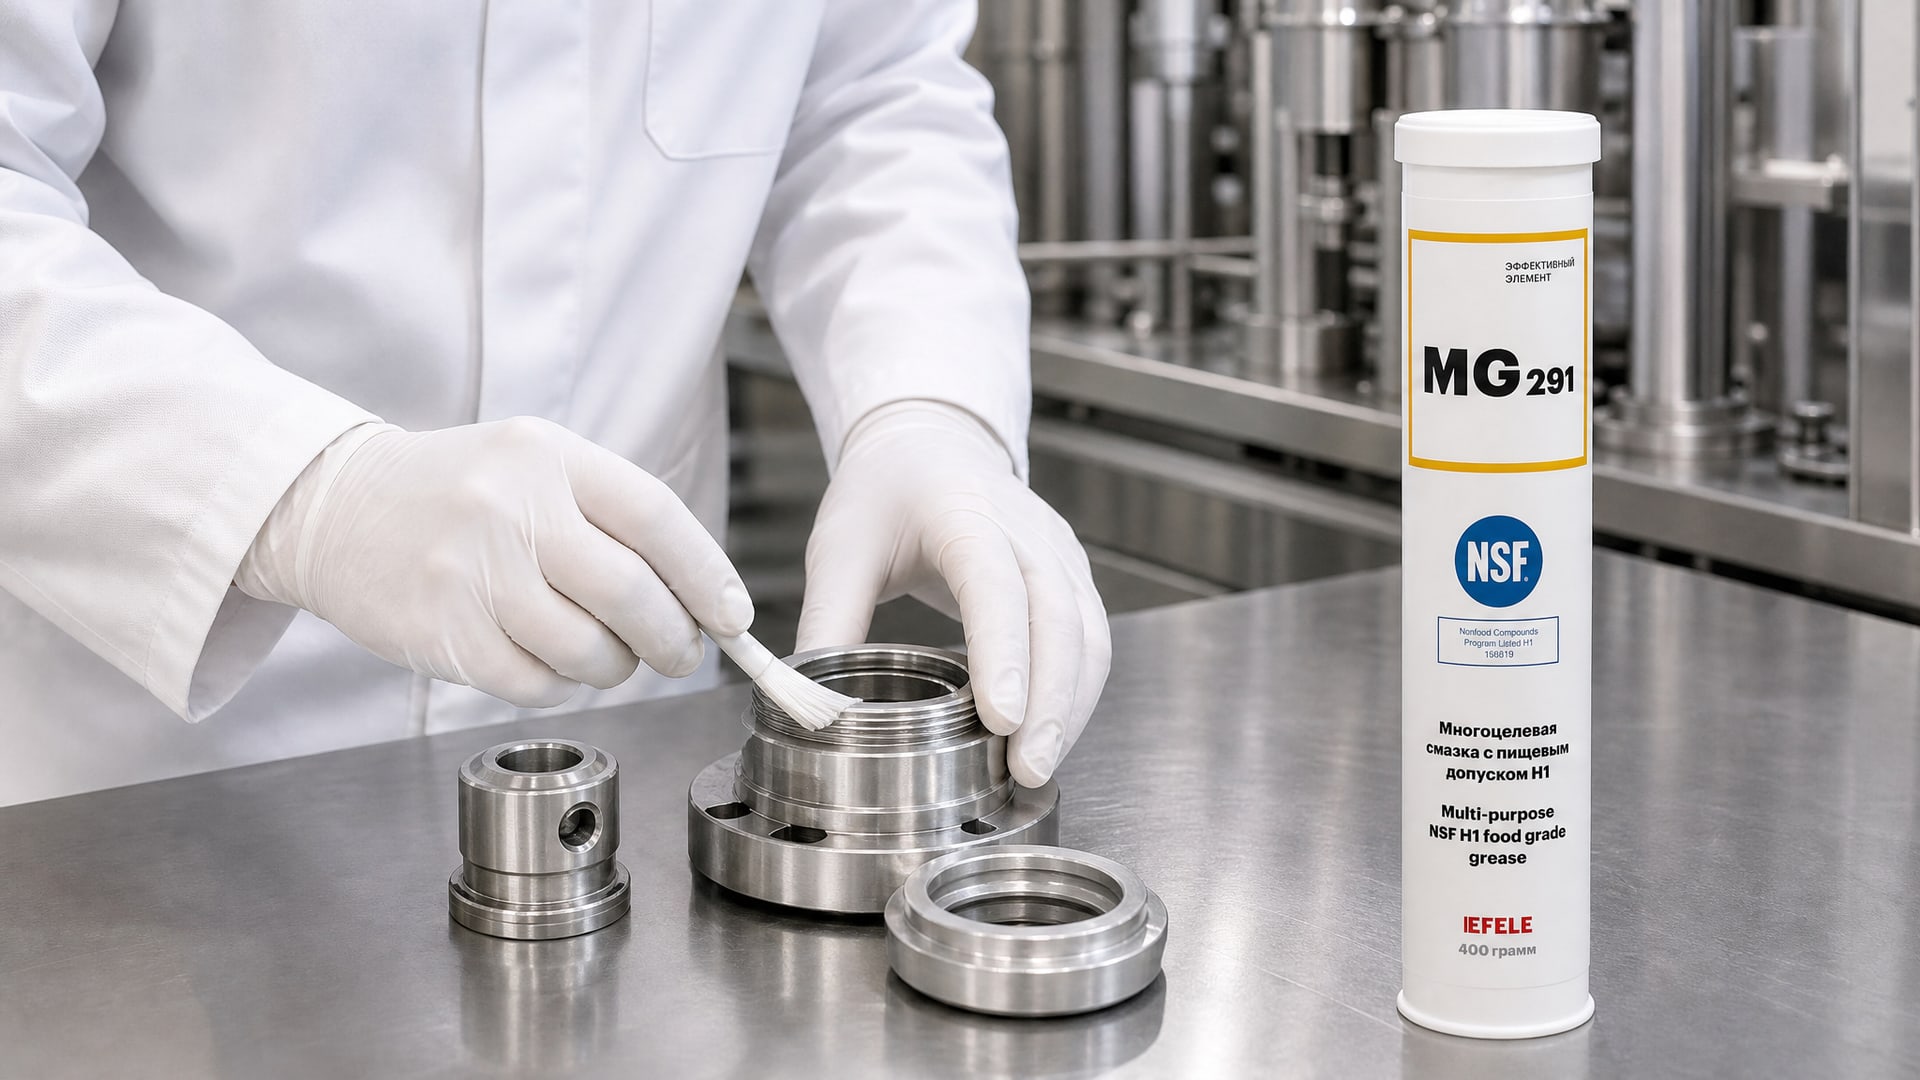
Излишки не улучшают защиту, а лишь повышают риск загрязнения продукта и накопления отложений.
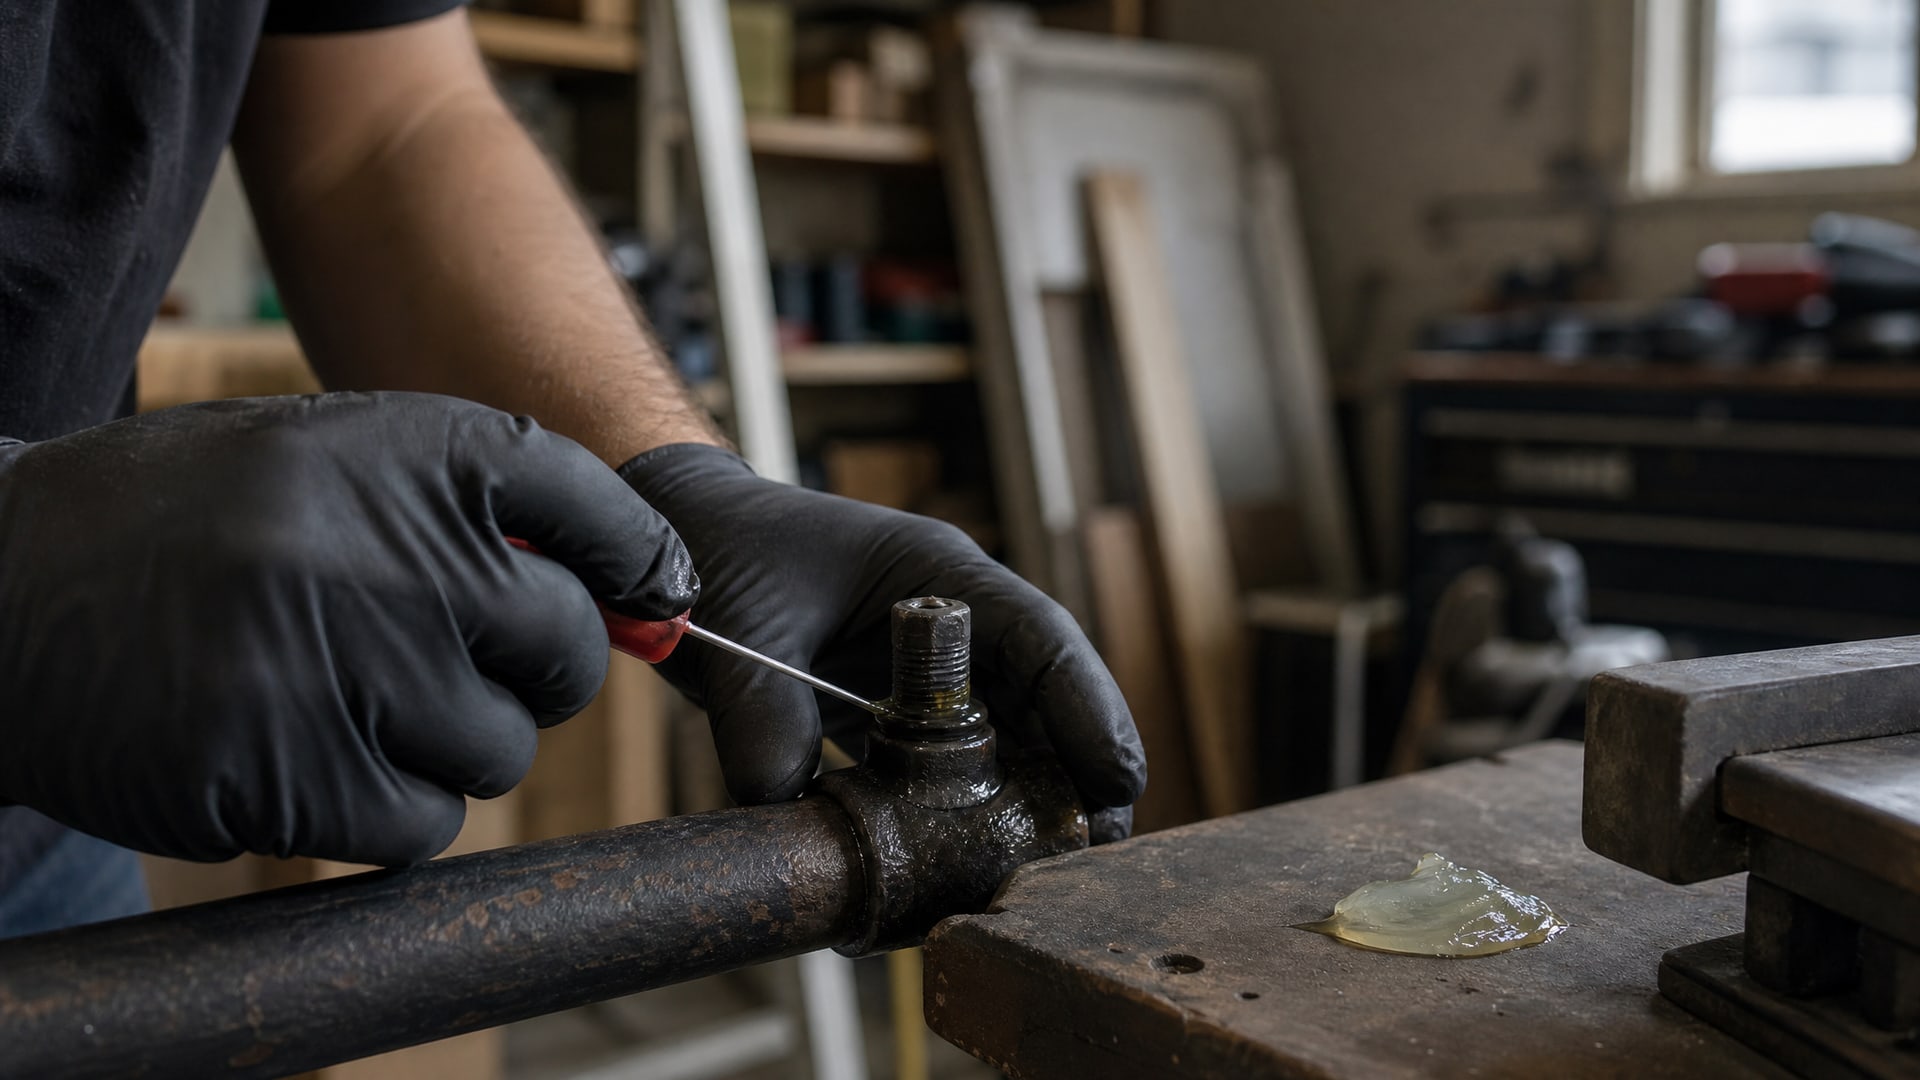
Правило нанесения: смазку наносят тонкой пленкой на очищенную поверхность (проволочной щеткой или мягкой щеткой убирают старую окись и грязь). После сборки узла или после завершения смазывания излишки удаляют протиркой мягкой салфеткой или чистой тряпкой - смазка должна остаться только там, где она нужна для смазывания и защиты.
Во время защиты от коррозии в условиях повышенной влажности и агрессивных сред на линиях розлива напитков практикуется использование пластичных смазок с допуском NSF H1, обладающих высокой водостойкостью. EFELE MG-291 относится именно к такому классу материалов: она сочетает антикоррозионные присадки, стойкость к вымыванию водой и минимальное содержание компонентов, которые могут попасть в продукт.
Периодичность переподсмазки: на линиях розлива это зависит от частоты мойки и влажности. Если CIP-мойка работает ежедневно, то смазку проверяют и подновляют 1–2 раза в неделю. Если мойка реже, то можно раз в две недели. Важно не дожидаться полного исчезновения защитной пленки.
Где НЕ нужно использовать H1: если узел находится в сухой зоне, далеко от брызг и конденсата, то H1-смазка не требуется. Можно применить обычную техническую смазку - это экономнее. H1 выбирают целенаправленно для мокрых зон и узлов, где возможен случайный контакт с напитком.
Частые ошибки при выборе смазки для защиты от коррозии
Ошибка 1: Путаница между H1 и коррозионной защитой
Многие закупщики считают, что если смазка имеет допуск NSF H1, то она автоматически защищает от коррозии. На самом деле H1 - это допуск для пищевого контакта. Коррозионная защита зависит от формулы. Нужно проверить техлист и убедиться, что там приведены результаты ISO 11007 (Emcor), DIN 51807/1 и DIN 51811. Если этих цифр нет, смазка может быть H1, но не защищать от ржавчины.
Ошибка 2: Игнорирование водостойкости
Вода - враг номер один для смазок на напитковых линиях. Некоторые H1-смазки хорошо защищают от коррозии в сухих условиях, но вымываются при первой же мойке. Для розлива обязательно нужна смазка с результатом не ниже класса 1 по DIN 51807/1 (3 часа в воде при 90°C).
Ошибка 3: Чрезмерное нанесение
Есть убеждение, что чем больше смазки, тем лучше защита. На деле избыток смазки скапливается, затвердевает на воздухе, собирает грязь и может попасть в продукт. NSF требует минимальное нанесение. Тонкая, равномерно распределенная пленка защищает лучше, чем обильный комок.
Ошибка 4: Выбор смазки только по названию
«Пищевая смазка», «универсальная для напиткового производства», «для конвейеров» - такие названия еще не гарантируют коррозионную защиту. Всегда запраси техлист и проверь конкретные параметры: H1, ISO 21469, Emcor результат, DIN 51807/1, DIN 51811.
Ошибка 5: Забывают про совместимость с резиной и другими материалами
Уплотнения, прокладки и O-кольца должны быть совместимы со смазкой. Некоторые компоненты смазки вызывают разбухание резины. Если смазка подходит для железа и меди, но несовместима с эластомерами, на производстве вскоре появятся течи и замены уплотнений.
Часто задаваемые вопросы
Что означает результат 0-0 в тесте ISO 11007 (Emcor)?
Результат 0-0 означает, что на медной пластине, погруженной в смазку, не образовалось видимых пятен коррозии, и сама эталонная пластина (для сравнения) тоже не заржавела. Это лучший, максимально возможный результат. Смазка с таким результатом активно защищает цветные металлы от коррозии во влажной среде.
Может ли H1-смазка с классом NLGI 2 использоваться на быстрых конвейерах?
NLGI 2 - смазка средней плотности, подходит для конвейеров среднего и высокого темпа. На очень быстрых узлах (свыше 3000 об/мин) она может слегка зависнуть и перегреться. Для таких мест лучше выбрать NLGI 1 (более текучая) или масло NSF H1. Но для типовых линий розлива NLGI 2 - стандартный выбор.
Нужно ли удалять старую смазку перед нанесением новой H1-смазки?
Да, обязательно. Старая смазка может содержать окислы, грязь и воду, которые ускорят коррозию. Перед нанесением H1-смазки очистите поверхность щеткой или абразивной салфеткой, убедитесь, что она сухая, и только потом нанесите тонкий слой новой смазки.
Защищает ли H1-смазка от коррозии одинаково хорошо при 5°C и 50°C?
Большинство H1-смазок наиболее эффективны в диапазоне 10–40°C. При 5°C вязкость возрастает, пленка становится плотнее и остается на месте, но текучесть падает. При 50°C смазка жидче, легче распределяется, но быстрее испаряется. Техлист всегда указывает рабочий диапазон температур - выбирайте смазку, рассчитанную на ваши условия.
Можно ли применять одну H1-смазку для всех узлов линии розлива?
Да, если она универсальная и имеет одобренный NLGI класс (обычно 1 или 2). Это упрощает управление запасами и обучение персонала. Но если на линии есть специальные узлы (например, высокоскоростные вентиляторы или экстремально влажные зоны), может потребоваться дополнительный специализированный продукт. Проконсультируйтесь с техподдержкой.
Заключение
Смазки NSF H1 - это не просто пищевые материалы, а специализированные решения для защиты оборудования от коррозии во влажных и агрессивных условиях напиткового производства. Они работают многоуровневой защитой: физическая водоотталкивающая пленка, адгезия к металлу, гидрофобность и химическая ингибиция окисления. Выбор правильного материала требует проверки не только допуска H1, но и конкретных тестов - ISO 11007 (Emcor), DIN 51807/1 (водостойкость) и DIN 51811 (коррозия меди), - которые гарантируют, что смазка действительно защитит ваши конвейеры, направляющие и подшипники.
Практический следующий шаг: запросите техлист у поставщика смазки, проверьте наличие всех упомянутых показателей, убедитесь в совместимости с материалами ваших узлов (особенно с резиновыми уплотнениями) и выберите класс консистенции (NLGI 1 или 2) в зависимости от вашего оборудования. При внедрении уделите внимание правилу минимального нанесения и регулярной переподсмазке после каждой мойки - так вы получите максимальный ресурс от смазки и максимальную защиту от ржавчины.