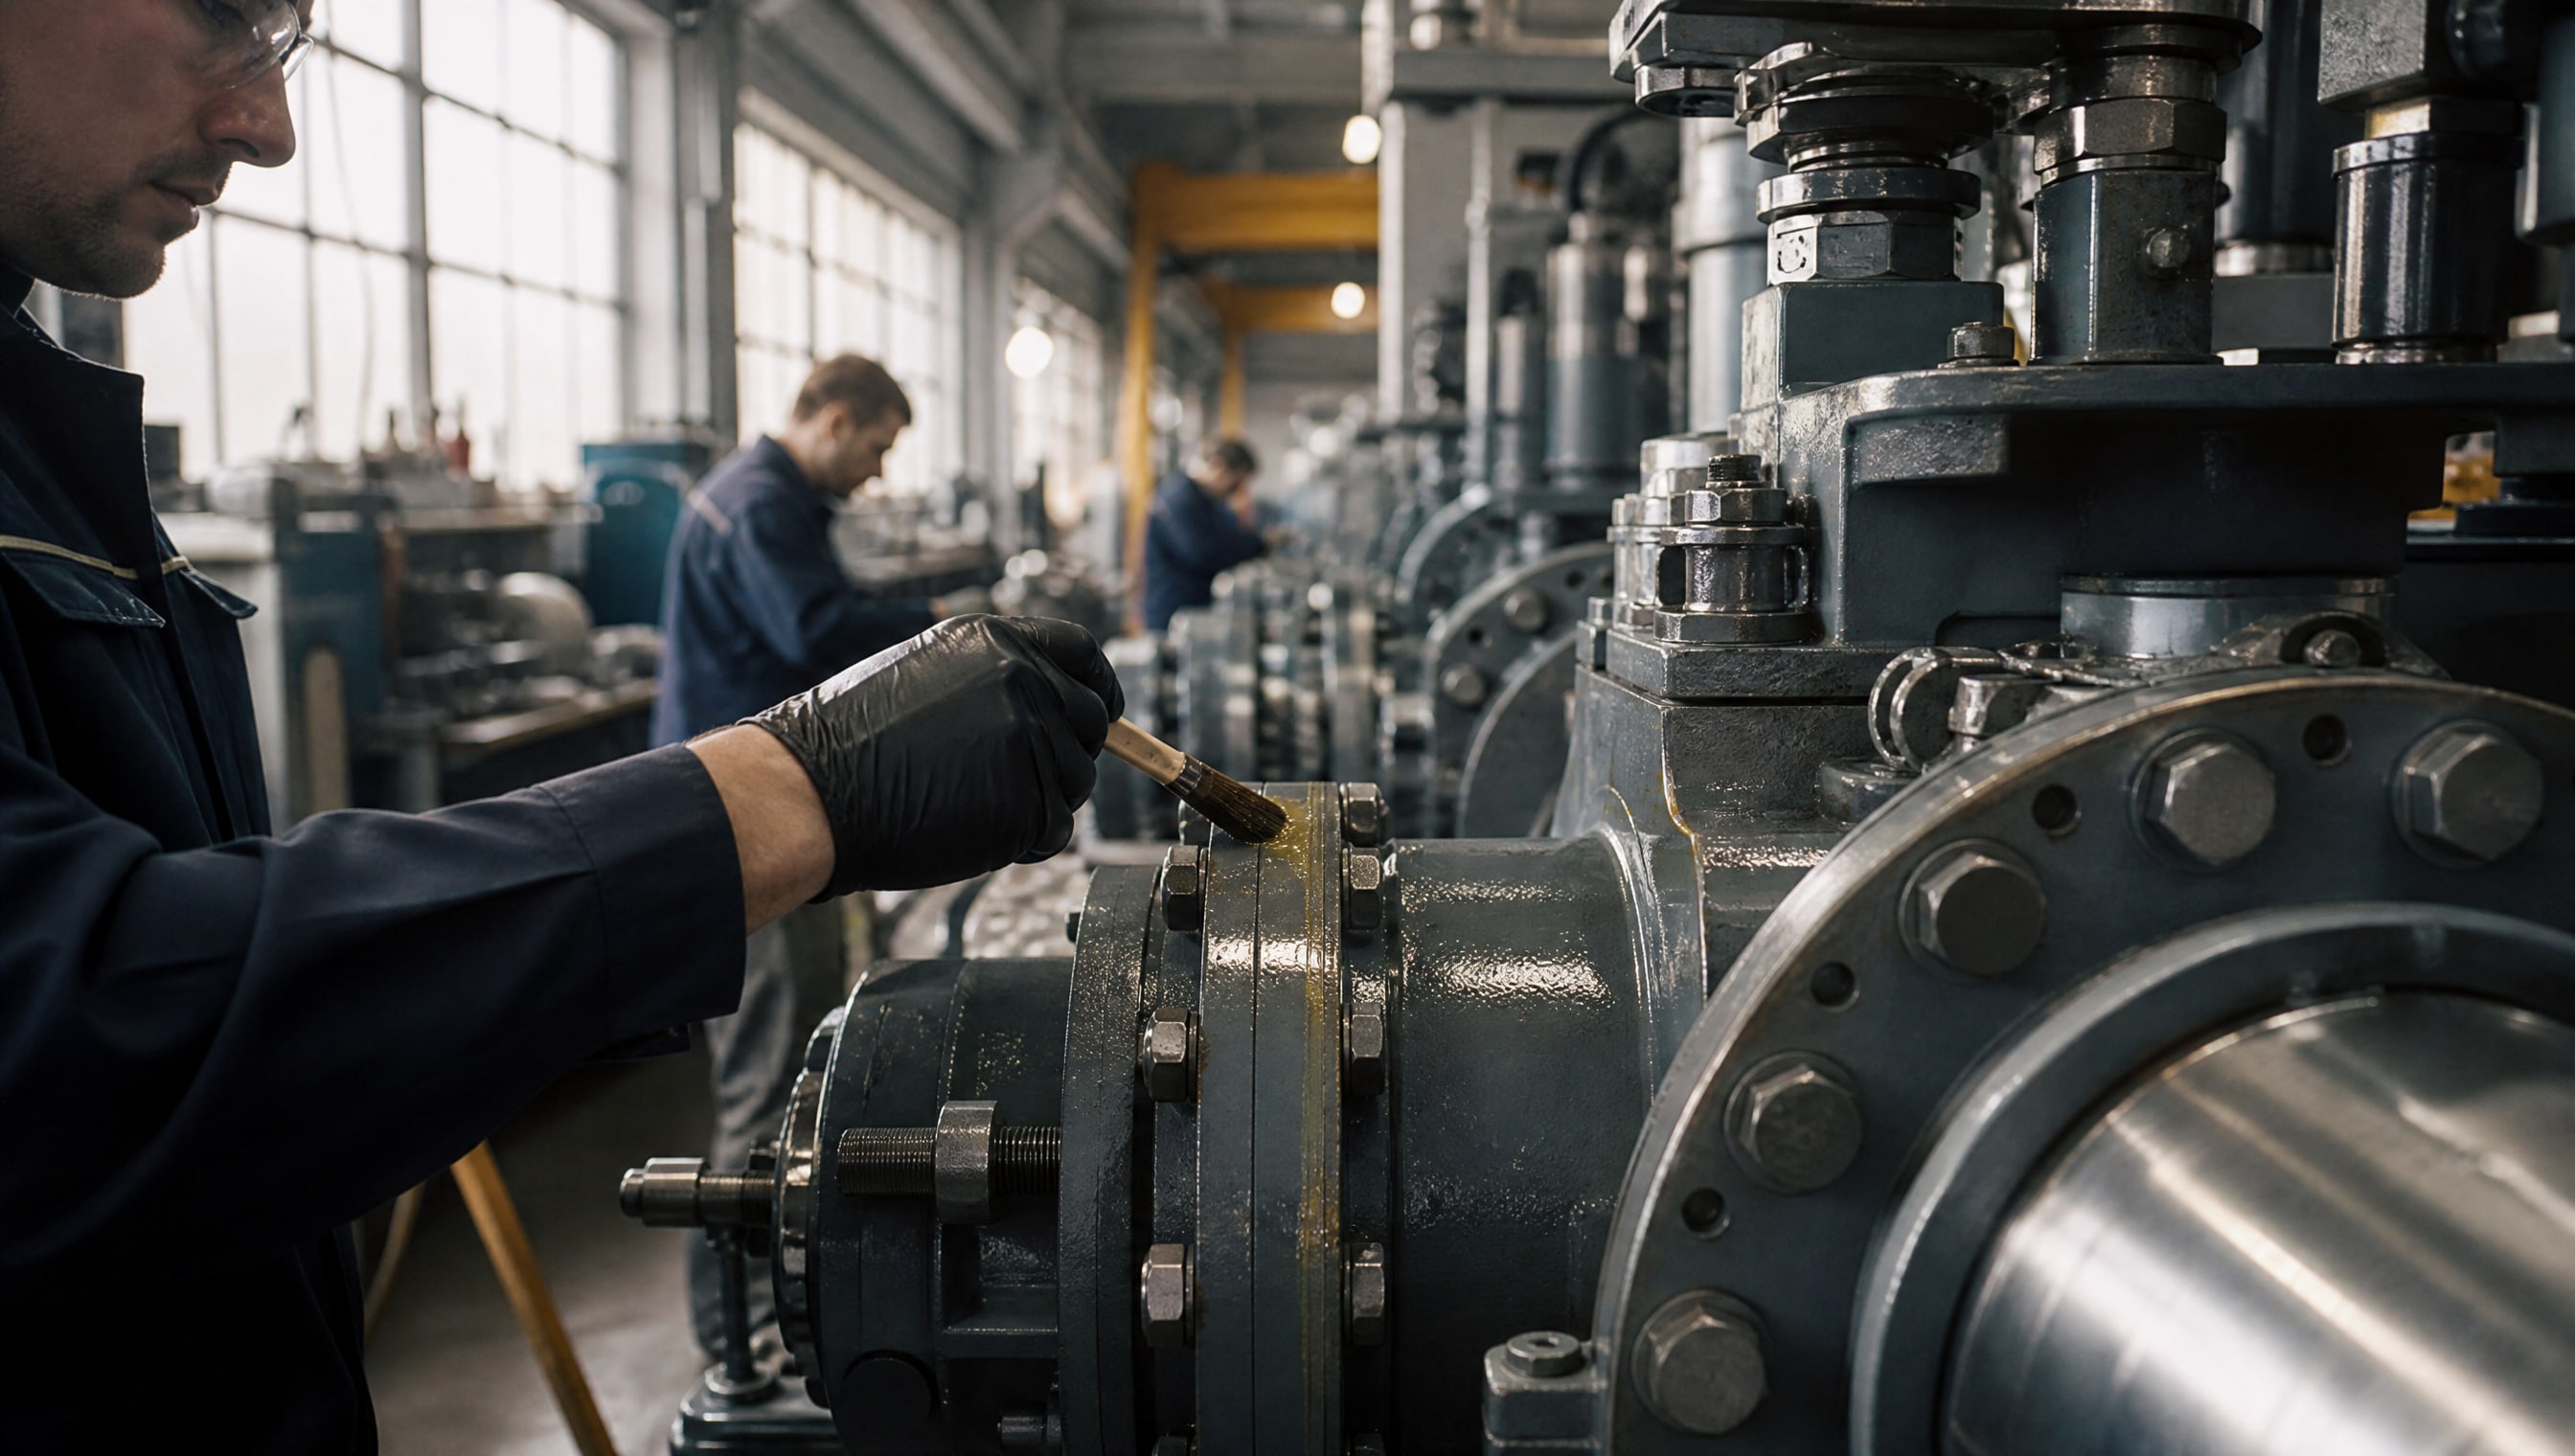
Анаэробный герметик - надежный выбор для герметизации фланцевых соединений, но только при одном условии: его технические параметры должны точно соответствовать вашему оборудованию. Многие закупщики и инженеры допускают критическую ошибку: предполагают, что «анаэробный» означает универсальность. На деле же эти составы рассчитаны на жесткие металлические фланцы с малыми зазорами - обычно не свыше 0,25–0,40 мм. Когда зазор превышает эту норму или фланцы склонны к деформации, нужен иной подход.
В этой статье разберем, как определить, подходит ли вам анаэробный герметик, какие параметры изучать при выборе, и когда стоит смотреть в сторону других технологий. Материал полезен технологам, инженерам и снабженцам, которые сталкиваются с герметизацией фланцевых соединений в промышленности.
Когда анаэробный герметик именно то, что нужно
Анаэробные составы срабатывают лучше всего на жестких разъемных соединениях без подвижности.
Если фланцы или крышка из стали либо чугуна, поверхности чистые и плотно прижимаются друг к другу, а зазор не превышает 0,25–0,30 мм - это идеальный сценарий для анаэробного герметика.
Рабочий диапазон температур типичного анаэробного фланцевого герметика составляет от -60 °C до +150 °C, с возможностью кратковременного воздействия до +175 °C на протяжении 1 часа. Это покрывает большинство промышленных приложений: герметизация крышек редукторов, герметизация фланцев трубопроводов с маслом или охлаждающей жидкостью, герметизация корпусов насосов.
Ключевое преимущество: анаэробный герметик отверждается только в отсутствие кислорода, то есть между металлическими поверхностями. На открытом воздухе он остается жидким неограниченно долго, что удобно для нанесения. После сборки фланцев полимеризация начинается и продолжается 30 минут – 2 часа в зависимости от конкретного состава и температуры окружающей среды.
Ограничения анаэробных герметиков: проблема больших зазоров
Здесь начинаются типичные ошибки.
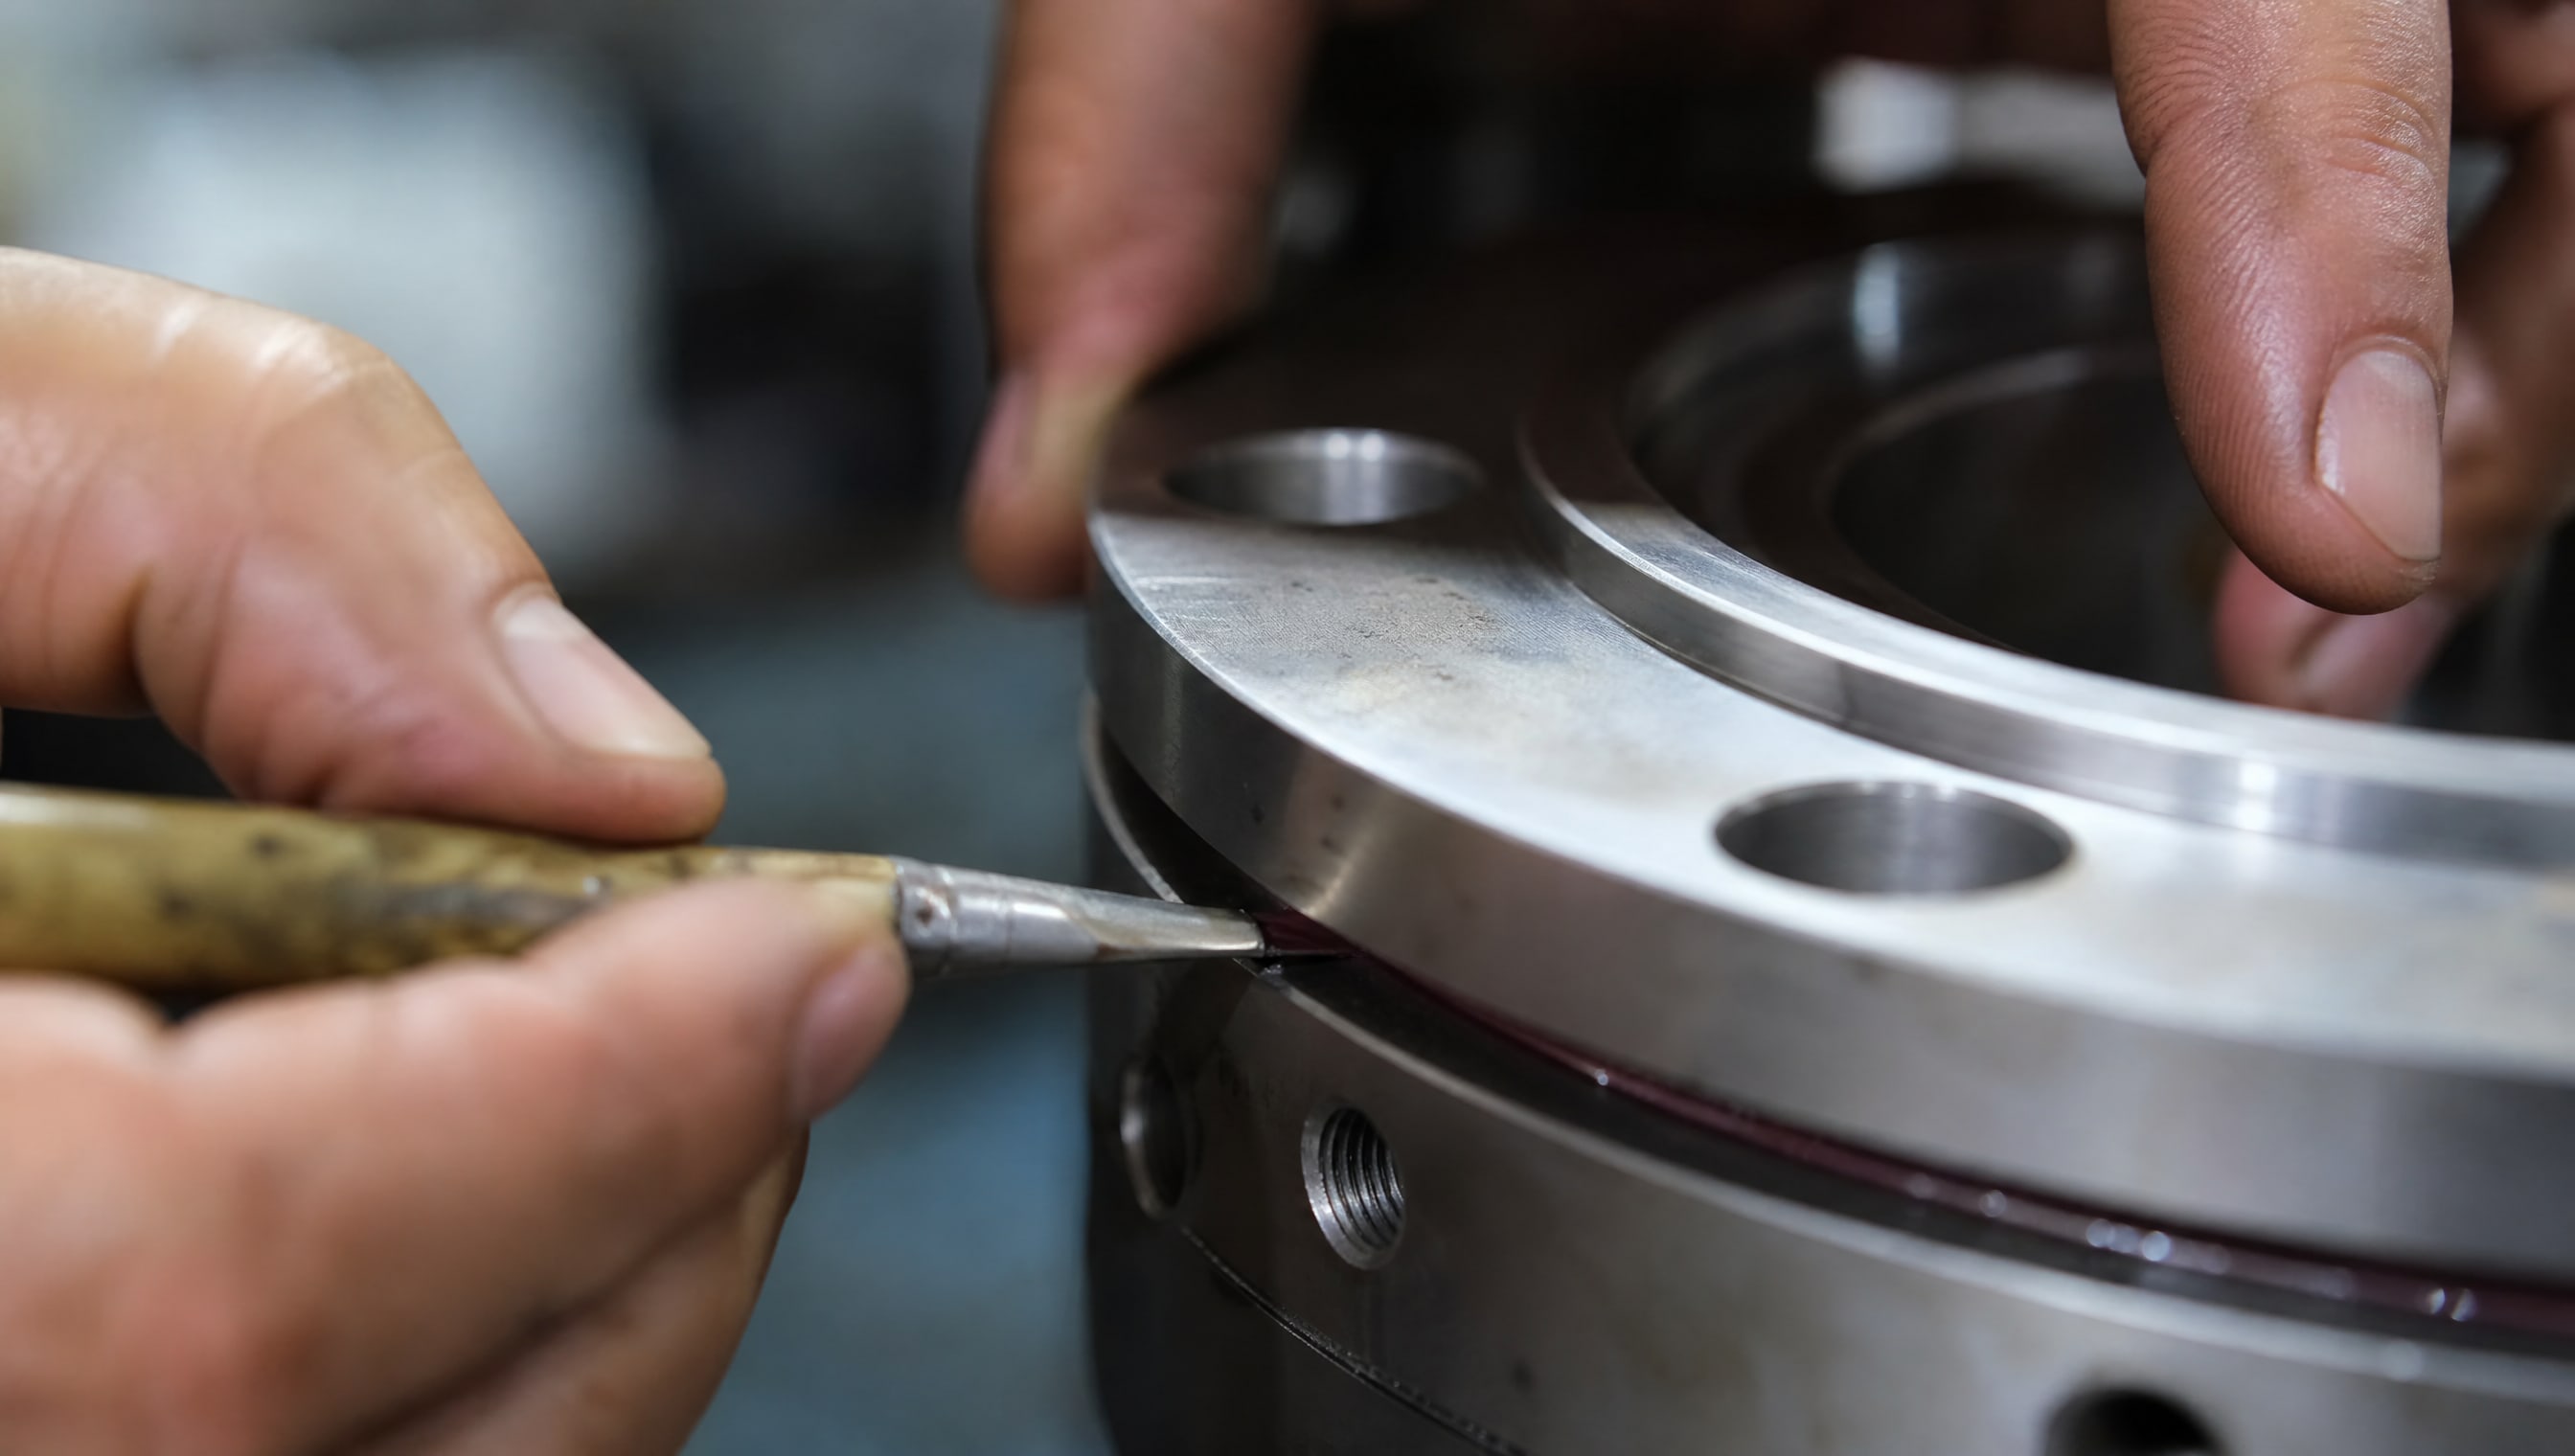
Многие предполагают, что если герметик «анаэробный», он подойдет для любого зазора. На деле максимальный допустимый зазор - это не рекомендация, а технологическое ограничение.
Для стандартных анаэробных фланцевых герметиков этот предел составляет 0,1–0,30 мм. Некоторые специализированные составы достигают 0,40 мм, но это максимум. Если зазор больше, герметик не заполнит пространство равномерно, воздушные карманы останутся, и герметизация не будет полной. Кроме того, процесс отверждения будет непредсказуем, так как кислород проникнет в толщу материала.
Попытка нанести больше герметика («накидаю щедрее») не решает проблему. Избыток просто выдавится при прессовании фланцев, а оставшийся слой все равно не закроет реальный зазор. Источником утечек становится не недостаток герметика, а геометрическое несоответствие.
Для больших зазоров - более 0,40–0,50 мм - в каталогах предлагаются эластичные фланцевые герметики, рассчитанные на заполнение до 1 мм. Они содержат каучук и полимеры, которые сохраняют упругость после отверждения и перекрывают значительные неровности. Время фиксации у таких составов обычно около 30 минут, что быстрее, чем у жестких анаэробных герметиков.
Пятишаговый алгоритм выбора герметика для фланцев
Шаг 1: определите среду
Первый вопрос: что герметизируется? Вода, пар, минеральное масло, топливо, охлаждающая жидкость, газ, щелочь или кислота?
Анаэробный герметик работает со всеми перечисленными средами, но нужна подтвержденная совместимость. Например, герметик для масла может размягчиться в растворителе. Герметик для воды может быть недостаточно стоек к концентрированной щелочи. Каталоги и технические листы обязательно указывают совместимость со средой.
Шаг 2: уточните рабочую и пиковую температуру
Нужна не только номинальная, но и минимальная (при зимнем хранении или холодном пуске), и максимальная (пиковые режимы, гидроудары). Диапазон -60 °C до +150 °C - стандартный, но если оборудование работает в холодильнике или рядом с печью, нужно искать специальные составы.
Шаг 3: измерьте или оцените зазор
Это критический шаг. Зазор - расстояние между двумя поверхностями фланца по всему периметру. Если фланцы прямые и жесткие, зазор примерно одинаков везде; если на них есть раковины, риски или деформации, нужна максимальная величина.
Для этого можно использовать щупы, бумагу толщиной 0,05–0,10 мм (офисная бумага), а в ответственных случаях - индикаторную краску или лазерный измеритель. Если зазор более 0,40 мм - анаэробный герметик малого зазора не подходит.
Шаг 4: оцените жесткость фланца и состояние поверхности
Если фланцы склонны к деформации при сборке (например, тонкие крышки или алюминиевые части), анаэробный герметик может оказаться хрупким. Нежесткие соединения лучше герметизируются эластичными или силиконовыми составами.
Состояние поверхности: чистая, сухая поверхность - идеал для анаэробного герметика. Ржавчина, масляная пленка, грязь - нужна предварительная очистка. Если поверхность повреждена (глубокие риски, раковины более 0,1 мм), анаэробный герметик может не заполнить повреждение полностью.
Шаг 5: определите необходимость разборки и сроки ввода в работу
Если соединение нужно будет разбирать (для техническое обслуживания или ремонта), выбирайте герметик с прочностью на сдвиг не выше 10–15 МПа. Если разборка критична, некоторые производители предлагают специальные составы с пониженной фиксирующей способностью.
Также важно знать, сколько часов нужно ждать до запуска системы. Время фиксации - от 15 минут до 2 часов - может быть ключевым для производственного графика.
Различие между герметиками для резьбовых и фланцевых соединений
Частая ошибка: подменять фланцевый герметик резьбовым или наоборот.
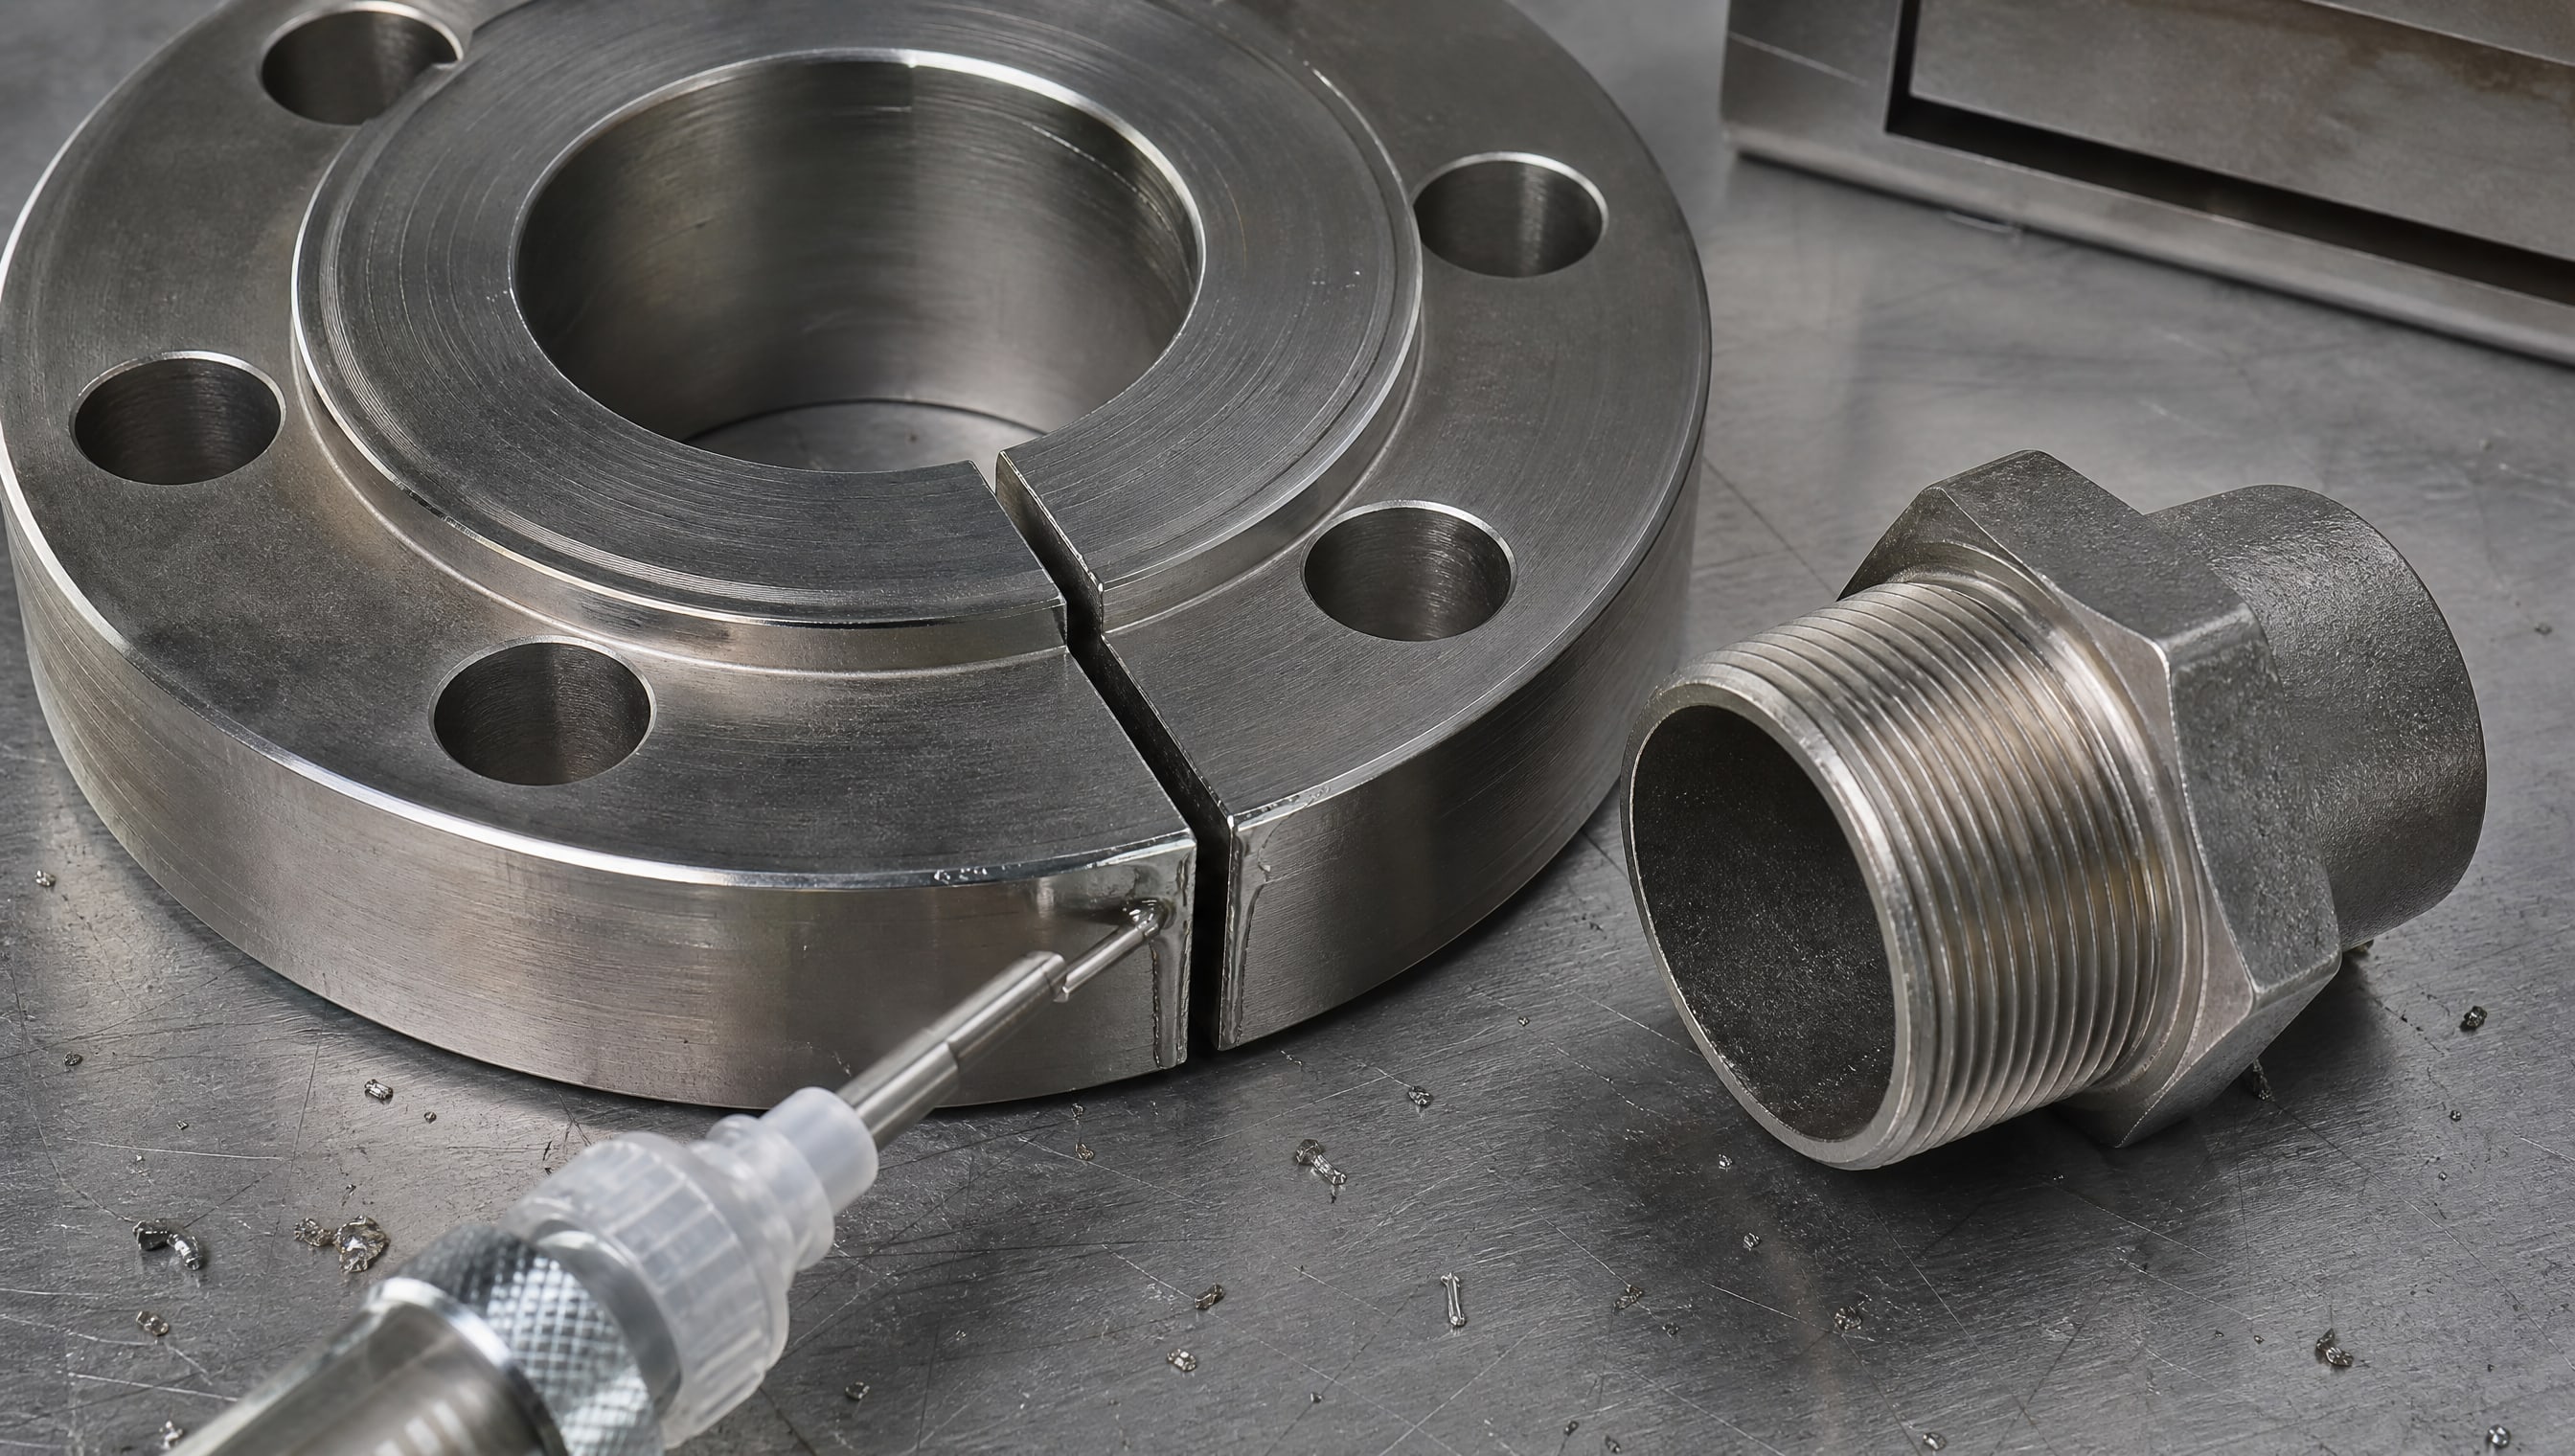
Они работают по одному принципу (анаэробная полимеризация), но предъявляют разные требования.
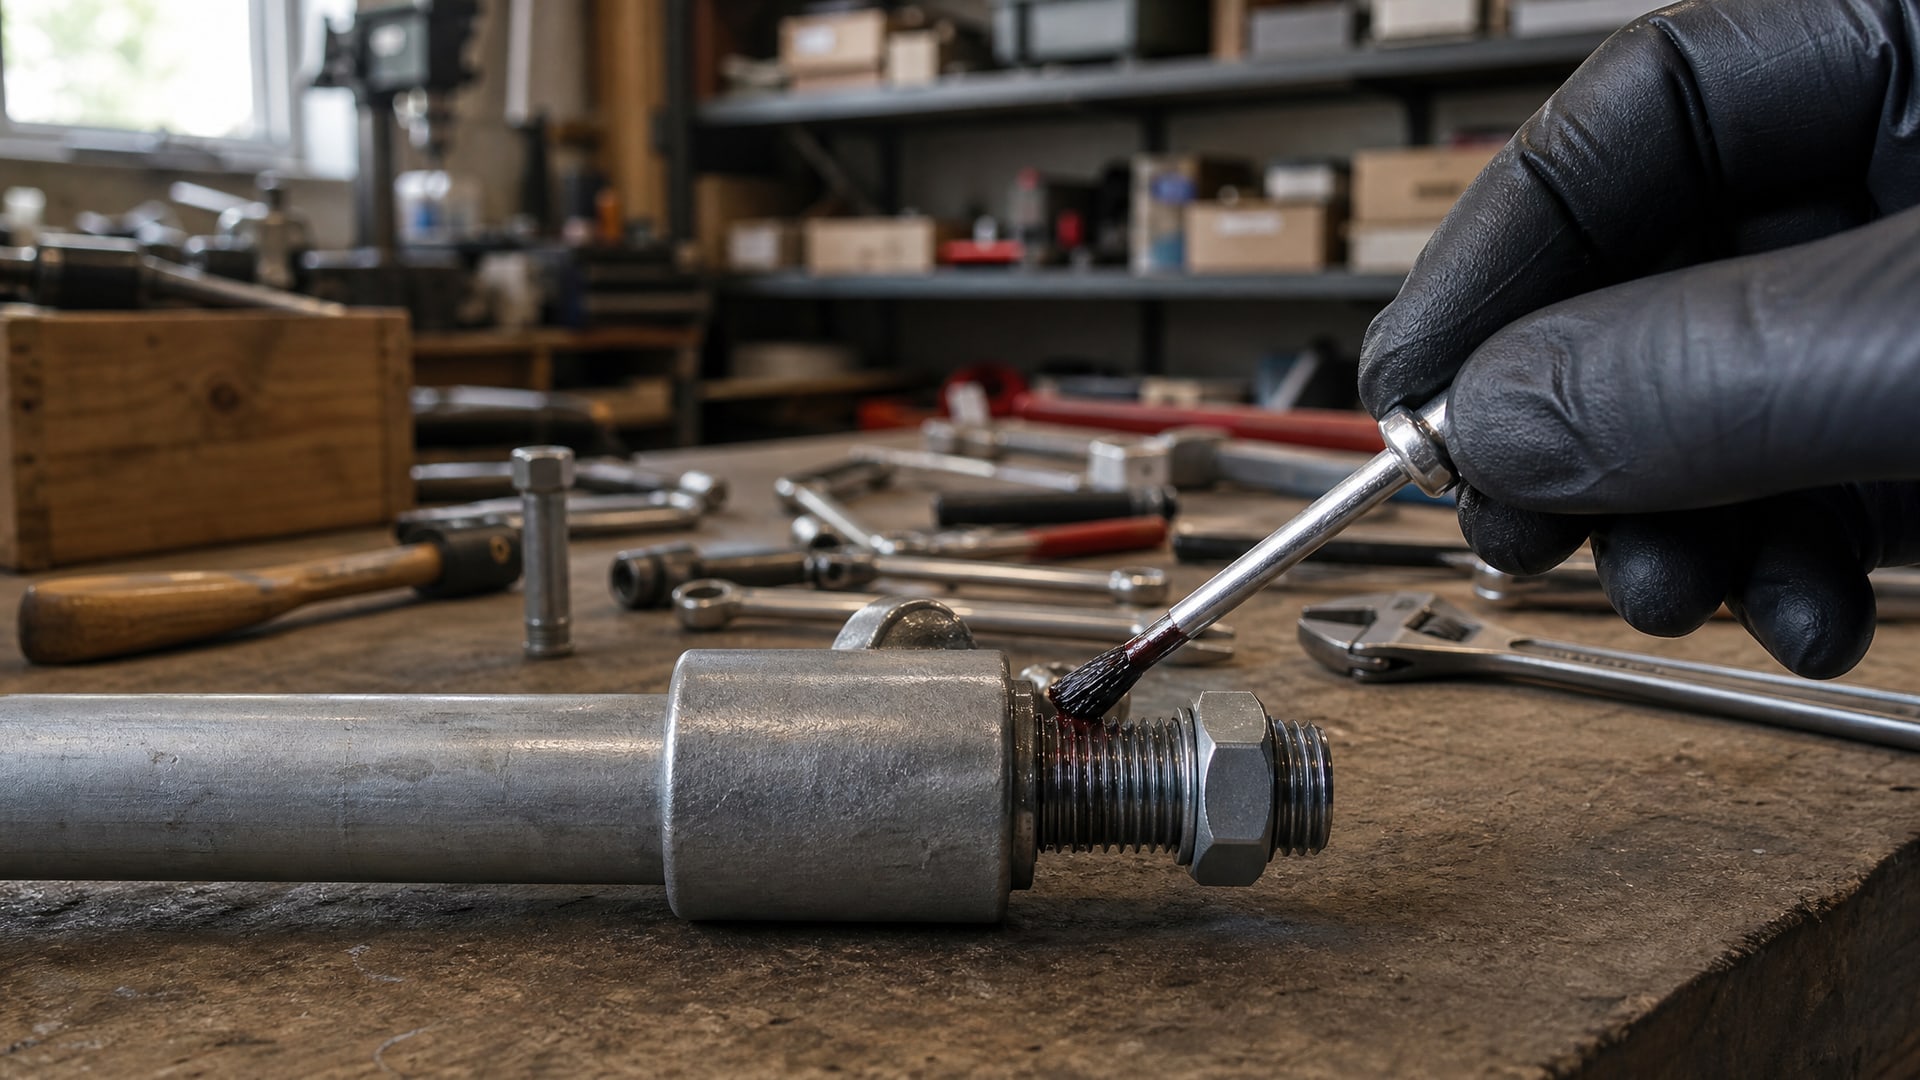
Резьбовой герметик (фиксатор резьбы) заполняет мелкие зазоры и микроскопические пустоты между витками резьбы. Ему не нужна высокая адгезия к большим гладким поверхностям, но требуется пластичность, чтобы не раскрошиться при завинчивании.
Фланцевый герметик работает между двумя плоскими жесткими поверхностями, где все зазоры одного порядка величины. Ему нужна высокая адгезия к металлу, хорошая вязкость для удержания на месте до отверждения, и часто - повышенная прочность после полимеризации.
Применение резьбового герметика на фланце может привести к протечкам, так как он слишком жидкий и не образует непрерывный слой. Применение фланцевого герметика на резьбе приводит к затрудненному завинчиванию и неполному заполнению витков.
Анаэробные герметики в условиях высокого давления и вибрации
Если соединение подвергается вибрации, гидроударам или высокому давлению (более 5 МПа), анаэробный герметик должен иметь высокую прочность на сдвиг - не менее 15–20 МПа.
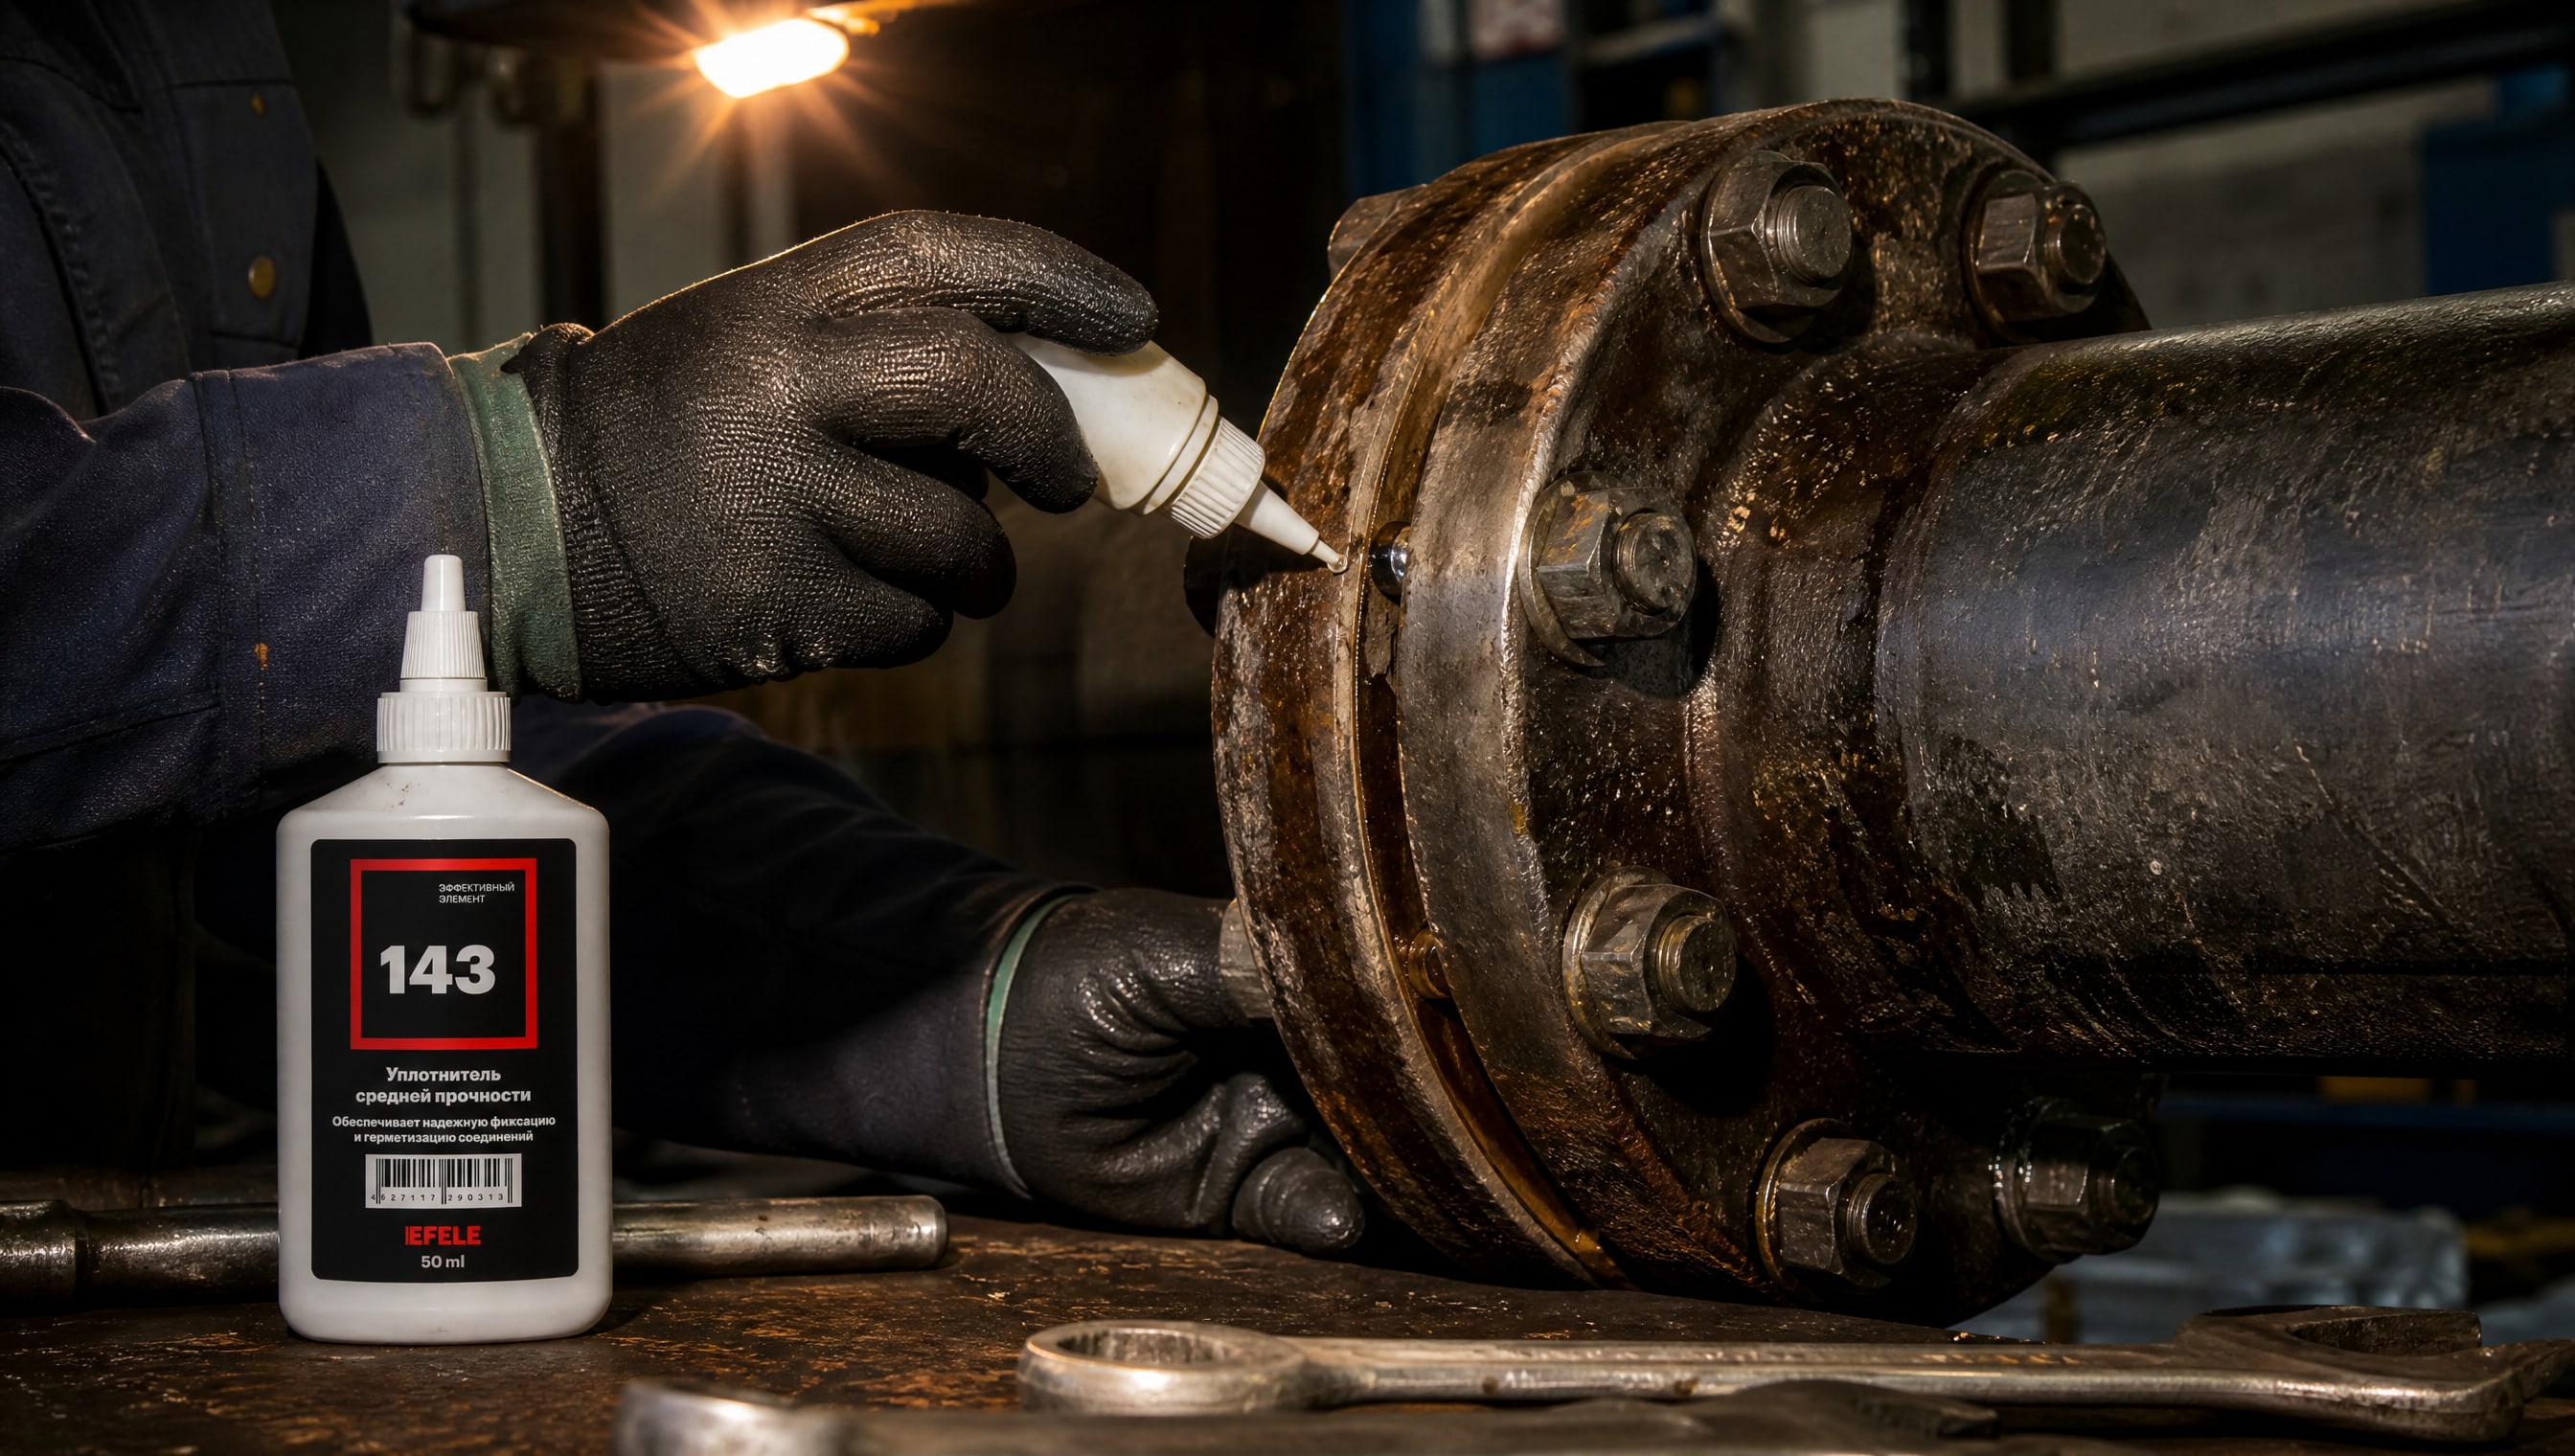
Это обеспечивает прочную связь между фланцами и предотвращает срывы соединения.
Когда фланцы вибрируют или гуляют (микродвижения), герметик испытывает циклические сдвиговые нагрузки. Слабый состав будет разрушаться постепенно, и протечка появится через несколько недель работы. Прочные анаэробные герметики выдерживают такие условия благодаря плотной полимерной сетке.
Однако если вибрация значительна (амплитуда более 1 мм), герметик вообще не поможет - нужно либо увеличить прижимную силу (предварительное натяжение болтов), либо применить эластичные герметики, которые допускают микродвижения.
Для герметизации фланцев с большими зазорами, где требуется высокая прочность и устойчивость к высоким температурам, идеально подходит анаэробный жидкий уплотнитель EFELE 143. Его вязкость и адгезивные свойства позволяют работать в диапазоне температур от -60 до +150 °C, при этом материал образует прочное неразъемное соединение.
Практические ошибки при применении анаэробных герметиков
Ошибка 1: неправильная подготовка поверхности
Герметик хорошо прилипает только к чистому металлу. Если на фланце остается масляная пленка, коррозия, грязь или старый герметик, новый состав не срастется должным образом. Результат: протечка через неделю или месяц.
Правильная подготовка: обезжиривание бензином или ацетоном, удаление ржавчины щеткой или абразивом, просушивание. В критичных случаях используют активаторы, которые наносят перед герметиком и ускоряют полимеризацию.
Ошибка 2: нанесение герметика на обе поверхности
Многие наносят герметик и на верхний, и на нижний фланец. Это создает избыток материала, который выдавливается, загрязняет оборудование и снижает контролируемость толщины слоя. Правило: наносите герметик только на одну поверхность, тонкой сплошной линией по всему периметру.
Ошибка 3: немедленное включение оборудования после сборки
Герметик полимеризуется в отсутствие кислорода, но этот процесс занимает время. Если включить оборудование через 5 минут, герметик еще не наберет достаточную прочность, и при скачке давления или вибрации соединение развалится. Минимальное время ожидания указано в техлисте - обычно 30 минут при комнатной температуре, но лучше дождаться 1–2 часов.
Ошибка 4: игнорирование совместимости со средой
Герметик, рассчитанный на минеральное масло, может быть нестоек к топливу или растворителям. Проверяйте совместимость в техническом листе или консультируйтесь с поставщиком перед применением.
Таблица выбора анаэробного герметика по параметрам
| Параметр | Диапазон значений | Критерий выбора |
|---|---|---|
| Максимальный зазор | 0,1–0,30 мм | Для зазоров до 0,40 мм подходит анаэробный герметик; свыше 0,40 мм - эластичный состав |
| Температура | -60 °C до +150 °C | Стандартный диапазон; для крайних условий ищите специальные составы |
| Рабочая среда | Масло, вода, пар, газ | Обязательно проверить совместимость в техлисте |
| Прочность на сдвиг | 10–25 МПа | При вибрации и давлении выше 5 МПа - минимум 15–20 МПа |
| Время фиксации | 15 минут – 2 часа | Влияет на производственный график; указан при 20–25 °C |
| Необходимость разборки | Да/нет | Если нужна разборка - герметик с прочностью 10–15 МПа |
Часто задаваемые вопросы
Какой анаэробный герметик выбрать для герметизации фланцев с зазором 0,5 мм?
Для зазора 0,5 мм анаэробный герметик малого зазора не подойдет; максимум его возможностей -0,40 мм. Ищите эластичные фланцевые герметики, которые рассчитаны на заполнение 0,50–1,0 мм. Они содержат каучук и сохраняют упругость, перекрывая более крупные неровности. Время фиксации при этом обычно сокращается до 20–30 минут.
Можно ли использовать герметик резьбовой анаэробный на фланце?
Нет. Резьбовой герметик слишком жидкий для фланца и не образует непрерывный герметичный слой на плоской поверхности. Он заполняет микроскопические витки, а не большие гладкие зазоры. Результат - протечки. Используйте герметик, специально предназначенный для фланцевых соединений.
Анаэробный герметик для двигателя - это то же самое, что для промышленных фланцев?
Нет, это разные составы. Герметик для двигателя часто применяется для герметизации масляных поддонов, крышек клапанов, где соединения менее жесткие и требуется небольшая эластичность. Для промышленного фланца нужен специальный фланцевый герметик, более жесткий и прочный. Перепутав составы, вы рискуете получить протечку или неправильное отверждение.
Что такое анаэробный клей герметик и чем он отличается от обычного герметика?
Анаэробный клей герметик - это фактически один и тот же материал; разница в восприятии. Если акцент на герметизирующих свойствах (заполнение зазоров, предотвращение протечек), говорят «герметик». Если акцент на фиксирующих свойствах (прочное скрепление деталей), говорят «клей» или «фиксатор». Технически это анаэробный полимер, который полимеризуется в отсутствие кислорода.
Какой анаэробный герметик синий или красный выбрать - это влияет на качество?
Цвет - маркировка, не показатель качества. Синий герметик обычно предназначен для подвижных или разъемных соединений (более слабый фиксаж, легче разбирать). Красный - для неподвижных, прочных соединений. Выбирайте по функции, а не по цвету. Уточняйте в технических листах.
Заключение
Анаэробный герметик - проверенное и надежное решение для герметизации фланцевых соединений, но только в том случае, если вы выбрали его правильно. Главное ограничение: максимальный допустимый зазор 0,1–0,40 мм. Если зазор больше, или фланцы нежесткие, или соединение подвергается вибрации, нужны другие составы.
Алгоритм выбора остается неизменным: определите среду, температурный диапазон, давление, измеьте зазор, оцените состояние поверхности, выясните необходимость разборки. Затем сверьте каждый параметр с техническим листом герметика. Не пытайтесь компенсировать большой зазор количеством материала и не путайте резьбовые и фланцевые составы. После нанесения герметика дождитесь полного отверждения перед запуском системы - это займет 30 минут до 2 часов в зависимости от состава и температуры. Только следуя этим правилам, вы получите надежное герметичное соединение, которое не будет протекать месяцы и годы.