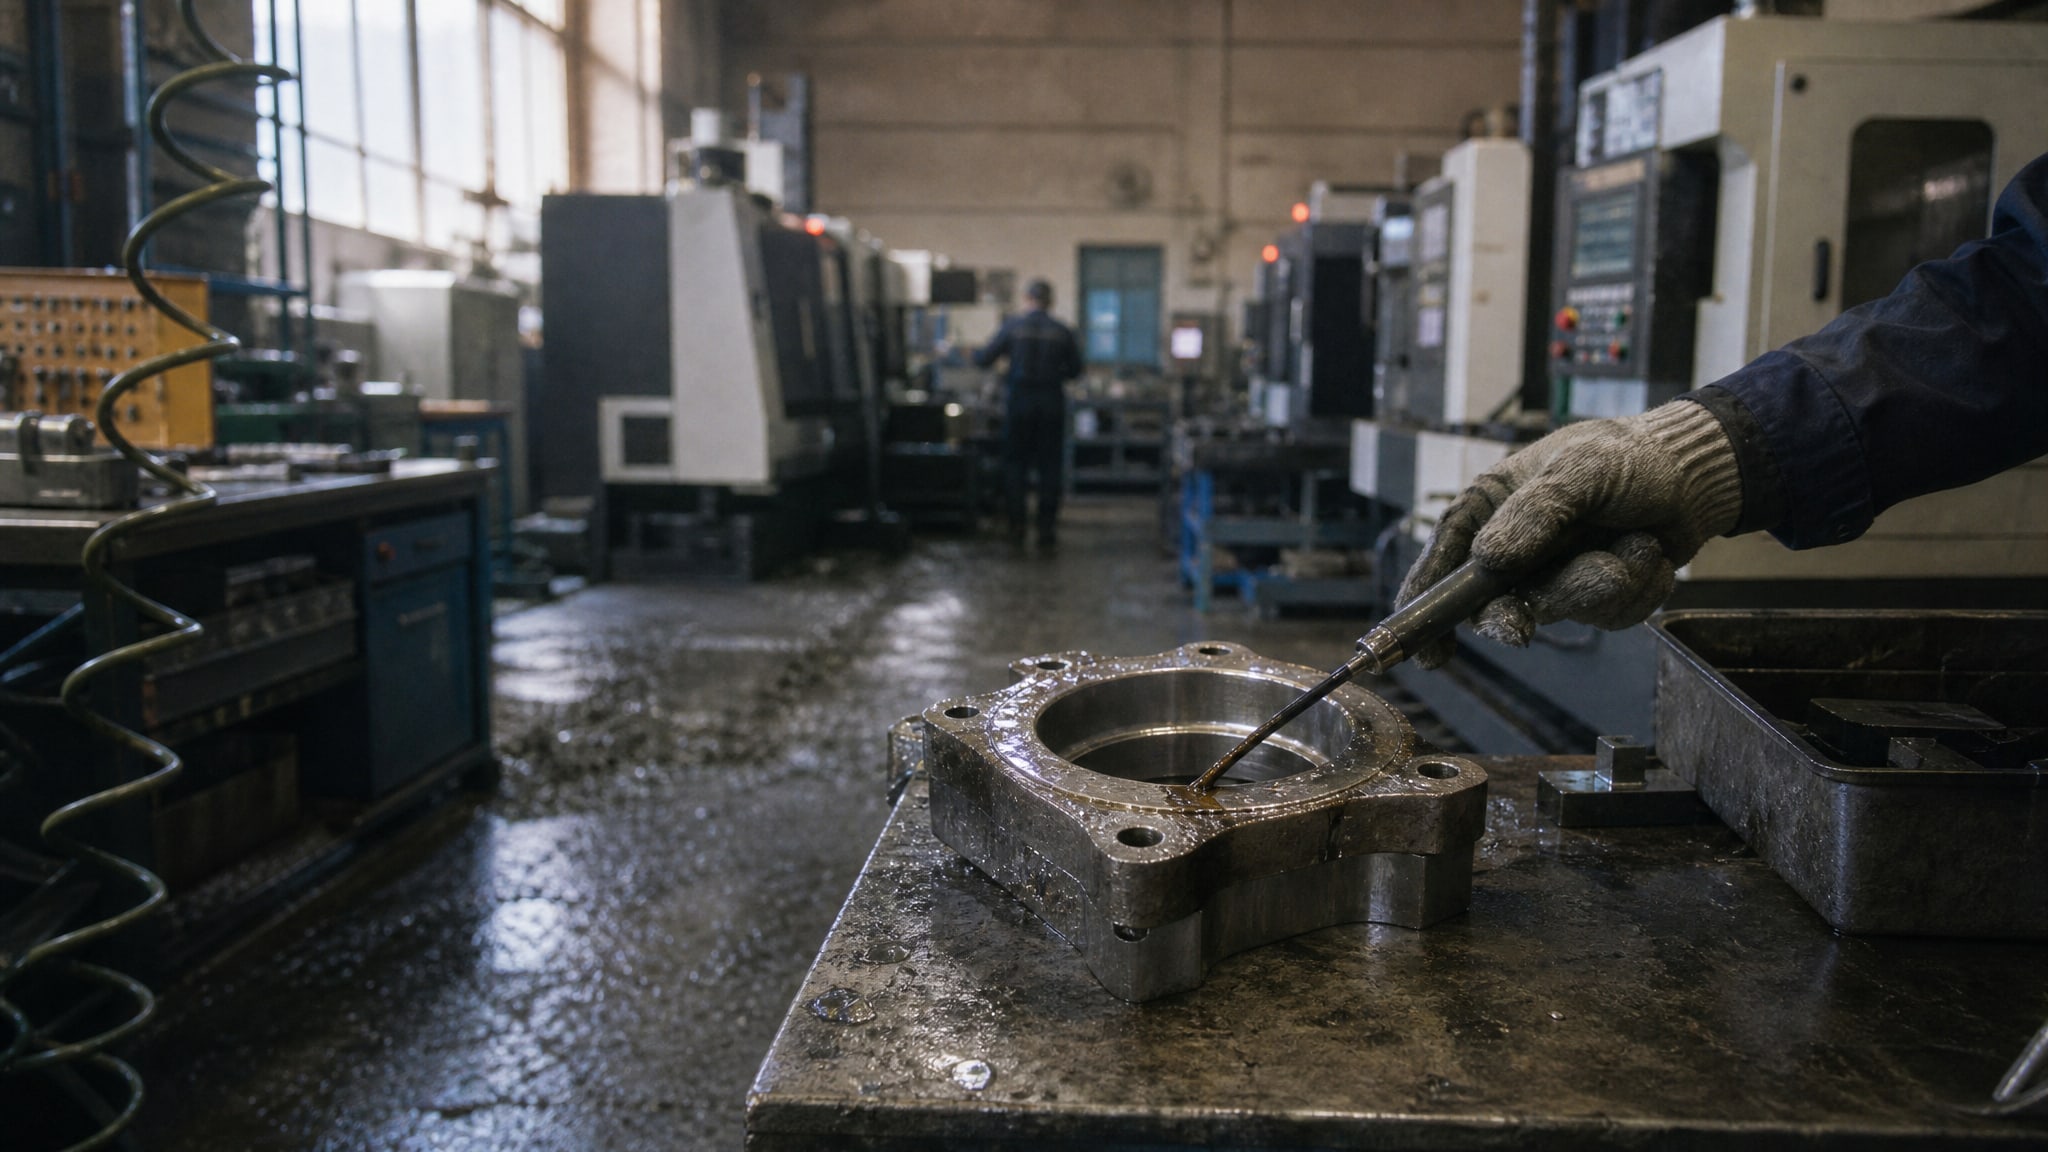
Обезжиривание - это не формальность, а критическая стадия подготовки поверхности перед нанесением твердосмазочных покрытий. От качества этого этапа зависит адгезия покрытия, его долговечность и эффективность работы узла. Когда на поверхности остаются масла, эмульсии, продукты коррозии или механической обработки, покрытие либо ложится неравномерно, либо отслаивается, либо работает нестабильно. Эта статья объясняет, почему правильное обезжиривание критично для антифрикционного покрытия и какие требования к подготовке поверхности установлены стандартами. Материал полезен инженерам, техникам и закупщикам, которые готовят детали к нанесению твердосмазочных покрытий или координируют такие работы.
Для нанесения антифрикционного твердосмазочного покрытия поверхность должна быть не только чистой, но и подготовленной согласно требованиям конкретного материала и базовым нормам ГОСТ/ISO. Пренебрежение этой подготовкой приводит к снижению срока службы покрытия, увеличению расхода материала и, в конечном счете, к переделкам и убыткам.
Роль обезжиривания в подготовке поверхности
Обезжиривание удаляет масла, отработанные эмульсии, следы охлаждающе-смазывающих жидкостей и жировые загрязнения, накопленные при обработке и хранении деталей.
Казалось бы, если деталь выглядит сухой, фаза обезжиривания избыточна - на деле это главное заблуждение. ГОСТ 9.402-2004 прямо запрещает наличие видимого слоя смазки, эмульсии и любых поверхностных загрязнений, потому что они препятствуют адгезии покрытия к металлу.
Когда смазка или эмульсия остаются между основным металлом и покрытием, создается микроскопический слой, который разрушает сцепление. Покрытие может местами отходить, волниться или работать с перебоями, что особенно заметно в узлах трения, где нужна максимальная надежность. Обезжиривание химически и механически удаляет эти загрязнения, обнажая чистую поверхность металла.
Однако обезжиривание неотделимо от других этапов подготовки. Если после обезжиривания на поверхности остается окалина, ржавчина, старое покрытие или продукты коррозии, они создадут ту же проблему, что и масло - преграду для адгезии. ГОСТ 9.402 требует удаления всех этих дефектов перед окрашиванием и, по аналогии, перед нанесением твердых покрытий. Поэтому подготовку поверхности лучше воспринимать как цепочку: механическая очистка от видимых дефектов → обезжиривание → проверка шероховатости → нанесение покрытия.
Требования к чистоте поверхности по стандартам
ГОСТ Р ИСО 8501-1-2014 устанавливает визуальные степени чистоты стальной поверхности после удаления старых покрытий и загрязнений.
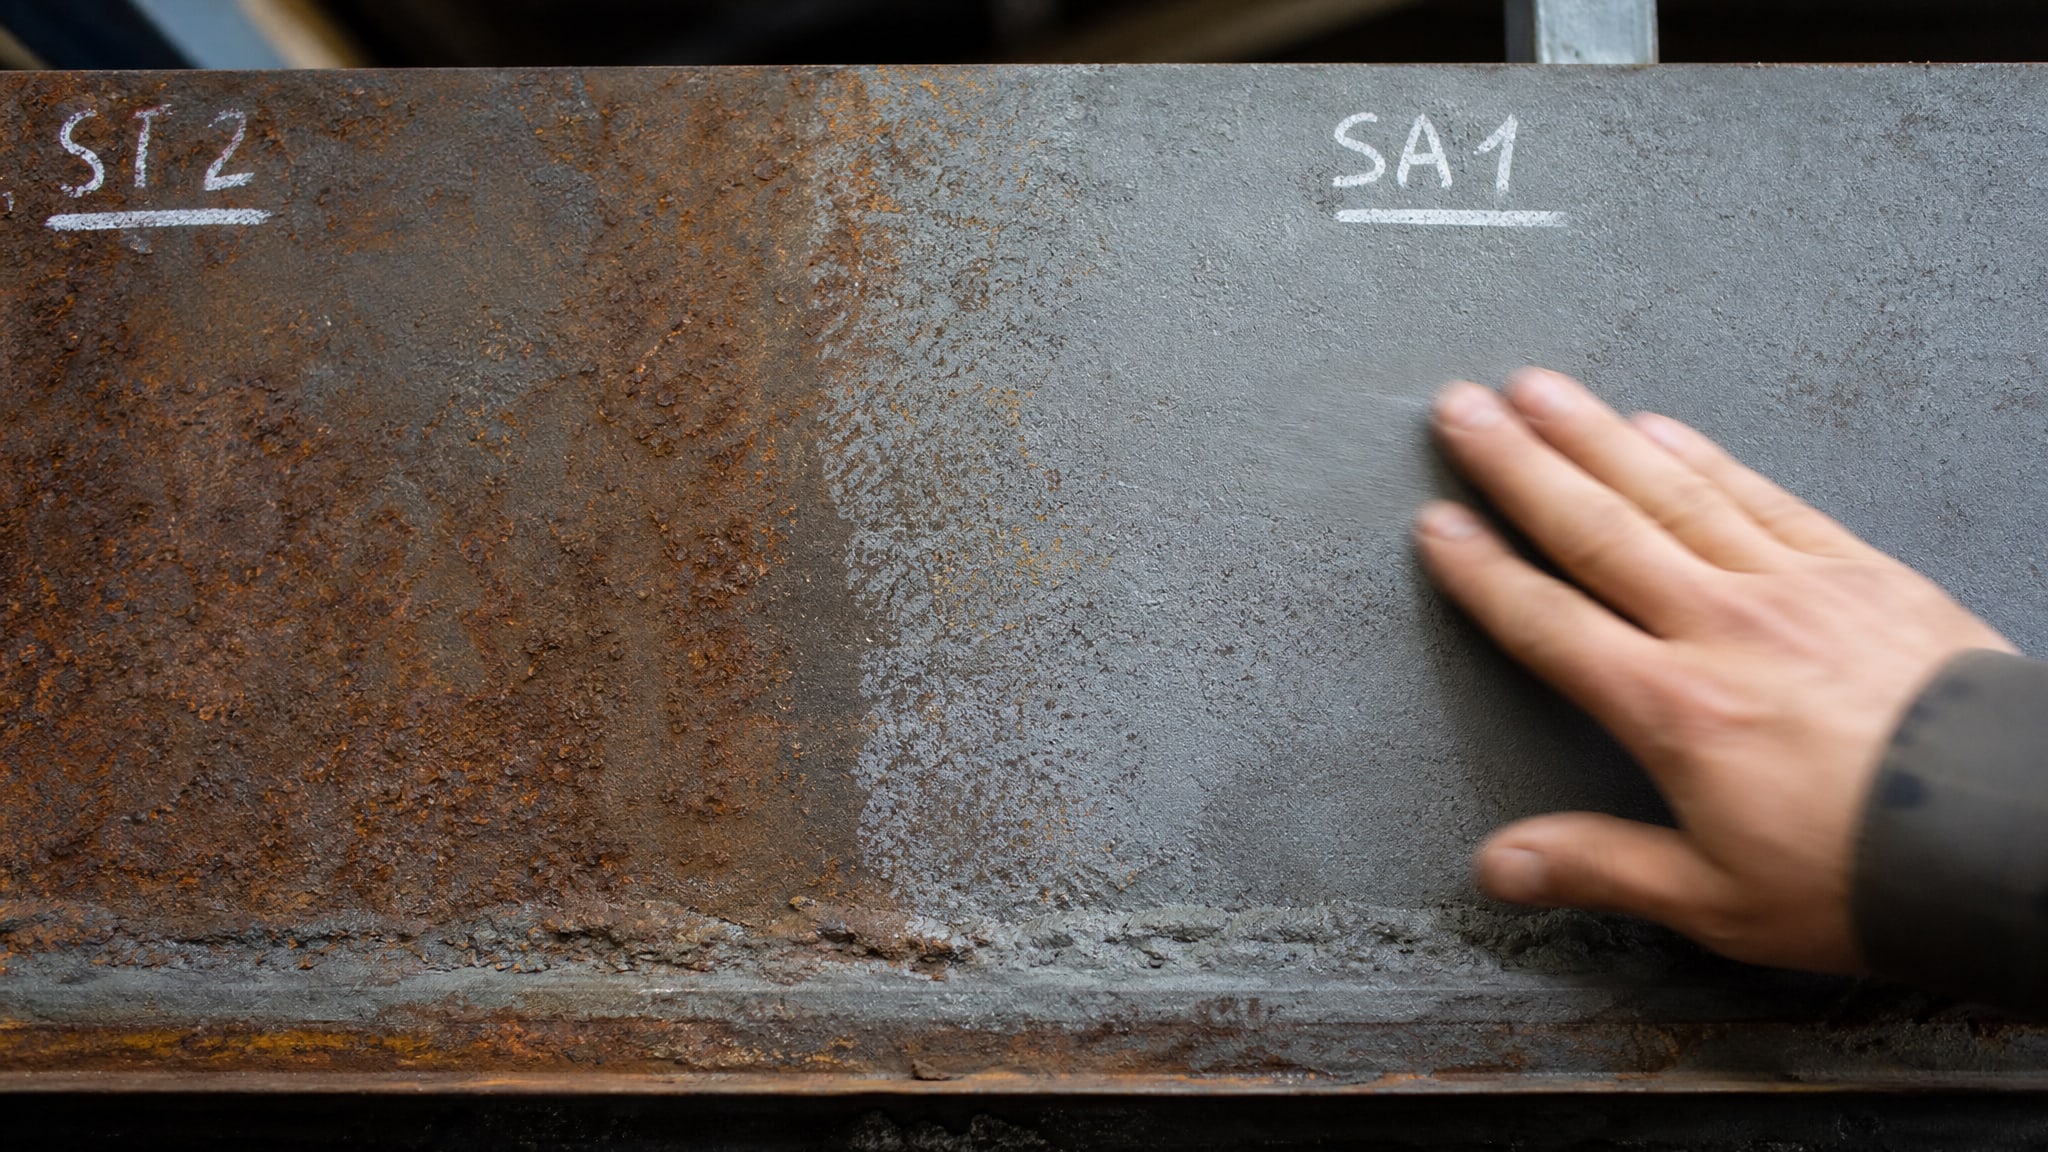
Стандарт выделяет четыре степени абразивоструйной очистки (Sa 1, Sa 2, Sa 2,5, Sa 3) и две степени ручной/механической очистки (St 2, St 3). Каждой степени соответствует конкретное состояние поверхности: от следов окалины и пятен ржавчины до полного блеска голого металла.
Для твердосмазочных и антифрикционных покрытий производители обычно требуют степень чистоты не ниже Sa 2 (абразивная очистка на 85 % поверхности) или St 3 (ручная механическая очистка с удалением всех видимых дефектов). Выбор степени зависит от типа исходной поверхности: если деталь новая и просто забрызгана охлаждающей жидкостью, достаточно St 3; если деталь была окрашена или поржавела, нужна Sa 2 или Sa 2,5.
Базовое требование, которое объединяет все подходы, звучит так: поверхность перед покрытием не должна иметь видимого слоя смазки, эмульсии, стружки, пыли и продуктов коррозии. Это требование зафиксировано в ГОСТ 9.402-80 и остается актуальным для всех типов твердых и защитных покрытий. Дополнительно стандарт запрещает заусенцы, острые кромки, сварочные брызги, наплывы пайки и остатки флюса - все это мешает равномерному нанесению и долговечности покрытия.
Влияние шероховатости на адгезию антифрикционного покрытия
Чистота поверхности - это необходимое, но недостаточное условие.
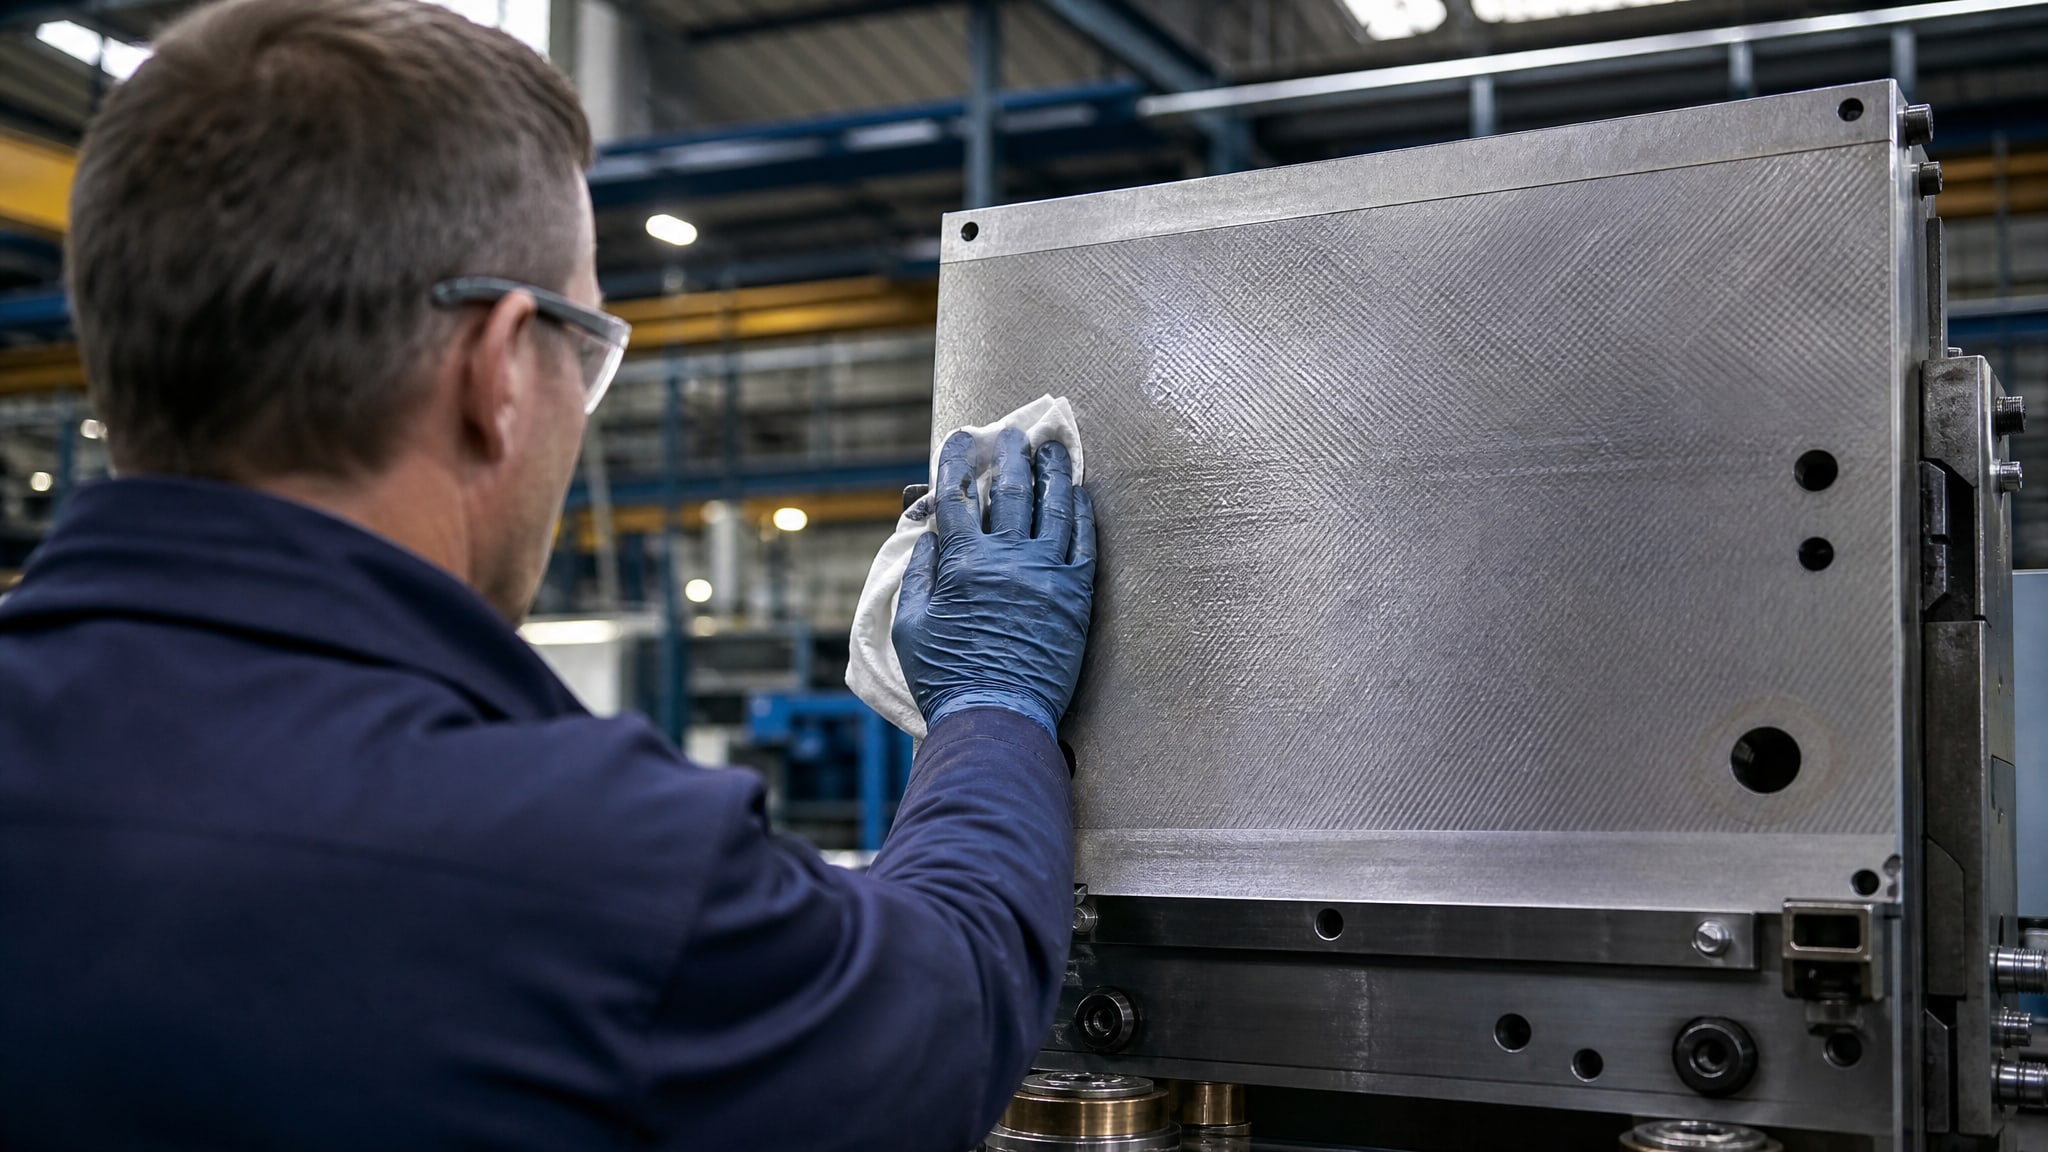
Адгезия покрытия зависит также от шероховатости основного металла. ГОСТ 9.402 и связанные с ним регламенты устанавливают допуски на шероховатость для разных типов покрытий: для твердых и электроизоляционных анодно-окисных покрытий - не более 1,25 мкм, для защитно-декоративных - не более 2,5 мкм, для обычных защитных - не более 10 мкм.
Эти цифры кажутся техническими деталями, но они критичны для практики. Если после механической обработки поверхность имеет шероховатость 4-5 мкм, а требуемая норма -1,25 мкм, нужно дополнительно шлифовать или полировать. Если шероховатость выше допуска, покрытие ляжет неравномерно: в глубоких впадинах оно будет толще, на вершинах микронеровностей - тоньше, и в этих местах может произойти разрыв покрытия при работе узла.
Напротив, слишком гладкая поверхность (менее 0,4 мкм) также нежелательна, потому что у твердых покрытий есть нижний предел шероховатости, обеспечивающий механическое зацепление. Поэтому контроль шероховатости - это не просто бюрократия, а научно обоснованное требование, прямо связанное с долговечностью и надежностью нанесенного покрытия.
Измерение шероховатости проводят по ГОСТ 2789 с помощью профилографа или портативного прибора. Для критичных узлов, особенно при нанесении твердосмазочных покрытий, рекомендуется проверить шероховатость не менее чем в пяти точках на каждой поверхности, чтобы убедиться в равномерности подготовки.
Выбор метода обезжиривания в зависимости от типа загрязнения
Выбор способа обезжиривания зависит от типа и объема загрязнения.
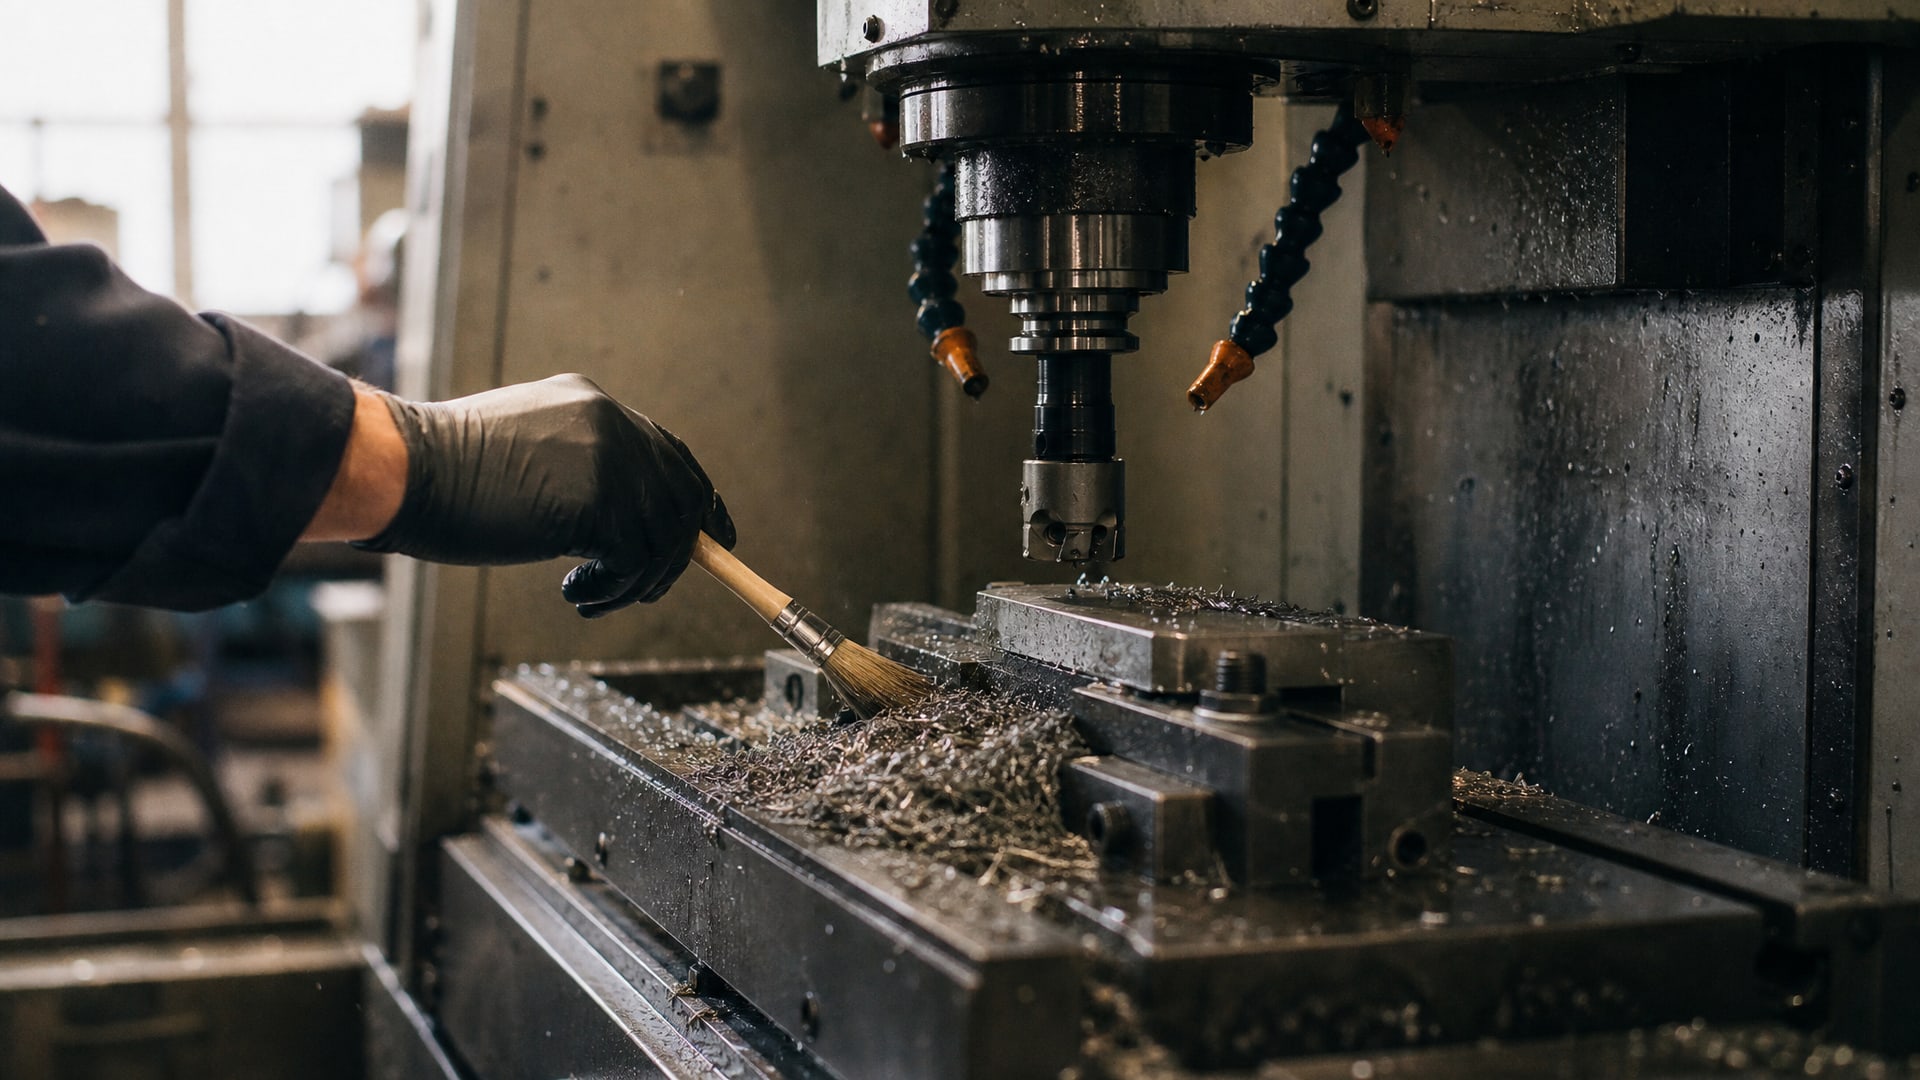
Если деталь просто покрыта тонким слоем минерального масла или остатками СОЖ, подойдет протирка тканью, смоченной в растворителе (бензин, уайт-спирит, специальные составы). Если загрязнение глубже - вспомогательные смазки вкатаны в микронеровности - нужны щетки, тампоны или погружение в ванну с обезжиривающим раствором.
Для массового производства часто применяют замкнутые системы обезжиривания: детали опускают в резервуар с растворителем или щелочным раствором, затем высушивают. Такие системы дают стабильный результат и позволяют контролировать время обработки. Для малых серий и ремонтных работ используют ручное обезжиривание: салфетки, кисти, баллончики с очистителями.
Важный момент: производитель твердосмазочного покрытия часто указывает в своем регламенте, какие именно вещества допустимы для обезжиривания. Например, некоторые покрытия требуют, чтобы обезжиривающий раствор был полностью испарившимся с поверхности перед нанесением покрытия - если оставить остатки, адгезия упадет. Поэтому перед выбором метода обезжиривания нужно сверить спецификацию конкретного покрытия.
Совет инженера: подготовка поверхности перед твердосмазочным покрытием
На практике инженеры и ремонтные бригады встречаются с ситуацией, когда деталь прошла механическую обработку, хранилась на складе, впитала влагу и следы коррозии, а затем поступила на нанесение покрытия.
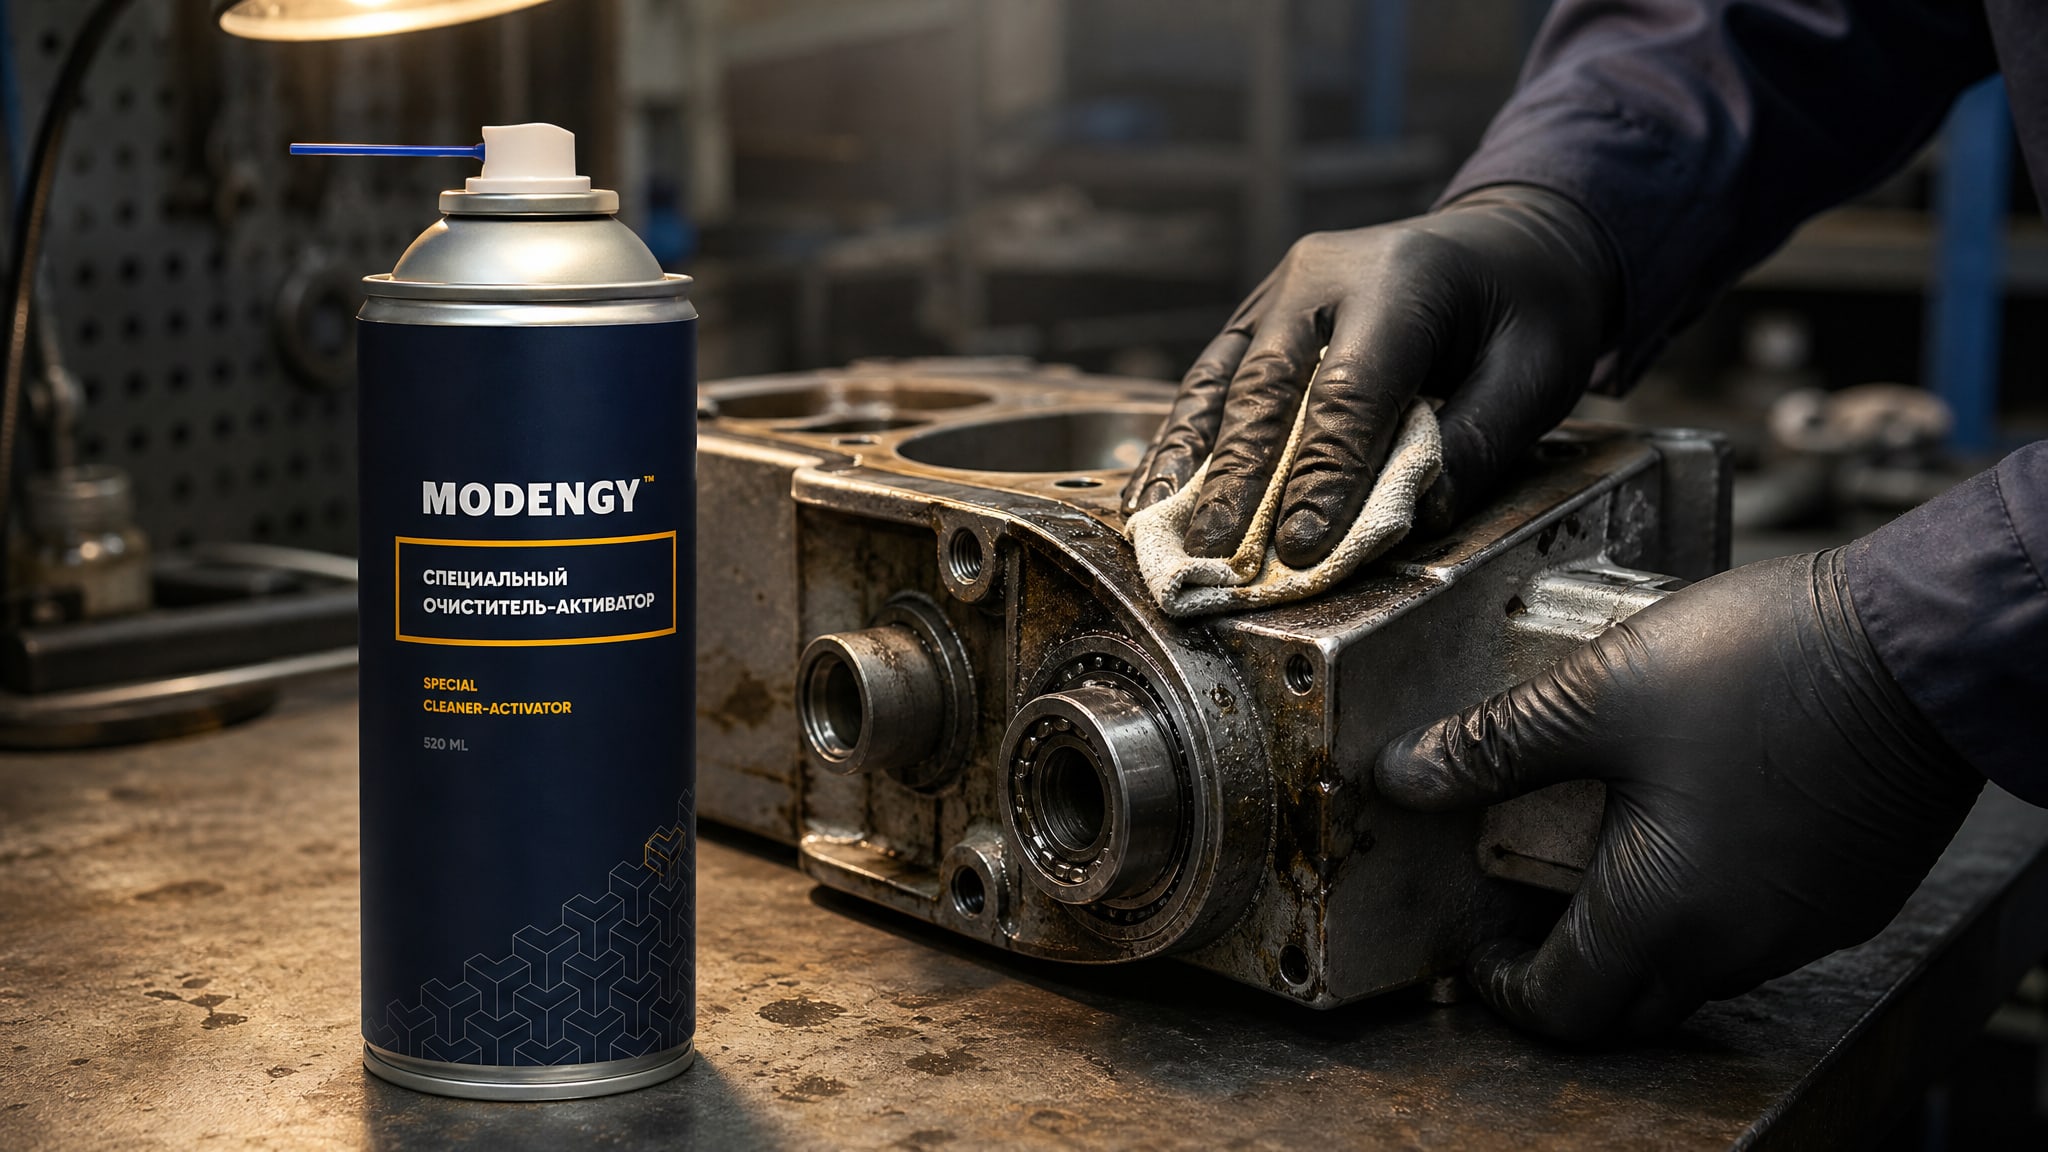
В этом случае нельзя ограничиться простой протиркой. Правильный алгоритм таков:
Осмотр и визуальная оценка по ГОСТ Р ИСО 8501-1-2014 - определяем, какая степень очистки нужна.
Механическая очистка: щетками, шпателем или абразивной тканью удаляем окалину, ржавчину, старое покрытие, если оно есть.
Для достижения максимальной адгезии антифрикционного покрытия крайне важно использовать специализированные очистители-активаторы, которые не только обезжиривают поверхность, но и подготавливают ее для лучшего сцепления. Такие составы удаляют следы механической обработки, испаряются без остатков и дополнительно активируют поверхность металла.
Измерение шероховатости в нескольких точках - убеждаемся, что она в допуске.
Финальная визуальная проверка перед нанесением покрытия - нет ли свежих пятен ржавчины, пыли, отпечатков пальцев.
Такой подход гарантирует, что готовое покрытие будет держаться надежно, работать стабильно и прослужит весь расчетный срок. Экономия на подготовке в виде пропуска одного-двух этапов часто приводит к переделке, которая обходится дороже.
Контроль качества подготовки перед нанесением покрытия
Контроль начинается с визуальной оценки поверхности.
Используется ГОСТ Р ИСО 8501-1-2014: смотрят на образец степени чистоты и сравнивают с подготовленной поверхностью. Если на поверхности видны пятна ржавчины, масла, следы механической обработки или пыль, подготовка не завершена.
Затем измеряют шероховатость по ГОСТ 2789 с помощью профилографа. Замеры проводят в нескольких точках, чтобы убедиться, что вся поверхность соответствует требуемому диапазону. Если обнаружены области с избыточной шероховатостью, их полируют или шлифуют.
Для критичных деталей, особенно если применяется твердосмазочное антифрикционное покрытие в узлах высокого давления или высокой температуры, дополнительно проводят проверку адгезии пробного образца. На аналогичную поверхность наносят тонкий слой покрытия, дают ему затвердеть, а затем проверяют сцепление царапанием или испытанием на отслоение. Если адгезия хорошая, можно наносить покрытие на основную партию деталей.
Наконец, производители покрытия иногда требуют контроль влажности поверхности, температуры и наличия конденсата. Если деталь холоднее точки росы, на ней может конденсироваться влага, которая разрушит адгезию. Поэтому перед нанесением деталь должна быть слегка подогрета, чтобы температура была выше температуры окружающего воздуха на 3-5°C. Это требование часто указывается в регламентах производителей твердых покрытий.
Часто задаваемые вопросы
Чем отличается обезжиривание от механической очистки поверхности?
Механическая очистка удаляет видимые дефекты: окалину, ржавчину, старые покрытия, заусенцы и стружку. Обезжиривание удаляет масла, эмульсии и жировые загрязнения, которые остаются после обработки. Оба этапа необходимы: если пропустить механическую очистку, под покрытием останутся дефекты; если пропустить обезжиривание, адгезия упадет из-за масляной пленки. ГОСТ 9.402 требует выполнить оба.
Можно ли наносить антифрикционное покрытие на поверхность, которая выглядит чистой?
Нет. Видимая чистота не гарантирует отсутствие микроскопических загрязнений. На поверхности могут остаться остатки эмульсии, следы окислов и жиры, которые не видны глазом, но разрушат адгезию покрытия. ГОСТ 9.402 запрещает наличие видимого слоя смазки и дополнительно требует проверку на скрытые загрязнения в соответствии с технологией производителя покрытия.
Какая шероховатость нужна для нанесения твердосмазочного покрытия?
Для твердых анодно-окисных покрытий допустимая шероховатость по ГОСТ 2789 - не более 1,25 мкм. Для защитно-декоративных покрытий - не более 2,5 мкм. Точное значение зависит от конкретного материала покрытия, поэтому нужно сверяться со спецификацией производителя. Слишком грубая поверхность приведет к неравномерному нанесению, слишком гладкая - к плохой адгезии.
Нужно ли контролировать качество обезжиривания, или достаточно протирки?
Контроль нужен. Визуальная проверка по ГОСТ Р ИСО 8501-1-2014 гарантирует отсутствие видимых загрязнений. Дополнительно измеряют шероховатость по ГОСТ 2789, проверяют влажность и температуру поверхности. Для критичных деталей проводят испытание адгезии пробного слоя покрытия. Производители твердосмазочных покрытий часто указывают собственные требования к контролю, которые приоритетны.
Применение антифрикционного твердосмазочного покрытия требует каких-то особых схем подготовки?
Базовые требования одинаковы для всех твердых покрытий: чистота по ГОСТ 9.402, шероховатость по ГОСТ 2789, отсутствие влаги и коррозии. Но каждый производитель покрытия добавляет свои требования: к типу обезжиривающего раствора, времени выдержки, температуре детали перед нанесением, и др. Эти требования указаны в техническом регламенте или ТУ на покрытие и считаются приоритетными для конкретного материала.
Заключение
Правильное обезжиривание - это не просто очистка, а комплексная подготовка поверхности, которая включает удаление загрязнений, контроль шероховатости и соблюдение требований производителя покрытия. От качества этой подготовки зависит адгезия, долговечность и эффективность нанесенного антифрикционного покрытия. ГОСТ 9.402-2004 и связанные со стандарты устанавливают базовые требования к чистоте (видимое отсутствие смазки, эмульсии, коррозии и дефектов) и к шероховатости (не более 1,25 мкм для твердых покрытий, не более 2,5 мкм для защитно-декоративных).
На практике инженеры и закупщики должны следовать регламентам конкретного покрытия, которые детализируют общие нормы. Начните с осмотра поверхности по ГОСТ Р ИСО 8501-1-2014, выберите метод обезжиривания в зависимости от типа загрязнения, проведите измерение шероховатости и финальную визуальную проверку. Это гарантирует, что нанесенное антифрикционное твердосмазочное покрытие будет работать надежно и прослужит весь расчетный срок.