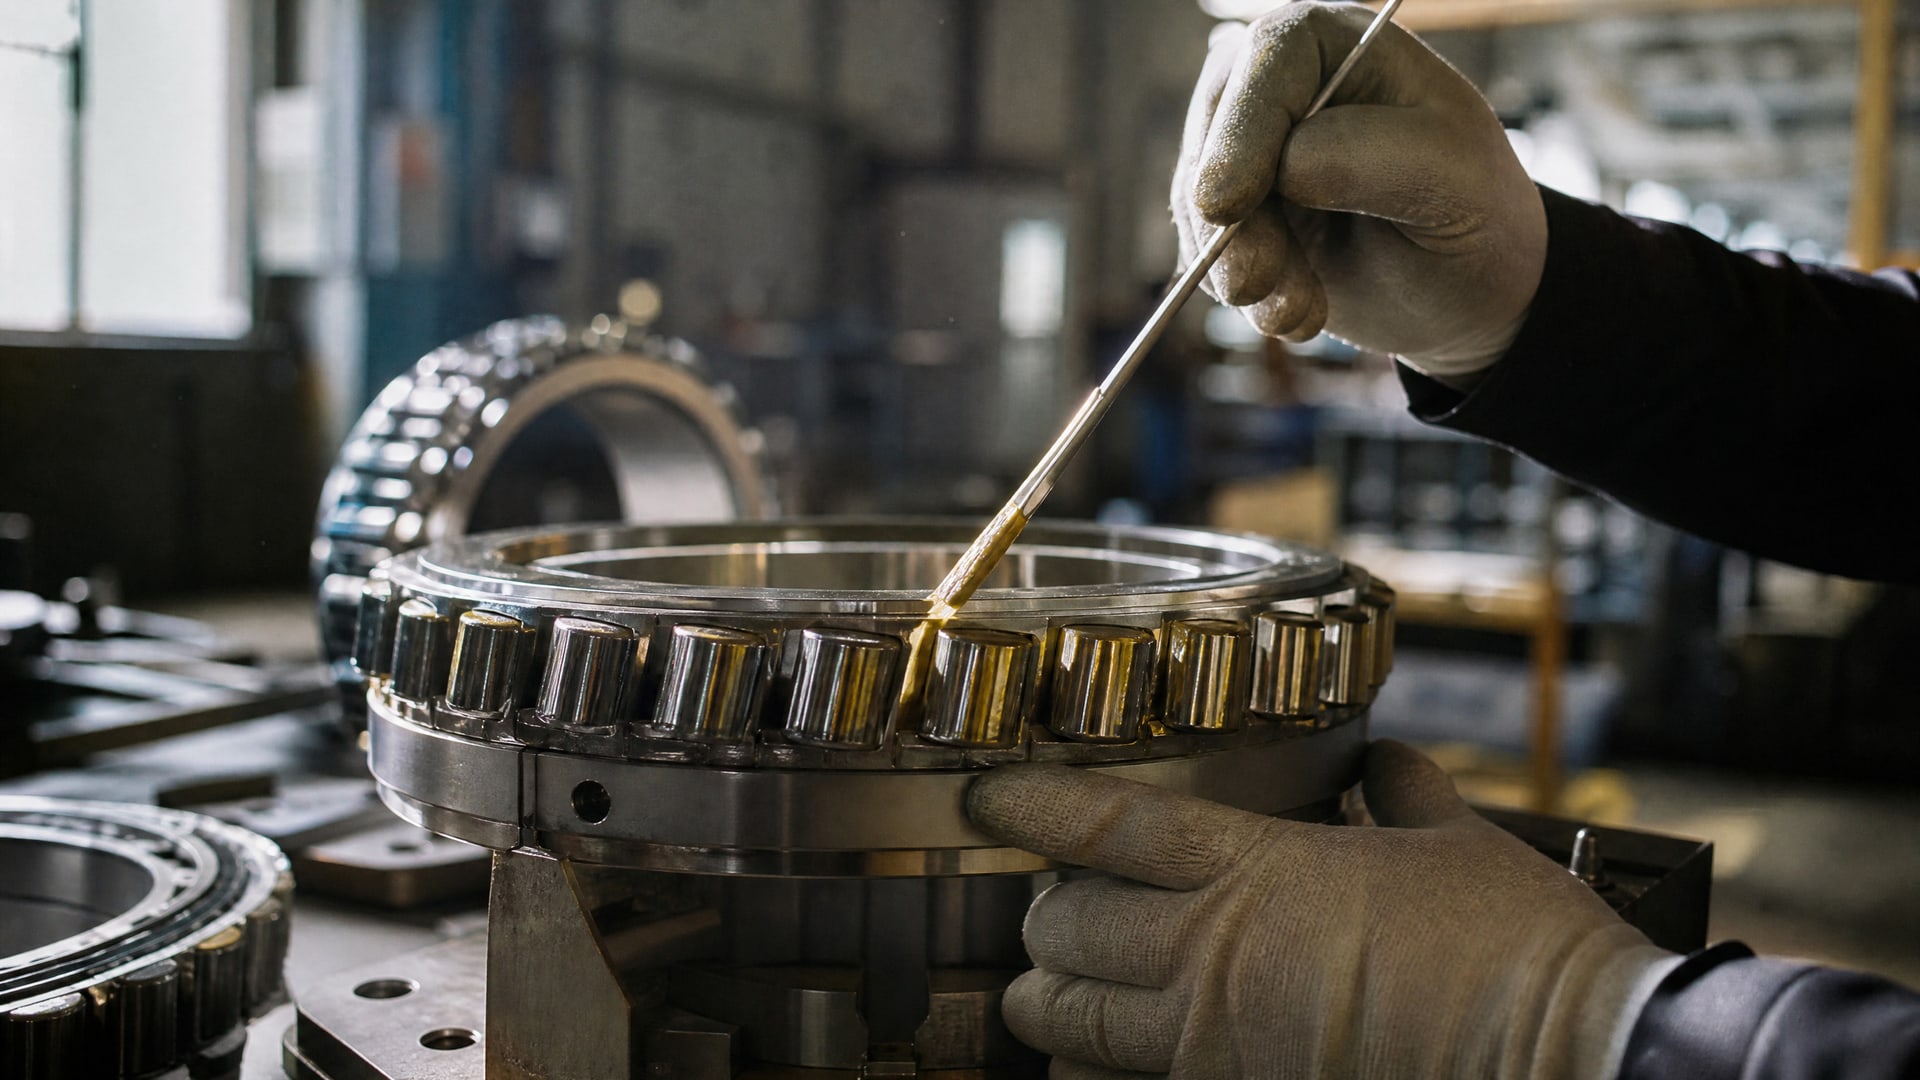
Лепестки газодинамических подшипников работают в режиме граничного трения при пуске и останове, когда масляная пленка еще не сформирована или уже разрушена. Именно в эти моменты детали испытывают максимальный износ и риск адгезионного повреждения. Защитное покрытие, нанесенное на рабочие поверхности лепестков, снижает трение и предотвращает износ в самых критичных условиях.
Технология нанесения такого покрытия - это не просто нанесение слоя материала. Это сложный процесс, включающий подготовку поверхности, выбор метода нанесения, контроль толщины и параметры полимеризации. От того, насколько точно соблюдены все этапы, зависит долговечность подшипника и его надежность на производстве. Статья разбирает, какие методы существуют, как выбрать подходящий процесс и на что обращать внимание при внедрении технологии на вашем предприятии.
Функциональное назначение защитных покрытий на подшипники
Защитное покрытие на лепестках подшипника решает одну главную задачу: предотвратить контакт металла с металлом в моменты, когда гидродинамическая смазка еще не работает.
При пуске подшипника скорость вращения низкая, масло не развивает достаточное давление, и толщина масляной пленки недостаточна для полного разделения поверхностей. Без покрытия металл соприкасается с металлом, возникает адгезия, и начинается интенсивный абразивный износ.
Антифрикционное покрытие снижает коэффициент трения в этой фазе и работает как временная смазка, пока давление масла не поднимется. При нормальной работе подшипника покрытие остается в контакте с маслом и не изнашивается благодаря постоянной защите от воды, кислорода и механических частиц.
Кроме защиты от трения, покрытие также служит барьером против коррозии, особенно если подшипник используется во влажной среде или в присутствии солей. Инженеры выбирают тип покрытия, исходя из того, какой механизм износа доминирует на конкретном производстве: электрические токи, агрессивная среда, сухое трение или комбинированные нагрузки.
Методы нанесения защитных покрытий на подшипники
Технологии нанесения покрытий на подшипники делятся на три основных класса: газофазные, жидкофазные и методы с расплавленным материалом.
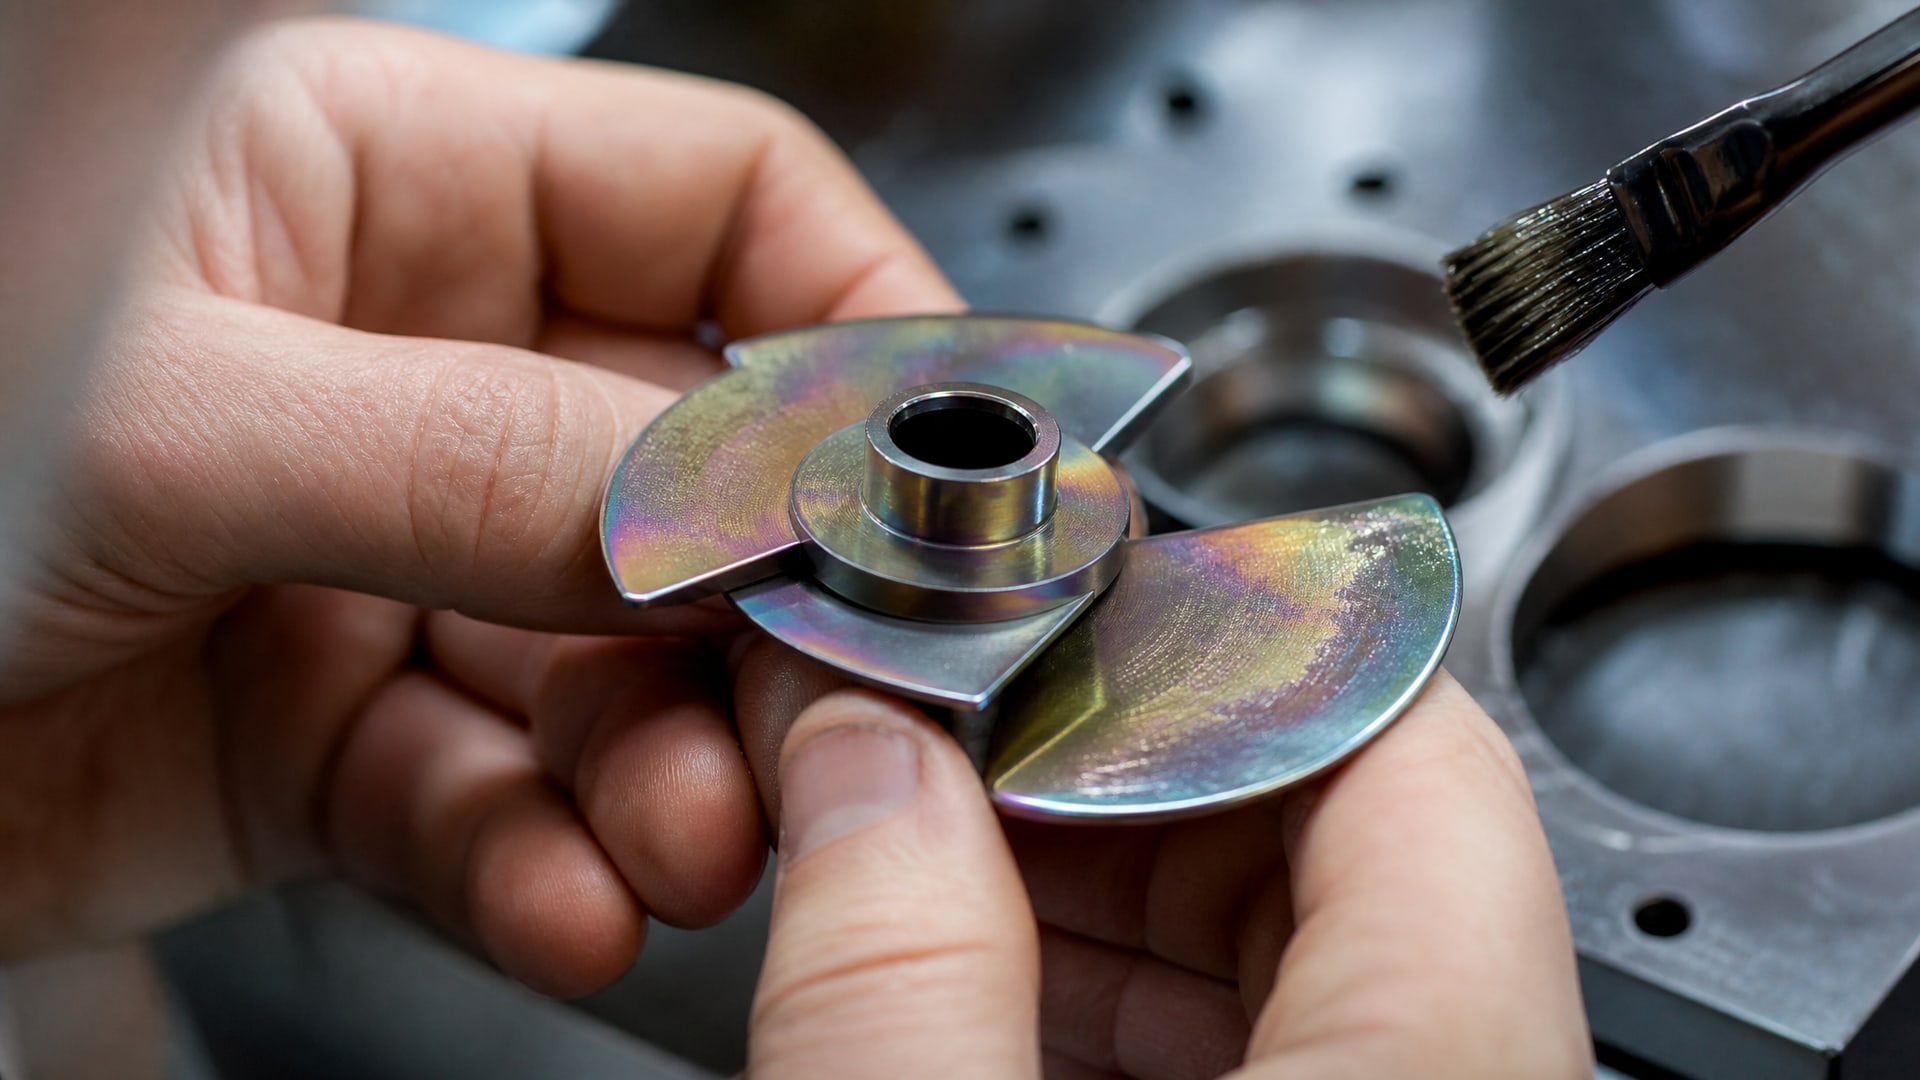
Каждый метод имеет свои преимущества и ограничения.
Газофазные технологии
К газофазным методам относятся PVD (физическое осаждение из газовой фазы) и PACVD (плазменное осаждение из газовой фазы). PVD обеспечивает очень тонкие и плотные слои, толщиной 1–3 мкм, с максимальной адгезией к основному материалу. Процесс начинается с ионной очистки поверхности подшипника в вакууме, затем наносится подслой (например, титан), и только потом осаждается рабочий слой (например, нитрид титана) в среде азота или других газов.
Главное преимущество PVD - это равномерность слоя даже на сложной геометрии сферических поверхностей. Главный недостаток - высокая стоимость оборудования и требование вакуума. PACVD использует плазму для ионизации газов и также дает хорошую адгезию, но позволяет работать при более высоких давлениях, чем классический PVD.
Жидкофазные методы
Жидкофазные технологии включают распыление, нанесение валиком, окунание или разливку. Они подходят для более толстых слоев (10–100 мкм) и используются, когда нужна большая накопленная толщина для защиты от износа. В этом случае материал наносится в виде жидкого раствора или суспензии, и затем слой полимеризуется (отверждается) под действием температуры или ультрафиолета.
Жидкофазные методы требуют тщательной подготовки поверхности - обезжиривания и активации. Если поверхность не подготовлена правильно, адгезия покрытия будет слабой, и слой отслоится при пуске подшипника. Скорость вращения детали при нанесении также критична: слишком медленное вращение приводит к неравномерной толщине, слишком быстрое - к сбросу материала под действием центробежной силы.
Другие метод и их применение
Методы с расплавленным материалом (например, нанесение горячего паяльника или газопламенное напыление) используются реже для подшипников из-за риска перегрева и деформации. Они применяются только когда нужна исключительно толстая и твердая защита от абразива.
Этапы процесса нанесения покрытия: от подготовки к отверждению
Успех нанесения покрытия зависит от соблюдения четырех последовательных этапов.
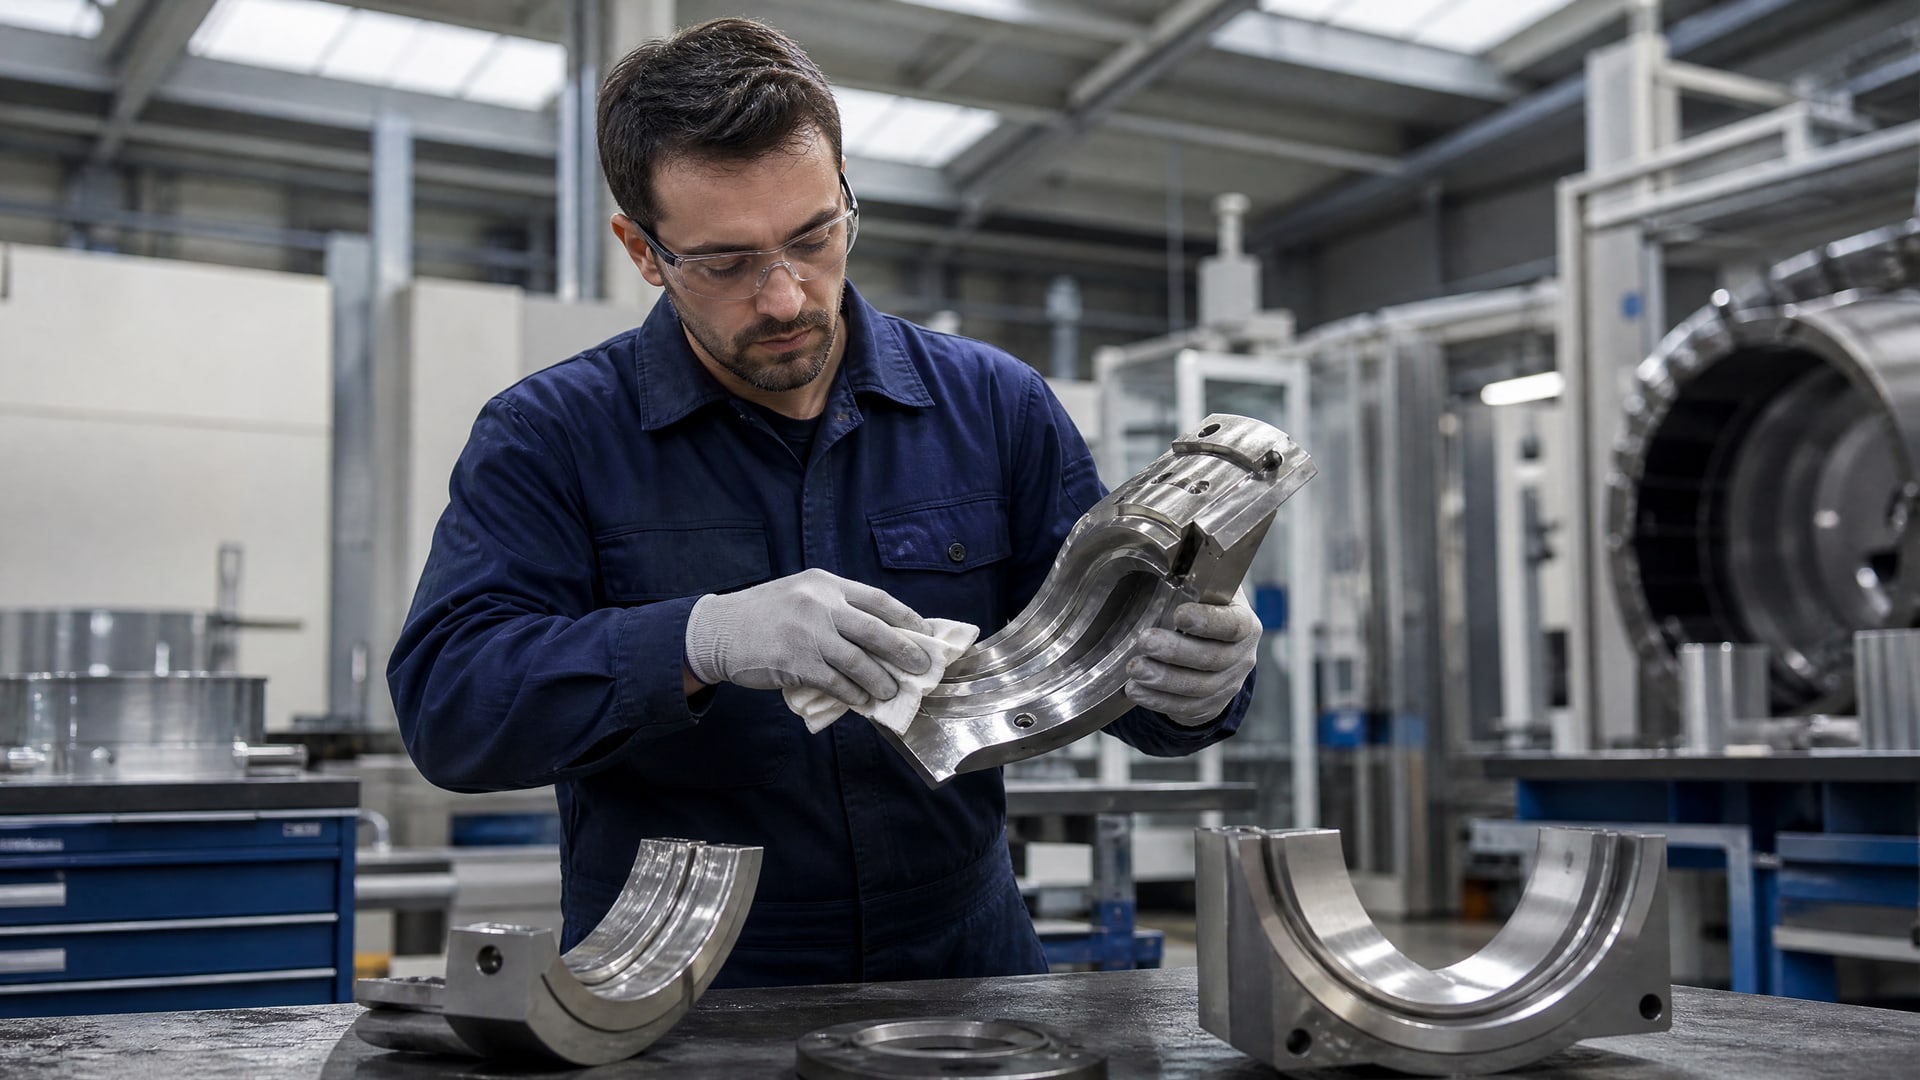
Пропуск или халатное выполнение хотя бы одного из них приводит к браку.
Подготовка и очистка поверхности
На первом этапе подшипник (или его отдельные лепестки) очищаются от заводского масла, окислов и грязи. Используется специальный обезжиривающий раствор, часто на основе спирта или щелочной среды. После промывки деталь должна быть сухой; влага на поверхности предотвращает адгезию покрытия.
Очистка - это не просто протирка ветошью. На поверхности остаются микронные слои окислов и адсорбированные молекулы воды, которые видны только под электронным микроскопом, но они полностью блокируют адгезию. Поэтому очистку часто проводят в ультразвуковой ванне или с использованием сжатого воздуха под давлением.
Активация поверхности
После высыхания поверхность активируется. Этот этап особенно важен перед жидкофазными методами. Активация может быть механической (легкое абразивное воздействие для увеличения шероховатости) или химической (нанесение праймера, который создает промежуточный слой для лучшей адгезии). Активация увеличивает площадь контакта молекул покрытия с подложкой и предотвращает отслоение при эксплуатации.
Нанесение покрытия
Выбранным методом (распыление, окунание, газофазное осаждение и т.д.) материал переносится на поверхность детали. При жидкофазном нанесении особенно важна скорость вращения и угол наклона детали, чтобы слой был равномерным. Нормативный расход при переносе 100% материала составляет примерно 170 г/м² при толщине пленки в 20 мкм. Это значит, что на площади одного квадратного метра откладывается тонкий слой микронной толщины, и чтобы контролировать толщину, нужна система взвешивания или толщиномер.
Отверждение и полимеризация
После нанесения покрытие отверждается. Для большинства полимерных систем температура отверждения составляет +200 °C, время выдержки -120 минут. За это время молекулы полимера связываются в единую сетку, и покрытие приобретает требуемые твердость и адгезию.
Температура отверждения критична: если она ниже нормы, покрытие будет мягким и недолговечным; если выше, может произойти деградация полимера или даже карбонизация. Время выдержки также не сокращают: процесс полимеризации протекает медленно, и укороченная выдержка приводит к неполной сшивке молекул.
Выбор технологии нанесения для газодинамических подшипников
При выборе метода нанесения инженер учитывает несколько факторов.
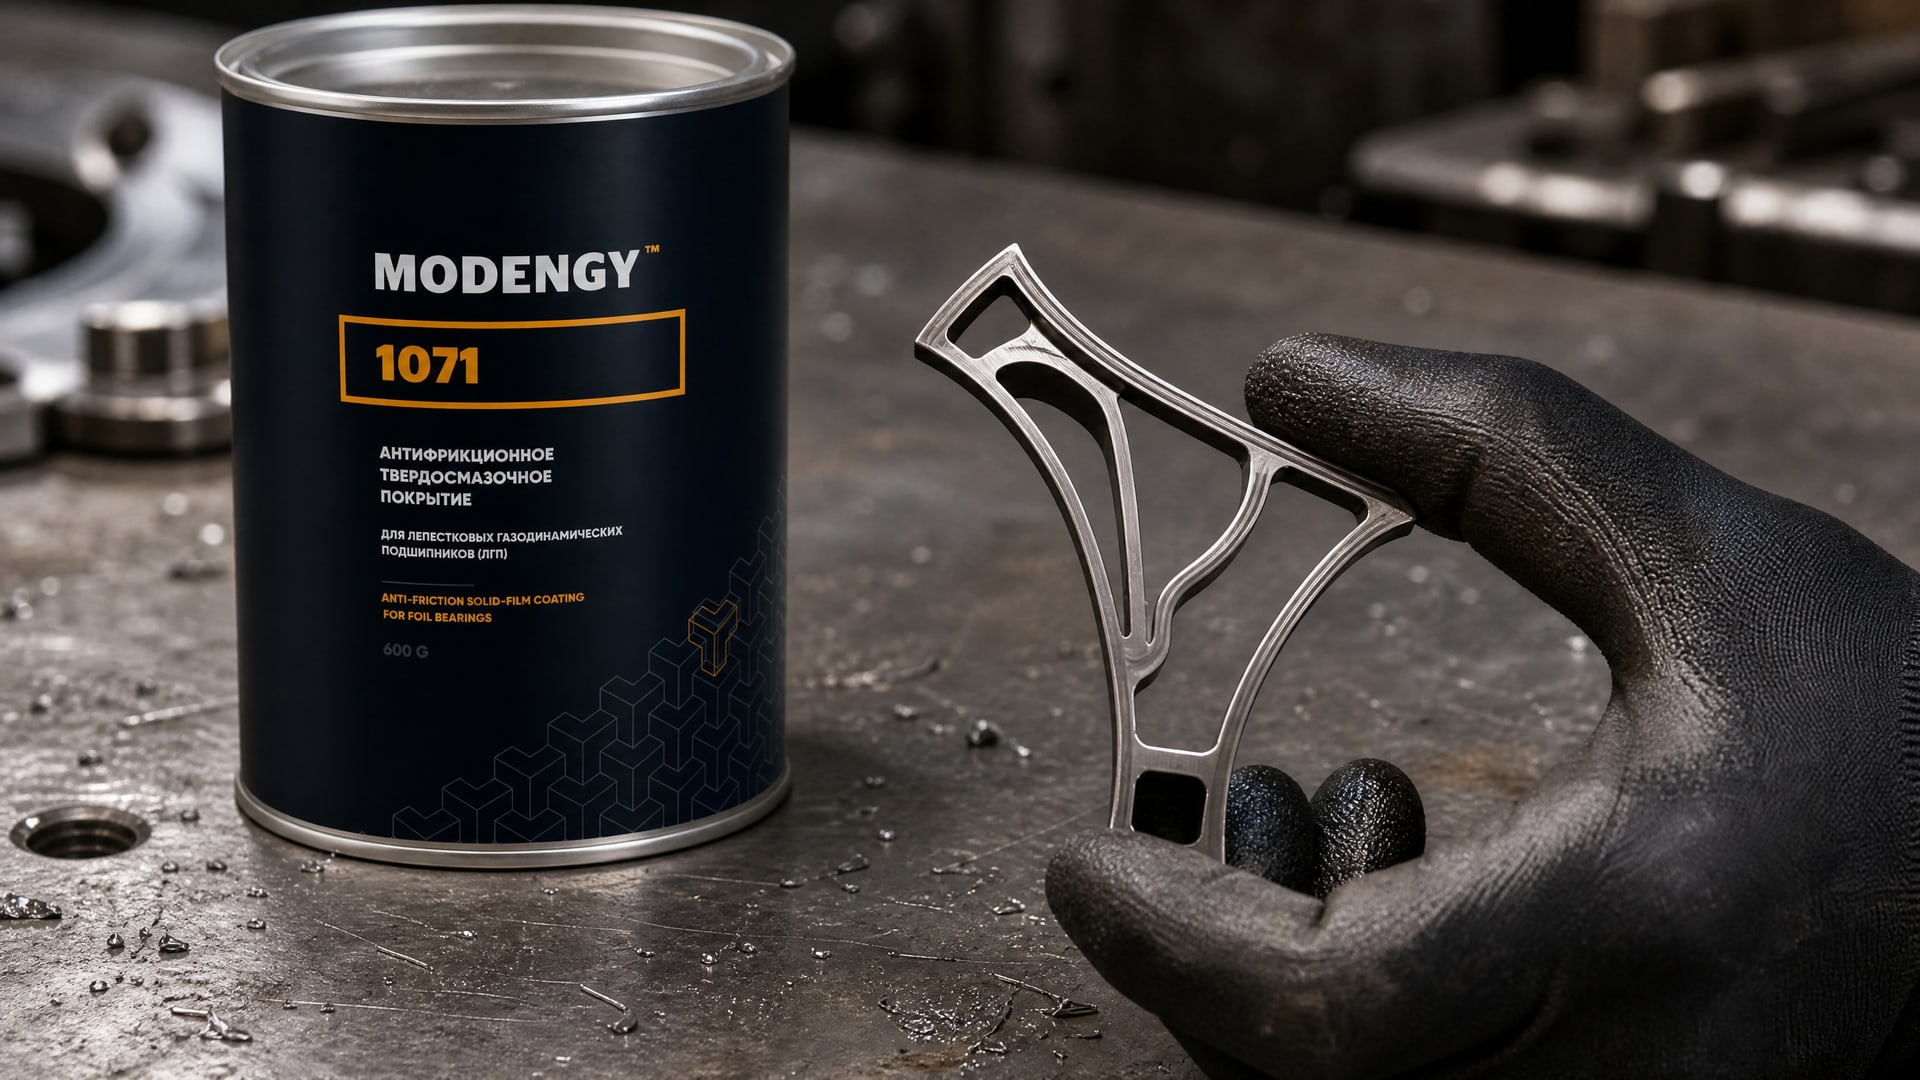
Первый - это геометрия детали. Лепестки подшипников имеют сложную изогнутую форму с острыми кромками и узкими щелями между элементами. Газофазные методы лучше справляются с такой геометрией, так как пары газа легче проникают в узкие места и осаждаются там равномерно. Жидкофазные методы иногда оставляют подтеки и неравномерности, особенно на краях лепестков.
Второй фактор - диапазон рабочих температур. MODENGY 1071, например, рассчитан на диапазон от −200 до +260 °C, что охватывает большинство промышленных подшипников. Однако для микротурбин и авиационных приложений требуется краткосрочная термостойкость выше +730 °C. В этом случае выбирают системы на основе боридов или нитридов, которые наносят газофазными методами и которые стоят существенно дороже.
Третий фактор - тип доминирующего износа. Если на подшипник действуют электрические токи (микротоки, как в кольцевых подшипниках на высоком напряжении), нужна диэлектрическая изоляция, что достигается полимерными покрытиями. Если нужна защита от коррозии морской воды, используют керамические системы. Если требуется минимальное трение в условиях микросмазки, применяют твердосмазочные антифрикционные системы.
Четвертый фактор - производственная мощность и экономика. Газофазные методы требуют дорогостоящего оборудования, но позволяют обрабатывать много деталей за цикл. Жидкофазные методы дешевле в установке, но медленнее и требуют больше ручного труда.
Контроль равномерности толщины и адгезии покрытия
Равномерность толщины слоя - это главный показатель качества.
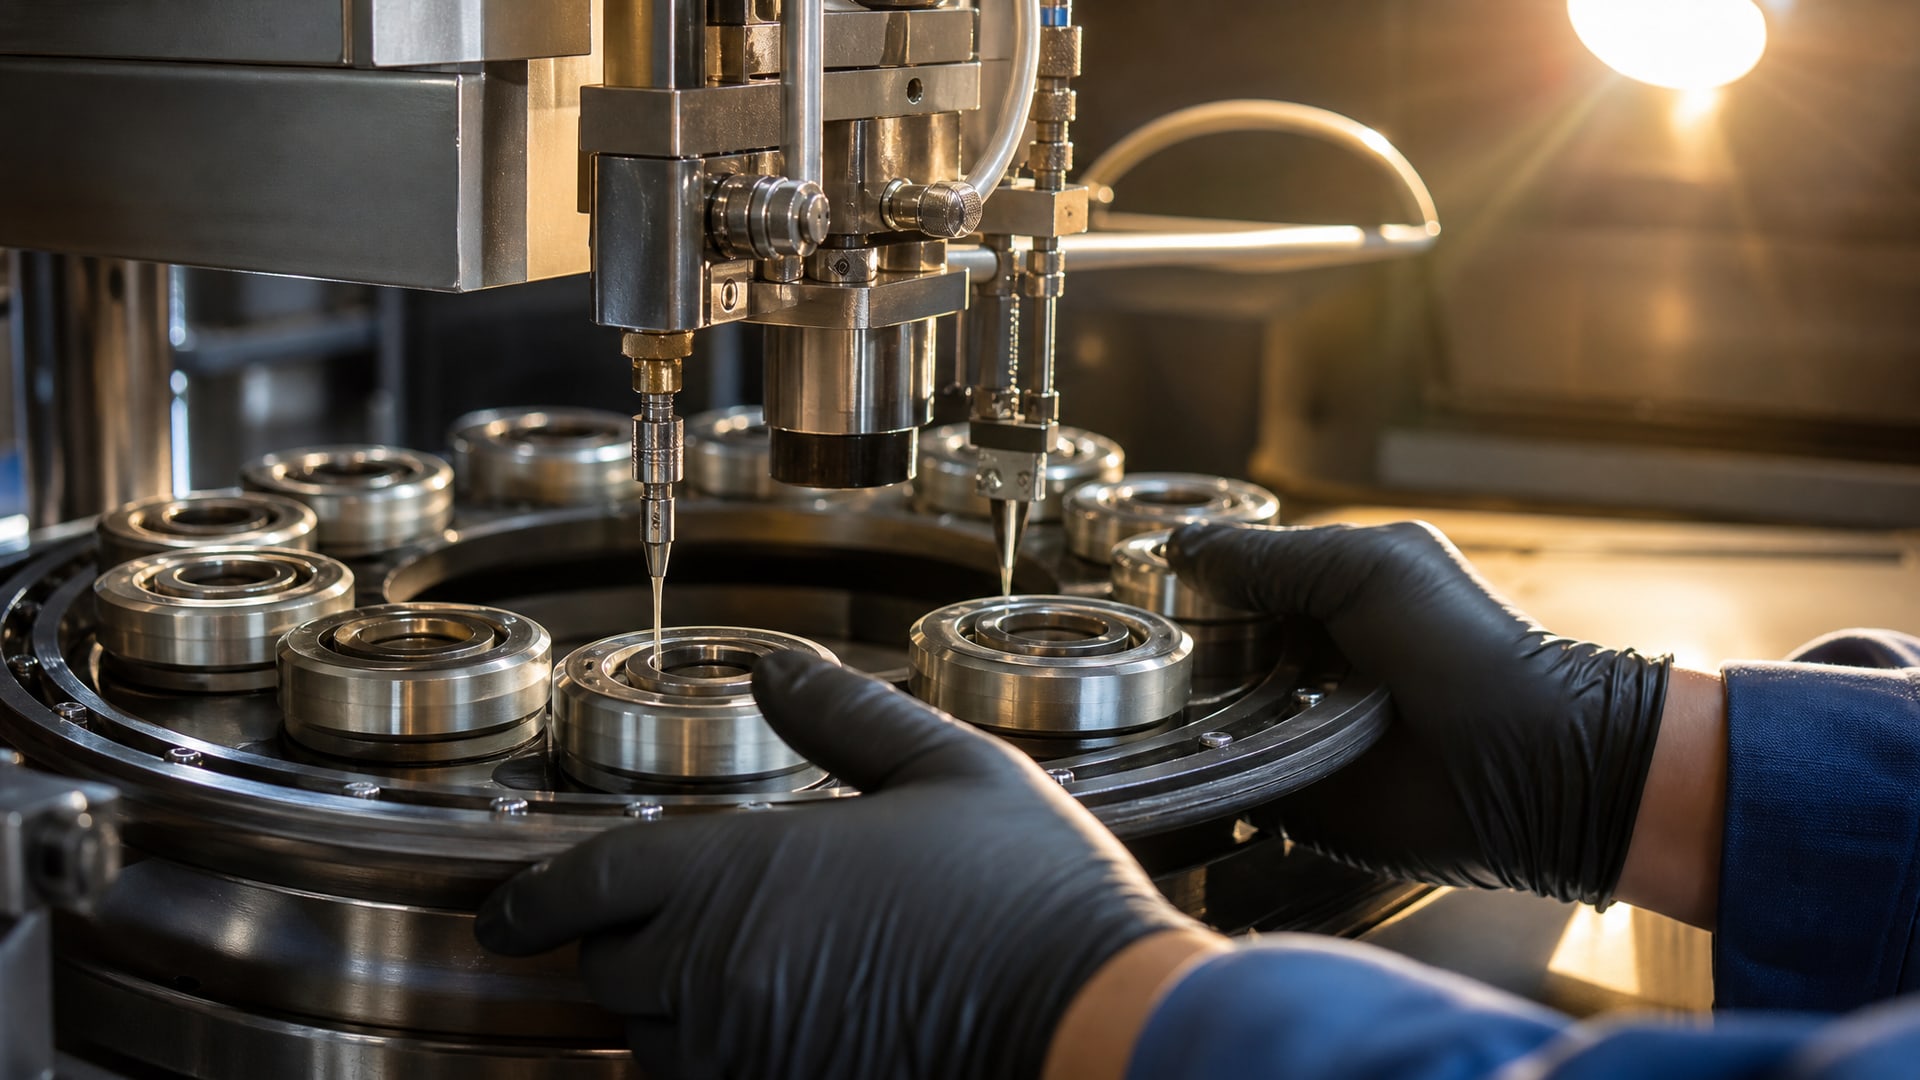
Если слой где-то утончается (особенно на кромках лепестков), в этом месте покрытие износится раньше, и износ перейдет в субстрат, что приведет к отказу подшипника.
Причины неравномерности
Неравномерность возникает по нескольким причинам. Первая - неправильная кинематика вращения детали. Если подшипник вращается медленнее, чем требуется, под действием капиллярных сил материал скапливается в некоторых местах и утончается в других. Вторая причина - наличие острых кромок и выступов, где концентрируется электрическое поле (при газофазном методе) или где поверхностное натяжение жидкости создает конвекцию, переносящую материал в углубления.
Третья причина - неоднородность подложки. Если на поверхность остались остатки масла, ржавчины или адсорбированные молекулы воды, адгезия в этих местах будет слабой, а при полимеризации могут образоваться поры и микротрещины.
Методы контроля
Для контроля толщины используют два способа. Первый - взвешивание: вес детали до нанесения вычитается из веса после нанесения, и разница показывает количество нанесенного материала. Зная площадь поверхности и плотность покрытия, можно рассчитать среднюю толщину.
Второй способ - использование толщиномера (электромагнитного или импедансного прибора). Толщиномер прикладывают в разных точках детали и снимают показания. Это более трудоемко, но зато видны локальные утончения.
Для проверки адгезии применяют испытание на отслоение по ГОСТ 32299-2013 или аналогичным стандартам ISO. Деталь подвергают циклической нагрузке (например, вибрационному нагружению), и если покрытие начинает отслаиваться, испытание прерывают и фиксируют, как долго держала адгезия. Хорошее покрытие должно выдержать не менее 100–500 циклов в зависимости от класса деталей.
Технологии нанесения защитных покрытий в сравнении методов
На приведенной ниже таблице даны сравнение основных методов по ключевым параметрам, которые определяют выбор технологии при внедрении на производстве.
| Параметр | PVD / PACVD (газофазные) | Распыление жидкое (воздушное) | Окунание и полимеризация | Нанесение валиком |
|---|---|---|---|---|
| Толщина слоя | 1–3 мкм (микрослой) | 10–50 мкм | 20–100 мкм | 10–50 мкм |
| Адгезия к подложке | Очень высокая | Средняя (зависит от подготовки) | Зависит от активации | Слабая без праймера |
| Равномерность на сложной геометрии | Отличная | Хорошая | Средняя (подтеки) | Плохая (разводы) |
| Стоимость оборудования | Высокая (100+ млн руб.) | Средняя (5–20 млн руб.) | Низкая (0,1–1 млн руб.) | Низкая (< 1 млн руб.) |
| Производительность (деталей в смену) | 50–200 | 200–500 | 100–300 | 100–200 |
| Время полимеризации (при 200 °C) | Минут на кристаллизацию | 120 минут + сушка | 120 минут + сушка | 120 минут + сушка |
| Требование вакуума | Да (10−2 Па) | Нет | Нет | Нет |
| Диапазон температур, °C | −200 до +730 | −200 до +260 | −200 до +260 | −50 до +150 |
Практические аспекты: от внедрения технологии к массовому производству
Когда инженер внедряет технологию нанесения покрытия на заводе, он сталкивается с практическими вызовами.
Первый - это обучение рабочих. Процесс требует точности в соблюдении температуры отверждения, времени выдержки и скорости вращения. Даже небольшое отклонение приводит к брак. Персонал должен проходить обязательное обучение и сертификацию, с ежегодной переподготовкой.
Второй вызов - это входной контроль материалов. Раствор покрытия имеет ограниченный срок хранения; после вскрытия тары его нужно использовать в течение нескольких недель. Если материал закончился или испортился, процесс прерывается. Необходимо иметь подлежащую ревизии систему управления запасами.
Третий вызов - это контроль качества. Производство требует либо 100% контроля толщины (что дорого), либо статистического контроля выборки (что быстрее, но менее надежно). Многие производства комбинируют оба подхода: периодически проверяют 100% партии, но в основном ведут выборочный контроль с частотой 1 на 10 или 1 на 20 деталей.
Четвертый вызов - это утилизация отходов. При распылительном нанесении на воздухе часть материала теряется в виде аэрозоля. Эти вещества должны улавливаться фильтрами и утилизироваться согласно экологическому законодательству. Замкнутые системы вакуумного осаждения (PVD) меньше загрязняют окружающую среду, но стоят дороже.
Часто задаваемые вопросы
Почему обычное антикоррозионное покрытие не подходит для подшипников?
Обычные защитные покрытия, такие как краски и лаки, рассчитаны на статические поверхности. Подшипник - это движущаяся система, где слой испытывает циклические нагрузки и трение. Если покрытие слишком мягкое, оно сотрется за несколько оборотов. Если слишком хрупкое, потрескается при вибрации. Антифрикционное покрытие для подшипника должно иметь оптимальное сочетание твердости, вязкоупругости и стабильного коэффициента трения в широком диапазоне давлений.
Какая минимальная толщина покрытия нужна для защиты лепестков?
Минимальная функциональная толщина составляет 5–10 мкм. При этой толщине покрытие еще обеспечивает защиту от изнашивания в течение 1000–10 000 часов работы в зависимости от режима. Толщина менее 5 мкм обычно неэффективна, так как уже через несколько сотен часов слой истирается полностью. Оптимальная толщина для долговечности -20–50 мкм.
Можно ли увеличить срок службы подшипника, если нанести слой толще?
Да, но только до определенного предела. Очень толстое покрытие (более 100 мкм) может снизить жесткость лепестка, изменить его динамические характеристики и даже привести к резонансным явлениям при высоких оборотах. Кроме того, при толстом слое возрастает риск отслоения из-за остаточных напряжений между слоями. Оптимум обычно находится в диапазоне 20–50 мкм.
Как подготовить производство к внедрению технологии нанесения покрытия?
Потребуется оборудование для нанесения (распылитель или вакуумная камера), сушильная печь для отверждения при 200 °C, система вентиляции и фильтрации воздуха, приборы контроля (весы, толщиномер), расходные материалы (обезжириватель, растворитель, покрытие). Параллельно проводится обучение персонала, разработка рабочей инструкции и согласование технологии с поставщиком оборудования.
Какие признаки указывают на неправильное нанесение покрытия?
Признаки брака: матовые пятна вместо равномерного глянца (неполная полимеризация), хрупкость слоя при изгибе детали (плохая адгезия), появление трещин при нагреве выше 200 °C (деградация полимера), ускоренный износ на кромках лепестков (неравномерная толщина). Каждый из этих дефектов требует диагностики и корректировки процесса.
Заключение
Технология нанесения защитного покрытия на лепестки динамических подшипников - это комплексный процесс, включающий выбор метода, подготовку поверхности, нанесение и контроль качества. Ключ к успеху - это соблюдение всех четырех этапов: от тщательной очистки через активацию поверхности до точного отверждения при правильной температуре и времени выдержки. Равномерность толщины слоя определяет долговечность подшипника, а адгезия покрытия к подложке предотвращает преждевременное отслоение при пуске и останове.
На практике выбор между газофазными и жидкофазными методами зависит от геометрии детали, диапазона рабочих температур, типа доминирующего износа и экономики производства. При внедрении технологии на предприятии необходимо обучить персонал, установить входной контроль материалов и наладить систему контроля качества. Первый шаг - это согласование технологических параметров с поставщиком оборудования и пилотный запуск на небольшой партии деталей.