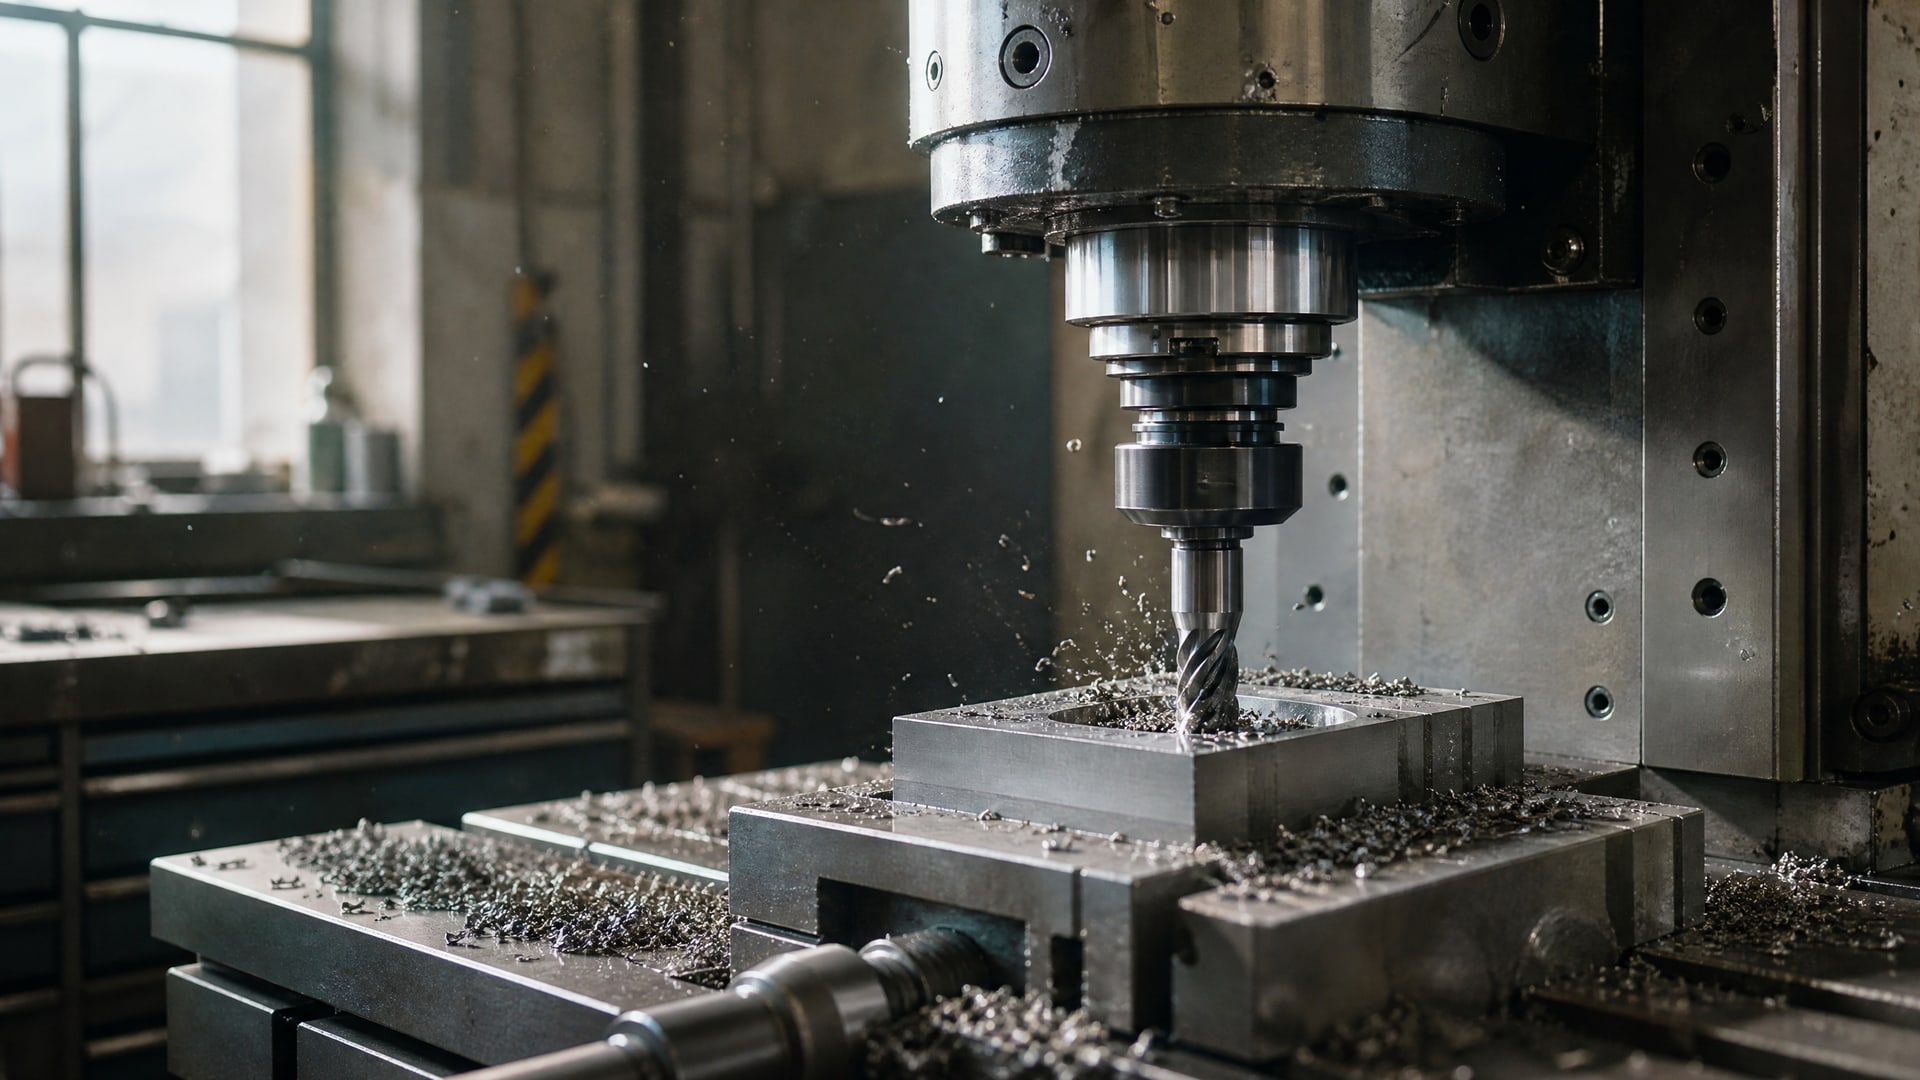
Графитовое покрытие - это тонкая твердосмазочная пленка на основе слоистого графита, которая наносится на режущий инструмент для снижения трения и износа поверхности. Для быстрорежущей стали SKH-51, широко применяемой в машиностроении и металлообработке, такое покрытие решает ряд практических задач: уменьшает схватывание при формовании, облегчает последующую очистку инструмента и продлевает интервал между переточками. В отличие от защитных металлических покрытий, графитовая пленка работает за счет слоистой структуры материала, обеспечивая не прочность, а трибологический эффект. Статья разбирает, как графитовые составы взаимодействуют с инструментом из SKH-51, когда имеет смысл их применение и какие требования к подготовке и сушке нужно соблюдать на практике.
Марка стали SKH-51 и ее назначение
SKH-51 классифицируется как быстрорежущая сталь по японскому стандарту JIS G4403 и эквивалентна европейской марке 1.3343 и американскому AISI M2.
Химический состав включает углерод 0,80–0,88%, кремний не более 0,45%, марганец не свыше 0,40%, хром 3,80–4,50%, молибден 4,70–5,20%, ванадий 1,70–2,10% и вольфрам 5,90–6,70%. После термической обработки твердость стали достигает 62–65 HRC, что обеспечивает стабильность режущей кромки при высоких скоростях обработки.
Высокий уровень легирования SKH-51 вольфрамом и молибденом обеспечивает жаростойкость и способность сохранять твердость при нагреве (теплостойкость). Благодаря этим свойствам инструмент из SKH-51 используется в производстве фрез, сверл, разверток, протяжек и других режущих инструментов для обработки стали, чугуна и сплавов. Однако высокая твердость и хрупкость материала требуют аккуратного обращения и защиты поверхности от схватывания и абразивного износа при механическом контакте с обрабатываемым материалом или режущей жидкостью.
Что такое твердосмазочное графитовое покрытие
Твердосмазочное покрытие на основе графита - это не металлический слой, а дисперсная пленка графитовых частиц в связующей основе, которая работает за счет собственной слоистой кристаллической структуры.
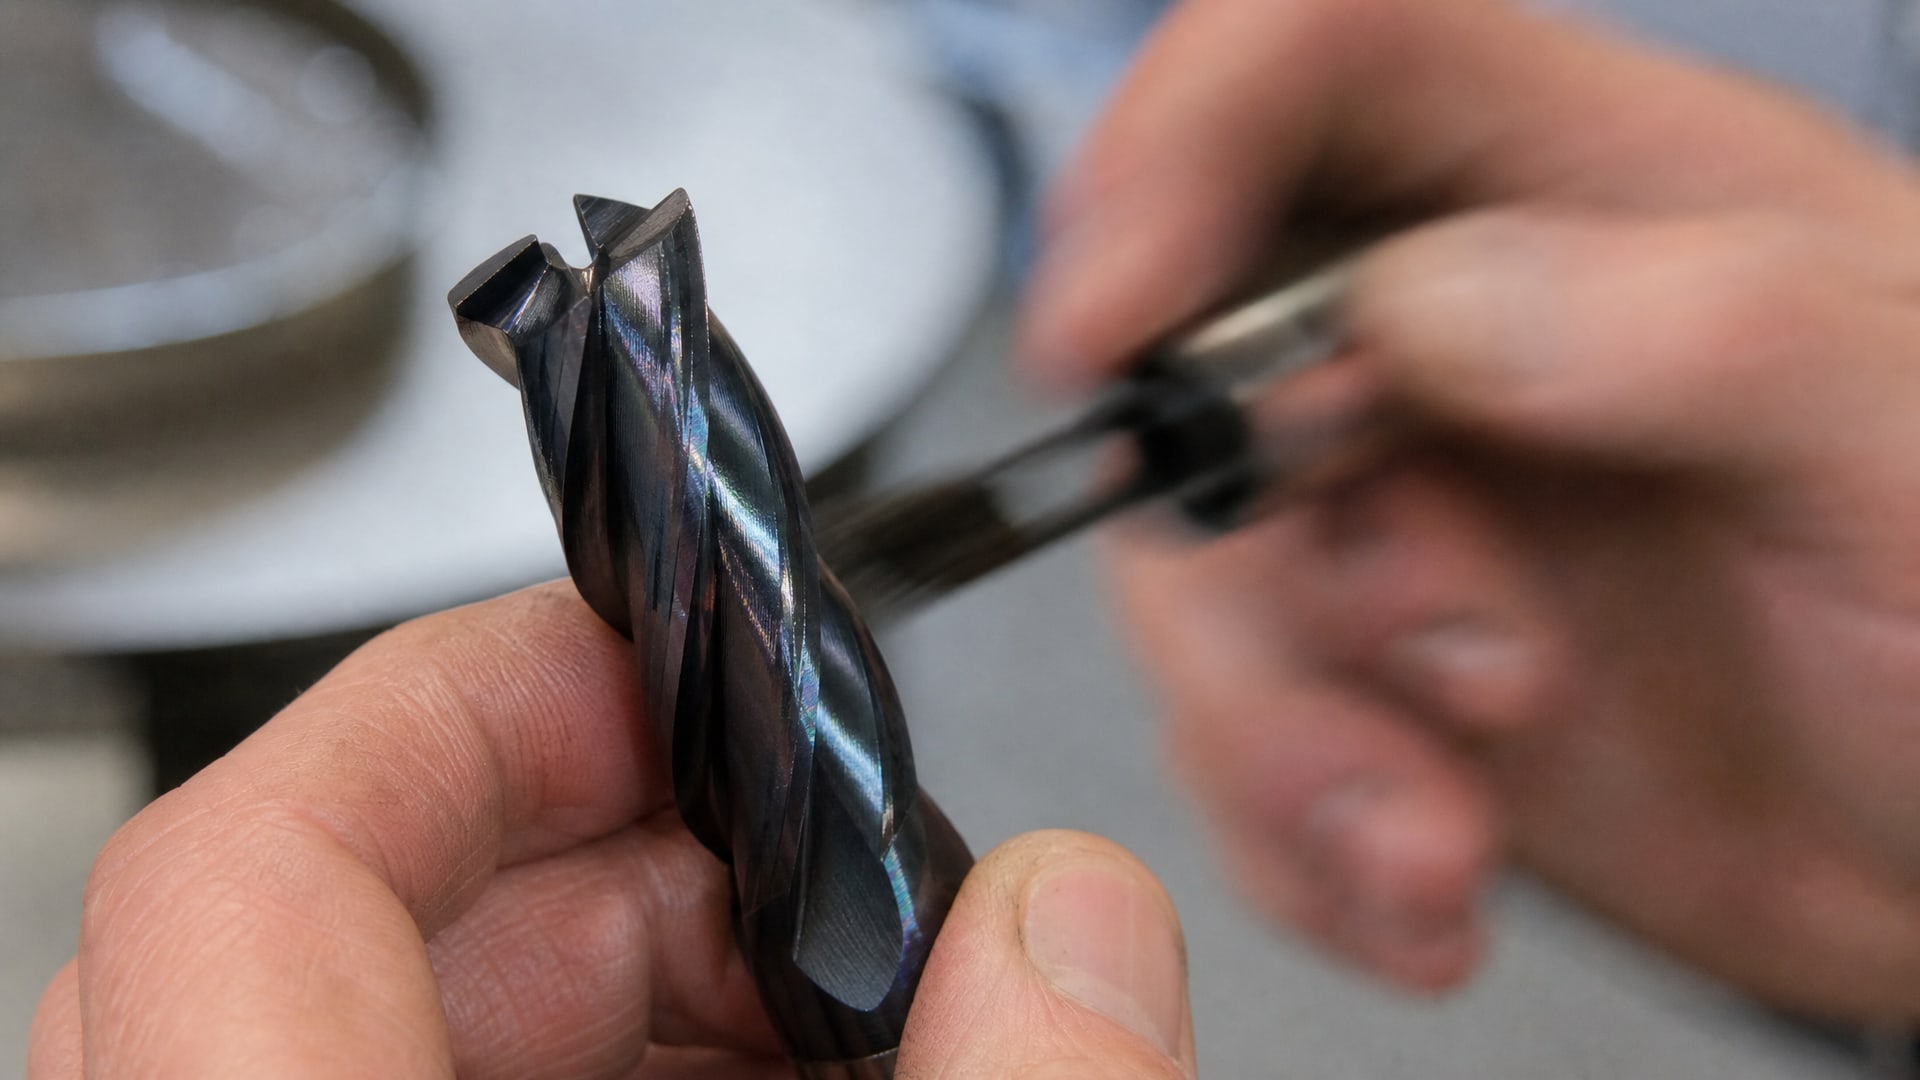
Графит относится к материалам с естественной низкой адгезией между слоями, поэтому при контакте с другой поверхностью происходит микроскопическое скольжение слоев, которое снижает коэффициент трения в 3–5 раз по сравнению с неупакованным инструментом.
Такие покрытия не повышают твердость основы - они влияют исключительно на триботехнические характеристики: уменьшают фрикционное выделение тепла, предотвращают холодное схватывание между инструментом и заготовкой, облегчают удаление остатков обрабатываемого материала с кромки. После использования графитовое покрытие легче смывается с поверхности, чем остатки масляных смазок, что упрощает чистку и подготовку инструмента к следующей операции.
Графитовые составы сохраняют смазывающую способность и при высоких температурах, где углеводородные масла уже начинают окисляться и терять вязкость. Именно поэтому графитовое покрытие рационально рассматривать для инструмента из SKH-51, который часто работает при температурах 600–800 °C в зоне резания.
Практическое применение графитового покрытия для SKH-51
Графитовое покрытие применяется на инструменте из SKH-51 в следующих операциях: резание стали и чугуна на высоких скоростях, холодная формовка листового металла, запрессовка пластмассовых деталей на металлические вставки, формирование отверстий в закрепленных в тиске заготовках.
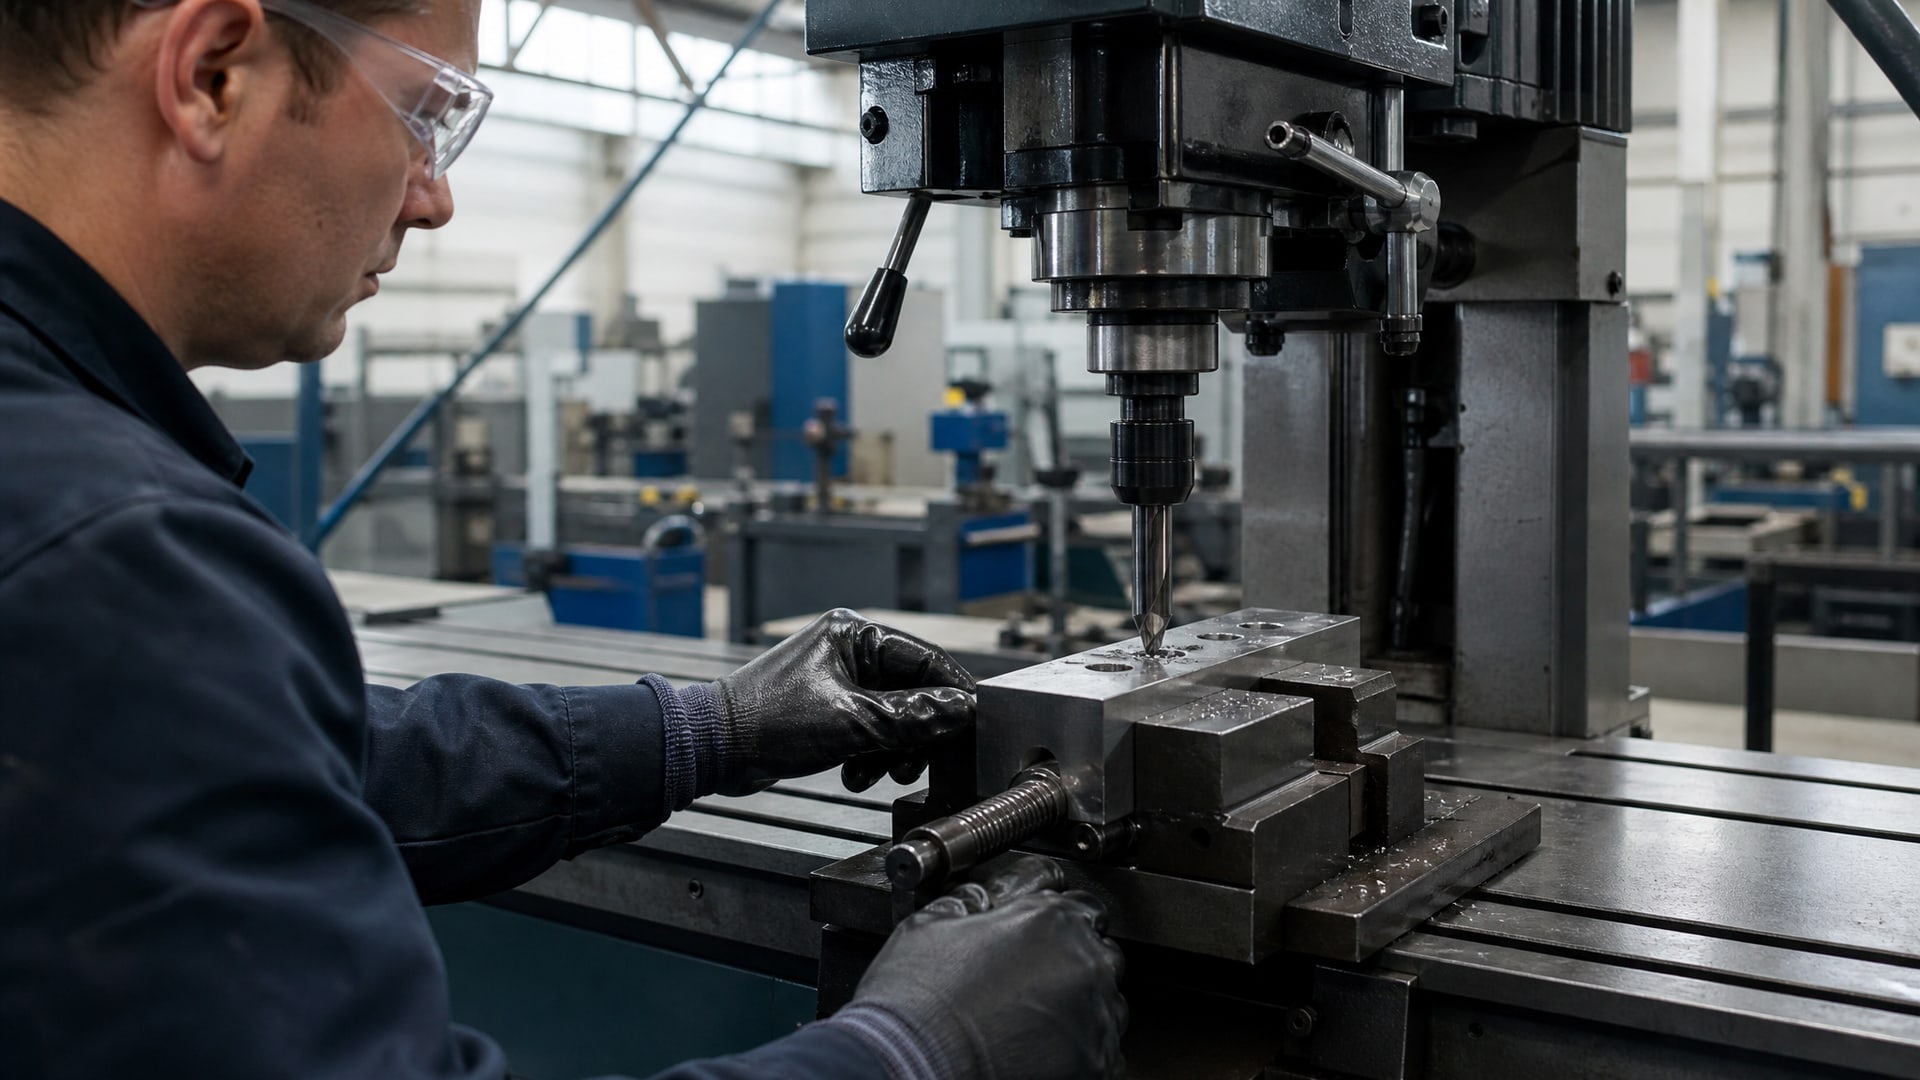
В каждом из этих случаев контакт инструмента с материалом сопровождается микроскопическим адгезионным взаимодействием (схватыванием), которое приводит к задиру кромки и ускоренному износу.
Тонкий слой графитовой пленки прерывает эту цепь холодного сваривания поверхностей. Инструмент с графитовым покрытием показывает на 20–40% больший интервал между переточками по сравнению с необработанным инструментом той же марки стали. Эффект становится еще более заметным при работе с материалами, склонными к адгезии: мягким алюминием, титановыми сплавами, пластичным полиамидом.
В условиях массового производства, где требуется минимизировать простои на переточку и сборку, применение графитового покрытия на инструменте из SKH-51 становится экономически обоснованным, так как стоимость покрытия окупается за счет увеличения ресурса инструмента и сокращения затрат на его подготовку.
Технология нанесения и требования к подготовке поверхности
Перед нанесением графитового покрытия поверхность инструмента из SKH-51 должна быть тщательно подготовлена.
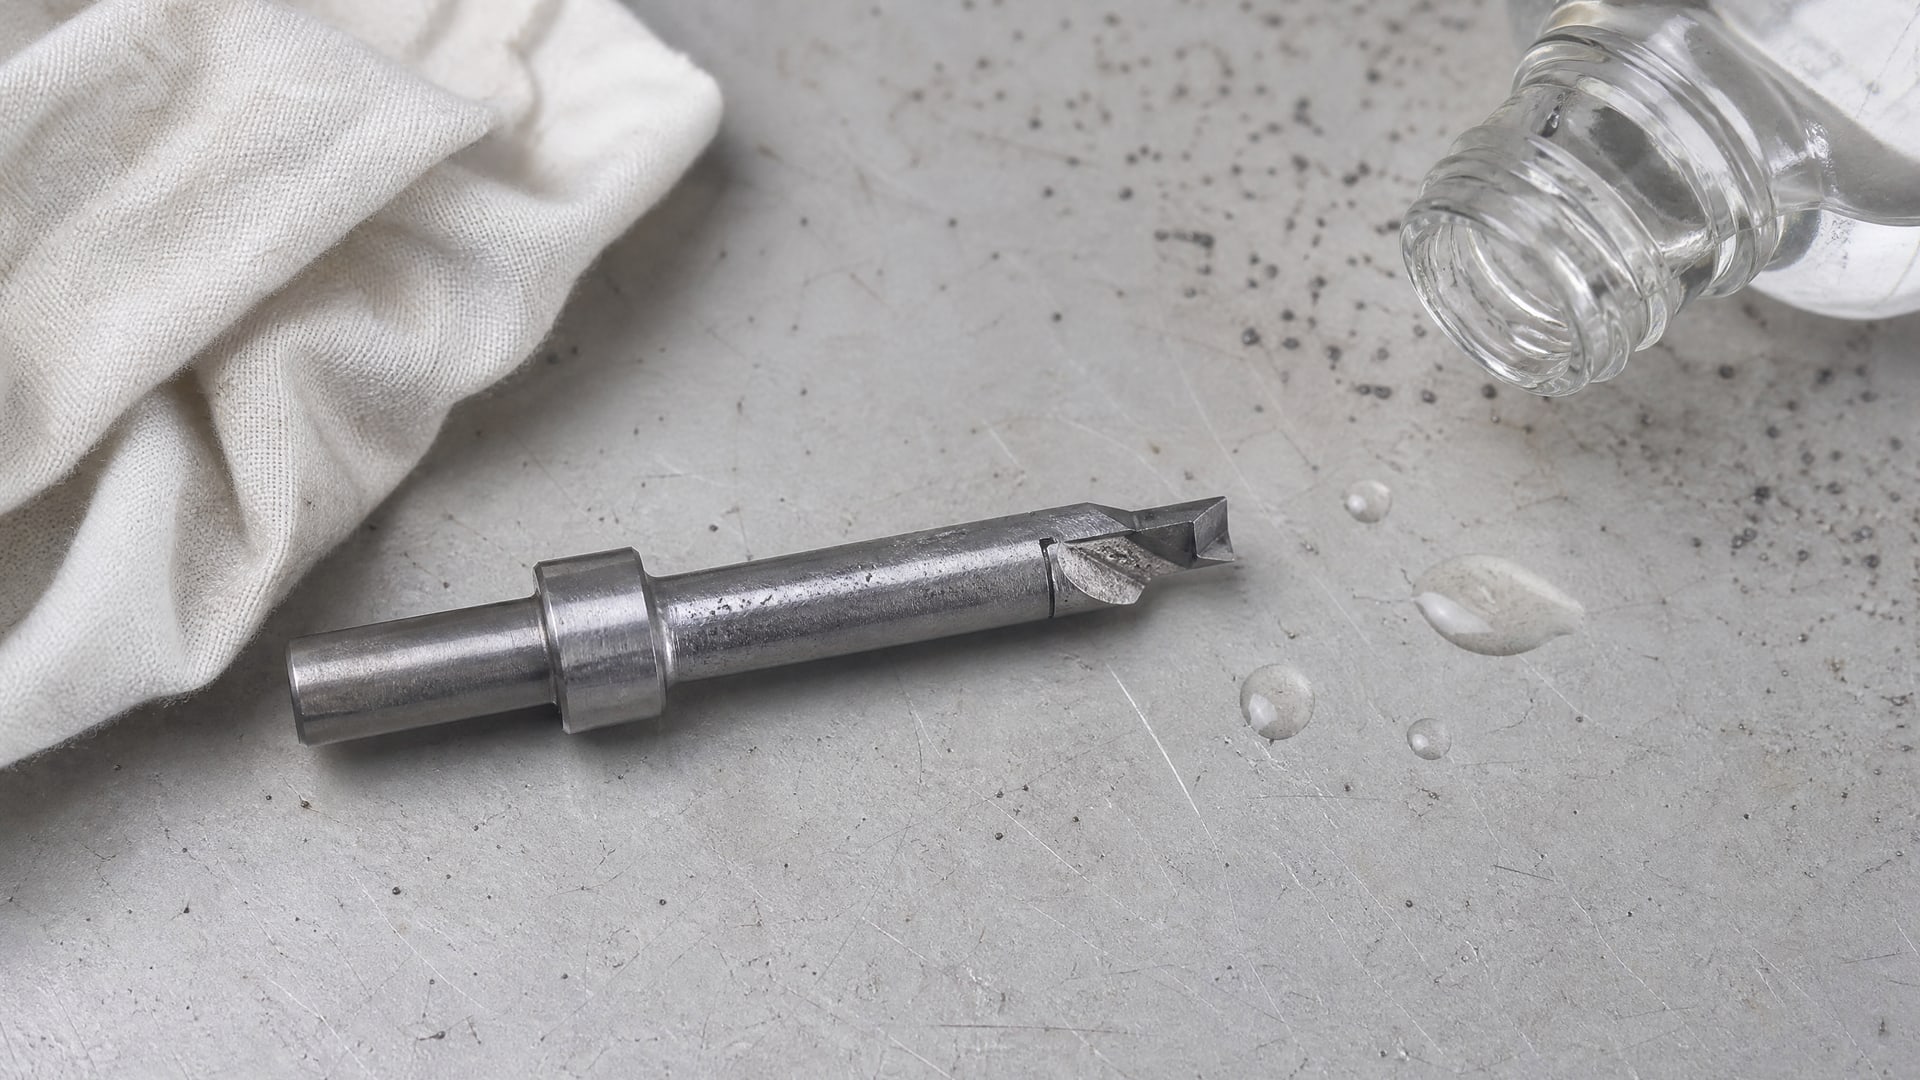
Обезжиривание является обязательным этапом: любые остатки масла, технического карбонила или пыли от предыдущей обработки нарушают адгезию графитовой пленки к основе стали. Для обезжиривания используют либо органические растворители (спирт, ацетон), либо щелочные моющие растворы в ультразвуковой ванне.
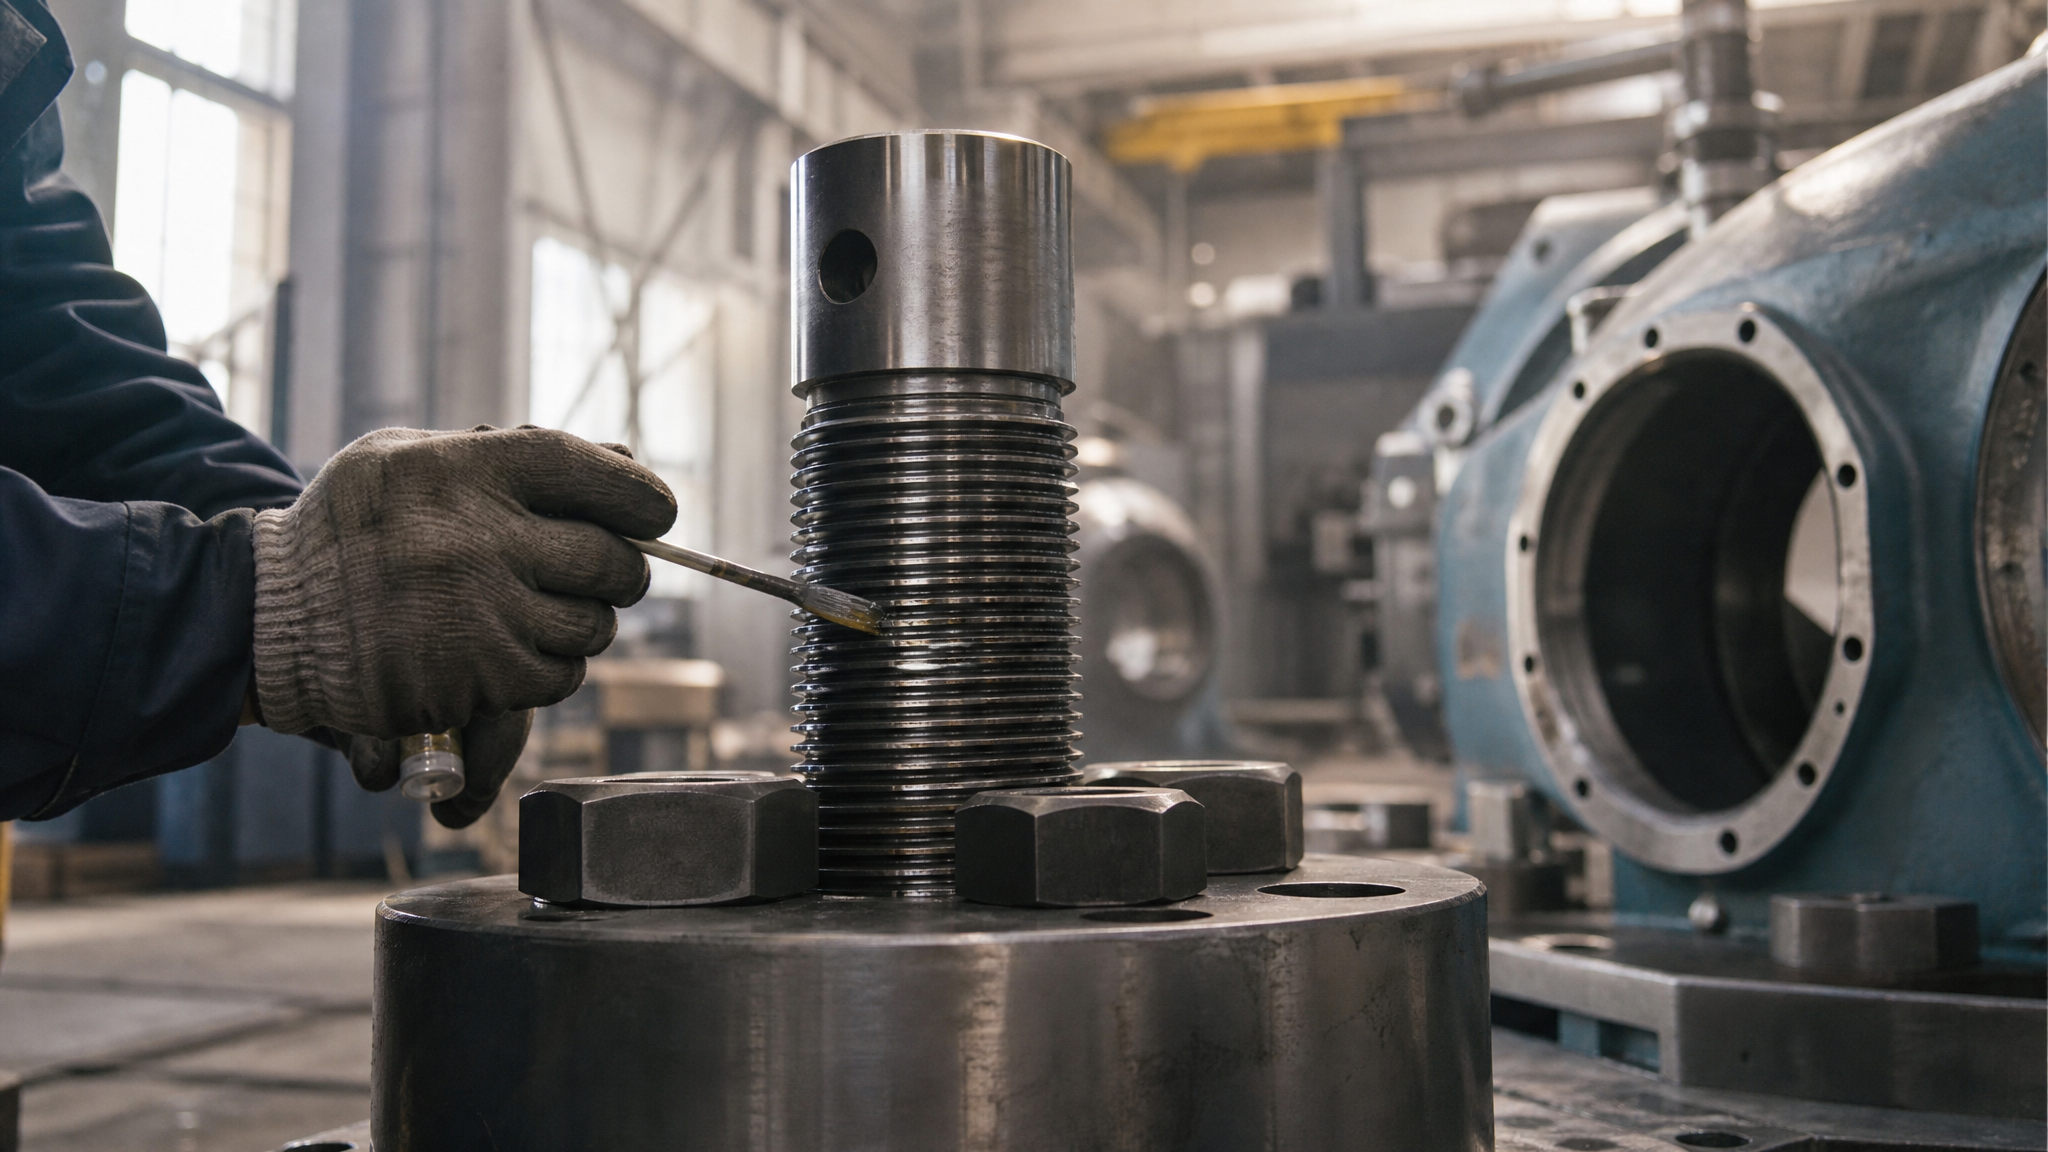
После обезжиривания инструмент высушивают и наносят графитовый состав. Толщина слоя должна быть минимальной и равномерной - обычно 5–15 микрон. Избыточная толщина покрытия приводит к следующим проблемам: нарушается точность геометрии кромки, особенно для сверл малого диаметра и протяжек с допусками менее 0,05 мм; толстый слой может начать отслаиваться при первом же контакте с высокой нагрузкой; не обеспечивается равномерность слоя, что приводит к локальному дроблению пленки.
После нанесения покрытие должно высохнуть при комнатной температуре не менее 2 часов перед вводом инструмента в работу. Этот интервал необходим для того, чтобы связующая основа испарилась и графитовые частицы образовали устойчивую пленку на поверхности стали. Преждевременное использование инструмента, когда покрытие еще влажное, приводит к его сдиранию уже при первом проходе.
Графитовое покрытие и контакт с резиной
В операциях, где инструмент из SKH-51 работает в контакте с резиновыми или полиуретановыми деталями - при формовании уплотнительных колец, прессовании резиновых втулок на стальные оси или обработке композитных материалов с резиновым наполнителем - графитовое покрытие помогает предотвратить адгезионный износ инструмента и уменьшить деформацию обрабатываемой детали.
Резина легко схватывается с шероховатой или несмазанной поверхностью стали, вызывая локальный задир и выкрошивание материала инструмента. Графитовая пленка снижает коэффициент трения между инструментом и резиной, что препятствует холодному свариванию и облегчает извлечение готовой детали из пресса или матрицы. Кроме того, графитовое покрытие не оставляет на резине масляных пятен, которые могут нарушить последующие операции покраски или приклеивания деталей.
Для обеспечения долговечности и надежного снижения трения режущего инструмента из стали SKH-51, работающего в контакте с резиной, на практике применяют антифрикционные твердосмазочные покрытия, среди которых графитовые составы показывают предсказуемый и стабильный результат. На производстве смазка такого типа подбирается с учетом температуры процесса, времени цикла и требований к чистоте готовой детали.
Сравнение графитового покрытия с альтернативными способами защиты
Инженеры часто сравнивают графитовое покрытие с другими методами защиты режущего инструмента из SKH-51: применением режущих жидкостей, использованием покрытий на основе нитридов (TiN, CrN) и полиэтилентерефталата (ПЭТФ-лаков).
Графитовое покрытие отличается от режущих жидкостей тем, что оно остается на поверхности инструмента постоянно и не требует перманентной подачи СОЖ. В условиях, где использование жидких смазок нежелательно (производство пищевых контейнеров, выпуск медицинских деталей, обработка электрических компонентов), графитовое покрытие становится единственным приемлемым решением.
Нитридные покрытия обеспечивают большую твердость и жаростойкость, но требуют вакуумного оборудования для нанесения и не всегда дают выигрыш в триботехнических показателях при низких и средних температурах. Нитридное покрытие изменяет геометрию кромки из-за толщины слоя (1–4 микрона), что критично для прецизионного инструмента.
Графитовое покрытие наносится проще, не требует вакуума или высокотемпературных печей, может быть применено к инструменту, уже заточенному и собранному в полном сборе. Стоимость процесса нанесения ниже, что важно при массовых заказах на переточку инструмента в ремонтных и сервисных службах.
Часто задаваемые вопросы
Повышает ли графитовое покрытие твердость инструмента из SKH-51?
Нет. Твердость 62–65 HRC задается химическим составом стали SKH-51 и режимом термической обработки. Графитовое покрытие - это тонкая пленка на поверхности, которая изменяет триботехнические свойства (трение, износ поверхности), но не влияет на прочность и твердость основного материала. Путать эти характеристики некорректно.
Через какое время после нанесения графитового покрытия можно использовать инструмент?
Минимум 2 часа при комнатной температуре. За это время связующая основа испарится, и графитовые частицы образуют устойчивую пленку. Если начать работу раньше, покрытие сдерется в первом же проходе, и эффект снижения трения не будет достигнут.
Можно ли наносить графитовое покрытие толстым слоем для большего эффекта?
Нет. Тонкий равномерный слой (5–15 микрон) - это оптимум. Избыток покрытия нарушает точность геометрии кромки, может отслаиваться при нагрузке и не улучшает смазывающий эффект. Для режущего инструмента из SKH-51 с высокими допусками предпочтительна минимальная толщина.
Подходит ли графитовое покрытие для всех видов инструмента из SKH-51?
Графитовое покрытие наиболее эффективно для инструмента, работающего при высоких скоростях, высоких температурах или в условиях адгезионного износа. Для инструмента, где геометрия кромки критична (развертки, зенковки, нарезные головки), нужно оценить, будет ли толщина пленки приемлема.
В чем отличие графитового покрытия от нитридных покрытий типа TiN?
Графитовое покрытие - тонкая смазывающая пленка; нитридные - твердые защитные слои. Графит работает за счет низкой адгезии между слоями; нитриды - за счет высокой твердости. Графитовое дешевле и проще в нанесении, нитридные обеспечивают большую жаростойкость и стойкость к абразиву.
Заключение
Графитовое покрытие для режущего инструмента из стали SKH-51 - это проверенный способ снижения трения, предотвращения схватывания и увеличения интервала между переточками. Применение такого покрытия целесообразно в условиях, где инструмент подвергается адгезионному износу, работает при высоких температурах или требует последующей легкой очистки без следов масла. Покрытие не повышает твердость стали и не заменяет правильную термообработку SKH-51, но существенно улучшает триботехнические показатели поверхности.
Для получения стабильного результата необходимо соблюдать три ключевых условия: тщательное обезжиривание поверхности перед нанесением, минимальная равномерная толщина слоя и выдержка минимум 2 часа при комнатной температуре после нанесения. При соблюдении этих требований графитовое покрытие демонстрирует предсказуемый результат и окупается за счет прироста ресурса инструмента. Выбор конкретного графитового состава рекомендуется согласовать со спецификацией техпроцесса: температурой резания, типом обрабатываемого материала и требованиями к чистоте готовой детали.