Резьбовые соединения требуют специализированной защиты: при сборке они страдают от трения и задира, при хранении - от коррозии, при демонтаже - от прикипания. Проникающая смазка для резьбовых соединений решает эту проблему, но выбор между традиционным жидким составом и современными графеновыми смазками зависит от конкретных условий работы, температурного диапазона и типа нагрузки. В этом материале разбираемся, какие параметры действительно влияют на эффективность, какие смазки подходят для высокотемпературной работы, и что реально дают графеновые модификаторы по сравнению с медными и графитовыми пастами.
Статья ориентирована на технических специалистов, инженеров и закупщиков, которые подбирают смазку для критичных узлов и хотят понимать разницу между маркетингом и реальными характеристиками.
Роль смазки в защите резьбовых соединений
Резьба - это узел трения со сложной геометрией, где микровершины контактируют под высоким удельным давлением.
При сборке без смазки возникает холодный пуск, когда вершины резьбы врезаются друг в друга, образуя микросварки и задиры. При повторной разборке эти микросварки удерживают крепеж, создавая видимость стопорения, хотя на самом деле происходит фреттинг и холодное сваривание.
Смазка решает эту проблему тремя путями: снижает коэффициент трения, образуя разделительную пленку между поверхностями; предотвращает адгезию (слипание) вершин резьбы; защищает от коррозии на этапе хранения и эксплуатации. Для резьбовых соединений под нагрузкой, при высокой температуре или риске заедания эксперты рекомендуют не универсальную жидкость, а специализированную резьбовую пасту с твердыми смазочными компонентами - графитом, медью или современными углеродными наноматериалами.
Функции резьбовой смазки:
облегчение закручивания и разборки;
снижение и стабилизация коэффициента трения;
предотвращение задира, заедания и холодного сваривания;
герметизация резьбового соединения;
длительная защита от коррозии.
При этом обычные пластичные смазки могут вымываться, испаряться и вытесняться из зоны нанесения, тогда как пасты с высоким содержанием твердых смазочных веществ сохраняются в контакте намного дольше.
Традиционные проникающие составы: преимущества и ограничения
Проникающие жидкие составы хорошо известны благодаря способности проходить сквозь щели и зазоры, ослабляя коррозионный схват.
При сильной коррозии или заклинивании старого крепежа может потребоваться не менее 20 минут ожидания перед демонтажом, чтобы состав успел растворить оксидные мосты между витками резьбы.
Однако в доступных технических материалах подчеркивается, что проникающие составы и полноценные резьбовые смазки - это разные классы продуктов. Первые нацелены на облегчение разборки при коррозии, вторые - на предотвращение трения и заедания на этапе сборки. Проникающий состав после нанесения относительно быстро испаряется или вымывается из зоны контакта, оставляя минимальную защиту.
Причины ограниченности традиционного проникающего состава:
летучесть базового масла при температуре выше 40–50 °C;
вымывание водой и влагой в агрессивных средах;
вытеснение из резьбового контакта при высоких давлениях;
отсутствие твердых смазочных компонентов, которые держались бы дольше.
Это не означает, что проникающий состав бесполезен: он незаменим, когда нужно срочно разобрать прикипевший крепеж. Но как постоянная смазка для новой резьбы или узлов, работающих в высокотемпературном режиме, он не рассчитан.
Графеновые смазки: цифры и реальный эффект
Графен - это углеродный лист толщиной в один атом с исключительно высокой теплопроводностью (4840–5300 Вт/м·К против 70–90 Вт/м·К у графита).
При добавлении малых концентраций графена в пластичные смазки лабораторные испытания показывают значительное улучшение трибологических свойств.
Результаты добавления 0,1 % графена
Данные из исследования по модифицированным графеном смазкам:
коэффициент трения снижается в 1,5–2 раза;
диаметр пятна износа уменьшается на 50 %;
индекс задира повышается почти в 2,9 раза;
несущая способность увеличивается в 3,8 раза.
Эти показатели достигнуты на конкретных составах в лабораторных условиях при классических испытаниях (например, на машине трения). Однако прямого сравнения графеновой смазки и традиционного проникающего состава именно на резьбовых соединениях по единому стандарту в доступных источниках не найдено - это означает, что выбор нужно делать на основе функциональных требований, а не абстрактного «лучше/хуже».
Преимущества графеновых модификаций:
более эффективное рассеяние тепла из зоны трения;
стабильность пленки при высоких температурах и давлениях;
потенциальное снижение износа деталей при длительной эксплуатации.
Ограничения и вопросы:
в источниках не приводятся данные о долговечности графеновых пленок при циклических нагрузках и влажности;
не ясно, насколько графеновая смазка превосходит медную пасту на практике в резьбовых узлах высокотемпературного оборудования;
цена обычно выше, чем у традиционных медных и графитовых паст.
Высокотемпературные смазки для резьбы: медь, графит и графен
При выборе между графитовой, медной и графеновой смазкой важно смотреть не на маркетинговое название, а на температурный диапазон, несущую способность, совместимость с материалом резьбы и требования к демонтажу.
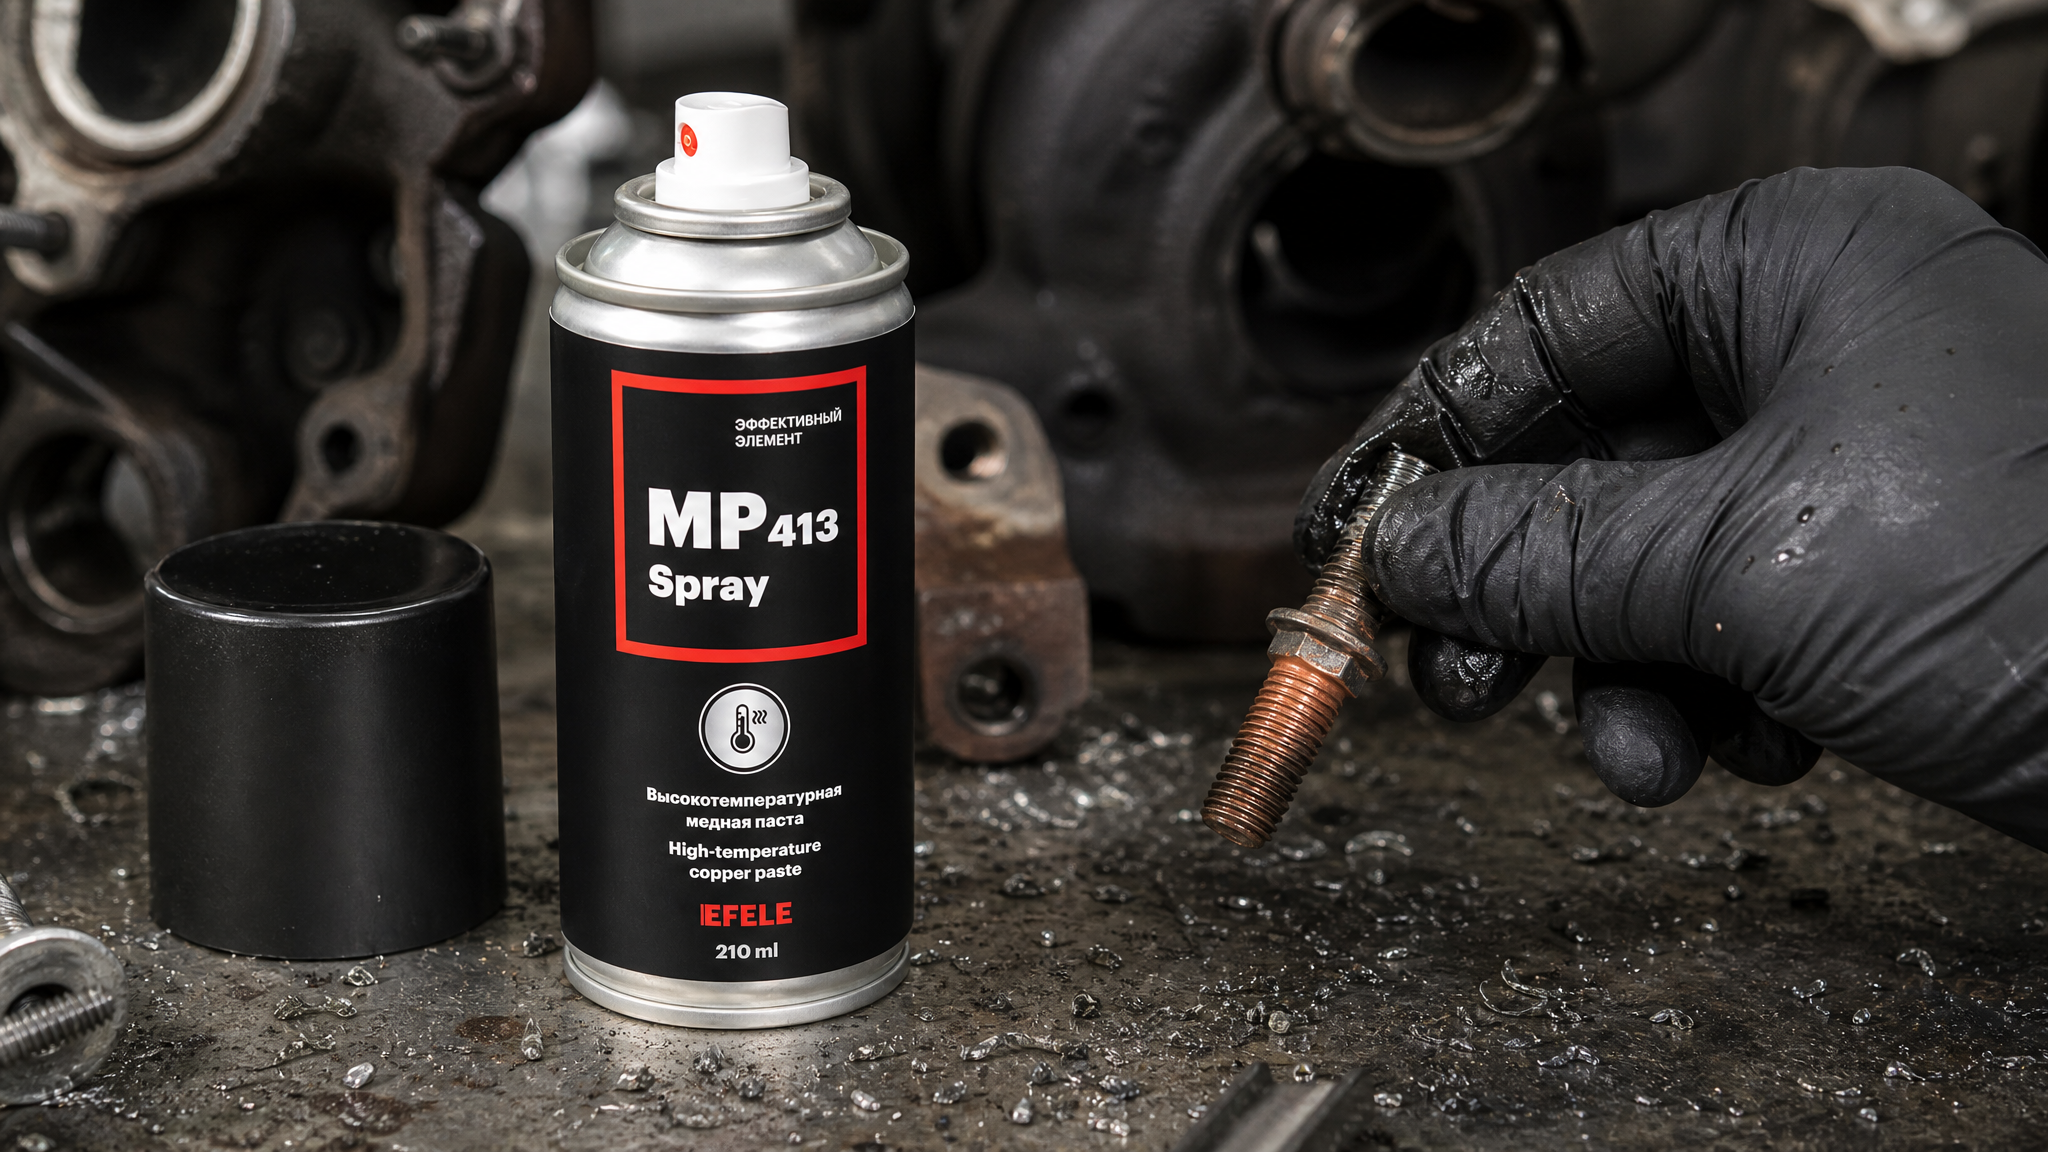
Медная паста
Медная смазка исторически применяется в двигателестроении и высокотемпературных узлах благодаря способности медных частиц образовывать прочные граничные слои и устойчивости к окислению. Медь обеспечивает:
защиту от холодного сваривания при температурах до 1100 °C;
стабильность пленки в условиях высокого удельного давления;
совместимость с большинством материалов резьбы (сталь, нержавеющая сталь, алюминиевые сплавы с ограничениями).
В контексте высокотемпературных резьбовых соединений, требующих защиты от закусывания и коррозии, медная паста типа EFELE MP-413 Spray является проверенным решением, особенно когда рабочая температура превышает возможности обычных пластичных смазок.
Графитовая смазка
Графитовые смазки обладают повышенной несущей способностью, устойчивостью к воде, антифрикционными и антикоррозионными свойствами. Рабочий диапазон для многих графитовых смазок указан как -20 до +70 °C, что ограничивает применение в высокотемпературных узлах. Однако графит хорошо работает в узлах, требующих электропроводности (например, при необходимости отвода электростатического заряда) или в условиях высокой влажности, где медная паста может окисляться.
Недостатки:
черные частицы загрязняют оборудование и одежду;
ограниченная температурная граница сверху;
в высокоскоростных и высокоточных узлах графит может усилить износ абразивным действием.
Графеновая смазка: практическое применение
Графеновые смазки позиционируются как эволюция традиционных составов. Теоретически, благодаря высокой теплопроводности и малому размеру частиц, графен должен формировать более тонкую и прочную защитную пленку, чем графит. Однако для резьбовых соединений информации о длительной эксплуатации в реальных условиях пока ограничено.
Наиболее логичное применение графеновых смазок в резьбовых узлах:
высокотемпературные системы с циклическими нагрузками;
узлы с требованием минимизации переноса загрязнений (белые или светлые графеновые составы не оставляют черных следов, как графит);
системы, требующие эффективного отвода тепла из зоны трения.
Сравнительная таблица свойств
| Параметр | Медная паста | Графитовая смазка | Графеновая смазка |
|---|---|---|---|
| Рабочая температура, °C | До +1100 | До +70 | До +200 (типичный диапазон) |
| Защита от холодного сваривания | Отличная | Хорошая | Хорошая/отличная |
| Несущая способность | Высокая | Средняя–высокая | Высокая (по данным испытаний) |
| Электропроводность | Низкая | Высокая | Средняя–высокая |
| Водостойкость | Хорошая | Хорошая | Хорошая |
| Чистота (нет черных следов) | Да | Нет | Да |
| Проникающие свойства | Средние | Средние | Высокие (для жидких форм) |
Практические рекомендации по применению и выбору
Правильное нанесение смазки так же важно, как выбор самого состава.
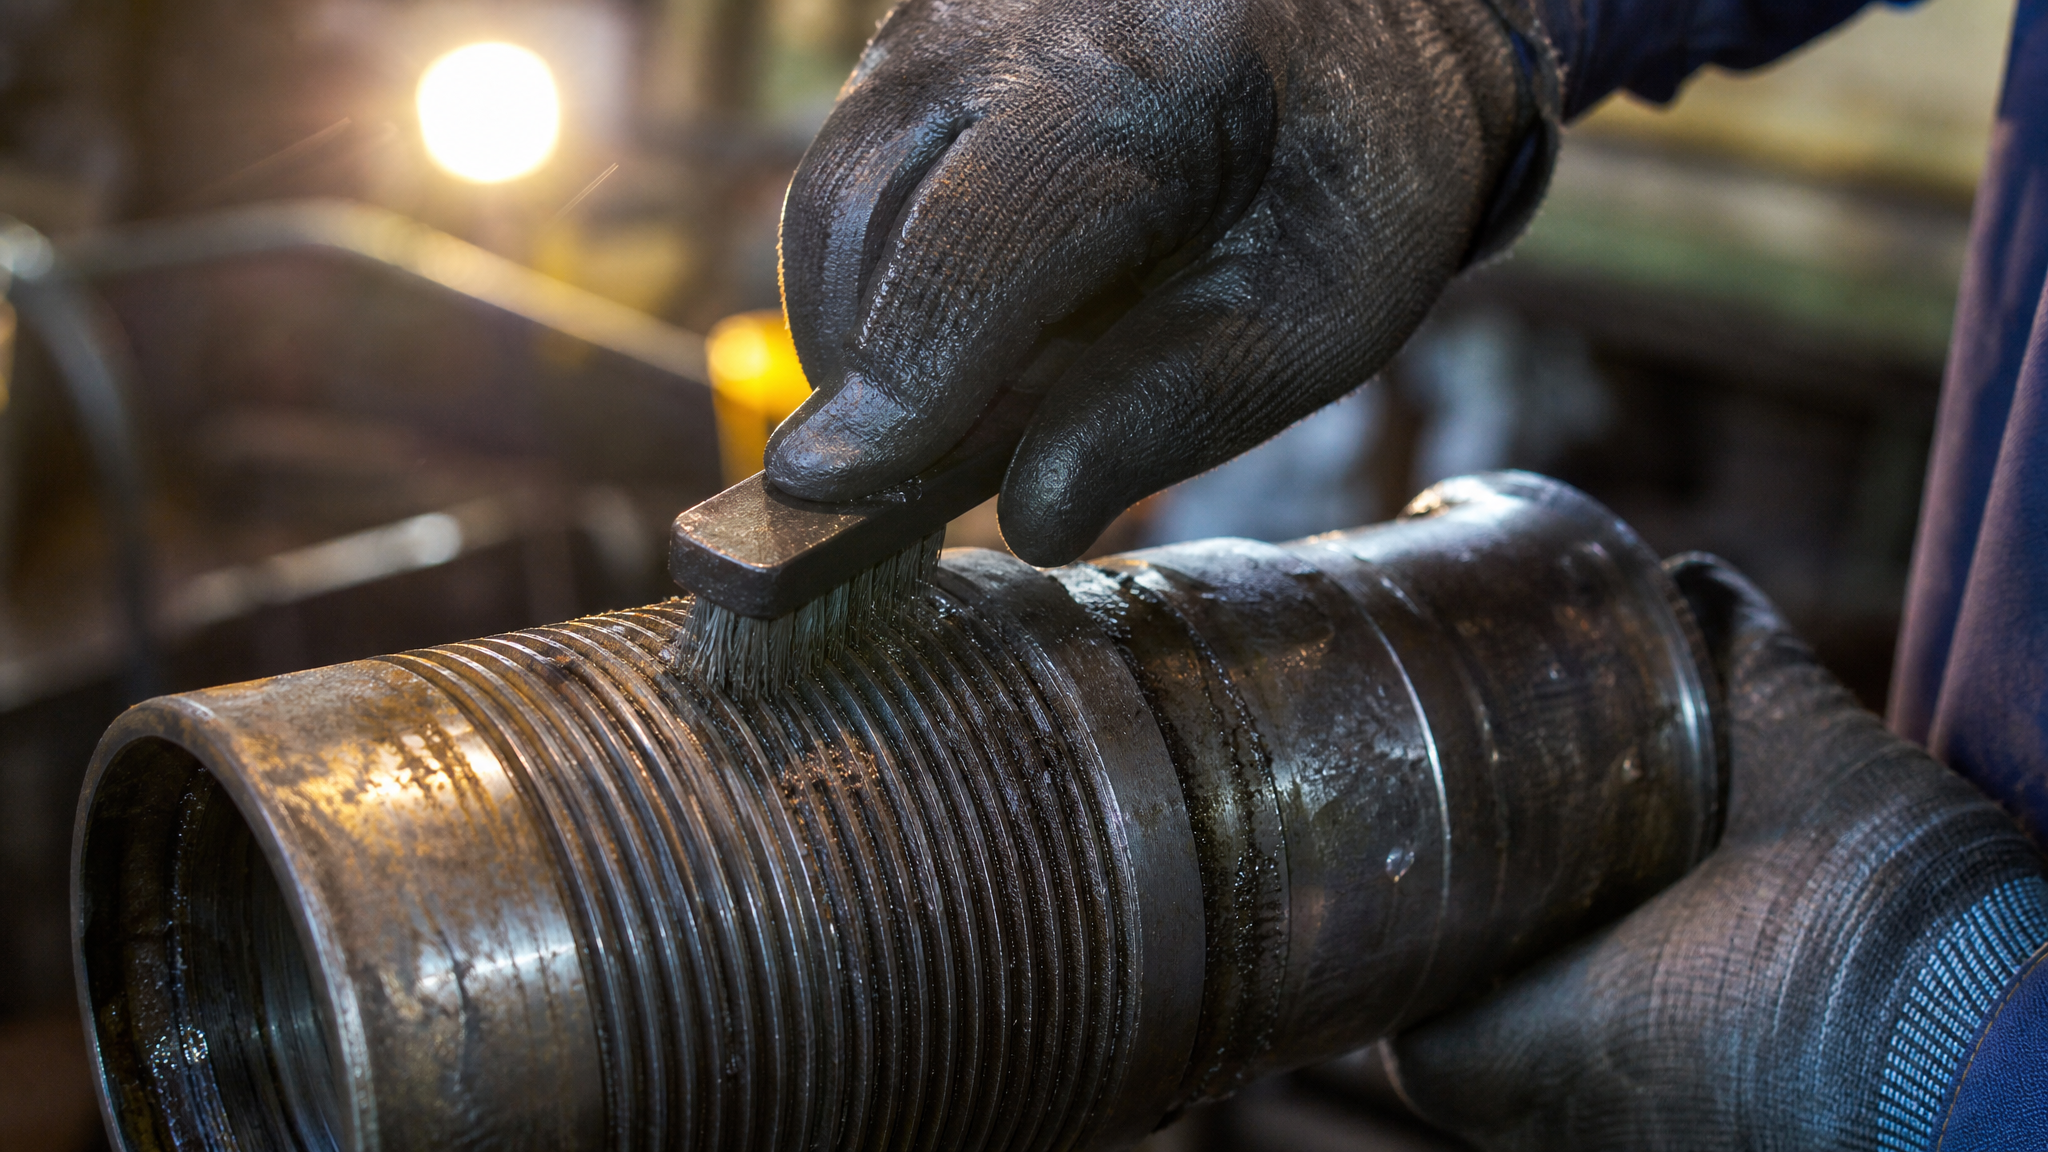
Для резьбовых соединений рекомендации звучат просто, но часто нарушаются:
Подготовка поверхности
Перед нанесением следует очистить и обезжирить резьбу, потому что грязь, старая смазка и оксиды создают слой, препятствующий формированию равномерной защитной пленки. На загрязненной поверхности даже эффективная смазка будет работать хуже, чем на чистой.
Способы очистки:
механическое удаление грязи щеткой или сжатым воздухом;
протирка салфеткой, смоченной растворителем (уайт-спирит, ацетон в зависимости от типа загрязнения);
сушка перед нанесением смазки.
Толщина слоя
Наносить нужно тонким слоем; излишек не является преимуществом. Часто можно видеть попытку нанести смазку «щедро», но на практике:
избыток не улучшает работу соединения;
излишняя смазка удаляется при завинчивании и вычищается из под головки винта;
загрязненная остатками смазка резьба хуже удерживает крепеж;
при хранении излишняя смазка может окислиться или притянуть пыль.
Оптимальный подход: нанести смазку тонким слоем на несколько витков резьбы болта и на соответствующую резьбу отверстия, затем завинтить. Избытки будут выступать из-под головки и легко удаляться салфеткой.
Время выдержки перед сборкой
Для проникающих составов, если целью является разборка прикипевшей резьбы, требуется выжидание (20 минут и более). Для пластичных смазок и паст выжидание не требуется - смазка готова к использованию сразу после нанесения.
Выбор смазки по условиям работы
| Условие | Рекомендуемый тип |
|---|---|
| Сборка новой резьбы в обычных условиях | Универсальная пластичная смазка NLGI 2 |
| Высокотемпературная резьба (выше 200 °C) | Медная паста высокотемпературная |
| Резьба в агрессивной водной среде (морская вода, санитарные среды) | Графитовая смазка или медная паста с высокой водостойкостью |
| Разборка прикипевшего крепежа | Проникающий жидкий состав (выжидание 15–30 минут) |
| Высокодинамичные узлы с циклическими нагрузками | Графеновая смазка (при наличии данных по совместимости) |
| Узлы, требующие отвода статического электричества | Графитовая смазка |
| Резьба из нержавеющей стали (риск холодного сваривания) | Медная паста специальная или графеновая смазка |
Часто задаваемые вопросы
Чем смазать резьбу при сборке нового крепежа?
Для обычных условий используют пластичную смазку NLGI 2 на минеральной основе или универсальную пасту. Если резьба из нержавеющей стали или рабочая температура выше 100 °C, перейдите на медную пасту или графеновую смазку. Наносите тонким слоем на очищенную и обезжиренную резьбу.
Почему проникающая смазка не подходит для постоянной защиты резьбы?
Проникающие составы быстро испаряются и вымываются из-за низкой вязкости базового масла и отсутствия твердых смазочных компонентов. Они эффективны для разборки ржавого крепежа, но не обеспечивают долговременную защиту при сборке и хранении.
Какая разница между медной и графитовой смазкой для резьбы?
Медная паста работает при температурах выше 300 °C, защищает от холодного сваривания, но может окислиться во влажной среде. Графитовая смазка водостойка, обладает электропроводностью, но ограничена по температуре (+70 °C) и оставляет черные следы. Выбор зависит от ваших условий работы.
Как часто нужно переносить смазку на резьбовых соединениях?
При правильном первичном нанесении смазка держится длительное время. Переносить нужно только при повторной разборке перед новой сборкой или если соединение работает в суровых условиях (циклические температурные перепады, высокие давления). В стандартных условиях повторное нанесение требуется не чаще чем раз в 2–3 года.
Почему графеновую смазку иногда называют универсальной?
Это в основном маркетинговый ход. Графен действительно улучшает некоторые показатели (коэффициент трения, теплопроводность), но универсальность зависит от конкретной рецептуры и условий применения. Перед использованием графеновой смазки в критичной системе проверяйте совместимость с материалами и получайте рекомендации производителя.
Заключение
Проникающая смазка для резьбовых соединений - это не один продукт, а класс решений, каждое из которых оптимально для своих условий. Традиционные проникающие составы решают задачу разборки ржавого крепежа, но не заменяют полноценную резьбовую пасту при сборке. Медные смазки остаются эталоном для высокотемпературных узлов благодаря защите до 1100 °C. Графеновые модификаторы демонстрируют 1,5–2-кратное снижение трения и 3,8-кратное повышение несущей способности в лабораторных условиях, но преимущество в реальных резьбовых системах требует дополнительной верификации.
Выбирайте смазку по трем критериям: рабочая температура, тип нагрузки и среда (сухая, влажная, агрессивная). Наносите тонким слоем на очищенную резьбу, избегайте избытка. Для узлов, требующих демонтажа после прикипания, держите под рукой проникающий состав, но используйте его как вспомогательное средство, а не как основную смазку. Если вы не уверены в выборе - проконсультируйтесь со спецификацией оборудования или рекомендациями производителя крепежа.