Для деталей из алюминия Д16 покрытие для скольжения выбирают с учетом нагрузки, износа, требуемого коэффициента трения и точности сопряжений. PTFE-покрытие наносят на подготовленную поверхность: типовая цепочка включает очистку, обезжиривание, создание шероховатости и термообработку. Для повышения износостойкости рассматривают систему с твердым анодным подслоем, в том числе с пропиткой ПТФЭ.
Статья полезна инженерам, специалистам по ремонту и снабженцам, которым нужно определить подходящую конструкцию покрытия, учесть влияние подготовки на адгезию и не выйти за допустимые размеры детали. Ниже разобраны этапы нанесения, типовые ошибки и варианты восстановления анодированного слоя. Приведенные режимы относятся к разным системам и не заменяют технологическую документацию конкретного покрытия.
Как выбрать покрытие для скольжения на алюминии Д16
Сначала определяют, какую функцию должна выполнять поверхность.
PTFE-системы применяют для снижения трения, но это не означает, что любое покрытие с ПТФЭ одновременно обеспечивает высокую износостойкость, коррозионную защиту и восстановление размеров. Если важен ресурс при скольжении, рассматривают конструкцию всей системы, включая подслой и подготовку основания.
Для алюминиевых сплавов одним из вариантов служит твердый анодный слой с пропиткой ПТФЭ или совместным осаждением. Анодный слой формирует пористую основу, в которой удерживается ПТФЭ. В источниках по таким системам упоминаются AMS 2482 и спецификация NASA PRC-5011; последняя указывает на соответствие процесса AMS 2482 для твердоанодированных алюминиевых сплавов с пропиткой ПТФЭ.
При выборе нужно уточнить, что именно подразумевается под «тефлоновым покрытием»: антифрикционное PTFE-покрытие, анодирование с пропиткой ПТФЭ или лакокрасочная система с ПТФЭ. У этих вариантов разные способы подготовки, число слоев и режимы отверждения. Поэтому одного названия материала недостаточно, чтобы определить технологию для детали из Д16.
Что учесть в конструкции покрытия
Если основная задача - скольжение, оценивают трение и взаимодействие пары материалов.
Если поверхность испытывает износ, рассматривают твердоанодированную основу или другую композиционную систему.
Если требуется вернуть изношенной детали исходный размер, оценивают возможность нанесения более толстого восстановительного покрытия.
Если деталь работает в температурных циклах, режим выбирают с учетом конкретной системы, а не только наличия ПТФЭ.
Для точных сопряжений особенно важны чертеж и спецификация. Слой покрытия и анодный подслой занимают часть размерного допуска. Если не заложить это в расчет, даже правильно нанесенное покрытие может изменить посадку или зазор. До передачи детали в обработку инженеру стоит сверить требования к поверхности и размерам с технологом, который будет выполнять нанесение.
Подготовка поверхности алюминия Д16 перед нанесением покрытия
Подготовка определяет, насколько надежно покрытие удержится на детали.
Остатки масел и загрязнений ухудшают адгезию, а на алюминии быстро образуется оксидная пленка. Поэтому после механической подготовки важно не допустить повторного загрязнения и сократить интервал между подготовкой поверхности и нанесением покрытия.
Типовая последовательность включает очистку, обезжиривание и создание шероховатости абразивоструйной обработкой. Шероховатость формирует якорный профиль для удержания слоя. Конкретные параметры обработки нельзя назначить универсально: они зависят от покрытия, состояния поверхности и конструкции детали. Для Д16 также важно не допустить локальной деформации мягкой алюминиевой подложки, поскольку деформация способна вызвать растрескивание тонкого покрытия.
Перед нанесением покрытия осматривают деталь, проверяют наличие повреждений и оценивают состояние прежнего защитного слоя. Если на поверхности есть загрязнения или остатки старого покрытия, нельзя рассчитывать, что новый слой скроет дефекты и обеспечит требуемое сцепление. Состав операций и их последовательность фиксируют в технологической карте.
Совет инженера
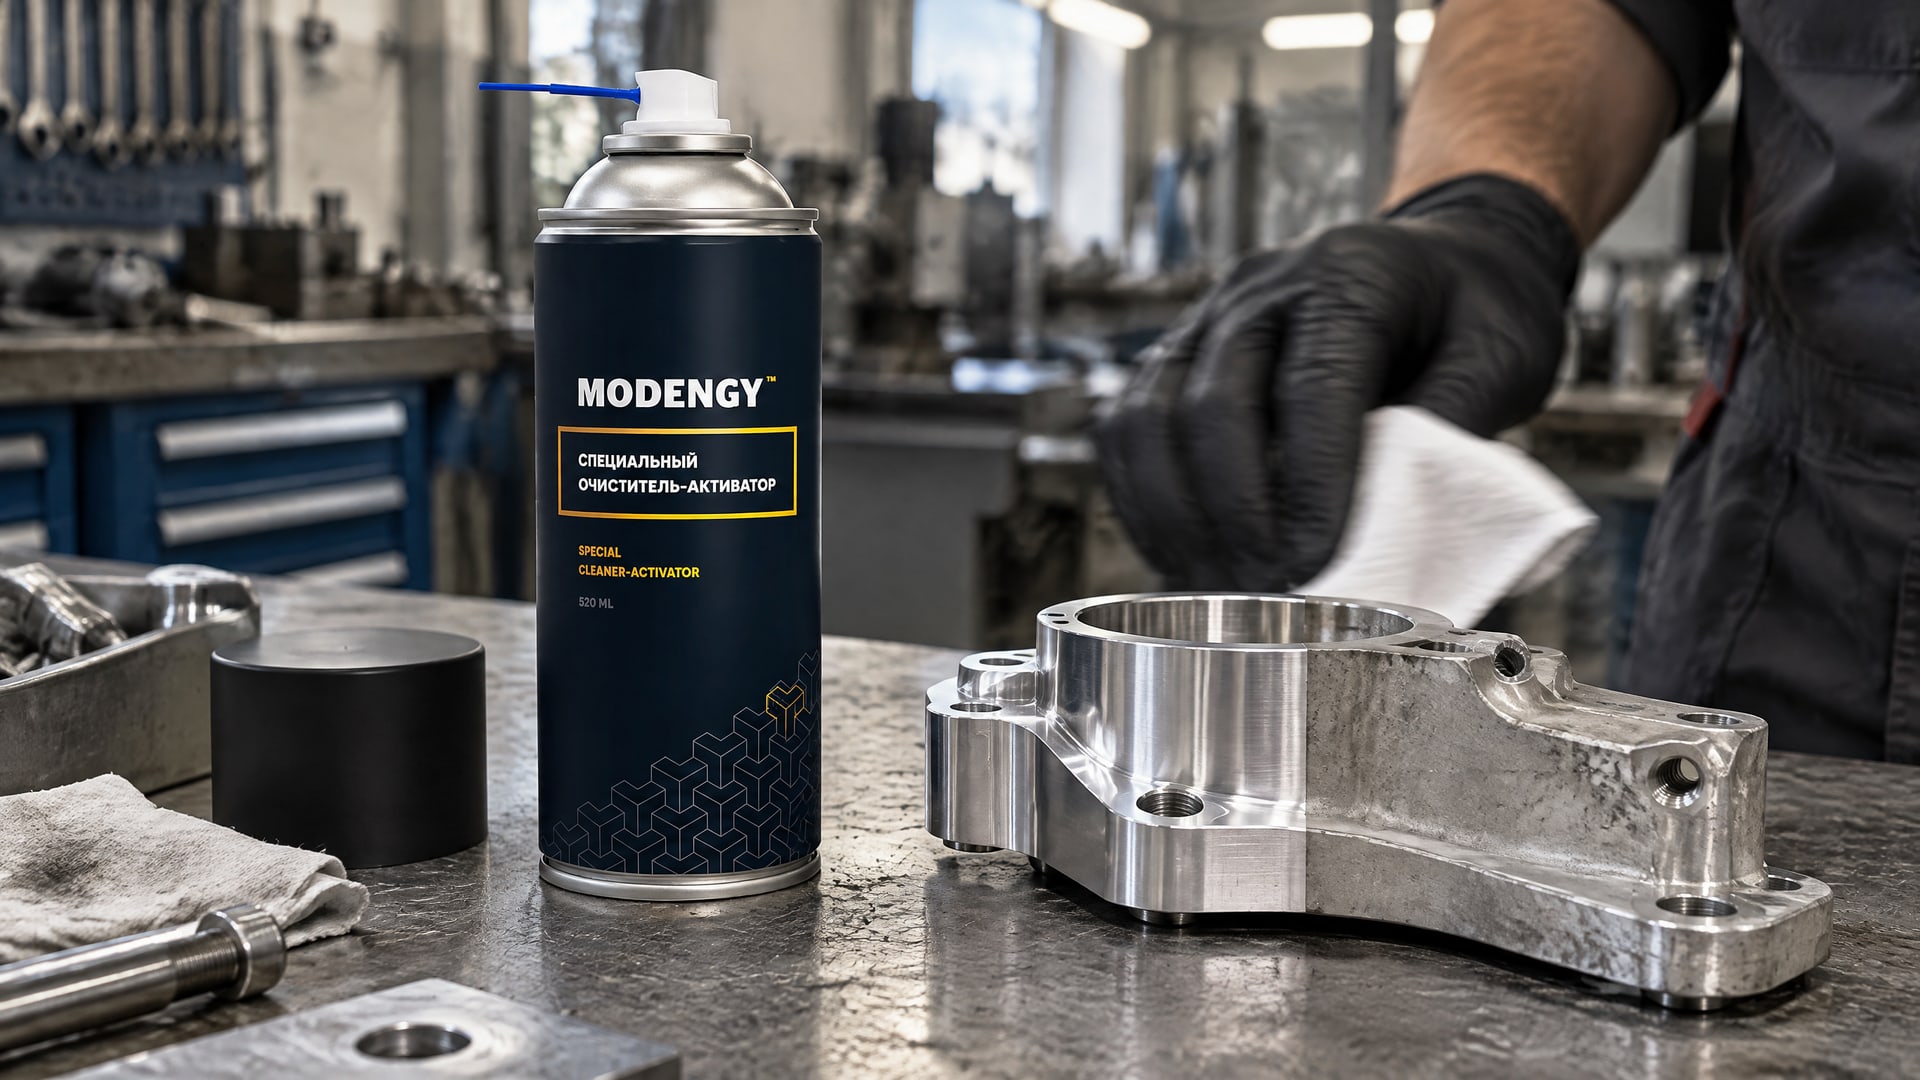
Сценарий: на алюминиевой детали Д16 нужно получить равномерный слой, но после очистки поверхность может снова загрязниться при переносе и подготовке к нанесению. Такое загрязнение снижает надежность сцепления покрытия с основанием.
Что сделали: поверхность очистили и активировали перед нанесением покрытия. В этой технологической связке применяют MODENGY Очиститель-активатор перед MODENGY 1010.
Итог: подготовка становится отдельным контролируемым этапом, а не формальной операцией перед окрашиванием. Перед обработкой партии порядок очистки и активации сверяют с технологией покрытия и документацией на деталь.
Нанесение тефлонового покрытия и термообработка
После подготовки выполняют нанесение покрытия и предусмотренную технологией термообработку.
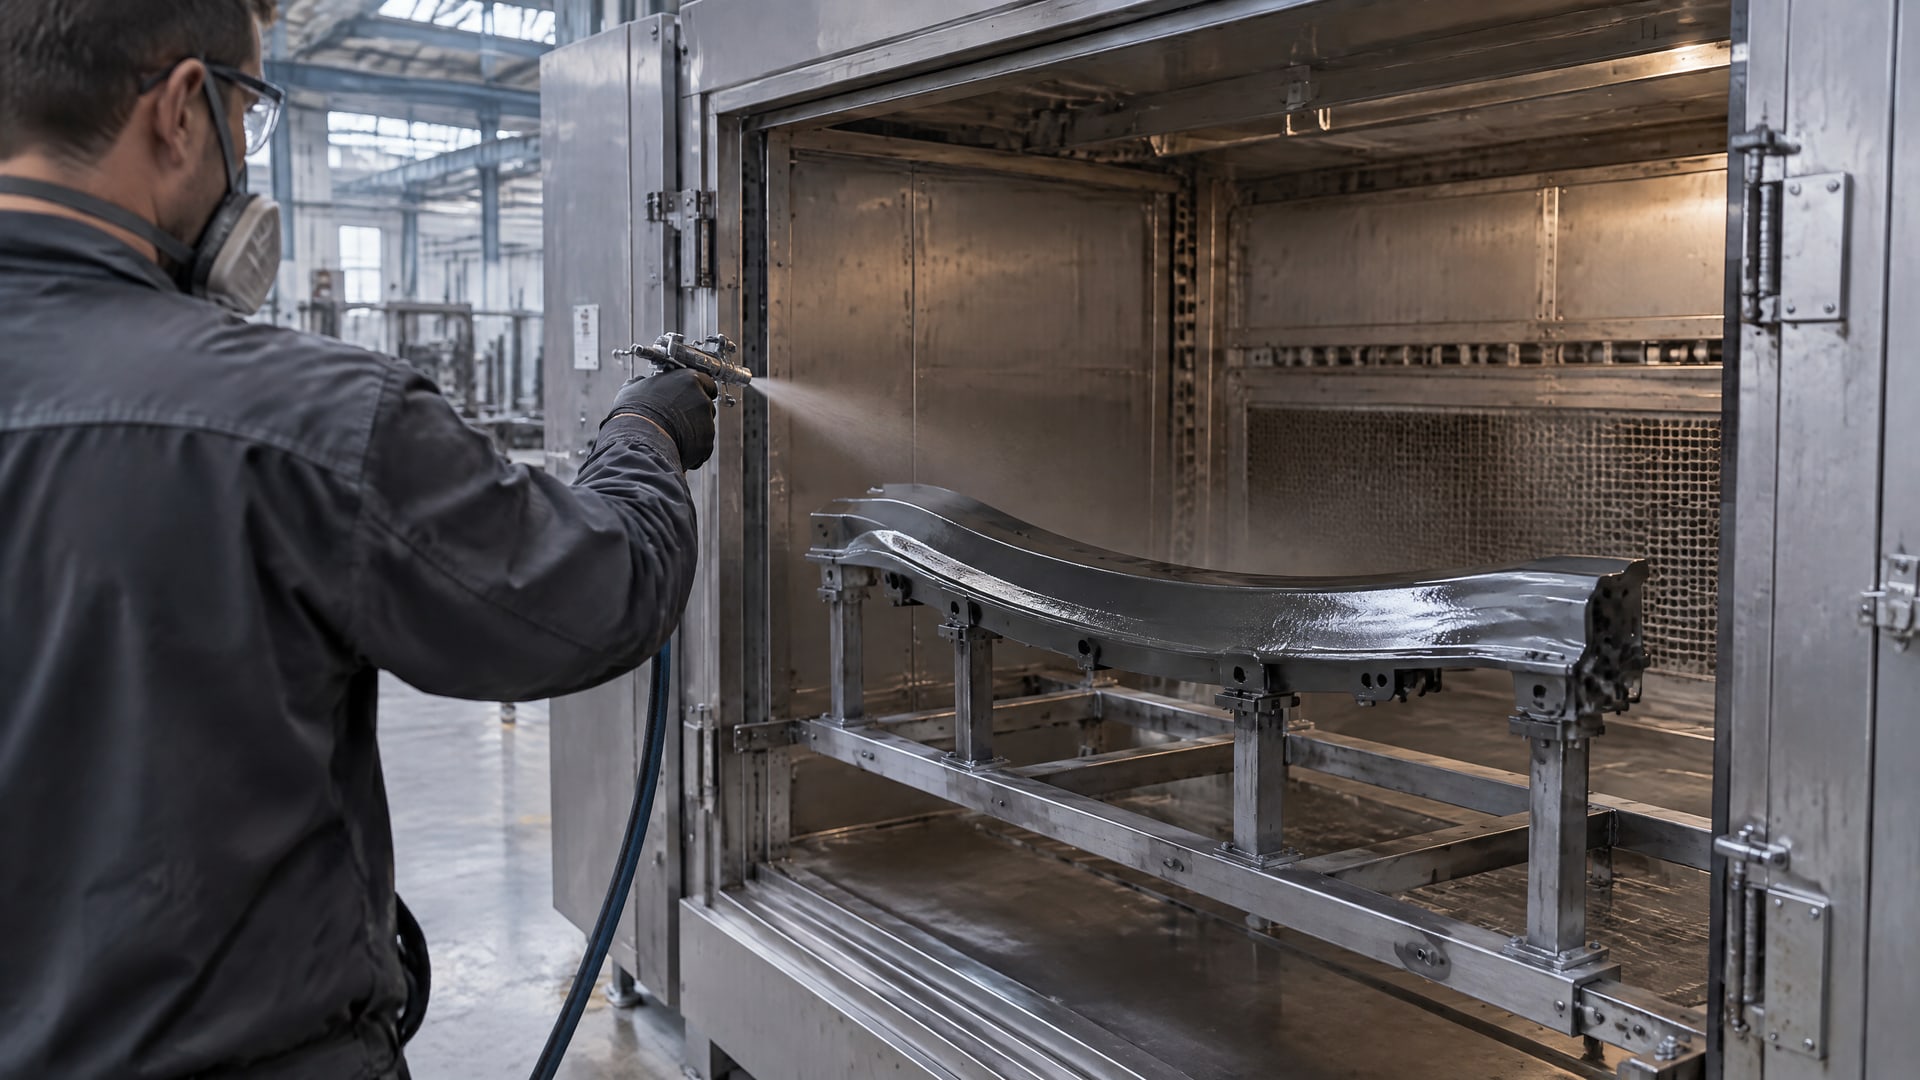
Универсальной схемы для всех PTFE-систем нет: отличаются связующие, число слоев, толщина и температура отверждения. Поэтому режим берут из документации выбранной системы. Переносить режим одной технологии на другую только потому, что обе содержат ПТФЭ, нельзя.
В источниках приводятся разные температурные ориентиры: для отдельных систем упоминается сушка или запекание около 177 °C, для других - диапазон 350-380 °C, а для PTFE-финишных систем встречается 370-427 °C. Это не единый режим нанесения на алюминий Д16, а примеры параметров разных покрытий и связующих. Перед запуском обработки специалист должен установить, к какой системе относятся указанные значения, и свериться с ее технологическими требованиями.
При работе с точной деталью важно контролировать не только нагрев, но и изменение геометрии. Термообработка и нанесение слоев должны быть совместимы с материалом основы и конструкцией детали. Если температура или последовательность операций не соответствуют конкретной системе, нельзя переносить на нее ожидаемые свойства другой PTFE-технологии.
Практически полезно разделять контроль на этапы:
перед нанесением проверяют чистоту и состояние поверхности;
после подготовки исключают повторное загрязнение;
при нанесении контролируют равномерность слоя по поверхности;
при термообработке соблюдают режим, указанный для выбранного покрытия;
после обработки проверяют функциональные поверхности и размеры по чертежу.
Такая последовательность помогает выявить, на каком этапе возник дефект: из-за загрязнения, неудовлетворительной подготовки, нарушения нанесения или несоответствия режима отверждения. Для повторяемого результата параметры закрепляют в технологической документации и не заменяют их общими рекомендациями по «тефлоновым» покрытиям.
Толщина покрытия, размеры и контроль качества
Толщина влияет на адгезию, сохранение размеров и поведение покрытия при температурных циклах.
В материалах по PTFE на анодированном алюминии встречается диапазон примерно от 0,1 mil до более чем 8 mil; если значение не указано в техническом задании, для отдельных систем упоминается номинал около 2 mil для анодного слоя с PTFE-составляющей. Это ориентиры из описаний конкретных решений, а не универсальные допуски для деталей Д16.
Для высокотемпературных PTFE-содержащих покрытий один из источников приводит ориентир толщины 75-200 мкм для сохранения адгезии при температурных циклах. Применять этот диапазон ко всем системам нельзя: требования зависят от технологии и связующего. Если толщина не задана, ее нужно согласовать до нанесения, особенно когда деталь имеет точные посадки или малые зазоры.
Контроль качества должен учитывать назначение поверхности. Для сопрягаемых деталей проверяют геометрию и состояние рабочих участков, а для покрытия в целом - равномерность и отсутствие видимых повреждений. При этом соответствие толщины само по себе не подтверждает, что покрытие подходит для конкретного режима трения или износа. Функциональные требования задают отдельно в техническом задании.
К типичным ошибкам относятся:
выбор покрытия только по наличию ПТФЭ без учета нагрузки и типа контакта;
нанесение на загрязненную или повторно окислившуюся поверхность;
применение универсального температурного режима для разных систем;
игнорирование толщины анодного подслоя и финишного покрытия при расчете посадок;
ожидание, что тонкий антифрикционный слой восстановит значительный износ детали.
Перед обработкой закупщику и инженеру полезно сверить спецификацию покрытия, чертеж и требования к поверхности. Если толщина и режим не согласованы, поставщик покрытия не сможет однозначно подтвердить, что результат сохранит заданную геометрию и функциональность детали.
Восстановление анодированного слоя и рабочих поверхностей
Если анодированный слой поврежден или изношен, решение зависит от состояния основания и задачи ремонта.
В промышленных системах рассматривают повторное твердое анодирование с пропиткой ПТФЭ либо композиционное покрытие. Такие варианты нельзя считать взаимозаменяемыми: они отличаются принципом формирования слоя и возможностью корректировать геометрию.
Для восстановления поверхности, работающей в скользящем контакте, в материалах описано термическое напыление PTFE/оксида алюминия. Такой подход позволяет получить более толстый защитный слой и восстановить исходные размеры без сварки или гальваники. Это не универсальный способ ремонта: применимость определяют по конструкции детали, состоянию основания и требованиям к сопряжению.
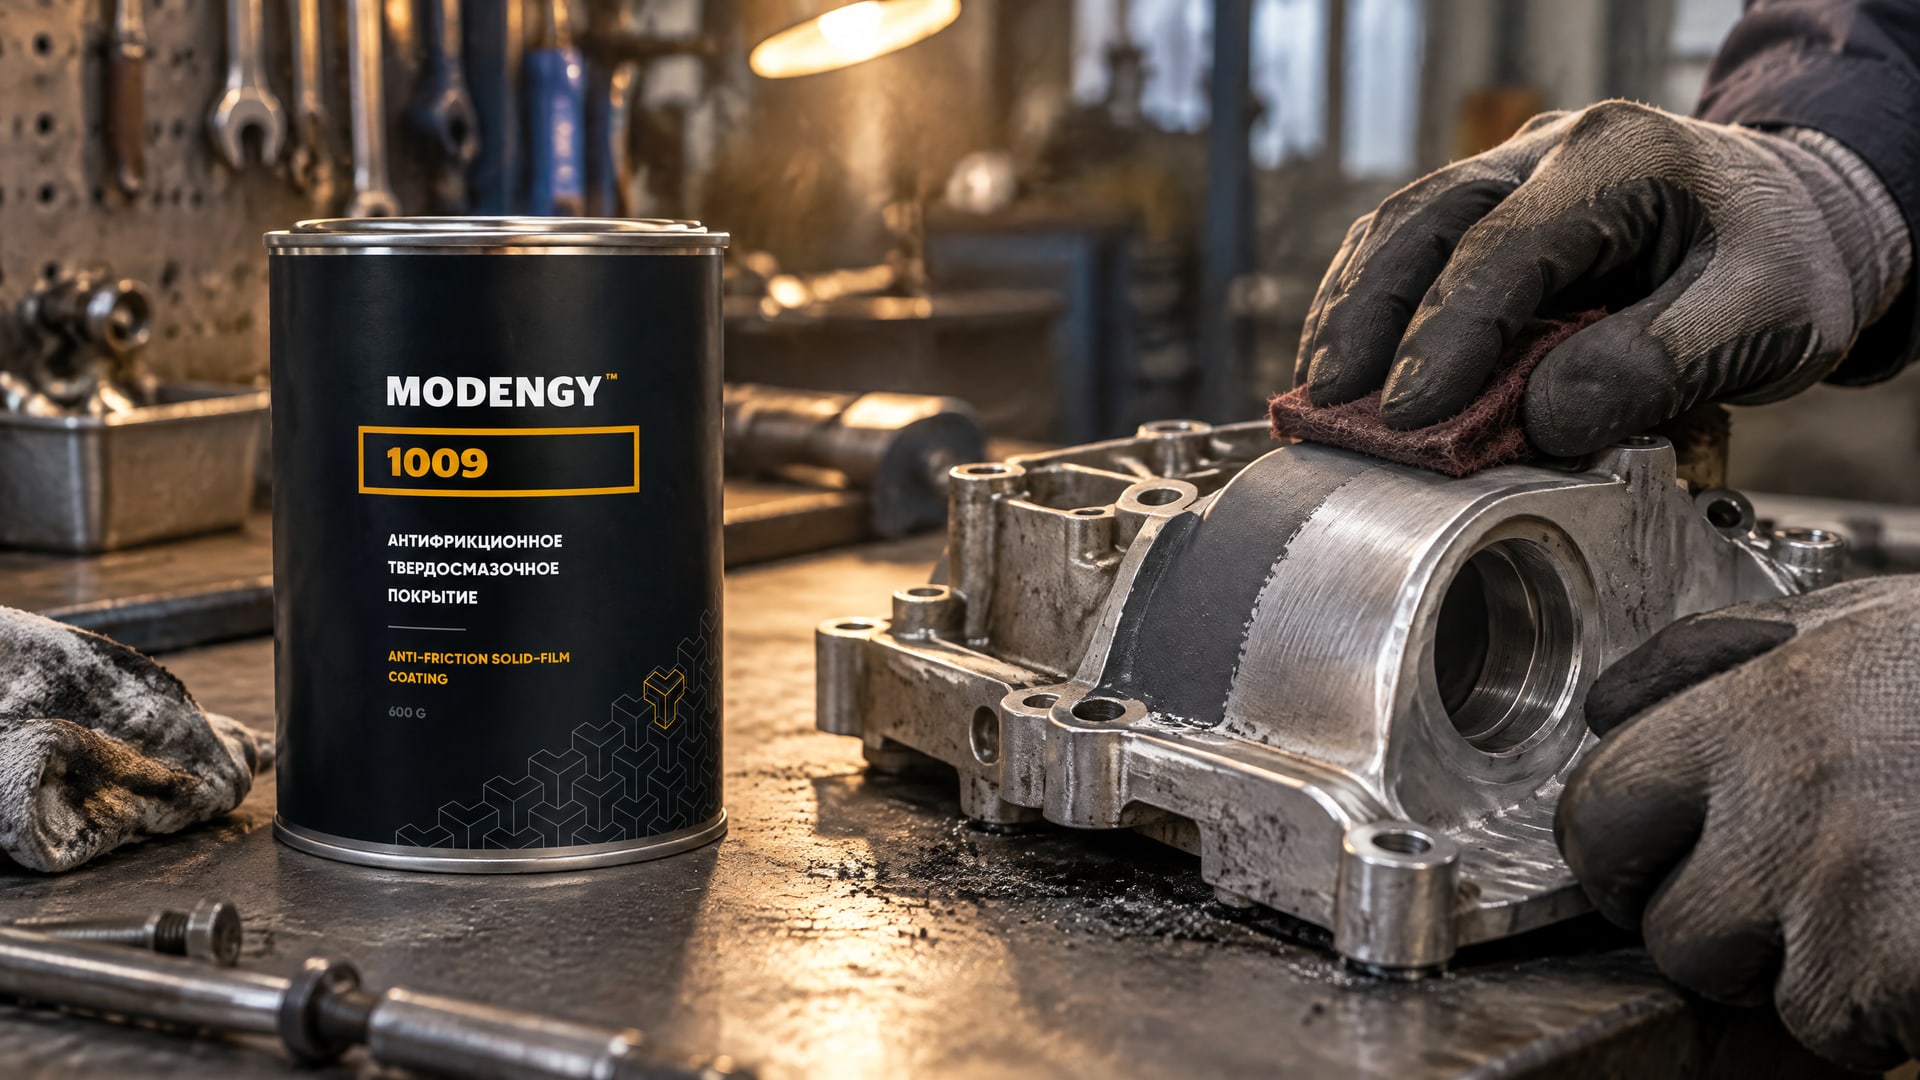
Отдельный случай - контакт алюминиевой поверхности с резиновой прокладкой. При трении могут проявляться фреттинг и износ, а загрязнение или потеря смазочного материала при работе узла способны ухудшить движение прокладки. При холодном пуске сопротивление перемещению также может мешать стабильной работе сопряжения. Для такой задачи в технологическую карту включают антифрикционное твердосмазочное покрытие на основе ПТФЭ; в этой роли используют MODENGY 1009, в том числе после восстановления анодированного слоя.
Здесь важно не смешивать ремонт защитного слоя и нанесение антифрикционного покрытия. Если требуется вернуть размер, выбирают систему, способную сформировать нужную толщину. Если задача состоит в снижении трения резиновой прокладки по алюминию, выбирают покрытие под характер контакта. В обоих случаях до обработки проверяют состояние детали, размеры и требования к поверхности, а после нанесения оценивают результат по рабочей функции узла.
Часто задаваемые вопросы
Можно ли наносить PTFE-покрытие на алюминий Д16?
Да, алюминиевые сплавы используют как основу для PTFE-систем, в том числе с твердым анодным подслоем. Для Д16 важны тщательное обезжиривание, формирование шероховатости и минимальный интервал между подготовкой и нанесением. Также заранее учитывают толщину покрытия и подслоя, чтобы не изменить точные сопряжения детали.
Нужно ли восстанавливать анодированный слой перед нанесением?
Это зависит от состояния детали и назначения покрытия. Для повышения износостойкости рассматривают твердый анодный слой с пропиткой ПТФЭ. Если нужно восстановить геометрию изношенной поверхности, могут потребоваться более толстые композиционные покрытия. Решение принимают после осмотра детали и проверки чертежа, а не только по факту повреждения анодирования.
Подходит ли покрытие для плитки против скольжения для алюминиевой детали?
Нет. Покрытие для плитки против скольжения должно повышать сцепление обуви с поверхностью, тогда как PTFE-покрытие для детали механизма применяют для снижения трения. Это разные материалы и противоположные функциональные задачи. Подбирать покрытие для алюминия нужно по требованиям к скольжению, износу и рабочей среде узла.
Можно ли использовать один температурный режим для всех PTFE-покрытий?
Нет. В источниках встречаются ориентиры около 177 °C, 350-380 °C и 370-427 °C для разных систем и связующих. Эти значения не образуют единого режима для алюминия Д16. Температуру отверждения выбирают по документации конкретного покрытия и технологии обработки детали.
Заключение
Покрытие для скольжения на алюминии Д16 выбирают по функции поверхности и условиям работы детали. Для снижения трения применяют PTFE-системы, а при повышенных требованиях к износостойкости рассматривают твердый анодный подслой с пропиткой ПТФЭ. Надежность результата зависит от подготовки поверхности, правильного режима термообработки и учета толщины покрытия в размерах сопряжения.
Следующий шаг - сверить чертеж и техническое задание: определить требуемую функцию покрытия, допустимое изменение размеров и необходимость восстановления анодированного слоя. Затем согласовать с исполнителем конкретную систему и ее технологические параметры до передачи деталей в обработку.