Плашки превентора работают в экстремальных условиях: высокие давления, агрессивные среды, постоянное трение и износ. Импортные покрытия, которыми они поставляются, со временем деградируют, и возникает задача восстановления или замены. Однако не все производственники осознают, что качество замены импортного покрытия зависит не только от самого материала, но в первую очередь от подготовки поверхности - в частности, от пескоструйной обработки металла и последующего контроля. Эта статья разбирает ключевые этапы восстановления плашек превентора, типичные ошибки при замене покрытий и правила, которые обеспечивают адгезию нового защитного слоя на уровне заводских стандартов.
Мы рассмотрим, как правильно подготовить поверхность, на какие классы очистки ориентироваться, как контролировать качество восстановления, и почему пропуск этих этапов приводит к быстрому отказу нового покрытия. Информация будет полезна инженерам, снабженцам и техническим специалистам, которые отвечают за надежность оборудования нефтегазовых скважин.
Почему пескоструйная обработка металла - критический этап восстановления плашек превентора
Плашки превентора - это запирающие элементы оборудования, которые работают под давлением и должны обеспечивать герметичность скважины.
На их поверхности образуется окисление, коррозия, остатки рабочих жидкостей. Когда импортное покрытие изнашивается, нужно его удалить и восстановить. Здесь начинаются ошибки.
Многие техники считают, что достаточно почистить деталь щеткой или абразивным кругом «на глаз» - и готово. На самом деле это приводит к тому, что под новым покрытием остаются микропленки ржавчины, масла и грязи. Новый слой не набирает адгезию, и через несколько месяцев эксплуатации он отслаивается.
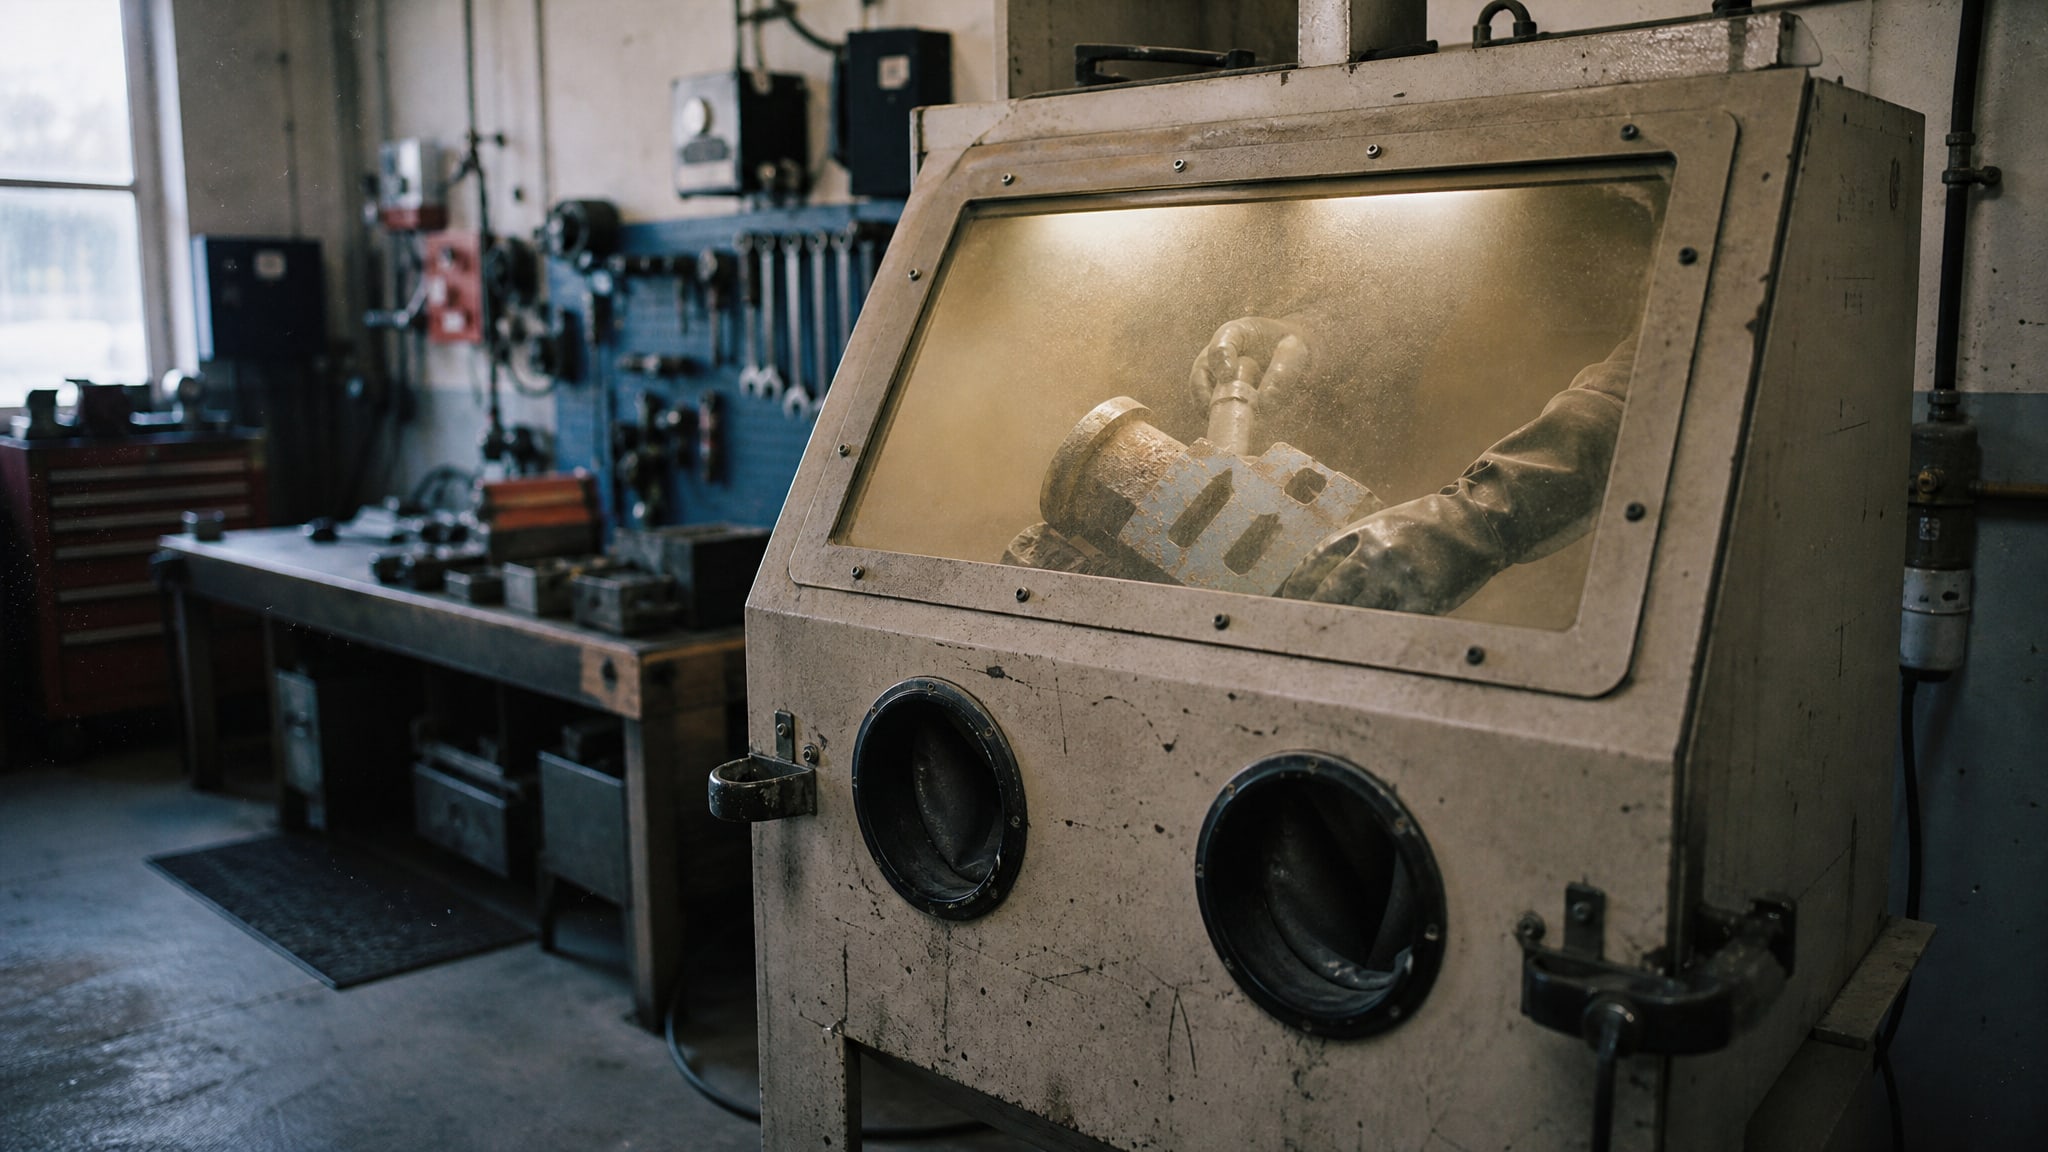
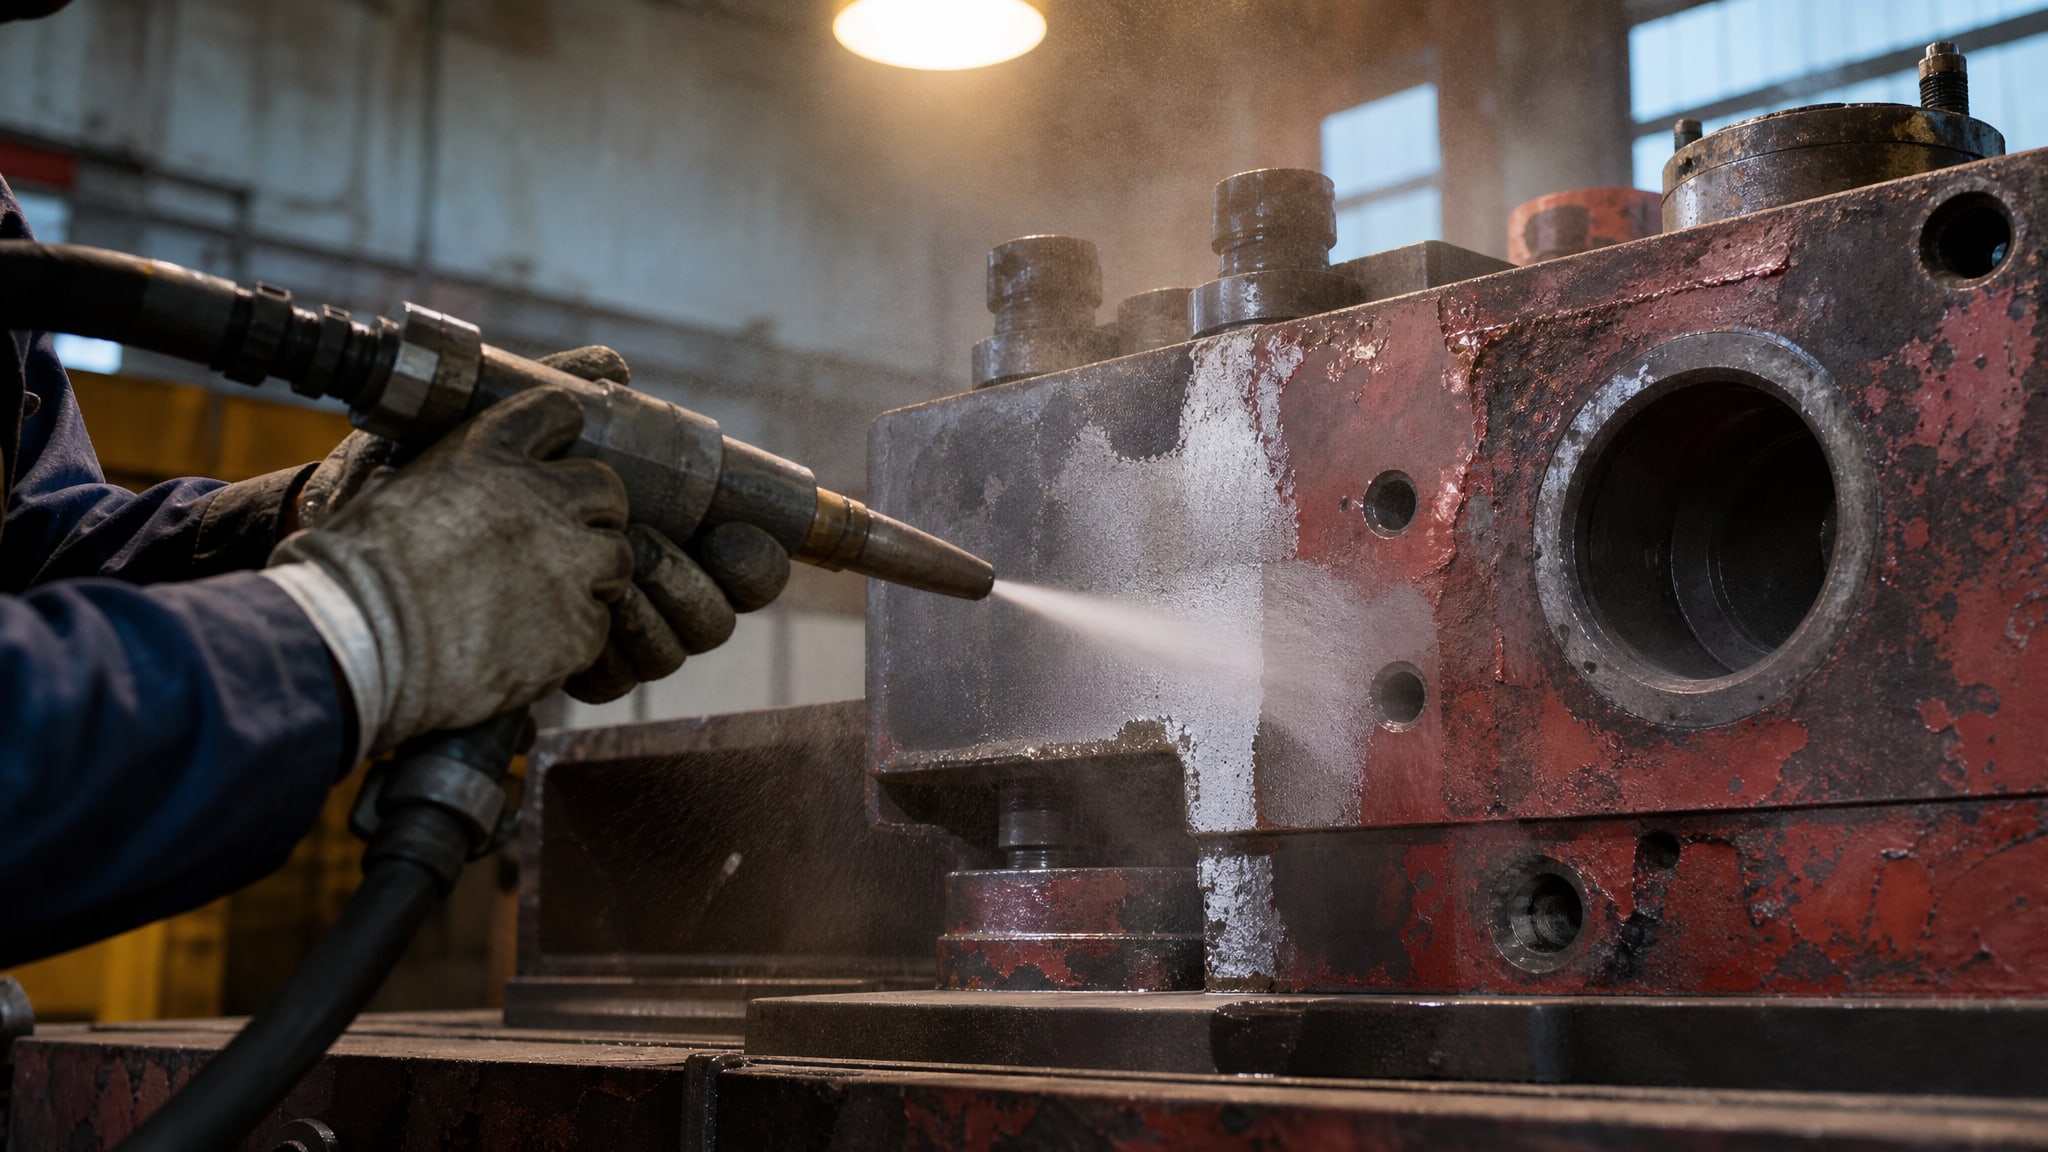
Пескоструйная обработка металла решает эту проблему. Она удаляет не только видимую ржавчину, но и микрошероховатости, масляные пленки и окалину на молекулярном уровне. Поверхность становится активной, готовой к химическому взаимодействию с новым покрытием. В результате адгезия возрастает на 40-60% по сравнению с механической очисткой щетками.
Стандарты подготовки поверхности перед окраской и нанесением защитных слоев закреплены в ГОСТ Р ИСО 8501-1-2014 и ISO 8504-2. Они описывают четыре основных класса очистки: Sa 1, Sa 2, Sa 2.5 и Sa 3. Различие между ними - в остаточной загрязненности и требованиях к визуальной чистоте. Для плашек превентора, работающих в агрессивной среде, обычно требуется не ниже Sa 2.5.
Классы очистки при пескоструйной обработке: выбор нужного уровня для плашек
Класс очистки определяет, насколько чистой должна быть поверхность стали перед нанесением покрытия.
Вот четыре основных уровня:
Sa 1 - легкая очистка: Остается видимая ржавчина и окалина, удаляется лишь отслаивающаяся грязь. Допустимая остаточная загрязненность - не регламентирована, но обычно это 30-50% поверхности. Используется для черновых работ и предварительной очистки перед основной обработкой.
Sa 2 - тщательная очистка: Удаляется большая часть ржавчины и окалины, но допускаются пятна и следы. Остаточная загрязненность - до 5% поверхности. Этот класс часто используют для деталей, работающих в умеренных условиях.
Sa 2.5 - очень тщательная очистка: Почти полное удаление ржавчины и окалины; остаются лишь легкие следы в углублениях и под краями. Остаточная загрязненность - до 1% поверхности. Это наиболее распространенный уровень для ответственных промышленных покрытий.
Sa 3 - очистка до визуально чистого металла: Полное отсутствие видимых загрязнений; поверхность имеет единый светлый оттенок. Остаточная загрязненность практически равна нулю. Требуется для высокоточных и высоконадежных систем.
Для плашек превентора рекомендуется выбирать Sa 2.5 или Sa 3, в зависимости от интенсивности эксплуатации и требований изготовителя оборудования. Если производитель требует покрытие с высокой адгезией и долгим сроком службы - идите на Sa 3. Если экономия времени критична и условия эксплуатации менее суровы - Sa 2.5 обеспечит достаточное качество.
Проверка класса очистки проводится визуально, сравнением образца с контрольными карточками стандарта ГОСТ Р ИСО 8501-1-2014. На крупных производствах этим занимаются инспекторы качества, на средних предприятиях - старший техник или мастер.
Последовательность восстановления плашек: от дефектации до финального покрытия
Восстановление плашек превентора - это не одноразовая операция, а цепочка технологических шагов, каждый из которых влияет на финальный результат.
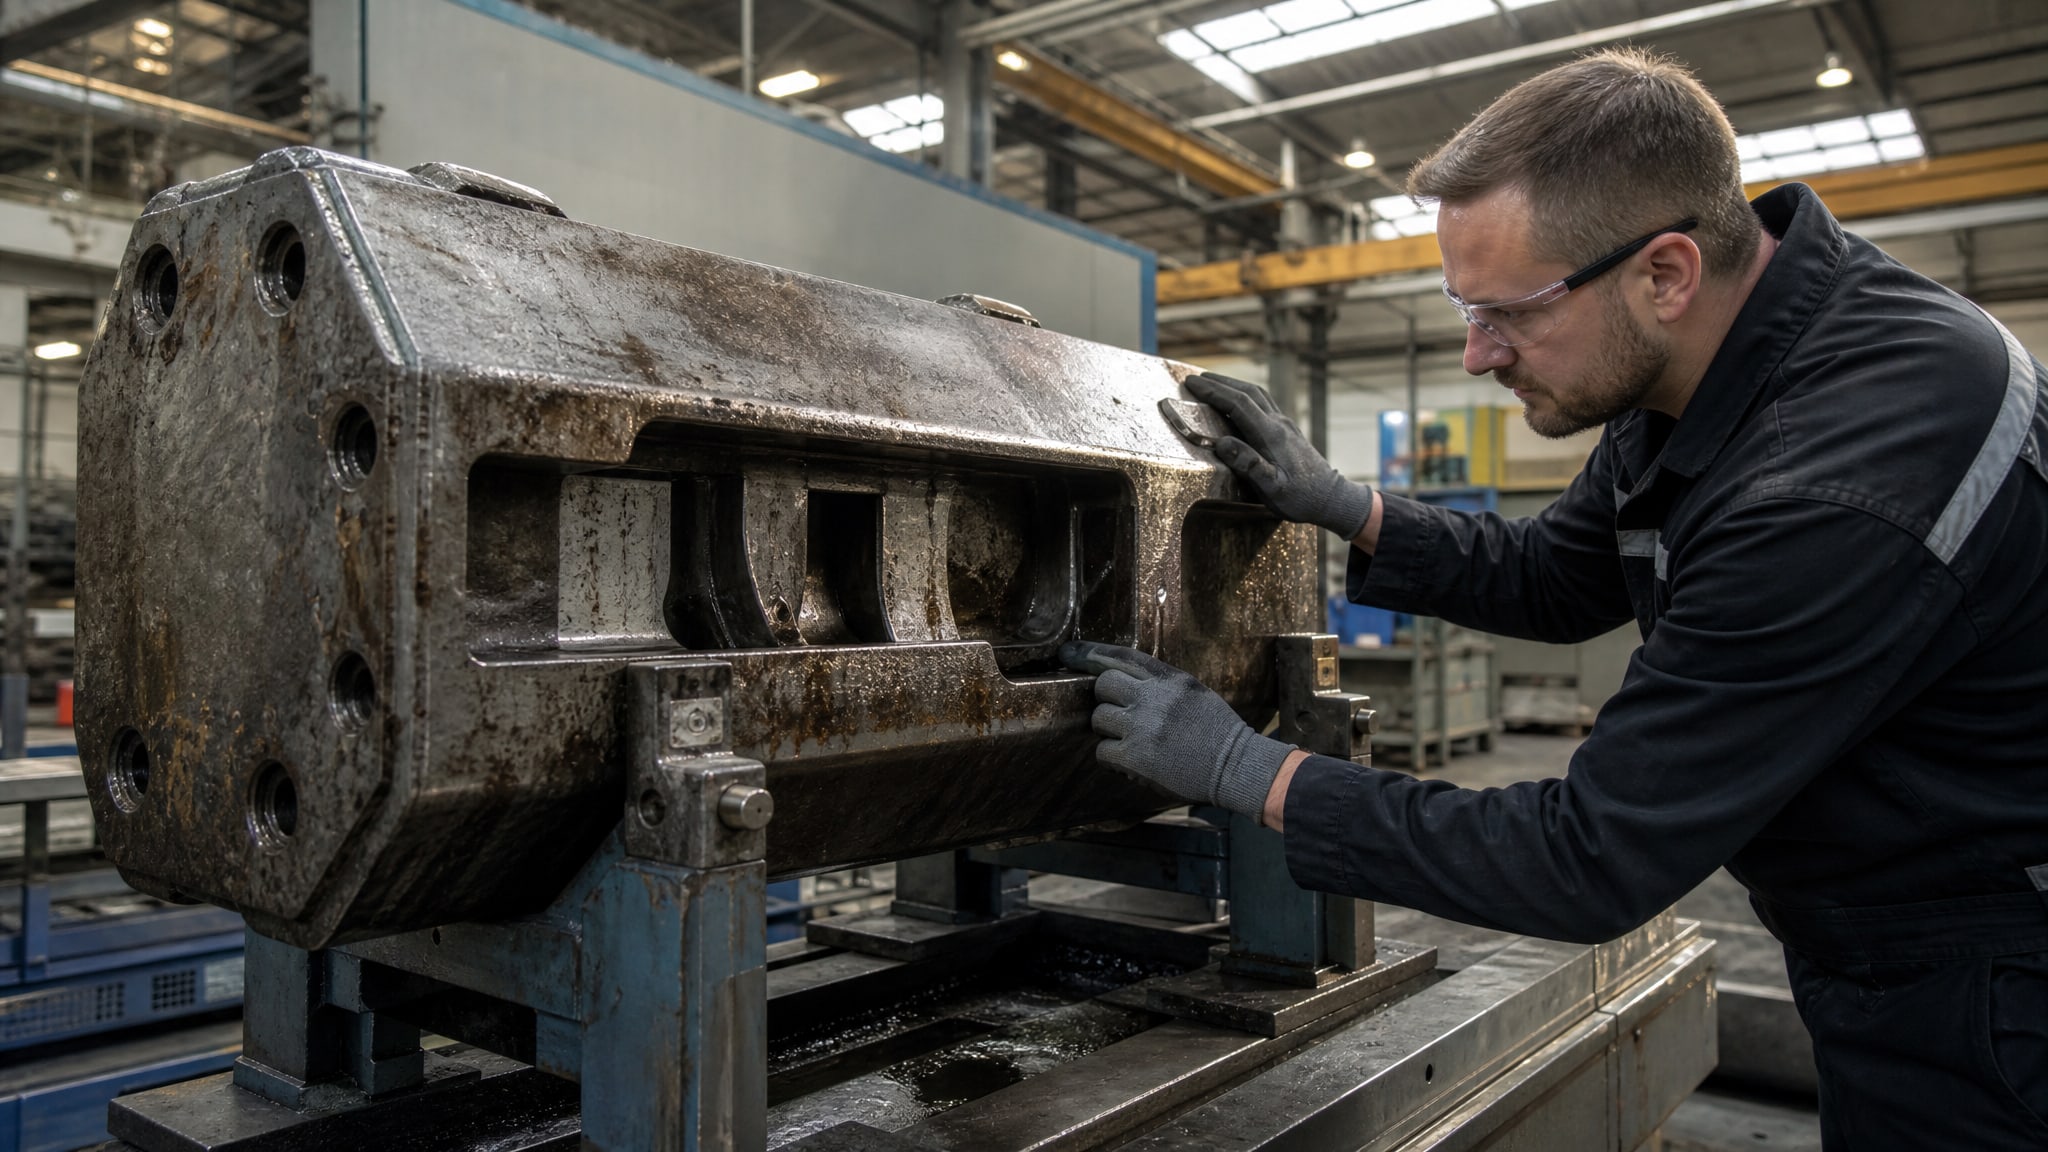
Шаг 1: Дефектация. Перед разборкой и очисткой плашку проверяют на предмет трещин, глубоких раковин и неремонтопригодных дефектов. Если дефекты позволяют восстановление (поверхностное износное пятно, локальная коррозия, потертое покрытие), работают дальше. Если повреждения критичны, плашку заменяют.
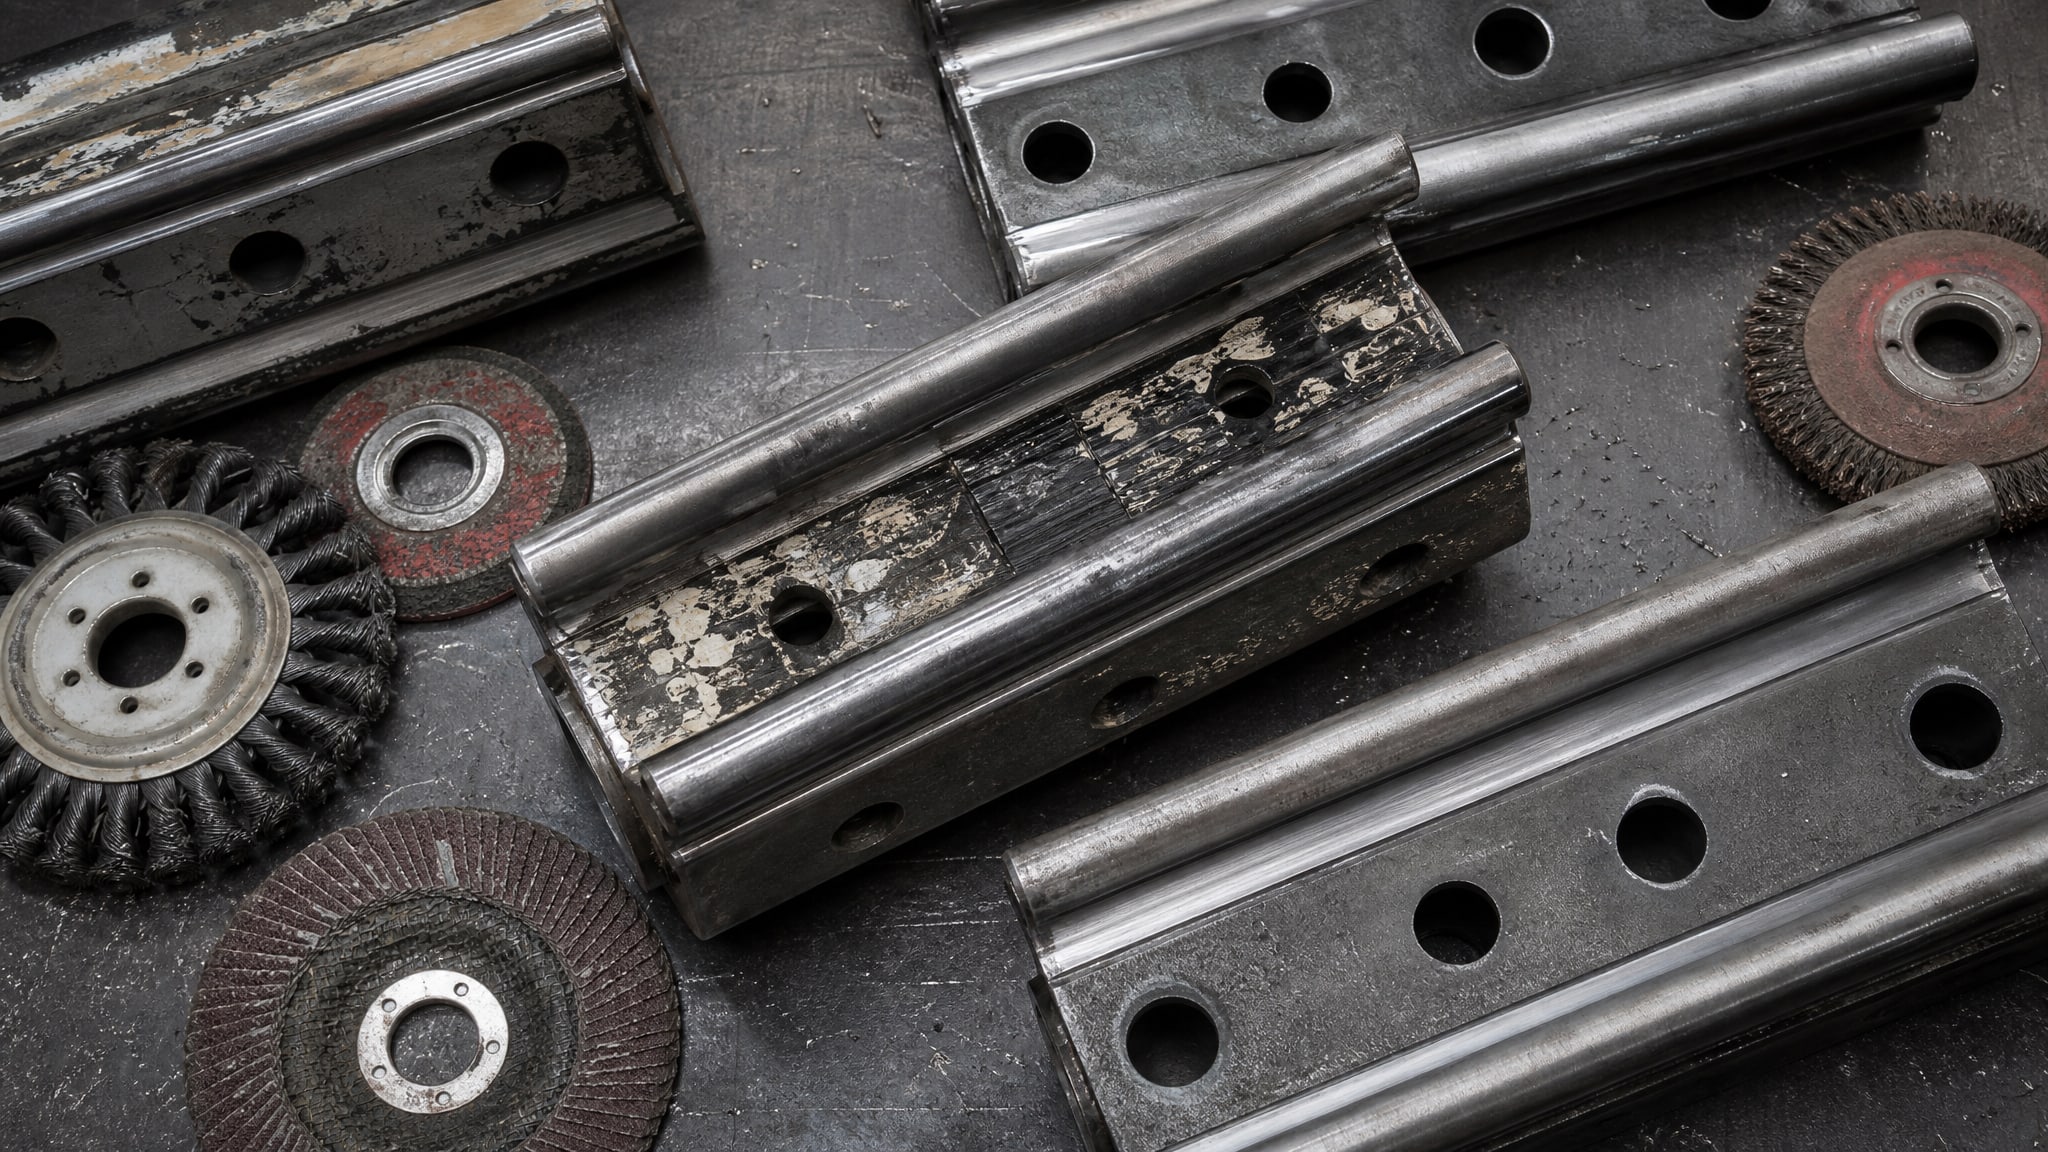
Шаг 2: Удаление старого покрытия. Если плашка имеет старое импортное покрытие или фабричное защитное масло, его нужно полностью удалить. Используют растворители, щелочные ванны или механические методы (абразивные круги, проволочные щетки). Цель - обнажить основной материал (обычно это сталь).
Шаг 3: Удаление толстой ржавчины и окалины. Если под старым покрытием обнаруживается массивная ржавчина или окалина, ее удаляют механически - щетками, абразивными кругами или в специальной ванне. Полностью убирать тонкую пленку на этом этапе не нужно; ее удалит пескоструй.
Шаг 4: Очистка от масла, жира и грязи. Перед пескоструйной обработкой поверхность обезжиривают. Это критично, потому что масляные пленки препятствуют контакту абразива с металлом, и в результате очистка получается неравномерной. Обезжиривают обычно щелочными растворами или органическими растворителями.
Шаг 5: Пескоструйная обработка металла. Плашку подвергают пескоструйной обработке, выбрав нужный класс (Sa 2.5 или Sa 3). Давление, размер абразивного зерна и время обработки подбирают так, чтобы достичь требуемого класса без деформации детали.
Шаг 6: Удаление пыли и мусора. После пескоструя поверхность покрывается абразивной пылью и остатками материала. Их удаляют сжатым воздухом или протиркой чистой сухой тряпкой. Это необходимо перед нанесением покрытия, иначе пыль образует слабый промежуточный слой, и адгезия упадет.
Шаг 7: Фосфатирование (если требуется). Если новое покрытие требует усиленной адгезии или дополнительной защиты от коррозии, поверхность фосфатируют. Фосфатный слой - это тонкая химическая пленка, которая активирует поверхность и служит основанием для последующего покрытия. Толщина фосфатного слоя на стали - обычно 5-25 микрон.
Шаг 8: Нанесение финального защитного покрытия. После всех подготовок наносят новое покрытие. Это может быть лакокрасочный состав, эпоксидная система, полиуретановое покрытие или специализированное антикоррозионное средство в зависимости от требований.
Шаг 9: Контроль качества. После высыхания/отверждения покрытия проводят проверку: визуальный осмотр (отсутствие потеков, трещин, пузырей), измерение толщины сухого слоя (обычно 150-300 микрон в зависимости от системы), испытания адгезии (отрыв по методу ГОСТ 15140 или царапающее испытание).
Часто инженеры пропускают шаги 1, 3, 4 и 6 в спешке, считая, что пескоструй «сам все почистит». Результат: неравномерная очистка, остаточные загрязнения, низкая адгезия. Качество восстановления плашек растет ровно пропорционально аккуратности каждого этапа.
Типичные ошибки при замене импортных покрытий на плашках превентора
Практика показывает, что большинство проблем с восстановленными плашками возникают не из-за неудачного выбора нового покрытия, а из-за недобросовестной подготовки поверхности.
Ошибка 1: игнорирование стандартов подготовки. Закупщик выбирает новое покрытие по характеристикам (вязкость, твердость, температурный диапазон), но не проверяет, какой класс очистки оно требует. Результат: поверхность очищена по Sa 1, а покрытие рассчитано на Sa 2.5. Адгезия неудовлетворительна.
Ошибка 2: пропуск обезжиривания. Техники считают, что пескоструй сам удалит масло и грязь. На деле абразив попросту сбивает грязь в другие места, а тонкие масляные пленки остаются. Новое покрытие не держится.
Ошибка 3: нанесение покрытия без удаления пыли. После пескоструйной обработки металла плашку сразу несут в покрасочный цех. На ней остается тонкий слой абразивной пыли, который видно только под углом. При нанесении покрытия эта пыль становится частью системы, и адгезия падает на 20-30%.
Ошибка 4: выбор покрытия без учета совместимости с основанием. Импортное покрытие X, которое было на плашке, имело адгезию к стали благодаря определенной грунтовке. Закупщик выбирает новое покрытие Y, которое в техлист рекомендует другой класс очистки или разные условия сушки. Старая система не совместима с новой, и плашка деградирует быстрее.
Ошибка 5: недоконтроль качества восстановления. После высыхания нового покрытия никто не проверяет, насколько хорошо оно держится. Нет измерения толщины, нет испытаний адгезии. Плашку отправляют в работу, и через месяц оказывается, что покрытие вздулось или отслоилось.
Ошибка 6: использование случайного абразива при пескоструйной обработке. На некоторых производствах в пескоструйный аппарат подают любой «песок» подешевле - даже не абразив, а песок из речки. Такой материал не обеспечивает нужную степень очистки и может оставить на поверхности мягкий мусор вместо чистого металла.
Ошибка 7: недостаточное давление при пескоструйной обработке металла. Если давление ниже рекомендуемого (обычно 6-8 бар для стали), очистка будет поверхностной, и класс Sa 2.5 не будет достигнут.
Совет инженера: грамотная подготовка поверхности плашек превентора
На практике встречается ситуация, когда предприятие получает отремонтированные плашки, но уже через два месяца работы на скважине покрытие начинает отслаиваться.
Инженер затребовал отчет о восстановлении и выяснил, что подрядчик не проводил обезжиривание перед пескоструйной обработкой, не контролировал класс очистки и не проверял толщину финального слоя. Внешне покрытие выглядело прилично, но внутри отсутствовала адгезия.
Решение: предприятие разработало чек-лист восстановления плашек. Теперь при приеме каждой плашки проверяют: 1) документ о дефектации; 2) видео удаления старого покрытия; 3) карточка класса очистки Sa 2.5 (с фотографией образца, сфотографированного рядом с плашкой); 4) протокол обезжиривания; 5) документ об удалении пыли (дата, время); 6) сертификат на использованное покрытие; 7) акт измерения толщины слоя (с указанием точек измерения); 8) протокол испытания адгезии. Благодаря этому браку удалось избежать, а ресурс плашек увеличился на 40%.
При подборе очистителя для подготовки поверхности перед нанесением защитного слоя рекомендуется обращать внимание на специализированные составы, которые не только удаляют масло и грязь, но и активируют поверхность для лучшей адгезии. Такие средства обеспечивают более надежный контакт между основанием и финальным покрытием, что особенно важно при восстановлении ответственных деталей.
Контроль качества плашек превентора после восстановления
Контроль - это последний и решающий этап.
Он определяет, будет ли восстановленная плашка работать надежно или выйдет из строя раньше срока.
Визуальный осмотр. Проверяется отсутствие потеков, раздвоений, пузырей, морщин, трещин и участков с низкой или высокой толщиной. Цвет должен быть равномерным, без светлых или темных пятен, указывающих на неравномерность нанесения. Если заметны дефекты, покрытие счищают и наносят заново.
Измерение толщины сухого слоя. Используется толщиномер, работающий по принципу электромагнитной индукции. Измерения проводят в 5-10 точках на каждой плашке (в центре, по краям, в углублениях). Результаты сравнивают с требованиями техлиста на покрытие. Если толщина ниже минимальной - защита от коррозии будет недостаточной. Если выше максимальной - велик риск отслаивания.
Испытание адгезии. На восстановленной плашке выполняют скотч-тест (ГОСТ 15140 или ASTM D3359): наклеивают специальный скотч, резко срывают его и оценивают, отслоилось ли покрытие. Если покрытие остается на месте - адгезия хорошая (обычно 4-5 баллов). Если отслаивается - плашку отправляют на переработку.
Проверка коррозионной стойкости (при необходимости). Для критичных плашек проводят испытание на соляной туман (ГОСТ 9.308) или иммерсионные тесты. Плашку помещают в специальную камеру с солевым туманом на 240-1000 часов и проверяют появление очагов коррозии.
Без этих проверок гарантия на восстановление невозможна. Если предприятие не проводит контроль, значит, оно берет на себя риск отказа плашки на скважине.
Фосфатирование плашек: когда оно требуется и как оно улучшает восстановление
Фосфатирование - это обработка стальной поверхности фосфатными составами, при которой образуется тонкий кристаллический слой (обычно 5-25 микрон).
Этот слой служит переходным звеном между голой сталью и финальным покрытием.
Фосфатный слой выполняет несколько функций: - улучшает адгезию следующего слоя покрытия; - препятствует подповерхностной коррозии (коррозия под слоем); - равномерно распределяет механические нагрузки между основанием и покрытием; - обеспечивает начальную коррозионную защиту в зонах, где покрытие имеет микротрещины.
Фосфатирование требуется, если плашка будет работать в высоковлажной среде, в присутствии растворенных солей или если новое покрытие специально рассчитано на фосфатную подложку. Если условия эксплуатации умеренные, а покрытие имеет хорошую адгезию к чистой стали после пескоструйной обработки, фосфатирование может быть пропущено для экономии времени и стоимости.
На практике фосфатирование добавляет к восстановлению плашки 1-2 часа работы и 5-10% к стоимости, но увеличивает ресурс в суровых условиях на 20-40%. Решение о необходимости фосфатирования принимается на основе требований техлиста на новое покрытие и анализа условий, в которых будет работать плашка.
Часто задаваемые вопросы
Почему пескоструйная обработка металла дороже простой механической очистки, если результат примерно один?
Результаты существенно отличаются. Пескоструй удаляет микрошероховатости, масляные пленки и остатки окисления на глубину 50-100 микрон, обеспечивая равномерную чистоту поверхности класса Sa 2.5 или Sa 3. Механическая очистка щетками и кругами - это поверхностный процесс, оставляющий в углублениях и на краях ржавчину и грязь. Адгезия нового покрытия при пескоструйной подготовке на 40-60% выше. Мнимая экономия на очистке приводит к преждевременному отказу восстановления и потере плашки в несколько раз дороже.
Какой абразив выбрать для пескоструйной обработки плашек превентора?
Стандартные абразивы: кварцевый песок, корунд, гранат, чугунная дробь. Для плашек превентора лучше всего подходят корунд или гранат: они дают чистоту Sa 2.5-Sa 3 без деформации детали и оставляют гладкую микрошероховатую поверхность. Чугунная дробь подходит для более грубой очистки толстых слоев ржавчины. Речной песок и другие мягкие абразивы неприемлемы, так как не обеспечивают нужную степень очистки.
Как часто нужно контролировать класс очистки при восстановлении партии плашек?
Класс очистки контролируют на каждой плашке. Это быстрая операция (визуальное сравнение с карточкой стандарта), но она критична. Если в партии из 10 плашек 8 соответствуют Sa 2.5, а 2 недоочищены, то эти 2 вскоре выйдут из строя. На крупных производствах контроль проводит инспектор качества, на средних - старший техник. Пропуск этого этапа неприемлем.
Нужно ли фосфатировать плашку перед нанесением эпоксидного покрытия?
Зависит от техлиста покрытия. Если производитель эпоксидной системы требует фосфатной подложки - да, нужно. Если допускает прямое нанесение на чистую сталь после пескоструйной обработки класса Sa 2.5 - фосфатирование необязательно. Перед восстановлением всегда запрашивайте у производителя покрытия карточку с требованиями к подготовке основания; это займет 5 минут и убережет вас от ошибок.
Сколько времени хранить плашку после пескоструйной обработки до нанесения покрытия?
Обработанную пескоструем плашку нужно покрыть в течение 2-4 часов (в зависимости от влажности воздуха в цехе). Если хранить дольше, поверхность начнет окисляться, и адгезия упадет. На практике плашку готовят, сразу же наносят фосфатный слой (если требуется), а затем - финальное покрытие. Если плашка ждет больше суток - ее нужно обработать пескоструем повторно перед окраской.
Заключение
Восстановление плашек превентора путем замены импортного покрытия - это не просто покраска, а комплексный технологический процесс, в котором каждый этап зависит от предыдущего. Ключ к успеху - в качественной подготовке поверхности, особенно в пескоструйной обработке металла и достижении требуемого класса очистки Sa 2.5 или Sa 3. Типичные ошибки (игнорирование стандартов, пропуск обезжиривания, нанесение без удаления пыли, отсутствие контроля) быстро приводят к тому, что восстановленная плашка отказывает на скважине.
Чтобы избежать брака, используйте чек-лист восстановления, требуйте от подрядчиков документацию на каждый этап, проводите контроль адгезии и толщины покрытия, и всегда согласуйте требования к подготовке основания с производителем выбранного покрытия. Такой подход гарантирует, что восстановленные плашки будут работать не менее надежно, чем оригинальные заводские детали, а нередко и дольше.