Контроль толщины покрытия - одна из ключевых операций при производстве и ремонте узлов, работающих в условиях износа и трения. Однако методы, которые применимы к свободной пленке, не всегда подходят для запрессованных или криволинейных деталей. Различие кроется в доступности поверхности, прочности слоя и требованиях к неразрушающему контролю. Свободная пленка - это однородный слой вне основания, который можно измерить микрометрическим методом без риска повреждения конструкции. Запрессованная деталь, напротив, требует методов, которые не нарушают целостность покрытия и работают по сложной геометрии. В этой статье рассмотрены различия между подходами, нормативные требования и практические ограничения каждого метода.
Статья адресована техническим специалистам, инженерам и закупщикам, которые сталкиваются с задачей выбора приборов и методов контроля покрытий на различных типах изделий.
Чем отличается контроль свободных и запрессованных деталей
Свободная пленка и покрытие на запрессованной детали - это принципиально разные объекты контроля.
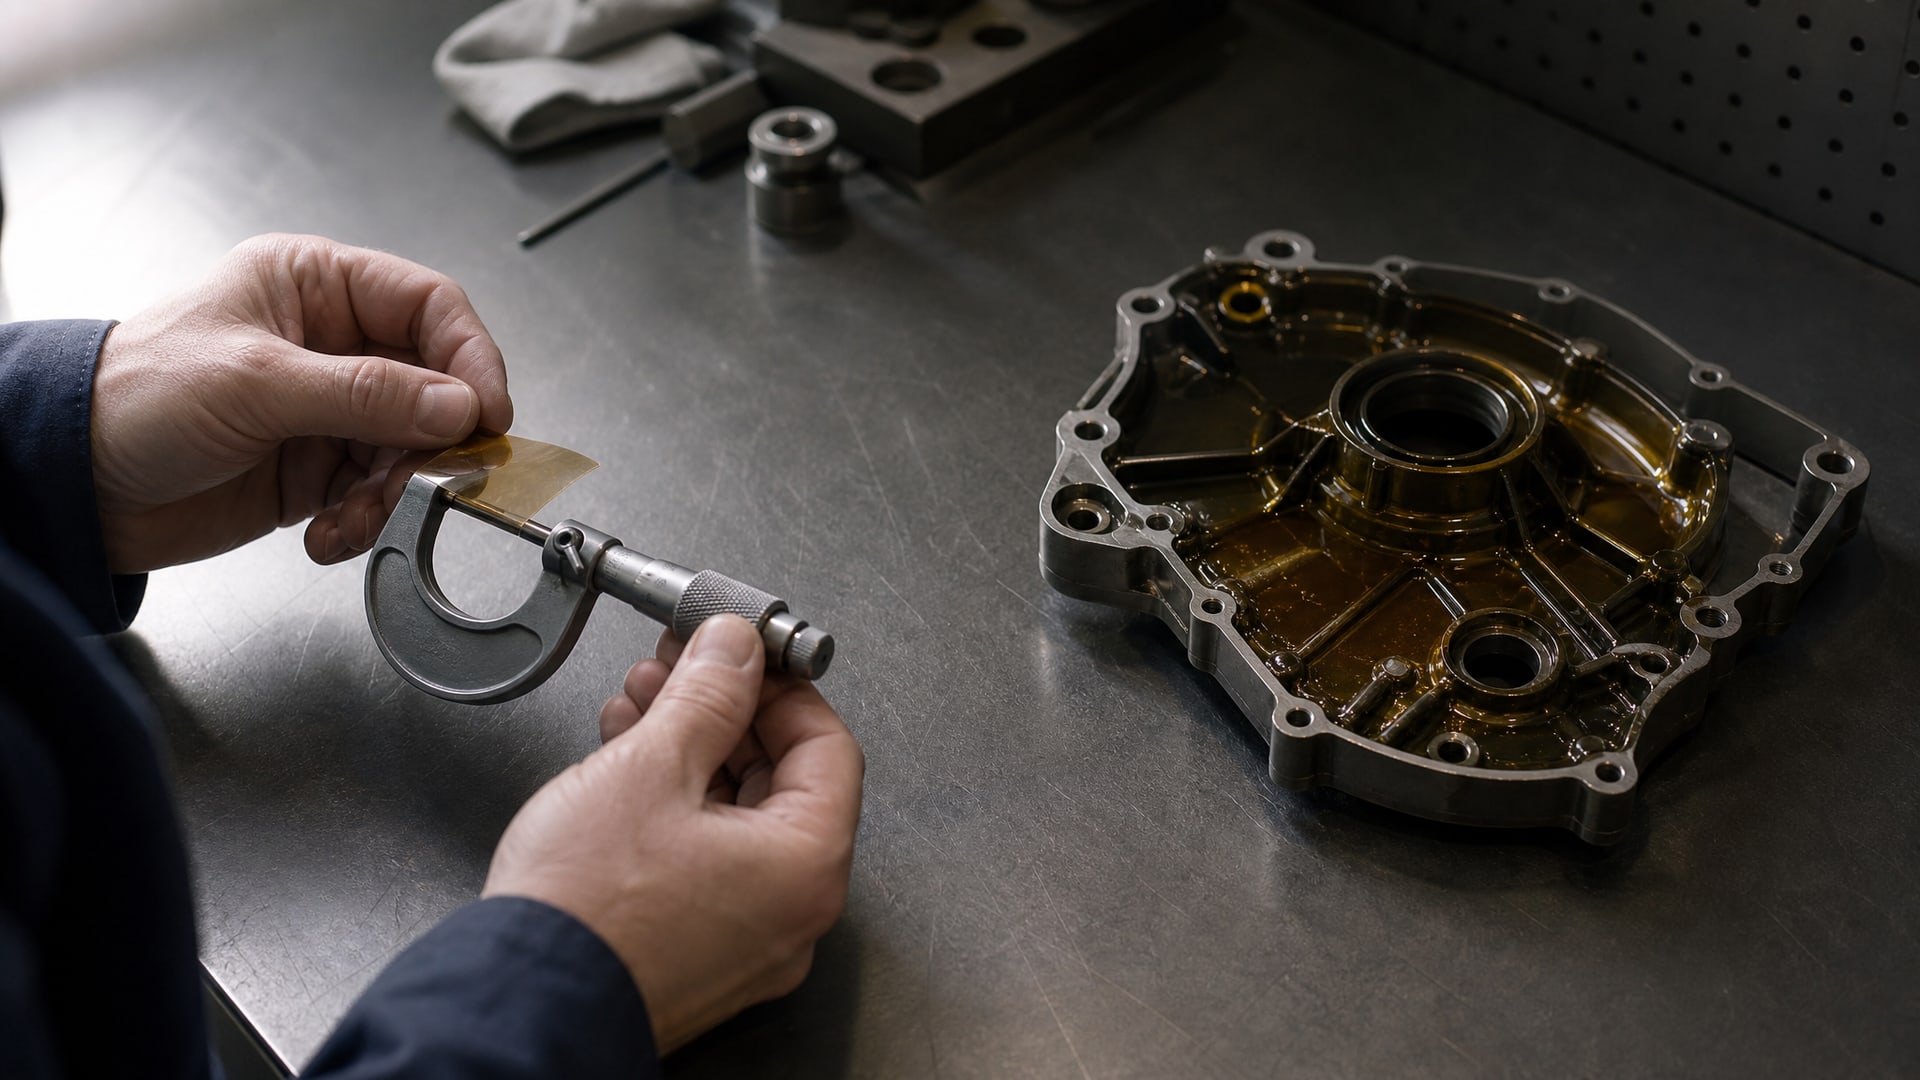
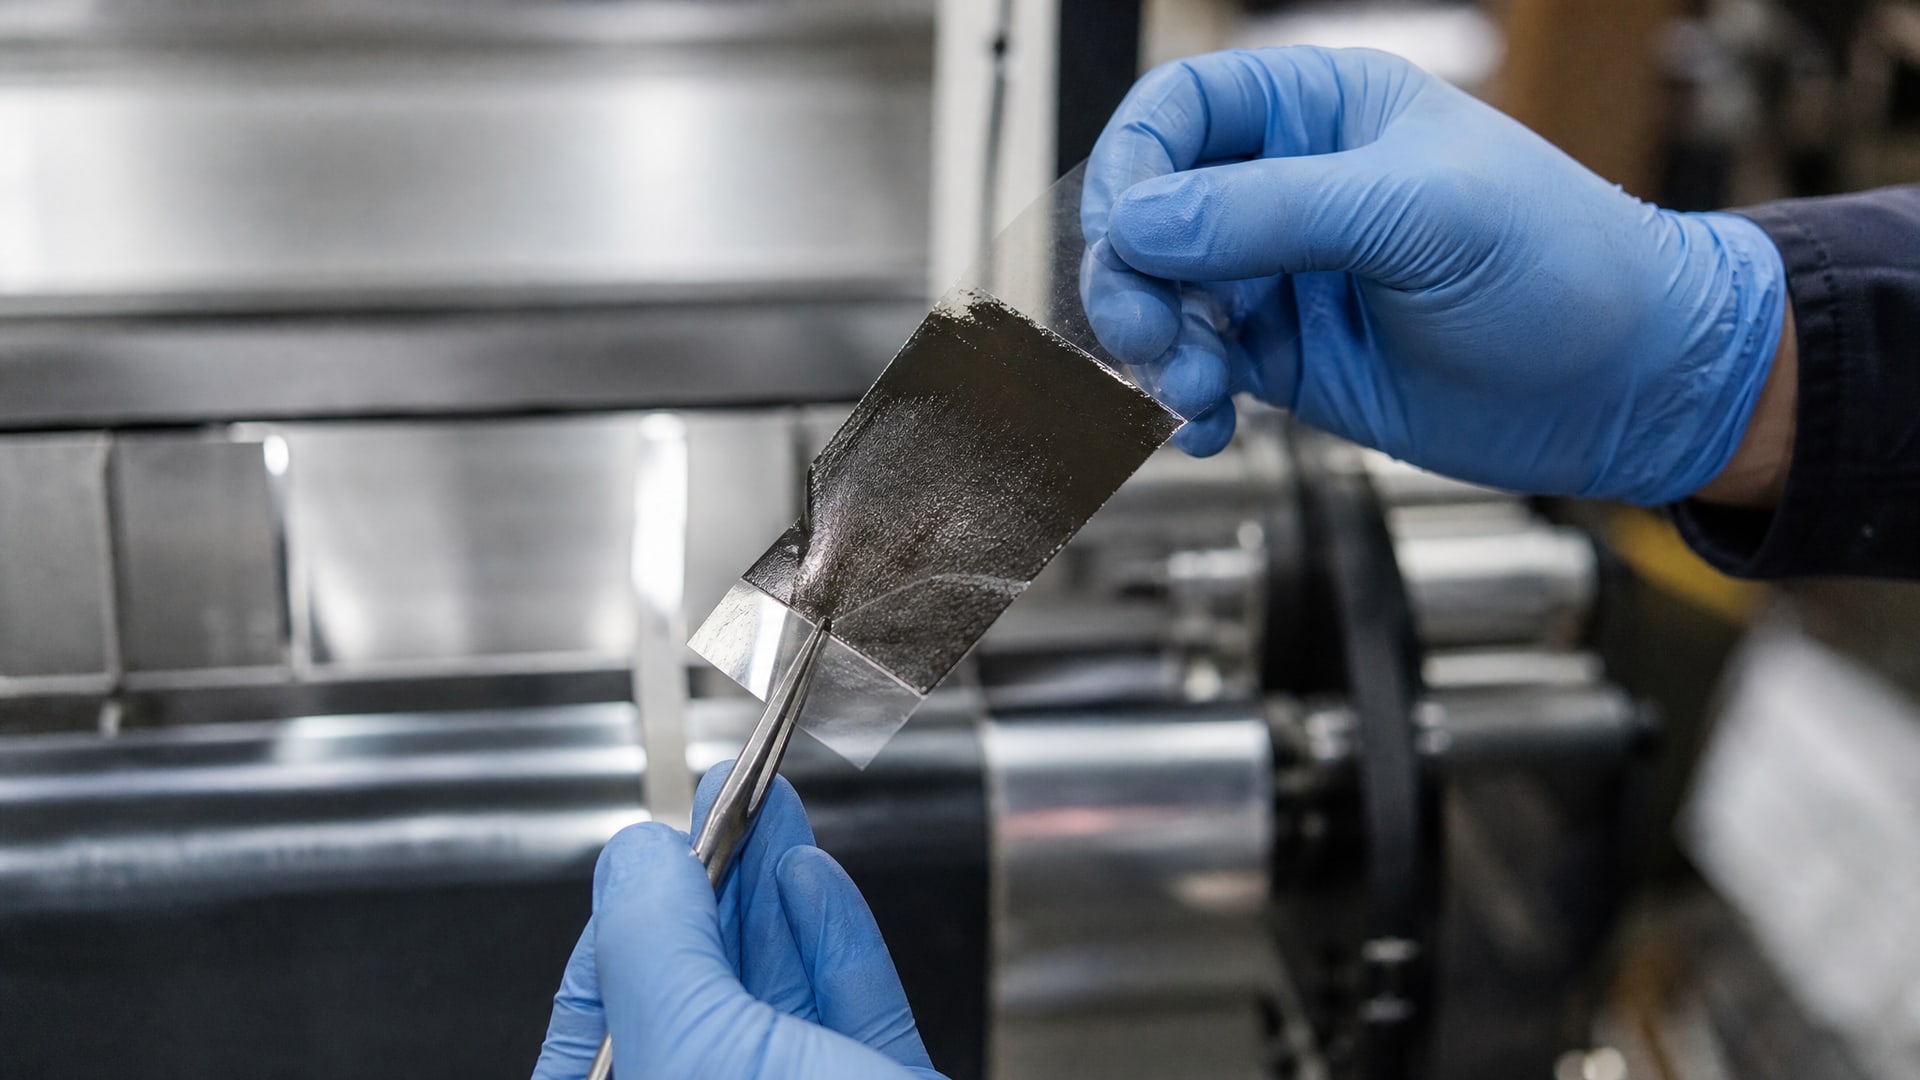
Свободная пленка представляет собой слой, полностью отделенный от основания, однородный по толщине и структуре. Ее можно измерить напрямую контактным методом: поместить между зажимами микрометра, получить точный результат и затем провести анализ. По ГОСТ Р 51694-2000 для свободных пленок допускаются микрометрический метод, когда пленка достаточно тверда, и методы на основе раздавливания или разрыва.
Запрессованная деталь - это изделие, на котором покрытие нанесено на основание и закреплено механически, химически или физически. Толщина покрытия здесь измеряется как разница между размерами окрашенной и неокрашенной деталей либо как глубина проникновения зонда в слой. Такие детали часто имеют криволинейную поверхность, узкие зазоры, резьбу или углы. По ГОСТ 31993-2013, контактные методы пригодны для плоских пластин, изделий круглого сечения (проволока, трубы) и окрашенных поверхностей, но работают исключительно там, где покрытие достаточно твердо, чтобы выдержать усилие зажимов без видимых повреждений.
Критическое отличие: свободную пленку можно подвергнуть разрушающему контролю, так как она не несет функциональную нагрузку. Покрытие на детали, напротив, должно остаться неповрежденным, чтобы сохранить защитные или антифрикционные свойства. Это делает неразрушающие методы предпочтительнее для запрессованных изделий.
Стандарты и нормативные требования при контроле толщины
Контроль толщины покрытий регулируется несколькими ключевыми стандартами, каждый из которых применим к определенному типу объекта или методу.
ГОСТ Р 51694-2000 и контроль органических покрытий на пленках
ГОСТ Р 51694-2000 (эквивалент ИСО 2808-97) устанавливает методы измерения толщины органических покрытий и свободных пленок. Для микрометрического метода нормой указана базовая погрешность ±2 микрометра, но воспроизводимость зависит от толщины: при измерении тонких покрытий (менее 100 микрометров) воспроизводимость составляет ±30%, а для толстых покрытий - ±20%. Это означает, что чем тоньше слой, тем больше разброс результатов при повторных измерениях одной и той же точки.
Для свободной пленки, если она не отделена от основания, требуемая минимальная толщина покрытия составляет 25 микрометров. Ниже этого значения контактный метод становится ненадежным. Микрометрический метод разрушает покрытие в процессе измерения, поэтому его используют в случаях, когда пленка или образец достаточно прочны и разрушение допустимо.
ГОСТ 31993-2013 и измерение на окрашенных поверхностях и изделиях
ГОСТ 31993-2013 (аналог ИСО 2808:2007) переносит методику на окрашенные поверхности и готовые изделия. Этот стандарт прямо указывает, что механические контактные методы пригодны для всех сочетаний «покрытие–подложка» и применимы к плоским окрашенным поверхностям, плоским изделиям и изделиям круглого сечения (например, проволока или трубопровод). Однако есть строгое ограничение: измерения допускаются только на покрытиях, которые способны выдержать действие зажимов микрометра или наконечника индикатора без видимых повреждений. Это исключает применение такого метода к хрупким, мягким или вязким покрытиям.
ГОСТ 31993-2013 разрешает два подхода к контролю: разрушающий контроль (удаление покрытия и прямое измерение остатка на основании) и неразрушающий контактный метод (прямое измерение суммарной толщины с вычитанием размера неокрашенной детали). Для запрессованных деталей разрушающий подход допустим только на образцах-свидетелях, а рабочие детали контролируются неразрушающим методом.
ГОСТ 9.302-88 и ГОСТ 9.304-87 для неорганических покрытий
ГОСТ 9.302-88 (эквивалент ИСО 1463-82, ИСО 2064-80 и ИСО 2106-82) классифицирует методы контроля неорганических покрытий на неразрушающие и разрушающие. Неразрушающие методы включают магнитные толщиномеры, вихретоковые приборы, радиационные и оптические системы; разрушающие методы - это механическое удаление слоя, гравиметрический анализ и металлографический контроль на шлифе.
ГОСТ 9.304-87 рекомендует рабочим и контрольным инструментом магнитные толщиномеры с диапазоном измерения от 0 до 500 микрометров и относительной погрешностью не более 10%. Именно этот стандарт и этот класс приборов получил наиболее широкое распространение в серийном производстве для быстрого контроля толщины покрытий на крупносерийных изделиях.
При применении любого метода следует брать не менее трех значений на одной детали и рассчитывать среднее арифметическое. Если площадь поверхности детали меньше одного квадратного сантиметра, измерения делают на трех-пяти деталях из одной партии. Для изделий с площадью до одного квадратного метра толщина должна определяться не менее чем в десяти местах; при большей площади отбирают представительный участок и тоже измеряют его в десяти точках.
Контактные методы: возможности и ограничения на практике
Контактные (механические) методы - это микрометрический и профилометрический способы, при которых зонд или зажим напрямую соприкасается с поверхностью покрытия.
Микрометрический метод
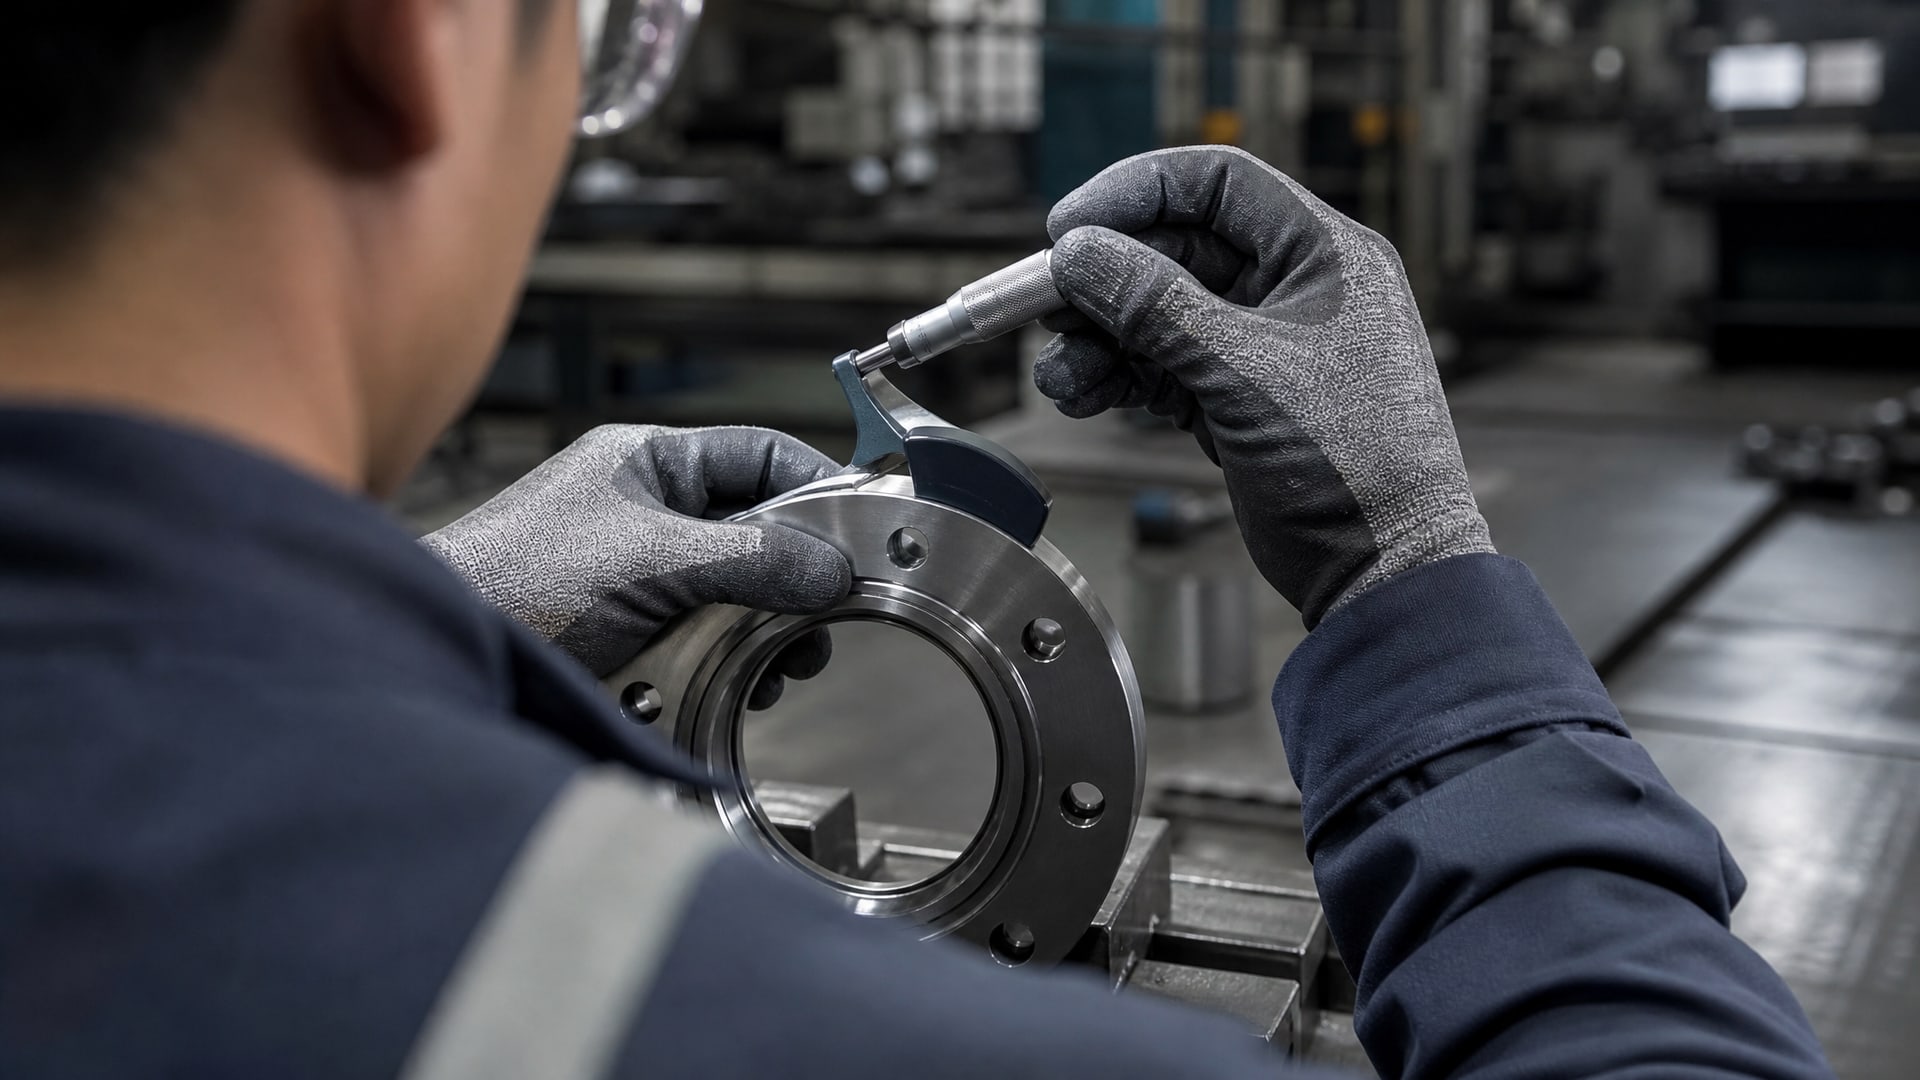
Микрометрический метод работает по принципу сжатия покрытия между двумя поверхностями. Покрытие должно быть достаточно твердым, чтобы выдержать усилие зажимов микрометра без видимых повреждений. Для органических покрытий эта операция часто разрушает слой в процессе испытания, поэтому методу отводится роль контроля на образцах-свидетелях, а не на рабочих деталях.
Основная погрешность микрометрического метода составляет ±2 микрометра по ГОСТ Р 51694-2000, что кажется высокой точностью. Однако воспроизводимость (разброс при повторных измерениях) для тонких покрытий около 100 микрометров достигает ±30%, что означает, что даже при одной точке измерения результат может отличаться от истинного значения на тридцать процентов при повторной проверке. Этот факт часто недооценивается при выборе метода контроля.
Главное ограничение: метод применим только на плоских пластинах и поверхностях. На криволинейных или запрессованных деталях (например, на поршне, шпинделе или запрессованной гайке) микрометр просто не сможет плотно прижать зонд к поверхности, и результат будет недостоверным. Кроме того, если покрытие мягкое, хрупкое или имеет низкую адгезию, зажимы микрометра деформируют или отслоят его, исказив результат.
Область применения контактных методов
По ГОСТ 31993-2013 контактные методы пригодны только для объектов с определенной геометрией: плоские окрашенные поверхности, плоские пластины и изделия круглого сечения (проволока, трубы). Это означает, что детали, у которых есть углы, ребра, отверстия, резьба или неправильная форма, не могут быть измерены надежно контактным методом. Также недопустимо измерять близко к краям, углам, отверстиям и местам контакта с монтажными приспособлениями, потому что там толщина покрытия часто отличается от номинальной (может быть толще на выступах или тоньше в впадинах).
На практике контактный метод используют при поточном контроле свободных пленок в лабораториях и на образцах-свидетелях, которые снимают вместе с партией готовых деталей и разрушают для проверки. Для запрессованных деталей с функциональной нагрузкой этот метод неприменим.
Методы контроля толщины покрытия на запрессованных и криволинейных деталях
Запрессованные детали требуют неразрушающих методов, которые работают без прямого контакта с поверхностью или при минимальном воздействии.
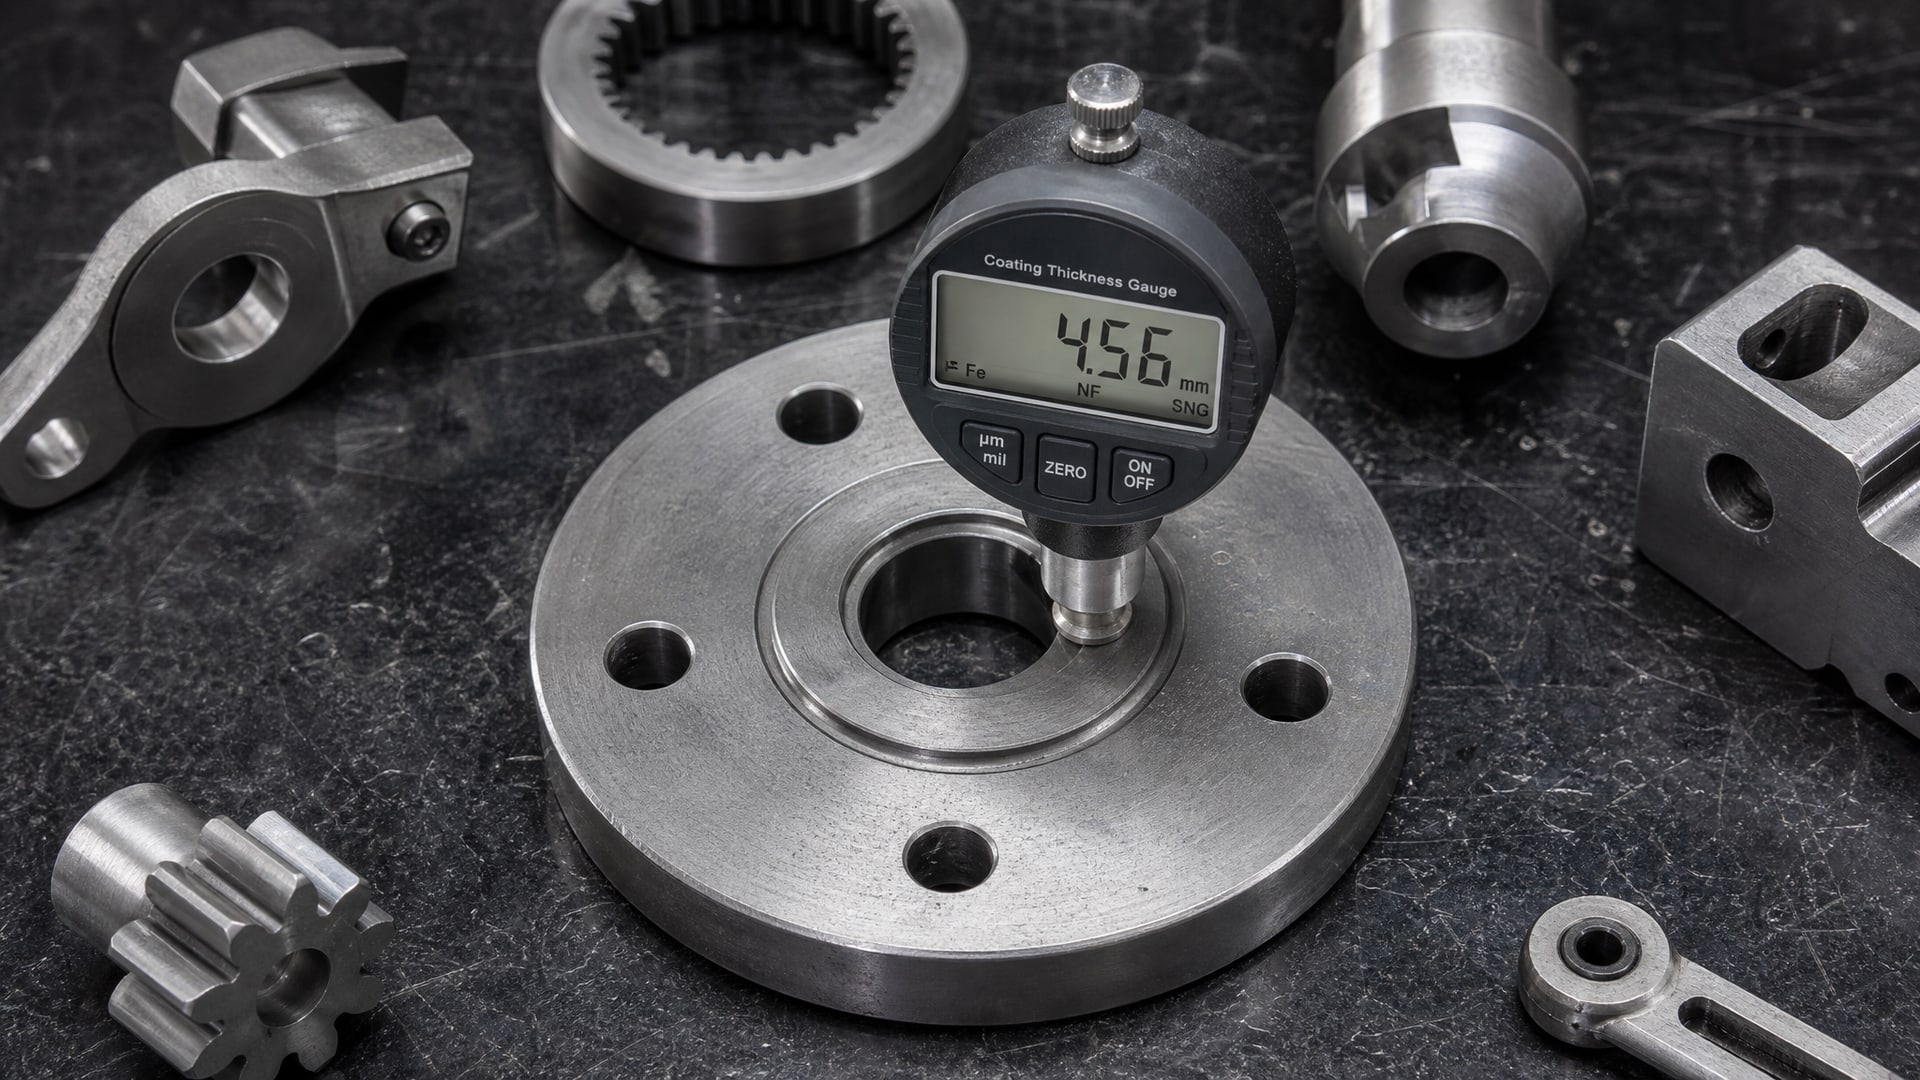
Такие методы должны быть универсальны по отношению к геометрии и не требовать разборки изделия.
Магнитные толщиномеры
Магнитные толщиномеры - самый распространенный инструмент контроля в серийном производстве. Они работают по принципу магнитной индукции и измеряют расстояние от датчика до металлического основания через слой покрытия. Прибор генерирует магнитное поле, которое пронизывает органическое или неорганическое покрытие, отражается от стальной или железной подложки и воспринимается датчиком.
По ГОСТ 9.304-87 рекомендуемый диапазон магнитных толщиномеров - от 0 до 500 микрометров, относительная погрешность - не более 10%. Это значит, при измерении 100-микрометрового слоя погрешность составит ±10 микрометров. Такая точность достаточна для большинства производственных задач и контроля соответствия техническому заданию.
Ограничение магнитного метода: он работает только на ферромагнитных основаниях (сталь, железо). На алюминии, латуни, пластике или других немагнитных материалах магнитный толщиномер не функционирует. Кроме того, толщина самого основания влияет на результат; если подложка тоньше критического значения (обычно менее 0,5 миллиметра), измерение становится ненадежным.
Вихретоковые толщиномеры
Вихретоковый метод основан на измерении электрического сопротивления, которое возникает при взаимодействии переменного магнитного поля катушки с проводящей подложкой через слой покрытия. Этот метод работает на немагнитных основаниях (алюминий, медь, латунь), что делает его дополнением к магнитным приборам.
Вихретоковые толщиномеры также неразрушающие и подходят для запрессованных деталей любой геометрии, включая криволинейные поверхности и узкие зазоры. Однако они требуют калибровки для каждого сочетания «материал основания–тип покрытия», так как сопротивление зависит от проводимости обеих компонент. Стоимость вихретокового прибора выше, чем магнитного, но для производств, работающих с немагнитными материалами, он незаменим.
Оптические и другие методы
Оптические методы (лазерная триангуляция, структурированный свет, конфокальная микроскопия) позволяют измерять толщину покрытия без контакта и с высокой точностью (до микрометров). Они особенно полезны при контроле тонких, хрупких или чувствительных слоев. Однако оптические приборы требуют прямой видимости поверхности и не работают в условиях грязи, конденсата или яркого света.
В набор методов также входят гравиметрический (взвешивание слоя), профилометрический (прямое измерение высоты выступов на микроскопе), кулонометрический (электрохимическое растворение слоя и подсчет электричества), метод струи и метод капли. Каждый из них применим к узкому кругу задач и требует специального оборудования. Для массового производства эти методы редки; их используют в лабораториях при аттестации материалов и при разборочном контроле критичных партий.
Практические рекомендации по выбору метода и количеству измерений
Выбор метода контроля толщины покрытия начинается с определения типа покрытия (органическое, неорганическое, металлическое, антифрикционное) и материала основания (сталь, алюминий, пластик, керамика).
Затем нужно оценить геометрию детали: плоская она, криволинейная, запрессованная, с резьбой или отверстиями.
Для свободных пленок и образцов-свидетелей
Если контроль проводится на свободной пленке или образце-свидетеле, допустим разрушающий контроль. Микрометрический метод дает хорошую точность (±2 микрометра), и его итоговая погрешность составляет около ±2-6% для типичных толщин 100–500 микрометров. Образец разрушают специально для контроля, поэтому функциональное назначение не нарушается.
Измерения на свободной пленке проводят минимум в трех разных точках и рассчитывают среднее арифметическое по ГОСТ 9.302-88. Если пленка неоднородна, измерения повторяют в пяти-десяти точках, покрывая всю поверхность. Результат фиксируют в протоколе контроля.
Для запрессованных деталей с стальным или железным основанием
На стальных запрессованных деталях используют магнитный толщиномер диапазоном 0–500 микрометров с погрешностью не более 10%. Такой прибор быстр (результат за секунду), не требует разборки и универсален по геометрии. Перед началом серийного контроля толщиномер калибруют нуль (на пустом основании) и проверяют на эталонных образцах толщины (контрольные пластины).
Точки измерения выбирают так, чтобы зонд прилегал всей плоскостью, - избегают ребер, углов, отверстий и мест, где покрытие может быть толще или тоньше из-за геометрии. На детали с площадью поверхности менее одного квадратного сантиметра делают три-пять измерений в разных местах и среднее из них заносят в акт. На крупной детали (площадь более квадратного сантиметра) требуется не менее десяти измерений по всей поверхности в соответствии с ГОСТ 9.304-87.
Для запрессованных деталей с немагнитным основанием
Если основание алюминиевое, медное или латунное, применяют вихретоковый толщиномер. Предварительно прибор настраивают на конкретное сочетание материала основания и типа покрытия, чтобы исключить систематическую ошибку. Вихретоковый метод также неразрушающий и работает по криволинейным поверхностям.
Количество точек измерения остается тем же: минимум три на малой детали, минимум десять - на крупной. При запрессовке детали в сборку-узел измерения проводят до ее установки, в доступных местах.
Совет инженера: контроль антифрикционных покрытий
На запрессованных опорных узлах и валах, где требуется точный контроль износостойкого слоя, магнитные толщиномеры остаются основным инструментом. Антифрикционные покрытия, такие как MODENGY 1001, наносятся на стальное основание тонким слоем 5–25 микрометров для минимизации люфта в соединении. Здесь критично не просто измерить толщину, но убедиться, что она однородна по всей поверхности контакта. Рекомендуется брать не менее пяти-десяти точек, уделяя внимание зонам активного контакта. Магнитный толщиномер с диапазоном 0–100 микрометров подходит для такого контроля; важно, чтобы его погрешность была не более 10%, что гарантирует выявление расхождений в ±1–2 микрометра.
Часто задаваемые вопросы
Может ли один толщиномер использоваться для любого типа покрытия и основания?
Нет. Магнитные толщиномеры работают только на ферромагнитных основаниях (сталь, железо), а вихретоковые - на немагнитных (алюминий, медь, латунь). Для органических и металлических покрытий методика одна, а для неорганических или антифрикционных может потребоваться калибровка. Выбор приборов должен соответствовать материалу детали и типу покрытия.
Достаточно ли одного измерения на детали?
Нет, это не соответствует стандартам. По ГОСТ 9.302-88 требуется минимум три измерения на одной детали, и из них берется среднее. Если площадь детали менее одного квадратного сантиметра, измерения делают на трех-пяти разных деталях одной партии. Для крупных поверхностей (более квадратного метра) требуется не менее десяти точек. Одно значение не отражает действительную толщину.
Почему микрометрический метод не подходит для запрессованных деталей?
Микрометрический метод требует плоской поверхности и достаточной прочности покрытия, чтобы зажимы не оставили вмятин. На криволинейных, запрессованных или чувствительных деталях зонды либо не приведут в контакт, либо разрушат или деформируют слой. По ГОСТ 31993-2013 контактные методы допускаются только на плоских пластинах, плоских изделиях и изделиях круглого сечения и только когда покрытие достаточно твердо.
Может ли тонкое покрытие (менее 25 микрометров) быть измерено микрометрическим методом?
По ГОСТ Р 51694-2000 минимальная толщина покрытия для микрометрического метода составляет 25 микрометров. Ниже этого значения контактный метод становится ненадежным, и воспроизводимость падает выше ±30%. Для тонких слоев рекомендуются оптические, вихретоковые или другие неразрушающие методы.
Как правильно выбрать места измерения на детали?
Измерения следует проводить на доступных, относительно гладких участках поверхности. Избегайте областей около ребер, углов, отверстий, резьб и мест контакта с монтажными приспособлениями, так как там толщина покрытия часто отличается от номинальной. На крупных деталях распределяйте точки по всей рабочей поверхности с интервалом не менее одного-двух сантиметров. Перед каждым серийным контролем калибруйте толщиномер на стандартных образцах.
Заключение
Измерение толщины покрытия на свободных пленках и запрессованных деталях требует разных подходов, инструментов и нормативных требований. Свободные пленки контролируют разрушающими или контактными методами в лабораторных условиях на образцах-свидетелях; здесь допустима высокая точность микрометра (±2 микрометра), но результат имеет воспроизводимость ±20–30% для тонких слоев. Запрессованные детали требуют неразрушающих методов - магнитных толщиномеров на стальных основаниях и вихретоковых приборов на немагнитных материалах; такие приборы дают относительную погрешность не более 10%, что вполне достаточно для производственного контроля.
Ключевое правило - всегда проводить измерения минимум в трех-десяти точках в зависимости от площади детали, избегать зон рядом с краями и отверстиями, калибровать прибор перед началом работы и заносить результаты в протокол контроля. Выбор метода должен основываться на типе покрытия, материале основания, геометрии детали и требуемой точности контроля, установленной техническим заданием или ГОСТ.
Следующий шаг - определить для вашего производства, какие типы деталей и покрытий вы контролируете чаще всего, и приобрести комплект приборов (магнитный и при необходимости вихретоковый толщиномер) с сертификатом и свидетельствами калибровки. Обучите оператора правилам выбора точек, ведения протоколов и обслуживания приборов.