Вырубные прокладки фланцевых соединений - традиционный способ герметизации трубопроводов, которому более ста лет. Но на производствах растет спрос на альтернативу: анаэробные фланцевые герметики позволяют отказаться от вырубных уплотнений и сократить расходы на хранение и замену запасных частей. Однако переход требует понимания того, когда герметик действительно надежен, а когда возврат к прокладке неизбежен.
Статья рассчитана на инженеров, технологов и снабженцев, которые оценивают возможность перехода на герметизацию фланцей без риска для производства. Вы узнаете, при каких геометрических параметрах соединения герметик заменяет прокладку полностью, как подготовить фланцы и выполнить сборку, какие ошибки приводят к течам, и как выбрать состав под конкретные условия давления и температуры.
Когда герметик заменяет прокладку: жесткие фланцы и малые зазоры
Анаэробный фланцевый герметик работает только в узком металлическом зазоре между двумя жесткими поверхностями.
Ключевой параметр - величина зазора. Для большинства типовых решений предельный зазор составляет 0,25 мм; более эластичные составы допускают зазоры до 0,25–0,40 мм. Если фланцы жесткие, имеют ровную посадочную поверхность и отверстия под болты совпадают без перекоса, герметик обеспечивает надежное уплотнение.
Фланцы, которые деформируются под нагрузкой, имеют большие неровности или неправильную геометрию, требуют вырубных прокладок. Металл прокладки пластичен и заполняет микронеровности, компенсирует нестабильность зазора. Герметик этого не может: он не заполняет впадины шероховатости больше чем на 0,25 мм, и течь неизбежна.
Жесткие фланцы встречаются на трубопроводах высокого давления, в гидравлических и пневматических системах, на стационарном промышленном оборудовании. Именно там герметизация фланцевых соединений герметиком дает экономию: не требуется держать запас прокладок разных размеров, нет потерь рабочей жидкости при хранении старых уплотнений, монтаж ускоряется.
Технология полимеризации: почему герметик надежен только в зазоре
Анаэробные герметики полимеризуются в отсутствие кислорода.

Это главное отличие от обычных герметиков и клеев, которые высыхают на воздухе или требуют активатора. Когда вы наносите анаэробный состав на фланец, на открытой поверхности он остается жидким. Полимеризация начинается только после того, как вы сдвинули второй фланец и герметик попал в узкий зазор между металлами, где кислород вытеснен.
Это свойство дает два практических преимущества. Первое: излишки герметика легко убираются после сборки мягкой тряпкой, и деталь остается чистой. Второе: герметик не высохнет на болтах или на краях фланца, если его нанесли с запасом.
Но есть и требование: зазор должен быть действительно узким. На больших промежутках между фланцами кислород продолжает диффундировать внутрь, и герметик либо не полимеризуется вообще, либо отверждается неравномерно и теряет герметичность. Поэтому перед переходом на герметик нужно убедиться, что фланцы совместимы по геометрии и жесткости.
Технология замены прокладки фланцевого соединения на герметик

Подготовка поверхности: удаление старого уплотнения
Перед нанесением герметика фланцы требуют полной очистки. Любые остатки старой прокладки, прокладочного материала, ржавчины или масла снижают адгезию и нарушают герметичность. Нужно удалить всю старую прокладку механически: скребком, щеткой или абразивной салфеткой. Затем протереть поверхность обезжиривающим составом и дать ей просохнуть.
Если на фланцах есть глубокие царапины, сколы или ямки от коррозии - это признак того, что соединение нежесткое или работало в агрессивной среде. Герметик не заполнит такие дефекты. Их нужно либо подправить механически, либо рассмотреть возврат к прокладкам.
Схема нанесения: правильное распределение герметика
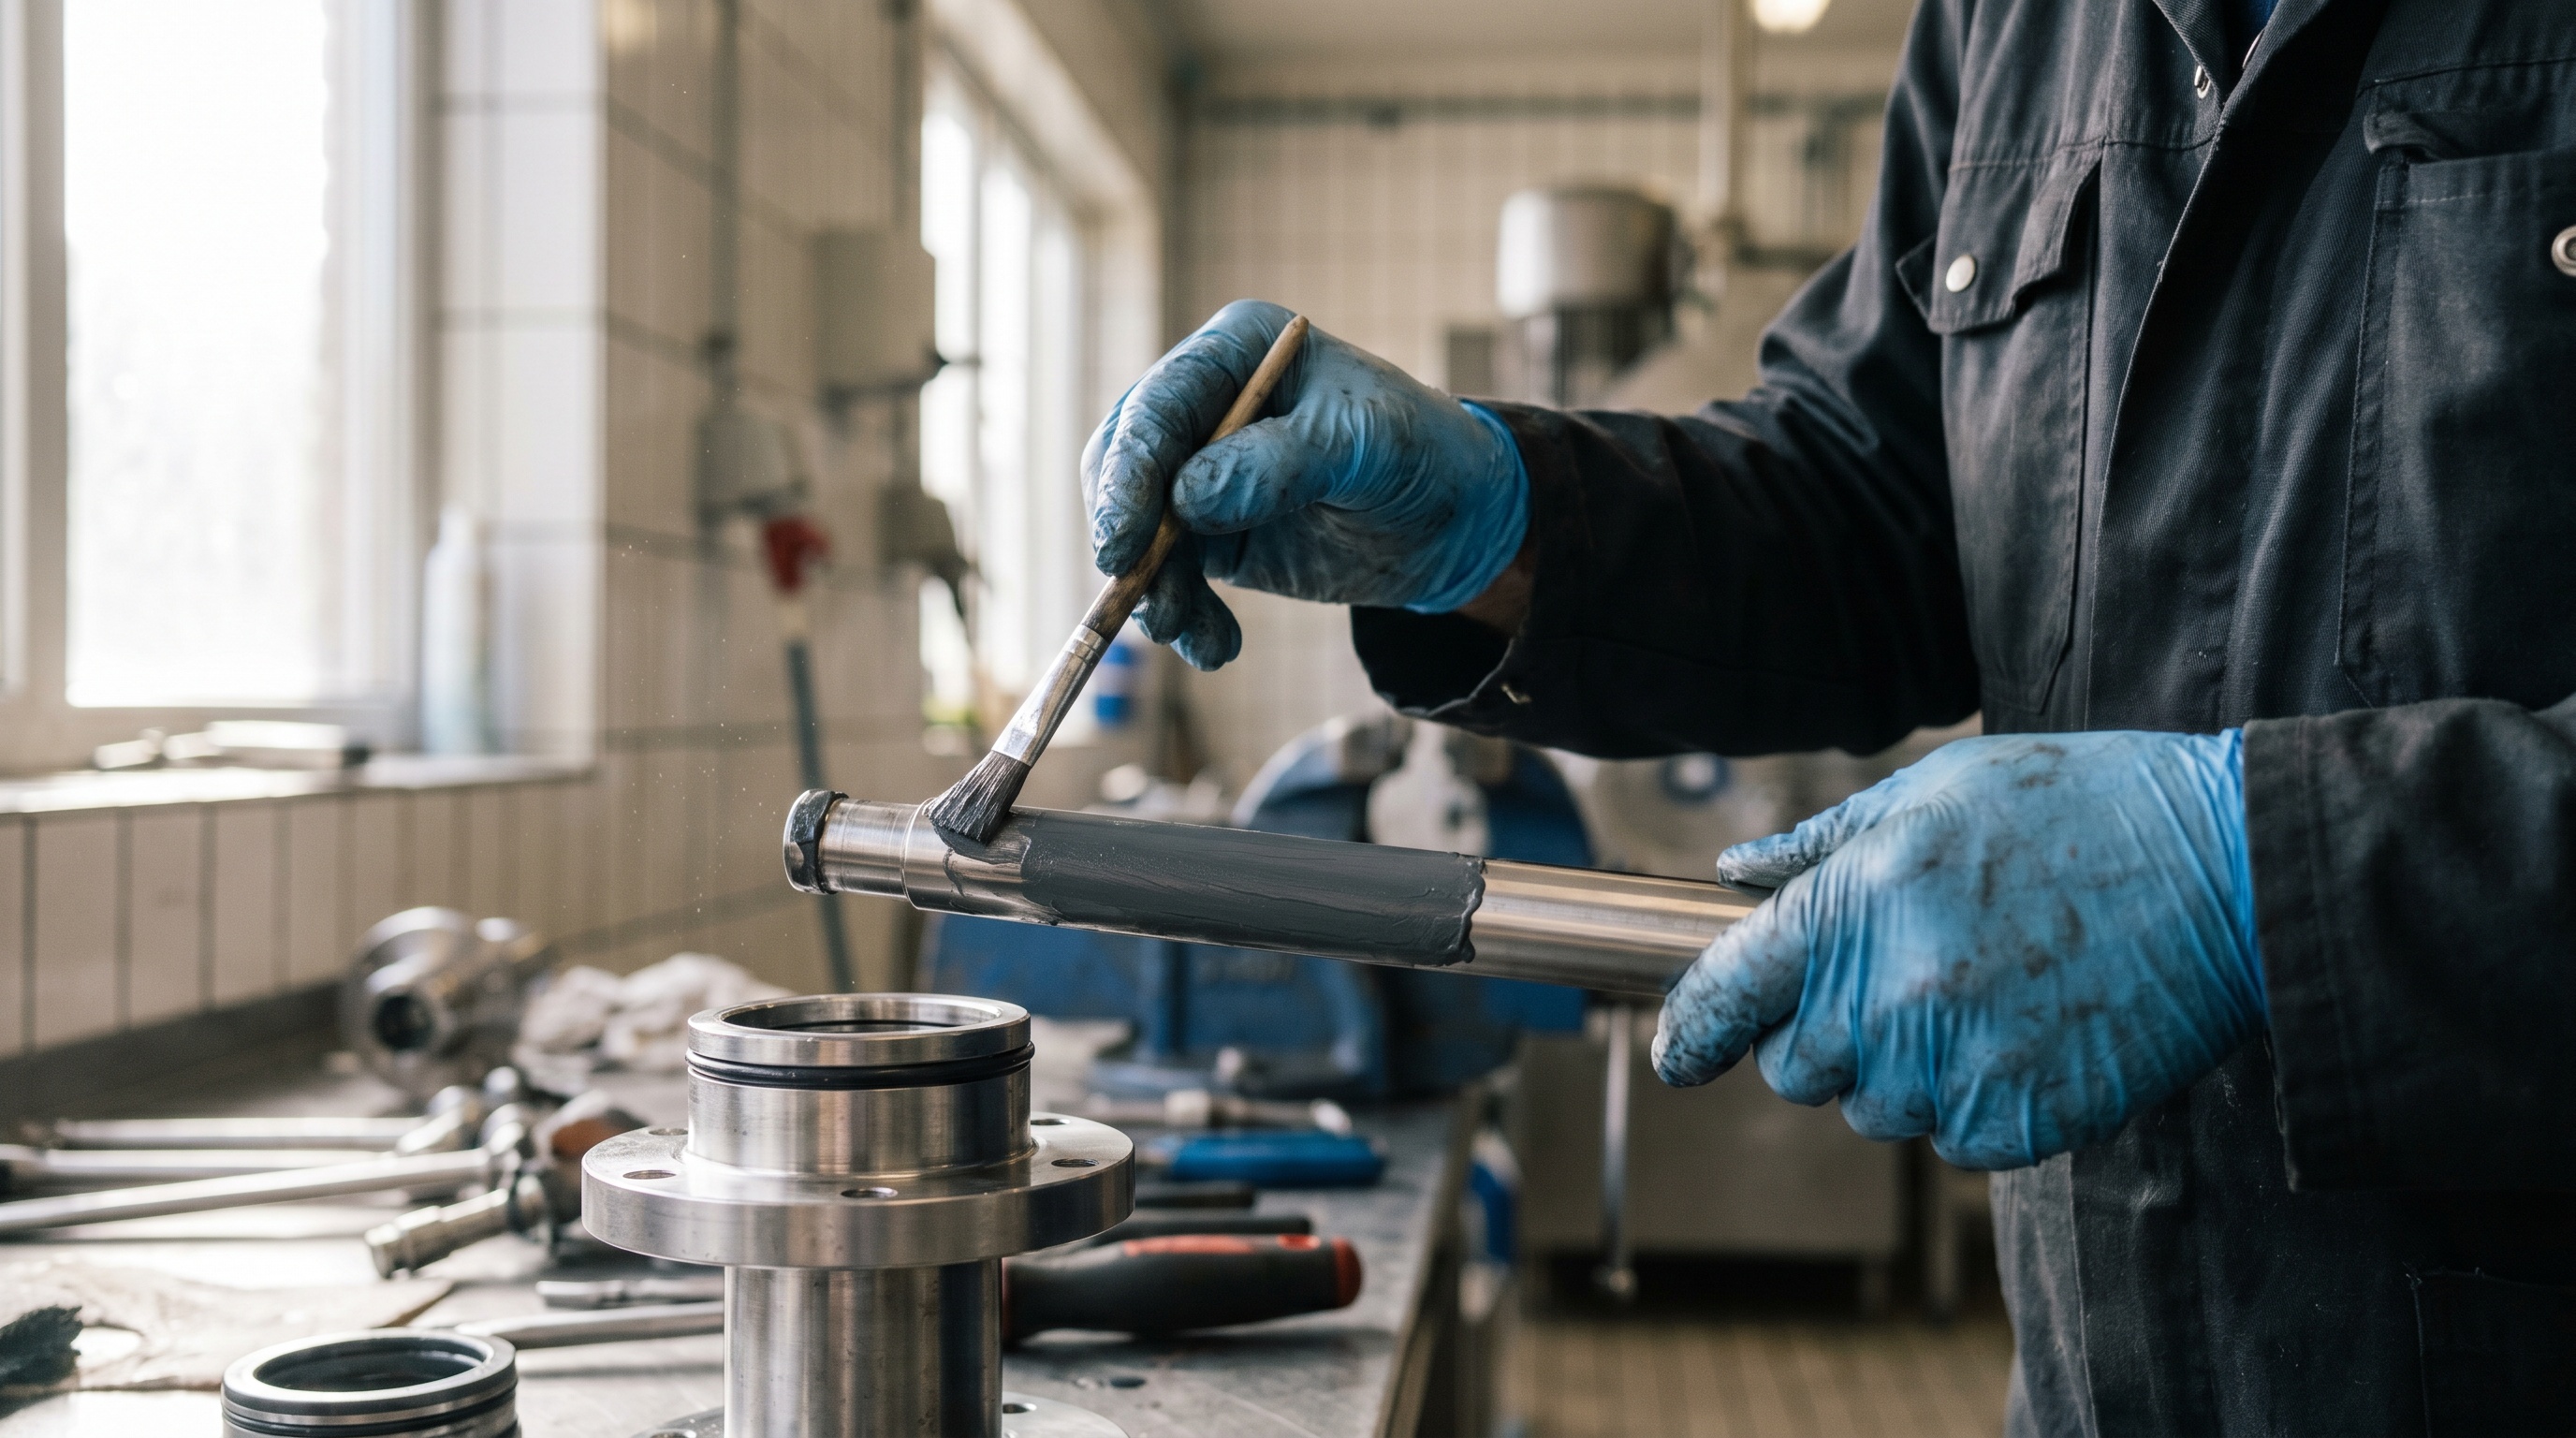
Герметик наносят тонкой ровной полосой вокруг отверстия под болт на одном из фланцев. Полоса должна быть непрерывной и иметь одинаковую толщину по всему периметру. Не наносят герметик на болт, гайку или наружные части фланца - только в зону контакта двух поверхностей.
На фланцах с несколькими отверстиями герметик наносят либо вокруг каждого отверстия отдельно, либо одной полосой внутри контура болтов, если конструкция позволяет. Главное - герметик должен равномерно распределиться по всему зазору при затяжке болтов.
Затяжка болтов: крестообразная схема и контроль момента
Затяжку выполняют крестообразно, в несколько проходов. На первый проход затягивают болты так, чтобы фланцы соприкоснулись, но с минимальным усилием. На втором проходе затягивают с большим моментом, последовательно переходя от болта к болту крестообразно, чтобы фланцы прижимались равномерно и без перекоса.
Третий проход выполняют по окончательному моменту затяжки, который указан в паспорте оборудования или технологическом регламенте узла. Если параметра нет, используют рекомендацию производителя фланца или расчет по диаметру болта.
Перекос фланцев или неравномерная затяжка приводят к неровному зазору: в одних местах герметик сдавливается и отверждается хорошо, в других остается толстым слоем и не полимеризуется. Течь появляется в течение нескольких часов или дней работы.
Время отверждения и ввод в работу
После затяжки герметик отверждается за 4–24 часа в зависимости от типа состава, температуры окружающей среды и размера соединения. Точное время указано на упаковке или в техническом паспорте. До полного отверждения нельзя подавать давление в систему, иначе герметик вытеснится из зазора или отверждается частично.
На холоде (ниже +15 °C) время отверждения удлиняется. На жаре (выше +30 °C) ускоряется. Некоторые производители рекомендуют нагреть соединение после сборки феном или электронагревателем, чтобы ускорить полимеризацию.
Сравнение герметика и прокладки: когда переходить, а когда остаться верным классике

| Параметр | Вырубная прокладка | Анаэробный герметик |
|---|---|---|
| Зазор между фланцами | 0,5–2 мм и больше; компенсирует неровности | До 0,25–0,40 мм; не допускает отклонений |
| Жесткость фланцев | Любая; прокладка амортизирует колебания | Только жесткие металлические фланцы |
| Подготовка | Просто снять старую, установить новую | Полная очистка и обезжиривание |
| Хранение | Требуется запас разных размеров | Один универсальный флакон на складе |
| Время монтажа | 30–60 минут | 60–90 минут (включая сушку) |
| Время ввода в работу | Сразу после затяжки | 4–24 часа отверждения |
| Давление | До 400 бар | До 400 бар и выше |
| Температура | −40 °C до +100 °C | −60 °C до +150 °C, отдельные до +200 °C |
| Стоимость владения | Прокладка + 1–2 замены в год | Герметик + минимум замен |
Герметик имеет смысл там, где фланцы стабильны, жесткие и зазор гарантирован малым. На виброустойчивых трубопроводах, в системах с ударными нагрузками, герметик держит соединение, потому что анаэробные составы изначально рассчитаны на вибрацию и динамические напряжения.
Прокладка остается обязательна на оборудовании со слабыми фланцами, на трубопроводах, где точность геометрии не гарантирована, и в системах, которые часто разбирают. Прокладку проще поменять местно, без сложной очистки и ожидания отверждения.
Выбор герметика: параметры, на которые смотреть
При выборе анаэробного фланцевого герметика нужно проверить четыре ключевых параметра.

Максимальный зазор. Это главный критерий. Если ваши фланцы имеют средний зазор 0,3 мм, нужно выбрать герметик, допускающий до 0,4 мм (с запасом). Герметик, рассчитанный на 0,25 мм, не подойдет.
Рабочая температура. Типовой диапазон - от −60 °C до +150 °C. Если система работает при горячей воде (до +90 °C) или на открытом воздухе зимой (−40 °C), это еще в норме. Если требуется устойчивость к +180 °C или выше, нужны специальные составы; некоторые производители указывают кратковременную стойкость до +200 °C.
Стойкость к рабочей среде. Герметик должен быть совместим с жидкостью в системе. Если это гидравлическое масло, вода, пар или технологический газ - нужно проверить, что состав не разбухает и не теряет прочность в этой среде.
Прочность и разборность соединения. Есть герметики, которые после отверждения намертво сваривают фланцы: их очень сложно разобрать. Другие остаются более эластичными и позволяют снять соединение за счет механического усилия. Если соединение нужно часто разбирать, выбирают среднепрочные составы.
Для герметизации фланцевых соединений, где требуется высокая надежность при гидравлических нагрузках и надежное уплотнение в условиях вибрации, на практике зарекомендовал себя анаэробный жидкий уплотнитель EFELE 143. Его вязкость обеспечивает равномерное распределение в зазоре, а полимеризация в узком просвете дает герметичность, которая держится под давлением и колебаниями долгие годы. Состав совместим с маслами, водой и промышленными газами, что важно при работе в разных отраслях.
Частые ошибки и как их избежать
Наносят герметик на грязные или масляные фланцы.
Результат: герметик плохо прилипает к металлу, отверждается неравномерно, в местах загрязнения течет. Нужна полная очистка и обезжиривание.
Затягивают болты неравномерно, в произвольном порядке. Фланцы перекашиваются, зазор становится неоднородным (в одних местах 0,1 мм, в других 0,5 мм). Герметик в толстых местах не отверждается. Обязательна крестообразная схема затяжки в несколько проходов.
Подают давление до полного отверждения герметика. На незатвердевший состав воздействует давление, герметик вытесняется из зазора и система течет. Нужно дождаться отверждения по паспорту, даже если это 24 часа.
Используют герметик для фланцей с большим зазором или мягких фланцей. Герметик просто не заполнит промежуток, течь начнется сразу или очень скоро. Нужно либо восстановить геометрию фланцев, либо вернуться к прокладкам.
Забывают про активатор. Некоторые типы анаэробных герметиков требуют нанесения активатора на первый фланец перед герметиком. Это ускоряет отверждение и гарантирует полимеризацию даже на пассивных поверхностях (оцинковка, хром). Если активатор не применен, герметик может не отвердеть или отвердеет очень долго.
Периодичность замены герметика: когда переразбирать соединение
На производстве возникает вопрос: как часто нужно перепроверять или заменять герметик на фланцевых соединениях?
Ответ зависит от условий работы.
Если система герметична, не течет и не подвергается вибрации, герметизированное соединение можно не трогать годы. Анаэробный герметик не имеет ограничения по сроку службы (в отличие от прокладок, которые деградируют от UV и озона). Периодически проверяют на видимые течи, но разбирать не обязательно.
Если соединение работает под вибрацией, ударными нагрузками или циклической деформацией, герметик может треснуть после сотен тысяч циклов. На таких узлах рекомендуют визуальный контроль раз в год и перегерметизацию при первых признаках течи.
Если систему часто разбирают для технического обслуживания, старый герметик нужно полностью удалить механически (скребком, щеткой), поверхности очистить, затем нанести свежий герметик. Повторное использование остатков старого герметика не допускается.
На газопроводах и трубопроводах, допускаемых к испытанию под давлением, герметик должен пройти проверку на герметичность после отверждения (гелиевый или мыльный тест). Если герметик держит давление без течей, периодичность замены - по регламенту оборудования (обычно 2–3 года).
Замена прокладки фланцевого соединения газопровода: особенности
На наружных газопроводах требования к герметичности и надежности выше, чем на внутридомовых.
Газ бесцветен и не имеет запаха (одоранты добавляют, но не везде), поэтому малейшая течь опасна. Герметик здесь работает, но требует особой аккуратности.
Перед переходом на герметик для газопровода нужно убедиться, что:
Фланцы новые или отремонтированы, без коррозии и деформаций.
Давление газа не превышает допустимое для герметика (обычно до 25–40 бар для типовых составов).
Герметик сертифицирован для работы с газом (есть соответствующее указание в техпаспорте).
Все болты затянуты по схеме крест-накрест с контролем момента.
После отверждения проведена проверка на герметичность мыльным раствором или прибором.
Если эти условия соблюдены, герметик на газопроводе держит герметичность надежно и долго. Если условия нарушены (хотя бы один фланец ослаблен, герметик нанесен неравномерно, проверка на герметичность пропущена), газ будет течь и систему придется переделывать.
Часто задаваемые вопросы
Можно ли наносить герметик поверх остатков старой прокладки?
Нет. Любые остатки прокладочного материала, окалины или ржавчины блокируют контакт герметика с металлом и нарушают его адгезию. Старую прокладку нужно удалить полностью механически (скребком, щеткой, абразивной салфеткой). Затем протереть поверхность обезжиривающим составом и дать просохнуть. Только после этого наносят герметик.
При какой температуре герметик лучше отверждается?
Оптимальная температура - от +15 °C до +30 °C. На холоде (ниже +10 °C) отверждение замедляется в два раза и дольше. На жаре (выше +35 °C) ускоряется, но качество может пострадать из-за слишком быстрой полимеризации. Если соединение в холодном цехе, его лучше прогреть феном после затяжки болтов, чтобы ускорить процесс.
Сколько герметика наносить: толстый слой или тонкий?
Только тонкий, непрерывный слой. Герметик рассчитан на узкий зазор (до 0,25–0,40 мм), а не на заполнение больших пустот. Если нанести герметик толсто, внутренние слои не отвердеют из-за доступа воздуха. Оптимально - полоса шириной 2–3 мм и толщиной 0,5–1 мм вокруг отверстия или по периметру контакта фланцев.
Какой должен быть момент затяжки болтов при герметике?
Момент затяжки указывают производитель оборудования или паспорт фланца. Обычно это 10–50 Н·м для болтов M6–M12. Герметик не отменяет механику соединения - болты должны быть затянуты с тем же усилием, что и с прокладкой. Если момент неизвестен, можно ориентироваться на ощущение: болты затягивают до упора, но без чрезмерного напряжения, чтобы не сломать резьбу.
На сколько фланцев хватает одного флакона герметика?
Это зависит от размера фланцей. Стандартный флакон 50 мл хватает на 2–4 соединения фланцей среднего размера (DN25–DN50). Точное количество указано в рекомендациях производителя герметика. Лучше купить герметик с небольшим запасом, чтобы не пришлось переделывать соединение из-за нехватки материала.
Заключение
Замена фланцевой прокладки на анаэробный герметик - это не радикальный отказ от классической технологии, а разумная оптимизация там, где она технически и экономически обоснована. Герметик подходит для жестких металлических фланцев с малым зазором, работающих под постоянным давлением или вибрацией. На таких узлах он обеспечивает надежность, сокращает расходы на хранение запасных прокладок и ускоряет ремонт.
Ключ к успеху - полная подготовка поверхности, правильная схема затяжки и дисциплина при соблюдении времени отверждения. Ошибки в подготовке или монтаже приводят к течам быстрее, чем при использовании прокладок. Поэтому переход на герметик должен сопровождаться обучением команды и проверкой соединений на герметичность. Если условия соблюдены, герметик держит давление и температурные колебания надежно и долго.
Начните с пилотной замены на некритичном фланцевом соединении: нанесите герметик, дайте полностью отвердеть, проверьте герметичность мыльным раствором или приборной диагностикой. Если результат надежен, расширяйте применение на другие узлы, соблюдая ту же технологию.