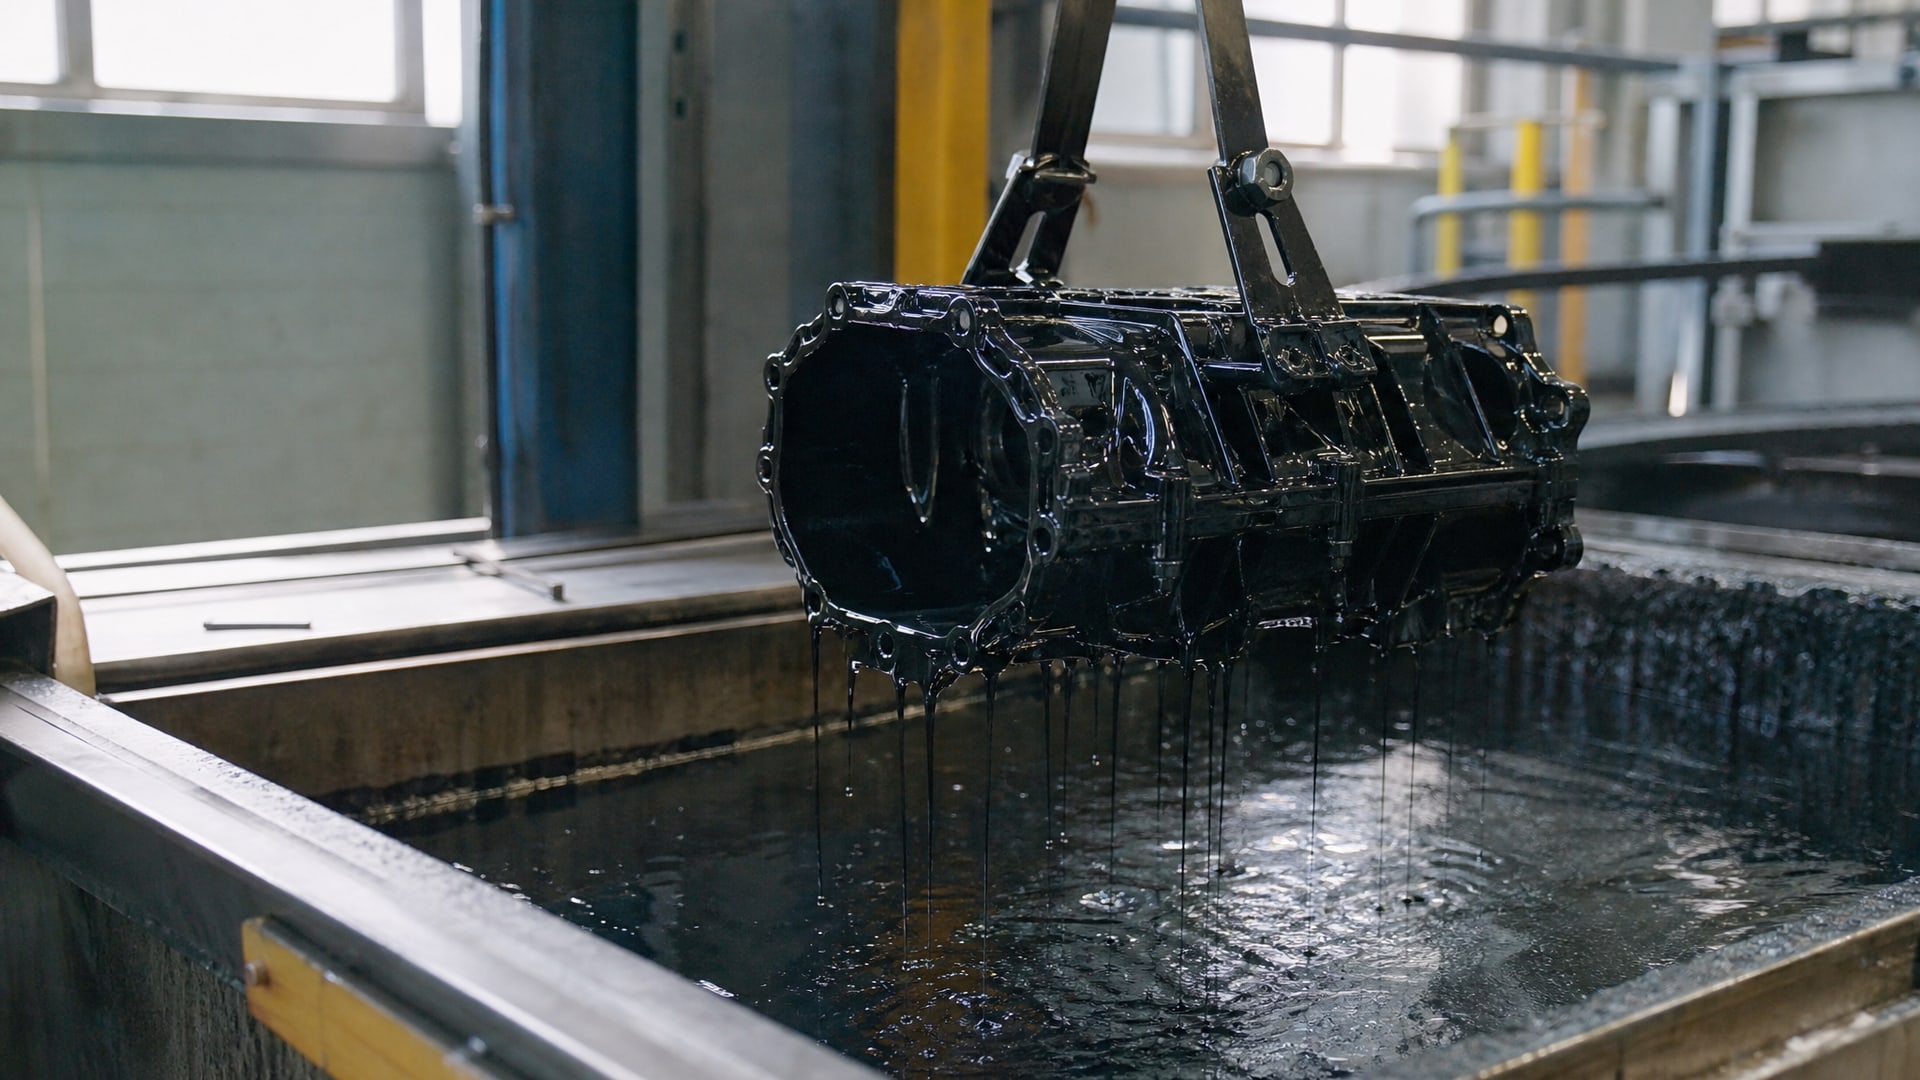
Окунание в фторопластовый состав - один из самых распространенных методов нанесения антифрикционных покрытий на металлические детали. Однако при работе с длинными изделиями, деталями сложной геометрии и компонентами со множеством отверстий часто возникает проблема: по краям, в углублениях и на вертикальных поверхностях образуются наплывы - неравномерные утолщения покрытия, которые нарушают размеры, влияют на посадку и снижают надежность сборки. Статья разбирает физические причины этих дефектов, рассказывает, как выбрать нужный тип фторополимера и подготовить технологию окунания, чтобы наплывы не портили результат.
Материал полезен технологам, инженерам, закупщикам и производственникам, которые сталкиваются с покрытиями из тефлона и фторопласта на производстве, в ремонтных и сервисных службах, а также в цехах, работающих с оружием и механизмами, требующими защиты от трения и коррозии.
Что такое наплывы и почему они образуются при окунании
Наплыв - это локальное утолщение покрытия, которое образуется на краях деталей, в углублениях, на резьбе, в зазорах и на вертикальных участках при методе окунания.
Его корень - в физике жидкого состава: когда деталь извлекается из ванны, состав стекает под действием гравитации, но не везде равномерно.
На горизонтальных поверхностях верхней части изделия жидкость стекает вниз, но у кромок и выступов происходит замедление потока. Вязкость состава - ключевой фактор: высокая вязкость замедляет стекание, жидкость задерживается в зонах перехода, низкая вязкость, напротив, провисает и накапливается в нижних участках.
Для длинных деталей и изделий с отверстиями (например, в производстве оружия, механизмов и технологического оборудования) проблема усугубляется капиллярным эффектом. Жидкость проникает в узкие зазоры между резьбой, в каналы и полости, а затем медленнее испаряется, что создает локальные утолщения. Кроме того, в техописаниях по фторопласт-4 отмечено: вода не смачивает фторопласт и не проникает в тонкие отверстия - это означает, что при использовании водных суспензий в длинных каналах и капиллярных зонах может остаться воздух, а после испарения воды образуется пустота под покрытием или наоборот - локальное утолщение в месте скопления жидкости.
Неравномерность усиливается, если поверхность подготовлена плохо: грязь, окалина и ржавчина нарушают смачиваемость, и состав ложится неровно. Это не вопрос красоты - неровные наплывы меняют размеры детали, приводят к невозможности собрать механизм с нужным зазором, вызывают микротрещины в покрытии и снижают ресурс.
Выбор типа фторополимера: влияние на наплывы и свойства
На рынке представлены несколько основных фторополимеров для нанесения методом окунания.
Каждый имеет свои преимущества и ограничения.
Фторопласт-4 (ПТФЭ) - классический материал. Он работает в диапазоне температур от -60°C до +180°C, имеет наивысшую химическую стойкость к кислотам, щелочам, нефтепродуктам и растворителям, низкий коэффициент трения. Однако при нанесении окунанием фторопласт-4 часто показывает худшую адгезию к металлу и большую вероятность отслаивания при механическом воздействии. Для такого материала наплывы могут быть критичнее, потому что он более хрупкий и отколы покрытия начинаются с острых краев.
Плавкие фторополимеры (Ф-40, Ф-2М) - модифицированные составы. Ф-40 рассчитан на работу до +180°C, Ф-2М - до +140°C. Они имеют адгезию более 2,5 МПа на сдвиг и лучшую механическую прочность на сжатие. При окунании эти материалы ведут себя более предсказуемо: меньше проблем с наплывами за счет лучшей вязкости эмульсии. Однако химическая стойкость ниже, чем у чистого ПТФЭ, особенно к некоторым активным растворителям.
На практике выбор зависит от условий работы: - Если деталь работает при температуре выше +140°C в агрессивной химической среде - берут ПТФЭ, но принимают риск наплывов и тратят время на доработку. - Если приоритет - механическая надежность, адгезия и минимум дефектов окунания - выбирают Ф-40 или Ф-2М, мирясь с ограничениями по температуре и химии. - Для деталей стрелкового оружия, где требуется и низкое трение, и коррозионная защита, и надежность крепления, часто предпочитают плавкие фторополимеры в сочетании со смазками серии EFELE, которые содержат твердые смазочные материалы и дополнительно защищают от окисления.
Вязкость и режим стекания: технология минимизации наплывов
Вязкость состава - главный инструмент борьбы с наплывами.
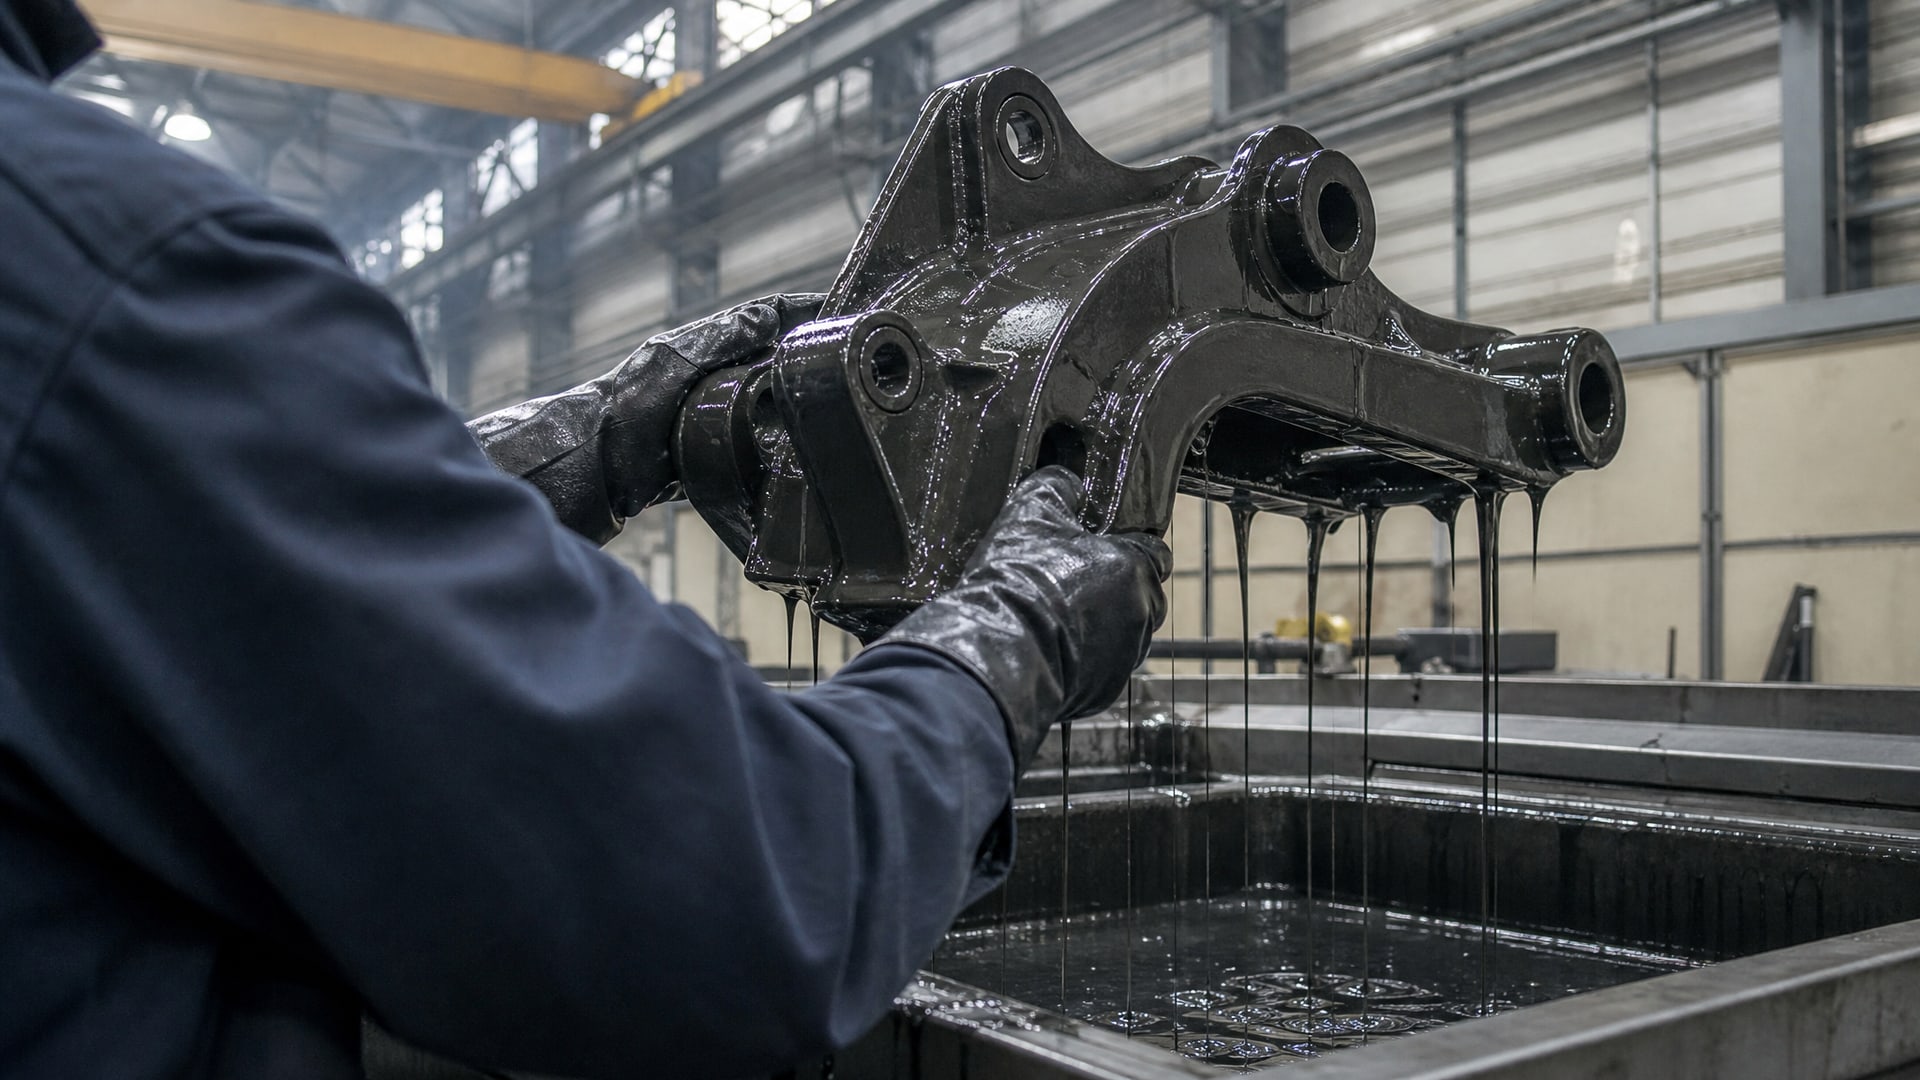
Она определяется концентрацией фторополимера в растворителе и температурой ванны.
Если вязкость слишком высока (состав густой), то при извлечении детали жидкость плохо стекает, задерживается везде, и наплывы получаются сразу и везде. Если вязкость слишком низкая (состав жидкий), то жидкость падает быстро, и на краях, углублениях, резьбе остается максимум. Оптимальная вязкость подбирается опытным путем для каждого типа детали.
Практический диапазон для окунания составов на основе фторопласта - это 15–30 сантистокс в зависимости от типа растворителя и требуемой толщины слоя. Слишком жидкий состав (менее 10 сс) дает тонкое покрытие, но с острыми наплывами на кромках. Слишком густой (свыше 40 сс) - толстое покрытие, но неравномерное.
Температура ванны тоже влияет: прогрев ванны на 5–10°C снижает вязкость, ускоряет стекание, но может вызвать испарение растворителя и разделение эмульсии. Охлажденный состав, напротив, более вязкий, держится на деталях дольше, дает больший риск наплывов, но обеспечивает большую толщину.
Критично соблюдать режим сушки после окунания. Если сушить быстро (горячий воздух, инфракрасная лампа), то растворитель испаряется на поверхности быстрее, чем из глубины, и образуется корка - под ней остается жидкий слой, который может стекать в процессе охлаждения, создавая вторичные наплывы. Медленная сушка при комнатной температуре требует больше времени (часы), но обеспечивает равномерное испарение и минимум дефектов.
Подготовка поверхности и ее роль в равномерности покрытия
Независимо от типа фторополимера и вязкости, результат сильно зависит от состояния поверхности перед окунанием.
В техописаниях по антиадгезионным покрытиям указаны обязательные этапы: очистка от грязи, жира и ржавчины; пескоструйная, дробеструйная или химическая подготовка; обезжиривание ацетоном или бензином.
Грязная и окисленная поверхность нарушает смачиваемость: состав ложится пятнами, не прилипает равномерно. На локально неочищенных участках жидкость стекает быстрее, чем на очищенных - получается мозаичная толщина. Пескоструйная обработка создает микрошероховатость, которая увеличивает поверхность контакта, улучшает адгезию и обеспечивает равномерное смачивание. Наплывы на пескоструйных деталях менее острые и имеют сглаженные края благодаря неправильности микрорельефа.
Обезжиривание - часто упускаемый шаг. Остатки машинного масла или консервирующей смазки образуют невидимую пленку, которая действует как разделитель. Состав не прилипает равномерно, стекает неправильно, и в местах плохого контакта образуются наплывы и впадины.
Для длинных деталей и деталей со сложной геометрией (например, стволы, скользящие направляющие, механизмы спускового крючка в оружии) подготовка особенно критична. Если в канале остается грязь, то при окунании туда попадает состав, который потом медленно испаряется, и каналы заполняются загустевшей жидкостью - получается наплыв внутри, который видно при сборке.
Фторопластовые покрытия для длинных деталей и полостей: ограничения метода
Метод окунания имеет встроенное ограничение для длинных изделий и деталей с полостями.
В технической литературе отмечено, что покрытия из суспензий фторопласта рекомендуются в основном для защиты от атмосферной коррозии и воды, поскольку вода не смачивает фторопласт-4 и не проникает в тонкие отверстия.
Это означает: если деталь имеет резьбовые отверстия, капиллярные зазоры или глубокие полости, то при окунании в водную суспензию жидкость заходит в эти зоны неполностью или неравномерно. После испарения воды в полостях остается воздух, под покрытием образуется пустота, или наоборот - жидкость задерживается на дне отверстия и, испаряясь, оставляет утолщение.
Для изделий стрелкового оружия (стволы, затворы, рамы) это означает, что простое окунание может быть недостаточно. Нужна либо предварительная продувка воздухом перед сушкой, либо вакуумирование ванны, либо переход на масляные или спирто-ацетоновые суспензии, которые испаряются быстрее.
Практика показывает: производства, которые работают с длинными деталями и полостями, часто комбинируют окунание с опрыскиванием или распылением. Сначала деталь окунают в ванну, затем сразу же до полного стекания жидкости вывешивают вертикально и продувают сжатым воздухом - это удаляет излишки из полостей и замедляет образование наплывов.
Как выбрать нужное покрытие и избежать ошибок при заказе
При покупке фторопластового покрытия для окунания нужно учитывать несколько параметров.
Рабочие условия детали
Определите температурный диапазон, давление нагрузки, тип среды (масла, кислоты, щелочи, растворители, вода). Для антифрикционных приложений в техописаниях указаны допустимые нагрузки 3–5 МПа при скорости скольжения 8–9 м/с. Если ваша деталь работает в этом диапазоне при температуре до +125°C, ресурс покрытия около 20 000 возвратно-поступательных движений - такие параметры гарантирует фторопластовая композиция.
Геометрия детали
Длинные детали, наличие отверстий, резьбы, глубоких полостей требуют специального подхода. Если это длинномер с полостями, уточните у поставщика, есть ли рекомендация по продувке или вакуумированию, или нужен переход на распыление вместо окунания.
Толщина покрытия
Для фторополимеров указывается диапазон толщин: от десятков до нескольких сотен микрон. Тонкое покрытие (20–50 микрон) нужно для деталей с жесткими допусками, толстое (200–500 микрон) - для защиты от коррозии в агрессивной среде. Толщина напрямую влияет на риск наплывов: тонкое покрытие дает острые наплывы, толстое - более скругленные.
Адгезия и механические свойства
Если деталь испытывает удары, вибрацию или трение с контактирующими поверхностями, требуется адгезия не менее 2,5 МПа. Плавкие фторополимеры (Ф-40, Ф-2М) это гарантируют. Чистый ПТФЭ часто требует праймера или предварительной обработки для улучшения адгезии.
При заказе уточняйте у производителя точные параметры: класс NLGI (если смазка), температурный диапазон, толщину, адгезию, ресурс, рекомендуемый способ нанесения. Не путайте бренды и не верьте формулировкам вроде «универсальное тефлоновое покрытие для всего» - такого не бывает, каждое покрытие привязано к условиям.
Часто задаваемые вопросы
Тефлон и фторопласт - это разные вещества?
В производственной практике слова используются как синонимы: «тефлон» - бытовое название ПТФЭ (фторопласта-4). Однако важно помнить, что на рынке есть разные фторополимеры (ПТФЭ, Ф-40, Ф-2М, плавкие фторополимеры) с разными свойствами. При выборе спрашивайте не просто «тефлоновое покрытие», а уточняйте конкретный материал, допуски, температурный диапазон и адгезию.
Какой тефлон выбрать для детали со множеством отверстий?
Для деталей с полостями и капиллярными зонами простое окунание в водную суспензию может не подойти, потому что вода не проникает в тонкие отверстия фторопласта. Рекомендуется либо выбрать неводную суспензию (спирто-ацетоновую), либо комбинировать окунание с продувкой сжатым воздухом после извлечения детали из ванны, либо перейти на распыление вместо погружения.
Как избежать наплывов на длинных деталях?
Контролируйте вязкость состава (оптимально 15–30 сантистокс), обеспечьте тщательную подготовку поверхности (пескоструйка и обезжиривание), сушите медленно при комнатной температуре, а не горячим воздухом. После извлечения из ванны вывешивайте деталь вертикально минимум на несколько минут для стекания излишков. Для критичных размеров используйте обработку вибрирующей платформой или легкое постукивание - это помогает составу равномернее растечься.
Для смазки оружия подходит ли простое фторопластовое покрытие?
Для стрелкового оружия требуется комбинация: антифрикционное покрытие (фторопласт или его композиция) плюс смазочный материал в зонах трения. Покрытие защищает от коррозии и снижает сухое трение, а смазка - обеспечивает дополнительную защиту при движении. На практике используют фторопластовые композиции с адгезией не менее 2,5 МПа в сочетании со специальными маслами, которые содержат твердые смазочные материалы и антиокислительные присадки.
На что влияет толщина фторопластового покрытия?
Толщина определяет, насколько долго покрытие защищает металл, какой остается допуск размера детали и как сильно проявляются наплывы. Тонкое покрытие (20–50 микрон) держит допуск, но быстро изнашивается при трении и абразивном загрязнении. Толстое (200–500 микрон) долговечнее, но может нарушить сборку и создает более заметные наплывы. Для большинства механизмов оптимум -50–150 микрон.
Заключение
Наплывы при окунании фторопластовых и тефлоновых покрытий - это не дефект, который нельзя предотвратить, а результат неправильно подобранной технологии. Главные рычаги: выбор типа фторополимера в зависимости от условий работы, контроль вязкости состава, качество подготовки поверхности и режим сушки. Для длинных деталей и изделий со сложной геометрией требуется либо комбинирование окунания с продувкой, либо переход на распыление.
Начните с того, что детально опишите рабочие условия детали (температуру, нагрузку, среду, геометрию), проконсультируйтесь с производителем покрытия по выбору материала и вязкости, проведите пробное нанесение на образцах и сравните результат. После первой партии отрегулируйте режимы - и качество станет предсказуемым.