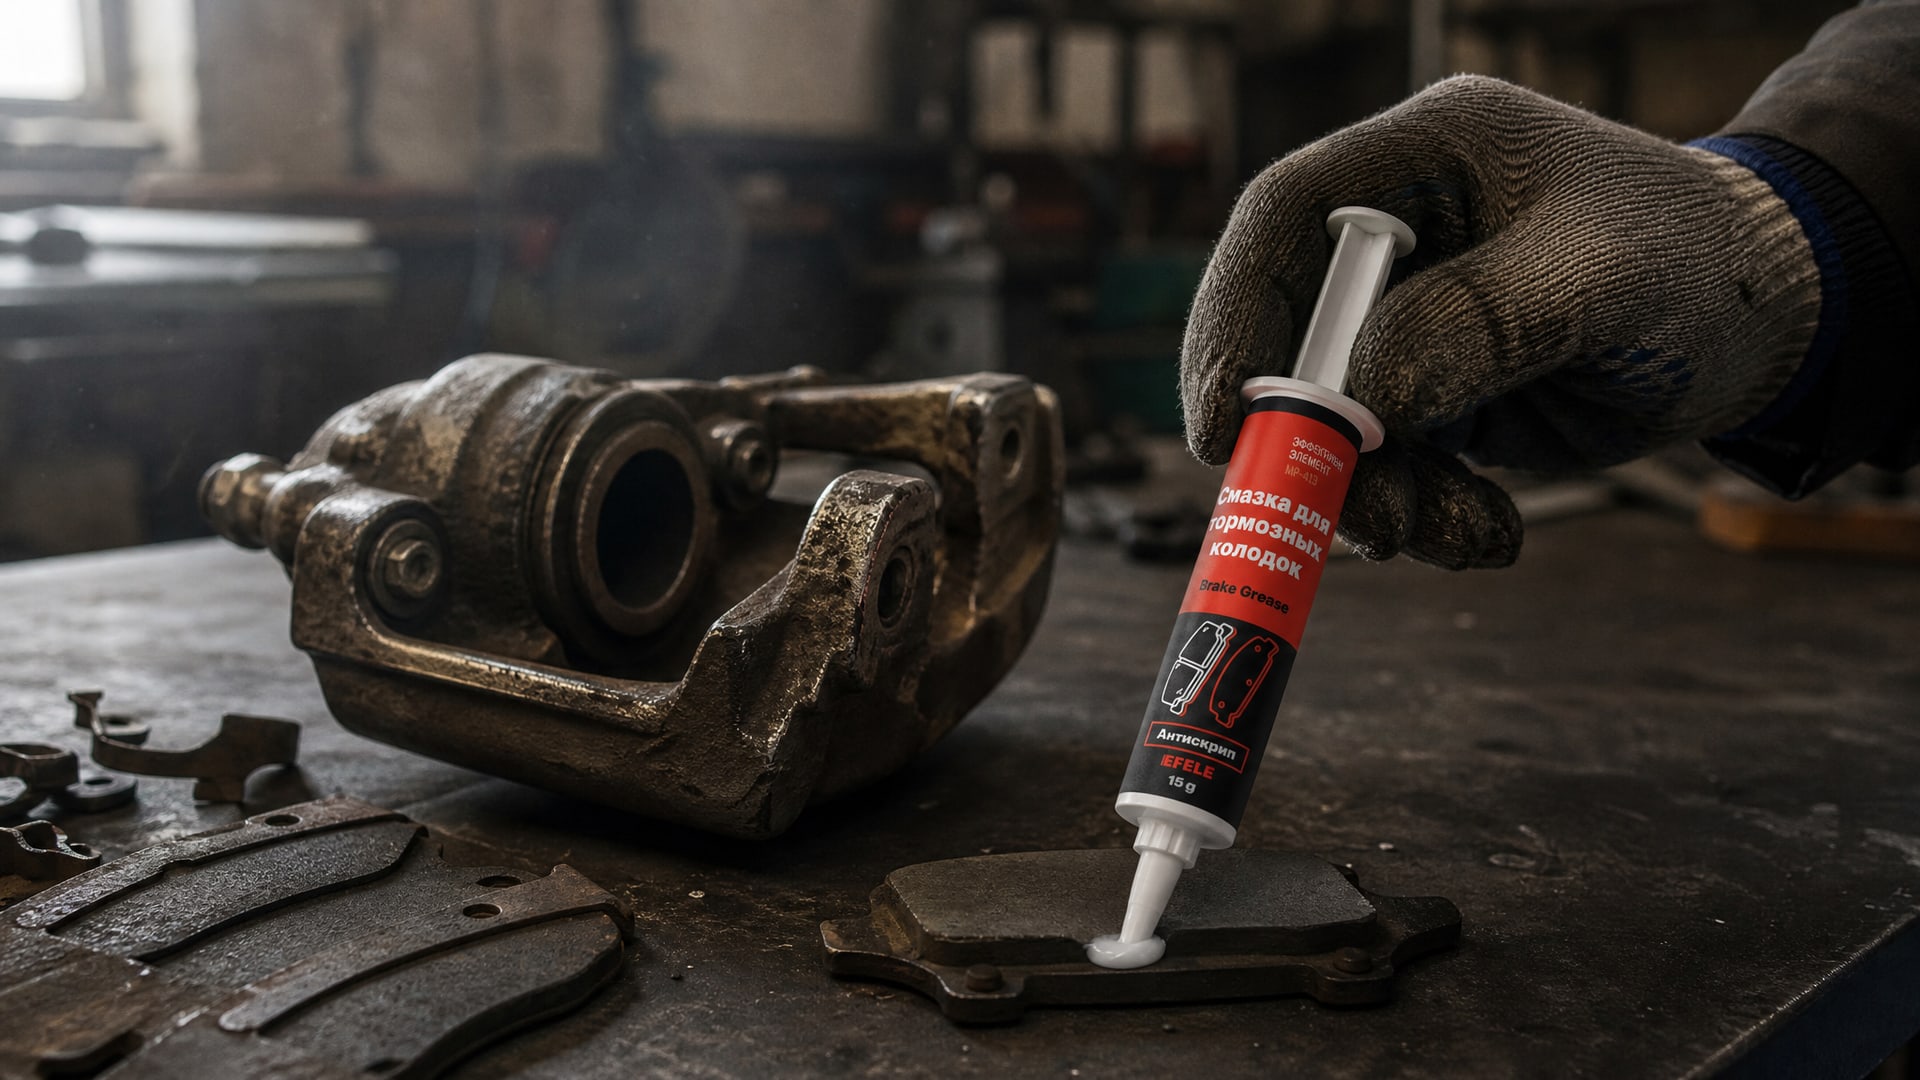
Выбор смазочного материала для узлов, работающих в условиях высокой температуры, требует не просто знания паспортных параметров, но понимания того, как смазка ведет себя во времени при экстремальных нагрузках. Многие инженеры и закупщики начинают с простого критерия - температуры каплепадения или максимального температурного предела - и попадают в ловушку: продукт держит форму, но деградирует за месяцы работы, теряет масло, окисляется или просто испаряется. Реальный путь от выбора до внедрения смазки для высоких температур занимает 2-3 года планомерных испытаний: лабораторная валидация параметров, стендовые тесты узлов, пилотное применение на одной линии и постепенное расширение на серийное производство. В этой статье разбираем, как построить эту цепочку, какие стандарты и методы использовать, и какие подвохи подстерегают на каждом этапе.
Стандартная ошибка: выбор по одному параметру
При поиске смазки для высоких температур специалист часто натыкается на три самых видимых характеристики: температуру каплепадения, класс консистенции NLGI и упоминание слова «термостойкая» на этикетке.
Это ловушка. Температура каплепадения - это просто точка, при которой смазка теряет форму и начинает течь; это не равно максимальной рабочей температуре узла и не гарантирует, что смазка не деградирует, не выделит масло или не окислится за несколько месяцев работы.
Стандарт ISO 12924:2023 определяет пластичные смазки по комплексу признаков: нижняя рабочая температура, верхняя рабочая температура, класс защиты от воды и ржавчины, способность работать под высокими нагрузками и NLGI-консистенция (определяется пенетрацией по ISO 2137). Если производитель указывает только одно-два из этих полей, это признак недостаточной информации для правильного выбора.
Для смазок с верхней рабочей температурой выше 120 °C по ISO 12924:2023 предусмотрено обязательное требование: ресурс подшипниковой жизни F50 (средний ресурс до отказа 50 % партии подшипников) должен быть выше 100 часов. Это значит, что в лаборатории смазку проверяют на реальном испытательном стенде; простая «маркетинговая» высокотемпературная смазка легко проваливает такой тест. Закупщик должен требовать у поставщика копию отчета по этому ресурсному испытанию - это первый сигнал серьезного подхода.
Лабораторный этап: выбор базовых параметров и тестирование
На начальном этапе инженер должен составить техническое задание: какова постоянная рабочая температура узла, какова кратковременная (пиковая) температура, какова нагрузка, какова скорость вращения подшипника, требуется ли совместимость с пластиками или резиной, нужна ли водостойкость.
Это необходимо потому, что «смазка для высоких температур» существует в широком диапазоне: от 150-170 °C для одноузлов до 250 °C и выше для специализированных решений.
В ISO 12924:2023 классификация строится так: для узлов, работающих от -40 до 130 °C, подходят универсальные широкотемпературные смазки на основе литиевого комплексного загустителя (NLGI 2). Выше 121 °C поведение меняется. SKF указывает, что на температурах выше 250 °F (примерно 121 °C) обычная смазка может стать неприемлема; для диапазона 200-260 °C (392-500 °F) нужны уже специальные формулировки на основе полимочевины, гидроксида кальция, бентонита или литиевого комплекса с синтетическим маслом.
На лабораторном этапе проверяют несколько параметров:
Окислительная стабильность (ASTM D942). Масло в смазке нагревают примерно до 99 °C и продувают кислородом; измеряют, как долго оно устоит перед окислением (цвет, кислотное число, вязкость). Для высокотемпературных смазок этот тест критичен: обычное минеральное масло окисляется за 500-1000 часов, синтетика может держать 2000+ часов.
Испаряемость (ASTM D5800, тест Noack). Масло нагревают до примерно 150 °C в вакууме и вычисляют потерю массы в процентах. Для смазок, работающих выше 150 °C постоянно, потери не должны превышать 5-8 % за испытание (время теста примерно 22 часа).
Высокотемпературное выделение масла (ASTM D6184). Смазку нагревают до 100 °C, пропускают через фильтр и измеряют, сколько масла отделилось за определенное время. Слишком большое отделение приводит к голоданию подшипника.
NLGI-класс (пенетрация по ISO 2137). Для подшипников почти всегда выбирают NLGI 2 (пенетрация 265-295 1/10 мм), реже NLGI 1 (более жидкая) для высокоскоростных узлов или NLGI 3 (более жесткая) для шарниров и крестовин с высокой нагрузкой.
На этом этапе закупщик просит у нескольких поставщиков образцы и данные по этим четырем параметрам. Обычно стоимость лабораторной проверки одного образца составляет 5000-15000 рублей в специализированной лаборатории; это обоснованные расходы на начальный отсев.
Стендовые испытания: первая встреча с реальностью
После того как из 5-10 образцов отобраны 2-3 лидера (по лабораторным параметрам), переходят на стендовые испытания реальных узлов.
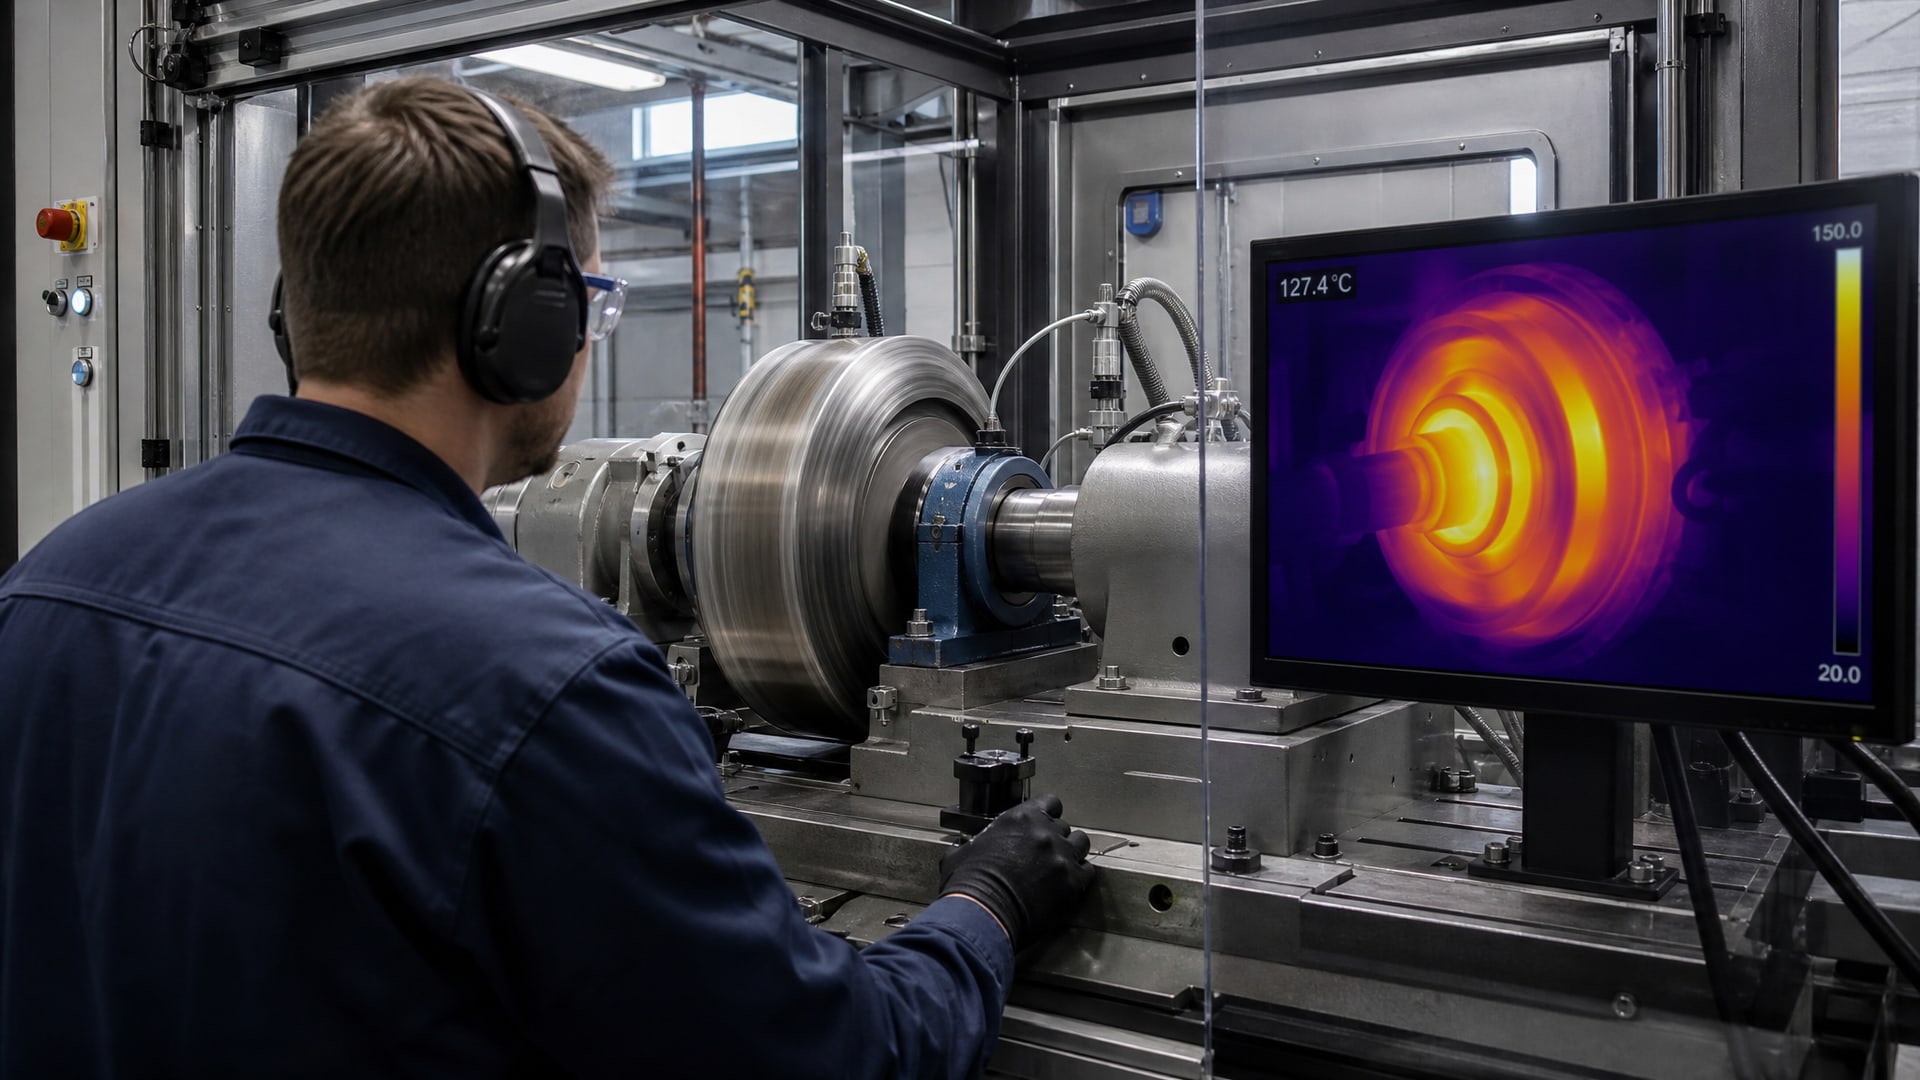
Здесь начинаются неприятные сюрпризы. Образец хорошо показал себя в пробирке, но на подшипнике, раскрученном до рабочей скорости и нагреженном на температуру, ведет себя иначе.
Для подшипников NSK дает практическое правило: если температура подшипника превышает 70 °C, интервал пополнения смазки требует сокращения на 50 % на каждые дополнительные 15 °C. То есть если универсальная смазка полагает интервал в 1000 часов при 70 °C, то при 100 °C он уже 500 часов, а при 130 °C -250 часов. Многие производства этого не знают и держат один и тот же регламент: результат - голодание смазки, перегрев и отказ подшипника за несколько недель вместо запланированного года.
Стендовые испытания обычно включают:
Короткие циклические тесты (50-500 часов). На испытательном стенде подшипник раскручивают под нагрузкой, нагревают до рабочей температуры и фиксируют температуру корпуса, сигналы вибрации, потребление энергии. Если за 50 часов температура скачет, вибрация растет или есть механические звуки - образец не прошел.
Долгосрочные тесты (1000-5000 часов). Подшипник работает многие месяцы; периодически (каждые 100-200 часов) берут пробы смазки на лабораторный анализ (цвет, кислотное число, вязкость, наличие посторонних частиц). Смазка не должна сильно менять свойства.
Тесты на совместимость. Если узел включает уплотнения из эластомера (резины), проверяют, не набухает ли уплотнение в присутствии новой смазки.
Для узлов с высокой температурой каплепадения требуется еще один нюанс: не путать постоянную и кратковременную температуру. Часть смазок заявляют постоянную рабочую температуру до 150 °C, а кратковременную (импульсную, пиковую, во время разгона) до 200 °C. Если узел работает не постоянно при 180 °C, а кратковременно раскручивается до 200 °C, одна смазка подойдет, вторая - нет. Это уточняют на стендовых испытаниях.
На этапе стендовых тестов часто выясняется, что из трех-четырех претендентов для реальной работы подходит только один-два. Этап длится 3-6 месяцев и требует ежедневного контроля.
Пилотное внедрение: переход в производство
Когда один-два образца подтверждены стендовыми испытаниями, переходят к пилотному внедрению.
Здесь смазку вводят не сразу на всех станках, а на одной линии, одном участке, одной группе подшипников. Это намеренное сужение: нужно убедиться, что то, что работало на испытательной стендфиксирует в производстве, где условия немного отличаются (вибрации от соседних машин, пульсирующие нагрузки, пыль, нерегулярное техническое обслуживание).
На пилотном участке устанавливают датчики: термопары в корпусе подшипника, вибродатчики, счетчики наработки. Регламент повторной смазки уточняют экспериментально: если проектант при +100 °C предлагает интервал 500 часов, пилот может показать, что на практике надо 400 часов или, наоборот, 600 часов. Пробы смазки из узла берут каждые 100-200 часов и отправляют в лабораторию - проверяют, что она не деградирует.
Пилотный этап обычно длится 6-12 месяцев; за это время накапливается реальная история: сколько раз потребовалась переоплавка смазки, были ли перегревы, случались ли отказы. Если за год эксплуатации отказов нет, вибрация и температура стабильны, смазка в пробах не показывает критических изменений - можно расширяться.
Промышленное расширение и валидация: долгосрочная стабильность
Третий год - расширение на другие участки и линии.
На этапе промышленной валидации смазку вводят постепенно: +25 % узлов в месяц. Почему не сразу 100 %? Потому что могут быть скрытые факторы: условия хранения смазки (влага, температура склада), способ нанесения (шприц, смазчик-распределитель, центральная система смазывания), частота техническоого осмотра и квалификация персонала.
На этом этапе мониторят:
Отказы по типам. Если на 10 % узлов смазка выглядит почерневшей или вытекла, это сигнал проблемы: либо она не совместима с предыдущей смазкой в канале, либо система подачи нарушена, либо узел работает горячее, чем ожидалось.
Тепловые карты. Собирают данные тепловизионных съемок подшипников по плану; если появились точки, где подшипник горячее чем раньше на 10-15 °C, это может означать, что смазки не хватает или она быстро деградирует.
Отзывы оператора. На производстве часто первый признак беды - странный звук или запах из подшипника. Операторы чувствуют это лучше, чем датчики; их наблюдение серьезно принимают в расчет.
Рапорты по замене. Каждый раз, когда смазку переполняют, ее остатки отправляют в лабораторию: визуально (цвет, консистенция), по кислотному числу, по вязкости базового масла. Смазка не должна черниться после первых сотен часов работы.
На промышленном этапе часто возникают нестандартные ситуации. Например, смазка подходит для основных подшипников, но вызывает скрип в маслосистеме; или она держит температуру хорошо, но после смешивания с остатками старой смазки появляются комки. Все эти моменты документируются и требуют уточнения рекомендаций по переходу с одной смазки на другую (полная промывка, частичное смешивание, постепенная замена).
За 3-й год промышленной валидации накапливается статистика: сколько смазки расходуется в месяц, как часто требуется переполнение, какова реальная стоимость владения по сравнению с предыдущей смазкой, есть ли экономия или дополнительные расходы на более частое техническое обслуживание. Только после этого дают полное одобрение и переводят весь парк на новый материал.
Специфика высокотемпературных смазок: графит, полимочевина и вязкость
Для узлов с температурой выше 150 °C используют три основных типа смазок.
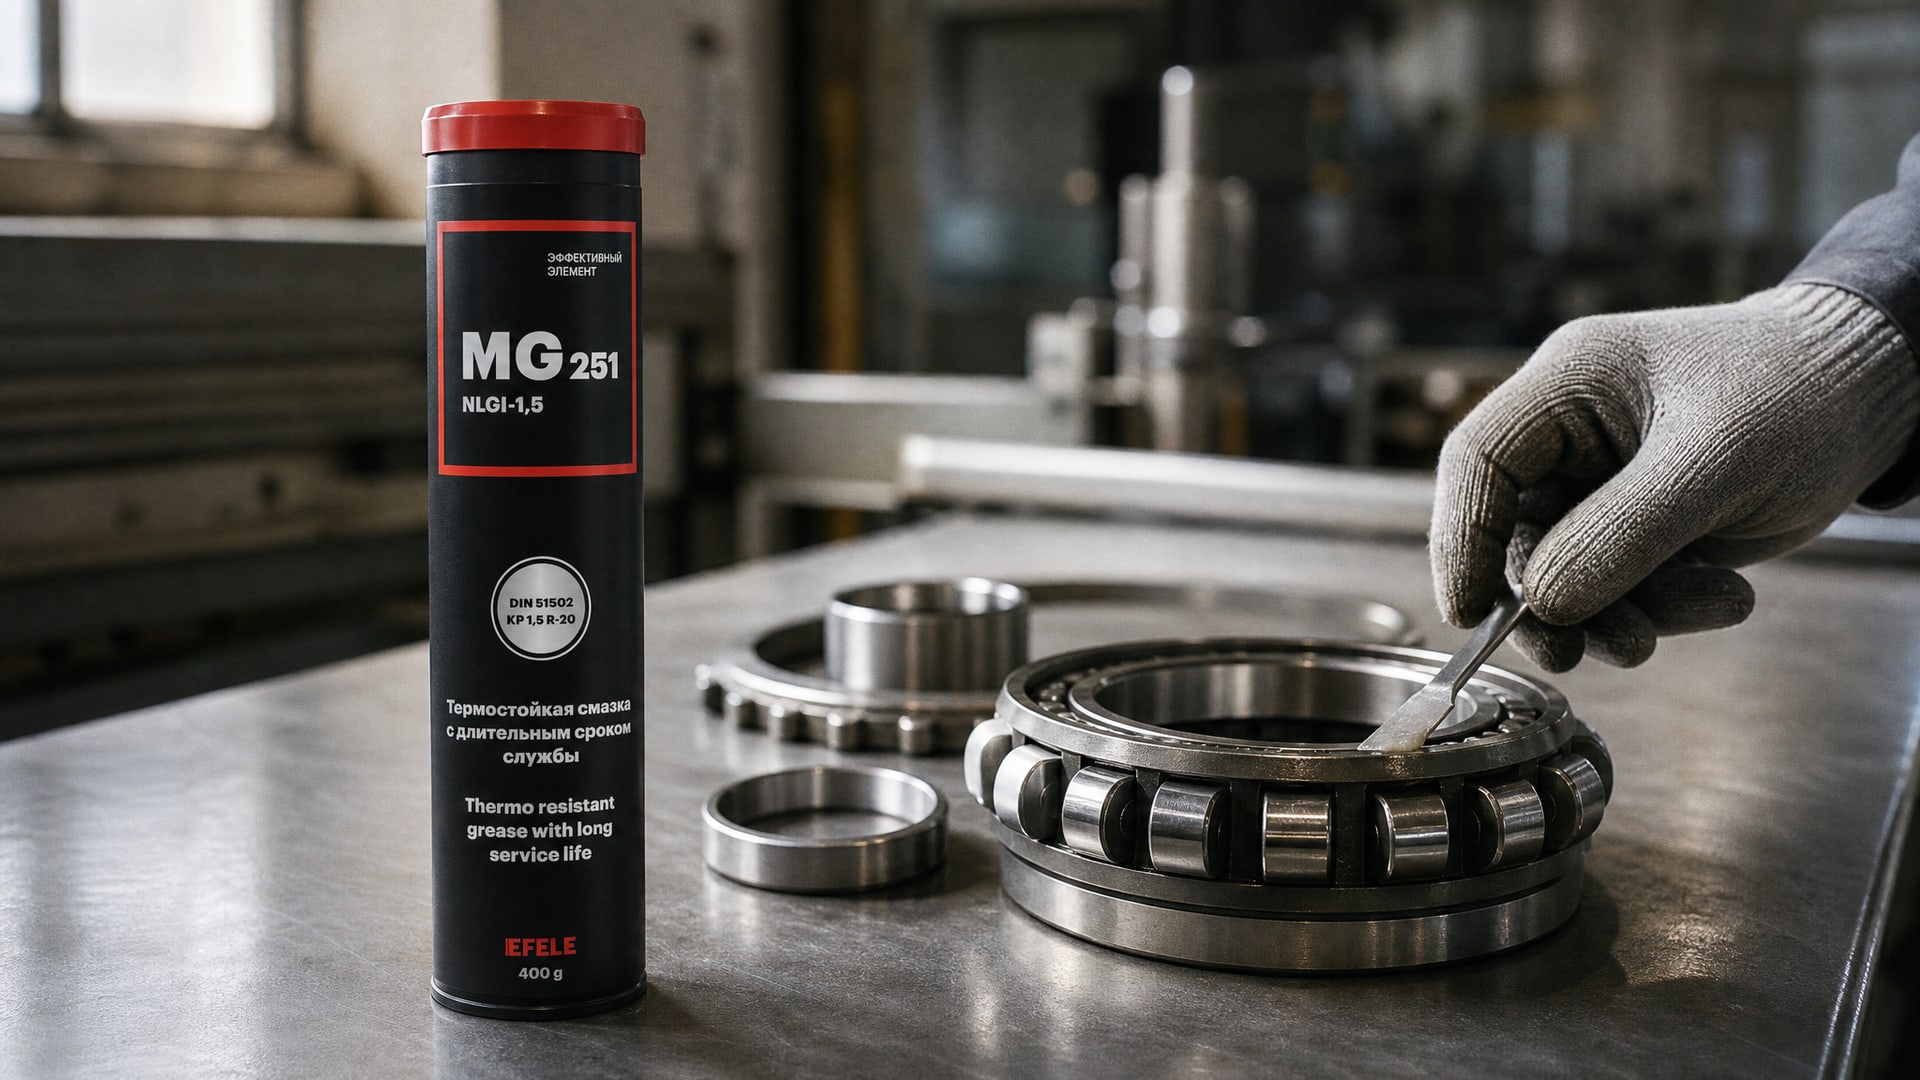
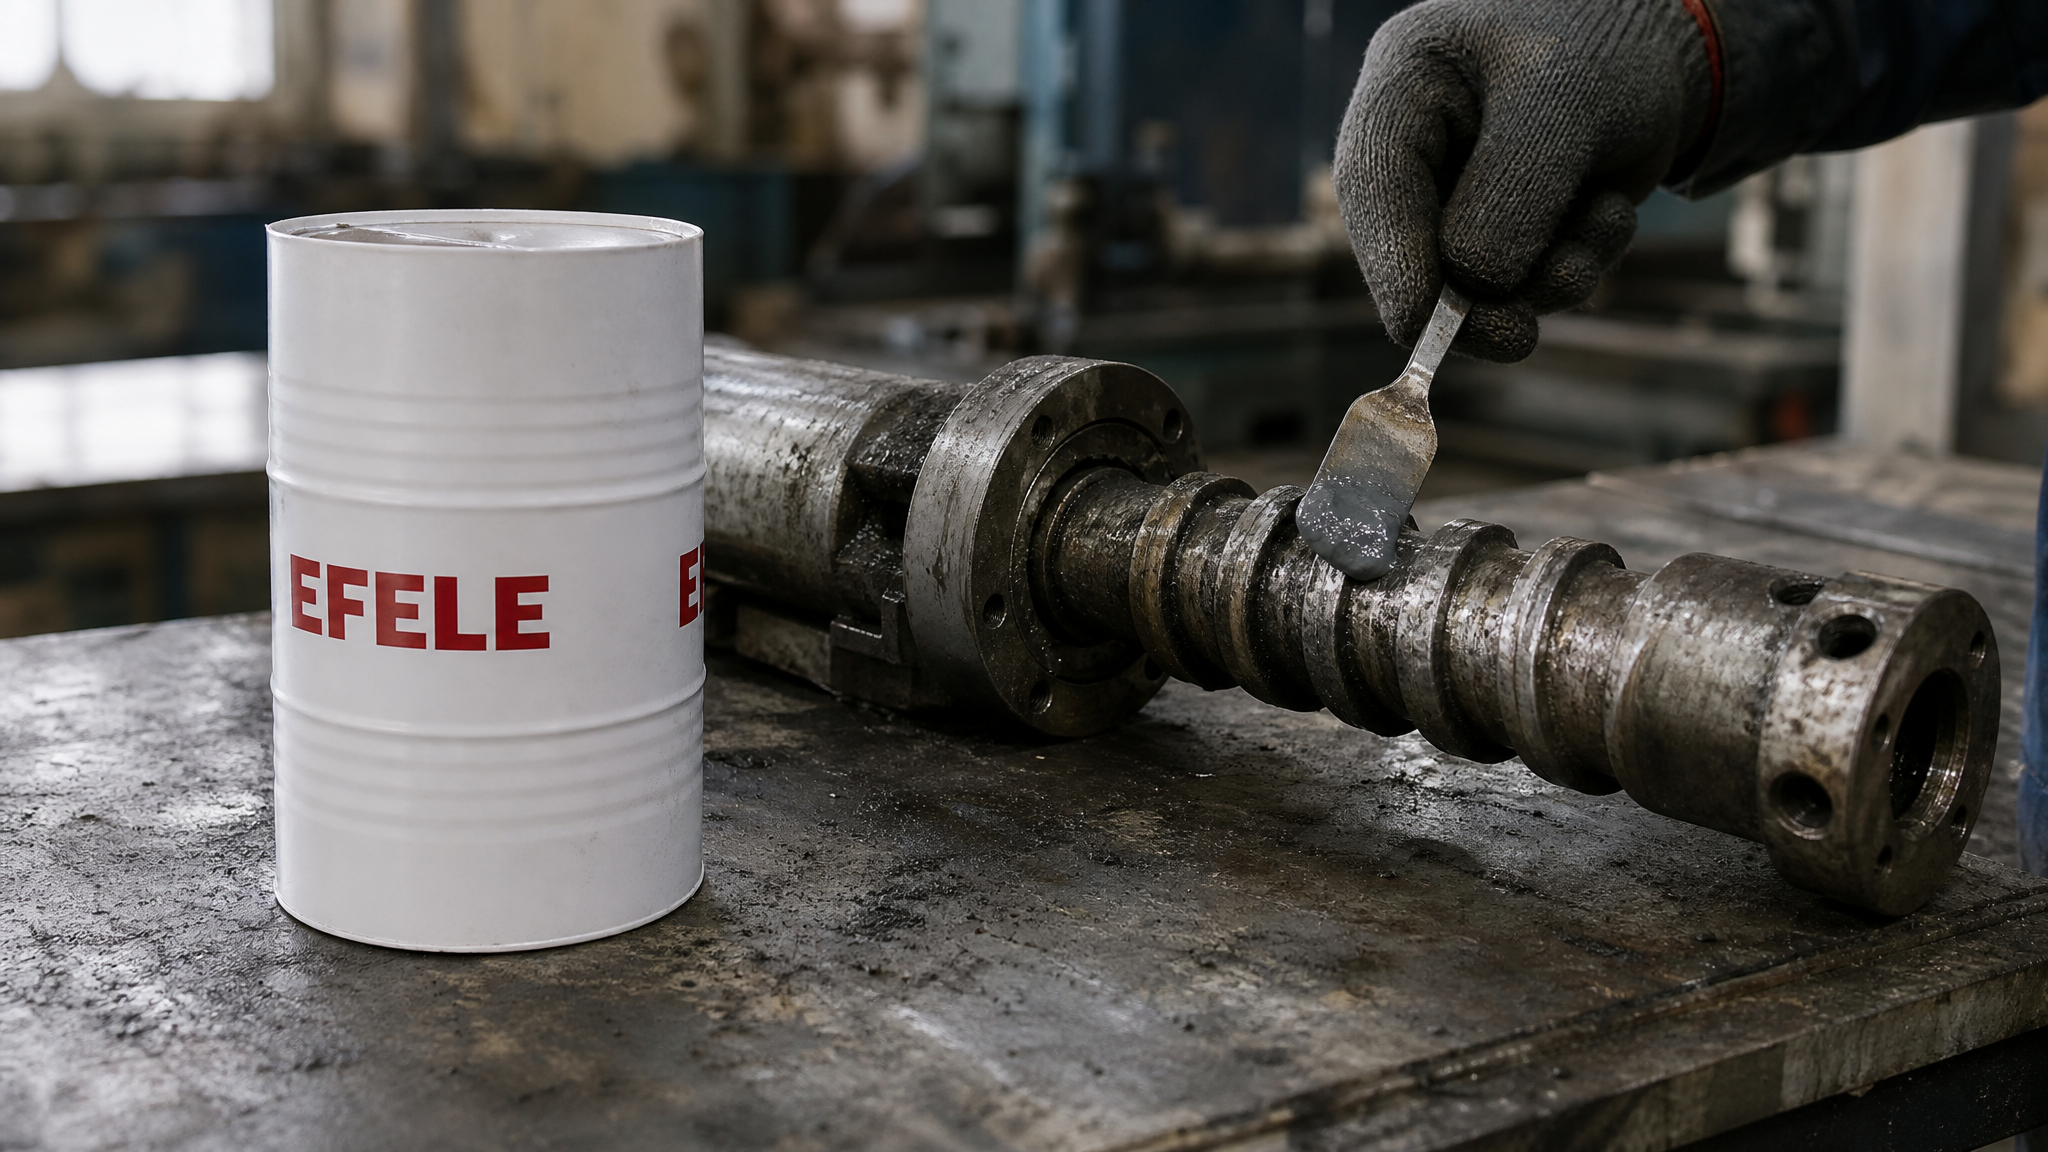
Полимочевинные смазки. Загуститель из полимочевины (синтетический связующий агент) дает стабильность консистенции на широком температурном диапазоне, обычно от -40 до +180 °C или выше. Базовое масло часто синтетическое (полиальфаолефин, эфир, полиол). Полимочевина устойчива к окислению и испаряемости, но дороже, чем литиевый комплекс. На производстве полимочевинные смазки зарекомендовали себя как надежный выбор для подшипников, крестовин и узлов с пульсирующей нагрузкой. EFELE MG-251 работает с постоянной температурой до +180 °C (NLGI 2, полимочевина на синтетической основе); такой материал обычно проходит испытания по ASTM D942 и ASTM D6184 с хорошими результатами.
Графитовые смазки. Графит - это не смазка, а твердая добавка, которая работает как абразив и создает защитный слой при прямом контакте металла с металлом (например, на крестовинах шарниров). Наличие графита не определяет верхнюю рабочую температуру; это определяет базовое масло и загуститель. Смазка с графитом может работать как до 150 °C, так и до 400 °C в зависимости от остальной формулировки. При выборе графитовой смазки для высоких температур смотрят на те же параметры: окислительную стабильность, испаряемость, высокотемпературное выделение масла. Графитовые смазки часто применяют для подшипников суппортов тормозных механизмов или на горячих крестовинах; температура каплепадения может быть до 300 °C, но рабочая температура определяется стендовыми испытаниями конкретного узла.
Смазки на основе гидроксида кальция. Для экстремальных температур (выше 250 °C и до 400 °C кратковременно) используют смазки на основе гидроксида кальция или других минеральных загустителей в сочетании с синтетическим маслом. Такие смазки часто работают в диапазоне -20 до +200 °C постоянно с пиками до +250-300 °C. Однако для подавляющего большинства производственных узлов такие смазки не требуются; они применяются в специальных случаях (электрические печи, высокотемпературные прессы, литейное производство). На диапазоне выше 260 °C SKF рекомендует переход не на пластичную смазку, а на циркуляционное масло - жидкое, которое подается через централизованную систему и отводит тепло эффективнее.
Типичные ошибки при выборе смазки для крестовин и высокотемпературных шарниров
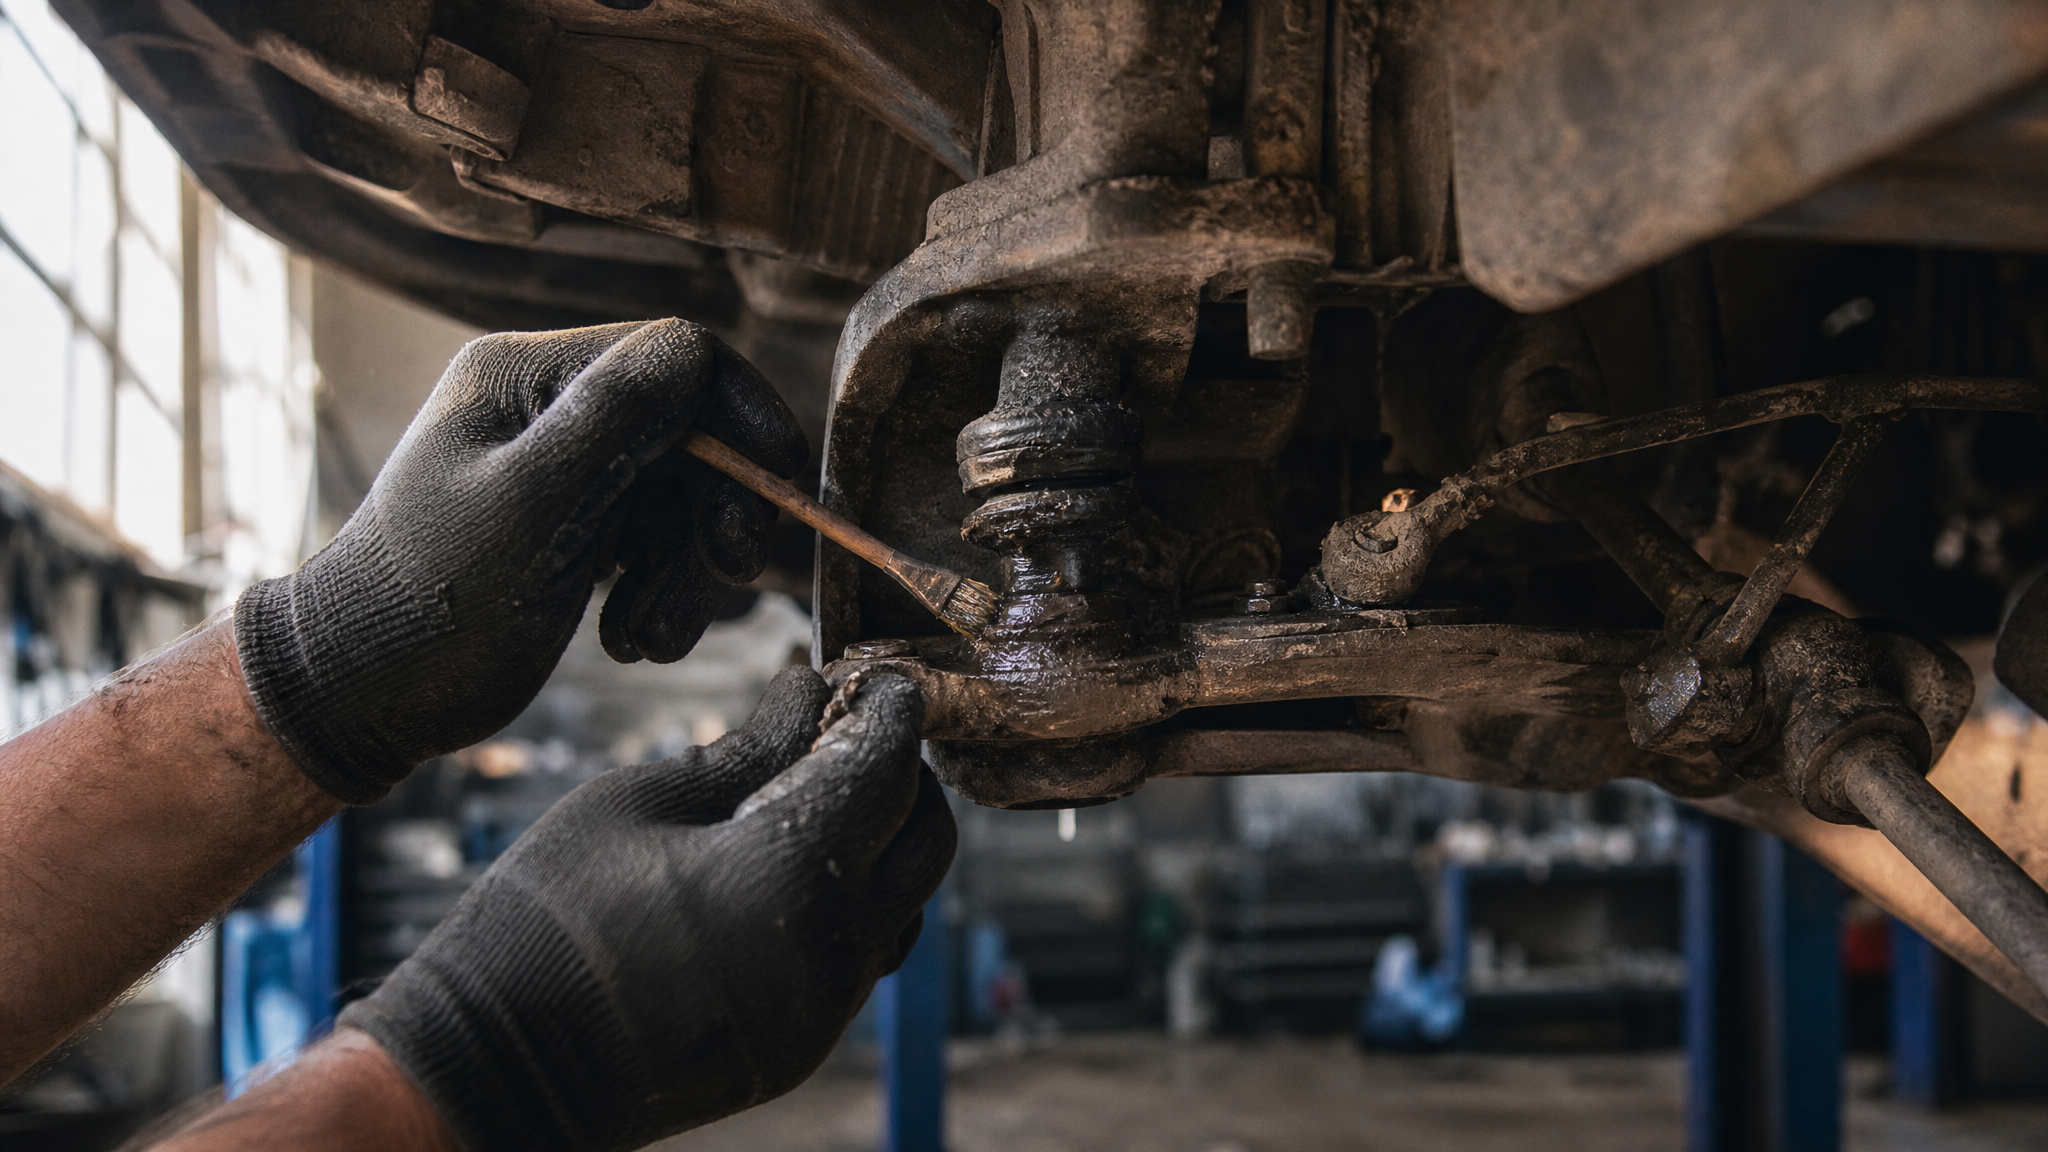
Крестовины (карданные валы) и шарниры несут не только температурную нагрузку, но и механический износ: смазка должна не только не деградировать, но и удерживаться в зоне контакта под высокой нагрузкой.
Здесь встречаются две частые ошибки.
Первая: выбор слишком жидкой смазки. NLGI 1 на крестовине может «вымываться» под нагрузкой и вибрацией; смазка вытекает наружу, и контакт остается сухим. Для крестовин с высокой температурой каплепадения берут не менее NLGI 2, а часто NLGI 2,5 или 3.
Вторая: игнорирование фреттинга и холодного пуска. На крестовине часто происходит микро-проскальзывание (фреттинг) между иглой и обоймой; это приводит к микро-окисям и пыли на смазке. Смазка должна быть «липкой» (хорошей адгезией к металлу) и густой достаточно, чтобы удерживаться в щели. На холодном пуске смазка должна быть достаточно пластичной, чтобы не замораживать узел в -20 °C. EFELE Смазка для тормозных колодок разработана именно под такие условия: она работает на крестовинах тормозных механизмов, где сочетаются высокая механическая нагрузка (давление колодок до нескольких МПа), циклическое охлаждение-нагревание (от -20 до +1100 °C кратковременно) и требование не затвердевать и не вытекать. На практике такая смазка прошла испытания на фреттинг и холодный пуск; инженеры выбирают ее именно за эту комбинацию свойств, а не за маркетинговое название.
Требования к документации и выбору при внедрении
Когда новая смазка готова к внедрению, закупщик должен потребовать от поставщика пакет документации:
Паспорт (TDS, Technical Data Sheet) с полным набором параметров: NLGI, вязкость базового масла (мм²/с при 40 и 100 °C), диапазон рабочих температур (постоянная и кратковременная), каплепадение, окислительная стабильность (ASTM D942), испаряемость (ASTM D5800), высокотемпературное выделение масла (ASTM D6184), кислотное число, цвет, допуски (если есть).
Отчеты испытаний по ASTM D942 (окисление), ASTM D5800 (испаряемость), ISO 12924 (ресурс подшипника F50). Если их нет в открытом доступе, попросить у производителя.
Рекомендации по применению с указанием интервалов переполнения в зависимости от температуры узла.
Таблица совместимости с материалами узла: указание, совместима ли смазка с медью, с пластиками, с резиновыми уплотнениями.
При расширении смазки с пилотной линии на весь парк закупщик должен убедиться, что:
Первая партия смазки имеет прослеживаемость (лот-номер, дата производства, температура и влажность хранения);
Смазка хранилась в соответствии с рекомендациями (не выше +25 °C, не ниже -20 °C, влажность не выше 80 %, защита от прямого солнца);
Процедура переполнения четко описана: съем старой смазки, промывка, нанесение новой, количество смазки (обычно несколько грамм на подшипник, точнее указывает производитель);
Персонал обучен и имеет инструкцию (особенно важно для высокотемпературных смазок, которые часто требуют более частого переполнения).
Часто задаваемые вопросы
Может ли одна смазка работать до 400 °C?
Длительно работать при температуре 400 °C обычная пластичная смазка не может. Для 250-300 °C требуются специальные формулировки на основе гидроксида кальция, бентонита или литиевого комплекса с синтетическим маслом. Выше 300 °C даже специализированные смазки часто неприемлемы, и рекомендуется переход на циркуляционное масло - жидкое, которое подается через систему охлаждения-смазки и отводит тепло лучше. Выбор смазки при таких условиях требует индивидуального расчета и пилотного тестирования.
Почему смазку нужно переполнять чаще при высокой температуре?
Температура ускоряет окисление и старение масла в смазке, а также ее испаряемость. По стандарту NSK, на каждые дополнительные 15 °C выше 70 °C интервал переполнения сокращается вдвое. То есть если при 70 °C смазку переполняют каждые 1000 часов, то при 130 °C это нужно делать каждые 250 часов. Пренебречь этим правилом - значит гарантировать голодание смазки и отказ подшипника за несколько недель.
Что проверять в лабораторном анализе пробы смазки?
При контроле качества смазки в процессе работы проверяют: цвет и консистенцию (визуально), кислотное число (ASTM D664 или сопоставимый метод), вязкость базового масла при 40 и 100 °C (ASTM D445), наличие посторонних частиц (под микроскопом или через фильтр 4 микрона). Смазка не должна сильно менять эти параметры за первые 500-1000 часов работы. Если кислотное число выросло вдвое или появилась черная пыль, смазка начала деградировать и интервал переполнения нужно сокращать или переходить на другой материал.
Какая разница между NLGI 2 и NLGI 3 для высокотемпературных приложений?
NLGI 2 - наиболее распространенная консистенция для подшипников; она позволяет смазке равномерно распределяться в зазоре и хорошо удерживаться. NLGI 3 - более жесткая, используется для узлов с высокой механической нагрузкой (крестовины, шарниры под давлением) или вертикальных подшипников, где смазка может вытекать под своим весом. Для высокотемпературного применения выбор между NLGI 2 и NLGI 3 зависит не только от температуры, но и от типа узла и нагрузки. Тесты показывают: NLGI 2 часто лучше для горячих подшипников скоростных машин, NLGI 3 - для крестовин и суппортов.
Почему высокий каплепад не означает, что смазка подходит для высоких температур?
Каплепадение - это просто точка, при которой смазка теряет консистенцию и начинает течь. Смазка может иметь каплепадение +200 °C, но при этом окисляться и деградировать уже при +100 °C постоянной работы. Для высоких температур нужно смотреть на комплекс: базовое масло (его окислительная стабильность), загуститель (его устойчивость), результаты ASTM D942 (окисление), ASTM D5800 (испаряемость) и ASTM D6184 (высокотемпературное выделение масла). Каплепадение - лишь один из параметров, и часто далеко не самый важный для реальной работы в жаре.
Заключение
Путь от лабораторных тестов к промышленному внедрению смазки для высоких температур - это не маркетинговая кампания, а инженерная работа, которая требует 2-3 лет планомерной валидации. На каждом этапе (лабораторном, стендовом, пилотном, промышленном) возникают новые вопросы и неожиданные результаты, которые корректируют выбор. Главное правило: не выбирать смазку по одному параметру (температуре каплепадения или ГОСТ-маркировке), а проверять окислительную стабильность, испаряемость, высокотемпературное выделение масла и реальный ресурс подшипника по ISO 12924:2023. Интервалы переполнения должны сокращаться с ростом температуры по правилу NSK: на 50 % на каждые +15 °C выше 70 °C. Пилотный период на одном участке обязателен; он выявит скрытые проблемы совместимости, условий хранения или особенностей узла раньше, чем весь парк оказется неработоспособным.
Следующий шаг: соберите данные по своему узлу (постоянная и пиковая температура, тип подшипника, нагрузка, скорость вращения), потребуйте от поставщиков полные паспорта смазки с результатами ASTM D942, ASTM D5800 и данными по ресурсу подшипника F50, проведите собственные лабораторные тесты 2-3 образцов (стоимость 5000-15000 рублей за образец) и только после этого начните стендовые испытания на реальном узле. Это инвестиция, которая окупится за счет снижения отказов и продления ресурса оборудования.