Закоксовывание смазки в экструдерах - это образование обуглившихся и окисленных отложений на поверхностях узлов, которое приводит к застреванию шнека, перегреву оборудования и вынужденным остановкам производства. Основная причина лежит в термоокислительной деградации смазочного материала: когда базовое масло или загуститель пластичной смазки длительное время находятся под воздействием температур, превышающих их предельную стабильность, они разлагаются, образуя плотные черные или коричневые отложения. Это явление критично для инженеров и закупщиков, работающих с экструдерным оборудованием в пищевом, химическом и полимерном производстве, потому что выбор неправильной смазки или игнорирование ранних признаков деградации чреват дорогостоящим ремонтом и простоями линии.
Статья разбирает механизмы закоксовывания, факторы его ускорения, способы диагностики и практические меры профилактики - с опорой на опыт отраслевых специалистов и технические данные.
Что такое закоксовывание и как оно развивается
Закоксовывание - это не просто накопление грязи, а химический процесс разложения смазочного материала под действием тепла.
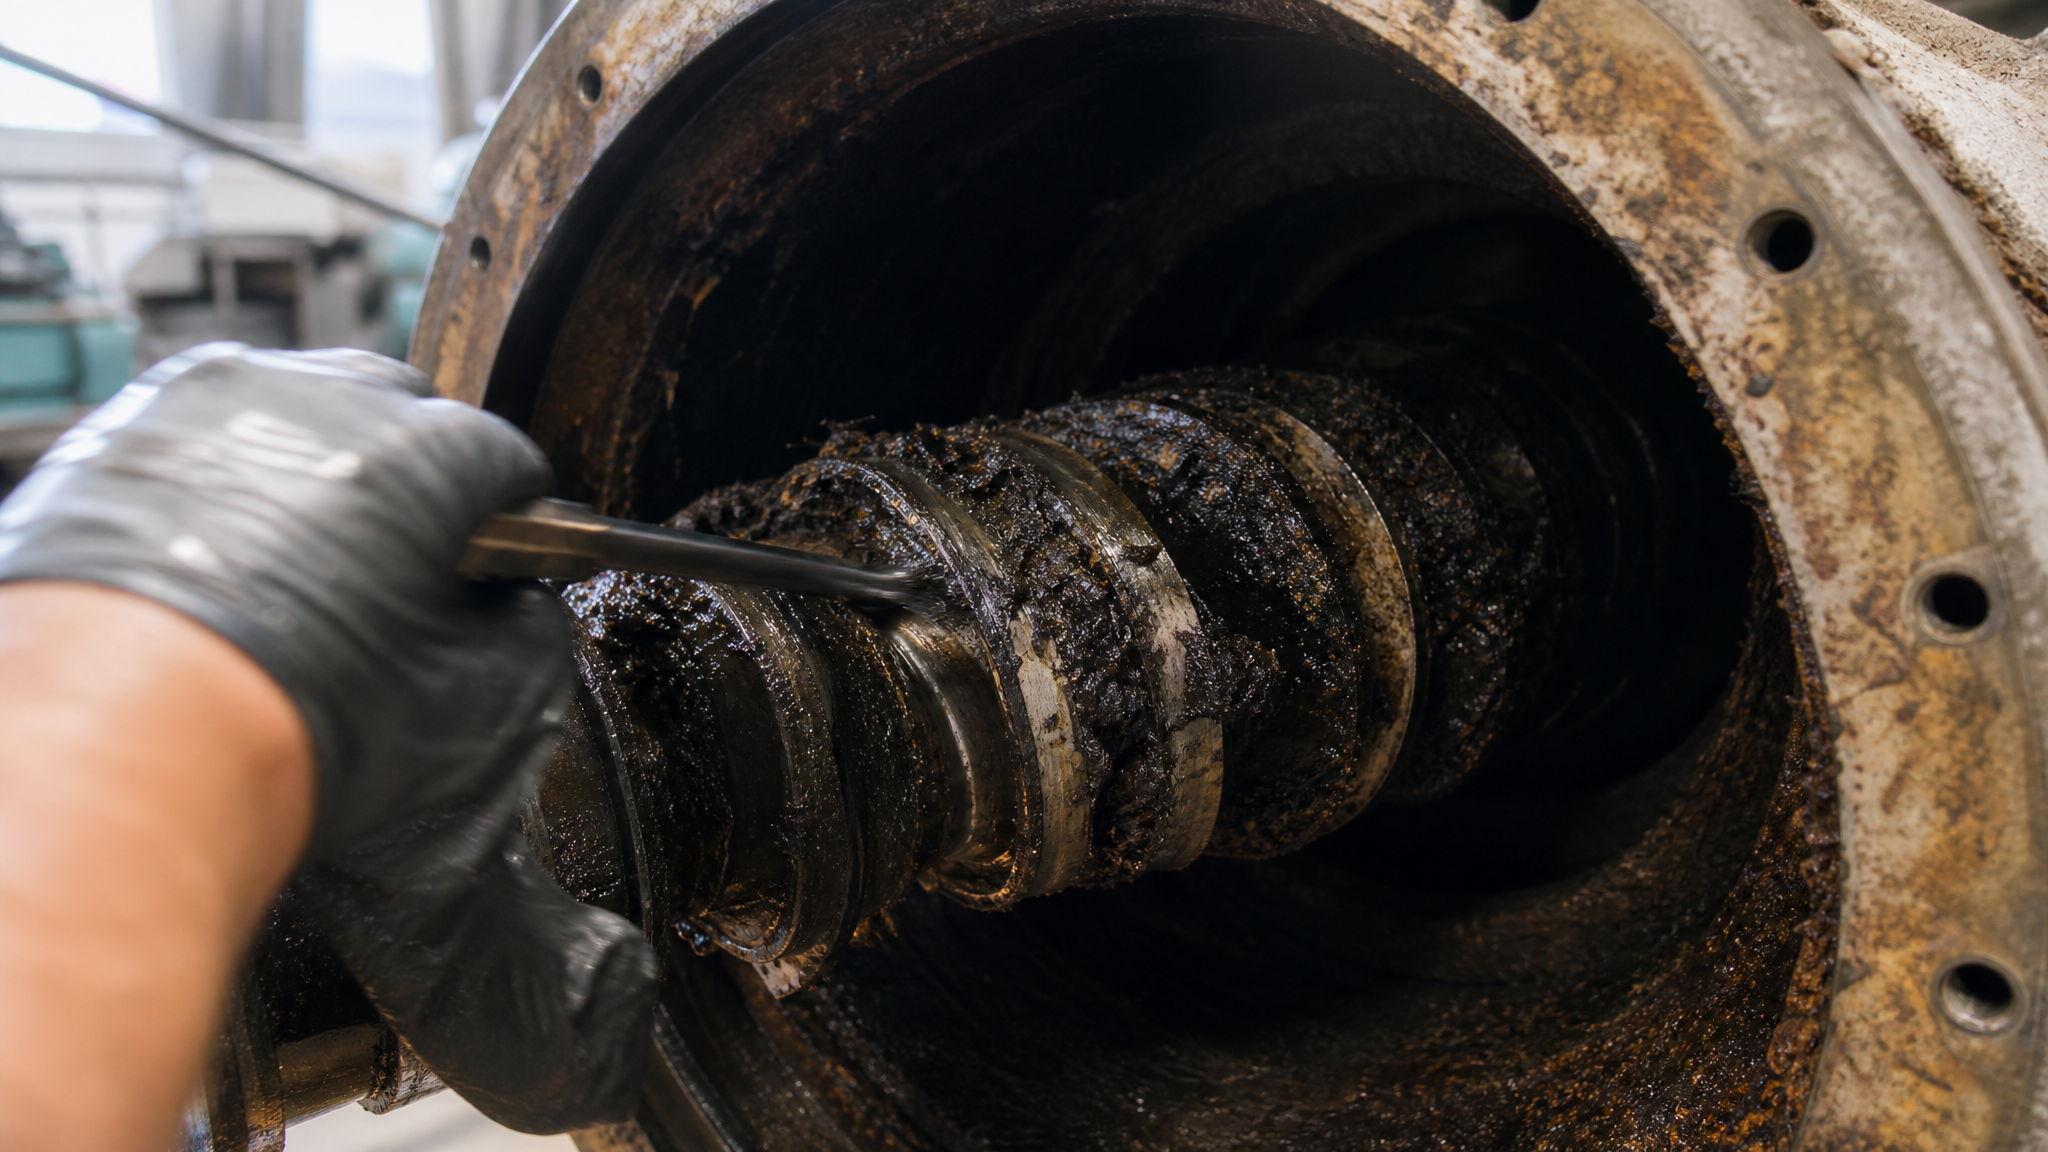
При постоянном воздействии температур выше термоокислительной стойкости смазки ее молекулы теряют стабильность: базовое масло окисляется и полимеризуется, образуя плотные клейкие массы, а в пластичных смазках дополнительно деградирует загуститель. Результат - коричневые или черные отложения, которые налипают на поверхности подшипников, направляющих шнека, зубчатых зацеплений и отверстий смазочных каналов.
Процесс самоускоряется: отложения снижают теплопроводность и увеличивают локальное трение, что еще больше повышает температуру, ускоряя деградацию оставшейся смазки. Через несколько недель или месяцев работы при неправильном выборе материала слой отложений становится настолько плотным, что блокирует подвижные части, и шнек заклинивает.
Основные причины закоксовывания в экструдерах
Превышение температурного предела смазки
Каждая смазка имеет предельную температуру, при которой она начинает активно окисляться. Если в экструдере зона смазки постоянно находится выше этого порога, деградация неизбежна. Например, смазка, рассчитанная на работу до +120 °C, в горячей зоне корпуса экструдера, где температура достигает +180 °C, прослужит недолго. Базовое масло группы I (нафтеновое, наиболее дешевое) окисляется быстрее, чем масло группы II или III, поэтому в высокотемпературных узлах требуется изначально более стабильная смазка с синтетическими или гидрокрекированными компонентами.
Наличие окислительных катализаторов
Растворенный в смазке воздух, попавшая влага и частицы цветных металлов (медь, железо) из узлов оборудования ускоряют окисление в десятки раз. Даже при температурах, казалось бы, приемлемых, присутствие этих факторов может привести к неожиданно быстрому почернению смазки. Вода особенно опасна в экструдерах, работающих в среде с высокой влажностью или при промывке оборудования; она провоцирует не только окисление, но и коррозию, которая затем катализирует дальнейшую деградацию смазки.
Несовместимость смазки с обрабатываемым материалом
В экструдерах при обработке полимеров, пластиков или полимерных композитов часть смазки неизбежно контактирует с расплавом или взвесью материала. Если смазка не совместима с этим материалом, возникает химическое взаимодействие: смазка может вступить в реакцию с присадками пластика или компонентами композита, образуя вязкие смолы и отложения. Это ускоряет коксование в разы.
Недостаточная циркуляция и охлаждение смазки
Даже термостойкая смазка деградирует быстрее, если она застаивается в одной зоне без циркуляции и охлаждения. Задача системы смазки - не только доставить материал на трущиеся поверхности, но и отвести от них тепло, чтобы локальная температура смазки не превышала критическое значение. Если масляный насос работает неправильно, забиты смазочные каналы или охлаждающий контур засорился, смазка перегревается на месте, и коксование ускоряется.
Посторонние включения и абразивное загрязнение
Частицы пыли, металлические опилки от износа деталей, кусочки затвердевшего расплава при предыдущем сбое - все это попадает в смазку и работает как абразив. Такие частицы не только усиливают механический износ, но и повышают локальное трение и температуру, провоцируя ускоренное окисление смазочного материала.
Закоксовывание при работе в высокотемпературных узлах
Экструдеры и прессы с шнековыми механизмами часто работают при температурах 150–200 °C и выше.
В таких условиях обычная смазка не выживает, поэтому выбор материала становится критичным. Смазка должна не только сохранять консистенцию и не вытекать при нагреве, но и устойчиво сопротивляться окислению и образованию отложений.
Для предотвращения закоксовывания в таких узлах применяются смазки на базе масел групп II, III и IV по классификации API, которые значительно стабильнее нафтеновых масел. Кроме того, в состав добавляют антиокислительные присадки, которые замедляют процесс деградации, «захватывая» активные молекулы кислорода и предотвращая цепные реакции полимеризации.
На практике закупщики предприятий, где установлены экструдеры для обработки полимеров или пищевого сырья, ориентируются на смазки, специально разработанные для работы при температурах до +200 °C. Такие материалы содержат синтетическое базовое масло и усиленный пакет присадок; они дороже стандартных смазок на 30–50 %, но обеспечивают интервал переслужки в два-три раза больший, что делает их экономически обоснованными.
Для предотвращения закоксовывания в высокотемпературных узлах, таких как экструдеры, инженеры выбирают специализированные смазки, разработанные для экстремальных условий - например, те, что рассчитаны на работу при температурах до +200 °C и содержат усиленный антиокислительный пакет, обеспечивающий стабильность в горячих зонах без образования плотных отложений.
Диагностика закоксовывания: признаки и методы контроля
Визуальные и органолептические признаки
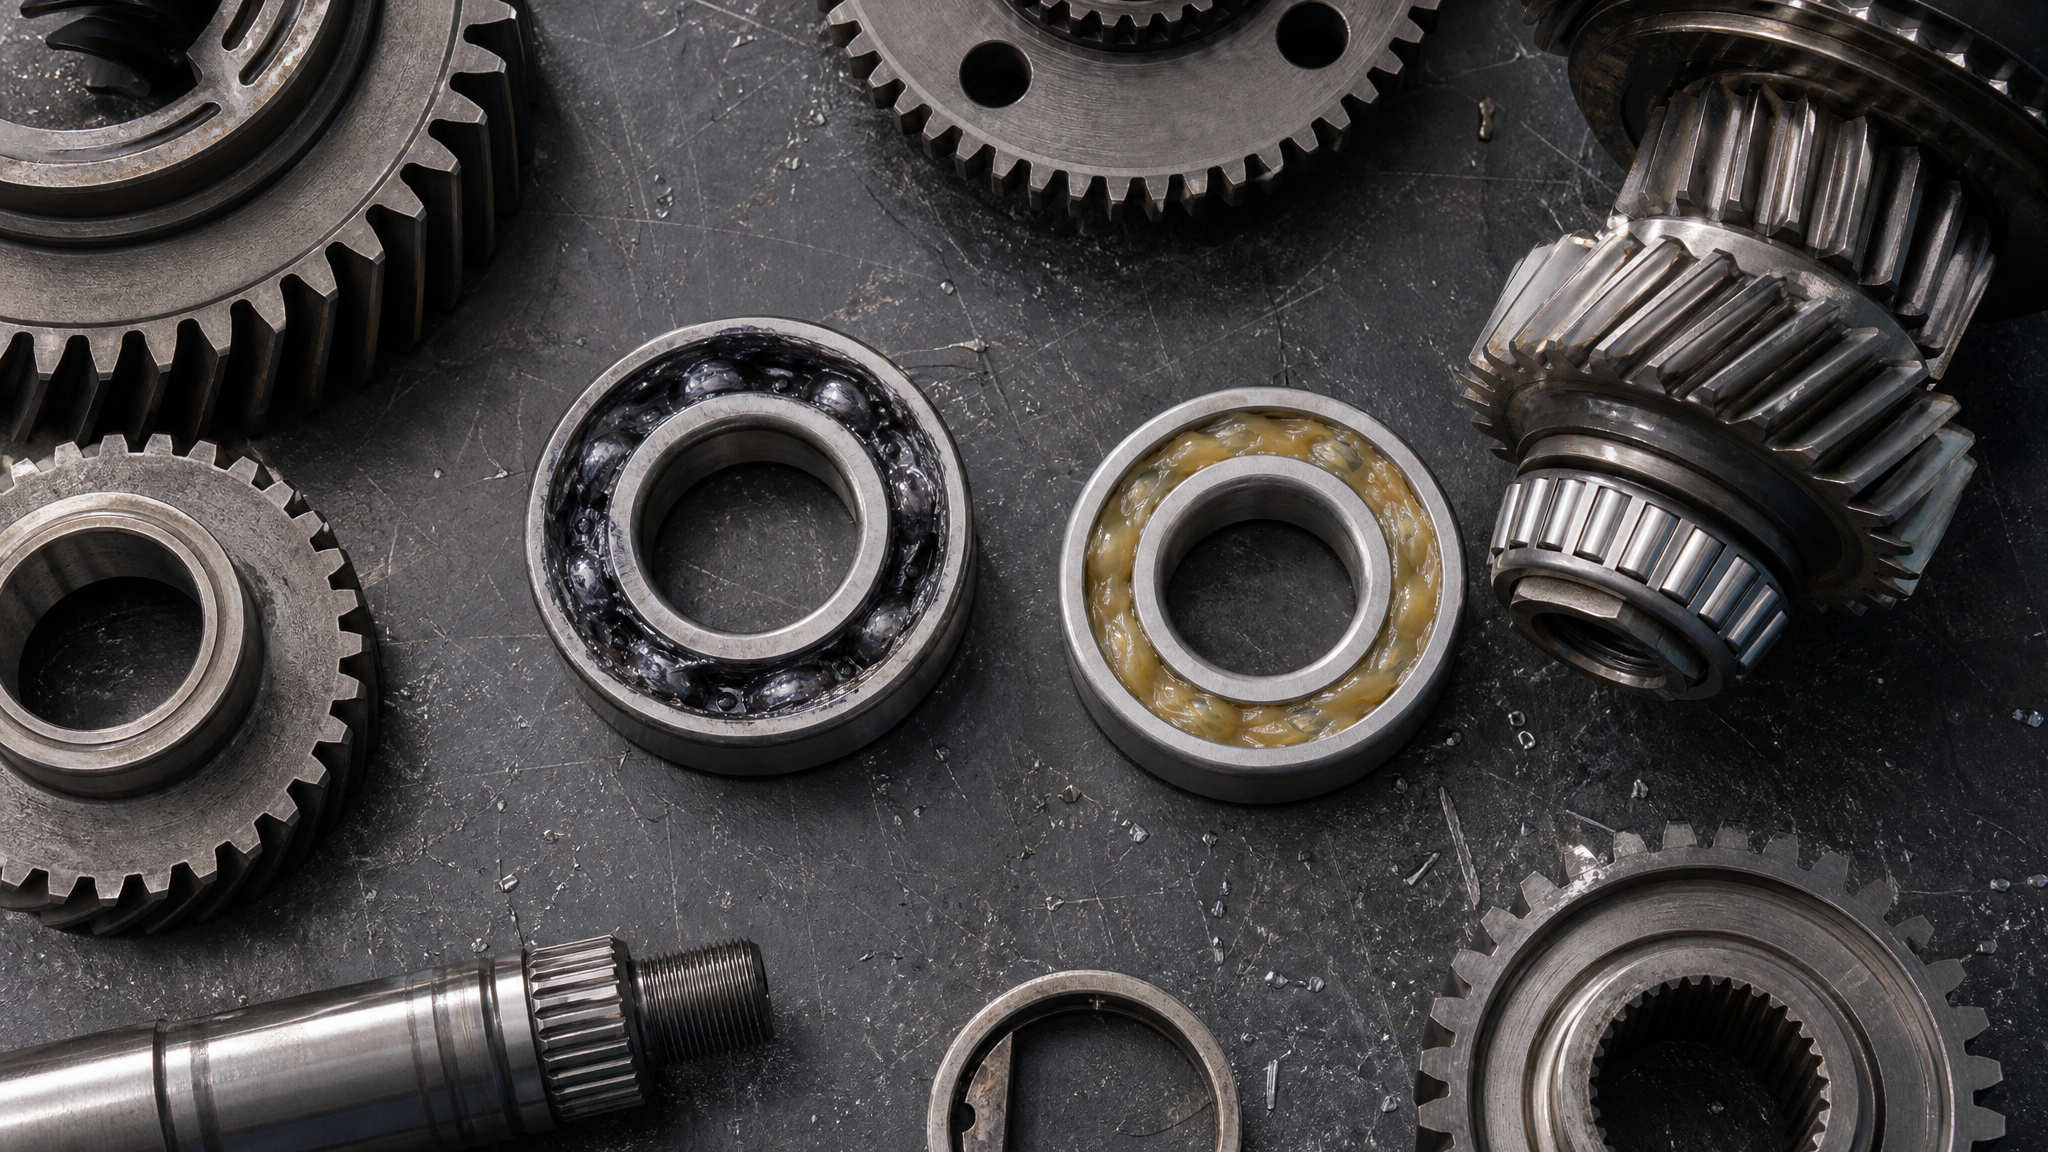
Первый сигнал о проблеме - изменение цвета смазки. Свежая смазка обычно светлая (желтая, кремовая или белая, в зависимости от типа и добавок). По мере деградации она темнеет: сначала становится светло-коричневой, затем коричневой, и наконец, почти черной. Параллельно появляется характерный запах горелого масла или гари - признак активного окисления и образования летучих соединений.
Изменение вязкости - еще один показатель. Если смазка стала более жидкой или, наоборот, загустела и стала тянущейся, это говорит о нарушении стабильности базового масла и пакета присадок. Для пластичной смазки потеря консистенции означает, что загуститель разломался под действием тепла.
Слуховые и вибрационные признаки
Рост шума в узле смазки часто указывает на образование отложений: они нарушают гладкость трущихся поверхностей, вызывая скрежет, гудение или периодические щелчки. Если в начале работы узел был практически беззвучным, а спустя недели появился заметный шум - пора проверить состояние смазки.
Повышение вибрации при той же нагрузке тоже намекает на проблему: отложения смещают центр тяжести вращающихся деталей, нарушают зазоры и баланс.
Прямая инспекция
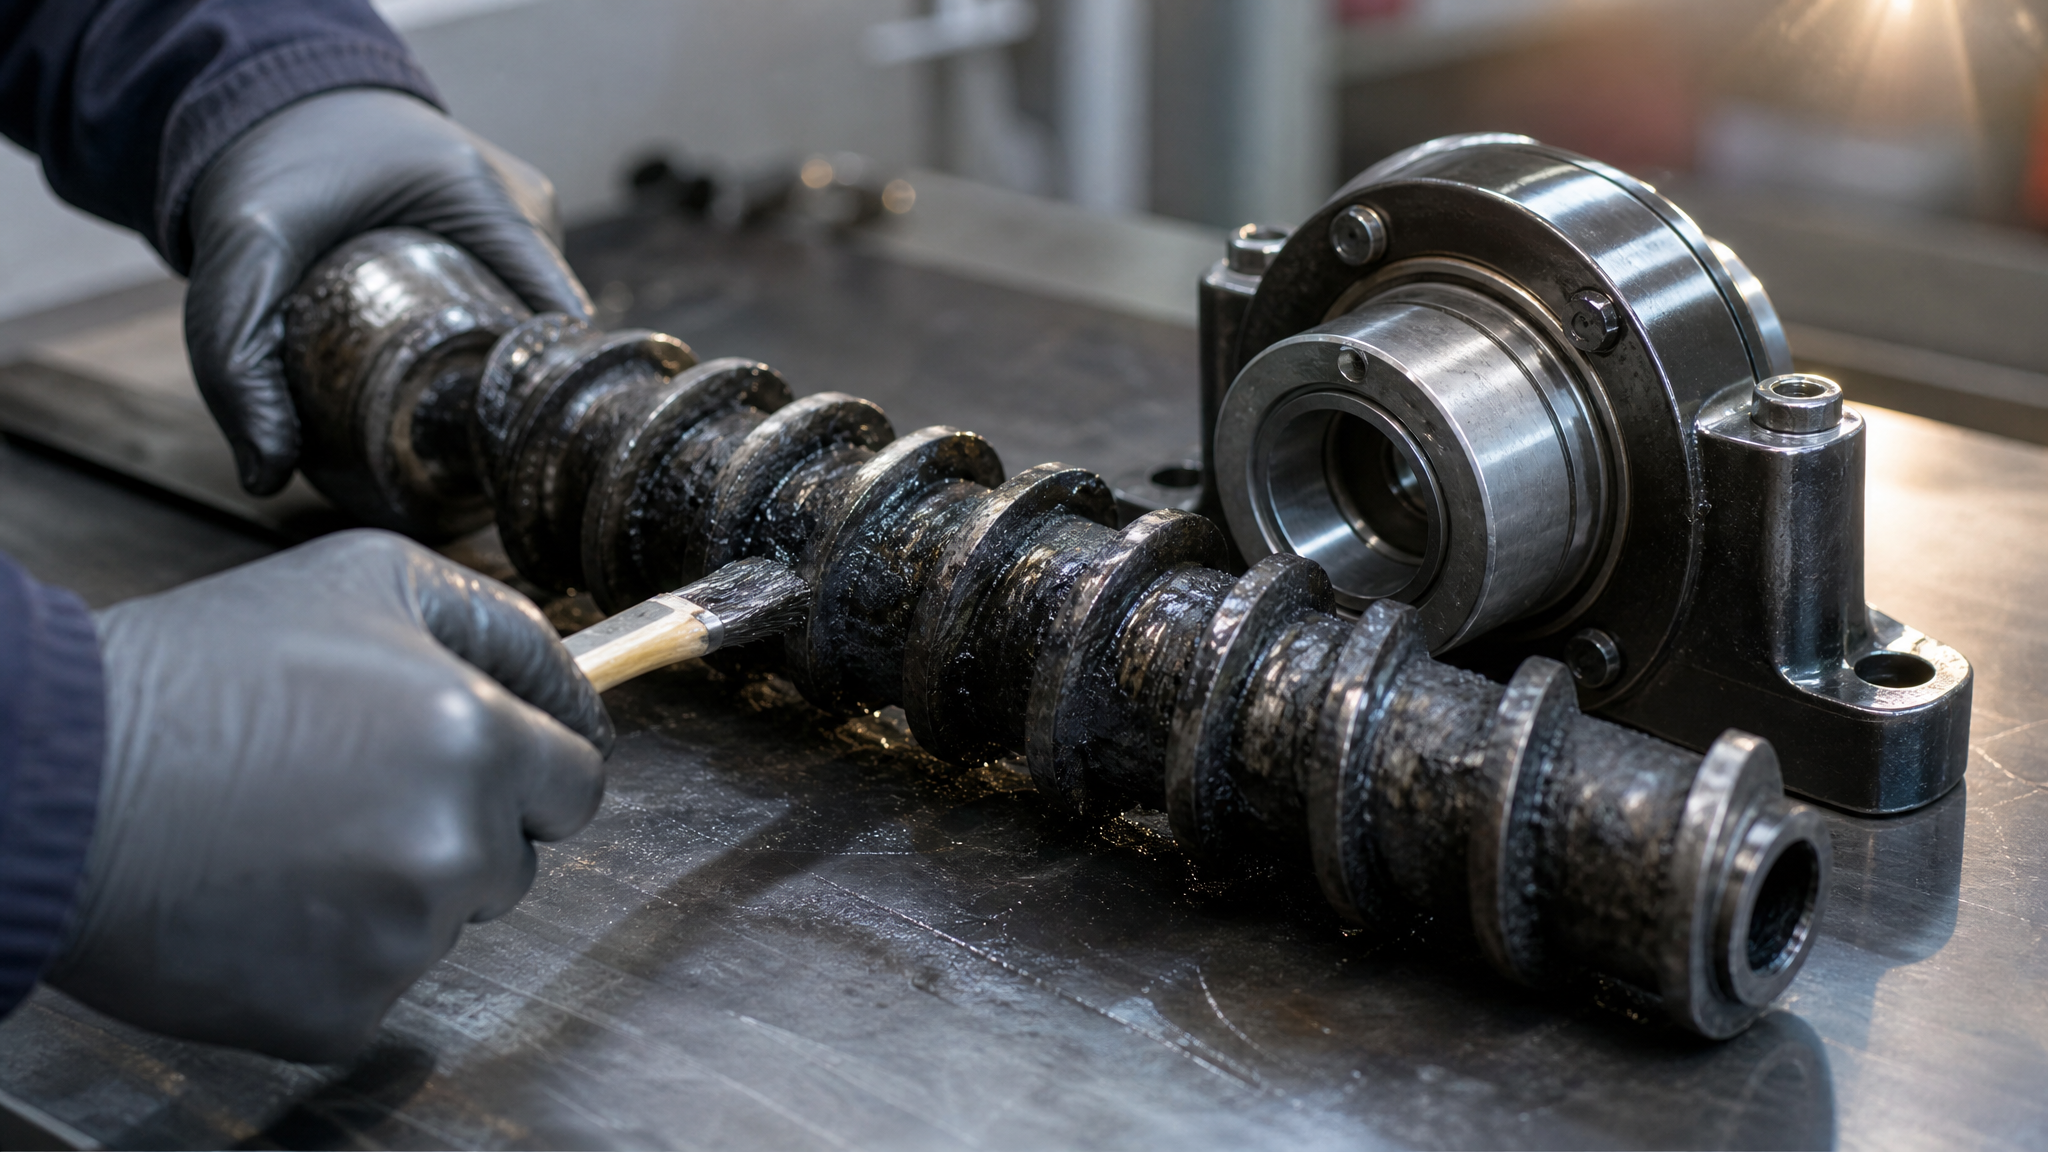
После остановки и охлаждения оборудования следует открыть доступные смазочные зоны и осмотреть поверхности подшипников и направляющих. Если вместо однородной пленки смазки видны черные или коричневые плотные отложения, похожие на лак или нагар, это подтверждает закоксовывание. На шнеке может быть видна неравномерная пленка, участки с плотными корками.
Различие между закоксовыванием смазки и механическими отказами
Закоксовывание - это химическая проблема смазочного материала, но его часто путают с механическими неисправностями, которые тоже приводят к перегреву и заклиниванию шнека.
Важно их различать, потому что решения разные.
Механические причины перегрева и отказов включают износ подшипников (они начинают издавать характерный гул или вой), неправильное зацепление шестерен (видно по неравномерному зазору и следам контакта на зубьях), неисправность масляного насоса (давление смазки падает, узлы получают недостаточно материала), засорение смазочных каналов постоянными отложениями (через несколько лет работы) и деформацию шнека из-за перегрузки или механического удара.
Если при замене смазки на более высокотемпературный и стабильный вариант проблема повторяется в течение нескольких недель, это признак того, что дело не в самой смазке, а в состоянии узла. В таком случае необходимо пригласить специалиста для диагностики подшипников, охлаждающей системы, давления в насосе и геометрии шнека.
Профилактика и выбор правильной смазки
Подбор смазки по температурному диапазону и типу нагрузки
Перед закупкой смазки для экструдера или пресса необходимо уточнить несколько параметров:
максимальную рабочую температуру в зоне смазки (часто она на 20–40 °C выше, чем в остальном корпусе);
тип нагрузки: статическая, циклическая, ударная или комбинированная;
материал обрабатываемого продукта и возможность контакта смазки с расплавом;
тип узла: подшипник, направляющая, зубчатое зацепление или шпиндельное соединение;
режим: непрерывная работа или прерывистая с длительными остановками.
Смазка должна быть рассчитана на температуру, минимум на 20 °C выше максимума в работе. Например, если в эксплуатации максимум составляет +180 °C, нужна смазка с верхним пределом не менее +200 °C. Это создает запас, при котором окисление замедлится и материал прослужит ожидаемый интервал.
Контроль окружающих условий
Влага - враг долговечности смазки. При хранении смазки необходимо обеспечить герметичную упаковку и место, защищенное от конденсации. При применении важно исключить попадание воды в смазочные полости: если экструдер расположен на производстве с высокой влажностью или рядом с источником пара, следует установить осушающие патроны или вентиляцию в смазочных резервуарах.
Кислород в смазочной системе тоже ускоряет окисление. Если система замкнутая и централизованная, желательно предусмотреть заливку инертного газа (азота) в верхнюю часть резервуара для вытеснения воздуха. Это особенно важно при длительных остановках в жаркое время года.
Цветные металлы в контакте со смазкой (медные вставки, бронзовые втулки) должны быть минимизированы или защищены от прямого контакта с маслом, если возможно. Если это невозможно, используют смазки с антикоррозионными присадками, которые образуют защитную пленку на металле.
Регулярная замена и промывка
Даже самая качественная смазка со временем накапливает окислительные продукты и загрязнения. Интервал замены зависит от температуры работы, режима и типа смазки, но обычно составляет от 500 до 2000 часов непрерывной работы. Для высокотемпературных условий интервал короче: 500–1000 часов.
При смене смазки рекомендуется не просто слить старый материал, а провести промывку узла, особенно если предыдущая смазка была загрязнена или появились признаки коксования. Промывку делают специальным промывочным маслом низкой вязкости при невысокой температуре (40–50 °C) с прокручиванием шнека вхолостую в течение 10–30 минут; затем промывочное масло сливают, узел сушат и заливают новую смазку.
Своевременное выявление и замена при первых признаках
Если в ходе плановой проверки или в процессе работы замечены изменение цвета, рост шума или потеря консистенции смазки, это сигнал к немедленной замене. Не следует ждать плановой переслужки, если есть видимые признаки деградации. Задержка на неделю-две может привести к интенсивному накоплению отложений и последующему заклиниванию.
Часто задаваемые вопросы
Может ли густая смазка предотвратить закоксовывание?
Консистенция смазки (ее класс NLGI) не является основным фактором, определяющим устойчивость к окислению. Закоксовывание зависит от стабильности базового масла и пакета антиокислительных присадок, а не от того, насколько густая смазка. Густая смазка может даже затруднить циркуляцию и охлаждение, что ускорит локальный перегрев. Важнее выбрать смазку с правильной температурной характеристикой и антиокислительным пакетом.
Почему потемнела смазка, но оборудование еще работает?
Потемнение - первый видимый признак окисления и начала коксования. Оборудование может продолжать работать, но с каждым днем отложения накапливаются быстрее, растет трение, повышается температура, и процесс самоускоряется. Если не заменить смазку в течение недели-двух, закоксовывание перейдет в критическую стадию, и отказ может произойти внезапно.
Смазка коксуется в одном узле, а в другом - нет. В чем причина?
Это указывает на локальную перегрев в первом узле: возможно, неправильное зацепление шестерней, засорение охлаждающего канала, слабая циркуляция масла через этот узел или его механический износ. Второй узел работает при нормальной температуре, поэтому смазка там стабильна. Необходимо проверить теплоотвод, давление смазки и состояние деталей в проблемном узле.
Можно ли вернуть закоксовавшуюся смазку в строй, добавив присадок?
Нет. Закоксовавшуюся смазку нельзя «оживить» добавлением присадок. Антиокислительные присадки работают в профилактических целях, замедляя окисление свежей смазки, а не восстанавливая уже деградировавший материал. Закоксовавшуюся смазку необходимо полностью удалить и заменить на новую, предварительно промыв узел.
Какова рекомендуемая частота контроля состояния смазки в экструдере?
При работе в высокотемпературных условиях (выше +150 °C) смазку следует проверять каждые 50–100 часов работы в первый месяц после смены, затем - каждые 200–500 часов в зависимости от стабильности и наличия признаков деградации. При нормальных температурах контроль проводят при плановом техническом обслуживании, обычно раз в месяц или раз в квартал.
Заключение
Закоксовывание смазки в экструдерах и шнеках - это результат термоокислительной деградации смазочного материала, которая ускоряется при превышении температурного предела, наличии окислительных катализаторов (воздух, вода, металлы), несовместимости смазки с обрабатываемым материалом и недостаточной циркуляции охлаждения. Визуальные признаки (потемнение, изменение запаха, рост шума) и механические признаки (нарушение консистенции, вибрация) указывают на проблему на ранних стадиях, когда еще возможна профилактика.
Практический путь к решению: выбрать смазку, рассчитанную на температуры минимум на 20 °C выше максимума в работе, обеспечить герметичность и сухость смазочной системы, сократить контакт с цветными металлами и загрязнениями, проверять смазку каждые 50–500 часов в зависимости от режима и, при первых признаках деградации, провести замену с промывкой. Если после смены на более стабильный материал проблема повторяется, необходима диагностика механического состояния подшипников, охлаждения и геометрии узла специалистом.