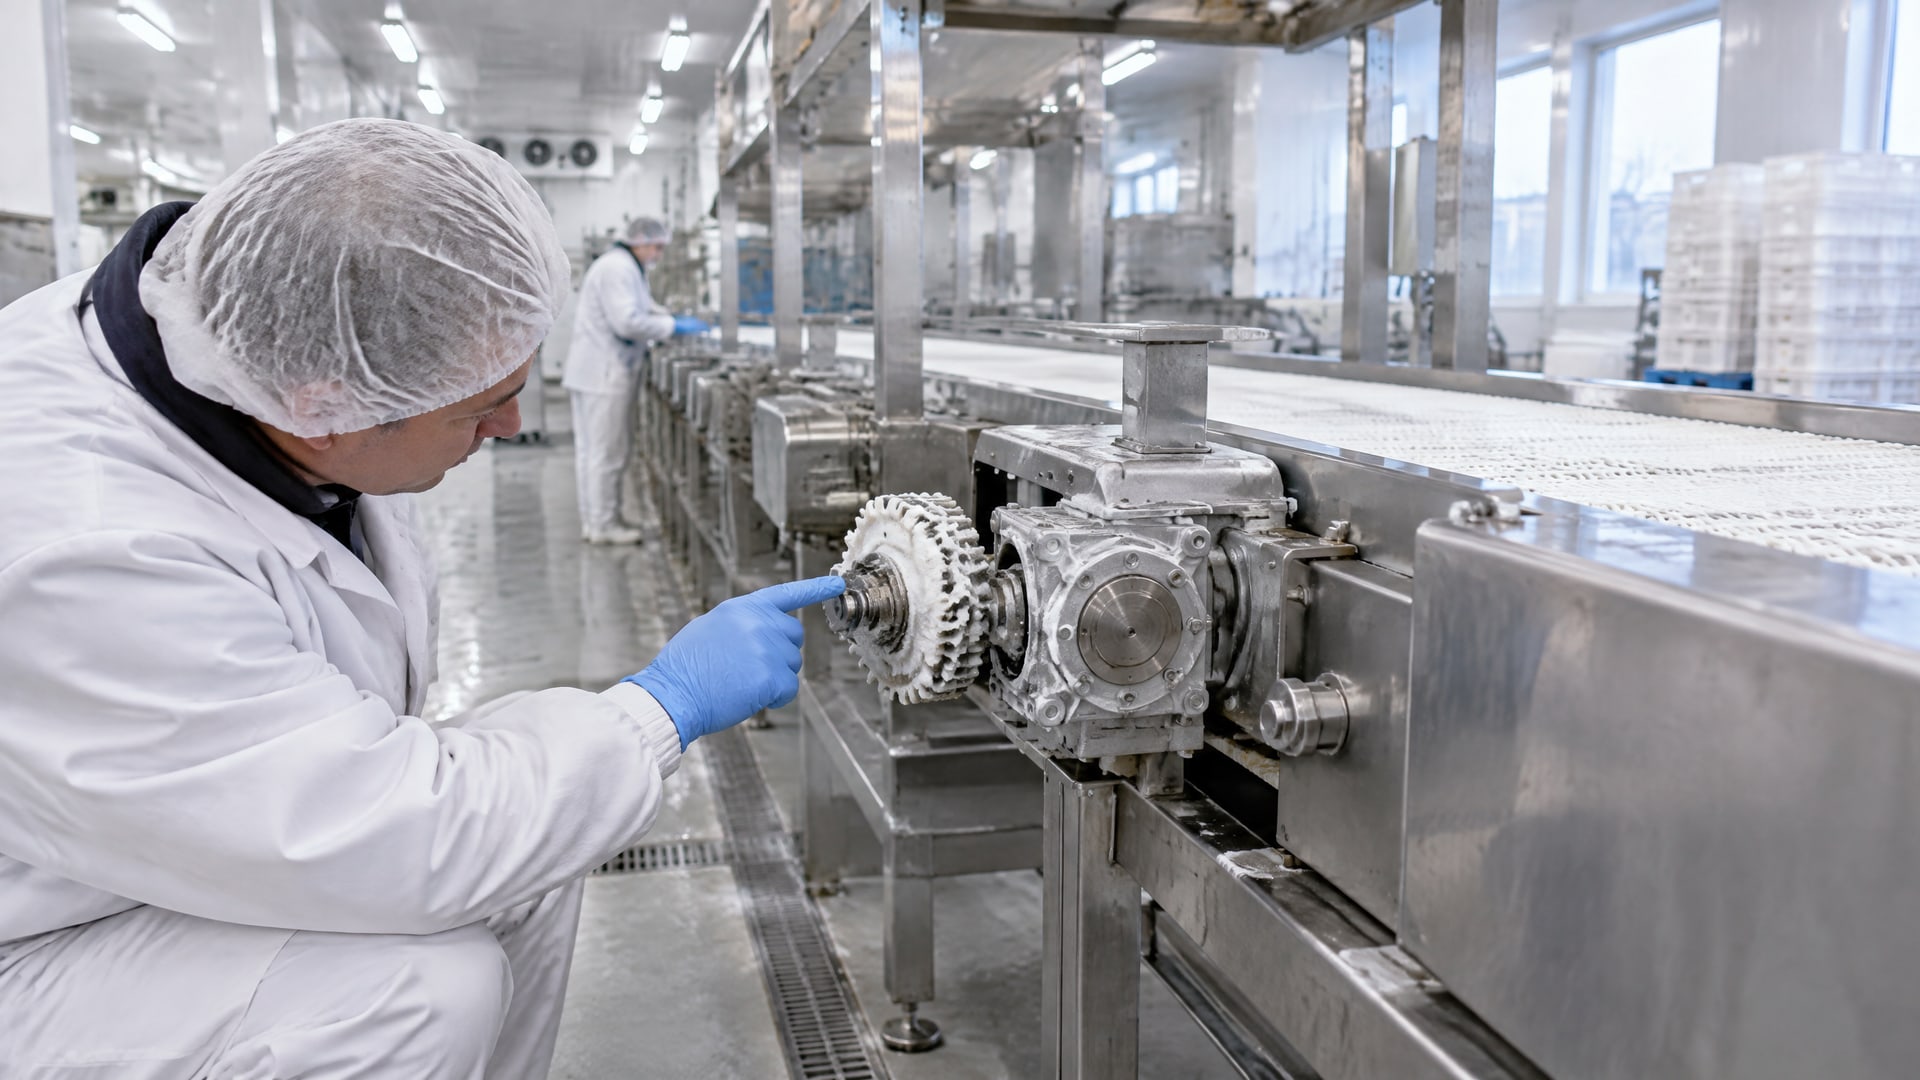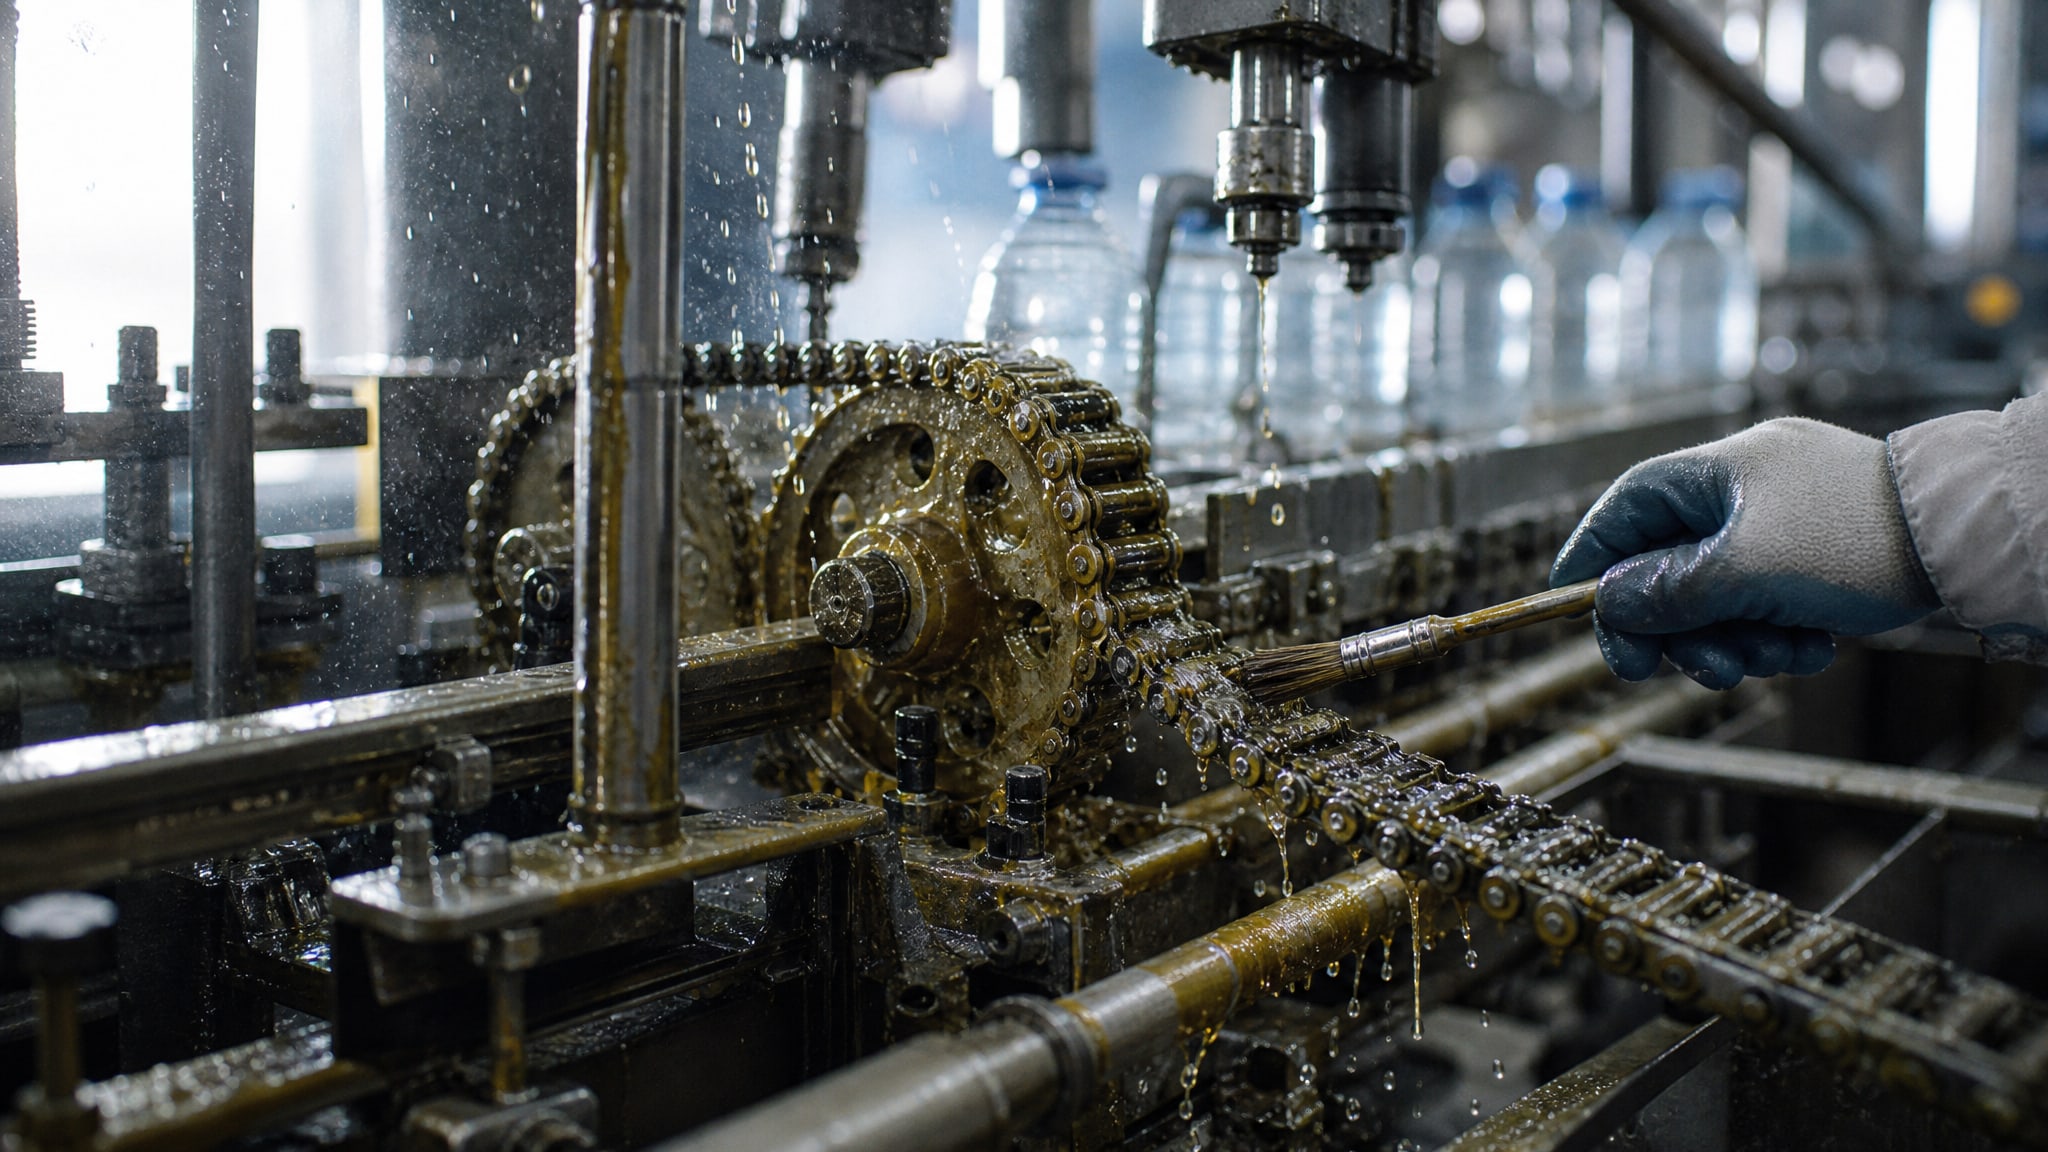
На линиях розлива конвейерные системы работают в исключительно сложных условиях: постоянный контакт с водой, моющими средствами, частицами продукта и агрессивными химическими средами вызывают деградацию смазочных материалов и трансформацию их в абразивную среду. Это не просто снижает эффективность смазки - это превращает ее из защитного барьера в инструмент ускоренного износа металлических поверхностей, направляющих, подшипников и лент конвейера.
Риск образования абразивной среды часто недооценивают, полагая, что проблему решает частая переполнение смазочного материала. На самом деле, когда смазка вымывается водой, загрязняется солями жесткости и остатками моющих средств, а затем высыхает на поверхности металла, она становится твердым абразивным слоем. Закупщики и технические специалисты должны понимать, как выбрать смазку, которая останется стабильной в таких условиях, и как управлять режимом ее нанесения, чтобы избежать преждевременного отказа оборудования.
Как вода и загрязнения превращают смазку в абразив
Механизм образования абразивной среды на линиях розлива начинается с разрушения смазочной пленки.
Когда смазка соприкасается с водой, вязкость материала снижается, присадки вымываются, и защитный слой между металлическими поверхностями теряет целостность. При таком сценарии возникает контакт металла с металлом, растут локальное трение и перегрев, ускоряется износ.
Однако это только первая часть проблемы. На практике смазка загрязняется не просто водой, а комплексом факторов:
Соли жесткости из жесткой воды, которая используется в системах промывки и охлаждения, накапливаются в смазочном материале.
Щелочные и кислотные моющие средства, вступая в реакцию со смазкой и остатками продукта, образуют химические соединения, теряющие текучесть при испарении влаги.
Частицы самого транспортируемого продукта, муки, пыли и фасовочных остатков попадают в смазку и действуют как абразивные частицы.
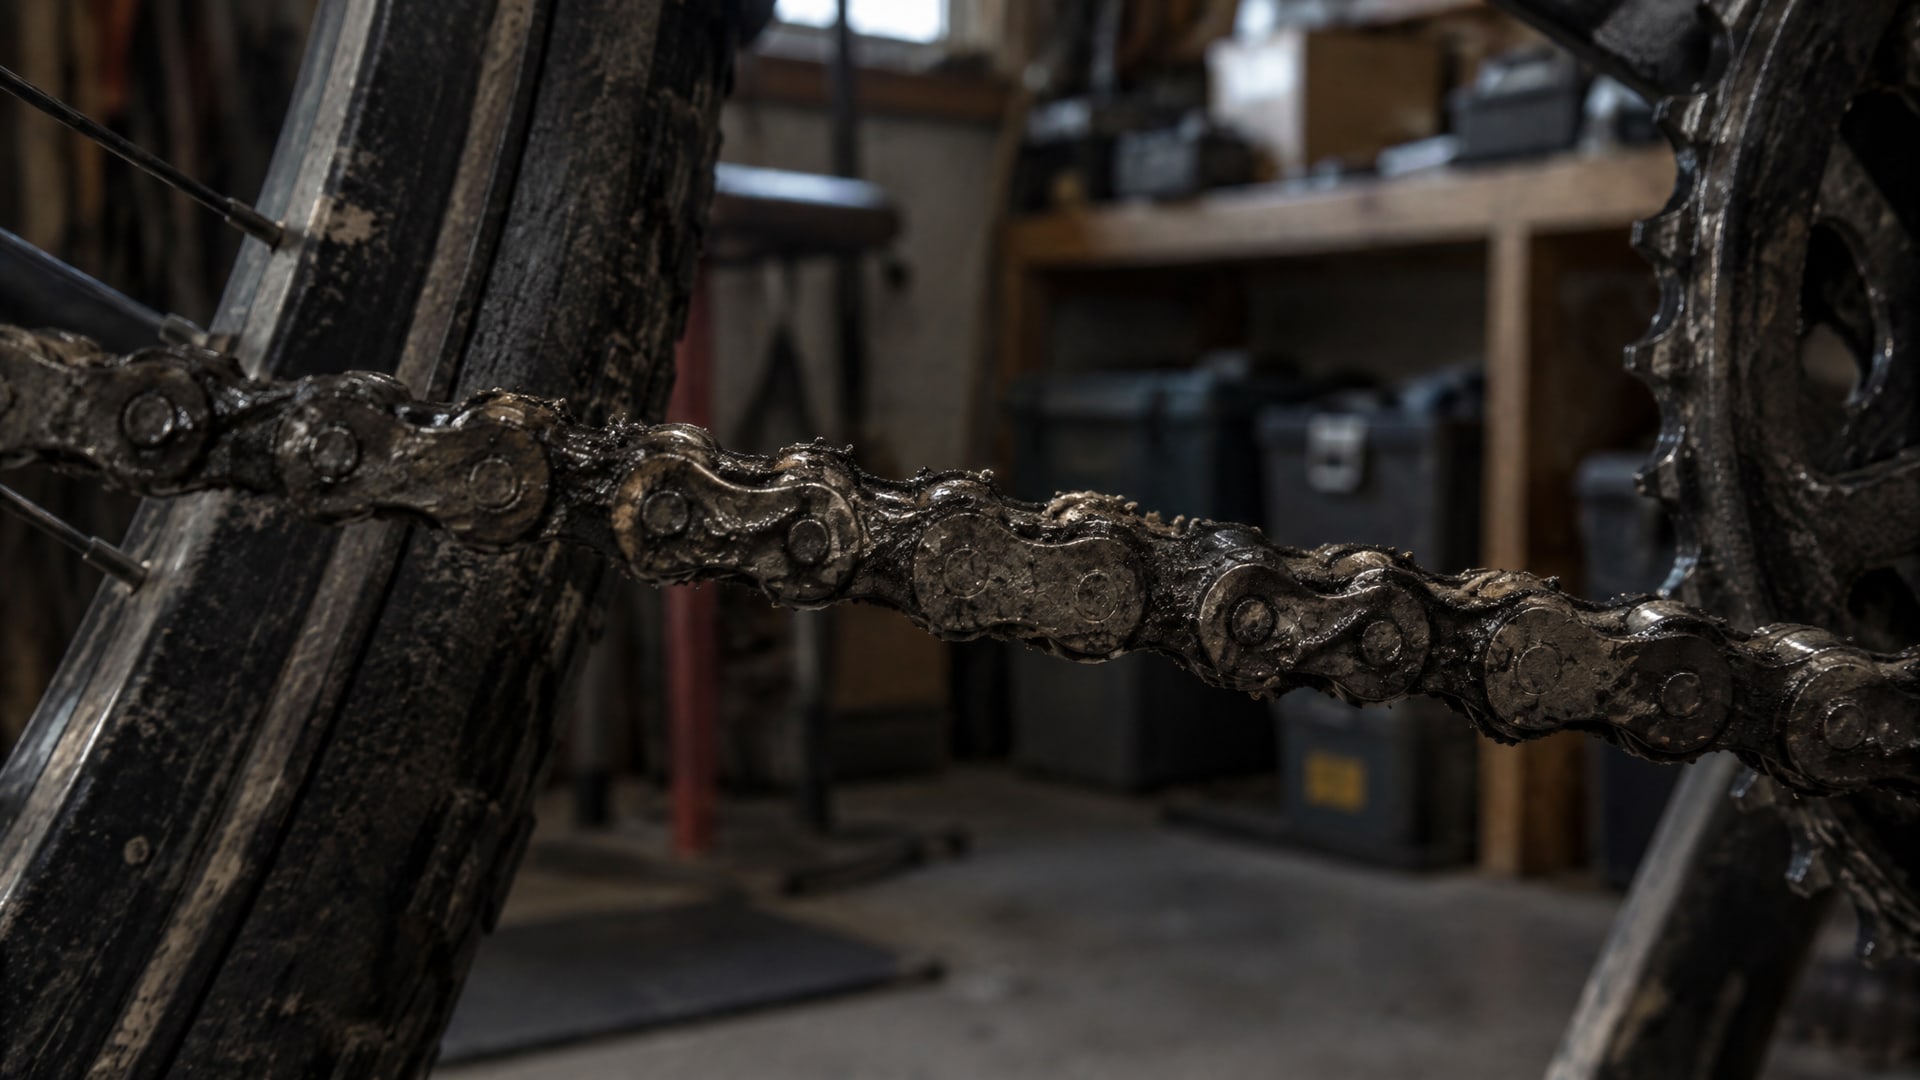
После цикла мойки, когда вода испаряется, остается высохший или пластичный «глинистый» слой из солей, остатков химии и загрязнений. Этот слой на конвейерных поверхностях, направляющих и валиках работает как абразив, стирая и царапая металл. Такой механизм особенно опасен на линиях с частой мойкой - промывка происходит ежедневно или даже несколько раз в смену.
Абразивный износ на направляющих и лентах конвейера
Направляющие конвейера подвергаются абразивному износу не только от внешних загрязнений, но и от частиц, образующихся внутри смазочного слоя.
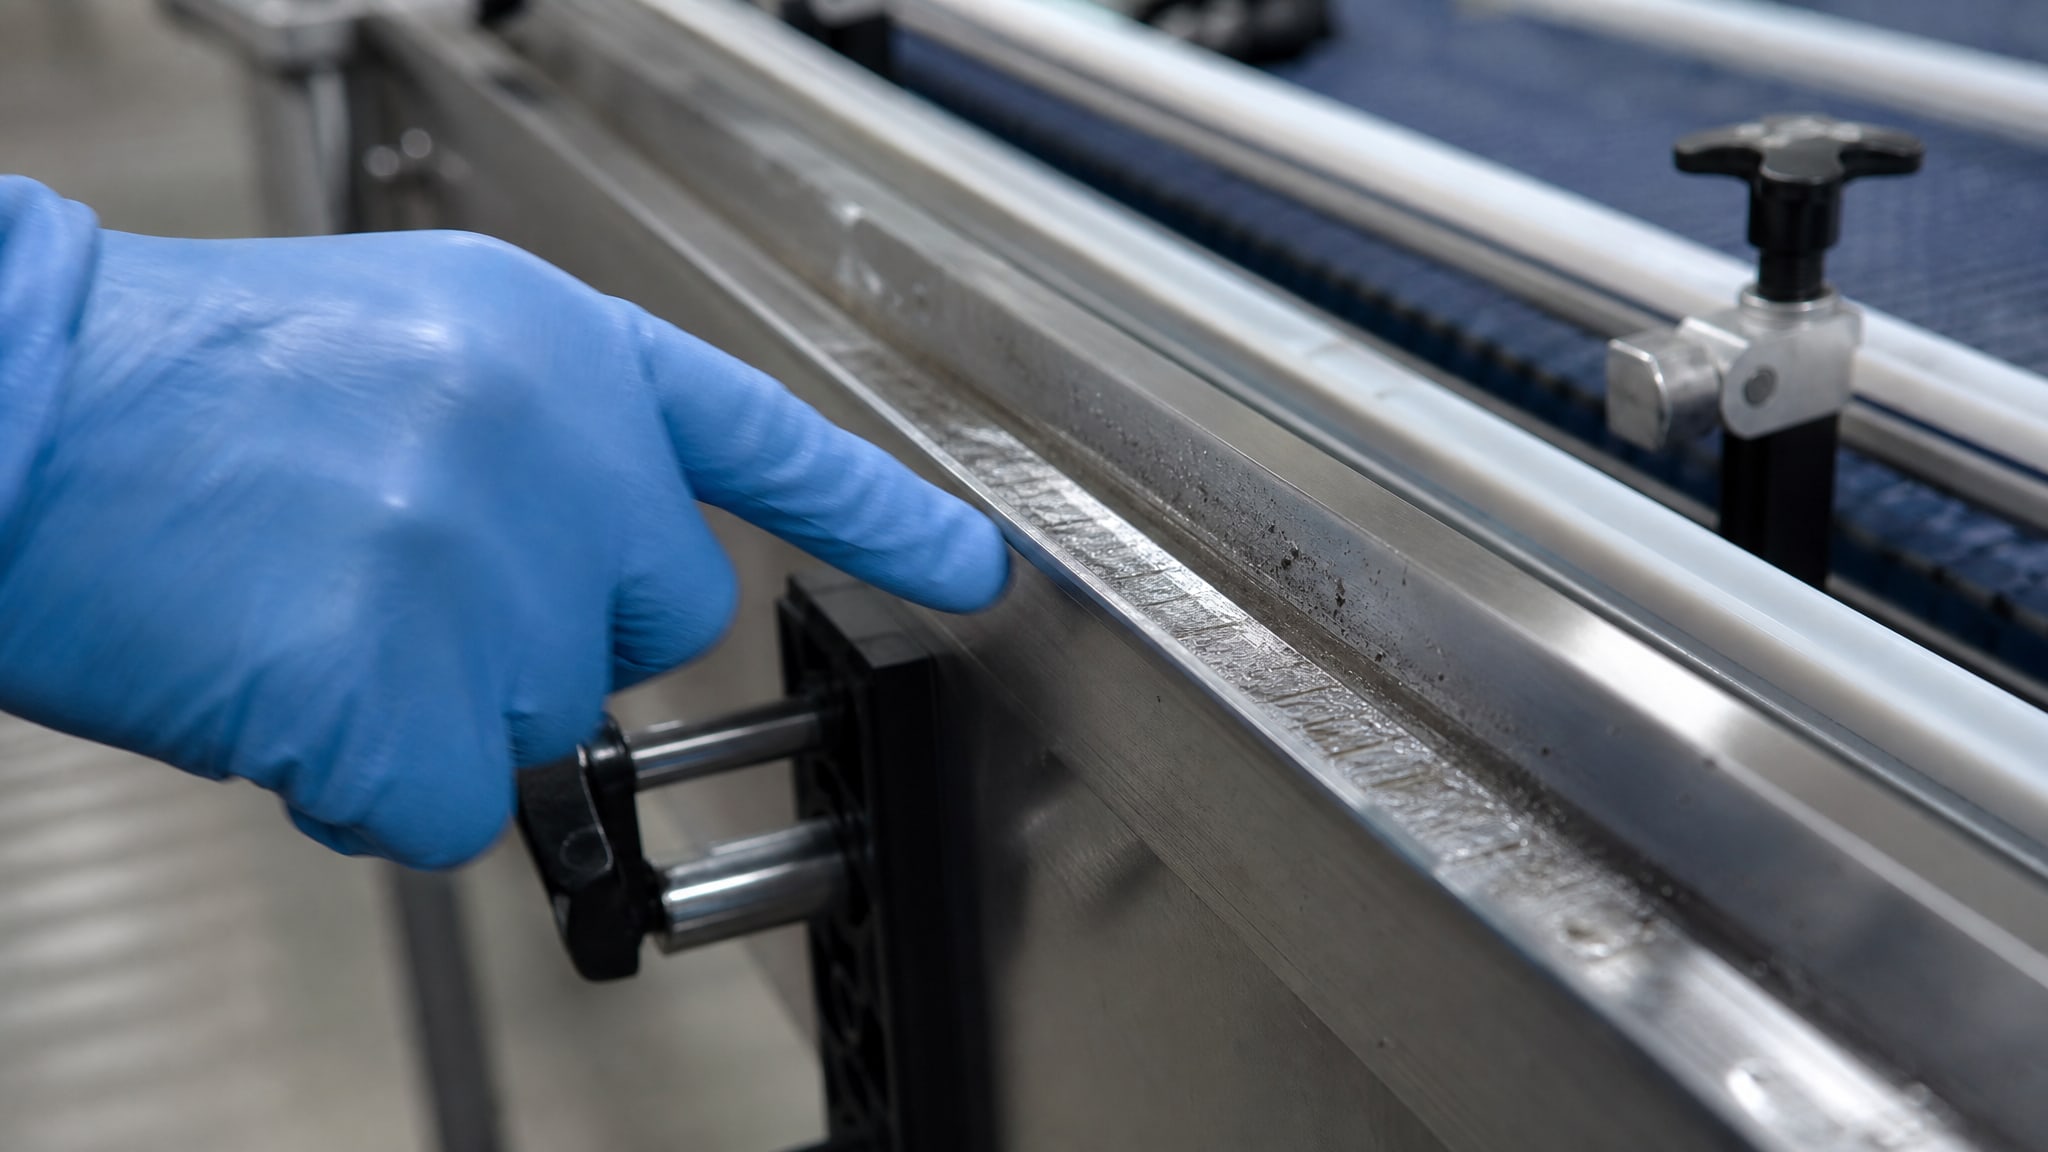
Мелкодисперсные материалы - песок, частицы продукта, остатки упаковки - попадают между направляющей и движущимся элементом конвейера и действуют как шлифовальный абразив.
Практические критерии износа направляющих показывают, что уменьшение толщины на 30% допустимо в нормальной работе, но при абразивном воздействии толщина снижается быстрее. Когда износ достигает 40–50% от исходной толщины, состояние переходит в критическое; свыше 50% требует немедленной остановки и замены. Такие темпы износа (ускорение в 2–3 раза) часто свидетельствуют не о естественном старении смазки, а о ее загрязнении абразивными частицами или о недостатке стойкости к воде и мойке.
Ленты конвейера, особенно в зоне контакта с роликами и фрикционными поверхностями, также страдают от абразивного слоя. Если смазка образует твердую корку или высохший осадок, лента трется не о гладкую смазочную пленку, а о неровный, зернистый слой. Это увеличивает трение, снижает срок службы ленты и приводит к ее прорывам.
Решение требует двух подходов: выбрать смазку, которая сохраняет стойкость к влаге и моющим средствам, и управлять загрязнением на уровне конструкции и техобслуживания - использовать скребковые очистители, регулярно промывать и проверять состояние поверхностей.
Подшипники и узлы конвейера: диагностика абразивного износа
Подшипниковые узлы на линиях розлива испытывают двойной стресс: с одной стороны, высокие радиальные и осевые нагрузки; с другой, контакт с агрессивной средой.
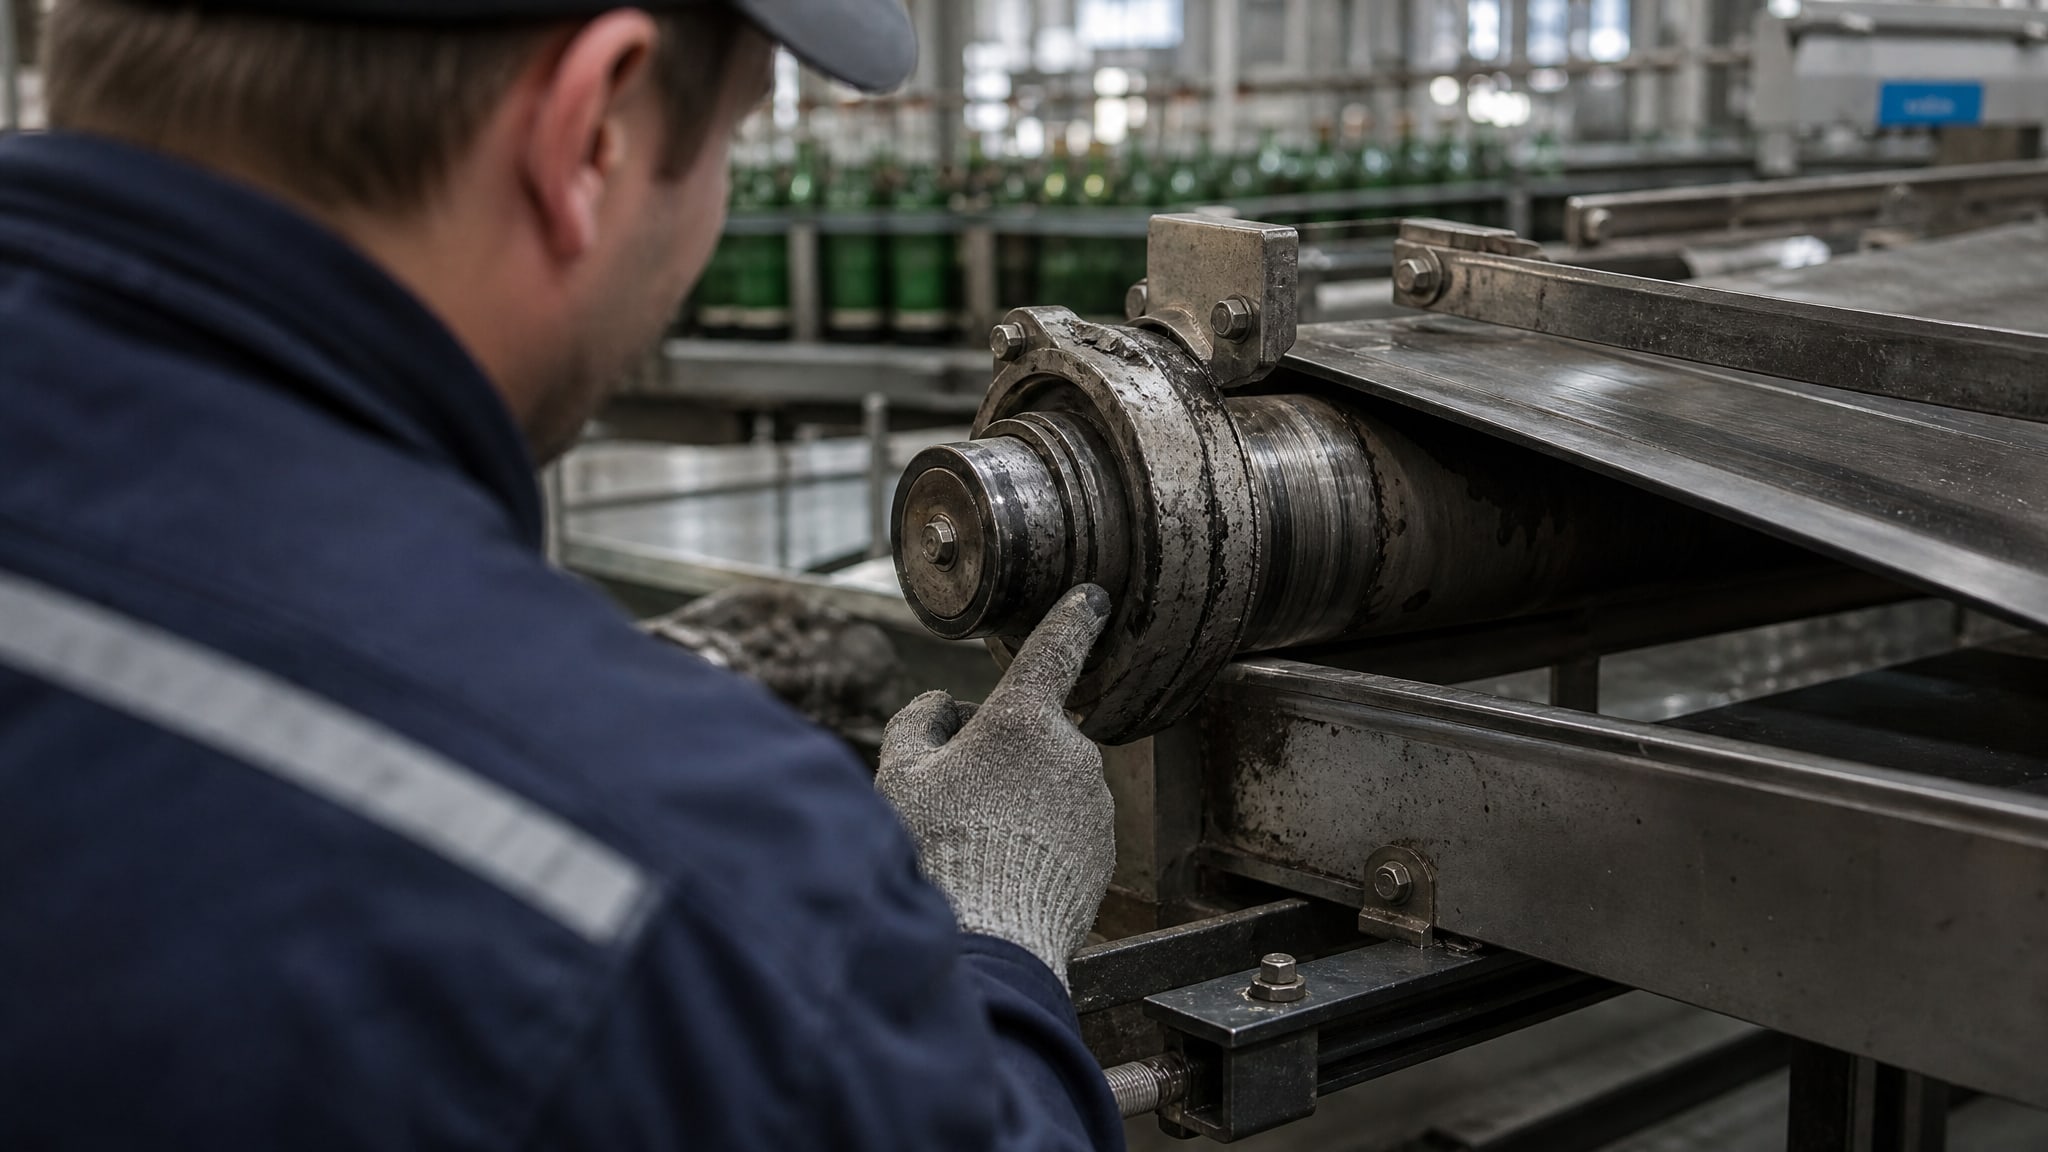
Когда смазка теряет вязкость из-за вымывания или загрязнения абразивными частицами, защитный слой разрушается и подшипник переходит в режим граничной смазки.
Диагностировать абразивный износ подшипникового узла помогают следующие признаки:
Рост температуры узла на 20°C и более от нормального рабочего значения указывает на повышенное трение и локальный перегрев.
Увеличение вибрации в 3 раза и более сигнализирует о люфте в подшипнике, неравномерном контакте и наличии посторонних частиц в зазорах.
Наличие металлических частиц размером более 0,5 мм в отработанной смазке свидетельствует о микрорезании и микросварке на поверхностях качения подшипника.
Кроме самого подшипника, нужно осматривать крепление, выявлять перекосы и люфты, которые могут привести к неправильному распределению нагрузки и ускоренному износу. Если узел издает скрип, визг или урчание, это говорит о граничной смазке или начинающемся задире.
Выбор смазки с учетом условий линии розлива
Подбор смазки не должен начинаться со слова «универсальная» или «для конвейеров».
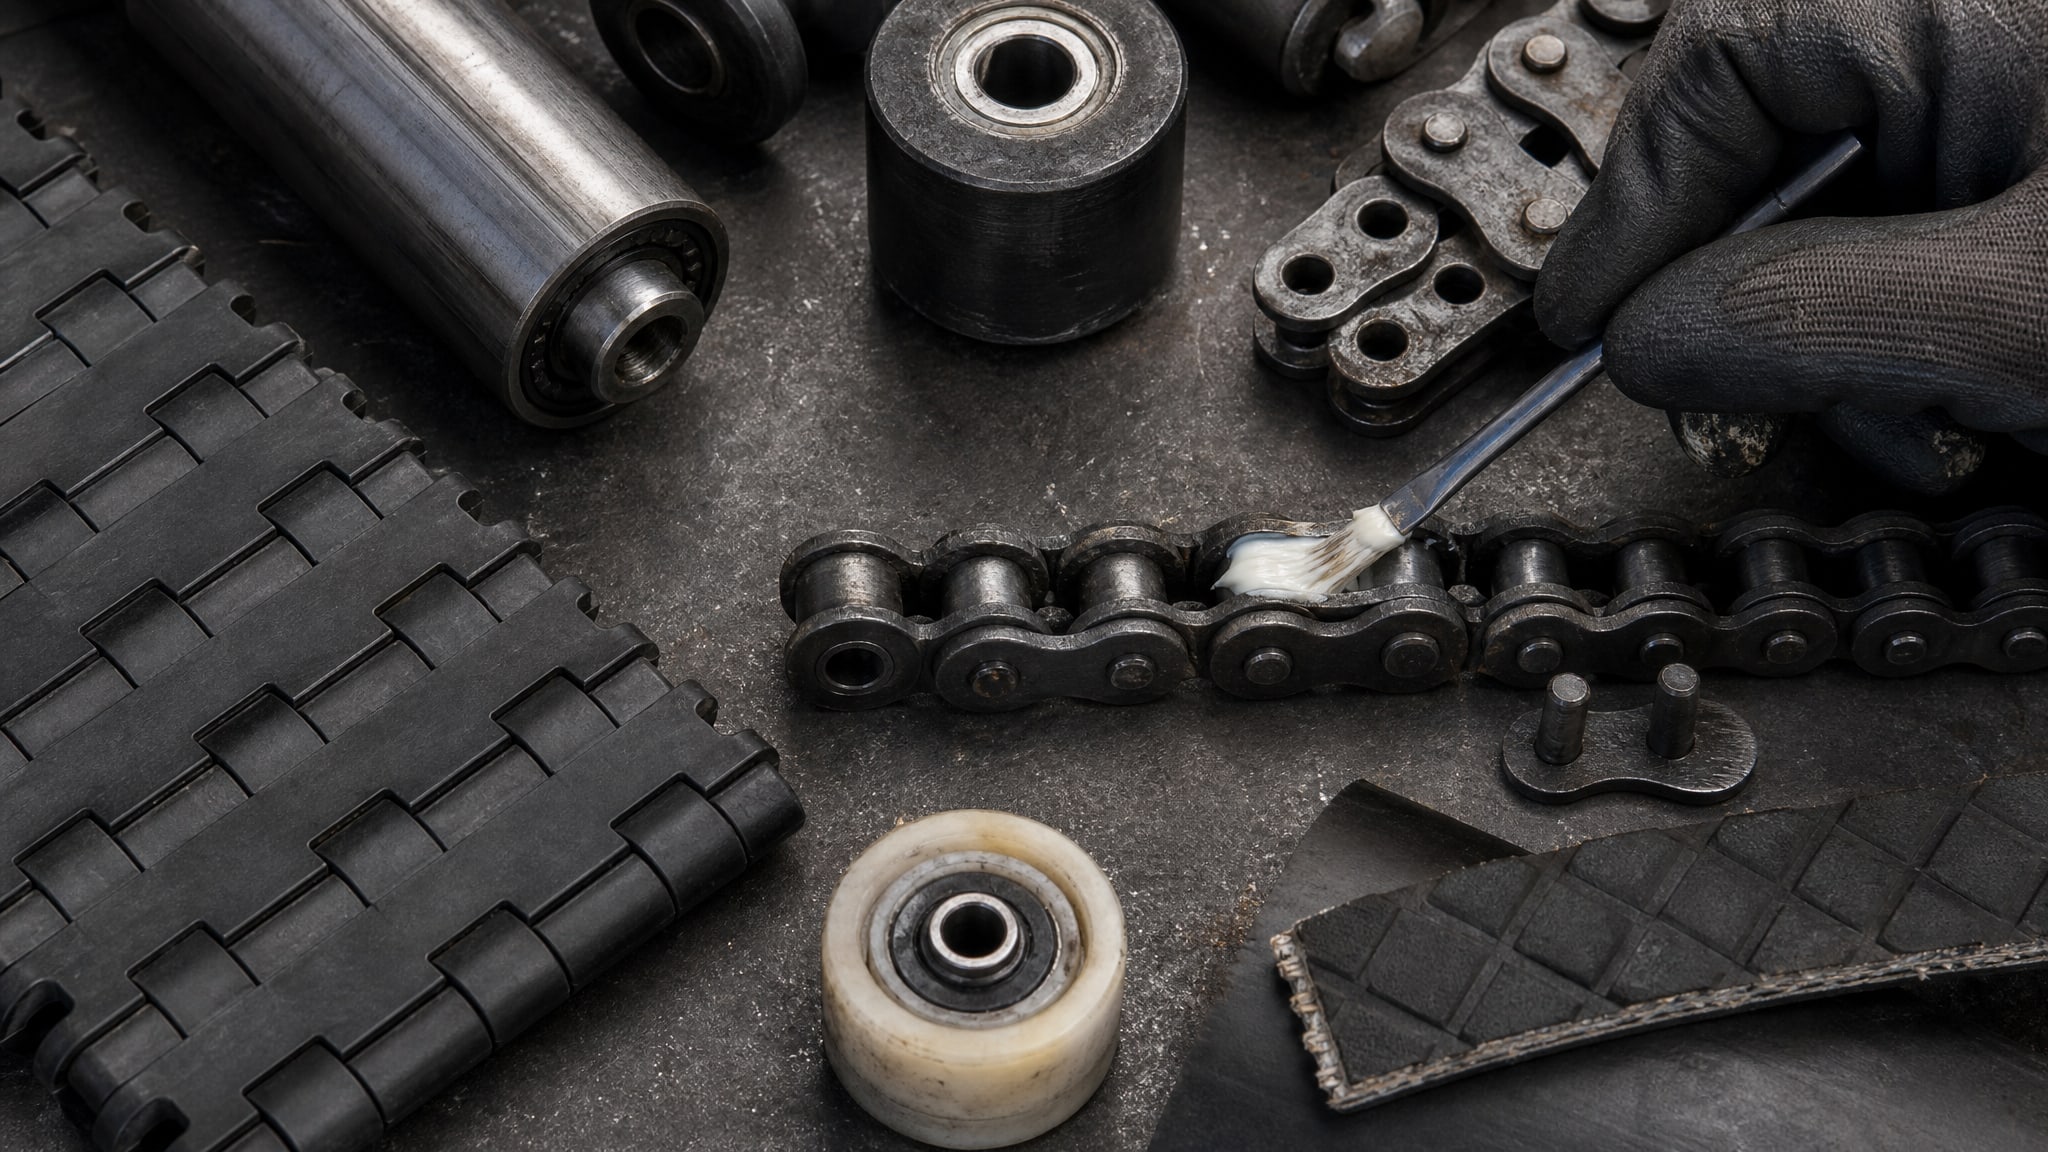
Напротив, необходимо четко определить, с какими условиями столкнется смазочный материал на конкретной линии.
Ключевые параметры выбора:
Нагрузка и режим работы. Если на конвейере присутствуют ударные нагрузки, пуски с заторможенной лентой или кратковременные перегрузки, смазка должна содержать противозадирные (EP) присадки и твердые смазочные компоненты, такие как политетрафторэтилен (PTFE) или графит. Без них защитный слой разрывается при пиковых нагрузках.
Температурный диапазон. На линиях розлива температура может меняться от комнатной до +50…+60°C в зоне роликов и редукторов. Смазка должна сохранять вязкость и текучесть в полном рабочем диапазоне, не загустевая на холоде и не разжижаясь при нагреве.
Стойкость к воде и мойке. Это критичный параметр для линий розлива. Смазка должна не только переносить контакт с водой, но и сохранять связность при высыхании, не образуя твердых осадков. Стойкость к щелочным и кислотным моющим средствам предотвращает химическую деградацию.
Совместимость с материалом. Если на конвейере используются полимерные направляющие, некоторые углеводородные смазки могут вызвать разбухание уплотнений. Необходимо проверить совместимость с материалом направляющей и уплотнений.
Пищевой допуск (при наличии контакта с продуктом). Если продукт может соприкасаться со смазкой или конвейерной лентой, требуется допуск NSF H1 (допустим случайный контакт) или NSF 3H (при прямом контакте). Однако пищевой допуск сам по себе не решает проблему стойкости к мойке и абразивному износу.
Для конвейеров с частой мойкой и высокими нагрузками специалисты рекомендуют термо- и химстойкие пластичные смазки с EP-свойствами и антикоррозийными присадками. Такие составы обеспечивают стабильную работу даже при многократных циклах мойки и контакте с влагой.
Режимы нанесения смазки и контроль дозировки
Правильная дозировка смазки так же важна, как и выбор самого материала.
Избыток смазки приводит к подтекам, налипанию загрязнений и образованию грязных наслоений; недостаток вызывает сухой ход и абразивный контакт металла с металлом.
Для линий розлива рекомендуется подбирать количество смазки с учетом:
Частоты мойки: если мойка проводится ежедневно или несколько раз в день, смазка наносится непосредственно перед работой, чтобы минимизировать ее вымывание во время очистки.
Частоты переполнения: некоторые узлы (например, направляющие) требуют смазки один раз в неделю; другие (редукторные узлы) могут работать с переполнением раз в месяц при условии герметизации.
Способа нанесения: для открытых узлов (направляющих, цепей) предпочтительно точечное нанесение малого объема через масленку или шприцевую систему; для герметичных подшипниковых узлов допустимо централизованное масло-смазочное оборудование.
Состояния смазки: если смазка темнеет, разжижается, образует твердую корку или источает запах горения, это сигнал о необходимости замены режима смазки или срока переполнения.
Специалисты также рекомендуют периодически брать пробы смазки из критичных узлов для лабораторного анализа. Увеличение содержания воды, железа и посторонних частиц указывает на неэффективность текущего режима смазки и необходимость его корректировки.
Комплексный подход к предотвращению абразивного износа
Борьба с абразивным износом не ограничивается только выбором смазки.
На линиях розлива нужен комплексный подход:
Управление загрязнением. Использование скребковых очистителей на лентах и роликах, установка защитных кожухов, регулярная очистка направляющих и герметизация узлов снижают попадание частиц в смазку.
Регулярная диагностика. Проверка температуры узлов, вибрации, состояния смазки и наличия металлических частиц позволяет выявить проблему на ранней стадии, до выхода оборудования из строя.
Своевременная замена смазки. Если смазка потеряла текучесть, образовала осадок или впитала воду, ее нужно полностью заменить, а не просто долить. Смешивание старой грязной смазки с новой не решает проблему.
Оптимизация режима мойки. По возможности следует использовать воду с низким содержанием солей жесткости, которые откладываются в смазке и образуют абразивные частицы. При использовании химических моющих средств нужна тщательная промывка для удаления остатков.
Подбор герметизации узлов. Для критичных подшипниковых узлов рекомендуется использование сальников и уплотнений, которые снижают попадание влаги и загрязнений, но не препятствуют циркуляции смазки.
Решение о внедрении силиконовых пластичных смазок с термо- и химической стойкостью принимается на уровне инженера и снабженца с учетом специфики конкретной линии, бюджета и доступности материалов. Такие смазки обладают доказанной стабильностью при воздействии влаги и моющих средств, что критично для линий розлива с частой мойкой.
Часто задаваемые вопросы
Может ли частая смазка компенсировать плохой выбор смазочного материала?
Нет. Если смазка не подходит по вязкости, стойкости к воде или температурному диапазону, увеличение частоты нанесения не решит проблему. Узел будет работать в режиме граничной смазки независимо от того, смазывали ли его неделю назад или сейчас. Необходимо переходить на материал, соответствующий реальным условиям эксплуатации.
Почему смазка образует твердую корку на конвейерной ленте?
Это результат окисления и загрязнения смазки. Вода испаряется, соли жесткости и остатки моющих средств кристаллизуются, смешиваясь со смазкой. При высыхании образуется твердый слой, который работает как абразив. Решение: переход на влагостойкую смазку, контроль жесткости воды и полная замена материала при обнаружении загрязнения.
Как определить, что подшипник изнашивается от абразивной среды?
Главные признаки: рост температуры узла более чем на 20°C, увеличение вибрации в 3 раза и более, появление в смазке металлических частиц размером свыше 0,5 мм. Также обратите внимание на скрип, визг или урчание из узла. Если обнаружены такие симптомы, необходимо срочно проверить и заменить смазку.
Какой допуск смазки важнее для линии розлива: пищевой (NSF H1) или противозадирные свойства (EP)?
Оба важны, но по разным причинам. NSF H1 требуется для безопасности, если есть риск контакта смазки с продуктом. EP-свойства (противозадирные присадки) необходимы для защиты от абразивного износа при высоких нагрузках и граничных режимах смазки. Идеальная смазка для линии розлива должна иметь оба свойства одновременно.
Нужно ли менять смазку после каждого цикла мойки линии?
Нет, но нужно проверять состояние. Если смазка осталась светлой, текучей и без видимых загрязнений, ее можно оставить. Если потемнела, разжижилась, образовала осадок или впитала видимую влагу, ее следует заменить. Для критичных узлов рекомендуется полная замена раз в месяц или при обнаружении первых признаков загрязнения.
Заключение
Риск образования абразивной среды на линиях розлива вызван комплексом факторов: вымыванием смазки водой, ее загрязнением частицами продукта и остатками моющих средств, кристаллизацией солей жесткости и образованием твердого абразивного слоя. Этот механизм ускоряет износ направляющих, лент, подшипников и узлов конвейера в 2–3 раза быстрее, чем естественное старение смазки.
Предотвращение абразивного износа начинается с правильного выбора смазки с учетом реальных условий эксплуатации: нагрузки, температурного диапазона, частоты мойки и стойкости к влаге и химикатам. Параллельно необходимо управлять загрязнением на уровне конструкции, регулярно диагностировать состояние узлов и своевременно заменять деградировавшую смазку. Следующий шаг - провести аудит текущих смазочных материалов и режимов нанесения на вашей линии розлива, сверить их со спецификацией оборудования и рекомендациями производителя, а при обнаружении несоответствий перейти на подходящий материал с контролем его эффективности в течение первого месяца работы.