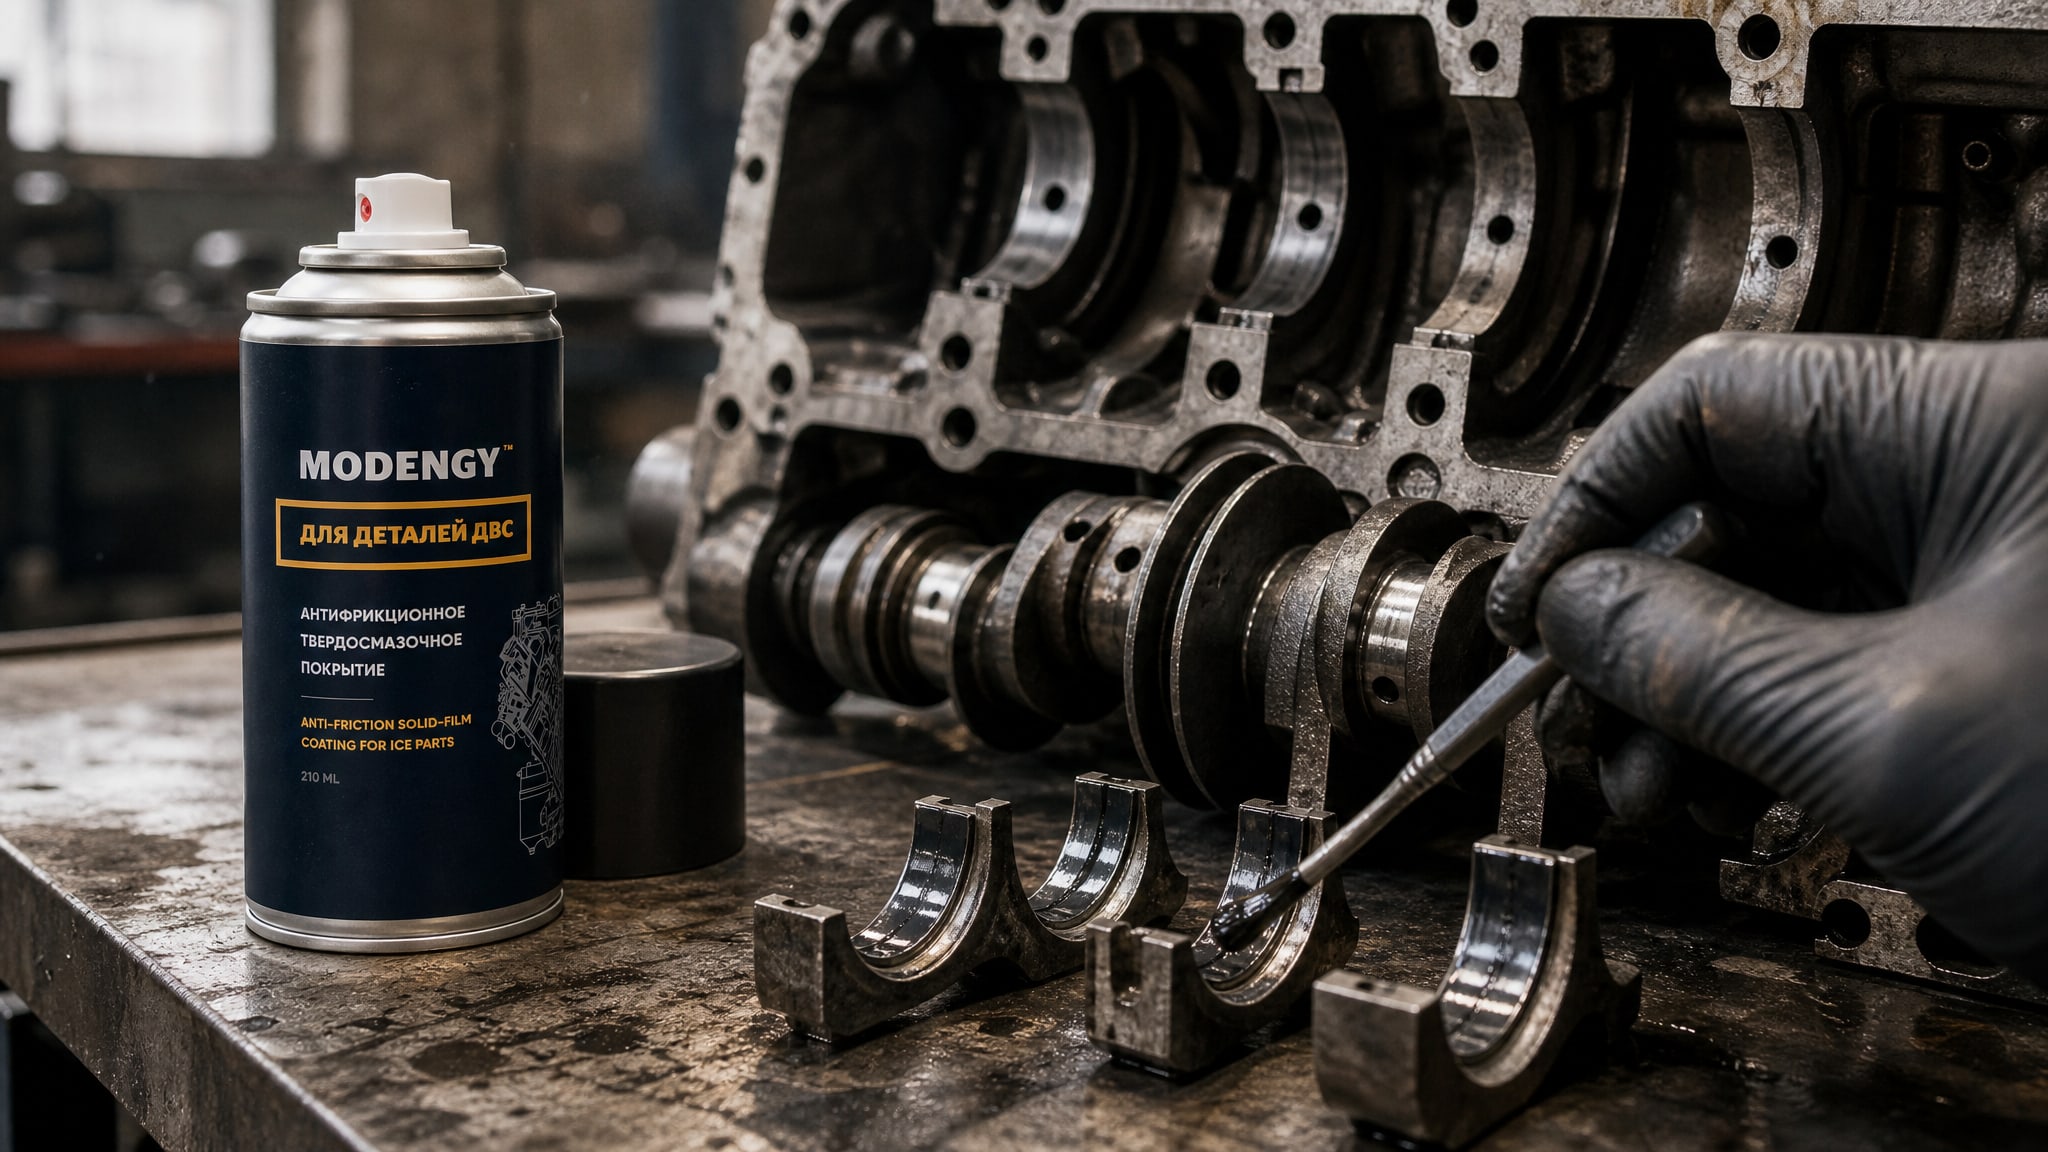
Узлы трения коленвал-втулка испытывают экстремальные нагрузки: циклические удары, высокие давления контакта, перепады температур и вибрацию. Антифрикционные покрытия решают эту задачу, снижая коэффициент трения, предотвращая задиры и абразивный износ. Они заменяют или дополняют традиционные методы защиты, позволяя снизить люфты, увеличить межремонтный ресурс и повысить надежность двигателя.
Статья адресована инженерам, техническим специалистам и снабженцам, которые выбирают или специфицируют материалы для критичных узлов трения. Вы узнаете, по каким стандартам проверяют антифрикционные покрытия, какие параметры поверхности обеспечивают долгую работу, и как выбрать покрытие под конкретный режим коленвала и втулки.
Стандартная база и классификация антифрикционных материалов
Антифрикционные порошковые материалы на основе железа входят в область применения ГОСТ 26802-86.
Этот стандарт описывает марки материалов для деталей узлов трения машин и механизмов, то есть именно для такого применения, как коленвал и его подшипниковые втулки. ГОСТ 26802-86 сопоставлен с международным стандартом ISO 5755/1, что позволяет инженерам в многонациональных проектах оперировать единой классификацией.
Важное уточнение: стандарт регулирует материалы ДО термообработки; если покрытие подвергается последующей закалке или отжигу, свойства материала меняются, и проверку качества ведут по стандартам контроля покрытий, а не по ГОСТ 26802-86.
Для проверки готового покрытия, вне зависимости от способа его нанесения (гальванический, химический или горячий способ), применяют ГОСТ 9.302-88. Этот стандарт устанавливает методы контроля неорганических неметаллических покрытий и описывает процедуры измерения толщины, пористости, адгезии (сцепления слоя с основой) и наличия дефектов. Таким образом, если закупщик решит перейти от традиционной гальваники на альтернативный способ нанесения, он всегда сможет проверить новый вариант по тем же контролируемым параметрам.
Подготовка поверхности и шероховатость перед нанесением покрытия
Перед нанесением антифрикционного покрытия на коленвал и втулку поверхность подлежит тщательной подготовке.
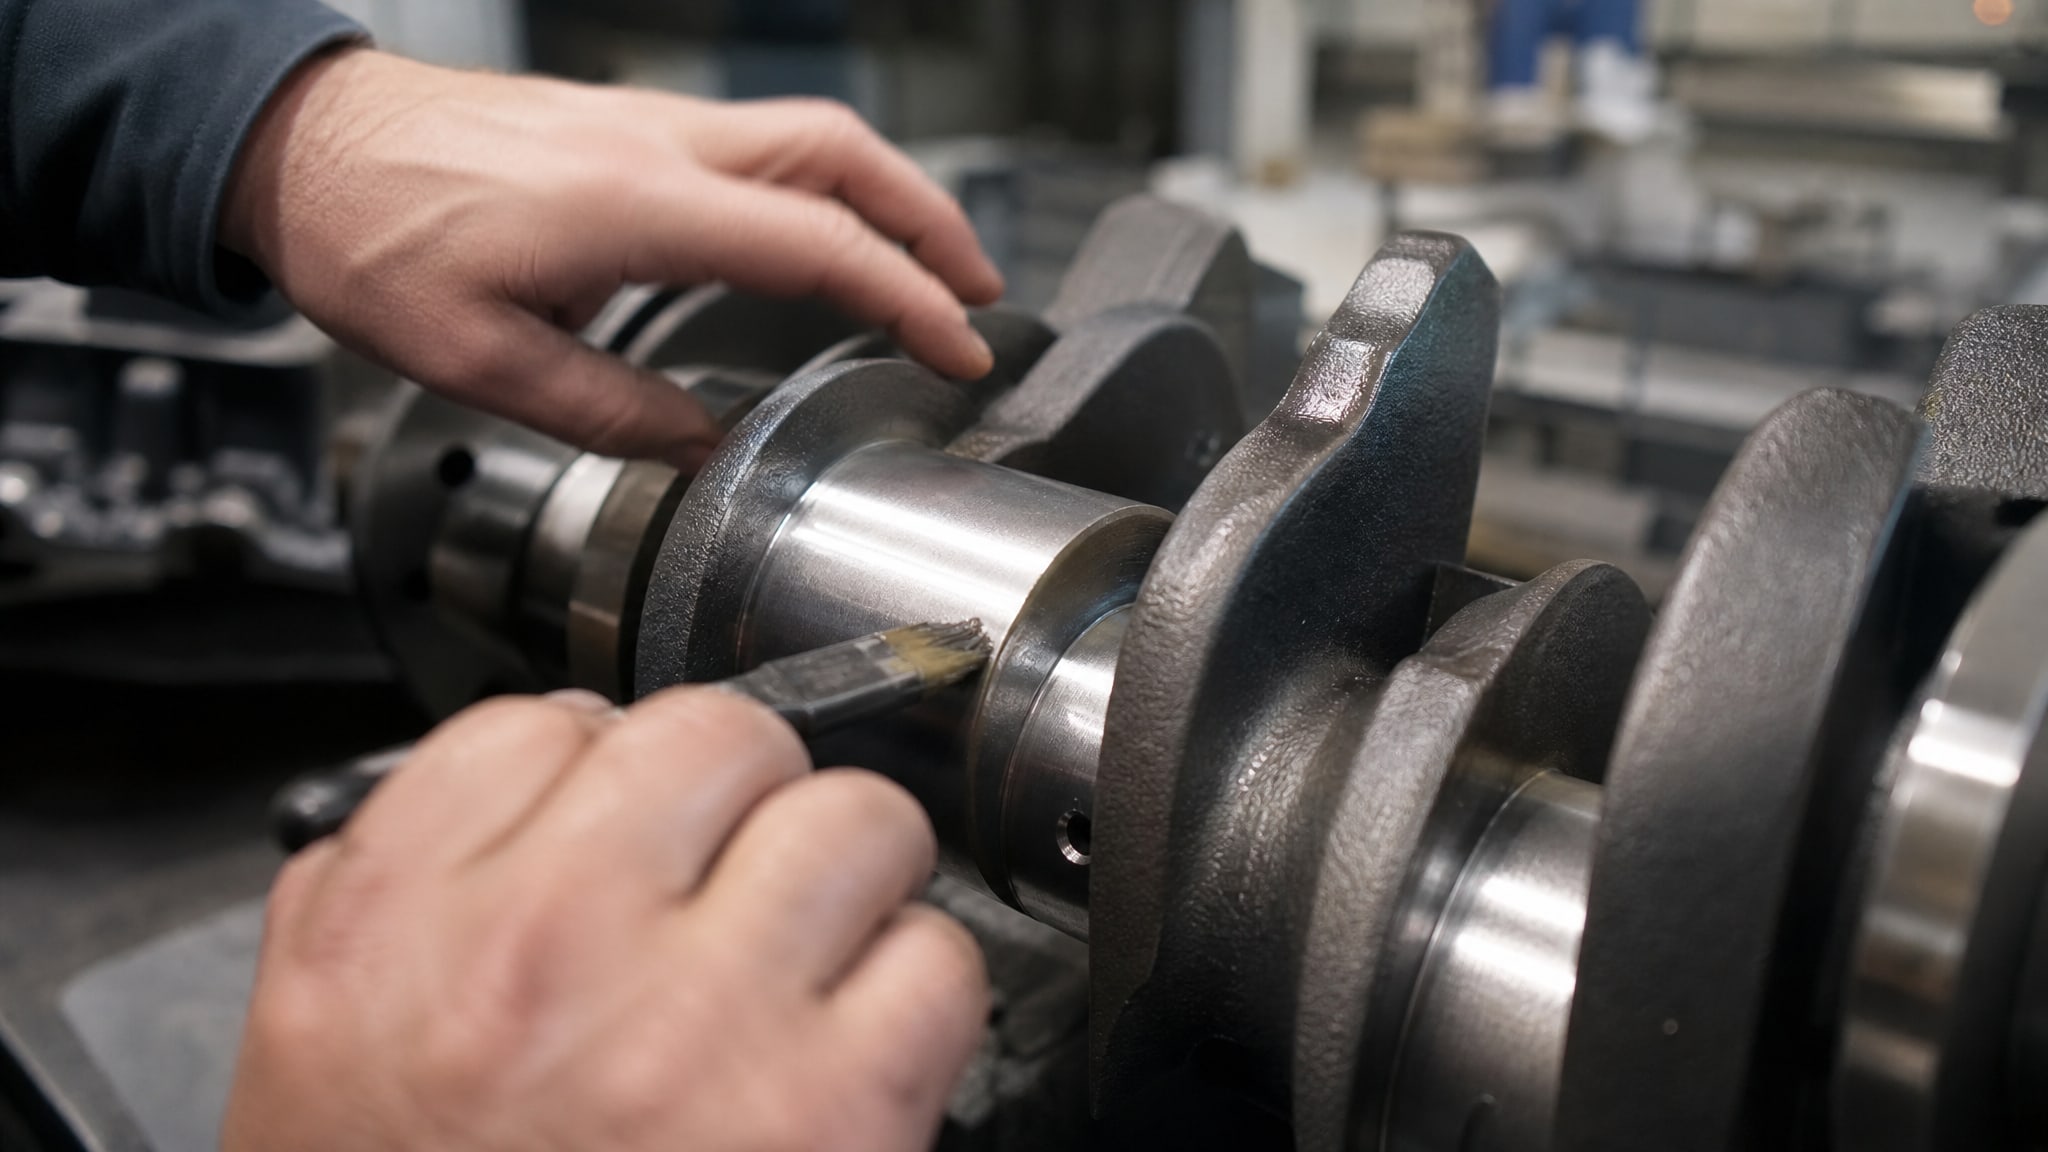
Решающий параметр - шероховатость, которую в России регулируют по ГОСТ 2789-73 с помощью параметра Ra (среднее арифметическое отклонение профиля).
На практике для антифрикционных покрытий, предназначенных для узлов трения, используют диапазон Ra 0,4–0,8 мкм. Эта зона оптимальна по двум причинам: она достаточна для механического сцепления наносимого слоя с основой детали, но не создает микропор, где могут скапливаться абразивные частицы при запуске и нарушать работу пары трения.
Если шероховатость выше (например, Ra более 1,6 мкм), покрытие может налегать неравномерно, оставляя полости, в которых затем работает абразив. Если поверхность полирована до зеркального блеска (Ra менее 0,2 мкм), механическое зацепление ослабляется, и адгезия покрытия падает. Таким образом, подготовка - это не только очистка, но и достижение именно того диапазона шероховатости, который гарантирует долгую работу слоя.
Узел трения коленвал-втулка: режимы работы и выбор покрытия
Коленвал и втулка (постель подшипника скольжения) образуют узел трения, где коленвал вращается относительно неподвижной или полуподвижной втулки.
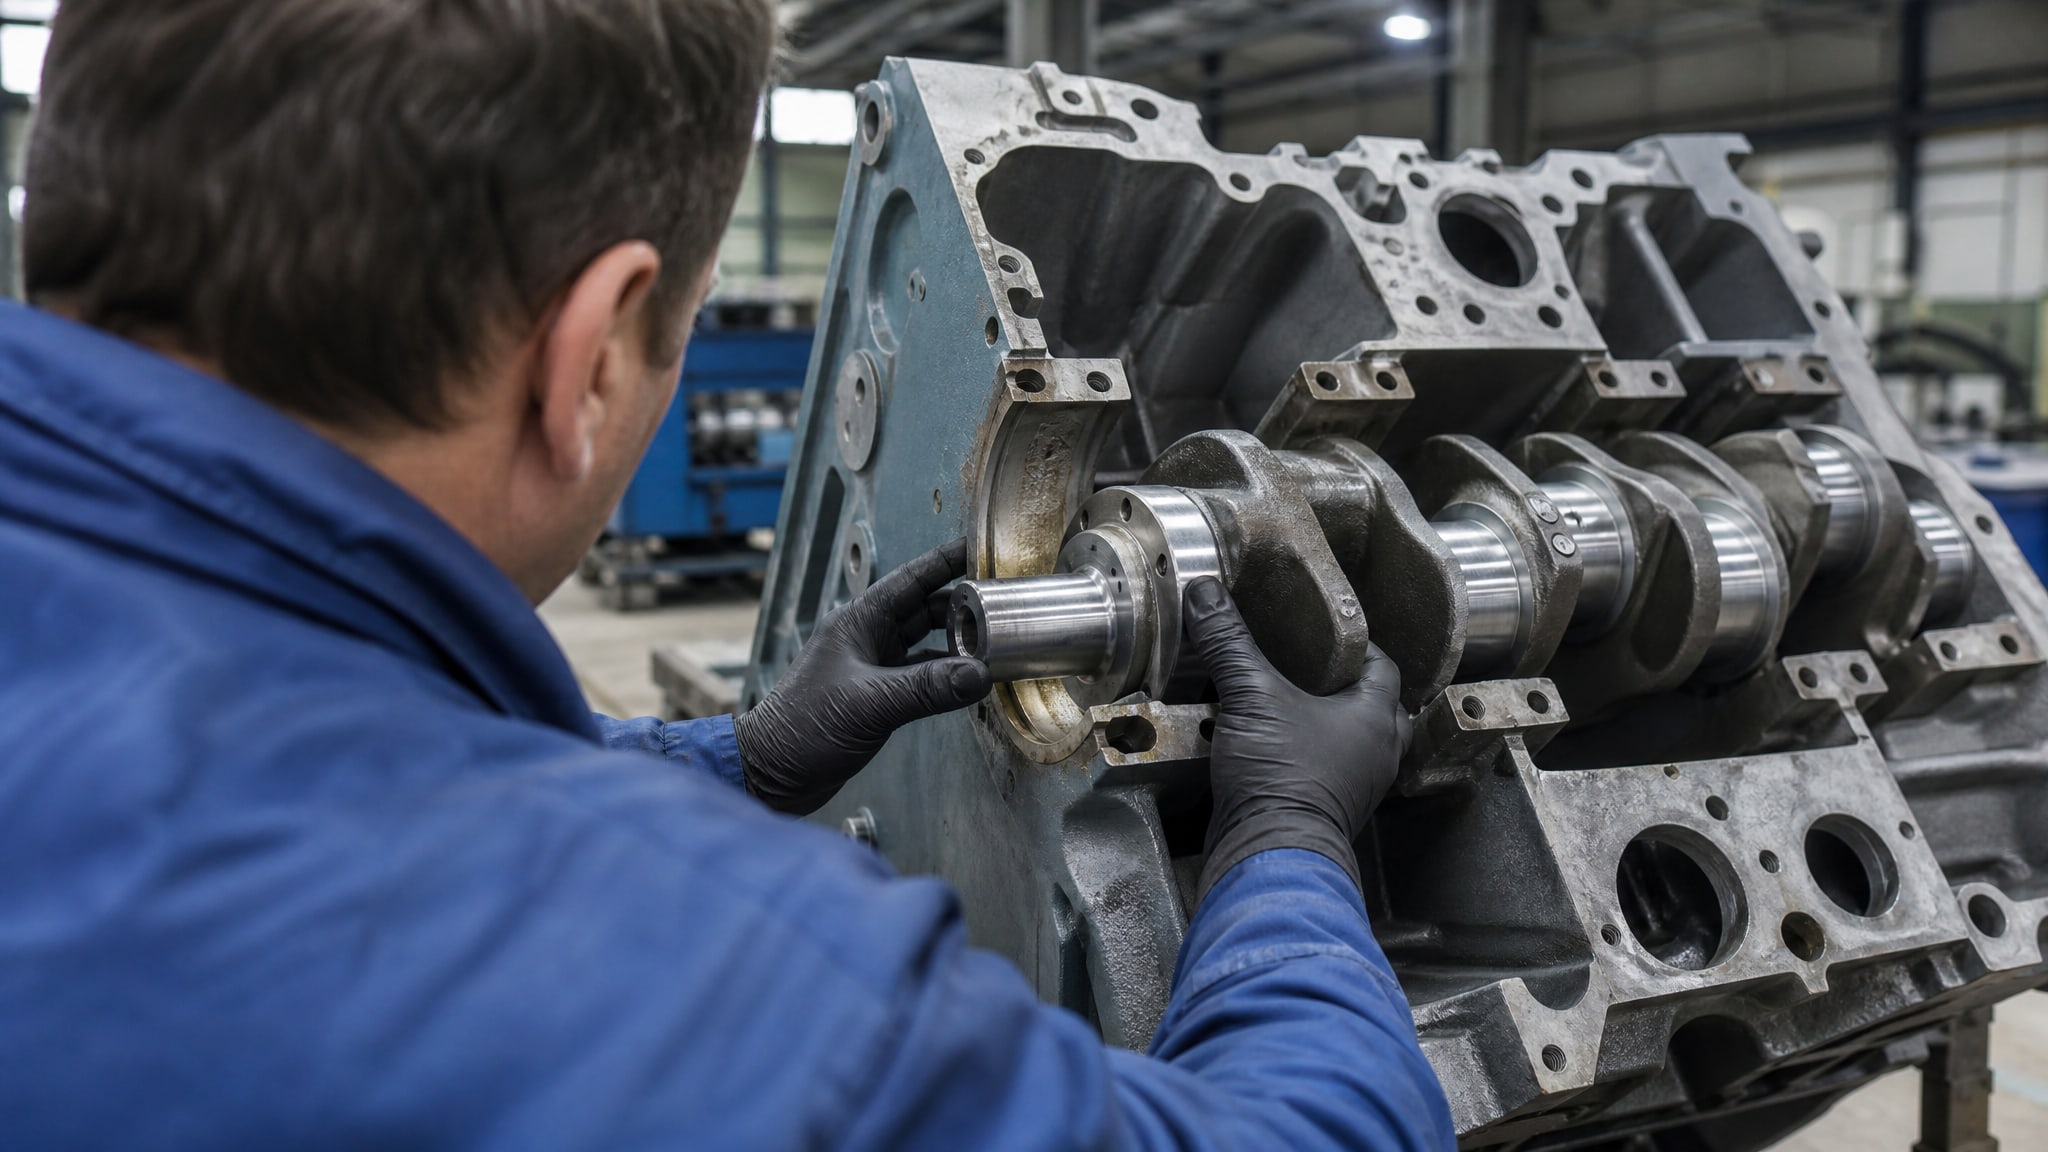
При этом действуют:
Циклические нагрузки: каждый оборот коленвала - это импульсный удар, циклический нагрев и охлаждение. На холодном пуске (например, при температуре минус 20 °C) масло еще не разогрелось, и трение может быть граничным, когда твердые поверхности контактируют напрямую.
Давления контакта: в зависимости от мощности двигателя давление в подшипниковом узле может превышать 100 МПа.
Скорости скольжения: от нескольких м/с на холостом ходу до десятков м/с при полной нагрузке.
Температуры: масло нагревается до 80–100 °C в нормальном режиме, при отказе охлаждения может достичь 120 °C и выше.
Выбор антифрикционного покрытия должен учитывать все эти факторы одновременно. Например, для авиадвигателя, где требуется работа на большой высоте при низких температурах и дополнительных вибрационных нагрузках, покрытие должно сохранять адгезию и противофрикционные свойства в расширенном температурном диапазоне.
Портативный критерий выбора: покрытие подбирают под максимальное давление, минимальную температуру (холодный пуск) и режим вибрации конкретного двигателя. Общего рецепта «одна марка для всех» не существует; каждый проект требует расчета или тестирования на опытном образце.
Контроль качества покрытия: методы и критерии приемки
После нанесения покрытия на деталь проводят контроль по ГОСТ 9.302-88.
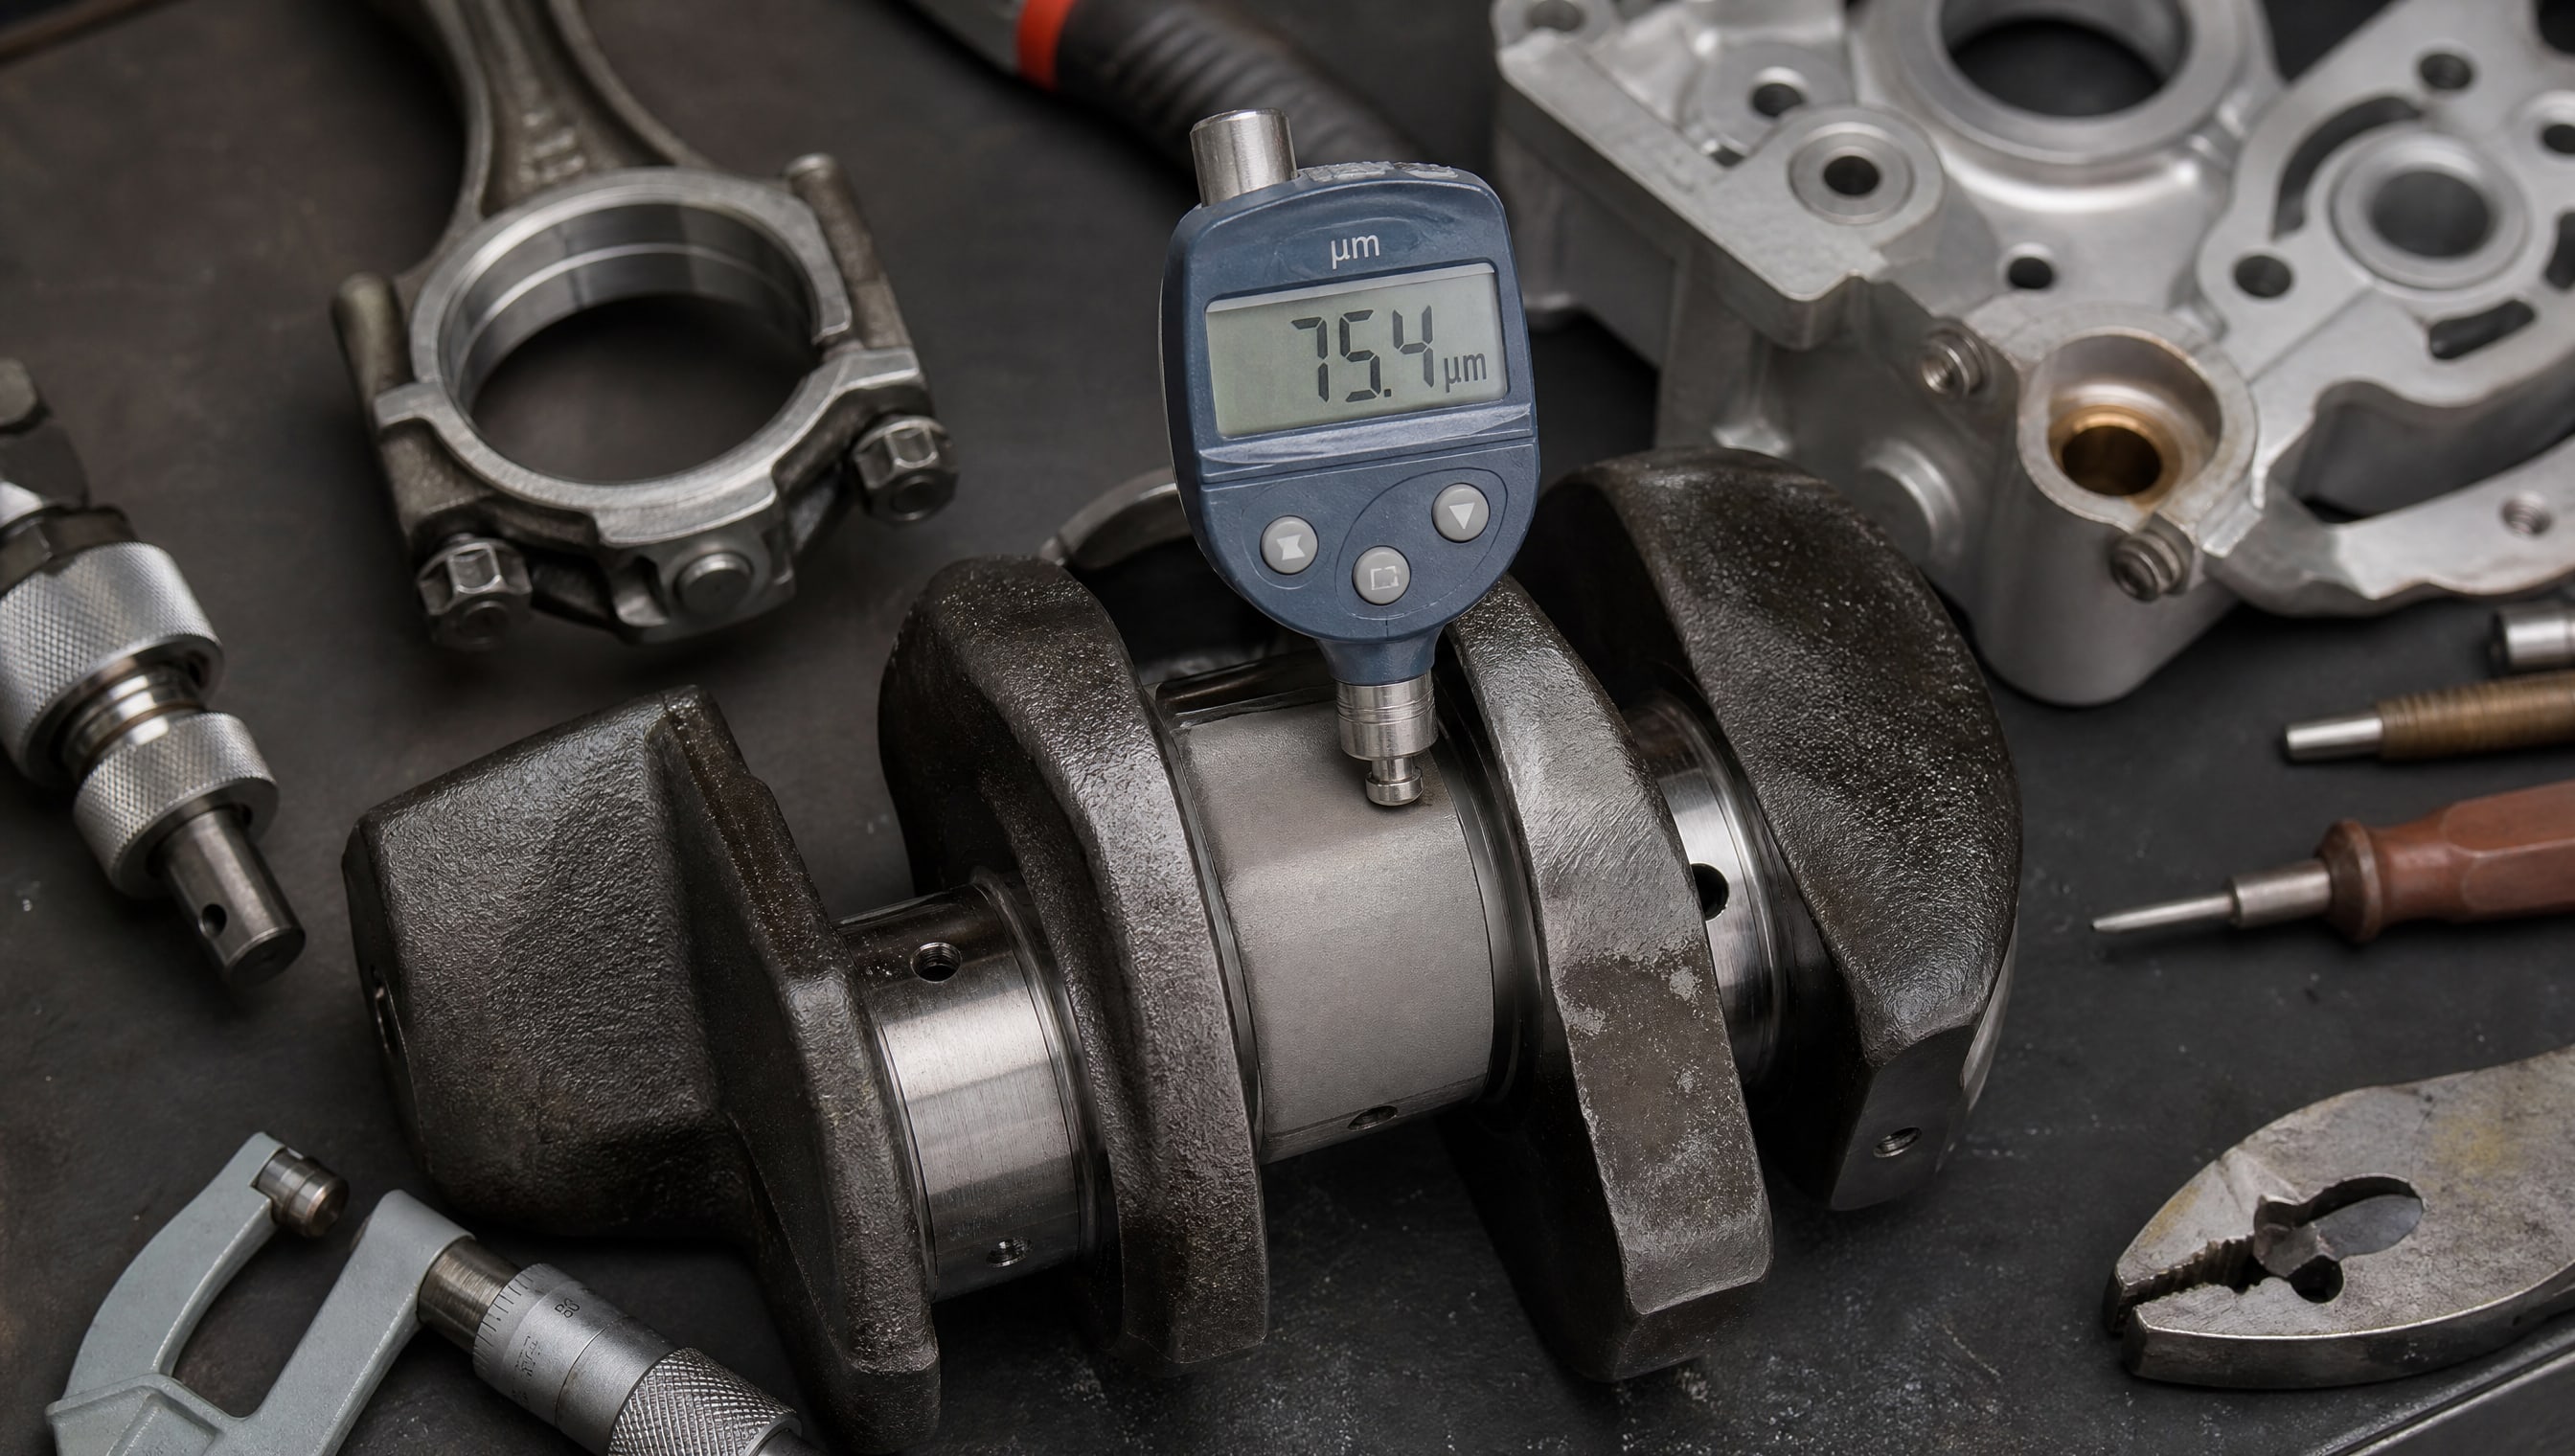
Основные параметры, которые проверяют:
Толщина покрытия
Измеряется электромагнитным толщиномером. Диапазон задается в технической документации (часто 10–50 мкм для антифрикционных слоев). Толщина должна быть в пределах допуска, равномерно распределена по поверхности, без выступов и впадин, выходящих за пределы функционального размера детали.
Адгезия (сцепление с основой)
Проверяется методом отслаивания по сетке (cross-hatch test) или методом отслаивания вручную. Покрытие не должно отслаиваться кусками; допускается незначительное отслаивание по краям скраба, но не более 5 % площади.
Пористость и наличие дефектов
Визуальный осмотр и капельный тест (нитрат серебра для выявления микротрещин). Допустимое количество пор зависит от типа покрытия; для антифрикционных слоев критично исключить сквозные дефекты, через которые влага может проникнуть к основе.
Равномерность
Слой должен быть одинаковой толщины и цвета по всей поверхности. Неравномерность указывает на проблемы при нанесении и часто коррелирует с дефектами адгезии.
На основе этих проверок деталь получает статус «пригодна» или «брак и переработка». Контроль ведется как в процессе производства (входящий контроль материалов, промежуточный контроль), так и на готовой детали (финальный контроль).
Альтернатива гальванике: другие способы нанесения антифрикционных покрытий
Традиционно коленвалы и втулки защищали от коррозии и износа гальванически: никелирование, хромирование или латунирование.
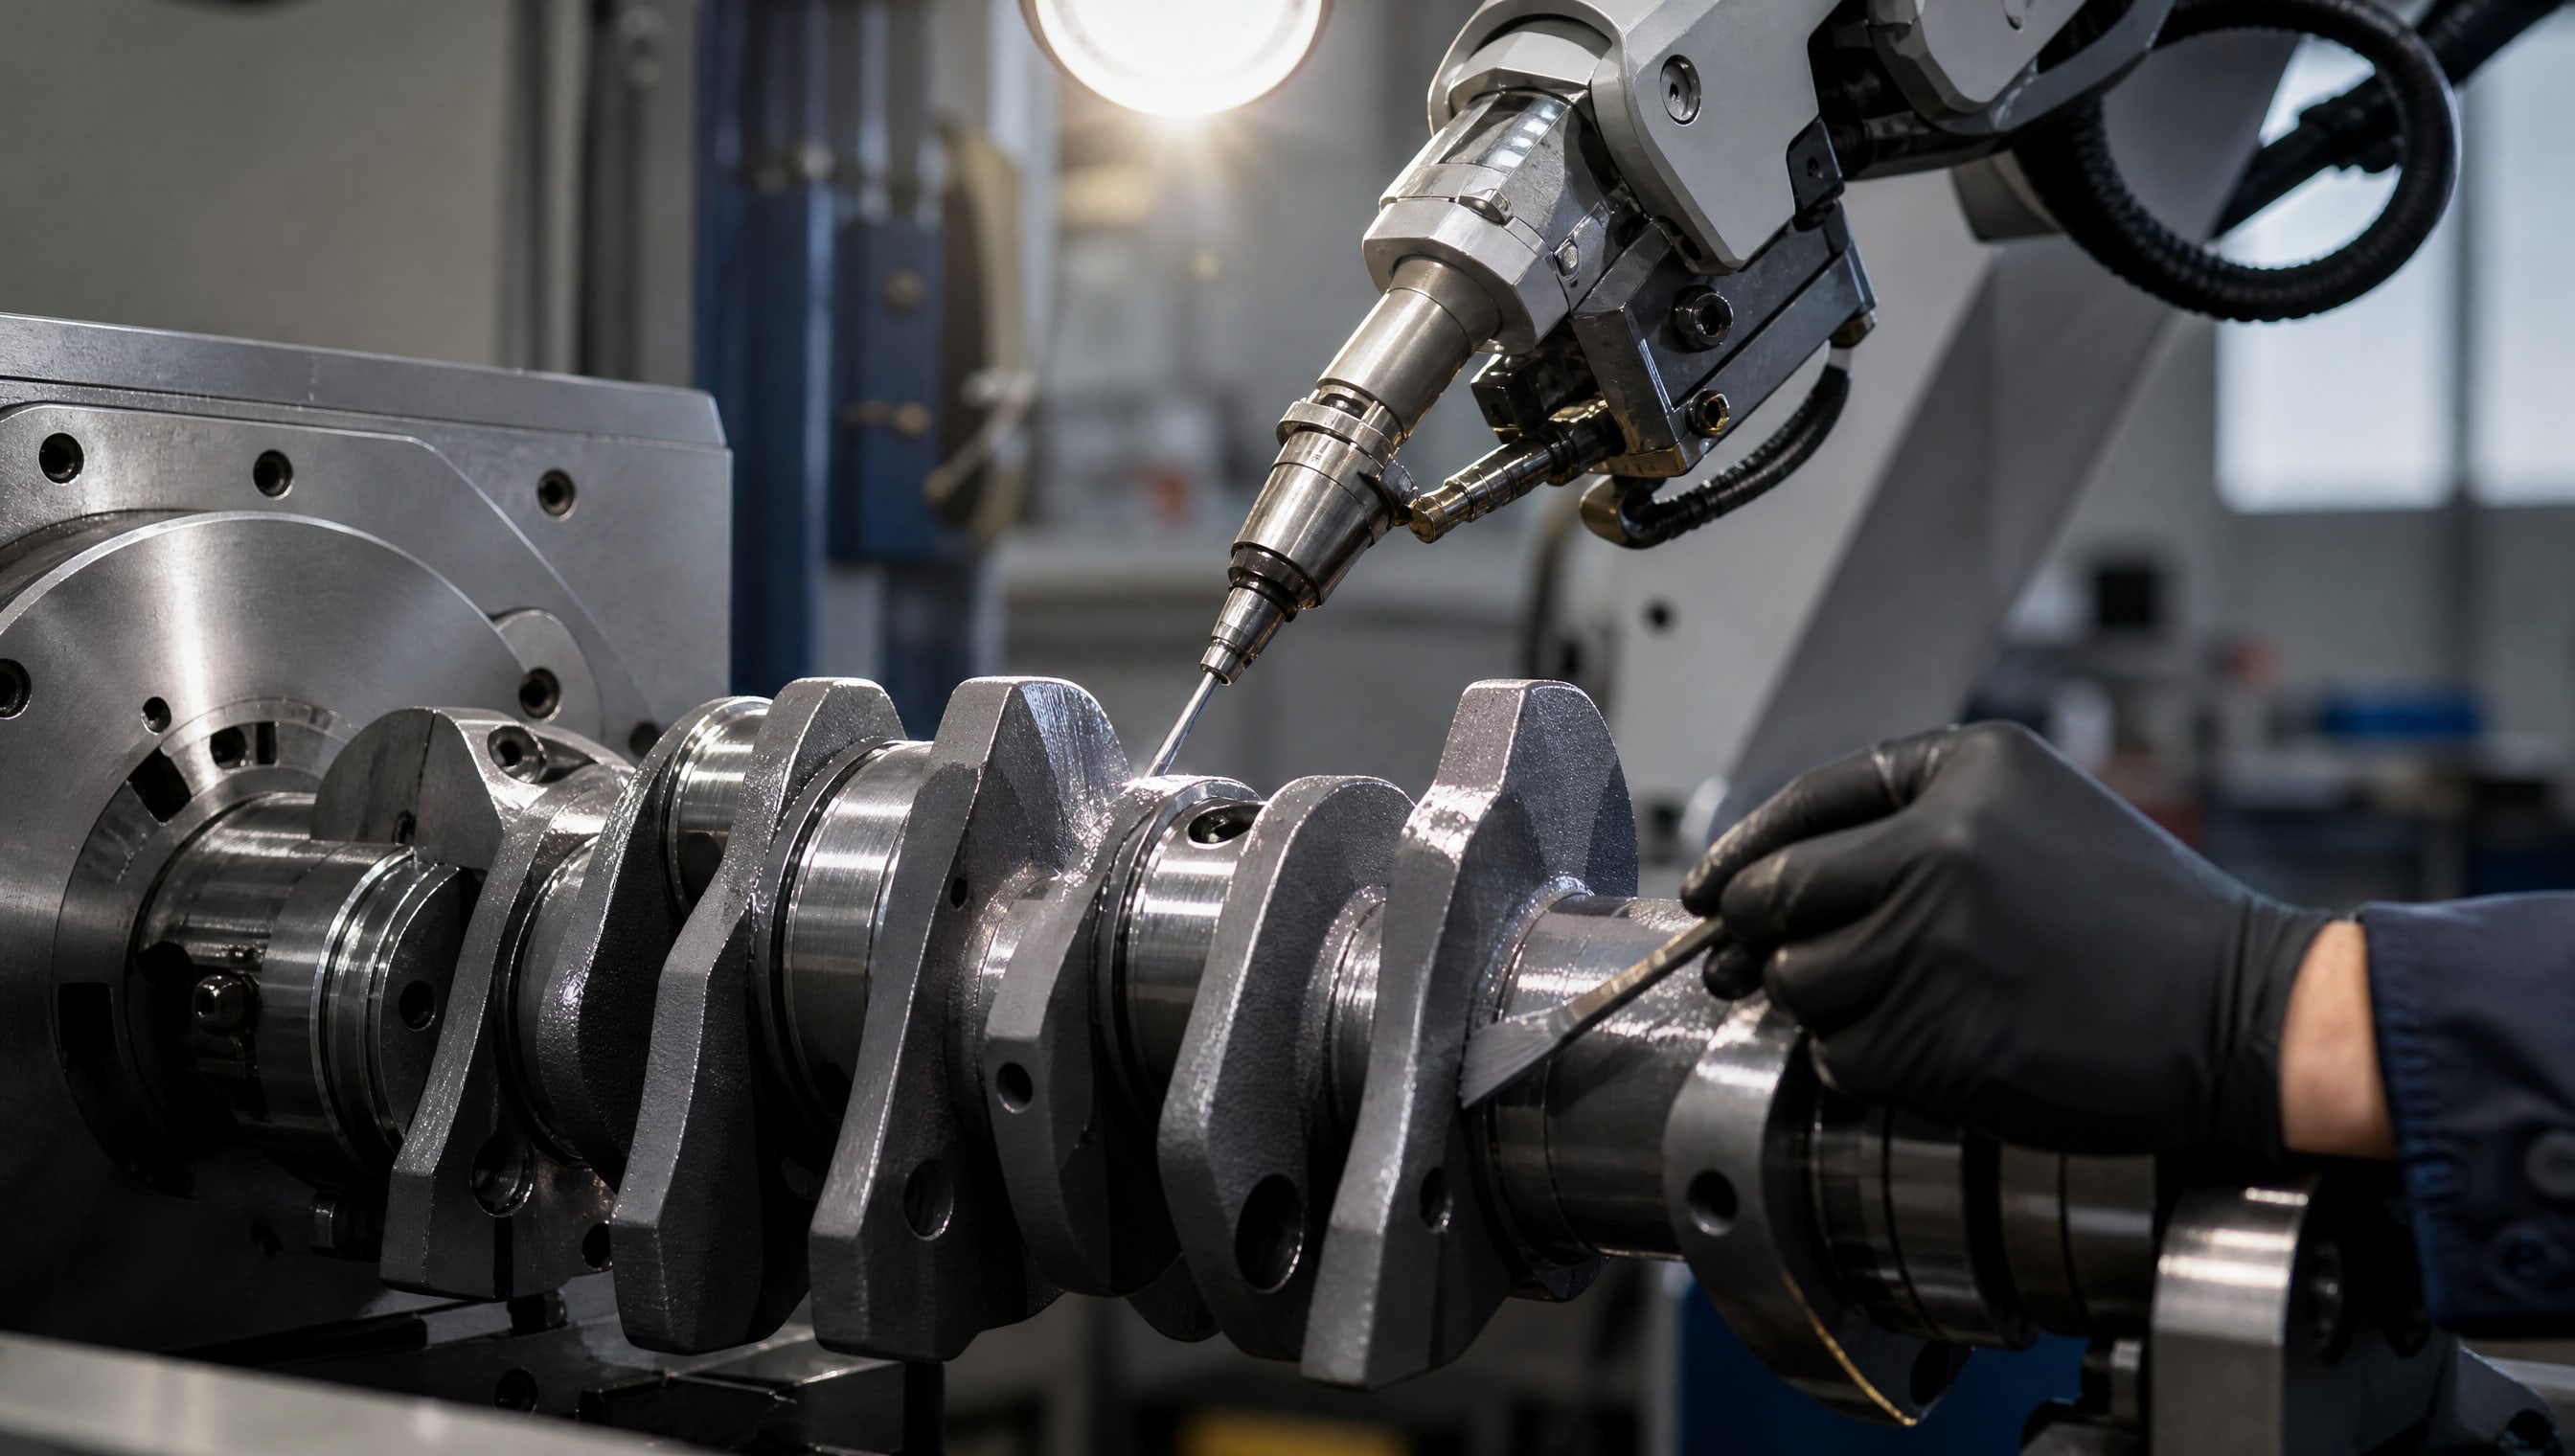
Эти методы хорошо отработаны, но имеют ограничения: высокое потребление электроэнергии, необходимость в кислых ванних, сложность утилизации электролитов, невозможность наносить покрытие на детали со сложной геометрией (внутренние полости).
ГОСТ 9.302-88 охватывает не только электрохимические способы, но и химические (осаждение из раствора без электричества) и горячие (диффузионное насыщение, алитирование, хромирование в газовой фазе). Каждый способ имеет свои преимущества:
Химическое нанесение: равномерность покрытия на сложных профилях, отсутствие электроэнергии, возможность получить более толстый слой за один проход.
Горячие методы: высокая адгезия за счет диффузии, повышенная твердость и износостойкость, но требуют контроля температуры и времени выдержки.
Комбинированные подходы: например, базовый слой химического покрытия + тонкий финишный слой твердосмазочного материала.
При переходе на альтернативный способ инженер должен убедиться, что новое покрытие соответствует тем же параметрам контроля: толщина, адгезия, пористость, шероховатость после обработки - все проверяется по одним и тем же методам. Таким образом, замена гальваники становится не прыжком в неизвестность, а осознанным выбором, подтвержденным испытаниями.
Антифрикционные покрытия в авиадвигателях: особые требования
Авиадвигатели предъявляют исключительно высокие требования к надежности узлов трения коленвала и втулок.
В отличие от наземного транспорта, где можно выполнить техническое обслуживание на любой аэродроме, авиационный мотор должен безотказно работать на протяжении 1000–2000 часов между плановыми проверками.
В авиадвигателях антифрикционные покрытия должны выдерживать:
Расширенный температурный диапазон: от минус 60 °C (полет на высоте) до плюс 150 °C (в зоне выпускного коллектора). Адгезия и противофрикционные свойства не должны деградировать в этих условиях.
Повышенные вибрационные нагрузки: фреттинг (фрикционное изнашивание при малых колебаниях) может привести к отслаиванию покрытия, если оно недостаточно адгезионно.
Химическая среда: масла с повышенным содержанием присадок, топливо, противоледяные жидкости, которые периодически попадают в картер двигателя.
Непрерывная работа: без перерывов на остывание, что требует стабильности трибологических свойств покрытия на протяжении всего полета.
Поэтому в авиации используются антифрикционные покрытия, соответствующие военным и гражданским авиационным стандартам (например, AMS 2444 для покрытий типа Molybdenum disulfide, или отечественные эквиваленты). Проверка включает не только стандартные параметры из ГОСТ 9.302-88, но и специальные авиационные испытания: длительные спины на центрифуге, тепловые циклы, воздействие топлива и масла.
Для защиты деталей двигателя от износа и задиров, в том числе в узлах трения коленвал-втулка при требовательных авиационных режимах, применяют специализированные антифрикционные твердосмазочные покрытия, которые прошли полный цикл квалификации по авиационным стандартам и доказали стабильность в расширенном температурном диапазоне.
Проблема вымывания и адгезия в масляной среде
Один из главных врагов антифрикционного покрытия в узле трения коленвал-втулка - вымывание слоя циркулирующим маслом.
Масло не только смазывает, но и может размывать пленку покрытия, особенно если адгезия недостаточна или в масле присутствуют абразивные частицы и вода.
Процесс вымывания развивается так: - Масло проникает в микротрещины или участки с низкой адгезией. - Повышенная температура усиливает диффузию масла в интерфазный слой (границу между покрытием и основой). - Циклические нагрузки вызывают микросдвиги, которые разрушают слой изнутри. - В результате покрытие отслаивается кусками, обнажая основной металл, который начинает окисляться и износиться ускоренно.
Предотвращение вымывания основывается на трех факторах:
Высокая адгезия: достигается правильной подготовкой поверхности (Ra 0,4–0,8 мкм) и грамотным технологическим режимом нанесения.
Герметичность покрытия: отсутствие сквозных пор, проверяемое методом капельного теста; низкая пористость исключает проникновение влаги и масла.
Химическая совместимость: покрытие должно быть совместимо с конкретным типом масла (минеральное, синтетическое, с противоизносными присадками). Несовместимость может привести к размягчению или набуханию слоя.
При выборе покрытия инженер должен указать тип масла, который будет использоваться; производитель покрытия проверит совместимость и даст рекомендации. Игнорирование этого шага часто приводит к отказам в поле.
Расчет ресурса и мониторинг состояния покрытия в эксплуатации
После ввода в эксплуатацию узла коленвал-втулка с антифрикционным покрытием нужно отслеживать его состояние.
Полного разрушения допускать нельзя: если покрытие вымыто полностью, коленвал и втулка начнут контактировать голым металлом, что приведет к задирам и заклиниванию в течение часов работы.
Мониторинг ведут несколькими методами:
Визуальный осмотр: при плановом техническом обслуживании. Признаки деградации: локальное потускнение, отслоения по краям, коррозионное пятно (если целостность нарушена).
Анализ масла: увеличение содержания железа и других элементов основного металла указывает на интенсивный износ; если покрытие начало разрушаться, концентрация железа резко возрастает за 50–100 часов.
Измерение люфтов: посредственное покрытие или его частичное разрушение увеличивают зазоры в подшипнике. Люфт измеряют индикатором часового типа на холостом ходу; рост люфта сигнализирует о проблеме.
Шумовой диагностика: задиры на внутренней поверхности втулки или на коленвале издают характерный скрежет или стук. Опытный механик услышит его по звуку работающего мотора.
Ресурс антифрикционного покрытия зависит от режима трения, качества смазки и соблюдения технологии нанесения. На практике, для хорошо подобранного и нанесенного покрытия ресурс может быть таким же, как у самого двигателя, то есть 2000–5000 часов и более.
Нормативные требования и техническая документация
При поставке деталей с антифрикционным покрытием закупщик должен запросить и проверить полную техническую документацию:
Спецификация на покрытие: указание ГОСТ или ISO, толщина, допуск на толщину, метод контроля.
Отчет о проверке качества: сертификат соответствия, протокол испытаний адгезии, пористости, шероховатости.
Паспорт материала или техлист (TDS): информация о химическом составе, условиях хранения, совместимости с маслами и агрессивными средами.
Чертеж с допусками: размеры после нанесения покрытия, допуск на биение, допуск на боковое биение вала.
Таблица сравнения основных параметров контроля по ГОСТ 9.302-88:
| Параметр | Метод контроля | Типичный результат для антифрикционного покрытия |
|---|---|---|
| Толщина | Электромагнитный толщиномер | 15–40 мкм |
| Адгезия | Cross-hatch test или отслаивание | Не менее 4 балла по пятибалльной шкале |
| Пористость | Капельный тест, визуальный осмотр | Не более 5–10 пор на см² |
| Шероховатость (перед нанесением) | Профилометр | Ra 0,4–0,8 мкм |
| Равномерность | Визуальный осмотр, микроскопия | Однородный цвет и блеск |
Часто задаваемые вопросы
Может ли антифрикционное покрытие полностью заменить масло в узле коленвал-втулка?
Нет. Антифрикционное покрытие и масло решают разные задачи. Покрытие снижает коэффициент трения в микронеровностях и предотвращает задиры при граничном смазывании (например, на холодном пуске). Масло обеспечивает гидродинамическую пленку между поверхностями, охлаждение и вынос продуктов износа. Оба фактора критичны одновременно; пренебречь хоть одним нельзя.
Почему шероховатость Ra 0,4–0,8 мкм считается оптимальной для подготовки поверхности?
В этом диапазоне достаточно микровыступов для механического сцепления наносимого слоя, но недостаточно крупных полостей, где могут скапливаться абразивные частицы. При более высокой шероховатости (выше 1,6 мкм) адгезия страдает от пор; при полировке (ниже 0,2 мкм) механическое зацепление ослабляется. ГОСТ 2789-73 предлагает стандартный ряд значений Ra, из которых именно 0,4–0,8 мкм показывает оптимальный баланс.
Какие признаки говорят о деградации антифрикционного покрытия в работе?
Увеличение содержания железа в масле при анализе, рост люфтов в подшипниковом узле, возникновение шума или стука при холодном пуске, визуальное потускнение или отслоение по краям детали при техническом осмотре. Если люфт превышает нормальное значение более чем на 20–30 %, нужна плановая замена детали или восстановление покрытия.
Совместимы ли все антифрикционные покрытия с синтетическими маслами и маслами с повышенным содержанием присадок?
Не все. Некоторые типы покрытий (например, на основе меди) могут размягчаться или набухать в синтетических маслах; другие теряют адгезию при воздействии сильных щелочных присадок. Поэтому при выборе покрытия необходимо указать конкретный класс масла и вязкость. Производитель покрытия дает заключение о совместимости и может провести ускоренный тест в присутствии масла на образцах.
Обязательно ли нужна термообработка после нанесения антифрикционного покрытия?
Зависит от типа покрытия и требований технического задания. Некоторые покрытия требуют отжига или закалки для полной кристаллизации и максимизации твердости; другие используются в "как-нанесено" состоянии. Если термообработка предусмотрена, она должна быть отражена в спецификации; при нарушении режима свойства покрытия могут деградировать. После термообработки покрытие заново проверяется по ГОСТ 9.302-88.
Заключение
Антифрикционные покрытия в узлах трения коленвал-втулка - это проверенный инструмент повышения надежности и долговечности двигателя. Их выбор и применение базируются на жесткой нормативной базе: ГОСТ 26802-86 для классификации материалов, ГОСТ 9.302-88 для контроля качества и ГОСТ 2789-73 для параметров подготовки поверхности.
Успех применения зависит от трех факторов: правильный выбор марки покрытия под режим трения (давление, температура, скорость скольжения), безукоризненная подготовка поверхности (Ra 0,4–0,8 мкм) и проверка качества нанесения (адгезия, толщина, пористость) по утвержденным методам. При соблюдении этих условий покрытие служит столько же, сколько сам двигатель, а затраты на восстановление кратны экономии от предотвращения задиров и преждевременного отказа.
Следующий шаг: при закупке коленвалов и втулок запросите полную техническую документацию на покрытие, убедитесь в наличии сертификатов соответствия ГОСТ и протоколов испытаний, согласуйте совместимость с маслом, которое будет использоваться в двигателе, и проведите входящий контроль по таблице критериев до поступления деталей в производство.