Успех твердосмазочного покрытия на нержавеющей стали на 70% зависит от качества подготовки поверхности. Нержавейка коварна: она выглядит чистой визуально, но под микроскопом скрывает масла, смазки, окалину и остатки прежних обработок. Эти невидимые загрязнения становятся главной причиной отслаивания и преждевременного износа покрытия. Статья раскрывает пошаговый процесс подготовки нержавеющей стали по действующим отраслевым стандартам, объясняет методы контроля чистоты поверхности и показывает, как достичь стабильной адгезии покрытия в условиях производства.
Информация адресована техническим специалистам, инженерам производств и закупщикам, которые ответственны за качество покрытий на ответственных деталях и узлах.
Почему стандартная подготовка недостаточна для нержавейки
Нержавеющая сталь отличается от углеродистых сортов особым поведением при подготовке под покрытие.
На ее поверхности образуется естественная оксидная пленка, которая обеспечивает коррозионную стойкость, но одновременно становится барьером для адгезии твердосмазочного слоя. Общей протирки растворителем и визуального контроля недостаточно.
ГОСТ 9.402-2004 предусматривает для металла четко определенные стадии подготовки, но для нержавейки применяется дополнительный стандарт ASTM A380/A380M, который выделяет три критических операции: собственно очистку, удаление окалины и пассивацию. Это означает, что просто избавиться от видимых загрязнений - недостаточно; нужно понимать состояние самой поверхностной структуры материала.
Практика показывает, что покрытия на нержавейке, нанесенные без соблюдения полного цикла подготовки, теряют адгезию за 2–4 месяца интенсивной эксплуатации даже при соблюдении правильной толщины нанесения. Инженеры сервисных и производственных служб давно научились проверять подготовку нержавейки не только на глаз, но и через функциональные тесты на обезжиривание и остаточные соли.
Методы обезжиривания нержавеющей стали
Выбор метода обезжиривания зависит от типа загрязнения и наличия оборудования на производстве.
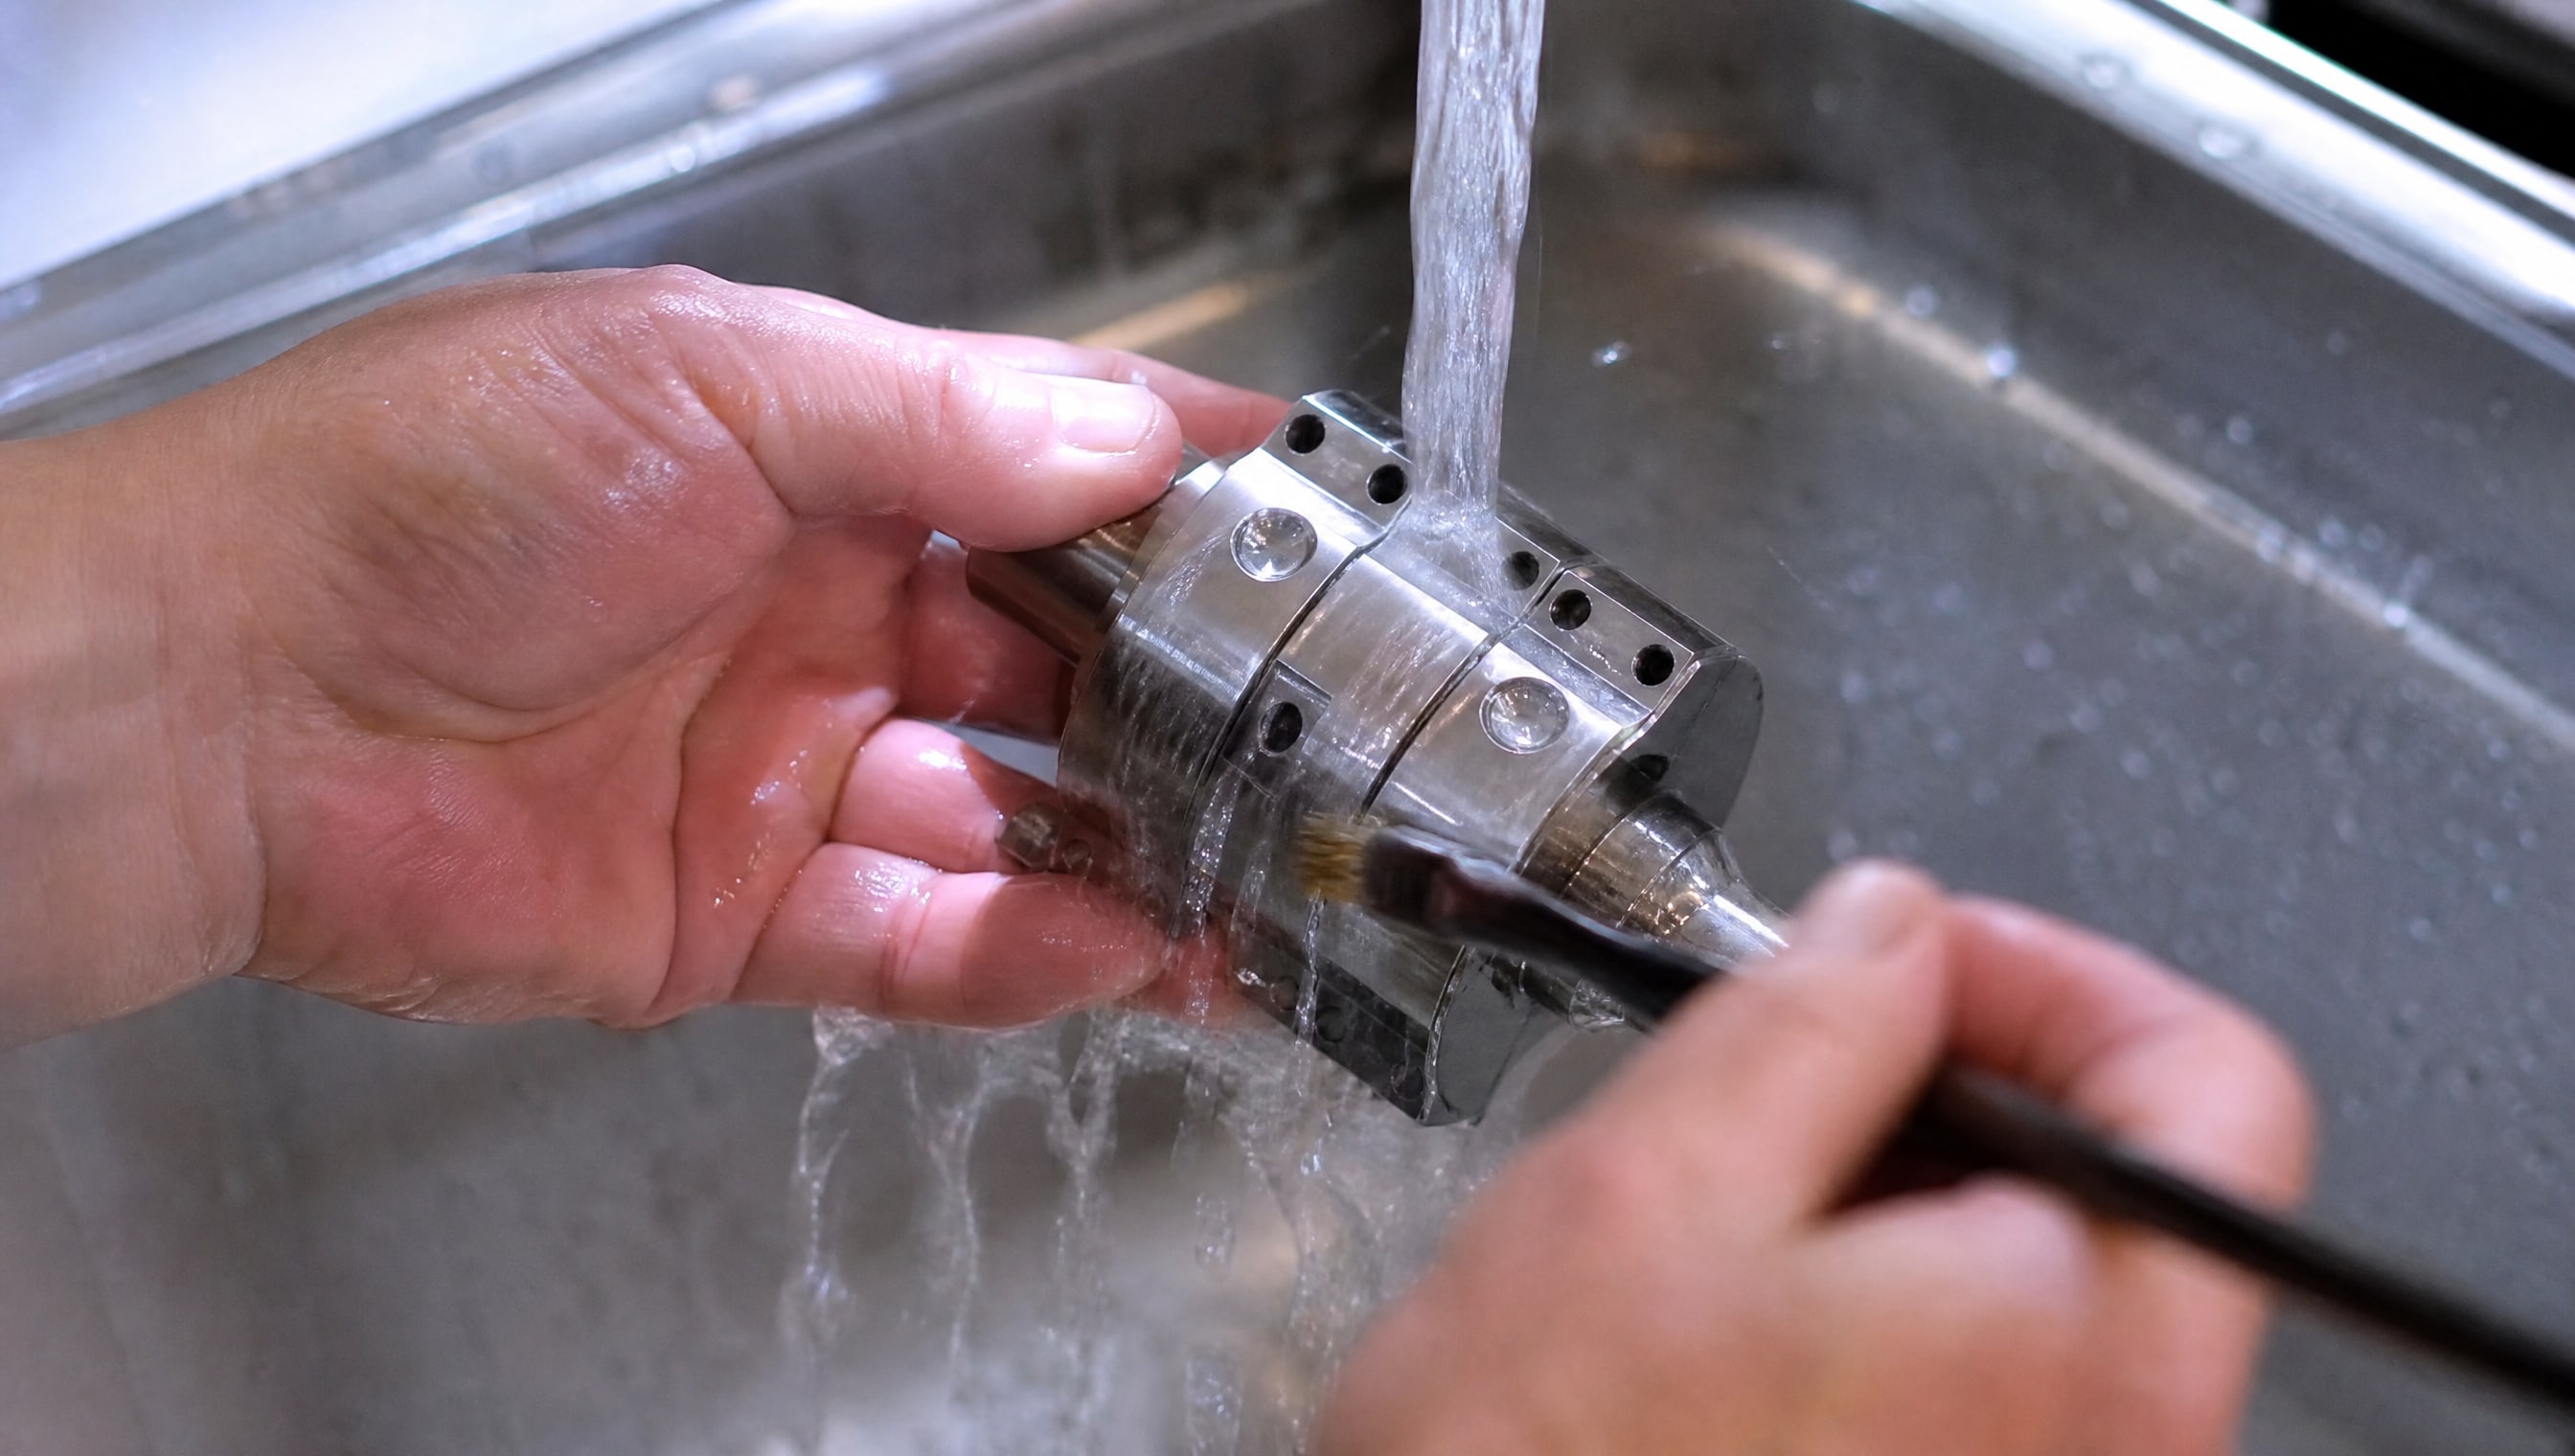
ГОСТ 9.402-2004 описывает несколько основных подходов, каждый из которых имеет свои требования и результаты.
Горячая вода и пар
Обезжиривание в горячей питьевой воде (от 70°C) - один из самых распространенных методов на производстве. При температуре выше 70°C многие органические масла и смазки размягчаются и вымываются. Пар (от 130°C) действует еще эффективнее: высокая температура и механическое воздействие конденсирующейся влаги удаляют даже стойкие пленки углеводородов.
Преимущество этого метода: полная безопасность для нержавейки, отсутствие химических реактивов, минимальные затраты на реагенты. Недостаток: требует специального оборудования и времени на нагрев, медленнее работает с густыми смазками.
Органические растворители
В качестве растворителей для обезжиривания применяют уайт-спирит, нефрас-С4-155/200 и другие углеводородные жидкости. Эти вещества эффективны против консистентных смазок и масляных пленок, но имеют недостатки: летучесть, потенциальная пожарная опасность, необходимость хорошей вентиляции, а также требуют последующей промывки водой.
Для ручного обезжиривания точечных загрязнений или локальных участков органические растворители работают быстро и предсказуемо.
Щелочные водные растворы
Щелочные водные растворы - холодные или подогретые - взаимодействуют с жирами на химическом уровне, превращая их в растворимые вещества. Этот метод экологичнее и безопаснее, чем использование органических растворителей. После щелочной обработки обязательна промывка питьевой водой для удаления остатков реагента, иначе щелочь останется на поверхности и ухудшит адгезию.
Эмульсионные составы (специальные очищающие средства) применяют как альтернативу чистой щелочи, они содержат поверхностно-активные вещества и позволяют быстрее избавиться от эмульгированных масел.
Этапы подготовки поверхности нержавеющей стали
Процесс подготовки нержавейки к твердосмазочному покрытию состоит из последовательных операций, каждая из которых критична для итогового результата.
Удаление видимых загрязнений
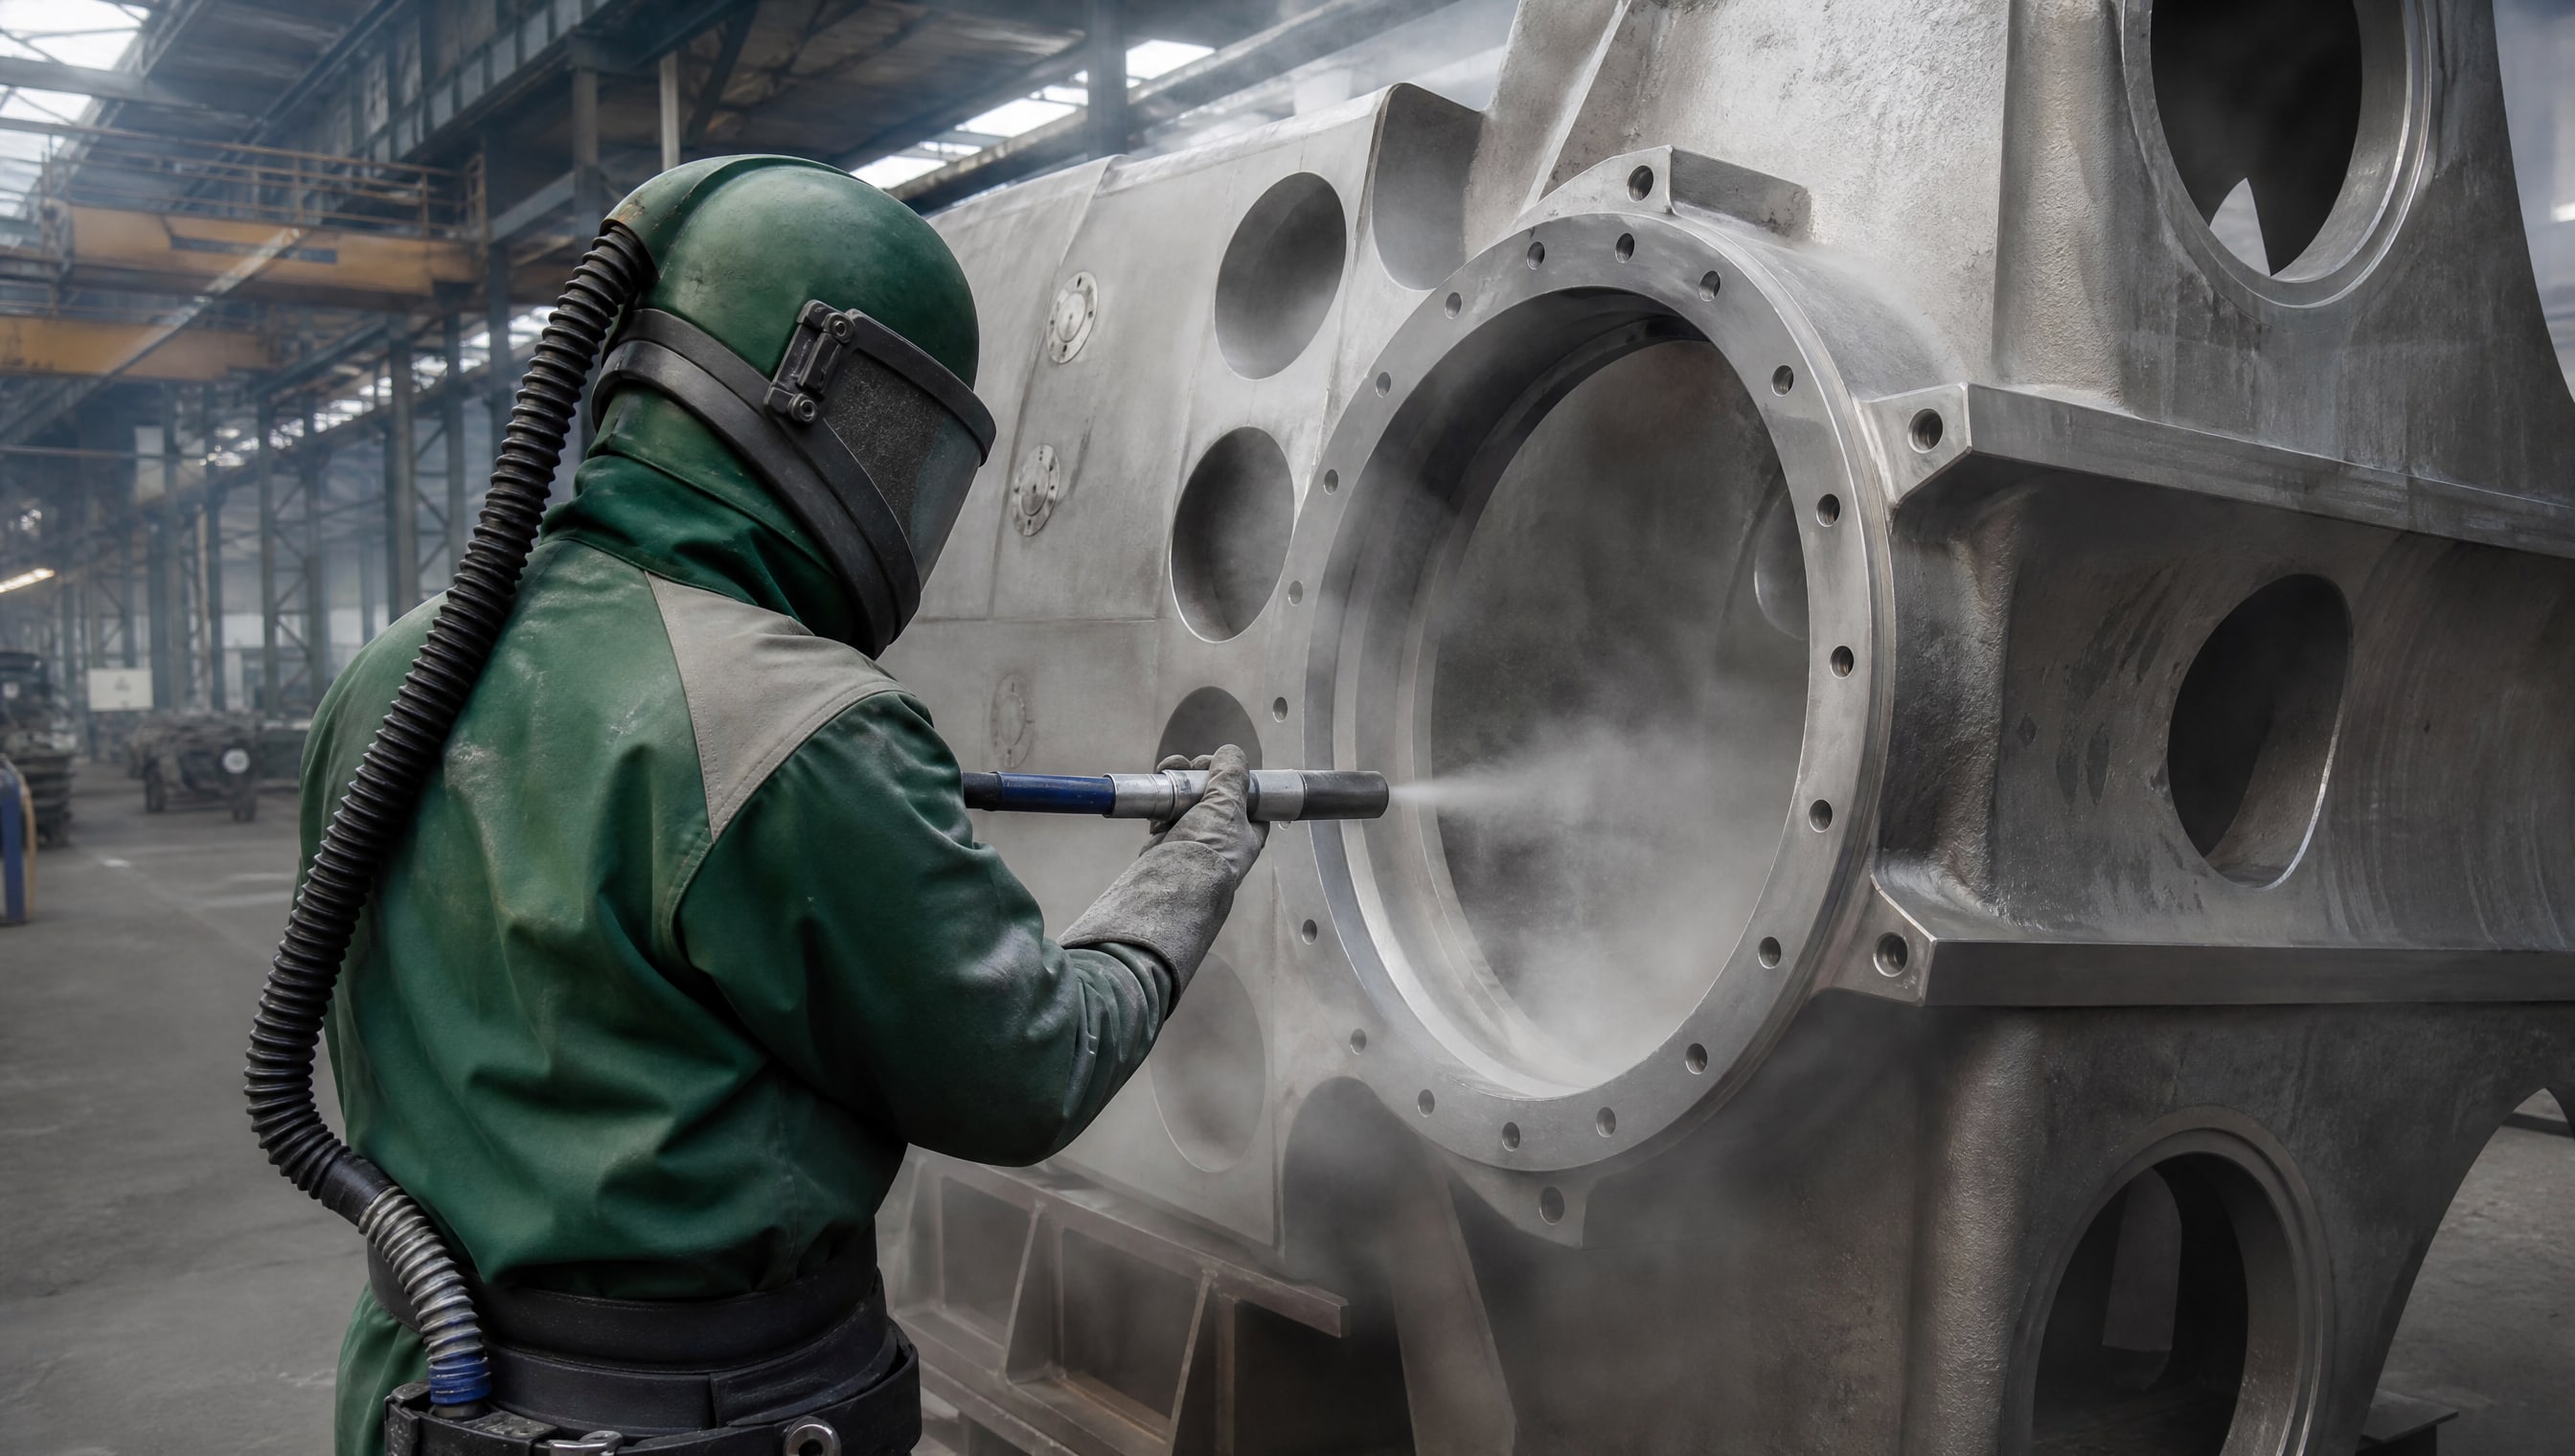
На первом этапе удаляют рыхлые отложения, пыль, окалину и остатки старых покрытий. Для нержавейки предпочтительно использовать абразивоструйную очистку до степени Sa 2,5 по ГОСТ Р ИСО 8501-1-2014, при которой поверхность при осмотре без увеличения должна быть лишена масла, консистентной смазки, грязи, окалины, коррозии и лакокрасочных покрытий. Это обеспечивает максимальную свежесть и активность поверхностного слоя.
Если абразивоструйная обработка невозможна (например, на готовых узлах), применяют механическую очистку проволочными щетками, микрошлифовку или химическое удаление окалины в зависимости от степени загрязнения.
Обезжиривание
После механической очистки поверхность погружают или протирают одним из описанных выше методов: горячей водой, паром, растворителем или щелочным раствором. На этом этапе удаляются масла, смазки и органические загрязнения, которые попали на металл при хранении, транспортировке или обработке.
Обезжиривание нужно проводить тщательно, так как даже тонкая пленка углеводородов (в несколько микрометров) препятствует прямому контакту твердосмазочного покрытия с основой.
Промывка питьевой водой
После каждой химической обработки (обезжиривание, удаление окалины) обязательна промывка питьевой водой. ГОСТ 9.402-2004 требует удаления остатков реагентов: если оставить щелочь, соли или растворитель, они вступят в реакцию с покрытием или останутся барьером между металлом и смазочным слоем.
Промывку проводят чистой проточной водой комнатной температуры; время выдержки - от нескольких минут до 30 минут в зависимости от емкости и загрязненности.
Сушка
После промывки поверхность необходимо высушить. Влага на нержавейке может вызвать микрокоррозию и образование белых пятен окиси, которые нарушают адгезию. Сушку проводят горячим воздухом (если есть оборудование) либо абсорбирующим материалом, либо выдержкой в теплой чистой комнате. В промышленных условиях часто используют центрифуги или сушильные шкафы при температуре не выше 60°C для нержавейки.
Время между окончанием сушки и нанесением покрытия должно быть минимальным, так как очищенная нержавейка быстро адсорбирует влагу и загрязнения из воздуха.
Контроль качества подготовки поверхности
Визуального осмотра недостаточно для оценки готовности поверхности.
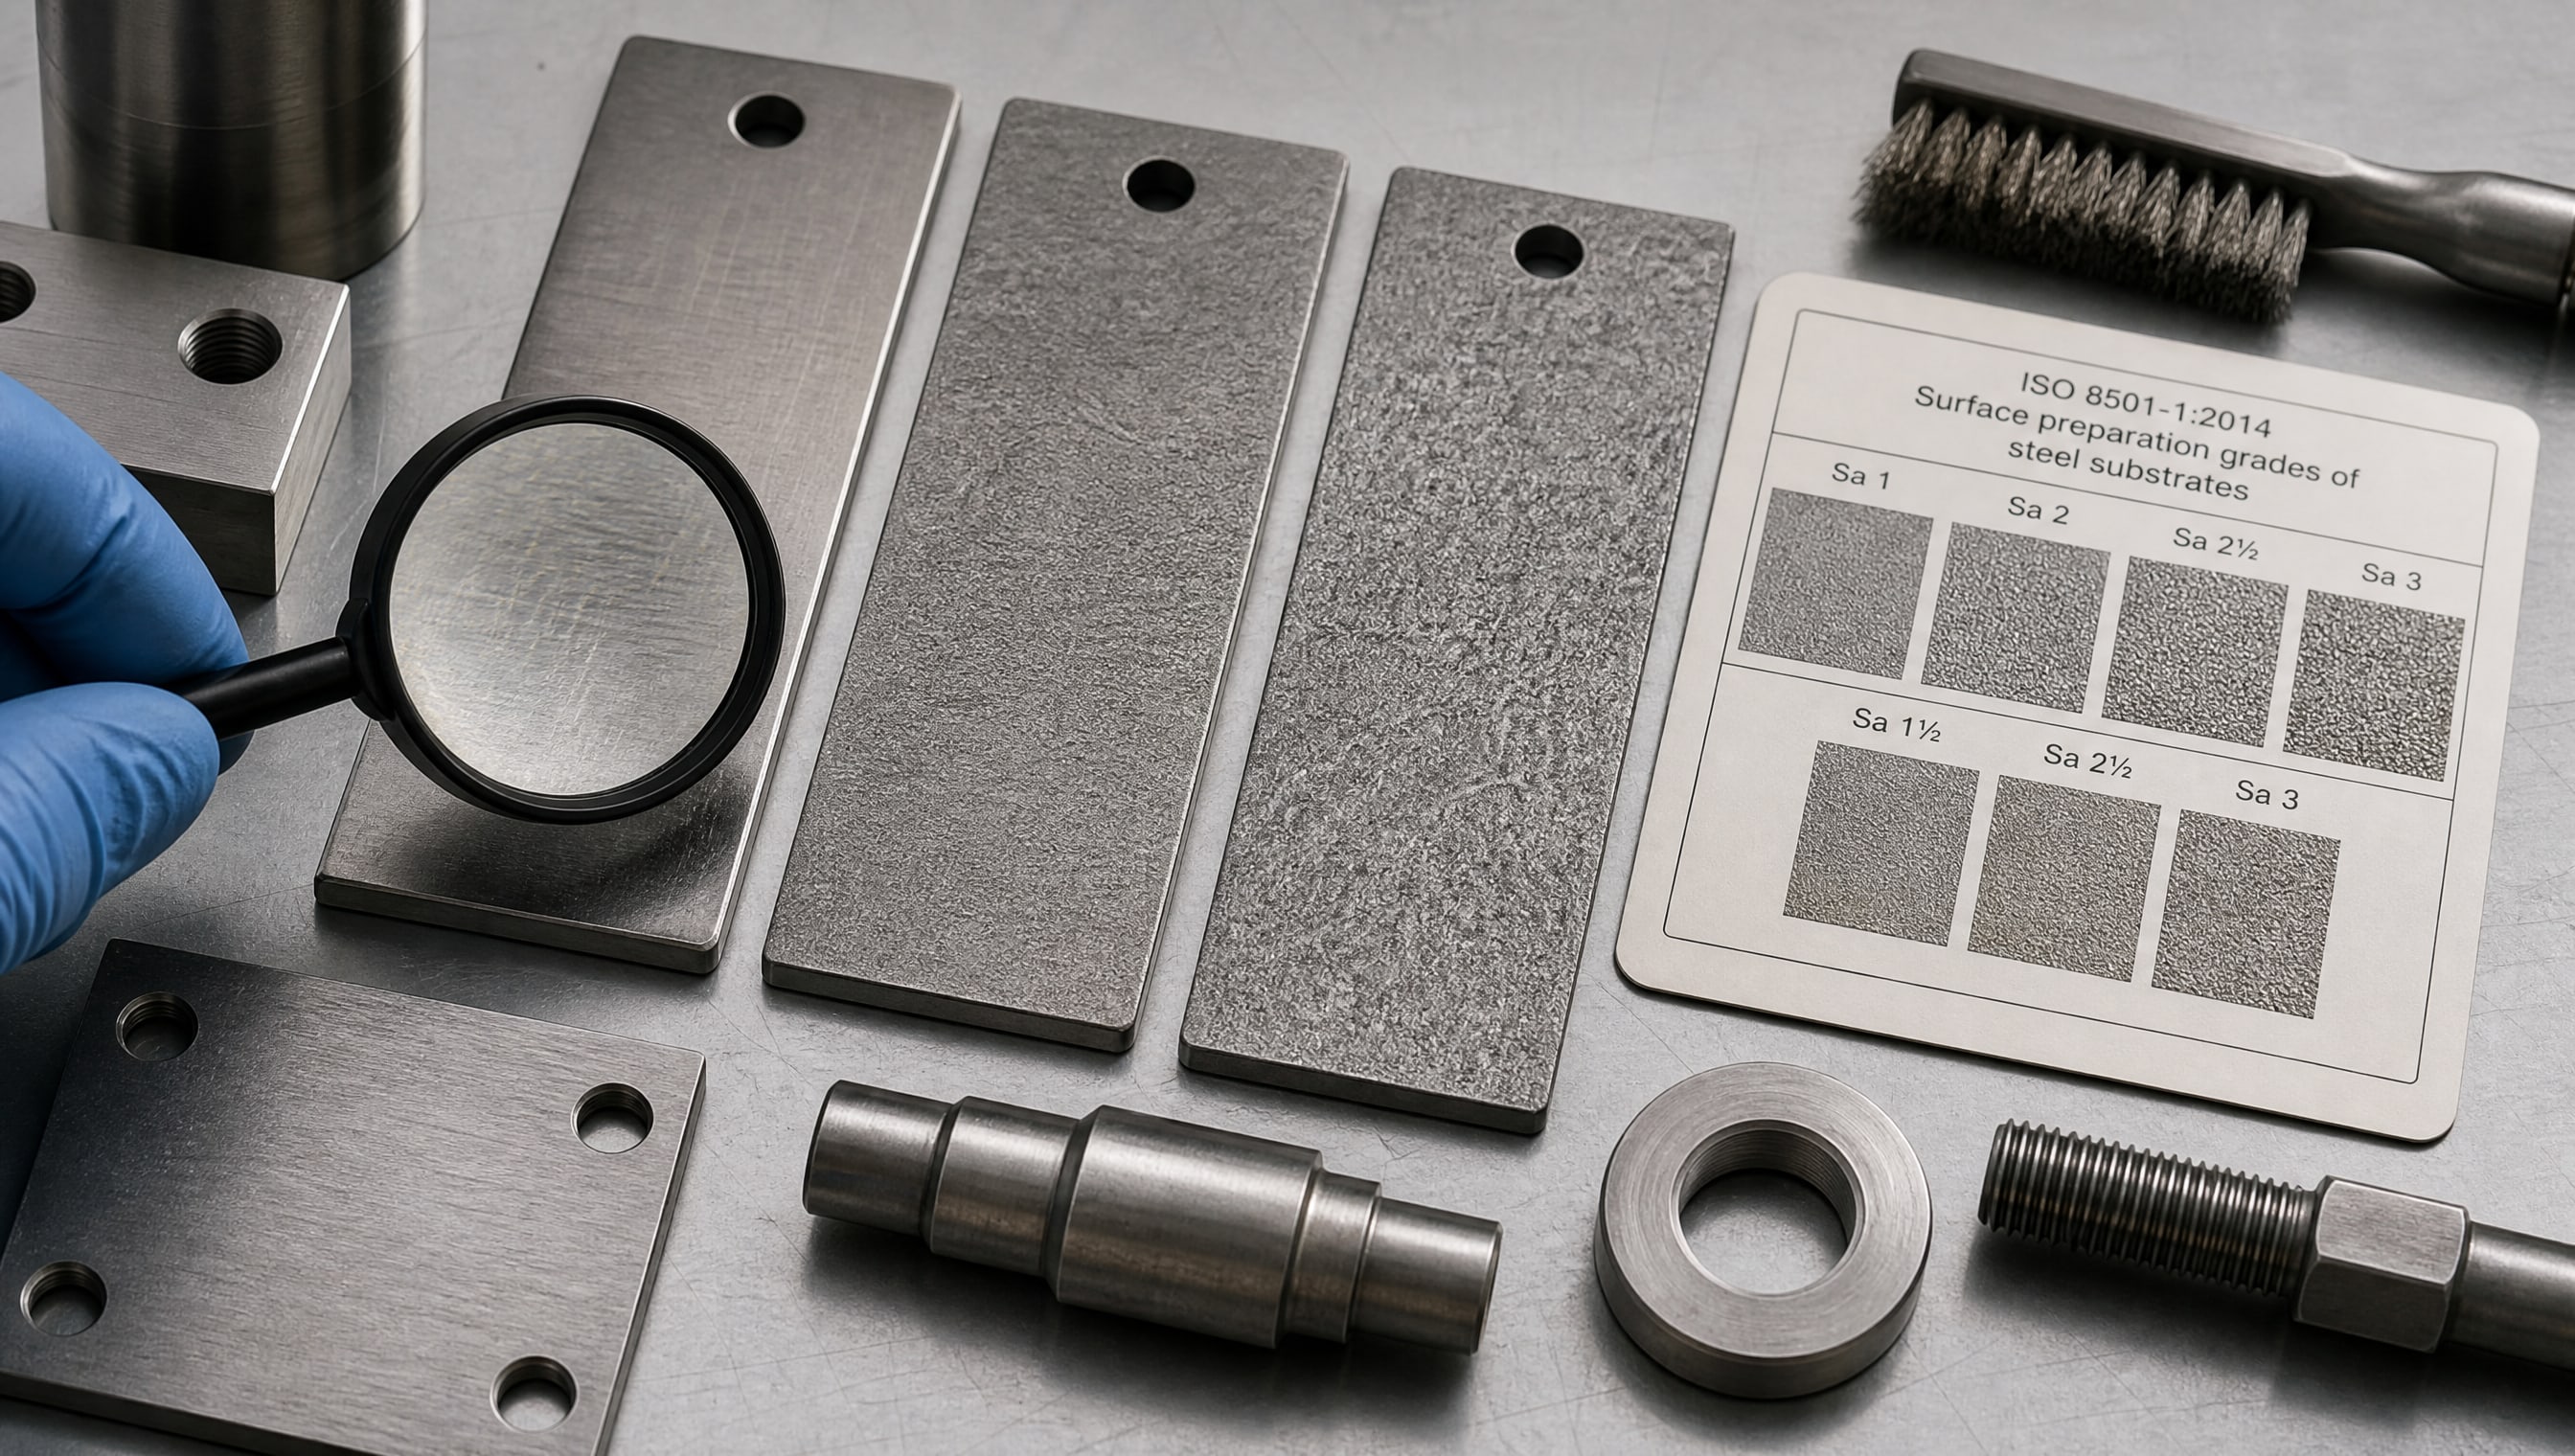
Отраслевые стандарты предусматривают несколько инструментальных методов контроля.
Визуальная оценка чистоты
ГОСТ Р ИСО 8501-1-2014 позволяет сравнить поверхность с эталонными образцами степеней очистки Sa 1, Sa 2, Sa 2,5 и Sa 3. Для ответственных покрытий закупщики и инженеры обычно требуют достижение не ниже Sa 2,5, что означает полное отсутствие видимых масел, консистентной смазки и окалины.
Тест на обезжиривание
По ГОСТ 9.402-2004 степень обезжиривания определяют одним из двух способов.
Первый: изделие погружают в воду с содержанием солей по ГОСТ 6709, и если через 1 минуту на капле воды нет помутнения, то поверхность получает оценку I степень (полностью обезжирена). Наличие пятен жира до 1% площади соответствует II степени, до 10% - III степени (приемлемо для систем низкой ответственности).
Второй: на поверхность распыляют раствор с содержанием 50 г нигрозина на 1 дм³ воды и визуально проверяют сплошность пленки при дневном или искусственном освещении. Нарушения сплошности указывают на участки, оставшиеся в жире.
Контроль пыли и аэрозолей
После сухой очистки (абразивоструйная обработка, шлифовка) остается микроскопическая пыль, которая осядет на поверхность и повредит адгезию. Для ее контроля применяют ISO 8502-3 - специальные липкие пленки или ленты прессуют на поверхность и подсчитывают количество частиц.
Контроль солей (тест Бресле)
Стандарты ISO 8502-6 и ISO 8502-9 описывают методы определения остаточных солей на поверхности. Остатки солей после промывки (хлориды, сульфаты, нитраты) вызывают коррозию под слоем покрытия. Для C5/CX (высокая коррозионная активность) максимально допустимое содержание составляет 50 мг/м², для C2/C3-200 мг/м². На практике производства берут эти ориентиры из спецификации покрытия или согласуют с клиентом.
Применение специализированных очистителей при подготовке нержавейки
При работе с нержавеющей сталью и ее последующем покрытии практикуется применение целевых очистителей, которые сочетают обезжиривающий эффект с безопасностью для материала.
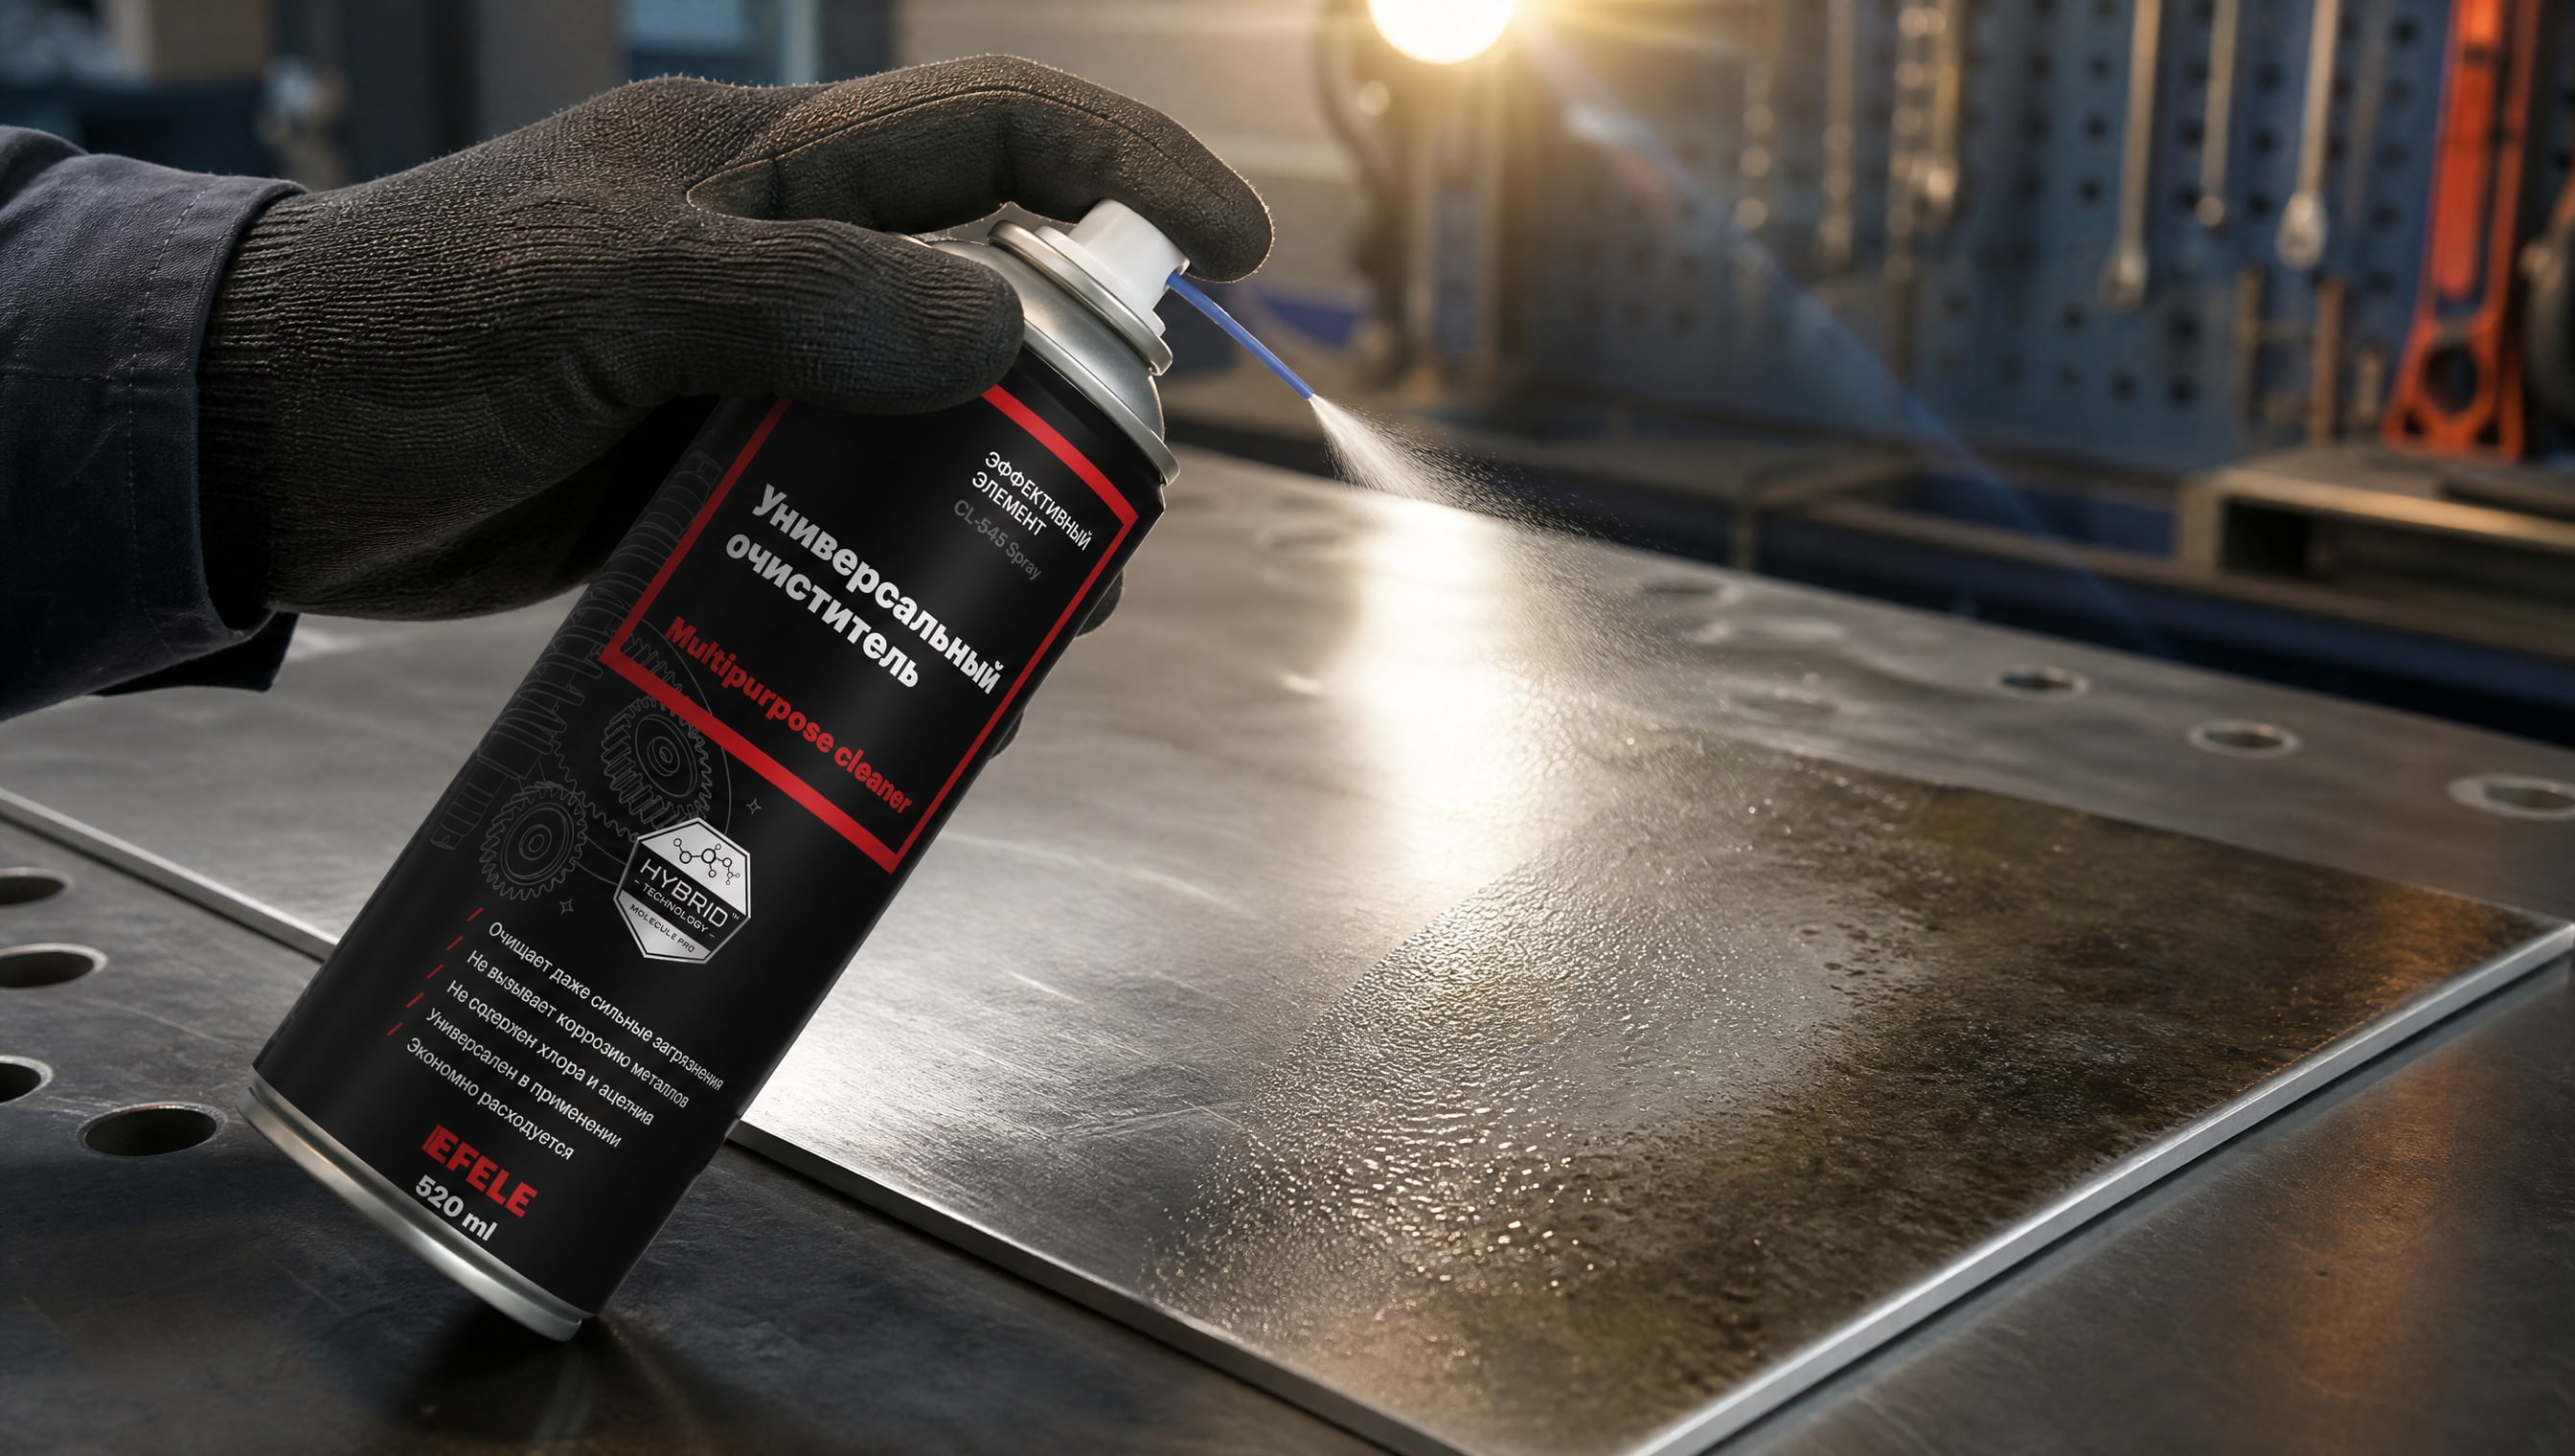
Для эффективной удален масляных и жировых загрязнений, когда требуется минимизировать остаточную влагу и реактивные компоненты, на производствах используют универсальные очистители-аэрозоли типа EFELE CL-545 Spray. Такие средства быстро испаряются, не оставляя следов растворителя или воды, и могут применяться как для финальной очистки перед нанесением покрытия, так и для точечного удаления новых загрязнений во время сборки узла.
Преимущество этого подхода - скорость (нет необходимости в промывке водой и длительной сушке), универсальность (работает против большинства бытовых и промышленных масел) и контролируемость (легко увидеть, как поверхность меняется цвет от загрязнения к чистоте).
Адгезия твердосмазочного покрытия и ее связь с подготовкой поверхности
Адгезия - это степень прилипания покрытия к основе.
Для твердосмазочных слоев адгезия определяется не только составом самого покрытия, но и состоянием нержавеющей стали. Плохая адгезия приводит к расслаиванию, шелушению и потере смазывающих свойств за считанные недели.
Механизм адгезии: молекулы покрытия должны проникнуть в микропоры и микрошероховатость поверхности, а также установить химическую связь с оксидным слоем нержавейки. Если на поверхности остались масла, соли или инородные частицы, они заполнят эти микропоры и заблокируют контакт.
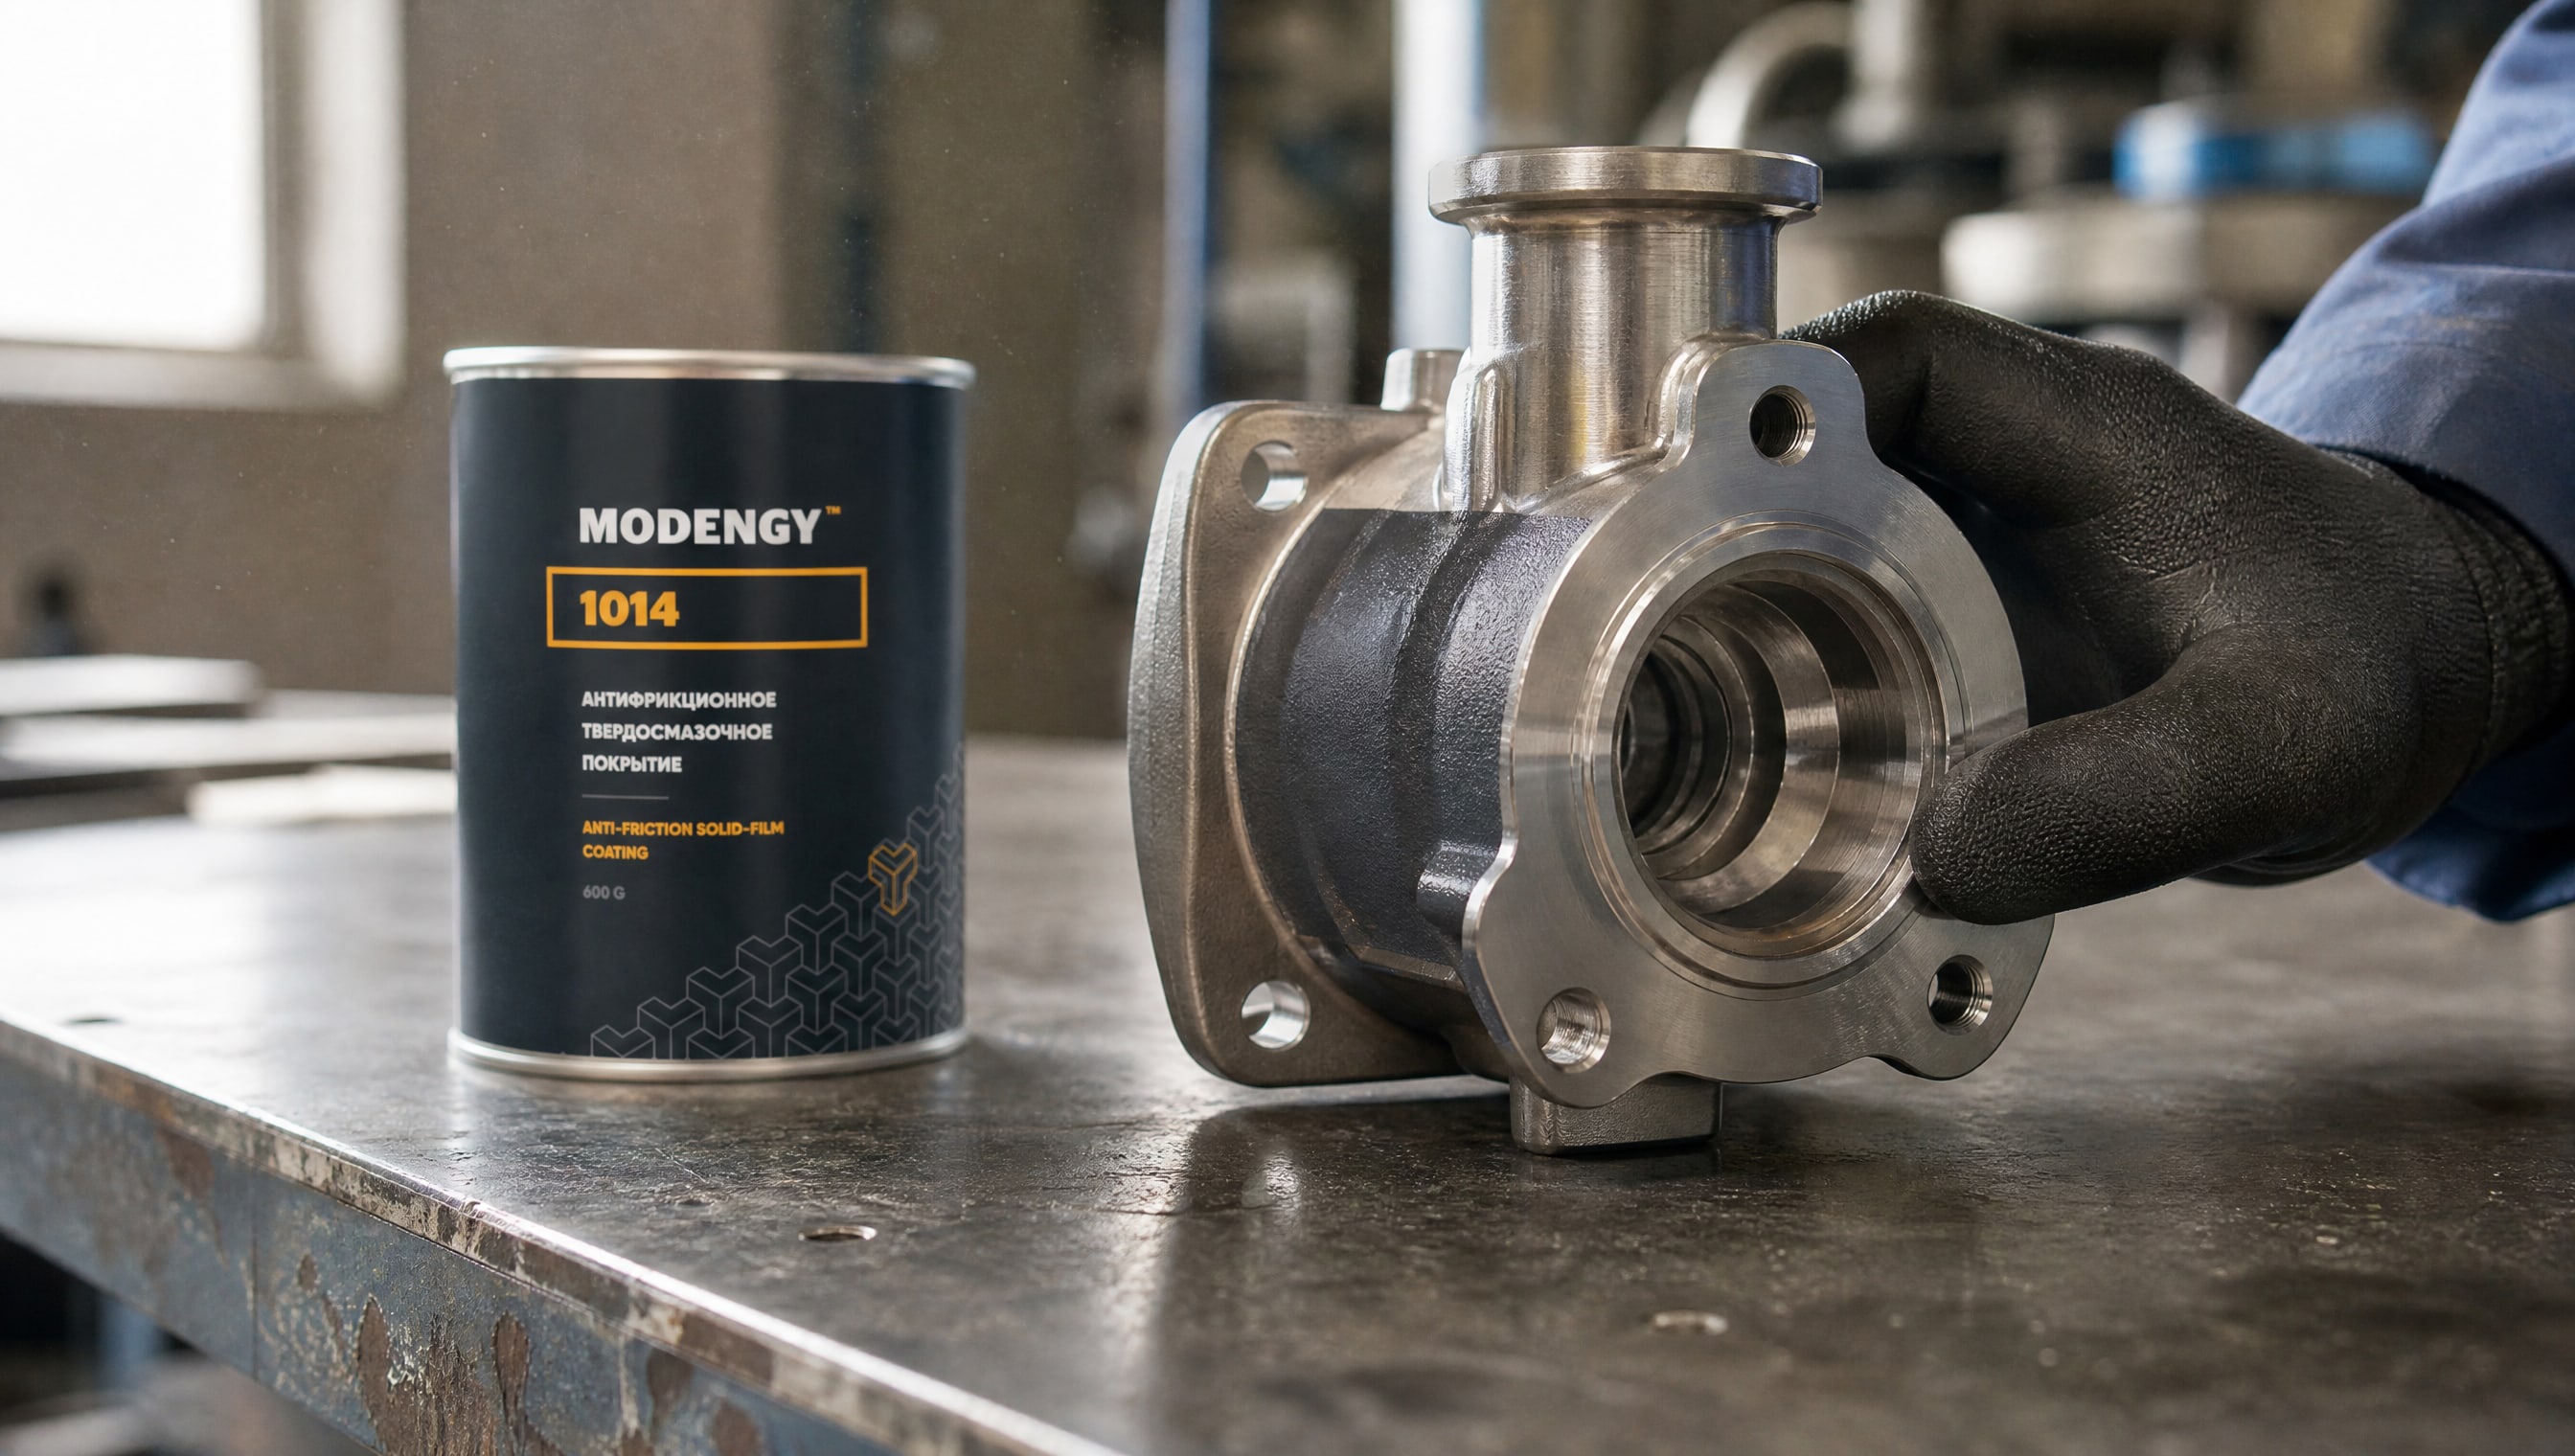
Для обеспечения оптимальной адгезии и долговечности твердосмазочного покрытия на нержавеющей стали, особенно в условиях воздействия агрессивных сред - например, в химических насосах, пищевом оборудовании или морских узлах - требуется выбор как правильной подготовки, так и правильного покрытия. На практике производства выбирают составы, обладающие высокой химической стойкостью и гидрофобными свойствами; в этом сегменте зарекомендовано покрытие MODENGY 1014, которое хорошо держится даже при критичных перепадах температуры и влажности.
Но без предварительной подготовки даже лучшее покрытие не раскроет свой потенциал.
Часто задаваемые вопросы
Можно ли наносить твердосмазочное покрытие на нержавейку без обезжиривания?
Нет. Даже внешне чистая нержавейка содержит микроскопические слои масла и окиси, которые препятствуют адгезии. Покрытие либо сразу отслаивается, либо начинает спадать через 2–4 недели интенсивной работы. Обезжиривание - обязательная операция.
Какой метод обезжиривания выбрать для нержавейки?
Выбор зависит от типа загрязнения. Для светлых масел и смазок подходит горячая вода (от 70°C) или растворитель. Для густых смазок эффективнее пар (от 130°C). Щелочные растворы универсальны, но требуют обязательной промывки. На производстве часто комбинируют методы: механическая очистка + горячая вода + финальная обработка растворителем.
Нужна ли сушка после промывки перед нанесением покрытия?
Да, обязательна. Влага на нержавейке вызывает микрокоррозию и образует белый налет окиси, которые разрушают адгезию. Сушку проводят горячим воздухом или выдержкой в сухой среде при температуре не выше 60°C. Время между сушкой и нанесением покрытия - не более 30 минут.
Что такое пассивация нержавейки и нужна ли она перед твердосмазочным покрытием?
Пассивация - восстановление и усиление оксидной пленки нержавейки после механической очистки. Для нержавейки это критично, так как пассивная пленка обеспечивает коррозионную стойкость. Перед твердосмазочным покрытием пассивацию проводят, если нержавейка будет работать во влажной или агрессивной среде; для внутренних механизмов в сухих условиях ее можно пропустить после хорошей очистки.
Как убедиться, что поверхность готова к покрытию?
Используйте комбинированный контроль: визуальный осмотр по стандарту Sa 2,5, функциональный тест на обезжиривание (капля воды на поверхность), проверку пыли липкой лентой и, при необходимости, тест Бресле на остаточные соли. Эта система минимизирует брак и возвраты.
Заключение
Подготовка нержавеющей стали перед нанесением твердосмазочного покрытия - это многоэтапный процесс, который не терпит спешки и экономии на контроле. Обезжиривание нержавейки требует выбора подходящего метода (горячая вода, пар, растворители, щелочные растворы), обязательной промывки, сушки и финального контроля по стандартам ГОСТ Р ИСО 8501-1-2014 и ГОСТ 9.402-2004.
Ключевой показатель готовности - степень чистоты Sa 2,5, при которой поверхность свободна от масла, смазки, грязи и окалины. Дополнительный контроль пыли и остаточных солей предотвращает скрытые дефекты адгезии. Инженеры и закупщики, которые соблюдают полный цикл подготовки и проверяют каждый этап функциональными тестами, получают стабильное покрытие с ресурсом 12–24 месяца даже в условиях агрессивных сред. Следующий шаг - согласовать со своей производственной или сервисной службой единый регламент подготовки нержавейки, закупить необходимые реагенты и оборудование контроля, а затем внедрить его как обязательный стандарт перед каждым нанесением твердосмазочного покрытия.