Выбор смазки для высокоскоростных подшипников в режиме выше 140°C - это не просто следование паспортным данным. Этот диапазон требует одновременного учета четырех критических параметров: скорости вращения узла (DN), базовой вязкости масла, класса консистенции и термоокислительной стабильности. При неправильном подборе даже «сертифицированная высокотемпературная» смазка теряет свойства в течение недель, а подшипник нагревается еще сильнее.
Статья разбирает, как инженеры и закупщики должны подходить к этому выбору: не только смотреть на цифру максимальной температуры на этикетке, но и понимать, как скорость влияет на вязкость, почему ресурс смазки сокращается в геометрической прогрессии с ростом тепла, и какие стандарты действительно гарантируют надежность узла в промышленных условиях.
Почему температура выше 140°C требует особого подхода
При работе выше 140°C включаются механизмы деградации, которые замораживаются в холодных и умеренных режимах.
Окисление смазки ускоряется экспоненциально: если при 100°C смазка живет 500 часов, то при 150°C этот ресурс может упасть до 60 часов. Это не линейный спад, а кратное сокращение - на каждые 15 градусов срок службы сокращается примерно в 2 раза.
Параллельно растет и испаряемость базового масла. Летучие компоненты смазки просто вынос ятся потоком горячего воздуха, консистенция уплотняется, возникают зоны недостаточной смазки внутри подшипника. Одновременно вязкость самого масла падает: горячее масло «не держит» нагрузку так же, как холодное, и растет фреттинг (микроскольжение) между элементами подшипника.
Стандартные литиевые смазки, которые держатся в умеренных условиях, при 180-200°C теряют адгезию (прилипаемость к элементам подшипника) и начинают стекать с рабочих поверхностей. В итоге узел работает почти всухую, хотя паспортно смазка еще не вышла за указанный предел. Поэтому при выборе нельзя ориентироваться только на максимальную рабочую температуру на этикетке.
Скорость вращения: почему DN важнее, чем казалось
DN - это произведение внешнего диаметра внутреннего кольца подшипника (в миллиметрах) на частоту вращения (в оборотах в минуту).
Например, подшипник диаметром 100 мм на 10 000 об/мин дает DN = 1 000 000.
Для высокоскоростных подшипников существуют рекомендуемые диапазоны: - DN 300 000–500 000: NLGI 2, базовое масло 100 cSt при 40°C, возможно консервативное применение смазки с меньшей вязкостью; - DN 500 000–1 000 000: NLGI 1–0, масло 32–68 cSt при 40°C; - DN > 1 000 000: NLGI 000–00, синтетические масла, индекс вязкости не менее 150.
Чем выше скорость, тем меньше должна быть консистенция и вязкость. Это кажется парадоксом: почему при высокой нагрузке не берут более густую смазку? Ответ в механике вращающегося подшипника. При больших оборотах густая смазка создает избыточное сопротивление внутри узла, оборотная энергия уходит на перемешивание смазки, а не на полезную работу. Возникает саморазогрев - дополнительный нагрев сверх внешней температуры окружающей среды.
Для высокоскоростных узлов, работающих при 140-180°C, это двойной удар: внешняя жара плюс тепло от вязкого трения. Поэтому при DN выше 600 000 и температуре выше 140°C выбирают более мягкие классы смазки (NLGI 0–1), даже если стандартно подшипник проектировался на NLGI 2.
Ключевые параметры при выборе: от вязкости к температуре каплепадения
Вязкость базового масла
Базовое масло высокотемпературной смазки должно иметь индекс вязкости не менее 140, а для синтетических составов (PAO, ester, PFPE) - часто 150–180. Это означает, что вязкость масла меньше меняется при переходе от 40°C к 100°C.
Для узлов выше 140°C берут масло вязкостью 32–68 cSt при 40°C (обозначают классом ISO VG 32, 46, 68). Более вязкие масла (100–220 cSt) либо наносят на медленные узлы, либо используют в комбинации с более мягкими загустителями (полимочевина, сложные эфиры), чтобы итоговая консистенция по NLGI остается приемлемой для высокой скорости.
Температура каплепадения
Это температура, при которой смазка теряет консистенцию и превращается в жидкость. Для высокотемпературных смазок она должна быть не менее 250°C, а желательно выше. Но температура каплепадения - лишь верхний ориентир: смазка начинает деградировать задолго до того, как капнет.
Практический совет: если узел работает при 180°C, температура каплепадения смазки должна быть как минимум 250-280°C (то есть с запасом в 70-100 градусов). При 150°C рабочую температуру берут с запасом 100°C, получая 250°C каплепадения минимум.
Потери на испарение
Этот параметр измеряют при 100°C за 22 часа и выражают в процентах. Для высокотемпературных смазок норма - не более 3%, а для узлов выше 180°C - не более 1.5%. Потери выше 5% означают, что смазка будет быстро пересыхать при работе.
Класс консистенции NLGI
NLGI - это мера твердости смазки, измеряемая пенетрацией (глубиной, на которую шарик-конус входит в смазку за 5 секунд под стандартной нагрузкой): - NLGI 2: пенетрация 265–295 (обычная густая смазка); - NLGI 1: пенетрация 310–340 (мягче); - NLGI 0: пенетрация 355–385 (еще мягче); - NLGI 00–000: для экстремально высоких скоростей.
Выше 140°C и при DN выше 400 000 рекомендуют NLGI 1 или 0, потому что более мягкая консистенция лучше циркулирует внутри подшипника и не закупоривает зазоры.
Типовые ошибки при подборе высокотемпературной смазки
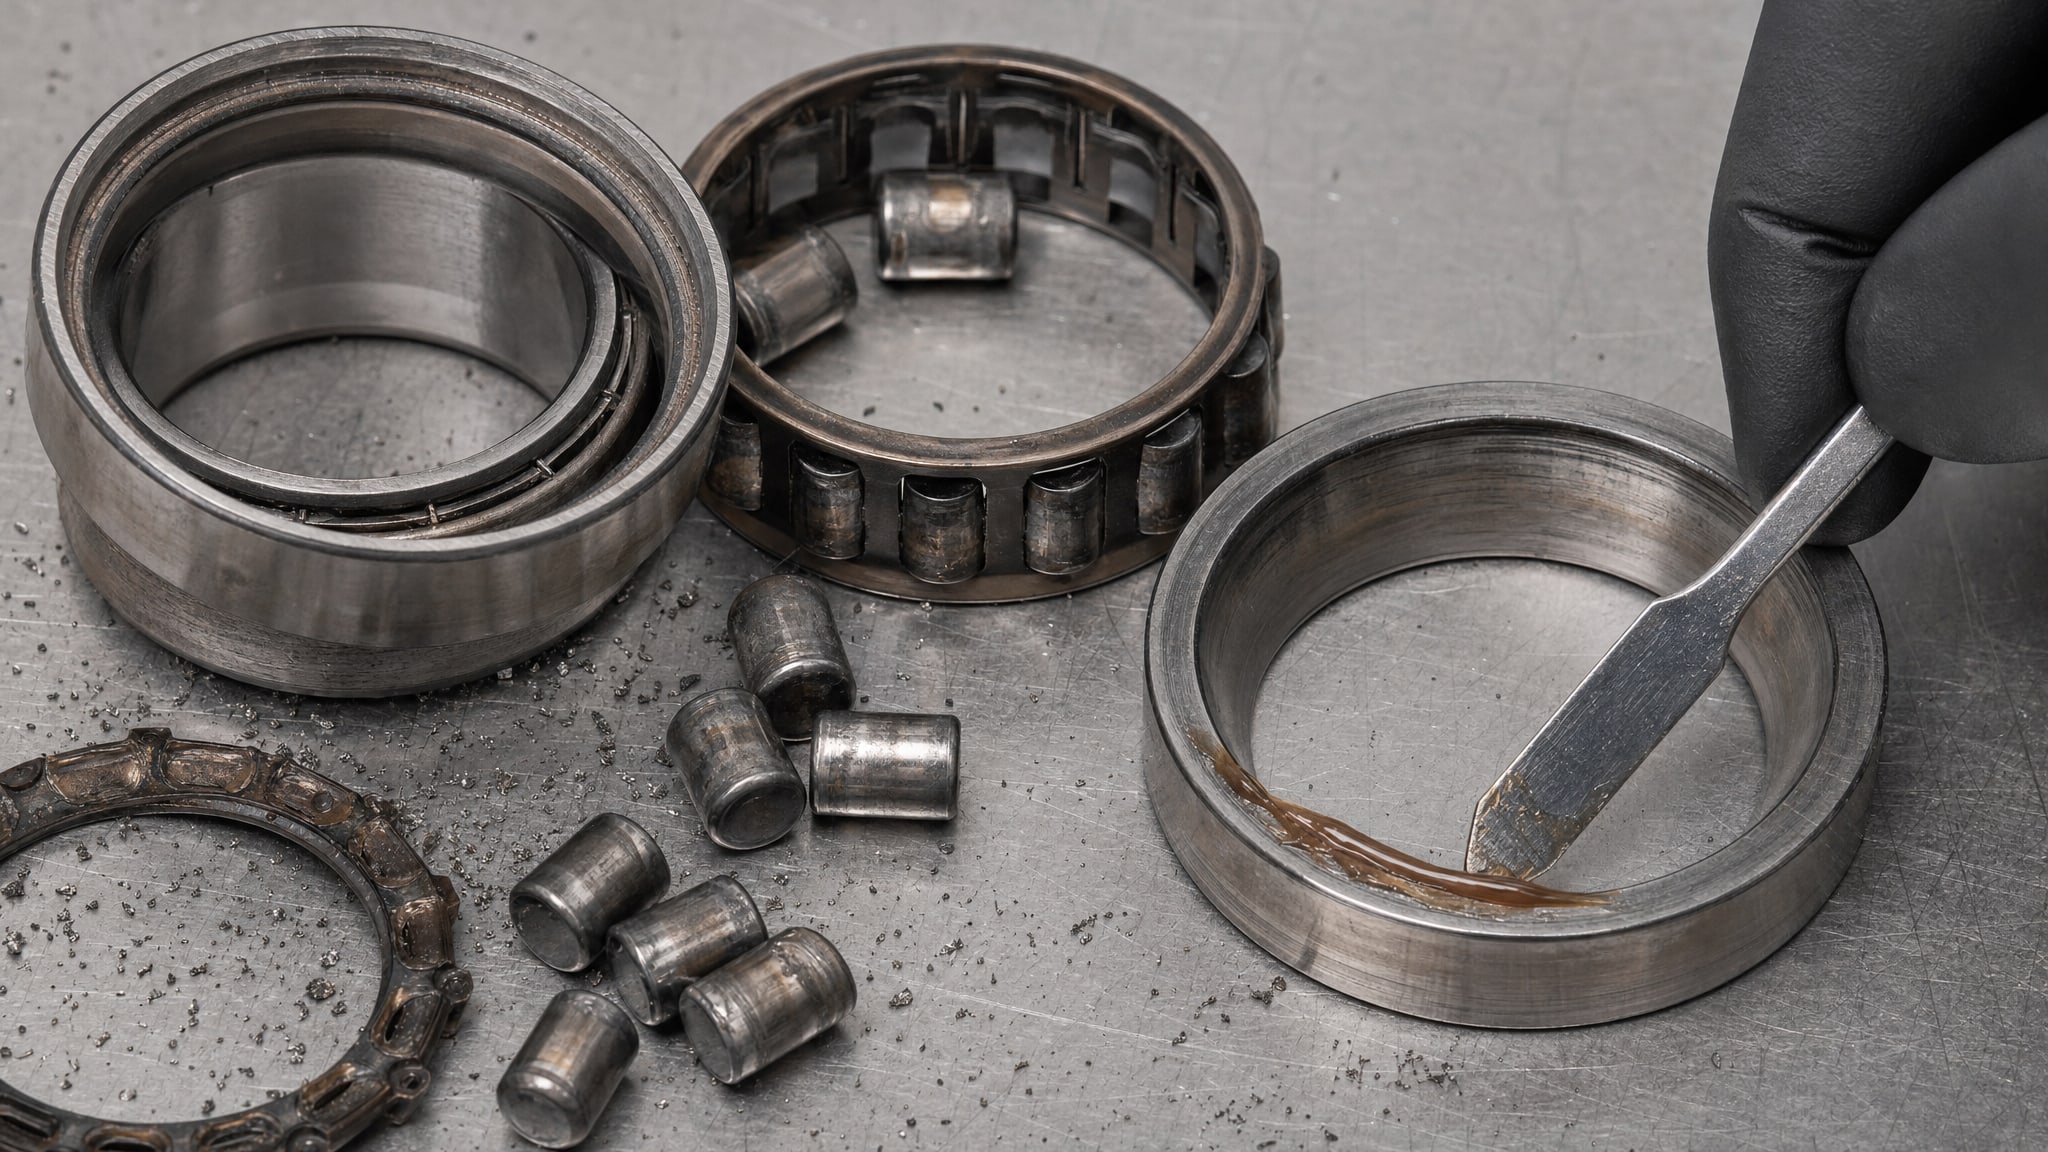
Ошибка 1: выбор только по максимальной температуре
Закупщик видит на этикетке «работает до 220°C» и решает: подходит для моего узла на 150°C. На самом деле такая смазка может деградировать через 100-200 часов работы, потому что ее базовое масло имеет индекс вязкости всего 90, а потери на испарение 4-5%. Для непрерывной работы при 150°C нужна смазка с индексом вязкости минимум 140, потерями не выше 2% и температурой каплепадения не менее 270°C.
Ошибка 2: недооценка влияния скорости
На высокие скорости смотрят как на фактор, требующий более мягкой смазки, но часто забывают пересчитать DN. Если узел работает при DN = 800 000 и температуре 160°C, остановиться на NLGI 2 - значит гарантировать его перегрев за счет вязкого трения. Нужна NLGI 1 или даже 0.
Ошибка 3: игнорирование совместимости при переходе на новую смазку
Для некоторых высокотемпературных составов (особенно PFPE-смазок на основе перфторированных полиэфиров) требуется полная очистка узла перед применением. Смешивание разных типов загустителей или базовых масел может привести к химической реакции, потере адгезии и, как результат, к вымыванию смазки из подшипника.
Ошибка 4: предположение, что цвет указывает на высокотемпературность
Синяя смазка, зеленая, красная - цвет добавляют красители и он не связан с температурными свойствами. Одна из популярных запросов покупателей звучит как «синяя высокотемпературная смазка для подшипников», но смазка может быть синей просто потому, что так раскрасили производитель. Высокотемпературность определяется только параметрами: индексом вязкости, температурой каплепадения, стабильностью к окислению.
Выбор для узлов сушильных камер, электродвигателей и конвейеров
Для печей, сушилок, горячих конвейеров, работающих при 150-220°C, нужна смазка, которая не только выдержит температуру, но и не будет вызывать перегрев из-за трения.
Здесь важны три критерия одновременно: - низкие потери на испарение (не более 2% при 100°C, 22 ч); - адгезия, позволяющая смазке оставаться на рабочих поверхностях подшипника, а не стекать в масло рубашки охлаждения; - термоокислительная стабильность (стойкость к старению в кислородной среде и горячем воздухе).
Для таких узлов рекомендуются составы на основе синтетических масел PAO или эфиров, с полимочевинными или кальциевыми загустителями. Применение специальных высокотемпературных смазок здесь оправдано их экономией на интервалах переповторного нанесения и ресурсе подшипника. Для высокоскоростных подшипников, работающих при температурах до 180°C, оптимальным решением является термостойкая смазка на полимочевине, которая обеспечивает долговременную защиту и стабильность, предотвращая вымывание и фреттинг, а также снижая температуру благодаря низкому внутреннему трению.
Для температур выше 220°C (печи, экстремальные конвейеры) приходится переходить на экзотические составы: PFPE (перфторированный полиэфир) с PTFE или на сложные эфиры. Их стоимость в 5-10 раз выше, чем у обычных смазок, но они держатся до 260°C и не теряют свойства годами. Переход на них требует полной очистки подшипника и системы, иначе остатки старой смазки несовместимы и дают разделение фаз.
Интервалы переповторного нанесения: кратное сокращение при высокой температуре
При 80-100°C подшипник смазывают раз в 6-12 месяцев.
При 140-160°C интервал сокращается до 1-3 месяцев. При 180-200°C - до 2-4 недель. Это не линейное падение: кратное сокращение ресурса смазки приводит к кратному сокращению интервалов переповторного нанесения.
На практике это значит, что автоматизированная система централизованной смазки становится критична при 140°C и выше. Ручное нанесение один раз в квартал просто не успевает компенсировать потерю смазки через испарение и окисление. Поэтому для электродвигателей сушилок и печных конвейеров обязательна либо система мази-шприца с таймером, либо перевод на жидкую смазку (масло) с более частыми интервалами замены.
Часто задаваемые вопросы
Как определить, какую температуру каплепадения выбрать для узла на 150°C?
Температура каплепадения должна быть как минимум на 70-100°C выше рабочей температуры. Для узла на 150°C берите смазку с температурой каплепадения не менее 240-260°C. Это не означает, что смазка живет до каплепадения; окисление начнется гораздо раньше, но запас обеспечит буферную зону.
Почему синяя высокотемпературная смазка для подшипников считается популярней других цветов?
Цвет - маркировка производителя для внутреннего учета. Синий краситель просто облегчает отслеживание смазок на складе и при контроле нанесения. Высокотемпературность не зависит от цвета; она определяется только индексом вязкости, температурой каплепадения, потерями на испарение и стабильностью к окислению.
Что такое DN и как его учитывать при выборе NLGI?
DN - произведение диаметра подшипника (мм) на частоту вращения (об/мин). При DN выше 500 000 используют NLGI 1, при DN выше 1 000 000 - NLGI 0-00. Игнорирование DN приводит к перегреву узла, потому что густая смазка создает избыточное трение.
Можно ли смешивать обычную высокотемпературную смазку с PFPE-смазкой?
Нет. PFPE-смазки (перфторированный полиэфир) имеют ограниченную совместимость с минеральными и синтетическими маслами. Смешивание приводит к расслоению, потере адгезии и вымыванию смазки. Перед переходом требуется полная очистка подшипника, кольцевого желоба и крышки.
Какой интервал переповторного нанесения для смазки, работающей при 180°C?
При 180°C ресурс смазки примерно в 8 раз ниже, чем при 100°C. Если при 100°C интервал 6 месяцев, то при 180°C он сокращается до 2-4 недель. Для таких узлов рекомендуется автоматизированная система смазки или переход на масляное охлаждение.
Какую высокотемпературную смазку выбрать для ступичных подшипников до 350 и до 550?
Числа (350, 550) обычно указывают на максимальную рабочую температуру в кельвинах или на условные обозначения линеек. Для ступичных подшипников при температуре выше 140°C используйте смазку с температурой каплепадения минимум 250°C, индексом вязкости выше 140, потерями на испарение не более 2%. Конкретный выбор между NLGI 1 и 2 зависит от скорости вращения (DN).
Заключение
Подбор смазки для высокоскоростных подшипников выше 140°C - это задача инженера, а не выбор по цене или цвету. Четыре параметра - скорость (DN), вязкость базового масла, класс консистенции NLGI и температура каплепадения - работают в связке. При их неправильной комбинации даже дорогая смазка, обещающая 220°C, деградирует за месяц.
Практический следующий шаг: возьмите техническое описание вашего узла (диаметр подшипника, обороты, рабочую температуру), вычислите DN, определите минимально допустимые параметры смазки из таблиц стандарта ISO 6743-15, затем проверьте совместимость новой смазки с уже нанесенной и настройте интервал переповторного нанесения в зависимости от температуры. Это занимает 20 минут, но гарантирует, что подшипник не перегреется в первый же месяц.