При работе ножей в станках и оборудовании для обработки материалов (особенно при двоении кожи и аналогичных операциях) направляющие испытывают постоянное сухое трение. Это приводит к нагреву, подклиниванию хода, ускоренному износу и нестабильности резания. Полимерные и композитные покрытия - один из наиболее эффективных способов снизить трение, защитить поверхность и продлить ресурс узла без дополнительного оборудования. В статье рассмотрены типы современных покрытий для ножей и их направляющих, причины выбора каждого варианта, подготовка поверхности и контроль качества. Информация полезна техническим специалистам, инженерам и закупщикам, которые ищут надежное решение для предотвращения нагрева и обеспечения стабильной работы режущего инструмента.
Почему направляющие ножа подклиниваются и нагреваются при сухом трении
Направляющие ножа при работе контактируют с режущей кромкой и боковыми поверхностями детали обрабатываемого материала.
Если зазор не смазан или смазка выдавлена, происходит сухое трение - контакт металл-металл или металл-материал без защитной пленки. Это приводит к резкому возрастанию усилия трения, локальному нагреву поверхностей, микросварке микроскопических выступов (фреттинг) и, в результате, к подклиниванию хода.
При работе на линиях двоения кожи, резки пластмассы или других абразивных материалов частицы стружки и пыли прижимаются в зазор давлением и движением, действуя как абразив. Без антифрикционного покрытия или адекватной смазки эти частицы ускоряют износ и повышают трение. Нагрев достаточно высок, чтобы разрушить стандартные масляные смазки, и требуется либо непрерывная переподача смазки, либо защита поверхности твердым покрытием.
Полимерные, керамические и тонкопленочные покрытия решают эту проблему за счет снижения коэффициента трения. Они образуют барьер, который предотвращает прямой контакт шероховатостей, уменьшает прилипание абразивных частиц и сохраняет ресурс направляющей даже при высоких температурах.
Типы и свойства покрытий для ножей и направляющих
PVD-покрытия: износостойкость и работа при нагреве
PVD (физическое газофазное осаждение) - технология нанесения тонких твердых пленок в вакууме. Для ножей и направляющих используются покрытия на основе соединений титана, хрома и их нитридов.
Типичная твердость PVD-покрытий составляет 2000–3000 HV. Это обеспечивает высокую степень защиты от механического износа. При этом слой остается очень тонким (микроны), что позволяет сохранить точность размеров и не повредить геометрию режущей кромки. Покрытие работает при значительном нагреве, сохраняя адгезию и прочность.
Преимущества PVD для направляющих: - снижение сопротивления резанию и сухого трения; - защита от коррозии в условиях влажной среды или при обработке мокрых материалов; - долговечность благодаря твердости и адгезии; - возможность работы без частой переподачи смазки.
Типовые варианты покрытий этого класса включают TiAlN и CrN - темные, износостойкие пленки, специально разработанные для режущего инструмента.
DLC-покрытие: хорошее скольжение и прочность
DLC (Diamond-Like Carbon - алмазоподобный углерод) - покрытие, которое сочетает свойства алмаза (твердость) и графита (скольжение). Это делает его особенно полезным для задач, где критично снижение сухого трения.
На направляющих DLC снижает коэффициент трения, что напрямую ведет к уменьшению нагрева и облегчению хода. Покрытие устойчиво к износу и не требует постоянной переподачи смазки, хотя периодическое смазывание тонким слоем еще улучшает скольжение.
Для ножей и направляющих, работающих с материалами, содержащими абразивные частицы, DLC - выбор с высокой вероятностью успеха. Его можно рассматривать как альтернативу PVD в случаях, когда скольжение важнее максимальной твердости.
Полимерные и керамические покрытия: защита и адгезия
Помимо вакуумных технологий, в промышленности применяются полимерные и керамические композиты - например, покрытия на основе смол с керамическими включениями. Они обеспечивают комплексную защиту: от коррозии, окисления, механического воздействия и трения.
Такие покрытия проще наносить на сложные геометрические формы (например, на направляющие неправильного сечения) и не требуют вакуумной камеры. Однако они часто толще и могут потребовать соответствующей подготовки и времени высыхания. Их коэффициент трения ниже, чем у необработанной стали, что позволяет резать и двигаться с меньшим сопротивлением.
Подготовка поверхности - основа адгезии и долговечности
Качество нанесения любого покрытия зависит прежде всего от подготовки поверхности.
Это часто упускается, но является критическим для предотвращения отслоения и быстрого износа.
Этапы подготовки
1. Очистка. Удаление масла, грязи, окиси и других загрязнений. Проводится обезжириванием (растворитель, щелочной раствор) или механической очисткой.
2. Удаление заусенцев и дефектов. Заусенцы на кромке или ребрах должны быть полностью удалены. Они служат очагами отслоения покрытия и трещин.
3. Шероховатость поверхности. Рекомендуемое значение шероховатости Ra 0,2 микрона. Слишком гладкая поверхность (полированная) может иметь плохую адгезию; слишком шероховатая потребует больше материала покрытия и может оставить поры.
4. Отсутствие коррозии. Ржавчину и оксидную пленку нужно полностью удалить абразивной обработкой или химической очисткой.
5. Маскирование. При нанесении на ножи и направляющие часто закрывают режущую кромку или посадочные поверхности специальными масками, чтобы покрытие не попало в критические зоны.
Качественная подготовка занимает 20–30% времени всего процесса нанесения, но обеспечивает 70–80% успеха. Это нужно учитывать при планировании проекта.
Технология нанесения и контроль качества
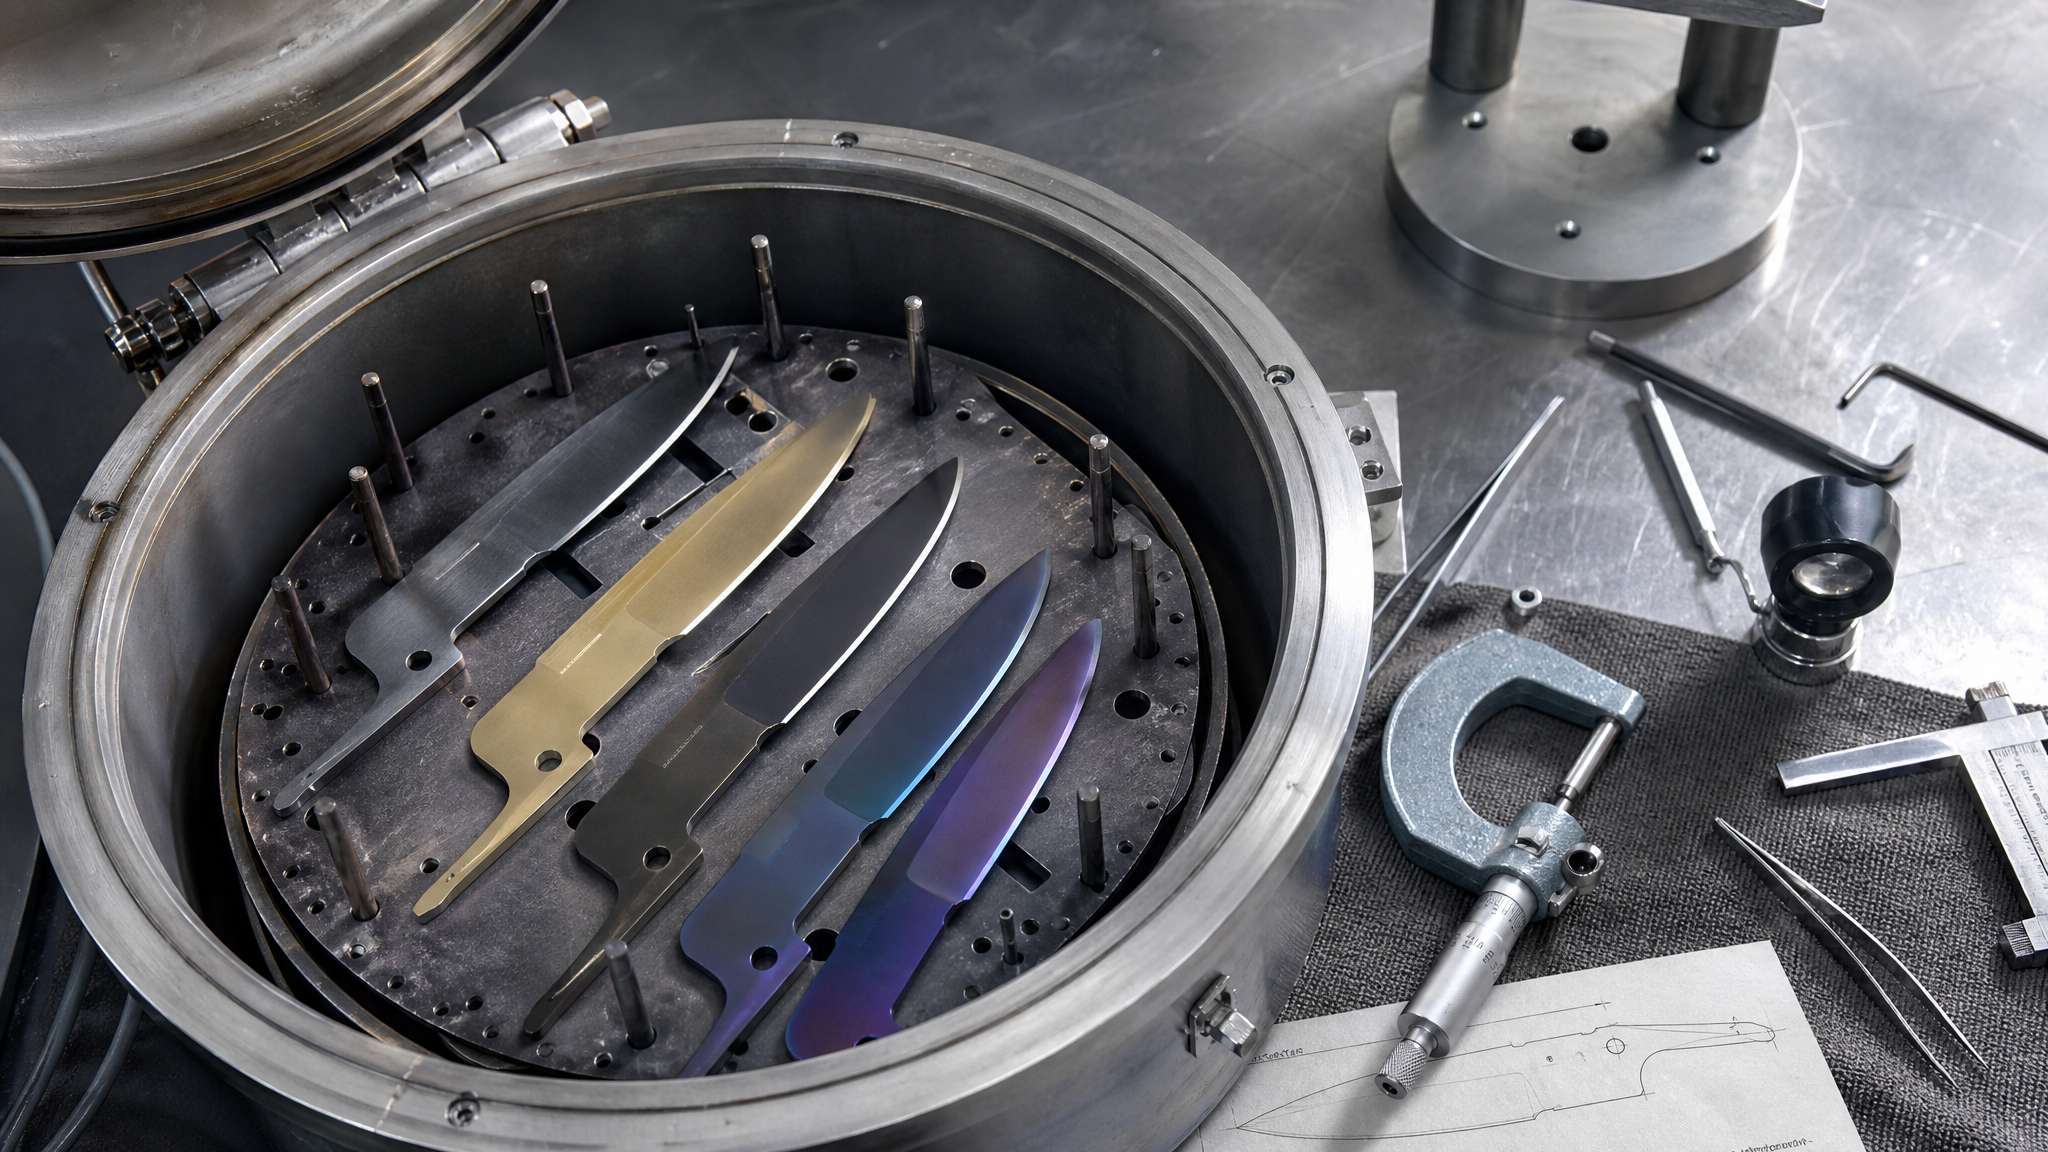
Вакуумные технологии (PVD, DLC)
При нанесении PVD или DLC покрытий образец помещается в вакуумную камеру. Внутри происходит ионизация и осаждение материала на поверхность. Время нанесения - от 1 до 4 часов в зависимости от требуемой толщины и состава. Толщина слоя обычно не превышает 1–5 микрон, что позволяет сохранить точность геометрии ножа.
Критически важна последовательность: - подготовка и маскирование; - вакуумирование камеры; - ионная бомбардировка поверхности (очистка в вакууме); - осаждение покрытия; - охлаждение и контроль.
После нанесения проводится визуальная проверка (однородность цвета, отсутствие пятен и отслоений), а также функциональные испытания адгезии, микротвердости и ресурса на тестовых образцах.
Полимерные покрытия
Полимерные и керамические составы наносятся холодным способом: напыление, кистью, погружением или центрифугированием. После нанесения слой должен высохнуть и отвердеть при комнатной температуре или в печи (в зависимости от формулировки). Время полной полимеризации может быть от нескольких часов до суток.
Преимущество - отсутствие необходимости в специальном оборудовании; недостаток - толщина слоя и необходимость контролировать условия высыхания (влажность, температура).
Испытания качества
Перед выпуском серийной партии рекомендуется проверить:
адгезию (отслоение при царапании, испытание прилипания);
микротвердость (индентирование);
ресурс в реальных рабочих условиях (фреттинг-тест, испытание на износ);
коэффициент трения (триботест с материалом, который будет обрабатываться).
Эти испытания проводятся на тестовых образцах и позволяют отклонить партию до внедрения в производство.
Выбор покрытия в зависимости от условий работы
| Условие работы | Рекомендуемое покрытие | Причина выбора |
|---|---|---|
| Высокое сухое трение, нагрев, абразивные частицы | DLC или PVD TiAlN | Низкий коэффициент трения, устойчивость к высокой температуре |
| Влажная среда, коррозионный риск, умеренная нагрузка | PVD CrN или полимерное | Антикоррозионная защита плюс снижение трения |
| Сложная геометрия, невозможность вакуумной обработки | Полимерное керамическое | Простота нанесения, полная заполняемость пор и зазоров |
| Максимальная точность, критичная геометрия | PVD (тонкий слой 1–2 микрона) | Минимальное изменение размеров, сохранение допусков |
| Холодный старт, необходимость перемещения без смазки | DLC или гибридное (PVD + полимер) | Хорошее скольжение с первого движения |
Интеграция покрытий со смазкой: комбинированный подход
Многие инженеры ошибочно считают, что покрытие полностью заменяет смазку.
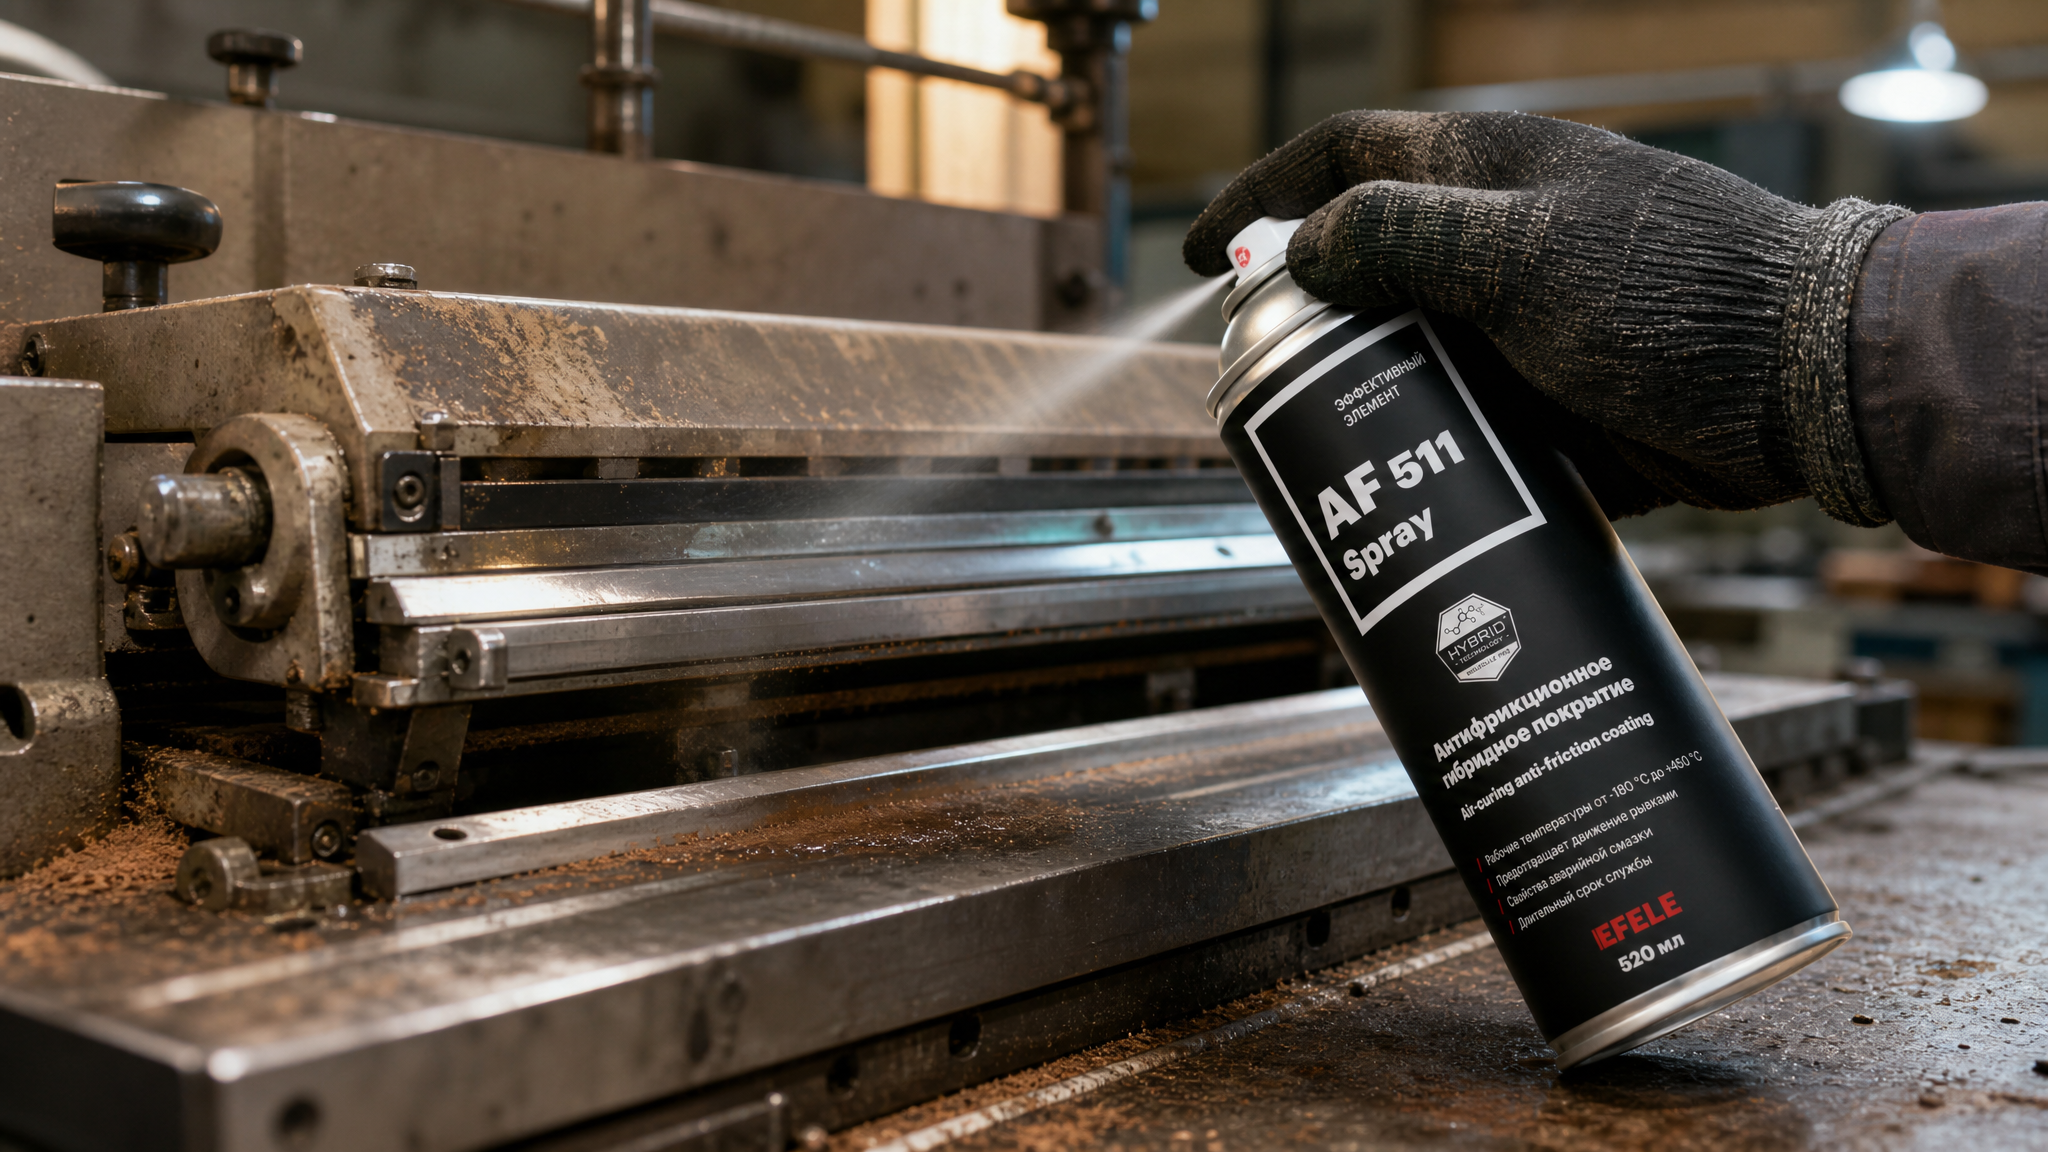
На практике это не всегда верно. Если в узле есть скользящие направляющие, периодическая смазка тонким слоем улучшает скольжение даже поверх DLC или PVD.
Подход, который работает на практике: покрытие снижает трение и защищает от износа под воздействием сухого трения и абразива, а смазка обеспечивает надежный холодный пуск и снижает пиковые температуры в процессе работы. Для решения проблемы нагрева и подклинивания направляющих ножа при двоении кожи и аналогичных операциях антифрикционное сухое покрытие EFELE AF-511 Spray может стать эффективным решением, обеспечивая снижение трения и защиту от износа без необходимости в постоянной переподаче масла.
Выбор смазки при наличии покрытия остается актуален в зонах, где температура колеблется или где требуется дополнительный контроль над коррозией. В качестве альтернативного решения для смазки направляющих ножа можно рассмотреть универсальные смазки линейки EFELE, которые помогут снизить трение и предотвратить нагрев при необходимости дополнительной защиты узла.
Гарантия адгезии и долговечности: практические рекомендации
Когда вы выбираете покрытие для ножей и направляющих, помните несколько основных правил:
Не экономьте на подготовке. Качественная очистка и шероховатость поверхности - это база, на которой держится весь результат.
Всегда берите тестовый образец. Не наносите покрытие сразу на весь инструмент. Проверьте адгезию, вязкость скольжения и ресурс на одном экземпляре.
Убедитесь, что технология нанесения подходит вашему типу поверхности. Для сложной геометрии вакуумная обработка может быть недоступна, и тогда полимерный вариант будет оптимальнее.
Контролируйте условия хранения и доставки. Даже крепкое покрытие может быть повреждено неправильной упаковкой или вибрацией при транспортировке.
Документируйте технологию. Если покрытие оказалось успешным, зафиксируйте все параметры подготовки и нанесения, чтобы повторить результат при следующих заказах.
Часто задаваемые вопросы
Чем полимерные покрытия для ножей отличаются от простой закалки?
Закалка повышает твердость по всему объему стали, но не решает проблему трения между поверхностями. Покрытие - это тонкий слой на поверхности, который снижает коэффициент трения и защищает от абразива. Закаленный нож все равно будет нагреваться и подклиниваться в направляющих при сухом трении; покрытие этого риска снижает.
Почему шероховатость Ra 0,2 считается оптимальной?
При Ra 0,2 поверхность имеет оптимальный баланс: микроскопические неровности достаточны для механической адгезии покрытия (молекулы покрытия "зацепляются" за эти неровности), но не настолько велики, чтобы вызывать концентрацию напряжения и растрескивание. Гладкие поверхности держат покрытие хуже; грубые требуют больше материала и могут оставить поры.
Может ли DLC покрытие работать без смазки вообще?
DLC обеспечивает хорошее скольжение благодаря низкому коэффициенту трения, но абсолютное сухое трение (без любой смазки) все равно вызовет нагрев при длительной работе под нагрузкой. Периодическая смазка тонким слоем дополнительно снижает температуру и предотвращает микросварку. В идеале - DLC плюс редкая смазка.
Как проверить адгезию покрытия на месте, без лабораторного оборудования?
Простой тест: очень острым ножом попробуйте поцарапать покрытие под острым углом (45 градусов). Если покрытие не отслаивается даже при сильном нажиме, адгезия хорошая. Если видны сколы или отслоения вокруг царапины - покрытие держится плохо и будет недолговечным.
Какова типичная долговечность покрытия при работе?
Это зависит от условий. При умеренном сухом трении и периодической смазке PVD или DLC может работать 500–1500 часов непрерывной работы. При высоких нагрузках и абразивных материалах ресурс сокращается до 100–300 часов. Именно поэтому важны тестовые образцы - они покажут реальный ресурс вашего оборудования.
Заключение
Полимерные и тонкопленочные покрытия - проверенное решение для борьбы с нагревом и подклиниванием направляющих ножей при сухом трении. PVD обеспечивает максимальную твердость и работоспособность при высоких температурах, DLC - оптимальное скольжение, полимерные составы - универсальность в применении. Успех зависит от качества подготовки поверхности, выбора технологии, соответствующей вашему оборудованию, и проверки на тестовых образцах.
Если вы сталкиваетесь с нестабильностью работы ножей, нагревом направляющих или быстрым износом при обработке абразивных материалов, начните с проведения тестового нанесения покрытия на один инструмент. Совместите это с оценкой режимов смазки и условий очистки. Обычно комбинированный подход - правильное покрытие плюс правильная смазка - решает проблему на долгий срок и окупается снижением простоев и переходом на режимы с более высокой производительностью.