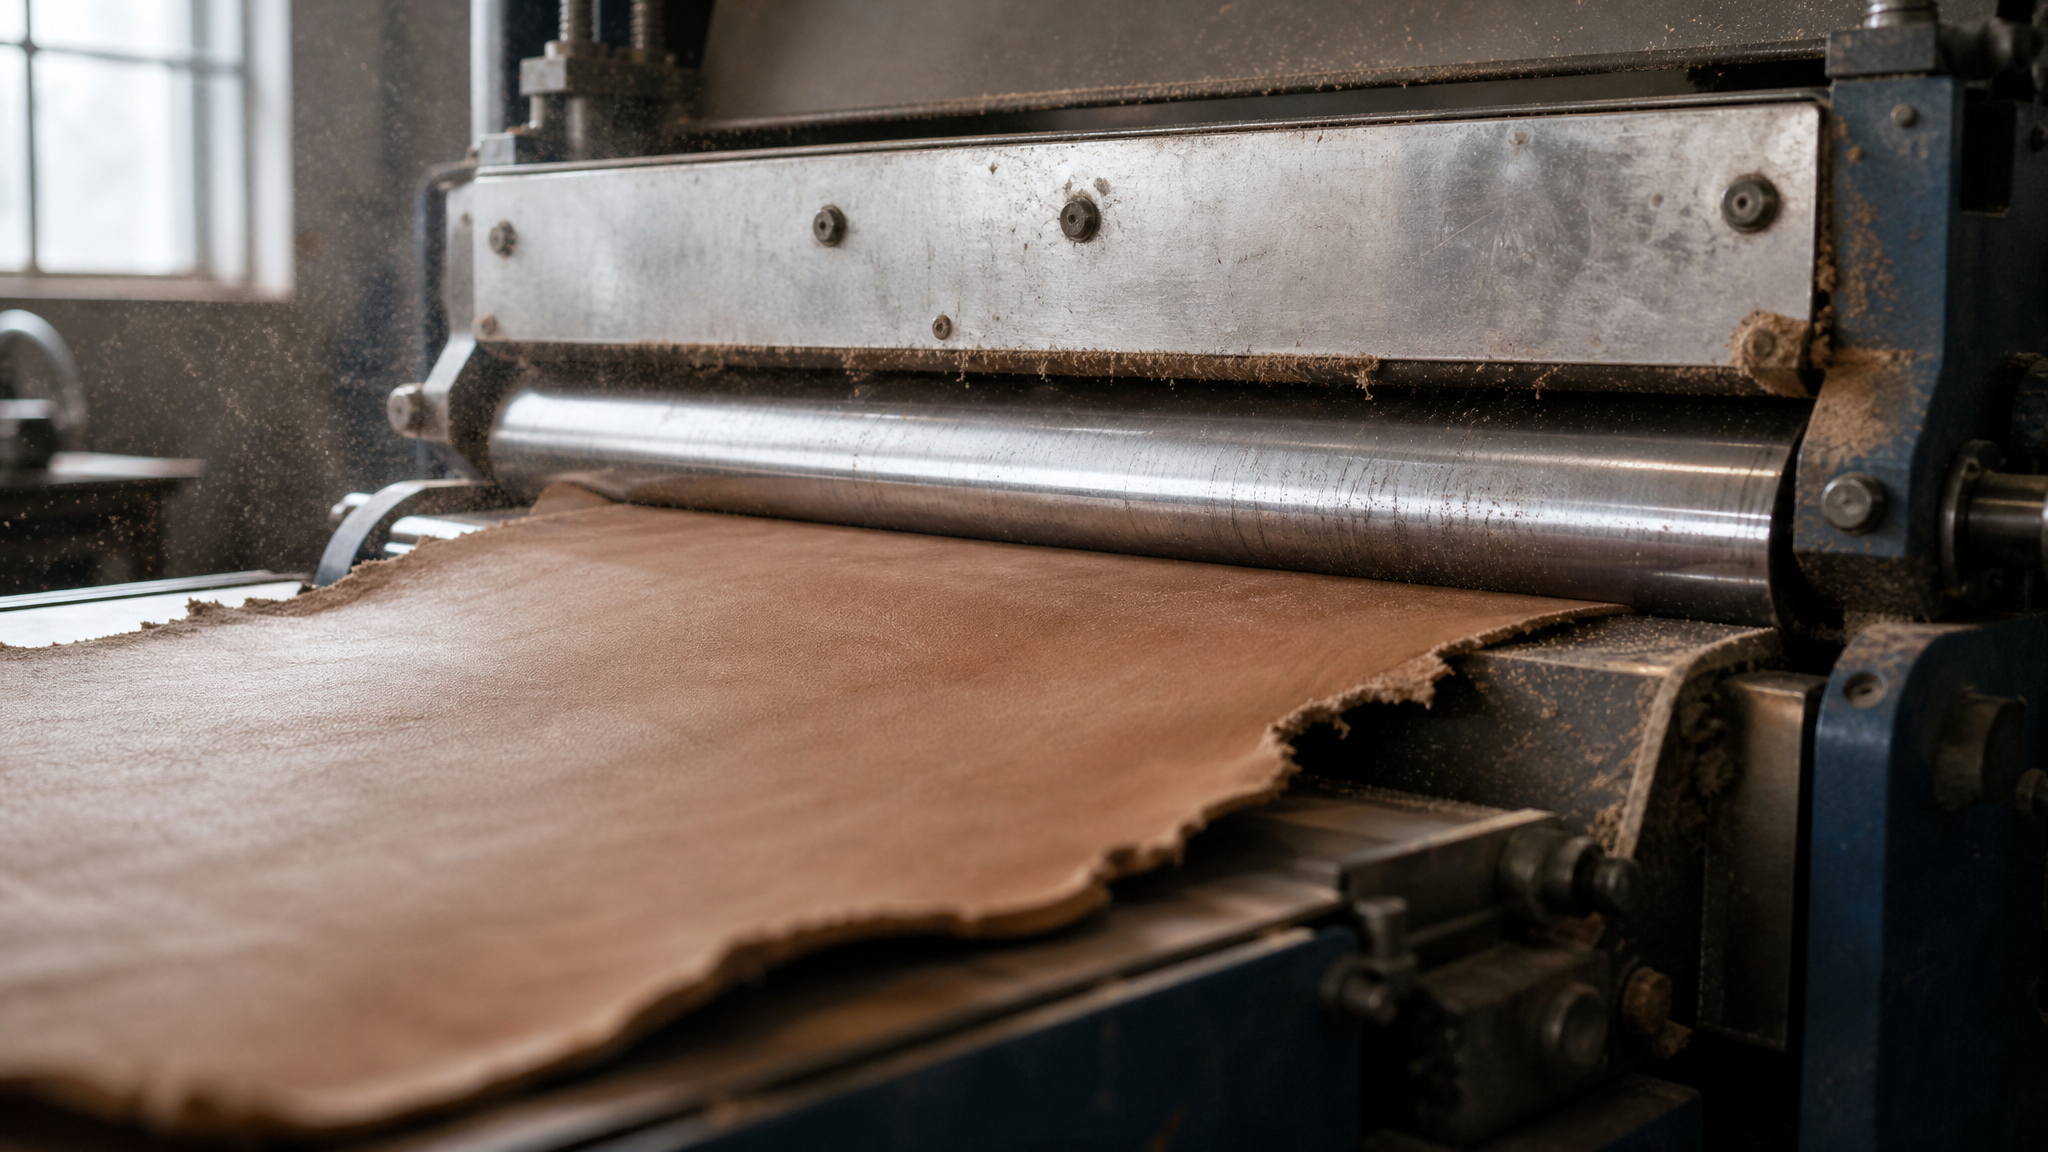
Станок для двоения кожи - одна из ключевых машин кожевенного производства, где материал обрабатывается движущимся ножом для выравнивания толщины. Этот процесс предъявляет жесткие требования к узлам скольжения: тонкий срез кожи налипает на режущий инструмент, в контактные зоны попадает кожевенная пыль и влага, что ускоряет износ и вызывает простои. Защитные покрытия - тефлоновые (PTFE) и графитовые - помогают снизить трение, предотвратить прилипание и уменьшить частоту обслуживания. Статья разбирает, как эти покрытия работают в кожевенном оборудовании, когда их применяют и какие ограничения нужно учитывать при выборе.
Вы узнаете, чем отличаются семейства фторполимеров, какую роль играет подготовка поверхности, и как правильно подобрать покрытие под конкретные условия производства.
Почему покрытия критичны для кожевенного оборудования
Во время двоения кожи между ножом и роликом возникает интенсивное фрикционное воздействие.
Кожевенная пыль, волокна и влага создают абразивную среду, которая способствует налипанию материала на металлические поверхности. Это приводит к затупению режущего инструмента, неровному срезу и необходимости частых остановок для очистки.
Защитные покрытия формируют тонкую пленку, на которую налипают пыль и частицы значительно меньше, чем на голый металл. За счет низкого коэффициента трения снижается усилие на привод и уменьшается локальное нагревание узлов. Это особенно важно для станков непрерывного действия, где перегрев может привести к деформации направляющих или выходу из строя уплотнений.
Кроме того, снижение налипания означает реже проводить механическую очистку - а значит, ниже риск повредить защитную пленку частицами пыли и металлической щеткой. Для закупщика это означает предсказуемый ресурс оборудования и меньше внеплановых ремонтов.
Тефлоновые покрытия: универсальное решение для трения и налипания
Тефлон - торговое название для политетрафторэтилена (PTFE).
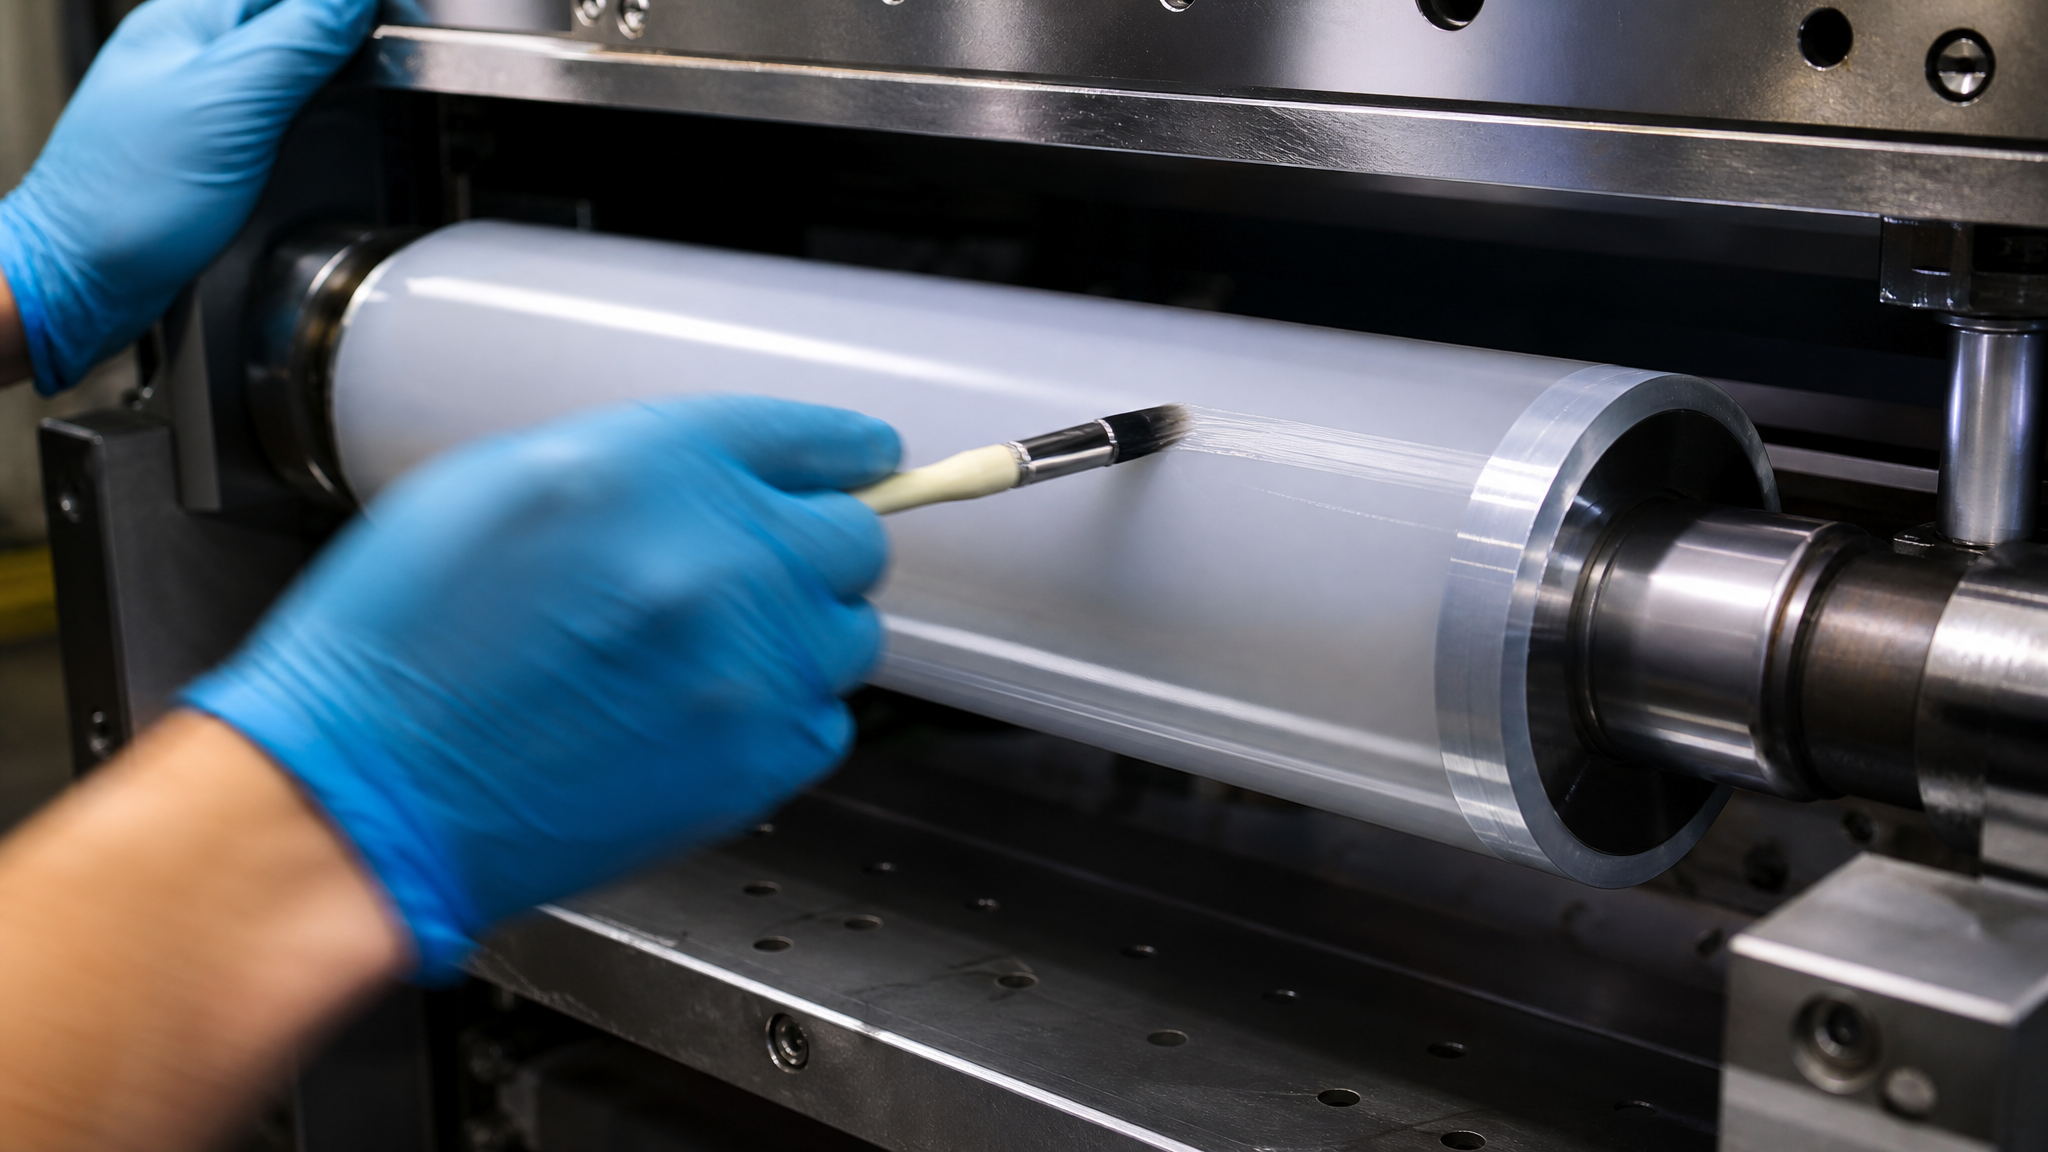
Этот фторполимер имеет один из самых низких коэффициентов трения среди всех промышленных материалов, благодаря чему используется в машиностроении, пищевой и легкой промышленности уже несколько десятилетий.
Свойства PTFE и температурный диапазон
PTFE сохраняет работоспособность примерно до 260–290 °C, хотя точное значение зависит от конкретного состава и добавок. В кожевенном производстве температуры обычно не превышают 50–80 °C, поэтому тефлоновое покрытие на узлах скольжения работает далеко не на пределе своих возможностей.
Коэффициент трения PTFE составляет 0,05–0,10, что значительно ниже, чем у полированной стали (0,15–0,20) или крашеного железа (0,20–0,30). Это позволяет снижать требуемое усилие на привод и уменьшать тепловыделение при длительной работе.
Химическая инертность PTFE означает, что покрытие не вступает в реакцию с кислотами, щелочами, органическими растворителями и салями, которые могут присутствовать в кожевенном производстве. Эта универсальность делает тефлон выбором инженеров для многих участков линии обработки.
Механическая стойкость: главное ограничение
Однако PTFE обладает относительно невысокой механической прочностью поверхности. Покрытие чувствительно к царапанию, задирам и прямому абразивному контакту. Если на тефлоновой поверхности появится локальное повреждение, то именно из этой точки начнет развиваться отслаивание.
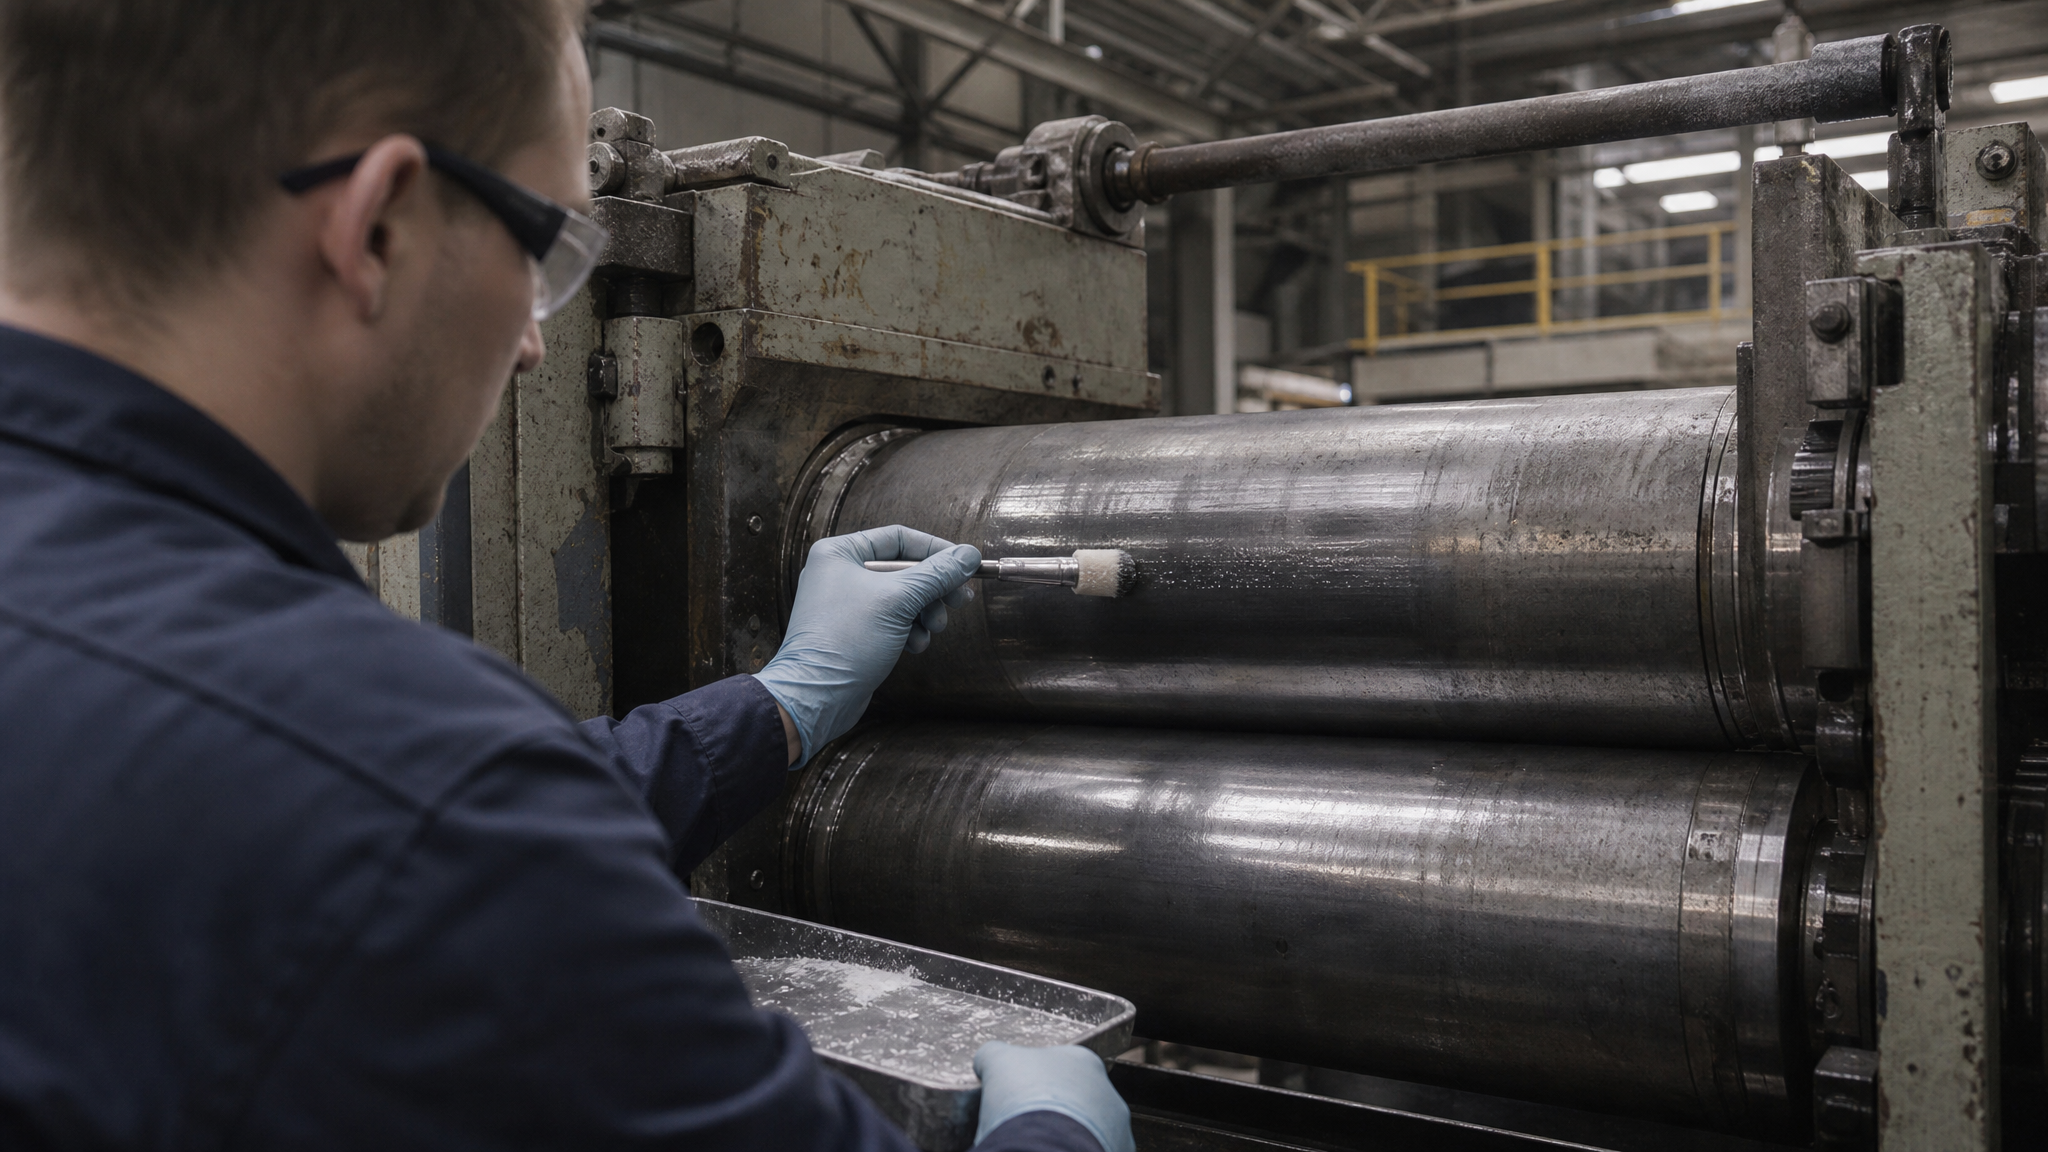
При очистке узлов не рекомендуется использовать металлические щетки или острые предметы - нужна мягкая щетка или мягкая тряпка. На практике это означает, что для станка двоения кожи тефлоновые покрытия разумнее применять на направляющих, втулках и скользящих поверхностях, а не на режущих кромках, которые испытывают прямой контакт с кожей и абразивной пылью.
Семейство фторполимеров: выбираем нужный баланс
Помимо классического PTFE, в промышленности используются другие фторполимеры: FEP, PFA и ETFE.
Каждый имеет свой профиль характеристик.
| Фторполимер | Макс. температура | Механическая прочность | Основное назначение |
|---|---|---|---|
| PTFE | 260–290 °C | Низкая | Антипригарность, минимальное трение |
| FEP | ~200 °C | Средняя | Химическая стойкость, немного более прочен |
| PFA | До 260 °C | Средняя | Баланс температуры и прочности |
| ETFE | До 150 °C (при скольжении) | Высокая | Механическое воздействие, ударопрочность |
Для кожевенного станка выбор часто сводится к паре: PTFE для максимальной антипригарности или ETFE для повышенной механической защиты, если предусмотрены царапающие/очищающие элементы. PFA и FEP занимают промежуточные позиции и используются реже.
Графитовые покрытия: специализированный подход к сухому трению
Графитовые покрытия работают по иному принципу.
Графит образует на поверхности слабые слои, которые легко сдвигаются друг относительно друга, что дает низкое трение при сухом контакте металла по металлу. В отличие от PTFE, графит не адгезивен и не образует сплошную полимерную пленку.
Когда графит уместен
Графитовые покрытия применяют там, где жидкая или пластичная смазка невозможна или нежелательна: в вакууме, при экстремальных температурах, в чистых условиях (пищевая, электронная промышленность). В кожевенном оборудовании графит может быть полезен для предотвращения схватывания и задиров между движущимися деталями, особенно если на линии требуется минимизировать масляные загрязнения.
Однако графитовое покрытие менее универсально по сравнению с PTFE: оно более гигроскопично (впитывает влагу из воздуха), может оставлять черные отпечатки, и его антипригарность ниже.
Сравнение подходов: покрытие vs. смазка
Для узлов, где требуется предотвращение схватывания и задиров, может быть применена смазка с графитовой добавкой как альтернатива жесткому покрытию. Это дает большую гибкость: смазку проще переносить, при необходимости удалять, и она восстанавливается при перенанесении. Покрытие же - долговечнее, но требует более тщательной подготовки поверхности и дороже в нанесении.
| Решение | Низкое трение | Адгезия к матрице | Гибкость обслуживания | Стоимость нанесения |
|---|---|---|---|---|
| PTFE-покрытие | Высокое | Высокая | Низкая (жесткое) | Средняя |
| Графитовое покрытие | Среднее | Низкая | Низкая (жесткое) | Средняя |
| Графитовая смазка | Среднее | Адгезия смазки | Высокая (легко восстанавливается) | Низкая |
Подготовка поверхности: главный фактор долговечности
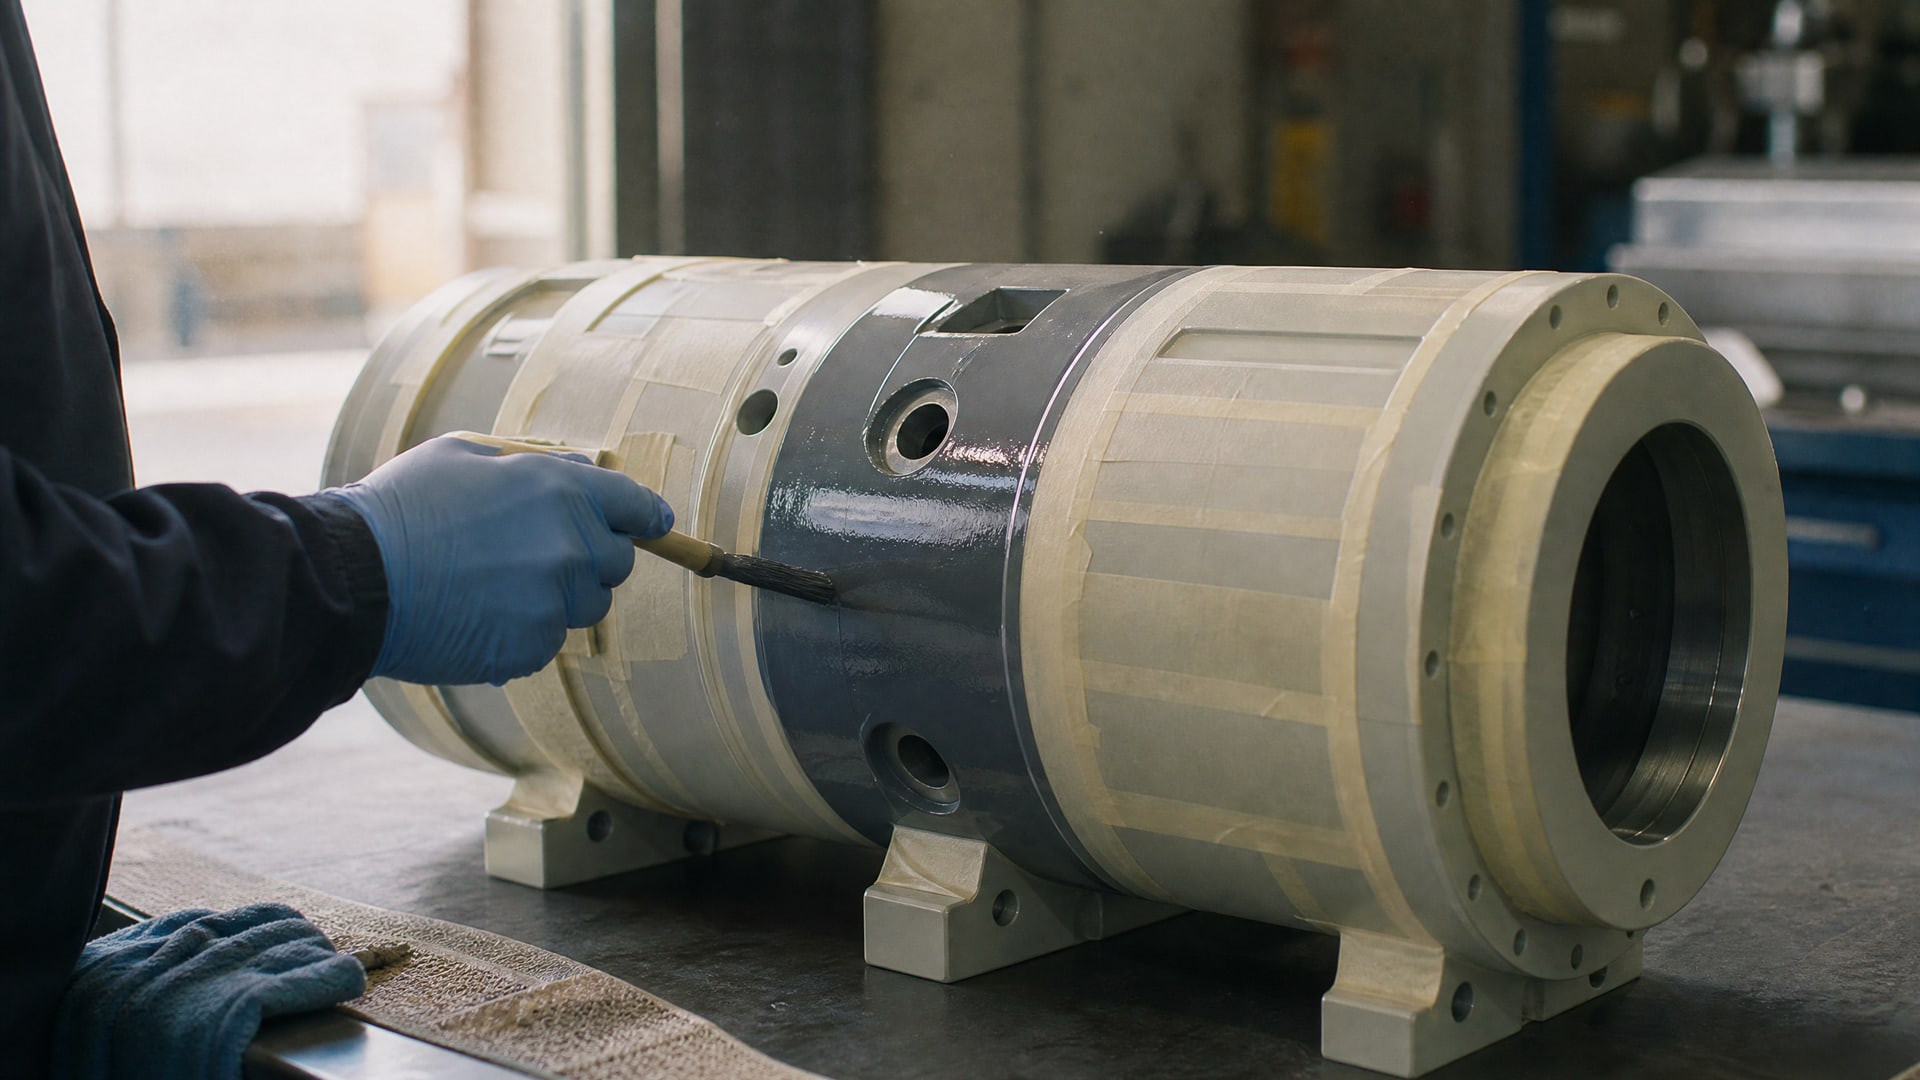
Качество нанесения покрытия и его сцепление с металлической матрицей зависят прежде всего от предварительной подготовки поверхности.
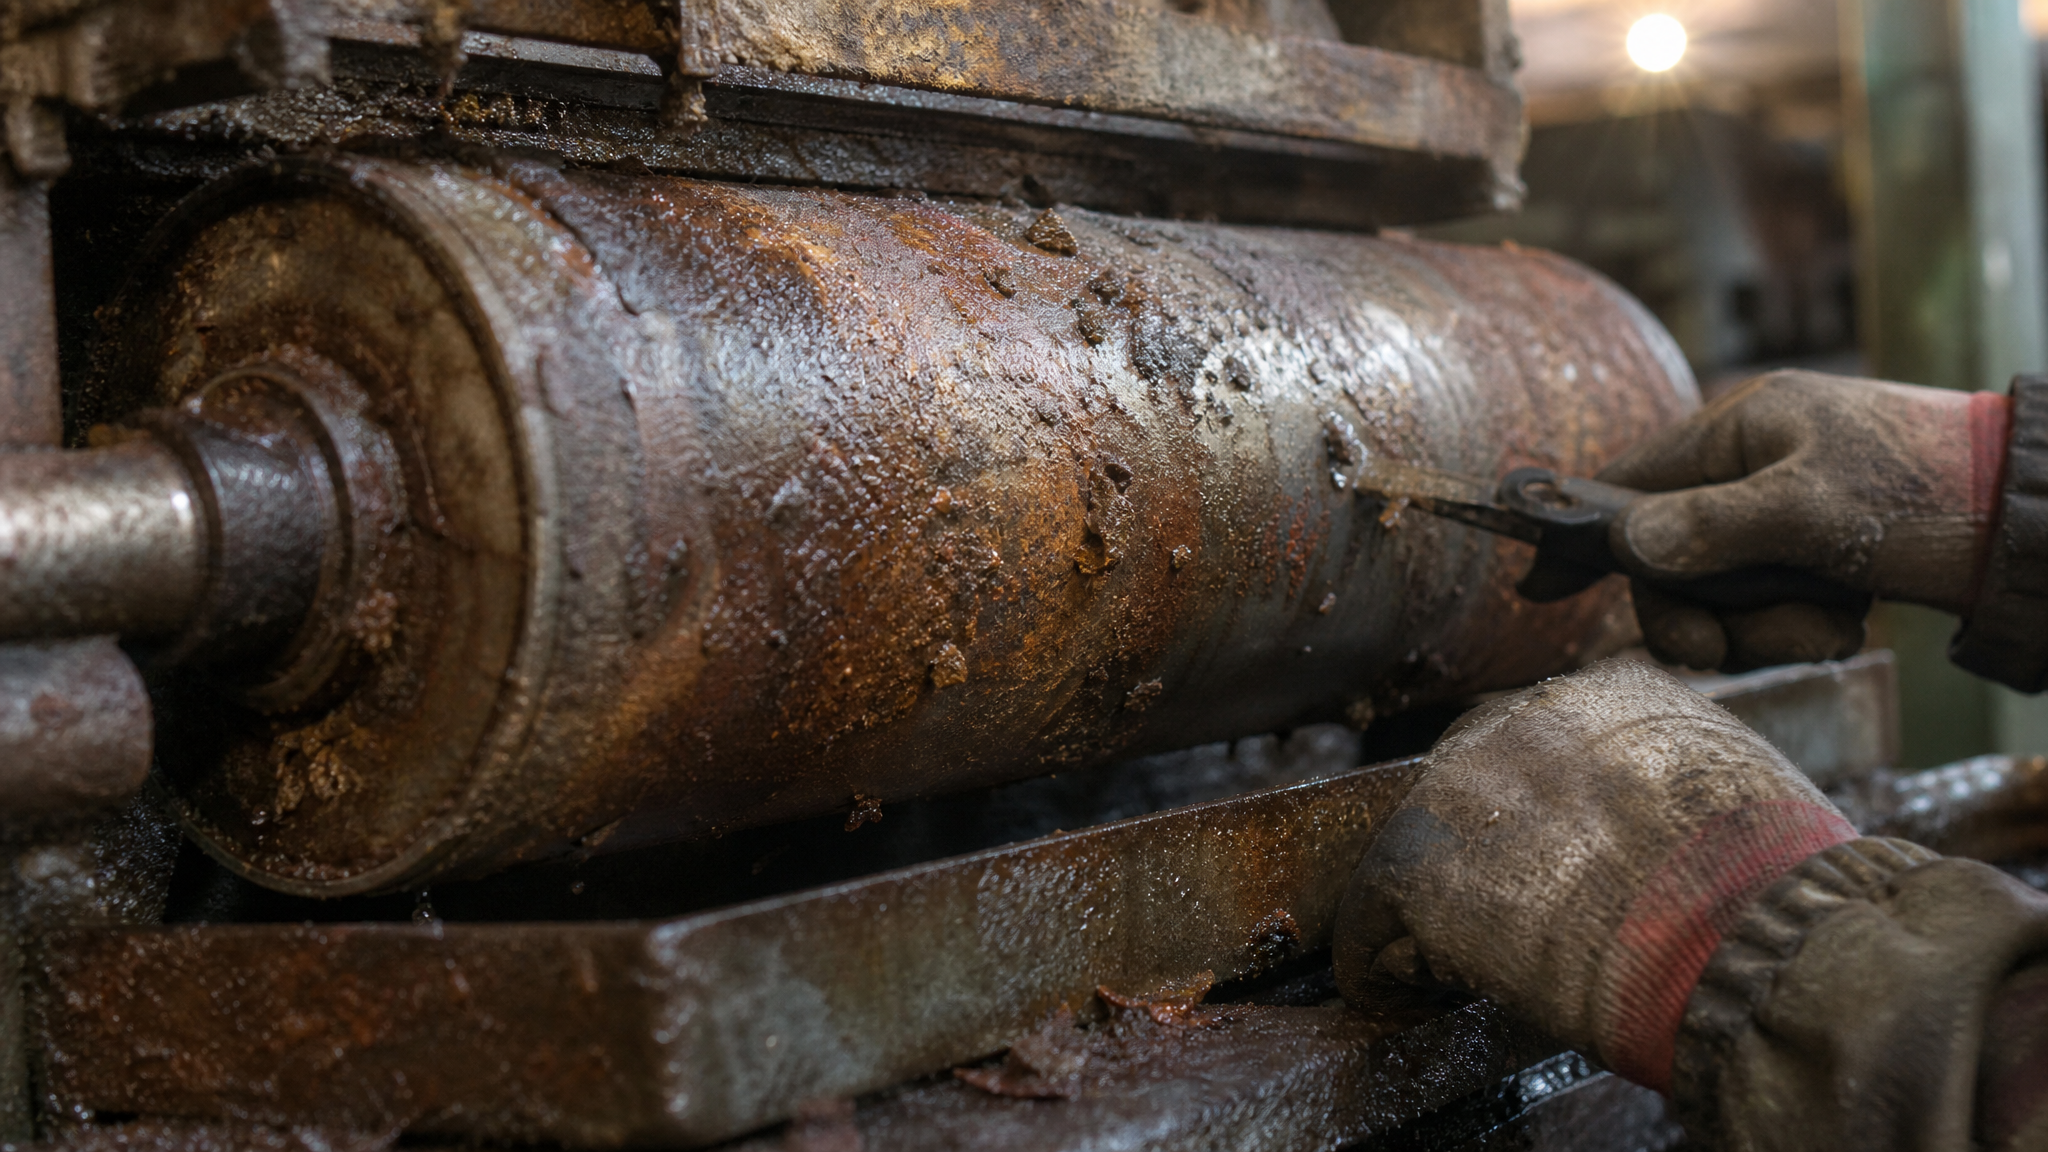
Многие производители допускают ошибку, рассчитывая нанести PTFE или графит на грязную, заржавевшую или смазанную деталь.
Этапы подготовки
1. Механическая очистка - удаление отслаивающейся ржавчины, окалины, старого покрытия наждачной бумагой, абразивным зерном или пескоструйной обработкой.
2. Обезжиривание - промывка в щелочном растворе или органическом растворителе (ацетон, спирт) для удаления масла, эмульсии, пыли.
3. Сушка - полное удаление влаги из пор металла (часто при нагреве 50–80 °C).
4. Финальная инспекция - проверка отсутствия загрязнений в микротрещинах и порах.
Без соблюдения этих этапов адгезия покрытия резко падает, и оно может отслаиваться уже в первые недели эксплуатации. На производствах, где ценят стабильность, подготовку доверяют специалистам, которые используют пассивирующие растворы и грунтовки для улучшения сцепления.
Практическое применение в станках двоения кожи
Зоны, оптимальные для PTFE-покрытия
Плавающий нож и его держатель - скольжение без налипания кожи и пыли.
Направляющие колонок - снижение трения и затруднения при движении каретки.
Ролики прижима - снижение коэффициента трения улучшает распределение давления.
Откидные крышки и рамы - облегчение открывания и закрывания рабочей площадки.
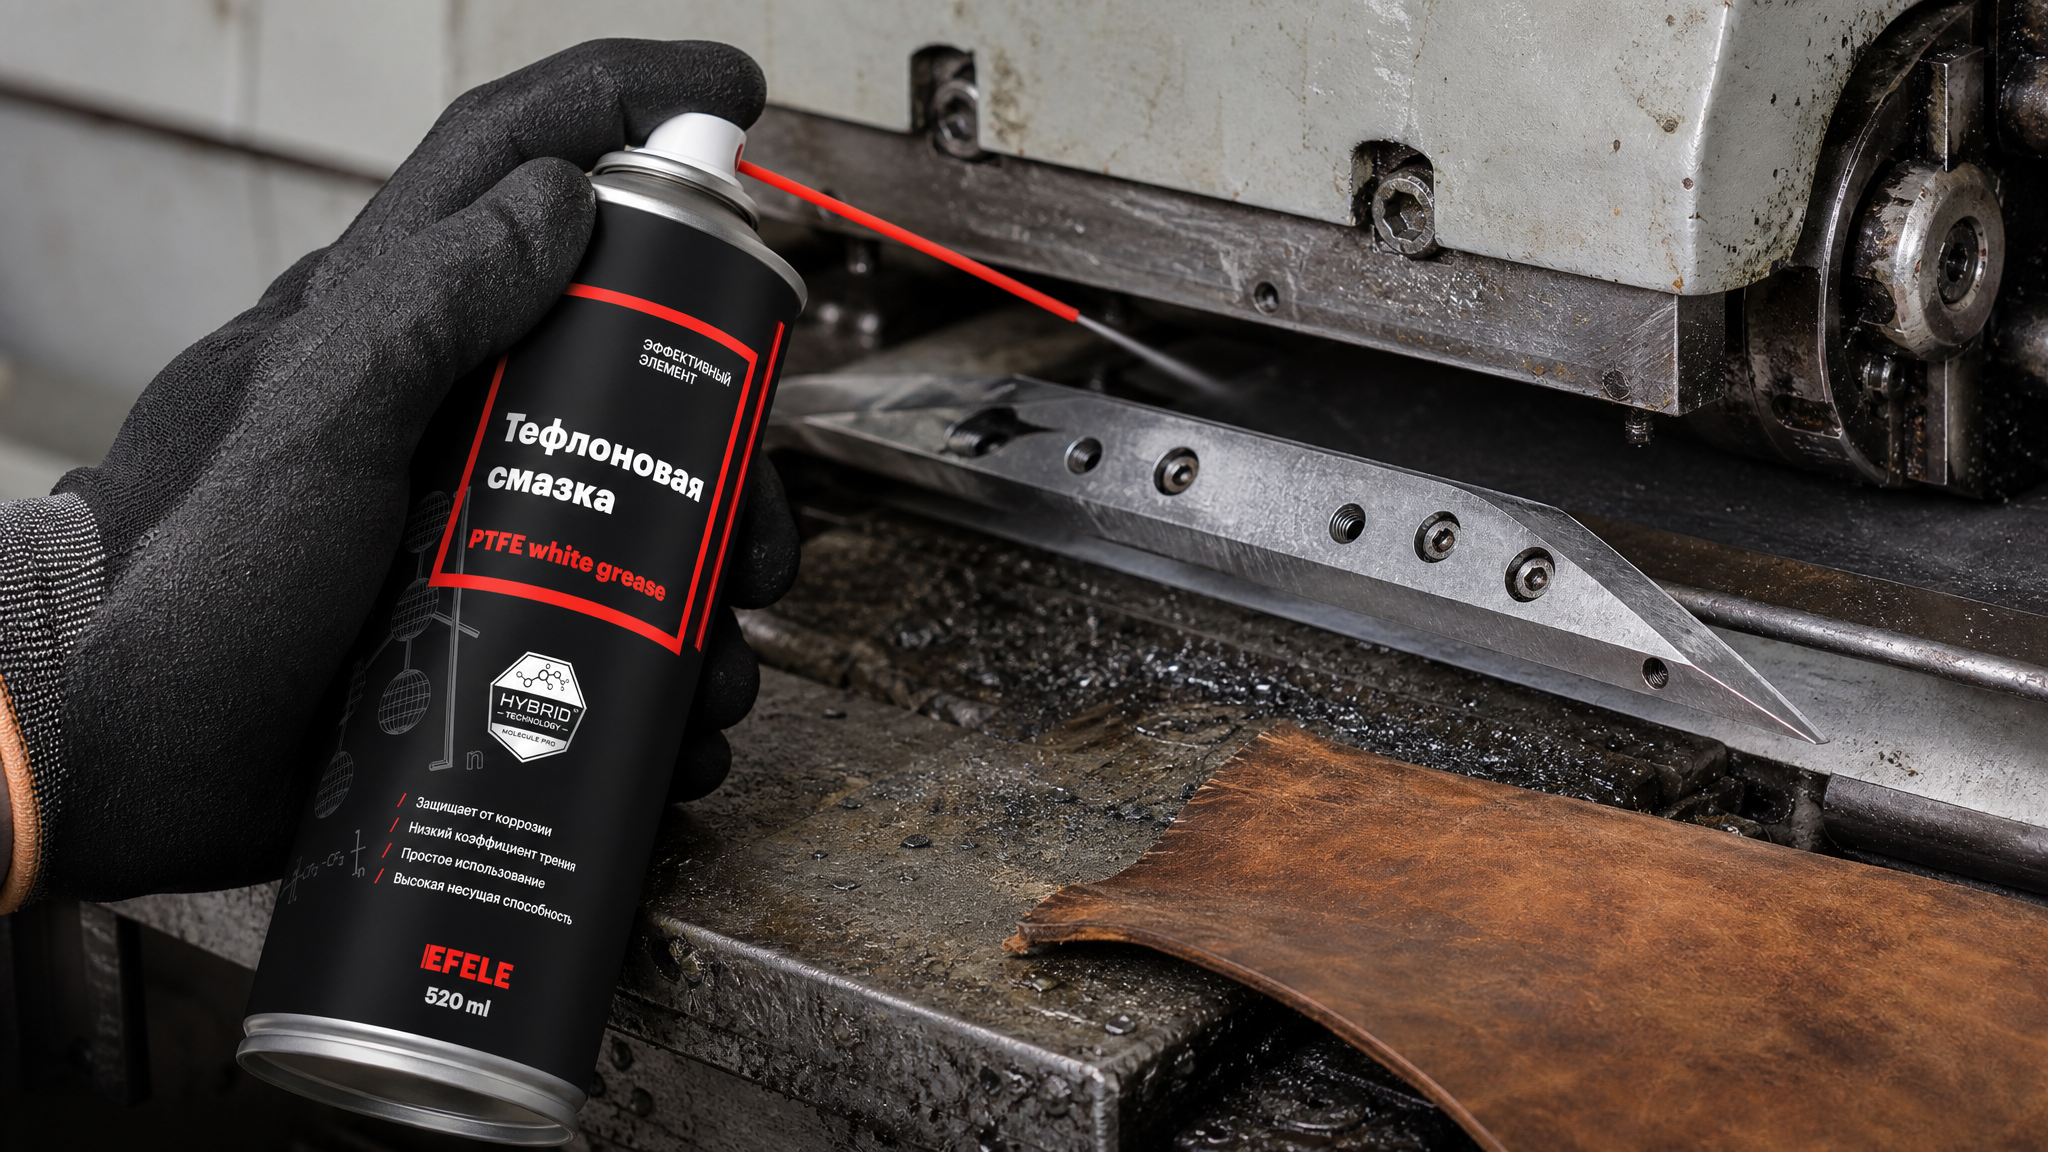
Для снижения трения и защиты от износа плавающего ножа в станке для двоения кожи рекомендуется использовать EFELE Тефлоновая смазка, которая формирует сверхтонкую пленку с высокими смазывающими свойствами и дополнительно защищает контактные поверхности от коррозии при влажности кожевенного цеха.
Зоны, где избегают PTFE
Режущие кромки - прямой контакт с кожей и абразивной пылью приведет к быстрому истиранию.
Зоны частого ударного воздействия - механические повреждения нарушат целостность пленки.
Детали, регулярно подвергающиеся грубой механической очистке - металлические щетки повредят слой.
Комбинированный подход
На многих современных кожевенных линиях применяют комбинацию: тефлоновое покрытие на статичных и медленно движущихся деталях, а для быстро движущихся режущих элементов и сопрягаемых поверхностей под высокой нагрузкой используют пластичные смазки с противозадирными присадками. Такой подход обеспечивает баланс между долговечностью покрытия и защитой от локальных повреждений.
Часто задаваемые вопросы
Чем тефлон отличается от PTFE?
Тефлон - зарегистрированное торговое название для политетрафторэтилена (PTFE). Это один и тот же фторполимер, просто в разговорной речи часто используют более известное торговое имя. В технических спецификациях стоит искать именно аббревиатуру PTFE или перечисление типов фторполимеров (FEP, PFA, ETFE), чтобы точно понять, какой вариант применен.
Какую температуру выдерживает PTFE-покрытие на практике?
В лабораторных условиях PTFE работает до 260–290 °C, но в промышленных условиях с вибрацией, механическим воздействием и ультрафиолетом рабочий температурный диапазон часто ограничивают до 200–230 °C. Для кожевенного станка, где рабочие температуры редко превышают 80 °C, это никогда не становится проблемой.
Нужно ли регулярно наносить смазку на PTFE-покрытие?
Нет, PTFE - самосмазывающееся покрытие, и его не нужно смазывать жидким маслом. Однако, если рядом работают несмазанные металлические соприкасающиеся детали (например, упорные подшипники), их смазывают отдельно. Избыток масла на PTFE может снизить антипригарный эффект и привлечь больше пыли.
Можно ли отремонтировать поврежденное PTFE-покрытие?
Локальные повреждения (царапины, сколы) можно в некоторых случаях подправить нанесением жидкого PTFE или графитовой смазки, но это полумера. Если износ обширный, часть поверхности нужно переносить или заказывать новое покрытие у специалиста. На высоконагруженных узлах ремонт на месте редко дает стабильный результат.
Как выбрать между PTFE и ETFE для одного узла?
Если в первую очередь нужна антипригарность и минимальное трение - берите PTFE. Если узел испытывает механическое воздействие, вибрацию или его часто очищают щеткой - выбирайте ETFE (более прочный, хотя и менее «скользкий»). Конечный выбор определяется балансом между температурой, нагрузкой и условиями обслуживания.
Заключение
Тефлоновые и графитовые покрытия - проверенные средства снижения трения и налипания в кожевенном оборудовании. PTFE универсален, долговечен и хорошо работает в узлах скольжения, где важны минимальное трение и антипригарность. ETFE и другие фторполимеры дают большую механическую стойкость, но меньше антипригарности. Графитовые покрытия остаются специализированным вариантом для сухого трения и чистых сред.
Главное условие успеха - качественная подготовка поверхности перед нанесением и правильный выбор зоны применения. На станке для двоения кожи тефлоновое покрытие лучше всего себя показывает на направляющих, втулках и прижимных роликах; для режущих кромок под абразивным контактом его комбинируют с пластичными смазками. Обратитесь к производителю вашего оборудования за рекомендациями по конкретным узлам и режимам, либо проведите испытание на участке с повышенным риском налипания, чтобы оценить результат в ваших условиях.