Прикипание гаек на шпильках дисковых задвижек предотвращают, подбирая антизадирную защиту под условия работы и правильно подготавливая крепеж. Для узла, который подвергается коррозии, нагреву или воздействию технологической среды, термоотверждаемое антифрикционное покрытие может быть практичнее разовой смазки: после нанесения и отверждения оно образует стойкую пленку. Выбор зависит от температуры, материалов пары, наличия воды и того, как часто соединение разбирают.
Статья поможет инженерам и техническим специалистам разобраться, почему прикипают гайки, чем отличается покрытие от смазки резьбового крепежа и на что смотреть при подборе материала. Закупщикам она даст критерии для проверки технического предложения: состав защиты, режим нанесения и отверждения, совместимость с крепежом и применимые стандарты.
Почему прикипают гайки на шпильках дисковых задвижек
Прикипание гаек затрудняет демонтаж и может привести к повреждению резьбы при обслуживании задвижки.
Причина не всегда сводится к ржавчине: риск связан также с трением, материалами контактирующих деталей, состоянием покрытия и условиями сборки. Поэтому одной обработки гайки недостаточно. Защищать следует именно контактирующие поверхности соединения.
Если узел работает во влажной или коррозионной среде, на резьбу и опорные поверхности могут воздействовать загрязнения и влага. При нагреве условия трения меняются, а у соединения, которое редко разбирают, может не быть регулярной проверки состояния крепежа. Эти обстоятельства не означают, что для любой задвижки нужен один и тот же состав: материал выбирают по рабочей температуре, окружающей среде, сочетанию металлов и частоте обслуживания.
Что нужно защищать в резьбовом соединении
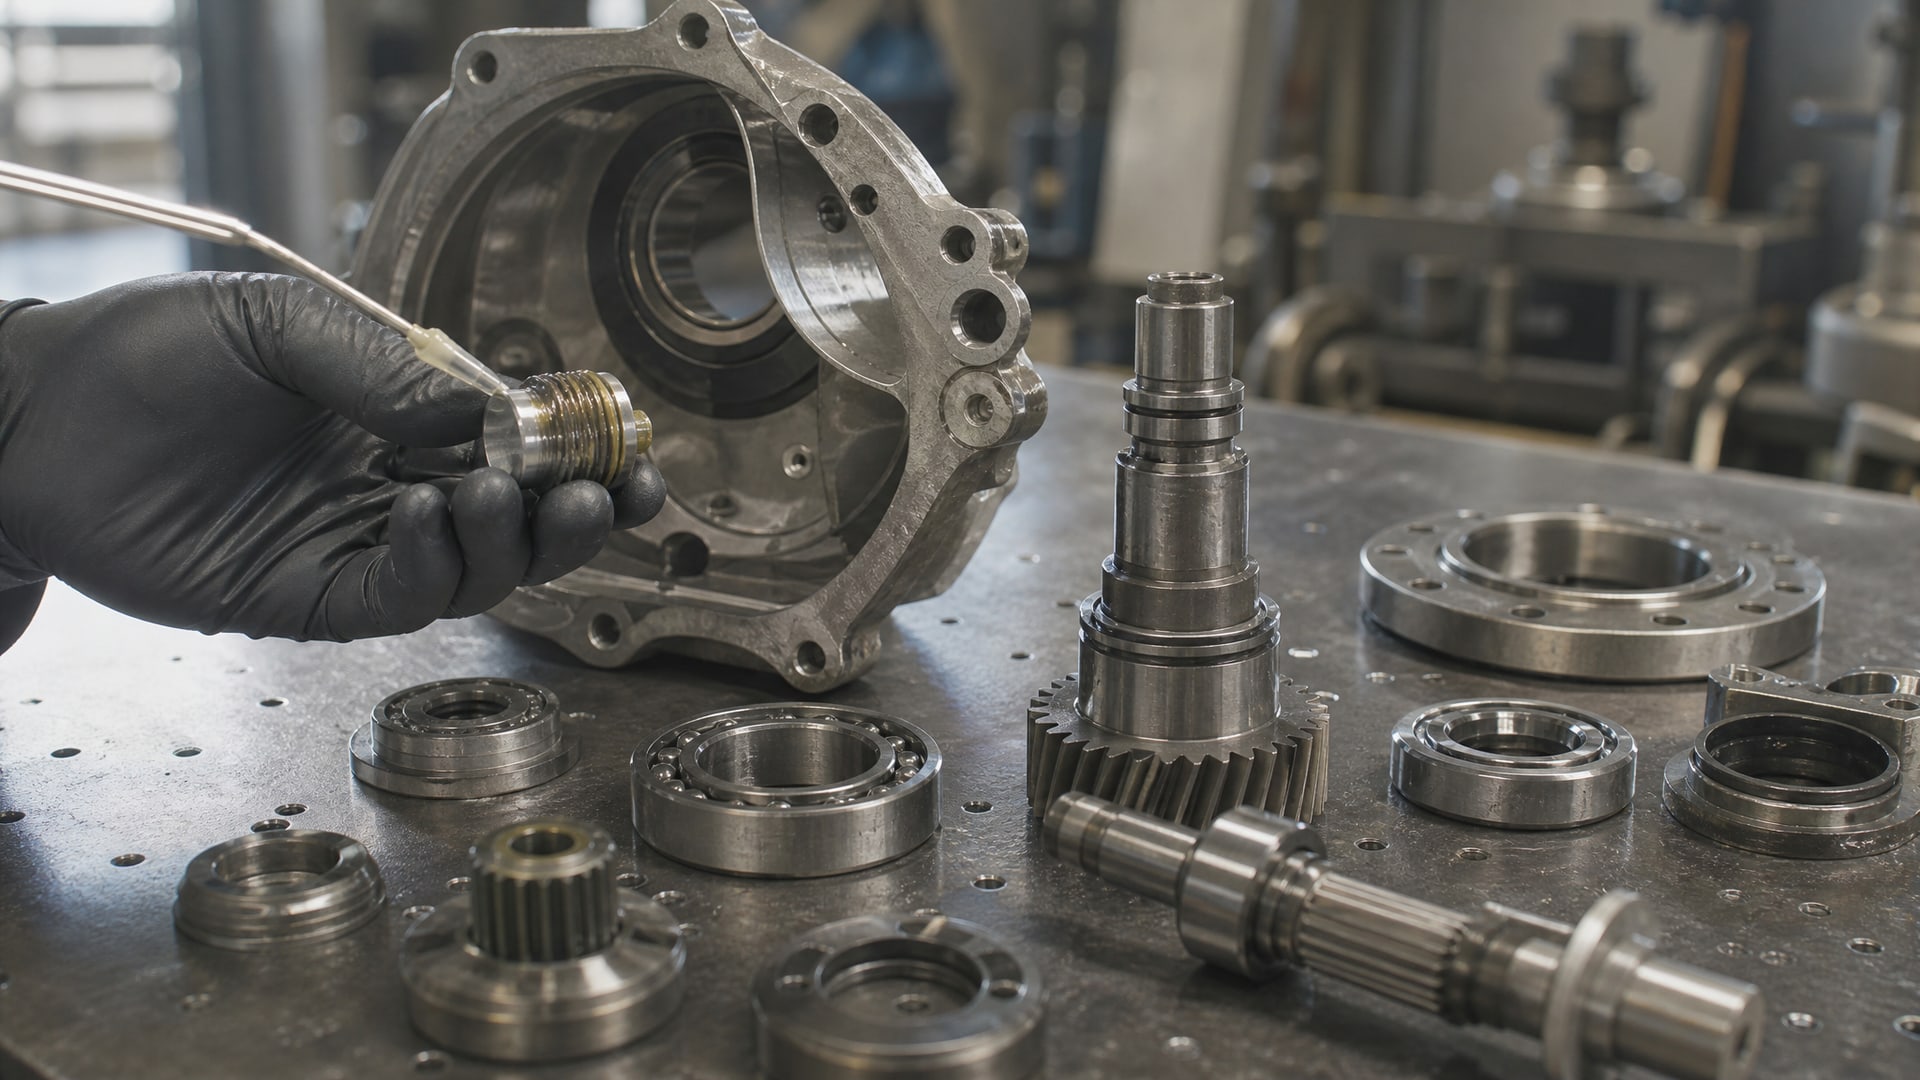
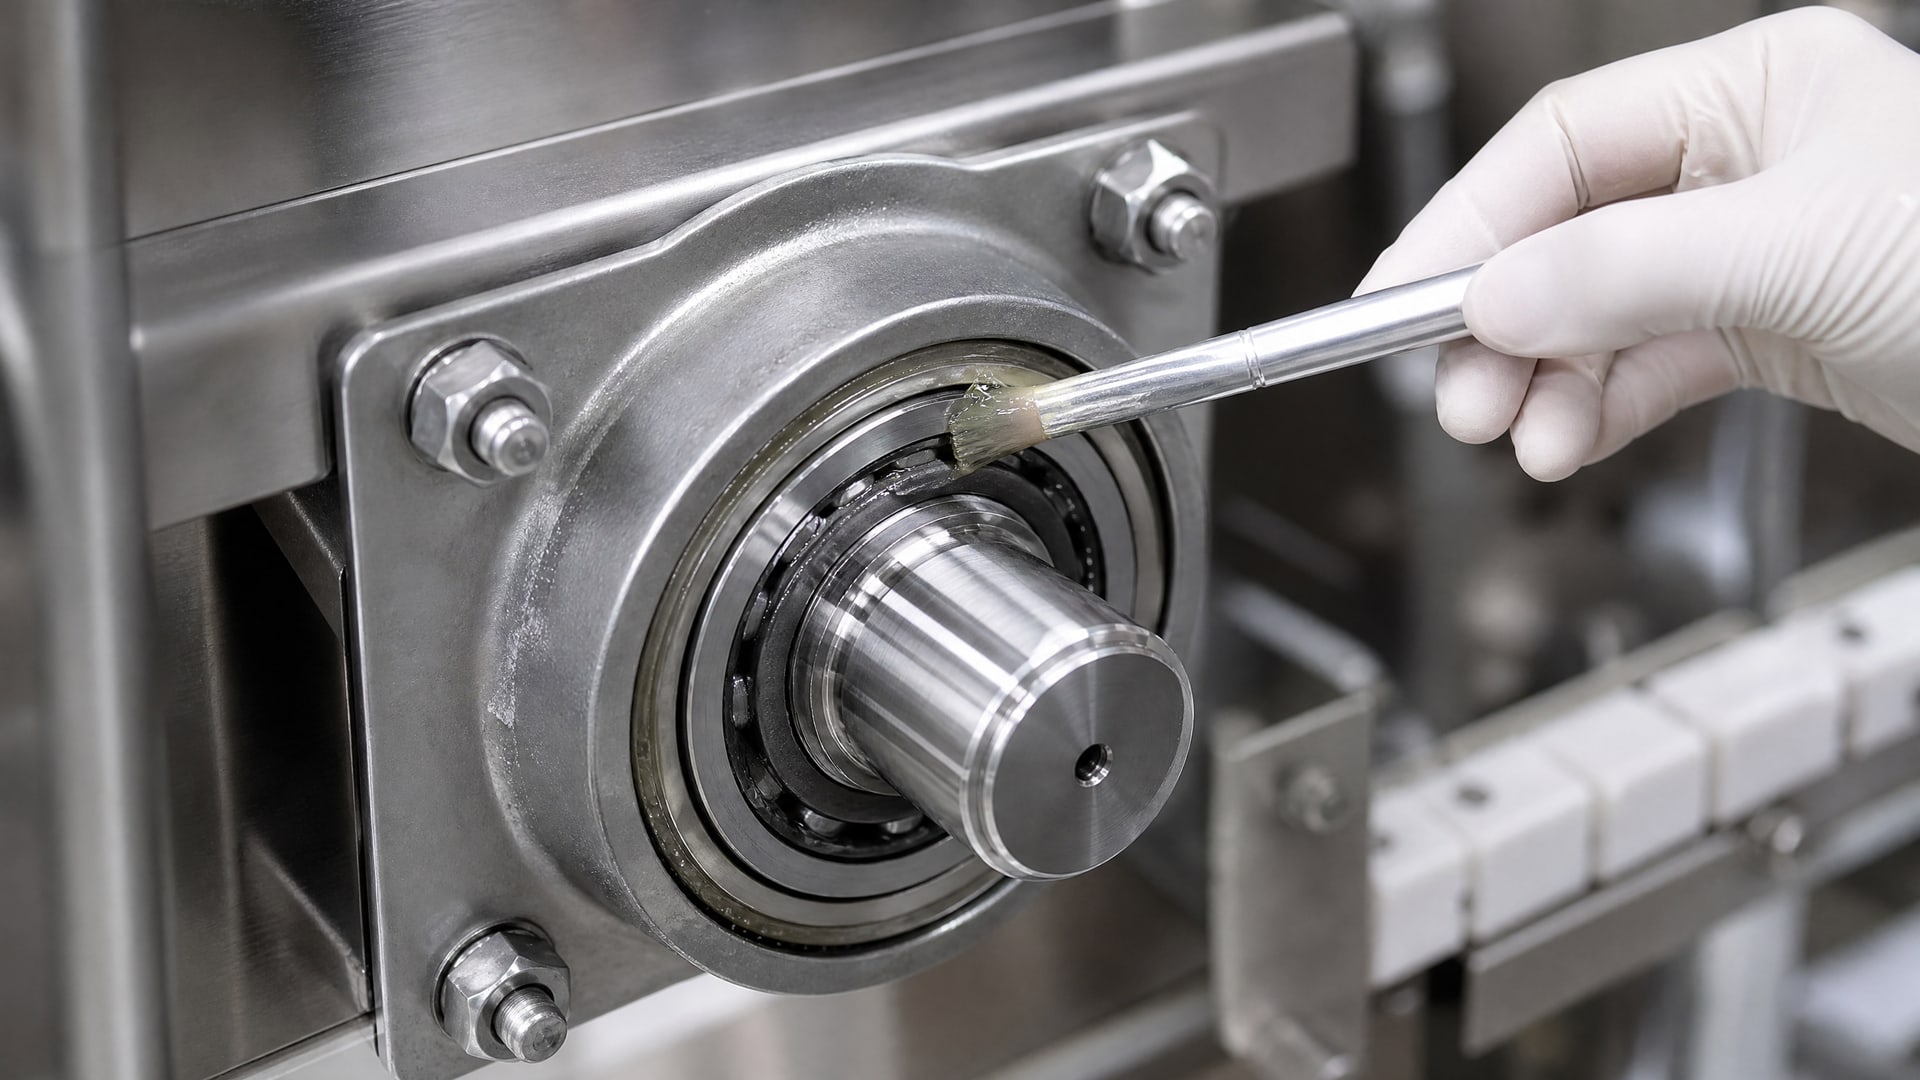
Для снижения риска заедания антизадирный материал наносят на резьбу, опорные поверхности под гайкой и головкой, а также на шайбы. Такой подход охватывает зоны контакта, а не только видимую часть шпильки. Перед нанесением поверхности очищают от масла, консервационных материалов и других загрязнений.
Для типового крепежного соединения ориентир по толщине антизадирной пленки составляет около 0,1 мм. Это именно тонкое покрытие: излишек не обеспечивает дополнительной защиты и способен изменить трение в соединении. После подготовки и нанесения важно соблюдать технологию сборки, чтобы не переносить загрязнения на защищенные поверхности.
Почему важны требования к сборке
В IS 6623 (2004) для высокопрочных гаек отдельно оговорена смазочная пленка на крепеже с горячим цинкованием. Она должна быть чистой и сухой на ощупь, чтобы снизить риск прихвата при сборке; также предусмотрено испытание антизадирных свойств. Этот пример показывает, что состояние поверхности и смазочная пленка имеют значение уже при монтаже.
Если гайка прикипела, увеличение усилия при демонтаже не устраняет первопричину и может повредить резьбу. Для ремонтопригодности важнее заранее определить подходящую защиту и закрепить порядок подготовки крепежа в технологической документации. Это особенно полезно для шпилек, доступ к которым ограничен конструкцией узла или условиями обслуживания.
Как выбрать покрытие для задвижек
Выбор начинается не с вопроса «какая смазка гуще», а с условий работы резьбового соединения.
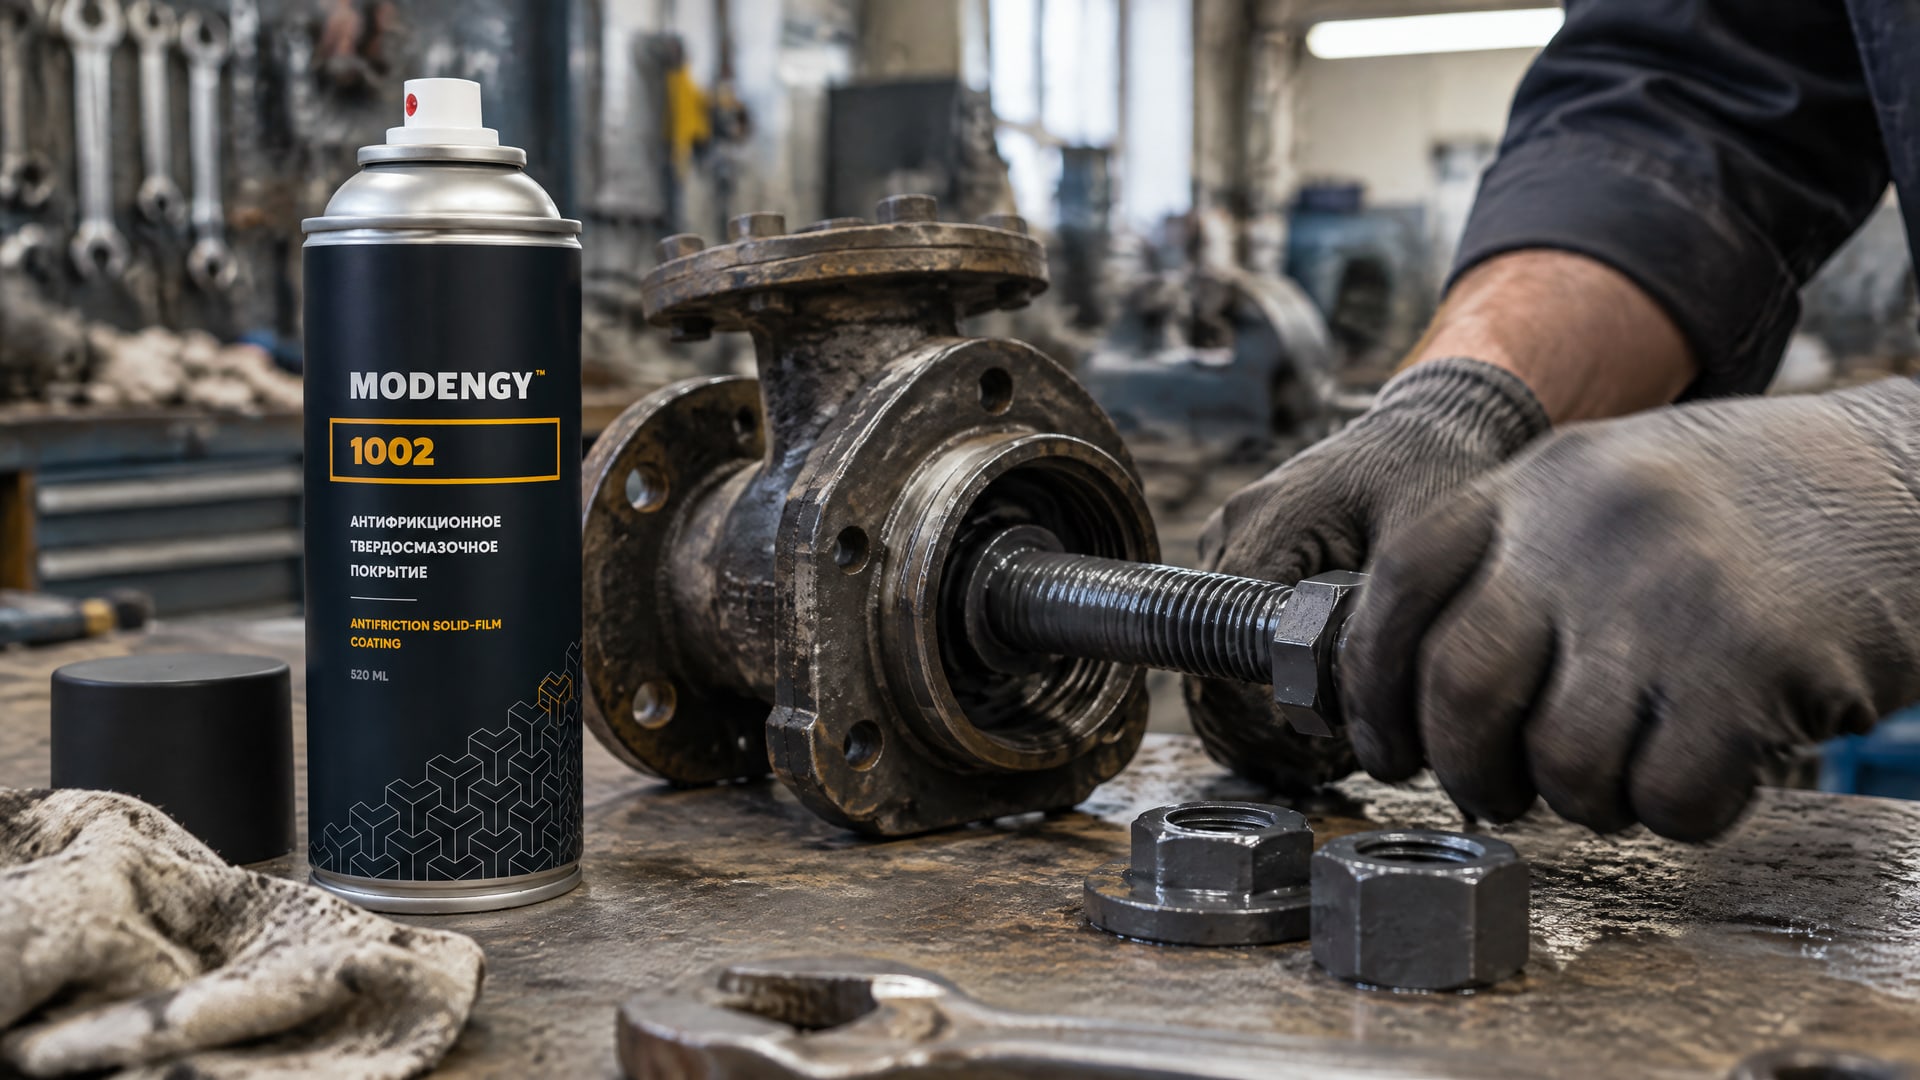
Нужно учитывать температуру, химическую среду, наличие воды, материалы шпильки и гайки, требования к разборке и способ нанесения. Универсальная смазка не обязательно сохранит защитные свойства в горячем или коррозионном узле. Для таких условий рассматривают специализированные антизадирные составы или покрытия.
Разница между разовой смазкой и термоотверждаемым покрытием важна для планирования обслуживания. Смазку обычно наносят непосредственно перед сборкой; покрытие наносят на подготовленный крепеж и затем отверждают по заданному режиму. Полимерная пленка после термоотверждения рассчитана на более стойкую работу, но только при соблюдении технологии нанесения. Нельзя переносить режим отверждения одного материала на другой: температуру и время берут из технической документации конкретного покрытия.
Когда уместно твердосмазочное покрытие
Если резьба подвержена воздействию влаги, загрязнений или переменным условиям трения, важно оценивать не только первоначальную легкость затяжки, но и сохранение защиты при эксплуатации. При фреттинге и холодном пуске также имеет значение стабильность контакта между деталями. В такой ситуации на шпильках дисковых задвижек применяют антифрикционное твердосмазочное покрытие MODENGY 1002: оно обеспечивает низкий коэффициент трения и антикоррозионные свойства.
При подборе нужно уточнить, для каких материалов крепежа предназначен состав, как подготовить поверхность и каким способом наносить покрытие. Если соединение уже поставляется с заводским покрытием или консервацией, необходимо выяснить, допускает ли технология дополнительную обработку. Без этой проверки слои могут оказаться несовместимыми, а фактическое поведение резьбы будет отличаться от ожидаемого.
Покрытие или смазка
Для горячих и химически агрессивных условий применяют разные виды антизадирной защиты: пасты, смазки и покрытия. Выбор зависит не от названия категории, а от того, сохраняет ли материал нужные свойства при заданной температуре и контакте со средой. Если соединение часто разбирают, учитывают удобство повторного нанесения. Если важна стойкость пленки между обслуживаниями, рассматривают термоотверждаемый вариант и проверяют его совместимость с крепежом.
Покрытие не заменяет проверку момента затяжки и процедуры сборки. Смазочная пленка влияет на трение, поэтому изменение материала защиты может изменить поведение соединения при затяжке. Инженеру следует сверить технологию с требованиями к самому крепежу, а закупщику запросить документацию на состав, подготовку поверхностей, нанесение и отверждение.
Подготовка крепежа и нанесение антизадирного материала
Качество защиты зависит не только от выбранного состава.
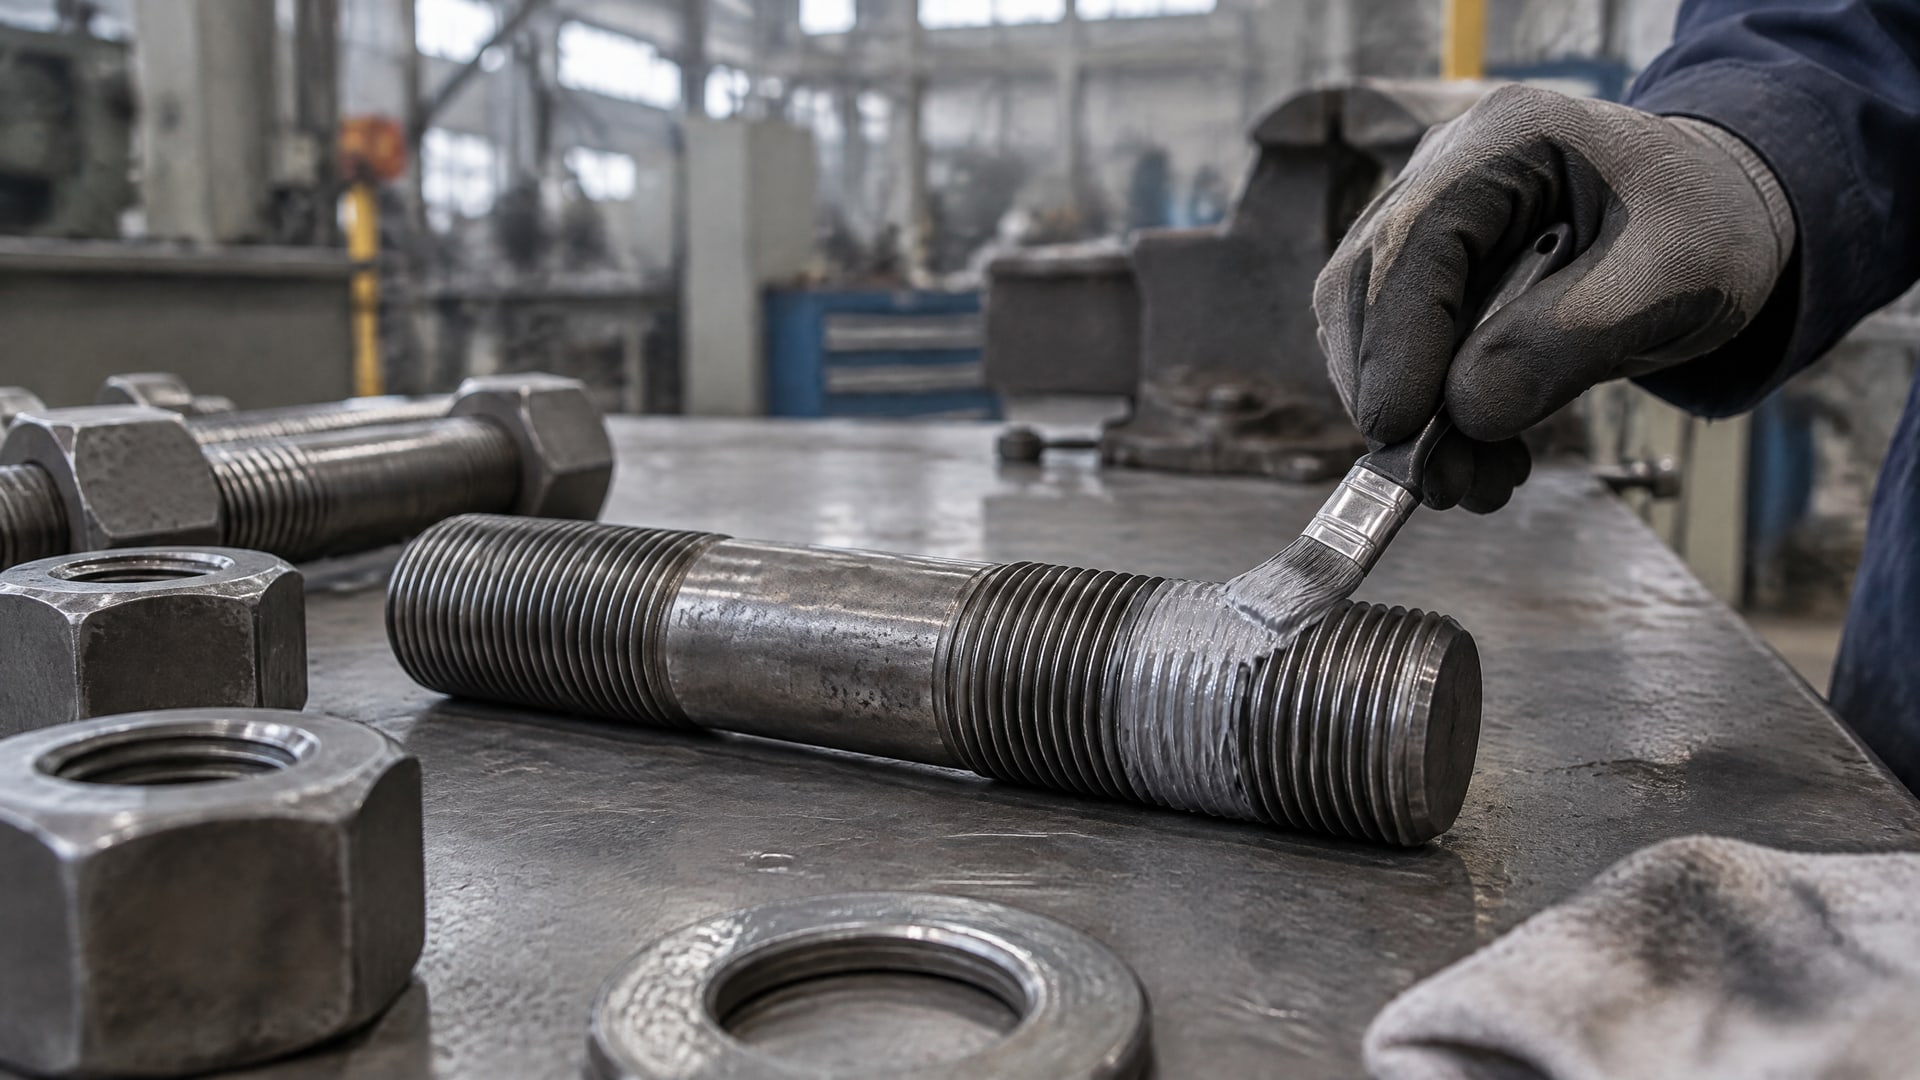
Перед нанесением резьбу и контактные поверхности очищают от масла, загрязнений и заводской консервации, если она несовместима с покрытием. Затем материал распределяют равномерно по участкам, которые будут контактировать при сборке. Для типового резьбового соединения ориентир по толщине пленки составляет около 0,1 мм.
Избыточный слой не повышает надежность автоматически. Он может изменить трение и сделать затяжку менее повторяемой, поэтому важно выдерживать технологию, а не наносить состав «с запасом». Обрабатывают резьбу, опорные поверхности под гайкой и головкой, а также шайбы. Если покрывают только гайку, часть поверхностей сопряжения остается без защиты.
Термоотверждение и параметры процесса
Режим отверждения зависит от конкретной системы. Для одного промышленного антифрикционного покрытия на основе PTFE и дисульфида молибдена указаны рабочие температуры от -75 до +255 °C, расход 55 г/м² и отверждение при +200 °C в течение 40 минут. Эти параметры описывают отдельный вариант покрытия и не являются универсальными значениями для всех материалов или крепежных изделий.
Для другого термоотверждаемого антизадирного материала указан диапазон применения от -29 до +1315 °C. Для него приведены три режима отверждения: 260 °C в течение 0,5 ч, 232 °C в течение 1,0 ч или 204 °C в течение 2,0 ч. После термоотверждения пленка становится стойкой к растворителям и жидкостям. Эти режимы также нельзя переносить на другие составы: для конкретного материала используют только его техническую документацию.
Что включить в технологическую карту
До нанесения стоит зафиксировать, как очищают поверхность, какие зоны покрывают и каким способом контролируют равномерность пленки. Для термоотверждаемого материала отдельно указывают температуру и длительность выдержки, а также порядок размещения деталей при обработке. Если покрытие наносят на шпильки, гайки и шайбы раздельно, важно обеспечить обработку всех сопрягаемых поверхностей.
После отверждения проверяют покрытие и резьбу на отсутствие пропусков, загрязнений и повреждений. При сборке используют установленную процедуру затяжки, поскольку антизадирная пленка меняет условия трения. Если состав или технология меняются, их следует предварительно согласовать с требованиями к соединению, а не считать взаимозаменяемыми с прежним материалом.
Как оценить высокотемпературную защиту резьбы
Для узлов с высокой рабочей температурой сначала определяют, какой режим выдерживают крепеж и окружающие детали.
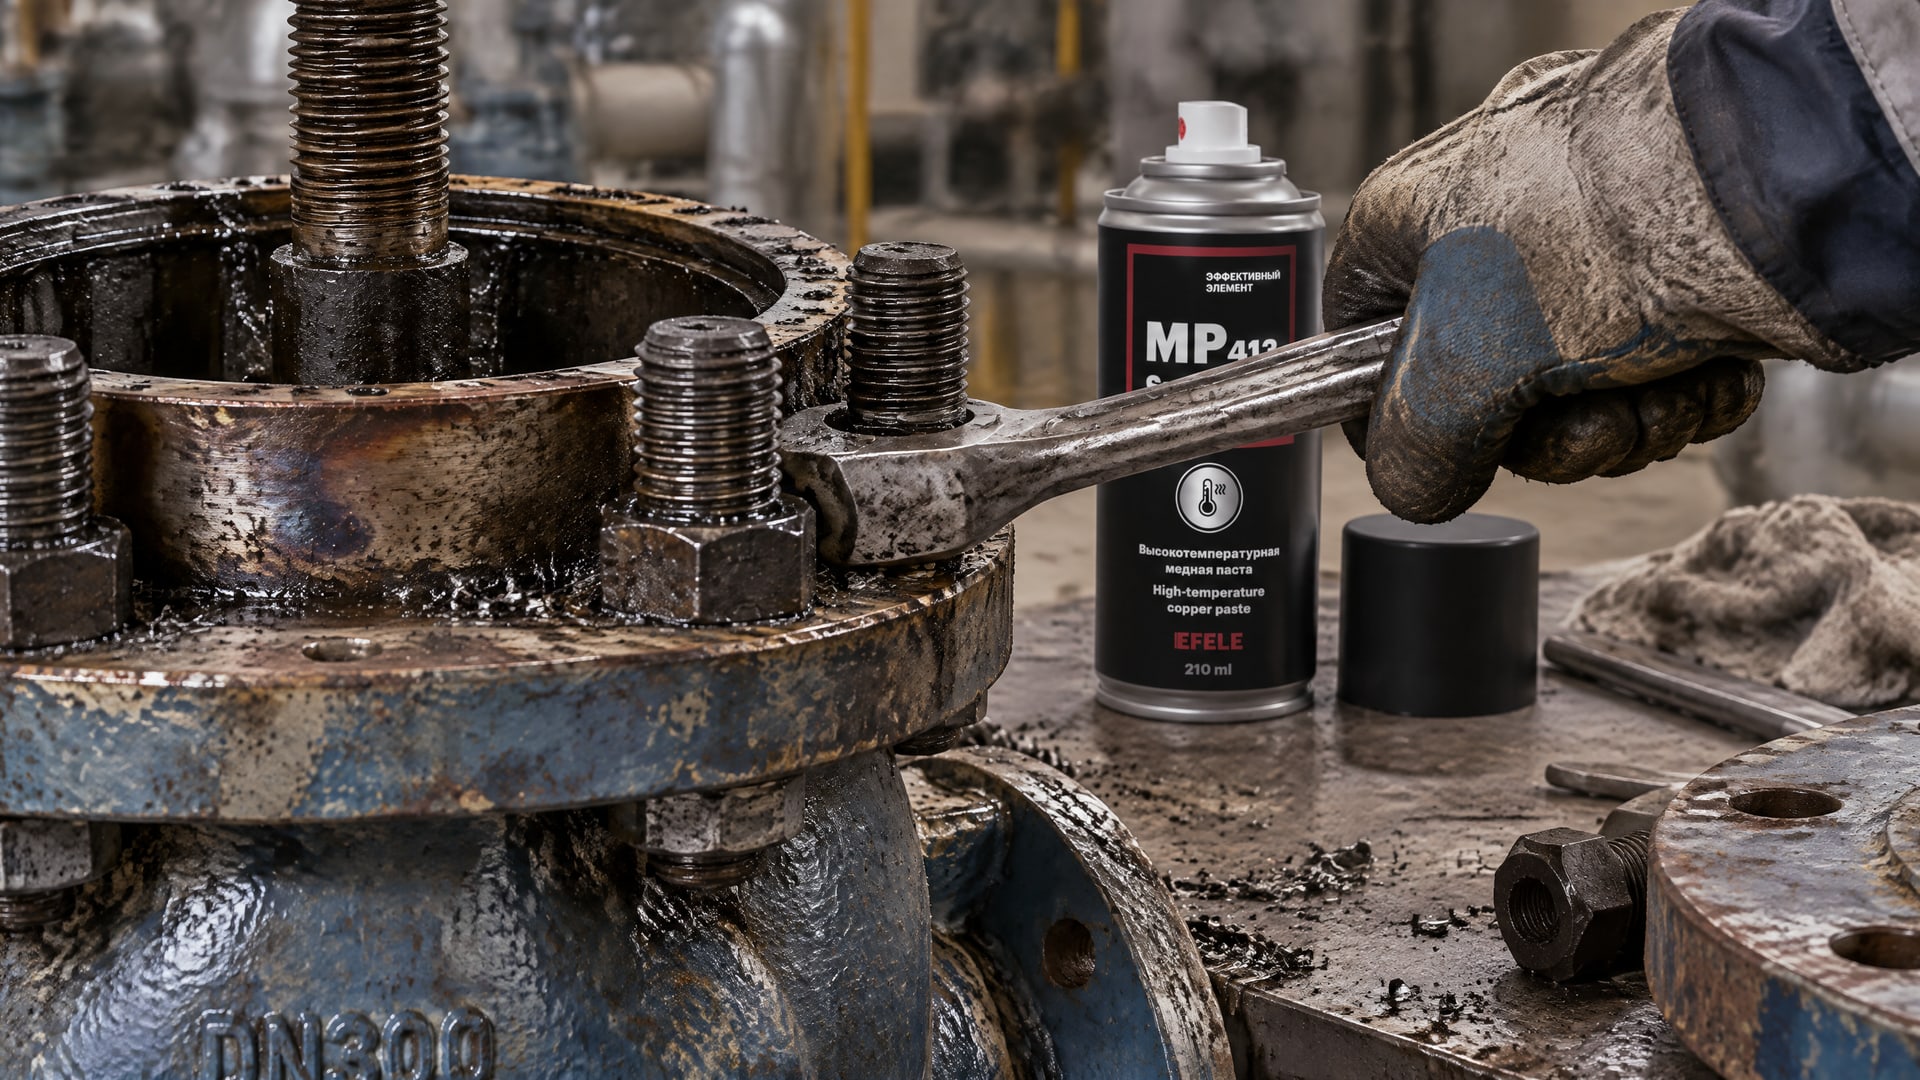
Само обозначение «высокотемпературный» недостаточно: нужно сопоставить рабочий диапазон материала с реальными условиями и проверить, возможна ли термообработка крепежа до установки. Отдельно оценивают воздействие технологических жидкостей и требования к последующей разборке.
Термоотверждаемое покрытие и монтажная паста решают задачу разными способами. Первое наносят на подготовленный крепеж и отверждают по установленному режиму. Пасту применяют как антизадирный материал при сборке. Для очень высоких температур в резьбовых соединениях используют EFELE MP-413 Spray, медную пасту с медью и графитом. Ее рассматривают именно как защиту резьбового соединения, а не как термоотверждаемое покрытие.
Что проверить до выбора
Перед утверждением материала инженер сверяет рабочую температуру, химическое воздействие, тип металлов в паре и конструкцию соединения. Затем уточняет способ нанесения, необходимость нагрева и возможность обработать крепеж до монтажа задвижки. Если термоотверждение возможно только на отдельном участке или до сборки, это влияет на выбор технологии и сроки подготовки деталей.
Не следует считать, что любой состав для высокой температуры одновременно подходит для любой резьбы или среды. Также нельзя сравнивать материалы только по максимальной температуре: важны условия испытаний и весь заявленный диапазон применения. Для затяжки нужно учитывать, что антизадирный состав меняет трение, поэтому процедуру сборки проверяют с учетом выбранной защиты.
Порядок принятия решения
Сначала формируют требования к узлу, затем выбирают тип защиты. Если приоритетом служит стойкая пленка на подготовленном крепеже, оценивают термоотверждаемое покрытие и его технологичность. Если нужен материал для нанесения при сборке, рассматривают антизадирную пасту и проверяют ее применимость к рабочему режиму.
В обоих случаях важно получить данные по подготовке поверхности, нанесению, температуре эксплуатации и ограничениям для конкретного крепежа. Это позволяет закупщику сравнить предложения по техническим условиям, а инженеру - включить выбранный материал в процедуру монтажа и обслуживания без неподтвержденных допущений.
Стандарты и критерии приемки крепежа
Стандарты помогают определить требования к крепежным изделиям и отдельным системам покрытий.
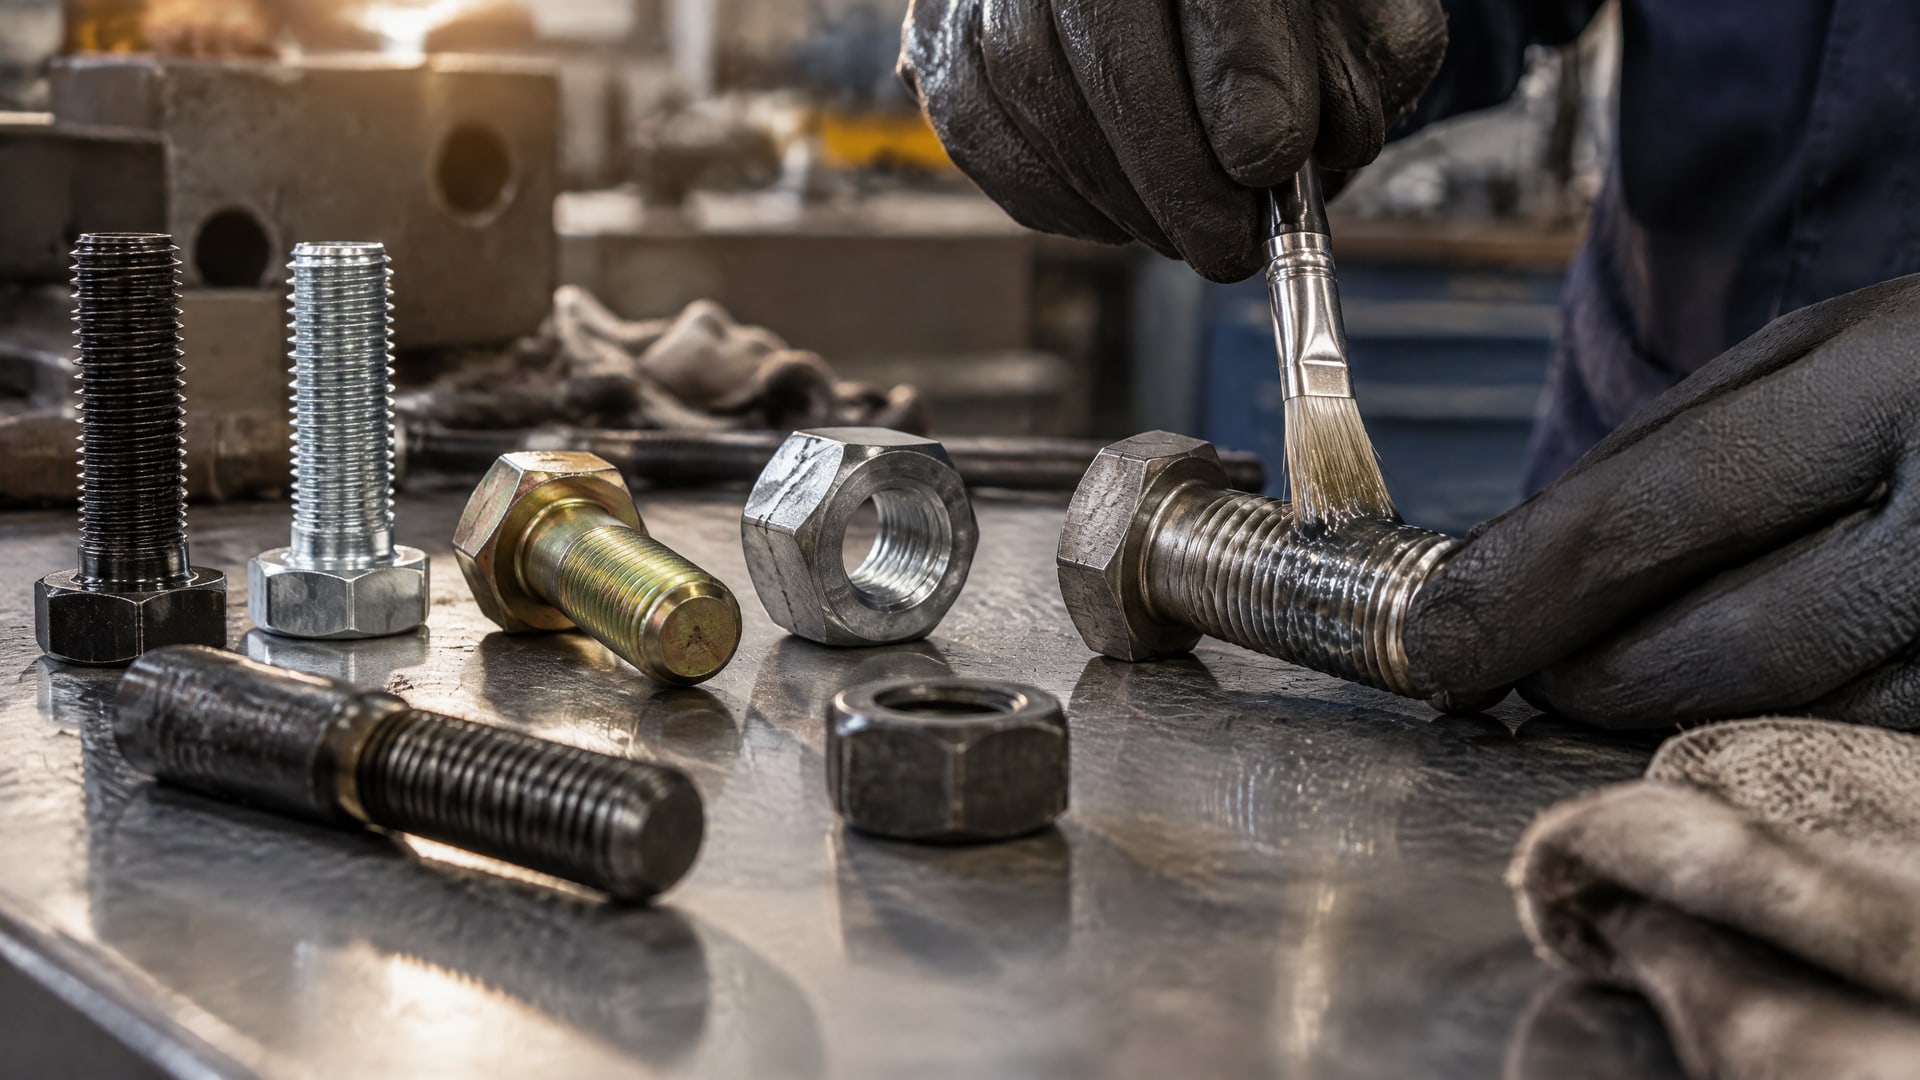
ISO 4042:2018 и ISO 4042:2022 относятся к покрытиям болтов, винтов, шпилек, гаек и ряда других крепежных изделий. ISO 10683:2018 устанавливает требования к системам неэлектролитического цинк-ламельного покрытия для стального крепежа. Эти документы полезны при согласовании требований, но не заменяют проверку антизадирных свойств конкретной пары «шпилька - гайка».
Для горячецинкованного крепежа полезно учитывать положения IS 6623 (2004): в стандарте указана необходимость подходящей смазочной пленки на гайках, чистой и сухой на ощупь, а также предусмотрено испытание на антизадирные свойства. Это важно при рассмотрении риска заедания на этапе сборки. Одного факта наличия покрытия недостаточно, чтобы считать соединение защищенным от прихвата.
Что запросить у поставщика
Закупщику стоит запрашивать не только название материала, но и сведения, необходимые для проверки применимости:
Назначение материала и допустимые условия эксплуатации.
Требования к очистке и подготовке поверхности.
Рекомендуемые зоны и способ нанесения.
Толщину или расход, если эти параметры указаны в документации.
Режим термоотверждения, если покрытие требует нагрева.
Данные о совместимости с материалом крепежа и его заводским покрытием.
Порядок контроля покрытия и рекомендации по сборке.
Инженер сверяет полученные сведения с конструкцией узла и требованиями к крепежу. Если применяют цинк-ламельную систему, учитывают область ISO 10683:2018; для покрытий крепежа общего назначения сверяются с ISO 4042:2018 или ISO 4042:2022 в редакции, применимой к проекту. Для сварных шпилек, если они входят в узел, ISO 13918:2018 содержит отдельные положения о поставке некоторых шпилек с медным покрытием, если не оговорено иное.
Приемка и обслуживание
При приемке проверяют соответствие крепежа согласованной спецификации и отсутствие видимых дефектов покрытия. Если предусмотрена термообработка, фиксируют соблюдение утвержденного режима. При сборке контролируют подготовку контактирующих поверхностей и равномерность нанесения материала, а в документации сохраняют данные о выбранной защите.
Для дальнейшего обслуживания полезно записать, чем обработаны шпильки и гайки, как подготовлен крепеж и когда потребуется повторное нанесение. Это снижает риск случайной замены материала на несовместимый состав при ремонте. При изменении рабочей среды или режима температуры условия выбора пересматривают, а не полагаются на прежнее решение без проверки.
Часто задаваемые вопросы
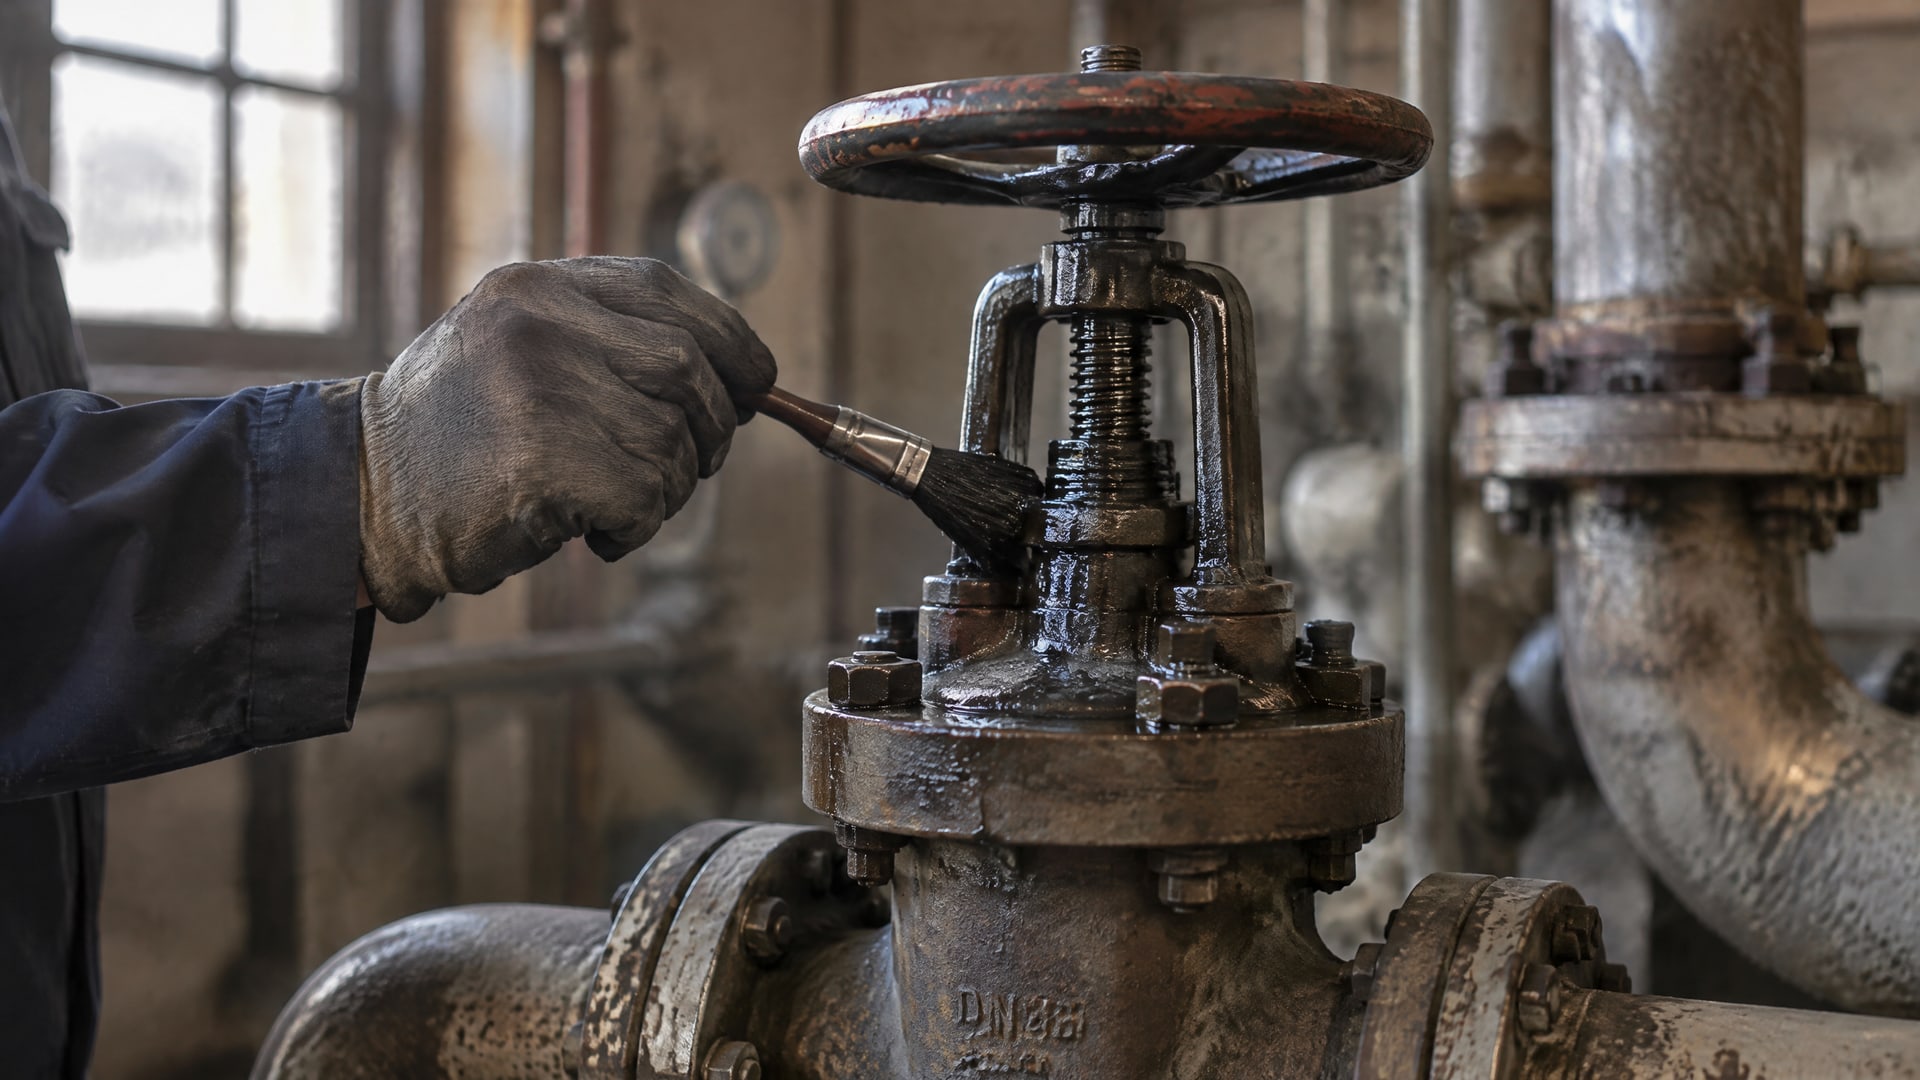
Достаточно ли нанести смазку только на гайку?
Нет. Для защиты резьбового соединения обрабатывают все контактирующие поверхности: резьбу, опорные зоны под гайкой и головкой, а также шайбы. Нанесение только на гайку оставляет часть сопряжения без защиты. Перед обработкой поверхности очищают, а материал наносят равномерной тонкой пленкой.
Чем термоотверждаемое покрытие отличается от монтажной пасты?
Термоотверждаемое покрытие наносят на подготовленный крепеж, затем отверждают по режиму конкретного материала. Монтажную пасту применяют при сборке соединения. Эти способы защиты не взаимозаменяемы автоматически: учитывают температуру, химическую среду, частоту разборки, материалы крепежа и технологические возможности участка.
Какую толщину антизадирного материала наносить на резьбу?
Для типового крепежного соединения ориентир составляет около 0,1 мм. Материал распределяют тонким равномерным слоем по резьбе и опорным поверхностям. Избыток не дает дополнительных преимуществ и может изменить трение, а значит, повлиять на повторяемость затяжки.
Можно ли выбирать покрытие только по максимальной рабочей температуре?
Нет. Помимо температуры, оценивают воздействие воды и химической среды, материалы шпильки и гайки, способ нанесения, режим отверждения и требования к демонтажу. Максимальная температура не описывает весь диапазон применения. Для конкретного состава проверяют техническую документацию и условия, на которых основаны заявленные параметры.
Заключение
Чтобы предотвратить прикипание гаек на шпильках дисковых задвижек, нужно определить причины риска, очистить крепеж и защитить все контактирующие поверхности подходящим антизадирным материалом. Термоотверждаемое покрытие выбирают, когда важна стойкая пленка и процесс позволяет обработать крепеж по заданному режиму. Для каждого материала отдельно проверяют температуру применения, совместимость и технологию нанесения.
Следующий шаг для инженера - зафиксировать условия работы узла, материалы крепежа и требования к разборке, затем сверить их с документацией на покрытие или смазку. Закупщику стоит запросить параметры нанесения и отверждения и проверить соответствие выбранной защиты требованиям к крепежу.