РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Подготовка поверхности перед покрытием: как термообработка и нарезка влияют на адгезию и площадь

      Подготовка поверхности перед покрытием: как термообработка и нарезка влияют на адгезию и площадь

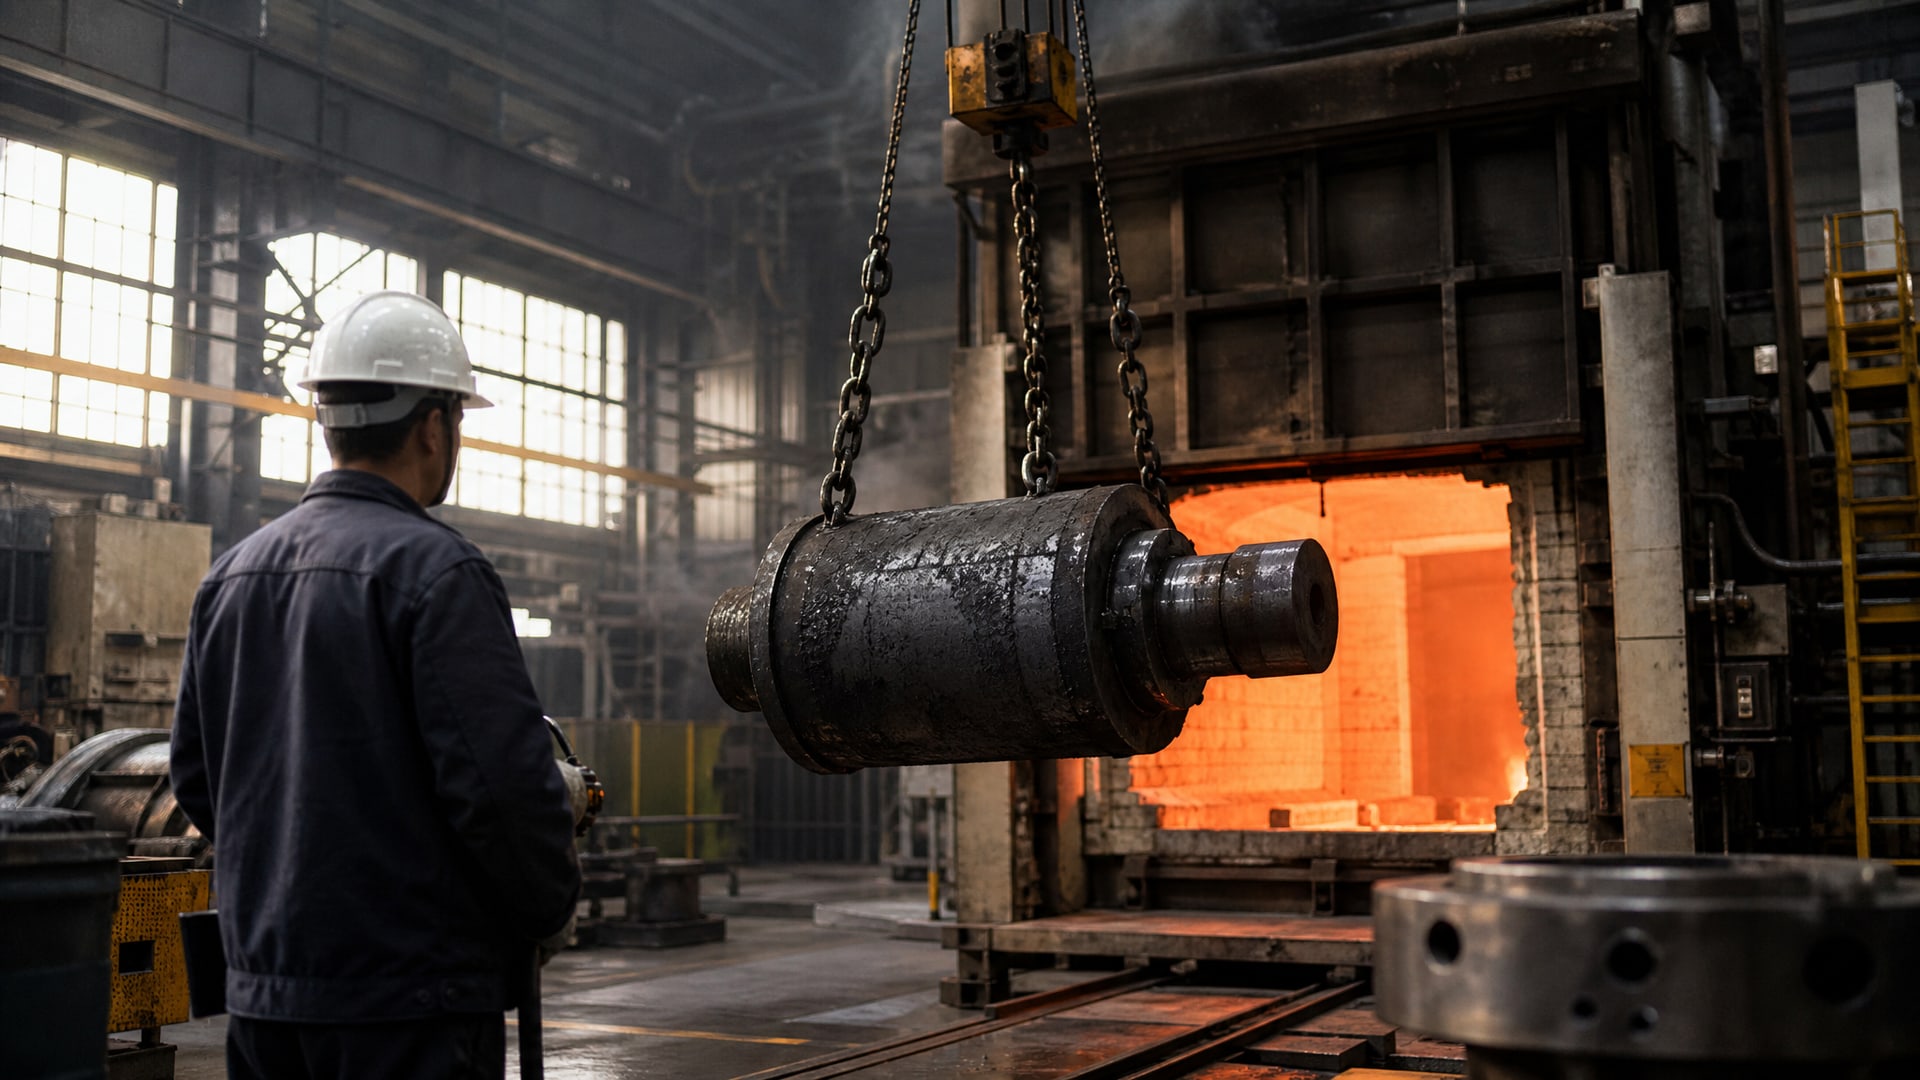
      Извлечение раскаленного металлического компонента с окалиной из печи в заводском цеху.
      Узнайте, как подготовка поверхности перед покрытием влияет на качество и долговечность защитных слоев.

      Геометрия детали и состояние ее поверхности определяют успех или провал любого защитного или функционального покрытия. Когда инженер задает параметры термообработки или нарезки, он редко думает о том, как это скажется на адгезии краски, напыления или эмали. Между тем, даже небольшая усадка после отпуска, заусенец с радиусом менее 0,3 мм или изменение шероховатости поверхности может привести к неравномерной толщине покрытия, его отслаиванию или преждевременной коррозии. Статья разбирает, какие технологические этапы до нанесения покрытия критичны, почему подготовка поверхности перед покрытием начинается задолго до кисти или пистолета, и как правильный расчет нормативов подготовки гарантирует долговечность изделия.

      Материал адресован инженерам, технологам, закупщикам и специалистам цехов, которые отвечают за качество покрытий и готовы разобраться в связи между производственными процессами и финальным результатом.

      Влияние термообработки на состояние поверхности


      Любая термообработка - закалка, отпуск, отжиг, нормализация - оставляет на поверхности металла следы. 

      После нагрева образуется окалина (оксидный слой), возможны остаточные загрязнения, выделение газов из внутренних пор, особенно в литых изделиях. По технологическим требованиям для удаления газов литые металлические изделия перед окрашиванием прокаливают при температуре не ниже 250 °C в течение 30 минут, затем охлаждают до не ниже 40 °C. Этот этап нельзя пропускать: без прокалки под будущим покрытием могут остаться воздушные карманы, из которых позже образуются пузыри и раковины, разрушающие защитный слой.

      Кроме того, изделие после термообработки может измениться в размерах. Даже небольшая усадка детали при термообработке меняет фактическую площадь поверхности. Если в расчетах было заложено, что площадь поверхности металлической детали составляет 100 см², а после отпуска она усохла на 0,5–2 % по объему, то реальная площадь окажется меньше, и расход покрытия не совпадет с плановым. Точно так же коробление (неравномерная деформация) создает локальные впадины и выступы, где толщина покрытия неизбежно окажется неравномерной.

      Окалина и оксидный слой

      После высокотемпературной обработки на поверхности остается слой окиси железа, который плотно прилегает к металлу, но может быть хрупким и отслаиваться при механическом воздействии. Если окалину не удалить перед подготовкой поверхности перед нанесением покрытий, адгезия покрытия сильно снизится: краска или напыление прилипнет не к металлу, а к этому слабому окисленному слою. Удаление окалины входит в комплекс подготовки: ее удаляют методом дробеструйной обработки, химической очистки или механического скребления. Во всех случаях важно достичь голого металла с нужной шероховатостью.

      Влияние нарезки и механической обработки на геометрию


      Нарезание и фрезерование оставляют на кромках и ребрах детали заусенцы и острые углы. 
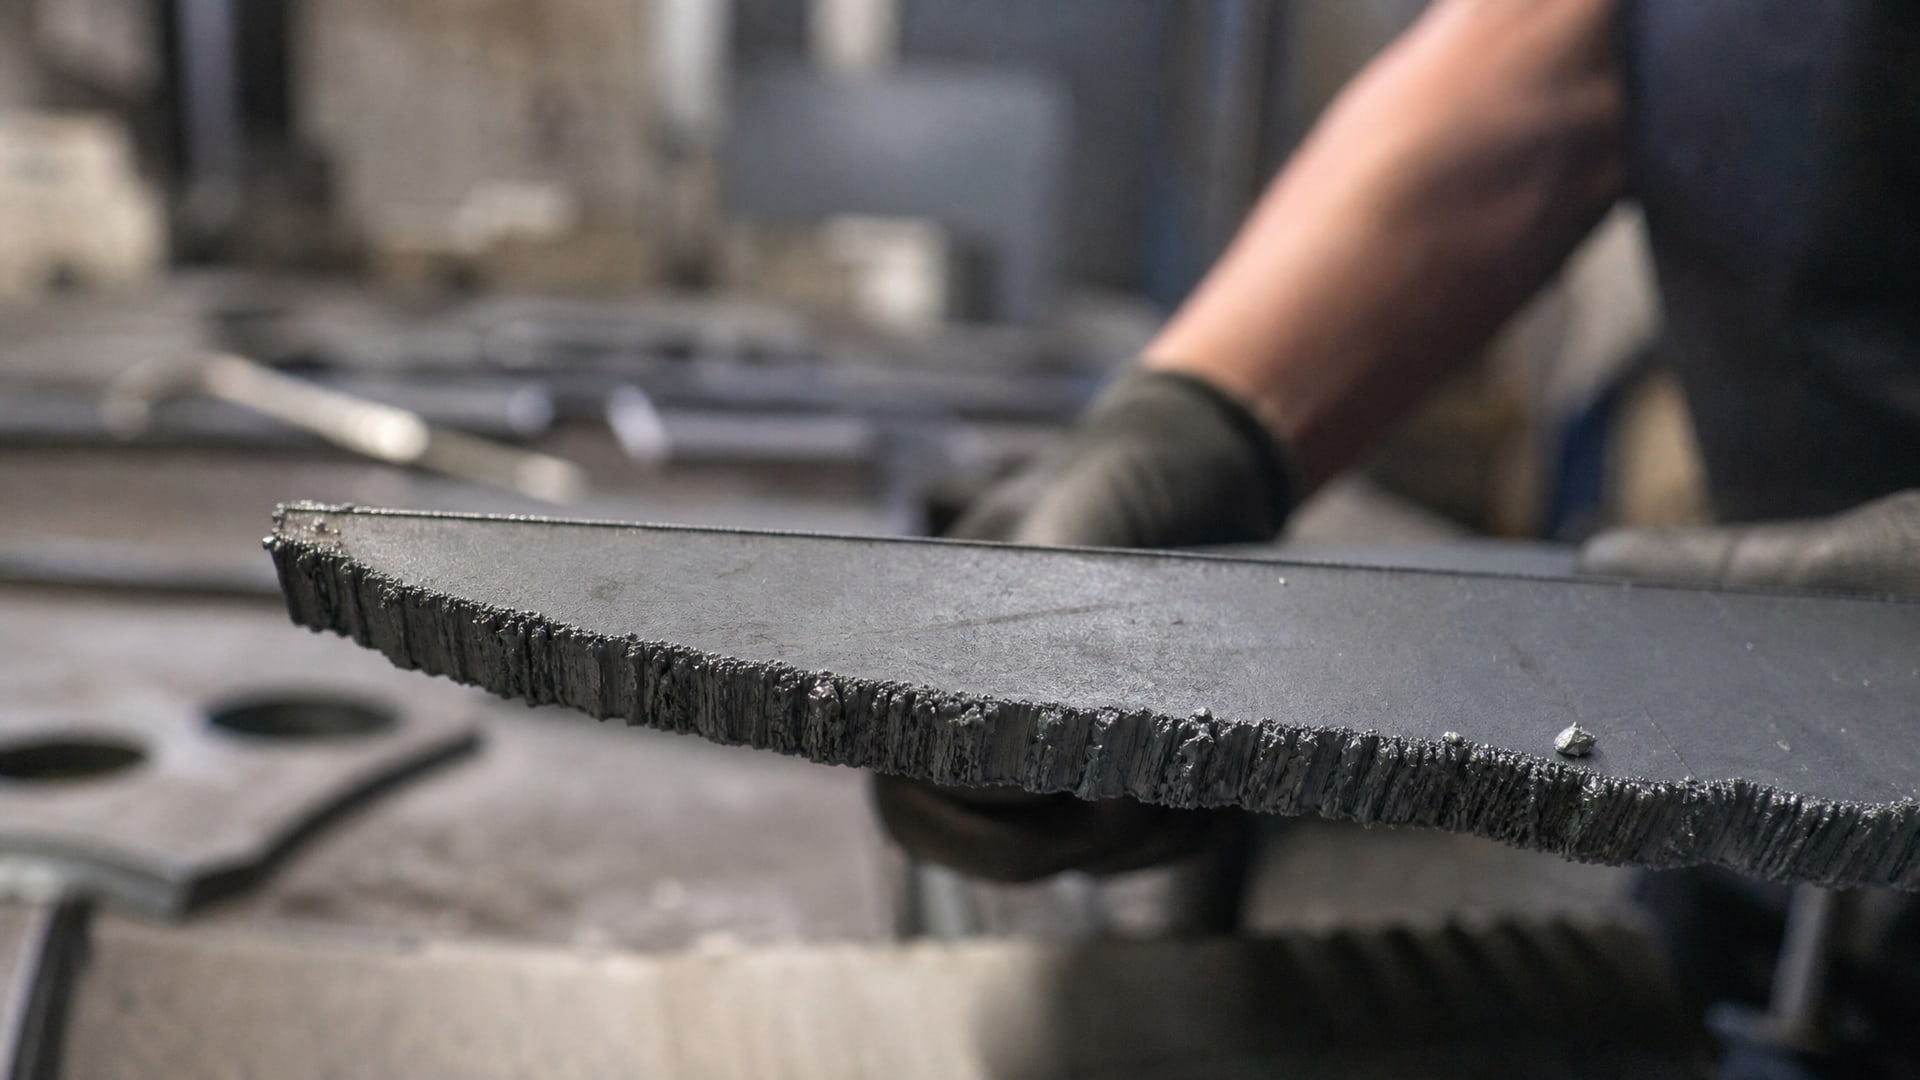
      Неровный край металлической пластины с заусенцами после механической обработки, подготовка поверхности перед покрытием.

      По ГОСТ 9.402-80 поверхность перед окрашиванием не должна иметь заусенцев, острых кромок, сварочных брызг и наплывов пайки. Острые кромки считаются недопустимыми, если их радиус менее 0,3 мм. Это требование основано не на удобстве сборки, а на физике покрытия: острые кромки создают точки сильного поля, где молекулы защитного материала концентрируются неравномерно. В результате на кромке слой получается тоньше, а окружающие область выступают над средней толщиной. Такие неоднородности ускоряют коррозию и вызывают преждевременное разрушение покрытия.

      Механическая нарезка влияет также и на шероховатость поверхности. Современные инструменты обеспечивают хорошую обработанность (Ra 0,4–1,6 мкм на гладких участках), но при прерывистом резании, износе инструмента или неправильной подаче возможны зубообразные впадины и раковины. Для повышения адгезии некоторых покрытий (например, газотермических напылений) поверхность специально делают более шероховатой: технологически задают диапазон Rz 10–30 мкм по ГОСТ 2789. Это увеличивает механическую интерцепцию - покрытие как бы «якорится» в микронеровностях.

      Заусенцы и их влияние на толщину покрытия

      Заусенцы - тонкие выступы материала на кромке - нарушают несколько требований одновременно. Во-первых, они нарушают контур детали и требуемую допусковую зону. Во-вторых, при попытке нанести покрытие заусенец либо обломится (оставив острый лом), либо останется и получит слой той же толщины, что и основная поверхность, либо его не получится очистить полностью перед окрашиванием, и под покрытием останется загрязнение. В-третьих, заусенцы - идеальное место для скопления влаги и электролита, откуда начинается подповерхностная коррозия.

      Удаление заусенцев входит в подготовку поверхности перед нанесением покрытий как обязательный этап. На практике для этого используют обезбуривание (ручное скребление или развертывание), иногда комбинируют с абразивной обработкой.

      Классификация загрязнений и выбор режима очистки


      ГОСТ 9.402-80 требует, чтобы перед подготовкой поверхности инженер оценил состояние и выбрал адекватный метод очистки. 
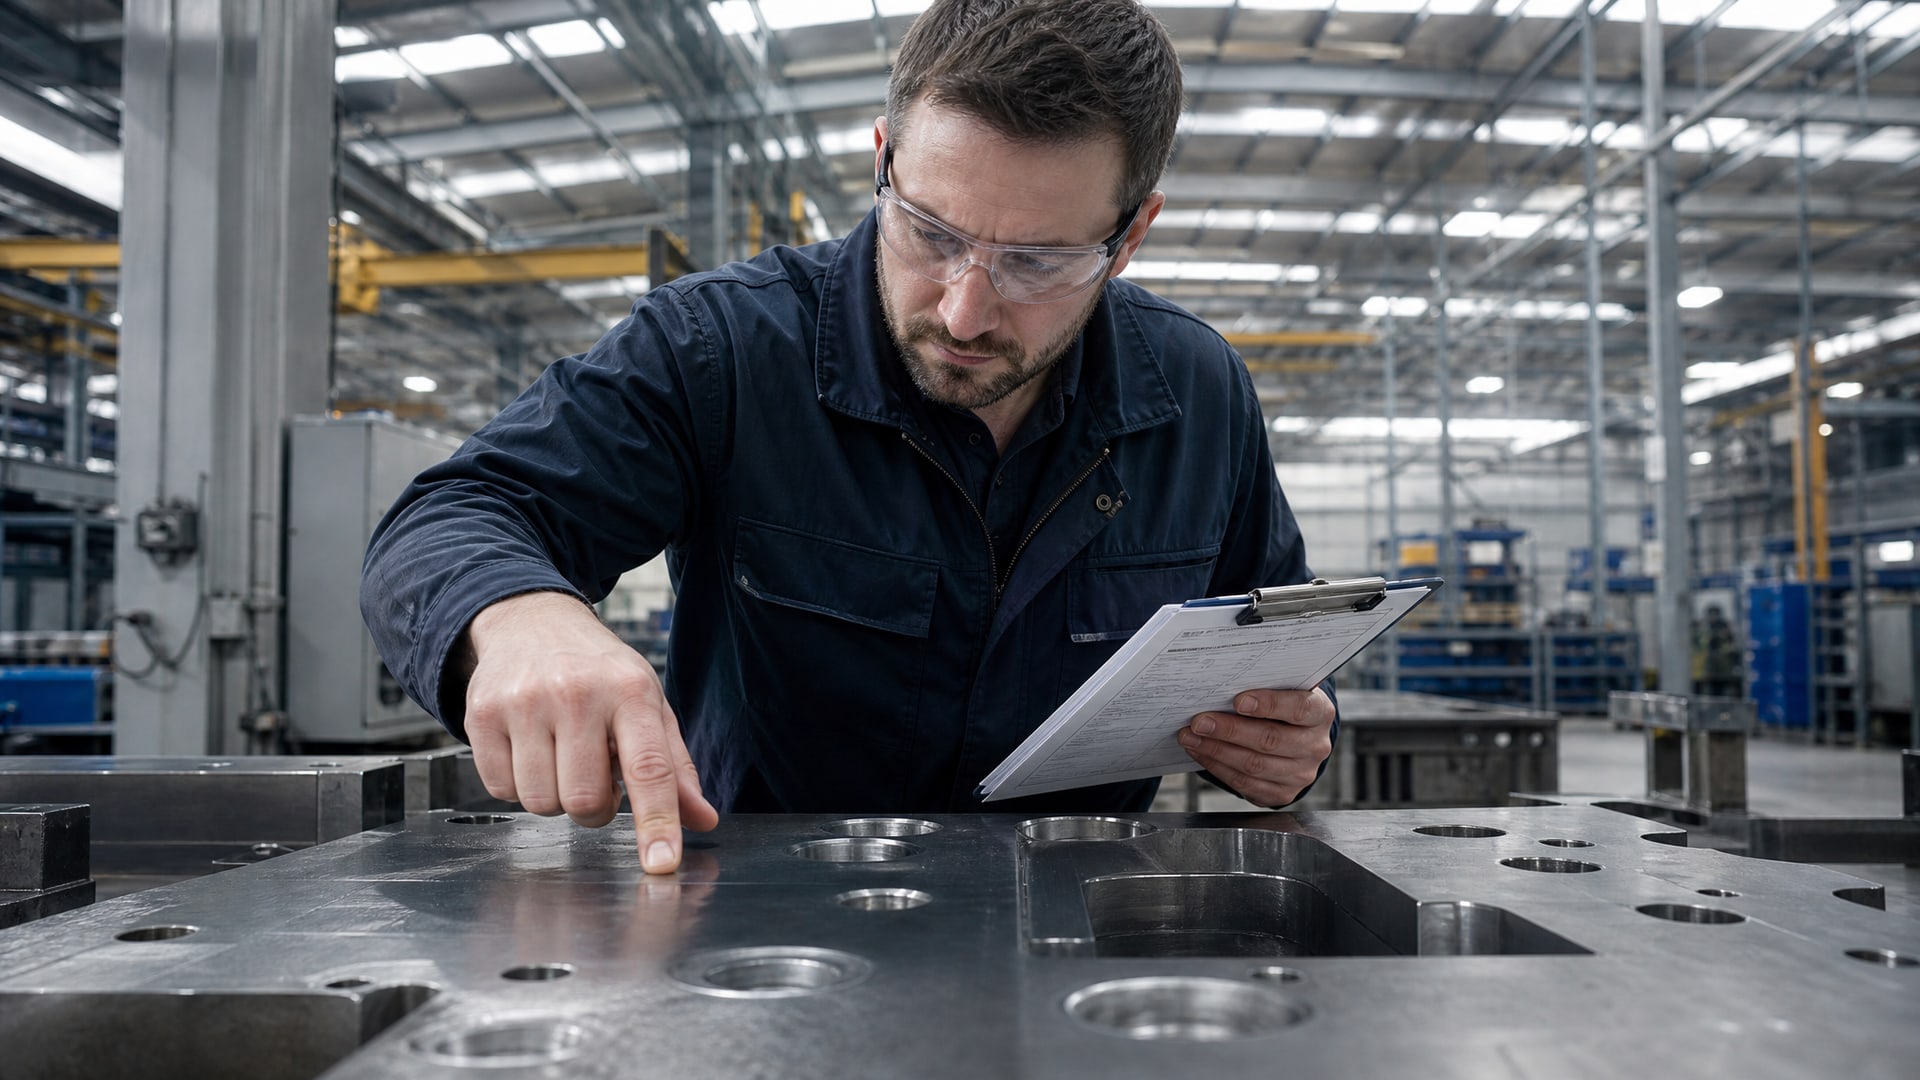
      Инженер осматривает металлическую деталь на предмет остатков масла, проводя подготовку поверхности перед покрытием.

      Поверхности классифицируются по степени зажиренности и степени окисленности. Эта классификация важна, потому что тонкая масляная пленка (остатки технического масла после механической обработки) убирается быстро, а толстые консервирующие смазки или слой окалины требуют более агрессивных режимов.

      Методы удаления загрязнений

      Для удаления масляных и жировых загрязнений допускается обработка ацетоном, бензином или другими органическими растворителями. В обоснованных случаях (когда загрязнения очень толстые) загрязнения удаляют нагревом до 350 °C. Для удаления влаги перед струйно-абразивной обработкой используют горячий сжатый воздух, нагрев изделия до 150–200 °C или естественную сушку. Воздух должен соответствовать требованиям ГОСТ 9.010-80, а вода после обезжиривания и травления - ГОСТ 2874-82.

      Правильный выбор режима очистки экономит время и гарантирует, что под покрытием не останется загрязнений, способных ухудшить адгезию и скоростью коррозионного разрушения. Эффективная подготовка поверхности перед покрытием требует использования качественных и проверенных методов: для механической очистки от масел и производственных загрязнений в промышленности проверены специализированные очистители, которые удаляют остатки смазок, не оставляя тонкого защитного слоя, способного помешать адгезии.

      Шероховатость и адгезия покрытия


      Шероховатость - это не просто эстетический параметр, а ключевой фактор механической адгезии покрытия. 
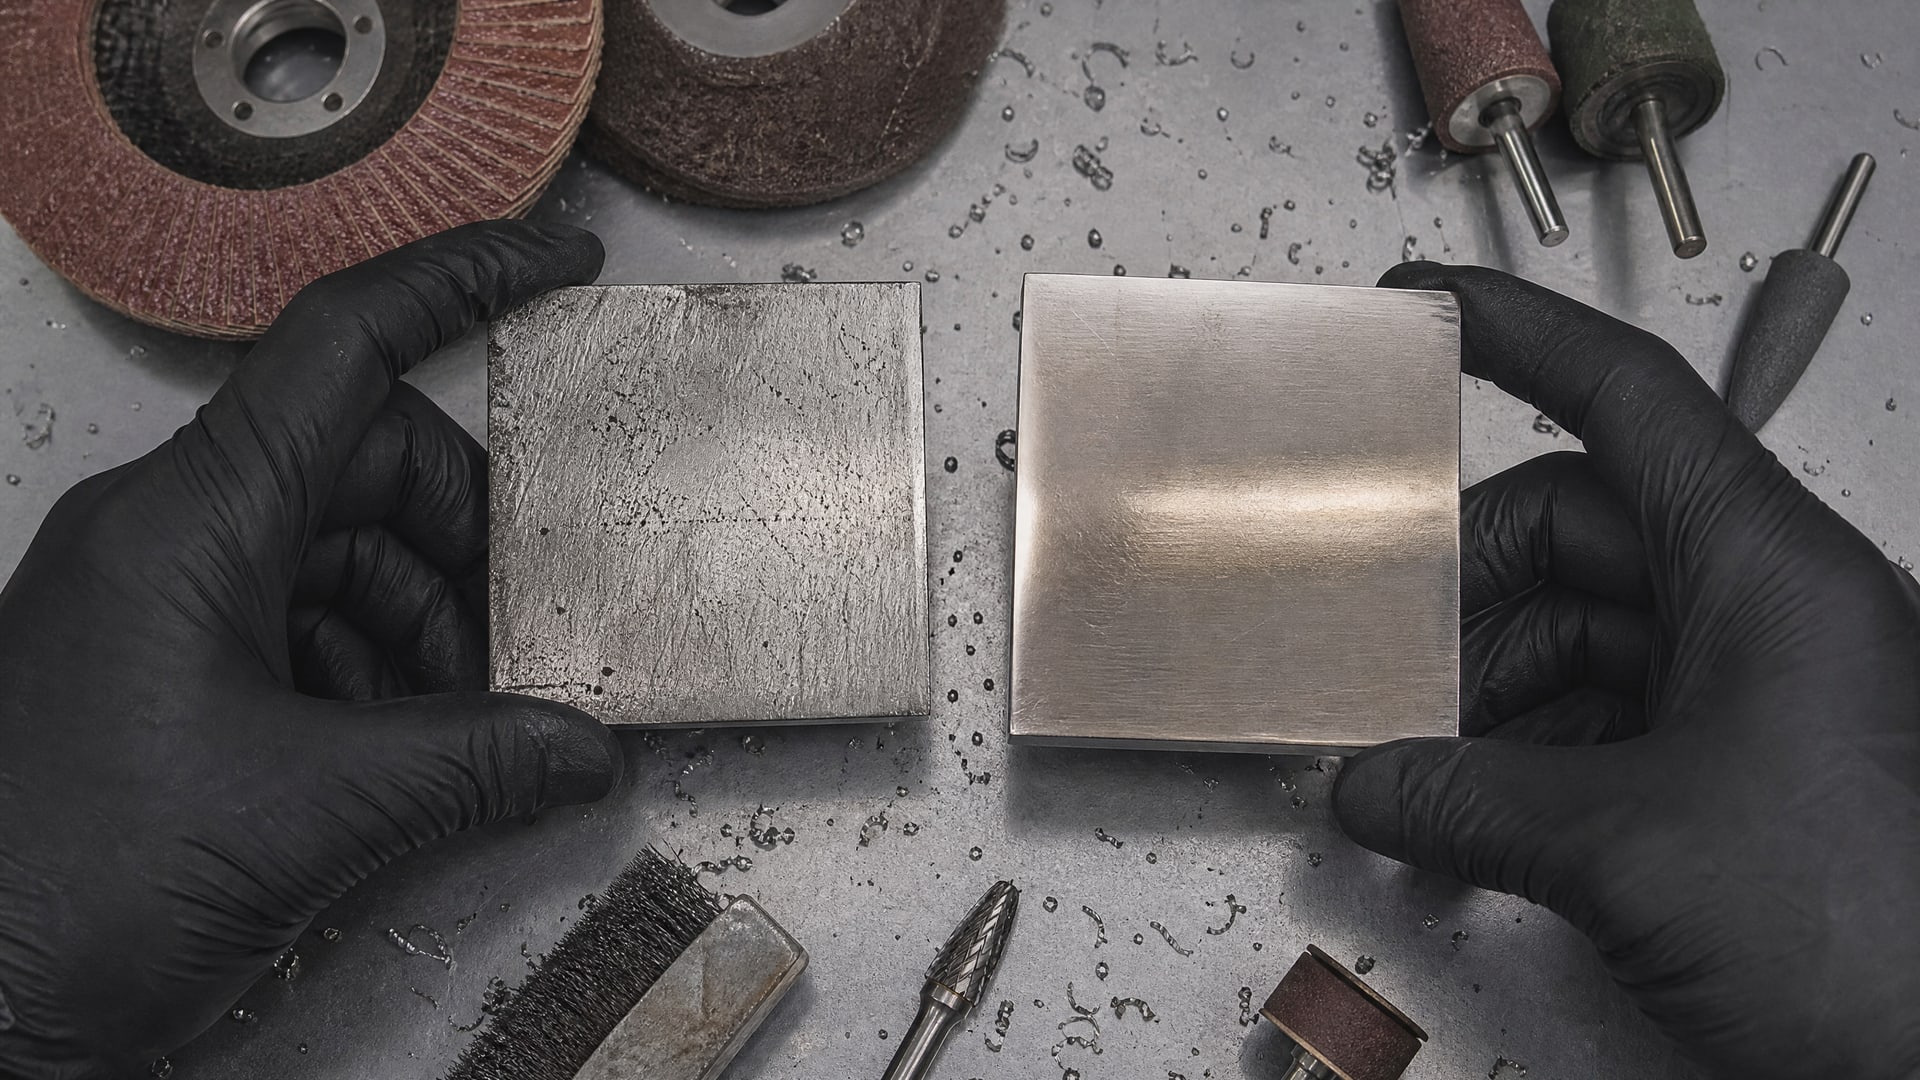
      Руки исследуют металлические пластины разной шероховатости, используя инструмент для подготовки поверхности перед покрытием.

      По ГОСТ 9.402-80 шероховатость металлических поверхностей должна соответствовать ГОСТ 9.032-74. Для большинства окрасок в промышленности приемлема Ra 1,6–3,2 мкм. Если поверхность слишком гладкая (Ra < 0,4 мкм), покрытие плохо держится за металл и может отслаиваться при механическом воздействии или вибрации. Если поверхность слишком шероховатая (Ra > 6,3 мкм), велик риск того, что краска не полностью заполнит микронеровности, останутся воздушные зазоры, и влага будет просачиваться под покрытие.

      Для специальных покрытий (газотермических напыления, электростатических эмалей) требования могут быть строже. Технологические документы указывают диапазон Rz 10–30 мкм, т. е. максимальная высота неровности должна быть в диапазоне от 10 до 30 микронов. Это обеспечивает оптимальное «якорение» покрытия в поверхность.

      Измерение толщины покрытия и шероховатости

      На практике толщина покрытия микроны измеряется толщиномером, который обычно показывает среднее значение в месте касания щупа. Однако из-за неровностей поверхности и геометрии детали (кромок, впадин) фактическая толщина в разных местах существенно отличается. На плоских участках она может соответствовать норме (например, 80–120 мкм), а на ребре или в переходе - быть на 20–30 % меньше. Поэтому при контроле толщины покрытия необходимо проводить измерения в нескольких точках, особенно в зонах с изменяющейся кривизной и около кромок.

      Шероховатость контролируют с помощью профилометра (для Ra, Rz, Rmax) или визуально-сравнительным методом. Важно измерять шероховатость после всех операций подготовки (абразивная обработка, промывка, сушка), чтобы убедиться в соответствии норме.

      Требования к подготовке поверхностей перед газотермическим напылением


      Газотермические покрытия (напыления) имеют жесткие требования к чистоте поверхности, потому что адгезия в них достигается почти исключительно за счет механического зацепления и микросварки расплавленных частиц с холодной подложкой. 

      При подготовке к газотермическому напылению поверхность должна быть очищена от грязи, остатков флюса, масел и влаги. После подготовки не допускается попадание масла, пыли, влаги и образования конденсата.

      Это означает, что между завершением подготовки и началом напыления должно пройти минимальное количество времени, а изделие необходимо хранить в контролируемых условиях. На практике это часто требует синхронизации графика подготовки и напыления, что усложняет планирование производства, но гарантирует качество. Влагу перед нанесением удаляют горячим сжатым воздухом, нагревом изделия до 150–200 °C или естественной сушкой в сухом помещении.

      Расчет площади покрытия с учетом геометрии и подготовки


      На практике при закупке материала для покрытия (краски, напыления, эмали) нужно рассчитать площадь покрытия металлических деталей. 

      Это не всегда простая геометрическая задача. Если деталь имеет сложный профиль, полости, углубления или прошла через термообработку с возможной усадкой, реальная площадь может отличаться от номинальной.

      Коэффициенты поправки

      При расчете площади применяют коэффициенты, учитывающие возможную усадку детали при термообработке (обычно 0,5–2 %), коробление, увеличение геометрии из-за наплывов сварки или литейных дефектов. Если в чертеже указана номинальная площадь 100 м², а коэффициент усадки 0,98, то реальная площадь для расчета расходования материала составляет 98 м². Это кажется незначительным, но на больших партиях экономия или перерасход материала может быть ощутимым.

      Кроме того, при расчете нужно учесть, что после удаления заусенцев и острых кромок некоторые углы округлятся, а геометрия слегка изменится. Для критичных изделий рекомендуется перепроверить площадь после черновой подготовки на образце.

      Часто задаваемые вопросы

      Почему острые кромки и заусенцы нужно убирать, если они потом все равно покроются?

      Острые кромки и заусенцы создают точки повышенной напряженности электромагнитного поля, где молекулы покрытия скапливаются неравномерно. Слой на кромке становится тоньше, чем требуется, и при этом быстрее разрушается коррозией. По ГОСТ 9.402-80 радиус острой кромки должен быть не менее 0,3 мм - это обязательное требование подготовки поверхности перед покрытием.

      Как узнать, нужна ли прокалка литой детали перед покрытием?

      Технологические требования указывают, что литые изделия перед окрашиванием прокаливают при температуре не ниже 250 °C в течение 30 минут. Это удаляет газы из внутренних пор. Если прокалки не сделать, под покрытием могут образоваться пузыри, разрушающие адгезию. Проверьте технологический процесс или документацию изделия - прокалка обычно там предусмотрена.

      Можно ли наносить покрытие сразу после подготовки поверхности, или нужно ждать?

      Для большинства окрасок допустимо нанесение в течение нескольких часов после подготовки. Однако для газотермических напыления время между подготовкой и нанесением должно быть минимальным, и нельзя допускать образования конденсата и попадания пыли. На практике подготовка и напыление часто выполняются в одной производственной зоне или смежных участках, чтобы исключить повторное загрязнение.

      Почему толщина покрытия микроны измеряется в разных местах неодинаково?

      Из-за неровностей поверхности, кромок и переходов кривизны толщина покрытия распределяется неравномерно. На плоских участках она может быть 100 мкм, а на ребре -70 мкм. Поэтому контроль толщины проводят в нескольких точках, отдав предпочтение критичным зонам (кромки, углы, места с большой кривизной).

      Как правильно расчитать площадь покрытия, если деталь прошла термообработку и могла усохнуть?

      Используйте коэффициент поправки на усадку (обычно 0,98–0,995 от номинальной площади). Если производитель указывает возможную усадку 1–2 %, то реальная площадь для расчета расходования материала может быть на 1–2 % меньше. На больших партиях это позволяет избежать перерасхода покрытия и уточнить смету.

      Заключение

      Подготовка поверхности перед нанесением покрытий начинается задолго до кисти или пистолета: на этапе конструирования детали, выбора режимов термообработки и механической обработки. Любое изменение геометрии - усадка при отпуске, заусенцы, острые кромки, окалина, окисленность - влияет на фактическую площадь покрытия металлических деталей и на качество адгезии. ГОСТ 9.402-80 жестко регламентирует требования: радиус острой кромки не менее 0,3 мм, отсутствие заусенцев, соответствие шероховатости ГОСТ 9.032-74, удаление всех загрязнений и контролирование влаги перед напылением. Для литых деталей обязательна прокалка при температуре не ниже 250 °C в течение 30 минут.

      На практике это означает, что при закупке материала для покрытия нужно учитывать возможную усадку после термообработки (0,5–2 %), планировать согласованный график подготовки и нанесения (особенно для газотермических напыления), проверять толщину покрытия в нескольких точках и не полагаться на одиночное измерение. Инженер, который понимает связь между геометрией детали, подготовкой поверхности и долговечностью покрытия, может значительно снизить брак и гарантировать, что выбранное решение прослужит весь обещанный срок.
      Назад к списку Следующая статья
      Категории
      • Обзоры937
      Это интересно
      • Производственная линия пищевой промышленности с конвейером, на который попала пищевая смазка высокотемпературная.
        Как смазки с пищевым допуском H1 выдерживают высокотемпературную мойку CIP
      • Запыленные металлические направляющие выдвижного ящика в домашней мастерской, с налипшей грязью на дорожках.
        Как смазать и восстановить плавность хода направляющих выдвижных ящиков
      • Испарение СОЖ в цеху со станком, виден пар и пена, необходим контроль концентрации.
        Как увеличить срок службы СОЖ за счет правильной доливки концентрата
      • Рука в перчатке держит подшипник со смазкой на внутренней поверхности.
        Смазка подшипника ролика ГРМ: как смазать и когда нужна замена
      • Зубчатые колеса тесно соприкасаются, между ними виден тонкий слой смазки.
        Технология переноса смазочного слоя: как работает эффект миления на ответных деталях
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения