При обработке нержавеющей стали марок 12Х18Н10Т (аналог AISI 321) и 316L (у нас это 03Х17Н14М3) требуется специализированная смазочно-охлаждающая жидкость: обычная эмульсия для углеродистой стали или универсальная СОЖ здесь неэффективна. Аустенитные стали обладают низкой теплопроводностью и высокой склонностью к наклепу - упрочнению и вязкому деформированию поверхностного слоя под инструментом. Это приводит к налипанию стружки на режущие кромки, перегреву и необходимости частой смены инструмента. Решение - эмульсионные или полусинтетические СОЖ с концентрацией 8–12% и содержанием серо- и хлорсодержащих противозадирных (EP) добавок, которые активируются при нагреве и предотвращают микросварку стружки с инструментом.
Статья обобщает требования к СОЖ для нержавейки, техники контроля концентрации и режимов подачи, а также развеивает популярные мифы о «универсальных» жидкостях и экономии на фильтрации. Она предназначена для технических специалистов, инженеров и закупщиков, ответственных за выбор и управление смазочными материалами на станках.
Почему нержавейка требует специальной СОЖ
Нержавеющие стали 12Х18Н10Т и 316L - это аустенитные сплавы с высоким содержанием хрома (17–18%) и никеля (8–14%).
Такая микроструктура обеспечивает коррозионную стойкость, но создает серьезные трудности при механической обработке.
Первая проблема - низкая теплопроводность. Если теплопроводность углеродистой стали Ст45 составляет около 50 Вт/(м·K), то у нержавейки она не превышает 15–16 Вт/(м·K). Это означает, что тепло, выделяемое во время резания, концентрируется в зоне контакта инструмента с заготовкой, а не рассеивается вглубь. Температура на режущей кромке достигает 400–600°C даже при умеренных скоростях точения (vc = 100–150 м/мин), что ускоряет износ инструмента.
Вторая проблема - налипание стружки. При нагреве выше 200°C нержавейка теряет пластичность и становится вязкой, сварной. Стружка намертво прилипает к передней поверхности инструмента, формируя нарост, который искажает геометрию режущей кромки и резко ухудшает качество поверхности. Именно здесь EP-добавки (хлор и сера) критичны: они вступают в химическую реакцию при этих температурах, образуя тонкую граничную смазку, которая препятствует микросварке.
Третья проблема - наклеп. Нержавейка, особенно аустенитная, упрочняется под давлением режущего инструмента. Если подача слишком велика, или инструмент тупой, или СОЖ перегревается, в поверхностном слое образуется зона высокой твердости, которая повышает сопротивление дальнейшей обработке и вызывает дефекты (раковины, микротрещины). Поддержание температуры СОЖ в диапазоне 18–25°C и использование острого инструмента (передний угол +15...+20°) снижают наклеп.
Универсальные СОЖ, оптимизированные под углеродистую сталь, содержат меньше EP-добавок и часто имеют pH 8,0–8,3, что недостаточно для защиты от коррозии нержавейки. Результат: налипание стружки, брак, остановки.
Классификация и выбор типа СОЖ для нержавейки
СОЖ для обработки нержавеющей стали делятся на два основных типа: эмульсионные (масло 5–15% в концентрате) и полусинтетические (масло 20–35%).
Эмульсионная СОЖ
Эмульсия - это суспензия масла в воде с помощью эмульгаторов. Для нержавейки применяют хлорированные или серосодержащие эмульсии.
Преимущества: - Хорошее охлаждение (вода составляет 85–92% рабочей жидкости); - Дешевле полусинтетики; - Более длительный срок хранения концентрата.
Недостатки: - Меньше смазывающей способности, поэтому требует более жесткого контроля концентрации (минимум 10% для черновой обработки); - Быстрее вымывается с рабочей зоны при высоких давлениях подачи.
Эмульсия подходит для сверления, черновой и полусредней обработки, когда отвод стружки и охлаждение - приоритет.
Полусинтетическая СОЖ
Полусинтетика содержит 20–35% минерального масла, синтетические смазывающие добавки (синтетические углеводороды, полиалкиленгликоли), а также EP-компоненты (хлор, сера, фосфор).
Преимущества: - Выше смазывающая способность благодаря содержанию масла, поэтому допускается концентрация 8–10%; - Лучше держится в зоне резания при давлениях 12–15 бар; - Меньше пены и окисляется медленнее.
Недостатки: - Дороже эмульсионной; - Требует тщательного хранения (синтетические ингредиенты более чувствительны к влажности и температуре).
Полусинтетика показана для чистовой обработки, фрезерования (где давление подачи выше), и там, где нужна долговечность инструмента в ущерб минимизации расхода.
Выбор в зависимости от операции
| Операция | Рекомендуемый тип | Концентрация | Давление подачи |
|---|---|---|---|
| Сверление, точение (чернова) | Эмульсия с хлором | 10–12% | 8–10 бар |
| Точение (средняя/финиш) | Полусинтетика | 8–10% | 8–10 бар |
| Фрезерование | Полусинтетика | 8–10% | 40–70 бар |
| Шлифование | Полусинтетика (синтетика) | 5–8% | нет напора |
СОЖ для сверления нержавейки
Сверление нержавеющей стали - одна из самых требовательных операций.
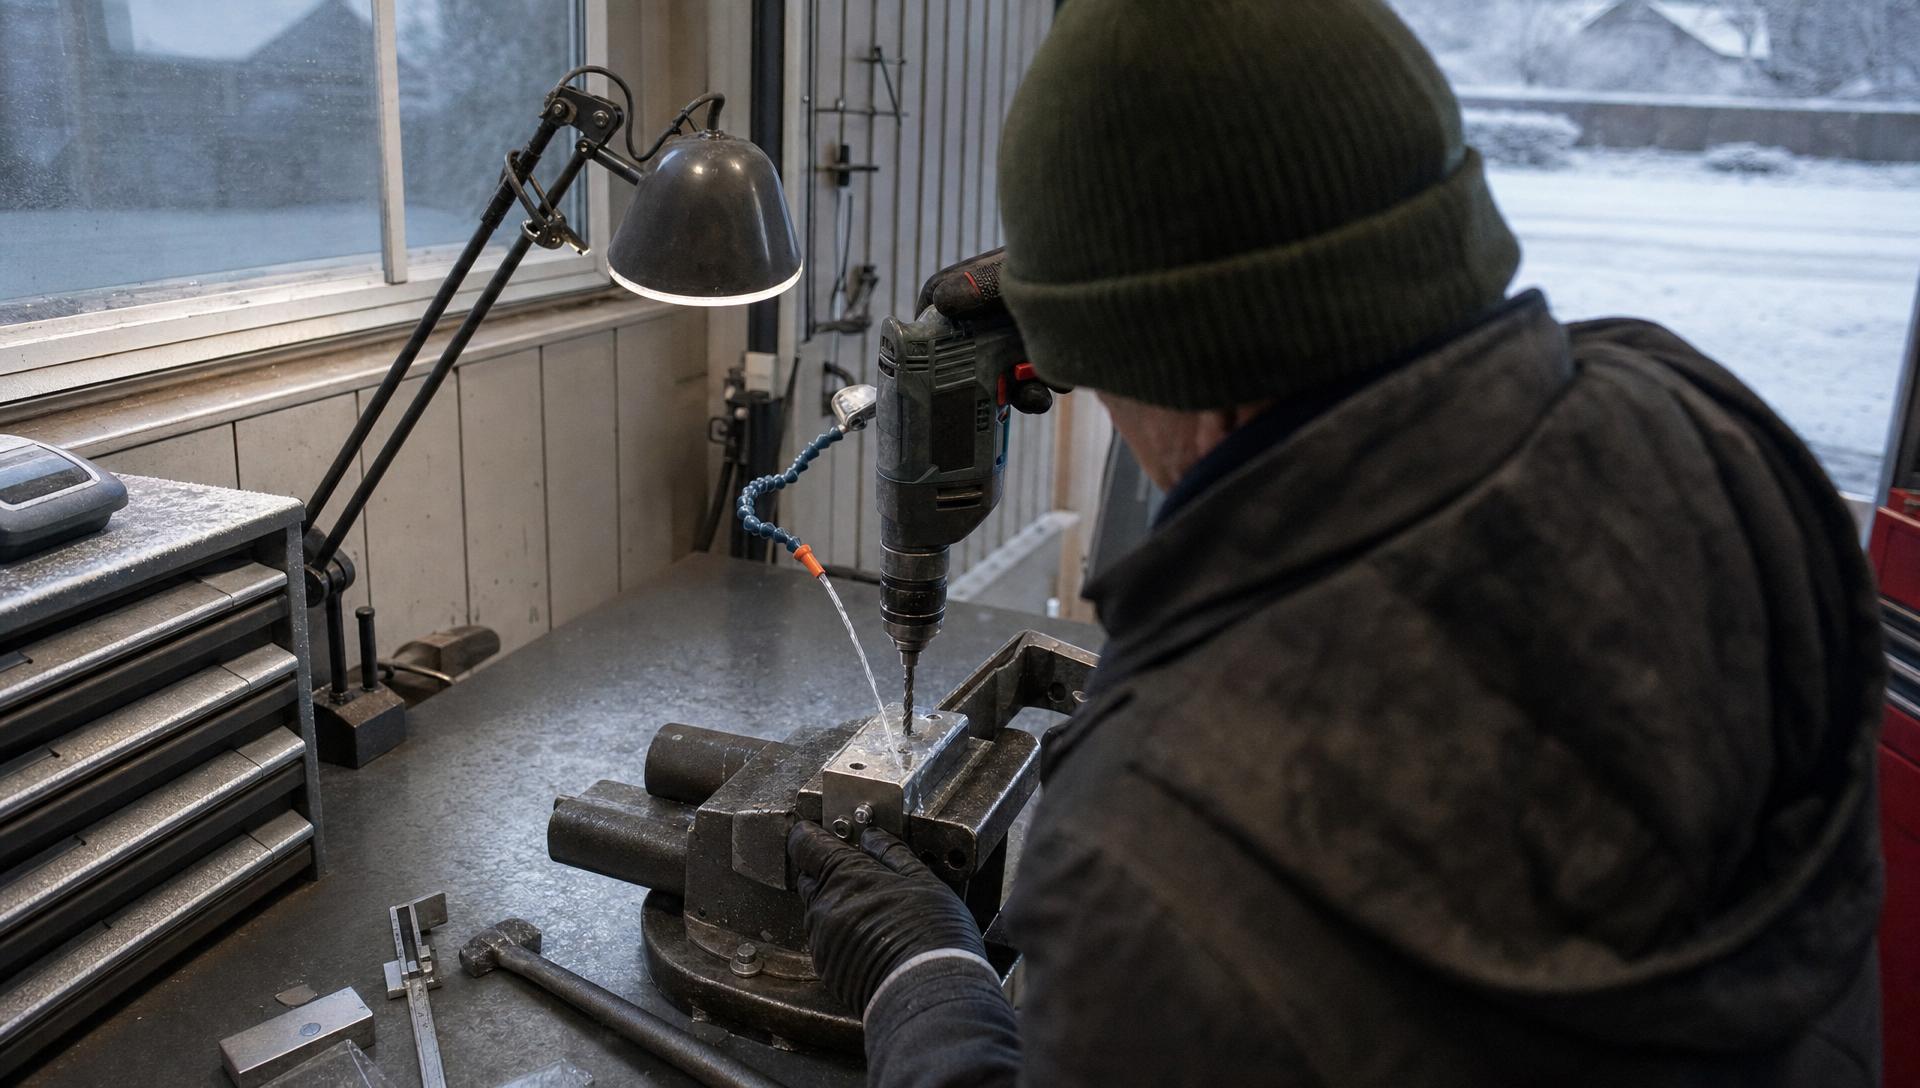
Сверло работает в глубокой скважине, температура на кромке быстро растет, стружка плохо ломается, и вывод ее затруднен.
Типичная ошибка: считать, что для сверления достаточно даже прохладной воды. Это неправда. Вода без смазки приводит к: - Налипанию стружки на спиральные канавки сверла; - Перегреву и потере твердости режущей кромки (отпуск стали инструмента); - Расклеиванию паяного или напайного твердого сплава на корпусе сверла.
Для сверления нержавейки обязательна эмульсионная СОЖ с EP-добавками (хлор, сера) при концентрации не менее 8–10% (для диаметра > 10 мм -10–12%). Рекомендуемая подача -8–12 бар через лопатки инструмента (если станок имеет встроенную систему подачи СОЖ) или через ручную масленку если станок универсальный.
Расход СОЖ при сверлении нержавейки -10–15 л/мин для обеспечения постоянного охлаждения скважины. На старых сверлильных станках без автоматической подачи СОЖ применяют ручную подачу, но с той же интенсивностью: частое смачивание (каждые 10–15 оборотов при низких скоростях).
Таблица скоростей и подач для сверления нержавейки:
| Диаметр сверла | Скорость резания vc, м/мин | Подача на оборот, мм/об | Стружка | Рекомендация |
|---|---|---|---|---|
| 3–5 мм | 30–50 | 0,05–0,10 | Спиральная, длинная | Эмульсия 10%, давление 8 бар |
| 6–10 мм | 40–80 | 0,10–0,20 | Спиральная, требует отвода | Эмульсия 10–12%, давление 10 бар |
| 10–20 мм | 50–100 | 0,20–0,30 | Длинная, требует дополнительного охлаждения | Эмульсия 10–12%, давление 12 бар |
| > 20 мм | 60–100 | 0,30–0,50 | Может быть спиральная (длинная) или стружколом в зависимости от конструкции | Полусинтетика 8–10%, давление 12–15 бар |
Интегрированное решение: Полусинтетические СОЖ с высоким содержанием масла (20–35%) обеспечивают лучшую адгезию к режущей кромке и дольше держатся в глубокой скважине, что снижает перегрев. Это особенно важно при сверлении глубоких отверстий (отношение глубины к диаметру свыше 5:1). Такие композиции активируют свои EP-добавки уже при 150–180°C, в то время как хлорированные эмульсии требуют 200°C и выше.
Технические параметры и режимы подачи СОЖ
Правильный режим подачи СОЖ - это не просто «давай охладить».
Это точная настройка, которая влияет на срок службы инструмента и качество поверхности.
Концентрация
Концентрация рабочей эмульсии или суспензии полусинтетики - это процент масла (или полусинтетического концентрата) в воде.
Для черновой обработки и сверления: 10–12%. Это обеспечивает достаточную смазку и предотвращает налипание стружки.
Для средней и чистовой обработки: 8–10%. Меньше масла означает лучше охлаждение и меньше неприятного запаха при испарении.
Для фрезерования (где давления выше): 8–10% эмульсии или 5–8% полусинтетики, так как под давлением масло лучше удерживается в зоне контакта.
Критические пороги: - Ниже 7% - смазывающая способность падает резко, налипание стружки возрастает экспоненциально. - Выше 15% - нет выигрыша, только расход увеличивается и возрастает дымоемкость при испарении.
Контроль концентрации обязателен рефрактометром минимум 2 раза в смену (начало и конец), особенно если в системе работает испарение или утечки. Разводить концентрат нужно в воду (не наоборот!), с медленным перемешиванием.
pH
pH рабочей СОЖ должен быть 8,5–9,5 для нержавейки. Это нейтральная щелочность.
Почему: - При pH < 8,0 возрастает риск контактной коррозии нержавейки (особенно 316L в присутствии хлоридов); - При pH > 9,5 может произойти омыление масла (образование мыл, потеря смазывающей способности) и корродирование сталей, чувствительных к щелочи.
pH проверяют индикаторной бумагой или pH-метром 1 раз в неделю.
Температура СОЖ
Температура рабочей жидкости в системе должна быть 18–25°C. Это критично.
При T < 18°C вязкость резко возрастает (особенно у полусинтетики), текучесть падает, подача становится неравномерной.
При T > 25°C происходит ускоренное испарение воды, концентрация масла растет в резервуаре, а в рабочей зоне может возникнуть локальный перегрев (T заготовки превышает допуск).
Для обеспечения стабильной температуры применяют охладители (теплообменники) на емкости или встроенные в контур подачи. На малых станках эффективен простой радиатор с вентилятором.
Давление и расход подачи
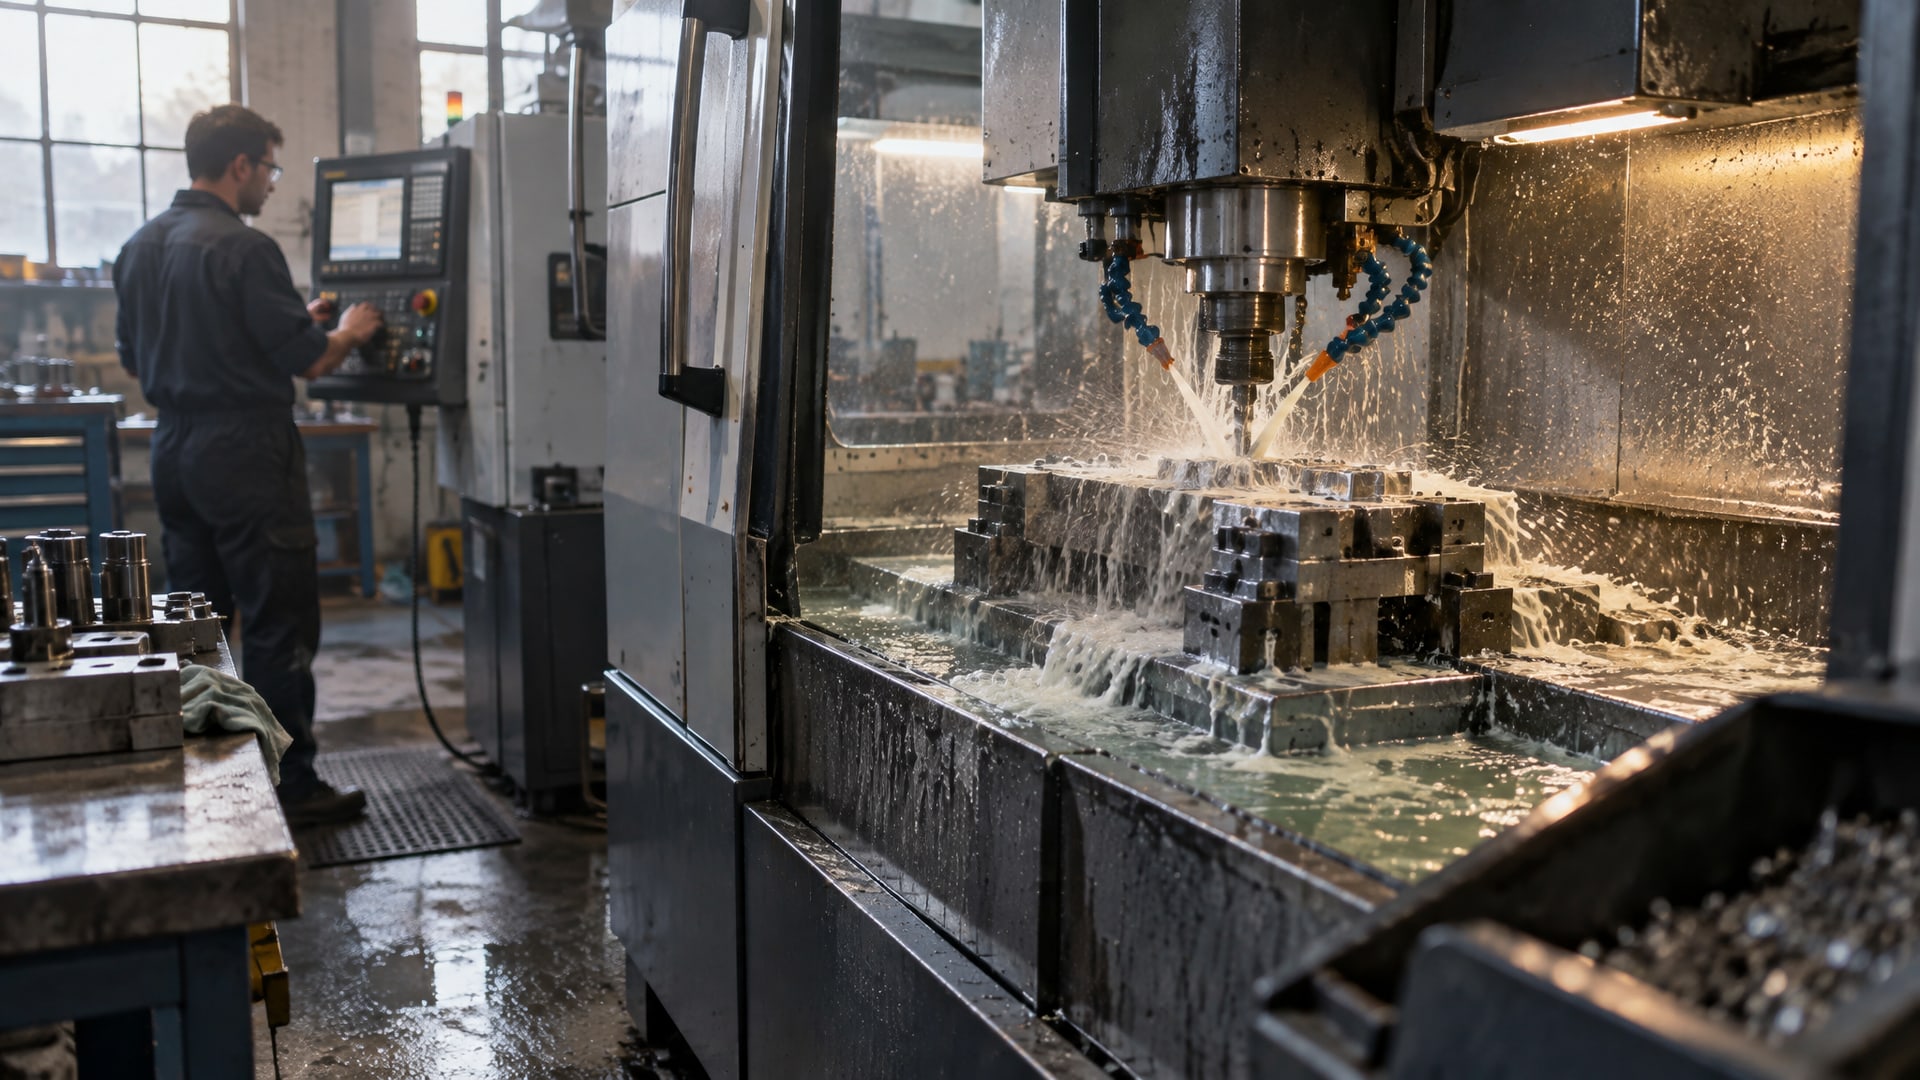
Давление подачи через лопатки инструмента или прямое (для сверления): 8–12 бар. Это давление, при котором эмульсия эффективно смывает стружку из зоны резания и обеспечивает адгезию смазки.
При P < 6 бар эффект охлаждения минимален, стружка налипает.
При P > 15 бар (на старых системах) происходит забивание каналов подачи и вывода СОЖ стружкой, переполнение резервуара, утечки.
Давление через шпиндель фрезерного станка: 40–70 бар. Это более высокие давления, и требуется тонкая фильтрация (см. ниже).
Расход: - Сверление и точение: 10–15 л/мин. - Черновое точение с интенсивным отводом стружки: 15–25 л/мин. - Фрезерование (через шпиндель): 30–50 л/мин.
При недостаточном расходе (< 8 л/мин) СОЖ не успевает охладить зону резания; при избыточном (> 30 л/мин при давлении 8 бар) начинаются брызги и потери.
Контроль качества и организация процесса
Выбрать правильную СОЖ - это только половина успеха.
Вторая половина - управление ее состоянием и внедрение процедур контроля.
Фильтрация
Стружка, образующаяся при обработке, попадает в резервуар СОЖ. Без фильтрации она скапливается, забивает насос и каналы подачи.
Недопустимо экономить на фильтрах. Забивание каналов приводит к: - Неравномерной подаче СОЖ (в некоторых точках инструмента жидкость не поступает); - Повреждению помпы (кавитация, перегрев); - Остановке станка и останавливанию производства.
Для обработки нержавейки под давлением 8–12 бар применяют сетчатые фильтры с размером ячейки 100–150 микрон. Для фрезерования (40–70 бар) -50–100 микрон.
Фильтры меняют или промывают ежедневно, а при черновой обработке - дважды в смену.
Острые инструменты и положительный передний угол
Тупой инструмент требует большего усилия резания, что генерирует больше тепла и способствует наклепу. Для нержавейки критично использование острых пластин и инструментов с положительным передним углом.
Передний угол (угол резания на главной режущей кромке): - Для точения нержавейки: +15...+20° (вместо +8...+12° для углеродистой стали); - Для фрезерования: +8...+15° (в зависимости от конструкции фрезы).
Острая кромка снижает усилие резания, что уменьшает генерацию тепла и налипание стружки. Инструмент меняют после появления первых признаков износа (перестроение качества поверхности, увеличение шума), а не когда он полностью затупится.
Контроль концентрации рефрактометром
Рефрактометр - это оптический прибор, который измеряет показатель преломления света в жидкости. Для водных эмульсий показатель преломления прямо коррелирует с процентом масла в смеси.
Процедура: 1. Слегка прогрейте СОЖ из резервуара до 20–22°C. 2. Капните 2–3 капли на призму рефрактометра. 3. Направьте прибор на свет и считайте показание на шкале (в процентах масла или в показателе преломления nD). 4. Сравните с заводской калибровкой данного рефрактометра для данной СОЖ.
Допуск: ±0,5% от установленной концентрации (например, если установлено 10%, допускается 9,5–10,5%).
Если концентрация упала ниже нижнего предела, добавьте концентрат; если выросла выше верхнего, разведите новой водой (не хлорированной, лучше дистиллированной или из системы очистки).
Совместимость с материалом и типичные ошибки
Одна из самых опасных ошибок - применение универсальной СОЖ или СОЖ, содержащей соединения тяжелых металлов.
Недопустимые компоненты
Тяжелые металлы (Cu, Pb, Hg): Вызывают контактную коррозию нержавейки. Медь и ее сплавы образуют гальваническую пару с нержавейкой, приводя к локальной коррозии (питтинг), особенно в присутствии хлоридов. Свинец и ртуть (редкие, но встречаются в старых синтетиках) окисляются в условиях влажности и вызывают межкристаллитную коррозию.
Проверяйте карточку товара СОЖ на предмет отсутствия этих элементов. Если в описании есть фраза «содержит Cu < 0,1%» или вообще упоминание меди - откажитесь.
Универсальная СОЖ
Универсальная СОЖ, якобы работающая и на стали, и на алюминии, и на медных сплавах одновременно, - это компромисс. Для алюминия нужен pH 7,5–8,0 (слабо-щелочной), чтобы избежать растворения оксидной пленки; для нержавейки нужен pH 8,5–9,5. Универсальная, как правило, настроена на pH 8,0–8,3, что недостаточно для защиты нержавейки от коррозии и позволяет налипанию стружки происходить чаще.
Если в цехе обрабатывается смешанный материал (сталь + алюминий), то либо используют две разные СОЖ и строго следят за их разделением (разные системы, разные насосы), либо выбирают компромиссный pH и дополняют его ингибиторами коррозии.
Совместимость с уплотнениями и гидравликой
Неправильный подбор СОЖ может привести к набуханию уплотнений (сальников, манжет) в насосе. Некоторые синтетики содержат компоненты, которые размягчают резину NBR. Перед закупкой больших объемов уточняйте у поставщика совместимость с материалом уплотнений на вашем станке.
Часто задаваемые вопросы
Можно ли использовать СОЖ для углеродистой стали при обработке нержавейки?
Не рекомендуется. СОЖ для углеродистой стали обычно содержит меньше EP-добавок (хлора, серы) и имеет pH 8,0–8,3, что недостаточно для предотвращения налипания стружки нержавейки при температурах 200–400°C. Результат: частая смена инструмента, брак, перегрев заготовки. Для нержавейки нужна специализированная композиция с pH 8,5–9,5 и проверенным содержанием хлора и серы.
Какая температура СОЖ считается нормальной?
18–25°C - оптимальный диапазон. Ниже 18°C вязкость растет, текучесть падает, подача становится неравномерной (особенно в полусинтетиках). Выше 25°C испаряется вода, концентрация масла растет в резервуаре, и в рабочей зоне может возникнуть локальный перегрев (температура заготовки превышает 60–80°C). На малых станках используйте охлаждающие радиаторы с вентилятором или встроенные теплообменники.
Как часто нужно менять СОЖ в системе?
СОЖ не меняют часто, если поддерживать ее в чистоте. Примерный интервал: 6–12 месяцев при условии ежедневной фильтрации, контроля pH раз в неделю и концентрации рефрактометром дважды в смену. Если заметили запах гниения (бактериальное загрязнение), пену, отслоение масла или изменение pH, то меняют без ждания. Полная замена - дорогостоящая операция, поэтому профилактика (фильтрация, контроль) окупается.
Что делать, если сверло быстро перегревается и налипает стружка?
Проверьте в этом порядке: (1) Концентрация СОЖ - должна быть не менее 8–10% (рефрактометром). (2) Давление подачи - не менее 8 бар и расход не менее 10 л/мин. (3) Температура СОЖ - не выше 25°C. (4) Острота сверла - тупое сверло генерирует больше тепла. (5) Скорость резания - может быть завышена для диаметра. Если все параметры в норме, но проблема остается, измените тип СОЖ: используйте полусинтетику вместо эмульсии, она держится в скважине лучше.
Совместима ли СОЖ для нержавейки с фрезерными станками и фрезами из кобальтовых сплавов?
Да, совместима. Полусинтетические СОЖ с EP-добавками работают и на фрезах из кобальта (HSS-Co), и на пластинах из твердого сплава (ВК, ТК). Единственное отличие - при фрезеровании давление подачи выше (40–70 бар), поэтому требуется более тонкая фильтрация (50–100 микрон). Убедитесь, что система охлаждения вашего фрезерного станка выдерживает такую фильтрацию, и регулярно меняйте или промывайте фильтрующие элементы.
Заключение
Подбор СОЖ для обработки нержавеющей стали 12Х18Н10Т и 316L - это не просто выбор из каталога: нужна эмульсионная или полусинтетическая композиция с концентрацией 8–12%, pH 8,5–9,5, содержащая EP-добавки (хлор, сера) и не содержащая тяжелых металлов. Низкая теплопроводность этих сталей, высокая склонность к наклепу и налипанию стружки требуют специализированного подхода: поддержания температуры СОЖ в диапазоне 18–25°C, давления подачи 8–12 бар, обязательной фильтрации и ежедневного контроля концентрации рефрактометром.
Типичные ошибки - использование универсальной СОЖ, экономия на фильтрации и игнорирование контроля концентрации - приводят к частому выходу из строя инструмента, браку и потерям производительности. Следующий шаг: уточните у поставщика вашей СОЖ ее точный состав (содержание хлора, серы, pH буфер), получите рекомендации по концентрации для вашей операции, и установите процедуру ежедневного контроля рефрактометром и еженедельного измерения pH. Если текущая СОЖ не дает результатов, проконсультируйтесь с технологом-смазочником на предмет перехода на полусинтетическую композицию, которая лучше держится в зоне контакта и дольше защищает инструмент.