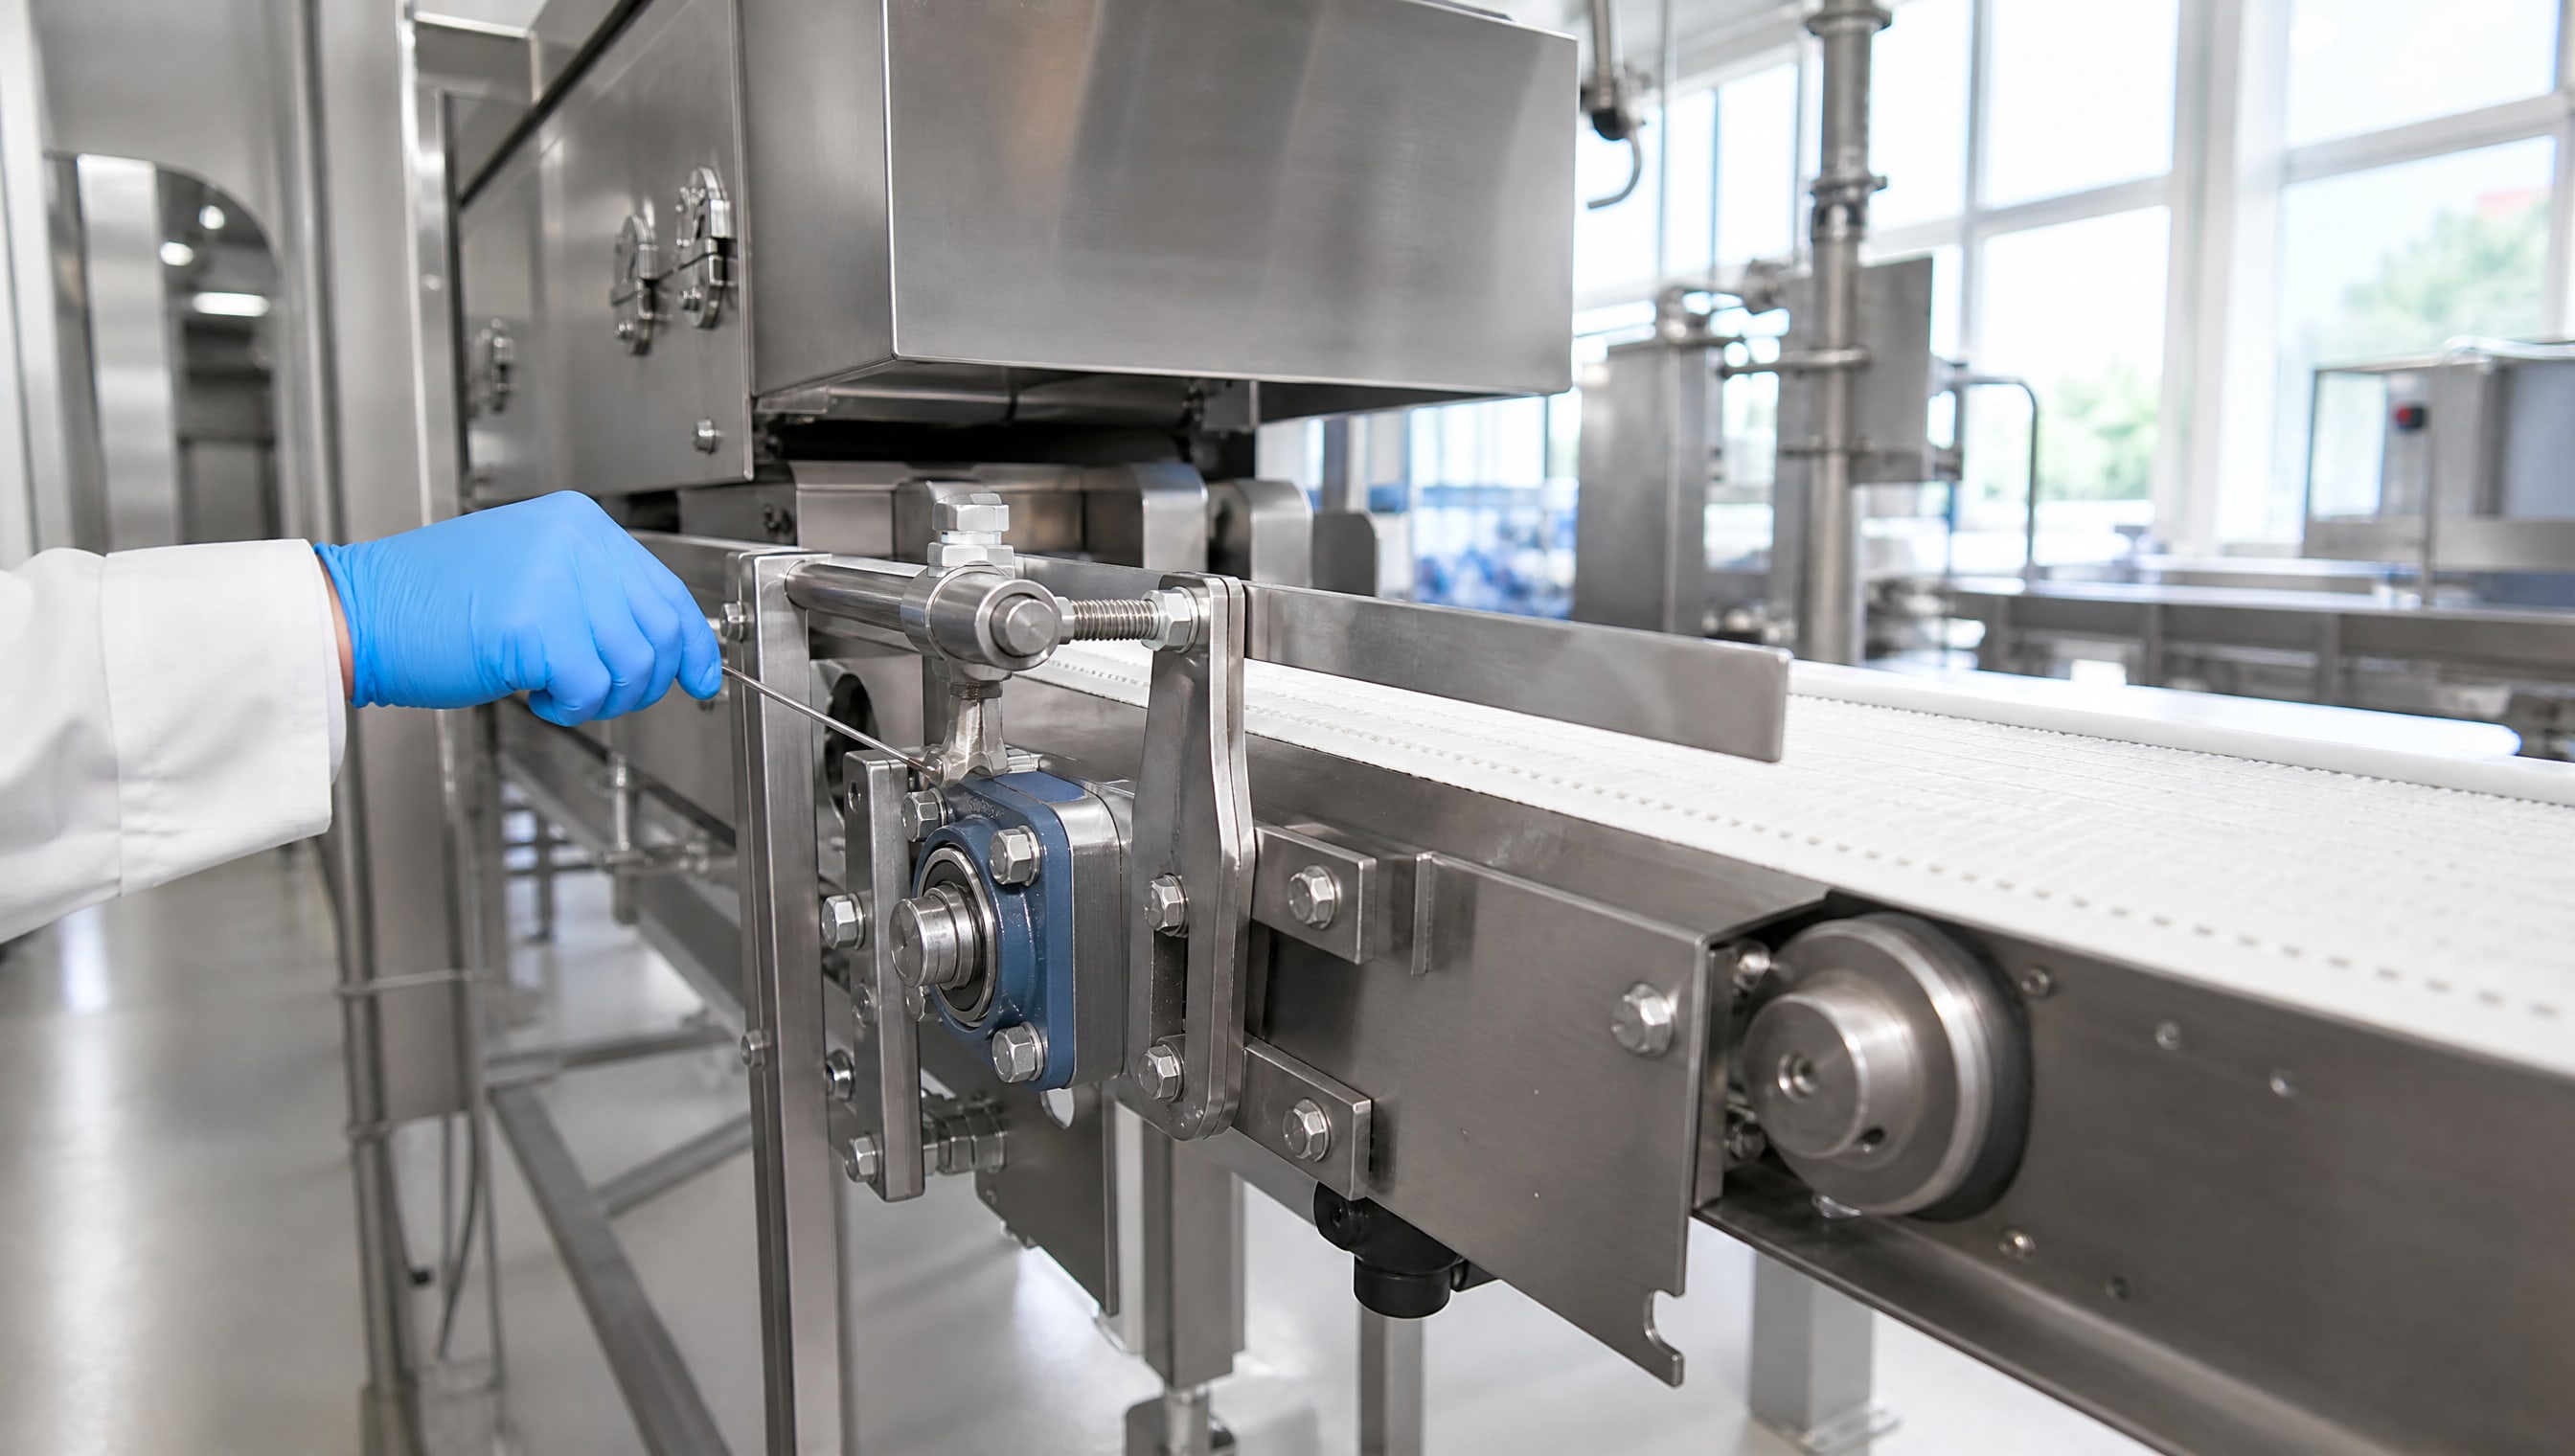
Крупногабаритные резьбовые соединения из нержавеющей стали в пищевом производстве работают в условиях, где обычная смазка недостаточна. На них воздействуют вибрация, циклические нагрузки, влажность и требование исключить любой риск загрязнения продукта. Здесь нужна не просто пищевая смазка, а состав, который одновременно предотвращает заедание, защищает от коррозии и соответствует допуску NSF H1. Отличие между смазкой для уплотнений и смазкой для резьбы критично: первая мягкая и маслянистая, вторая - более густая, с противозадирными добавками и высокой несущей способностью. Статья поможет закупщикам и инженерам разобраться, какой материал выбрать для каждого узла, как оценить совместимость с нержавейкой и на какие параметры сверяться при подборе.
Разграничение NSF H1 и H2: почему это важно для резьбовых соединений
NSF H1 и H2 - это не степени качества смазки, а классификация по зонам применения.
H1 разрешает случайный контакт с пищей в нормируемых пределах (не более 10 ppm), при условии, что состав собран из компонентов, одобренных FDA и GRAS. H2 используется для смазки узлов трения в зонах, где контакт с продуктом полностью исключен - например, внутри редуктора или вспомогательного оборудования.
На практике это означает: резьба, выступающая в пищевой зоне или рядом с ней, требует H1; крепеж далеко от контура обработки пищи может быть смазан H2. Эта граница часто размыта - на одном оборудовании нужны оба типа смазок. Опытные закупщики не берут первый найденный состав с пометкой «пищевой», а сначала определяют географию применения и уточняют у инженера оборудования, какие узлы входят в пищевой контур.
Силиконовая смазка против пасты для резьбы: выбор по типу узла
Рынок пищевых смазок предлагает два основных решения: силиконовую смазку и противозадирную пасту, обе с допуском H1.
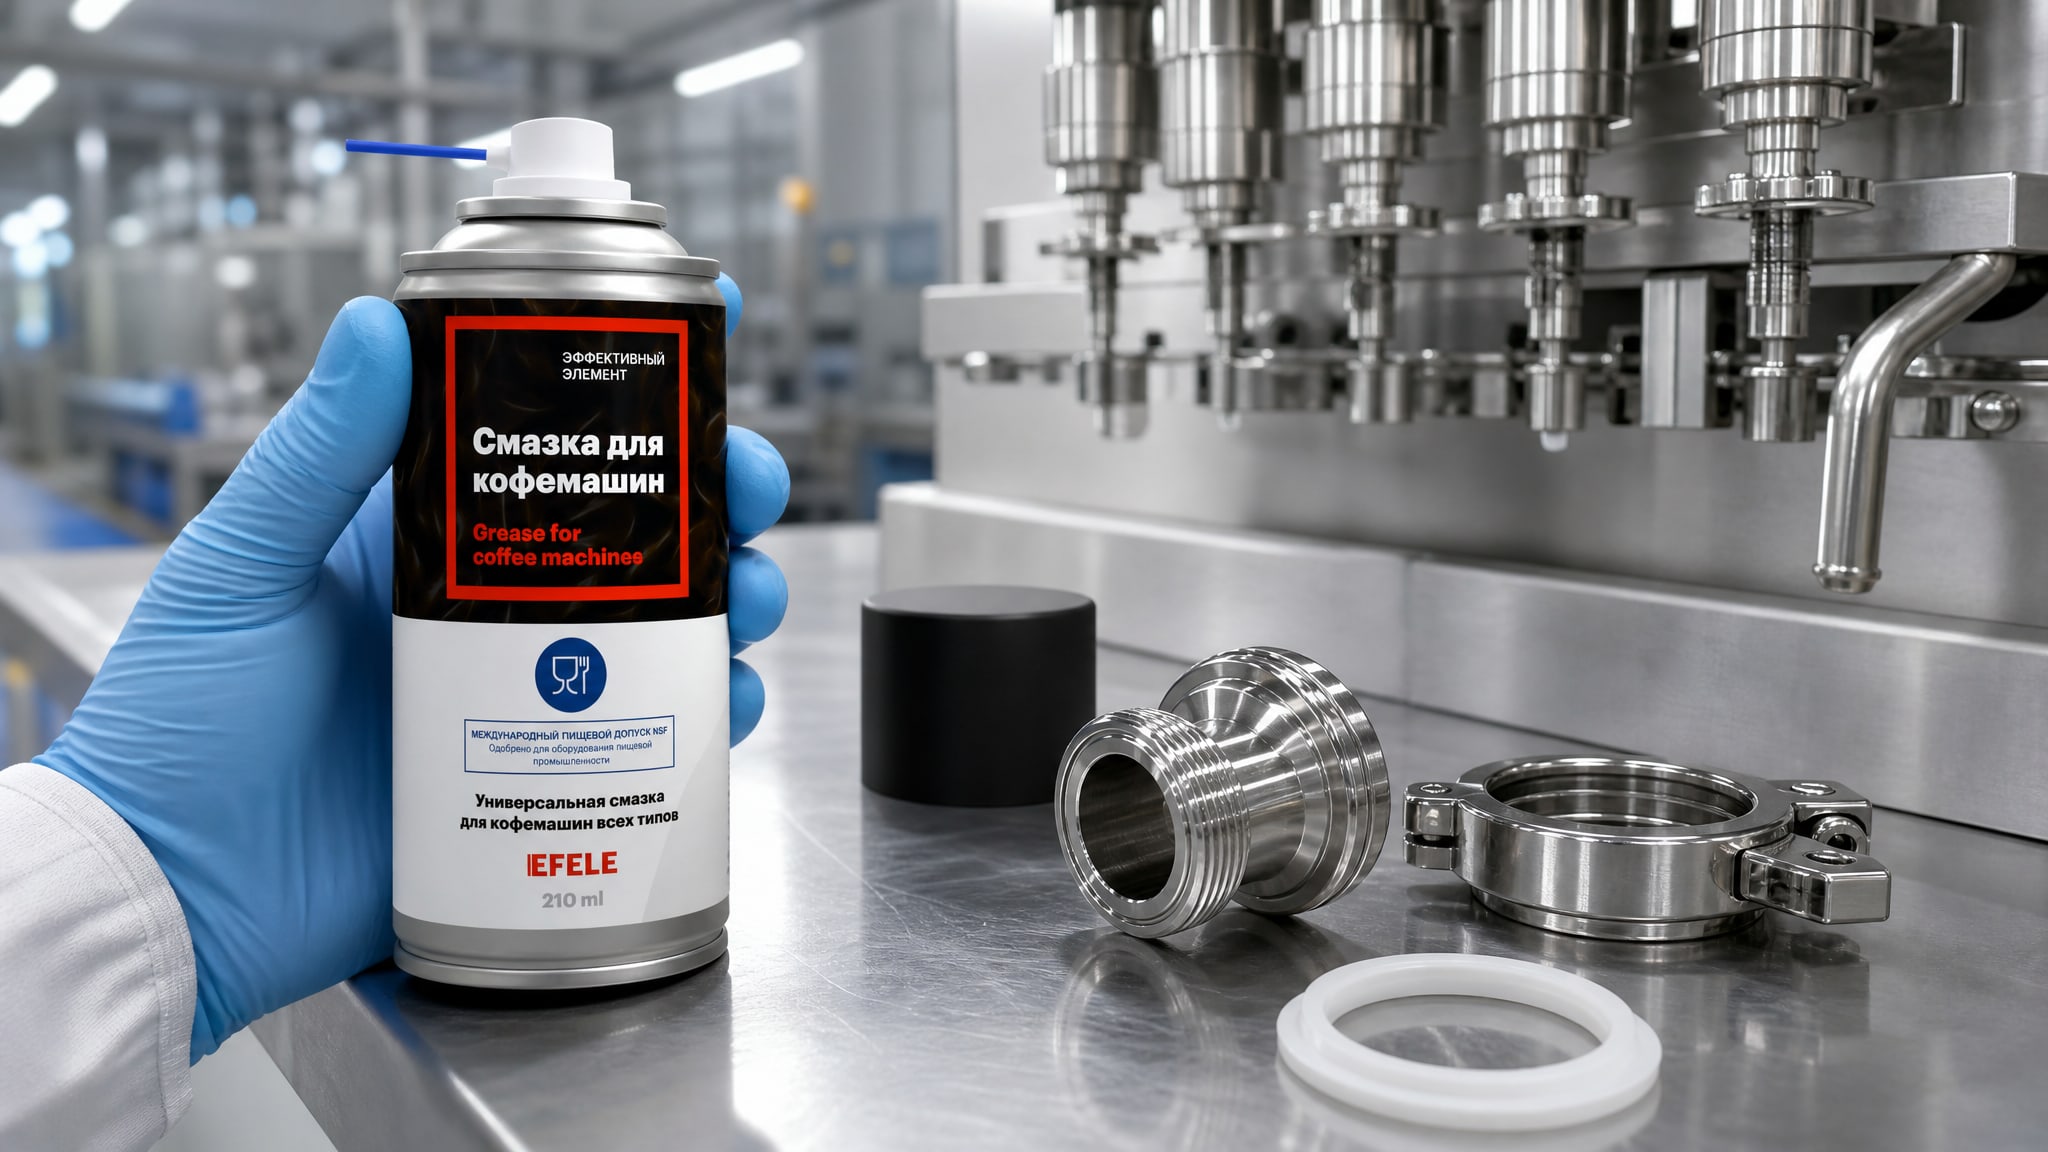
Их свойства существенно различаются.
Силиконовая смазка H1: для уплотнений и мягких контактов
Силиконовые пищевые смазки (часто с добавкой PTFE) работают на силиконовом базовом масле вязкостью до 60000 cSt. Они выпускаются консистенцией NLGI 3, имеют диапазон от −40 до +200 °C и хорошо совместимы с пластиком, резиной и керамическими уплотнителями. Потери на испарение таких смазок при +200 °C за 24 часа не превышают 1,7%, выделение масла - около 0,6%.
Эта смазка идеальна для уплотнений поршней, резиновых манжет, пластиковых направляющих. Ее мягкая структура позволяет наносить тонкой пленкой, и она не высыхает в условиях перепадов температур. Однако для крупногабаритных резьб с циклическими нагрузками она оказывается недостаточной: под вибрацией силиконовая пленка может выдавливаться из промежутков, и резьба начинает прихватываться.
Противозадирная паста H1: для резьбы и высоконагруженных соединений
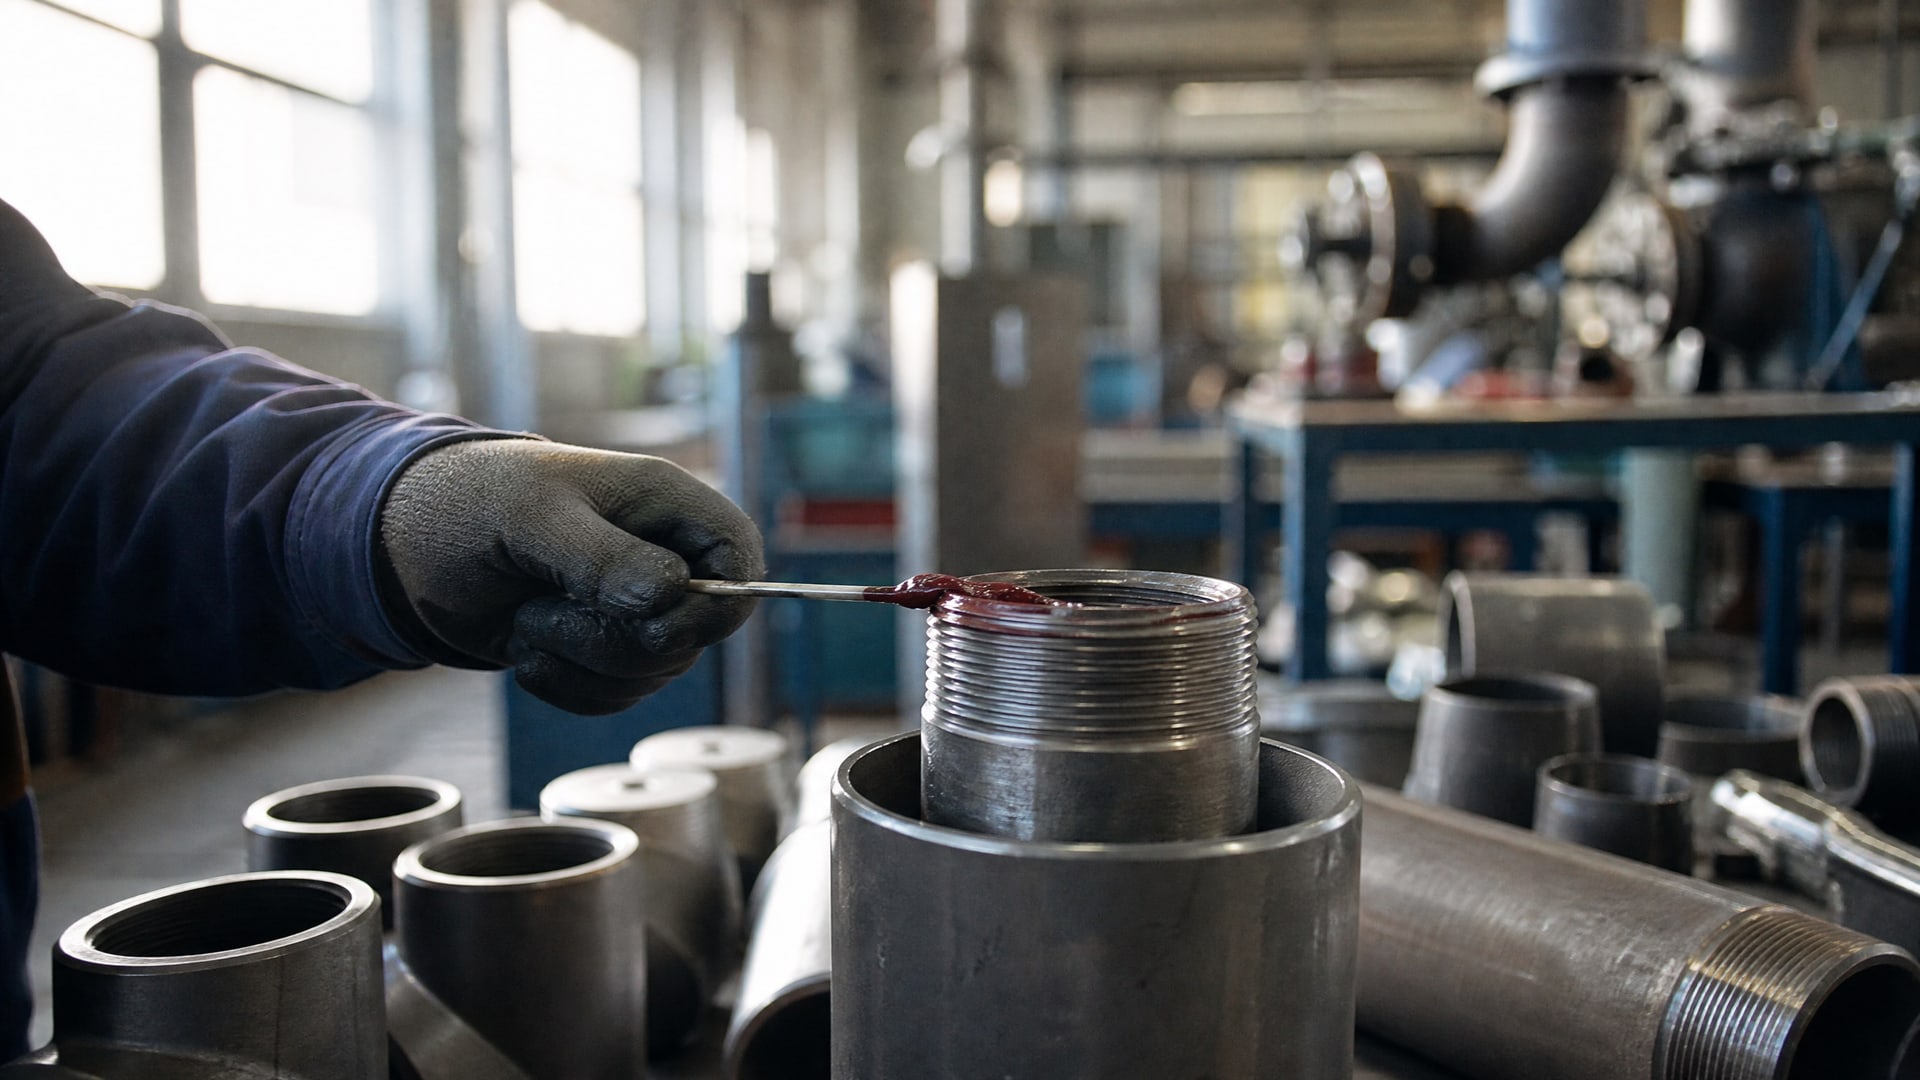
Пасты на основе PAO (полиальфаолефина) с противозадирными добавками предназначены специально для резьбовых соединений, болтов, пружин и узлов с трением скольжения. Паста намного гуще силиконовой смазки: она липнет к поверхности резьбы, не вымывается под нагрузкой и препятствует образованию локальных микросварок между витками.
Такие пасты обладают высокой несущей способностью и стойкостью к фреттинг-коррозии - опасному явлению, при котором микроскопические колебания вызывают коррозию, даже если материал нержавеющий. Диапазон температур у качественной пасты H1 может достигать −40…+200 °C, а в режиме сухой смазки (без подвижности узла) паста работает до +1400 °C.
Для крупногабаритных резьб из нержавеющей стали в пищевом оборудовании - конвейерных барабанов, мешалок, фильтров, фасовочных машин - паста H1 остается лучшим выбором.
Технические параметры для подбора смазки под нержавеющую сталь
Нержавеющая сталь требует особого внимания к составу смазки.
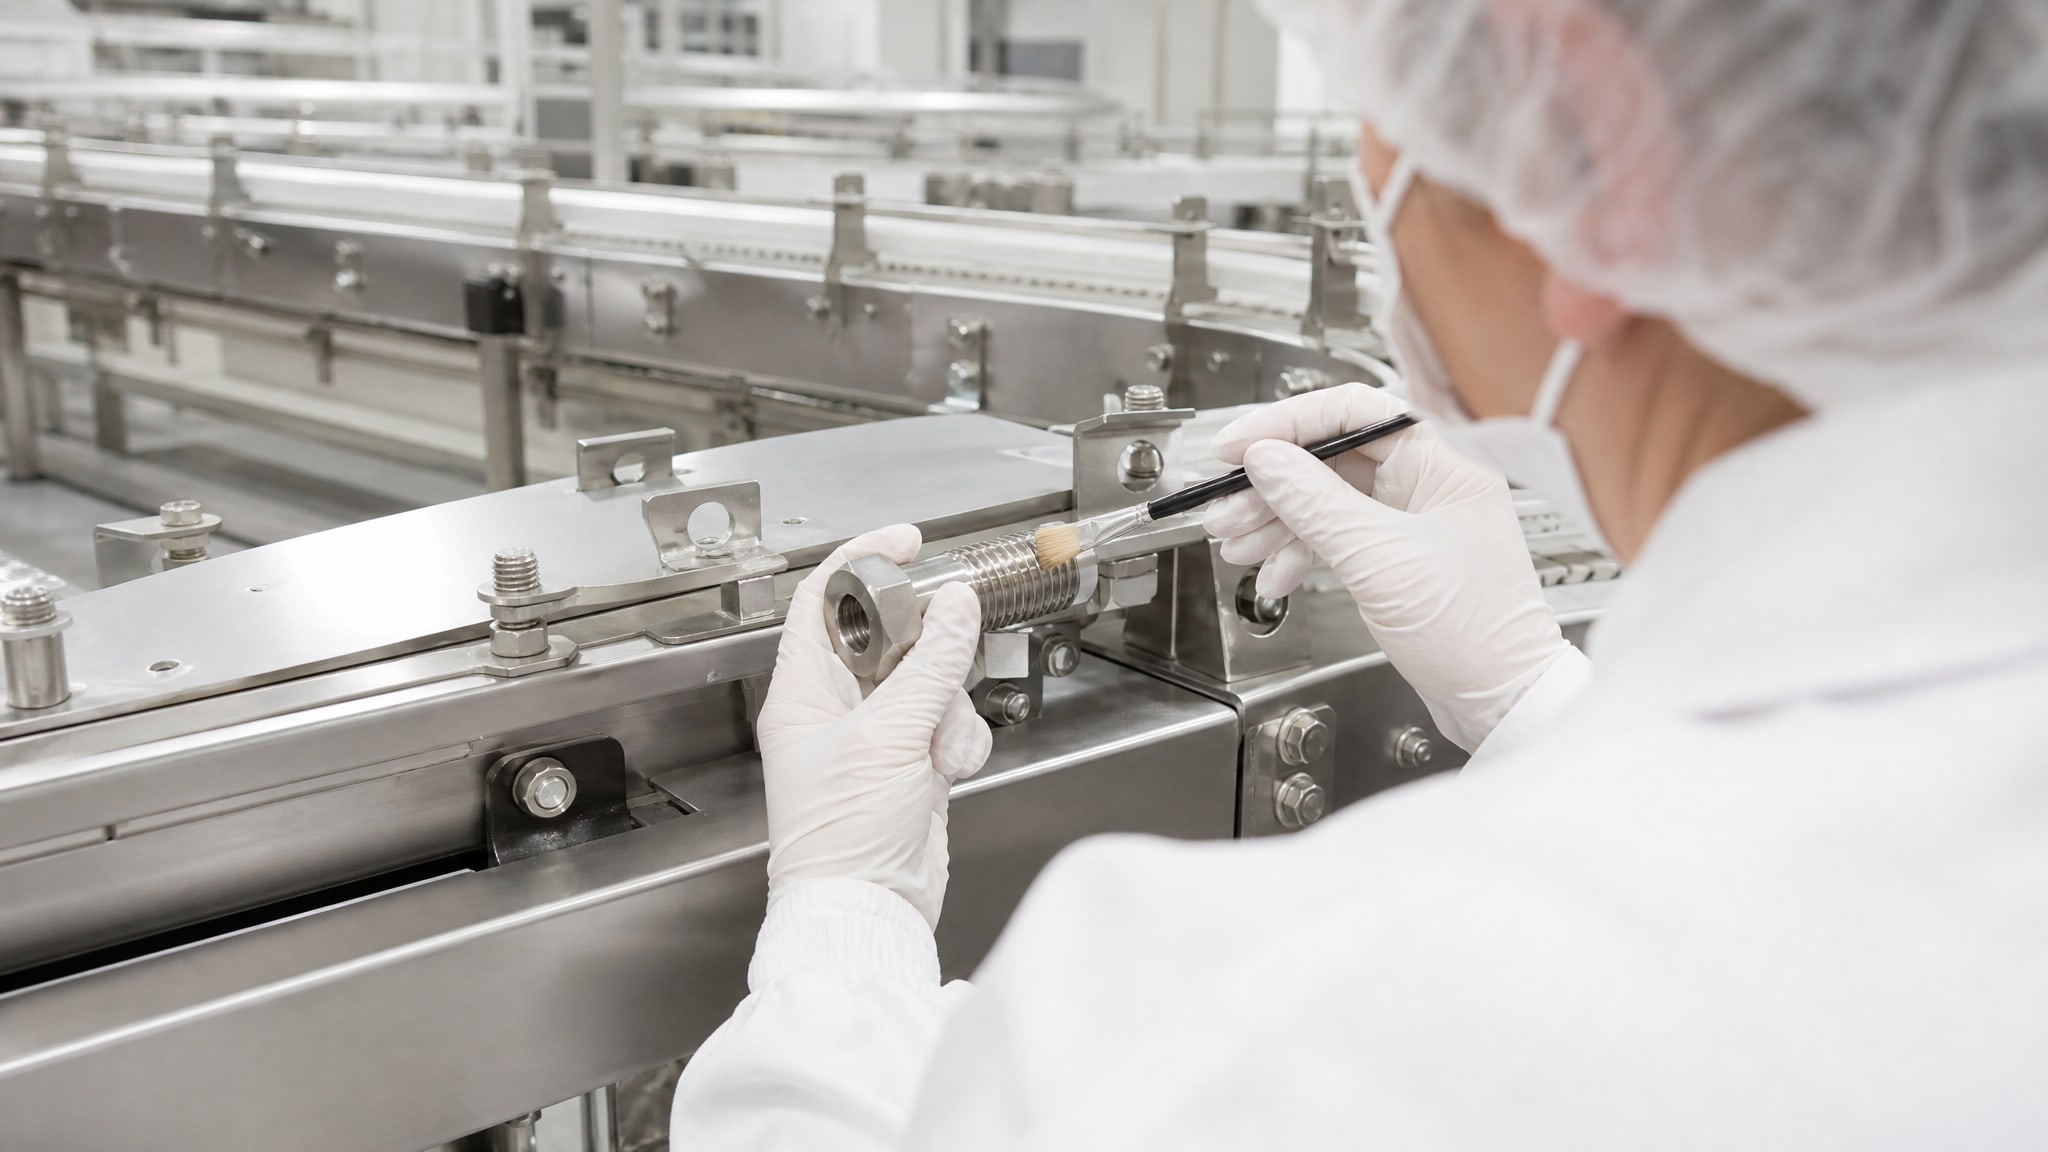
Обычные минеральные смазки на основе парафина могут спровоцировать питтинг-коррозию нержавейки из-за содержания хлоридов. Пищевые смазки обычно построены без таких примесей, но выбор все равно должен опираться на конкретные технические характеристики.
Основные параметры, которые нужно проверить
| Параметр | На что обратить внимание |
|---|---|
| Класс NSF | H1 для зон возможного контакта, H2 для исключенного контакта |
| Базовое масло | Силиконовое, PAO, полиэтиленгликоль - совместимость с уплотнителями и резиной |
| NLGI (если паста) | Класс 2–3 для резьб; 3 и выше означает более густую консистенцию |
| Температурный диапазон | От −40 до +200 °C типовой; некоторые пасты работают до +1400 °C в режиме без скольжения |
| Выделение масла | Не более 0,6–1,7% при +200 °C/24 ч - чем ниже, тем стабильнее смазка |
| Потери на испарение | Не более 1,7% при +200 °C/24 ч - показатель долговечности при нагреве |
| Противозадирные присадки | Обязательны для резьбы; подавляют фреттинг-коррозию и микросварки |
| Совместимость с материалами | Сталь (нержавеющая, углеродистая), пластик, эластомеры, керамика |
| Плотность | Около 1 г/см³ - стандарт для пищевых смазок |
При выборе смазки нужно сверяться со спецификацией оборудования и паспортом материала. Производители указывают, какой класс NSF допустим, диапазон температур работы и совместимые смазки. Если паспорт рекомендует силиконовую смазку, а вы планируете применить пасту - проконсультируйтесь с техподдержкой, иначе возможны проблемы с уплотнениями или преждевременный износ.
Подготовка резьбового соединения перед смазкой
Правильное нанесение смазки начинается задолго до самого нанесения - с очистки поверхности.
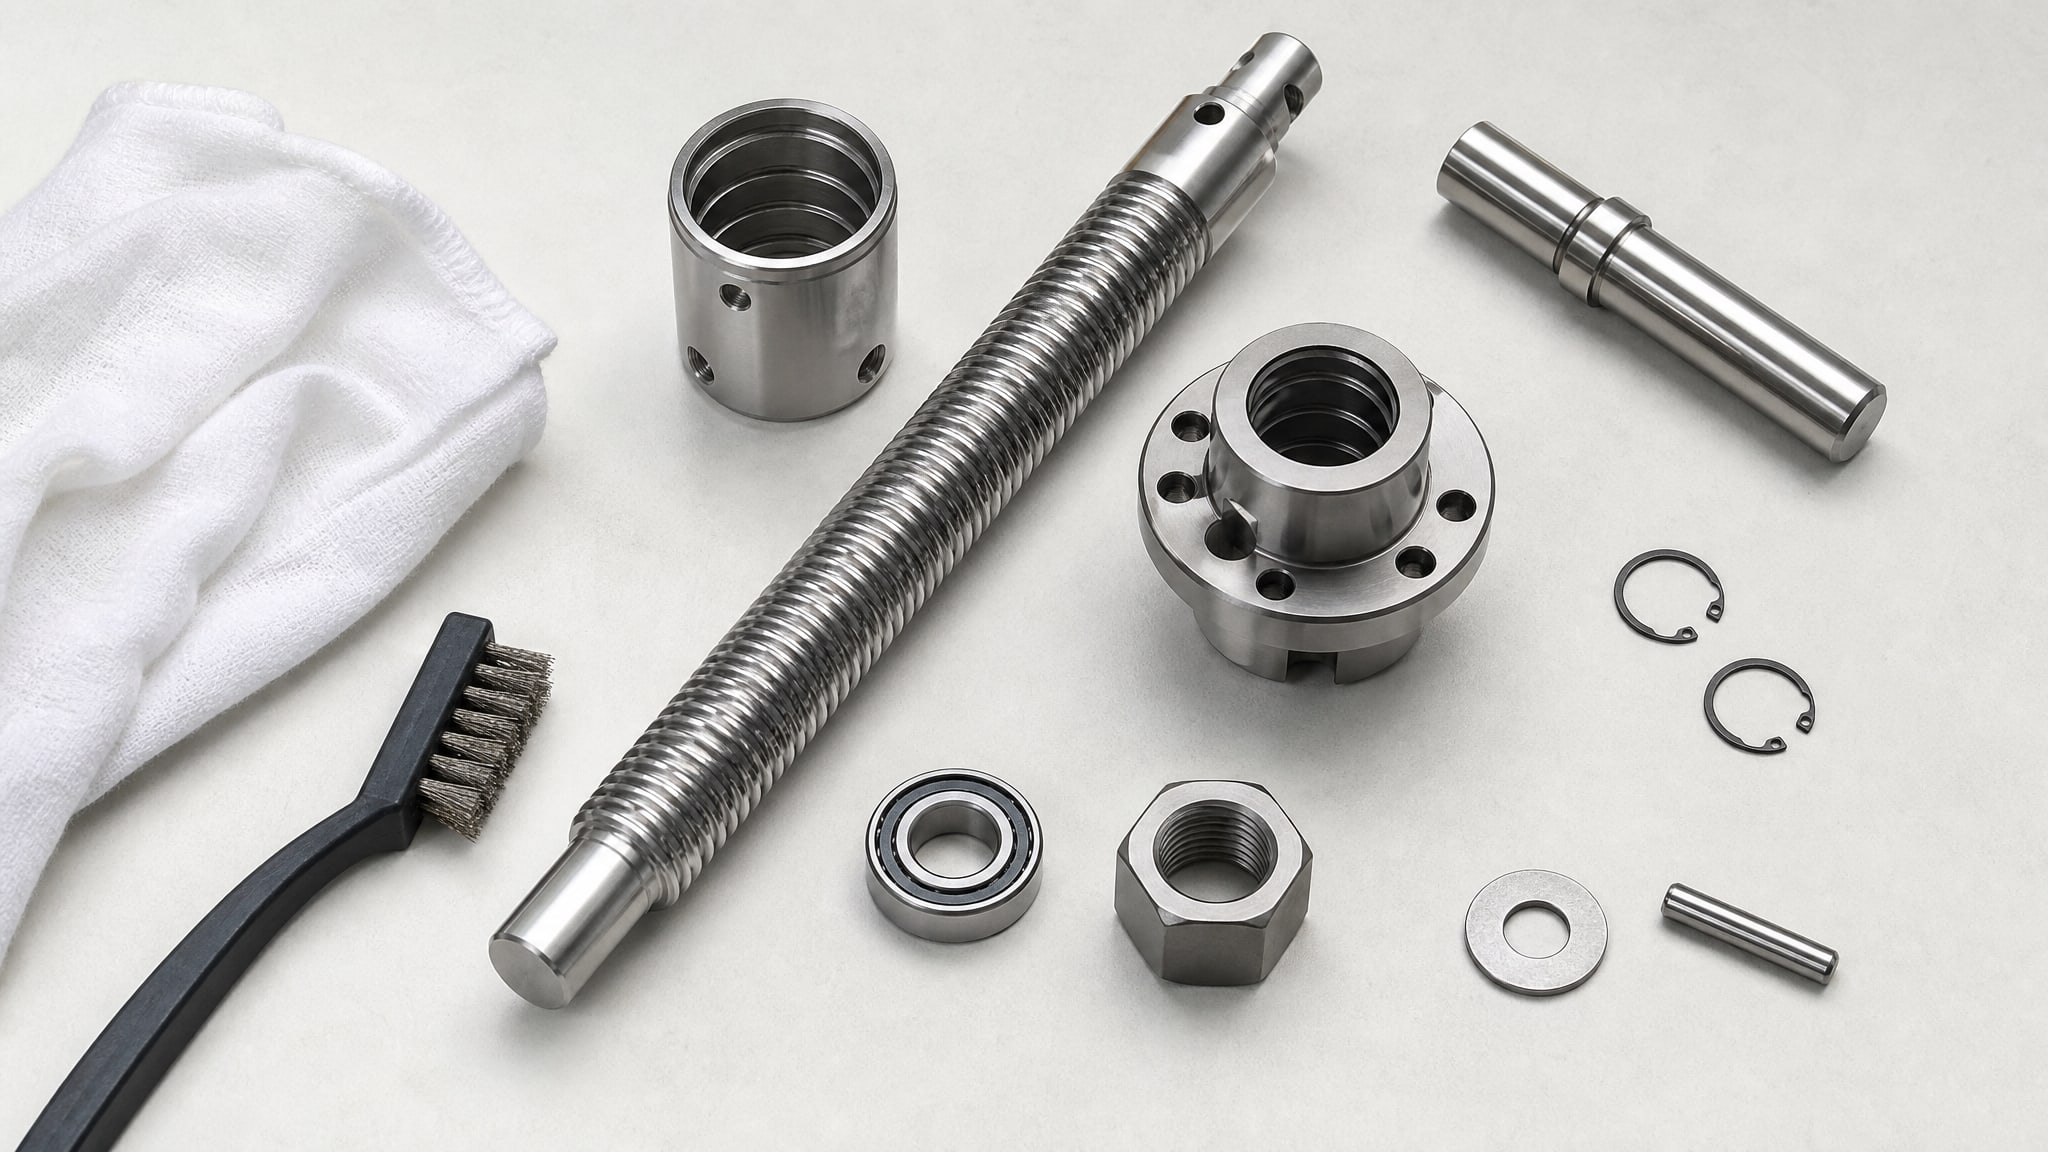
Грязь, окись, остатки предыдущих материалов снижают эффект новой смазки и могут привести к неполному заполнению зазоров резьбы.
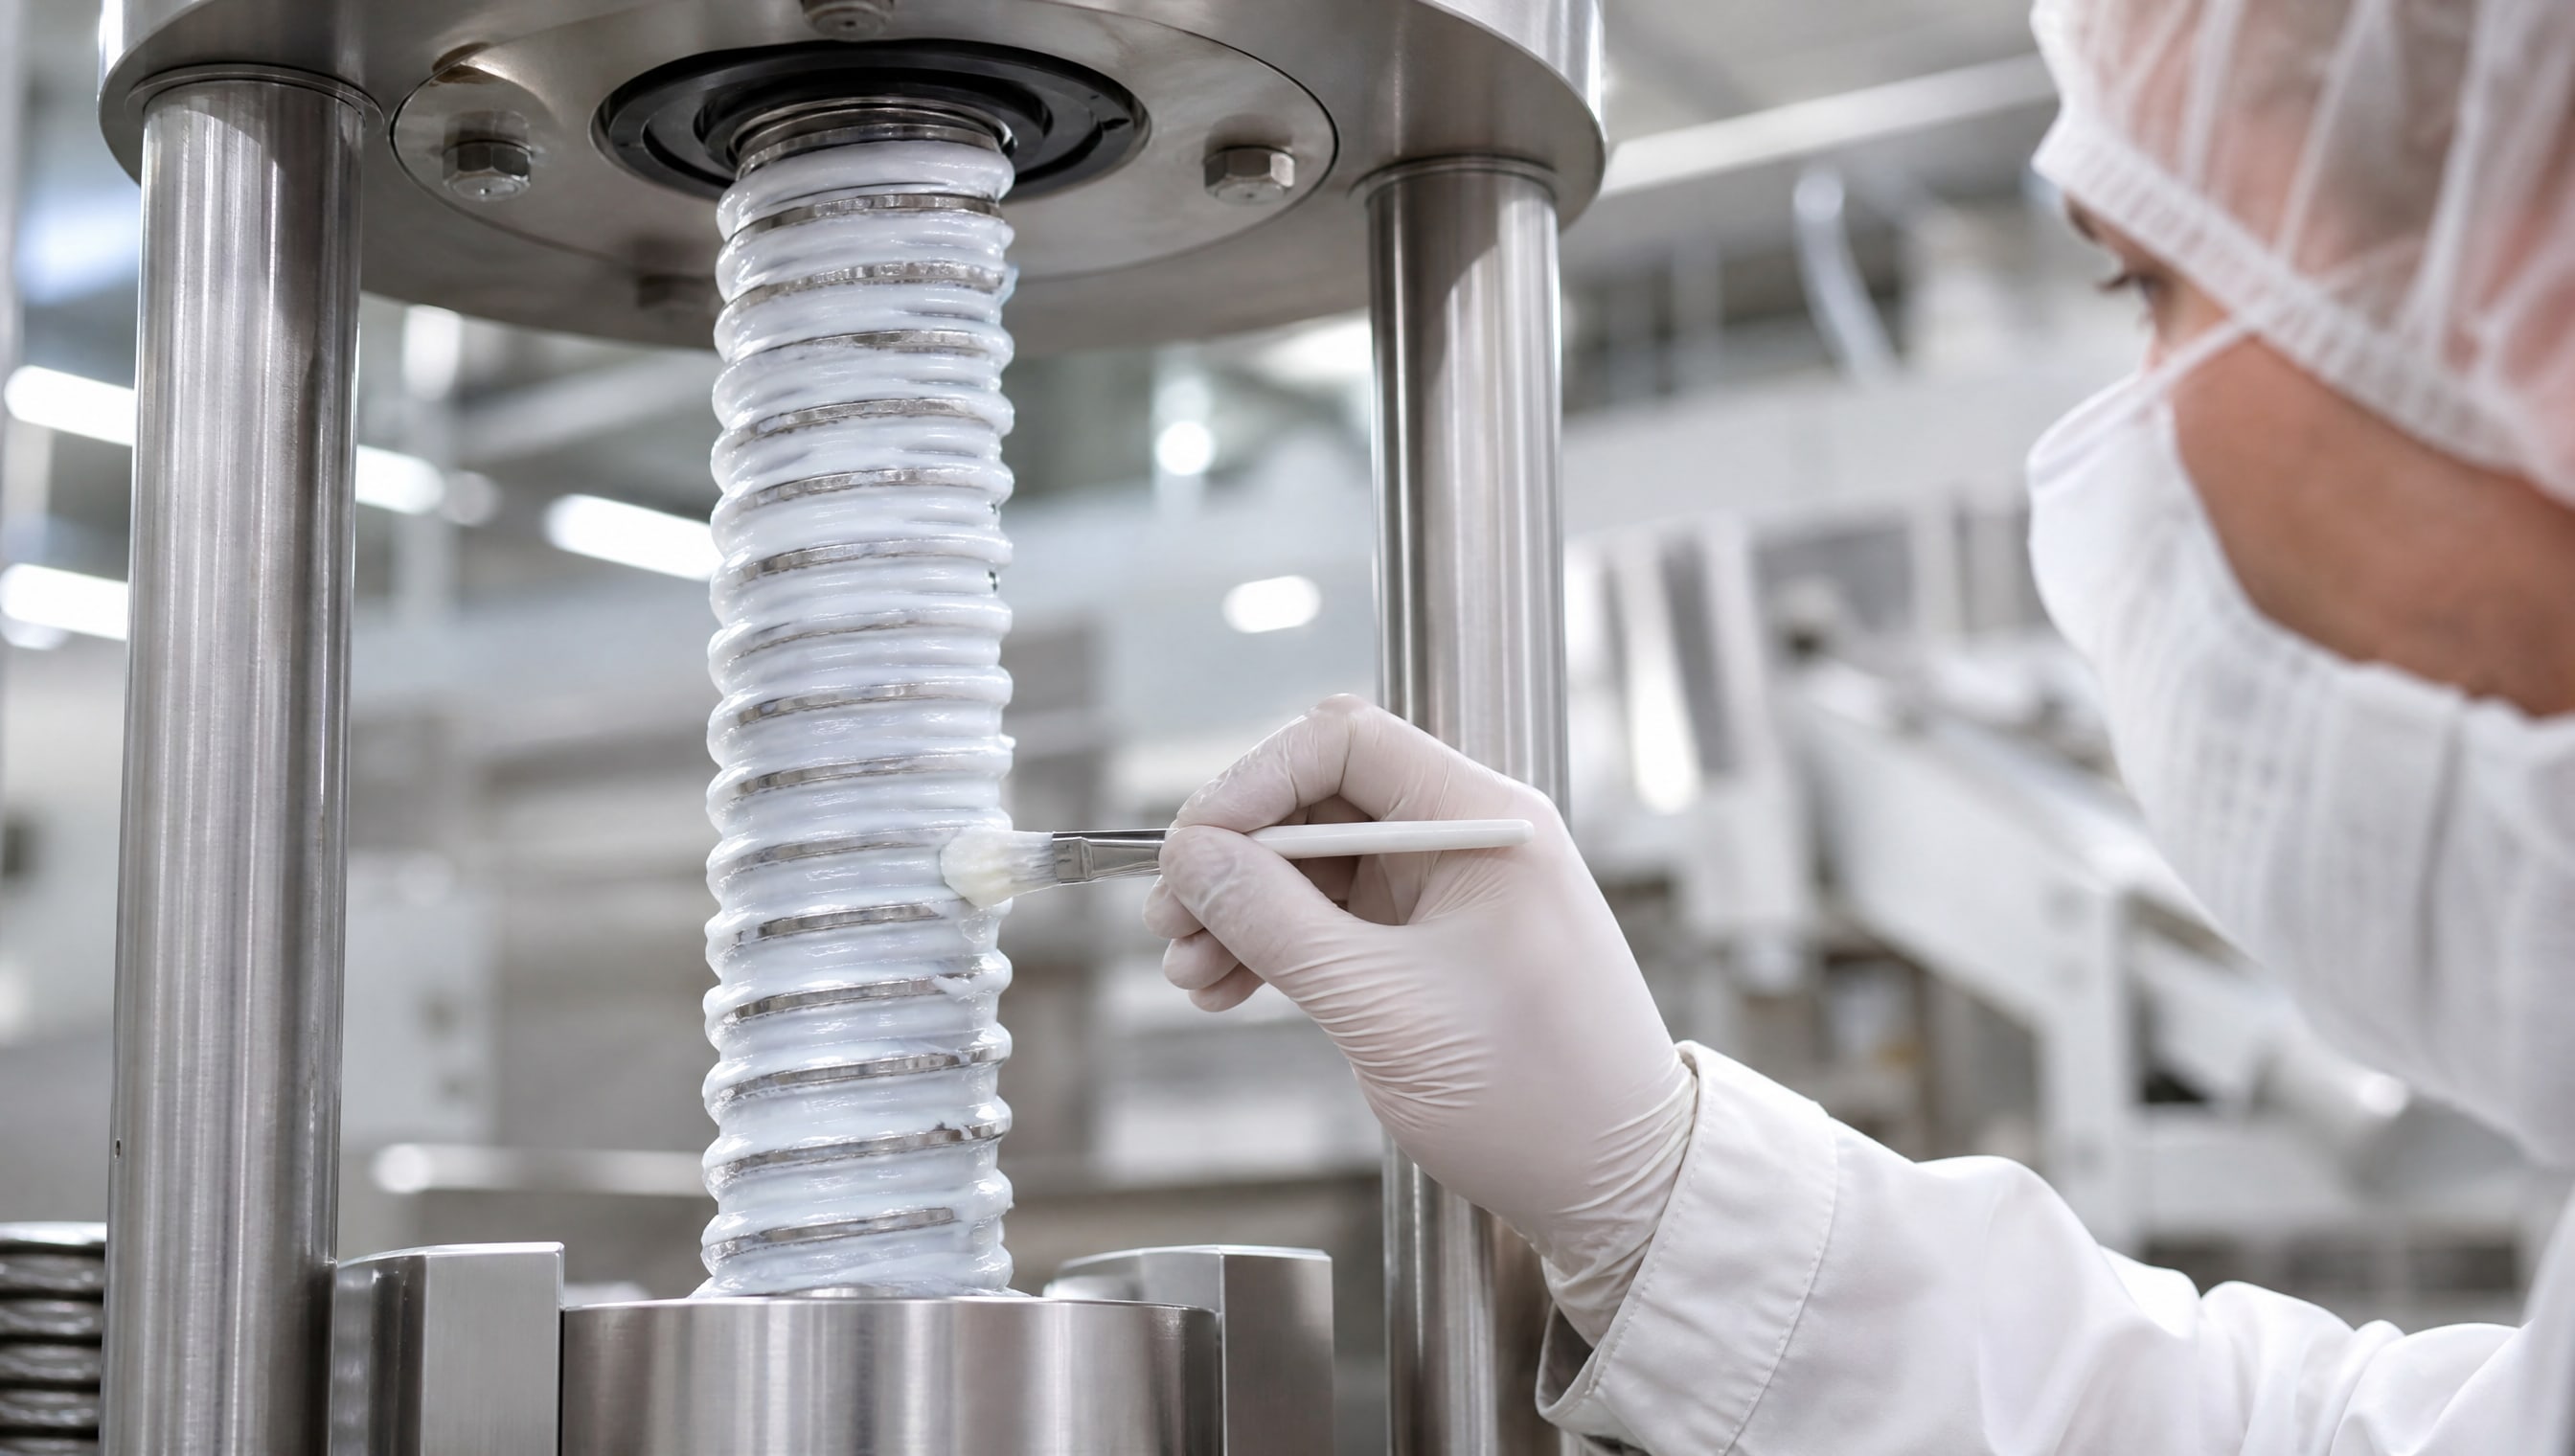
Идеальный процесс выглядит так: резьба полностью очищается механическим способом (щеткой, тряпкой, а если необходимо - ультразвуком) и просушивается. Смазка наносится тонкой пленкой на каждый виток, особенно внимание уделяется впадинам. Излишки убираются после сборки узла - это гарантирует, что смазка лежит равномерно и не вытекает в пищевую зону.
Если полная очистка невозможна (например, на уже смонтированном оборудовании), допускается метод вытеснения: новая смазка наносится поверх старой, постепенно вытесняя ее при циклах нагрузки. Однако такой подход работает хорошо только если старый материал совместим с новым; если сомнения - лучше демонтировать и очистить.
Для крупногабаритных соединений важно также учитывать монтажное усилие. Смазка уменьшает коэффициент трения, поэтому при одном и том же моменте затяжки болта усилие на нем будет выше, чем без смазки. Это хорошо - можно получить более стабильный предварительный натяг. Но мастер должен знать об этом и при необходимости пересчитать момент затяжки.
Типичные ошибки при выборе пищевой смазки для резьбы
Закупщики и инженеры часто допускают одни и те же ошибки, выбирая смазку по названию, а не по назначению.
Первая ошибка: «Нужна пищевая смазка - значит подойдет любая с допуском H1». На практике NSF H1 - это только допуск на контакт, а не гарантия, что смазка подходит для резьбы или высоконагруженных узлов. Силиконовая пищевая смазка для уплотнений не даст нужной несущей способности для болтов с циклической нагрузкой.
Вторая ошибка: «Силиконовая пищевая смазка решит все задачи». Силиконовые составы хороши для мягких контактов: пластиковые направляющие, резиновые уплотнители, керамические вкладыши. Для резьбы лучше работает паста с противозадирными добавками.
Третья ошибка: «H1 и H2 отличаются только названием, выберу дешевле». Это разные зоны применения. Если вы ошибетесь и используете H2-смазку в пищевом контуре, инспектор при проверке пищевой безопасности выявит нарушение.
Четвертая ошибка: Не проверить совместимость с нержавеющей сталью. Некоторые смазки, хоть и называются пищевыми, содержат компоненты, которые могут ускорить коррозию определенных марок нержавейки. Всегда смотрите в паспорт смазки раздел о совместимости материалов.
Пятая ошибка: Нанести смазку на грязную или влажную резьбу. Вода и грязь под слоем смазки создают коррозионную среду. Паста может временно защитить, но постепенно окись просвечивает через слой, и фреттинг-коррозия начинает работать.
Совет инженера: практический подход к выбору
На производстве, где требуется одновременно обеспечить безопасность пищи и надежность оборудования, часто используют двухслойную схему смазки.
Для уплотнений и пластиковых деталей, контактирующих с продуктом, берут мягкую силиконовую смазку H1 - она безопасна, совместима с материалами и не повредит целостность эластомеров. Для резьбовых соединений, даже если они рядом с пищевой зоной, переходят на противозадирную пасту H1. Такой подход обеспечивает и долговечность оборудования, и соответствие регламентам.
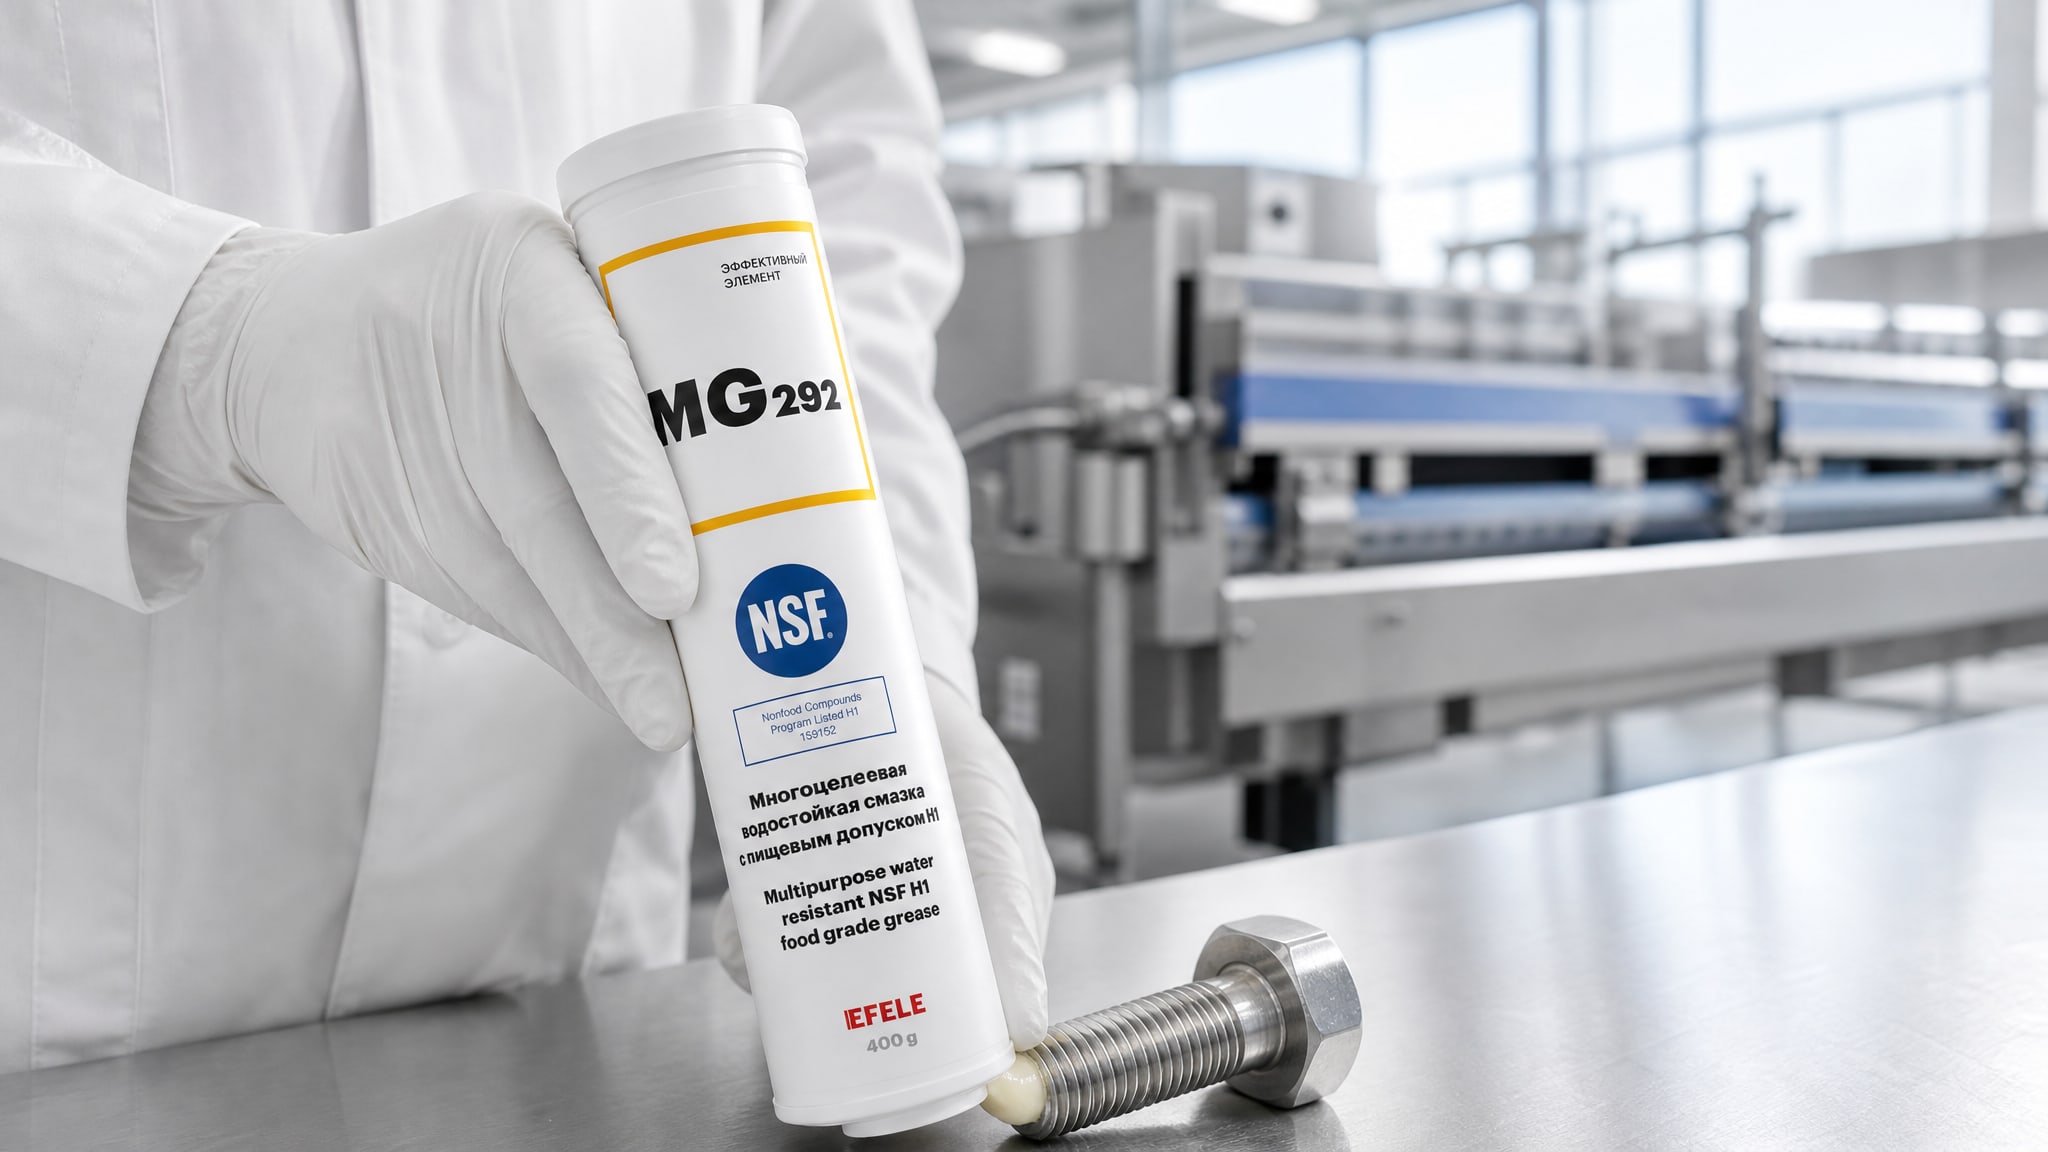
Для высоконагруженных резьбовых соединений из нержавеющей стали в пищевой промышленности закупщики все чаще рекомендуют водостойкую многоцелевую смазку EFELE MG-292 с допуском NSF H1. Она предотвращает вымывание под воздействием моечных процессов, защищает от фреттинг-коррозии благодаря противозадирным присадкам, и легко наносится как на новые, так и на эксплуатирующиеся узлы. Расход предсказуем: в зависимости от размера резьбы требуется 2–5 грамм на соединение. Сроки переподсмазки совпадают с периодом профилактики оборудования.
Часто задаваемые вопросы
Чем отличается смазка с пищевым допуском NSF H1 от обычной смазки?
Смазка с допуском NSF H1 собрана из компонентов, одобренных FDA, и безопасна при случайном контакте с пищей (не более 10 ppm). Обычная смазка может содержать компоненты, вредные при попадании в продукт. Для крупногабаритных резьбовых соединений выбор зависит не только от допуска, но и от задачи: нужна ли вам противозадирная паста или мягкая смазка для уплотнений. Обе могут быть H1, но работают по-разному.
Подойдет ли силиконовая смазка для болтов на нержавеющей стали?
Силиконовая пищевая смазка хорошо совместима с нержавейкой, но для болтов с высокой циклической нагрузкой она может быть недостаточна. Под вибрацией мягкая структура силиконовой смазки выдавливается, и витки резьбы начинают прихватываться. Для резьбы из нержавейки рекомендуется противозадирная паста H1 с высокой несущей способностью. Ее можно применить и на болты в пищевой зоне - при условии соответствия допуску.
Какая температура максимальная для пищевой смазки?
Типовой температурный диапазон пищевой смазки - от −40 до +200 °C. Некоторые противозадирные пасты H1 работают до +1400 °C в режиме сухой смазки (то есть без скольжения узла). Проверьте паспорт конкретного материала, так как диапазон зависит от типа базового масла и присадок. Для пищевого оборудования редко требуется выше +150 °C, но в цехах с интенсивной тепловой обработкой это важный параметр.
Нужно ли очищать резьбу перед нанесением пищевой смазки?
Да, очистка критична. Грязь, окись и остатки старой смазки под слоем нового материала создают коррозионную среду. Для нержавеющей стали это особенно опасно: под загрязнением может развиться фреттинг-коррозия, и демонтаж соединения становится невозможен. Перед смазкой проведите механическую очистку щеткой или тряпкой; если возможно - применить ультразвуковую ванну. Если полная очистка затруднена, допускается вытеснение старой смазки новой при циклах нагрузки.
Как часто нужно переподсмазывать резьбовые соединения в пищевом производстве?
Частота зависит от условий. На линиях фасовки с регулярными моечными циклами смазку проверяют 1–2 раза в месяц и переподсмазывают при видимом высыхании или вымывании. На конвейерных системах с редкой чисткой переподсмазка может быть реже -1 раз в квартал или по графику профилактики. Водостойкие пасты H1 держат лучше; силиконовые смазки требуют более частого обслуживания в условиях высокой влажности. Ориентируйтесь на паспорт оборудования и консультируйтесь с производителем.
Заключение
Выбор смазки с пищевым допуском NSF H1 для крупногабаритных резьбовых соединений из нержавеющей стали - это не поиск универсального продукта, а точный подбор под конкретную задачу. Разграничение между H1 и H2 определяет зону применения, а различие между силиконовой смазкой и противозадирной пастой - тип нагрузки. Для резьбы предпочтительнее паста с высокой несущей способностью и антифреттинг-свойствами; для уплотнений и пластика - мягкая силиконовая смазка. Чистота поверхности перед нанесением, совместимость с материалами и соблюдение температурных диапазонов - ключ к долгой работе узлов и соответствию пищевым регламентам.
Следующий практический шаг: возьмите паспорт вашего оборудования, выделите все резьбовые соединения, определите, какие из них входят в пищевой контур, и сопоставьте их характеристики (нагрузка, температура, влажность) с техпараметрами смазок. Проконсультируйтесь с техподдержкой производителя о допустимых материалах - это займет 30 минут, но спасит от переделок.