Обычная краска не рассчитана на контакт с расплавленным цинком: при горячем цинковании температура ванны составляет примерно 445-465 °C, тогда как для обычных красок указывают предел около 93-149 °C. Для такой среды нужна технология, специально рассчитанная на нагрев и взаимодействие с цинком. Выбор зависит от задачи: защитить стальную деталь горячим цинкованием, окрасить уже оцинкованную поверхность или уберечь отдельный инструмент от налипания и воздействия расплава.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно подобрать покрытие для цинка или оценить пригодность краски для конкретного процесса. Разберем, почему обычная лакокрасочная пленка не заменяет цинковое покрытие, как подготовить оцинкованную поверхность к окраске и чем руководствоваться при ремонте поврежденного слоя.
Чем покрытие для цинка отличается от обычной краски
Сочетание «покрытие для цинка» может обозначать разные задачи.
Одно дело - нанести защиту на стальную деталь в процессе горячего цинкования. Другое - окрасить уже оцинкованную сталь или восстановить поврежденный участок. Для каждой операции требуется свой подход, и обычная краска не становится универсальным решением только потому, что в ее описании упоминается металл.
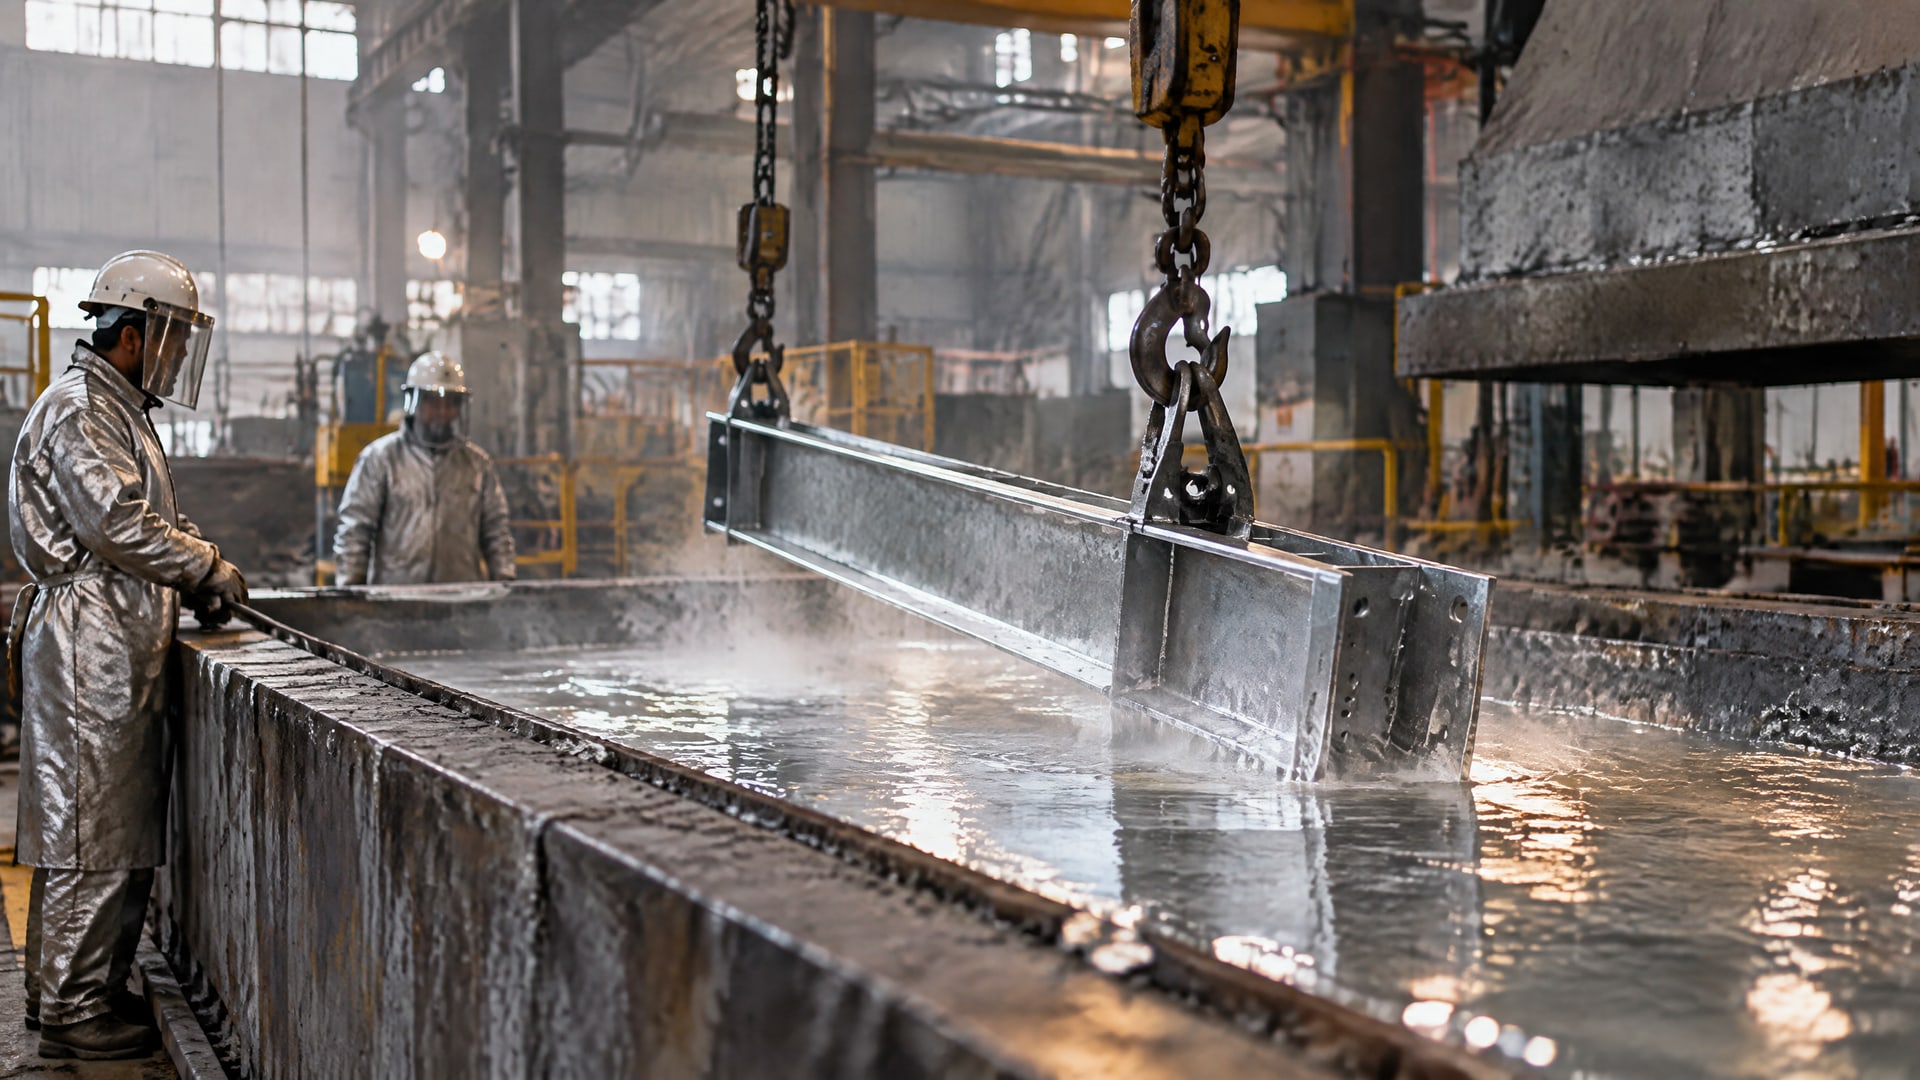
При горячем цинковании изделие погружают в ванну с расплавленным цинком. ISO 1461:2022 описывает этот процесс и требования к горячему цинковому покрытию. При взаимодействии стали с расплавом образуются связанные с основой слои цинк-железо. Это не пленка, которая просто лежит на металле и отделяет его от внешней среды: характер защиты задается самой структурой цинкового покрытия.
Обычная краска работает иначе. Она образует барьерную пленку, но не формирует металлургической связи со сталью и не обеспечивает жертвенную защиту, характерную для цинкового покрытия. Поэтому краска для цинка не может автоматически заменить горячее цинкование, если задача состоит в защите изделия в рамках этого процесса.
| Задача | Подход | Что важно учитывать |
|---|---|---|
| Защитить стальное изделие горячим цинкованием | Погружение в расплав по ISO 1461:2022 | Покрытие формируется на поверхности стали в процессе цинкования |
| Окрасить оцинкованную поверхность | Подготовка по ASTM D6386 | Надежность сцепления зависит от состояния и подготовки поверхности |
| Восстановить поврежденный участок | Один из методов по ASTM A780 | Метод выбирают с учетом требований к ремонту |
В справочных материалах типичная толщина горячего цинкового покрытия приводится в диапазоне 50-150 мкм. Фактическая толщина зависит от изделия и условий процесса, поэтому при проектировании учитывают допуски на сопрягаемых поверхностях и в отверстиях. Это особенно важно для деталей, которые должны собираться после цинкования: даже защитный слой может повлиять на посадку и размеры соединений.
Почему краска не выдерживает контакт с расплавом цинка
Основное ограничение обычной краски - температурное.
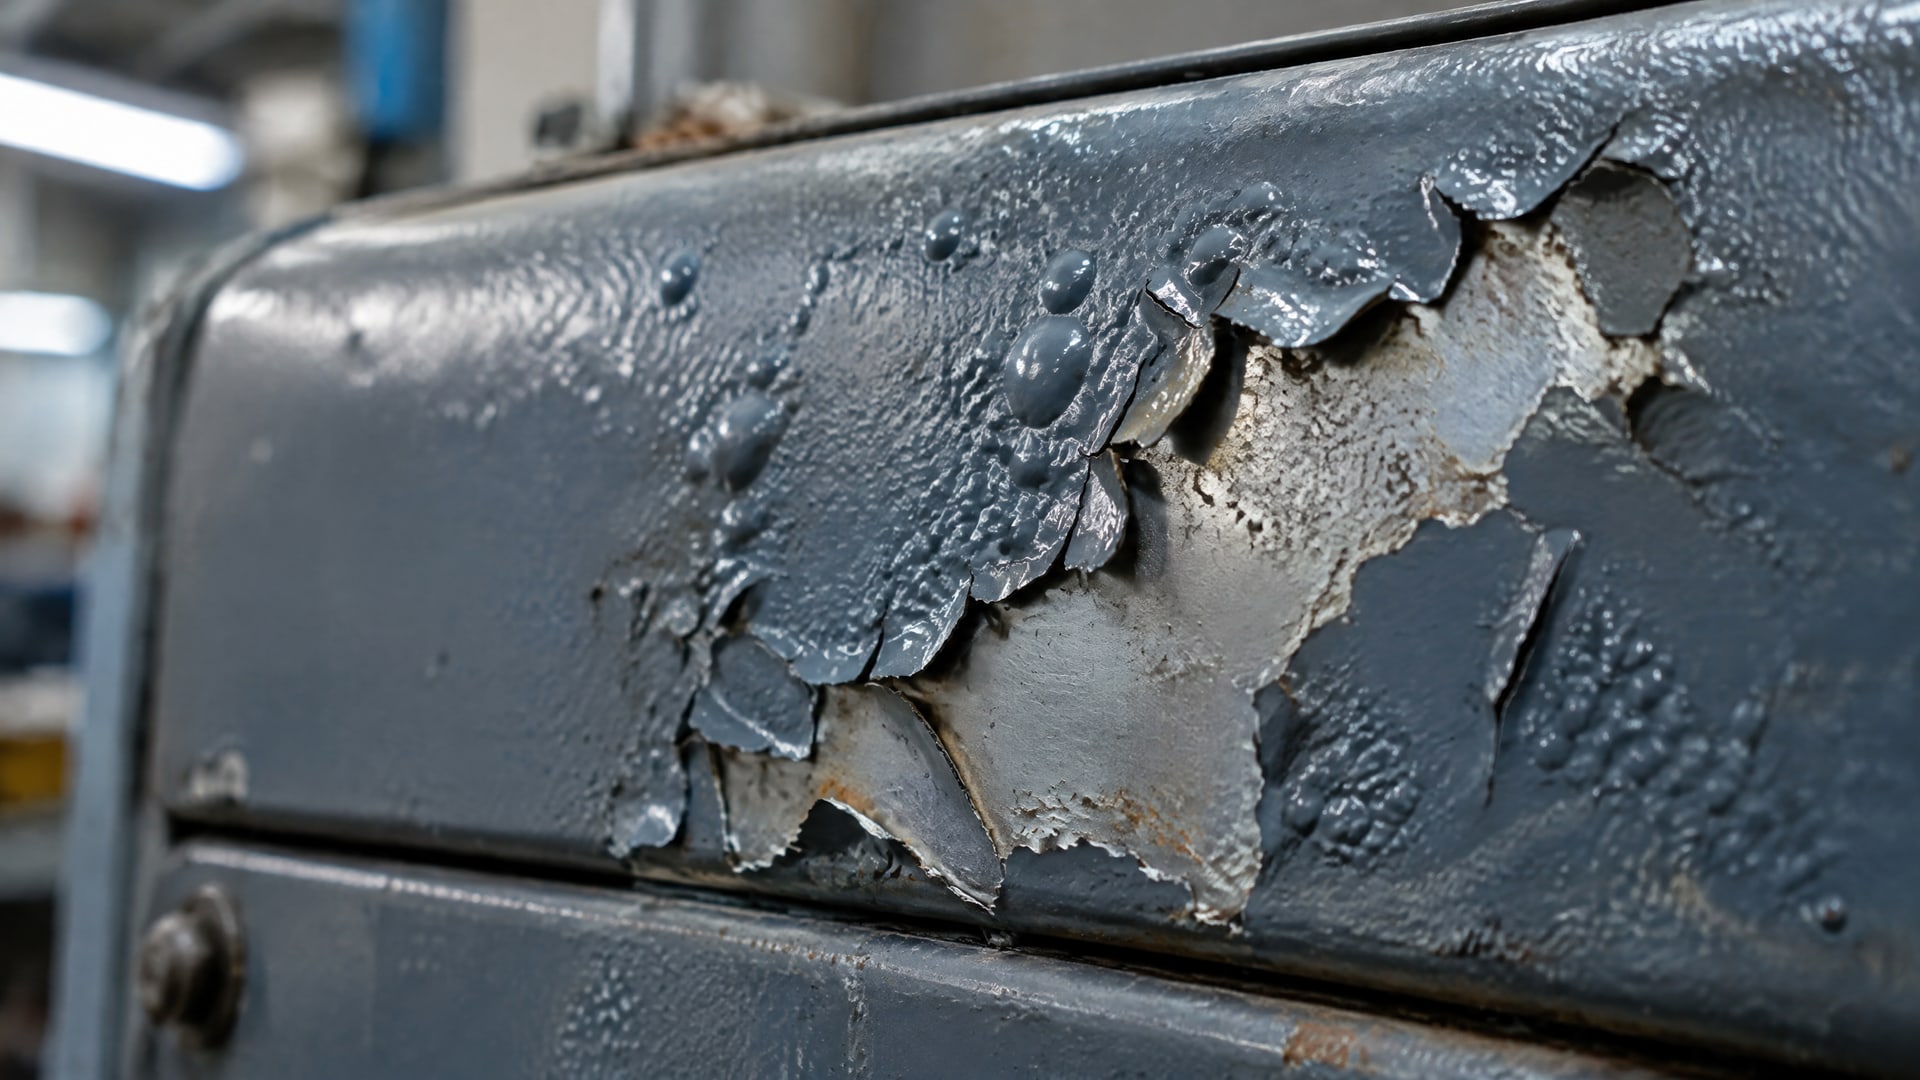
Расплавленный цинк в ванне для горячего цинкования находится примерно в диапазоне 445-465 °C. Для обычных красок в материалах по цинковым покрытиям указан существенно более низкий ориентир: около 200-300 °F, или 93-149 °C. Эти значения описывают разницу между условиями применения обычного лакокрасочного материала и температурой цинкового расплава.
Термостойкость сама по себе также не подтверждает пригодность покрытия для контакта с цинком. Надпись о стойкости к нагреву не означает, что материал рассчитан на погружение в расплав или на работу в конкретном процессе горячего цинкования. При выборе следует сверяться со спецификацией материала и сопоставлять ее с реальной температурой и характером контакта.
Если нанести краску на изделие до горячего цинкования, она не заменит подготовку поверхности. Масло, жир, краска, шлак и другие загрязнения должны быть удалены до травления и погружения в ванну. Чистота основы важна для получения цинкового покрытия: загрязнения мешают процессу и не должны оставаться на изделии как промежуточный слой.
Отсюда следует практическое правило: изделие, которое предстоит оцинковать, не следует рассматривать как готовую деталь с обычной краской. До передачи на цинкование нужно определить, какие материалы уже нанесены на поверхность, и учесть требования подготовки. Если же окрашивают уже оцинкованную сталь, это отдельная операция со своими требованиями к подготовке, а не продолжение горячего цинкования.
Как подготовить оцинкованную поверхность под окраску
Адгезия к металлу зависит не только от свойств краски, но и от состояния поверхности.
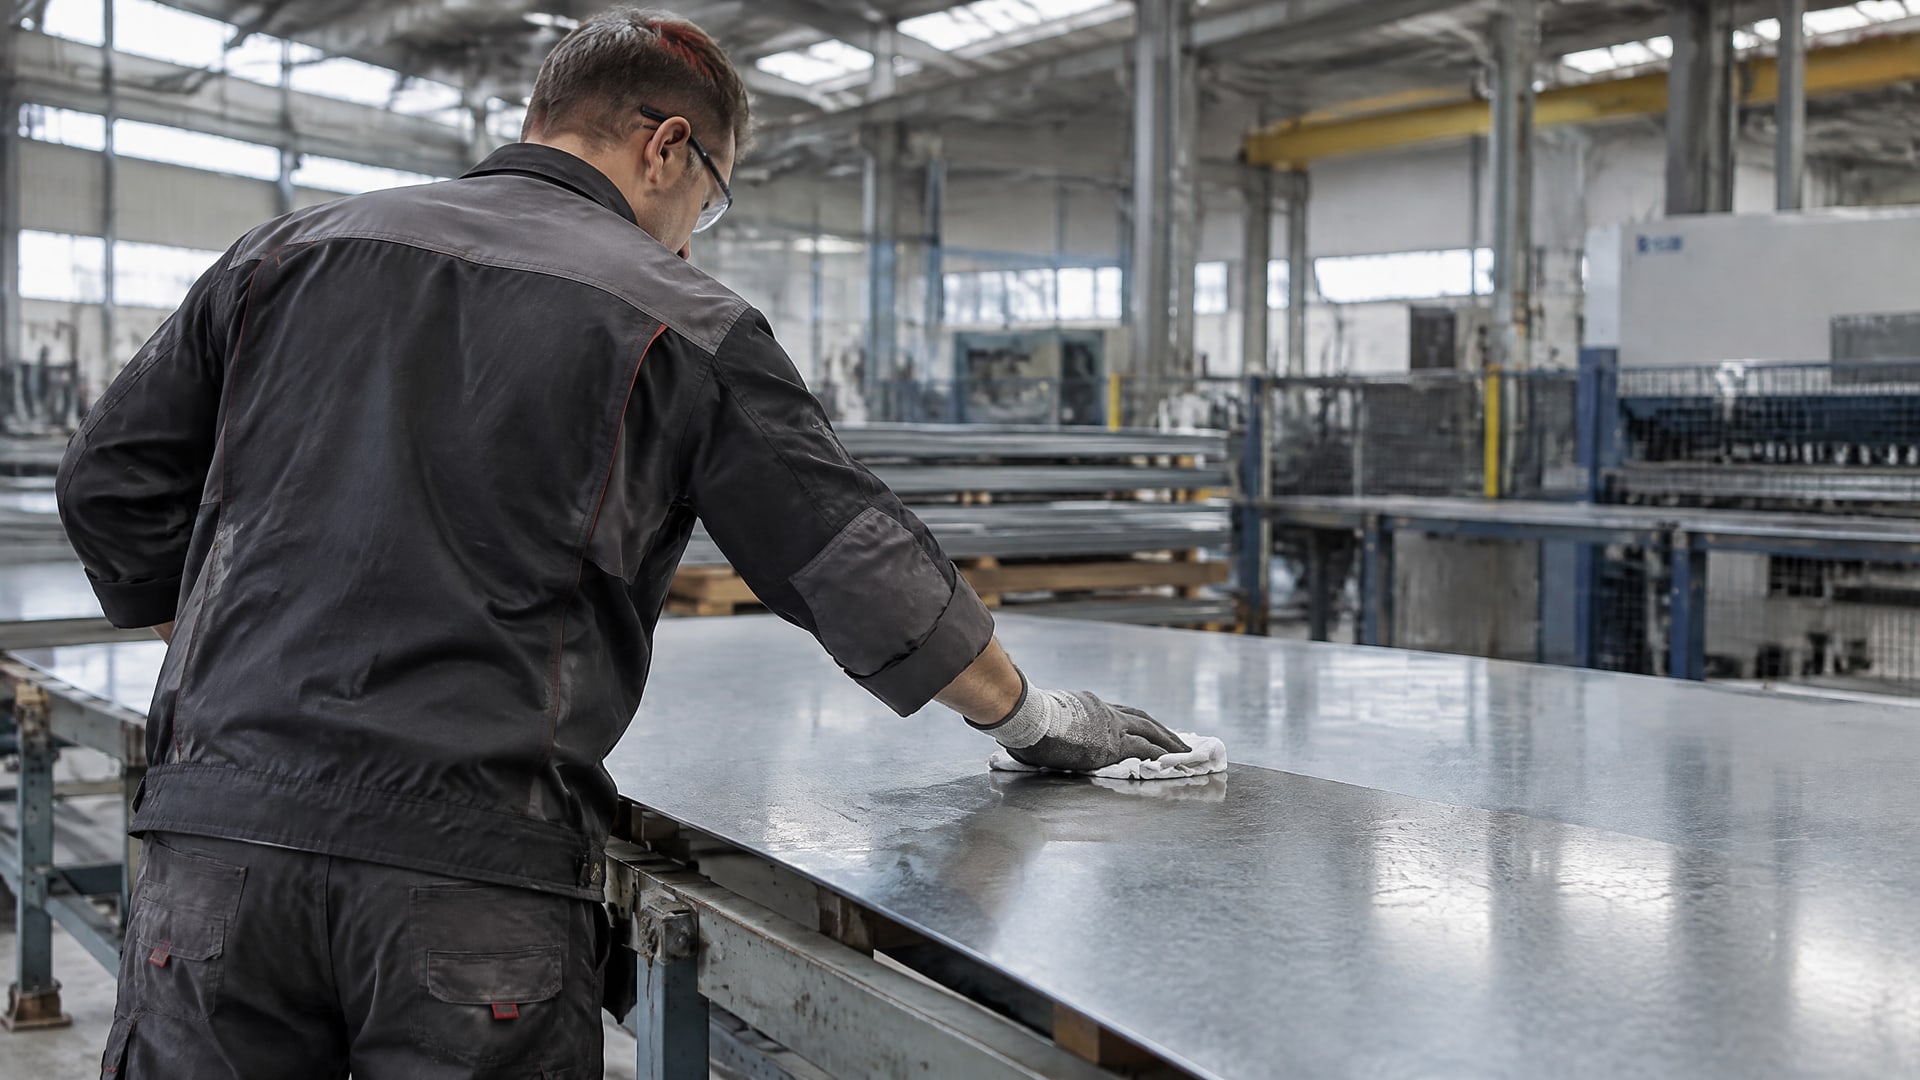
Оцинкованная сталь отличается от необработанной стальной основы, поэтому наносить на нее обычную краску «как есть» рискованно. ASTM D6386 описывает методы подготовки новых и состаренных цинковых поверхностей именно перед окраской.
Перед работой важно определить, с какой поверхностью предстоит иметь дело: новой или состаренной. Затем подготовку выполняют по подходящей процедуре. Универсального решения, которое можно свести к одному действию для всех оцинкованных деталей, нет: состояние покрытия и требования к окрашенной поверхности влияют на выбор подготовки.
Нужно различать две операции. При горячем цинковании изделие погружают в расплав, а при окраске оцинкованной стали краску наносят на уже сформированное цинковое покрытие. Во втором случае целью становится сцепление краски с подготовленной поверхностью. Сам факт, что металл оцинкован, не гарантирует надежного сцепления лакокрасочного материала без соблюдения подходящей процедуры.
Это различие важно и при закупке. Если задача звучит как «купить цинк для покрытия металла», сначала стоит уточнить, что именно требуется: материал для нанесения цинкового слоя, ремонтный состав для локального восстановления или краска для уже оцинкованной детали. Эти продукты и процессы решают разные задачи. Для окраски оцинкованной стали следует ориентироваться на ASTM D6386, а не выбирать материал только по общему обозначению «краска по металлу».
Как восстанавливают поврежденное горячее цинковое покрытие
Повреждение оцинкованной поверхности не означает, что дефект можно закрыть любой краской.
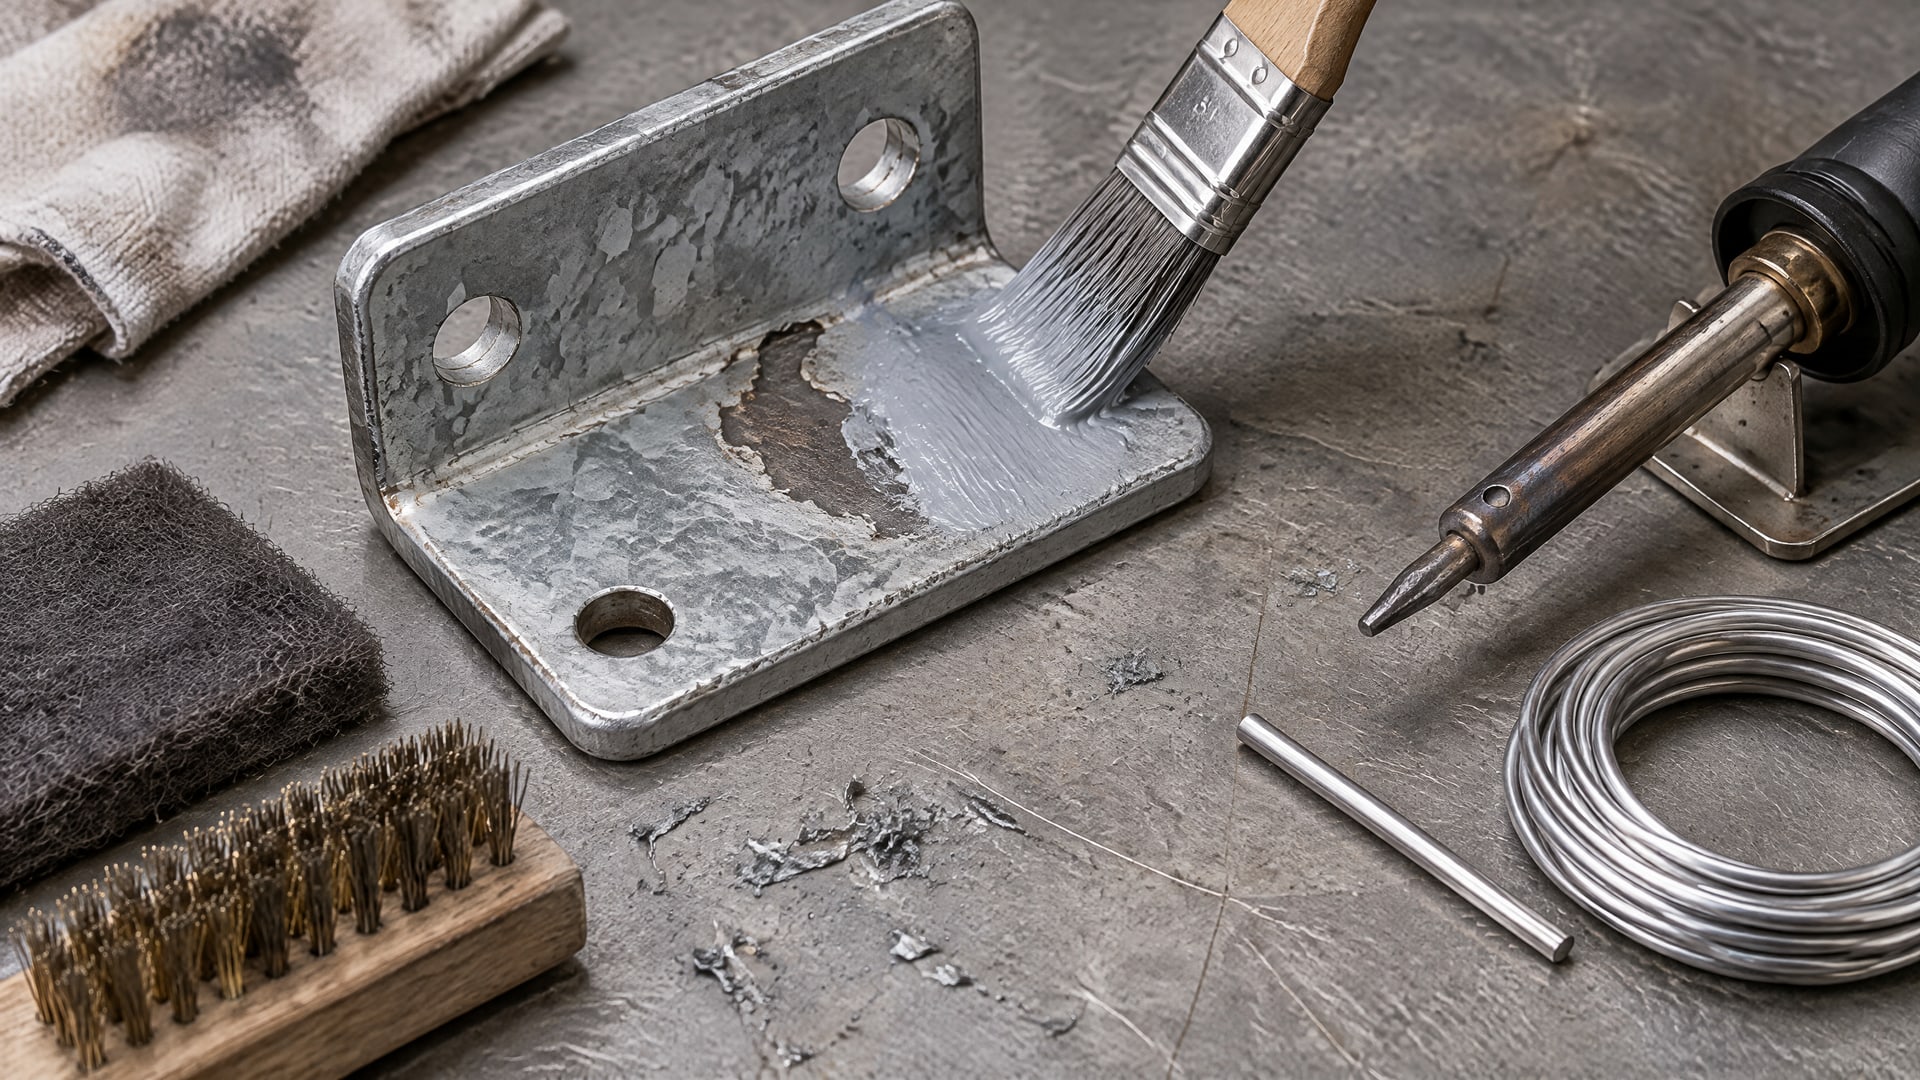
Для ремонта поврежденных и неоцинкованных участков горячего цинкового покрытия ASTM A780 предусматривает три метода: цинкосодержащую краску, металлизацию и цинковый припой. Стандарт не устанавливает, что один из них универсально лучше остальных.
При выборе ремонтного материала важна не только надпись о содержании цинка. Для цинкосодержащей краски имеют значение концентрация цинка в сухой пленке и электрическая непрерывность частиц цинка. Если концентрация недостаточна, катодная защита может оказаться ненадежной. Поэтому произвольный состав, который просто выглядит серебристым или содержит цинк в названии, нельзя считать равноценной заменой подходящего ремонтного материала.
Подготовка участка тоже влияет на результат. Перед нанесением ремонтной цинковой краски поверхность очищают от оксидов, масел и других загрязнений. Если оставить их под составом, сцепление и долговечность ремонта снизятся. При этом способ очистки и нанесения следует выбирать в соответствии с требованиями к конкретному материалу и условиями ремонта.
Для инженера или снабженца практический порядок действий таков:
определить, что повреждено: горячее цинковое покрытие или краска, нанесенная поверх оцинковки;
для ремонта горячего цинкового покрытия свериться с тремя методами, предусмотренными ASTM A780;
уточнить характеристики ремонтной цинкосодержащей краски, включая содержание цинка в сухой пленке;
проверить, что поверхность очищена от оксидов, масел и загрязнений;
подобрать метод с учетом требований к поверхности, а не по принципу «любой состав с цинком подойдет».
Как выбрать защиту инструмента при работе с расплавом
Защита изделия, которое должно получить цинковое покрытие, и защита инструмента, контактирующего с расплавом, - разные задачи.
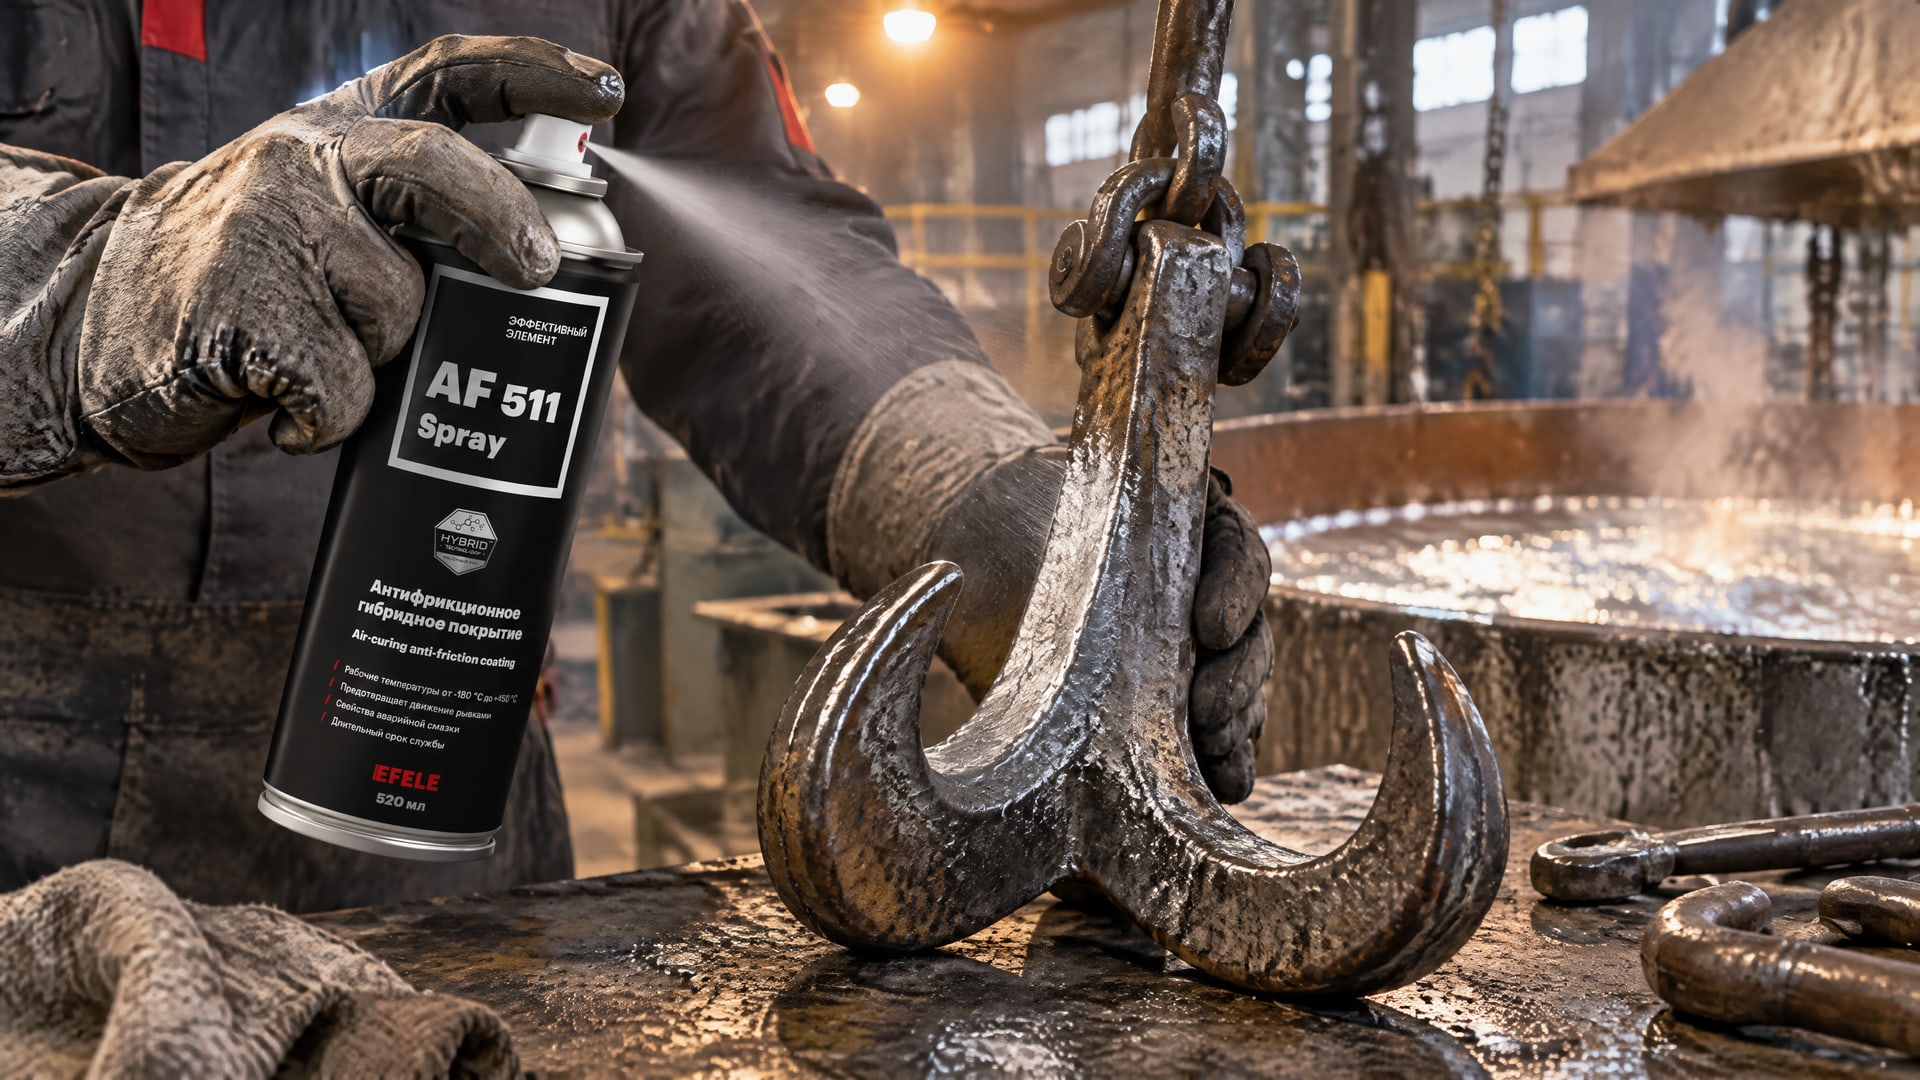
Для стальной детали может требоваться горячее цинкование по ISO 1461:2022. Для приспособления или рабочего органа нужно оценивать материал покрытия, характер контакта и температурный режим. Обычная краска не становится подходящей для такой работы лишь потому, что ее наносят на металлическую поверхность.
При эксплуатации грейферного ковша проблема связана с агрессивным воздействием расплавленного цинка на рабочую поверхность. Обычные лакокрасочные материалы ограничены ориентиром около 93-149 °C, а цинковая ванна может иметь температуру 445-465 °C. Для такой задачи применяют специализированное антифрикционное покрытие, а не декоративную краску: в этом контексте рассматривают EFELE AF-511 Spray, для которого заявлена термостойкость до +450 °C.
Температурный предел покрытия нужно сопоставить с фактическим режимом оборудования. Диапазон расплавленного цинка достигает 465 °C, то есть превышает указанное значение +450 °C. Поэтому при выборе следует отдельно проверить температуру в зоне контакта и требования процесса, а не считать, что один заявленный показатель автоматически покрывает весь диапазон горячего цинкования.
Такой подход помогает не смешивать категории материалов. Антифрикционное покрытие для инструмента не является способом горячего цинкования стальной детали и не заменяет ремонтный материал по ASTM A780. Аналогично, цинкосодержащая ремонтная краска не должна восприниматься как универсальная защита рабочего органа от расплава. Для каждой задачи сначала определяют функцию покрытия, затем проверяют его параметры применительно к реальным условиям.
Часто задаваемые вопросы
Выдержит ли термостойкая краска контакт с расплавленным цинком?
Само обозначение «термостойкая» не подтверждает пригодность к контакту с расплавом. Температура цинка при горячем цинковании составляет примерно 445-465 °C, а обычные краски ограничены ориентиром около 93-149 °C. Нужно проверять спецификацию конкретного материала и его назначение для соответствующей среды.
Можно ли покрасить изделие перед горячим цинкованием?
Краска не должна оставаться на поверхности изделия перед погружением в ванну. До травления и горячего цинкования удаляют краску, масла, жир, шлак и другие загрязнения. Горячее цинкование по ISO 1461:2022 формирует покрытие в результате процесса с расплавом, поэтому предварительная лакокрасочная пленка не заменяет подготовку стали.
Какую краску выбрать для оцинкованного металла?
Для окраски оцинкованной поверхности сначала подготавливают основу по процедуре, подходящей для ее состояния. ASTM D6386 описывает подготовку новых и состаренных цинковых поверхностей перед окраской. Выбирать материал только по маркировке «для металла» недостаточно: сцепление зависит и от корректной подготовки поверхности.
Чем ремонтируют поврежденное цинковое покрытие?
ASTM A780 предусматривает три метода ремонта: цинкосодержащую краску, металлизацию и цинковый припой. Выбор зависит от требований к участку и условиям ремонта. Для цинкосодержащей краски важны концентрация цинка в сухой пленке и электрическая непрерывность частиц, а перед нанесением участок очищают от оксидов и загрязнений.
Заключение
Обычная краска не подходит для прямого контакта с расплавленным цинком из-за разницы температур и принципиально иного механизма защиты. Горячее цинкование формирует металлургически связанное покрытие, окраска уже оцинкованной стали требует подготовки по ASTM D6386, а ремонт поврежденных участков выполняют одним из методов, предусмотренных ASTM A780. Специализированные антифрикционные материалы для инструмента оценивают отдельно, с учетом их температурных ограничений.
Следующий шаг - точно определить задачу: горячее цинкование детали, окраска оцинкованной стали, ремонт дефекта или защита рабочего инструмента. Затем сверьте требования процесса с применимым стандартом и характеристиками материала, включая температурный диапазон.