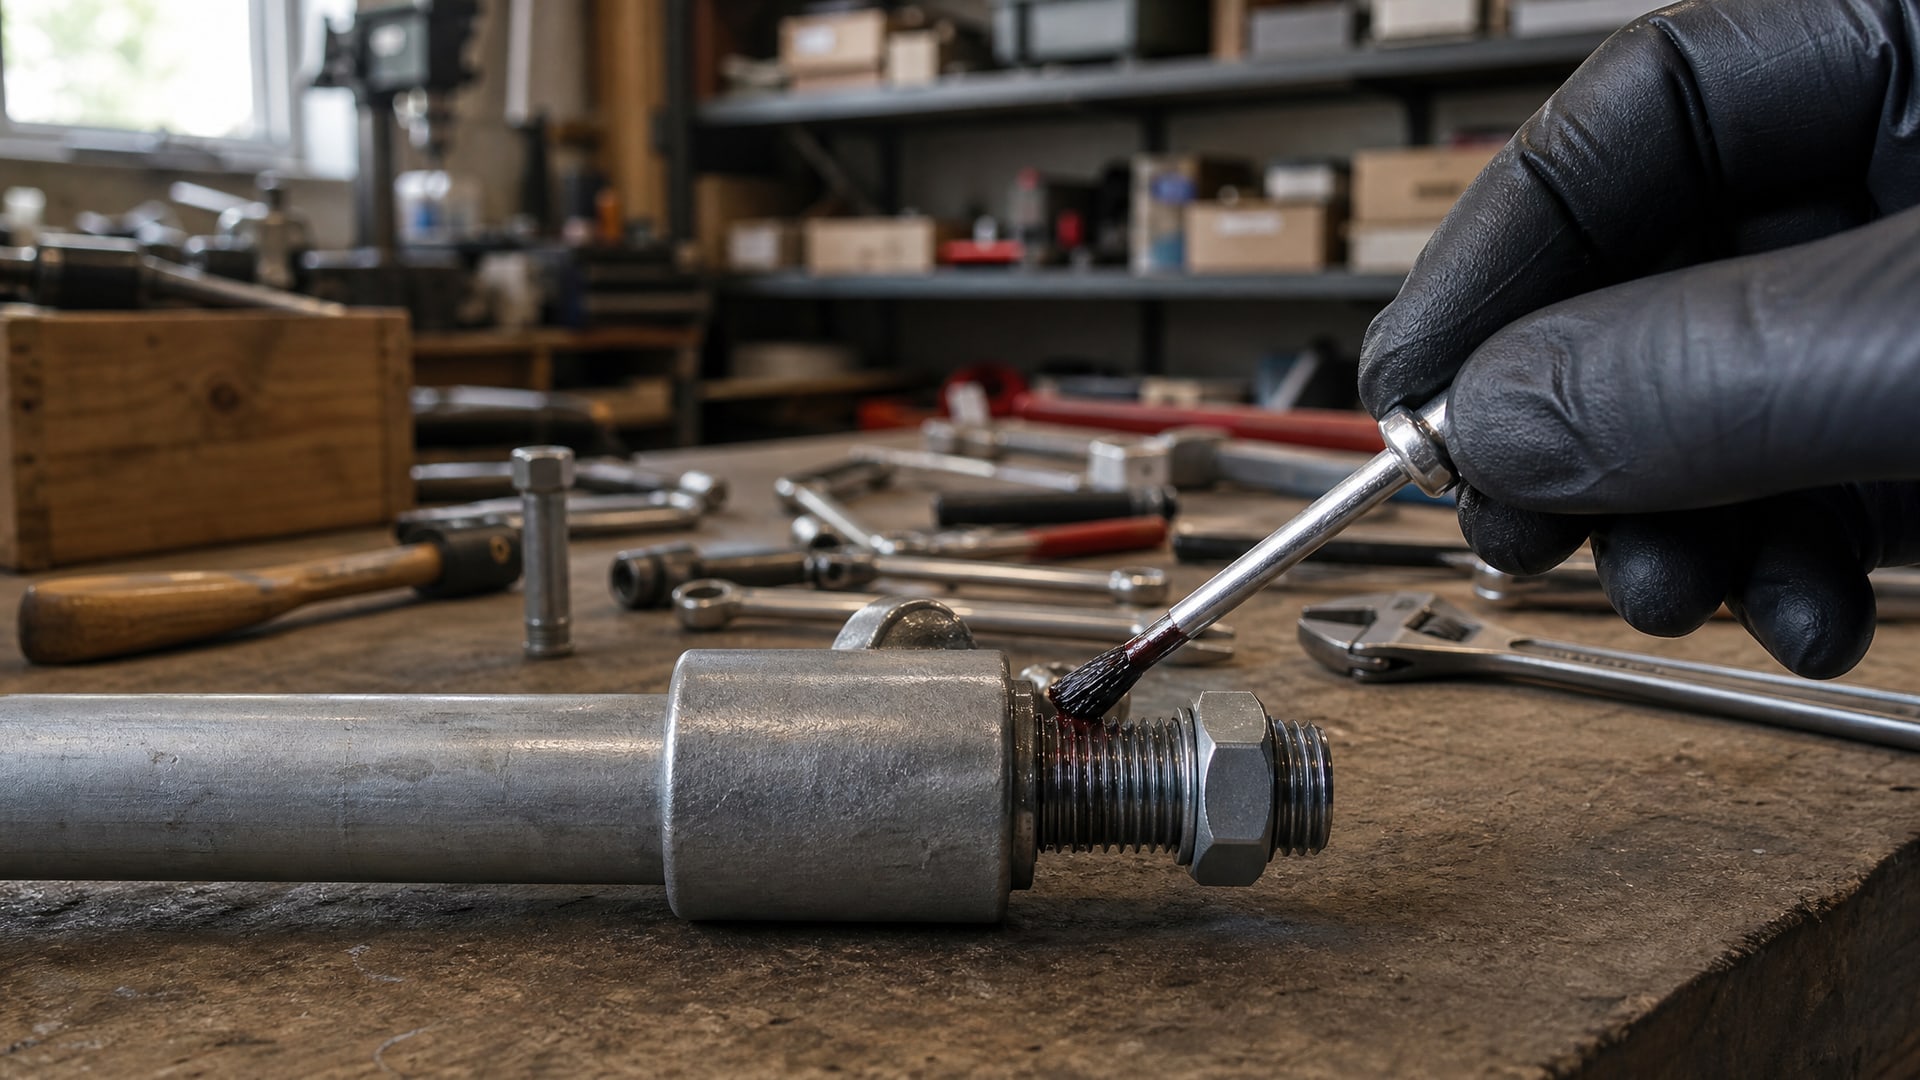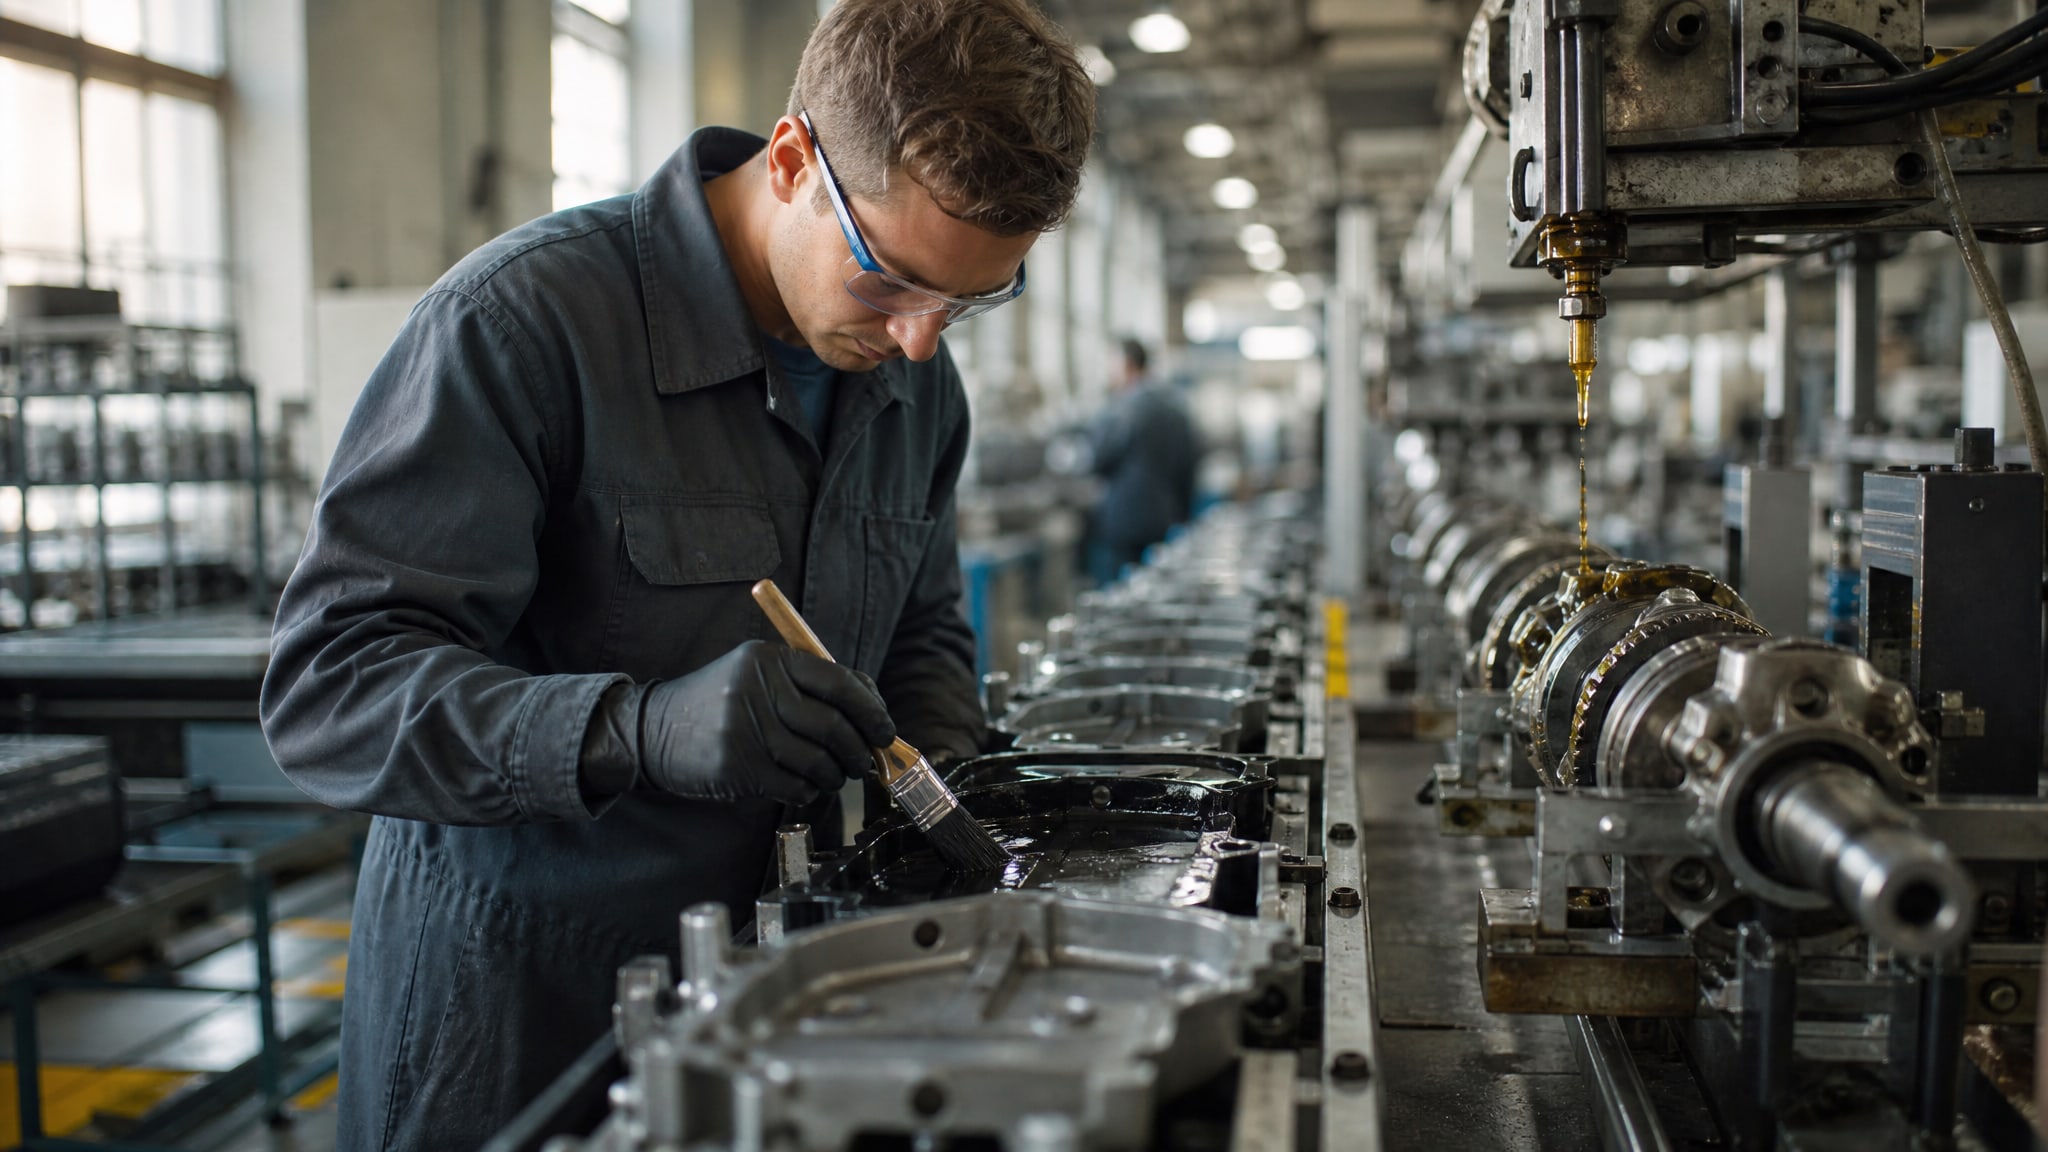
Антифрикционные покрытия применяются для снижения трения и износа в узлах металлических деталей, предотвращая коррозию и продлевая ресурс оборудования. Профессиональное нанесение этих материалов требует не только соблюдения технологической последовательности, но и понимания того, как цветовая индикация сигнализирует о состоянии поверхности и готовности детали к работе.
Закупщики и инженеры часто сталкиваются с вопросом: как правильно нанести покрытие, чтобы оно работало максимально долго, и как визуальные признаки помогают контролировать качество на всех этапах подготовки и нанесения? Эта статья разбирает практические ошибки и дает четкие ориентиры для каждого шага процесса.
Чем антифрикционное покрытие отличается от смазки
Антифрикционное покрытие - это твердослойный материал, который наносится непосредственно на поверхность металла и высыхает, образуя защитный слой.
В отличие от жидкой смазки, покрытие не протекает, не требует повторного нанесения через каждые несколько часов работы и сохраняет свои свойства после длительных простоев оборудования.
Типичный состав включает дисульфид молибдена и графит в качестве активных компонентов, что обеспечивает снижение коэффициента трения до 0,03 в условиях интенсивного фрикционного контакта. Полимерное или неорганическое связующее позволяет покрытию работать в широком диапазоне температур: составы на основе дисульфида молибдена и графита с неорганическим связующим функционируют до +440 °C, а с полимерным связующим выдерживают понижение до -210 °C.
Благодаря этим свойствам антифрикционные покрытия рассматриваются как альтернатива обычным смазкам в узлах, где требуется высокая надежность при минимуме обслуживания. Восстановление плашек превентора, защита направляющих под нагрузкой, обработка поверхностей против микровибрационного износа - все это типовые сценарии применения.
Подготовка поверхности: пескоструй и активация
Любое антифрикционное покрытие держится ровно настолько, насколько хорошо подготовлена основа.
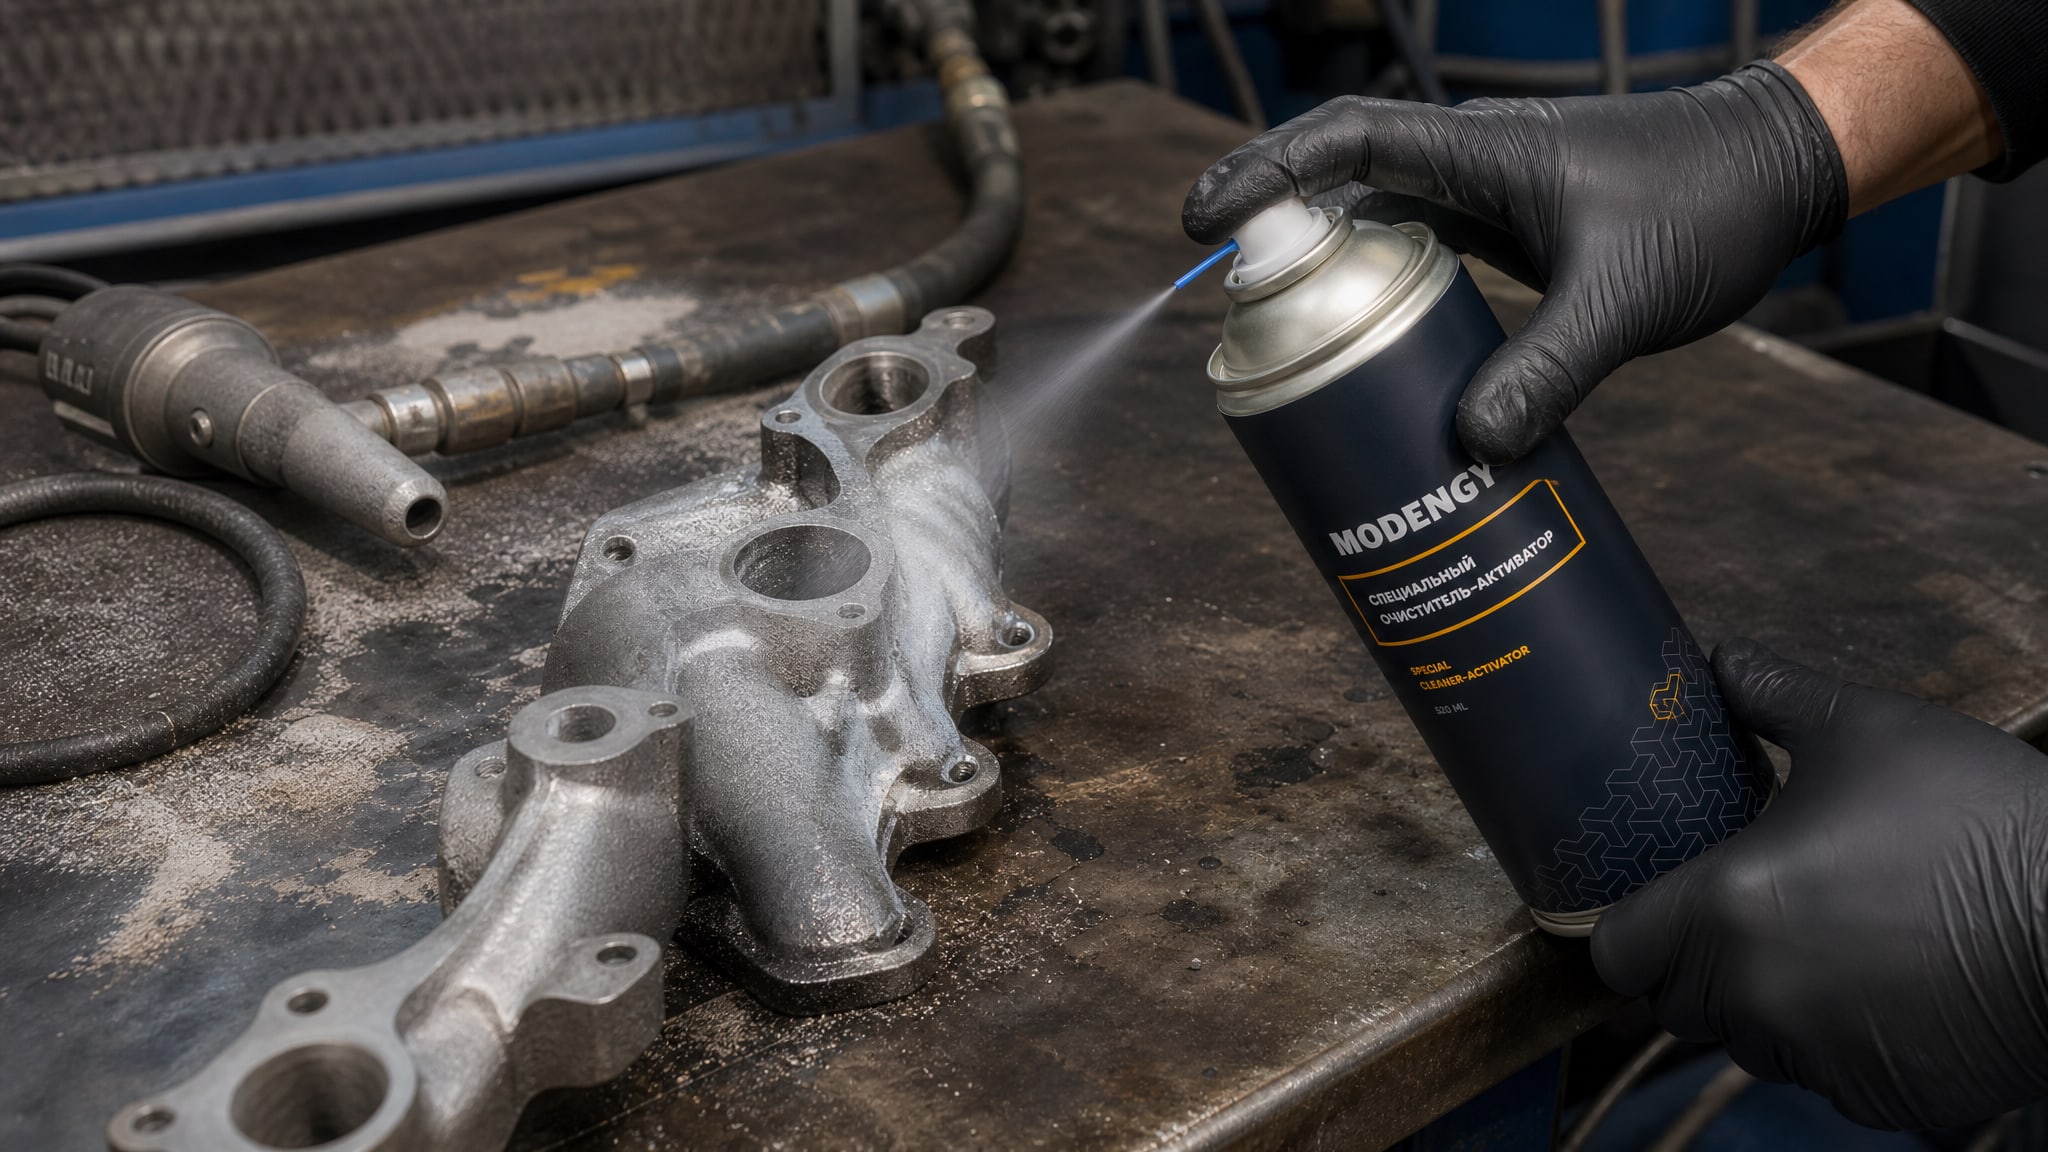
Первый этап - механическая очистка поверхности.
Пескоструйная обработка удаляет окислы, ржавчину и загрязнения, создавая микрошероховатость, за счет которой покрытие будет иметь максимальную адгезию (способность прилипать к основанию). Если деталь поступила со склада или отремонтирована давно, на ней гарантированно есть пленка оксида и микрозагрязнения. Визуально чистая поверхность может скрывать невидимые слои химических производных, препятствующие связыванию покрытия с металлом.
После пескоструя следует обезжиривание - удаление остатков машинного масла, пота, пыли и других органических загрязнений. Для этого используют растворители или специальные очищающие составы. Финальный этап подготовки - активация поверхности: нанесение тонкого слоя активирующего вещества, которое улучшает смачиваемость и создает промежуточный слой, усиливающий сцепление основного покрытия с металлом.
Для обеспечения максимальной адгезии антифрикционных покрытий критически важна правильная подготовка поверхности с использованием очистителя-активатора. На одном из ремонтных участков испытали методику: первую партию деталей подготовили традиционно (пескоструй + обезжириватель общего назначения), вторую - по полному циклу с активацией. Через 200 часов работы под нагрузкой во второй партии покрытие держалось без отслаиваний, а в первой начали проявляться участки отслоения по краям. Затраты на активатор окупились за счет снижения брака и повторных работ по восстановлению.
Технология нанесения: расстояние, толщина, время просушки
Нанесение антифрикционного покрытия требует соблюдения трех ключевых параметров: дистанция, толщина слоя и режим просушки.
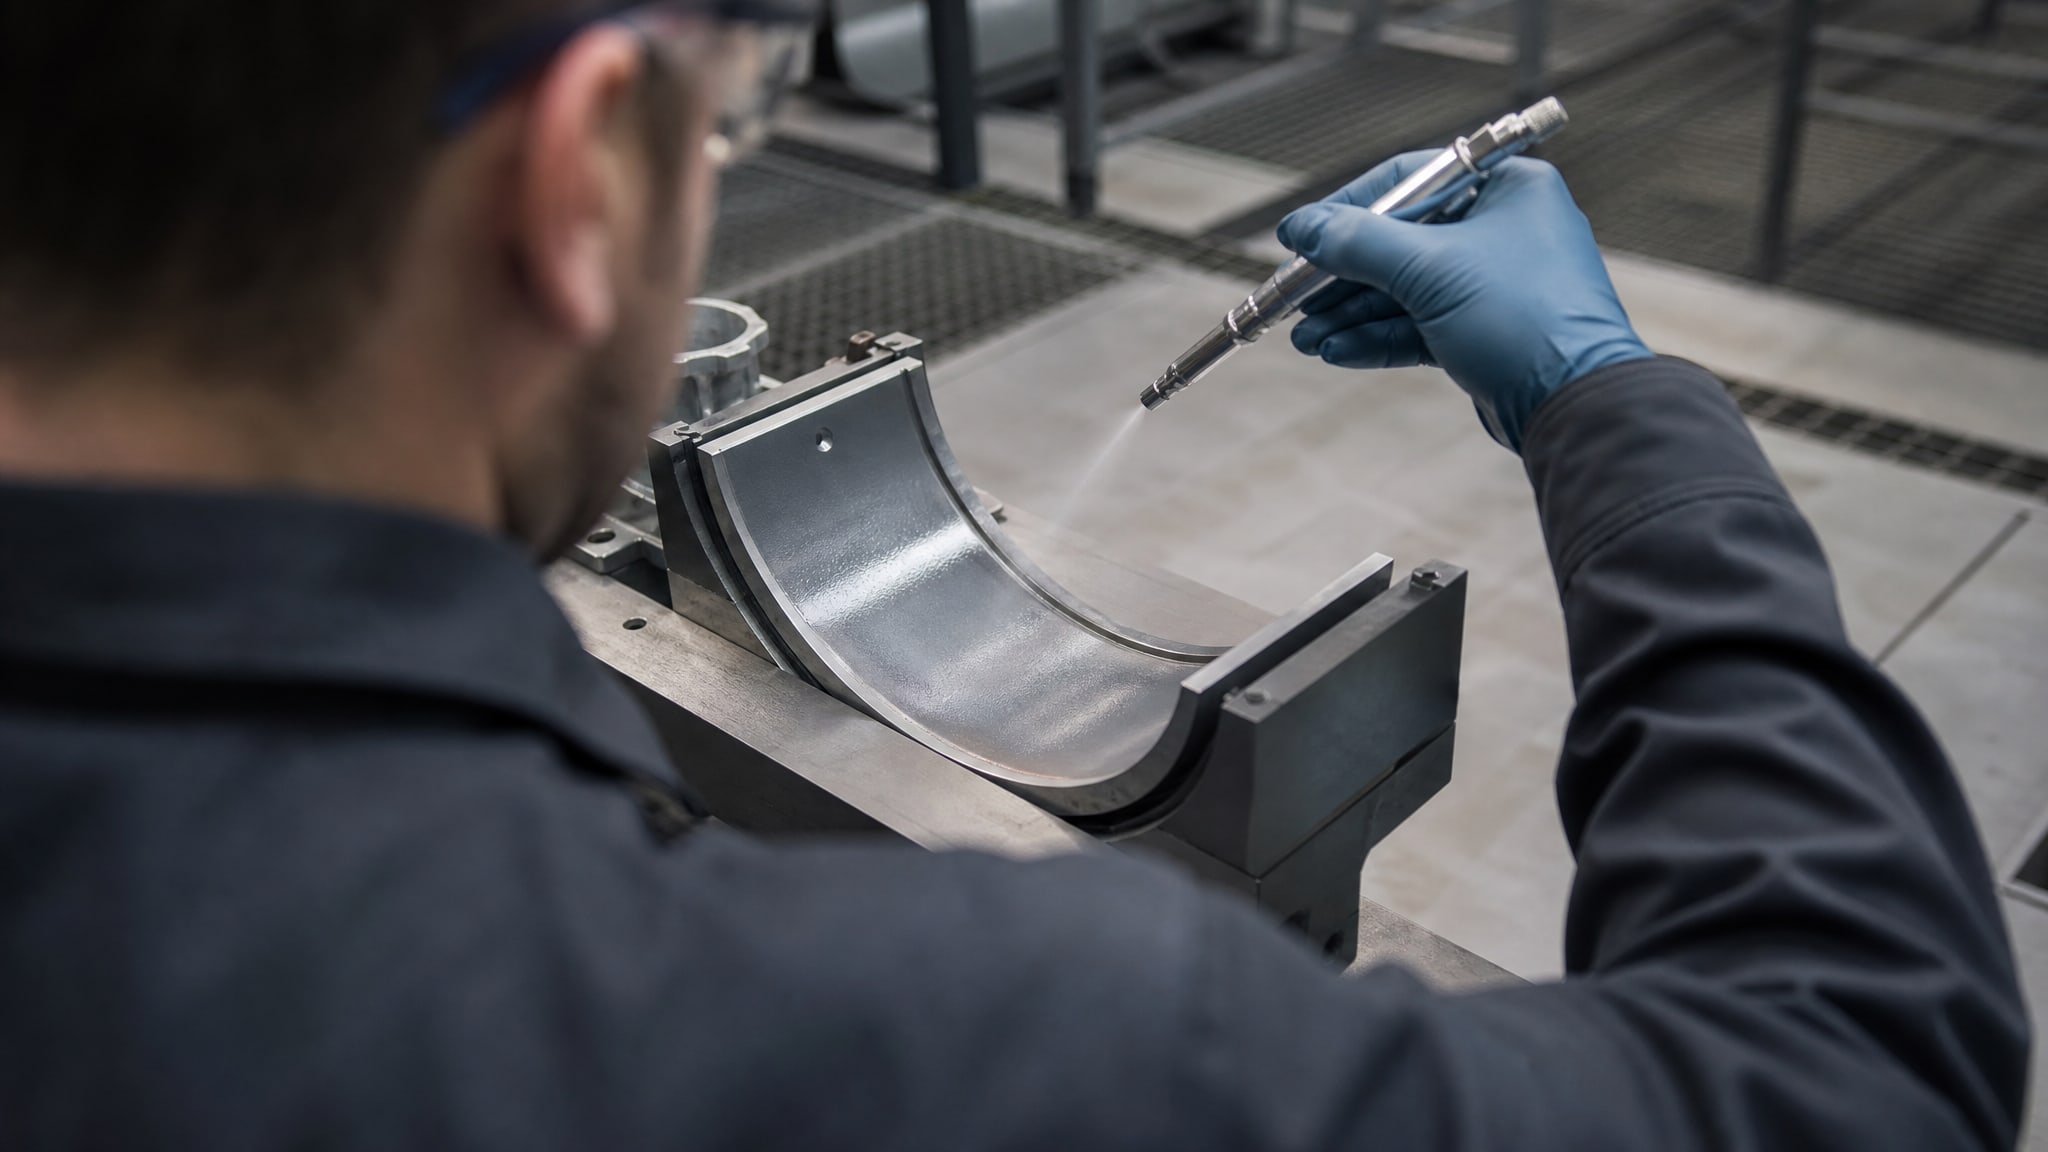
Дистанция нанесения. Материал наносят с расстояния 25–30 см от поверхности детали. Слишком близко - образуются подтеки и неровности, слой становится локально чрезмерно толстым. Слишком далеко - покрытие высыхает в полете, и на поверхность попадают частицы, не слипшиеся в единую пленку; результат - пористая, непрочная структура.
Толщина и послойность. Попытка нанести всю требуемую толщину в один проход приводит к подтекам, неравномерности и долгой просушке. Правильный подход - двух-трехслойное нанесение: первый слой легкий, второй наносят через 10–15 минут после просушки первого до матовости. При необходимости третий слой наносят аналогично. Послойное нанесение гарантирует равномерность и правильную полимеризацию.
Режим просушки. После каждого нанесения покрытие должно достичь состояния матовости и сухости на отлип (когда на нее не прилипает палец, но полная твердость еще не достигнута) в течение 10–15 минут при комнатной температуре. Это ориентир для проверки готовности к нанесению следующего слоя или к работе детали.
Если во время нанесения образовались заметные подтеки, их нужно удалить специальным очистителем до полного отверждения покрытия, а затем повторить нанесение на этот участок. Оставлять подтеки неправильно: они создают локальные утолщения, которые могут привести к расслоению и сколам при фрикционном воздействии.
Цветовая индикация: визуальный контроль и маркировка деталей
Цветные антифрикционные покрытия решают две практические задачи: идентификацию деталей и визуальный контроль износа.
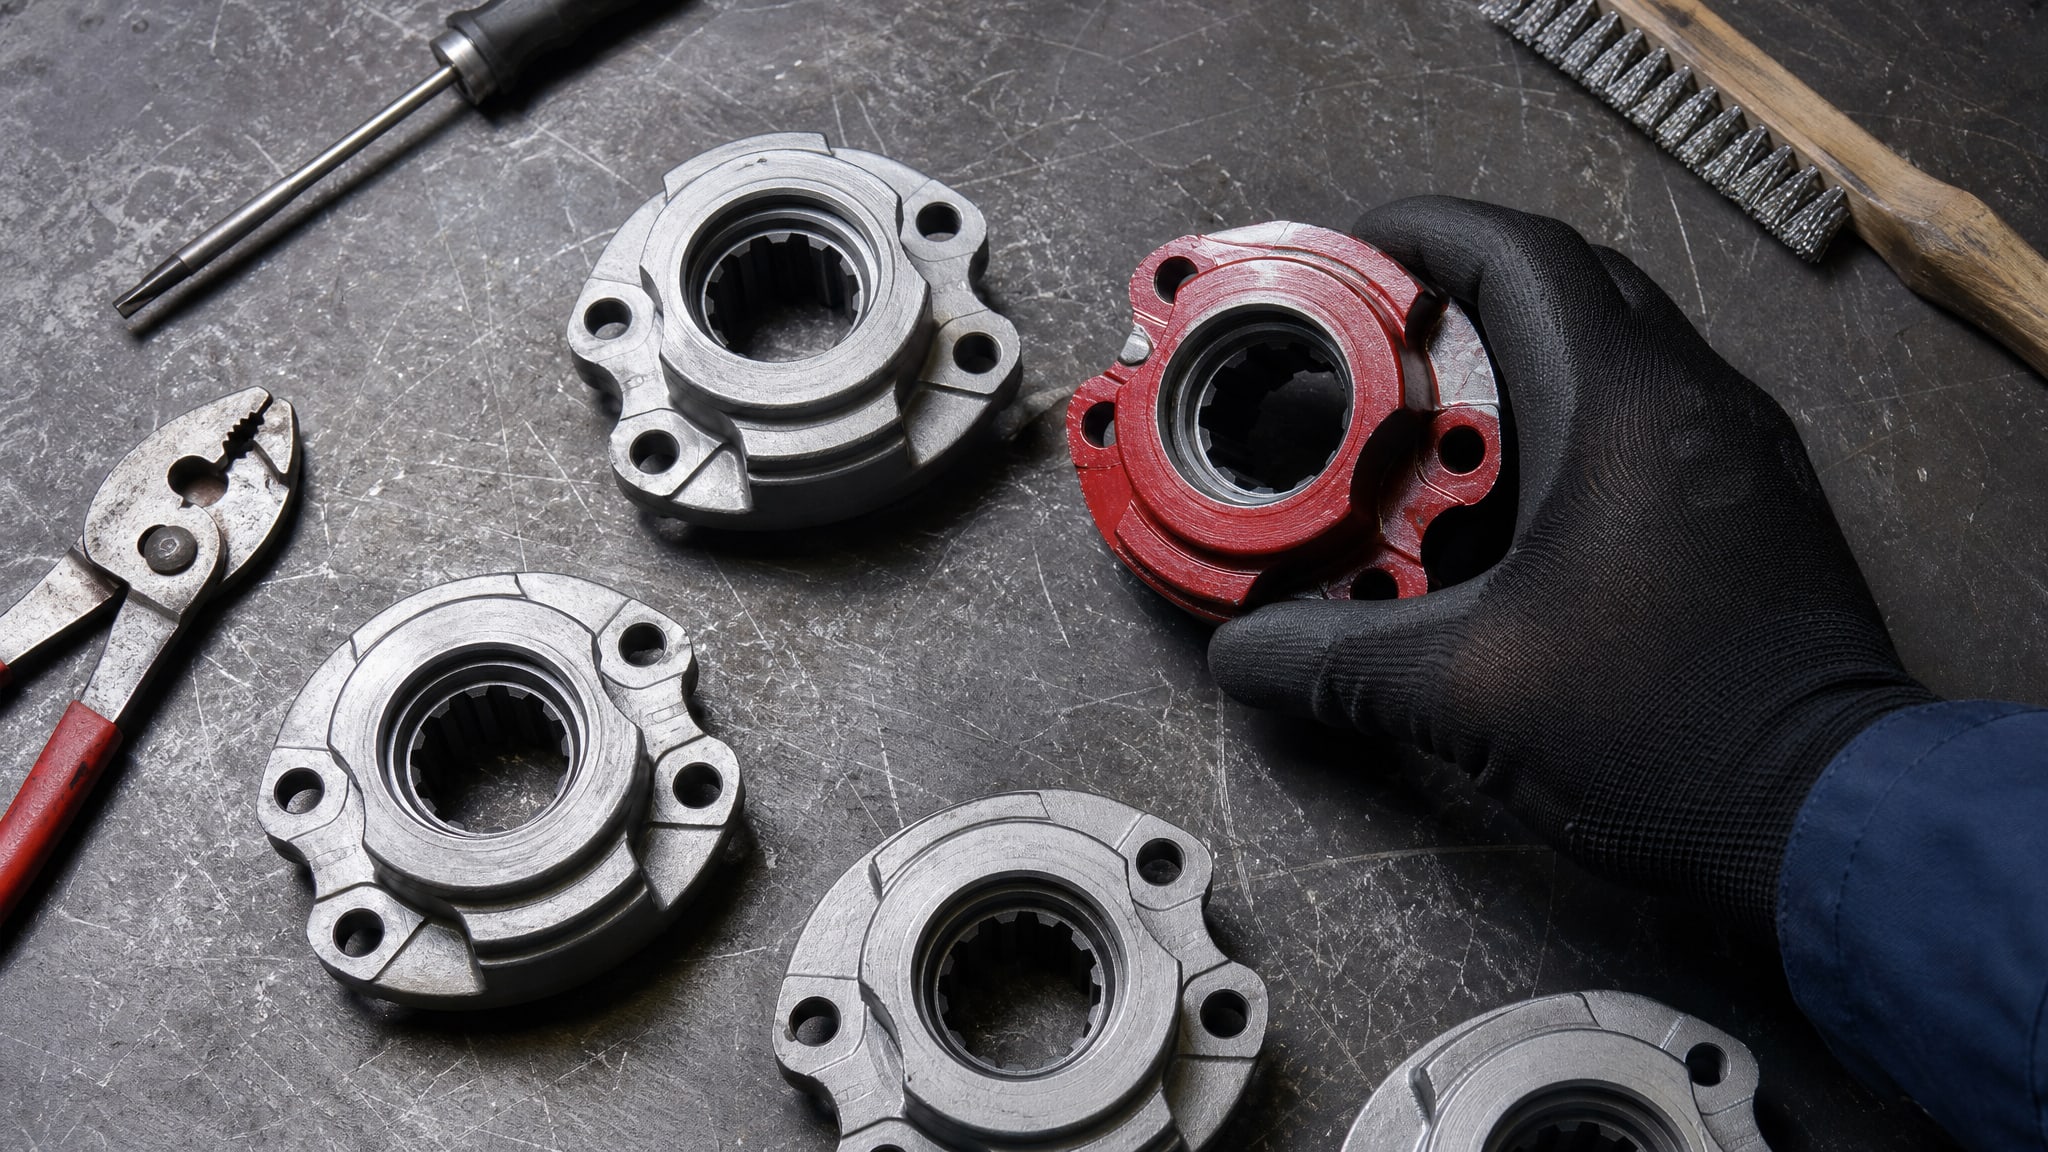
Маркировка и идентификация. В сложных сборках, где однотипные детали могут стоять в разных узлах, цветное покрытие помогает быстро определить, какая деталь куда должна идти. На одной из производственных линий фасовки применяют красное покрытие для плашек в одной позиции и черное - в другой. Это упрощает обслуживание, снижает риск ошибок при замене и ускоряет переналадку.
Отслеживание износа. По мере работы детали покрытие стирается в местах наибольшего контакта и трения. Цвет под стертым слоем либо совпадает с цветом самого покрытия (когда весь слой однородный), либо отличается (например, синее покрытие носится, и проступает более светлый промежуточный слой или металл). Такая визуальная индикация позволяет оценить интенсивность износа при осмотре без разборки узла.
Однако важно помнить: цветовая индикация дополняет механические методы оценки износостойкости (измерение толщины, взвешивание, испытания на трибологических установках), но не заменяет их. В критичных узлах, где от надежности зависит безопасность, цвет - это первичный сигнал для плановой замены, а не окончательный вердикт о состоянии детали.
При выборе покрытия нужно учитывать диапазон рабочих температур и среду эксплуатации. Один состав лучше держит нагрузки в высокотемпературных режимах, другой обеспечивает повышенную коррозионную стойкость при низких температурах. Цвет в этом контексте может быть маркером типа материала: например, разные цвета используют для разных температурных диапазонов, облегчая визуальный отбор деталей при ремонте.
Обозначение антифрикционных покрытий по ГОСТ
Для правильного оформления технической документации необходимо знать, как обозначают покрытия на чертежах и в спецификациях.
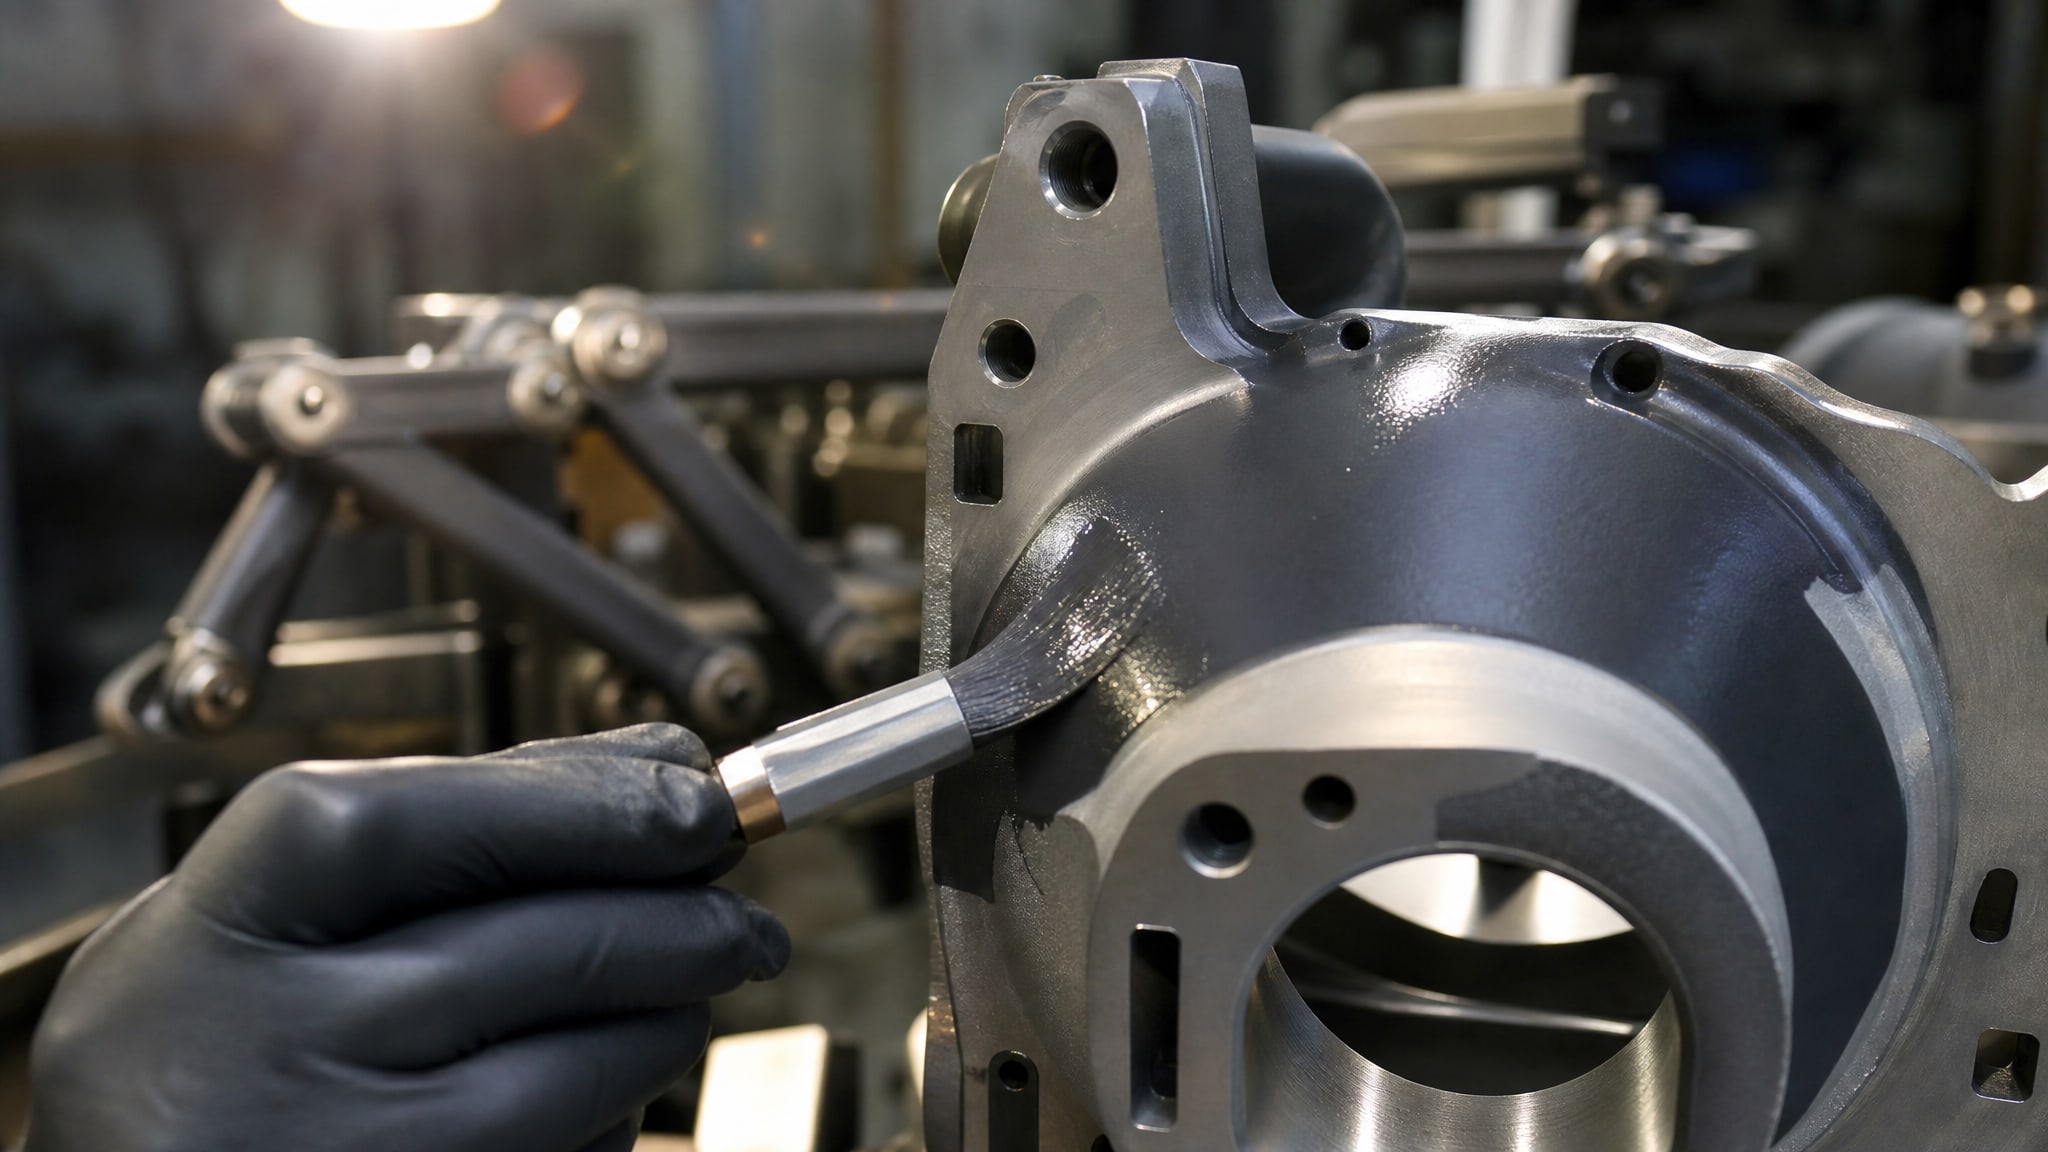
По ГОСТ 9.306-85 покрытие обозначают строкой, включающей: способ получения (например, окраска пульверизатором), материал покрытия (его состав или марка), минимальная толщина в микронах и, при необходимости, функциональные или декоративные свойства. Буквенные коды и указание цвета помогают инженерам и поставщикам одинаково интерпретировать требования.
Для хроматных и цветных покрытий цветовая градация часто связана с типом обработки и коррозионной стойкостью. В нормативных таблицах указано, что определенный цвет соответствует определенному классу защиты и толщине слоя. Это облегчает закупку и проверку готовых изделий: визуально оценив цвет, можно быстро убедиться, соответствует ли покрытие требуемому типу.
При разработке спецификации на деталь, требующую антифрикционного покрытия, закупщик должен указать: конкретный материал покрытия (например, дисульфид молибдена с графитом на полимерной основе), минимальную толщину (обычно 20–50 микрон), рабочие температуры, требуемый цвет (если это маркировочный признак) и условия испытания (адгезия, износостойкость, коррозионная стойкость).
Восстановление и переработка деталей с антифрикционным покрытием
При восстановлении деталей со старым покрытием важно полностью удалить предыдущий слой перед нанесением нового.
Попытка наносить свежее покрытие поверх старого, даже если старое выглядит целым, приведет к отслаиванию. Деталь нужно либо пескоструить до голого металла, либо химически очистить с использованием удалителей покрытий.
Восстановление плашек превентора - типовая задача в буровых и нефтеперерабатывающих производствах. Плашки изнашиваются при активном контакте с трубами и обсадными колоннами, теряют защиту. Чтобы восстановить рабочую поверхность, используют антифрикционные покрытия на основе дисульфида молибдена, которые отверждаются при комнатной температуре. Это позволяет избежать трудозатратной термической обработки и быстро вернуть деталь в строй.
Объем деталей, требующих регулярного восстановления покрытия, зависит от интенсивности использования оборудования. На участках с высокой нагрузкой и циклической работой (бурение, фасовка, прессование) покрытие может потребовать обновления раз в несколько месяцев. Правильный выбор материала и соблюдение технологии нанесения минимизируют расходы на переработку и максимизируют интервал между плановыми восстановлениями.
Частые ошибки при нанесении антифрикционных покрытий
Ошибка 1: нанесение на недостаточно подготовленную поверхность.
Даже визуально чистая деталь может содержать микрозагрязнения, оксидную пленку и масляные остатки. Результат - плохая адгезия, отслаивание покрытия через несколько недель работы. Правило: всегда полный цикл очистки, пескоструй, обезжиривание и активация.
Ошибка 2: нанесение в один толстый слой. Закупщики и производители иногда пытаются сэкономить время, нанеся максимум материала за один раз. Результат - неровный слой с подтеками, пузырями и локальными утолщениями, которые потом отслаиваются под нагрузкой. Послойное нанесение требует больше времени, но гарантирует равномерность и долговечность.
Ошибка 3: оставление подтеков. Подтеки удаляют до полного отверждения. Если оставить их высыхать, они создадут твердые наплывы, которые будут царапаться об ответные поверхности или откалываться при вибрации.
Ошибка 4: пренебрежение временем просушки между слоями. 10–15 минут - это минимум. Если спешить и наносить следующий слой раньше, нижний слой еще не полимеризуется достаточно, и новый слой встанет на «мокрую» основу, что приведет к расслоению.
Ошибка 5: неправильное хранение материала. Антифрикционные покрытия в аэрозольной упаковке требуют встряхивания в течение 3 минут после появления стука шарика, чтобы пигменты и твердые компоненты равномерно смешались. Если пропустить встряхивание, в начале распыляется жидкий растворитель без активных компонентов, а в конце выходит слишком концентрированная масса.
Часто задаваемые вопросы
Какой коэффициент трения обеспечивает антифрикционное покрытие?
Антифрикционные покрытия на основе дисульфида молибдена и графита обеспечивают коэффициент трения до 0,03 в условиях металлического контакта с нагрузкой. Это в 10–15 раз ниже, чем при трении неподготовленных поверхностей. Такое снижение трения существенно увеличивает ресурс узла и снижает энергопотребление оборудования.
Сколько времени сохраняется защита антифрикционного покрытия?
Правильно нанесенное антифрикционное покрытие обеспечивает защиту поверхности не менее 2,5 лет на открытом воздухе при отсутствии механического воздействия. В условиях интенсивного трения и нагрузки срок зависит от типа нагрузки и среды: в тяжелых условиях может требоваться переработка раз в несколько месяцев, в мягких условиях - раз в год-два.
Как проверить, что покрытие высохло и готово к следующему слою?
Ориентир - матовость и сухость на отлип. Состояние проверяют прикосновением: палец не должен прилипать, но поверхность еще мягкая. Типовое время при комнатной температуре -10–15 минут. Если поспешить, нижний слой еще не готов к механическому воздействию. Если ждать дольше необходимого, процесс замедлится без видимой причины.
Можно ли наносить антифрикционное покрытие на пластик или только на металл?
Антифрикционные покрытия наносят на оба материала, но подготовка различается. Для металла - пескоструй и активация. Для пластика требуется более деликатная очистка (без абразива), химическое обезжиривание и часто праймирование (нанесение промежуточного слоя адгезии). При неправильной подготовке пластик покрытие отслаивается еще быстрее, чем на металле.
Какая минимальная толщина антифрикционного покрытия необходима для защиты от износа?
Эффективная минимальная толщина -20–50 микрон в зависимости от типа нагрузки и материала основы. При толщине менее 15 микрон покрытие слишком тонко и быстро стирается. При толщине более 100 микрон без промежуточных слоев и отверждения может наблюдаться расслоение. Послойное нанесение по 10–20 микрон за слой позволяет достичь оптимальной толщины с хорошей адгезией.
Заключение
Нанесение антифрикционного покрытия - это не просто распыление материала, а технологический процесс, требующий внимания к каждому этапу. Подготовка поверхности пескоструем и активацией, послойное нанесение с соблюдением расстояния и времени просушки, контроль цветовой индикации и визуальное отслеживание износа - все это звенья одной цепи, от которых зависит эффективность покрытия.
Цветная индикация служит инженерам и закупщикам как инструмент маркировки и первичной оценки износа, но не заменяет механические методы контроля. Правильный выбор материала под рабочие температуры (-210 до +440 °C в зависимости от состава), соблюдение регламентированной технологии нанесения и понимание типовых ошибок дают основание рассчитывать на защиту поверхности в течение 2,5 лет и более, а коэффициент трения до 0,03 гарантирует минимизацию износа в узлах трения.
Перед первым применением антифрикционного покрытия рекомендуется подробно ознакомиться с технической документацией материала, провести нанесение на пробных деталях и согласовать регламент подготовки и нанесения со своей технической службой. Это предотвратит переделки и обеспечит надежность в боевых условиях производства.