Подготовка поверхности перед покрытием - это не просто предварительный этап, а фундамент надежности всего защитного слоя. Без удаления ржавчины, окалины, старых покрытий и техническихзагрязнений сцепление между покрытием и основой становится нестабильным, что приводит к отслоению, ускоренной коррозии и преждевременному выходу деталей из строя. Микропескоструйная обработка - один из наиболее эффективных методов подготовки, создающий контролируемую шероховатость и активирующий поверхность для максимального физического и химического взаимодействия с покрытием. Статья посвящена техническим специалистам, инженерам и закупщикам, которые выбирают оптимальные способы подготовки поверхностей перед нанесением антифрикционных, защитных и других техническихпокрытий.
Правильно подготовленная поверхность может увеличить адгезионную прочность на 50–70% по сравнению с необработанной, и в практике это различие критично для долговечности.
Механизм повышения адгезии через шероховатость
Адгезия - это способность покрытия прочно сцепляться с основой на границе раздела.
Процесс складывается из двух компонентов: физического зацепления через неровности поверхности и химического взаимодействия молекул.
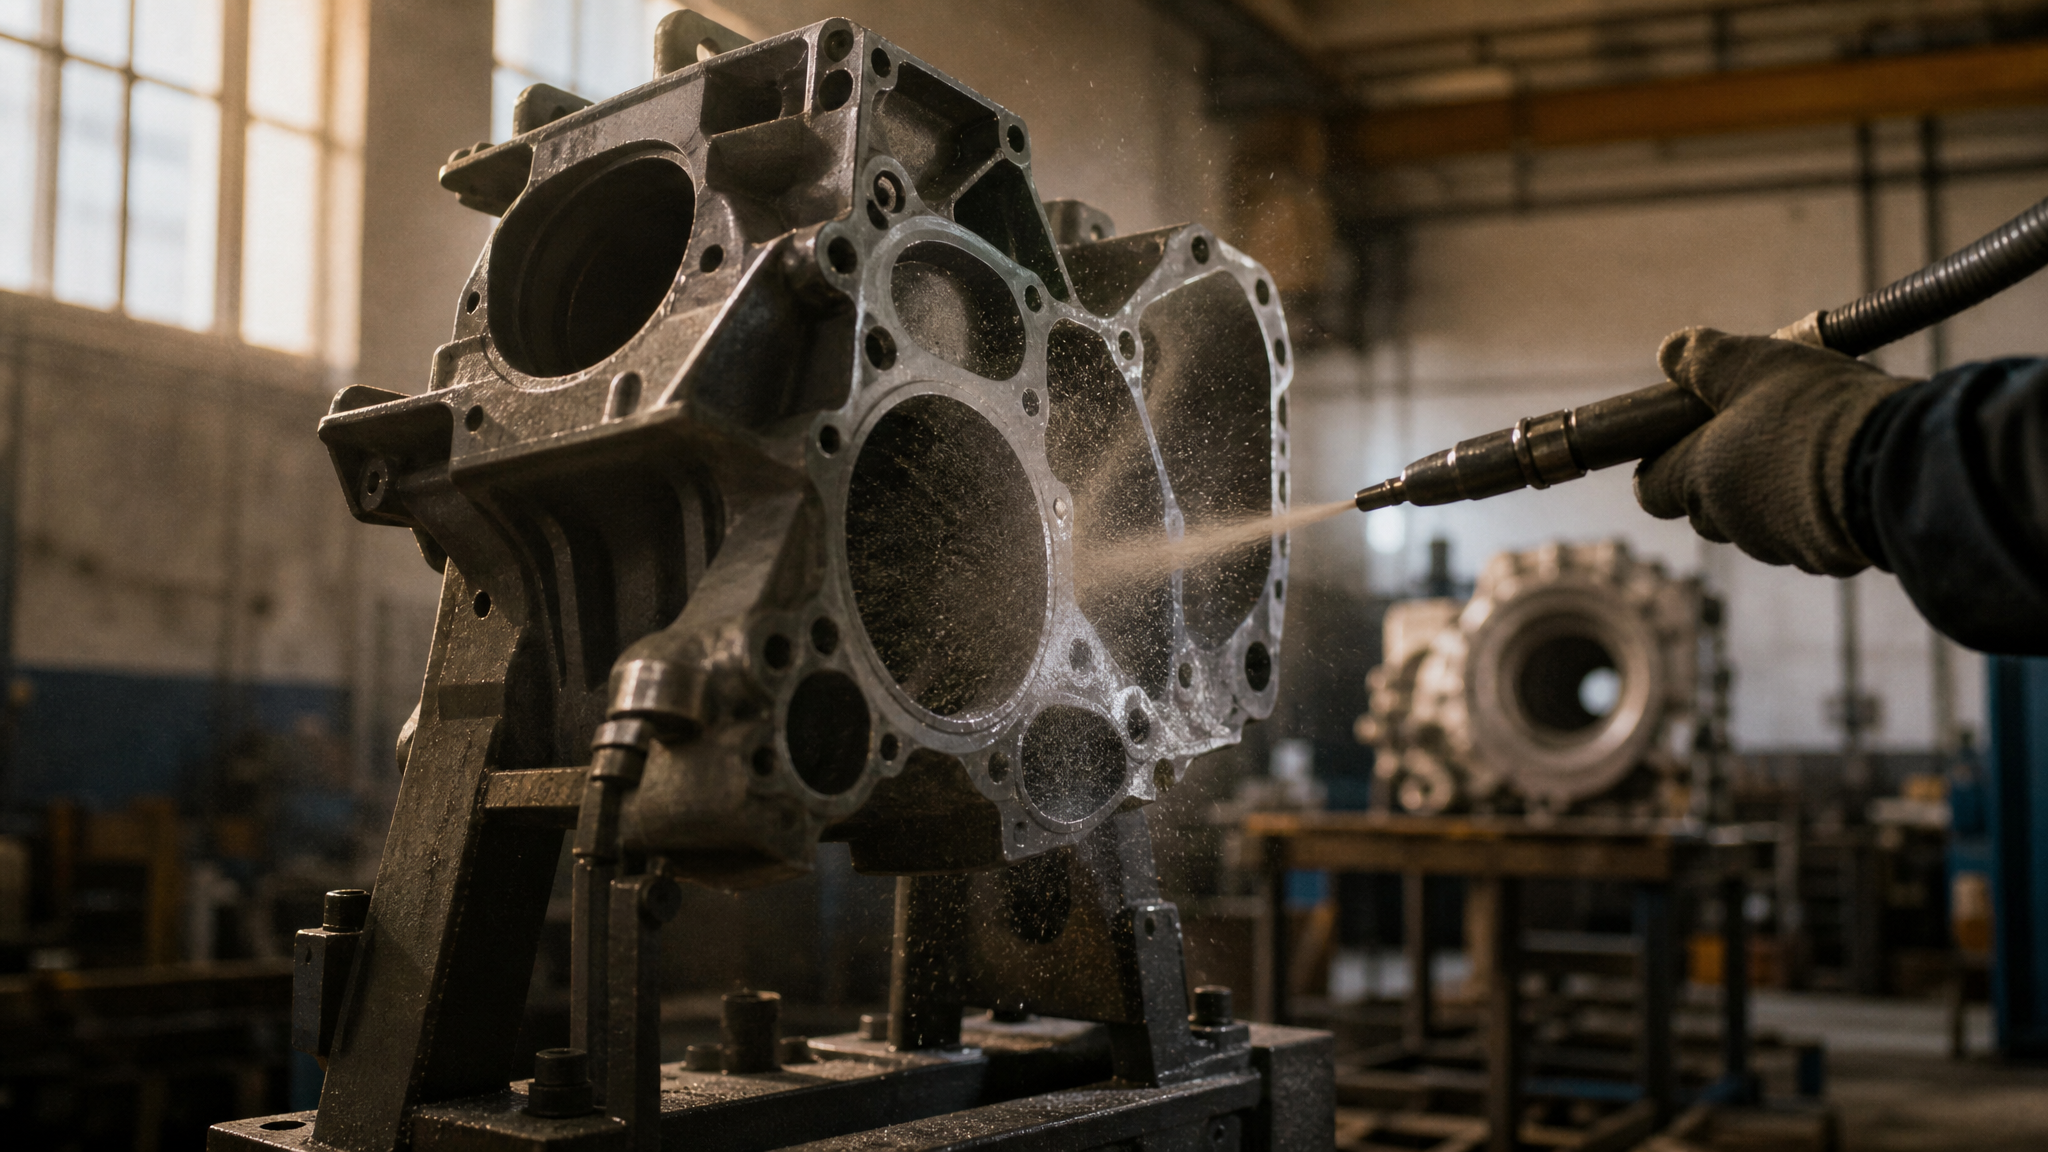
Микропескоструйная обработка воздействует на оба. Абразивные частицы удаляют верхний слой окислов, загрязнений и неровностей, одновременно создавая микроскопический рельеф. Эта шероховатость увеличивает площадь контакта покрытия с подложкой в десятки раз. Практические измерения показывают, что пескоструйная обработка создает шероховатость Rz 30–70 мкм - это считается оптимальным диапазоном для лакокрасочных и антифрикционных слоев.
На клеточном уровне молекулы покрытия проникают в эти микровпадины, физически закрепляясь в них. Одновременно открывается активная поверхность металла, готовая к химическому взаимодействию с полимерной матрицей или эпоксидной смолой. Это двойное действие и объясняет, почему адгезионная прочность после абразивной подготовки превышает необработанные образцы на 50–70%.
Пример из практики
На стальных образцах, подготовленных пескоструйной обработкой, адгезионная прочность эпоксидного покрытия достигала 6 МПа. На необработанных поверхностях этот показатель не превышал 3,5 МПа - почти в два раза ниже. Разница определяет срок службы узлов в условиях вибрации, термоциклирования и воздействия влаги.
Этапы подготовки поверхности перед микропескоструйной обработкой
Микропескоструйная обработка - это не первый шаг.
Ей должна предшествовать комплексная подготовка, иначе абразивные частицы будут удалять загрязнения вместо создания правильного микропрофиля.
Обезжиривание и очистка
Первый этап - удаление масла, смазки, углеводородов и грязи. Эти вещества образуют тончайшую пленку, препятствующую смачиванию, то есть попаданию молекул покрытия в контакт с металлом. Даже остатки старой смазки, невидимые для глаза, снижают адгезию. Обезжиривание проводится специальными очистителями или щелочными растворами, после чего поверхность ополаскивается чистой водой или растворителем.
Для достижения максимальной адгезии твердосмазочных покрытий MODENGY критически важна качественная подготовка поверхности, включающая очистку и обезжиривание, для чего используются специальные очистители в составе комплекса предварительных операций.
Удаление ржавчины и окалины
Второй этап - удаление видимых и скрытых оксидных слоев. Ржавчина и прокатная окалина - это нестабильные оксиды, не обладающие адгезией к полимерам. Они служат барьером между металлом и покрытием. Ручная или механическая очистка щеткой позволяет удалить грубые слои, но полное удаление оксидов требует химической активации или абразивной обработки.
Микропескоструйная обработка как финальная подготовка
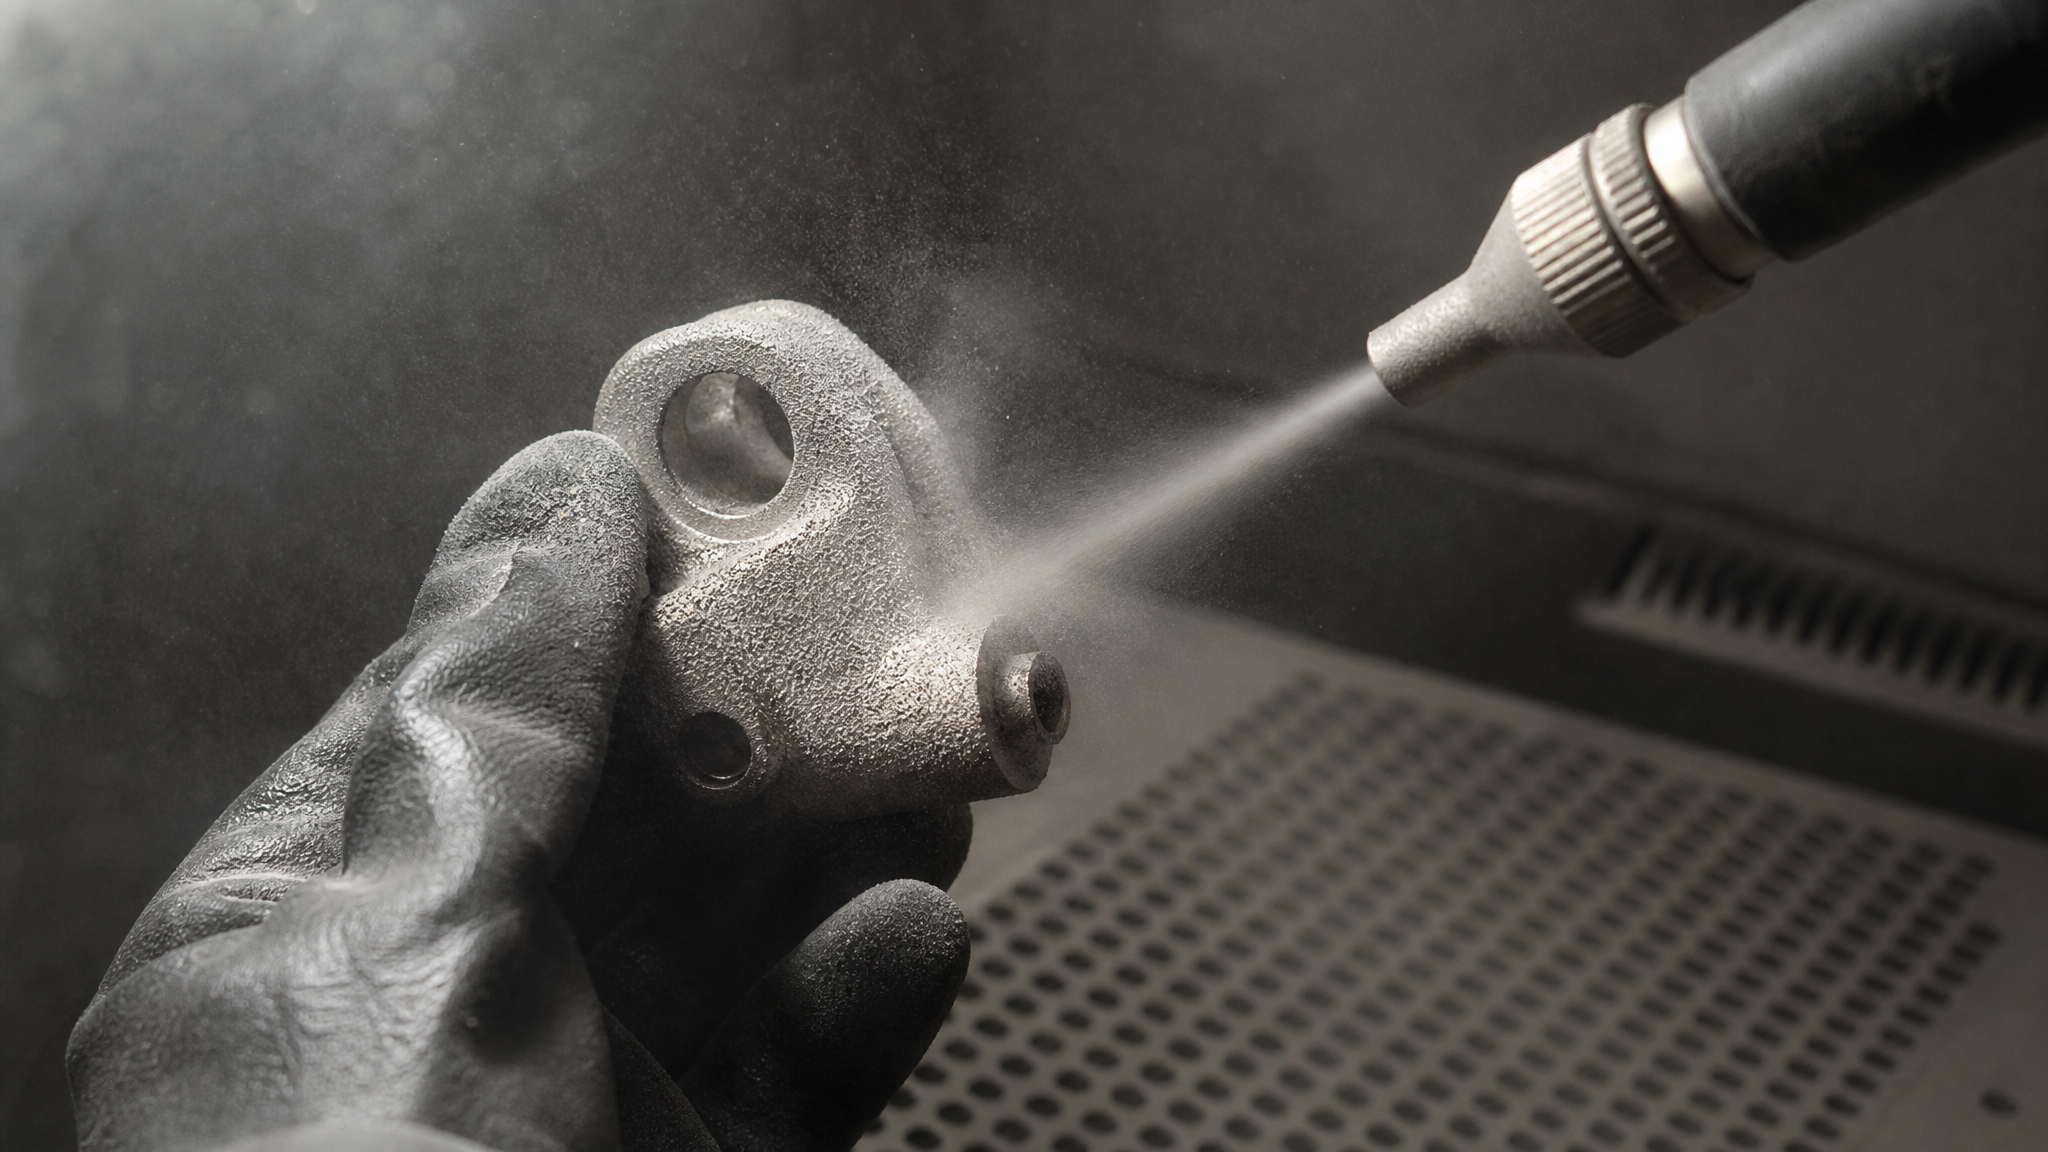
После обезжиривания и удаления крупных загрязнений наступает черед микропескоструйной обработки. На этом этапе абразивные частицы (обычно оксид алюминия, чугунная дробь или стекло) направляются на поверхность под контролируемым давлением. Это удаляет оставшиеся оксидные пленки, активирует поверхность и создает равномерный микропрофиль.
Ключевая черта микропескоструйной обработки - точность и локальность. В отличие от грубого пескоструя, который может применяться к крупным конструкциям и оставляет глубокие борозды, микропескоструйная обработка работает на малых площадях, обеспечивая однородность шероховатости и сохраняя точность размеров деталей.
Контроль адгезии и стандартизированные методы оценки
Проверка адгезии на глаз или простым царапаньем - это ненадежно.
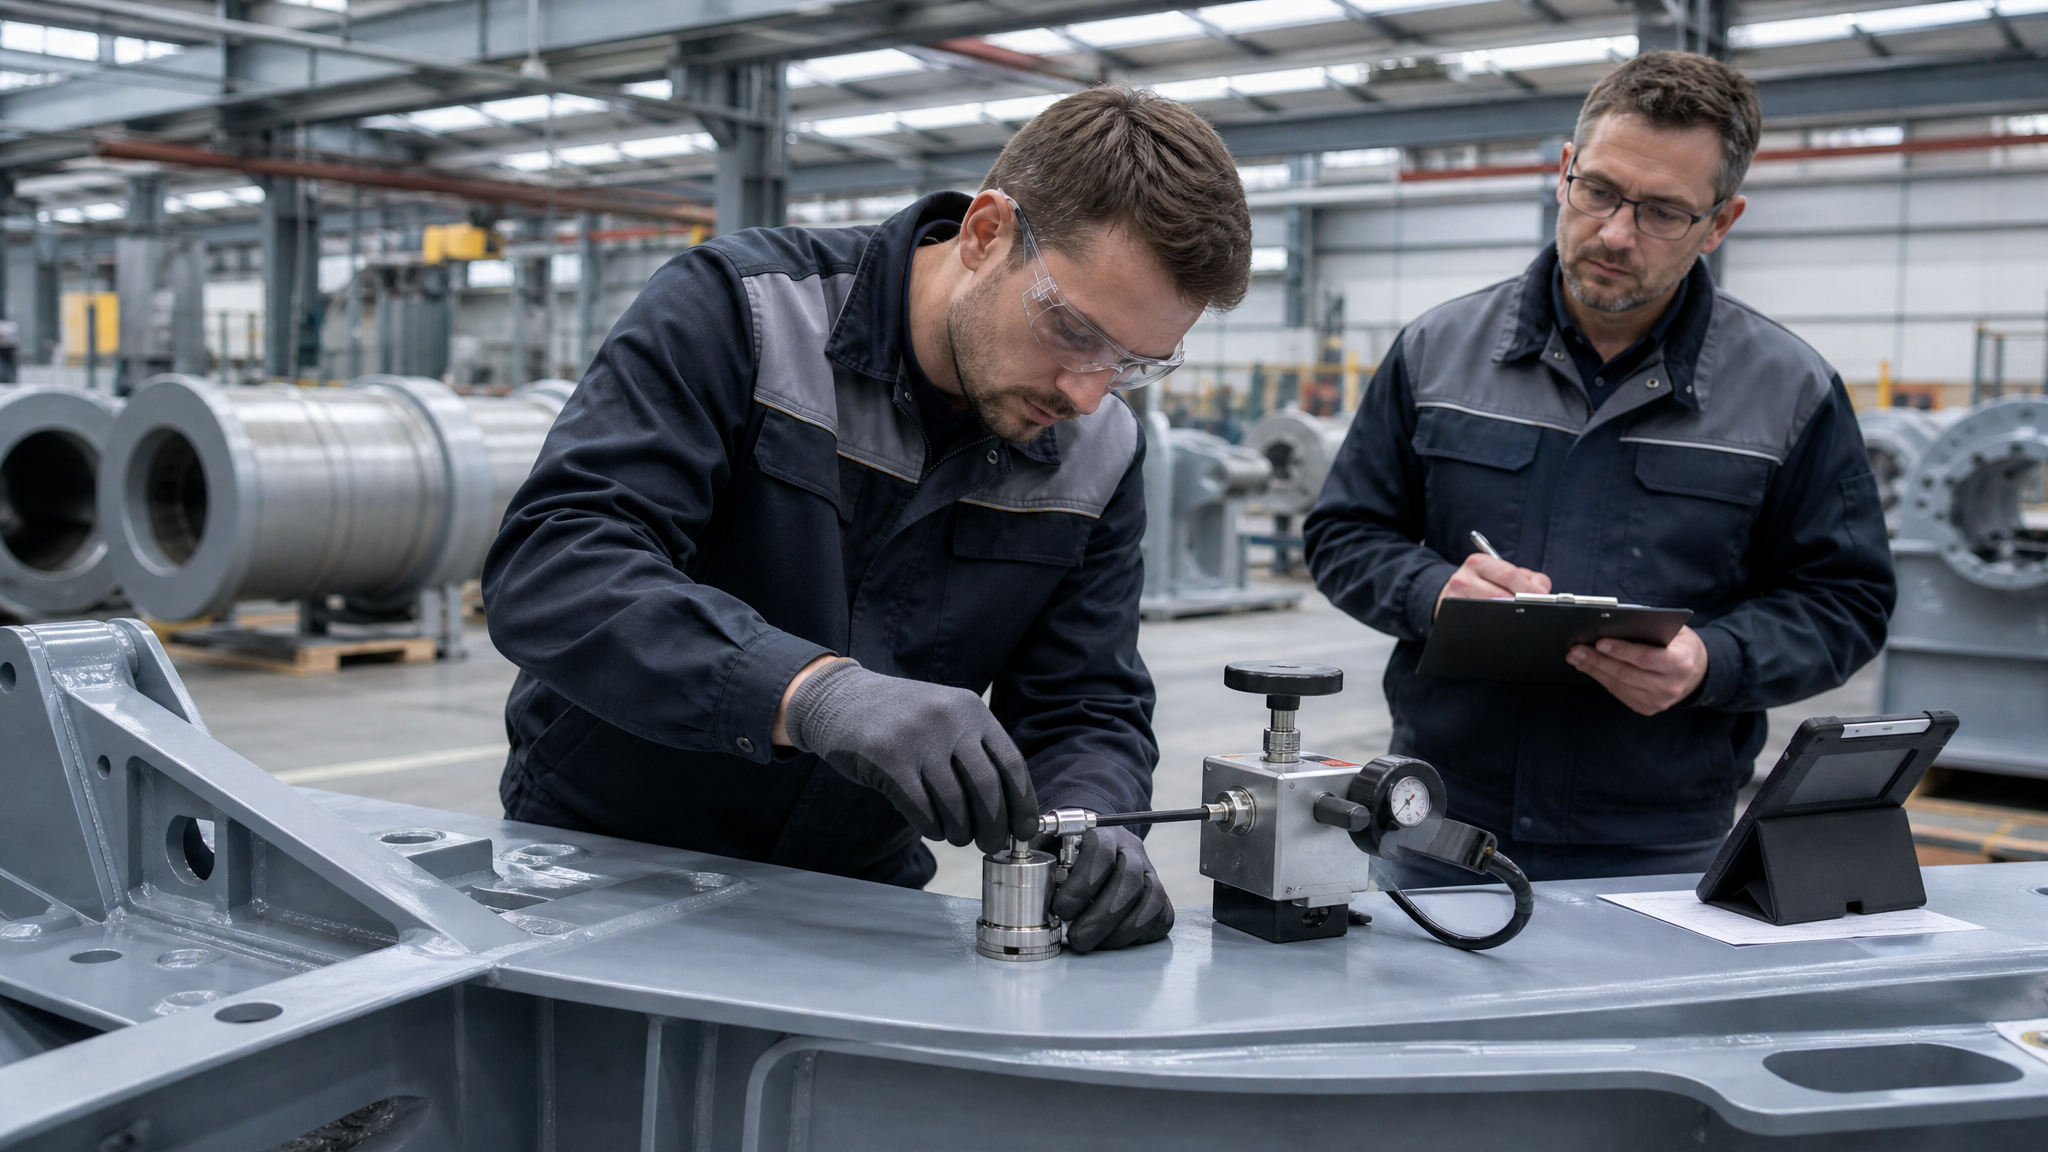
Для технических покрытий, особенно антифрикционных, используются стандартизированные методы измерения.
Наиболее целесообразным методом оценки адгезии антифрикционных покрытий назван метод нормального отрыва по ГОСТ 27890-88. Суть его проста: к покрытию приклеивается металлический или пластиковый адгезиметр, и затем прикладывается нормальная сила до момента отслоения. Значение силы в момент отрыва, разделенное на площадь, дает адгезионную прочность в мегапаскалях.
Стандартные пороги адгезии для защитных и антифрикционных покрытий обычно составляют 3–5 МПа. Если показатель ниже, это признак неправильной подготовки поверхности, неправильного режима отверждения или выбора несовместимого покрытия для данного материала основы.
Режимы отверждения покрытий и их связь с подготовкой поверхности
Адгезия не формируется только в момент нанесения.
Она развивается и стабилизируется в процессе отверждения (полимеризации) покрытия. Правильная подготовка поверхности обеспечивает условия для молекулярного переплетения, но само отверждение - это химический процесс, требующий определенных условий.
Для антифрикционных покрытий среднее время полимеризации составляет 30 минут при температуре +200 °C. Это термоотверждаемый режим, при котором эпоксидная смола или полиуретан переходят из жидкого состояния в твердое через сшивку молекулярной сетки.
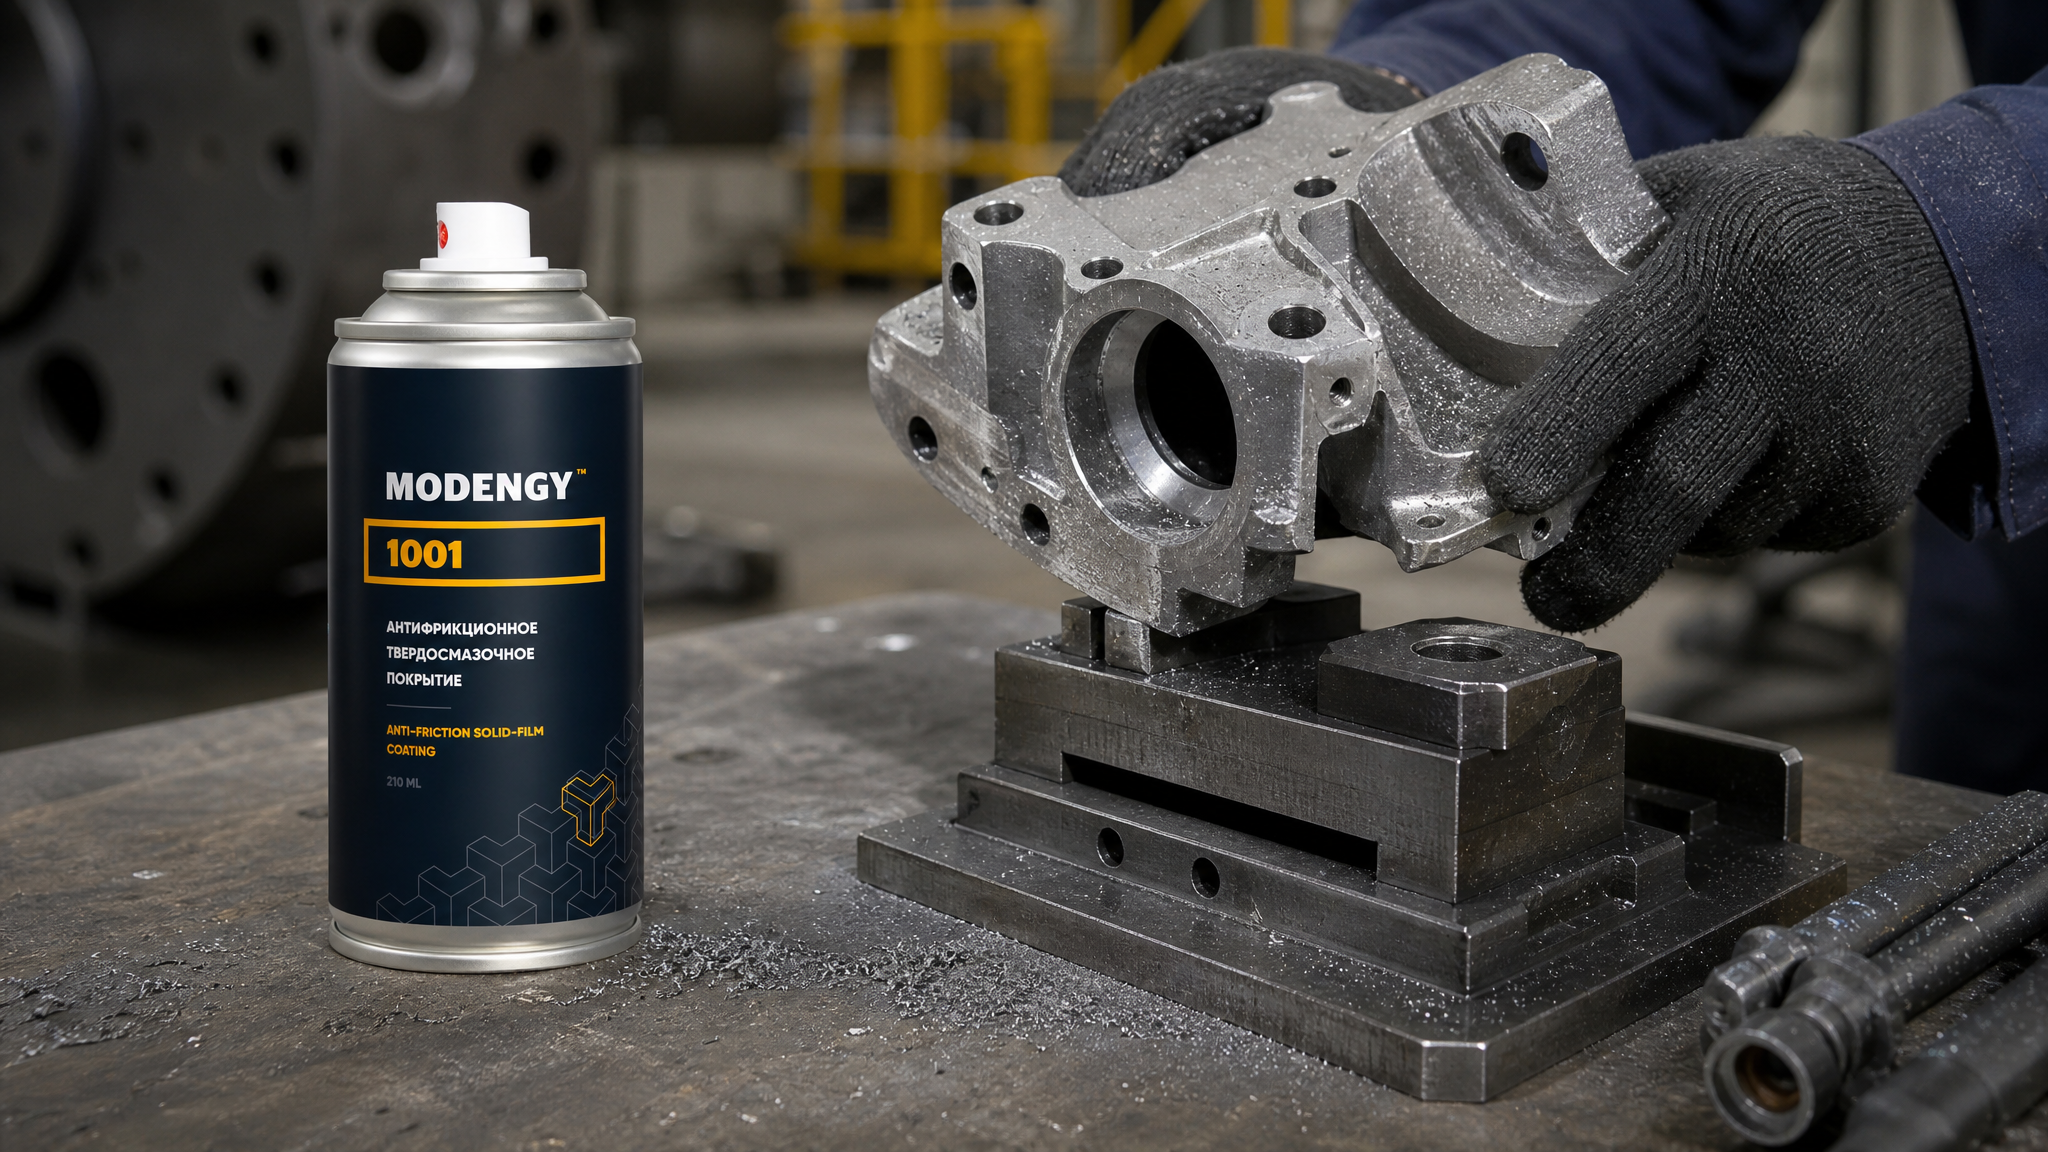
Однако на рынке существуют и покрытия, отверждаемые при комнатной температуре. Они удобны для крупногабаритных деталей или в условиях, где термообработка затруднена. Например, MODENGY 1001 - антифрикционное твердосмазочное покрытие, отверждаемое при комнатной температуре, что позволяет избежать деформаций и проблем с масштабированием теплового цикла на больших конструкциях.
Независимо от типа отверждения, правильная подготовка поверхности остается обязательной. Чем активнее поверхность, тем быстрее и полнее происходит смачивание, и тем выше итоговая адгезия.
Время между подготовкой и нанесением покрытия
Это часто упускаемый, но критически важный фактор.
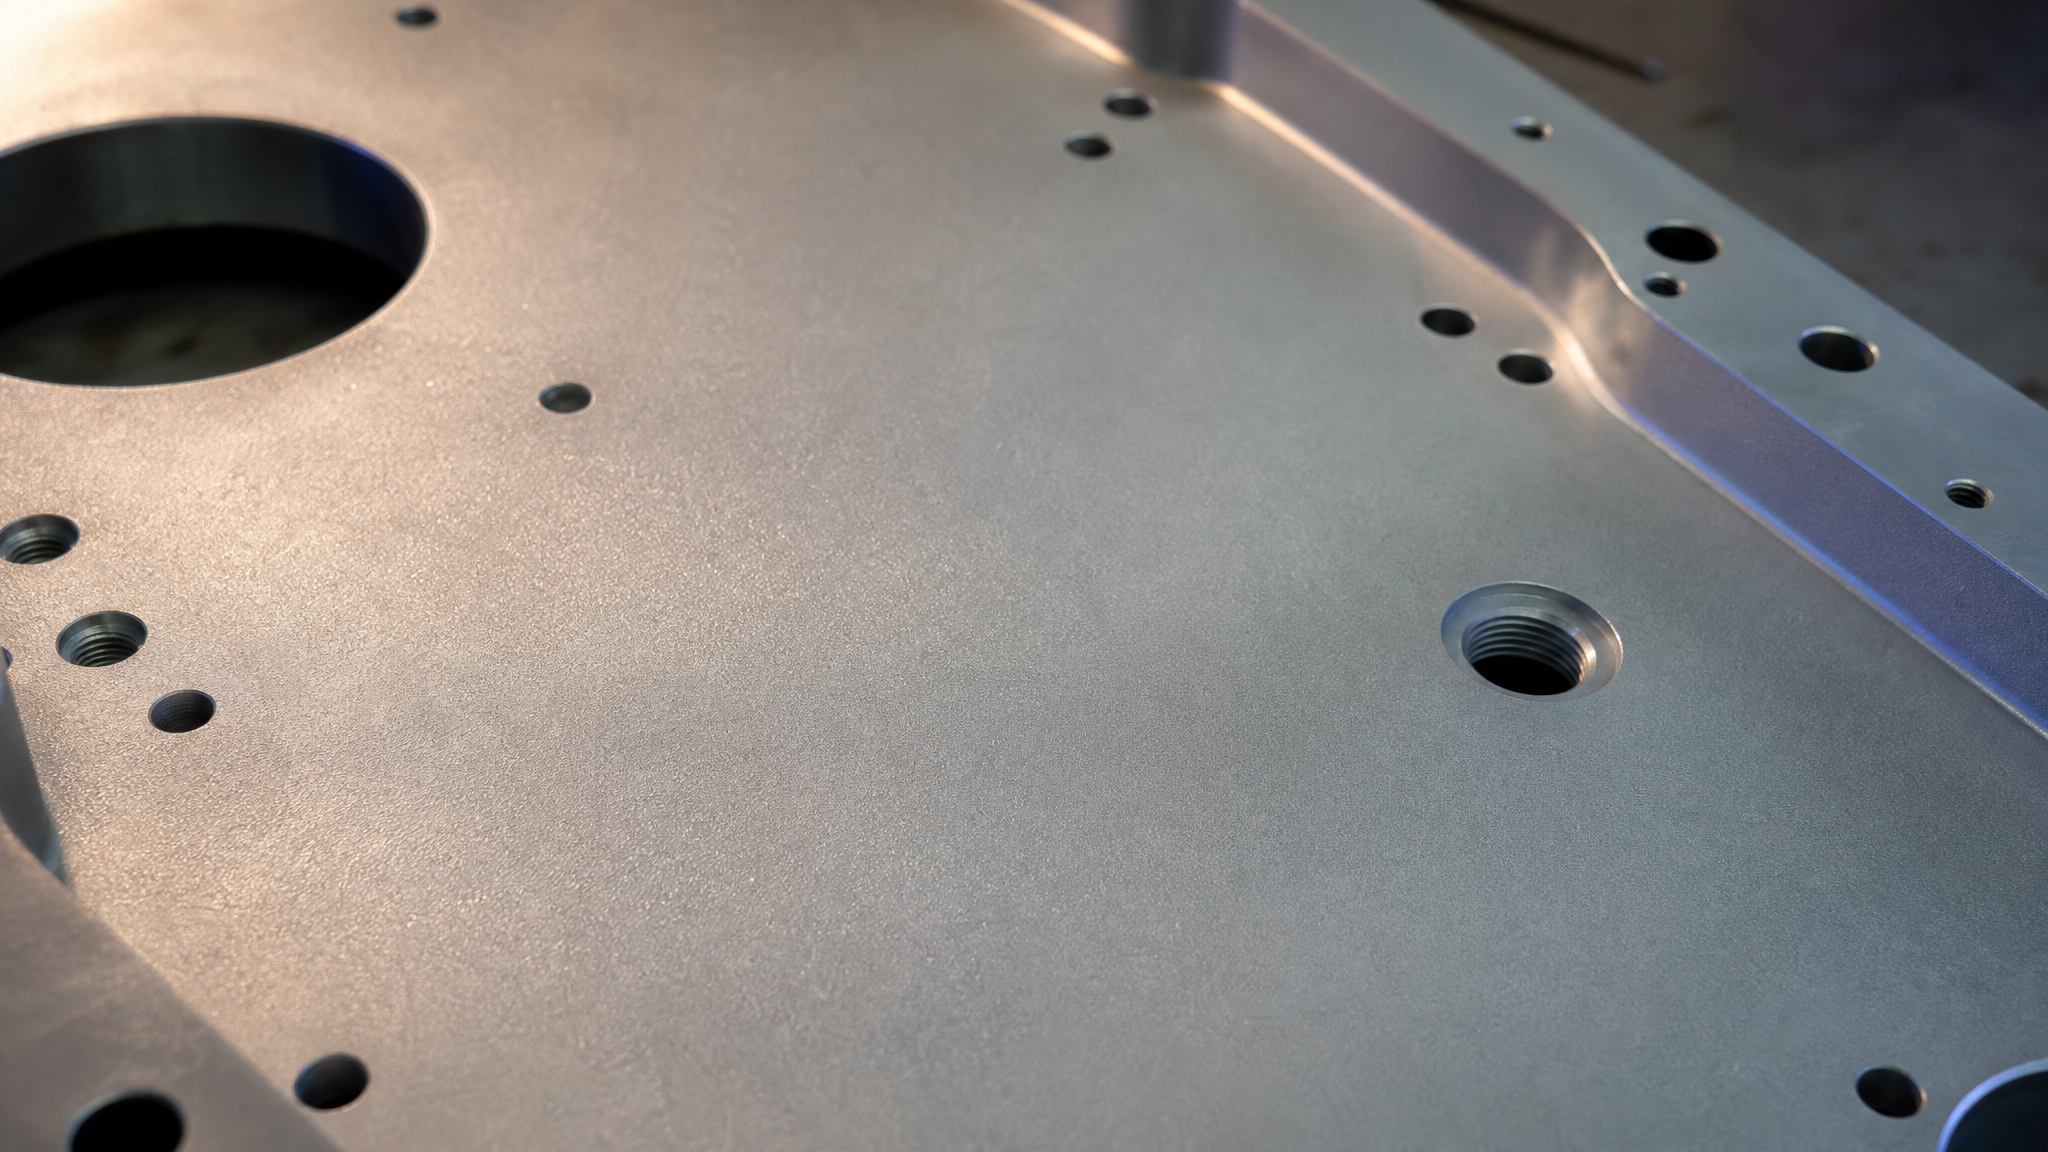
После микропескоструйной обработки активированная поверхность начинает окисляться и загрязняться окружающей атмосферой. Оксидная пленка восстанавливается в течение часов, особенно во влажной среде.
Источники специально подчеркивают: время между подготовкой и нанесением покрытия должно быть минимальным. В промышленной практике рекомендуется наносить покрытие не позже чем через 2–4 часа после абразивной обработки. Если задержка неизбежна, деталь следует защитить от влаги (упаковать в полиэтилен) или провести повторную легкую микропескоструйную подготовку перед нанесением.
Подбор степени шероховатости под тип покрытия
Не существует универсальной шероховатости, подходящей всем покрытиям.
Каждый тип требует оптимального профиля.
Для лакокрасочных материалов оптимальная шероховатость составляет Rz 30–70 мкм. Это достаточно грубо для механического зацепления, но не настолько, чтобы повредить основу.
Для тонких антифрикционных покрытий может требоваться более мелкий профиль (Rz 15–30 мкм), чтобы не нарушить равномерность нанесения и не снизить гладкость работающей поверхности.
Слишком грубая шероховатость (Rz свыше 100 мкм) опасна: она может привести к неравномерному распределению покрытия, созданию пор и микротрещин, а в дальнейшем - к ускоренному отслоению из-за концентрации механических напряжений на вершинах неровностей.
Контролировать шероховатость помогает шероховатомер или профилометр. Для серийного производства рекомендуется проверять параметр Rz на каждой пятой детали или чаще, в зависимости от критичности узла.
Часто задаваемые вопросы
Какова оптимальная шероховатость поверхности перед нанесением покрытия?
Для большинства технических покрытий оптимальная шероховатость составляет Rz 30–70 мкм. Этот диапазон обеспечивает баланс между механическим зацеплением и сохранением точности размеров. Слишком гладкая поверхность (менее Rz 15 мкм) дает слабую адгезию; слишком грубая (свыше Rz 100 мкм) может вызвать микротрещины и ускоренное отслоение. Конкретное значение зависит от типа покрытия и требований технического задания.
Почему обезжиривание необходимо до пескоструйной обработки?
Масла и технические загрязнения образуют пленку, которая препятствует контакту абразивных частиц с металлом. Если сначала проводить пескоструй, абразив будет тратиться на удаление этого поверхностного слоя вместо создания правильного микропрофиля. Обезжиривание очищает поверхность, позволяя микропескоструйной обработке работать эффективнее и расходовать абразив правильно.
Как проверить адгезию покрытия после подготовки поверхности?
Для стандартизированной оценки используется метод нормального отрыва по ГОСТ 27890-88, при котором к покрытию приклеивается адгезиметр и измеряется усилие его отслоения. Адгезионная прочность выше 3 МПа считается приемлемой для большинства технических покрытий. Визуальная проверка царапаньем недостаточна; для критичных узлов рекомендуется инструментальный контроль.
Как долго можно хранить подготовленную деталь до нанесения покрытия?
Активированная поверхность окисляется и загрязняется в течение 2–4 часов, особенно во влажной среде. Рекомендуется наносить покрытие как можно ближе ко времени подготовки. Если задержка неизбежна, деталь следует защитить от влаги (упаковать в полиэтилен) или провести повторную легкую микропескоструйную подготовку перед нанесением.
Какая разница между микропескоструйной и обычной пескоструйной обработкой?
Микропескоструйная обработка - это контролируемая и локальная абразивная подготовка, работающая на малых площадях с высокой точностью. Обычный пескоструй применяется к крупным конструкциям, создает более глубокие борозды и может повредить точность размеров. Микропескоструй обеспечивает однородность шероховатости и подходит для деталей, требующих сохранения функциональных размеров и геометрии.
Заключение
Микропескоструйная обработка - это не просто способ очистить поверхность перед покрытием, а метод активирования и подготовки контакта между подложкой и защитным слоем. Правильно подготовленная поверхность повышает адгезионную прочность на 50–70%, что прямо влияет на долговечность и надежность узлов в условиях вибрации, коррозии и экстремальных температур.
Ключ к успеху - комплексный подход: обезжиривание, удаление оксидов, микропескоструйная обработка с контролем шероховатости (Rz 30–70 мкм), минимальное время между подготовкой и нанесением, стандартизированный контроль адгезии по ГОСТ 27890-88 и соблюдение режимов отверждения. При подборе метода подготовки поверхности перед нанесением покрытий рекомендуется согласовать его тип и параметры с требованиями технического задания и карточкой товара производителя покрытия. Для критичных деталей - инструментальная проверка адгезии; для типовых узлов - визуальный контроль и периодическое измерение шероховатости.