Переход с вырубных прокладок на анаэробные формирователи прокладок - это рациональный шаг для предприятий, где фланцевые соединения подвергаются температурным колебаниям, вибрации и регулярной разборке. Анаэробный герметик остается жидким в присутствии воздуха и отверждается только в зазоре между плотно прилегающими металлическими поверхностями после того, как соединение собрано. Это исключает проблемы старения и усадки прокладочного материала, которые приводят к вымыванию и повторным течам после термоциклов.
Замена вырубных прокладок на анаэробный герметик требует четкого понимания технологии подготовки поверхности, правильного нанесения и времени отверждения. Статья адресована инженерам, техническим специалистам и снабженцам, которые подбирают решение для герметизации фланцевых соединений и хотят избежать типичных ошибок при монтаже.
Когда и почему переходят на анаэробные герметики
Вырубные прокладки из картона, паронита и резины имеют известный недостаток: они усаживаются при первом прогреве, ползут под нагрузкой и теряют упругость после теплового цикла.
На линиях, где фланцы открывают повторно для осмотра или обслуживания, это приводит к повторным течам спустя недели или месяцы. Анаэробный герметик избегает этой проблемы благодаря особенности механизма отверждения: после того как жидкая основа заполнила все микронеровности и загрязнения в зазоре, она полимеризуется за счет взаимодействия с ионами железа на поверхности металла. Полученный слой не усаживается и не ползет, что делает его предпочтительным для фланцевых соединений теплообменников, компрессоров и печатных плат.
Замена вырубных прокладок имеет смысл также там, где нужно снизить запас прочности на герметичность и уменьшить нагрузку на болты, так как анаэробный герметик требует меньшего усилия затяжки для достижения эквивалентной герметичности. На производствах, где закупщик искал решение с предсказуемым результатом и сокращением сроков разборки-сборки, такие составы прижились в цехах и сервисных службах.
Подготовка поверхности фланцев
Качество герметизации на 80% зависит от чистоты и сухости металлических поверхностей.
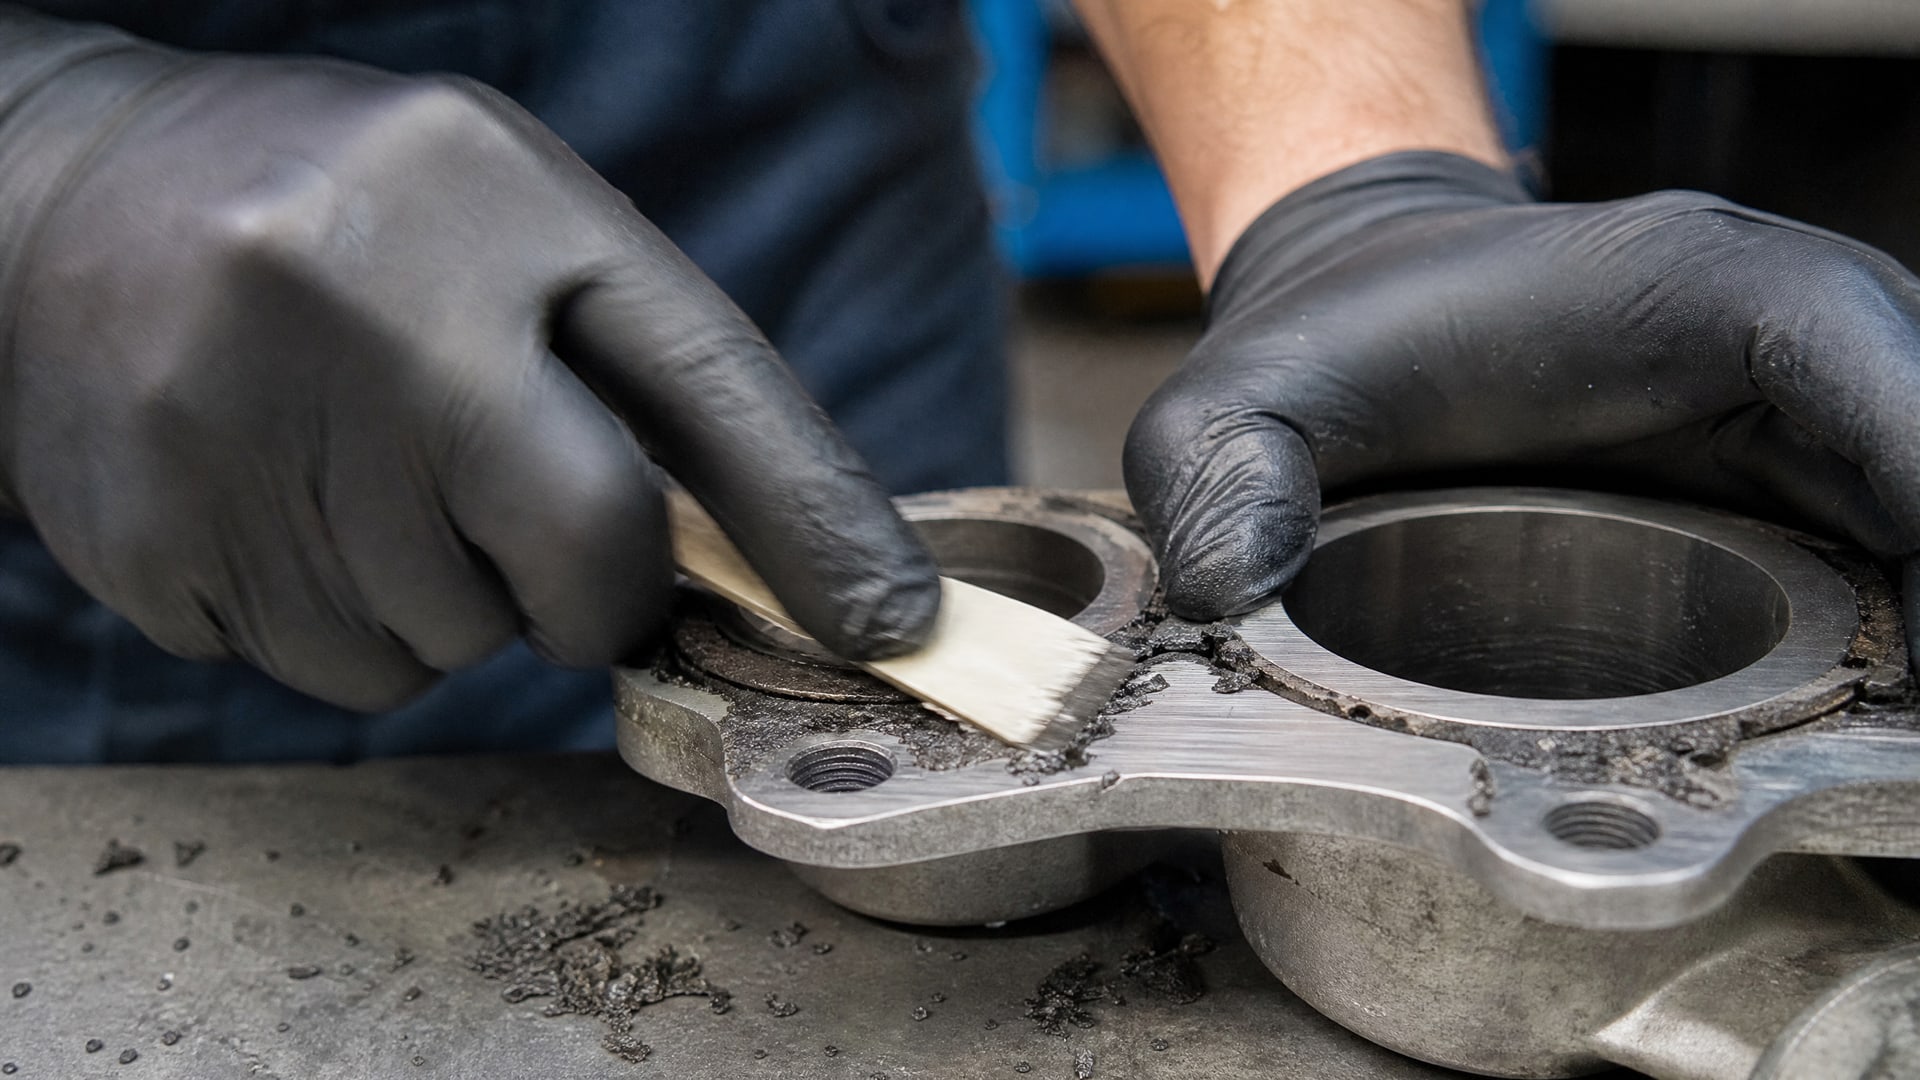
Перед нанесением анаэробного герметика необходимо:
Полностью удалить старую прокладку и остатки старого герметика с помощью скребка или пластмассового шпателя; агрессивные абразивы и грубые инструменты повреждают плоскость фланца и ухудшают ее функциональность.
Обезжирить поверхность органическим растворителем (ацетон, спирт) или обезжиривающим средством; остаточное масло и грязь снижают адгезию и приводят к неполной полимеризации.
Просушить фланец перед сборкой; избыточная влага замедляет реакцию и может привести к образованию воздушных карманов в слое герметика.
Осмотреть плоскость на предмет коррозии, ржавчины и окалины; их необходимо удалить проволочной щеткой или наждачной бумагой до появления блеска металла.
Для пассивных металлов - нержавеющей стали, алюминия, хромированных и окрашенных поверхностей - применение активатора/праймера ускоряет полимеризацию с нескольких часов до 1–2 часов. Активатор наносится тонким слоем либо на поверхность фланца, либо на самый герметик перед сборкой; точный способ указывается в техническом листе состава.
Техника нанесения анаэробного герметика
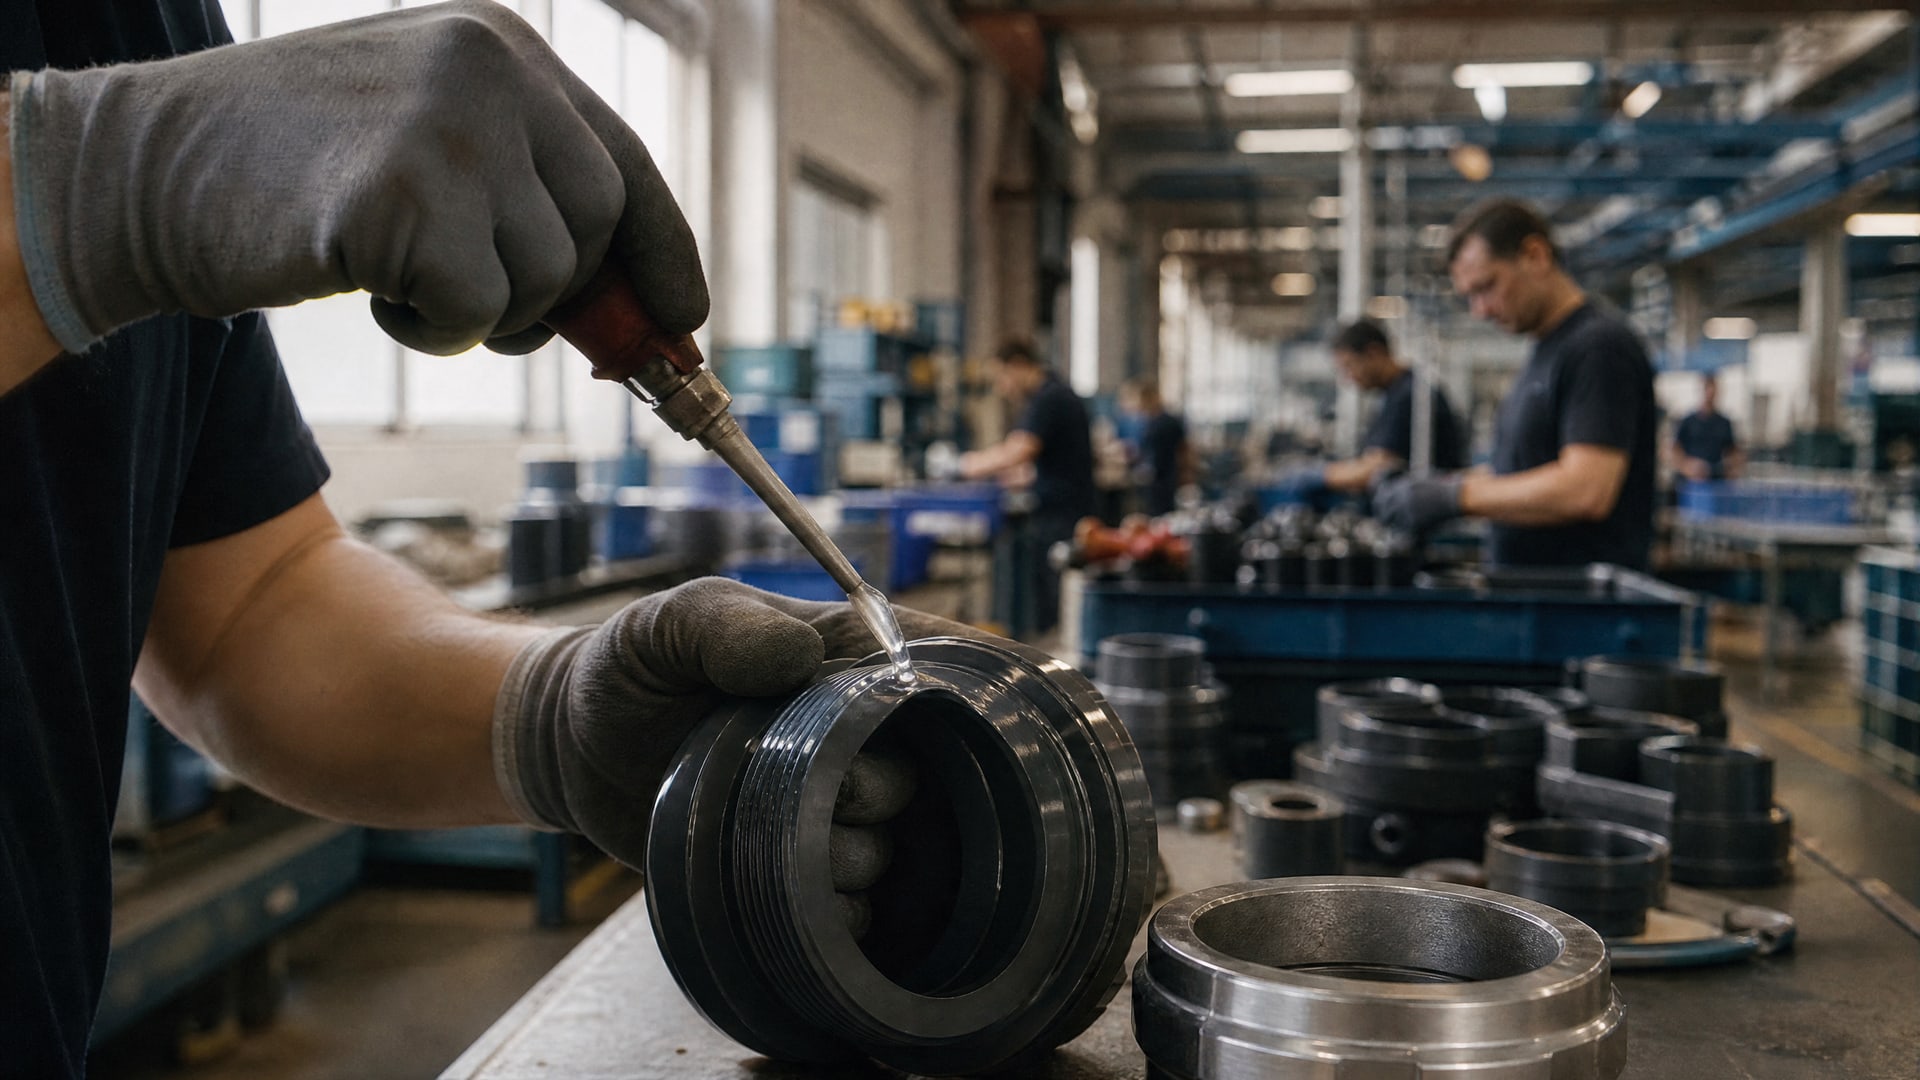
Правильное нанесение формирователя прокладок напрямую влияет на герметичность соединения.
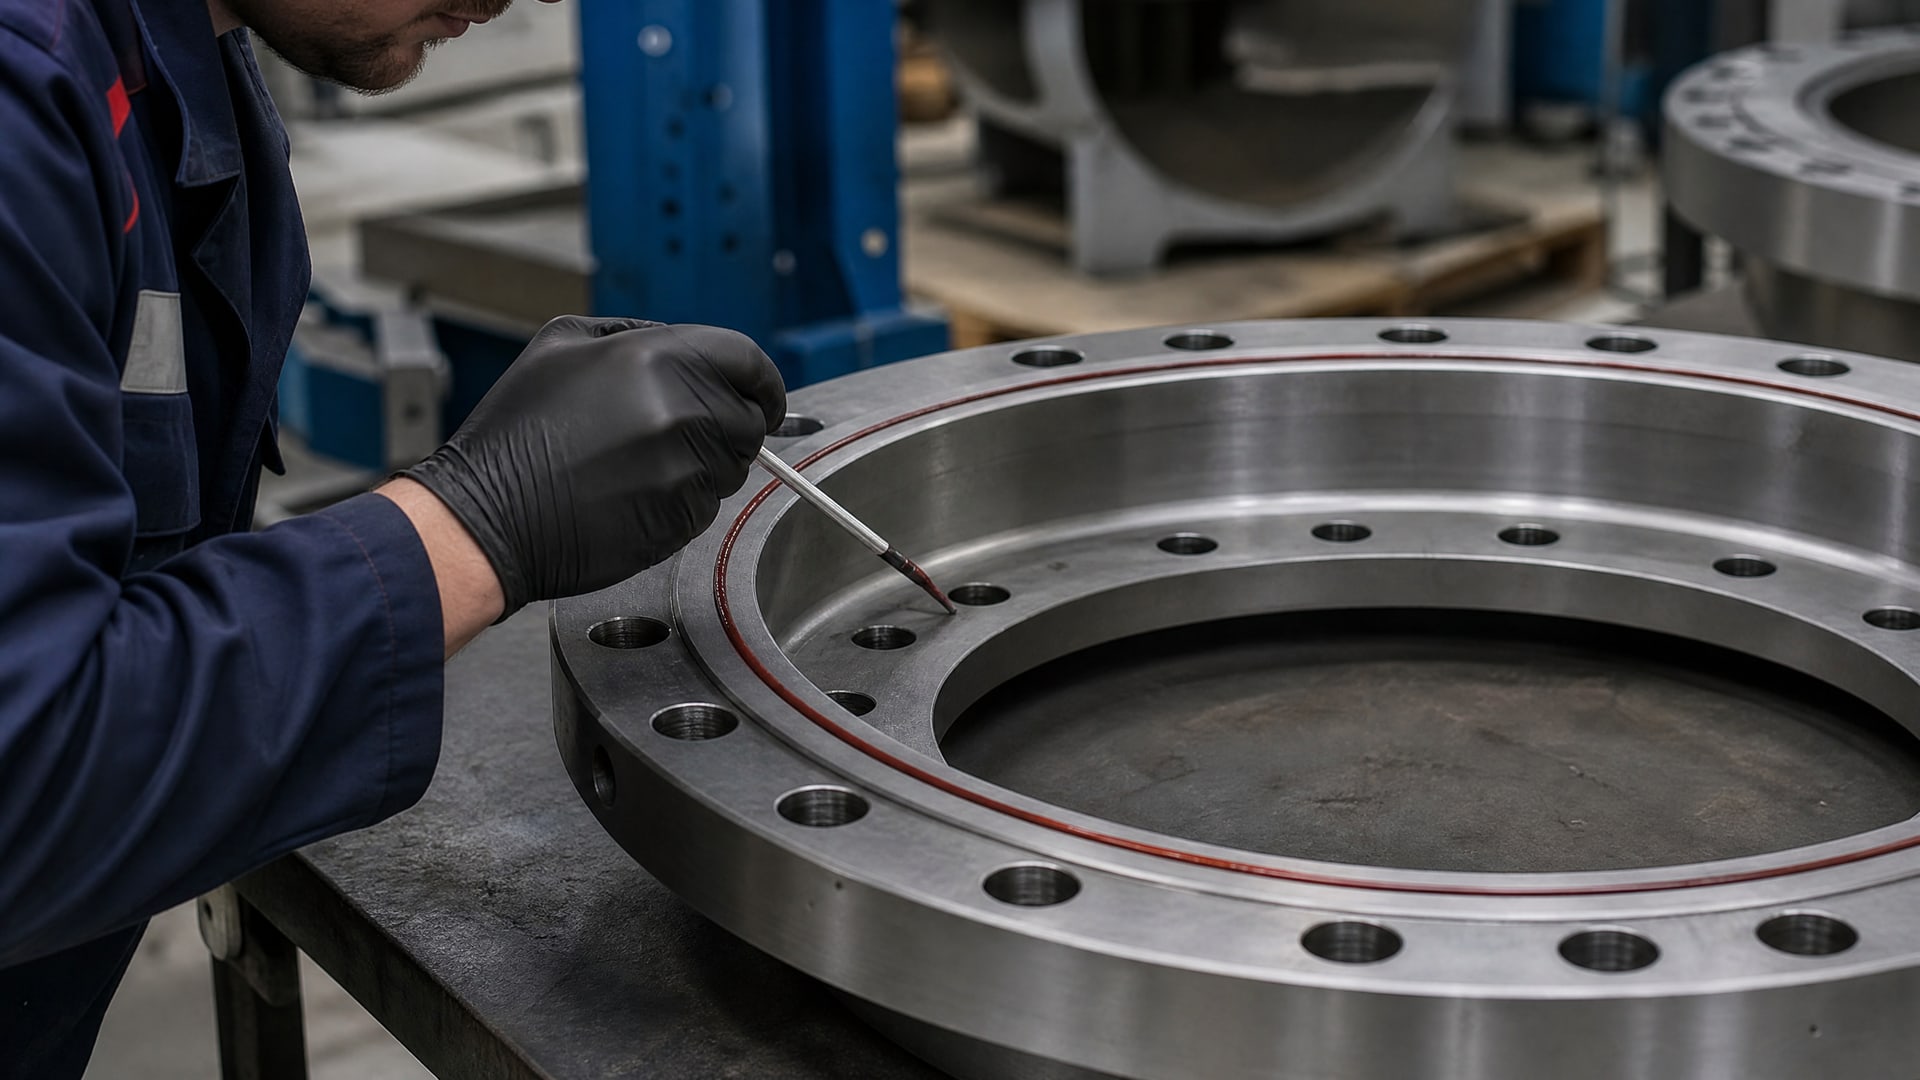
Основной принцип: герметик должен образовать непрерывный валик, который заполнит все микронеровности фланца и создаст преграду для утечки.
Схема валика на фланце
Валик наносится на одну из двух поверхностей сплошной линией на расстоянии 2–3 мм от края фланца. При наличии отверстий под болты герметик укладывается так, чтобы окружить каждое отверстие замкнутой линией, исключив путь утечки по резьбовым зонам. Минимальное перекрытие составляет 5 мм по ширине плоскости и не менее 3 мм вокруг каждого болта. Толщина валика должна быть тонкой и равномерной - примерно 0,5–1 мм; слишком толстый слой не улучшает герметичность и лишь увеличивает выдавливание излишков при затяжке.
Скорость сборки и затяжка болтов
После нанесения герметика детали необходимо собрать как можно быстрее, но без спешки, которая приводит к разрывам валика. На открытом воздухе анаэробный состав начинает полимеризоваться в течение нескольких минут, поэтому промедление снижает качество герметизации. Сдвигать фланцы в плоскости после первичного соприкосновения не следует - это размазывает валик и нарушает его непрерывность.
Болты затягиваются по схеме крест-накрест (звездообразно) с применением динамометрического ключа. Момент затяжки указывается производителем и зависит от диаметра болта и марки стали. Равномерное распределение усилия обеспечивает равномерное давление по всей плоскости фланца и исключает образование точечных утечек.
Время отверждения и рабочая прочность
Первичное схватывание анаэробного герметика происходит быстро - уже через 15–30 минут после сборки можно проводить аккуратную работу с узлом.
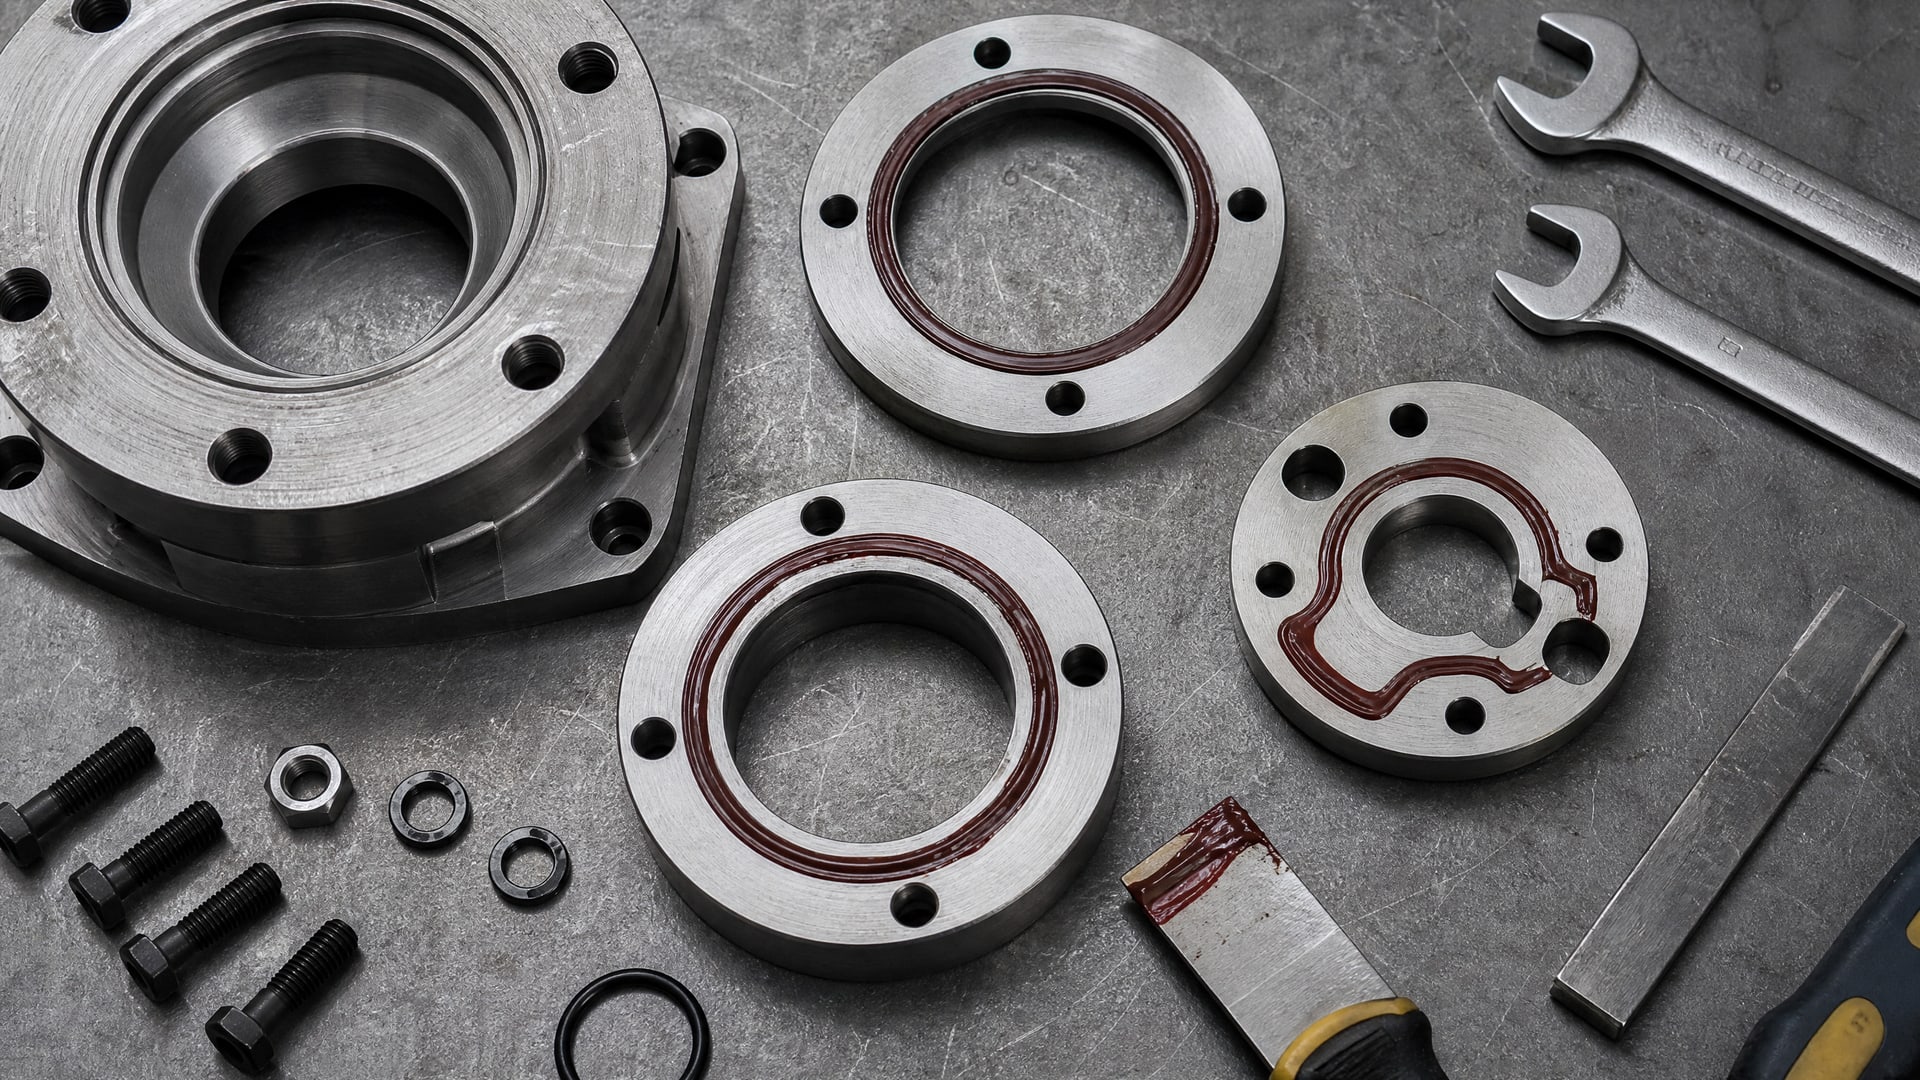
Однако это не означает, что соединение готово к полной нагрузке. Рабочая прочность, необходимая для выдерживания рабочего давления и температурных циклов, обычно достигается примерно через 24 часа при комнатной температуре. До этого времени испытание давлением рекомендуется проводить осторожно, а детали не должны подвергаться ударам или вибрации.
На холодных поверхностях или при применении нержавеющей стали время отверждения может быть больше без активатора. С активатором полимеризация ускоряется, и первичная нагрузка допускается примерно через 1–2 часа. Полное отверждение во всех случаях требует не менее 24 часов для достижения максимальной прочности на сдвиг и устойчивости к химическим веществам.
Герметизация фланцевых соединений для двигателей
В моторных приложениях анаэробный герметик прокладка используется для герметизации клапанных крышек, картеров, блоков и боковых крышек - любых корпусных сборок, где требуется защита от вытекания масла и герметичность при вибрации и температурных колебаниях.
Температурные пределы стандартного анаэробного герметика обычно лежат в диапазоне 300–400°F (149–204°C) в рабочем режиме, что достаточно для большинства уличных двигателей и компрессорных агрегатов.
Для ответственных приложений, таких как герметик для прокладки клапанной крышки анаэробный, перед применением необходимо проверить совместимость с тип-кодом OEM и убедиться, что герметик соответствует требованиям спецификации двигателя. На паронитовую прокладку гбц (головка блока цилиндров) нельзя переносить общие рекомендации по фланцевым герметикам - каждый тип головки и каждый производитель указывает собственные требования, и следовать им строго обязательно. Там, где обслуживание предусматривает многократную разборку-сборку за сезон, анаэробный герметик обеспечивает лучшую повторяемость результата, чем вырубная прокладка, так как не требует замены и сохраняет герметичность при каждой сборке.
Выбор состава по условиям применения
На выбор между различными анаэробными формирователями прокладок влияют несколько факторов: материал фланцев, рабочая температура, тип среды (масло, вода, пар, антифриз) и требуемое время отверждения.
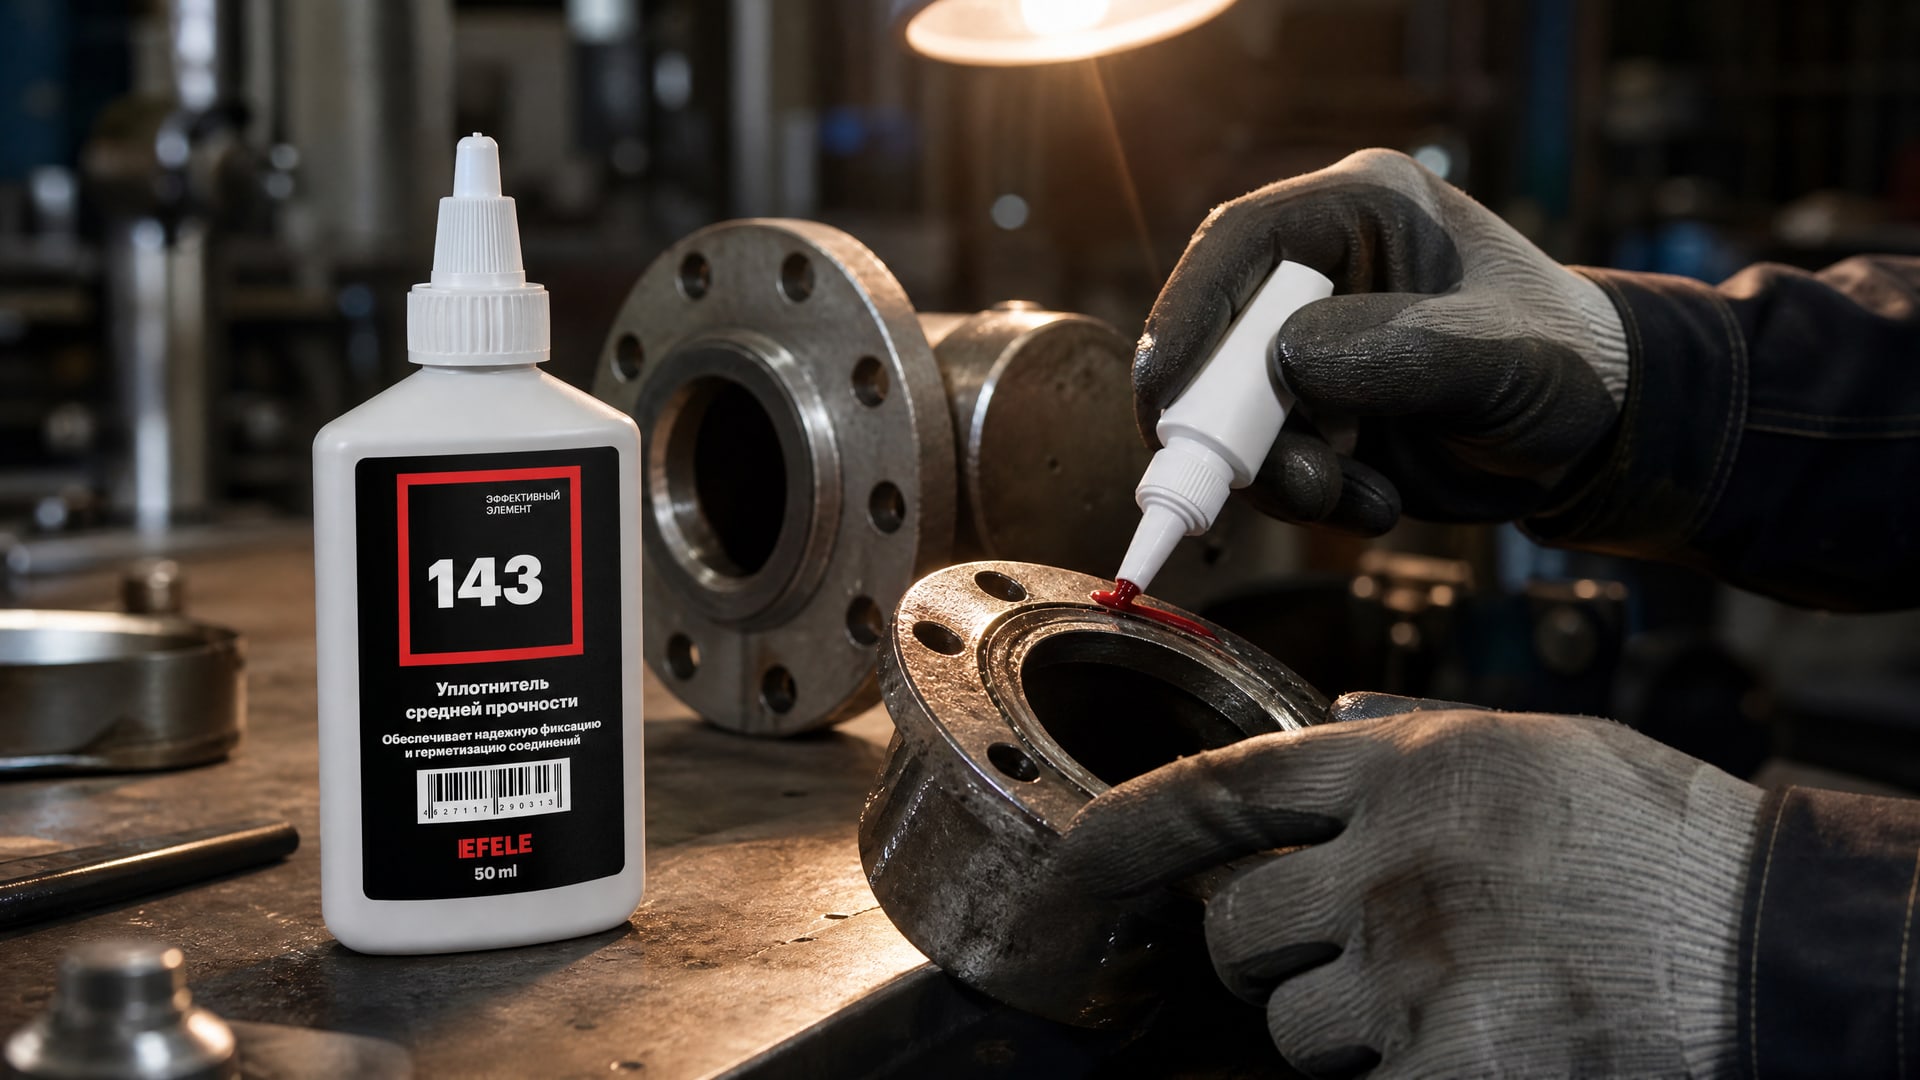
Для герметизации фланцевых соединений, требующих разборки и повторной сборки, рекомендуется использовать анаэробный герметик EFELE 143, который обеспечивает надежную герметичность и устойчивость к высоким температурам. Такой состав сохраняет эластичность при многократной разборке, позволяя снимать и собирать узел несколько раз без замены герметика.
Для масляных сред и высоких температур выбирают составы с расширенным температурным диапазоном (до 450°F / 232°C). Для водяных систем, теплообменников и пищевого оборудования нужны составы, устойчивые к гидролизу и микробиологическому загрязнению. На пассивных металлах обязателен либо активатор в комплекте, либо выбор специализированного состава с повышенной активностью. В рекомендациях производителя всегда указывается диапазон зазоров (обычно 0,1–0,25 мм), в который должны попадать реальные микронеровности фланца; если зазор выходит за этот диапазон, нужно либо доточить фланцы, либо выбрать другое решение.
Частые ошибки при замене вырубных прокладок
Нанесение герметика поверх старой прокладки. Это один из самых частых промахов. Анаэробный герметик не может отвердеть через слой старого материала; результат - протечка через несколько дней. Старую прокладку нужно удалять полностью.
Недостаточная чистота фланца. Масло, грязь и ржавчина блокируют контакт герметика с металлом. Если поверхность не обезжирена, полимеризация может начаться неравномерно или не начаться вовсе.
Прерывистый или тонкий валик герметика. Разрывы в линии герметика - путь утечки. Валик должен быть непрерывным, без пропусков, особенно вокруг отверстий под болты.
Преждевременная нагрузка до отверждения. Попытка испытать или включить оборудование раньше, чем через 1 час (с активатором) или 24 часа (без), приводит к протечкам и разрушению недозрелого слоя герметика.
Использование состава, несовместимого с материалом. Анаэробный герметик, рассчитанный на минеральное масло, может разбухнуть или размякнуть в среде с антифризом или синтетическим маслом. Техлист всегда указывает совместимость.
Попытка герметизировать большие зазоры и неровные фланцы. Если зазор больше 0,3 мм или фланц деформирован, герметик не заполнит все пустоты, и герметичность будет нарушена. В таком случае нужны вырубные прокладки, прокладочные ленты или механическая доработка фланца.
Часто задаваемые вопросы
Можно ли нанести анаэробный герметик поверх паронитовой прокладки?
Нет. Анаэробный герметик полимеризуется только в прямом контакте с чистым металлом. Паронит и картон создают преграду, которая препятствует отверждению и блокирует герметичность. Старую прокладку нужно удалить полностью, включая все остатки материала и старого клея.
Нужно ли использовать активатор для всех металлов?
Активатор необходим для пассивных металлов: нержавеющей стали, алюминия и окрашенных поверхностей. На углеродистой стали и чугуне ионы железа запускают полимеризацию самостоятельно, поэтому активатор опционален. При низкой температуре (ниже 10°C) активатор ускоряет процесс и на активных металлах.
Какой зазор между фланцами допускает анаэробный герметик?
Максимальный зазор в зоне микронеровностей обычно составляет 0,1–0,25 мм в зависимости от состава. Если фланцы имеют зазоры более 0,3 мм или сильно деформированы, герметик не заполнит все полости, и герметичность будет нарушена. В этом случае нужны прокладочные материалы или механическая доработка поверхностей.
Можно ли разбирать соединение сразу после сборки?
Первичное схватывание наступает через 15–30 минут, но полная рабочая прочность достигается только через 24 часа. Разборка в первый час возможна без повреждений, но герметичность будет нарушена. После разборки герметик нужно счистить полностью и нанести новый слой при повторной сборке.
Подходит ли анаэробный герметик для герметизации фиссур в поршневой группе?
Нет. Фиссуры в поршневой группе требуют специальных составов, иной техники нанесения и проверки эксперта. Анаэробный герметик рассчитан на плоские фланцевые соединения, а не на микротрещины или полости внутри материала. Такие дефекты решаются механической доработкой или заменой детали.
Заключение
Замена вырубных прокладок на анаэробный герметик прокладка - это современное решение для герметизации фланцевых соединений на производствах и в сервисе, где требуется надежность, повторяемость и сокращение времени на обслуживание. Процесс не сложен, но требует внимания к подготовке поверхности, технике нанесения и соблюдению времени отверждения. Успех зависит от полного удаления старой прокладки, обезжиривания фланца, непрерывного валика герметика и затяжки болтов по схеме крест-накрест. На жестких, хорошо обработанных металлических фланцах анаэробный герметик обеспечивает герметичность, которая не уступает (и часто превосходит) традиционным прокладкам.
Перед применением уточните у производителя герметика совместимость со средой (масло, вода, антифриз), рабочую температуру и требуемый момент затяжки болтов. Если фланцы деформированы или имеют зазоры больше 0,3 мм, сначала проведите их механическую доработку или выбирите альтернативное решение. В остальных случаях анаэробный герметик - испытанный инструмент, который работает предсказуемо и экономит ресурсы на переработки и повторные герметизации.