Подбор материалов для узлов трения фармацевтического оборудования кардинально отличается от выбора для обычного промышленного производства. Узлы работают в жестких условиях: многократные циклы CIP/SIP-обработки, контакт со щелочами, кислотами, спиртовыми смесями, паром и вакуумом, плюс требования к биологической чистоте и предотвращению загрязнения готовой продукции. Материал должен сохранять форму и свойства через десятки санитарных циклов, совместимо реагировать на химический состав среды и температурные скачки. Одна ошибка в выборе эластомера, антифрикционного пластика или покрытия - и узел либо разрушается, либо загрязняет партию лекарства.
Эта статья дает инженерам и закупщикам алгоритм выбора материалов, основываясь на условиях работы узла, нормативных требованиях и практических испытаниях. Вы узнаете, какие материалы применяют для уплотнений, подвижных деталей и открытых узлов, как контролировать качество поверхностей и какие документы обязательны.
Эластомеры и уплотнители: выбор по среде и цикличности
Уплотнения в фармацевтическом оборудовании - критичный элемент.
Резина или полимер должны справляться с одновременным давлением, колебаниями температуры, агрессивными средами и, главное, десятками повторяющихся циклов мойки паром и щелочными моющими растворами.
Для крышек люков, статичных уплотнений и мембран обычно применяют FKM или PTFE. FKM (фторкаучук) выбирают, когда нужна компромиссная эластичность и химическая стойкость; PTFE (политетрафторэтилен, тефлон) - когда условия максимально агрессивны или когда коэффициент трения должен быть минимальным.
Для приводных валов и валов насосов используют манжеты с фторэластомерной или тефлоновой кромкой - они подвижны, но герметичны. EPDM выбирают реже, обычно для водных и слабощелочных сред при умеренных температурах; VMQ (силиконовый каучук) подходит, если важна остаточная деформация при высоких температурах. Для наиболее агрессивных органических соединений и вакуума переходят на FFKM (перфторированный каучук) - это материал максимально химически нейтрален, но дороже и требует тщательного монтажа.
Каждый из этих материалов поставляется в фармацевтических категориях с пониженным содержанием экстрагируемых примесей. Это особенно важно для открытых узлов, где контакт с продуктом вероятен. При выборе нужно заказывать сертификаты соответствия FDA и USP Class VI.
Анализ среды - первый шаг подбора
Перед закупкой уплотнения обязательно выяснить: какие вещества циркулируют в системе (щелочь, кислота, спирт, дистиллированная вода, вакуум); температура холодного цикла и горячего цикла; частота санитарной обработки (например, ежедневная или раз в неделю); давление и остаточная деформация, допустимая для узла. Один и тот же материал по-разному себя ведет в среде спиртовой смеси при +20 °C и в среде кислоты при +80 °C.
Для спиртовых смесей рекомендуют FKM высокой чистоты. Для вакуума и высоких температур переходят на PTFE или FFKM, поскольку их остаточная деформация минимальна. Если узел работает с буферными растворами и мягко щелочной средой, допустимы EPDM и VMQ.
Антифрикционные пластики для подвижных узлов
Когда в узле трения требуется минимальный коэффициент трения и высокая долговечность без смазки, применяют антифрикционные конструкционные материалы.
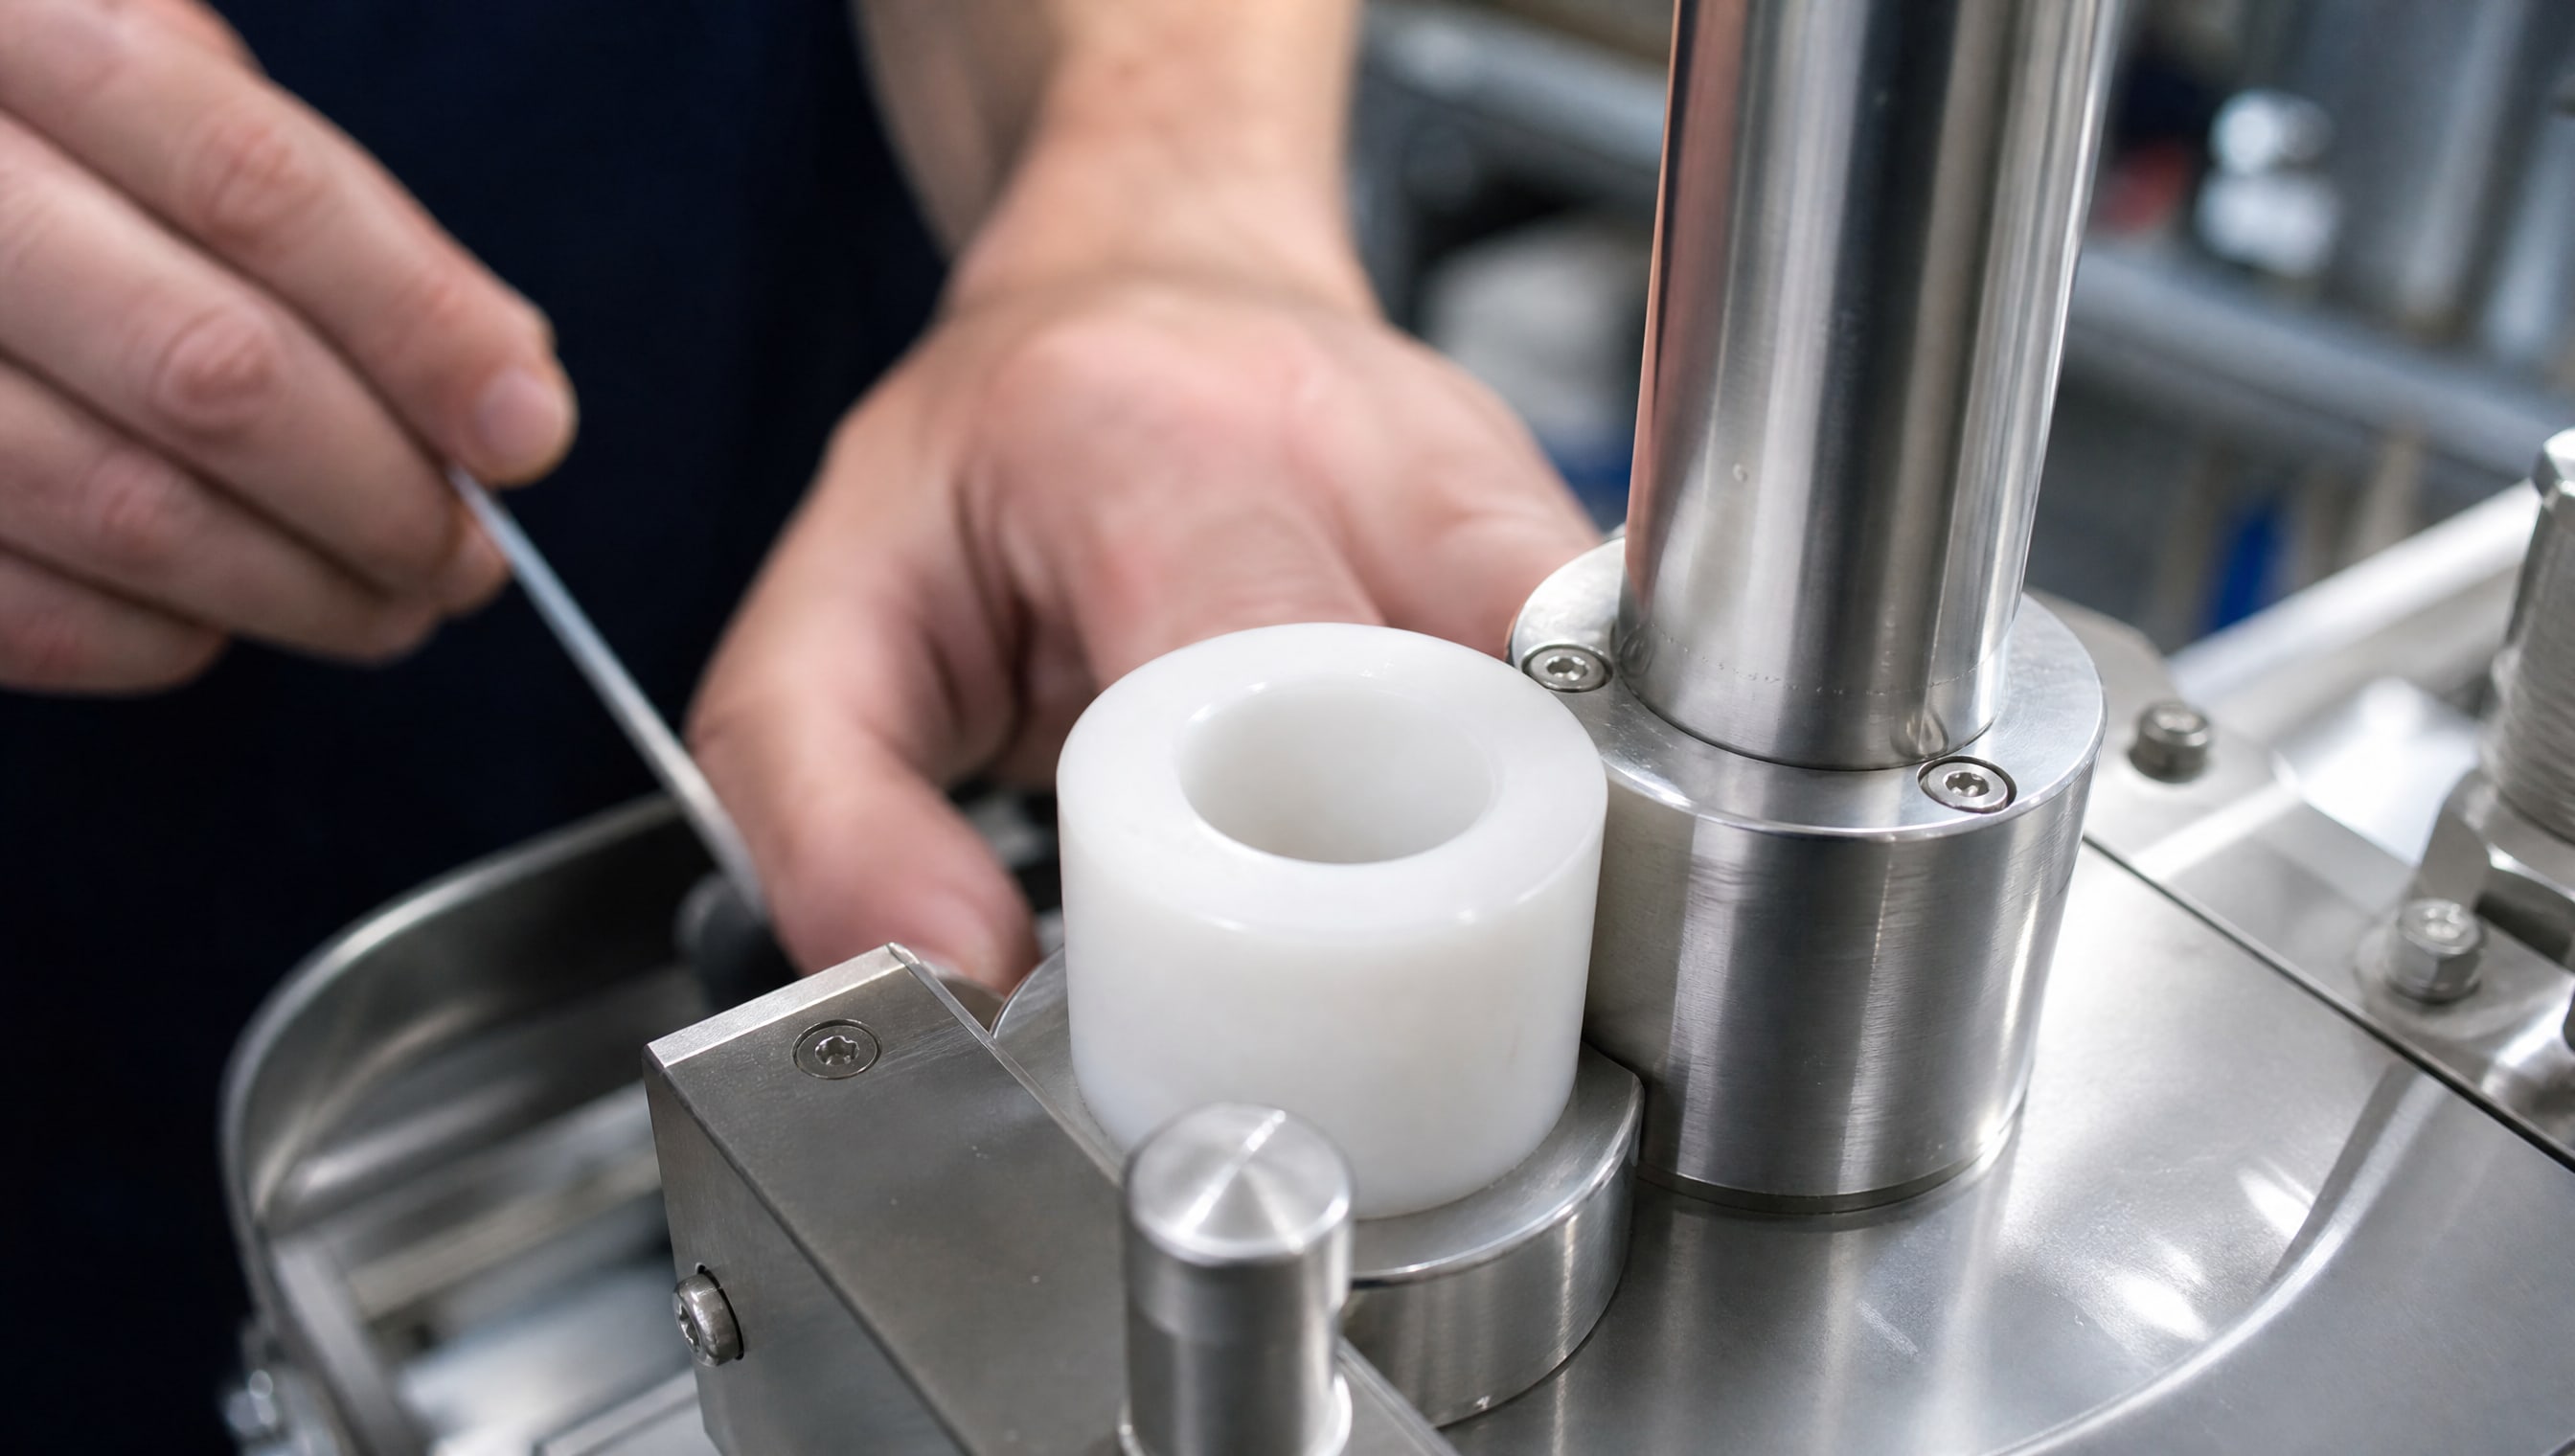
В фармацевтических узлах используют четыре основных типа.
PTFE имеет самый низкий коэффициент трения среди всех полимеров и абсолютную химическую инертность. Он стабилен во всем диапазоне pH, выдерживает контакт с любыми растворителями, паром и вакуумом. Однако PTFE имеет ограниченную механическую прочность - его нельзя использовать в узлах с высокими ударными нагрузками и вибрацией. Типичное применение: прокладки, поршни маломощных насосов, втулки скольжения в низконагруженных узлах.
PEEK (полиэфирэфиркетон) обладает высокими механическими свойствами и температурной стойкостью до +260 °C в длительном режиме. Он выбирается, когда узел испытывает высокие контактные давления или вибрацию. PEEK совместим с большинством фармацевтических сред, но требует более внимательного контроля совместимости при содержании агрессивных органических растворителей.
PA (полиамид) и UHMWPE (сверхвысокомолекулярный полиэтилен) применяют в узлах среднего класса нагрузки, когда требуется баланс между износостойкостью, ценой и простотой обработки. Оба материала имеют хорошую совместимость с водными и слабощелочными средами, но менее стойки к агрессивным растворителям, чем PTFE или PEEK.
Выбор между этими материалами зависит от того, что критично: минимум трения (PTFE), механическая прочность (PEEK), или экономичность (PA, UHMWPE).
Твердосмазочные покрытия: когда смазка невозможна
В некоторых узлах фармацевтического оборудования применение жидкой или пластичной смазки невозможно: либо узел открыт и соприкасается с продукцией, либо герметичен и недоступен для переподсмазки.
В этих случаях используют твердосмазочные покрытия - они наносятся на деталь один раз и работают без обслуживания.
Твердосмазочные покрытия содержат дисульфид молибдена, графит или оба компонента вместе. Они обеспечивают высокую несущую способность и низкий коэффициент трения. На линиях фасовки и упаковки лекарственных препаратов такие покрытия применяют для открытых узлов прессов и дозаторов. Для оборудования по производству жидких лекарств, где температура не превышает +300 °C, выбирают покрытия с диапазоном стойкости до +440 °C, чтобы запас прочности гарантировал ресурс на несколько лет работы.
Когда выбирать твердосмазочное покрытие
Узел открыт, и контакт с продукцией исключить нельзя - традиционная смазка опасна для продукции.
Узел герметичен, но недоступен для переподсмазки или слишком часто подвергается мойке.
Рабочая температура выше +150 °C, когда вязкость минеральных масел падает.
Требуется долговременная работа без регулярного обслуживания - например, на узлах прессов, где замена детали дороже, чем изначально нанесенное покрытие.
На практике закупщики возвращаются к твердосмазочным покрытиям второй год подряд: они снижают количество дефектов на выпускаемой продукции и повышают межремонтный период.
Контроль качества поверхностей трения и требования РД 24.201-01-90
Не менее важен контроль качества самих деталей.
Нормативный документ РД 24.201-01-90 «Узлы трения химического оборудования. Выбор материалов» устанавливает требования к конструкции, геометрии, термообработке и контролю поверхностей трения.
Геометрия деталей. Для деталей из полимеров и композитных материалов высота и толщина должны быть не менее 0,1 наружного диаметра, но не менее 8 мм при диаметрах менее 100 мм. Это предотвращает деламинацию и хрупкое разрушение под циклической нагрузкой.
Термообработка металлических заготовок. Если узел содержит металлические детали (винты, оси, втулки), их нужно термообработать для снятия внутренних напряжений. Это особенно критично для узлов с высокой виброактивностью.
Контроль шероховатости. Поверхности трения контролируют профилометром-профилографом. Если приборов нет - используют эталоны чистоты поверхности. Стандартное требование: микрошероховатость не должна превышать указанный класс (обычно Ra 0,4–1,6 мкм для фармузлов).
Визуальный контроль дефектов. Осмотр проводят с помощью лупы с увеличением не менее 8×. Выявляют риски, трещины, раковины, сколы, следы схватывания и заедания. Любой из этих дефектов может стать очагом износа и разрушения узла.
Выбор клеящих материалов. Если в узле есть склеенные детали (композиты, многослойные полимеры), клей выбирают с учетом температуры работы и состава агрессивной среды. Неправильный клей разрушается быстрее, чем основной материал.
Все эти проверки должны быть задокументированы в паспорте детали. При закупке запросите протоколы испытаний и сертификаты материалов.
Смазочные материалы для узлов фармацевтического оборудования
Если узел доступен для смазки и не контактирует с продукцией, применяют обычные смазки и масла.
Однако для узлов, где возможен случайный контакт с лекарством, требуется пищевой допуск NSF H1.
H1 допуск означает, что случайный, но незначительный контакт смазки с продукцией допустим - она не токсична и не влияет на качество препарата. На таблеточных прессах, например, требуется смазка редукторов, подшипников и уплотнений - все эти узлы могут косвенно контактировать с таблетками через воздух или микроскопические частицы.
Выбирая смазку, проверьте:
Наличие сертификата NSF H1 или эквивалентного.
Совместимость с конкретной средой: если узел работает в среде со спиртом, смазка должна быть спирторезистентна.
Температурный диапазон: не только пиковая температура, но и устойчивость к многократным циклам нагрева-охлаждения при мойке.
Остаточные вещества: для фармацевтики важны сертификаты о составе и отсутствии тяжелых металлов.
Закупщики на практике запрашивают техническое описание (TDS) смазки и уточняют с производителем испытания на совместимость с конкретным материалом уплотнения и средой.
Триботехнические испытания и подтверждение пригодности
Перед тем как внедрить новый материал или покрытие в серийное производство, инженеры проводят триботехнические испытания.
Это не формальность - это подтверждение того, что узел проработает весь запланированный ресурс без отказов и загрязнения продукции.
Триботехнические испытания включают измерение коэффициента трения, износостойкости, остаточной деформации при многократных циклах нагрева-охлаждения, совместимости материала с фармсредой и контроля загрязнения продукции (если узел открыт).
Для узлов фармацевтического оборудования обязательны циклические испытания: материал или покрытие испытывают в условиях, моделирующих реальную работу - давление, температура, среда, влажность, вибрация и частота циклов должны соответствовать эксплуатации. Например, для узла, который ежедневно подвергается мойке паром при +120 °C, проводят минимум 100 циклов нагрева-охлаждения и проверяют, остались ли остаточные деформации и трещины.
Результаты испытаний должны быть документированы и согласованы со спецификацией узла. Это дает инженерам уверенность, что материал действительно пригоден для данного оборудования и что переходить на аналог без повторных испытаний нельзя.
Часто задаваемые вопросы
Чем отличается FKM от PTFE в узлах трения фармоборудования?
FKM (фторкаучук) - эластичный материал, который используют для манжет и уплотнений, где нужна герметичность при деформации. PTFE (тефлон) - твердый полимер с минимальным коэффициентом трения и абсолютной химической инертностью, но без эластичности. FKM выбирают для статичных уплотнений и переходных деталей, PTFE - для низконагруженных подвижных узлов и особо агрессивных сред.
Какой коэффициент трения считается низким для фармузлов?
Коэффициент трения ниже 0,1 считается низким и достаточным для скольжения без дополнительной смазки. PTFE и PEEK при правильной обработке поверхности показывают значения 0,05–0,08. Антифрикционные покрытия на основе дисульфида молибдена и графита обеспечивают трение 0,08–0,12 в зависимости от нагрузки и температуры.
Нужна ли смазка, если применено твердосмазочное покрытие?
Нет. Твердосмазочное покрытие наносится один раз на производстве и работает без обслуживания. Дополнительная смазка может загрязнить покрытие, снизить его эффективность или загрязнить продукцию. Исключение - узлы, которые работают при температуре выше максимума стойкости покрытия; в этом случае требуется комбинированный подход.
Может ли пищевой допуск NSF H1 гарантировать безопасность для любого фармпрепарата?
Нет. H1 допуск говорит только о том, что случайный контакт безопасен. Однако конкретный лекарственный препарат может иметь дополнительные требования к составу смазки (например, отсутствие органических растворителей или определенных элементов). Всегда согласуйте выбор смазки со спецификацией препарата и с микробиологом производства.
Как часто нужно проверять поверхности трения на предмет износа?
По РД 24.201-01-90, контроль качества поверхности проводят до ввода узла в эксплуатацию. Во время работы периодичность зависит от режима: для узлов с высокой виброактивностью и циклическими нагрузками (например, таблеточные прессы) - ежемесячно; для относительно спокойных узлов - ежеквартально. Визуальный осмотр при лупе 8× занимает минуты и может предотвратить отказ оборудования.
Заключение
Подбор материалов для узлов трения в фармацевтической промышленности - это не просто выбор эластомера или полимера по названию. Это системный анализ среды, температурного режима, частоты санитарных циклов и требований к биологической чистоте. EPDM, FKM, PTFE, FFKM, PEEK, PA, UHMWPE - каждый из этих материалов имеет свою нишу, и правильный выбор зависит от конкретных условий работы узла.
Контроль качества поверхностей - профилометрия, визуальный осмотр при увеличении не менее 8×, проверка геометрии и термообработки - такая же важная часть решения, как выбор самого материала. Нормативный подход (РД 24.201-01-90) дает инженеру и снабженцу четкий алгоритм: анализ условий, выбор материала, контроль качества, триботехнические испытания, документирование. Следуя этому алгоритму, вы исключите переделки, снизите риск загрязнения продукции и продлите межремонтный период оборудования.
Ваш следующий шаг: сформировать техническое задание для узла (среда, температура, нагрузка, доступность для смазки), запросить сертификаты и TDS материалов у поставщика, провести пробные испытания на совместимость и согласовать выбор со своей микробиологической лабораторией. Это займет время, но гарантирует надежность и соответствие регламентам.