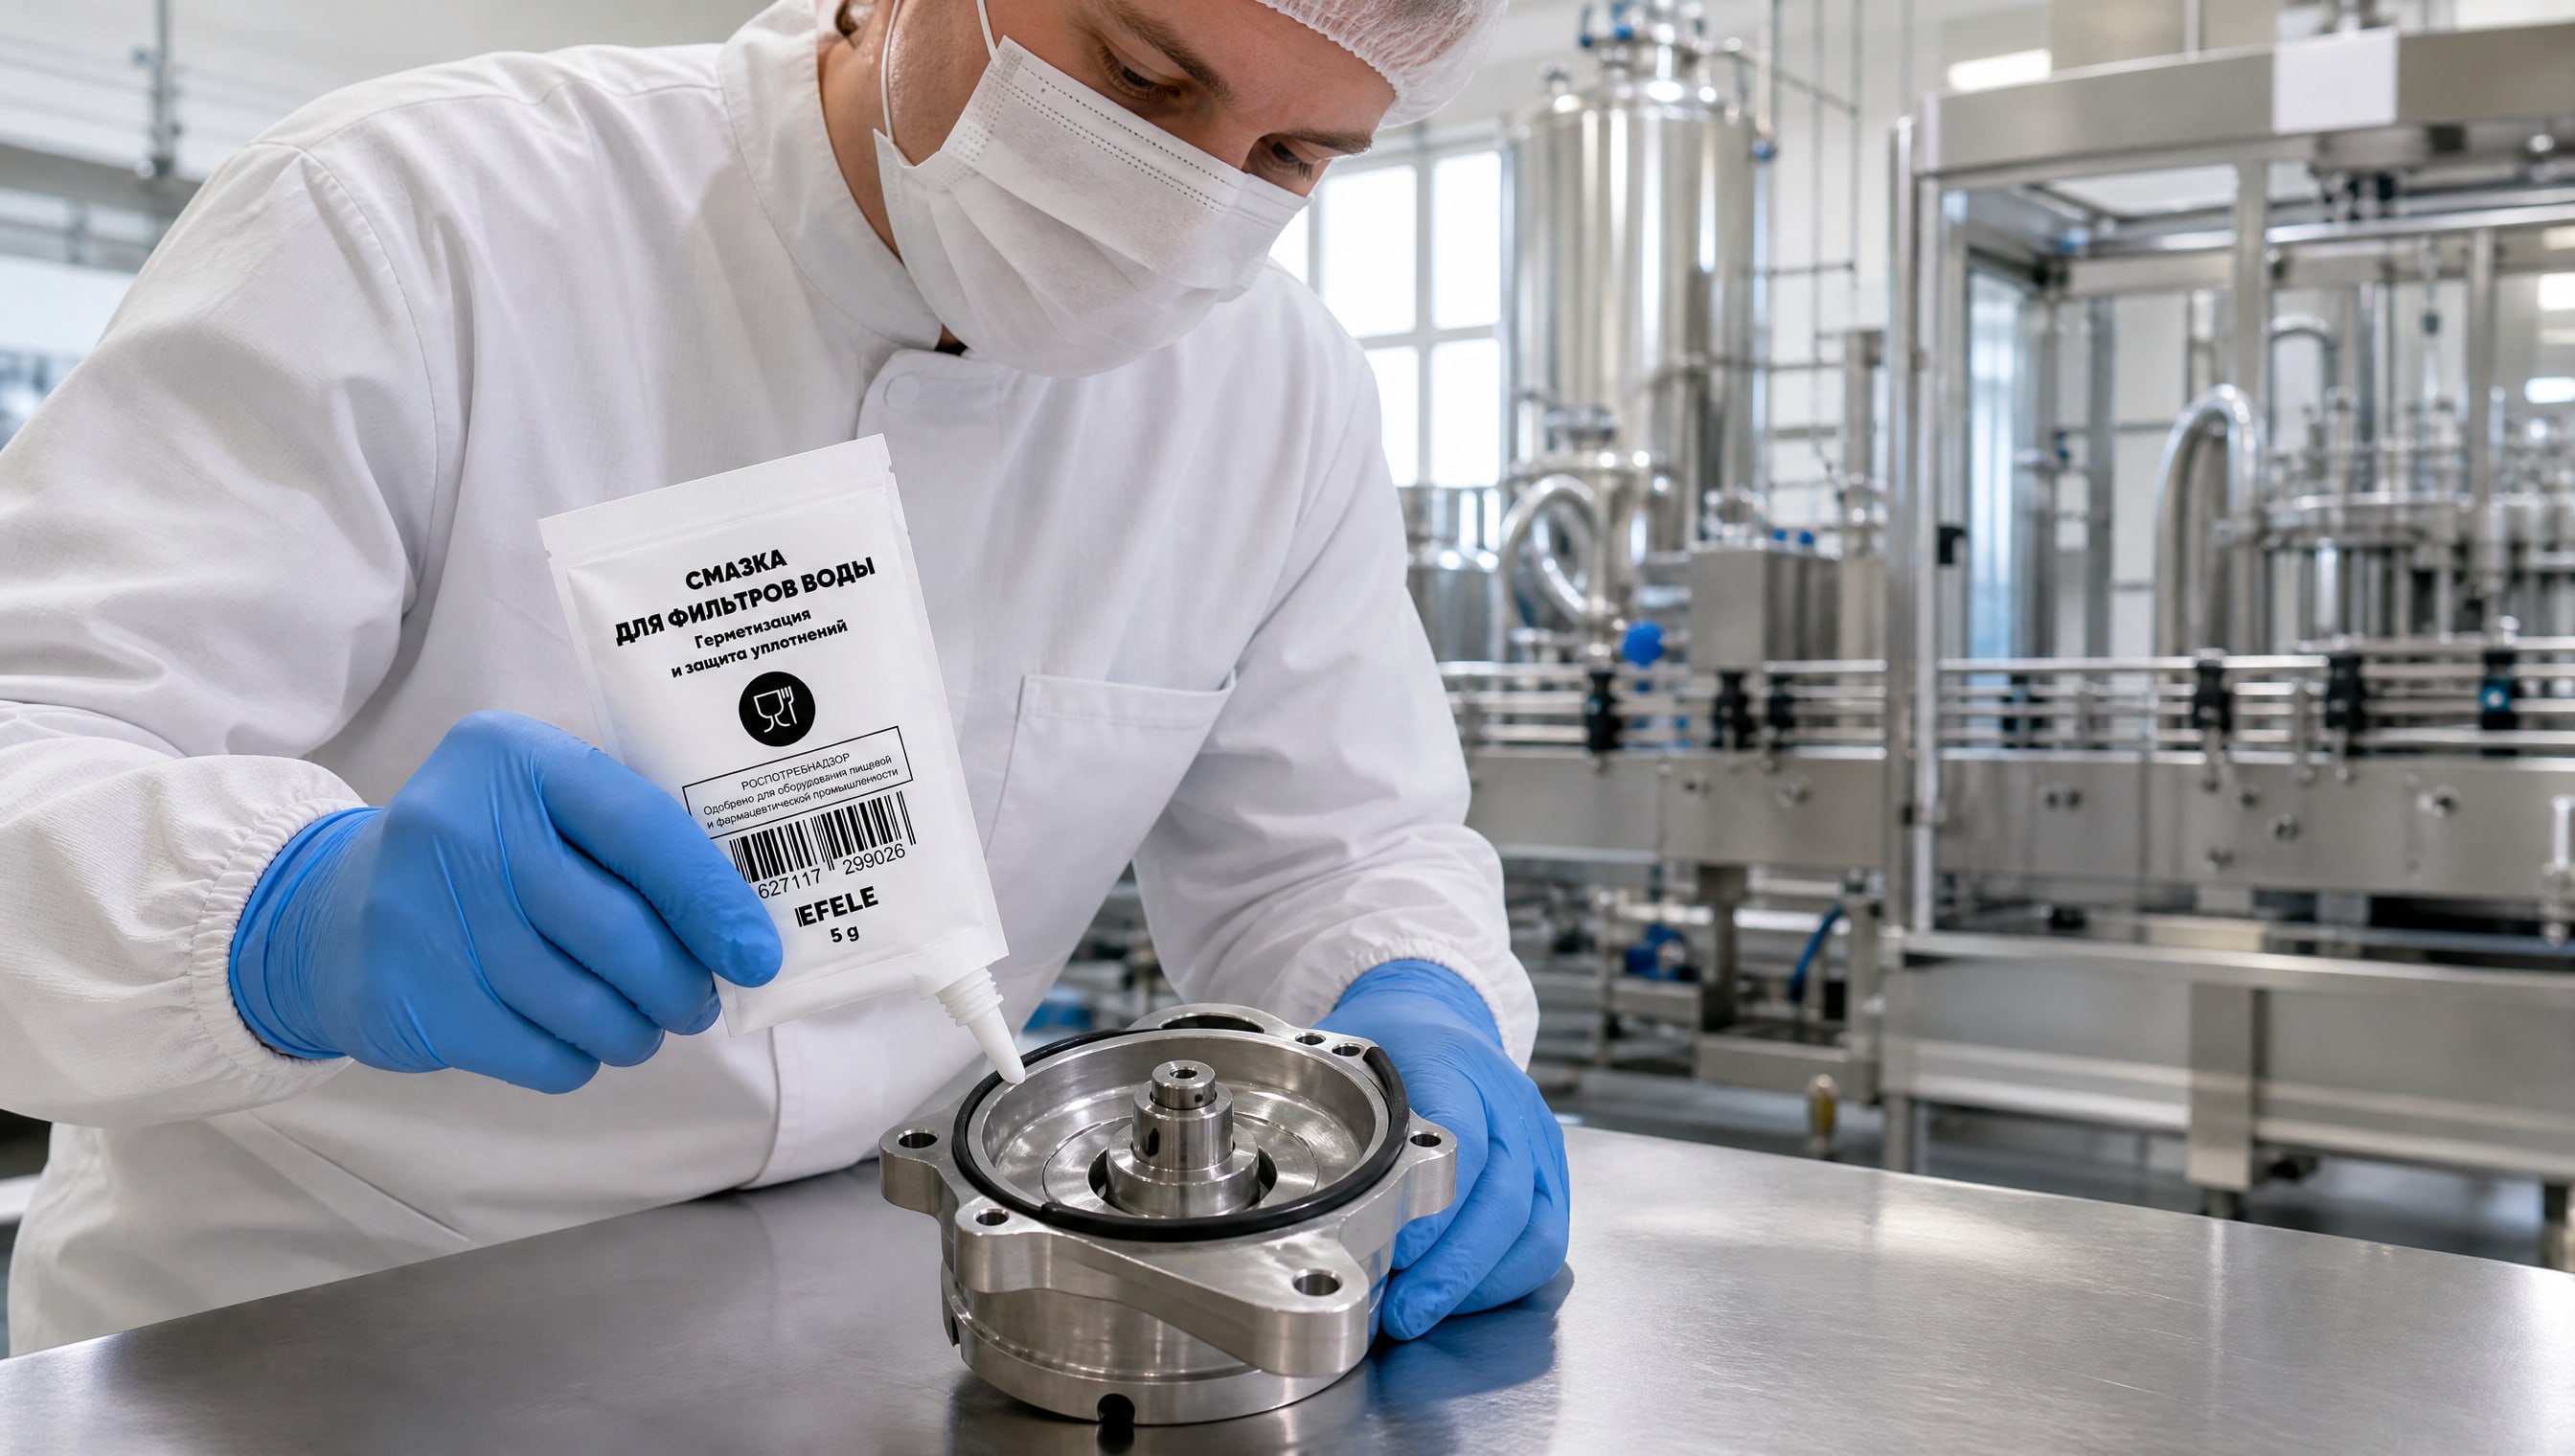
Насосное оборудование работает в условиях постоянного скольжения поверхностей, абразивных суспензий и коррозионного воздействия. Выбор покрытия для деталей насоса напрямую влияет на срок службы и затраты на содержание. DLC-покрытия и гальванический хром решают эту задачу по-разному: первые обеспечивают минимальное трение тонким слоем, вторые восстанавливают размер и выдерживают абразивный износ. Статья разбирает, чем они отличаются по твердости, износостойкости и коррозионной стойкости, и показывает, когда выбрать DLC, а когда - хром.
Материал адресован технологам, инженерам по подбору и закупщикам, которые подходят к выбору покрытия рационально: исходя из режима работы детали, а не из универсального «лучшего» варианта.
DLC-покрытия: принцип работы и характеристики
DLC (diamond-like carbon) - это алмазоподобные углеродные покрытия, которые наносят методом вакуумного напыления.
Они состоят из углерода в аморфной или частично кристаллической форме, что придает им необычный набор свойств: твердость алмаза при низком коэффициенте трения.
Твердость DLC варьируется в широком диапазоне. Базовый уровень -1200–4500 HV, но некоторые типы, например ta-C:H, достигают 2500–5000 HV. Толщина слоя намного меньше, чем у хрома: от 5 до 40 мкм, а у отдельных типов всего 0,5–1,5 мкм. Эта тонкость критична для деталей, где зазор между поверхностями исчисляется микронами - например, в торцовых уплотнениях насосов или кольцах разгрузки.
Коэффициент сухого трения - главное преимущество DLC. Он составляет 0,05–0,12, что в несколько раз ниже, чем у хрома. Это означает меньший нагрев при скольжении, меньше энергии на преодоление трения и дольше работает смазка. В условиях граничной смазки (когда слой смазки на грани разрыва) низкий коэффициент трения становится ключевым фактором долговечности.
Температурная стойкость DLC - до 300–500 °C в зависимости от типа покрытия. Это выше, чем у неупрочненного хрома, но нужно учитывать конкретный тип DLC при проектировании узла насоса на высокие температуры.
По коррозионной стойкости DLC выделяется пористостью менее 0,5%, что обеспечивает барьер против кислот, щелочей и влажной среды. Это особенно важно для фармацевтического оборудования, где требуется долговечность при частой санитарной обработке. На практике при работе в абразивных суспензиях тонкое покрытие быстрее изнашивается, поэтому DLC берут именно для скользящих пар, а не для грубого восстановления.
Гальванический хром: восстановительные возможности и ограничения
Гальванический хром - это классическое металлическое покрытие, осаждаемое из электролита на стальную основу.
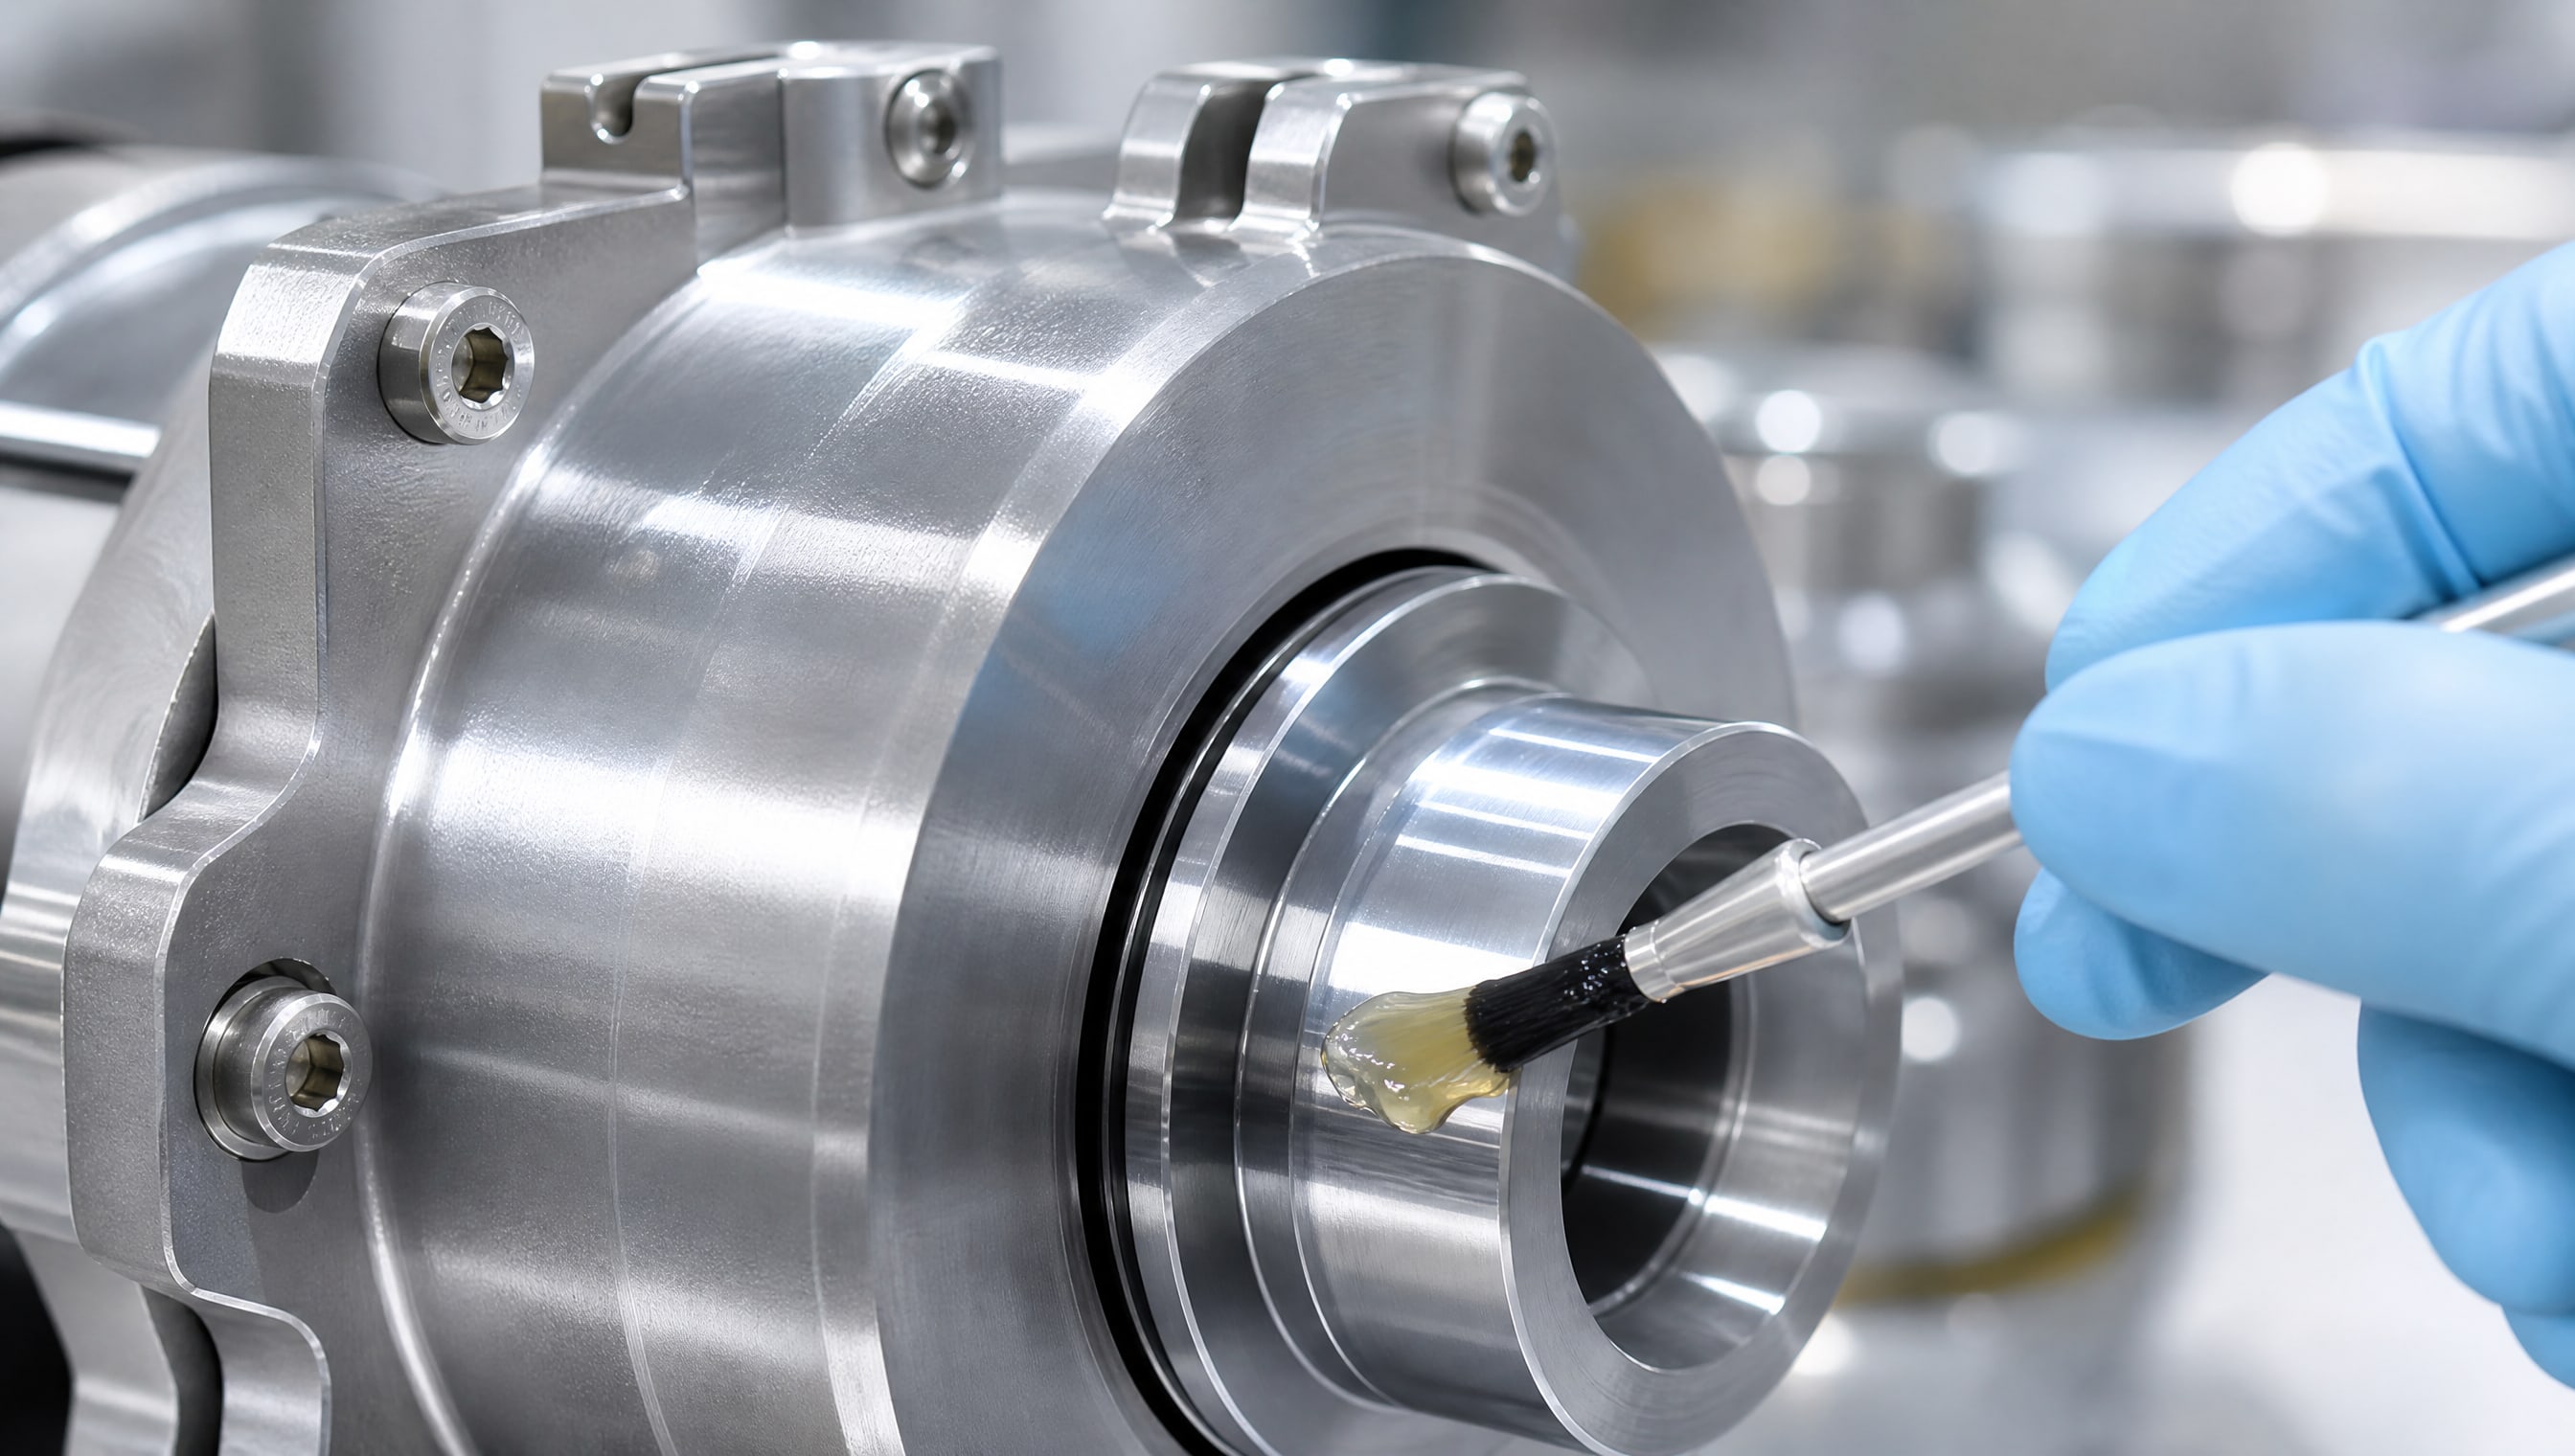
Его использовали десятилетиями и понимают его поведение в очень широком спектре приложений.
Основные характеристики гальванического хрома - микротвердость 950–1100 HV в базовом состоянии. Свежеосаженный хром перед термообработкой имеет микротвердость 4500–5000 МПа, а после термообработки при 400 °C возрастает до 8400–11800 МПа. Это означает, что хром можно значительно упрочнить, если режим позволяет нагреть деталь.
Толщина хромового слоя - типично 50–150 мкм, что в 10 раз больше, чем DLC. Технологически допускается наплавка до 300 мкм. Эта толщина позволяет восстановить износивший вал или посадочное место без замены детали целиком. Для валов насосов, работающих в абразивных суспензиях (например, при перекачке пульп или суспензий в фармацевтическом производстве), хромовое покрытие 50–150 мкм - стандартное решение.
Коэффициент трения хрома низкий, но в источниках без конкретного диапазона. Однако по практике он выше, чем у DLC. Это значит, что для узлов с критичным трением (например, быстро вращающиеся торцовые уплотнения) DLC будет работать с меньшим тепловыделением.
Коррозионная стойкость хрома хорошо известна - он стоек к большинству жидкостей, но не обладает барьерными свойствами DLC. На хроме образуются микротрещины, через которые может проникать агрессивная среда. При работе в химически активных условиях нужна регулярная проверка.
Наноалмазные гальванические покрытия - это гибридный вариант: микротвердость до 1400 HV, коэффициент сухого трения до 0,09, коррозионная стойкость выше в 2–2,5 раза, чем у обычного хрома, и ресурс в 2,5–10 раз больше. Это покрытие занимает промежуточную позицию между классическим хромом и полнофункциональным DLC.
Триботехнические испытания: что показывают тесты
Триботехнические испытания покрытий проводят на стендах, где контролируют нагрузку, скорость скольжения, температуру и смазку.
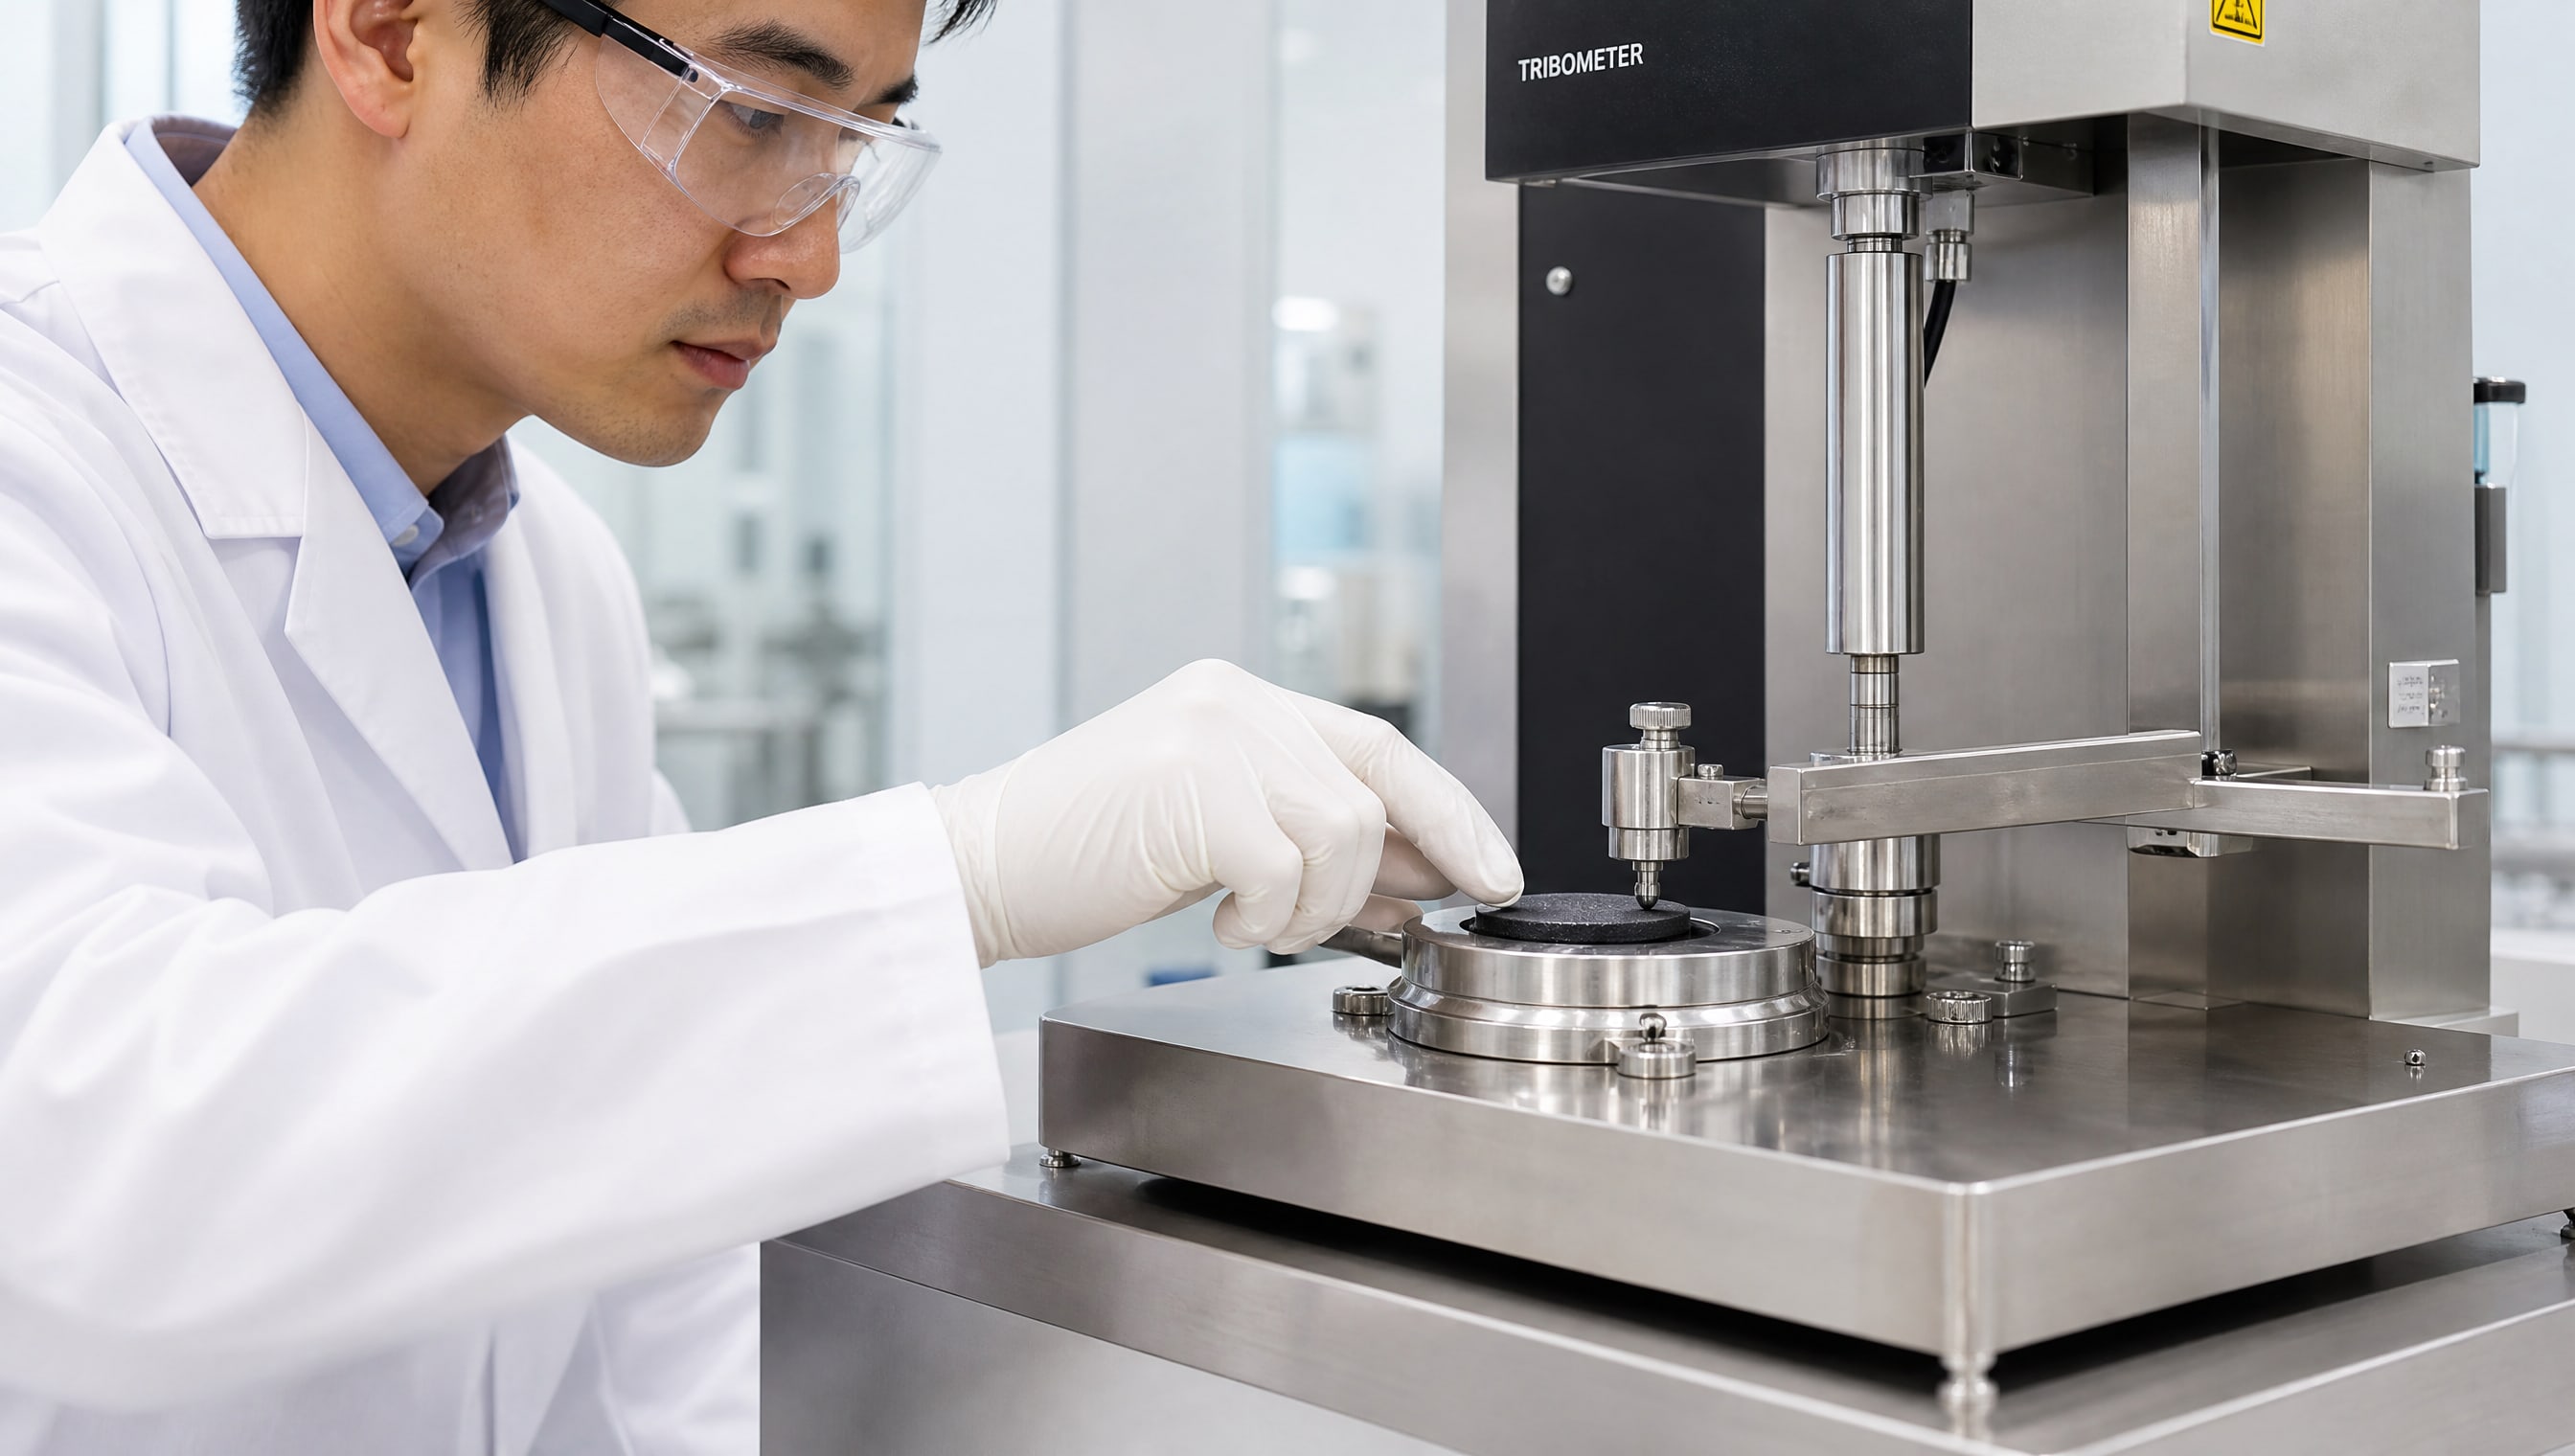
Результаты показывают, как ведет себя покрытие в реальных условиях.
Для DLC при твердости 2000–3500 HV испытания демонстрируют очень низкий коэффициент трения и высокую износостойкость в условиях сухого трения или граничной смазки. Это означает, что даже при толщине 5–10 мкм DLC выдерживает длительную работу, если нет абразивных частиц. При интенсивной абразии (песок, оксид алюминия) тонкое покрытие изнашивается быстрее, и становится видна база.
Для хрома испытания показывают хорошую стойкость к абразивному износу благодаря большей толщине и твердости после термообработки. Однако при низкой смазке и высоком давлении хром разогревается сильнее из-за более высокого коэффициента трения. На производствах, где требуется долгая работа при минимальном обслуживании смазки, это является минусом.
При наложении абразивных частиц на скользящую пару оба покрытия изнашиваются, но DLC разрушается быстрее вследствие малой толщины. Хром изнашивается медленнее и может быть восстановлен повторным хромированием (частично).
Использование смазки меняет картину. С граничной смазкой (EFELE или другие совместимые составы) обе покрытия служат дольше, но DLC сохраняет свое преимущество по коэффициенту трения: он остается в диапазоне 0,05–0,12 даже при наличии смазки, тогда как у хрома трение возрастает.
Применение в фармацевтическом и пищевом оборудовании
Фармацевтическое оборудование - это одна из самых требовательных областей применения.
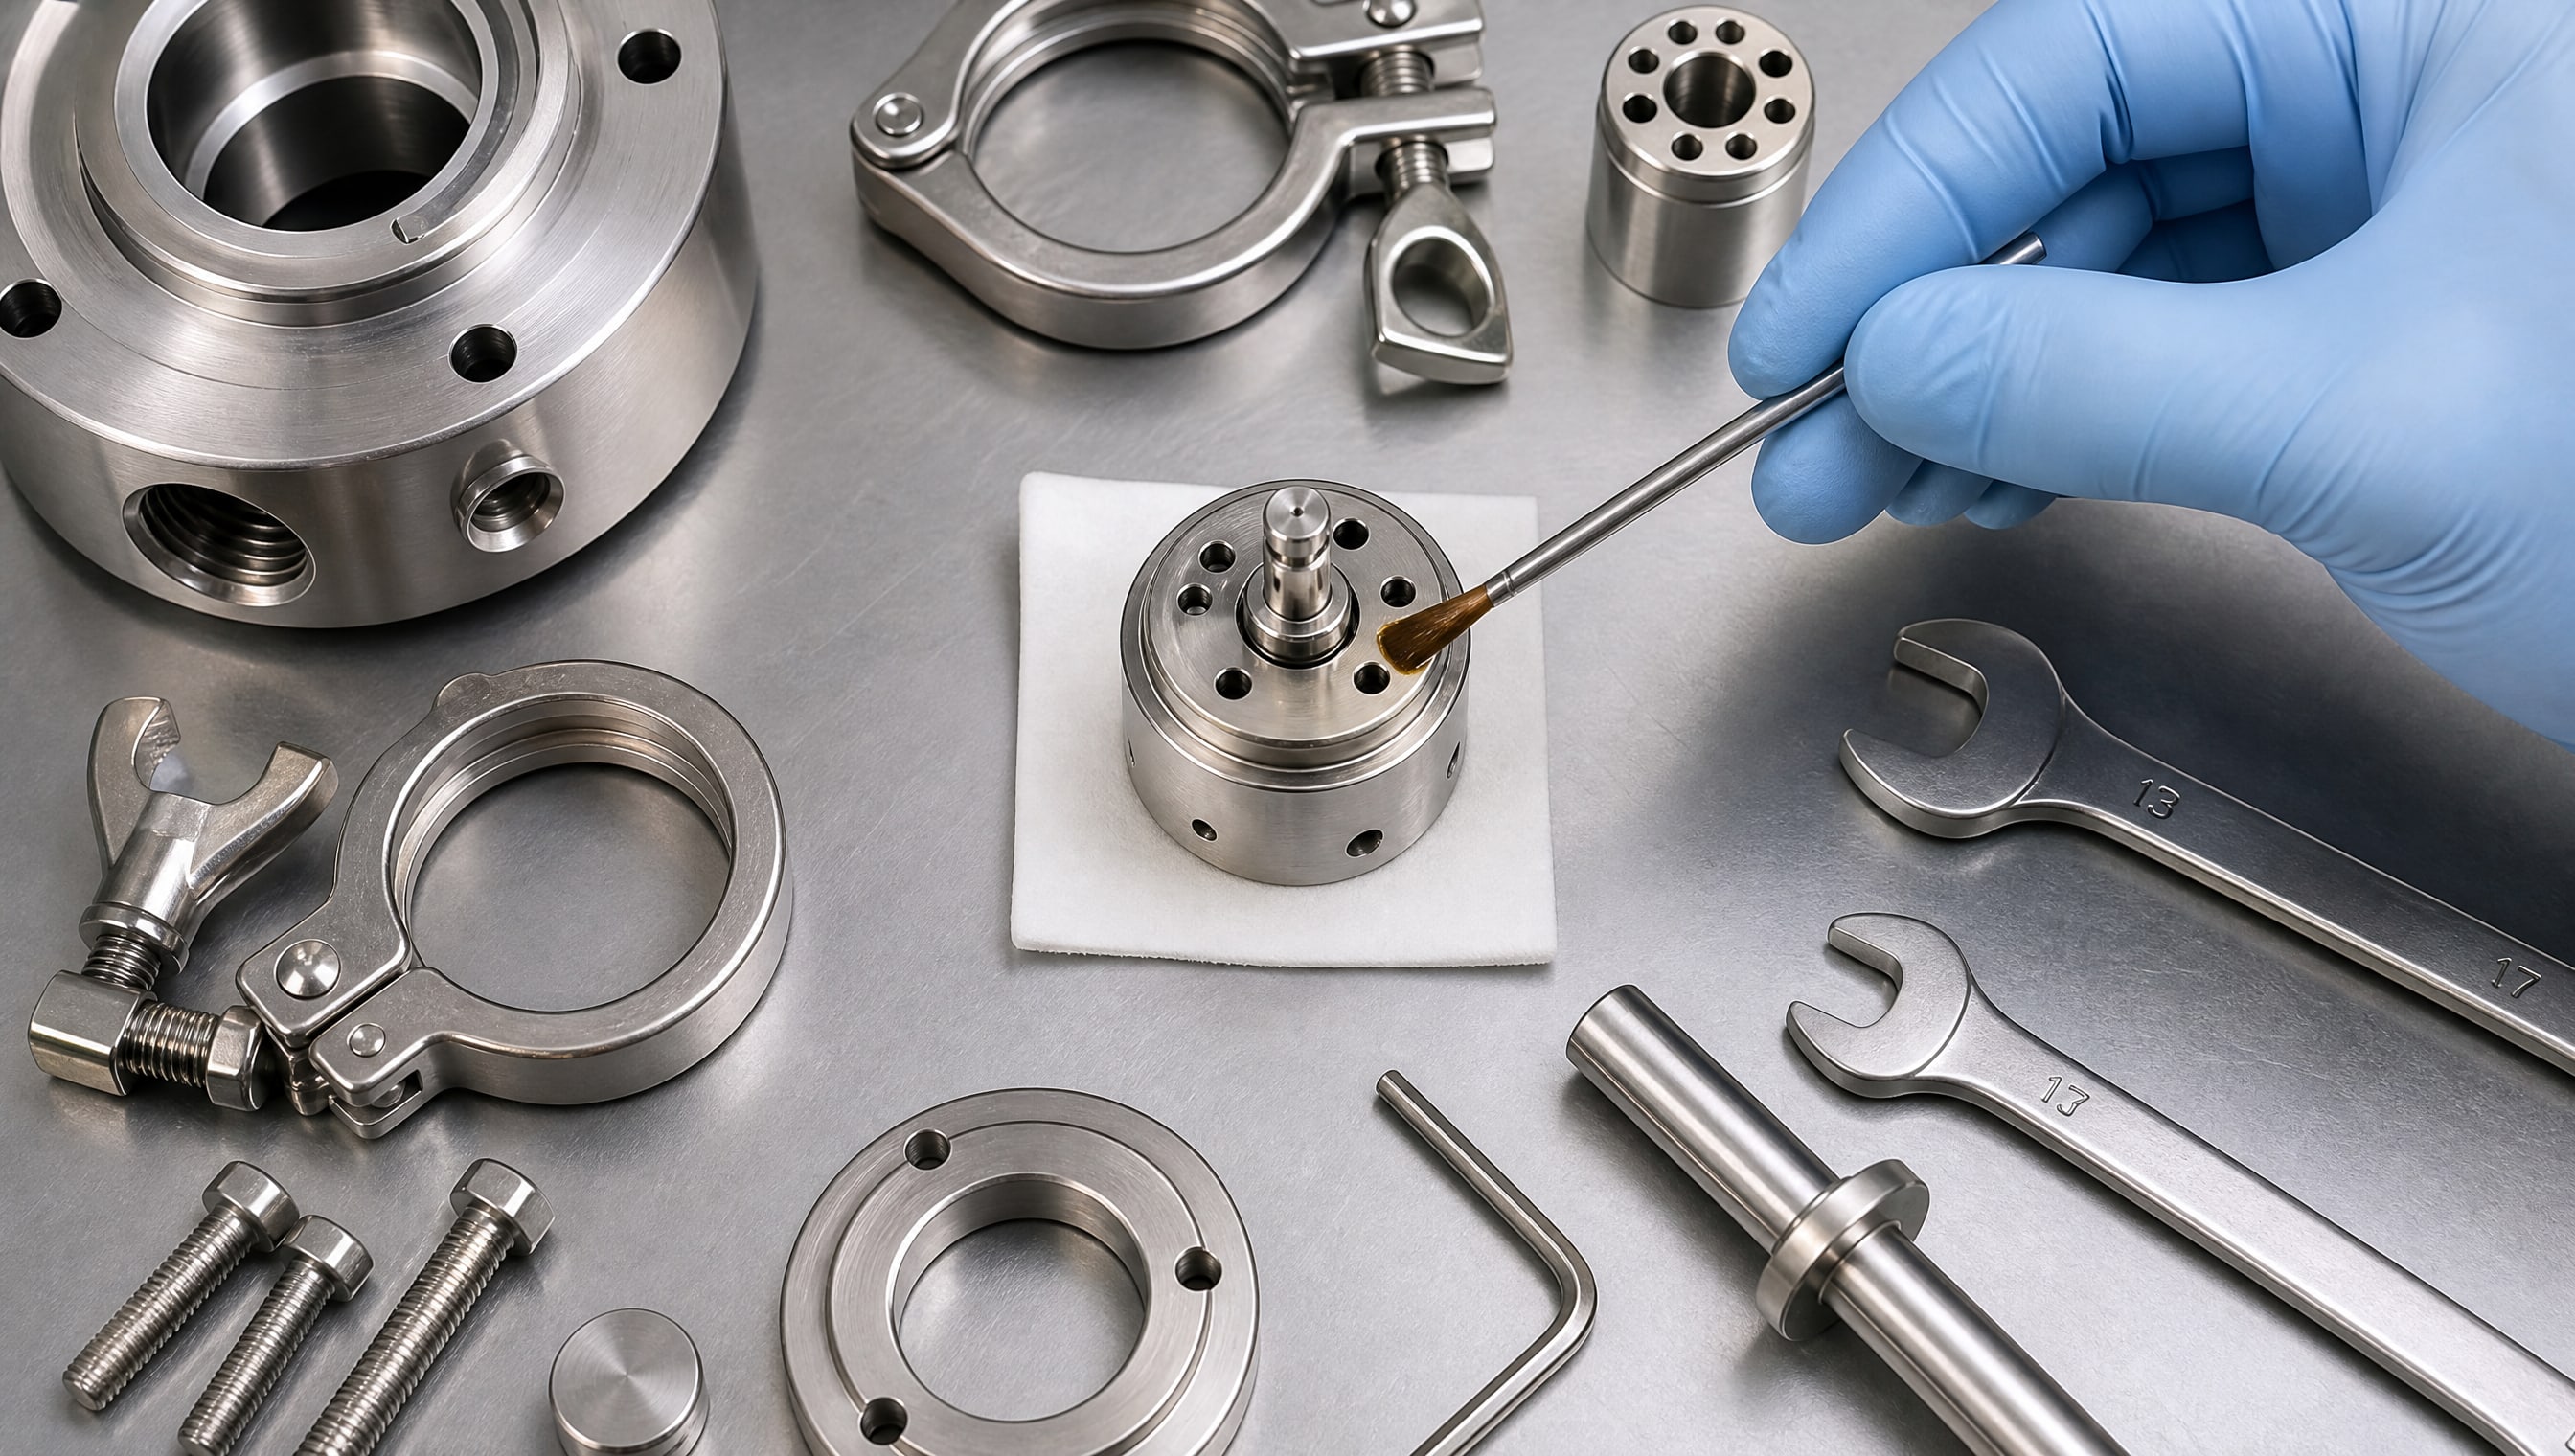
Насосы для перекачки суспензий активных фармацевтических ингредиентов (АФИ), растворов, концентратов должны работать долго без частого разбора, так как каждый разбор - это риск микробного загрязнения и необходимость повторной стерилизации.
В таких насосах торцовые уплотнения и кольца разгрузки работают при давлении 10–50 бар, скорости скольжения 3–10 м/с и нередко при повышенной температуре (до 60–80 °C). DLC-покрытия здесь показывают себя отлично: низкий коэффициент трения означает минимальный нагрев, тонкость не нарушает точность сопряжения, химическая стойкость выдерживает санитарную обработку антимикробными растворами.
Валы насосов, которые сталкиваются с абразивностью суспензий (кристаллы АФИ, силикаты в воде), обычно защищают гальваническим хромом толщиной 50–150 мкм. Если вал износится, его можно восстановить новым слоем хрома, не заменяя весь насос.
Пищевое оборудование предъявляет схожие требования: стерильность, частая мойка, отсутствие коррозии. Здесь оба покрытия работают, но выбор зависит от узла. Для насосов фасовки с точными допусками и минимальной пульсацией выбирают DLC, для центробежных насосов в системах CIP с агрессивными моющими растворами часто ставят хром.
Условия выбора: сравнительный анализ для практики
Выбор между DLC и хромом не сводится к формуле «один всегда лучше».
Инженер должен ответить на несколько вопросов:
Тип износа
Если элемент насоса работает в режиме сухого или граничного трения (например, торцовое уплотнение, кольцо разгрузки), DLC выигрывает по коэффициенту трения 0,05–0,12 против более высокого значения у хрома. Если же деталь подвергается абразивному износу (вал в пульпе, лопасть в суспензии), хром толщиной 50–150 мкм держит дольше.
Точность сопряжения
Высокоточные пары (зазоры 10–50 мкм) требуют тонкого покрытия. DLC в 5–10 мкм подойдет идеально, а хром в 50 мкм может нарушить посадку. Для грубых восстановительных работ хром удобнее - слой можно сделать толще и не боясь потерять функцию.
Химическая среда
При работе в кислых, щелочных, окисляющих средах DLC с пористостью менее 0,5% держит стойко. Хром при регулярной санитарной обработке дезинфектантами может подвергаться микротрещинообразованию. Однако оба покрытия в фармацевтике обычно дополняют смазкой, которая создает химический барьер.
Температурный режим
DLC работает до 300–500 °C (в зависимости от типа), хром без специальной термообработки - в более узком диапазоне. Если насос перекачивает горячий раствор (80–100 °C), DLC может быть выбором. Если же нужна универсальность, хром после термообработки при 400 °C достаточно стаблен.
Стоимость владения
DLC дороже при нанесении, но служит дольше при правильном режиме (скольжение, граничная смазка). Хром дешевле, но требует восстановления раньше при абразии. Наноалмазный гальванический хром занимает промежуточную позицию: дороже обычного хрома, но дешевле DLC, с ресурсом в 2,5–10 раз выше.
Практические рекомендации для технических специалистов
При подборе покрытия для конкретного насоса или детали используй следующий алгоритм:
1. Определи тип износа (сухое трение, граничная смазка, абразия) через осмотр износившейся детали или консультацию с производителем насоса.
2. Измерь или вычисли зазоры в сопряжении. Если зазор менее 50 мкм - DLC. Если есть посадка, которую нужно восстановить, - хром.
3. Проверь химическую среду по техническому описанию жидкости: pH, окисляющие свойства, температура. Для санитарной среды фармацевтики прибавь дезинфектант.
4. Выбери тип покрытия: - DLC: торцовые уплотнения, кольца разгрузки, втулки скольжения, небольшие валы в режиме граничной смазки. - Хром 50–150 мкм: валы в пульпе, посадочные места, восстановление износивших деталей. - Наноалмазный хром: промежуточный вариант для деталей, где нужна и износостойкость, и низкое трение.
5. Согласуй с поставщиком технологию нанесения, контроль толщины и адгезии, гарантию ресурса.
При нанесении DLC для фармацевтического оборудования важна чистота процесса, чтобы в финальном слое не было включений, которые могли бы отколоться и попасть в продукт. При нанесении хрома контролируют пористость и адгезию, чтобы избежать отслаивания под нагрузкой.
Часто задаваемые вопросы
Можно ли ставить DLC вместо хрома в любом насосе?
Нет. DLC идеален для скользящих пар и уплотнений, где критично низкое трение. Для валов в абразивной суспензии, где нужна восстановительная толщина, хром 50–150 мкм - лучший выбор. Подбирай по типу износа, а не по универсальному правилу.
Какое покрытие выбрать для насоса в фармацевтическом производстве?
Для торцовых уплотнений и элементов точной геометрии - DLC, так как его тонкость не нарушает допуски, а коэффициент трения 0,05–0,12 минимизирует нагрев при санитарной обработке. Для восстановления валов - хром. Смазку подбирай совместимую с покрытием и с окружающей средой (например, EFELE для фармацевтики предлагает составы, совместимые с санитарной обработкой).
Почему DLC стоит дороже хрома, если оно тоньше?
DLC требует вакуумного оборудования и более сложную технологию нанесения. Хром осаждается в обычной ванне, что дешевле. Но долгосрочно DLC может быть экономичнее за счет более длительного ресурса и низкого трения (ниже износ, меньше энергии на преодоление сопротивления).
Как контролировать качество нанесенного покрытия?
Толщину покрытия измеряют толщиномером (электромагнитным для DLC и хрома). Адгезию проверяют царапиной или тестом на отслаивание. Пористость DLC контролируют при помощи коррозионных тестов. Для гальванического хрома проводят испытание на микротвердость и износостойкость.
Какая температура критична для DLC и хрома?
DLC держит 300–500 °C в зависимости от типа покрытия. Обычный хром - в более узком диапазоне, но после термообработки при 400 °C становится стабильнее. Для фармацевтического оборудования, работающего при 60–80 °C, обе покрытия безопасны; для горячих растворов (80–100 °C) выбор в пользу DLC.
Заключение
DLC-покрытия и гальванический хром решают разные задачи в насосном оборудовании. DLC превосходит хром в режимах скольжения и граничной смазки благодаря низкому коэффициенту трения 0,05–0,12 и тонкости слоя, что критично для высокоточных пар. Гальванический хром остается стандартом для восстановления размеров и защиты от абразивного износа, так как толщина 50–150 мкм обеспечивает долгий ресурс.
На практике выбор зависит не от универсального превосходства одного над другим, а от типа износа, геометрии сопряжения, химической среды и температуры. При правильном подборе оба покрытия работают на фармацевтическом оборудовании надежно. Консультируйся с производителем насоса и поставщиком покрытия, чтобы согласовать параметры нанесения и получить долговечный результат.