Переход от ручного нанесения покрытий к автоматизированному производству требует не только новых станков и систем подачи материалов, но прежде всего - надежного контроля толщины наносимого слоя. На этапе опытного производства технолог может обойтись калибром и микрометром, но серийный выпуск с требованием точности ±5–10 микронов становится невозможным без встроенного или поточного контроля. Статья поясняет, когда и почему переходят на специализированное оборудование, какие стандарты регулируют методы измерения, и как выбрать подходящий метод контроля для вашего технологического процесса.
Тем, кто сегодня стоит перед этой задачей, статья даст практический ориентир: какие методы контроля описаны в ГОСТ и ISO, какая точность достижима, и как учесть тип покрытия при выборе аппаратуры.
Когда ручной контроль перестает работать
При опытном производстве или ремонтном нанесении покрытий технолог может полагаться на визуальный контроль, простой микрометр или механический прибор для измерения по разности толщин.
Этот подход срабатывает, пока объем невелик и допуск на толщину находится в диапазоне ±50–100 микронов. Однако как только начинается переход на серийное производство с требованиями точности ±5–20 микронов и необходимостью фиксировать каждое измерение, ручной метод становится узким местом.
Причины очевидны: человеческий фактор (разброс методик нанесения, позиции прибора, давление, которое оператор прилагает при измерении), невозможность проконтролировать каждую деталь в потоке, отсутствие цифрового журнала результатов. На производстве, где выходит 500–2000 деталей в смену, ручная проверка 10–15% выборки уже не гарантирует, что остальные 85–90% окажутся в допуске.
ГОСТ 31993-2024 и его предшественники подчеркивают, что для серийного контроля необходимо выбрать конкретный метод, привязать его к оборудованию, провести поверку приборов и зафиксировать процедуру. Это означает, что от универсального подхода нужно переходить к специализированному решению.
Методы контроля толщины покрытий: стандартный справочник
Магнитные методы для ферромагнитных основ
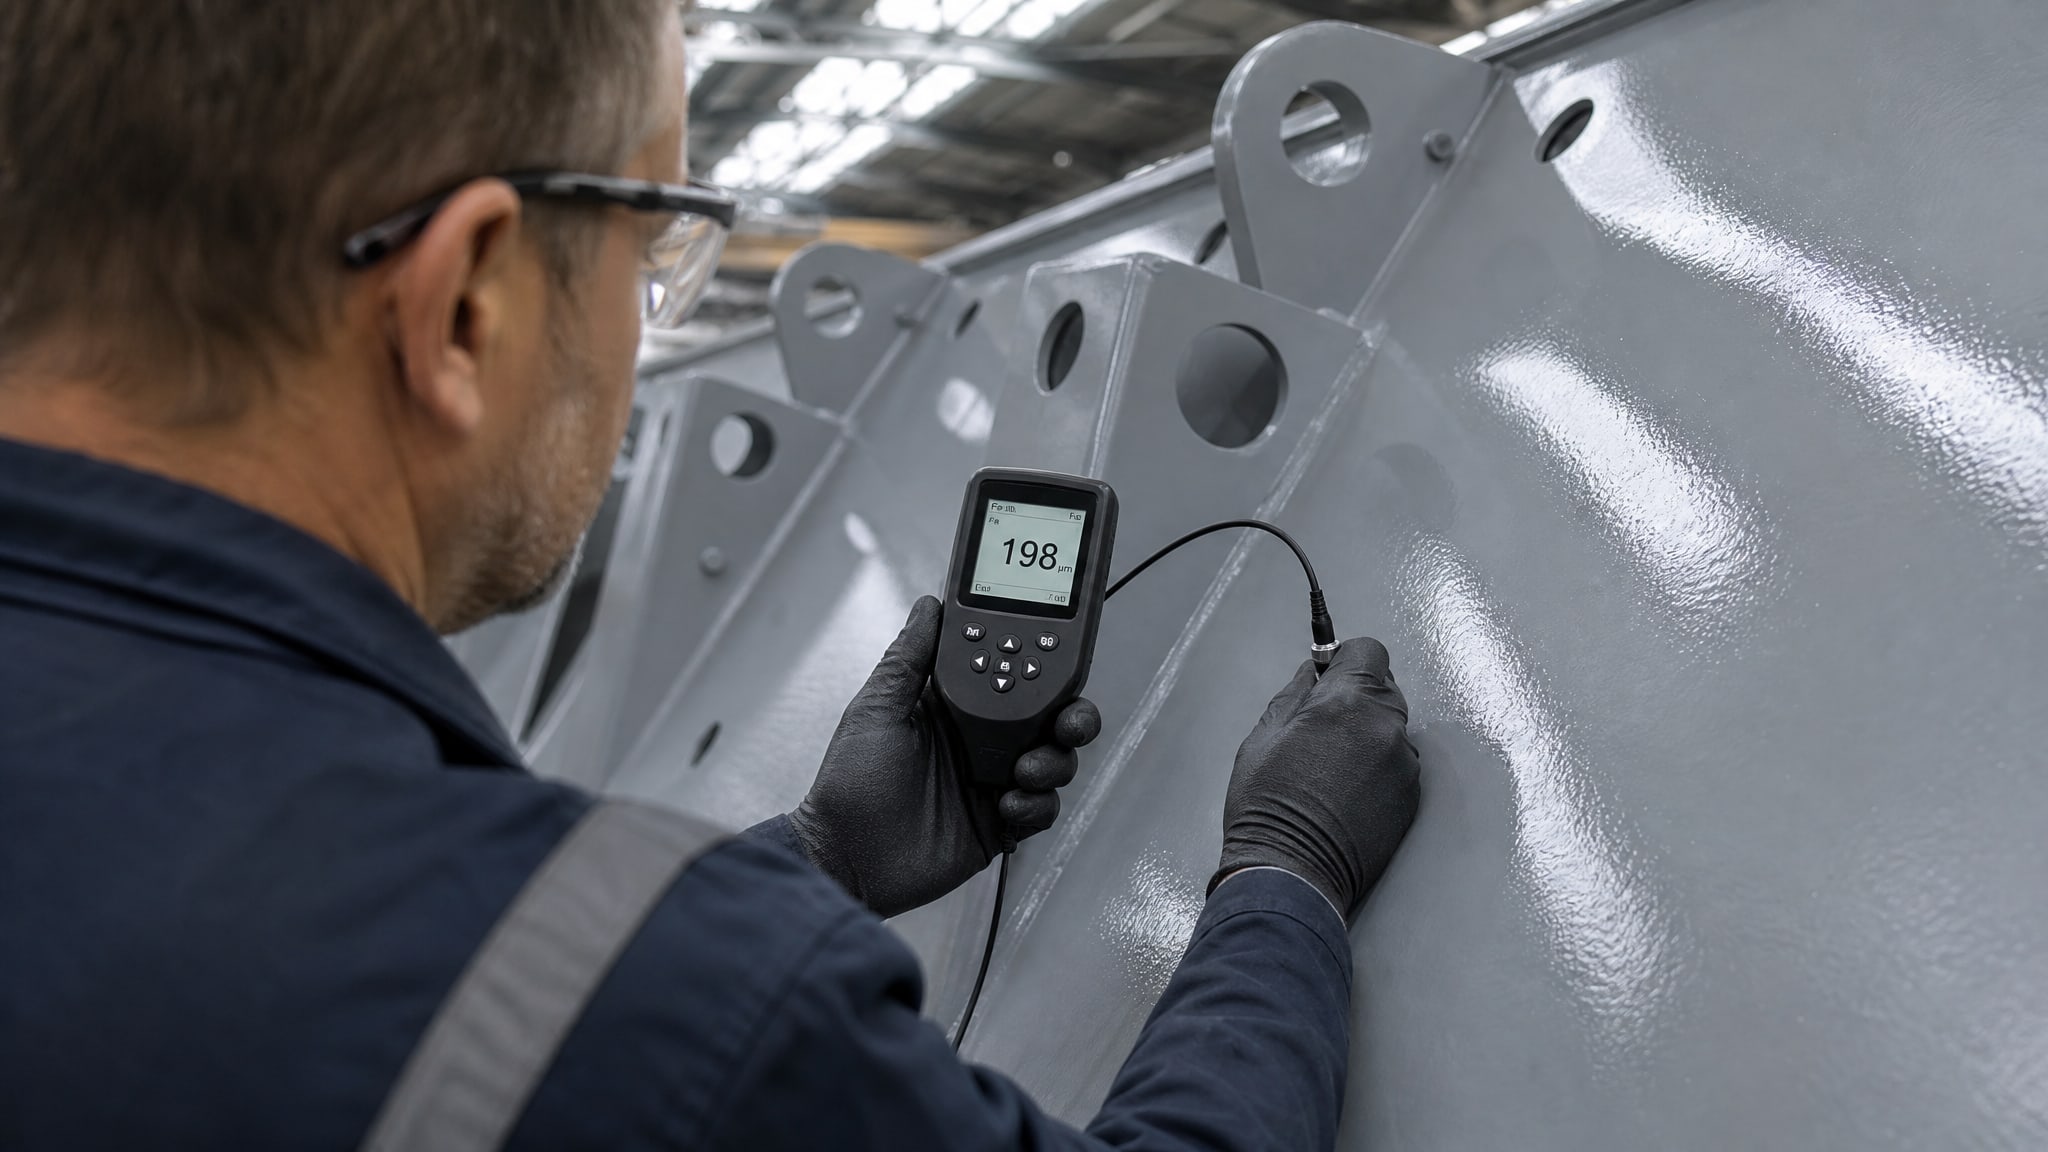
Магнитные методы остаются самыми распространенными на производствах: они быстрые, дешевые, не требуют подготовки поверхности и дают результат за доли секунды. ГОСТ 31993-2013 включил эти методы в список наиболее часто используемых для высушенных ЛКП. Принцип работы основан на измерении напряженности магнитного поля, которое ослабляется неферромагнитным слоем (краской, эмалью, полимером, хромом).
Различают три варианта: метод отрыва постоянного магнита (когда измеряется сила, необходимая оторвать магнит от поверхности), метод магнитной индукции (датчик на основе катушки регистрирует изменение поля) и вихретоковый подход на ферромагнитной основе. Для стальных и чугунных деталей с ЛКП это решение подходит идеально. Точность достигает ±3–5 микронов при условии, что толщина слоя находится в рабочем диапазоне прибора (обычно 10–200 микронов для краски на стали).
На серийном производстве магнитные толщиномеры устанавливают как стационарные датчики в конце конвейера или встраивают в робот для автоматического контроля после нанесения. Результаты в реальном времени передают в систему контроля качества, откуда данные попадают в электронный журнал.
Вихретоковые методы для немагнитных основ
Когда основа из нержавеющей стали, алюминия или другого немагнитного металла, магнитные методы неэффективны. На смену им приходят вихретоковые приборы, которые работают по принципу индуктивной катушки. Генератор создает переменное магнитное поле в катушке, оно наводит токи в проводящей основе, и эти токи подавляют сигнал, отражаемый обратно в катушку. Толщина изолирующего слоя (покрытия) определяется величиной этого ослабления.
Вихретоковый метод точен (±2–5 микронов в рабочем диапазоне 5–150 микронов) и универсален для всех электропроводящих основ независимо от магнитных свойств. При нанесении микронных слоев (особенно когда речь идет о защитных покрытиях толщиной 20–50 микронов) вихретоковый контроль становится стандартом. Однако приборы сложнее в настройке: требуется учитывать диэлектрическую проницаемость материала основы, и при неправильной калибровке результаты могут дать ошибку.
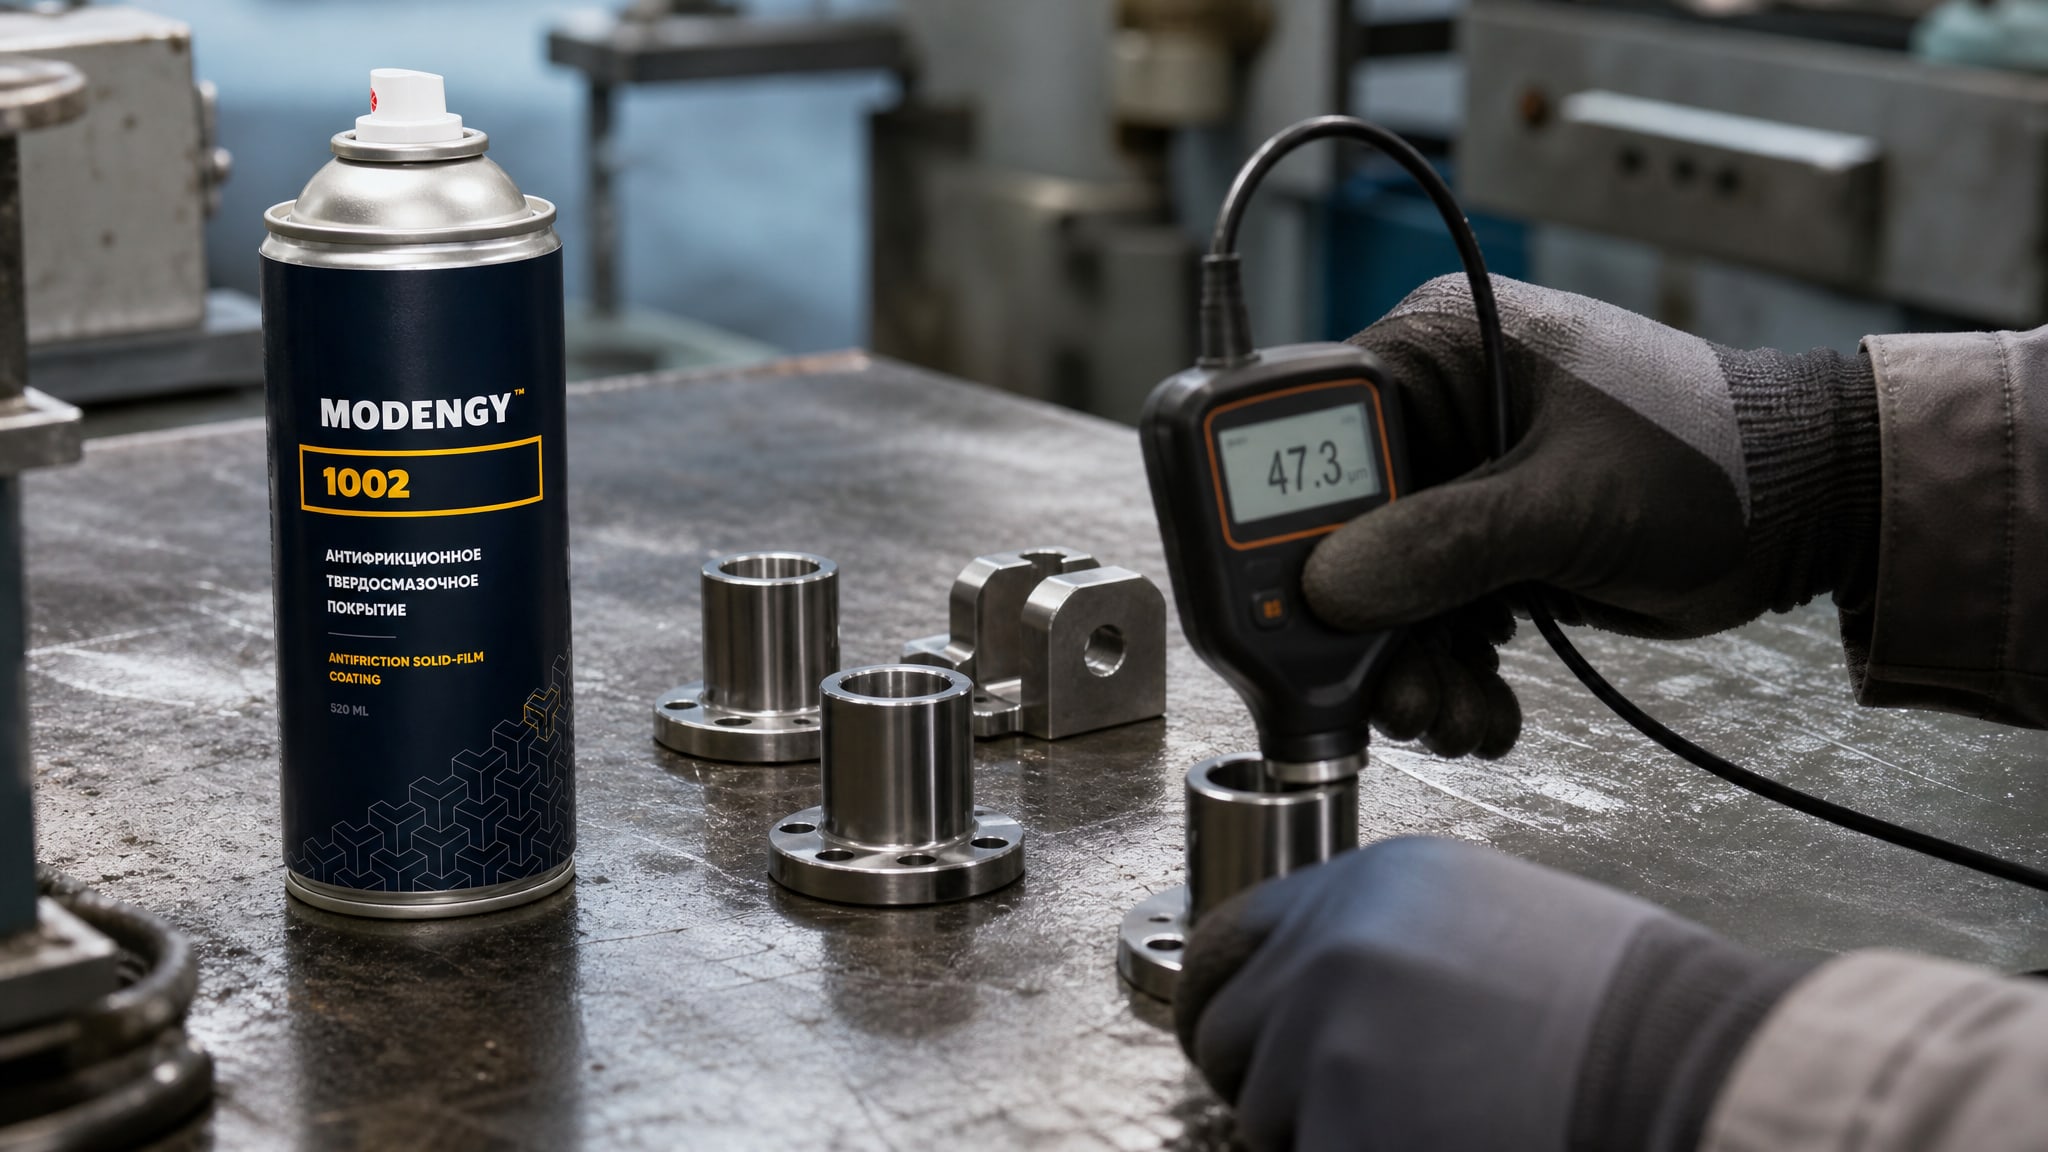
На нержавеющей стали, в том числе при нанесении тонких защитных или выравнивающих слоев, вихретоковый датчик встраивают прямо в зону нанесения. При автоматизированном нанесении покрытий на мелкие детали из нержавеющей стали, особенно при необходимости микронной толщины, используют специальные твердосмазочные или полимерные покрытия - такие решения, как твердосмазочные композиции типа MODENGY 1002, могут обеспечить требуемую точность нанесения при полировке и шлифовке под финальный контроль.
Механические методы: измерение по разности толщин
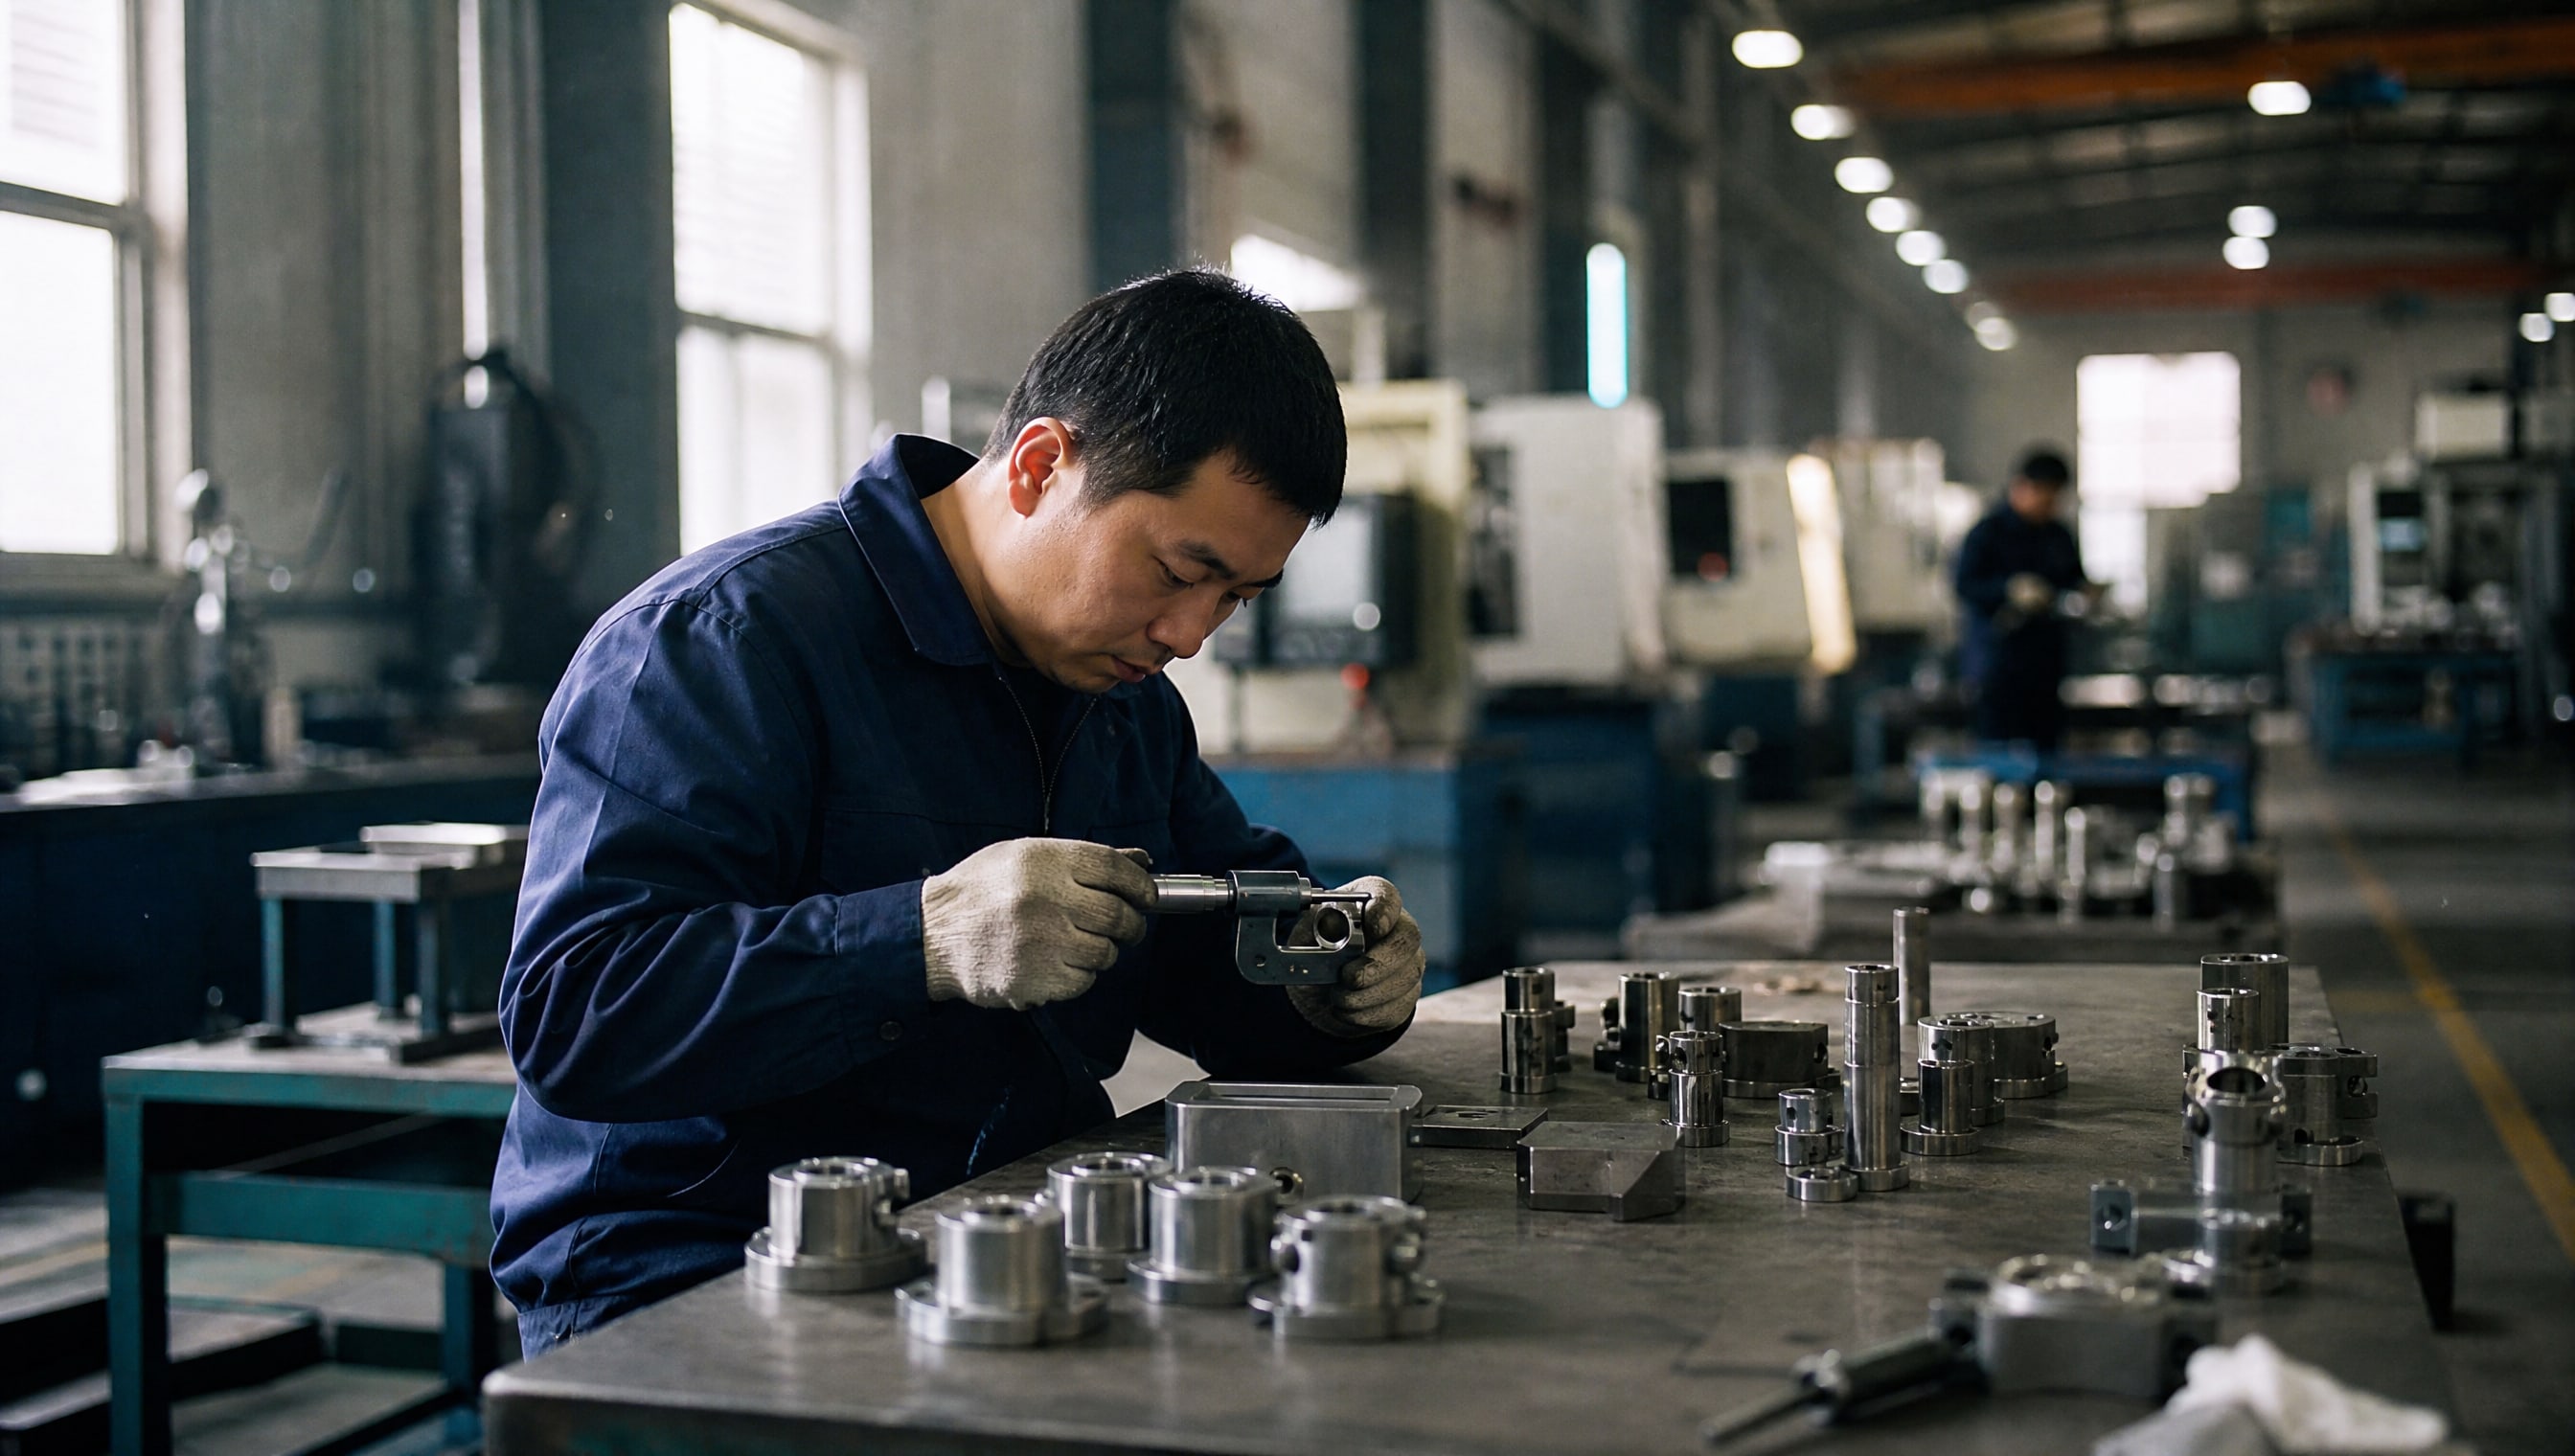
Механический метод по разности толщин остается самым традиционным и работает со всеми сочетаниями покрытие–основа. Алгоритм прост: измеряются участки 1) до нанесения покрытия и 2) после нанесения, разность дает толщину слоя. Используется микрометр или индикатор с точностью до 5 микронов.
Этот метод универсален, не требует сложной калибровки и работает даже на шероховатых поверхностях, где вихретоковые и магнитные приборы дают ошибки. Однако он разрушающий (нужно снимать слой в контрольной точке), медленный (пара минут на одно измерение) и невозможен на готовых деталях, которые нельзя повредить. На автоматизированном производстве механический контроль используют для проверки образцов, но не для поточного контроля каждой детали.
Стандарты и нормативная база контроля толщины
ГОСТ 31993-2024: актуальные методы для ЛКП
ГОСТ 31993-2024 (полный аналог ISO 2808:2019) устанавливает методы определения толщины лакокрасочных покрытий во всех трех состояниях: невысушенного, высушенного и порошкового. Это критично для серийного производства, так как требует проверки толщины на всех этапах цикла - как мокрого слоя после нанесения, так и высушенного готового изделия.
Стандарт прямо указывает, что для высушенных покрытий применяют магнитные методы (методы 7А, 7С, 7D по старой нумерации), механический метод 4А и микроскопический анализ. Для мокрого слоя используют специальные гребенки-шаблоны или оптические датчики толщины. Для порошковых покрытий выбор ограничен вихретоковым методом и микроскопией. Если на предприятии работают с несколькими типами покрытий (ЛКП на стали, порошковые, гальванические, полимерные), то нужно иметь несколько приборов или один универсальный многофункциональный толщиномер.
ISO 19840 для шероховатых поверхностей
При нанесении на шероховатую поверхность стали стандартная методика магнитного или вихретокового контроля дает систематическую ошибку из-за того, что прибор не может плотно прижаться к пику шероховатости. ISO 19840:2012 (в ГОСТ 31993-2024 это отмечено) устанавливает специальное правило измерения и критерии приемки. Для таких поверхностей часто используют так называемый метод среднего значения с несколькими повторами измерений на одной точке.
На практике это означает, что при переходе на серийное производство деталей со шероховатостью Ra > 3–6 микронов нужно переобучить операторов приборов, пересчитать допуски и внести поправку в техническое задание оборудованию.
ГОСТ 27750-88 для напыленных восстановительных покрытий
Если речь идет о восстановительных или упрочняющих покрытиях, нанесенных газопламенным, электродуговым, плазменным или детонационным напылением, действует отдельный стандарт ГОСТ 27750-88. Он ограничивает область применения методов контроля и требует подбирать аппаратуру в зависимости от материала покрытия, материала основы и требуемой точности контроля. Магнитные методы здесь применимы, но с учетом особенностей структуры напыленного слоя (пористость, оксиды). Часто для таких покрытий приходится использовать комбинированный контроль: вихретоковый плюс микроскопический анализ образцов.
Автоматизация контроля: от прибора к системе
Встраивание датчиков в технологический процесс
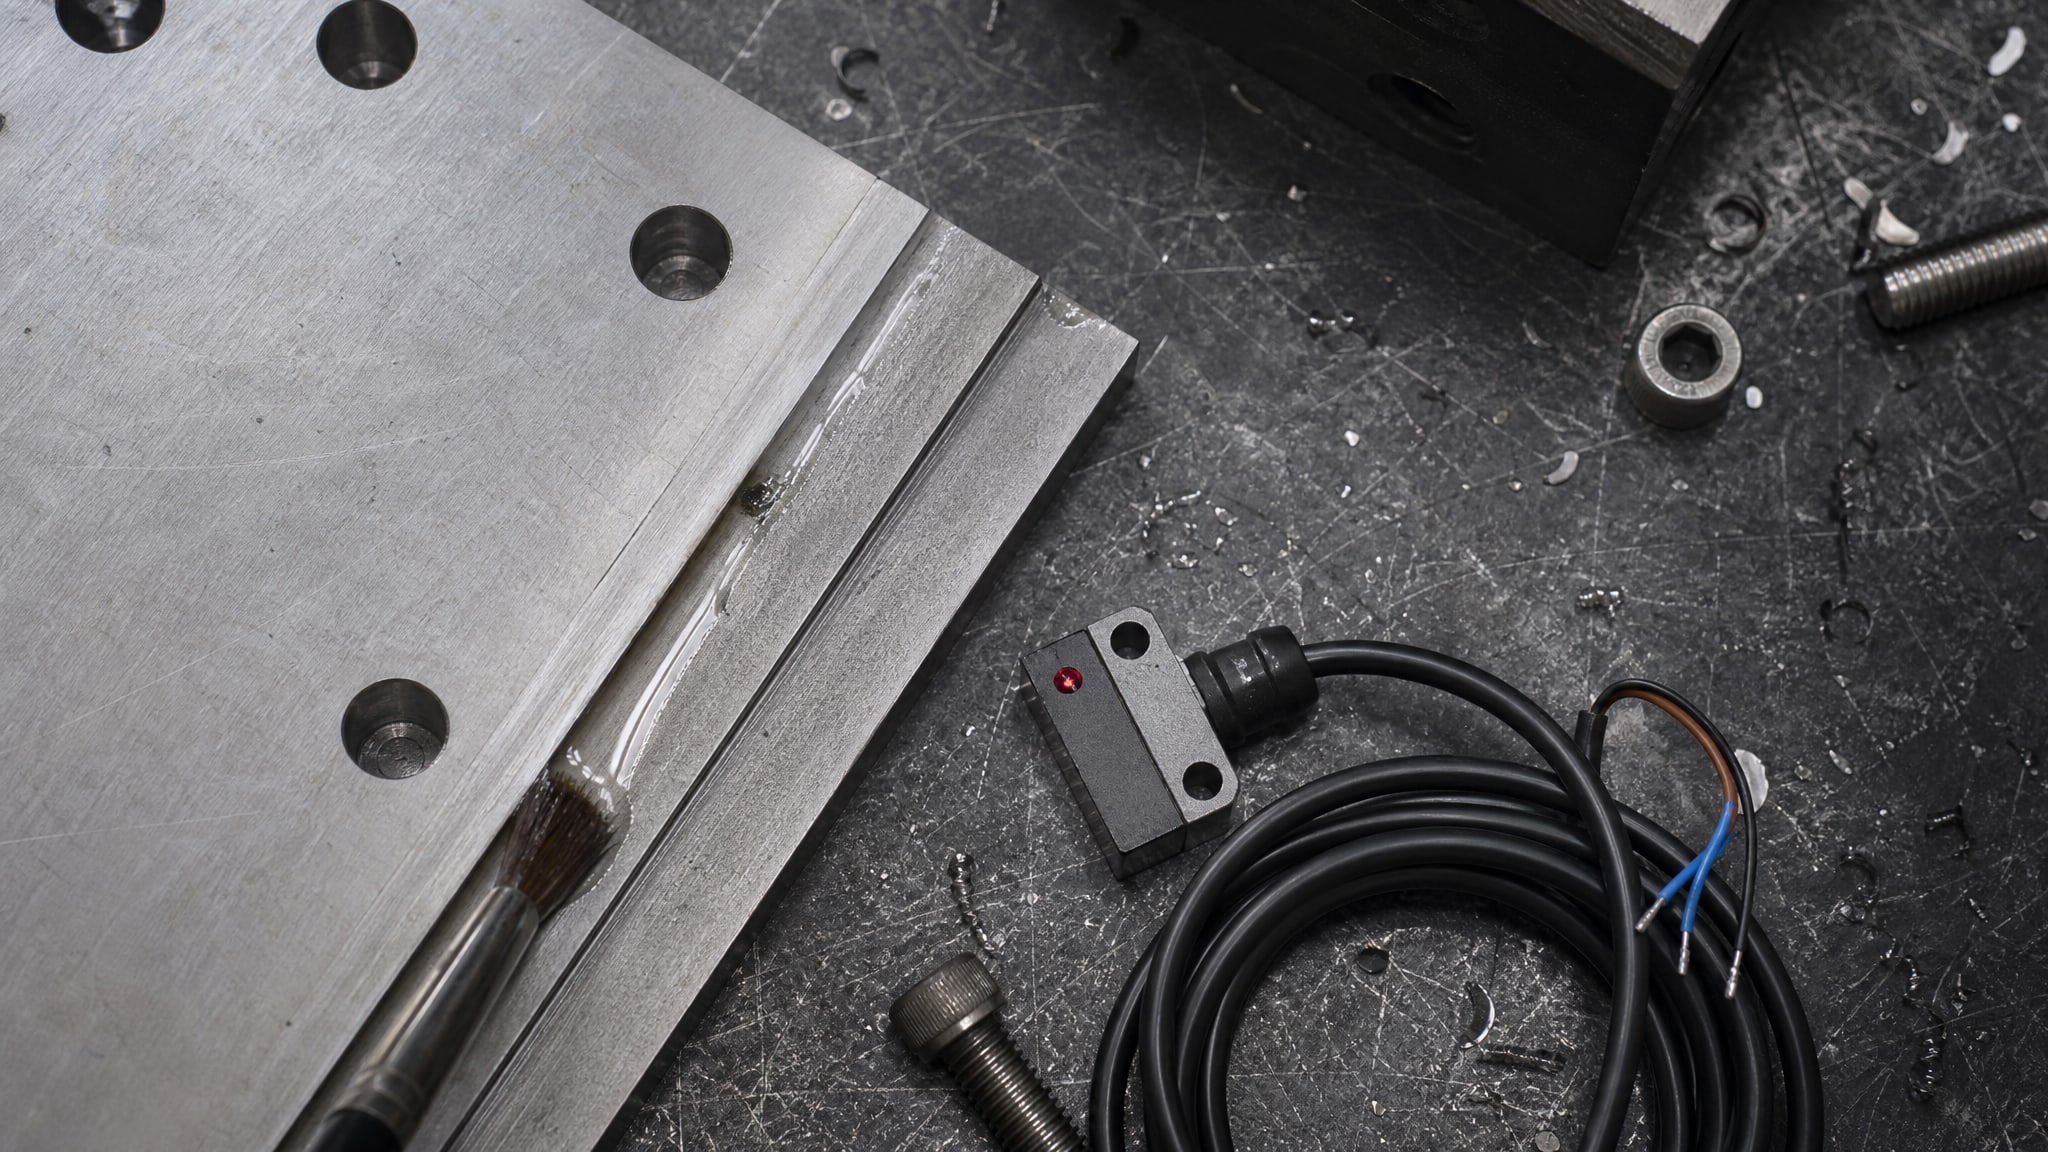
При переходе на серийное производство первый шаг - это не просто покупка толщиномера, а встраивание датчика контроля прямо в линию нанесения или после нее. Магнитный или вихретоковый датчик подключают к системе управления, которая в реальном времени регистрирует каждое измерение, сравнивает его с допуском и выдает сигнал на корректировку подачи материала.
Например, если толщина мокрого слоя падает ниже 50 микронов при требуемом 75 ± 5 микронов, система автоматически увеличивает давление или скорость подачи распылителя. Если слой превышает допуск, подача уменьшается. Эта обратная связь сокращает количество переделок на 30–50% по сравнению с ручным контролем, потому что дефекты выявляются и исправляются в реальном времени, а не на этапе проверки готового изделия.
Цифровая регистрация результатов
Система контроля обязана вести электронный журнал результатов всех измерений. Для каждого изделия или партии записывается дата, время, оператор, номер прибора, измеренная толщина и статус принятия/отклонения. При аудите качества или рекламации это становится неопровержимым доказательством соблюдения допусков.
ГОСТ требует, чтобы данные хранились не менее года (в ряде отраслей - дольше). Если контроль ведется вручную с записью в журнал, риск ошибок и фальсификации высок. Автоматизированная система исключает субъективность и позволяет анализировать тренды (например, замечать, что толщина постепенно растет, что может указать на скорое засорение форсунки).
Неразрушающий контроль толщины покрытий: основные методы
ГОСТ 9.302-88 разделяет все методы контроля на неразрушающие и разрушающие.
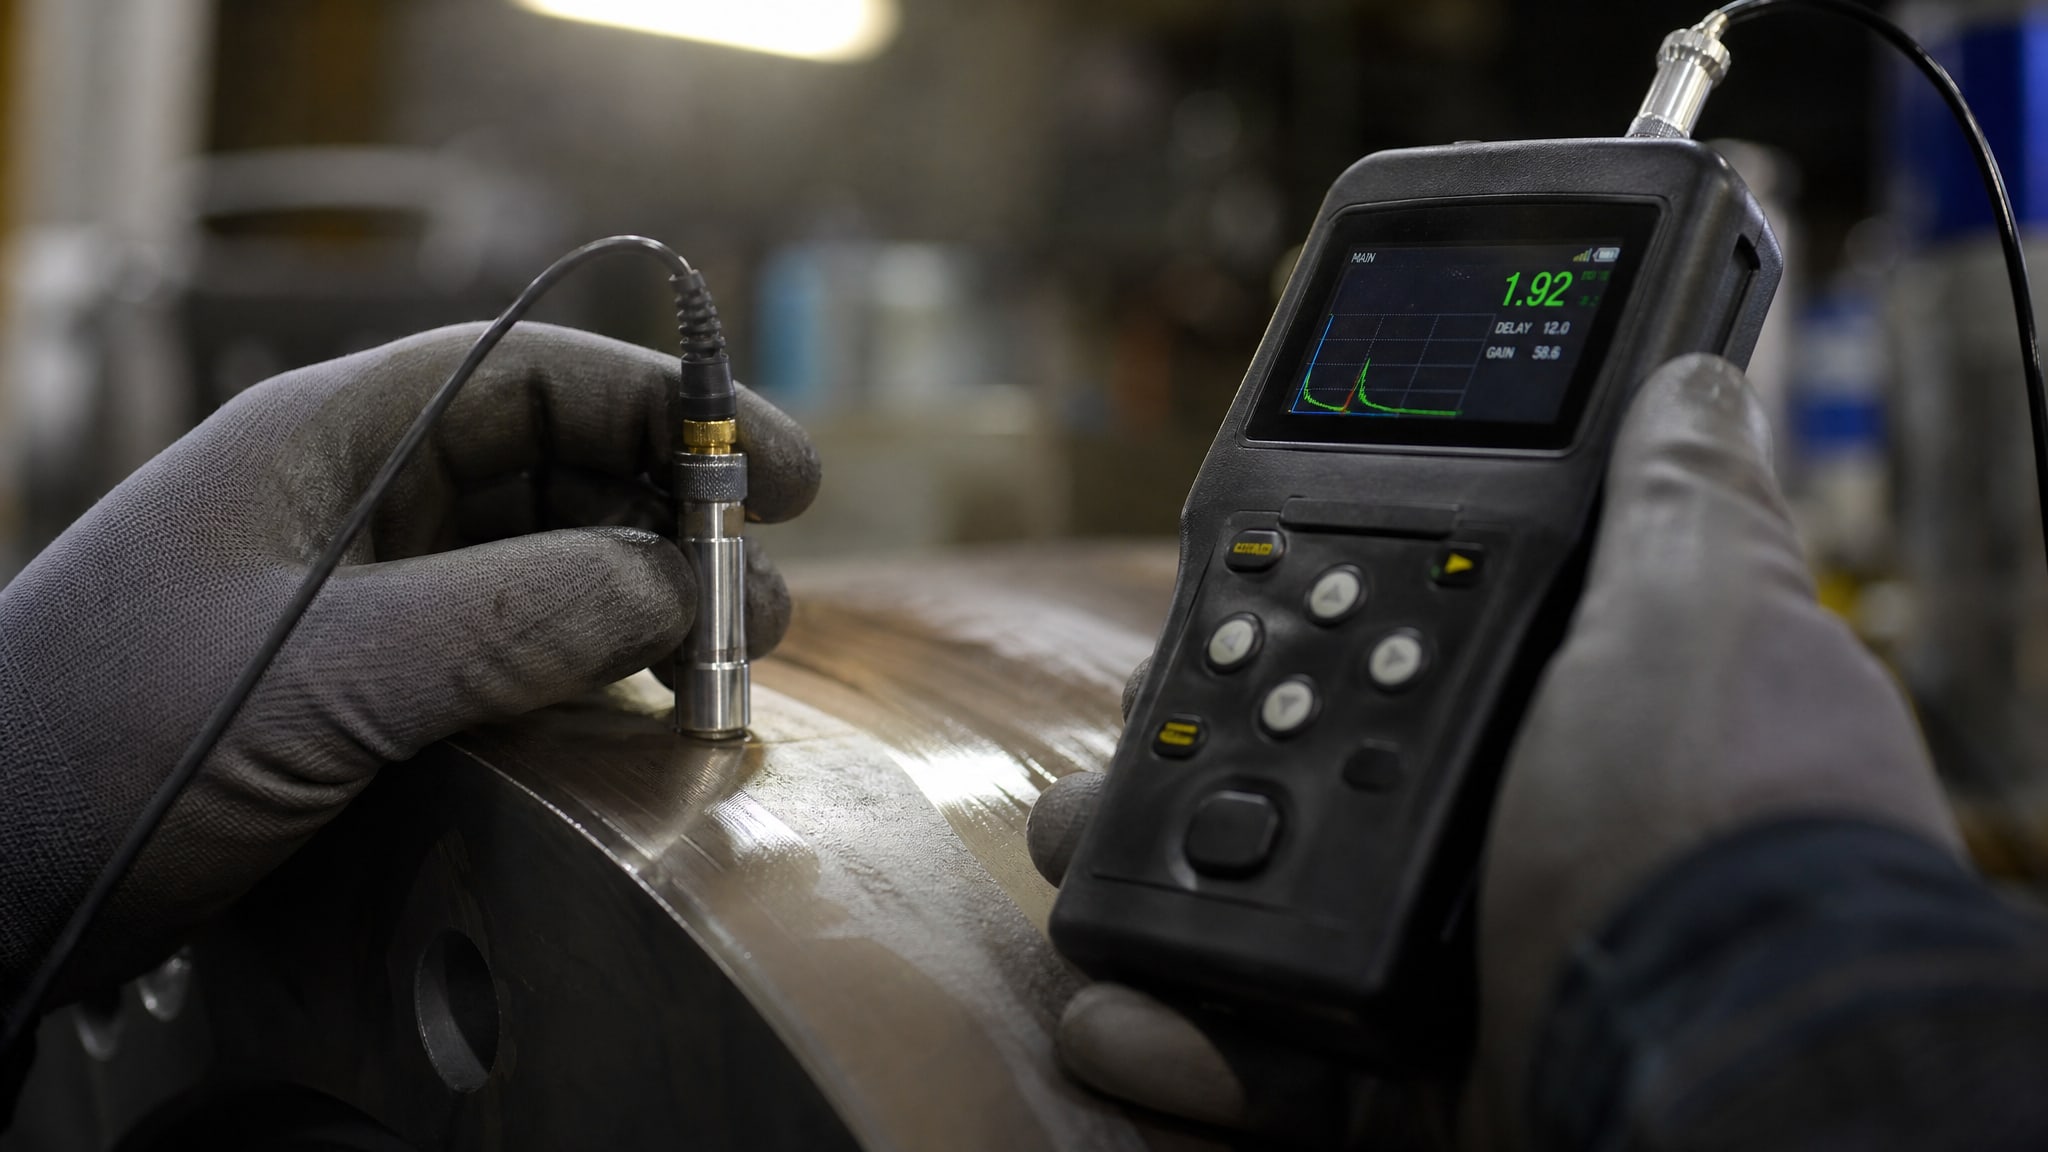
Неразрушающие - это те, что не повреждают изделие: магнитные, вихретоковые, радиационные, термоэлектрические, оптические. Разрушающие включают гравиметрический метод (взвешивание образца до и после нанесения), аналитический, профилометрический и кулонометрический.
Для серийного производства готовых изделий используют исключительно неразрушающие методы - иначе пришлось бы жертвовать каждым двадцатым изделием для контроля. На производстве часто параллельно работают две схемы: на поточной линии установлены датчики неразрушающего контроля для каждого изделия, а в лаборатории качества хранят контрольные образцы, которые периодически режут, снимают слой и анализируют гравиметрическим методом для перепроверки. Это гарантирует корректность показаний поточных приборов.
Переход на автоматизацию: практический сценарий
Представьте, что маленькая механообрабатывающая мастерская перешла с единичного ремонта валов на серийный выпуск 100–150 отремонтированных деталей в месяц.
На первом этапе мастер наносил защитное покрытие вручную, проверял микрометром (5–6 точек на детали). Система работала, брак составлял 8–12% из-за неравномерности слоя.
После внедрения автоматизированной установки с пневматическим или электрическим распыливателем и встроенным вихретоковым датчиком брак сократился до 2–3%. Система записывала каждое измерение, и через три месяца стало видно, что дефекты локализуются в начале смены - когда материал холодный и вязкость выше нормы. Добавили предварительный прогрев материала, и брак упал еще на 1%.
Вложение в оборудование (30–50 тысяч рублей на датчик и контроллер) окупилось за четыре месяца за счет сокращения переделок, уменьшения жалоб и возможности отказать от квалифицированного мастера, заменив его оператором со стандартной программой.
Часто задаваемые вопросы
Какой метод контроля выбрать для своего производства?
Ответ зависит от трех факторов: материал основы (ферромагнитная, немагнитная), материал и толщина покрытия (ЛКП, порошковое, гальваническое) и требуемая точность. Если основа - сталь или чугун и покрытие - краска, начните с магнитного метода (дешево, быстро). Если основа из нержавейки или алюминия - вихретоковый метод. Если толщина менее 20 микронов - требуется высокоточный прибор и проверка по ГОСТ 31993-2024. Проконсультируйтесь с поверочной лабораторией или производителем приборов.
В чем измеряется толщина покрытия по стандарту?
Толщина покрытия измеряется в микронах (мкм) или миллиметрах (мм). 1 мм = 1000 мкм. При контроле лакокрасочных покрытий обычно работают с диапазоном 20–200 мкм. ГОСТ 31993-2024 приводит точность каждого метода отдельно, например магнитный метод дает точность ±3–5 мкм при условии правильной калибровки прибора.
Нужна ли сертификация прибора для контроля толщины?
Да. Толщиномер должен иметь свидетельство об аттестации и регулярно проходить поверку в аккредитованной лаборатории. Интервал между поверками обычно 12 месяцев. ГОСТ 31993 требует, чтобы в отчете указывались номер и дата поверки приборов, используемых при измерении.
Чем отличается контроль мокрого и сухого покрытия?
Мокрое покрытие - это нанесенный, но еще не высохший слой. Его измеряют сразу после нанесения специальными гребенками или оптическими датчиками. Сухое покрытие - это отвердевший слой после полимеризации или испарения растворителя. Его измеряют магнитными или вихретоковыми приборами через 24–72 часа после нанесения (в зависимости от материала). ГОСТ 31993-2024 разделяет эти два процесса, потому что толщина мокрого слоя обычно на 20–40% больше сухого из-за испарения летучих веществ.
Могу ли я обойтись без специального оборудования на серийном производстве?
Теоретически можно, если допуск очень свободный (± 50 микронов и больше) и объем небольшой (до 20–30 деталей в месяц). Но в этом случае вы рискуете: без надежного контроля браки будут отправляться заказчику, что приведет к рекламациям, штрафам и потере репутации. На практике специализированное оборудование окупается очень быстро благодаря сокращению переделок и повышению выхода годной продукции.
Заключение
Переход от ручного ремонта и опытного производства к серийному выпуску неизбежно требует автоматизации контроля толщины покрытия. ГОСТ 31993-2024 и связанные с ним стандарты ясно показывают, что ручное измерение микрометром подходит только для проверочного контроля и образцов, тогда как для поточного контроля каждого изделия нужны магнитные или вихретоковые датчики, встроенные в технологический процесс.
Выбор метода контроля зависит от сочетания материалов основы и покрытия, требуемой точности и типа покрытия (ЛКП, порошковое, напыленное). Инвестиция в специализированное оборудование окупается за счет снижения брака, уменьшения переделок и возможности соблюдать договорные допуски. Консультируйтесь с производителями приборов, проходите проверку у аккредитованных лабораторий, и система контроля станет вашим надежным помощником в обеспечении качества.