Упаковочное оборудование работает в условиях, где любое попадание смазки в продукт может привести к его браку, отзыву партии и потере доверия покупателей. Вопрос не в том, нужна ли вообще смазка - ее необходимо применять для безотказной работы узлов трения, цепей и направляющих. Вопрос в том, как выбрать и нанести смазку так, чтобы она защищала оборудование, но не попадала в продукт.
Ключ к решению лежит в выборе правильного класса смазки и соблюдении стандартов пищевой безопасности. Статья расскажет, какие допуски существуют, какие узлы представляют максимальный риск, и какие практические приемы закупщики и инженеры используют на линиях фасовки, чтобы исключить загрязнение продукта.
Почему H1 и ISO 21469 - не одно и то же
Упаковщики и закупщики часто путают пищевой допуск H1 с международным стандартом ISO 21469.
На самом деле это разные уровни контроля.
H1 - это регистрация NSF, которая подтверждает, что смазка допускает случайный и технически неизбежный контакт с продуктом. Ключевое слово здесь - «случайный». Допуск H1 не означает, что смазку можно намеренно наносить на контактную с продуктом поверхность; он означает, что если маленькое количество смазки все же попадет в продукт при нормальной эксплуатации оборудования, это не создаст опасности для потребителя. Для большинства H1-смазок этот предел установлен на уровне до 10 ppm (частей на миллион) в продукте.
ISO 21469 - это более строгий международный стандарт, который задает требования не только к составу смазки, но и к ее производству, упаковке, хранению и применению. Стандарт включает контроль гигиенических условий на протяжении всего жизненного цикла: от формулировки до момента нанесения на оборудование. На практике это означает, что производитель смазки докуме нтирует не только безопасность продукта, но и как его нужно обращать, хранить и применять, чтобы гарантировать защиту пищевого продукта.
Выбирая смазку для упаковочного оборудования, специалист должен проверить наличие обоих документов: H1 и ISO 21469. Если в спецификации указана только H1 - это уже хорошо, но для критичных узлов, особенно если они работают при высоких температурах или повышенных нагрузках, рекомендуется искать H1 со статусом ISO 21469.
H1 и H2: как различить и когда применять каждый
На линии упаковки работают разные узлы, и не все они требуют H1.
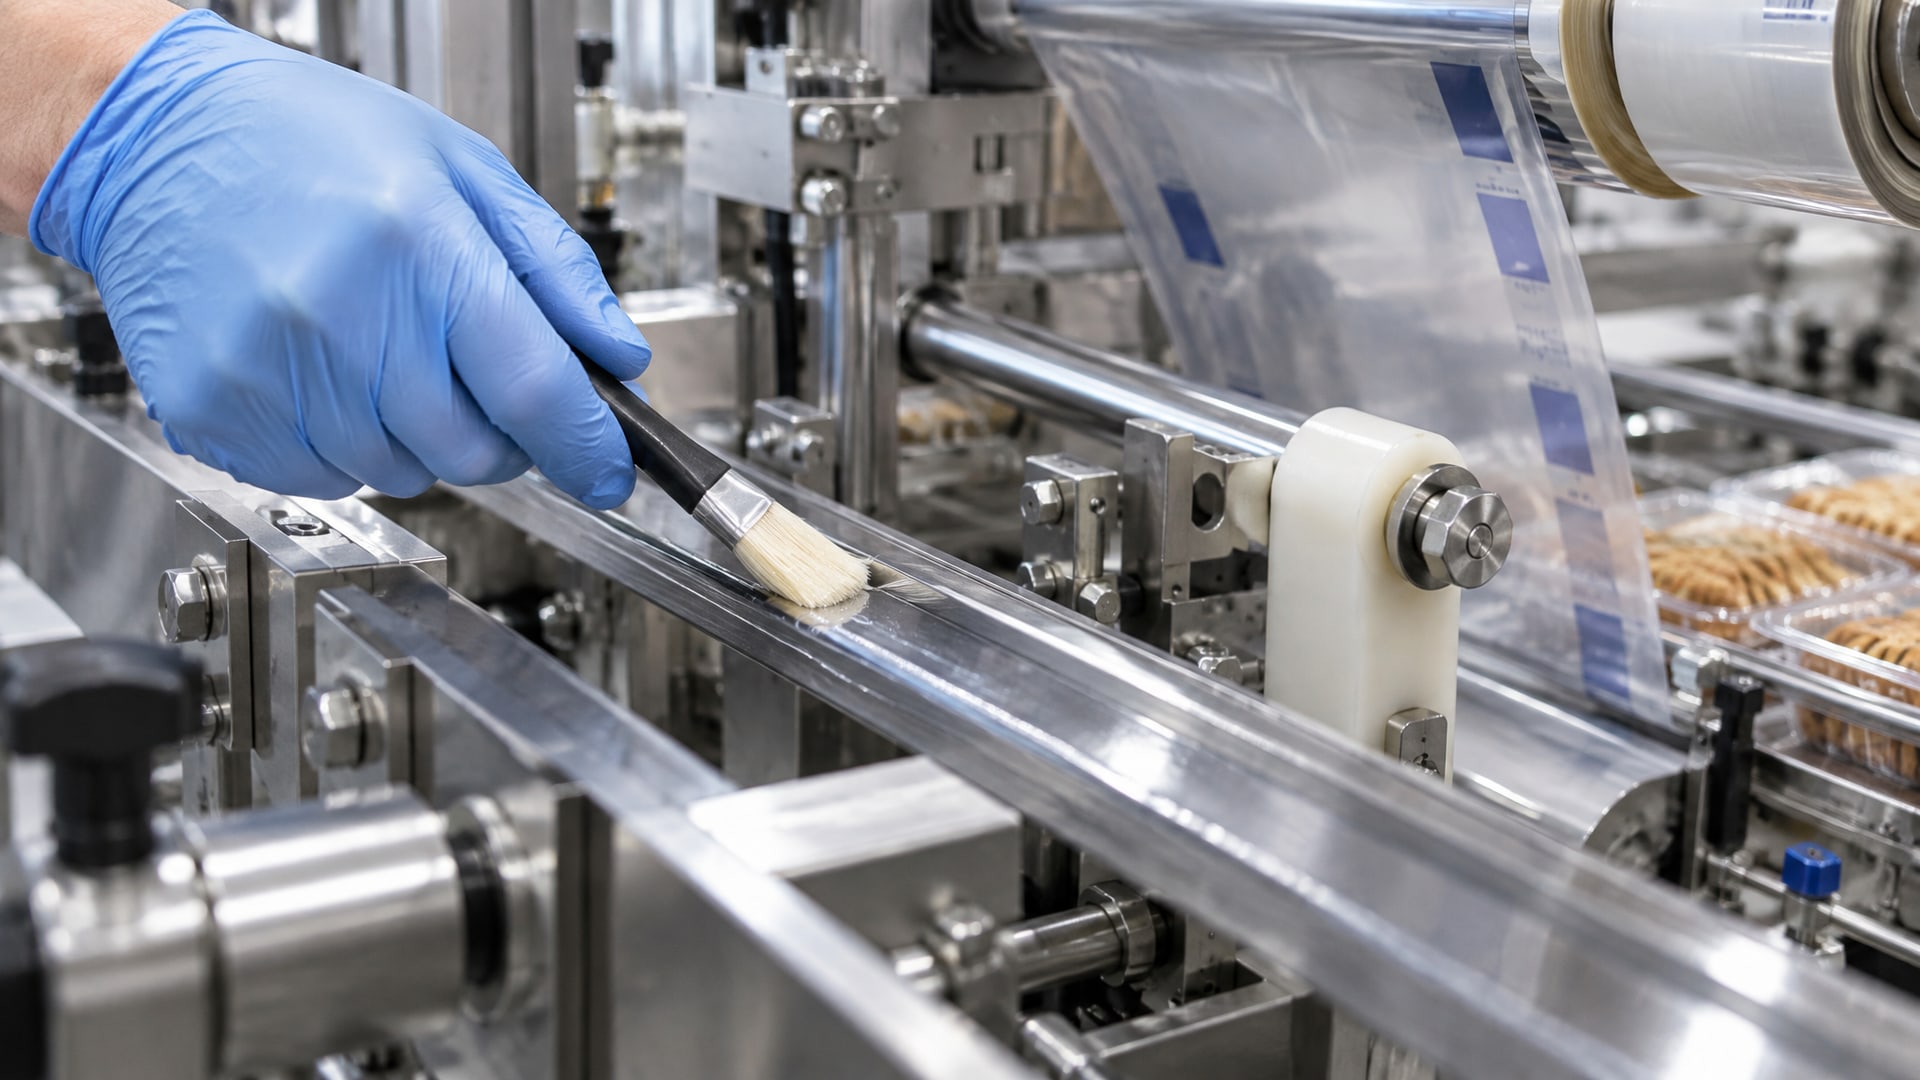
Правильный выбор начинается с понимания, где может произойти контакт смазки с продуктом.
Когда нужен H1
H1 выбирают для всех узлов, которые находятся в зоне возможного контакта с продуктом или его упаковкой. Это герметизирующие головы, направляющие формирования пакета, узлы наклеивания этикеток, подшипники и цепи над открытым продуктовым потоком, валы прижима и любые вращающиеся или скользящие детали, от которых смазка может попасть через капли, разбрызгивание или миграцию по цепям на упаковку или в продукт.
Правило простое: если смазка может физически достичь продукта через воздух, через контакт детали или через разжижение при нагреве, применяй H1. Риск может быть минимальным, но если он есть, H1 обязателен.
Когда допускается H2
H2 (допуск на смазку, где контакт с пищей исключен) применяют на узлах, которые физически отделены от продукта и не могут передать смазку на упаковку даже при разбрызгивании. Это редукторы в основании линии, которые полностью закрыты в корпусе; подшипники электродвигателей, установленные вдали от продуктового потока; цепи, защищенные полным кожухом, - словом, оборудование, где контакт невозможен по конструкции.
На практике H2 применяется на упаковочных линиях редко, потому что большинство узлов находятся относительно близко к продукту. Заблуждение, что «H2 тоже подойдет, если оборудование чистить после смены» - брак: H2 нельзя ставить туда, где смазка может попасть в продукт, даже если потом оборудование вымыть.
Какие узлы упаковочного оборудования представляют максимальный риск
Одна из основных ошибок закупщиков - невнимание к картограмме узлов, где риск контакта смазки с продуктом особенно высок.
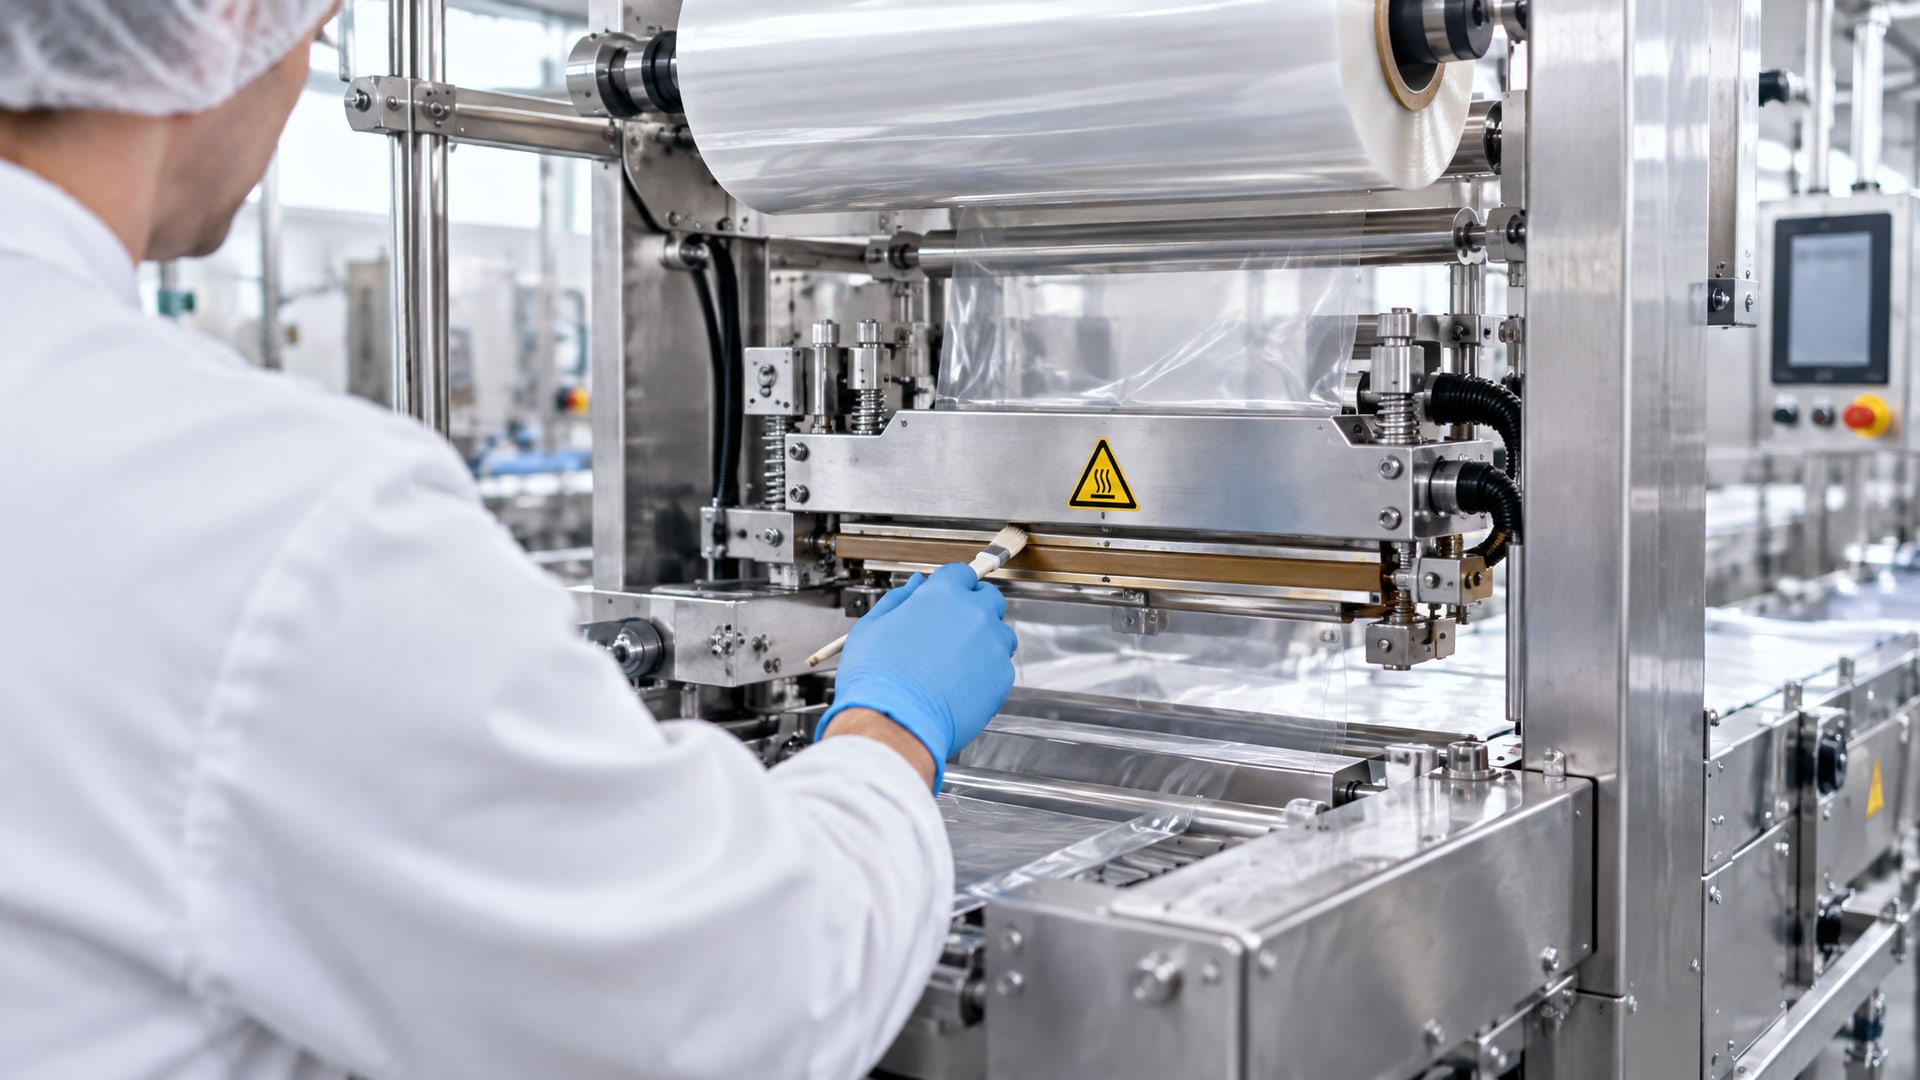
Вот где нужно быть особенно аккуратным.
Герметизирующие головы (sealing heads) - узлы, которые запечатывают пакет. Они работают с высокой температурой (часто выше 100 °C), испытывают трение о пленку или ламинат, и расположены прямо над продуктом. Смазка в таких узлах может испаряться, попадать на упаковку через микротрещины или мигрировать при нагреве. Здесь H1 не просто рекомендуется - это обязательное требование.
Узлы формирования пакета (form-fill-seal machines) совмещают образование формы, наполнение продуктом и запечатывание за один проход. Любая смазка на направляющих, прижимных механизмах или цепях может попасть на упаковку во время цикла. Риск особенно высок, если направляющие смазаны слишком щедро.
Узлы наклеивания этикеток (labeling equipment) работают медленнее, чем герметизирующие головы, но находятся прямо над упаковкой. Смазка на цепях, подшипниках позиционирования и механизме прижима этикетки может капнуть на уже готовый продукт. Здесь также строго требуется H1.
Направляющие и линейные подшипники, если они работают без защиты, могут быть источником загрязнения, особенно при работе на скорости, когда из узла может вылетать масло.
Минимально необходимое количество смазки: почему это критично
Один из главных инструментов контроля загрязнения - дозирование.
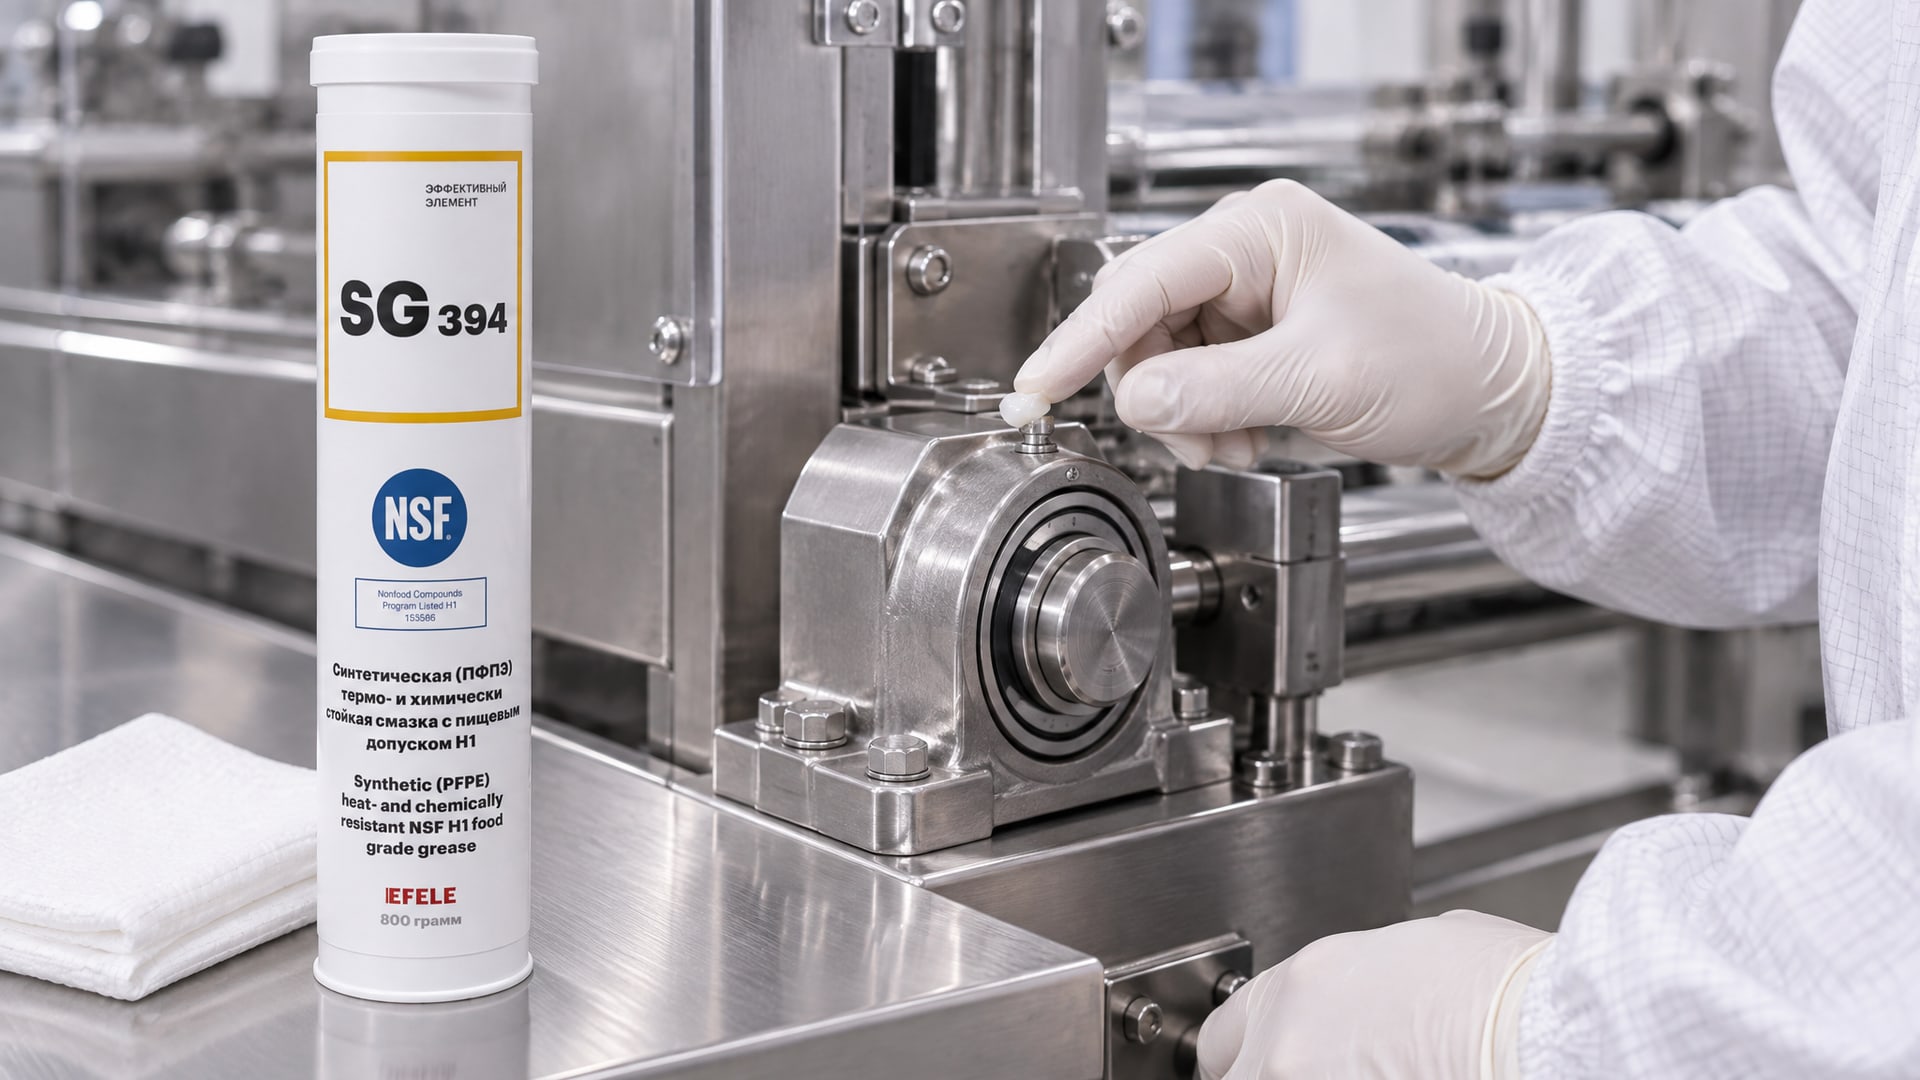
Смазку наносят тонкой пленкой, ровно столько, сколько нужно для смазывания, а не для полного покрытия детали.
Нанесение смазки на упаковочное оборудование требует навыка. После нанесения излишки убирают чистой тряпкой или промывочной салфеткой - это происходит перед финальной сборкой узла. Излишки смазки опасны: во-первых, они могут отваливаться кусками во время работы; во-вторых, при нагреве начинают текучесть и мигрируют по направляющим; в-третьих, они привлекают пыль и микрочастицы.
Практический совет: если вы видите блестящий слой смазки толще, чем след дождевой капли на поверхности, это уже переизбыток. Правильно нанесенная смазка должна быть едва видна; она защищает узел от износа, но не создает потенциального источника загрязнения.
Для узлов трения упаковочного оборудования, работающих в условиях высоких температур и химически агрессивных сред, важно выбирать смазку, которая держит пленку при минимальном количестве нанесения. EFELE SG-394 разработана именно для таких режимов: она обладает пищевым допуском NSF H1, высокой термостойкостью и химстойкостью, что позволяет снизить расход при условии тонкого нанесения. Производители и закупщики часто выбирают этот состав именно потому, что смазка работает эффективно при малых объемах, снижая риск попадания в продукт.
Стандарт ISO 21469 и гигиенические требования при применении
ISO 21469 - это не просто сертификат на смазку; это стандарт, который охватывает весь процесс обращения со смазкой от производства до нанесения на оборудование.
Стандарт включает требования к:
Производству смазки в условиях, которые исключают микробное загрязнение, попадание посторонних веществ и перекрестное загрязнение с другими материалами;
Упаковке и маркировке, чтобы избежать разгермитизации и смешивания партий;
Хранению на складе (контроль температуры, влажности, защита от света);
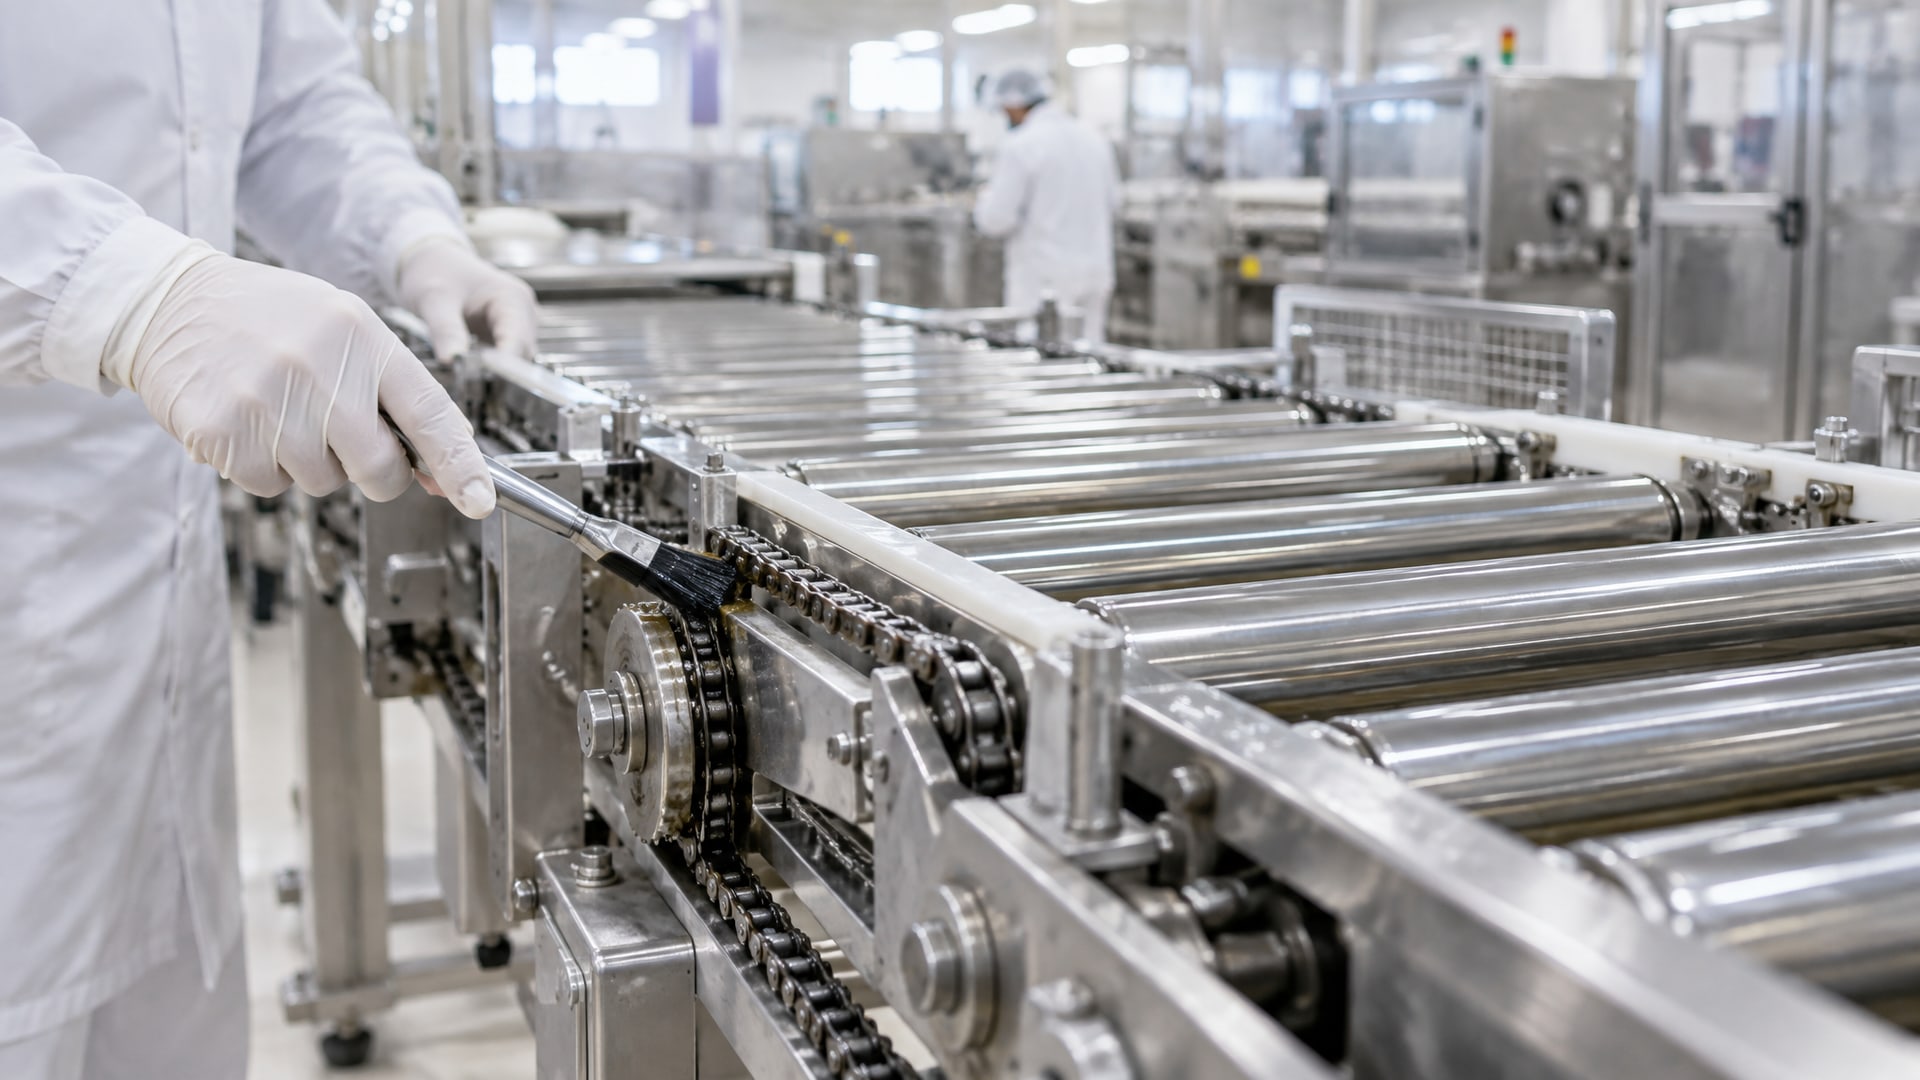
Применению: документация процесса смазывания, регулярность, обучение персонала.
Для предприятия это означает не только выбрать смазку с допуском ISO 21469, но и задокументировать, как ее применяют. Нужно указать, как часто смазывают каждый узел, какое количество смазки наносят, кто проводит смазывание, как контролируют чистоту инструментов (щеток, салфеток), и как утилизируют использованные тряпки.
Многие закупщики замечают: когда они переходят на ISO 21469-сертифицированную смазку и документируют процесс, количество жалоб на загрязнение упаковки падает не только потому, что смазка безопаснее, но и потому, что персонал начинает относиться к процессу более ответственно.
Практические методы контроля: утечки, миграция и переноса смазки
Выбрать правильную смазку - половина дела.
Вторая половина - организовать процесс так, чтобы смазка не попадала на продукт.
Во-первых, нужно определить все точки возможной утечки. На многих линиях смазка вытекает из подшипников не потому, что ее там слишком много, а потому, что сальники износились. Регулярная проверка сальников и уплотнений - обязательная часть графика обслуживания. Если сальник теряет герметичность, смазка начинает мигрировать на внешнюю поверхность детали и может попасть на упаковку.
Во-вторых, нужно следить за температурой узлов. При нагреве смазка теряет вязкость, ее капли становятся жидче и могут мигрировать по цепям, направляющим и передаваться на соседние детали. Для узлов, работающих при температурах выше 80 °C, нужно выбирать смазку с подтвержденной термостойкостью, а не любую H1.
В-третьих, после смазывания нужно дать узлу время отработать «лишнее». На практике это выглядит так: смазали узел, даете ему поработать на холостом ходу 5-10 минут, потом приводите оборудование на рабочий режим. За это время излишки смазки выдавливаются из зазоров и оседают в нижней части картера или вытекают через дренажные отверстия.
В-четвертых, используйте визуальный контроль. На каждой смене оборудование должно осматриваться на предмет следов смазки на упаковке или в продукте. Если смазка начинает появляться на упаковке, это означает, что либо смазки намазано слишком много, либо сальник изношен, либо произошла переустановка узла. Это сигнал для немедленного ремонта.
Часто задаваемые вопросы
Что произойдет, если в продукт попала смазка H1?
Если попадание случайное и в малом количестве (ниже порога 10 ppm), продукт остается безопасным для потребителя. Однако это не значит, что на загрязнение можно закрывать глаза. Нужно зафиксировать факт в журнале, проверить узел, выявить причину и предотвратить повторение. Если загрязнение видно визуально (частицы смазки в продукте), партия бракуется.
Чем отличается H1 от H3?
H3 - это допуск для смазок, которые используют только для защиты от коррозии: на подвесах, тележках, неподвижных соединениях. H3 должен быть удален перед контактом с пищей. H1 - для функциональной смазки узлов, где контакт может произойти случайно. На упаковочном оборудовании H3 применяется редко.
Нужна ли смазка ISO 21469, если уже есть H1?
ISO 21469 - это надежный выбор для критичных производств, особенно если линия работает при высоких температурах или если продукт требует минимального уровня загрязнения. Для базовых операций H1 достаточно, но ISO 21469 дает больше уверенности в соответствии гигиеническим требованиям.
Как часто нужно смазывать узлы упаковочного оборудования?
Частота зависит от типа узла и режима работы. Например, направляющие герметизирующей головы могут требовать смазывания каждые 8 часов работы, а подшипники редуктора - один раз в неделю. Рекомендуется составить график смазывания в карточке обслуживания оборудования и документировать каждую операцию.
Можно ли использовать спрей или жидкое масло вместо пластичной смазки?
Можно, но нужно учитывать тип узла. Для герметизирующих головей и направляющих, где требуется точечное нанесение, удобнее работать с пластичной смазкой NLGI 2. Жидкие смазки подходят для цепей и более «мокрых» узлов, но они быстрее мигрируют и требуют более частого нанесения. Важно, чтобы смазка имела H1, независимо от консистенции.
Заключение
Защита продукта от смазки - это не один выбор, а система решений: правильный класс смазки (H1 или ISO 21469), грамотное дозирование, контроль состояния узлов и регулярный визуальный мониторинг оборудования. Упаковщики и закупщики, которые берут эти требования всерьез, редко сталкиваются с браком по загрязнению.
Первый шаг - пересчитать все узлы упаковочной линии и определить, какие требуют H1, а какие могут работать на H2 или H3. Второй - выбрать смазку, которая соответствует температурным и нагрузочным условиям конкретного узла. Третий - приложить график смазывания к карточке технического обслуживания и обучить персонал минимально необходимому количеству и правильной технике нанесения. И четвертый - внедрить ежесменный контроль за состоянием упаковки и оборудования, чтобы выявить любой признак утечки смазки на самом раннем этапе.