Пищевые предприятия сталкиваются с противоречивой задачей: оборудование должно работать беспрерывно под нагрузкой, а его узлы трения требуют регулярной смазки без риска загрязнения готового продукта. На упаковочных и этикеровочных линиях выбор смазочного материала определяет как надежность процесса, так и безопасность выпускаемой продукции. Пищевая смазка - это не просто более чистый вариант обычного материала, а специально сформулированный состав, соответствующий жестким стандартам безопасности и технологическим требованиям производства.
Статья разбирает, как выбрать, применить и контролировать пищевую смазку на линиях упаковки, этикетирования и хлебопекарного оборудования, какие документы проверять при закупке и какие ошибки приводят к отказам оборудования и инцидентам.
Стандарты и сертификация пищевых смазок
Пищевая смазка регулируется несколькими стандартами одновременно.
Допуск NSF (National Sanitation Foundation) определяет сценарий контакта с продуктом: H1 - случайный контакт, H2 - контакт исключен конструктивно, 3H - прямой постоянный контакт. Для H1 установлен лимит в 10 ppm (10 мг/кг) при попадании смазки в пищевой продукт, что соответствует международному регламенту FDA 21 CFR 178.3570.
Параллельно действует стандарт ISO 21469:2019, который регламентирует гигиеническое формулирование, производство и использование смазочных материалов в контакте с пищей. В России применяется также ГОСТ и техрегламент ТР ТС 030/2012, касающийся безопасности пищевых добавок и материалов, контактирующих с едой.
Очень важна проверка допуска через официальный реестр NSF White Book (Certified Products). Маркировка на упаковке или упоминание NSF в прайсе - недостаточно. Закупщик должен запросить у поставщика документ, подтверждающий внесение конкретного продукта в сертификационный список, чтобы избежать контрафакта.
| Допуск | Сценарий контакта | Где применяется | Требуемые свойства |
|---|---|---|---|
| H1 | Случайный | Редукторы, подшипники рядом с пищой | Состав из разрешенного списка, до 10 ppm в продукте |
| H2 | Исключен | Замкнутые редукторы, гидросистемы вдали от продукта | Вязкость и адгезия, но без требований к составу |
| 3H | Прямой постоянный | Редкие производства со специальными технологиями | Особый состав, высочайшие требования |
Различия между H1 и H2: зона риска по HACCP
Одно из наиболее частых заблуждений закупщиков - считать, что H2 - более строгая категория, чем H1.
На самом деле это совершенно разные сценарии. H1 разработана для узлов, где случайное попадание смазки в продукт возможно: направляющие упаковочной машины рядом с линией конвейера, подшипники редукторов над продуктом. H2 применяется в закрытых редукторах, гидравлических системах и компрессорах, где физический контакт с едой полностью исключен конструкцией оборудования.
Требования к составу H1 жестче (разрешенные ингредиенты, заполнение под наблюдением), но эксплуатационные свойства H2 могут быть выше. Ошибка в выборе - например, использование H2 на редукторе над упаковочной линией - автоматически нарушает регламент производства и требует замены.
Определение зоны идет по HACCP-анализу. Инженер отмечает все узлы смазки на чертеже оборудования, для каждого определяет расстояние до продукта, вероятность попадания смазки (высокая - низкая), критичность узла и температуру. Узел, где смазка может попасть в продукт или на упаковку случайно - это H1. Узел в герметичном редукторе вдали от зоны контакта с едой - это H2.
Свойства пищевой смазки и условия эксплуатации на упаковочном оборудовании
Упаковочные машины работают в режиме: непрерывное движение, высокие скорости узлов трения, периодическая санитарная мойка горячей водой и дезинфицирующими растворами.
Смазка должна выдерживать эти условия, сохраняя структуру и не вымываться.
Ключевые свойства пищевой смазки для упаковочного оборудования:
Термостойкость: диапазон рабочих температур от -20 °C до +120 °C для большинства пищевых смазок класса NLGI 2, что соответствует условиям упаковочных машин и запаечных устройств.
Водостойкость: смазка должна сохранять адгезию (способность прилипать к поверхности) и не размягчаться при контакте с влагой во время мойки.
Отсутствие вкуса и запаха: любой аромат или привкус в смазке ставит под угрозу органолептику готового продукта даже при минимальном попадании.
Совместимость с материалами: узлы упаковочных машин включают алюминиевые направляющие, стальные редукторы, пластиковые фитинги и эластомерные уплотнения; смазка не должна вызывать разбухание резины или коррозию металла.
Длительный срок между переборками: экономически верно выбрать смазку, которая сохраняет свойства 6-12 месяцев в условиях линии.
Для высокотемпературных узлов упаковочного оборудования, таких как запаечные машины, рекомендуется использовать смазки, обладающие термо- и химстойкостью, а также допуском NSF H1. Эти смазки выдерживают нагрев до 120 °C и выше, сохраняя консистенцию и адгезию, что особенно важно на валах, работающих при плотном контакте с горячим полотном упаковки.
Смазка хлебопекарного оборудования и его специфика
Хлебопекарные линии включают тесто-месы, конвейеры, редукторы миксеров и разделочные машины.
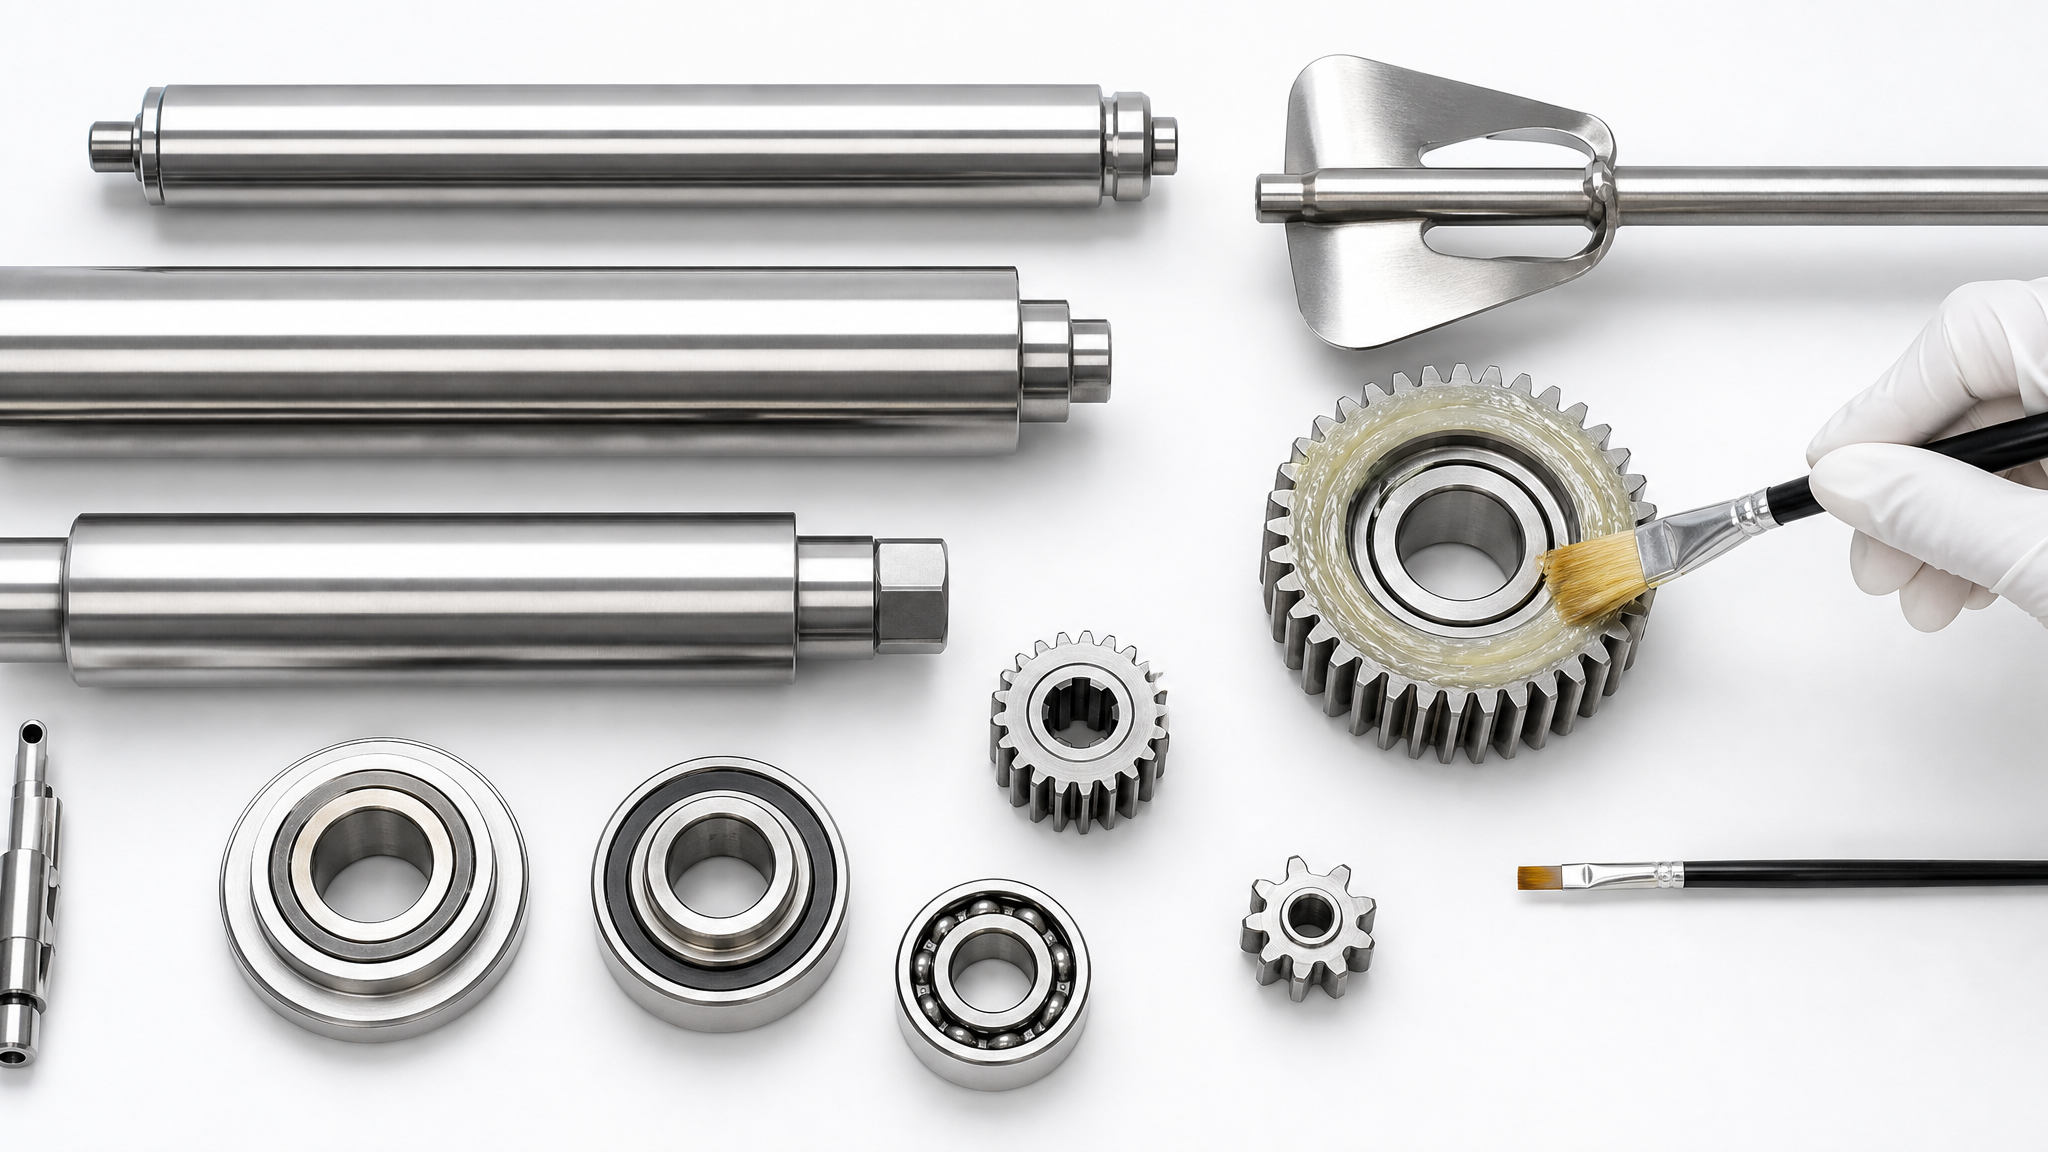
Специфика - контакт смазки с хлебобулочной продукцией происходит почти всегда, поскольку узлы расположены близко к тесту или прямо над конвейером перемещения. Кроме того, вода и мука - агрессивная среда: мука гигроскопична, впитывает влагу, а смазка может впитать эту влагу и потерять текучесть.
Требования к пищевой смазке для хлебопекарного оборудования:
Влагоустойчивость и антикоррозионные свойства: мука и вода должны не размягчать смазку и не способствовать ржавчине редуктора.
Адгезия: смазка должна не соскальзывать с вертикальных и наклонных поверхностей при воздействии вибрации и температурных перепадов.
Совместимость с пластиковыми и резиновыми элементами: корпуса, фланцы и прокладки хлебопекарного оборудования часто изготовлены из пластмасс и каучука.
В хлебопекарном оборудовании, например в тестомесах и конвейерах, успешно работают смазки, обеспечивающие термо- и водостойкость при контакте с пищевыми продуктами. Эти материалы используются не только для редукторов, но и для направляющих кулачков разделочной машины, где требуется минимальное образование крошек и не допускается миграция смазки в продукт выше установленного лимита.
Выбор смазки для этикеровочного оборудования
Этикеровочные машины - относительно низкоскоростное оборудование с высокой точностью позиционирования.
Узлы трения здесь: двигатели этикеток, направляющие ленты, редукторы привода валиков. Контакт смазки с продуктом редок, поскольку этикетка - это не пищевой материал, однако смазка может мигрировать и замараниться на соседних процессах или при обслуживании линии.
На этикеровочном оборудовании часто используют смазки NLGI 0 или NLGI 1 (более жидкие), поскольку точные зубчатые передачи требуют равномерного распределения смазки и минимального сопротивления. H1 допуск на этикеровочном оборудовании критичен, если оно стоит на едином конвейере с упаковочной машиной и разделяет единую зону загрязнения.
Выбор типа смазки для этикетирования:
Пластичная смазка NLGI 1: для редукторов со средней нагрузкой и точными зубчатыми передачами.
Масло ISO VG 32-46: для подшипников с высокой скоростью вращения.
Комбинированный подход: редуктор - пластичная смазка H1, подшипники - дополнительное масло в системе циркуляции.
Процесс подбора смазки: чек-лист для закупщика
Выбор начинается не с названия продукта, а с анализа оборудования и рабочих условий:
1. Определите тип и допуск: - Уточните у производителя оборудования или из технической документации, требуется ли H1, H2 или другой допуск. - Проверьте, указан ли в инструкции конкретный класс вязкости (ISO VG) или класс консистенции (NLGI).
2. Зафиксируйте условия эксплуатации: - Температура окружающей среды и рабочая температура узла. - Влажность в производственном помещении. - Тип нагрузки на узел (высокая - средняя - низкая). - Наличие мойки и тип моющего раствора.
3. Проверьте совместимость: - Запросите информацию о материалах, из которых изготовлены уплотнения, фланцы и направляющие. - Убедитесь, что выбранная смазка не вызывает разбухание резины или коррозию металла.
4. Соберите документы: - Техническая спецификация (TDS) - с указанием всех рабочих параметров. - Лист безопасности (SDS) на языке, понятном персоналу. - Сертификат NSF из официального реестра (с номером листинга и датой). - Декларация соответствия ТР ТС 030/2012, если поставка идет на рынок ЕАЭС.
5. Проведите пробное применение: - На первой закупке возьмите минимальный объем (канистра вместо бочки). - Применяйте смазку согласно регламенту производителя оборудования. - Через месяц проверьте состояние узлов, отсутствие утечек, структуру смазки.
Типовые ошибки, которые приводят к отказам:
Покупка «пищевой смазки» без проверки допуска и применения ее на узлах, где нужна H2 (что нарушает регламент HACCP).
Выбор смазки только по цене, без учета температурного диапазона и совместимости с материалами.
Использование смазки неправильного NLGI: например, NLGI 3 (густая) на редукторе, где нужна NLGI 1 (жидкая), приводит к перегреву.
Хранение смазки при плюс 30-40 °C на складе под солнцем, что деградирует структуру и окисляет состав.
Контроль качества и ввод смазки в регламент производства
После выбора смазки ее необходимо внести в регламент производства и обучить персонал.
Это не «просто используйте новую смазку», а формальный процесс с документированием.
Шаги введения:
1. Обновите карточку узла оборудования: укажите название смазки, допуск, NLGI/ISO VG, регламент переборки (в месяцах или по часам работы), точку нанесения, допустимый объем за раз.
2. Разработайте процедуру применения: - Удаление старой смазки (если узел был в работе). - Очистка узла от пыли и мусора. - Нанесение новой смазки тонкой пленкой. - Проверка отсутствия утечек после сборки.
3. Установите контрольные точки: - Каждую неделю визуальный осмотр узла (нет ли утечек, обесцвечивания). - Каждый месяц - проверка температуры редуктора или подшипника (если есть датчик). - Каждые 6 месяцев - отбор пробы смазки для простого органолептического контроля (цвет, запах, консистенция).
4. Обучите операторов: - Покажите точки нанесения на оборудовании. - Объясните, почему используется именно эта смазка (пищевой допуск, температура, совместимость). - Предупредите о рисках: если смазка вымыта или потеряла консистенцию, может произойти пригорание.
5. Документируйте применение: - Ведите журнал переборок с датой, кто провел работу, какой объем использовано. - Сохраняйте пустые упаковки от смазки (как доказательство применения конкретного продукта при аудитах).
Контрафакт и подделки смазок - реальная проблема рынка. Признаки подделки: отсутствие серийного номера на этикетке, несовпадение SDS с ТDS, незнакомый запах, неправильная консистенция. Если возникли сомнения, верните партию поставщику и потребуйте замену через официальный канал.
Пищевая силиконовая смазка: применение и ограничения
Силиконовые смазки на основе диметилполисилоксана часто ассоциируют с пищевыми приложениями, особенно для кофемашин и хлебопекарных машин.
Силикон действительно обладает рядом преимуществ: широкий температурный диапазон (-50 до +200 °C), отсутствие запаха, хорошая адгезия. Однако не все силиконовые смазки имеют допуск NSF H1 - это нужно проверять по сертификату.
Ограничения силиконовой смазки:
Несовместимость с некоторыми полимерами: силикон может разбухать резину определенного состава или мутить пластики.
Миграция: на некоторых узлах силикон может мигрировать на соседние поверхности, особенно при нагреве.
Окисление при высокой температуре: даже при 150 °C силиконовое масло может начать окисляться и менять цвет.
Пищевая силиконовая смазка для кофемашин часто используется в узлах помпы и рычагах декорок (куда могут попасть капли воды). Допуск H1 на силиконовой смазке означает, что материал прошел FDA и NSF тестирование, но не гарантирует универсальность. Перед закупкой силиконовой смазки уточните у производителя оборудования, допускается ли ее применение на конкретном узле.
Часто задаваемые вопросы
Что значит NSF H1 и можно ли использовать эту смазку везде на производстве?
NSF H1 означает, что смазка одобрена для случайного контакта с пищей (допуск до 10 ppm). Однако это не универсальный сертификат для всех узлов. Используйте H1 только в зонах, где возможен такой контакт (редукторы над линией, направляющие упаковочной машины). Закрытые редукторы и гидросистемы могут смазываться H2, что требует меньше ограничений по составу.
Может ли пищевая смазка заменить обычную смазку просто потому, что она дороже?
Нет. Пищевая смазка (с допуском NSF H1) дороже благодаря специальному составу, сертификации и контролю производства, а не благодаря лучшим технико-хозяйственным характеристикам. На узлах, где контакт исключен (герметичный редуктор вдали от линии), можно использовать смазку H2, которая часто дешевле и обладает лучшей вязкостью.
Как проверить, что смазка действительно имеет допуск NSF H1 и не поддельная?
Запросите у поставщика номер листинга в NSF White Book и актуальный сертификат. Проверьте на официальном сайте NSF (nsf.org) в разделе Certified Products. Сравните название продукта в сертификате точно с этикеткой на банке. Если поставщик не может предоставить документ - это сигнал об опасности.
Какой класс NLGI выбрать для упаковочной машины: NLGI 1, NLGI 2 или NLGI 3?
NLGI класс зависит от типа узла. Редукторы с высокой скоростью предпочитают NLGI 1 (жидкая смазка), подшипники и валы при средней скорости - NLGI 2 (стандартная), направляющие с вертикальным расположением - NLGI 2 или NLGI 3 (густая, не стекает). Уточните в инструкции к оборудованию или обратитесь к инженеру производителя.
Может ли пищевая смазка вызвать аллергию у рабочих при контакте с кожей?
Пищевая смазка с допуском NSF H1 содержит компоненты, одобренные для случайного контакта с едой, что не исключает потенциальную сенсибилизацию при прямом контакте кожи. При попадании смазки на кожу нужно промыть водой с мылом. Если у рабочего есть аллергия на компоненты смазки (например, на определенные масла или присадки), это нужно выяснить заранее через SDS и провести кожный тест перед внедрением на производстве.
Заключение
Выбор пищевой смазки для упаковочного, этикеровочного и хлебопекарного оборудования - это не одномоментное решение, а систематический процесс. Начните с анализа зон контакта по HACCP, определите требуемый допуск (H1, H2 или другой), уточните условия эксплуатации и совместимость с материалами. Только после этого подбирайте конкретный продукт, проверяя сертификаты через официальный реестр NSF.
Помните: пищевой допуск H1 означает безопасность при случайном контакте со смазкой, а не универсальную применимость на любом узле. Используйте H2 там, где контакт исключен, это экономнее и часто эффективнее. Внесите выбранную смазку в производственный регламент, обучите персонал и проводите регулярный контроль качества. Такой подход снизит риск оборудования, защитит готовый продукт и продлит срок переборок узлов.