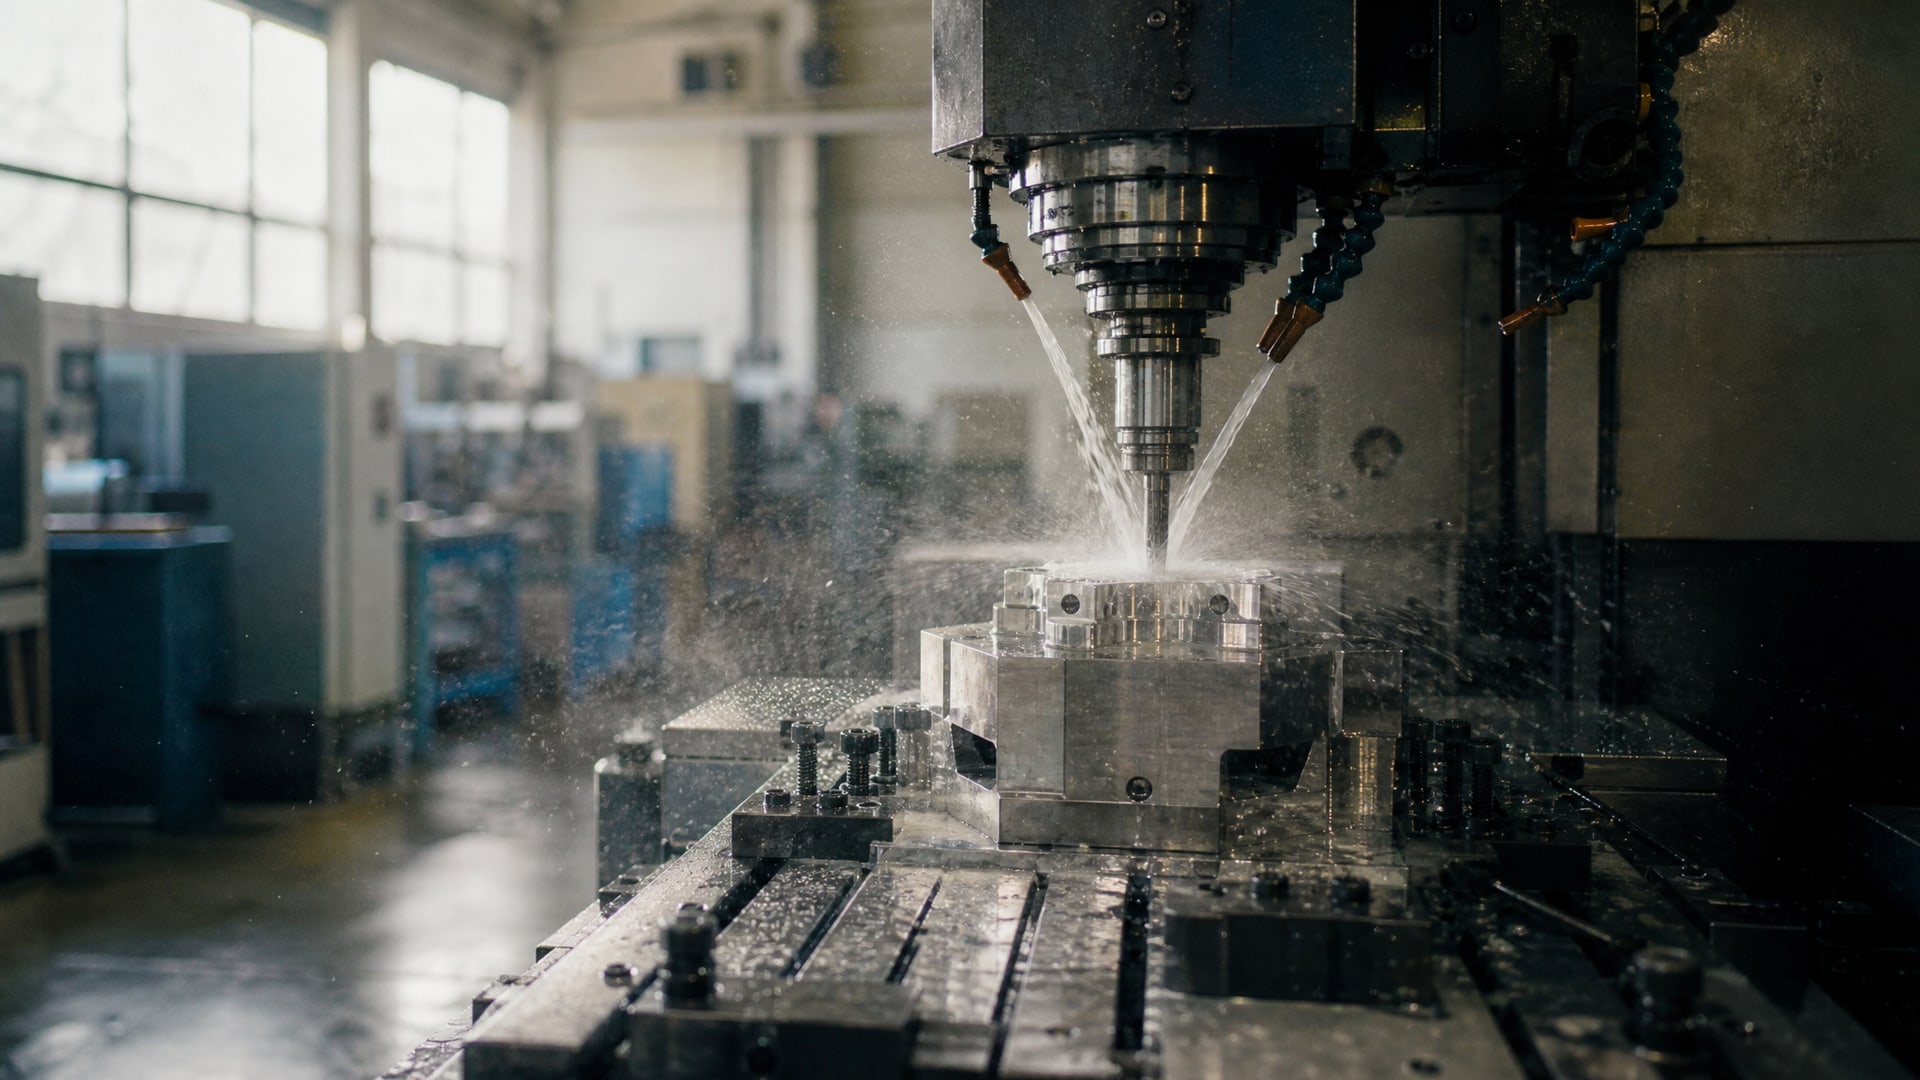
Выбор правильной смазочно-охлаждающей жидкости (СОЖ) для станка с ЧПУ - это не рутинная закупка материала, а стратегическое решение, которое влияет на стойкость режущего инструмента, точность обработки и затраты на производство. Инженеры и закупщики часто сталкиваются с ситуацией, когда универсальный подход не срабатывает: выбранная СОЖ либо не охлаждает должным образом, либо дает слабую смазку, либо забивает фильтры и сокращает ресурс насосов. За правильным выбором стоят понимание материалов обработки, типов операций, характеристик оборудования и четкий регламент обслуживания.
Статья разберет, какие параметры учитывать при подборе СОЖ для ЧПУ станка, как организовать фильтрацию, чтобы она действительно защищала инструмент, и какие ошибки совершают специалисты на первых этапах закупки. Материал полезен техническим специалистам, закупщикам и инженерам, которые работают с токарными, фрезерными и сверлильными станками.
Материалы обработки и выбор типа СОЖ
Первый шаг - определить, какой материал обрабатывается на станке.
Сталь, нержавеющая сталь, чугун, алюминий и титановые сплавы предъявляют разные требования к смазывающим и охлаждающим свойствам жидкости. Это не просто рекомендация, а технологическая необходимость, потому что неправильный выбор быстро приводит к выкрашиванию режущей кромки инструмента или к его поломке.
Для стали и чугуна, которые обрабатываются с интенсивным выделением тепла, нужна СОЖ с хорошей охлаждающей способностью. Полусинтетические водосмешиваемые эмульсии (вязкость 2,5–4,5 cSt при 40 °C) наиболее универсальны на токарных участках: они одновременно отводят тепло и обеспечивают достаточное смазывание режущей кромки. Для нержавеющей стали и титановых сплавов требуется более выраженное смазывающее действие, потому что эти материалы имеют большое сродство к адгезии с инструментом. Здесь часто выбирают масляные СОЖ (ISO VG 22–68) или специальные полусинтетики с добавками противозадирного действия.
Алюминий требует особого внимания: щелочная среда некоторых водорастворимых эмульсий может вызывать коррозию, поэтому для этого материала берут либо нейтральные полусинтетики, либо масляные СОЖ. Чугун, напротив, более лояльно переносит различные типы жидкостей, но при черновом точении предпочтительны более «маслянистые» составы, чтобы гарантировать стабильное отделение стружки.
Закупщики часто ошибаются, выбирая одну универсальную СОЖ для всех операций. На практике это приводит к компромиссам: либо инструмент работает в условиях недостаточной смазки, либо жидкость не справляется с тепловой нагрузкой. В более гибких цехах содержат 2–3 базовых типа СОЖ под разные категории работ.
Типы и вязкость СОЖ для разных операций
Операция, которую выполняет станок, - второй определяющий фактор.
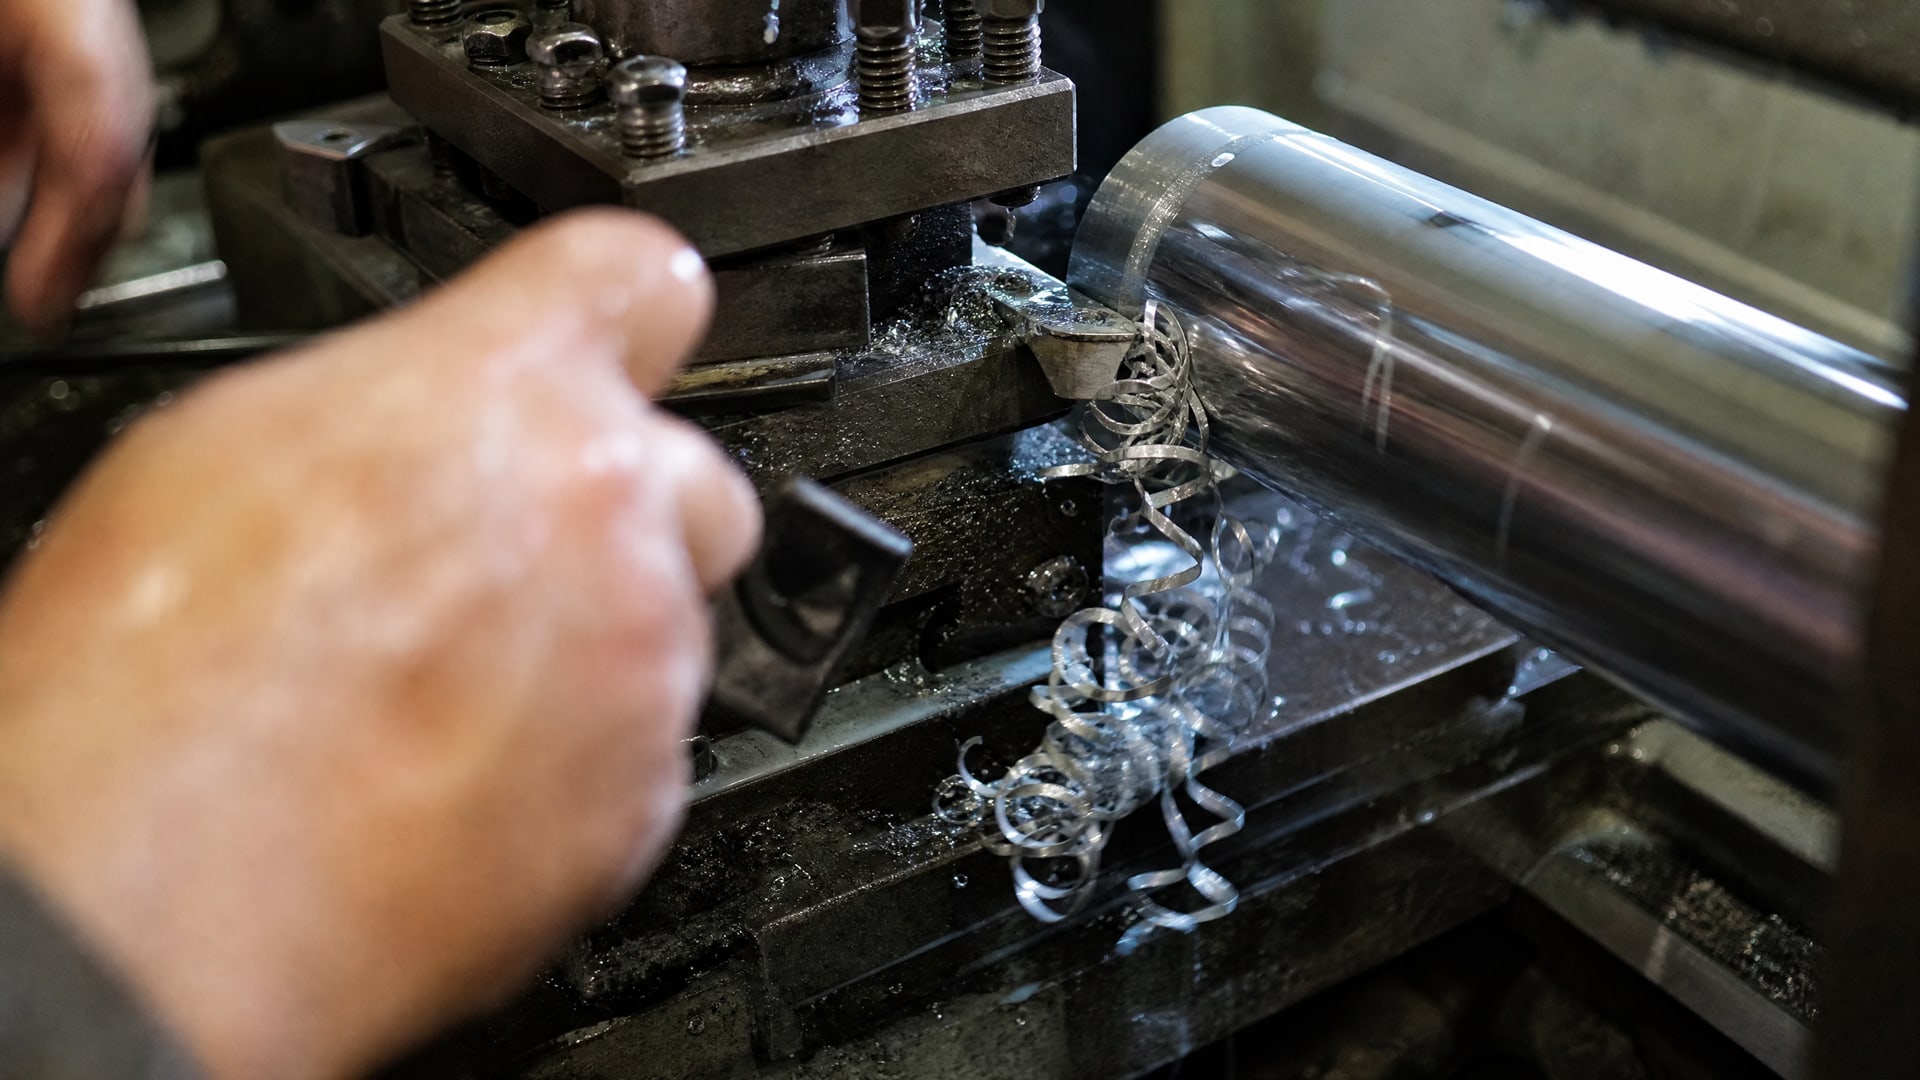
Черновое точение, чистовое шлифование, резьбонарезание и глубокое сверление дают разные тепловые нагрузки и требуют разного соотношения охлаждения и смазки.
Черновое и чистовое точение
При черновом точении с большими глубинами резания и подачами выделяется значительное количество тепла. Здесь приоритет - охлаждение, и часто используют водорастворимые эмульсии (вязкость 1,5–3,5 cSt при 40 °C), которые хорошо испаряются и быстро отводят тепло от инструмента. При чистовом точении, особенно нержавеющей стали или высокопрочных сплавов, требуется минимальная вибрация инструмента и точный контроль размеров, поэтому выбирают маслянистые СОЖ (ISO VG 32–68) с хорошей смазывающей способностью.
Резьбонарезание и сверление
Резьбонарезание и глубокое сверление - операции с локальным контактом инструмента и высоким давлением в зоне резания. Здесь требуется максимальная защита от задирания и схватывания, поэтому выбирают масляные СОЖ, которые создают прочную граничную смазку. Давление подачи, которое рекомендует производитель станка, обычно указывается в паспорте, но ориентировочно оно составляет 10–30 бар в зависимости от диаметра инструмента и материала.
Эксперты подчеркивают, что вязкость СОЖ необходимо согласовывать с давлением системы подачи: если подать слишком маслянистую жидкость через тонкие магистрали, давление скакнет, и стабильность процесса упадет.
Фильтрация СОЖ: выбор правильного решения
Очень часто техники и закупщики недооценивают роль фильтрации, полагая, что главное - купить хорошую СОЖ.
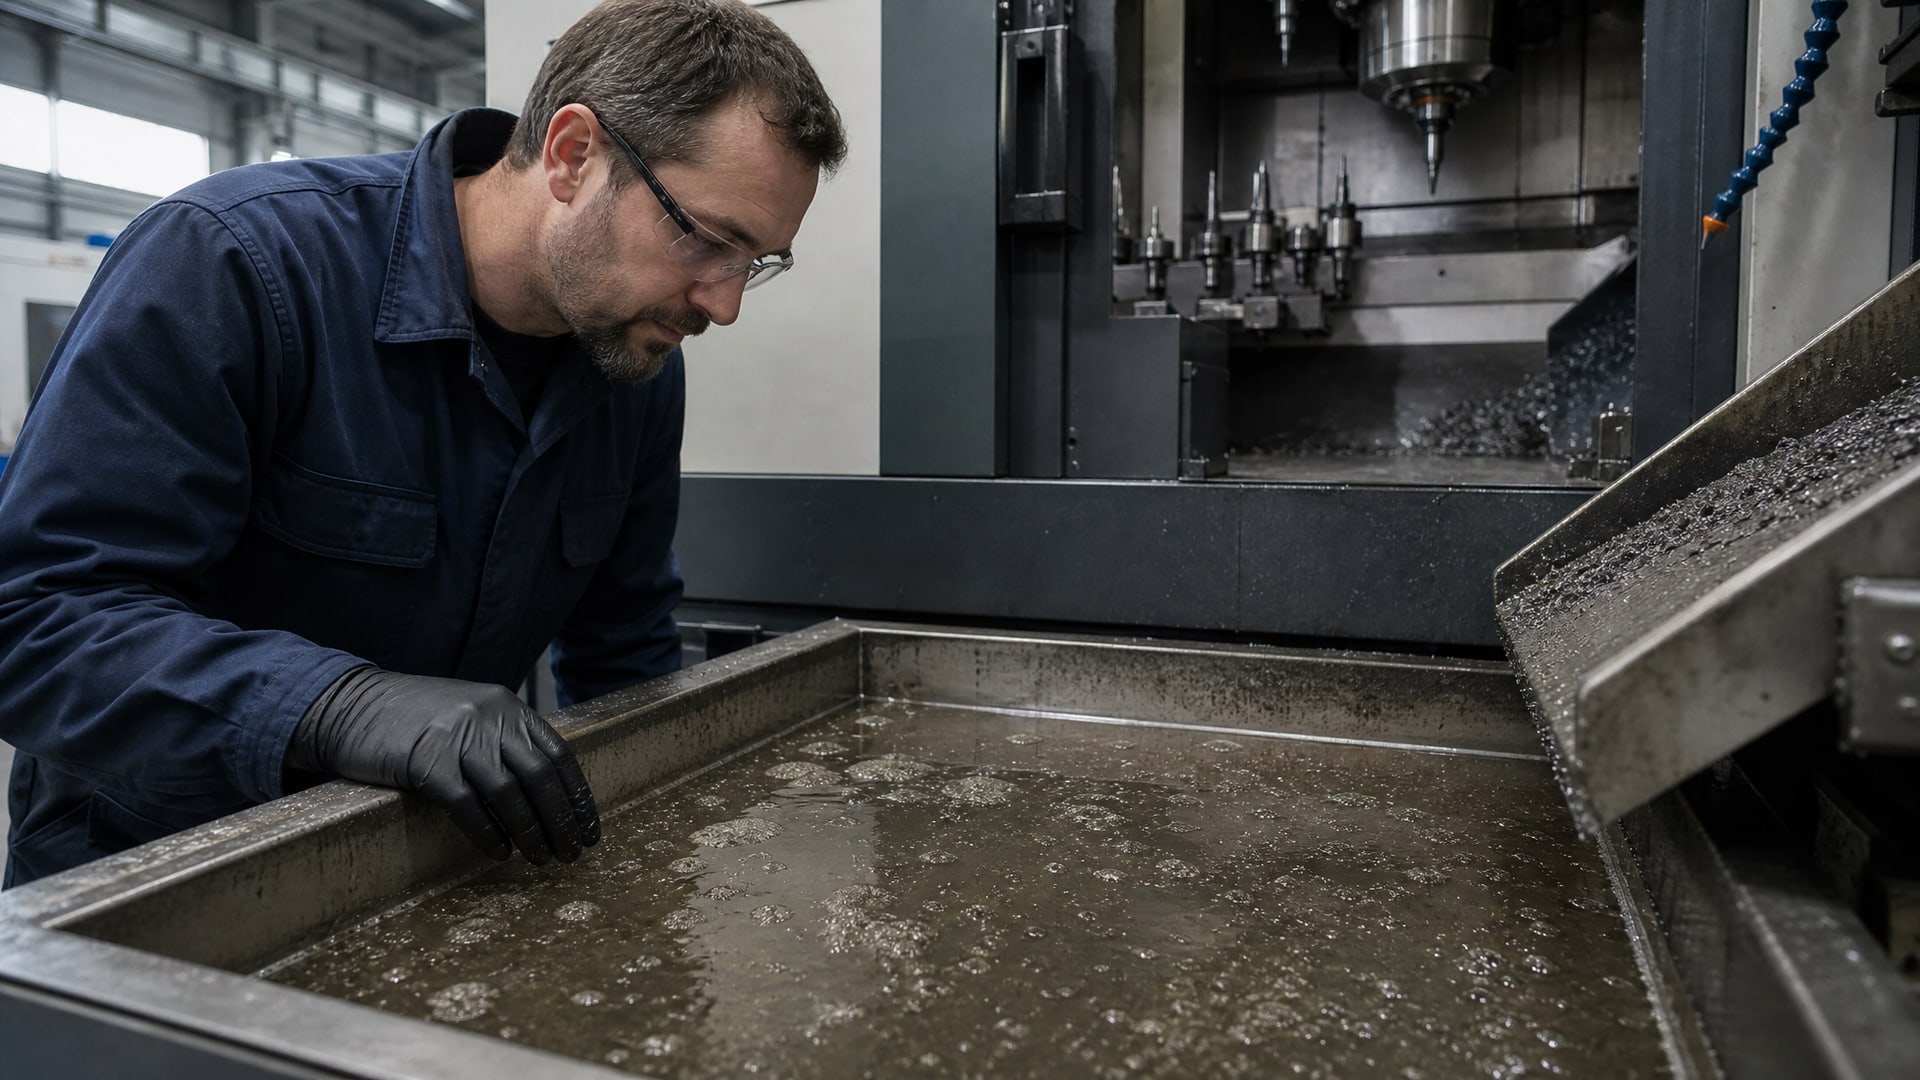
На деле чистота жидкости не менее важна, чем ее химический состав, потому что абразивные частицы металла, образующиеся при резании, циркулируют в системе, забивают зазоры в направляющих, изнашивают насосы и ускоряют окисление самой жидкости.
Стандарты чистоты и рейтинги фильтров
Чистота СОЖ в промышленной практике оценивается по ISO 4406. Для большинства операций на ЧПУ закладывают ориентир 18/16/13, что означает не более 1300 частиц размером 4 микрона на миллилитр, не более 160 частиц от 6 микрон и не более 20 частиц от 14 микрон. Достичь и поддерживать такой уровень чистоты можно только системой фильтрации, а не самой жидкостью.
При выборе фильтра важно различать номинальный (nominal) и абсолютный (absolute) рейтинги задержания частиц. Номинальный рейтинг может вводить в заблуждение: он указывает размер, при котором фильтр задерживает примерно 75% частиц. Абсолютный рейтинг более надежен, потому что показывает наибольший размер частицы, которая пройдет через фильтр. Если в паспорте фильтра указано только номинальное значение, нужно запросить абсолютное или заложить поправку на разницу в 3–5 микрон в худшую сторону.
Производительность и грязеемкость
Фильтр должен выдерживать минимум 1,5× расхода насосов СОЖ станка. Это подушка безопасности: если в какой-то момент объемы жидкости скачут (например, при переходе с черновой обработки на чистовую), фильтр не закупорится и не приведет к срабатыванию байпаса, при котором грязная жидкость поступает напрямую в систему подачи, минуя очистку.
Для центральных систем фильтрации, обслуживающих несколько станков, в качестве ориентира берут картриджный или мешочный фильтр, способный удержать более 500 граммов загрязнений до необходимости замены по перепаду давления. Это дает возможность использовать фильтр максимально эффективно, не меняя его слишком часто.
Многоступенчатая очистка
На практике используют не один фильтр, а систему из нескольких ступеней. Сначала грубая сетка (80–100 микрон) задерживает крупную стружку непосредственно в поддоне станка. Затем более тонкие фильтры (20–50 микрон) очищают жидкость перед циркуляционным насосом. Между крупной сеткой и насосом часто устанавливают магнитный сепаратор для удаления черного металла, что значительно снижает нагрузку на последующие фильтры.
Для систем, где образуется мелкая металлическая пыль или стружка (например, при фрезеровании высокопрочных сплавов), рекомендуют дополнительный циклонный сепаратор, который работает до основного картриджного фильтра и удаляет мелкие частицы с использованием центробежной силы.
Подбор вязкости и типа СОЖ для токарного станка с ЧПУ
Токарная обработка на ЧПУ требует особого подхода к выбору СОЖ, потому что токарный станок сочетает высокие скорости вращения шпинделя с интенсивной подачей инструмента в материал.
Здесь каждая тысячелетие оборотов и каждый миллиметр подачи влияют на тепловой режим и стойкость инструмента.
Для прецизионного точения мягких материалов (латуни, бронзы, алюминия) часто выбирают водорастворимые эмульсии со слабощелочной средой, которые обеспечивают хорошее отделение стружки и минимальное распыление. Для точения стальных валов и ступеней среднего диаметра берут полусинтетику (ISO VG 32 или VG 46), которая дает баланс охлаждения и смазки. Для сложных материалов - нержавеющей стали, титана, высокопрочного чугуна - выбирают масляные СОЖ (ISO VG 22, VG 32, VG 46), потому что они обеспечивают стойкую граничную смазку в условиях высокого контактного давления.
Давление подачи согласовывают с вязкостью: чем выше вязкость СОЖ, тем выше должно быть давление в магистрали, чтобы обеспечить нужный расход на кромке инструмента. Для типовой токарной обработки это 15–25 бар. Если давление ниже - жидкость не дойдет до зоны резания, и инструмент будет работать в условиях масляного голодания.
Важно также учитывать, что токарные операции часто чередуются: после черновой обработки - чистовая, потом может быть нарезание резьбы. На универсальных участках чаще всего содержат одну базовую полусинтетическую СОЖ, которая дает приемлемые результаты для большинства материалов, и второй запас - маслянистой СОЖ для критичных операций.
Контроль и обслуживание СОЖ
Выбрать и установить правильную СОЖ - это только половина дела.
Вторая половина - ее регулярный контроль и своевременное обслуживание системы. На практике чистая и свежая жидкость теряет свои свойства за несколько месяцев, если не проводить профилактику.
Основные параметры контроля
Еженедельно проверяют визуальное состояние: цвет, запах, наличие пены и видимого шлама. Если жидкость потемнела и издает кислый или затхлый запах, это признак окисления и биопоражения; нужна полная замена. Запах едкий - признак испорченности или контаминации посторонним маслом.
Ежемесячно контролируют концентрацию эмульсии (для водорастворимых СОЖ) с помощью рефрактометра. Снижение концентрации ниже нормы (обычно 5–10% в зависимости от типа) ведет к потере смазывающих свойств и ускоренному окислению. Повышение концентрации выше нормы может забить фильтры и вызвать раздражение кожи оператора.
pH жидкости проверяют индикаторной полоской или pH-метром. Для большинства полусинтетических эмульсий оптимальный диапазон -8,5–9,5. Если pH упал ниже 8, жидкость теряет микробиологическую стабильность и начинает разлагаться. Если pH выше 10, возможна коррозия алюминиевых деталей.
Раз в квартал на современном оборудовании делают анализ на содержание посторонних масел (tramp oil). Это может быть гидравлическое масло из утечек станка, масло от смазки направляющих, или масло, залитое по ошибке. Более 5% посторонних масел в СОЖ - это уже проблема, которая может привести к нестабильности эмульсии и образованию слизи на направляющих.
Фильтры и замена жидкости
При централизованной фильтрации необходимо следить за перепадом давления на фильтре. Большинство картриджных фильтров имеют манометр с красной зоной; когда стрелка попадает в красную зону, фильтр пора менять. Интервал замены зависит от грязеемкости, расхода и интенсивности использования, но обычно это происходит раз в 1–3 месяца.
Полную замену жидкости рекомендуют проводить раз в 6–12 месяцев в зависимости от интенсивности обработки, типа материала и степени загрязнения. Перед заливкой новой жидкости систему нужно промыть чистой жидкостью того же типа, чтобы удалить остатки старого состава и накопившийся шлам.
Частые ошибки и заблуждения при выборе СОЖ
Опыт показывает, что неправильные решения при выборе СОЖ обходятся дороже, чем экономия на качестве жидкости.
Рассмотрим самые распространенные ошибки.
Миф о универсальной СОЖ
Закупщики часто выбирают одну СОЖ, полагая, что она подойдет для всех материалов и операций. На практике это компромисс: универсальная жидкость не будет оптимальной ни для одной задачи. Сталь требует акцента на охлаждение, нержавейка - на смазку, алюминий - на совместимость с химией. Если выбрана одна СОЖ, инструмент будет служить заметно меньше.
Чрезмерная микронность фильтрации
Есть соблазн установить самый тонкий фильтр, полагая, что это улучшит чистоту жидкости. Однако слишком тонкая фильтрация без учета расхода и грязеемкости приводит к быстрому забиванию фильтра и срабатыванию байпаса, при котором грязная жидкость поступает напрямую в систему подачи, минуя очистку. Это еще хуже, чем отсутствие фильтрации. Оптимальный выбор - фильтр 20–50 микрон с пропускной способностью не менее 1,5× расхода насосов.
Игнорирование контроля параметров
Многие техники ошибочно полагают, что если жидкость куплена, ее можно забыть на год-два. На самом деле регулярный контроль концентрации, pH и наличия посторонних масел позволяет рано заметить проблемы и скорректировать режим. Небольшая коррекция концентрации стоит копейки по сравнению с ремонтом насоса или заменой испорченной партии деталей из-за неконтролируемого окисления.
Недостаточное внимание к совместимости
СОЖ должна быть совместима с материалами уплотнений, направляющих и прокладок станка. Например, некоторые полусинтетики могут вызывать набухание резиновых уплотнений, если они содержат определенные присадки. Это приводит к утечкам гидравлического масла и попаданию посторонних масел в СОЖ. При переводе станка на новую СОЖ нужно обязательно проверить паспорт станка и убедиться в совместимости.
Выбор СОЖ для фрезерных операций
Фрезерование отличается от токарной обработки тем, что здесь режущая кромка работает прерывисто: каждый зуб фрезы поочередно входит в материал и выходит из него.
Это вызывает циклическое нагревание и охлаждение инструмента, что требует особых подходов к выбору СОЖ.
При фрезеровании стали и чугуна используют полусинтетические эмульсии (2,5–4,5 cSt), которые обеспечивают хорошее отделение стружки и минимальное распыление. Для фрезерования алюминия применяют специальные нейтральные полусинтетики или масляные СОЖ, чтобы избежать коррозии. Для нержавеющей стали берут маслянистые составы с противозадирными присадками.
Важная особенность фрезерования - это необходимость сильного охлаждения в зоне контакта инструмента с материалом, потому что зубья фрезы работают в условиях высокого трения и быстрого образования наростов. Поэтому давление подачи СОЖ при фрезеровании часто выше, чем при токарной обработке: 20–40 бар в зависимости от диаметра фрезы и глубины резания.
Закупщики часто подбирают для фрезерования ту же СОЖ, что и для токарной обработки. Это возможно, если используется универсальная полусинтетика, но при появлении проблем с выкрашиванием инструмента или нестабильностью размеров нужно пересмотреть выбор и рассмотреть специализированные полусинтетики для фрезерования.
Практические рекомендации по закупке и применению
Специалист, который готовит закупку новой СОЖ или внедряет систему фильтрации, должен пройти четкий алгоритм, чтобы избежать типичных ошибок.
Шаг 1: Определить материалы и операции
Составить список всех материалов, которые обрабатываются на станках (сталь, нержавейка, чугун, алюминий и т.д.), и основных операций (черновое точение, фрезерование, резьбонарезание, сверление). Это дает полную картину требований к СОЖ.
Шаг 2: Сверить паспорт станка и инструмента
В паспорте станка обычно указаны рекомендуемые типы СОЖ, вязкость, давление подачи и интервалы обслуживания. То же самое - в паспорте режущего инструмента. Эти данные - обязательный ориентир.
Шаг 3: Выбрать базовый тип СОЖ
Для универсальных участков рекомендуют полусинтетические водосмешиваемые СОЖ, потому что они обеспечивают баланс охлаждения и смазки, легко доступны и предсказуемы в применении. Для критичных операций (нарезание резьбы в нержавейке, глубокое сверление, точение высокопрочных сплавов) выбирают масляные составы с противозадирными присадками. При высокой циркуляции и строгих требованиях к чистоте рассматривают синтетические СОЖ.
Для обработки широкого спектра материалов, включая сталь, чугун и алюминий, на практике часто выбирают полусинтетические водосмешиваемые СОЖ, такие как EFELE CF-627, которые обеспечивают отличный баланс смазывающих и охлаждающих свойств при разумной стоимости владения.
Шаг 4: Организовать фильтрацию
Определить расход СОЖ, который обслуживает система подачи станка (обычно это 10–50 литров в минуту). Выбрать фильтр с производительностью минимум 1,5× этого расхода и номинальной микронностью 20–50 микрон. Убедиться, что номинальная микронность подтверждена абсолютным рейтингом или есть запас по размеру.
Шаг 5: Установить регламент контроля
Составить схему еженедельного визуального контроля, ежемесячной проверки концентрации и pH, квартального анализа на посторонние масла. Определить периодичность замены фильтров (обычно по манометру или по времени) и полной замены жидкости (раз в 6–12 месяцев).
Шаг 6: Обучить операторов
Операторы станков должны понимать, почему нужно следить за состоянием жидкости и почему фильтрация важна. Простое объяснение: чистая жидкость - это инструмент, который работает дольше, станок работает точнее, брака меньше.
Совет инженера: когда выбирать масляную СОЖ
На практике масляные СОЖ чаще всего выбирают, когда стоит задача максимально защитить режущий инструмент в условиях высокого контактного давления и низких скоростей.
Типичный пример: нарезание резьбы метчиком в нержавеющей стали, где риск заклинивания инструмента очень высок. Здесь полусинтетика или эмульсия часто не справляются, потому что не могут создать достаточно прочную пленку граничной смазки.
Масляные СОЖ, такие как EFELE CF-632, применяют именно в таких случаях: глубокое сверление, нарезание резьбы, точение трудноуступчивых сплавов. Масло создает стойкую защитную пленку на режущей кромке, что значительно снижает риск задирания и заметно продлевает срок службы инструмента. Однако масляные СОЖ требуют более внимательного контроля фильтрации (микронность 10–20 микрон) и более частой замены, потому что они быстрее окисляются при высоких температурах в зоне резания.
Часто задаваемые вопросы
Какой фильтр нужен для СОЖ станков с ЧПУ?
Выбор зависит от расхода жидкости и требуемой чистоты. Для большинства ЧПУ станков подходят картриджные фильтры 20–50 микрон (номинальные, подтвержденные абсолютным рейтингом) с пропускной способностью минимум 1,5 × расход насосов станка. Грязеемкость должна быть не менее 500 граммов до смены по перепаду давления. Перед основным фильтром рекомендуют установить грубую сетку (80–100 микрон) и магнитный сепаратор для удаления крупной стружки и черного металла.
Как часто менять фильтр для СОЖ?
Периодичность определяется по манометру на фильтре: когда стрелка входит в красную зону, фильтр пора менять. Обычно это происходит раз в 1–3 месяца при интенсивной обработке. Конкретные сроки зависят от грязеемкости фильтра, расхода жидкости, типа материала и степени загрязнения. Профилактически рекомендуют проверять фильтр раз в неделю.
На что влияет концентрация СОЖ для токарного станка с ЧПУ?
Концентрация водорастворимой эмульсии определяет баланс охлаждения и смазки, микробиологическую стабильность и смачивающие свойства. Снижение концентрации ниже нормы (обычно 5–10%) ведет к потере смазывающих свойств и ускоренному окислению. Повышение выше нормы забивает фильтры и вызывает раздражение кожи. Концентрацию проверяют рефрактометром раз в месяц и корректируют долевым добавлением концентрата или дистиллированной воды.
Какую СОЖ выбрать для фрезерного станка с ЧПУ?
Для стали и чугуна используют полусинтетические водосмешиваемые эмульсии (2,5–4,5 cSt) с хорошей охлаждающей способностью. Для алюминия - специальные нейтральные полусинтетики, чтобы избежать коррозии. Для нержавеющей стали применяют маслянистые составы с противозадирными присадками. Давление подачи при фрезеровании обычно выше, чем при токарной обработке: 20–40 бар. Выбор конкретного типа должен соответствовать рекомендациям производителя станка.
Почему жидкость темнеет и издает запах?
Потемнение и кислый или затхлый запах - признаки окисления и биопоражения СОЖ. Окисление происходит при контакте с воздухом, воздействии высоких температур (особенно в зоне резания) и при циклическом нагреве-охлаждении. Биопоражение развивается в условиях влажности и застоя жидкости. В обоих случаях требуется замена жидкости и очистка системы. Предотвращение: регулярная фильтрация, контроль pH и концентрации, удаление посторонних масел.
Заключение
Выбор правильной СОЖ для станков с ЧПУ - это комплексная задача, которая начинается с определения материалов обработки и типов операций, а затем требует правильной организации фильтрации и регулярного контроля. Полусинтетические водосмешиваемые эмульсии подходят для большинства универсальных участков и дают хороший баланс охлаждения и смазки. Масляные СОЖ необходимы для критичных операций, когда риск задирания инструмента высок. Система фильтрации с ориентиром на чистоту 18/16/13 по ISO 4406 и многоступенчатой очисткой (сетка, магнит, картридж) защищает насосы, направляющие и продлевает ресурс инструмента.
Практический совет для закупщика: начните с определения списка материалов и операций на ваших станках, проверьте рекомендации производителя станка и инструмента, выберите базовый тип СОЖ (полусинтетика для универсальных задач, масло - для критичных), организуйте фильтрацию с пропускной способностью минимум 1,5× расхода, и установите ежемесячный контроль концентрации и pH. Это минимум, который гарантирует предсказуемый результат и заметное улучшение стойкости инструмента.