Смазки NSF H1 - это не просто профилактический выбор, а обязательный элемент системы управления рисками HACCP на пищевых предприятиях. H1-смазки разработаны специально для зон, где возможен непреднамеренный контакт с пищевым продуктом, и их применение встраивается в документированный процесс контроля безопасности. На российских производствах пищевой, молочной и мясной промышленности внедрение правильного класса смазочных материалов часто становится ключевым условием прохождения аудитов BRCGS, GMP и других международных систем сертификации.
Эта статья помогает техническим специалистам и снабженцам разобраться, почему H1-смазки критичны для HACCP, как выбрать нужный материал под конкретную точку смазки и какие документы требуют проверять при закупке, чтобы не получить отказ при аудите.
Что такое H1 и почему это важно для HACCP
NSF H1 - это регистрационный класс смазочного материала, допустимого в условиях, когда контакт смазки с пищей возможен, но не предусмотрен технологией.
Например, смазка может попасть на продукт из-за износа уплотнения, разбрызгивания при работе редуктора или случайного контакта во время обслуживания. В таких ситуациях H1-материал не создает значительного риска, поскольку его состав (базовое масло, загуститель, присадки) построен так, чтобы предельное загрязнение пищи не превышало 10 ppm.
HACCP как система требует анализа каждого потенциального источника опасности на производстве. Смазочные материалы в этом анализе занимают отдельное место: если узел находится вблизи открытого продукта или в зоне разбрызгивания, он становится критической точкой контроля. Именно здесь и нужна H1-смазка - как инструмент, снижающий риск до приемлемого уровня.
Отличие H1 от H2 существенно: H2 - это смазка для зон без контакта с пищей (редукторы, компрессоры, гидросистемы в закрытых помещениях), и использование H2 вблизи открытого продукта при проверке BRCGS Global Standard будет классифицировано как отступление от требований безопасности.
Нормативная база: FDA, ISO 21469 и сертификация
Правовая база для H1-смазок в пищевой промышленности опирается на несколько документов.
Во-первых, это FDA 21 CFR 178.3570, где перечислены разрешенные базовые масла, загустители и присадки для смазок при случайном контакте с пищей. Эти ингредиенты безопасны, поскольку прошли риск-оценку для пищевого применения.
ISO 21469 - международный стандарт гигиенических требований к формуле, производству и использованию смазок в пищевой и фармацевтической промышленности. Стандарт покрывает не только состав смазки, но и все этапы: контроль исходных материалов, производство, хранение, логистику и техподдержку поставщика. Материалы, сертифицированные по ISO 21469, считаются «пищевыми» в максимально строгом смысле.
BRCGS Global Standard для пищевого производства в редакции Issue 8 прямо указывает: материалы для обслуживания оборудования, способные создать риск прямого или косвенного контакта с сырьем и продукцией, должны быть food grade и иметь известный аллергенный статус. Это означает, что просто H1-регистрация - это минимум; на аудите проверят, поддерживает ли поставщик стандарт ISO 21469 или как минимум предоставляет подтверждение соответствия FDA и NSF.
При закупке важно запрашивать у производителя не только информацию о классе H1, но и копию актуального сертификата/регистрации, спецификацию и данные об аллергенах. Эти документы должны храниться на производстве для предъявления при проверке.
Типы точек смазки в пищевом производстве и выбор H1
На типовом пищевом предприятии (молочный цех, линия фасовки, мясоперерабатывающее производство) смазка требуется в разных узлах.
Правильный подход - разделить все точки по уровню риска контакта с продуктом.
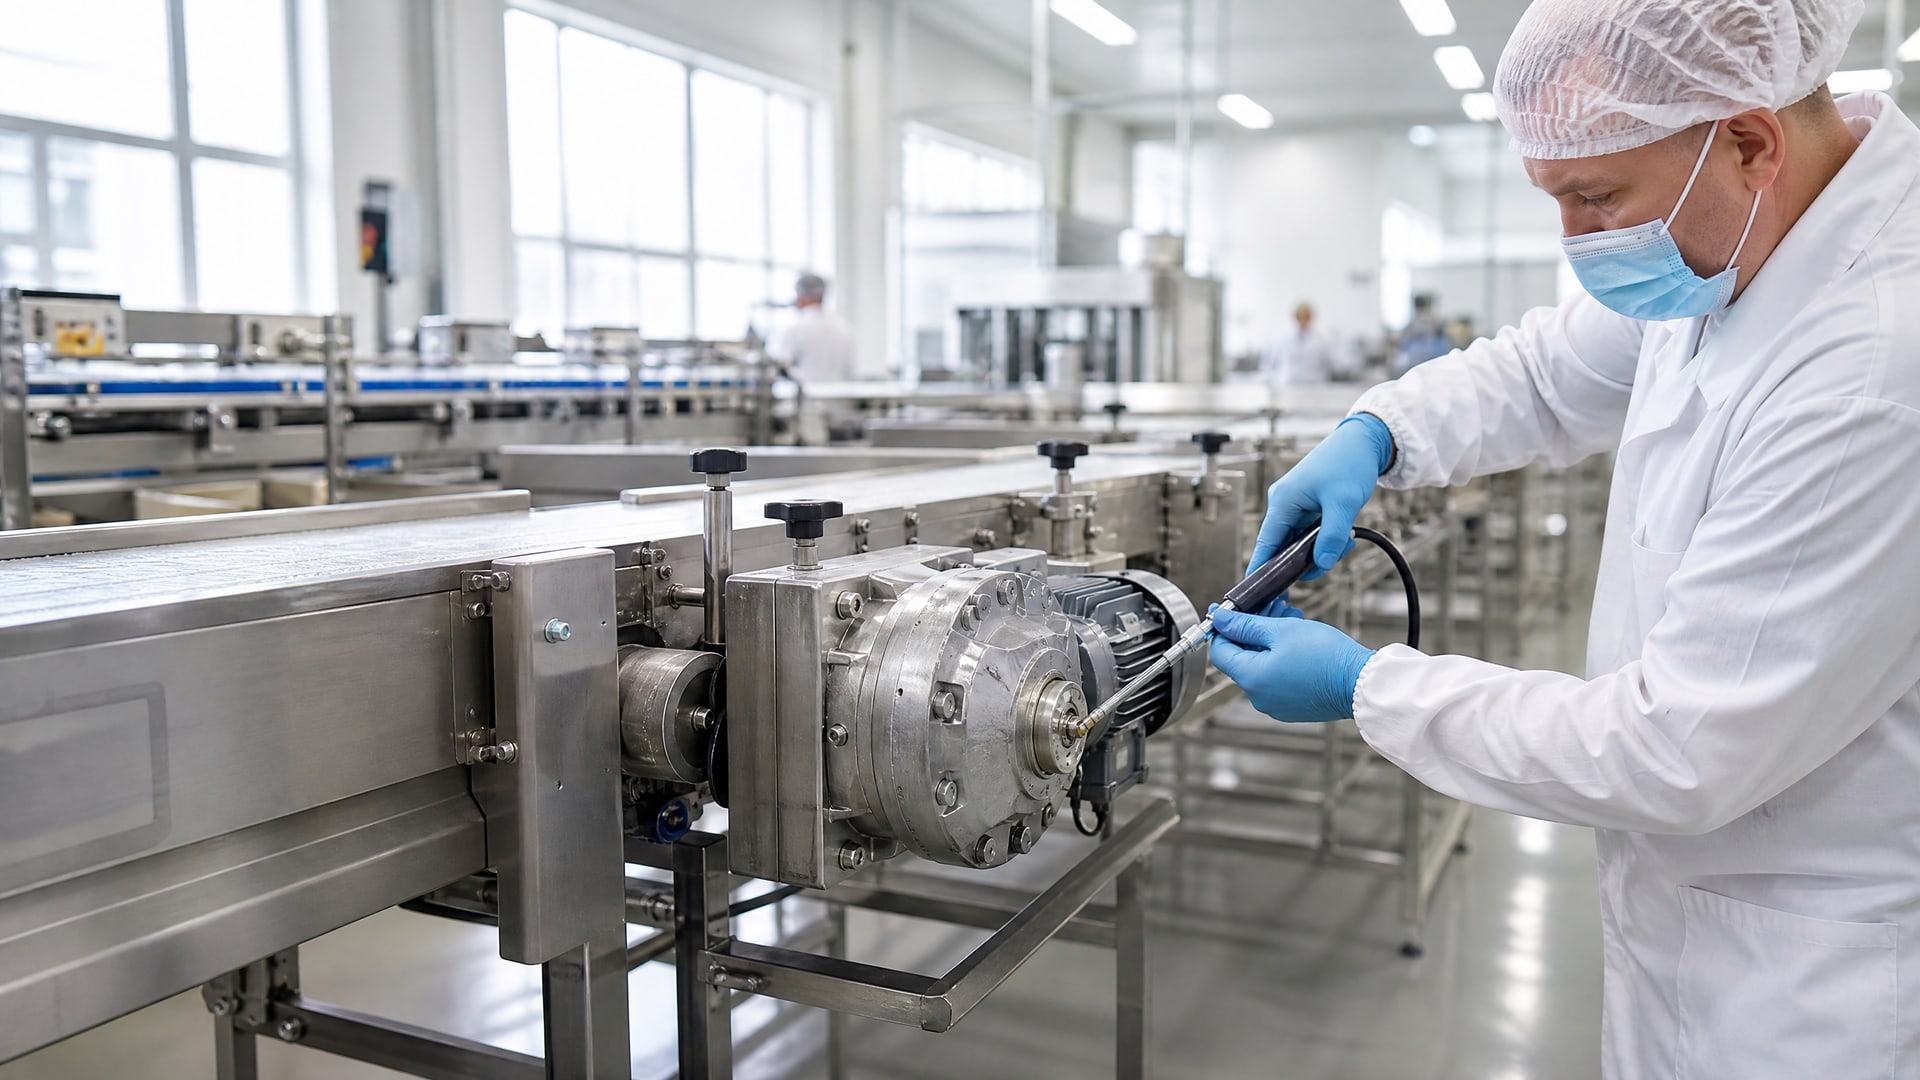
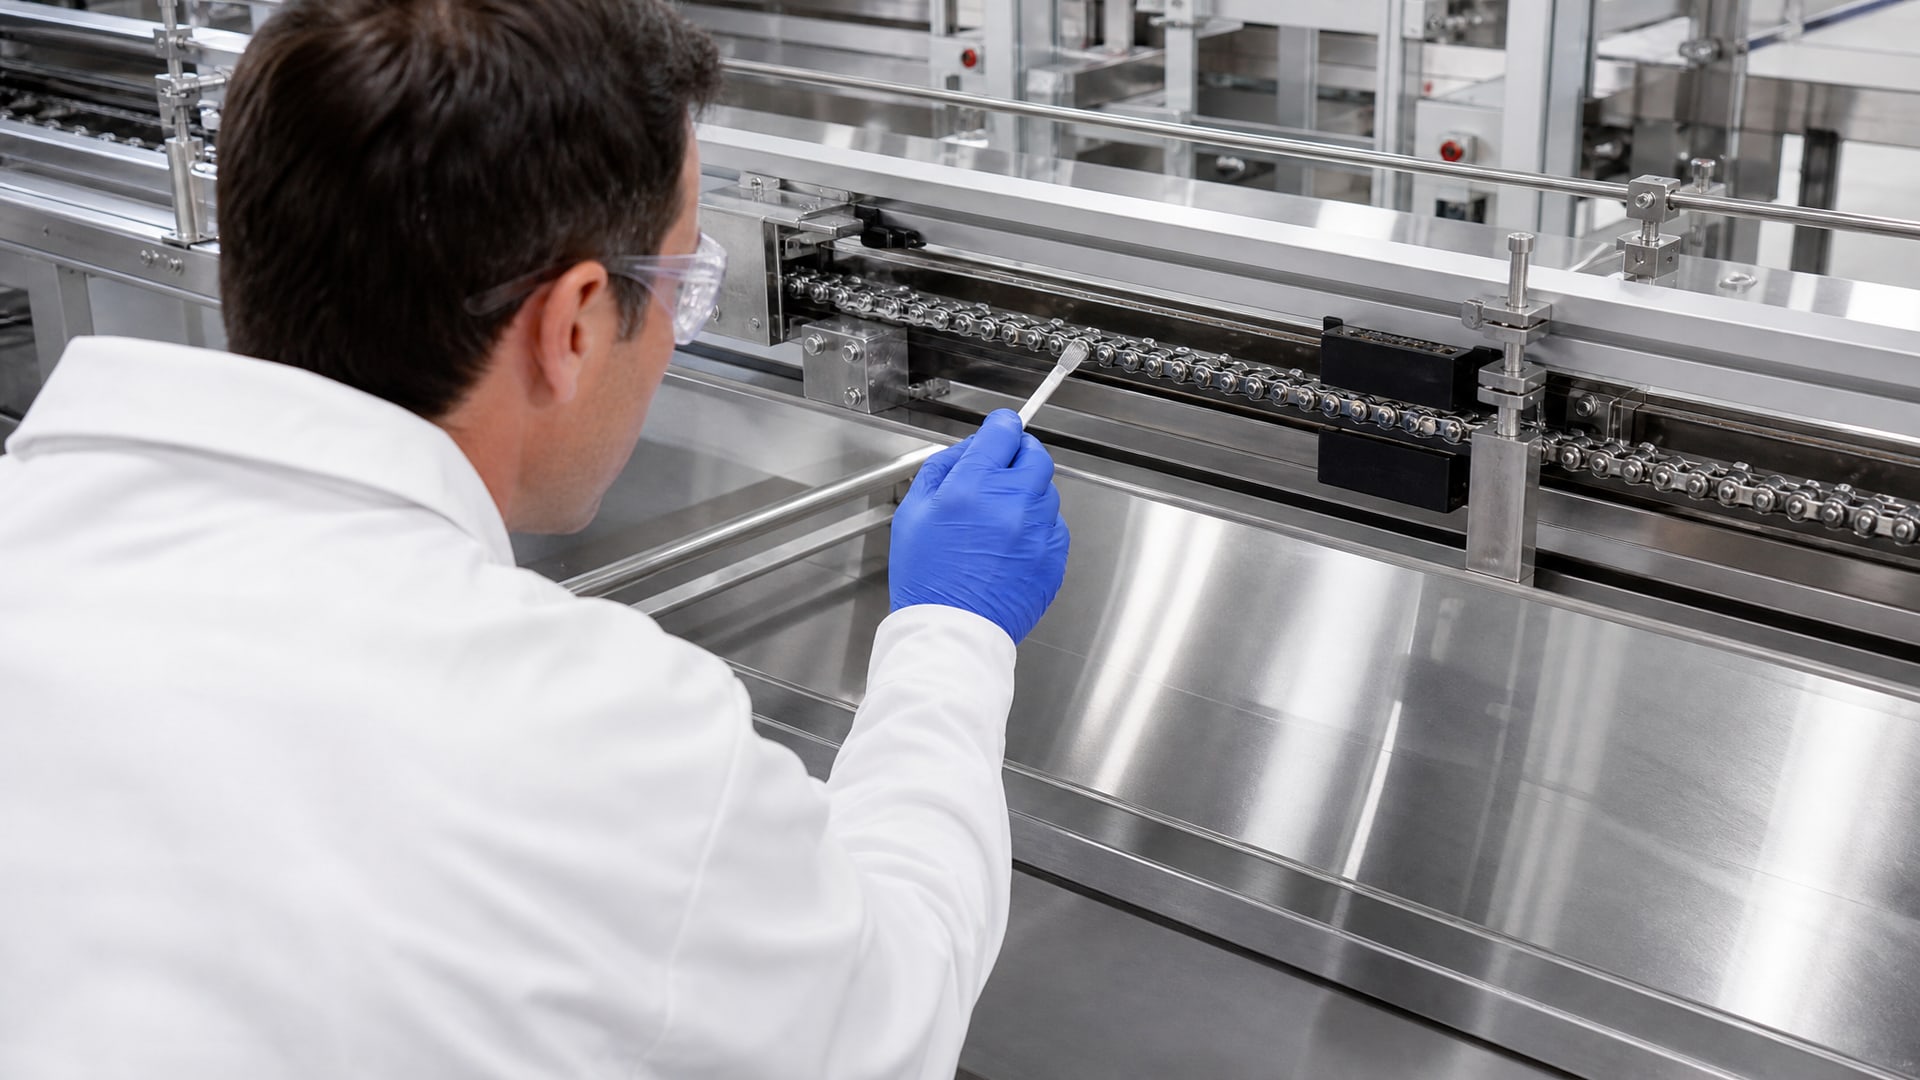
Точки с высоким риском прямого контакта - это открытые цепи над конвейерами, подшипники на направляющих столов упаковки, редукторы линий фасовки. Здесь H1 - обязателен. Загрязнение может произойти при разбрызгивании, износе уплотнений или хозяйственном контакте. Для таких узлов берут H1-смазки, рассчитанные на частые пересмазки и быстрое вытекание излишков.
Точки со случайным контактом - закрытые редукторы рядом с линией продукта, гидросистемы вблизи открытого сырья, компрессоры подачи воздуха в зоне обработки. Риск существует из-за возможности утечки масла при неисправности уплотнения или при обслуживании в присутствии продукта. Здесь тоже необходима H1, но с учетом требований по вязкости, температуре и водостойкости конкретного узла.
Точки без контакта - редукторы в отдельном помещении, централизованные системы смазки в машинном отделении, подшипники вспомогательного оборудования. Для них подходит обычная H2-смазка, в том числе минеральная, с лучшими рабочими характеристиками. Использование H1 в таких местах неоправданно и увеличивает затраты.
Ошибка закупщиков - либо применять дорогую H1-смазку везде, либо пытаться сэкономить на H1 в рисковых зонах. HACCP предусматривает именно дифференцированный подход: анализировать каждую точку, описать риск, выбрать соответствующий класс материала, задокументировать это решение.
На практике в условиях повышенной влажности пищевого производства (морозильные камеры, линии с водяным охлаждением) смазка нередко вымывается или попадает во влажную среду. Для таких мест часто требуется водостойкая H1-смазка - материал, который не размывается водой и сохраняет адгезию (способность прилипать к поверхности) при контакте с влагой. На высоконагруженных узлах пищевого оборудования, работающих в условиях повышенной влажности, применяют смазки, которые выдерживают одновременно механическую нагрузку и гидролиз. EFELE MG-292 - один из примеров водостойкой H1-смазки, которая используется на линиях с циклическим размыванием и фреттингом.
Как встроить H1-смазки в HACCP-план
HACCP (система анализа рисков и критических точек контроля) требует документированного подхода к управлению рисками.
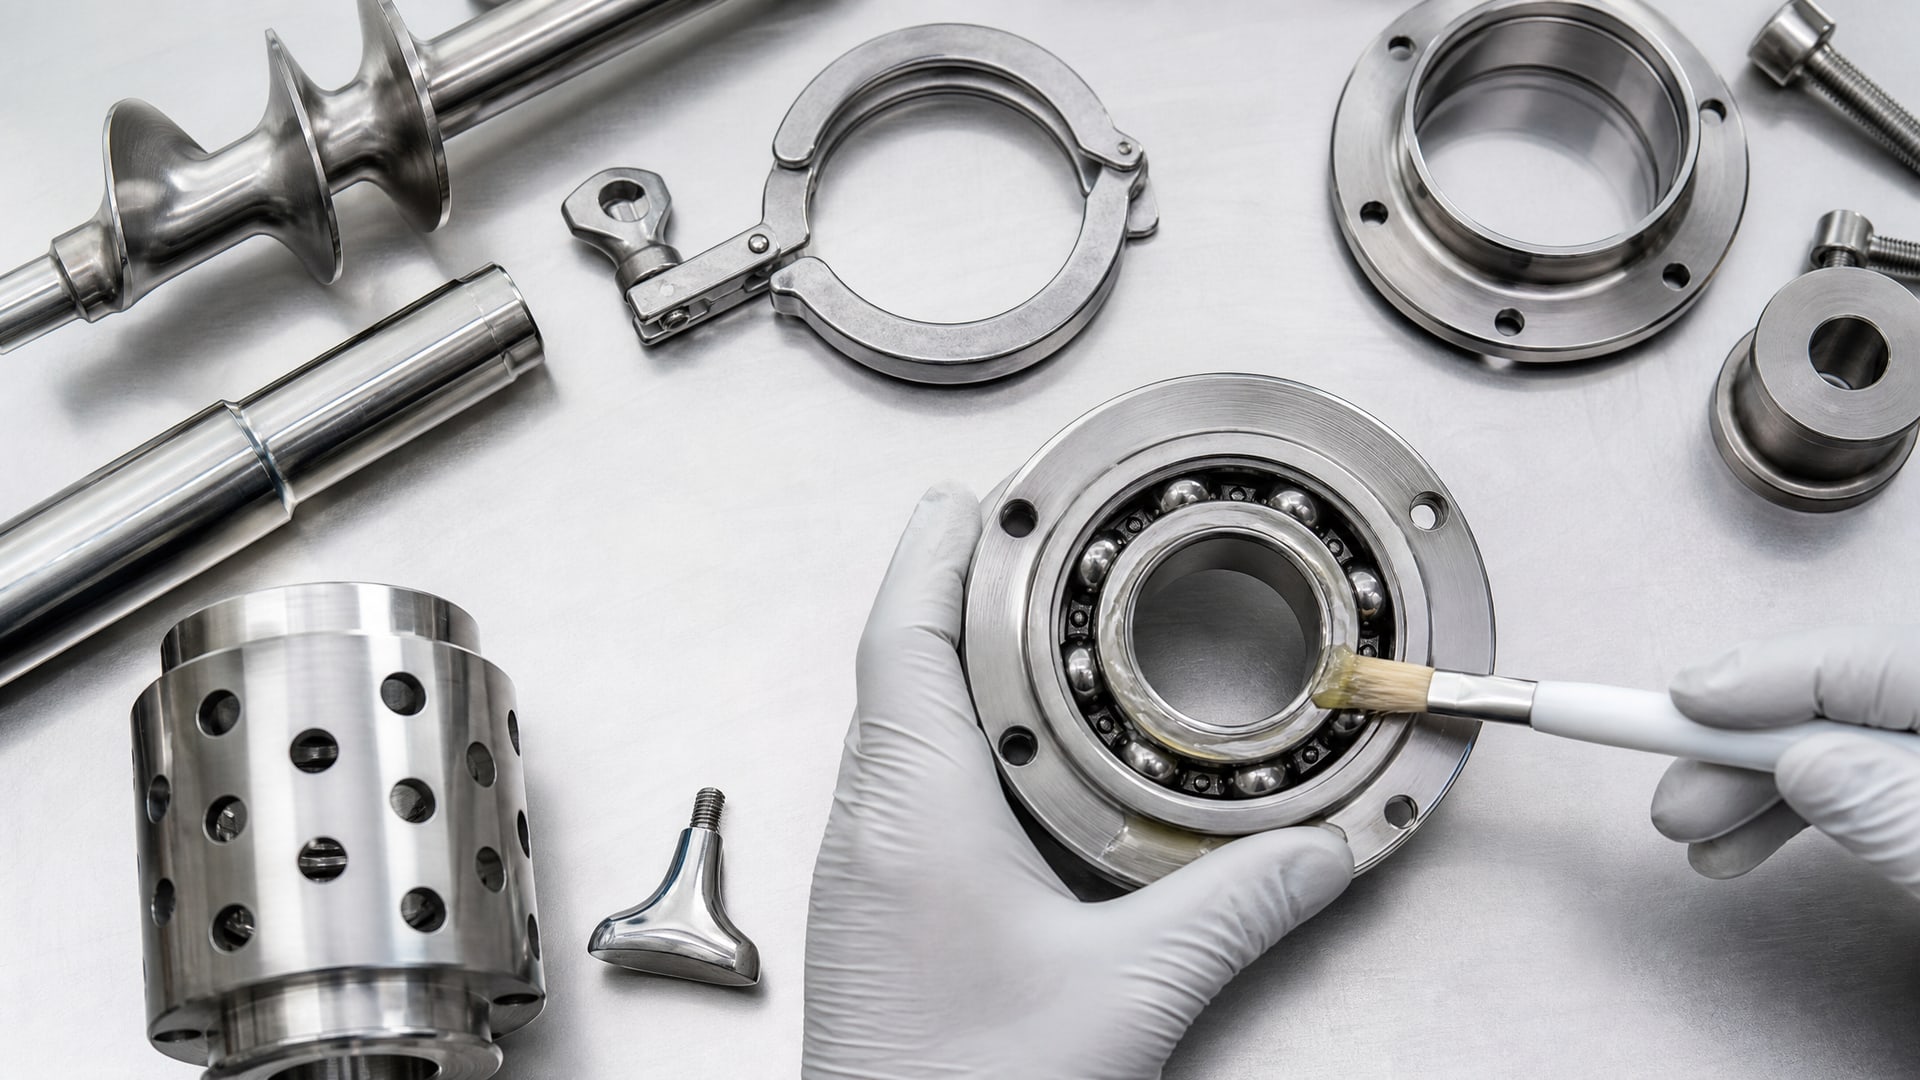
Применение H1-смазок - это часть этого процесса, а не просто замена на «пищевую» смазку и забывчивость о проблеме.
Шаг 1: Анализ и классификация точек смазки. На производстве составляют перечень всех узлов, требующих смазки. Для каждого описывают: расположение, тип узла (подшипник, редуктор, цепь), близость к открытому продукту, возможные сценарии попадания смазки в продукт, вязкость и температурный режим. Это создает основу для выбора класса смазки.
Шаг 2: Выбор материала и документирование. На основе анализа для каждой группы точек выбирают соответствующий класс: H1 для контакта (реального или потенциального), H2 для защищенных узлов. Решение записывают в техрегламент или техническое описание, указывают марку, поставщика, актуальные номера сертификатов.
Шаг 3: Хранение и логистика. H1-смазки хранят отдельно от обычных масел и смазок, желательно в маркированных емкостях. На этикетке указывают: класс H1, дату получения, срок годности, условия хранения. Персонал должен понимать, что смешивание H1 с H2 или использование неправильного материала - это нарушение, которое может привести к отступлению на аудите.
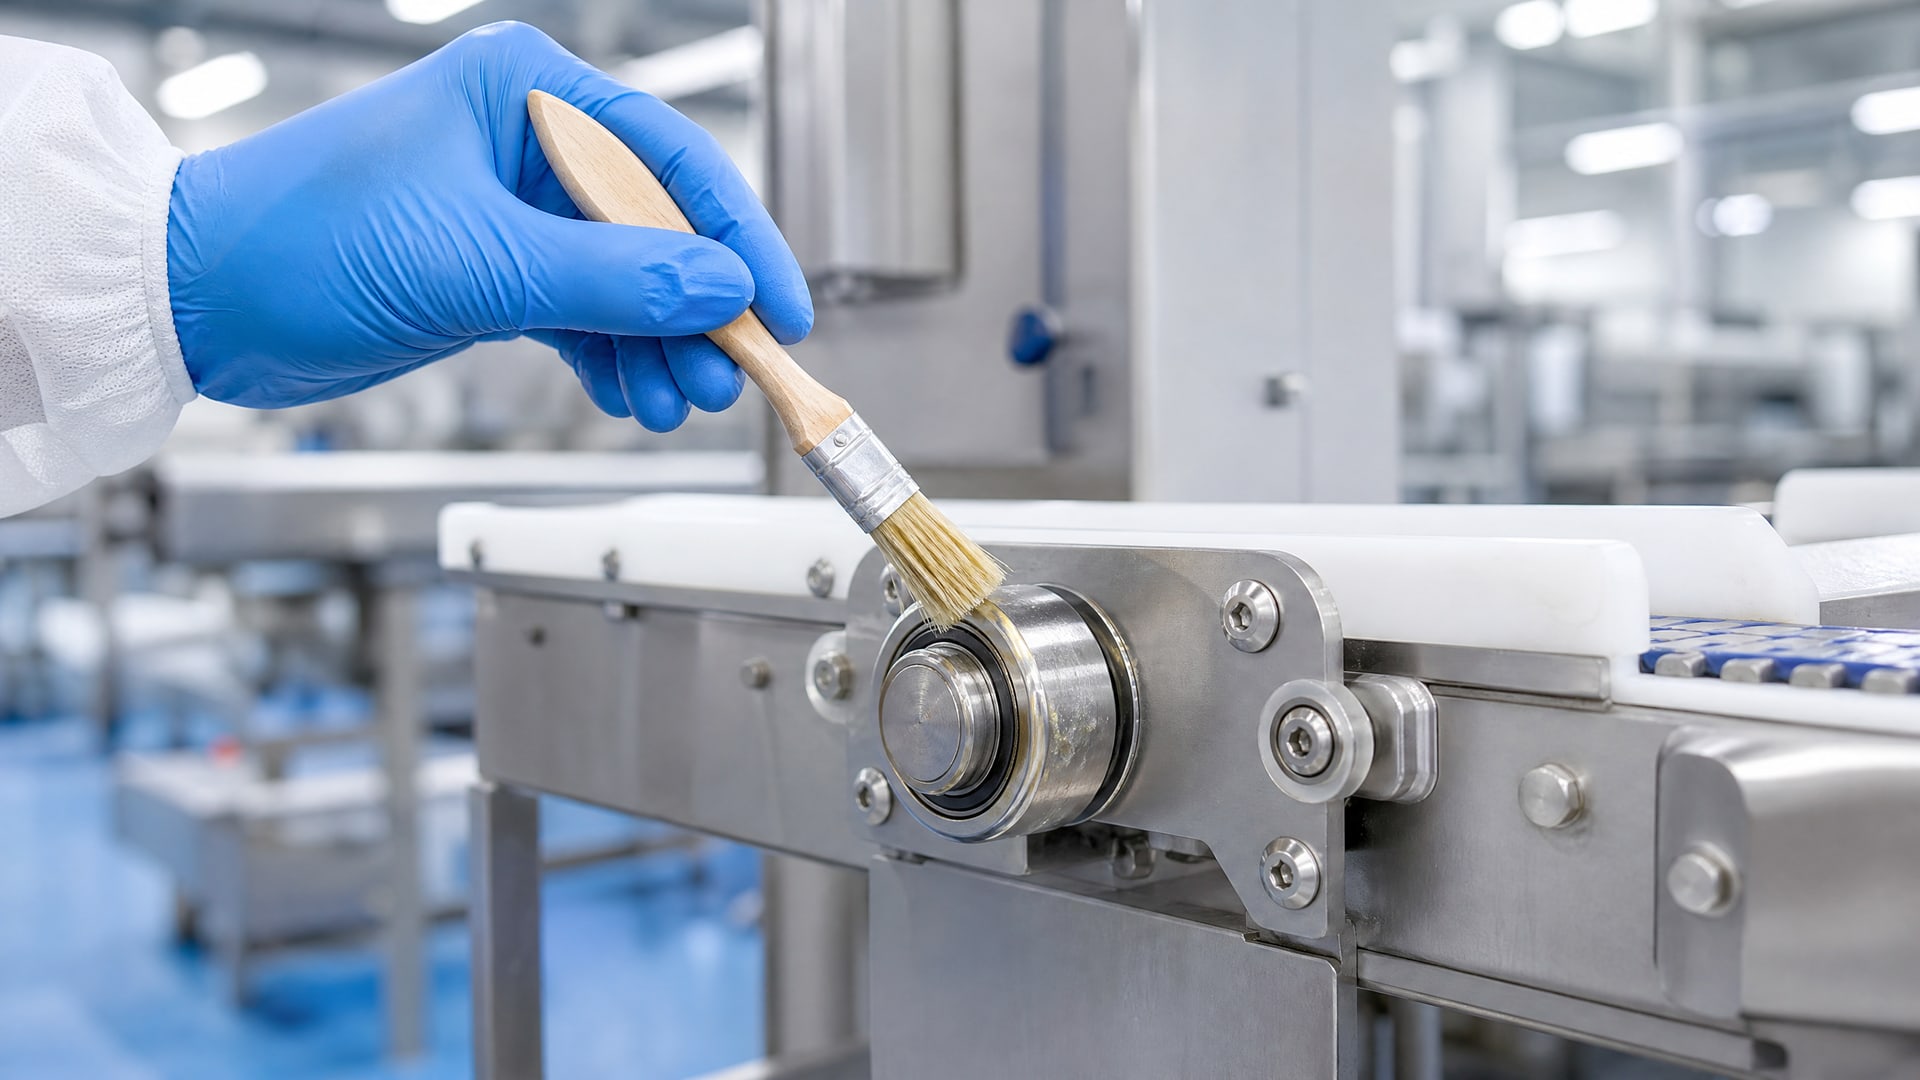
Шаг 4: Обучение операторов. Рабочие, которые проводят пересмазку узлов, должны знать: какую смазку использовать, в каком количестве, как удалить излишки (не протирая по детали, а собирая с помощью салфетки или ветоши после сборки узла). Без обучения даже правильная H1-смазка не гарантирует соответствия требованиям.
Шаг 5: Периодический контроль. В регламент вносят пункт о проверке: персонал раз в месяц или квартал (в зависимости от типа производства) проходит по всем точкам смазки, проверяет наличие актуальных этикеток, соответствие применяемых материалов регламенту, видимое состояние (нет ли загрязнения, затвердевания, утечки). Результаты документируют в чек-листе или протоколе.
Контроль смазок при аудите: что проверяют инспекторы
Внешний аудит по BRCGS, GMP, FSSC 22000 обязательно включает проверку смазочных материалов.
Инспектор не просто спросит «Вы используете H1?» - он проведет расследование по нескольким направлениям.
Документация и сертификаты. Проверяют наличие актуальных сертификатов NSF H1 или регистраций, спецификаций смазок, соответствие марок тому, что написано в техрегламенте. Сертификат не должен быть устаревшим - поставщики периодически обновляют данные, и старая копия может быть основанием для замечания.
Трассировка и логистика. Инспектор проверяет, как хранятся H1-смазки: отдельно ли от обычных масел, в маркированных ли емкостях, под каким контролем. Если на складе валяются неподписанные канистры со смазкой, это признак слабого контроля и риска ошибки при применении.
Применение в производстве. Инспектор может попросить показать узел, где используется H1, проверить наличие излишков смазки, видимое состояние. Если смазка высохла, загрязнена или вытекает, это свидетельствует о неправильном выборе материала или плохом техническом обслуживании.
Обучение персонала. Инспектор может задать вопрос рабочему: «Какую смазку вы используете в этом узле и почему?» Если рабочий не знает ответа, это крупный минус. Обучение должно быть документировано: в виде протокола, инструкций с подписями или записей в журнале.
Регулярный контроль и корректирующие действия. Проверяют наличие чек-листов проверки смазок, протоколов, записей о замечаниях и их устранении. Если найдена несоответствие (например, использована H2 вместо H1 на критической точке), должно быть документировано корректирующее действие: переподготовка персонала, замена материала, повторная проверка.
Аллергенный статус и состав. При работе с аллергизирующими продуктами (рыба, арахис, глютен) проверяют декларацию поставщика об отсутствии аллергенов в составе смазки. Это требование BRCGS Issue 8.
Предприятия, подготовившиеся основательно, проходят эту проверку без замечаний. Те, кто рассчитывал на формальный подход, обычно получают исправительные действия (corrective action) и повторный аудит через 3-6 месяцев.
Часто задаваемые вопросы
Чем H1 отличается от обычной смазки?
H1-смазка разработана для применения при случайном контакте с пищей: она состоит из разрешенных FDA компонентов и не содержит вредных присадок. Обычная промышленная смазка может включать токсичные присадки и не прошла пищевую сертификацию. При случайном попадании в продукт обычная смазка создает риск отравления или загрязнения, в то время как H1 остается в пределах допустимого уровня 10 ppm.
Нужна ли ISO 21469, если есть NSF H1?
NSF H1 - это минимум, регистрация на соответствие составу. ISO 21469 подтверждает не только состав, но и процесс производства: контроль сырья, чистоту оборудования, хранение, упаковку. На крупных производствах с высокими требованиями к аудиту (BRCGS, FSSC 22000) рекомендуется выбирать смазки с обеими сертификациями.
Можно ли использовать H1-смазку везде на заводе?
Нет. H1 предназначена для зон с потенциальным контактом с пищей, где это оправданно техническими требованиями к узлу. Использование H1-смазки в закрытых редукторах машинного отделения неоправданно увеличивает затраты. HACCP требует дифференцированного подхода: H1 - только где нужна.
Что проверять при закупке H1-смазки?
Запросите у поставщика: свидетельство о регистрации NSF H1 (с указанием срока действия), полную спецификацию (вязкость, температурный диапазон, допустимые нагрузки), подтверждение отсутствия аллергенов, дату производства. Сравните данные с образцом, полученным ранее, - состав должен быть стабилен.
Как долго можно хранить H1-смазку?
Срок хранения зависит от типа смазки и условий, но обычно составляет 2-3 года в закрытой оригинальной упаковке при комнатной температуре. На производстве помечайте дату получения и срок годности. Смазку с истекшим сроком не используйте - при аудите это может быть основанием для замечания.
Заключение
Смазки H1 - это не маркетинговое преимущество и не «пищевая роскошь», а инструмент управления риском в рамках HACCP. Их применение требует анализа каждой точки смазки, правильного выбора материала под конкретный узел, документированного процесса хранения и контроля, а также обучения персонала. NSF H1 гарантирует безопасность состава, ISO 21469 добавляет уверенность в производственном процессе, а полный контур (выбор, хранение, применение, проверка) обеспечивает успешное прохождение аудитов BRCGS, GMP и других международных стандартов.
Практический шаг для закупщика и инженера: провести инвентаризацию всех точек смазки на производстве, классифицировать их по риску контакта с продуктом, выбрать для каждой группы соответствующий материал (H1 или H2), получить подтверждающие документы от поставщика и внести в HACCP-план. Это не усложняет процесс, а напротив, упорядочивает его и снижает риск отступления при проверке.