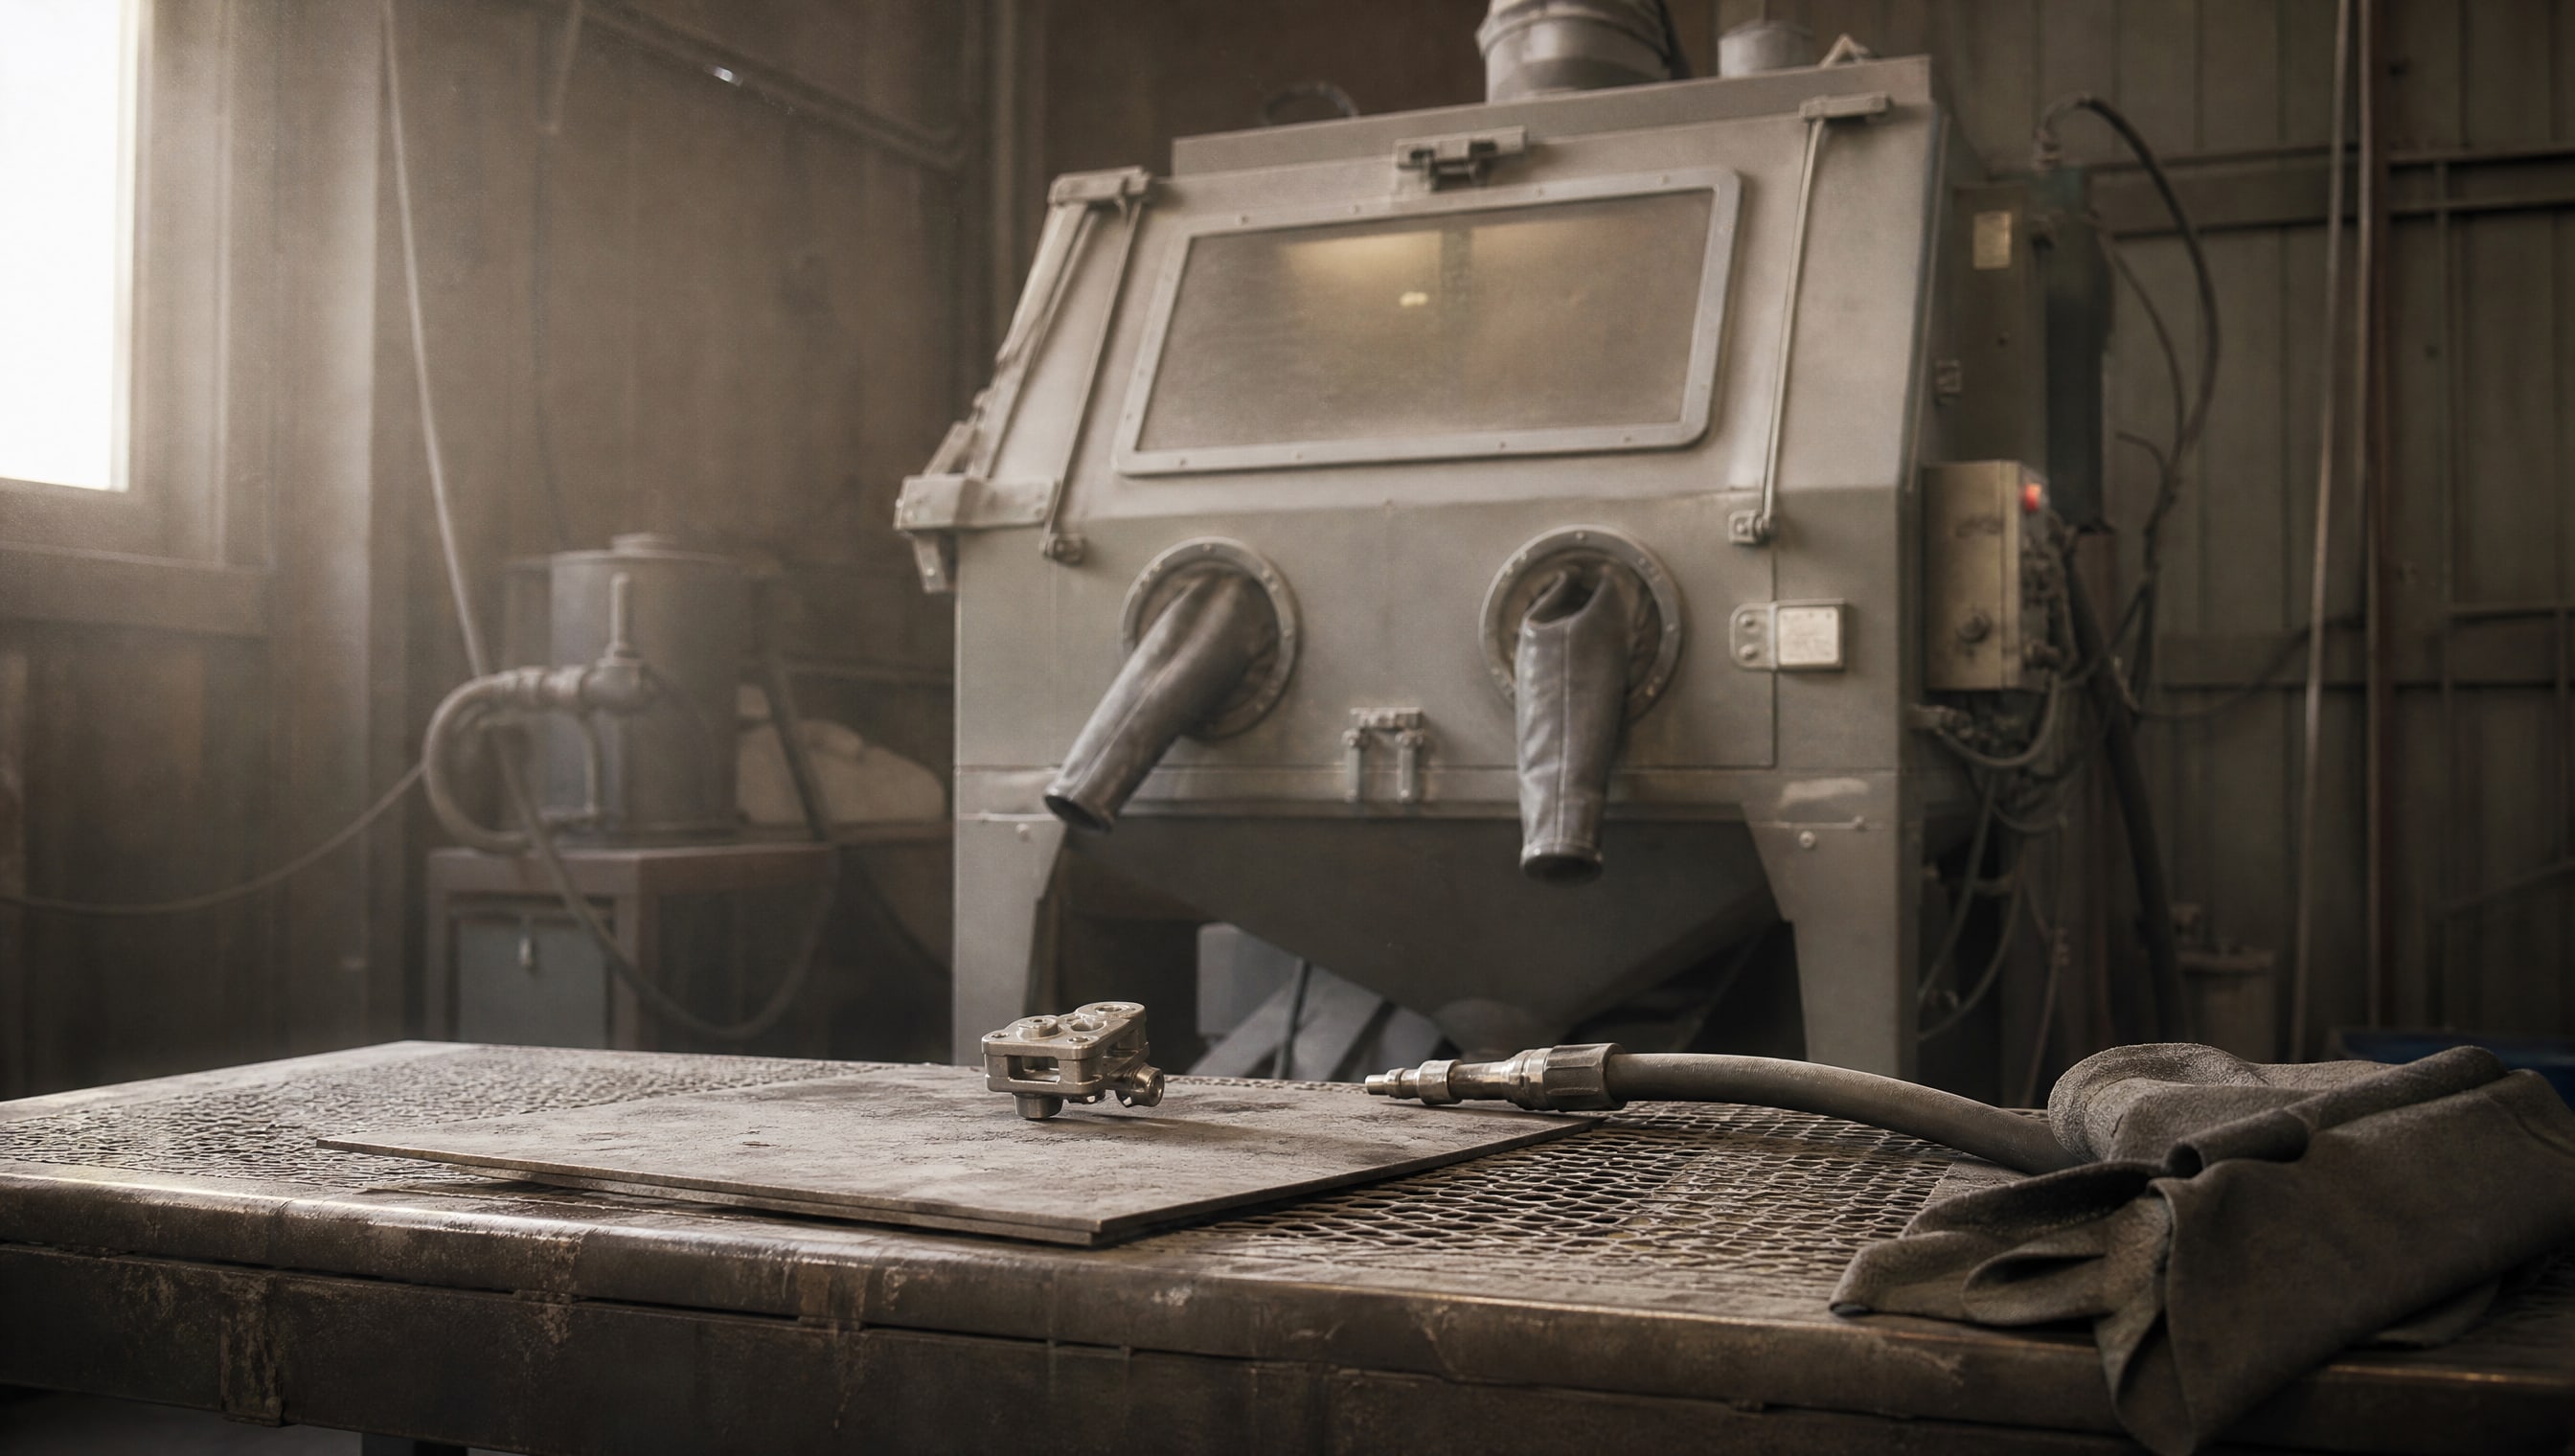
Пескоструйная обработка считается одним из самых популярных способов подготовки поверхности к нанесению антикоррозийного покрытия. Однако когда речь идет о мелких и высокоточных деталях, этот метод часто становится скорее проблемой, чем решением. При высоком давлении абразивные частицы могут повредить хрупкие элементы, нарушить точные размеры, оставить неравномерную шероховатость и даже загрязнить поверхность остаточными частицами перед нанесением защитного слоя. Для закупщиков, инженеров и специалистов по техническому обслуживанию это означает необходимость тщательно выбирать метод подготовки поверхности в зависимости от геометрии и размеров детали.
В этой статье разбираемся, почему пескоструйная обработка не универсальна, какие риски она несет при работе с малогабаритным крепежом, закладными деталями и элементами из нержавеющей стали, и какие альтернативы позволяют обеспечить надежную защиту от коррозии без ущерба для точности.
Почему мелкие детали страдают при пескоструйной обработке
Пескоструйная установка работает по принципу подачи под давлением абразивных частиц в поток сжатого воздуха.
Для крупных конструкций и толстостенных элементов это эффективно, но для мелких деталей такой подход несет ряд рисков.
При обработке маленьких объектов контролировать давление, расстояние и время воздействия абразива становится значительно сложнее. Даже небольшое отклонение может привести к чрезмерному воздействию на одну часть детали и недостаточному - на другую. Результат: неравномерная шероховатость поверхности, локальные вмятины или даже разломы в хрупких местах.
Особенно критична эта проблема для тонкостенных компонентов, закладных деталей и крепежа малых размеров. Напор абразива способен деформировать или вовсе сломать деталь, если ее геометрия предусматривает острые кромки, тонкие перемычки или хрупкие выступы. После такого повреждения деталь становится непригодной для использования, что полностью перечеркивает экономическую целесообразность пескоструйной обработки.
Кроме того, при работе с мелкими объектами очень сложно избежать засыпания абразивом интерстициальных полостей, отверстий и внутренних полостей детали. Извлечь оттуда песок или оксид алюминия без дополнительных трудоемких операций часто невозможно, а остаточный абразив приводит к загрязнению перед нанесением антикоррозийного покрытия и создает риск коррозии в местах скопления частиц.
Неравномерность обработки и ее влияние на адгезию покрытия
Шероховатость поверхности - это не просто характеристика чистоты.
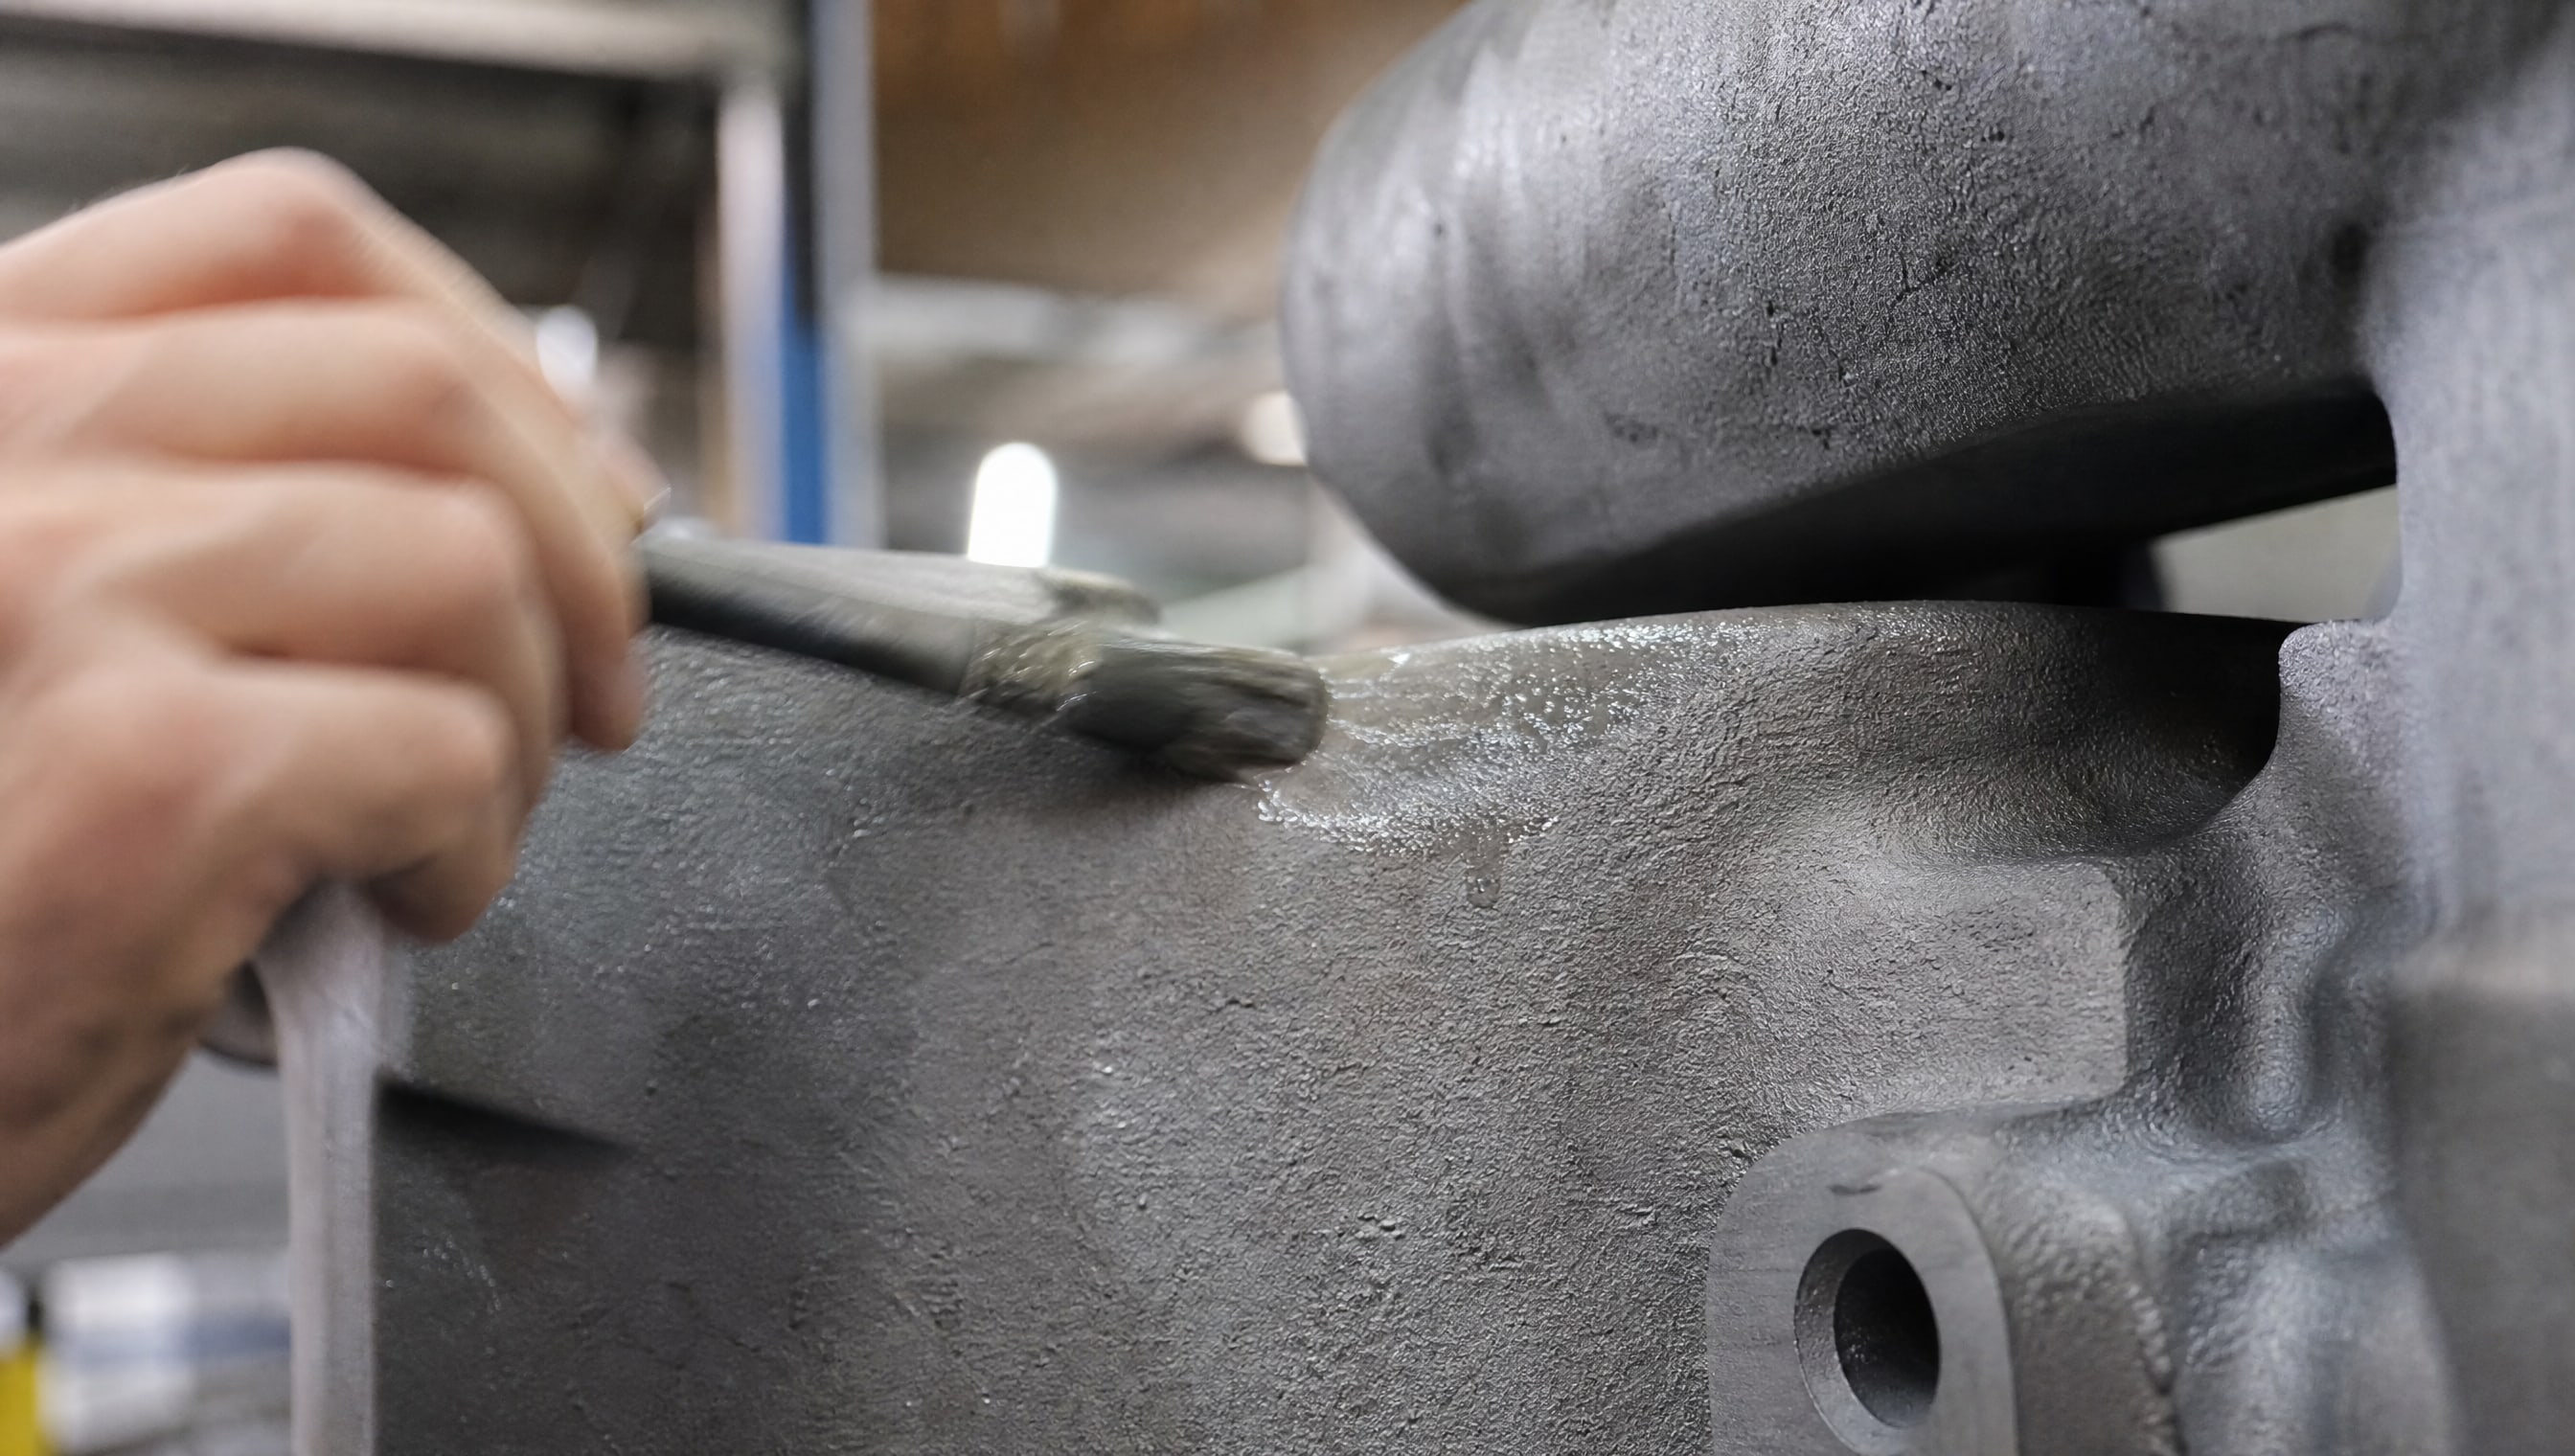
Для нанесения антикоррозийного покрытия нужна определенная, оптимальная шероховатость: слишком гладкая поверхность обеспечивает плохую адгезию, слишком шероховатая создает микропоры, в которых могут оставаться влага и загрязнения, ускоряющие коррозию под слоем защиты.
При пескоструйной обработке размер абразива и давление напрямую влияют на глубину и равномерность воздействия. Для мелких деталей сложно подобрать режим, при котором вся поверхность получит одинаковую шероховатость. Обычно возникает картина, когда одни участки слегка обработаны, другие глубоко истерты, третьи получают микротрещины.
Такая неравномерность становится причиной того, что антикоррозийное покрытие ляжет неровно. На гладких участках оно может отслаиваться из-за недостаточной адгезии, на чрезмерно шероховатых - собираться в комки. Фактически приходится либо повторно обрабатывать деталь, либо мириться с недолговечностью защиты, что полностью нивелирует смысл инвестиций в подготовку поверхности.
Остаточное загрязнение и необходимость дополнительной очистки
После пескоструйной обработки кажется, что поверхность чистая и готова к следующему этапу.
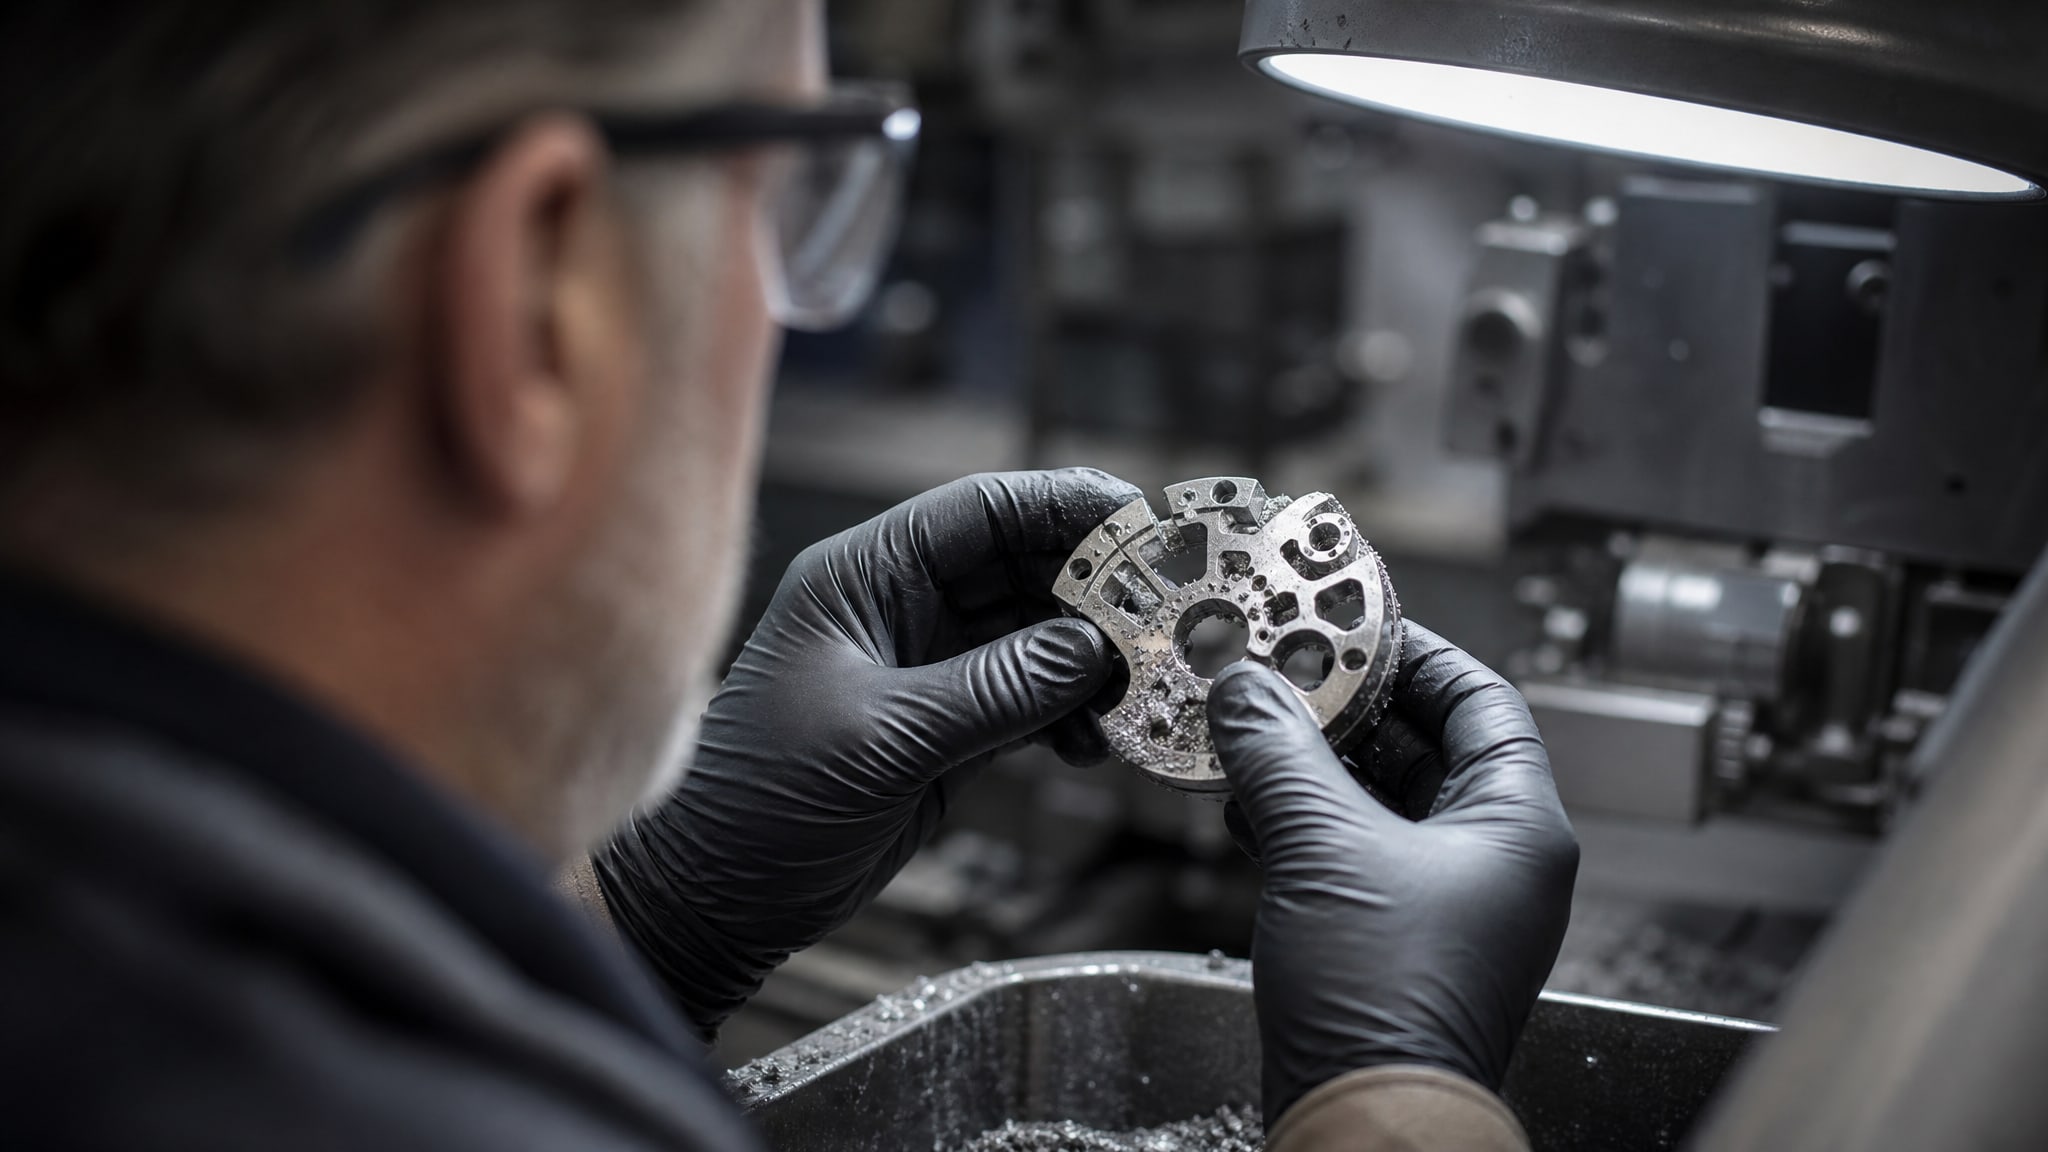
На самом деле это не так. При работе с мелкими деталями риск остаточного загрязнения абразивом резко возрастает.
Абразивные частицы вбиваются в поры и микротрещины поверхности. Если после пескоструя не провести тщательную и очень осторожную очистку (а для мелких объектов это сложно технически), эти частицы останутся на основании. Когда на такую загрязненную поверхность начнет наноситься антикоррозийное покрытие, оно будет приклеиваться не к металлу, а к остаткам абразива.
В итоге покрытие отслаивается при первых механических нагрузках или колебаниях температуры. Под отслоившимся слоем начинается активная коррозия, так как влага проникает в зазор между защитой и металлом. Для критичных элементов вроде крепежа ригелей фундаментов или высокоточного приборостроения это недопустимо.
Экономические и экологические издержки пескоструйной обработки
Пескоструйная установка требует постоянной подачи сжатого воздуха высокого давления (обычно от 6 до 8 атмосфер) и больших объемов абразива.
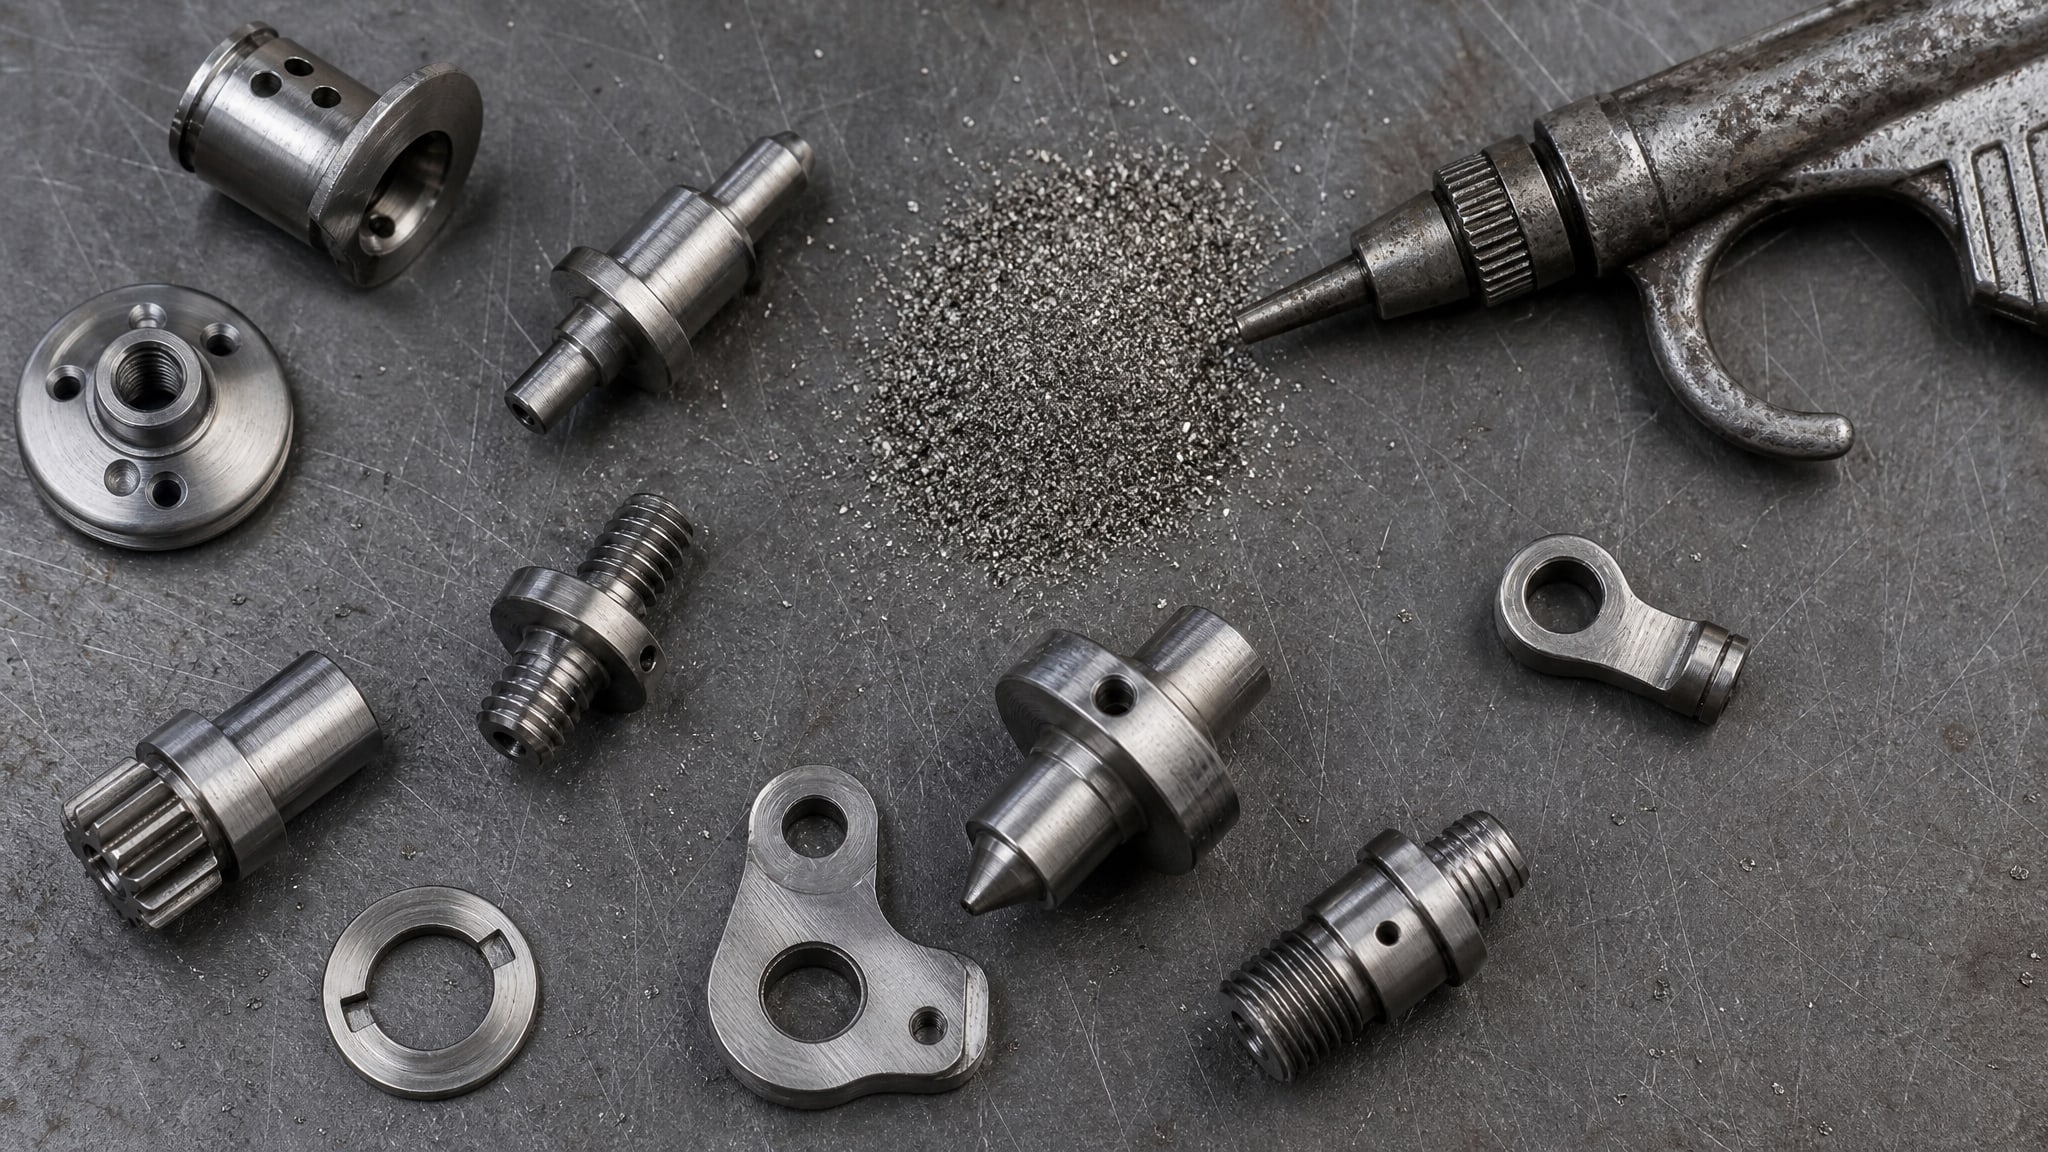
Для мелких деталей эта неэффективность особенно заметна: затрачивается энергия, газ и материал на обработку маленького объекта.
Расход абразива - величина непредсказуемая и зависит от множества факторов. Когда детали мелкие, сложно точно рассчитать, сколько абразива потребуется, и часто закупщики переплачивают за излишки. Кроме того, пескоструйная обработка производит огромное количество пыли, что требует установки мощной вентиляции, систем очистки воздуха и средств индивидуальной защиты персонала.
Работать с пескоструйным оборудованием можно, как правило, только на открытом воздухе или в специализированных камерах. Это существенно ограничивает возможность обработки мелких высокоточных деталей в условиях, где нужна защита от влаги, перепадов температуры и посторонних факторов. Все эти издержки делают пескоструйную обработку неуместной для большинства малогабаритного крепежа и деликатных компонентов.
Альтернативы пескоструйной обработке для высокоточных деталей
Когда стоит задача защитить мелкую деталь от коррозии и обеспечить нанесение антикоррозийного покрытия без риска повреждения геометрии, имеет смысл рассмотреть более щадящие методы подготовки поверхности.
Химическая очистка в слабых растворах кислот или щелочей позволяет удалить окислы и загрязнения без механического воздействия. Такой подход сохраняет точные размеры детали, не создает пыль и позволяет контролировать процесс с высокой точностью. Однако требует тщательного контроля времени обработки и последующей нейтрализации, что увеличивает трудозатраты.
Абразивная очистка с использованием мелкозернистого абразива и низкого давления (например, стеклянные микрошарики вместо песка) дает более мягкий результат. Хотя это медленнее, чем классическая пескоструйка, зато позволяет избежать повреждений и лучше контролировать шероховатость.
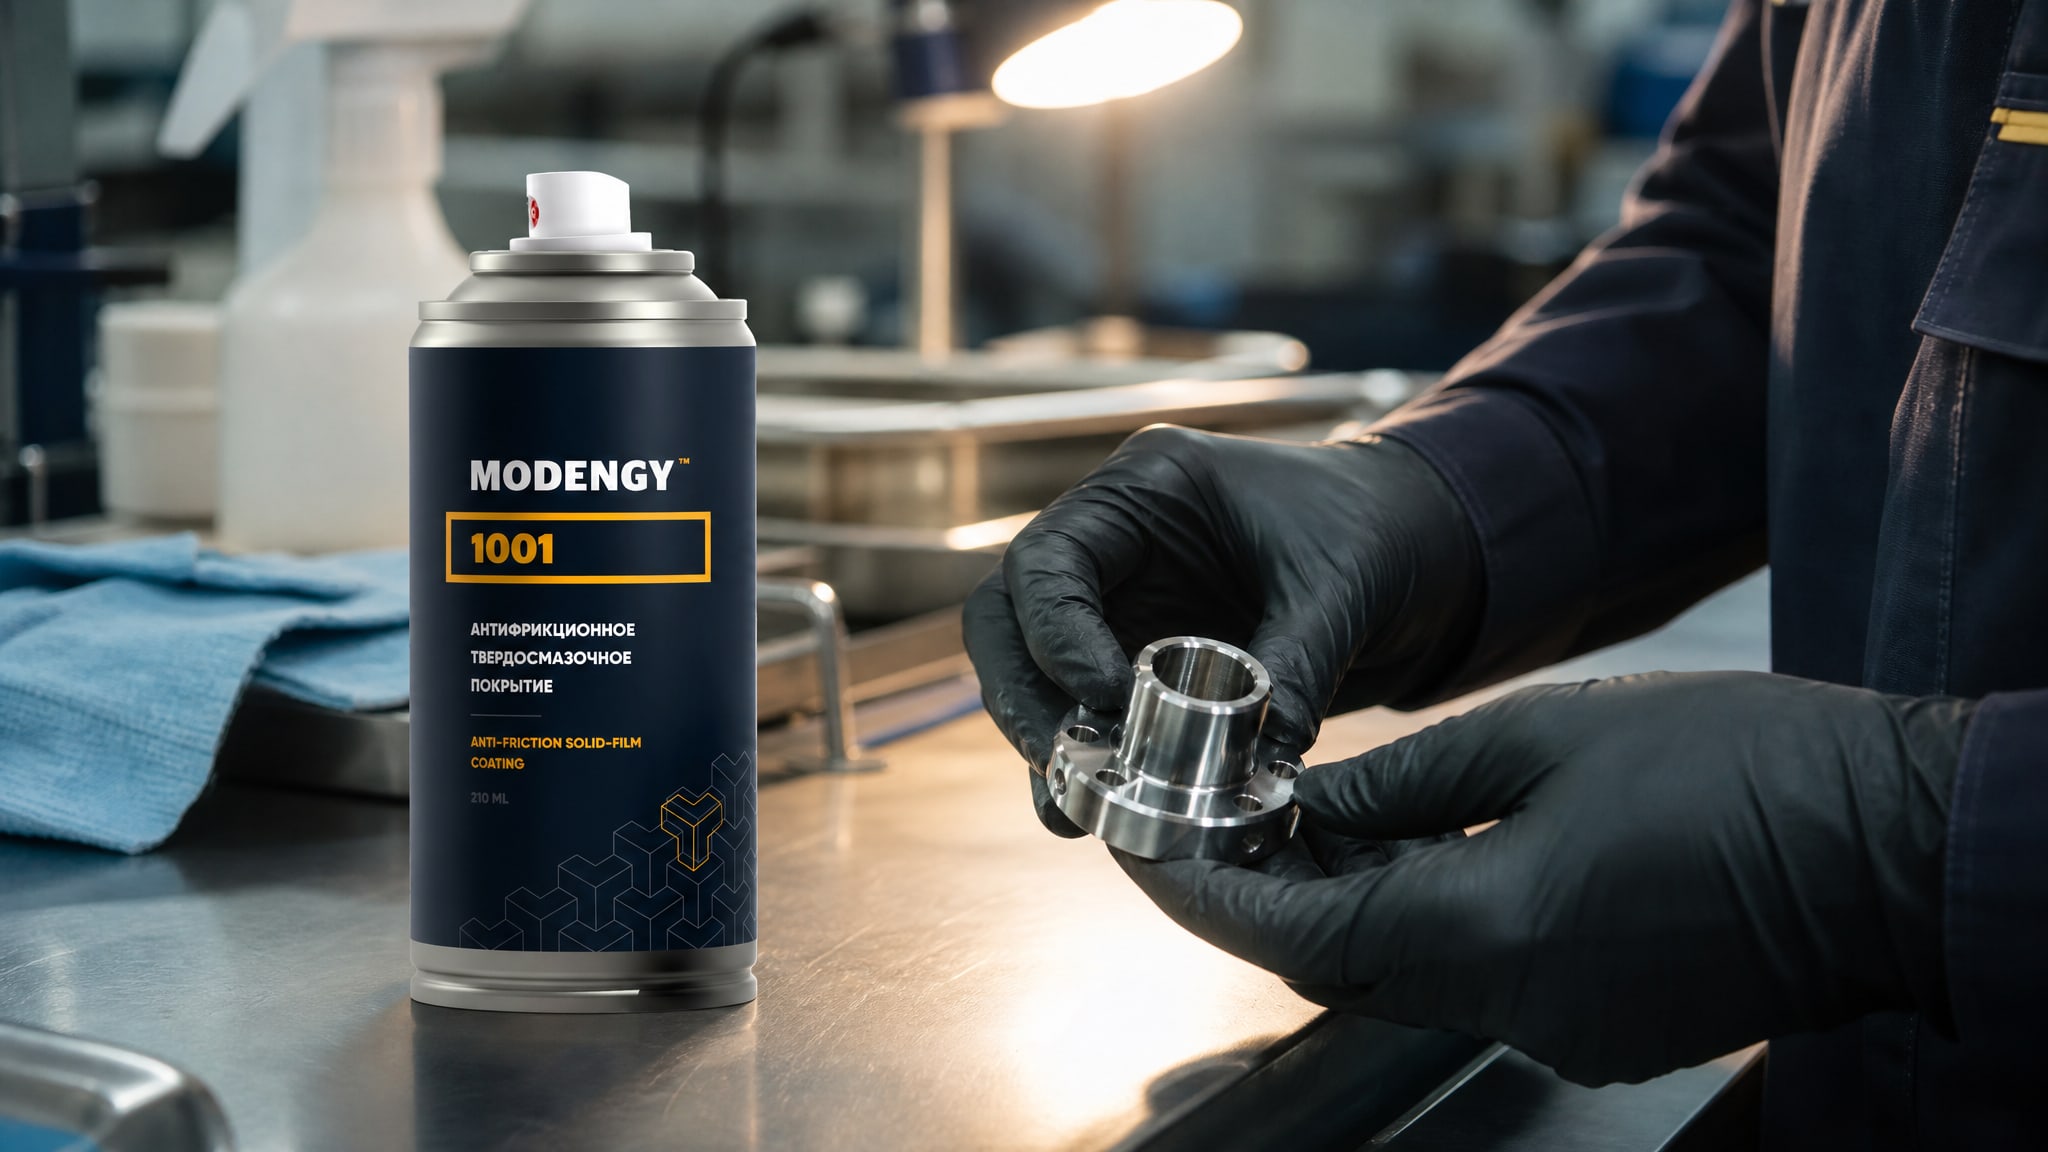
Для высокоточных деталей из нержавеющей стали, где требуется микронная толщина последующего покрытия и необходимо избежать загрязнения и механических повреждений, стоит обратить внимание на комбинированные подходы. Например, для защиты закладных деталей и элементов крепления от коррозии можно сначала провести мягкую химическую или низкодавленную абразивную очистку, а затем нанести тонкое антифрикционное твердосмазочное покрытие, которое обеспечит как защиту от влаги, так и нужные фрикционные свойства.
Твердосмазочные покрытия имеют еще одно преимущество: они наносятся в аэрозольной форме или методом напыления при низких давлениях, что полностью исключает риск деформации мелких деталей. MODENGY 1001 используется во многих ремонтных и производственных цехах именно благодаря тому, что обеспечивает защиту нержавеющей стали в условиях фреттинга и влажности, не требуя агрессивной предварительной подготовки поверхности.
Правильный выбор метода подготовки поверхности в зависимости от типа детали
Решение о том, подходит ли пескоструйная обработка для конкретной детали, нужно принимать на основе нескольких факторов: размер и масса детали, толщина стенок, наличие хрупких или острых элементов, требуемая точность геометрии, тип материала и требования к адгезии последующего покрытия.
Для деталей с линейными размерами менее 10-15 мм, для тонкостенных элементов, для крепежа и для любых конструкций, где критична точность, пескоструйная обработка категорически не рекомендуется. В этих случаях нужно выбирать щадящие методы подготовки.
Если детали изготовлены из нержавеющей стали, обратите внимание на то, что химическая пассивация часто более эффективна, чем механическая абразивная обработка. Нержавеющая сталь имеет особенность самозащиты за счет оксидной пленки, и слишком агрессивная обработка может нарушить эту пленку, ускорив коррозию.
Для закладных деталей, контактирующих с бетоном или другими пористыми материалами, нужно учитывать, что остаточный абразив будет вымываться влагой из бетона и создавать гальванические пары коррозии. Таким элементам нужна максимально чистая поверхность и надежное антикоррозийное покрытие, которое исключит контакт металла с влагой.
Часто задаваемые вопросы
Можно ли использовать пескоструйную обработку для мелких деталей, если снизить давление?
Снижение давления помогает, но не решает проблему полностью. Даже при низком давлении остается риск неравномерной обработки, загрязнения абразивом внутренних полостей и невозможности точно контролировать шероховатость на мелком объекте. Обычно для мелких высокоточных деталей лучше выбрать совсем другой метод подготовки поверхности.
Чем отличается нанесение антикоррозийного покрытия на нержавеющую сталь от обычной стали?
Нержавеющая сталь имеет естественную пассивную оксидную пленку, которая ее защищает. При агрессивной пескоструйной обработке эта пленка нарушается. Для нержавеющей стали часто достаточно мягкой химической очистки и последующей пассивации. Механическая абразивная обработка может привести к обратному эффекту, ускоряя коррозию под будущим покрытием.
Какая шероховатость нужна для хорошей адгезии антикоррозийного покрытия?
Оптимальная шероховатость обычно находится в диапазоне 2-5 микронов (по параметру Ra), в зависимости от типа покрытия. При пескоструйной обработке очень сложно достичь такого диапазона на мелких деталях, так как процесс сложно контролировать. Щадящие методы позволяют получить более воспроизводимый результат.
Что делать, если после пескоструя на детали остались абразивные частицы?
Необходима дополнительная тщательная очистка перед нанесением покрытия. Для мелких деталей это может потребовать ультразвуковой ванны, продувки сжатым воздухом или промывки в растворителе. Все эти операции добавляют затраты и время, что снова подтверждает нецелесообразность пескоструйной обработки для высокоточных элементов.
Какие способы защиты деталей от коррозии подходят для крепежа и закладных элементов?
Для крепежа и закладных деталей лучше всего комбинировать щадящую подготовку поверхности (мягкая абразивная обработка, химическая пассивация или механическая очистка мягкими щетками) с нанесением защитного покрытия - оцинковкой, эпоксидной смолой, полимерными составами или твердосмазочными антифрикционными покрытиями, обеспечивающими также низкий коэффициент трения при монтаже.
Заключение
Пескоструйная обработка - мощный и проверенный метод, но не универсальный. Для мелких высокоточных деталей, крепежа, закладных элементов и компонентов сложной геометрии она часто становится источником проблем: повреждает детали, создает неравномерную шероховатость, оставляет загрязнения, требует больших затрат энергии и создает опасности для персонала. При выборе способа подготовки поверхности к нанесению антикоррозийного покрытия нужно учитывать размер детали, материал, требуемую точность и последующие процессы.
Для защиты нержавеющей стали, мелкого крепежа и других высокоточных элементов от коррозии используйте щадящие методы подготовки - химическую очистку, низкодавленную абразивную обработку или комбинированные подходы с последующим нанесением надежного антикоррозийного покрытия. Это сохранит геометрию деталей, обеспечит хорошую адгезию защиты и гарантирует длительный срок службы без преждевременного выхода из строя.