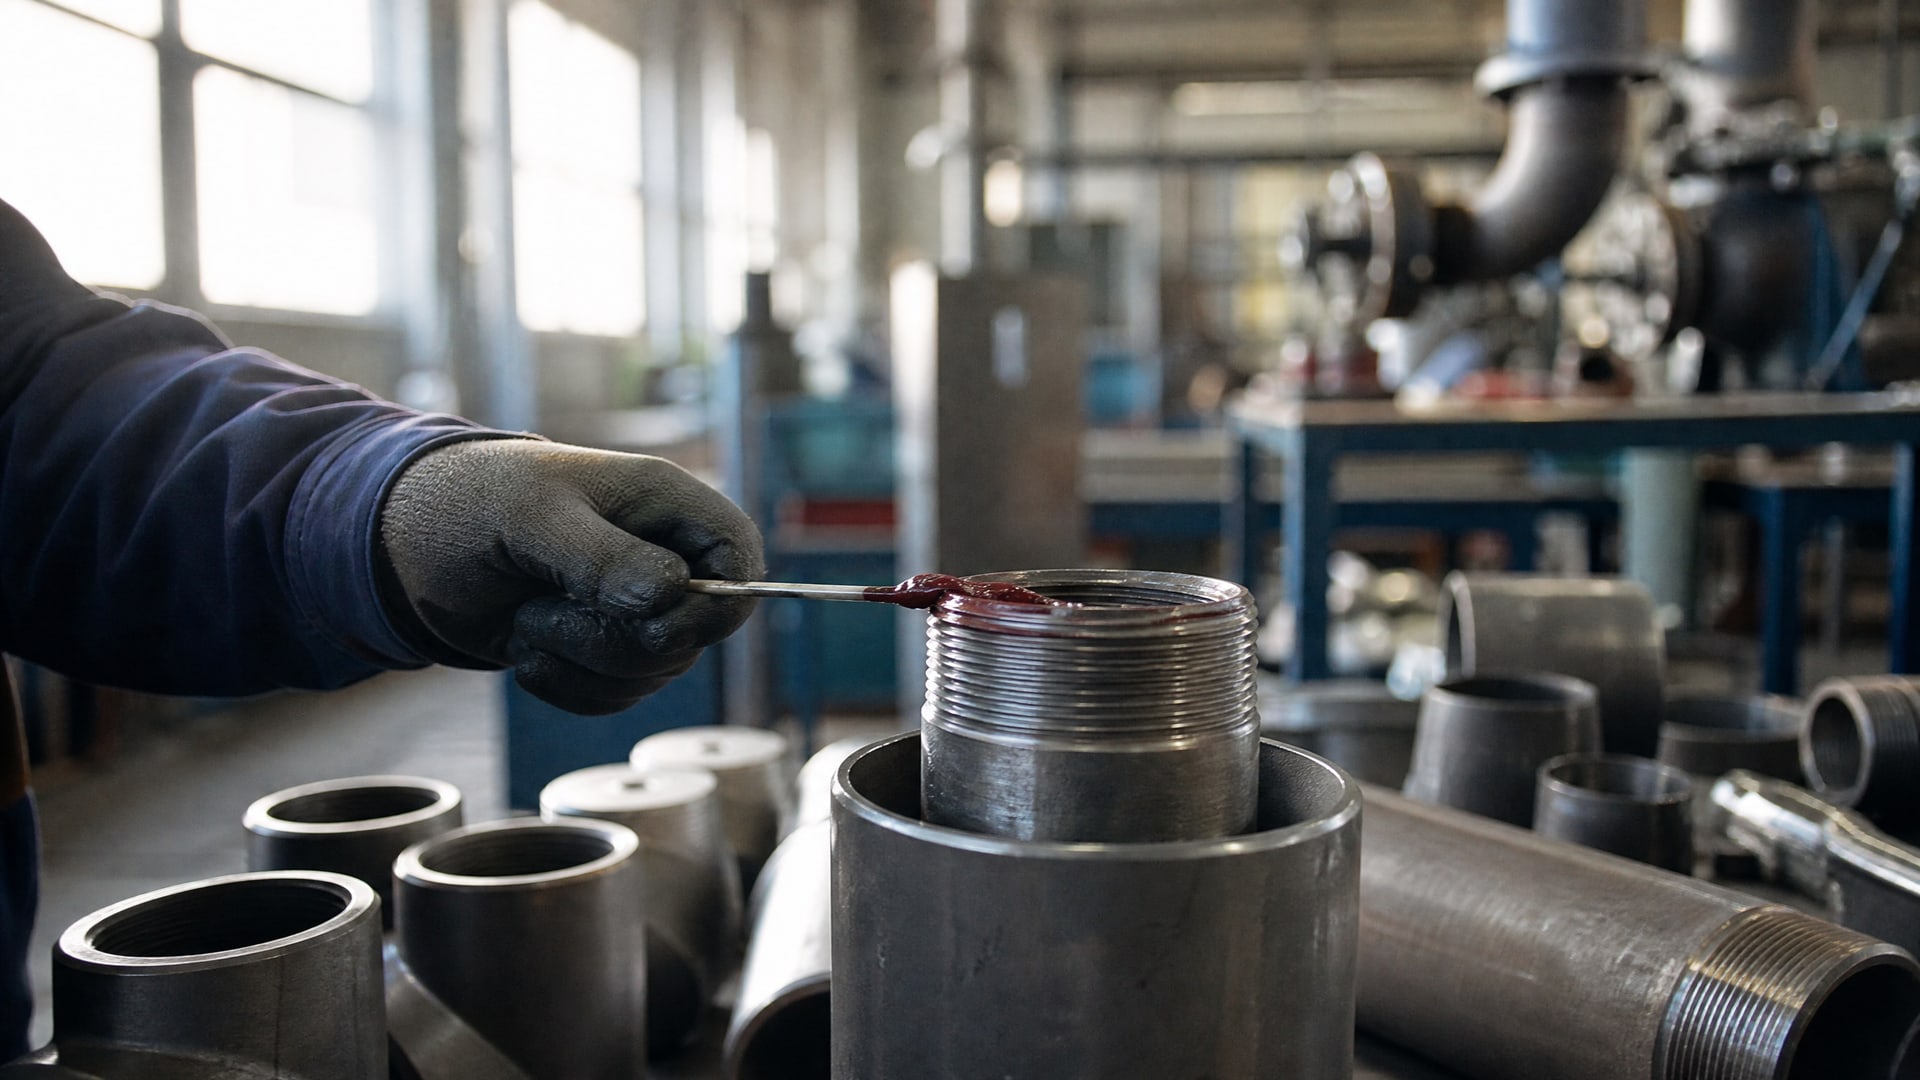
Пищевое производство неизбежно связано с частой влажной уборкой оборудования. После каждой мойки металлические детали - подшипники, направляющие, шпиндели, электроконтакты - остаются открыты к воде и кислороду, что запускает процесс коррозии за считанные часы. Смазки с допуском NSF H1 являются решением, специально разработанным для защиты оборудования в таких условиях. Они не только обеспечивают антикоррозионную пленку на металле, но и выдерживают режим регулярной мойки благодаря высокой водостойкости. В этой статье разберемся, как работает такая защита, на какие параметры смотреть при выборе, и как правильно наносить смазку, чтобы исключить как коррозию, так и риск контаминации продукта.
Почему после мойки оборудование подвержено коррозии
Вода, попадая на открытый металл, вытесняет воздух и вступает в химическое взаимодействие с железом и медью.
Если смазочная пленка отсутствует, кислород растворенной воды начинает окислять поверхность - развивается питтинговая коррозия, которая за несколько часов может повредить подшипник или направляющую. В условиях пищевого производства мойка проводится ежедневно или несколько раз в смену, поэтому металл практически постоянно находится под угрозой.
Традиционные смазки вымываются водой или размягчаются моющими и дезинфицирующими растворами, оставляя металл без защиты. Обычные масла создают пленку, но не обладают адгезией к мокрой поверхности - смазка стекает вниз вместе с водой. Специализированные составы с допуском H1, напротив, разработаны именно для такого режима: они прилипают к металлу, сохраняют защитный слой при контакте с водой и держат его вплоть до следующего цикла мойки.
Что такое NSF H1 и как она защищает от коррозии
NSF H1 - это регистрационный класс смазок, допускаемых Национальным санитарным фондом США и министерством сельского хозяйства USDA к использованию в пищевой промышленности.
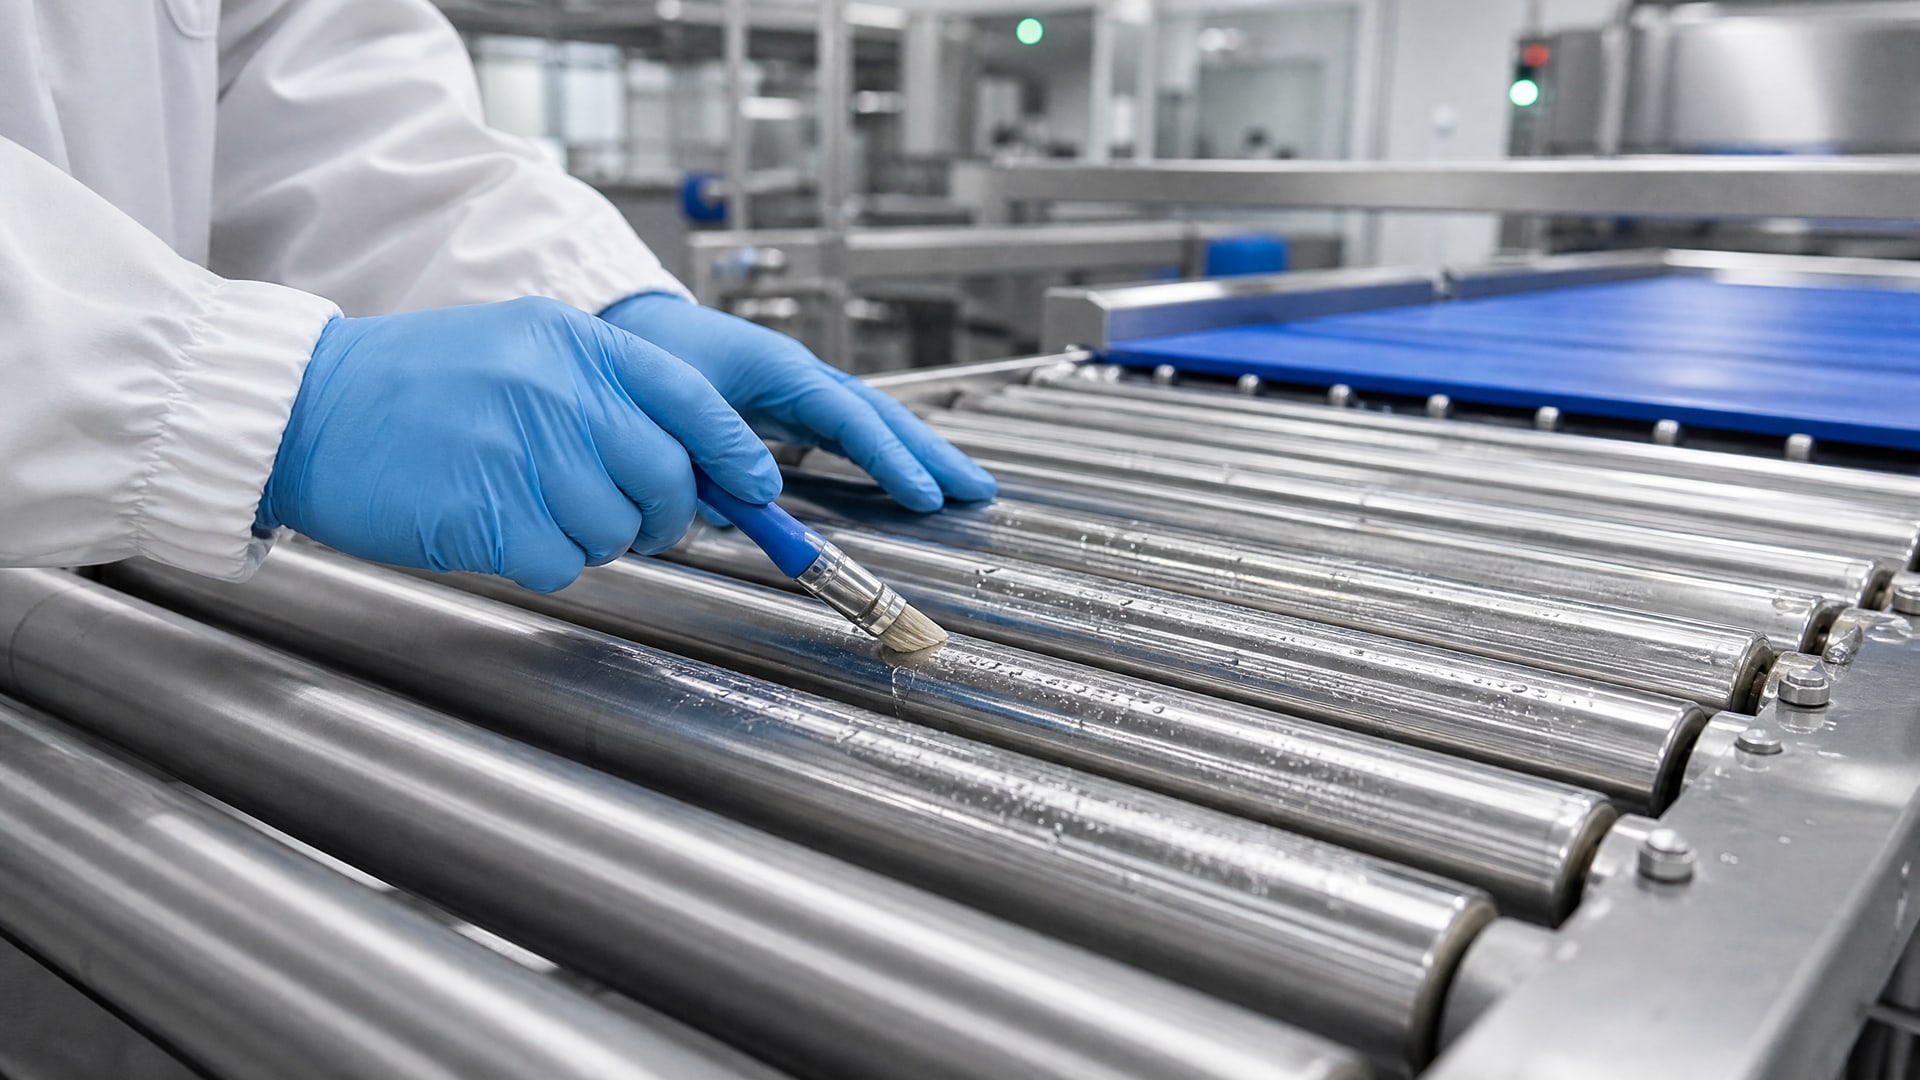
Ключевая фраза в документации NSF/USDA: допуск дается на случайный контакт с пищей, а смазка при этом может наноситься как защитная антикоррозионная пленка на оборудование.
В формулировке прямо оговаривается, что количество смазки должно быть минимально необходимым для защиты, а поверхность после нанесения должна быть вымыта или протерта до состояния, исключающего перенос в пищу. Это означает, что H1 - это не смазка для прямого пищевого применения, а именно антикоррозионное покрытие для зон, куда пища может попасть случайно.
Такой подход позволяет предотвратить питтинговую коррозию, фреттинг (микродвижения элементов с одновременной коррозией) и отказы подшипников, которые часто происходят в линиях фасовки, на мойках, в холодильных камерах и на всех участках с высокой влажностью. Смазка создает барьер между металлом и водой, вытесняя кислород с поверхности и предотвращая образование ржавчины.
Водостойкость и адгезия: ключевые параметры для влажных зон
Когда снабженец выбирает H1-смазку для моечной зоны, он должен смотреть минимум на три параметра: водостойкость, коррозионную стойкость и адгезию.
Водостойкость (water washout по ASTM D1264). Это показатель, который измеряет, какой процент смазки смывается водой при мойке оборудования. Типичные значения для пищевых смазок лежат в диапазоне 2–7% при температуре 175°F (79°C). Чем ниже цифра, тем лучше смазка держится на металле. Примеры из техкарт: water washout 2,4% - это хорошо защищенный состав; water washout 7,7% - тоже допустимо, но смазка потеряет больше пленки при интенсивной мойке горячей водой.
Коррозионная защита (copper corrosion по ASTM D4048). Показатель оценивает, не вызывает ли смазка коррозию медных сплавов, которые часто встречаются в подшипниках и теплообменниках. Норма - класс 1a, что означает минимальное потемнение; классы 1b и выше указывают на наличие активных кислот в составе, которые портят металл.
Адгезия к металлу. Это способность смазки прилипать к влажной поверхности и не стекать вниз при вертикальном расположении узла. Адгезия определяется структурой загустителя - алюминиевые комплексы, для примера, показывают высокую адгезию в условиях мойки; некоторые синтетические загустители работают хуже. Отраслевые материалы прямо указывают: для мокрых пищевых зон критичны именно адгезия, водостойкость и устойчивость к микробной контаминации.
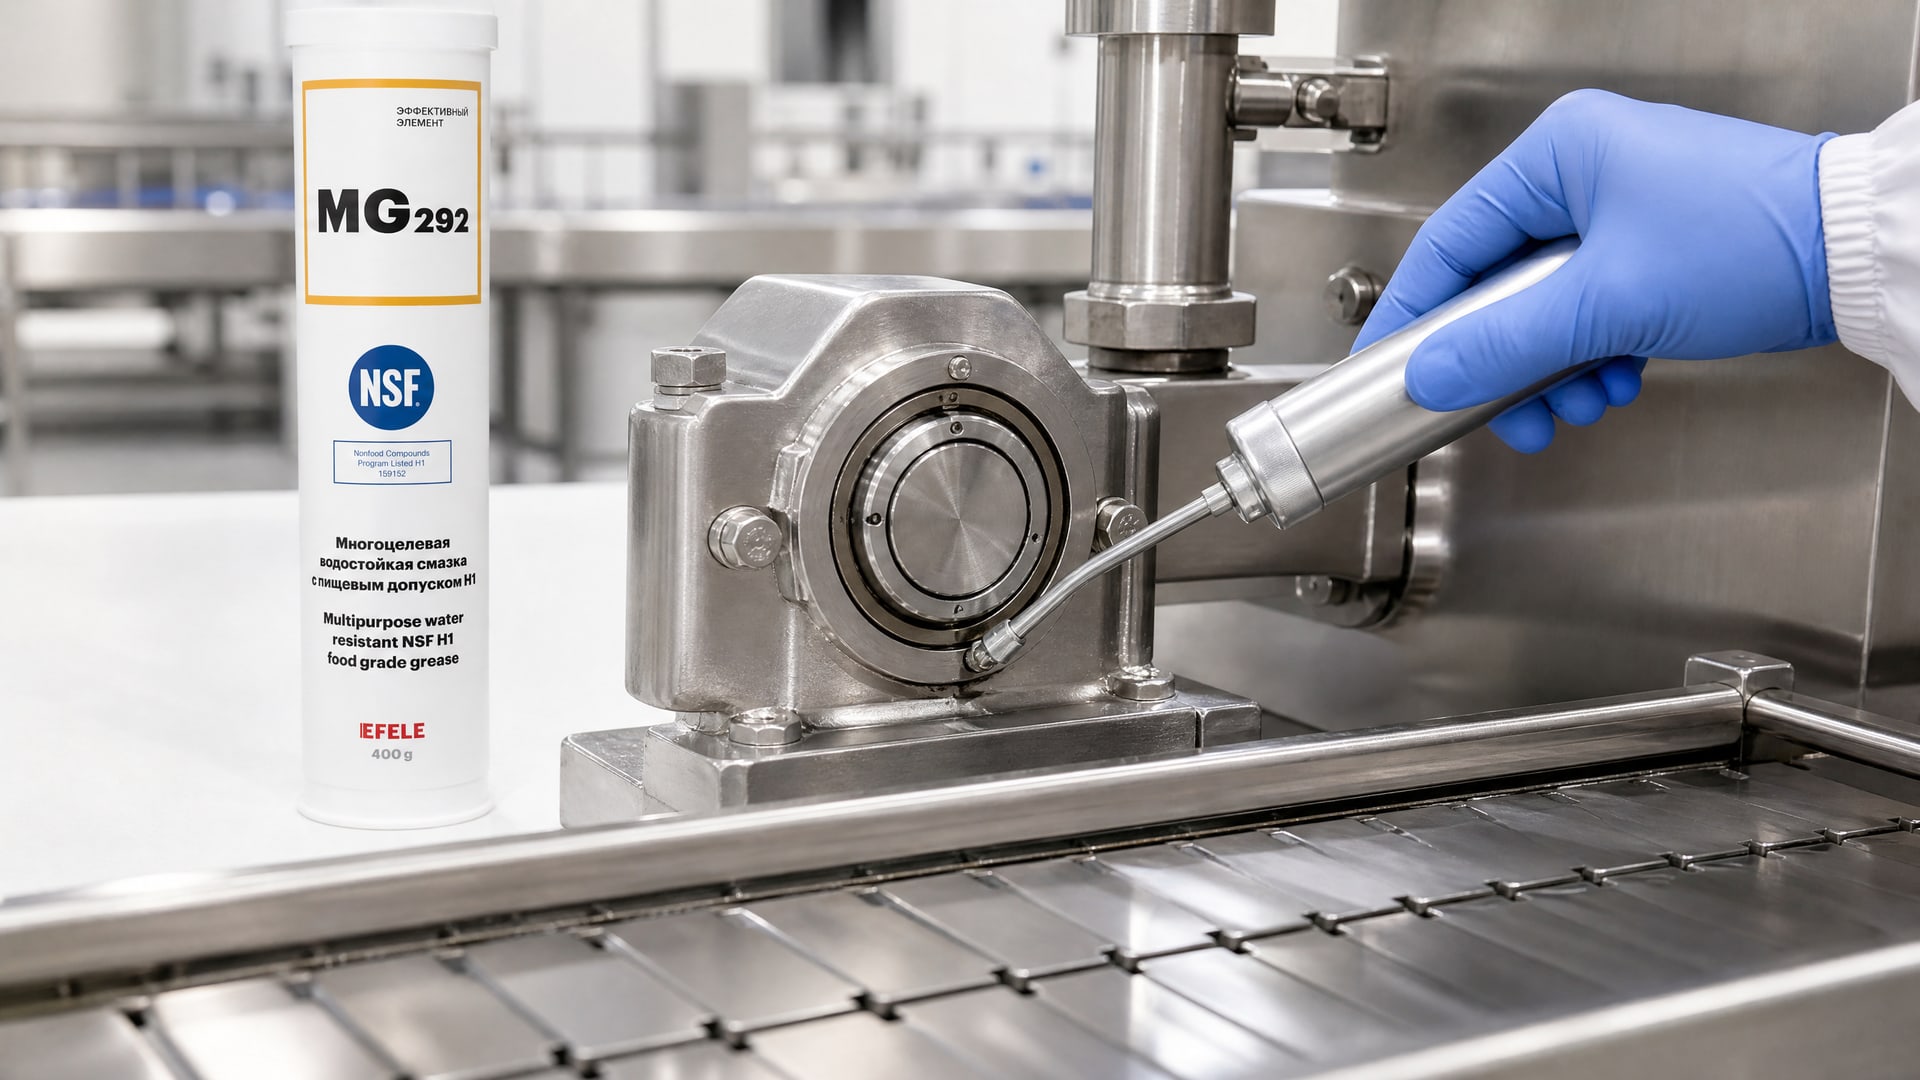
Для защиты высоконагруженных узлов пищевого оборудования от коррозии после мойки рекомендуется использовать водостойкую многоцелевую смазку EFELE MG-292 с допуском NSF H1. Она обладает выраженной адгезией к металлу, низким water washout и защищает подшипники, направляющие и шпиндели в условиях регулярной влажной уборки.
NLGI-класс консистенции и выбор формы смазки
Пластичная смазка для пищевого оборудования классифицируется по консистенции по шкале NLGI - от NLGI 0 (очень жидкая) до NLGI 6 (очень твердая).
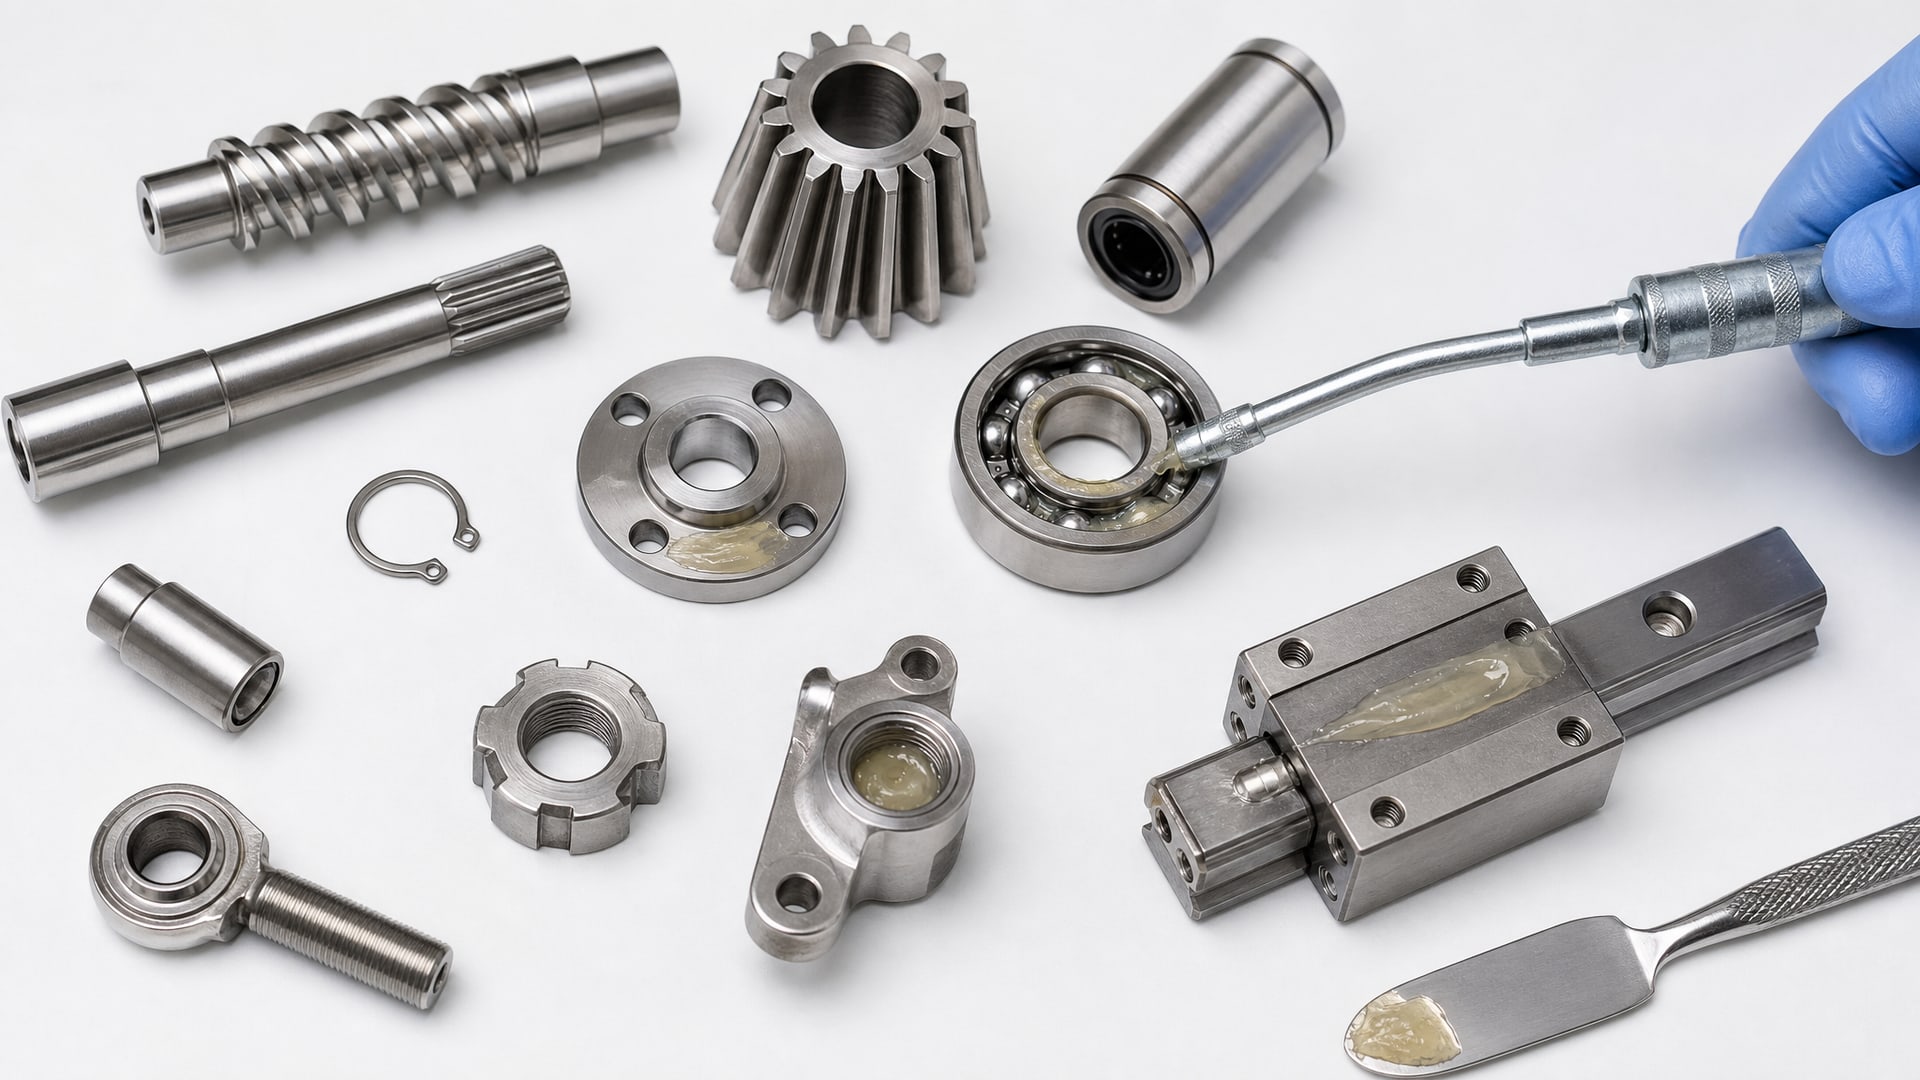
Для пищевых зон наиболее распространены NLGI 1 и NLGI 2.
NLGI 2 - стандартная консистенция для большинства подшипников и узлов скольжения. Она хорошо держится в зазорах, не вытекает при вибрации, легко наносится тонким слоем. Для моечных зон NLGI 2 - это универсальный выбор, так как смазка остается в точке нанесения и не распределяется потеком.
NLGI 1 - более мягкая консистенция, часто используется в узлах с тесными зазорами, на открытых подшипниках и в холодных условиях. При низких температурах она лучше распределяется; однако при мойке горячей водой может вымываться быстрее, чем NLGI 2.
В отраслевых обзорах оба класса встречаются одинаково часто, выбор зависит от конкретного узла и режима работы. Если узел работает при температуре ниже 0°C (холодильная камера, морозильник), стоит рассмотреть NLGI 1. Для открытых подшипников редукторов, кареток конвейера и направляющих столов подойдет NLGI 2.
Как правильно наносить H1-смазку после мойки
Неправильное нанесение смазки может привести как к недостаточной защите (если нанесено слишком мало), так и к загрязнению пищевого продукта (если нанесено слишком много).
Эксперты пищевой промышленности рекомендуют следующий алгоритм.
Шаг 1: очистка поверхности. После мойки оборудование должно быть просушено и протерто чистой тряпкой или салфеткой. Остатки воды, особенно в зазорах подшипников, должны быть удалены, иначе смазка не прилипнет к мокрому металлу.
Шаг 2: нанесение минимального количества. Смазку наносят тонким слоем непосредственно перед запуском оборудования. NSF/USDA в своих рекомендациях указывают на минимально необходимое количество - достаточное для создания защитной пленки, но не избыток. Для узла размером 10 см это обычно 0,5–1 грамм; для подшипника диаметром 30 мм -1–2 грамма. Точное количество указывает производитель в техкарте.
Шаг 3: удаление избытка (если требуется). Если смазка нанесена как антикоррозионная пленка на открытые поверхности (например, на штоки цилиндров или направляющие), излишки следует удалить салфеткой после короткого хода узла (10–20 оборотов, чтобы смазка распределилась). Это исключает риск миграции в пищу и предотвращает образование липких отложений.
Шаг 4: проверка при запуске. Перед загрузкой продукции оборудование должно поработать в холостом ходу 2–3 минуты, чтобы смазка распределилась по узлам и исключить холодный пуск с недостаточной пленкой.
Многие закупщики возвращаются именно к этому режиму нанесения второй год подряд, так как он обеспечивает надежную защиту от коррозии без добавления времени к циклу мойки.
Коррозия металла в пищевом оборудовании: типичные сценарии
Питтинговая коррозия подшипников возникает через 4–8 часов после мойки, если смазка была полностью смыта.
На шариках и кольцах образуются микроточки ржавчины; через 1–2 недели такой подшипник начинает издавать шум, вибрировать и, в конечном счете, заклинивает. Стоимость замены подшипника 6205 составляет 300–500 рублей, но простой конвейера обходится в разы дороже.
Фреттинг-коррозия происходит на сопряжениях, где есть микродвижения под нагрузкой (например, посадка подшипника на вал или разъемное соединение). Без смазки вода проникает в зазор, железо окисляется, образуется абразивная окись, которая еще быстрее разрушает поверхность. За 2–3 недели фреттинг может привести к избыточному люфту или задиру.
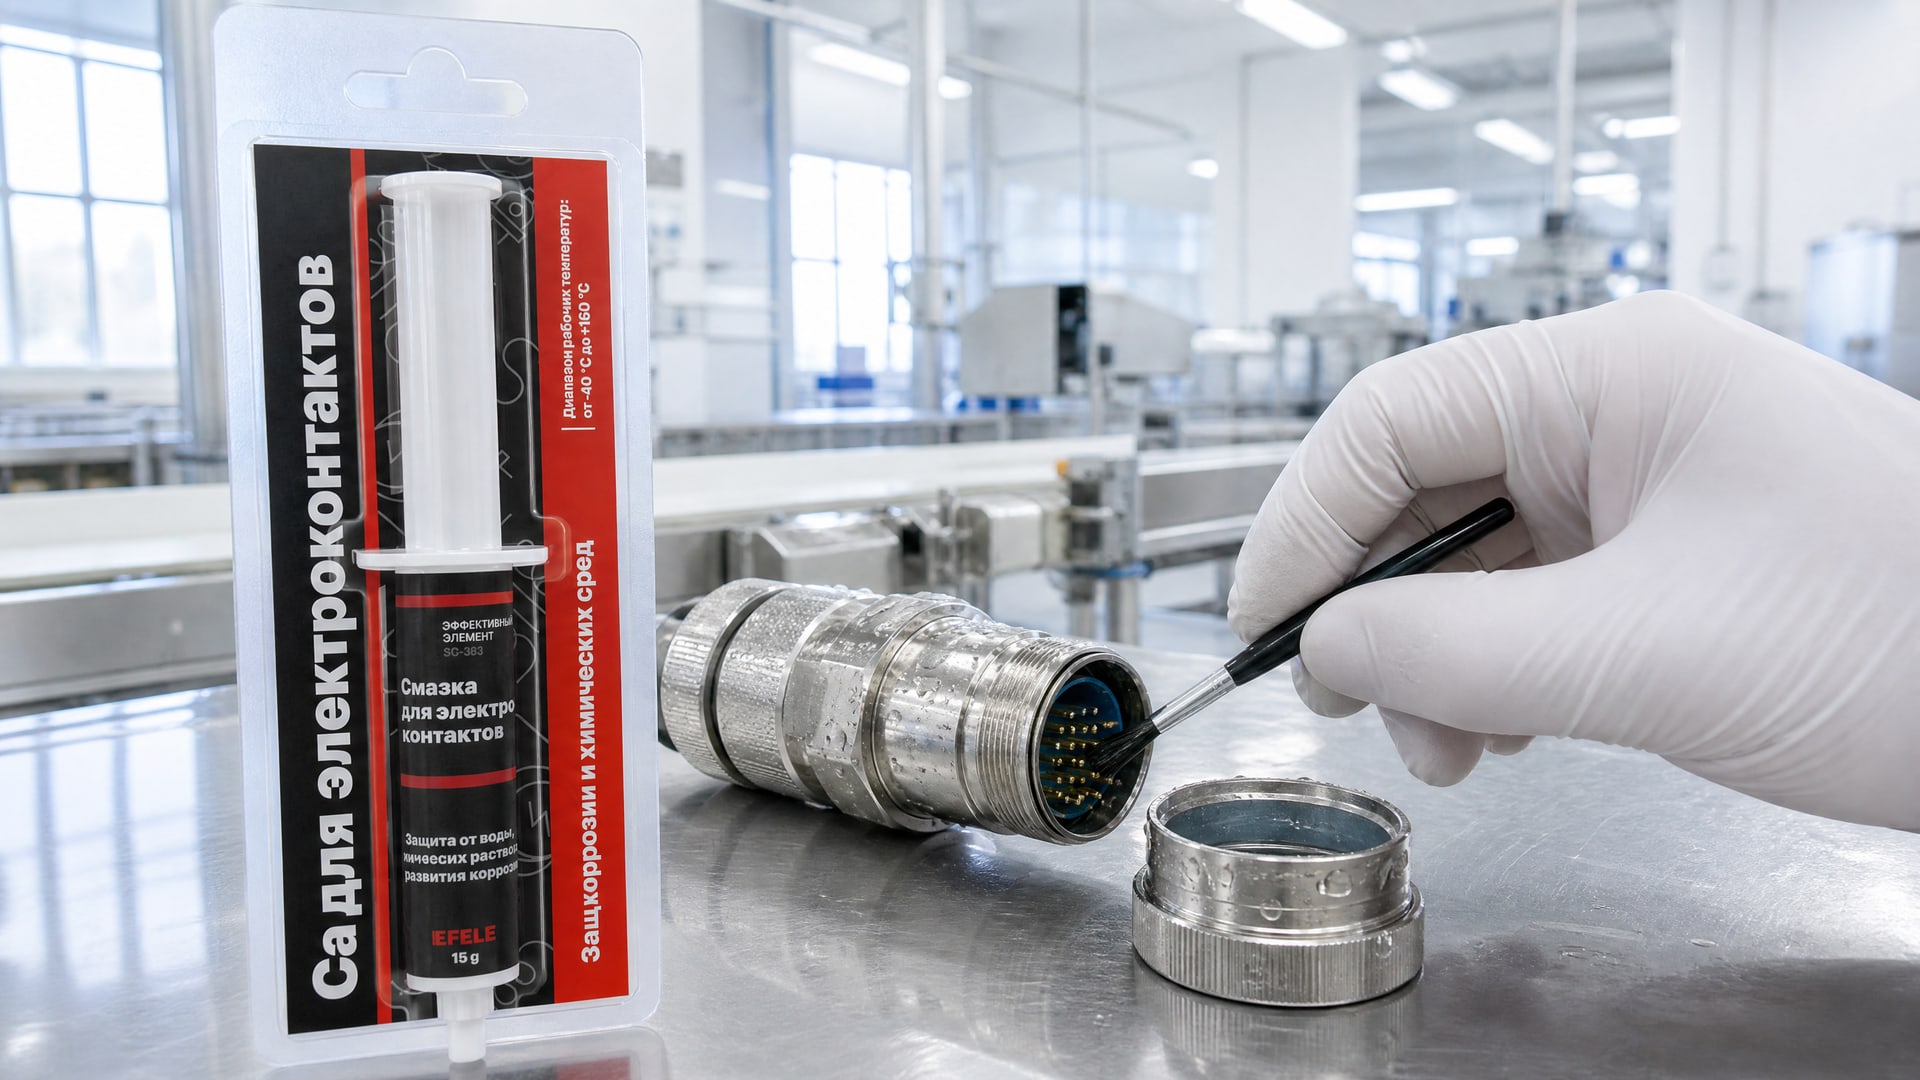
Контактная коррозия возникает, если смазка содержит активные кислоты или соли. На медных контактах разъемов и электросоединений образуется зеленый налет (медный оксид), сопротивление возрастает, сигнал ослабевает. Такие отказы коварны, потому что внешне контакт может выглядеть исправным. Для защиты электроконтактов и разъемов от коррозии и влаги в условиях пищевого производства используют силиконовые диэлектрические смазки с допуском NSF H1, например EFELE Смазка для защиты электроконтактов.
Все три типа коррозии предотвращаются одним средством: регулярное нанесение водостойкой смазки H1 с low copper corrosion сразу после мойки и перед запуском.
Часто задаваемые вопросы
Можно ли оставлять H1-смазку толстым слоем на оборудовании после мойки?
Нет. NSF/USDA прямо указывают: смазка должна наноситься в минимально необходимом количестве для защиты. Толстый слой вмешивается в работу узла, может вытечь на продукт, привести к налипанию грязи и снижить эффективность самой мойки. Правило: если после короткого хода узла смазка капает - это избыток, его нужно удалить салфеткой.
Какая разница между water washout 2,4% и 7,7%?
Это показатель того, какой процент смазки смывается водой при мойке. При washout 2,4% смазка теряет 2,4% массы - это хорошая защита. При 7,7% теряет почти в 3 раза больше. Для зон с интенсивной мойкой горячей водой (выше 70°C) рекомендуется выбирать составы ближе к 2–4%.
Может ли простая водостойкая смазка заменить H1?
Нет. Техническая водостойкость - это не то же самое, что пищевая регистрация. H1 означает, что состав сертифицирован NSF и USDA, протестирован на миграцию вредных веществ и допущен для использования в пищевой отрасли. Обычная водостойкая смазка может содержать токсичные присадки.
Нужна ли дополнительная защита, если уже есть пищевое масло?
Да. Пищевые масла (например, NLGI 1 на минеральной основе) создают пленку, но при мойке вымываются быстрее и не обеспечивают стойкости к питтингу. Для влажных и моечных зон эксперты рекомендуют именно пластичные смазки H1 с выраженной адгезией и water washout resistance.
На что смотреть в паспорте смазки при выборе для пищевого оборудования?
Минимум пять параметров: регистрация NSF H1, water washout ASTM D1264 (ниже 5% - хорошо), copper corrosion ASTM D4048 (класс 1a), рабочая температура (должна охватывать режимы вашего оборудования) и NLGI-класс. По возможности проверьте ISO 21469 - дополнительный стандарт для гигиены пищевого производства.
Заключение
Смазки H1 предотвращают коррозию оборудования после мойки благодаря высокой адгезии к металлу, устойчивости к смыванию водой и наличию коррозионных ингибиторов. Ключ к эффективной защиты - правильный выбор смазки (обращай внимание на water washout, copper corrosion и совместимость) и правильное нанесение (минимальное количество, просушенная поверхность, удаление избытка). Следующий шаг: проверь техкарту используемой смазки, убедись, что она имеет допуск NSF H1 и показатель water washout не выше 5%, и внедри регулярное нанесение перед каждым запуском оборудования - это исключит питтинговую коррозию, фреттинг и ненужные простои.