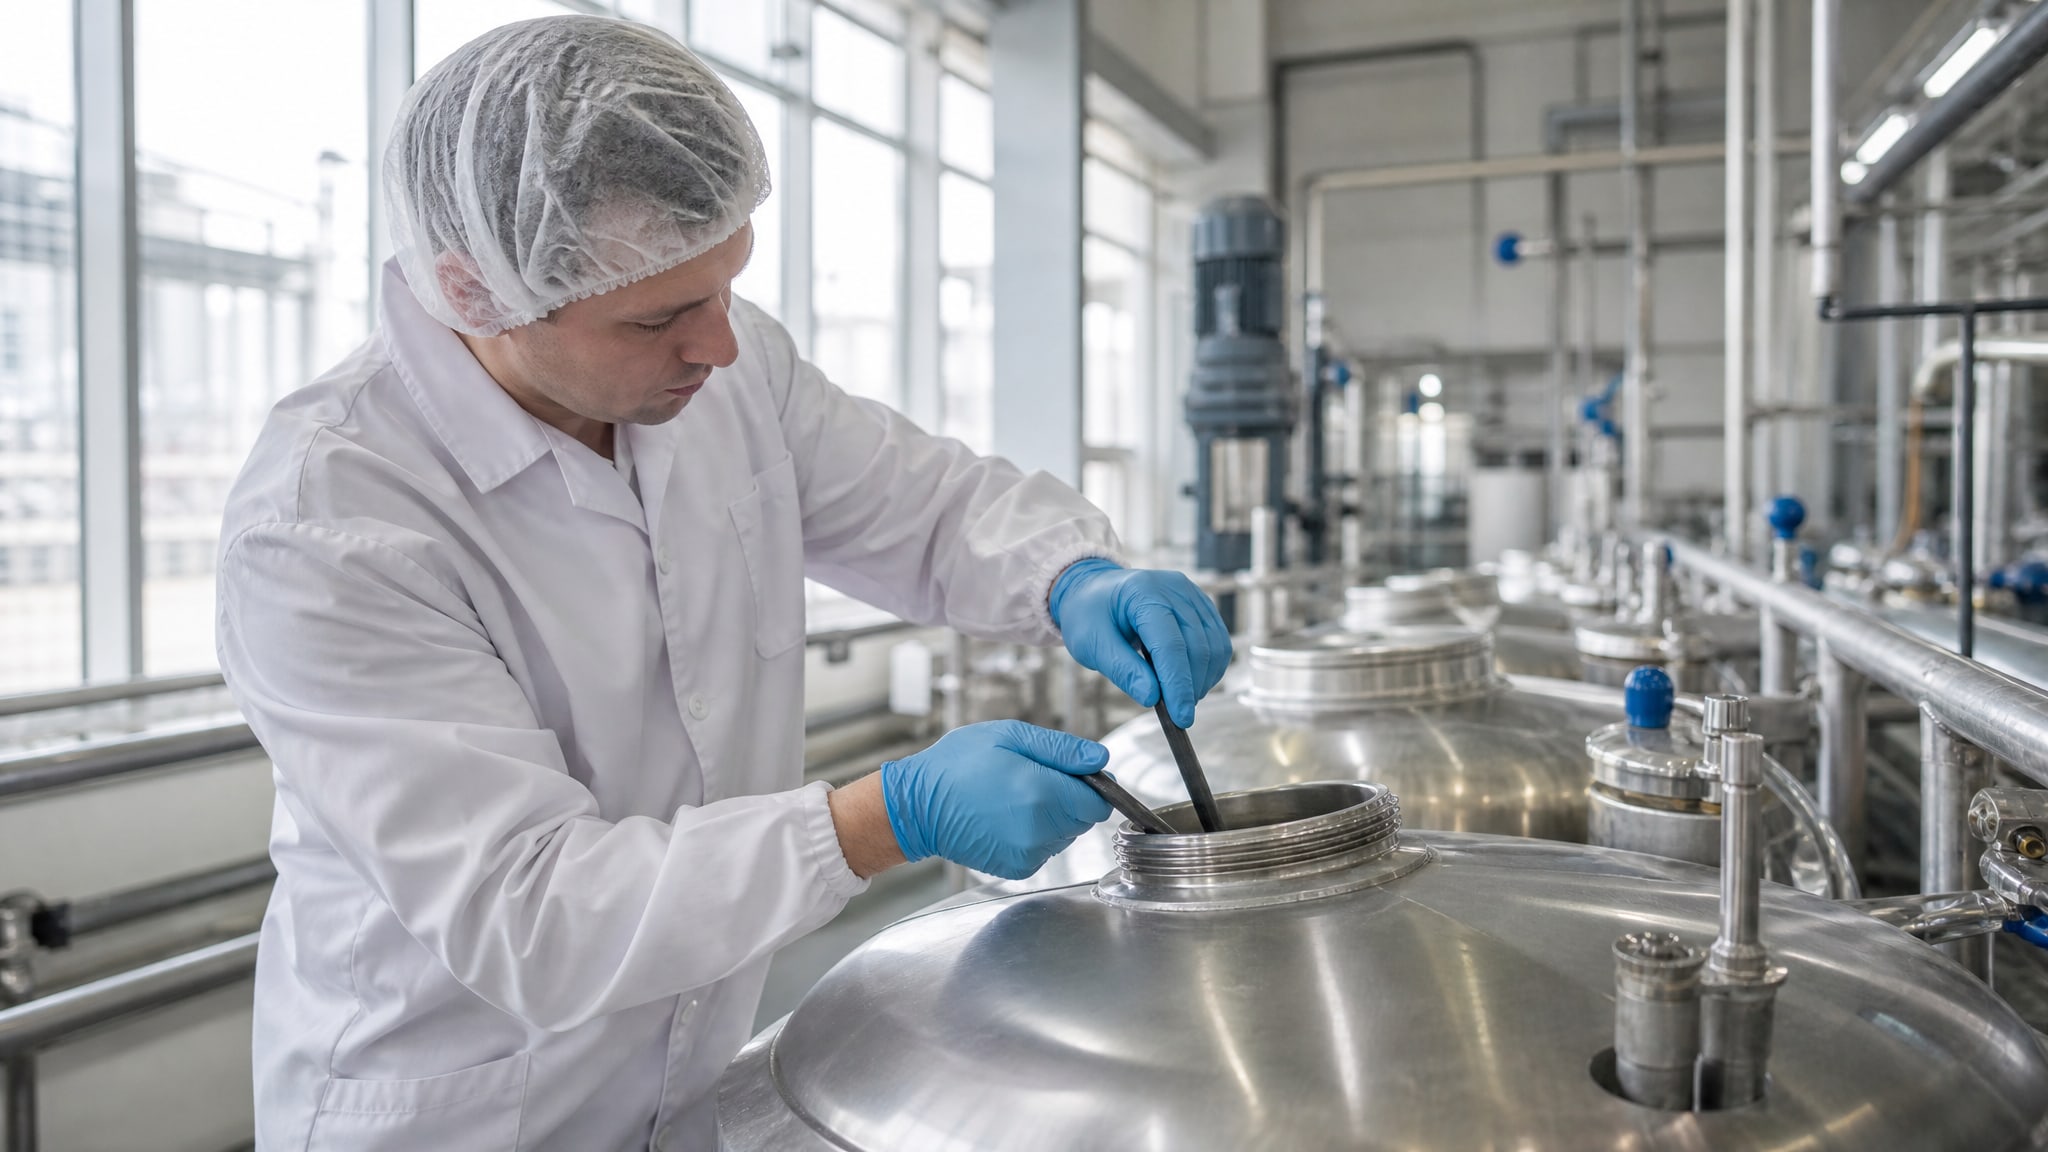
Переход на смазки с допуском NSF H1 - это не просто замена одного продукта на другой. Это комплексный процесс, который затрагивает выбор материала, проверку оборудования, обучение персонала и контроль соблюдения процедур. H1 относится к смазкам для случайного (инцидентного) контакта с пищей, а не к веществам для постоянного прямого контакта с продуктом. Понимание этого различия критично для правильного внедрения: ошибка в определении зон применения или в процедурах нанесения может свести на нет весь эффект от замены.
Статья рассчитана на технических специалистов, инженеров и закупщиков, которые готовят производство к внедрению H1 или уже в процессе перевода. Вы узнаете, какие смазки действительно нужны, как подготовить оборудование, какие ошибки встречаются чаще всего, и как организовать проверку соответствия допускам и стандартам.
Что такое H1 и чем он отличается от обычных смазок
Допуск NSF H1 обозначает смазки, которые могут применяться при наличии вероятности случайного контакта с пищей, упаковкой или тем, что соприкасается с продуктом.
Это не означает, что вещество безопасно для прямого контакта - напротив, H1 определяется именно через ограничение потенциального переноса: если смазка все же попадет в пищу, ее количество не должно превышать 10 mg/kg.
Другой допуск, H2, относится к зонам, где контакт с пищей исключен вообще (например, смазка внутри герметичного подшипника или редуктора, где продукт никогда не пройдет). В таких местах можно применять обычные промышленные смазки без ограничений по NSF.
Смазки класса 3H или H3 предназначены для разделительных агентов на прокладках и уплотнениях, где допускается прямой контакт. Эта категория более строгая в отношении допустимых компонентов, но применяется реже, чем H1 и H2.
NSF устанавливает для H1 конкретное требование: при нанесении смазка должна использоваться в минимально необходимом количестве, а излишки удаляются протиркой или мойкой, чтобы на поверхности осталась только тонкая защитная пленка. Это фундаментальное отличие от обычных смазок, где допуск избытка материала неограничен. На пищевом производстве каждая бригада обслуживания должна понимать это правило, иначе введение H1 не даст гигиенических преимуществ.
Нормативная база: NSF H1 и ISO 21469
ISO 21469 - это международный стандарт гигиенических требований к смазкам, которые могут случайно контактировать с пищей, косметикой, фармацевтической продукцией и кормами.

Важно не путать его с H1: это не одно и то же.
NSF H1 - это регистрация/классификация продукта в реестре NSF, подтверждающая, что смазка соответствует определенным требованиям для incidental contact. ISO 21469 - это стандарт, охватывающий весь жизненный цикл смазки: от рецептуры и производства до применения и обращения на производстве.
Продукты, зарегистрированные как H1 и/или сертифицированные по ISO 21469, считаются food-grade смазками. Стандарт не предназначен для веществ, используемых как добавки к пищевому продукту или для прямого контакта - его смысл именно в том, чтобы гарантировать безопасность при случайных ситуациях и в процессах с потенциалом перекрестного загрязнения.
Эксперты рекомендуют при выборе смазки для пищевого оборудования проверять оба маркера: H1-регистрацию в NSF и соответствие ISO 21469. Это подтверждает, что продукт прошел всю цепочку проверок и продолжит соответствовать требованиям даже при хранении и использовании на производстве.
Аудит точек смазки на производстве
Прежде чем переходить на H1, нужно составить карту всех узлов и механизмов, которые смазываются.

Аудит должен ответить на несколько вопросов: где смазка может случайно попасть в зону обработки продукта? Где она находится в герметичном блоке и исключен любой контакт? Где применяется разделительный агент? Где оборудование подвергается паровой мойке или воде?
Типичные зоны для H1: - подшипники и направляющие, расположенные рядом с конвейерами или открытыми участками производства; - механизмы, которые требуют периодического обслуживания, и где персонал может допустить избыток смазочного материала; - узлы, подверженные влаге, паровой мойке или моющим растворам - именно здесь H1 часто проявляет преимущества за счет водоотводящих свойств; - оборудование, где старая смазка скопилась в нишах или зазорах и есть риск вымывания в продукт.
Для каждой зоны нужно указать текущую смазку, условия эксплуатации (температура, нагрузка, влажность, частота обслуживания) и риск контакта. Это упростит выбор подходящего H1-материала и поможет избежать ошибки, когда на один тип оборудования пытаются нанести универсальную смазку, которая в этих условиях быстро вымоется или деградирует.
На производстве часто встречаются участки, где смазка вообще не требуется или где ее можно заменить другим решением - например, использовать контакт металл-по-металлу с минимальной смазкой или переходить на сухое смазывание. Такие узлы обслуживать проще, и они не требуют допуска H1.
Порядок перехода на H1: подготовка оборудования и промывка
Переход требует последовательности.

Сначала нужно очистить старые остатки смазки, которые могут быть несовместимы с новым материалом или могут служить источником загрязнения.
Промывка оборудования H1 включает несколько этапов. На первом этапе убираются видимые и скопившиеся остатки старой смазки: их вычищают щетками, салфетками или (где допустимо) мягким соскребанием. На втором этапе применяется растворитель или очиститель, который вымывает пленку и остатки из зазоров, крепежных соединений и пазов.
Здесь стоит обратить внимание на выбор очистителя. Для пищевого производства промывочный состав тоже должен иметь допуск пищевой категории, чтобы исключить перекрестное загрязнение. Например, EFELE CL-590 Spray используется как очистители-вытеснители на пищевых производствах благодаря пищевому допуску NSF H1 и способности вымывать остатки фреттинга и холодного пуска с направляющих и подшипников, не оставляя токсичного остатка.
На третьем этапе, после промывки, оборудование должно просохнуть естественным путем или продуться сжатым воздухом. Остатки влаги могут помешать адгезии новой смазки. На четвертом этапе наносится новая H1-смазка тонким слоем, избыток удаляется чистой тряпкой (но так, чтобы исключить риск нахождения смазочного материала на открытых участках).
Важно не пропускать этап мойки. Многие закупщики и инженеры ошибочно полагают, что достаточно просто заменить консервант или загущающий агент, но на самом деле старая смазка может содержать другой базовый класс масла или несовместимые добавки, которые создадут отслоение или уменьшат эффективность H1-продукта.
Выбор подходящих H1-смазок для разных узлов
Смазки H1 выпускаются в разных классах консистенции (NLGI), типах базовых масел и с разными присадками в зависимости от условий применения.

При выборе нужно учитывать температурный диапазон, нагрузку на узел, наличие воды, скорость вращения и тип механизма.
Для большинства подшипников и направляющих на пищевых конвейерах подходят пластичные смазки NLGI 2 (средняя консистенция) на минеральной или синтетической основе. Они легко наносятся шприцем или дозатором, хорошо удерживаются в зазорах и исключают чрезмерное вытекание при случайном попадании в зону мойки.
Для быстровращающихся узлов или для смазки через систему центральной подачи часто выбирают масла H1 с вязкостью ISO VG 32 или ISO VG 46. Они текучей консистенции, равномерно распределяются по поверхности трения и быстро высыхают при испарении.
Для открытых направляющих, которые подвергаются паровой мойке, нужна смазка, устойчивая к вымыванию водой и к тепловому удару. Синтетические основы часто показывают лучшие результаты в этих условиях.
EFELE MG-291 (NSF H1) применяется на пищевых производствах для универсального смазывания подшипников и направляющих благодаря сбалансированному составу: NLGI 2, рабочий диапазон от минус 30 до плюс 80 °C, хорошая водоотводящая способность, что критично для участков с мойкой. Закупщики возвращаются к такому решению второй год подряд именно за счет предсказуемого результата и понятного подбора под стандартные узлы.
Обучение бригад и контроль соблюдения процедур
Внедрение H1 невозможно без переподготовки персонала.

Люди, которые наносят смазку, должны понимать, почему новый материал требует минимального количества и почему ее нельзя применять как раньше - «щедро и часто».
Обучение должно охватывать: - различие между H1 и обычными смазками: где и почему нужен новый материал; - правила нанесения: минимально необходимое количество, удаление излишков, периодичность переностки; - признаки того, что смазка исчерпала срок службы: окисление, сгустение, появление посторонних частиц; - процедуру при аварийном выбросе смазки: как и чем очистить, кому доложить; - связь между качеством смазки на узле и чистотой пищевого продукта - понимание личной ответственности.
После обучения нужно организовать контроль. Эффективный контроль включает периодические проверки точек смазки - осматривают узлы, проверяют наличие избытка, фиксируют дату обслуживания в техническом журнале. На крупных производствах такие проверки иногда автоматизируют через системы централизованной смазки с дозирующими насосами, которые исключают ошибку дозировки персоналом.
Важно закрепить в инструкциях конкретные зоны, где допускается H1, и зоны, где H1 не требуется. Это исключит ситуацию, когда бригада смазывает «все подряд» одной банкой, потому что ее выдали.
Часто задаваемые вопросы
Нужно ли удалять старую смазку перед переходом на H1?
Да, удаление старых остатков обязательно. NSF требует, чтобы применяемое количество H1-смазки было минимальным, и ее наличие на поверхности не создавало бы переноса в пищу. Если на узле лежит слой старой смазки (особенно несовместимой по типу), новая H1-смазка не сможет правильно работать, и ее эффективность снизится. Промывка также исключает риск перекрестного загрязнения несовместимыми компонентами.
Можно ли применять H1 в местах прямого контакта с пищей?
Нет, H1 предназначена именно для случайного контакта, а не для постоянного прямого контакта. Если смазка находится в зоне, где гарантирован ее переход в пищу (например, на прокладке, разделяющей две части оборудования, где продукт постоянно давит с обеих сторон), нужно рассматривать допуск 3H. Ошибка в определении зоны применения приведет к нарушению регулятивных требований.
Чем ISO 21469 отличается от NSF H1?
NSF H1 - это регистрация смазки в реестре NSF, подтверждающая ее безопасность для incidental contact. ISO 21469 - это стандарт, охватывающий гигиенические требования на всех стадиях: формулирование, производство, упаковка, применение и обращение. Продукты, зарегистрированные как H1 и сертифицированные по ISO 21469, получают двойную гарантию качества. При выборе смазки для производства полезно проверить наличие обеих отметок.
Как часто нужно менять H1-смазку при переходе?
Частота замены зависит от условий эксплуатации: температуры, нагрузки, наличия воды и пара, интенсивности мойки. На пищевом производстве, где есть постоянная паровая мойка, H1-смазка может требовать замены чаще, чем на обычном промышленном оборудовании. Рекомендуется периодически отбирать пробы смазки на анализ (старение, окисление, загрязнение влагой) и на основе результатов корректировать план обслуживания.
Нужна ли система централизованной подачи H1-смазки или достаточно ручного нанесения?
И ручное, и централизованное нанесение работают, если соблюдается правило о минимальном количестве. Централизованная система предпочтительна, так как исключает ошибку дозировки персоналом и обеспечивает регулярность. На крупных производствах система централизованной смазки с дозирующим насосом часто снижает расходы и повышает гигиену именно за счет точности дозирования и исключения превышения норм.
Заключение
Переход пищевого производства на смазки с допуском H1 - это не переговор о замене одного контейнера на другой, а переход производственной системы на новый уровень гигиены и контроля. Успех зависит от правильного понимания того, что H1 относится к смазкам для случайного контакта, от тщательного аудита узлов на каждом участке, от полноты подготовки оборудования (включая промывку старых остатков) и от обучения персонала процедурам нанесения и контроля.
Следующий шаг: составьте карту точек смазки на вашем производстве, определите, какие узлы нуждаются в H1, получите у производителя техническую спецификацию каждой смазки (рабочий диапазон температур, вязкость, допуски), организуйте промывку оборудования и обучение бригад. После этого установите контрольный график проверок и ведите техническую документацию всех работ. Такой порядок обеспечит плавный переход без срывов в соблюдении пищевых стандартов и исключит необходимость повторных переходов.