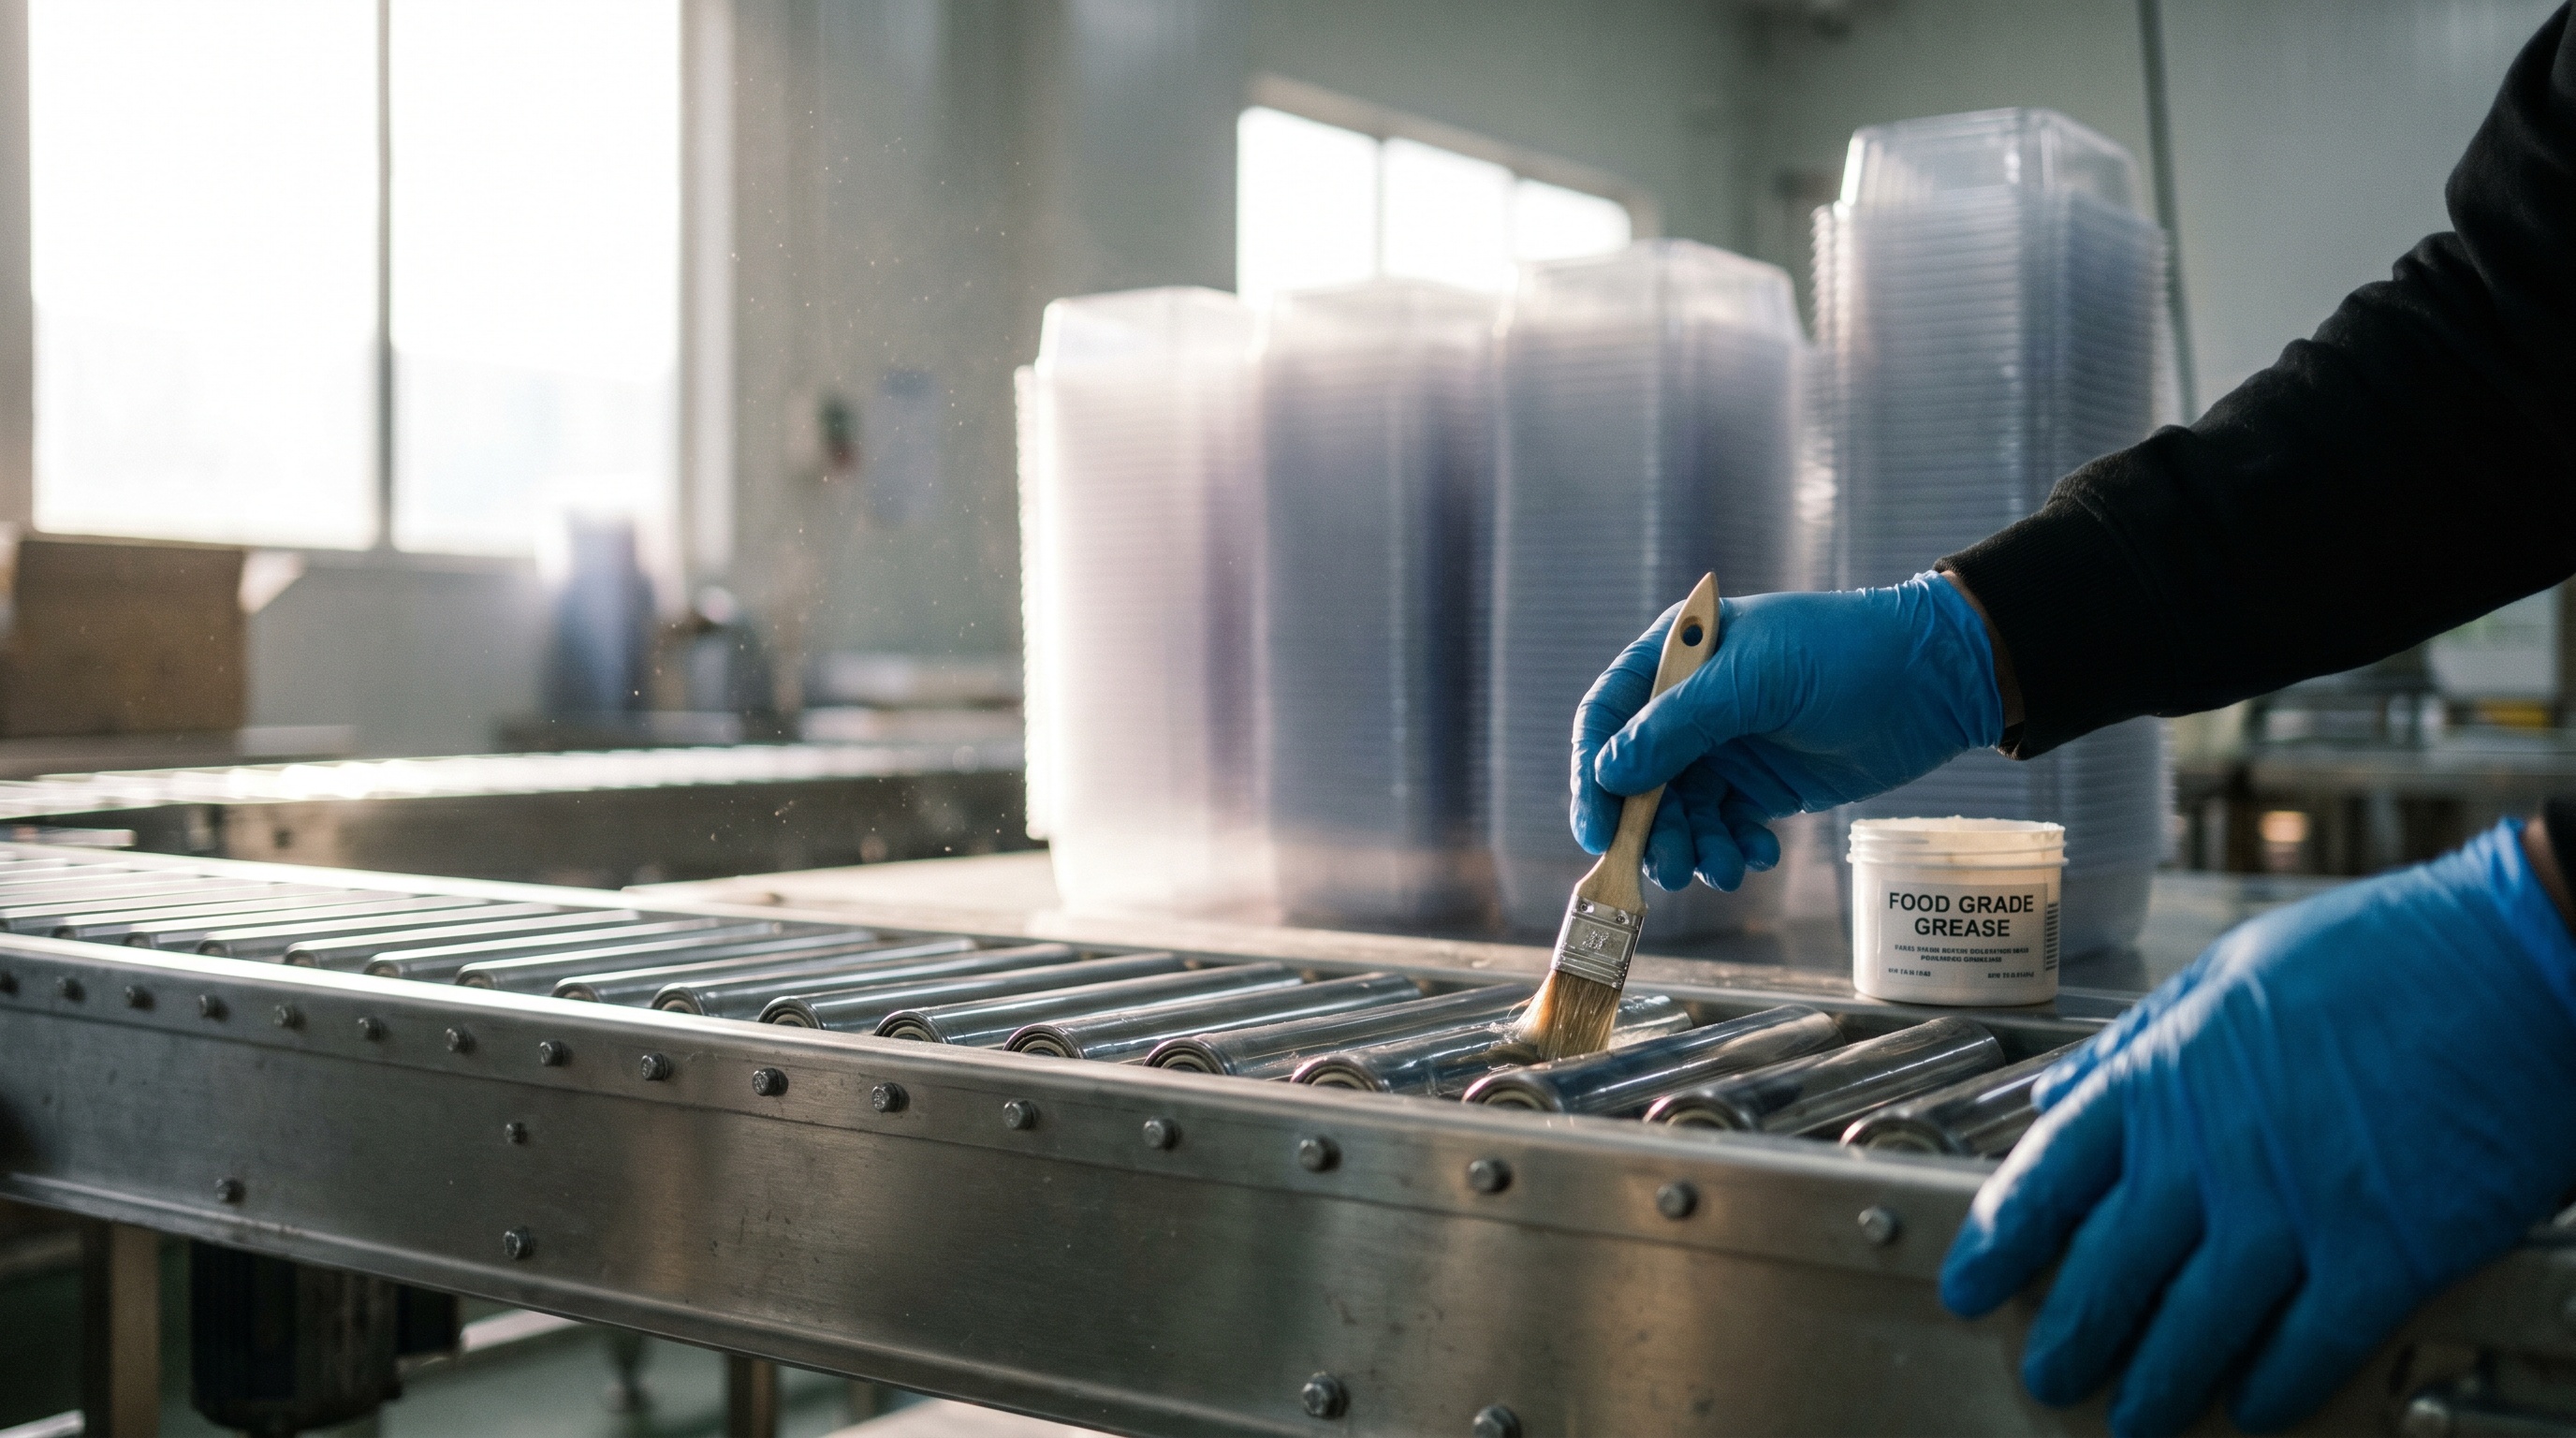
Пищевые цеха - это среда, где технические требования к оборудованию и санитарные нормы вступают в прямой конфликт. Подшипники работают рядом с открытым продуктом или упаковкой, регулярно подвергаются высокотемпературным водяным струям, контактируют с моющими и дезинфицирующими растворами, и одновременно не должны загрязнять продукцию. Смазка подшипников пищевое производство - это не просто выбор «пищевой» смазки из каталога, а подбор материала, который сочетает гигиеническую безопасность (допуск NSF H1), устойчивость к вымыванию водой, антикоррозионную защиту и надежную несущую способность в условиях нагрева и механической нагрузки. В этой статье разберем, какие характеристики действительно защищают подшипники в агрессивных пищевых средах, как читать спецификации водостойкости и на что смотреть при переходе на новый материал.
Статья адресована техническим специалистам, инженерам и закупщикам, которые отвечают за надежность узлов фасовочного и моечного оборудования и стремятся минимизировать внеплановые остановки из-за коррозии, заклинивания или вымывания смазки.
NSF H1 и его роль в пищевых цехах
NSF H1 - это не качественный стандарт и не гарантия долговечности, а регистрационная категория, которая означает допуск на случайный, технически неизбежный контакт с пищей или упаковкой.
Если смазка попадает на открытый продукт или его упаковку, вещество должно отвечать гигиеническим требованиям ISO 21469:2006 и содержать только компоненты, признанные безопасными для использования в пищевой отрасли. В отраслевых нормативах упоминается ориентир до 10 ppm для концентрации опасных веществ при случайном контакте.
Однако допуск H1 не гарантирует водостойкость, антикоррозионную защиту или длительное сохранение смазочной пленки в агрессивной среде. Закупщики часто ошибаются, предполагая, что раз смазка имеет штамп H1, она автоматически выдержит частые мойки горячей водой и щелочными растворами. На практике для подшипников в моечных зонах нужно проверять дополнительные характеристики: результаты испытаний на вымывание, коррозионную стойкость, совместимость с дезинфицирующими средствами и температурный диапазон. H1-статус - это только первый фильтр в отборе пищевой смазки.
Различия между H1, H2 и H3
В пищевой отрасли используются три категории смазок:
H1 - допуск для зон, где возможен случайный, технически неизбежный контакт с пищей (поверхность оборудования, которая может соприкоснуться с готовым продуктом или упаковкой). Это смазки для подшипников, редукторов и цепей вблизи открытого продукта.
H2 - смазки для зон, где контакт с пищей исключен (внутренние подшипники редукторов, закрытые направляющие, винты в защищенных полостях). H2 не означает более низкое качество; это просто категория для мест, куда еда физически не попадет.
3H (разделительные агенты) - специальная смазка для разделительных поверхностей форм, которые непосредственно соприкасаются с готовым продуктом (отсутствие контакта с открытой едой исключено).
Для подшипников на фасовочной и моющей линиях, где есть риск брызг или попадания смазки на продукт, нужен именно допуск H1. H2 здесь не подойдет, даже если она имеет лучшую водостойкость, потому что не одобрена для пищевых зон.
Водостойкость и тест на вымывание: что ищут эксперты
В моечных зонах пищевых цехов подшипники подвергаются воздействию горячей воды под давлением и различных моющих средств.
Смазка должна сохранять пленку и не эмульгироваться (не смешиваться с водой), иначе коррозия и трение быстро выведут узел из строя. Чтобы оценить водостойкость, специалисты смотрят на результаты теста по DIN 51807 / ASTM D1264, известного как тест на вымывание (water washout).
В этом тесте образец смазки подвергается воздействию горячей водяной струи температурой 79 °C в течение 1 часа. После испытания измеряют, сколько процентов смазки смыто с испытуемой поверхности. Результаты классифицируют так:
| Класс | Вымывание смазки | Интерпретация |
|---|---|---|
| 1 | Менее 10% | Отличная водостойкость, подходит для интенсивных моек |
| 2 | 10–30% | Хорошая водостойкость, допустимо для умеренных моек |
| 3 | Более 30% | Слабая водостойкость, не рекомендуется для washdown-зон |
Для пищевых цехов с регулярными санитарными обработками нужно выбирать смазки класса 1 или 2 по этому тесту. Класс 3 означает, что смазка будет вымыта уже при первой мойке, и подшипник останется практически без защиты.
Почему вязкость не равна водостойкости
Многие закупщики ошибочно полагают, что более густая смазка лучше выдерживает вымывание. На практике водостойкость определяется не только консистенцией (классом NLGI), но и составом загустителя, типом базового масла и добавками. Литиевая смазка с хорошо подобранными присадками может быть водостойче, чем комплексная смазка с более высокой консистенцией. Именно поэтому для каждого продукта нужно запрашивать результаты испытаний по DIN 51807, а не полагаться на внешний вид или консистенцию.
Защита от коррозии и агрессивных моющих средств
В пищевых цехах используются щелочные моющие растворы, кислотные санитизанты и дезинфицирующие средства.
Стальные подшипники и детали быстро ржавеют, если смазка не обеспечивает защиту от этих химических веществ. Производители подшипников для пищевой отрасли подчеркивают, что смазка должна характеризоваться очень хорошей стойкостью к воде и химикатам, применяемым при санитарной обработке.
Смазка работает как барьер между металлом и агрессивной средой, но только если она не эмульгируется и не смывается. Когда водная струя или щелочной раствор нарушают целостность смазочной пленки, вода проникает в зазор между дорожками качения и шариками, вызывая питтинг (микроскопические язвы на поверхности металла) и выкрашивание металла. Это необратимый процесс, приводящий к отказу подшипника.
Для защиты в условиях частых моек специалисты рекомендуют использовать многофункциональные пищевые смазки, которые содержат:
Антикоррозионные присадки (для защиты от воды и щелочных растворов)
Синтетическое или высокоочищенное минеральное базовое масло (меньше окисляется и лучше отталкивает воду)
Комплексный или синтетический загуститель (меньше подвергается гидролизу под действием влаги)
На практике водостойкую многоцелевую смазку EFELE MG-292 с допуском NSF H1 применяют именно для защиты подшипников от агрессивных сред и частых моек на пищевых производствах - ее характеристики обеспечивают надежную защиту в условиях регулярной санитарной обработки.
Влияние типа подшипника, скорости и температуры
Одна и та же смазка может отлично работать в тихоходном подшипнике и полностью отказать в высокоскоростном узле.
При выборе смазки для пищевых подшипников нужно рассматривать:
Тип подшипника и нагрузка
Радиальные шариковые подшипники в роликовых конвейерах работают с иной нагрузкой и скоростью, чем подшипники вентилятора или мотора-редуктора. Для тихоходных узлов (например, опоры вращающегося стола) обычно подходят более вязкие смазки класса NLGI 2 или даже 3, чтобы сохранить консистенцию и не вымыться при первой мойке. Для среднескоростных подшипников (фасовочные узлы, приводные валы) часто выбирают NLGI 2. Для высокоскоростных шпинделей и турбокомпрессоров требуется более жидкая смазка (NLGI 1 или масло), которая не создает избыточное трение и нагрев.
Рабочая температура
Пищевые смазки, предназначенные для применения в цехах с кипячением, паркованием или криогенной обработкой, должны сохранять свойства в широком диапазоне температур. Если подшипник находится рядом с паровой линией, смазка может нагреваться до 60–80 °C; если вблизи холодильной установки, охлаждаться до -20 °C. В техническом описании смазки всегда указывается температурный диапазон применения - его нужно сверять со спецификацией узла.
Частота санитарных обработок
Зоны с интенсивными мойками (моечные камеры, линии посудомоечного оборудования) требуют смазок класса 1 по вымыванию. Зоны с редкими обработками (складские конвейеры, расходные узлы вдали от открытого продукта) могут допускать класс 2. Если мойки проводятся несколько раз в день, нужно выбирать материал с запасом водостойкости и планировать переливку смазки либо установку дополнительных масленок для пополнения ее запаса после каждой обработки.
Практические требования для оборудования в моечных зонах
Оборудование в пищевых цехах часто обозначают индексом защиты IP69, что означает защиту от прямого воздействия высокотемпературной и высоконапорной водяной струи.
Это уровень защиты корпуса, но не гарантия защиты смазки внутри подшипника.
Конструкция уплотнений и дренаж
Для подшипников, работающих под IP69, критично выбирать узлы с хорошо спроектированными уплотнениями (лабиринтными или резиновыми кольцами), которые затрудняют проникновение воды в зазор. Если уплотнение повреждено или несовместимо со смазкой (резина разбухает в одних маслах и высыхает в других), вода быстро попадет в подшипник и вызовет коррозию.
Кроме того, специалисты рекомендуют обеспечить дренаж влаги из корпуса подшипника, если конструкция позволяет. Дренажные отверстия, закрытые фильтрирующими элементами, позволяют выводить воду и конденсат наружу, не пропуская абразивные частицы внутрь.
Регулярность переливки и контроль
В условиях частых моек смазку нужно проверять чаще обычного. Если она потемнела, появился запах окисления или вода начала расслаиваться на поверхности, требуется переливка. На практике в пищевых цехах с интенсивными санитарными обработками смазку в критичных узлах меняют каждые 1–3 месяца вместо стандартных 6–12 месяцев. Для каждого подшипника нужно вести журнал переливок и отмечать дату последней обработки смазки.
Как правильно переходить на новую пищевую смазку
Если на предприятии решили сменить смазку (например, переходят с одного H1-продукта на другой, более водостойкий), нужно следовать определенной процедуре, чтобы не потерять защиту в переходный период.
Этапы замены
1. Промывка узла. Перед заливкой новой смазки нужно максимально удалить остатки старой. Для этого подшипник разбирают (если конструкция позволяет) и промывают в растворителе или чистом масле. Если разобрать нельзя, используют масло для промывки, заливают, запускают узел на холостом ходу несколько минут и сливают. Повторяют 2–3 раза до исчезновения запаха и цвета старой смазки.
2. Проверка совместимости. Перед смешиванием смазок нужно убедиться, что их загустители и базовые масла совместимы. Если старая смазка была на основе литиевого загустителя, а новая - комплексного, они могут не смешиваться идеально, что приведет к потере консистенции и водостойкости. В спецификации каждой пищевой смазки указывается рекомендация по совместимости с другими материалами.
3. Заливка новой смазки. После промывки подшипник полностью высушивают (можно использовать сжатый воздух или нагрев). Затем вводят новую смазку в количестве, предусмотренном техническими характеристиками узла. Категорически не рекомендуется перезаливать подшипник - избыток смазки вызывает нагрев, утечку и ненужное окисление.
4. Запуск и контроль. После переливки узел запускают на холостом ходу и проверяют температуру в течение 15–30 минут. Нормальный нагрев - не более чем на 10–15 °C выше окружающей температуры. Если нагрев более интенсивный, это признак неправильно подобранной вязкости, перезаливки или несовместимости смазки с конструкцией узла.
Раздельное хранение и маркировка
На предприятиях, где работают как пищевые, так и технические смазки, критично использовать раздельный инструмент и контейнеры. Если один и тот же масленок применяется для H1 и обычной смазки, это приводит к контаминации и потере допуска H1. Практикующие специалисты рекомендуют:
Хранить пищевые смазки в отдельном шкафу с четкой маркировкой «Только H1».
Использовать отдельные масленки, кисточки и принадлежности для каждого типа смазки.
Проводить обучение персонала, чтобы исключить ошибки при выборе материала для конкретного узла.
Часто задаваемые вопросы
Чем смазка с допуском H1 отличается от обычной смазки?
H1-смазка одобрена для применения в зонах, где возможен случайный контакт с пищей, и отвечает гигиеническому стандарту ISO 21469:2006. Состав ее включает только компоненты, признанные безопасными для пищевой отрасли. Обычная техническая смазка может содержать вещества, запрещенные в пищевых зонах. Однако H1 не означает автоматически лучшую водостойкость или антикоррозионные свойства - это проверяют по отдельным тестам.
Почему подшипник заклинивает после мойки, если я использую смазку H1?
Типовые причины - вымывание смазки (если ее водостойкость ниже класса 1 по DIN 51807), проникновение воды через поврежденные уплотнения, коррозия стали из-за недостаточных антикоррозионных присадок. Также возможна неправильная переливка: если старую смазку не промыли полностью, смешивание несовместимых материалов может нарушить консистенцию и пленку. Нужно проверить водостойкость конкретного продукта и убедиться, что он соответствует режиму мойки.
Можно ли использовать одну смазку для всех узлов пищевого цеха?
Обычно нет. Разные узлы требуют разных вязкостей, консистенций и даже типов загустителей. Например, подшипник конвейера может требовать NLGI 2, редуктор - NLGI 1, а цепь - жидкой смазки или минерального масла. Кроме того, если один узел находится в зоне частых моек, а другой - в защищенной зоне, их требования к водостойкости различаются. Переуниверсализация приводит к компромиссам в защите и сокращению ресурса.
Как часто нужно менять смазку в подшипниках пищевого цеха?
В условиях интенсивных санитарных обработок (несколько моек в день) смазку проверяют еженедельно и меняют каждые 1–3 месяца. В менее жестких условиях (одна мойка в неделю) интервал может быть 6–12 месяцев. Ориентир - запах окисления, потемнение, расслаивание воды на поверхности. Каждое предприятие должно вести журнал переливок и корректировать интервал на основе реального опыта эксплуатации.
Что значит класс IP69 для подшипников?
IP69 означает защиту корпуса от прямого воздействия высокотемпературной и высоконапорной водяной струи (температура воды до 80 °C, давление до 80 бар). Это характеристика конструкции уплотнений и корпуса, но не гарантия защиты смазки внутри. Подшипник класса IP69 нужно использовать со смазкой класса 1 по вымыванию и хорошо спроектированными лабиринтными уплотнениями, чтобы обеспечить максимальную защиту от воды.
Заключение
Пищевые смазки H1 для подшипников - это не просто материалы с гигиеническим допуском, а многофункциональные составы, которые балансируют между безопасностью, защитой от коррозии, водостойкостью и надежностью в режиме частых моек. Допуск NSF H1 открывает дверь в пищевую зону, но выбор конкретного продукта должен основываться на данных по вымыванию (DIN 51807), совместимости с химикатами, типе и скорости подшипника, температуре и частоте обработок.
Правильный подбор смазки для каждого узла, промывка подшипника при переходе на новый материал, раздельное хранение H1-смазок и регулярный контроль состояния материала - это минимальный набор практик, который значительно снижает риск коррозии, заклинивания и внеплановых остановок оборудования. При первом внедрении пищевой смазки на предприятии рекомендуется начать с контрольной партии на одном-двух критичных узлах, отследить поведение в течение 2–3 месяцев и только затем масштабировать на все оборудование.