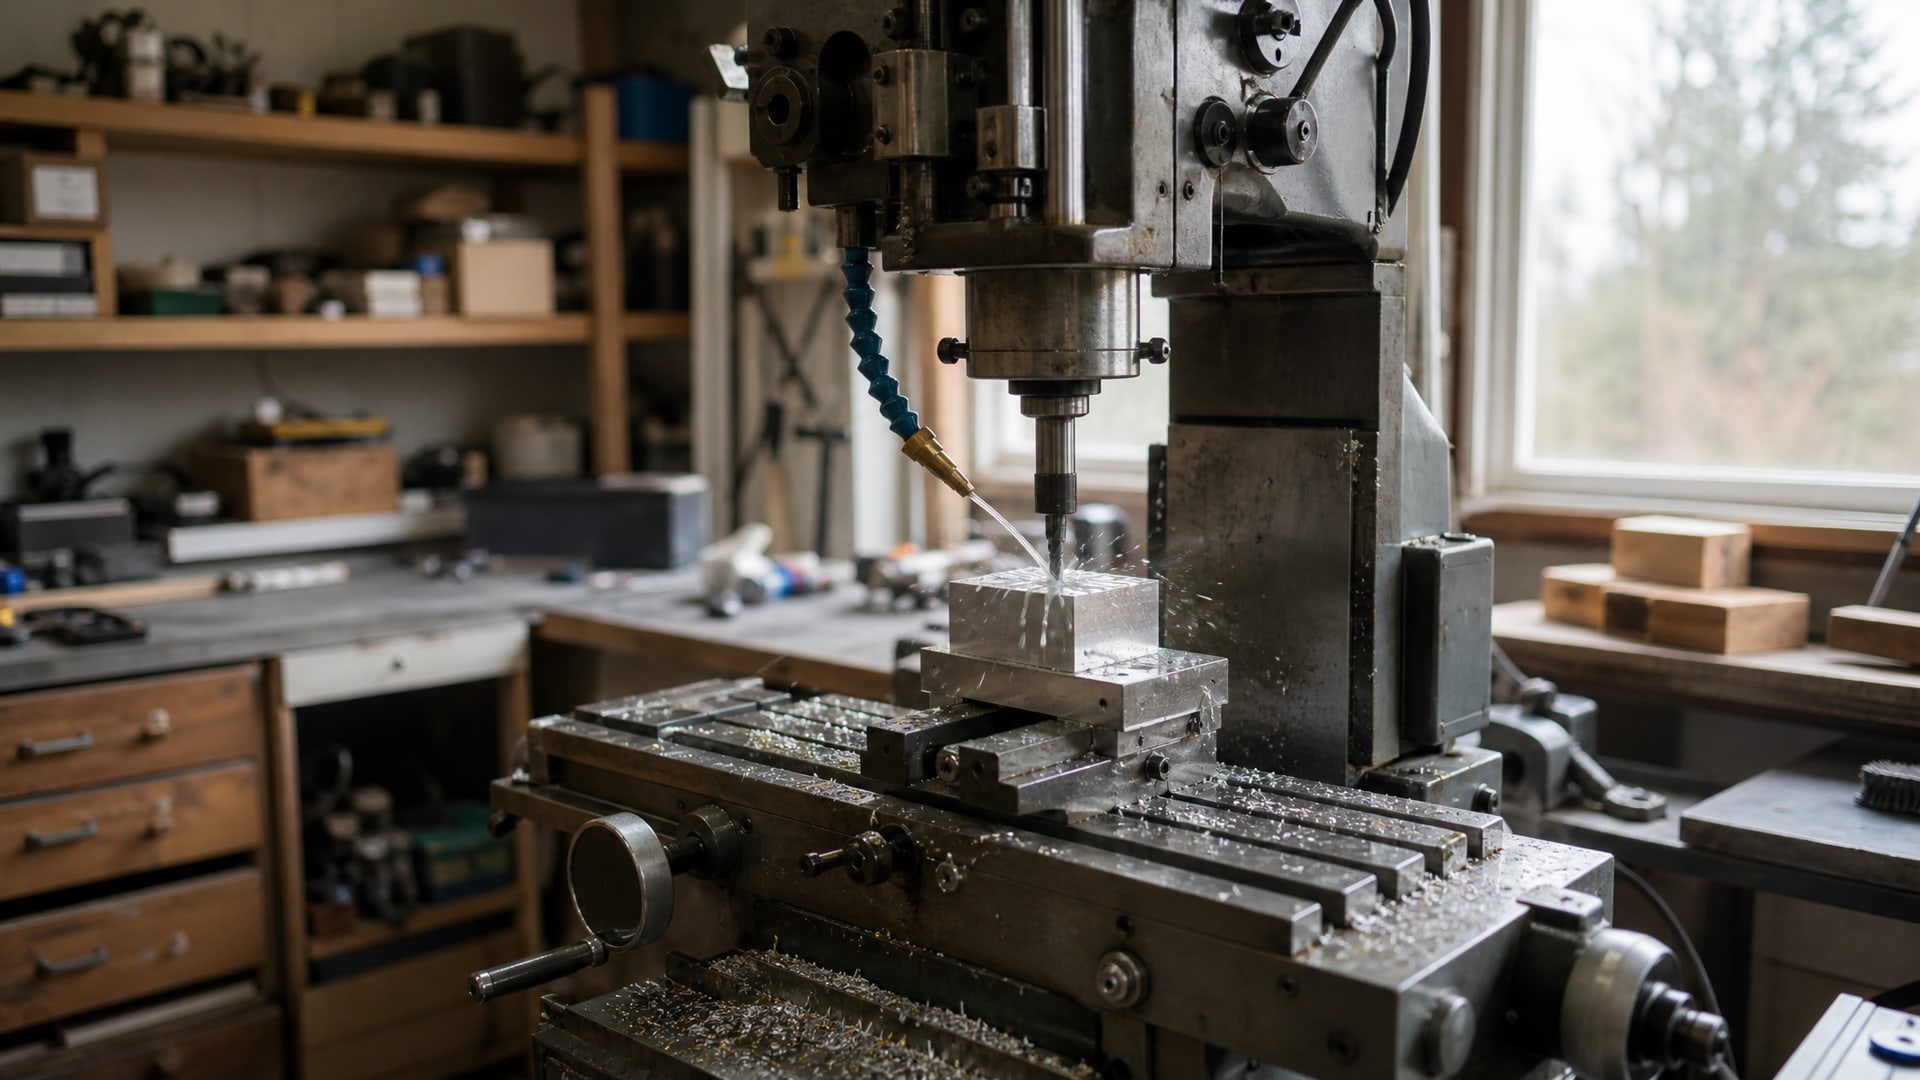
Чистота обработанной поверхности - один из критических параметров, определяющих пригодность детали к дальнейшей сборке и эксплуатации. При фрезеровании алюминия качество финиша зависит не только от режимов резания и инструмента, но и от свойств смазочно-охлаждающей жидкости, ее концентрации и способа подачи. Правильный выбор СОЖ и контроль параметров системы позволяют достичь шероховатости Ra 0,6–1,4 мкм и избежать таких дефектов, как налипание материала, коррозионные пятна и неравномерный вынос стружки. Статья разберет, как подобрать подходящую жидкость для алюминиевых сплавов, настроить ее концентрацию и применение, а также какие режимы фрезерования обеспечивают максимальную чистоту поверхности.
Материал полезен для технических специалистов, инженеров технологических служб и закупщиков, которые отвечают за выбор расходных материалов и качество обработки деталей на ЧПУ-станках.
Роль смазочно-охлаждающей жидкости в чистоте поверхности
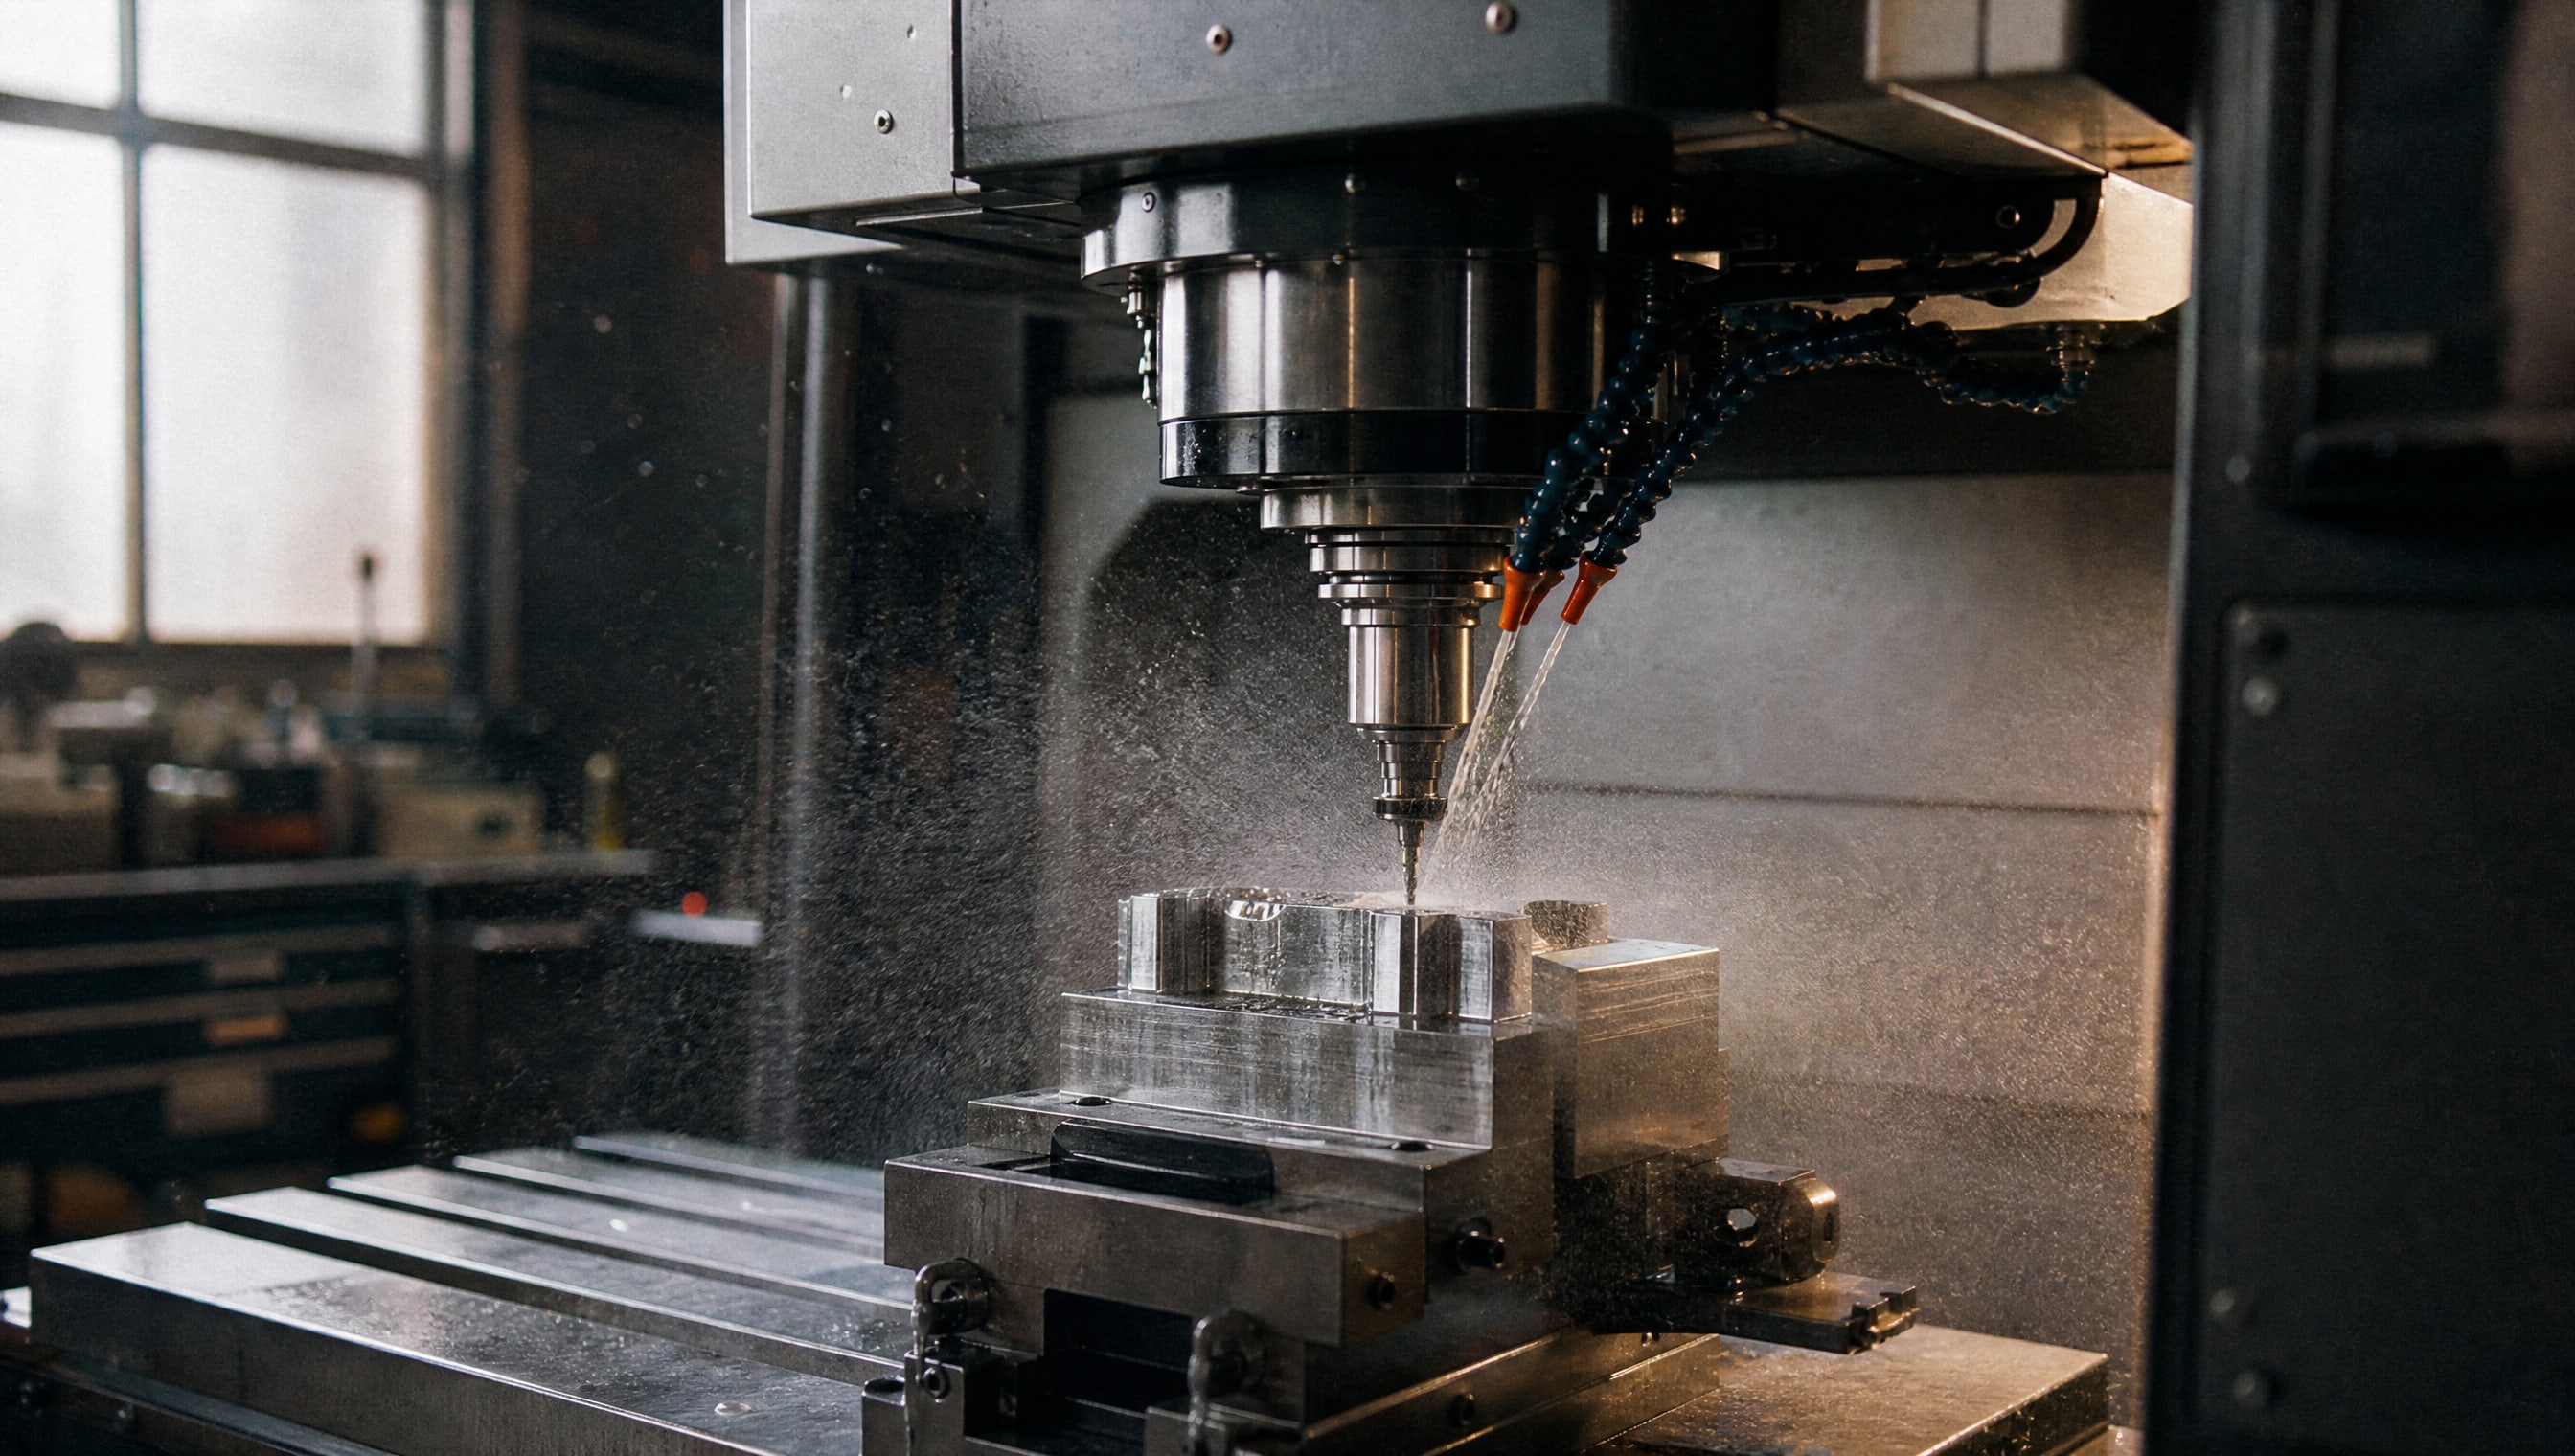
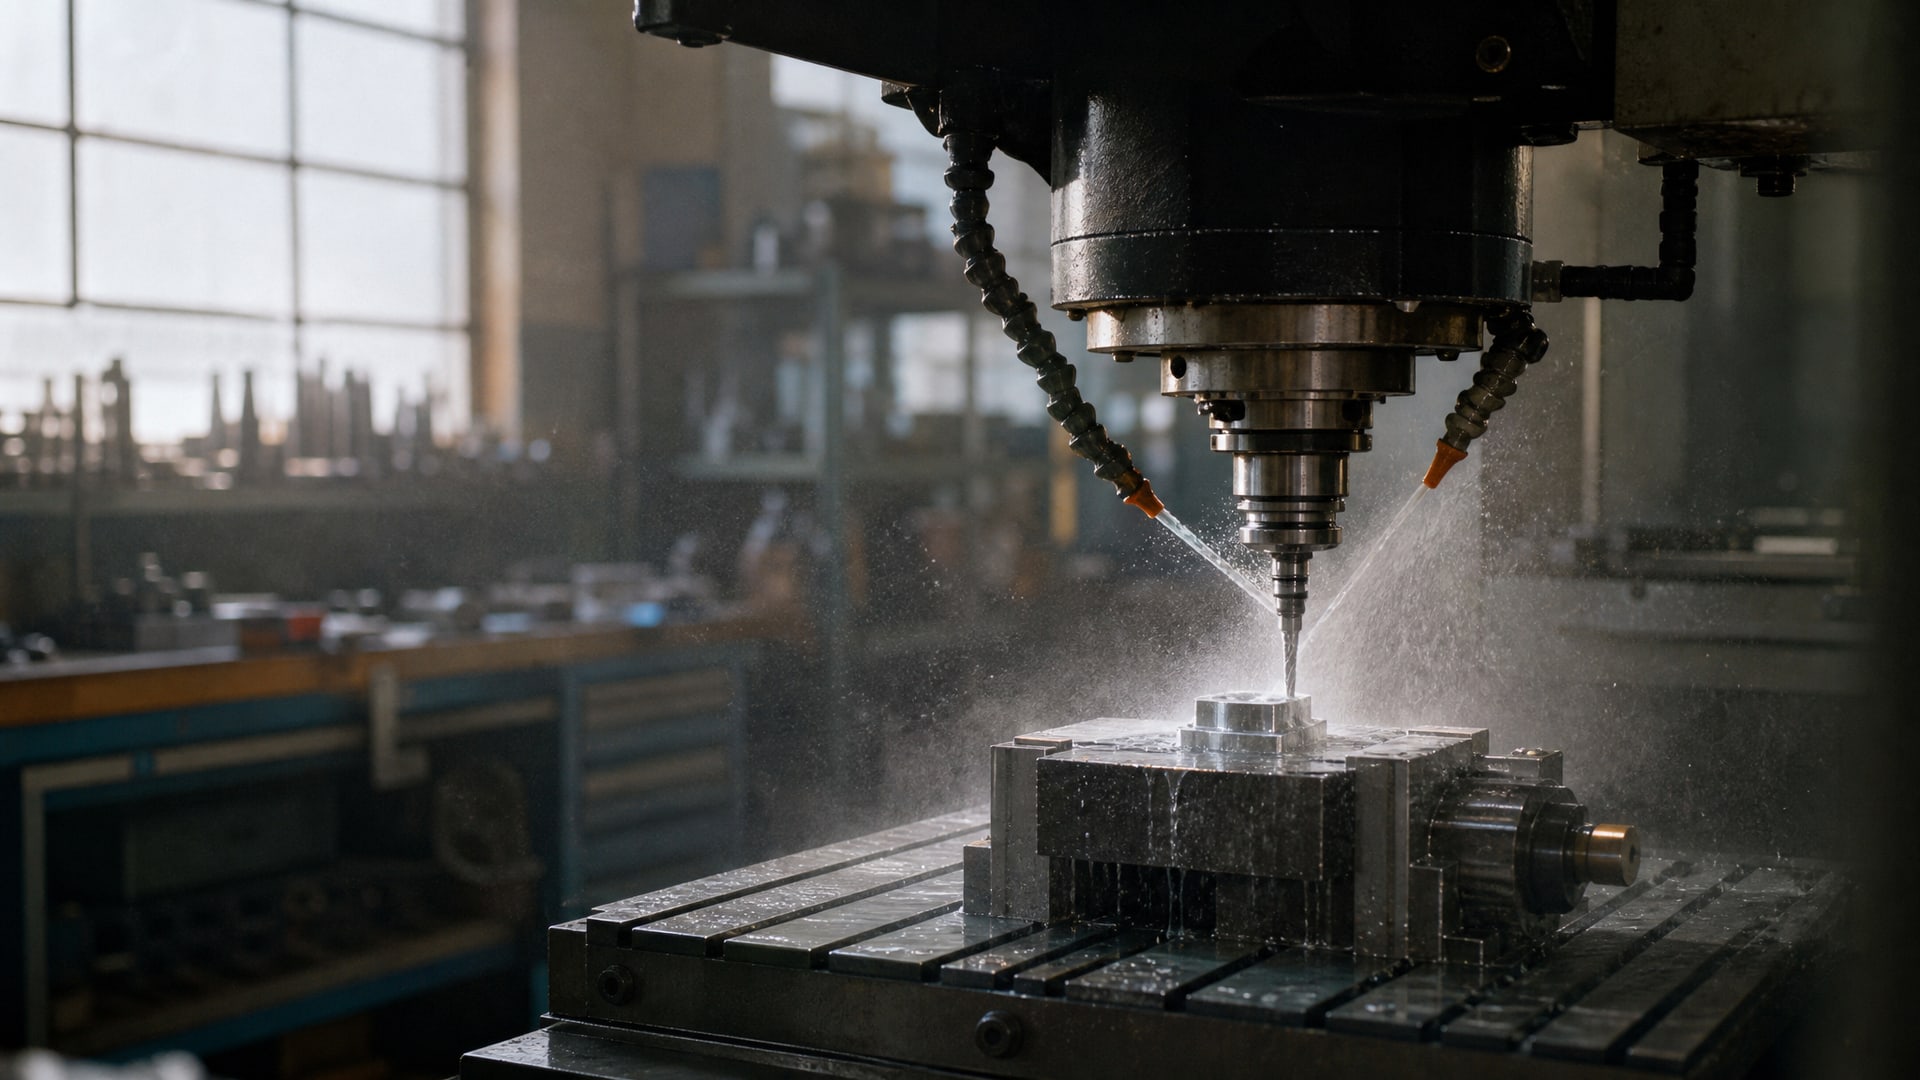
При фрезеровании алюминия СОЖ выполняет три ключевых функции: отводит тепло из зоны резания, обеспечивает смазывание контактных поверхностей и способствует выносу стружки.
От качества выполнения каждой функции зависит состояние обработанной поверхности.
Исследования показывают заметное различие в шероховатости в зависимости от типа охлаждающей среды. При фрезеровании алюминиевых сплавов применение стандартной эмульсии дало Ra 1,353 мкм, тогда как более специализированный состав обеспечил Ra 0,757 мкм - разница в 44%. Это демонстрирует, что состав и свойства жидкости заметно влияют на результат обработки.
Минеральное масло в чистом виде или масло на основе керосина обеспечивает лучшее смазывание в классическом понимании, но в условиях фрезерования с высокими скоростями такие жидкости зачастую неудовлетворительны для алюминия: они склонны к пенообразованию, хуже прилипают к поверхности инструмента и медленнее отводят стружку. Водосмешиваемые эмульсии, напротив, обладают лучшей адгезией к поверхностям, более интенсивным охлаждением и снижают риск налипания алюминия на режущей кромке.
Выбор СОЖ для фрезерования алюминия
Правильный выбор смазочно-охлаждающей жидкости - основа достижения высокой чистоты поверхности.
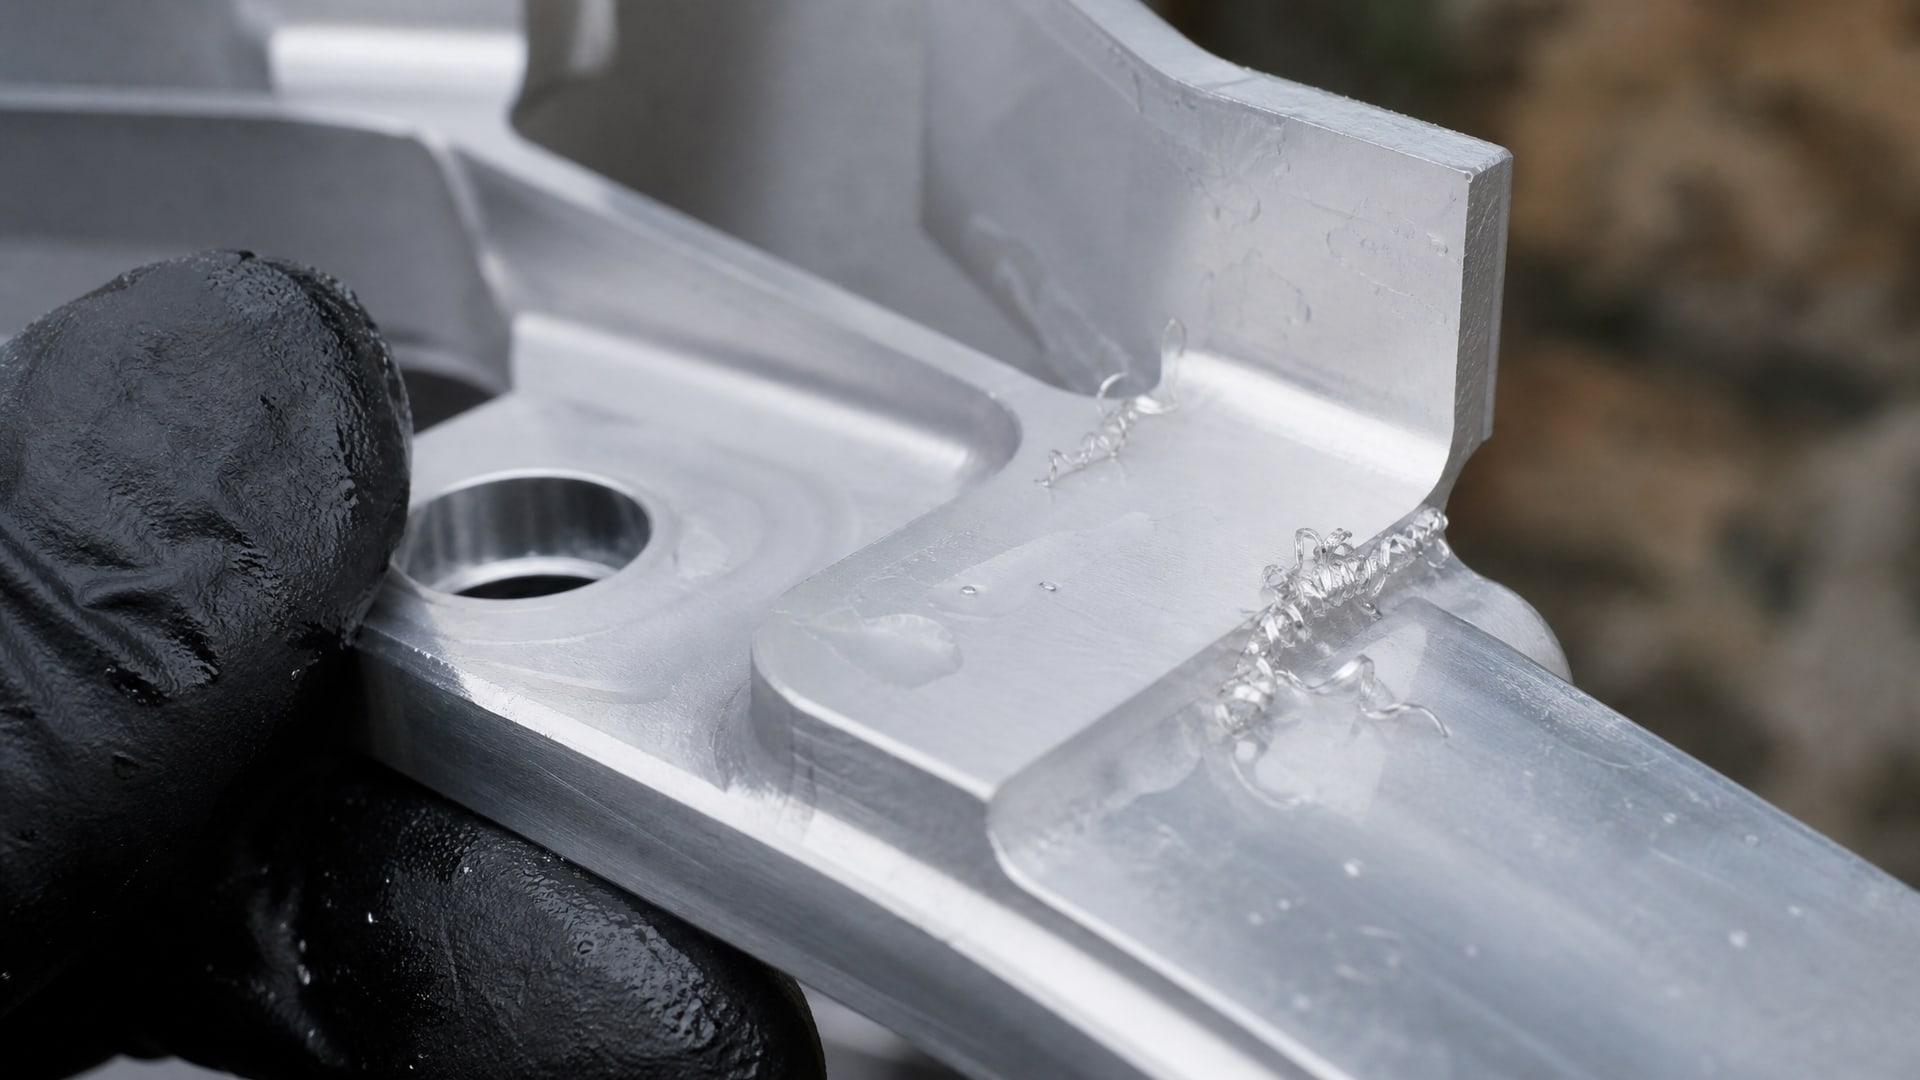
Для алюминиевых сплавов специалисты рекомендуют полусинтетические или синтетические водорастворимые составы, которые классифицируются по стандарту ISO 6743-7 (обычно класс L MAA для универсальной обработки металлов).
Ключевые требования к СОЖ для алюминия:
Антипригарные свойства. Алюминий при высоких температурах налипает на режущую кромку инструмента, что приводит к нарушению геометрии режущей кромки и появлению борозд на поверхности. СОЖ должна содержать присадки, препятствующие адгезии стружки.
Контроль пятнообразования и потемнения. Алюминий быстро окисляется, особенно в присутствии влаги. Хорошая СОЖ для алюминия содержит ингибиторы коррозии и пассиваторы, которые предотвращают появление коррозионных пятен на обработанной поверхности.
Низкое пенообразование. Пена снижает теплопередачу, затрудняет вынос стружки и ухудшает контроль потока жидкости. При подаче СОЖ через инструмент с давлением свыше 1000 psi низкое пенообразование становится критическим параметром.
Оптимальная вязкость. Для фрезерования алюминия применяют жидкости с вязкостью порядка ISO VG 32–46. Более вязкие жидкости медленнее проникают в узкие зоны резания, что особенно заметно при работе с карманами и сложной геометрией.
Концентрация водосмешиваемой эмульсии для типовых операций фрезерования алюминия составляет 5–10%. Диапазон позволяет уравновесить охлаждение и смазывание: при концентрации менее 5% эффективность охлаждения снижается, при концентрации свыше 10% возрастает вязкость, что замедляет цикл и может привести к перегреву в условиях ограниченного давления подачи.
Стабильность параметров системы как гарант качества
Даже правильно подобранная СОЖ даст нестабильный результат, если система смазки содержит загрязнения или если концентрация дрейфует во времени.
В промышленных условиях фрезерования алюминия стабильность параметров - не менее важный фактор, чем сама жидкость.
Параметры, требующие регулярного контроля:
Концентрация эмульсии. Проверяется рефрактометром минимум дважды в смену. Недостаточная концентрация ухудшает охлаждение и смазывание; избыточная концентрация повышает расходы и может привести к окисению жидкости.
pH. Для водосмешиваемых алюминиевых СОЖ оптимальный диапазон 8,5–9,5. Снижение pH указывает на окисление жидкости и потерю антикоррозионных присадок; повышение pH может свидетельствовать о неправильном разведении или загрязнении минеральными щелочами. Контроль pH рекомендуется проводить раз в неделю.
Фильтрация. Алюминиевая стружка и продукты окисления должны удаляться из системы регулярно. Даже мелкие абразивные частицы при повторном входе в зону резания создают микроцарапины и ухудшают чистоту поверхности. Применяют фильтры с размером ячейки 3–5 микрон, фильтрация проводится непрерывно или в конце смены.
Микробиологическое состояние. Водосмешиваемые эмульсии подвержены развитию бактерий и грибов, особенно в закрытых системах. Видимые признаки: неприятный запах, слизь на стенках ванны, отслоение жидкости. При ухудшении микробиологического состояния СОЖ теряет стабильность и способность защищать от коррозии.
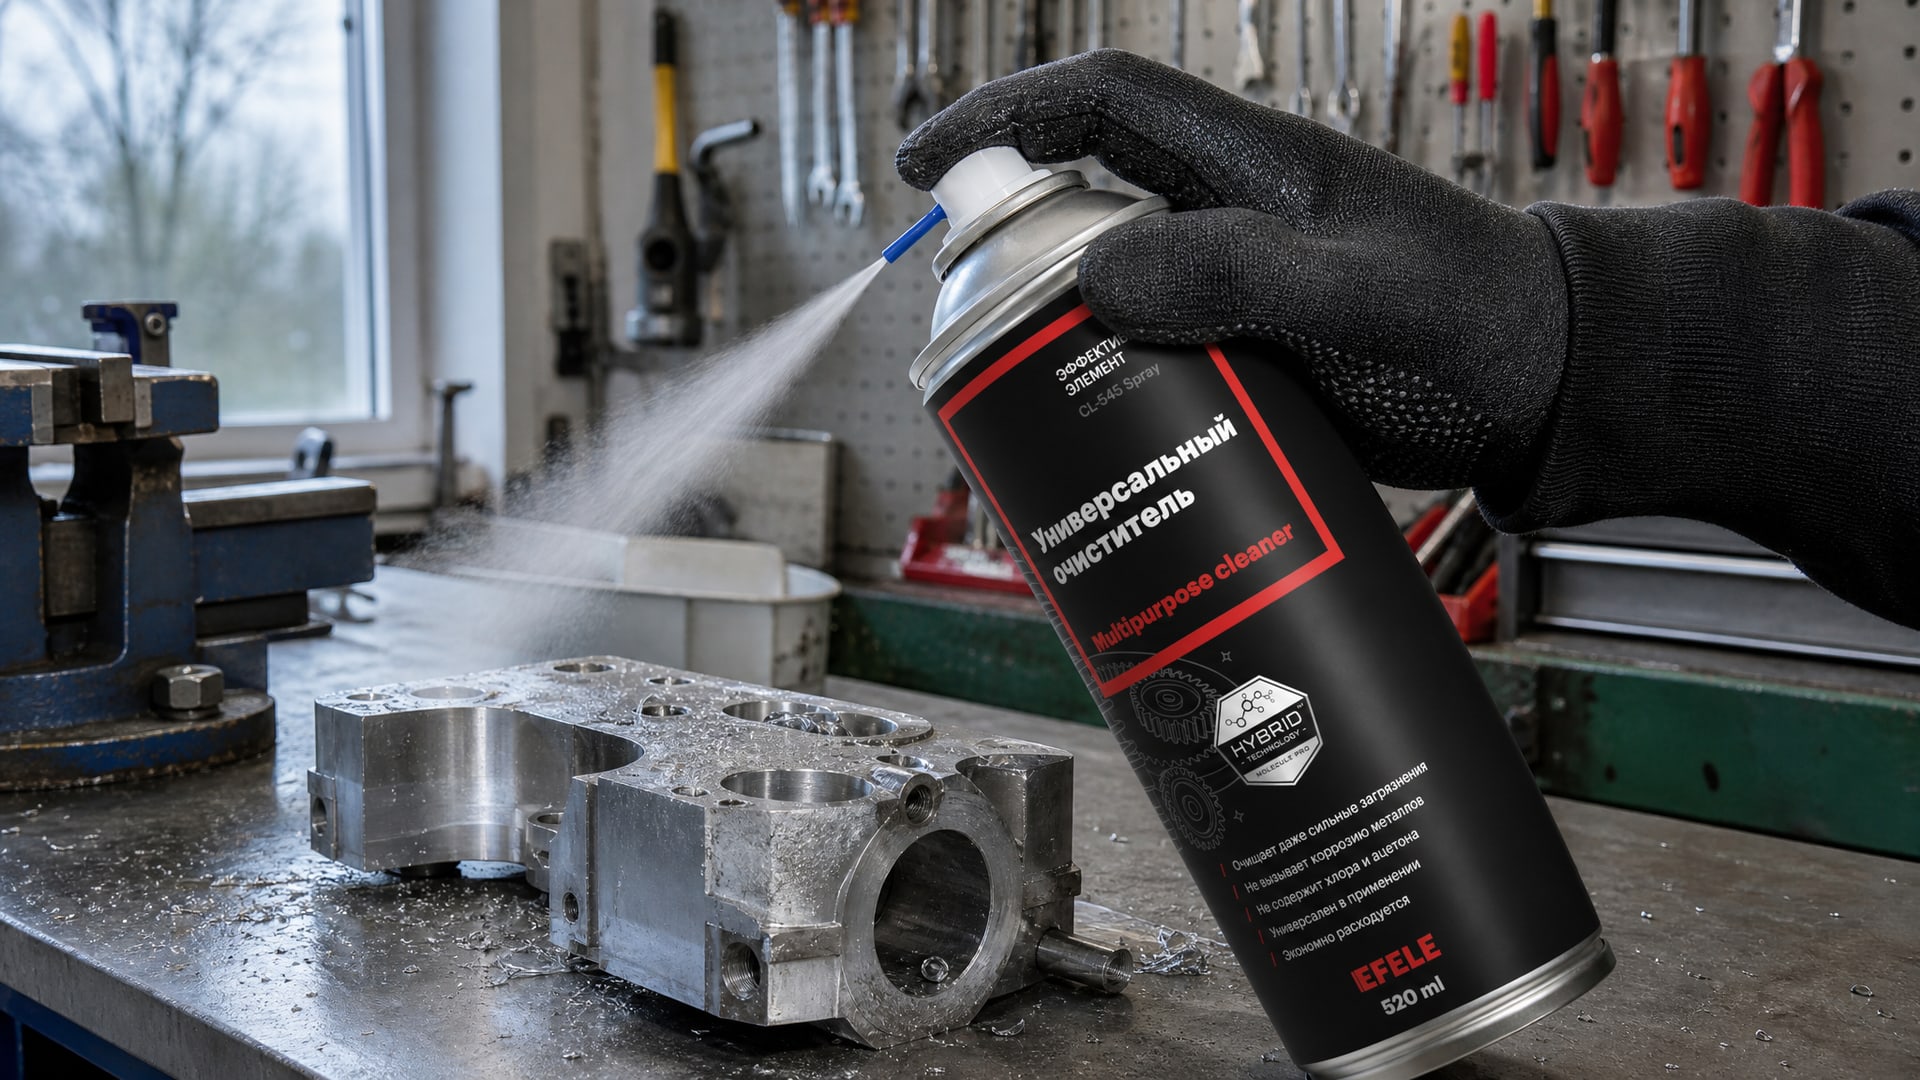
Достижение высокой чистоты поверхности невозможно без регулярной очистки системы смазки и инструмента. После фрезерования для удаления остатков СОЖ, продуктов окисления алюминия и микрочастиц используют универсальные очистители. Такой очиститель, например EFELE CL-545 Spray, удаляет налипшие остатки эмульсии и обеспечивает идеальную чистоту поверхности перед контролем.
Режимы фрезерования как фактор качества поверхности
Свойства СОЖ и параметры режима резания взаимозависимы.
Исследования на алюминиевом сплаве 6063 показали, что оптимальное сочетание режимов при минимизации шероховатости достигается следующим образом:
Скорость резания (об/мин). Для финишного фрезерования рекомендуется 5000–7000 об/мин. В исследовании лучший результат (Ra 0,602 мкм) получен при 6000 об/мин.
Подача на зуб. Для чистовой операции подача 0,05–0,08 мм/зуб, что при четырехзубом инструменте составляет линейную подачу 700 мм/мин. Снижение подачи от нормальной до финишной снижает Ra примерно на 30–40%.
Глубина резания. Для финишного фрезерования глубина 0,8–1,0 мм. Слишком глубокие проходы создают волнообразность и снижают чистоту.
При работе на режимах, близких к предельным для станка, повышается роль охлаждения. Недостаточное охлаждение приводит к повышению температуры в зоне резания, что способствует налипанию алюминия и ускоренному износу инструмента. Поэтому при высоких скоростях и малых подачах необходимо обеспечить подачу СОЖ через инструмент (черезинструментальная подача) с давлением 500–1000 psi и более.
Подача и давление как условия эффективного удаления стружки
На участках с глубокими карманами, внутренними углами и сложной геометрией стружка часто скапливается в зоне резания, препятствуя нормальному ходу инструмента.
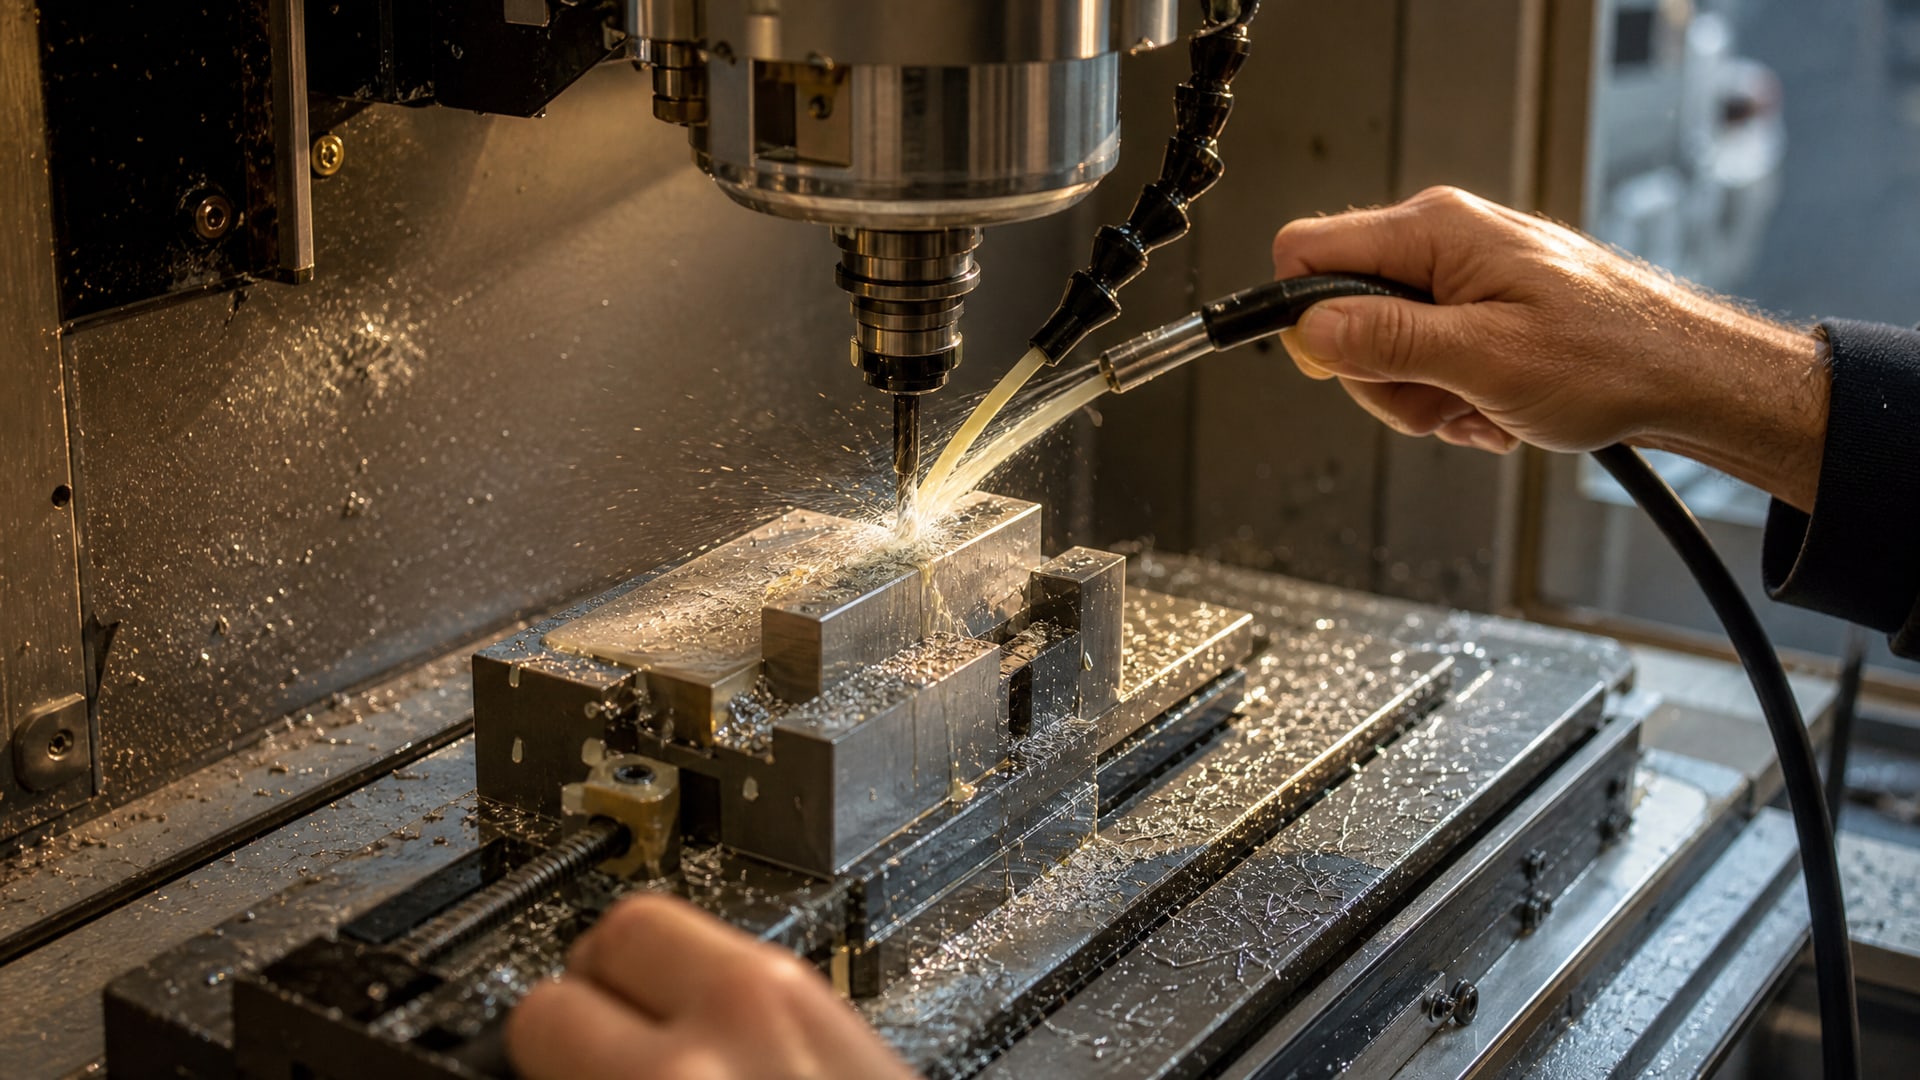
В этих условиях внешняя подача СОЖ неэффективна, и требуется подача через инструмент.
Преимущества черезинструментальной подачи:
СОЖ поступает прямо в точку резания, охлаждая и смазывая режущую кромку.
Давление потока выносит стружку, препятствуя ее скоплению.
Интенсивное охлаждение снижает температуру, что предотвращает налипание и окисление алюминия.
Улучшается стабильность припуска и снижается вибрация инструмента.
При черезинструментальной подаче важно использовать СОЖ с низким пенообразованием, так как пена нарушает стабильность потока и может привести к прерывистому охлаждению. Давление подачи должно быть достаточным для преодоления сопротивления каналов инструмента и выноса стружки, но не чрезмерным, чтобы избежать утечек и потерь.
Чек-лист достижения высокой чистоты поверхности
Практический инструмент для проверки готовности системы и процесса к производству деталей высокой чистоты:
Перед запуском производства: - Выбрана водосмешиваемая СОЖ, рекомендованная для алюминия, с антипригарными и антикоррозионными присадками. - Проведена промывка системы смазки и удаление старых остатков. - Приготовлена свежая эмульсия нужной концентрации (5–10%). - Проверены pH (8,5–9,5) и пенообразование. - Отрегулирована подача СОЖ (через инструмент или высоконапорная). - Проверена герметичность каналов и отсутствие утечек.
Во время работы: - Контролируется концентрация эмульсии (рефрактометр дважды в смену). - Проверяется pH (раз в неделю). - Осматривается система на предмет пены и разделения жидкости. - Удаляются скопления стружки вручную при необходимости. - Фильтруется жидкость (непрерывно или в конце смены). - Ведутся записи о результатах контроля.
После обработки партии: - Детали визуально осматриваются на предмет налипания, пятен и борозд. - Снимается профилограмма (или другой прибор для контроля Ra) для отдельных деталей. - При обнаружении дефектов анализируются причины: СОЖ, режимы, инструмент, состояние станка. - Поверхность очищается от остатков СОЖ перед сборкой или далее обработкой.
Специализированные подходы: MQL и минимальное количество смазки
В последние годы для фрезерования алюминия применяется технология MQL (Minimum Quantity Lubrication) - подача минимального количества смазочного материала в виде микроэмульсии в воздушном потоке.
MQL используется как альтернатива традиционной подаче жидкости, особенно на станках, где установлена соответствующая система.
На алюминиевом сплаве 6063 при MQL с концентрацией смазки 40% (соотношение воздуха и масла) и режимах 6000 об/мин, подача 700 мм/мин, глубина резания 0,8 мм получена шероховатость Ra 0,602 мкм - результат, сопоставимый с классической эмульсией.
Преимущества MQL:
Меньше расход материала (на 80–90% меньше, чем классическая эмульсия).
Проще утилизация и экологичнее производство.
Улучшается видимость зоны резания на станке.
Нет необходимости в сложной системе фильтрации и контроля pH.
Недостатки:
Требует специального оборудования для подготовки и подачи микроэмульсии.
При неправильном соотношении компонентов качество поверхности падает; слишком вязкая смесь медленнее проникает в зону резания.
На некоторых операциях (особенно при глубоких карманах) эффективность ниже, чем при полной подаче жидкости.
Специалисты рекомендуют использовать менее вязкие смазочные материалы для MQL, чтобы обеспечить лучшее проникновение в зону резания.
Для производств, где уже установлены станки с возможностью MQL, это может быть эффективной альтернативой. Однако для большинства ЧПУ-станков, оборудованных классическими системами подачи, водосмешиваемая эмульсия остается экономичным и надежным выбором.
Частые ошибки при выборе СОЖ и результаты
Практический опыт показывает, что большинство проблем с чистотой поверхности при фрезеровании алюминия возникает не из-за недостатка возможностей станка, а из-за ошибок в подборе и применении СОЖ.
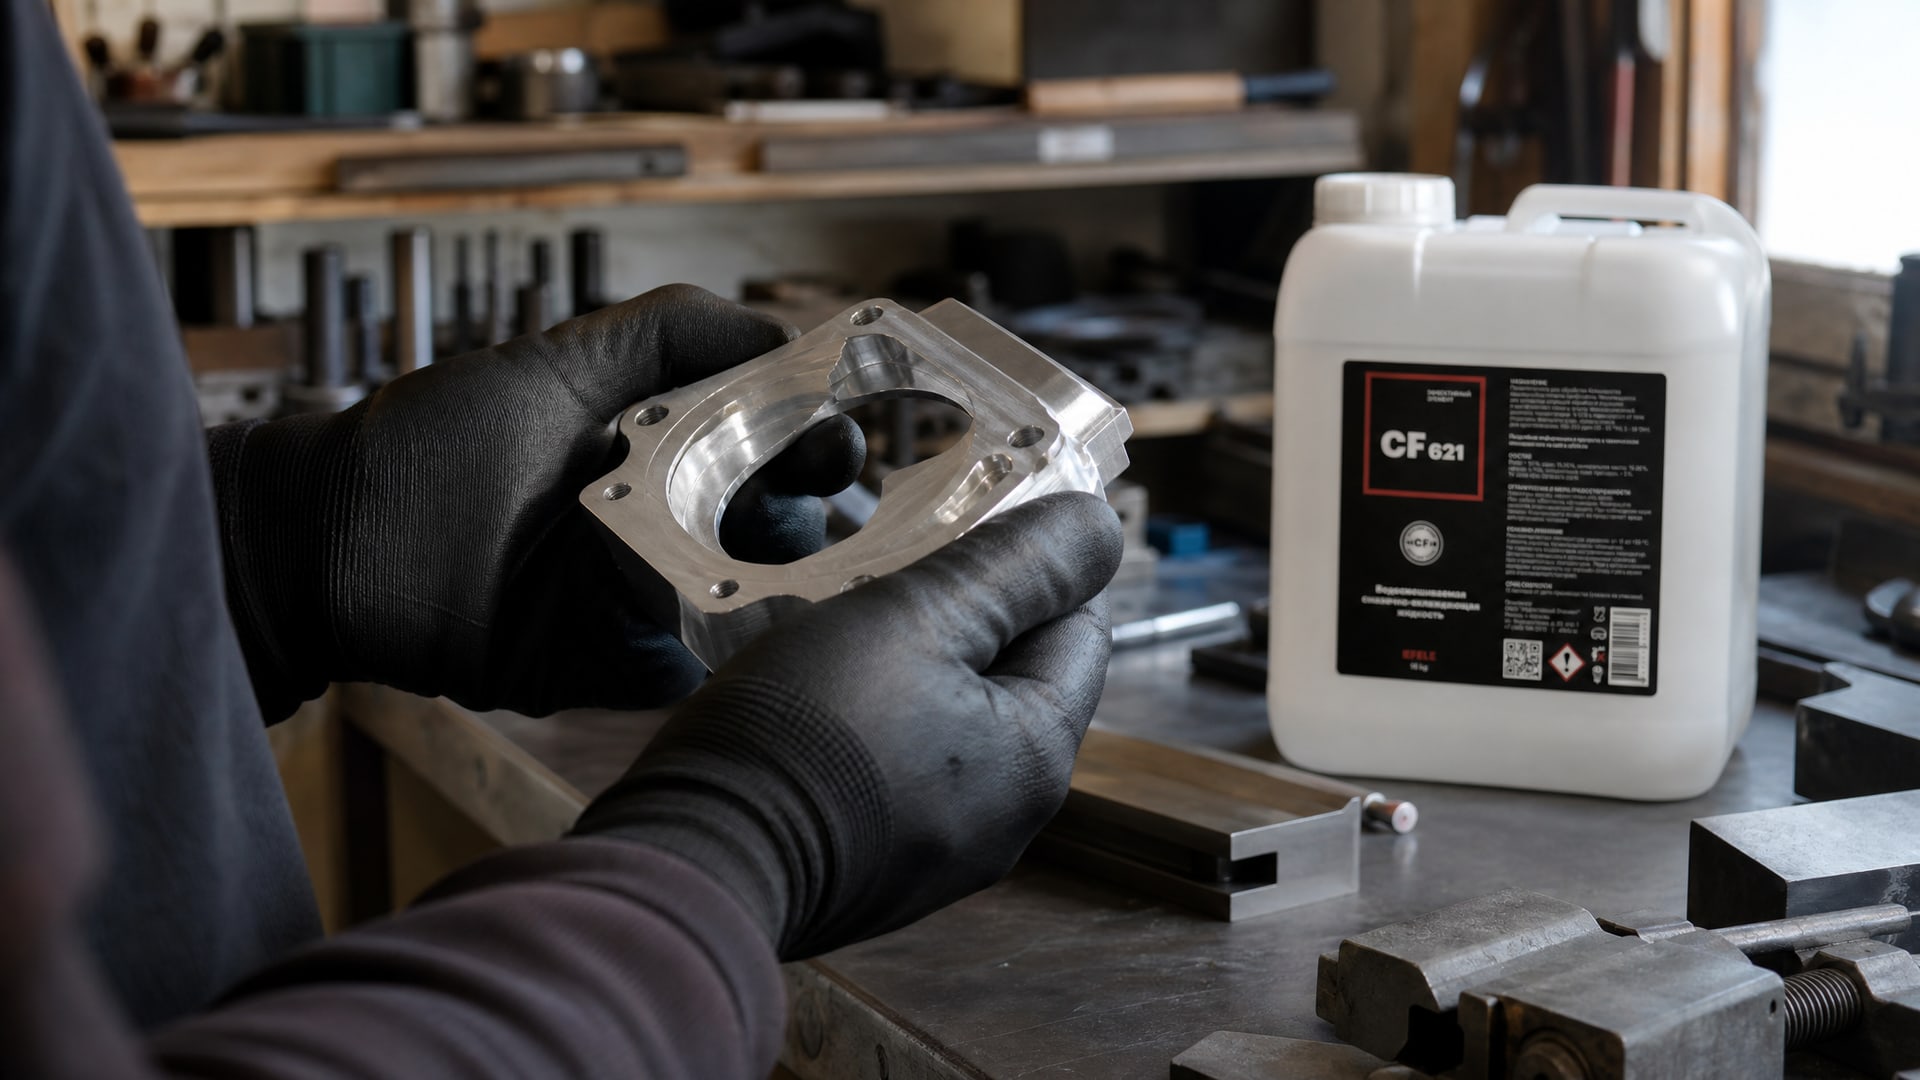
Ошибка 1: применение «универсальной» неспециализированной эмульсии. Универсальная водосмешиваемая СОЖ, разработанная для стали и чугуна, часто содержит серосодержащие присадки, которые при высоких температурах алюминия становятся агрессивными и ускоряют окисление. Результат: коррозионные пятна на поверхности, даже если шероховатость в норме. Решение: использовать специализированную СОЖ для алюминия. Полусинтетическая водорастворимая СОЖ EFELE CF-621, разработанная для обработки алюминиевых сплавов, содержит ингибиторы коррозии и антипригарные присадки, которые предотвращают налипание и пятнообразование на алюминии.
Ошибка 2: игнорирование контроля концентрации. При длительной работе эмульсия теряет воду (испарение), концентрация повышается, вязкость растет, охлаждение становится менее эффективным. Результат: перегрев инструмента, сокращение стойкости, рост Ra. Решение: ежедневный контроль концентрации с корректировкой.
Ошибка 3: подача СОЖ наружу, без черезинструментальной подачи при сложной геометрии. На карманах и внутренних углах стружка скапливается, препятствуя охлаждению. Результат: налипание, царапины, неравномерный вынос. Решение: переход на черезинструментальную подачу или использование фасонного инструмента с выводом стружки наружу.
Ошибка 4: редкая фильтрация и отсутствие контроля микробиологии. Загрязненная система со слизью и бактериями теряет способность защищать от коррозии и смазывать. Результат: дефекты поверхности, коррозионные точки. Решение: регулярная фильтрация (минимум раз в смену), контроль запаха и внешнего вида жидкости.
Часто задаваемые вопросы
Какая шероховатость считается хорошей при фрезеровании алюминия?
Для чистовых операций обычно требуется Ra 0,8–1,6 мкм. Если нужна повышенная чистота (например, для сопряжения или перед покраской), стремятся к Ra 0,4–0,8 мкм. Исследования показывают, что при правильной СОЖ и режимах можно достичь Ra 0,6–0,75 мкм.
Почему на алюминиевой детали появляются белые пятна после фрезерования?
Белые пятна - это коррозионные пятна оксида алюминия. Они появляются, если СОЖ не содержит достаточно ингибиторов коррозии или если pH отклонился от оптимальной величины (8,5–9,5). Решение: проверить pH, заменить СОЖ на специализированную для алюминия, убедиться в отсутствии примесей воды в системе.
Можно ли использовать масло вместо водосмешиваемой эмульсии при фрезеровании алюминия?
Технически возможно, но нежелательно. Минеральное масло дольше сохраняет вязкость и обладает хорошей смазываемостью, однако плохо охлаждает, склонно к пенообразованию при высоких скоростях и может привести к налипанию алюминия. Водосмешиваемые эмульсии обеспечивают лучшее охлаждение и более чистую поверхность.
Как часто нужно менять СОЖ при активном фрезеровании алюминия?
При регулярном контроле и фильтрации хорошая водосмешиваемая эмульсия может работать 6–12 месяцев. Ориентиры для замены: появление запаха, видимая слизь, стойкое помутнение, потеря охлаждающих свойств, невозможность восстановления pH в нужный диапазон.
Влияет ли геометрия инструмента (число зубьев, угол заточки) на чистоту поверхности?
Да, влияет. Инструмент с большим числом зубьев обеспечивает меньшую подачу на зуб, что при той же линейной подаче дает лучший финиш. Правильный угол переднего фаска и радиус при вершине также улучшают чистоту. Однако без правильной СОЖ даже идеальный инструмент даст хороший результат ненадолго: налипание или перегрев быстро его затупят.
Заключение
Достижение высокой чистоты поверхности при фрезеровании алюминия - результат комплексного подхода, в котором смазочно-охлаждающая жидкость играет центральную роль. Правильно подобранная водосмешиваемая СОЖ, специально разработанная для алюминиевых сплавов, обеспечивает антипригарную защиту, контроль коррозии и эффективное охлаждение. Стабильная концентрация (5–10%), pH в диапазоне 8,5–9,5, регулярная фильтрация и подача СОЖ через инструмент или под высоким давлением - это те параметры, которые гарантируют получение деталей с шероховатостью Ra 0,6–1,0 мкм и отсутствием дефектов налипания и коррозионных пятен.
Следующий шаг для вас: изучите спецификацию и рекомендации вашей текущей СОЖ, проверьте систему подачи на предмет возможности черезинструментальной подачи, организуйте регулярный контроль концентрации и pH, и проведите пробные проходы на одной из типовых операций. Результаты покажут, какие параметры нужно корректировать в вашем производстве именно для достижения требуемой чистоты поверхности.