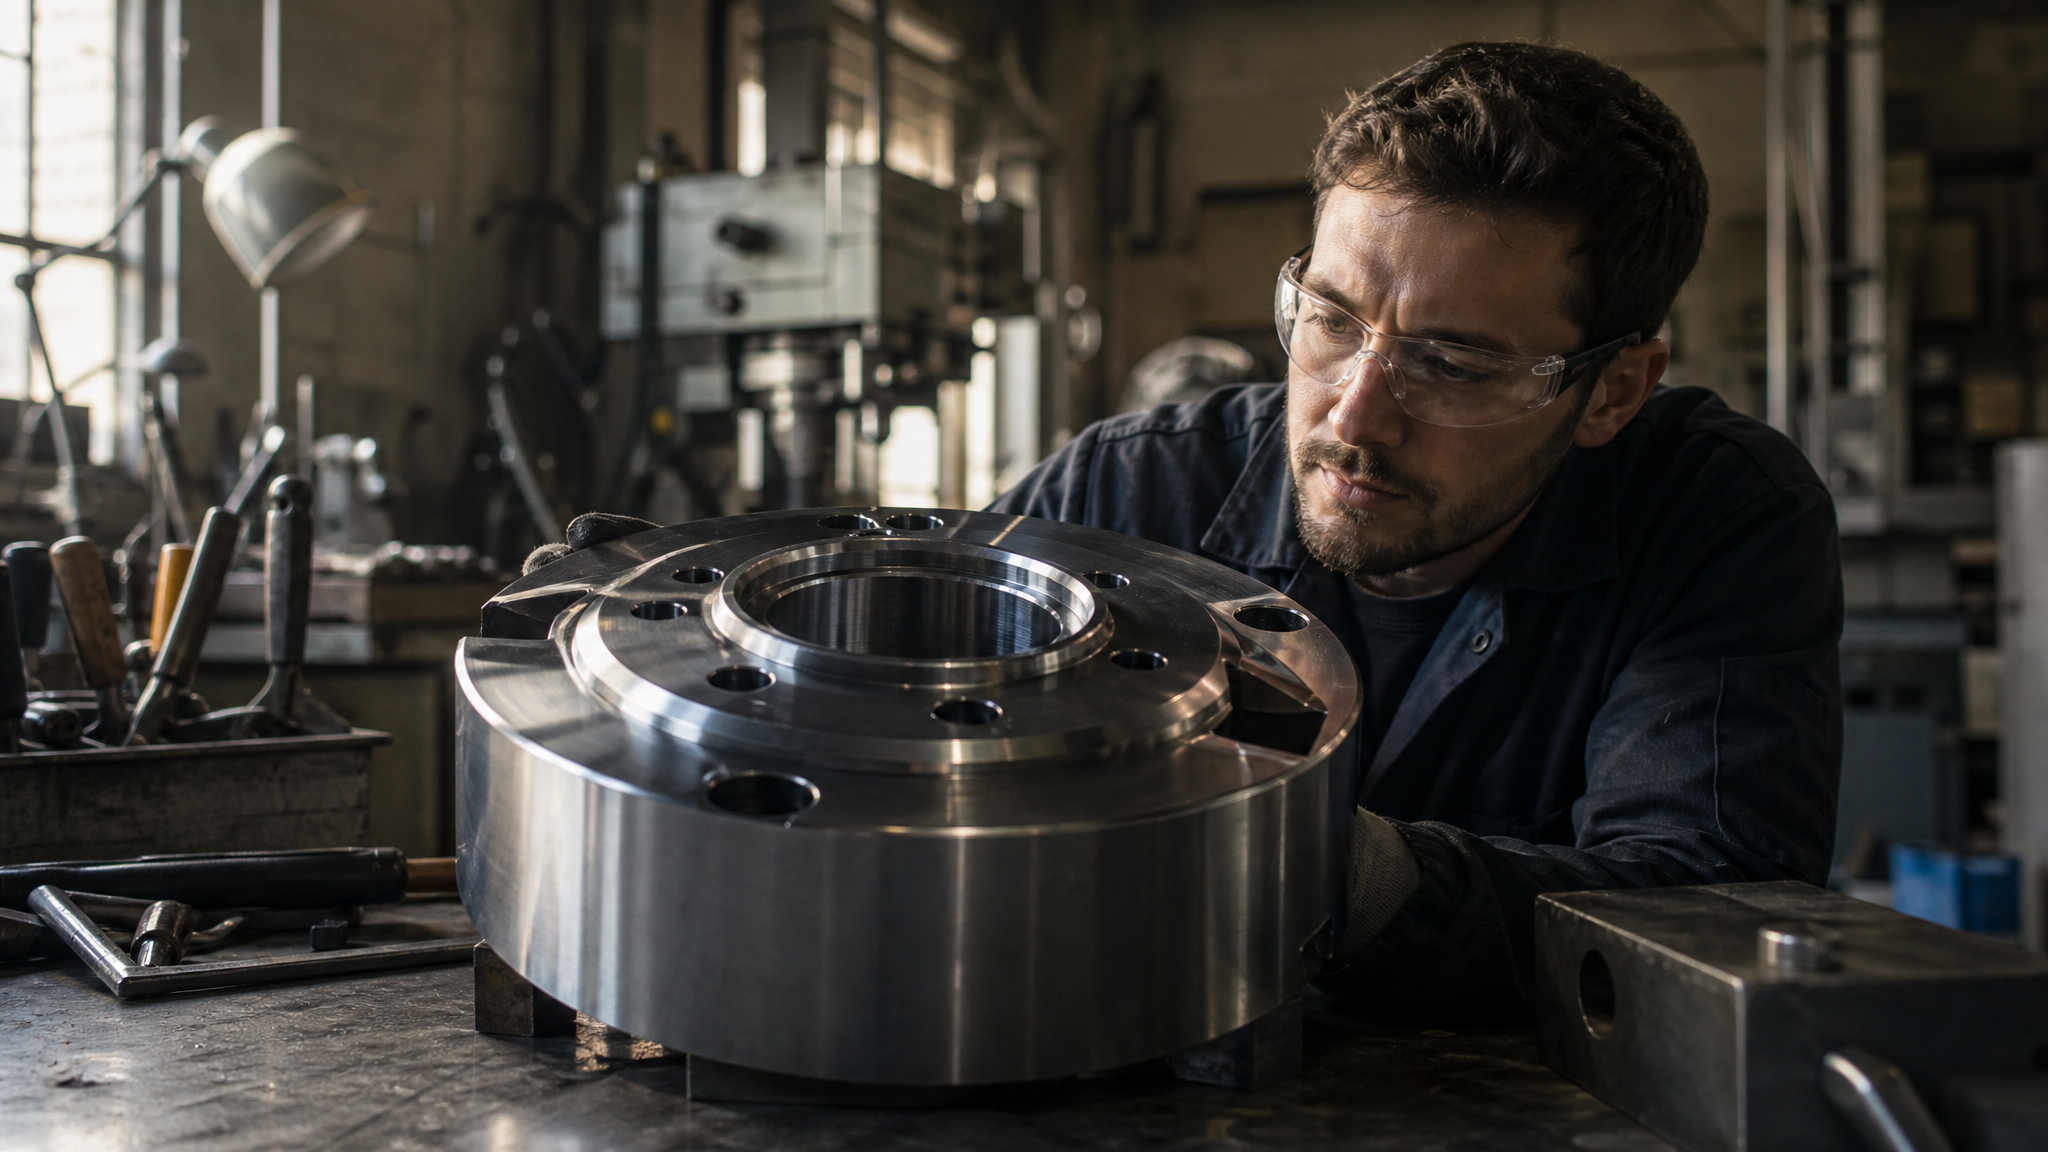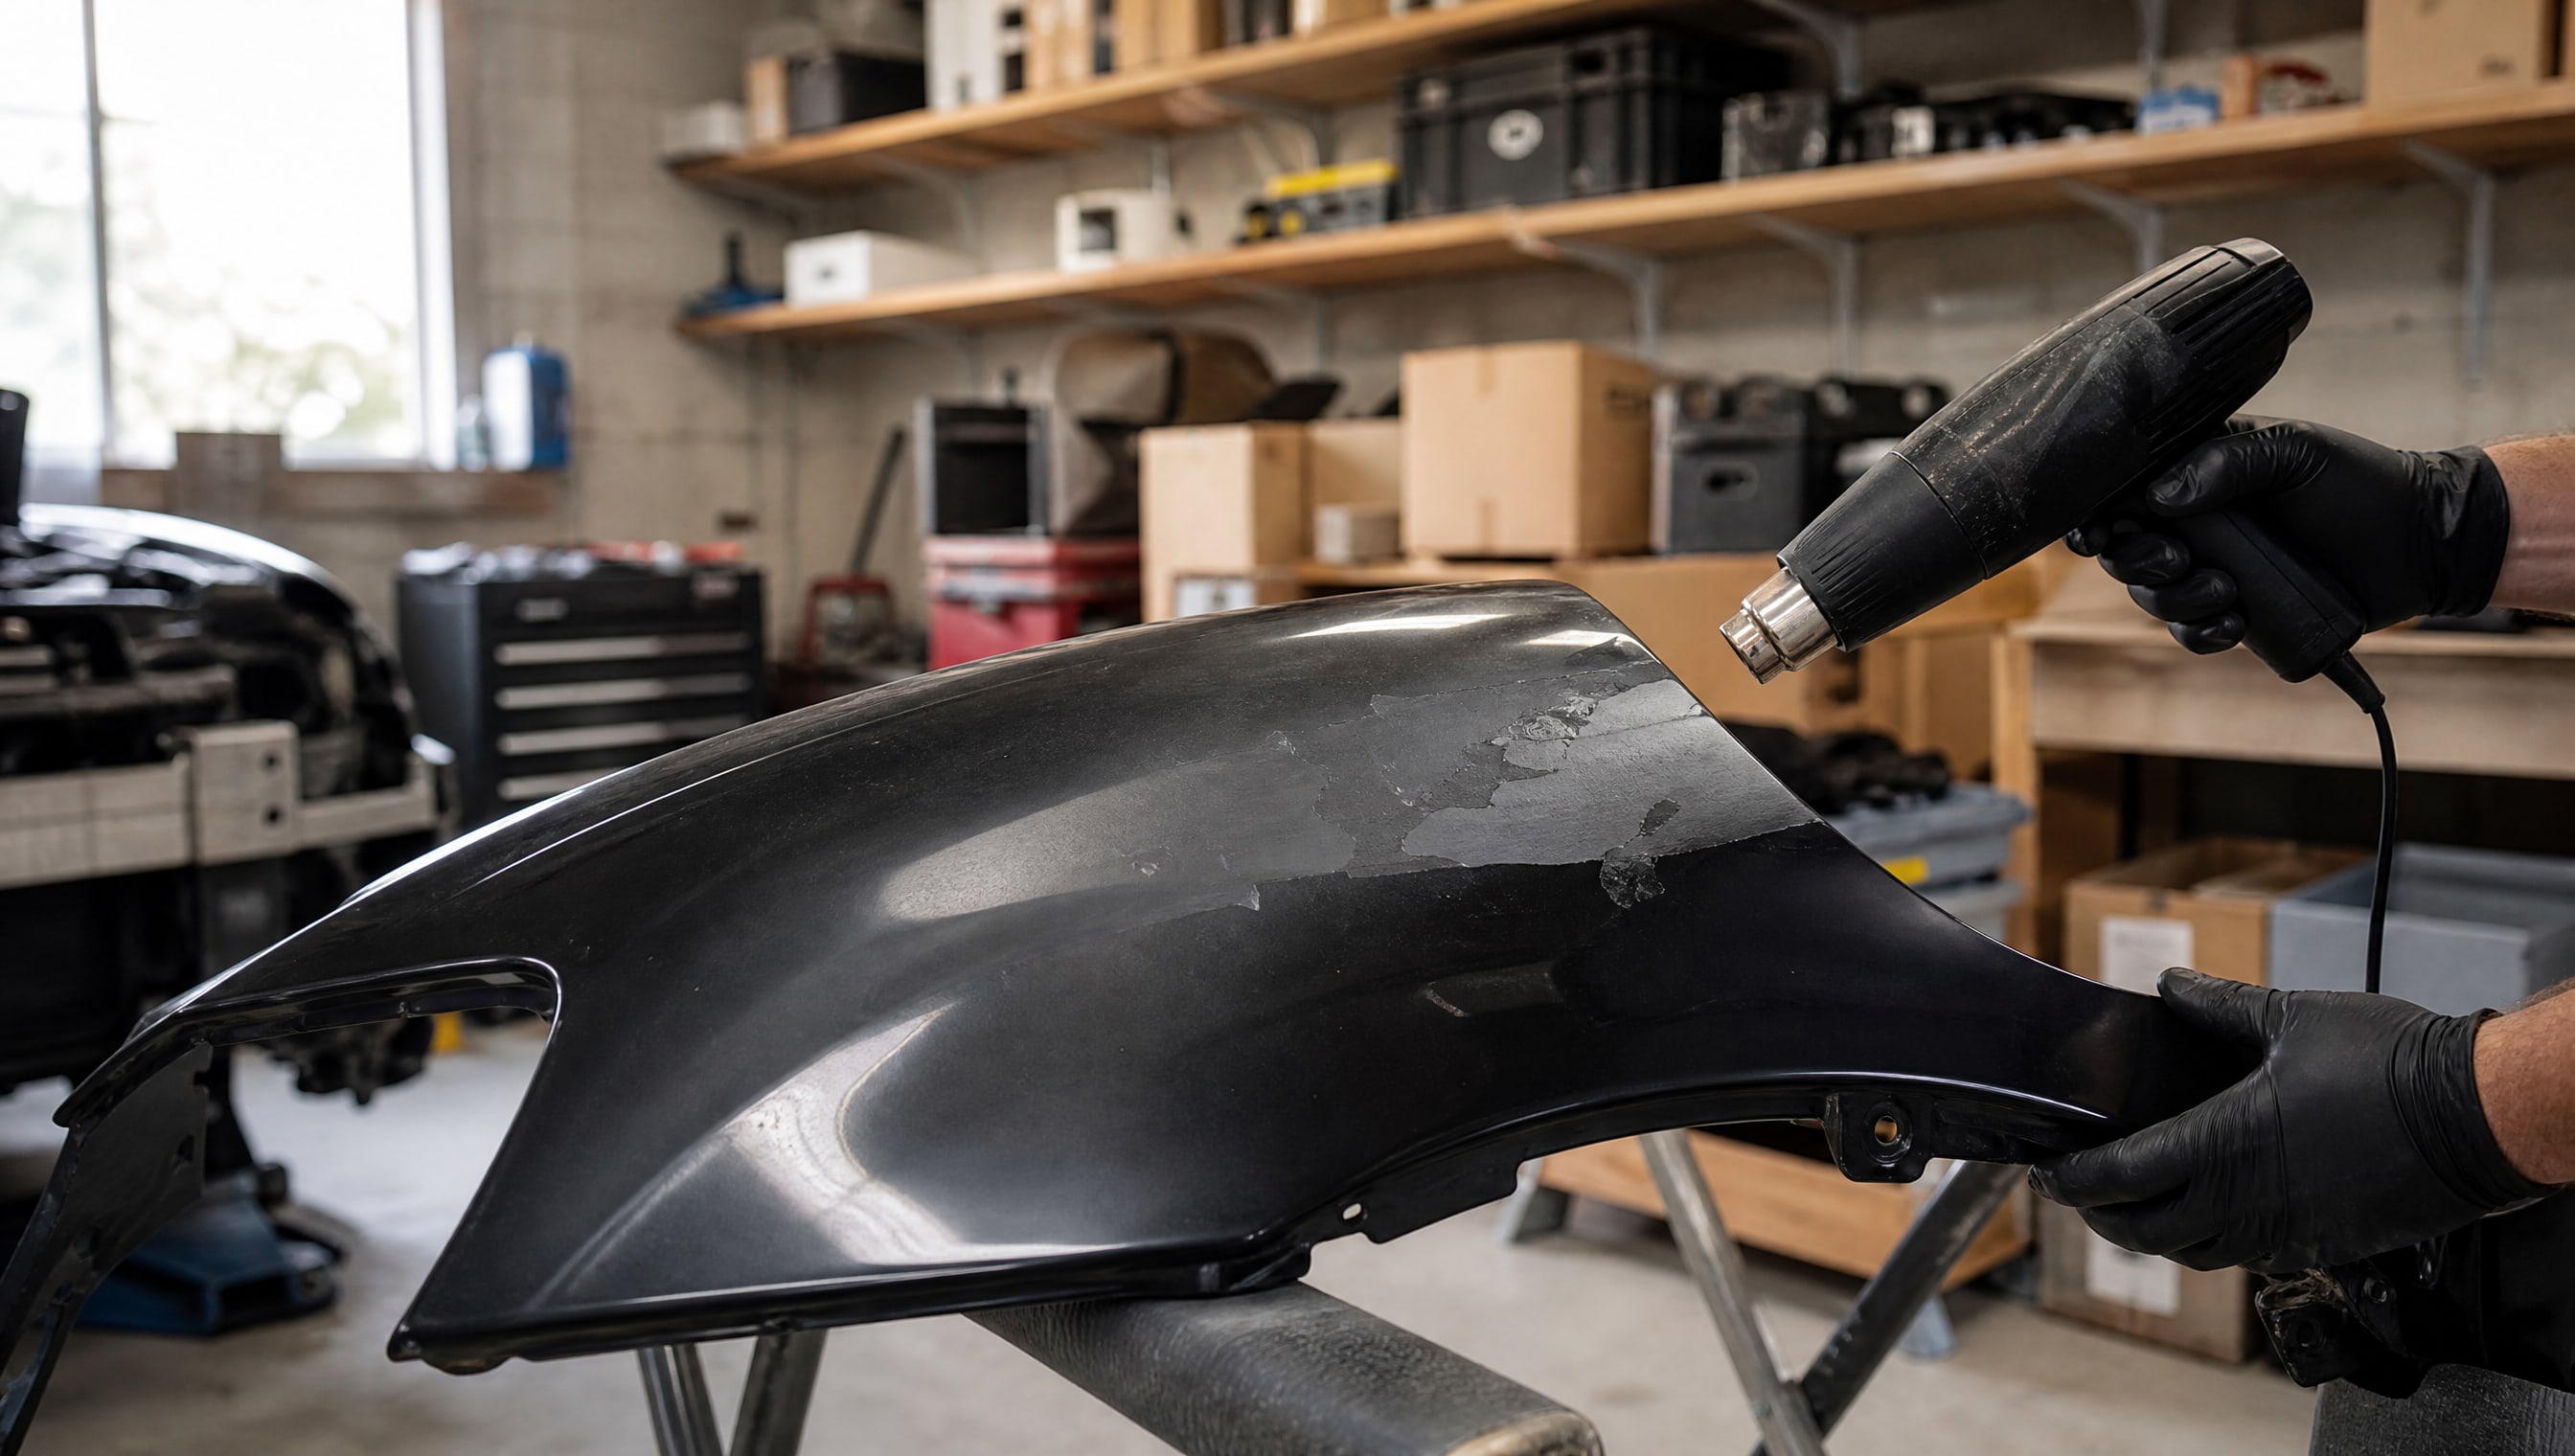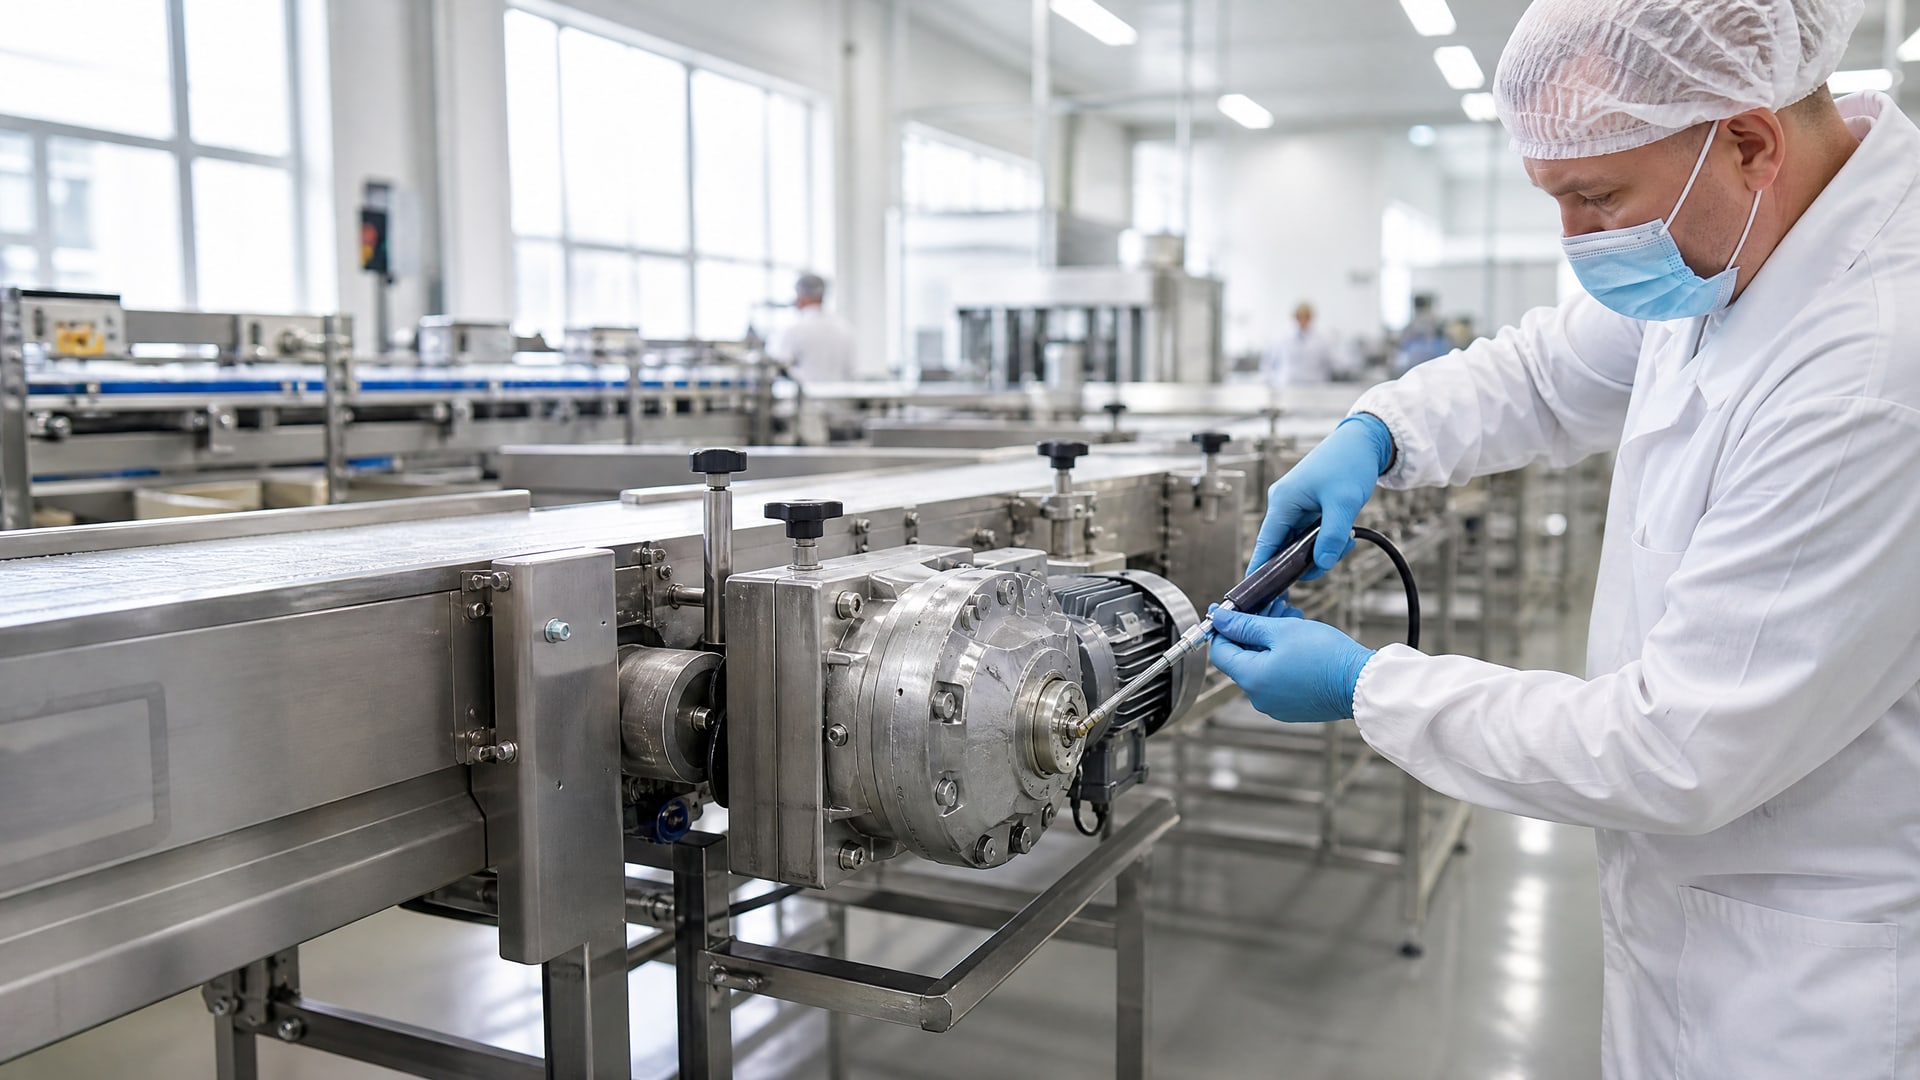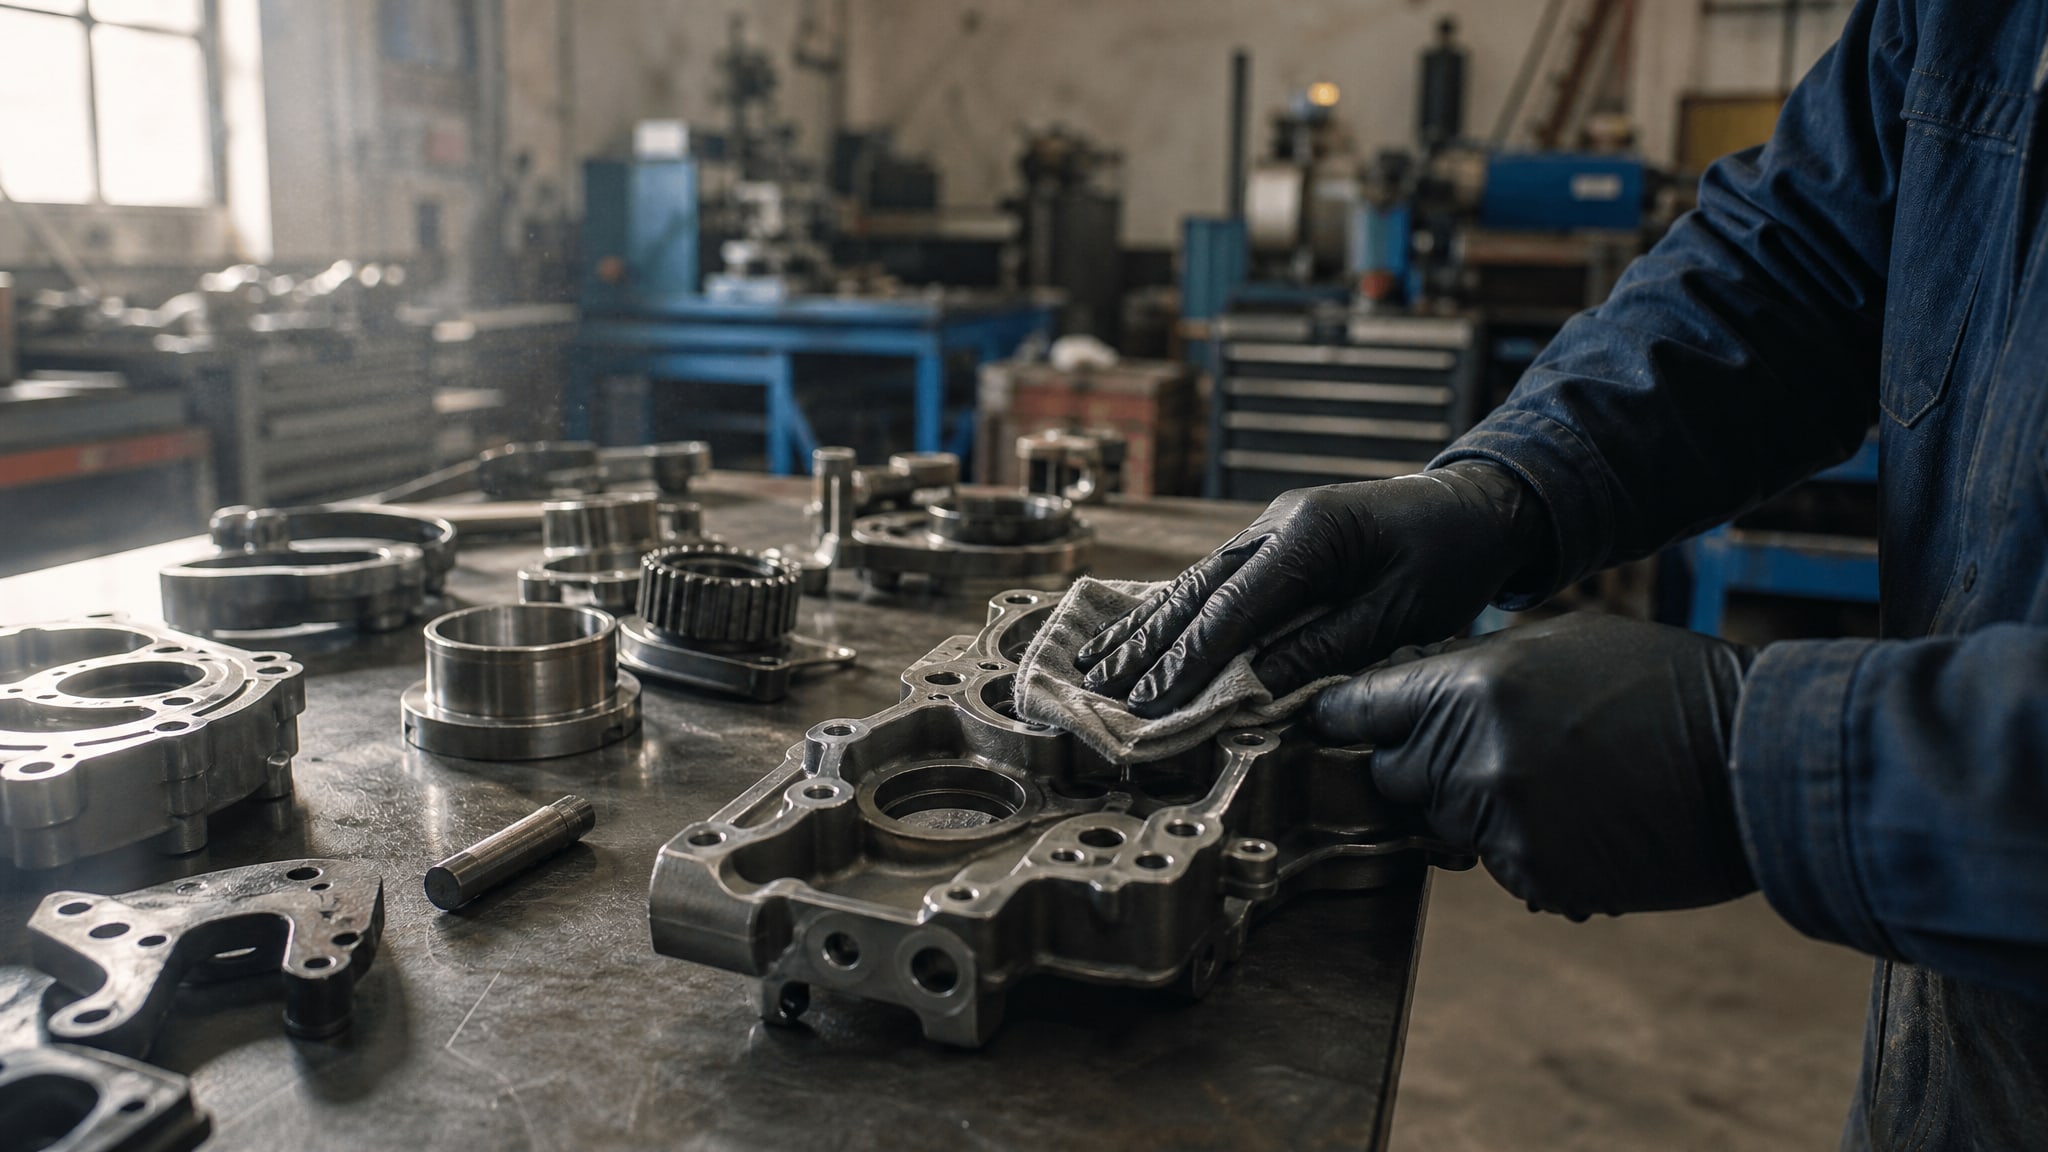
Качество антифрикционного покрытия зависит прежде всего не от толщины нанесенного слоя, а от состояния поверхности, на которую он наносится. Даже самое надежное покрытие не будет служить долго, если под ним остаются ржавчина, грязь, масло или оксидная пленка. Подготовка поверхности металла - это не формальность и не возможность экономить время: это основание, от которого зависит адгезия покрытия, его герметичность и, в конечном счете, долговечность защиты конструкции от коррозии.
Статья объяснит, какие этапы нужно проходить в правильном порядке, какие параметры контролировать и почему спешка или пропуск шагов обходятся дороже, чем правильное выполнение. Материал адресован инженерам, техническим специалистам и закупщикам, которые отвечают за качество работ в цехах, ремонтных службах и на участках металлообработки.
Этапы подготовки поверхности металла
Подготовка поверхности - это последовательный процесс, каждый этап которого решает конкретную задачу.
Нарушение порядка или пропуск шага приводит к снижению адгезии и сокращению срока службы покрытия.
Обезжиривание как первый и критичный шаг
Первым этапом всегда идет удаление жиров, масел и технологических загрязнений. Это касается даже новых деталей, которые содержат машинные масла и остатки производственных смазок. Обезжиривание улучшает не только равномерность нанесения антифрикционного покрытия, но и его прочность сцепления с основой.
Источник загрязнения может быть разным: это могут быть остатки охлаждающих жидкостей, защитные масла со склада, пыль или отпечатки пальцев. Растворители, применяемые для обезжиривания, удаляют эти загрязнения полностью. После обезжиривания поверхность становится готовой к следующему этапу - удалению оксидов и ржавчины.
Удаление коррозии, оксидов и окалины
Если на поверхности есть ржавчина, окалина или старые покрытия, их необходимо удалить абразивными методами. Наиболее распространенный и эффективный способ - пескоструйная обработка оксидом алюминия или литой сталью.
При пескоструйной обработке используется абразив размером зерна около 55 мкм. Такой размер позволяет одновременно решить две задачи: очистить поверхность от ржавчины и коррозии, а также создать контролируемую шероховатость. Поверхность после пескоструйной обработки достигает параметра шероховатости Ra 0,5–1,0 мкм, что обеспечивает оптимальное удержание антифрикционного покрытия.
Пескоструйная обработка рекомендуется не только для углеродистой стали, но и для деталей из титана, алюминия, меди, магния и их сплавов. Также этот метод применим к хромированным и никелированным поверхностям, если требуется нанести поверх них новое антифрикционное покрытие.
Фосфатирование для долговечности
Для продолжительной и надежной службы антифрикционного покрытия рекомендуется промежуточный этап - фосфатирование. Фосфатная пленка создает химический барьер между основным металлом и защитным покрытием, препятствуя развитию подповерхностной коррозии.
Однако здесь есть важный нюанс: после фосфатирования антифрикционное покрытие нужно наносить в кратчайшие сроки. Фосфатная пленка гигроскопична и начинает взаимодействовать с влагой воздуха, что может привести к появлению коррозии еще до нанесения защитного слоя. Поэтому промежуток между фосфатированием и нанесением покрытия должен быть минимальным - в идеале несколько часов.
Высушивание после влажной очистки
Если использовалась гидроабразивная обработка или очистка с применением водных растворов, поверхность должна быть полностью высушена перед нанесением покрытия. Остаточная влага ухудшает качество нанесения, может стать причиной пузырения слоя и создает условия для развития коррозии под покрытием.
Сушка должна быть тщательной: влага может оставаться в микропорах, бороздах и под краями детали, где ее трудно заметить. Полная сушка гарантирует, что покрытие сцепится равномерно и будет работать как надежный барьер между металлом и агрессивной средой.
Роль шероховатости в адгезии антифрикционного покрытия
Шероховатость поверхности - один из ключевых параметров, который часто неправильно понимают закупщики и технические специалисты.
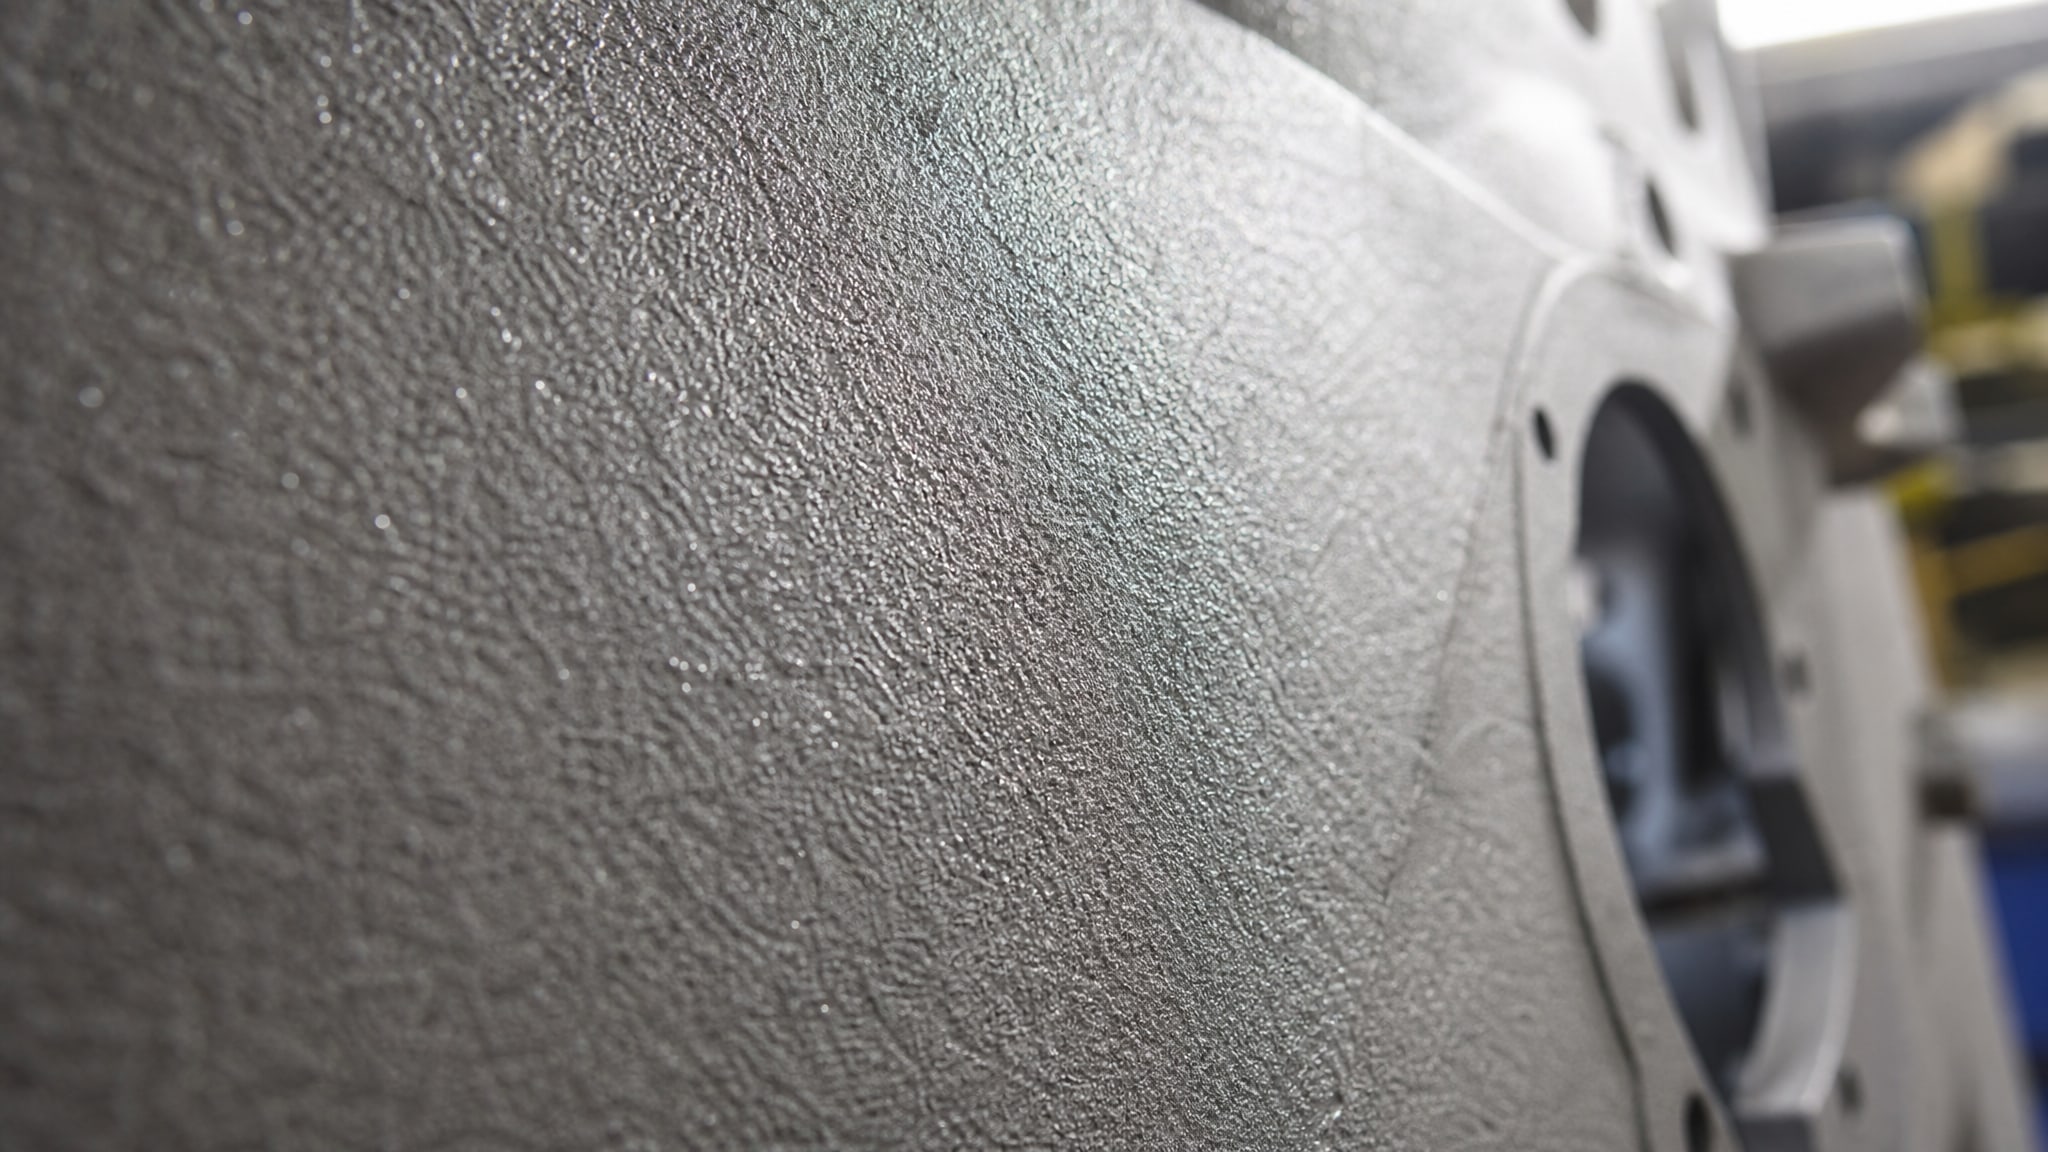
Распространенное заблуждение: чем гладче поверхность, тем лучше держится покрытие. На самом деле все наоборот.
После пескоструйной обработки поверхность приобретает микропрофиль - множество микроскопических впадин и выступов. Этот профиль работает как механический замок для частиц антифрикционного покрытия. Оптимальный параметр шероховатости для антифрикционных покрытий - Ra 0,5–1,0 мкм.
Если поверхность слишком гладкая (менее Ra 0,3 мкм), покрытие не имеет опоры и может отслаиваться. Если шероховатость избыточна (свыше Ra 1,5 мкм), возрастает расход покрытия и могут образоваться участки с неравномерной толщиной слоя, что ухудшает защиту. Поэтому контроль шероховатости - не пустая формальность, а инженерная необходимость.
Обработка кромок и геометрия детали
Острые кромки и ребра - проблемная зона для любого защитного покрытия.
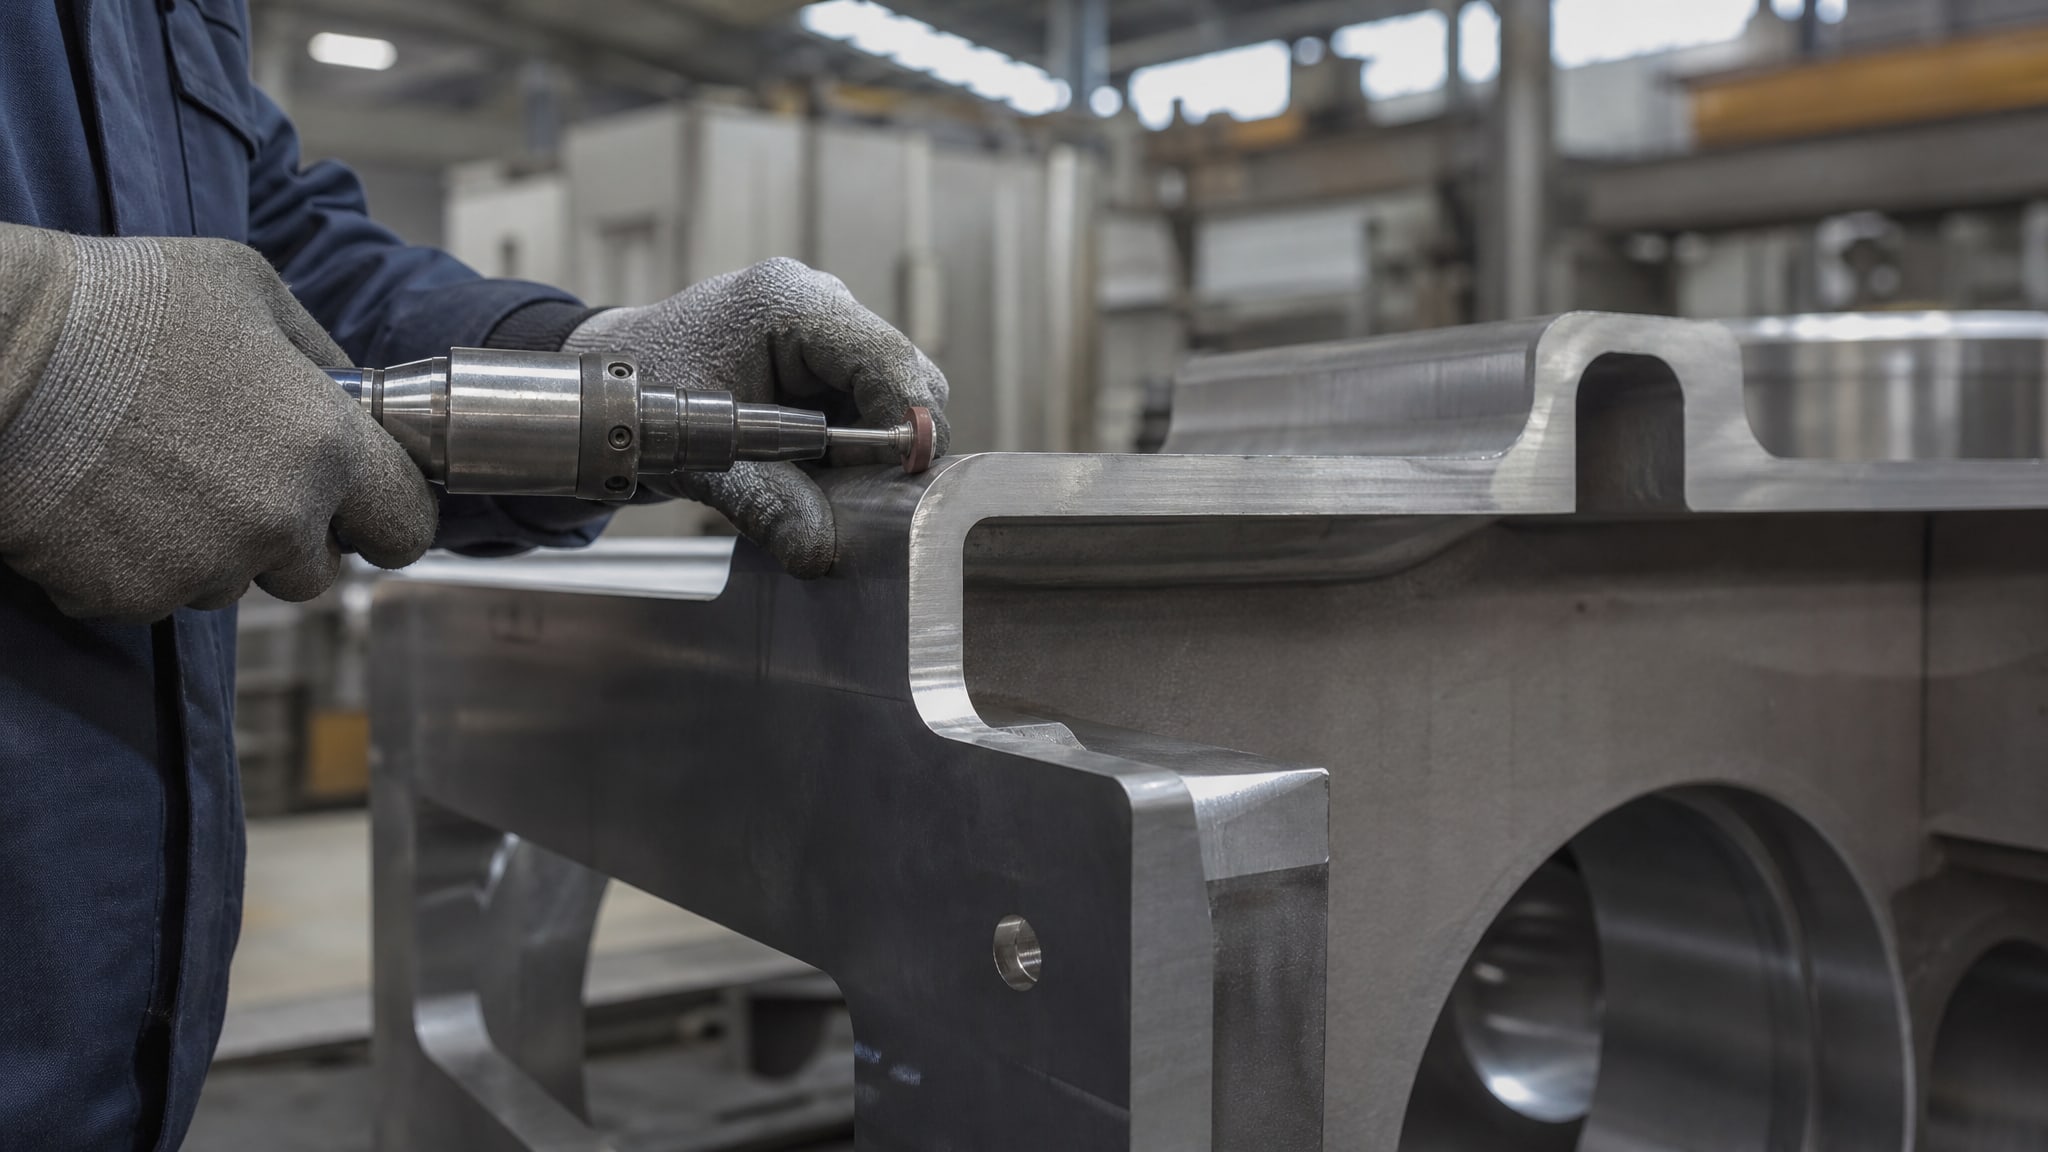
Из-за острых углов покрытие наносится тонким слоем или может растрескиваться и осыпаться. Это особенно критично для деталей, которые подвергаются вибрации, ударам или циклическим нагрузкам.
Международные стандарты (EN 1090, EN ISO 12944) предусматривают скругление кромок перед нанесением защитного слоя. Радиус скругления зависит от толщины металла и назначения детали, но в большинстве случаев достаточно небольшого скругления - от 1 до 3 мм.
Скругление кромок не только улучшает качество нанесения покрытия, но и снижает концентрацию напряжений в опасных зонах, повышая общую надежность конструкции. При подготовке стальных конструкций и деталей ответственного назначения работа с кромками должна входить в план подготовки, а не рассматриваться как дополнительный вариант.
Подготовка под разные типы антифрикционных покрытий
Требования к подготовке поверхности зависят от типа антифрикционного покрытия и условий эксплуатации детали.
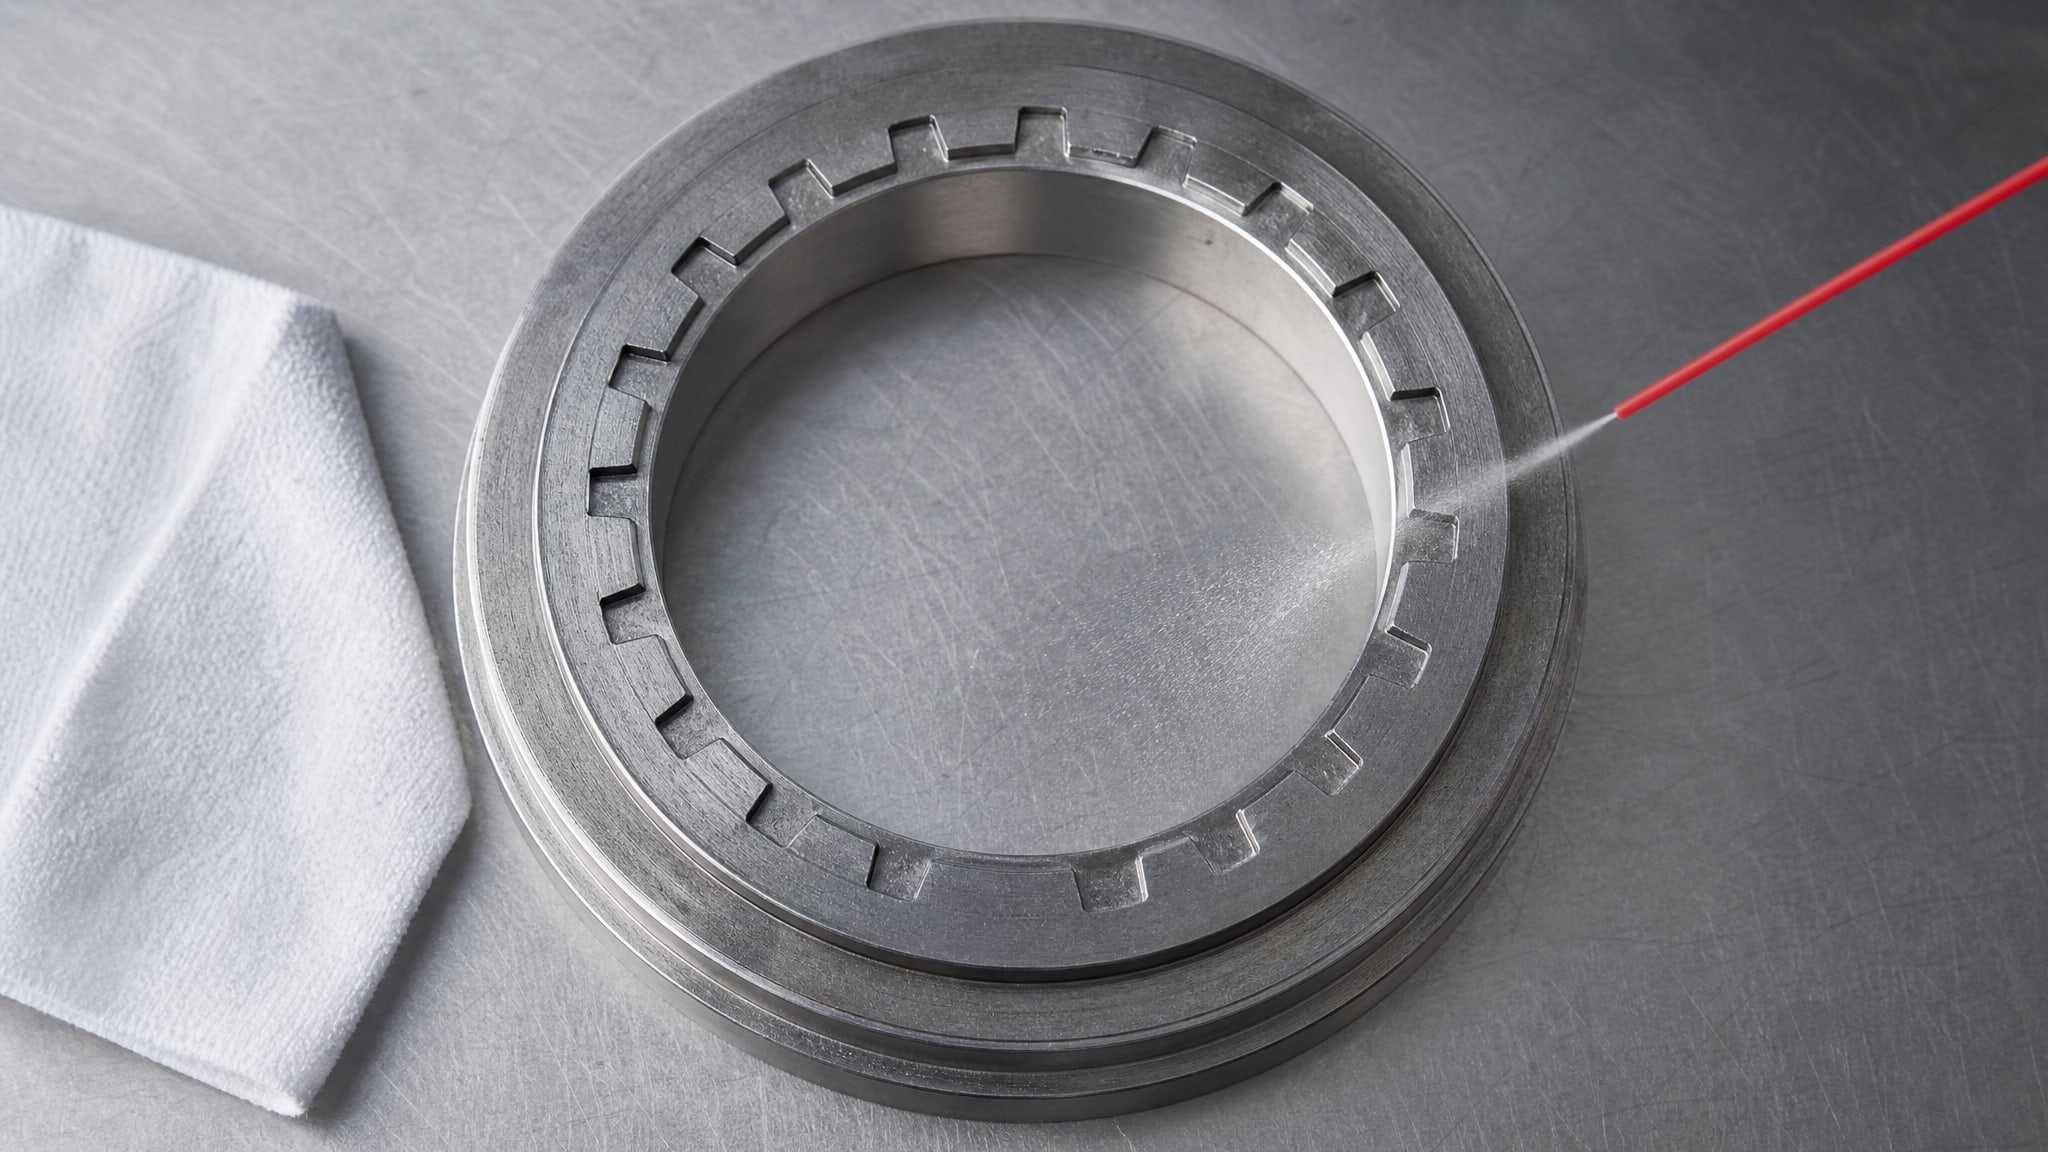
Однако базовые принципы остаются неизменными для всех.
Для покрытий на основе дисульфида молибдена (MoS2) требуется особенно тщательное удаление влаги и жира, так как этот материал гидрофобен и плохо сцепляется с влажной или загрязненной поверхностью. После пескоструйной обработки и фосфатирования поверхность должна быть высушена до влажности воздуха не более 60%.
Для защиты зубчатых передач от коррозии и износа, особенно после тщательной подготовки поверхности, рекомендуется использовать антифрикционные покрытия на основе дисульфида молибдена, обеспечивающие долговечную сухую смазку. Такие покрытия служат как защитой от кислородной коррозии, так и средством снижения фрикционного выделения тепла при передаче нагрузок.
Если деталь работает во влажной среде или в контакте с агрессивными жидкостями, требуется более агрессивная предварительная обработка: двухступенчатая очистка (сначала механическая, затем химическая), обязательное фосфатирование и сушка при повышенной температуре.
Для ремонта зубчатой передачи со следами коррозии важно полностью удалить следы старого покрытия и очаги ржавчины. Если это игнорировать, новое покрытие будет работать на неподготовленной основе, и в местах коррозии начнет развиваться новая ржавчина под слоем защиты.
Сроки и условия хранения после подготовки
После завершения подготовки поверхность начинает взаимодействовать с внешней средой.
Даже в помещении с контролируемой влажностью на очищенной поверхности через несколько часов может образоваться тонкая оксидная пленка.
Если была проведена фосфатирование, покрытие должно быть нанесено в течение нескольких часов, максимум в течение суток. Это критичный временной окно. Если детали хранятся перед нанесением покрытия, они должны находиться в помещении с относительной влажностью не более 60% и при температуре выше точки росы, чтобы исключить конденсацию влаги.
Если из-за задержек в цехе поверхность начала менять цвет или появились следы ржавчины, требуется повторная очистка перед нанесением. Это удорожает процесс, поэтому хорошо организованное производство предусматривает синхронизацию между подготовкой и нанесением покрытия.
В случае, когда требуется высокая химическая стойкость и гидрофобность, а также защита от коррозии, можно рассмотреть антифрикционные покрытия на основе ПТФЭ, которые также требуют тщательной подготовки поверхности для максимальной адгезии.
Контроль качества подготовки поверхности
Качество подготовки нельзя проверить на глаз.
Для надежного контроля используются инструментальные методы: профилометр для измерения параметра Ra, гигрометр для контроля влажности, визуальное сравнение с эталонными образцами шероховатости.
После пескоструйной обработки рекомендуется проверить параметр шероховатости на нескольких точках детали. Если значения выходят за пределы Ra 0,5–1,0 мкм, нужно отрегулировать давление абразивной струи или размер зерна.
Влажность поверхности контролируется гигрометром. Если показатели выше 60%, сушку нужно продолжить. Перед нанесением дорогостоящего покрытия лучше потратить время на контроль, чем потом переделывать работу.
Часто задаваемые вопросы
Можно ли наносить антифрикционное покрытие сразу на новый металл без специальной подготовки?
Нет. Даже новый металл содержит машинные масла, оксидные пленки и технологические загрязнения. Обезжиривание и легкая абразивная обработка необходимы для обеспечения адгезии. Если пропустить эти этапы, покрытие будет держаться непредсказуемо и может отслаиваться раньше срока.
Почему после пескоструйной обработки нельзя сразу наносить покрытие без промежуточных этапов?
После пескоструйной обработки на поверхности могут оставаться остатки абразива, пыль и влага (если использовалась гидроструйная очистка). Эти загрязнения ухудшают сцепление покрытия. Кроме того, открытая, активная поверхность начинает окисляться, поэтому требуется обезжиривание и, по возможности, фосфатирование перед нанесением защитного слоя.
Сколько времени может пройти между подготовкой и нанесением покрытия?
Оптимально - несколько часов, максимум сутки. Если была проведена фосфатирование, срок еще короче (несколько часов). При более длительном хранении поверхность окисляется, влага конденсируется, и подготовка может считаться потерянной. Хранение должно происходить в помещении с влажностью не более 60%.
Нужно ли скруглять все кромки без исключения?
Для деталей, работающих в обычных условиях, скругление кромок желательно, особенно если они острые и имеют малый радиус. Для деталей ответственного назначения (высокие нагрузки, вибрация, циклические напряжения) скругление кромок - обязательный элемент подготовки, предусмотренный стандартами.
Что делать, если деталь была подготовлена, но из-за задержек прошло несколько дней перед нанесением покрытия?
Если появились видимые признаки ржавчины или потускнения, требуется повторная обработка. Если поверхность выглядит чистой, рекомендуется провести контроль влажности. При влажности выше 60% нужна сушка. При сомнении лучше провести легкое обезжиривание и сушку перед нанесением.
Заключение
Защита конструкции от коррозии начинается не с нанесения покрытия, а с подготовки поверхности. Обезжиривание, пескоструйная обработка с контролем шероховатости Ra 0,5–1,0 мкм, фосфатирование, сушка и скругление кромок - это не лишние процедуры, а основание для надежной и долговечной защиты металла.
Следующий шаг - убедиться, что все этапы подготовки выполняются в правильном порядке и с контролем качества. Это требует дополнительных вложений в оборудование, материалы и время, но окупается многократным увеличением срока службы защитного слоя. Для организации работ в цехе или ремонтной службе рекомендуется разработать чеклист подготовки, обучить персонал и внедрить инструментальный контроль параметров. Это инвестиция в надежность процесса и качество итогового результата.