Герметизация резьбовых соединений - не универсальная задача, где один фиксатор подходит ко всем трубам. Выбор анаэробного герметика зависит от типа резьбы, среды применения, давления и температуры, а не только от диаметра трубы. Например, параллельная резьба G по ISO 228-1 требует отдельного уплотнительного элемента (прокладки или O-ring), тогда как коническая резьба R по ISO 7-1 герметизируется непосредственно в резьбе с помощью герметизирующего материала. Закупщики, инженеры и сантехнические службы часто путают эти типы, что приводит к неправильному выбору и протечкам. Эта статья разбирает, какой герметик выбрать для конкретного соединения и как не ошибиться с подбором по диаметру и условиям работы.
Типы трубных резьб и их различия
Трубные резьбы разделяются на две основные группы, и это различие определяет всю схему герметизации.
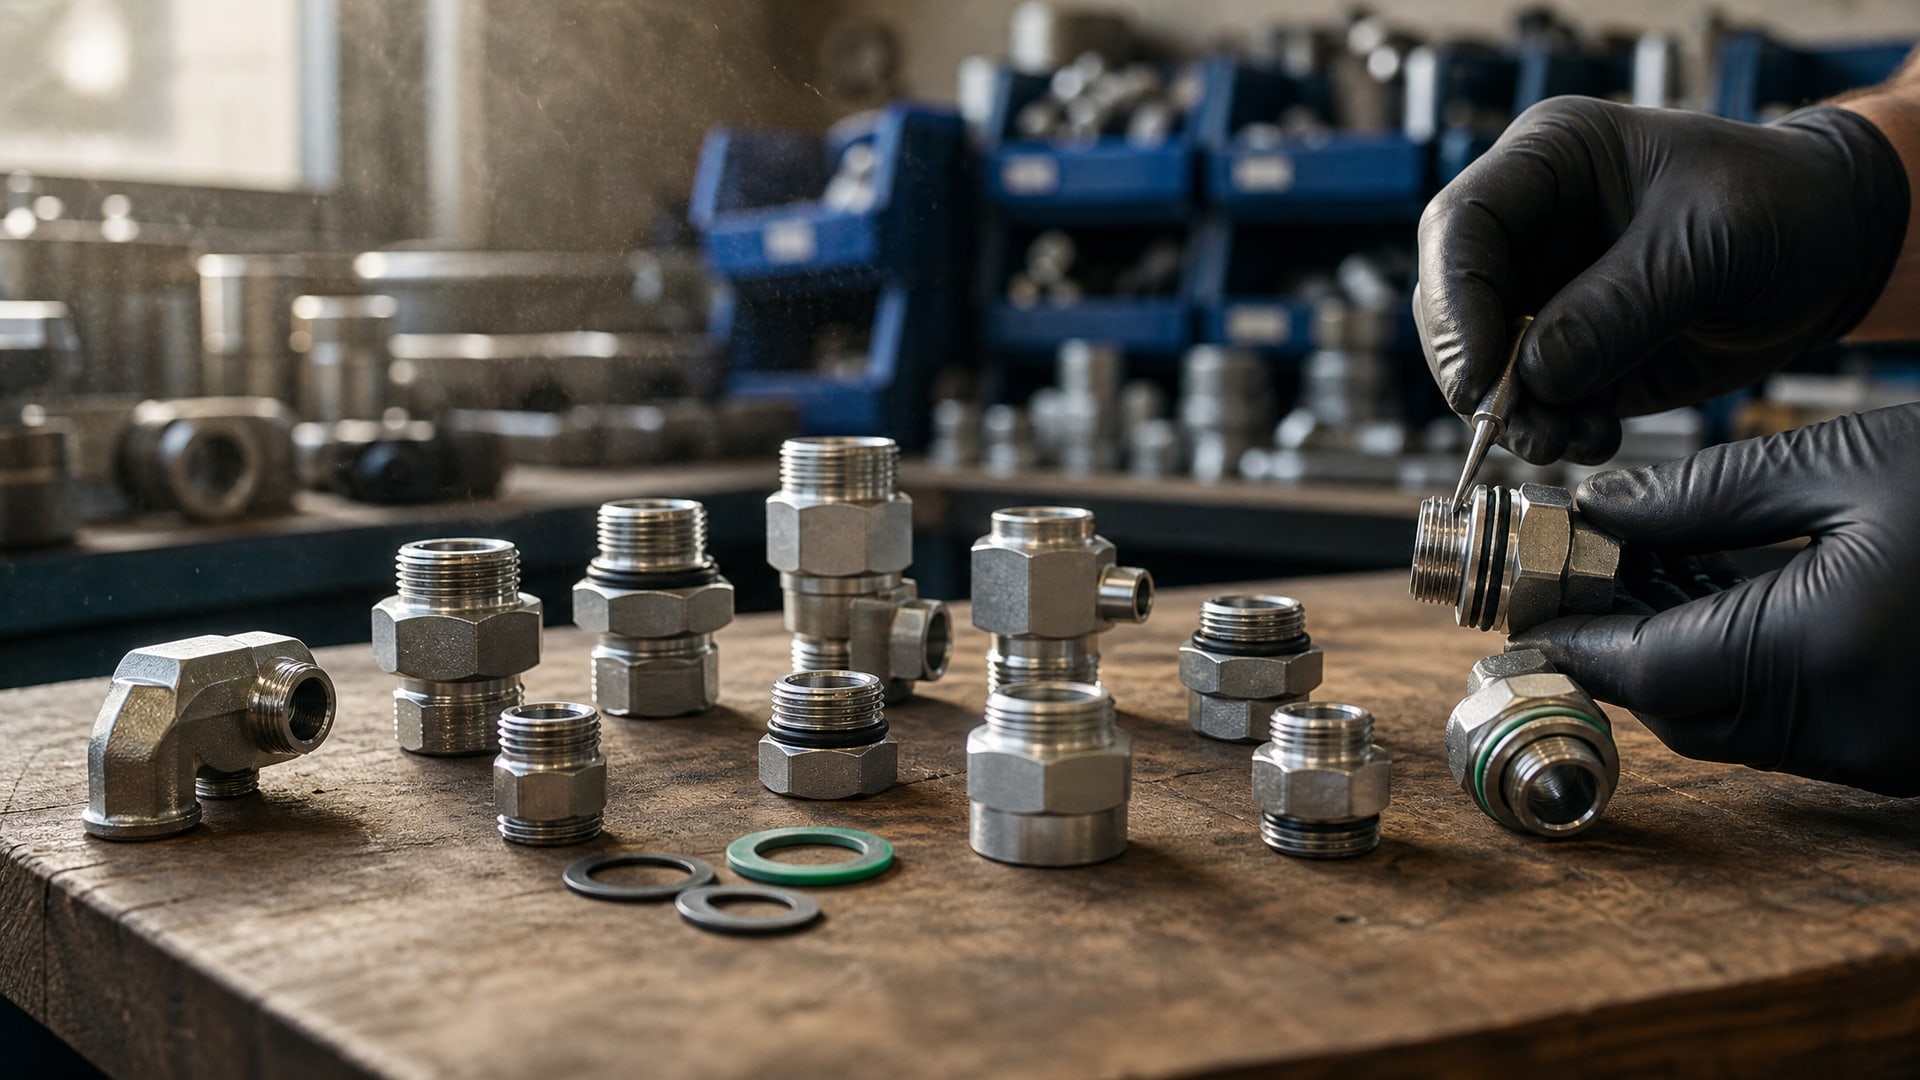
Параллельная резьба G (BSPP) по ISO 228-1 используется, когда герметичность обеспечивается за счет внешнего уплотнительного элемента - прокладки или O-ring, установленных в корпус соединения. Сама резьба в таком соединении не предназначена для удержания давления по виткам, поэтому анаэробный герметик один не может заменить конструктивное уплотнение.
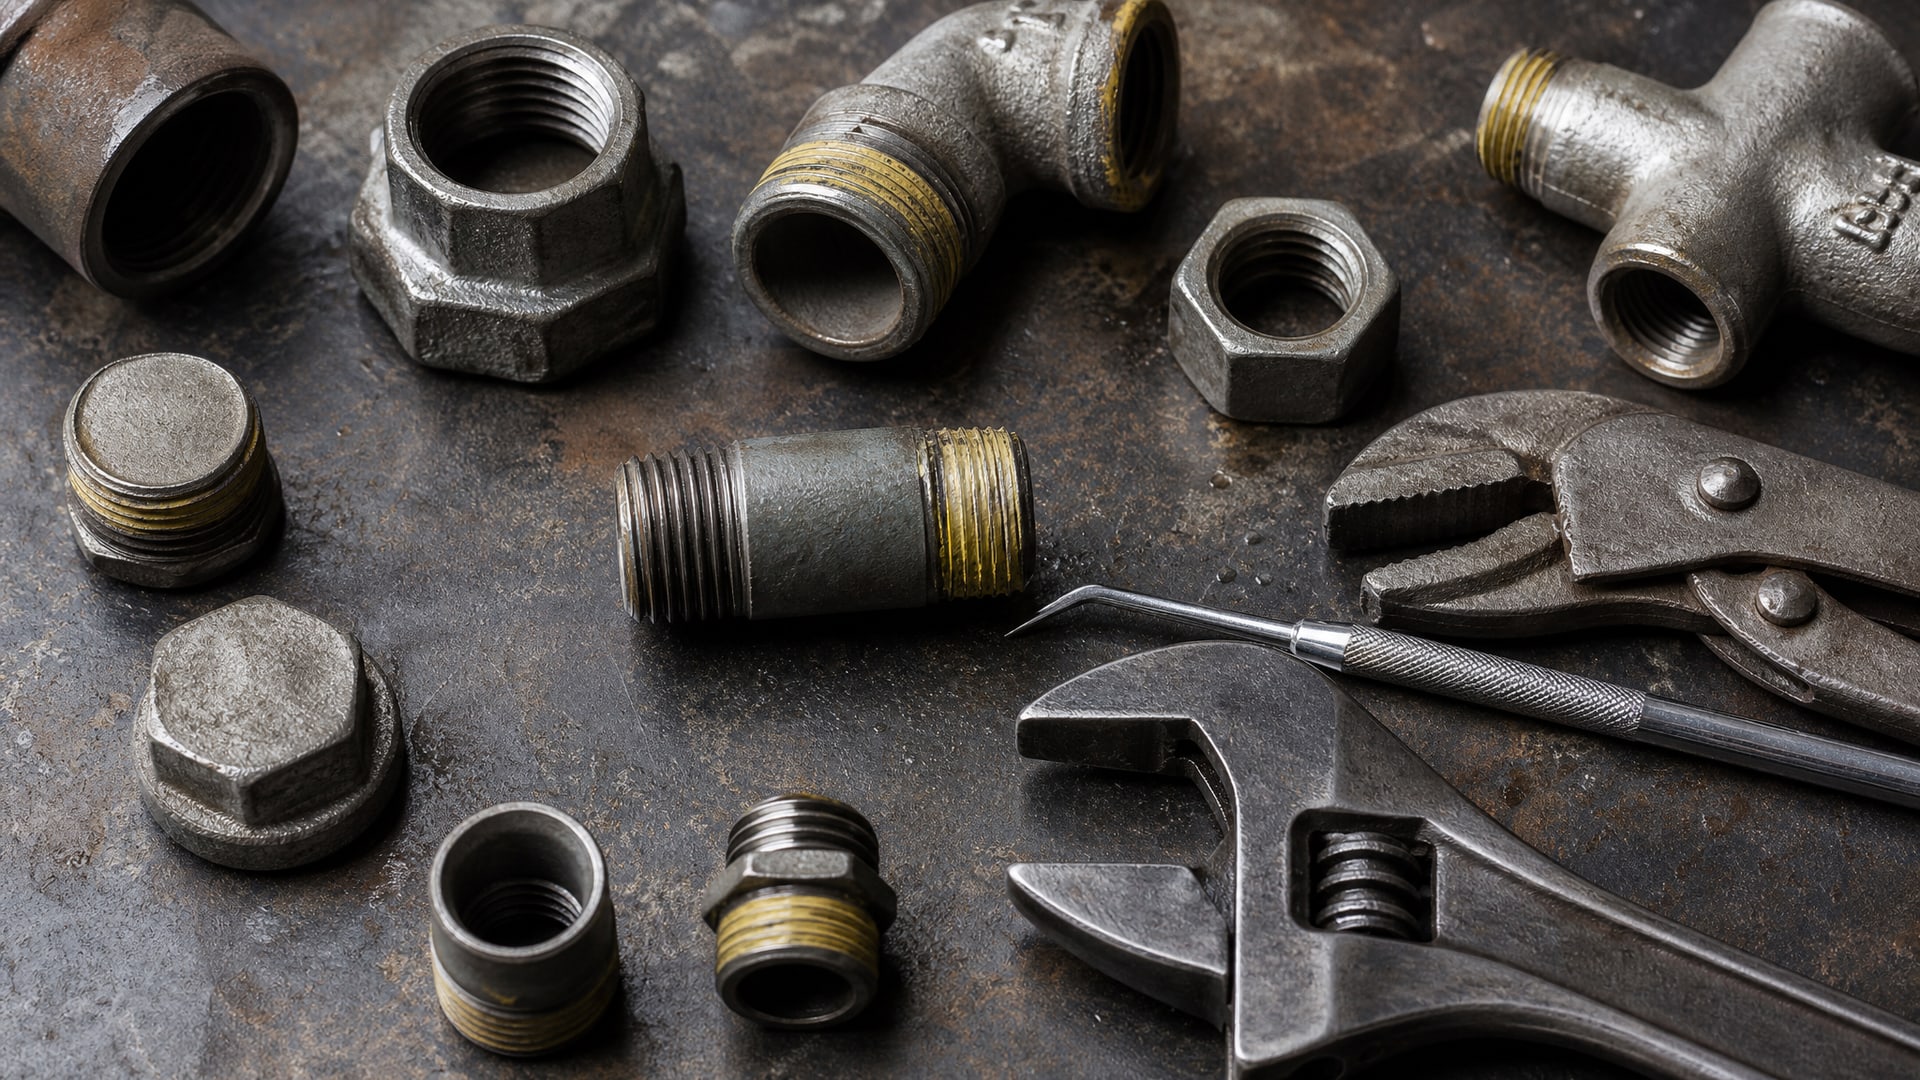
Коническая резьба R (BSPT) по ISO 7-1 и EN 10226 напротив рассчитана на герметизацию именно в резьбе. Витки конической резьбы плотно прилегают друг к другу при затяжке, и герметизирующий материал - нить, паста или анаэробный герметик - заполняет зазоры между витками, создавая водо- и газонепроницаемое соединение. Такие резьбы можно встретить на водопроводных трубах, газовых магистралях и промышленном оборудовании.
Это различие - ключ к правильному подбору герметика. Если вы имеете дело с параллельной резьбой G и используете только анаэробный герметик без прокладки, соединение не будет герметичным. И наоборот, для конической резьбы R герметик - обязательный компонент системы герметизации.
Анаэробные герметики: как они работают и на какие параметры обратить внимание
Анаэробные герметики полимеризуются в отсутствие кислорода, то есть твердеют в результате отверждения, запущенного контактом с металлической поверхностью и в условиях исключения воздуха.
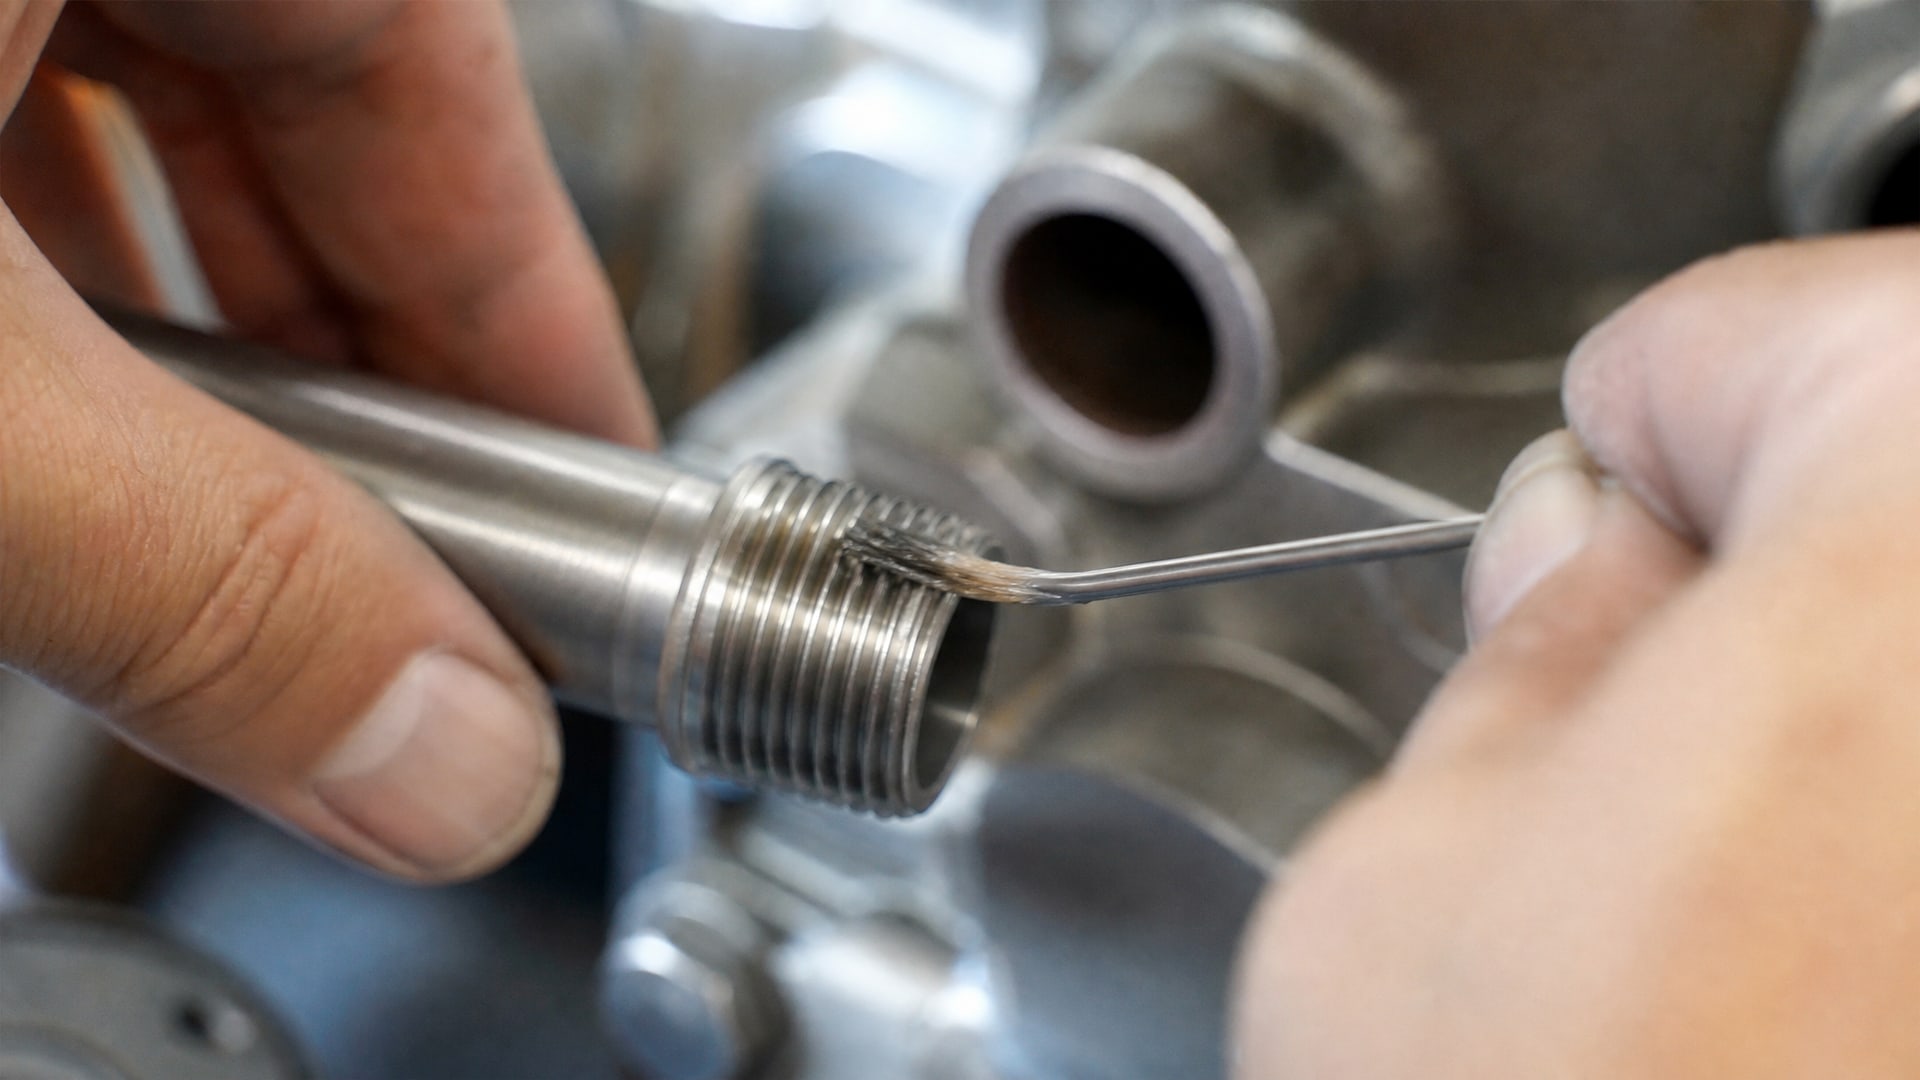
Это свойство делает их удобными для резьбовых соединений: вы наносите тонкий слой на резьбу, собираете соединение, и через несколько минут состав начинает затвердевать.
Типовые времена фиксации анаэробных герметиков колеблются в пределах 10–25 минут при комнатной температуре 22 °C на стальных поверхностях, в зависимости от класса состава. Это означает, что после нанесения герметика у вас есть окно времени для сборки и правильной ориентации деталей, а затем соединение постепенно отверждается и набирает прочность.
При выборе анаэробного герметика для трубных соединений важно учитывать четыре параметра, которые влияют на характеристики куда больше, чем диаметр трубы:
Рабочая среда: вода, питьевая вода, газ, сжатый воздух, горячие жидкости, нефтепродукты, химически активные среды. Каждая среда требует отдельного подтверждения совместимости в паспорте или по соответствующему стандарту.
Давление в системе: для газовых систем анаэробные герметики, соответствующие EN 751-1, рассчитаны на давление до 40 bar. Для нефтегазовых резьб нужна ссылка на ISO 13678:2010.
Температурный диапазон: герметик должен сохранять гибкость и адгезию в реальных условиях эксплуатации.
Прочность фиксации: низкая, средняя или высокая. Низкая прочность удобна для частого демонтажа, высокая - для неразборных или редко открываемых соединений.
Герметизация сантехнических резьбовых соединений
Сантехнические резьбовые соединения - один из самых массовых применений герметиков в быту и коммунальном хозяйстве.
Здесь основная задача - предотвратить утечку воды при соединении труб разного диаметра и материала (металл, латунь, полипропилен в фитингах).
Для сантехники долгие годы использовали ленту PTFE (фторопласт) и льняную нить, и эти материалы остаются распространенным выбором. Однако анаэробные герметики в этом сегменте приобретают популярность, потому что они надежнее и не требуют навыка намотки. Ключевое требование здесь - подтверждение пригодности для питьевой воды; стандарт на резьбовое уплотнение сам по себе не гарантирует санитарную совместимость.
Герметизация сантехнических резьбовых соединений в системах горячего водоснабжения требует дополнительной внимательности: герметик должен выдерживать температуры до 70–90 °C (в некоторых системах и выше) и сохранять эластичность, чтобы компенсировать тепловое расширение металла. Соединение, герметичное при 20 °C, может дать течь при циклических перепадах температуры, если герметик потеряет адгезию.
Для герметизации сантехнических резьбовых соединений в ремонтных бригадах часто выбирают составы средней прочности: они позволяют разобрать соединение при необходимости (например, для замены уплотнения или ремонта), но при этом держат давление.
Газовые и промышленные системы: требования к стандартам
Герметизация газовых резьбовых соединений подчиняется жестким требованиям безопасности.
Анаэробные герметики для газовой службы должны соответствовать EN 751-1, который охватывает анаэробные составы для металлических резьбовых соединений и устанавливает предел давления 40 bar. Это означает, что герметик, обозначенный как совместимый с EN 751-1, может быть использован в газовых сетях с давлением до этого значения.
Для нефтегазовых резьбовых соединений действует стандарт ISO 13678:2010, который содержит требования и методы испытаний для смазочно-герметизирующих составов (thread compounds) на трубной арматуре нефтегазовой промышленности. Этот стандарт устанавливает иные параметры испытаний и совместимости, нежели EN 751-1, потому что условия работы там существенно отличаются: очень высокие давления, низкие температуры при добыче на море, контакт с кислотными скважинными газами.
Если вы закупаете герметик для газовой системы или нефтегазовой арматуры, первый шаг - найти в паспорте ссылку на соответствующий стандарт. Скорость фиксации герметика (как быстро он схватится) не имеет отношения к его пригодности для газа - это разные характеристики. Герметик может фиксироваться за 15 минут, но не иметь подтверждения EN 751-1, и наоборот.
Выбор герметика в зависимости от диаметра и типа резьбы
Диаметр трубы влияет на выбор герметика только косвенно: через расход материала и удобство нанесения.
Решающие факторы - тип резьбы, среда и давление. Однако для практического ориентирования полезна таблица, которая показывает, какие параметры нужно контролировать для разных размеров.
| Диаметр трубы (дюймы) | Тип резьбы | Рекомендуемый подход | Критическое требование |
|---|---|---|---|
| 1/16 – 1/2 | G (параллельная) | Прокладка + герметик резьбы | Герметик вспомогательный, основное уплотнение - прокладка |
| 1/16 – 1/2 | R (коническая) | Анаэробный герметик или нить + паста | Герметизация в резьбе |
| 1/2 – 2 | G (параллельная) | Прокладка или O-ring + герметик | Герметик не заменяет конструктивное уплотнение |
| 1/2 – 2 | R (коническая) | Анаэробный герметик | Герметизация в резьбе; проверить среду и давление |
| 2 – 6 | G (параллельная) | Прокладка + герметик | Герметик служит дополнением, не основой |
| 2 – 6 | R (коническая) | Анаэробный герметик (либо нить + паста) | Герметизация в резьбе; для промышленных систем - стандарт EN 751-1 или ISO 13678 |
Обратите внимание: размеры резьбы от 1/16 до 6 дюймов охватывает ISO 228-1 для параллельной резьбы и ISO 7-1 для конической. Это стандартный диапазон для сантехники, отопления и промышленного оборудования.
Для небольших диаметров (1/16 – 1/4 дюйма) герметизация требует особой осторожности: даже небольшое смещение или избыток герметика может затруднить сборку. На практике для таких соединений часто предпочитают нить или ленту, потому что они дают лучший контроль толщины уплотняющего слоя.
Подготовка поверхности и нанесение герметика
Качество герметизации резьбовых соединений зависит не только от выбора состава, но и от подготовки поверхности.
Анаэробные герметики полимеризуются через контакт с металлом, и если поверхность загрязнена, покрыта окисью или смазкой, полимеризация замедлится или не произойдет вообще.
Процесс подготовки включает три этапа:
Механическая очистка: удаление крупных загрязнений, ржавчины и отложений щеткой или тканью.
Обезжиривание: протирка поверхности растворителем (спирт, ацетон, очищенный бензин) для удаления масла и смазки. Это критично для надежной полимеризации.
Визуальная проверка: убедитесь, что резьба чистая, блеск металла виден, нет следов ржавчины или масла.
После подготовки герметик наносится тонкой пленкой на витки резьбы. Слой должен быть достаточным для заполнения микронеровностей, но не так толст, чтобы мешать сборке или вытекал из соединения. На практике это означает 1–2 витка, покрытые равномерно тонким слоем.
После нанесения детали собираются сразу, пока герметик еще влажный. Это позволяет ему распределиться по виткам и вытеснить из них воздух - ключевое условие для анаэробной полимеризации. Остаток герметика, выступивший из соединения, не нужно протирать «начисто» - это нормально. После отверждения (через 10–25 минут в зависимости от состава) избыток можно аккуратно удалить.
Для промышленных резьбовых соединений на трубах большого диаметра герметики часто наносят более щедро, с расчетом на 5–10 витков, потому что глубокие резьбы требуют большего объема материала для полного заполнения зазоров. Но это не означает, что нужно заливать герметик килограммами - применяется здравый смысл.
Паста для герметизации резьбовых соединений и аналогичные материалы
Паста для герметизации резьбовых соединений - это более вязкая форма герметика, которая удобнее наносится вручную на вертикальные или перевернутые соединения, потому что не стекает с резьбы.
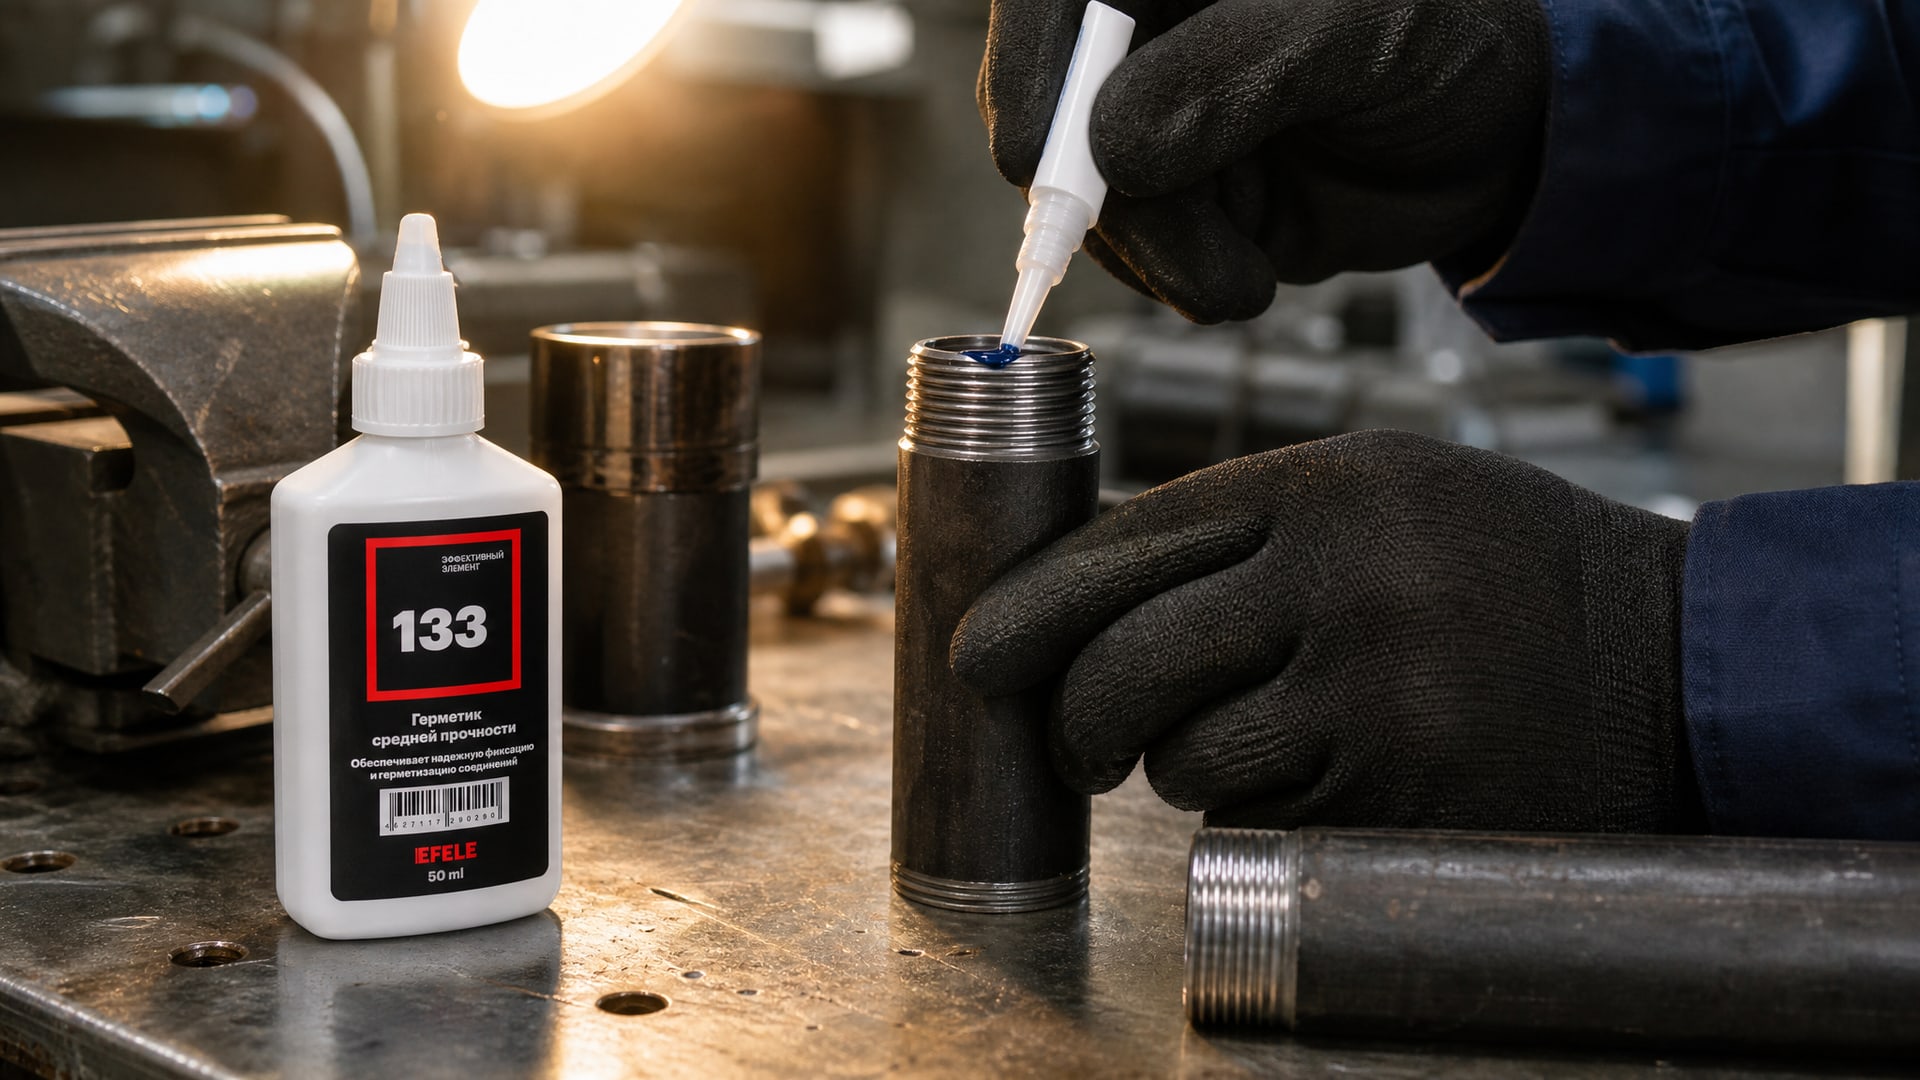
Пасты содержат те же активные компоненты, что и жидкие анаэробные герметики, но загущены минеральными наполнителями и выступают в роли переходного решения между жидкими герметиками и нитями.
Для герметизации резьбовых соединений труб паста удобна в сантехнике и при ремонте отопления, где нужна быстрота нанесения и надежность. Однако пасты, в отличие от жидких герметиков, медленнее просачиваются в микронеровности витков, поэтому для глубоких промышленных резьб жидкие составы работают лучше.
Нить для герметизации резьбовых соединений - и сантехническая нить для герметизации резьбовых соединений, в частности - остаются альтернативой для многих регионов и ремонтных служб. Нить подходит для конических резьб R и намотается спиралью по виткам, заполняя зазоры. Основной ее плюс - возможность переконтролировать количество витков и легко разобрать соединение. Минус - навык намотки, который есть не у каждого, и медленнее схватывание по сравнению с анаэробным герметиком.
На практике сантехнические службы и закупщики выбирают между тремя решениями:
Паста для быстроты и удобства при стандартных условиях.
Нить для разборности и когда нет уверенности в типе резьбы.
Жидкий анаэробный герметик для промышленных условий, газовых систем и когда требуется высокая надежность.
Выбор анаэробного герметика EFELE 133 показывает этот спектр: состав рассчитан для герметизации трубных резьбовых соединений до 3 дюймов с средней прочностью фиксации, что позволяет при необходимости разобрать соединение, но при этом держит давление в системе.
Частые ошибки при выборе герметика
Первая ошибка - ориентироваться только на диаметр трубы.
Вы видите, что труба 1 дюйм, и берете первый попавшийся герметик под эту размерность. Но если это параллельная резьба G, герметик один не решит задачу герметизации - нужна еще прокладка. И если это питьевая вода, герметик должен иметь соответствующее подтверждение, которое не дано ни одним диаметром трубы.
Вторая ошибка - путать скорость фиксации с допусками. Если герметик схватился за 10 минут, это не означает, что он подходит для газа или горячей воды. Допуск - отдельный параметр, подтвержденный стандартом или паспортом.
Третья ошибка - чрезмерное нанесение герметика. Избыток создает беспорядок при сборке, может попасть на прокладку (если она есть), а при высыхании образует наплывы, которые потом сложно удалять. Герметик наносится тонким слоем на 1–2 витка, и этого достаточно.
Четвертая ошибка - игнорирование подготовки поверхности. Загрязненная или замасленная резьба не позволит герметику полимеризироваться нормально. В результате соединение может протечь через несколько дней эксплуатации, когда герметик так и не отвердел полностью.
Пятая ошибка - подбирать герметик для горячей воды, предполагая, что он подойдет и для газа. Газовые системы требуют отдельного подтверждения по EN 751-1. Среды разные, условия разные, требования разные.
Часто задаваемые вопросы
Какой герметик выбрать для герметизации резьбовых соединений труб в квартире?
Для жилого водопровода с коническими резьбами R подходит паста или жидкий анаэробный герметик среднней прочности. Если параллельная резьба G - сначала устанавливайте прокладку, затем герметик только как вспомогательный материал. Убедитесь, что герметик одобрен для питьевой воды, если это система горячего или холодного водоснабжения.
Отличается ли герметизация газовых резьбовых соединений от герметизации водяных?
Да, значительно. Газовые системы требуют герметика, соответствующего EN 751-1, с рассчитанным давлением до 40 bar. Водяные системы требуют подтверждения совместимости с питьевой водой. Это разные документы и разные испытания; герметик, пригодный для воды, не гарантирует пригодности для газа и наоборот.
Можно ли использовать одну нить вместо герметика?
Нить для герметизации резьбовых соединений работает на конических резьбах R так же, как герметик. Основное отличие - ручное намотание, медленнее полимеризация, но проще разборка. Для параллельных резьб G нить бесполезна; там нужна прокладка.
Как долго герметик сохраняет свои свойства после нанесения?
Типовое время фиксации -10–25 минут при 22 °C на стали. За это время герметик достаточно затвердеет, чтобы держать давление. Полное отверждение может занять несколько часов, но работать под нагрузкой соединение способно сразу после того, как герметик перестанет быть липким.
Что делать, если герметик высох в тюбике и больше не наносится?
Анаэробные герметики полимеризуются в отсутствие воздуха, поэтому плотно закрытый тюбик может храниться дольше, чем открытый. Если герметик все же загустел, его нельзя реанимировать - нужно заменить. Для хранения тюбик закрывайте колпачком сразу после использования.
Заключение
Герметизация резьбовых соединений требует понимания типов резьб, условий работы и соответствующих стандартов, а не простого подбора по диаметру трубы. Параллельная резьба G нуждается в отдельном уплотнении (прокладке или O-ring), тогда как коническая резьба R герметизируется герметиком непосредственно в резьбе. Для газовых систем нужна ссылка на EN 751-1, для нефтегазовых соединений - на ISO 13678:2010. Чистота поверхности и правильная подготовка резьбы перед нанесением герметика - залог надежности соединения.
Ваш следующий шаг: определите тип резьбы на вашей трубе (параллельная или коническая), уточните среду (вода, газ, горячие жидкости), давление в системе и требуемые стандарты, а затем проверьте паспорт выбранного герметика на соответствие этим параметрам. Не ориентируйтесь только на диаметр и не верьте на слово - требуйте документы и подтверждение совместимости.