Герметик для высоких температур - это специальный состав, разработанный для защиты резьбовых соединений, фланцев и уплотнений в условиях экстремального нагрева. В промышленности температурные колебания и постоянная эксплуатация оборудования при +150...+280 °C требуют материала, который не теряет адгезию, не разрушается и не пропускает рабочие жидкости.
Статья поможет инженерам и закупщикам разобраться в типах термостойких герметиков, понять различие между анаэробными и силиконовыми составами, узнать о допусках для пищевого производства и выбрать оптимальное решение для конкретного оборудования.
Принцип действия анаэробных герметиков при нагреве
Анаэробные герметики полимеризуются без доступа кислорода, образуя прочное эластичное покрытие внутри зазоров между витками резьбы.
При высокой температуре полимеризованный слой сохраняет молекулярную структуру за счет химических связей, возникших во время затвердевания. Это принципиально отличает их от силиконовых составов, которые "дышат" при нагреве и могут потерять первоначальное уплотнение.
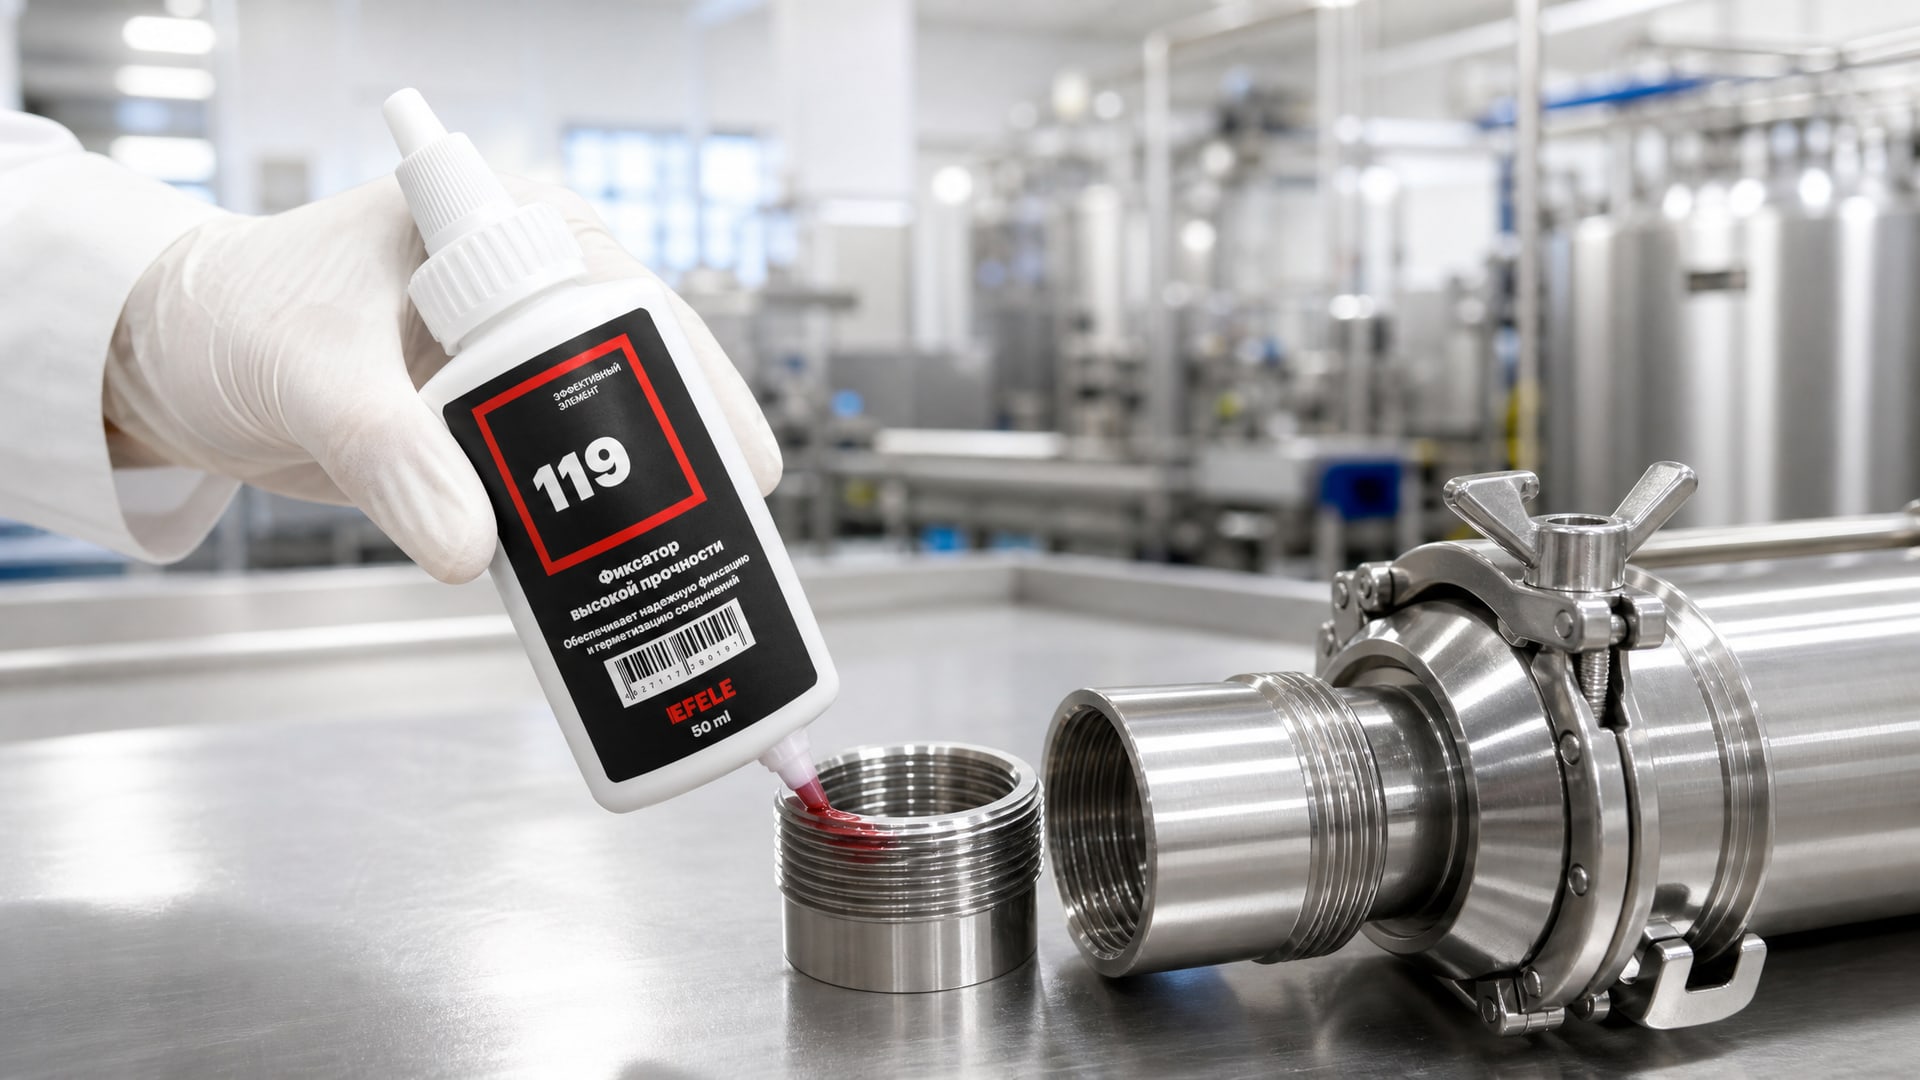
Молекулярная сетка анаэробного полимера растягивается незначительно - деформация составляет не более 3-5 % даже при колебаниях температуры от +20 до +200 °C. Для экстремально высоких температур используются специальные формулировки: например, анаэробный клей EFELE 119 обеспечивает герметичность резьбовых соединений вплоть до +280 °C благодаря высокому содержанию синтетических смол с улучшенной теплостойкостью.
При нанесении герметика важно соблюдать толщину пленки: избыток вытекает из зазора и застывает на внешней стороне резьбы, создавая трудноудаляемые наросты. Недостаток же оставляет микропоры, через которые теплоноситель начинает просачиваться при первом же нагреве. Оптимальная величина - тонкий слой, который заполняет зазоры, но не переливается.
Термостойкость силиконовых герметиков и их применение
Силиконовые герметики традиционно используют там, где требуется эластичность и простота нанесения.
Многие из них рассчитаны на диапазон от -40 до +200 °C. При температурах выше +200 °C кремний-кислородные связи начинают деградировать, и герметик теряет адгезию к металлу.
Для высоких температур предпочитают усиленные силиконовые составы с добавками оксидов алюминия или керамических микросфер, которые стабилизируют структуру и продлевают рабочий диапазон до +250 °C. Однако даже такие составы требуют предварительного отверждения: их наносят, дают высохнуть несколько часов на воздухе, и только потом собирают узел.
Главное преимущество силикона - он остается пластичным при колебаниях температуры и не растрескивается, как некоторые более жесткие полиуретановые герметики. Это важно для оборудования с циклическими нагревами: например, в конвекционных печах или парогенераторах температура поднимается и падает по графику, и герметик должен "дышать" вместе с металлом.
Герметик для высоких температур и давления: конструктивные особенности
Когда к герметизирующей системе добавляется фактор избыточного давления (свыше 0,5 МПа в резьбовых соединениях), задача усложняется.
Высокое давление выдавливает герметик из зазоров и требует повышенной механической прочности пленки.
Анаэробные герметики справляются лучше: полимеризованная эластичная сетка может выдержать давление благодаря молекулярному "якорению" на поверхности металла. Силиконовые составы при высоком давлении начинают выдавливаться или образуют микротечи.
Для этого класса применений специалисты выбирают анаэробные системы, которые гарантируют герметичность при одновременном действии температуры выше +150 °C и давления до 1,5 МПа. Подготовка поверхности здесь критична: резьба должна быть очищена от окалины, ржавчины и масла металлообработки согласно требованиям нормативной документации. Наносится герметик спиралью, витки смазываются равномерно по 1-2 капли на виток.
Пищевой герметик для высоких температур: требования допусков
В пищевой промышленности герметик - это не просто защита от теплоносителя.
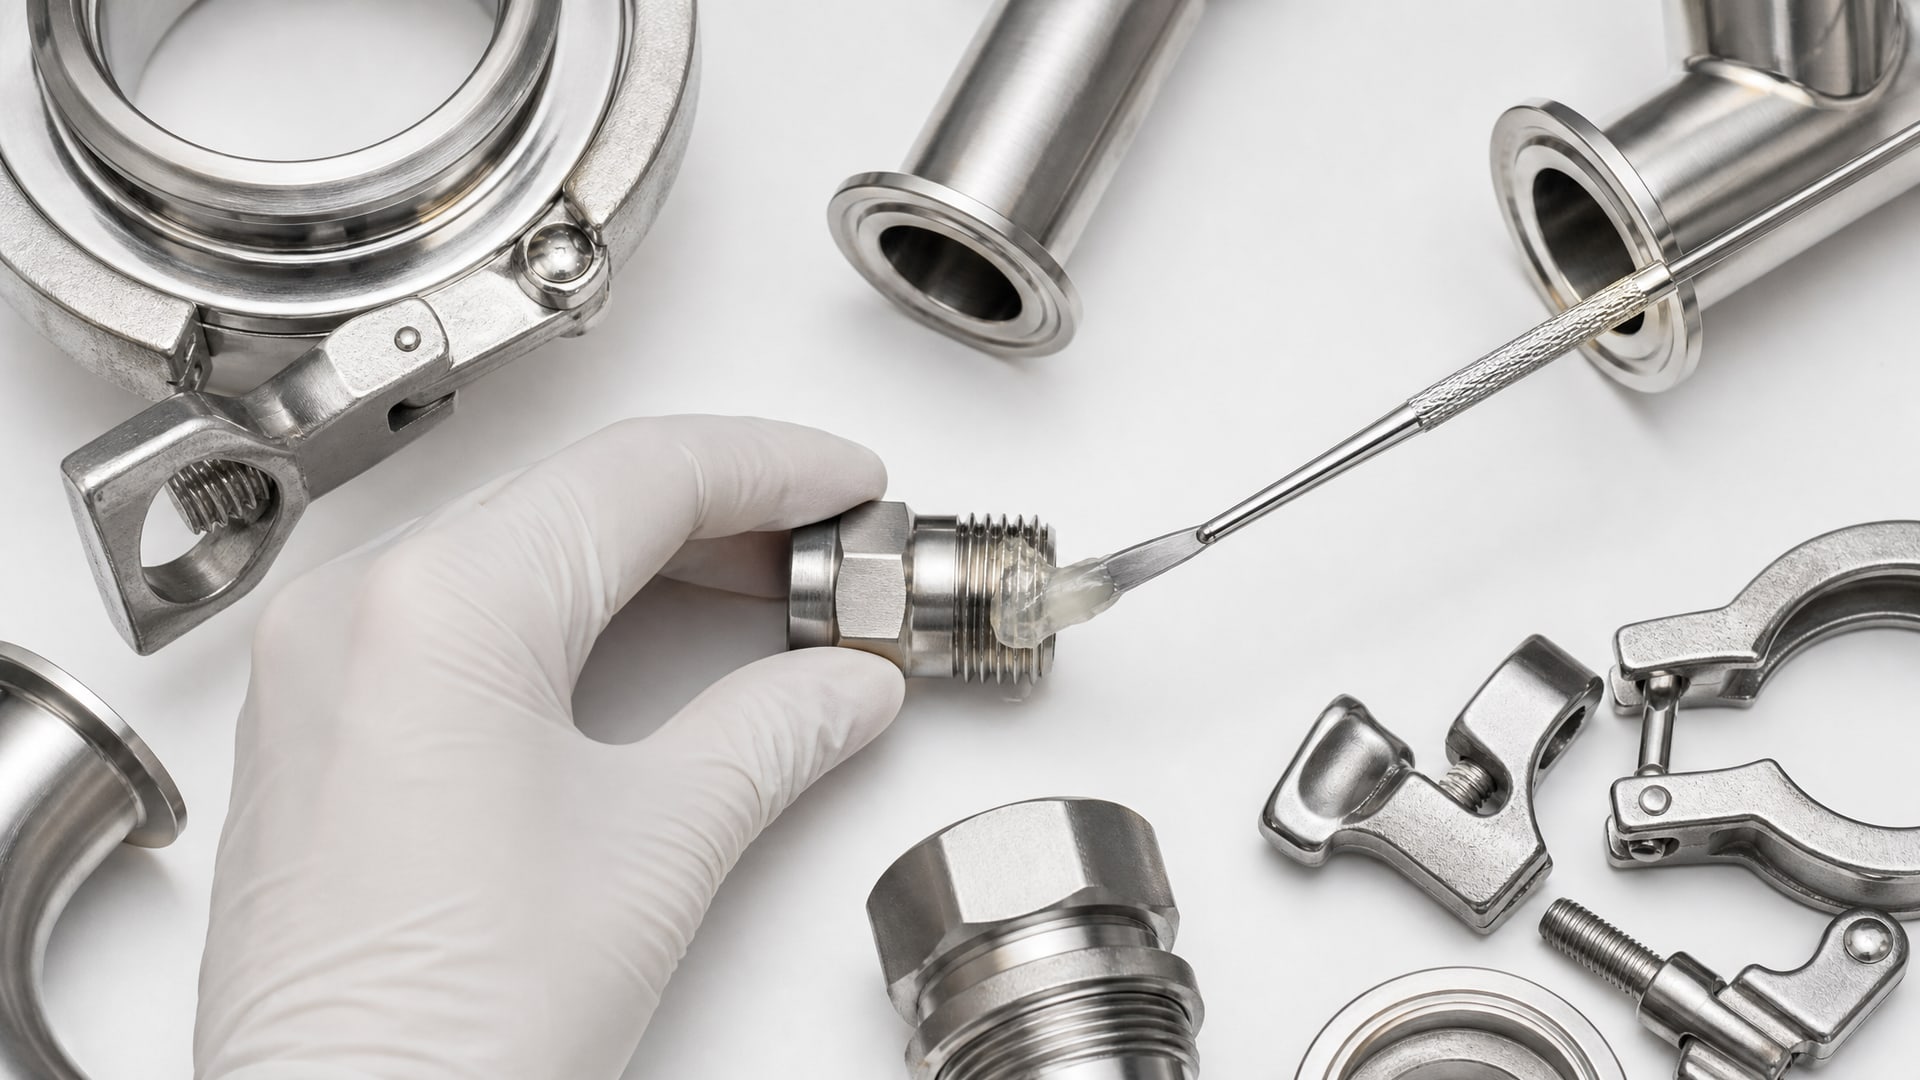
Материал должен отвечать санитарным стандартам, потому что любая миграция в продукт запрещена. Допуск NSF 3H означает, что герметик одобрен для прямого контакта с пищей; он применяется в многоуровневых стыках оборудования, где нельзя исключить случайное попадание состава в производственный поток.
Пищевой герметик для высоких температур берет на себя двойную нагрузку: герметизирует при +80...+120 °C (в ПКУ, ванах пастеризации) и должен оставаться нейтральным к молочной кислоте, уксусу и щелочным моющим растворам. Большинство таких составов - это усиленные силиконовые или полиуретановые системы с документированным отсутствием токсичных летучих компонентов.
Закупщикам при выборе герметика для пищевого производства необходимо проверить наличие сертификата соответствия, в котором указана температурная граница и NSF-класс. Без документации использовать такой материал нельзя: санконтроль покажет нарушение.
Герметизация резьбовых соединений: методика и ошибки
Правильное нанесение герметика - это половина успеха.
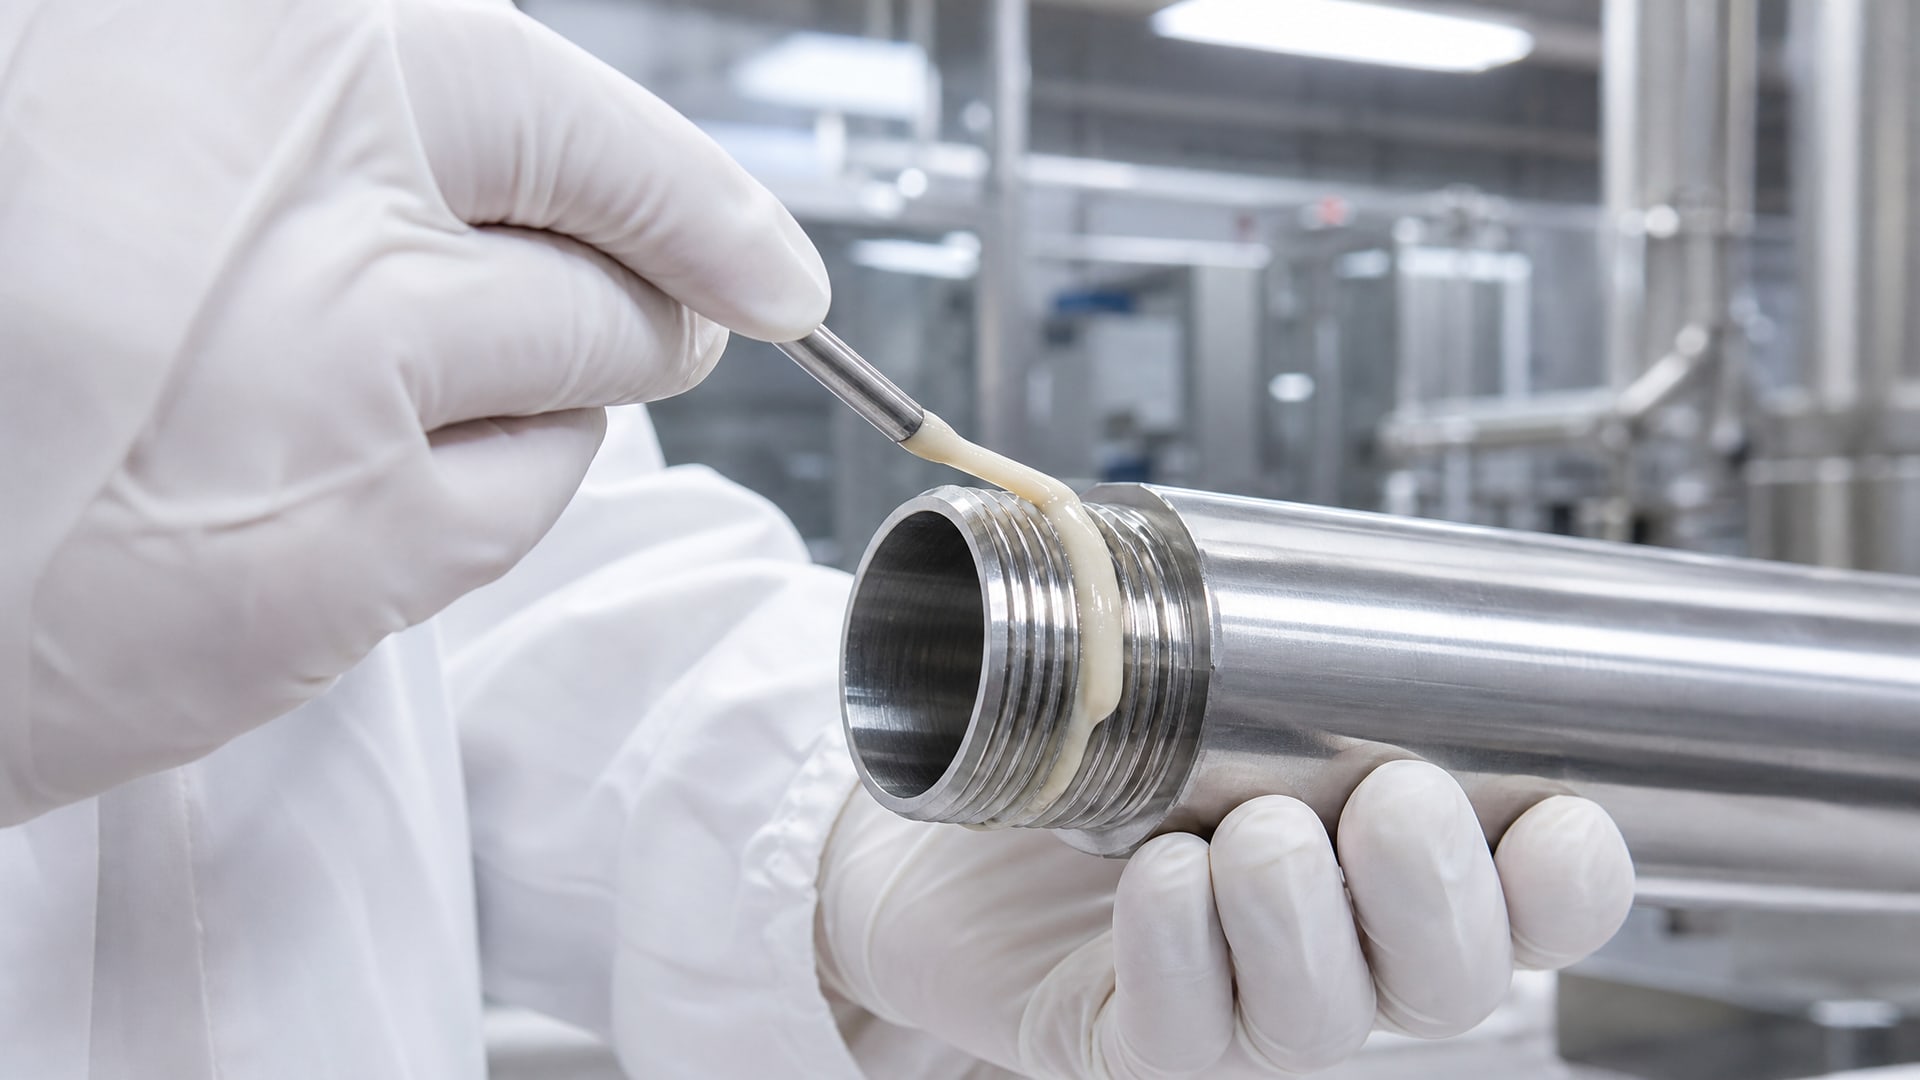
Резьба должна быть сухой и чистой: если остались капли масла или охлаждающей жидкости, адгезия упадет на 40-60 %. Протирку делают сухой чистой тканью, а при необходимости проводят обезжиривание спиртом.
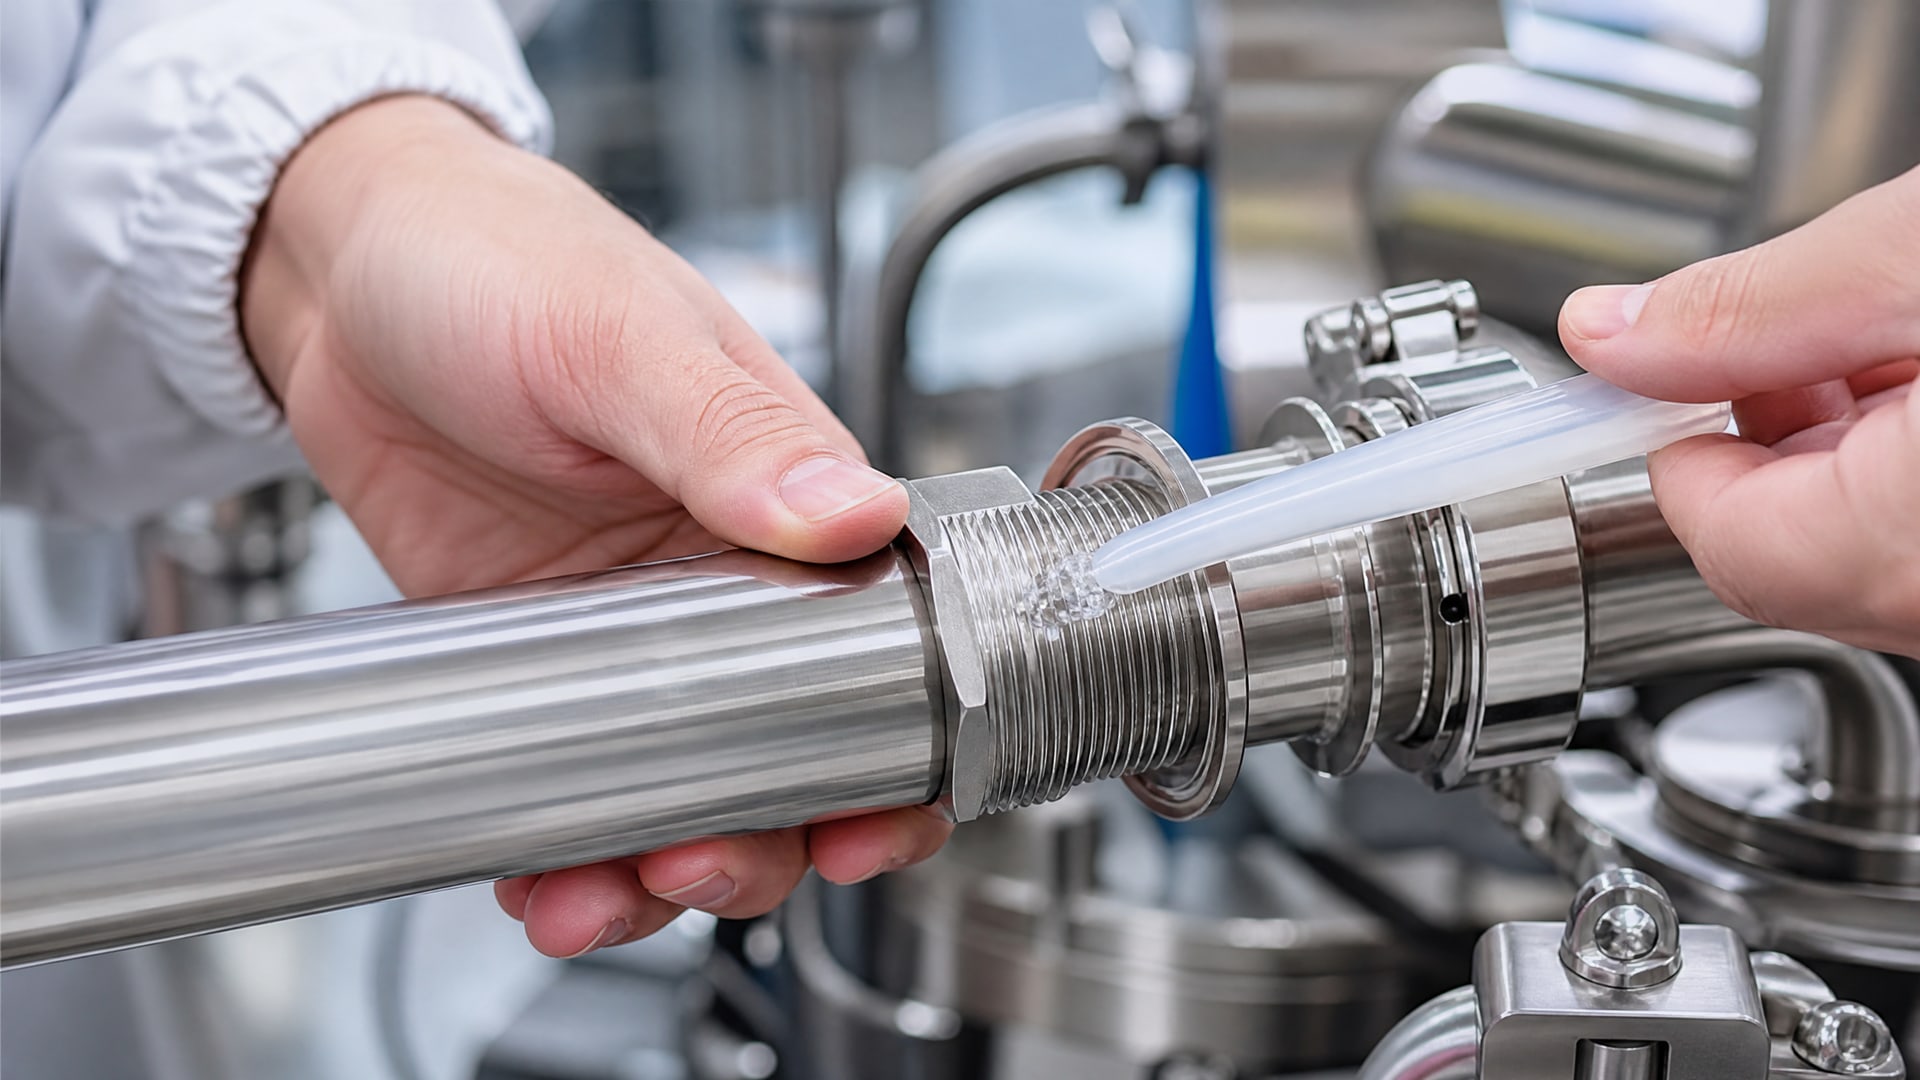
Герметик наносится спиралью, начиная с нижней части резьбы и обходя витки по часовой стрелке. На каждый виток полномерной резьбы (питч 1,5-2 мм) достаточно 1-2 капель. Если нанести слишком много, герметик выдавится при сборке и останется на теле болта; если недостаточно - останутся микропоры.
После нанесения герметик зажимается между витками при затяжке болта. Для анаэробных систем это запускает полимеризацию: нет кислорода между металлическими поверхностями, активируется катализатор (обычно это следы железа на резьбе), и материал твердеет в течение 1-6 часов в зависимости от формулировки.
Распространенные ошибки, которые ведут к протечкам:
Попытка нанести герметик на загрязненную или влажную резьбу
Использование излишка геля, который выдавливается и не полимеризуется
Затяжка болта сразу после нанесения, не дав герметику проникнуть в зазоры
Применение герметика низкой температурной категории (например, рассчитанного на +80 °C в условиях эксплуатации при +150 °C)
Выбор герметика для металла: материалы и совместимость
Герметик для высоких температур для металла должен быть совместим с конкретным типом поверхности.
Нержавеющая сталь, углеродистая сталь, латунь, алюминиевые сплавы - у каждого метала своя способность к адгезии.
Для углеродистой стали подходят почти все анаэробные герметики: железо служит катализатором, запускающим полимеризацию. На нержавеющей стали анаэробные составы работают медленнее (6-12 часов), потому что хрома на поверхности недостаточно для быстрого催化 (ускорения). На латуни герметик держится хорошо. На алюминии и его сплавах необходимо выбирать герметики, специально разработанные для таких материалов.
Для нержавейки часто используют праймеры - вспомогательные жидкости, которые наносят на резьбу перед герметиком. Праймер создает активные центры на поверхности металла и ускоряет полимеризацию.
Силиконовые герметики менее чувствительны к типу металла и работают одинаково на стали, латуни и алюминии, но требуют сухого воздуха для полимеризации и дольше затвердевают.
Часто задаваемые вопросы
Какой герметик выдерживает температуру свыше +200 °C?
Анаэробные клеи и герметики промышленного класса держат температуру до +250...+280 °C. Силиконовые составы редко превышают +220 °C. Проверьте спецификацию продукта: производитель всегда указывает верхний температурный предел. Для экстремальных условий выбирайте анаэробные системы специального назначения, а не универсальные растворы.
Чем отличается пищевой герметик для высоких температур от промышленного?
Пищевой герметик имеет NSF-допуск (3H для прямого контакта), что подтверждает его нейтральность к продуктам и напиткам. Промышленный герметик такой сертификации не требует. Пищевой также проходит тесты на миграцию и микробиологическую безопасность. Оба могут работать при высоких температурах, но используются в разных секторах.
Можно ли применять герметик при температурах и давлении одновременно?
Да, анаэробные герметики специально разработаны для этого. Они образуют жесткую пленку, которая выдерживает давление до 1,5-2 МПа при температуре до +200 °C. Важны правильная подготовка поверхности и равномерное нанесение слоя. Силиконовые герметики при высоком давлении могут выдавливаться, поэтому для таких условий выбирайте анаэробные системы.
Сколько времени полимеризуется герметик при высокой температуре?
Анаэробные герметики полимеризуются медленнее при повышенной температуре: если при +20 °C процесс занимает 2-6 часов, то при +80 °C может потребоваться 8-12 часов. Это объясняется замедлением молекулярных реакций. Силиконовые герметики затвердевают в обратном порядке: быстрее на воздухе, медленнее во влажной среде.
Как выбрать герметик для дымоходов и печей?
Дымоходы работают при +150...+300 °C, что требует керамических или специальных полиуретановых герметиков. Анаэробные клеи для такого диапазона менее эффективны из-за длительной полимеризации. Для печей используют также герметики на основе стекловолокна с минеральными наполнителями. Проверьте температурный рейтинг каждого материала: многие универсальные герметики работают только до +120 °C.
Заключение
Герметик для высоких температур - это критична часть надежности промышленного оборудования. Выбор между анаэробными и силиконовыми системами зависит от температурного диапазона, наличия давления и совместимости с конкретным производством. Анаэробные герметики выигрывают по термостойкости (до +280 °C) и скорости полимеризации на стали, а силиконовые предпочтительны там, где требуется эластичность и гибкость при циклических нагревах.
Для пищевого производства обязателен NSF-допуск; для высокого давления - сертифицированные анаэробные системы. Подготовка поверхности резьбы (очистка, обезжиривание) остается неизменным условием успеха любого герметика. Закупщикам рекомендуется получить образцы от поставщика, провести испытание на конкретном оборудовании и уточнить сроки гарантийной герметичности, чтобы избежать неожиданных отказов в полевых условиях.